






TL;DR — Réponse rapide
Une machine à dépiéger les cartes de circuits imprimés est conçue pour retirer les broches compatibles des cartes de circuits imprimés ou des assemblages de cartes de circuits imprimés laminées par une opération mécanique contrôlée. Dans la fabrication de cartes de circuits imprimés multicouches, le dépiéger peut être utilisé pour retirer les broches de repérage ou d'outillage après l'étape de production correspondante.
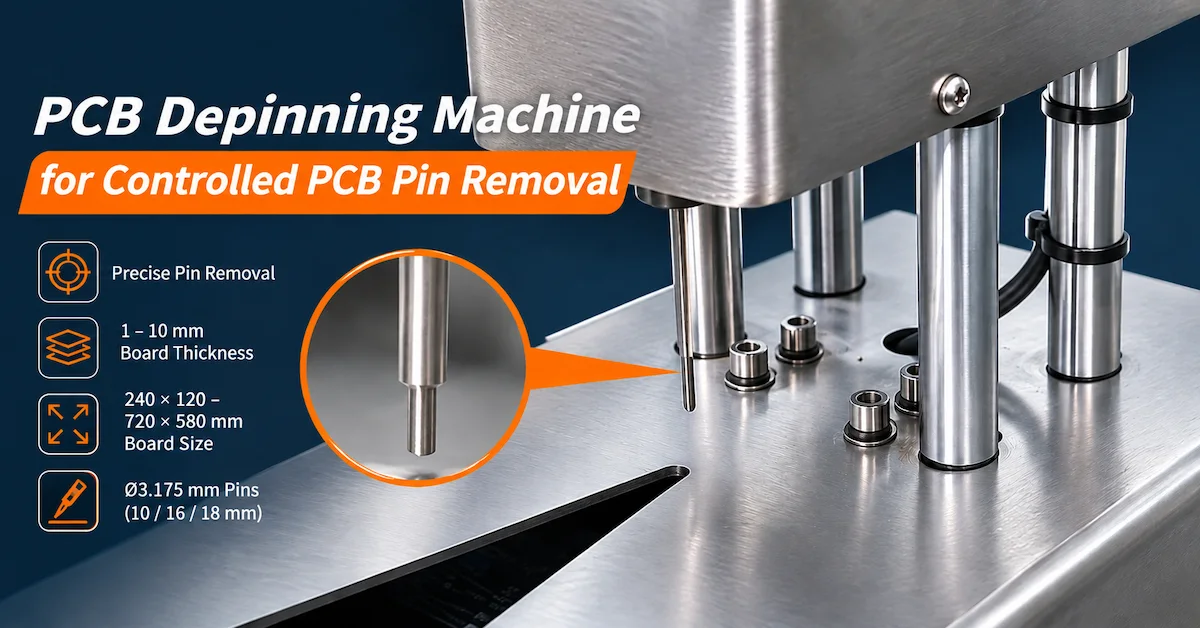
La CHIKIN CNC CK-16 est une machine compacte de retrait de broches de PCB avec une gamme de tailles de carte publiée de 240 × 120 mm à 720 × 580 mm, une gamme d'épaisseur de PCB laminé de 1 à 10 mm et des spécifications de broches d'outillage de Ø3,175 × 10 mm, Ø3,175 × 16 mm et Ø3,175 × 18 mm.
Pour les fabricants de circuits imprimés, les facteurs de sélection les plus importants sont la compatibilité des broches, le support de la carte, l'alignement du retrait, l'intégrité du stratifié et le fonctionnement répétable.
Ce guide explique les spécifications du CK-16, le processus de retrait des broches, les exigences de contrôle de la qualité et les vérifications à effectuer avant l'achat afin d'aider les usines à évaluer l'équipement avant d'investir.
Points clés à retenir
Application : Le CK-16 est destiné au retrait contrôlé des broches de circuits imprimés, avec des spécifications publiées particulièrement pertinentes pour les cartes laminées et les broches d'outillage.
Compatibilité des cartes : La plage de tailles de PCB répertoriée est de 240 × 120 mm à 720 × 580 mm.
Spécifications des broches : Les trois configurations de broches répertoriées partagent un diamètre nominal de 3,175 mm, avec des longueurs de 10 mm, 16 mm et 18 mm.
Priorité qualité : L'opération de retrait des broches ne doit pas entraîner de dommages inacceptables au stratifié, de déformation des trous d'alignement ou de distorsion du panneau.
Exigences d'approvisionnement : avant de passer commande, les acheteurs doivent vérifier l'outillage réel, la force de l'actionneur, la course, la méthode de manutention, les systèmes de sécurité et les résultats des échantillons.
1. Qu'est-ce qu'une machine de dépiégeage de circuits imprimés ?
Une machine à dépisser les broches de circuits imprimés est un équipement industriel utilisé pour retirer les broches des cartes de circuits imprimés appropriées, des panneaux stratifiés ou d'autres ensembles d'outillage de circuits imprimés approuvés.
Des broches peuvent être utilisées pour localiser, fixer ou aligner des matériaux lors de la fabrication.
Après l'étape de traitement appropriée, il peut être nécessaire de les retirer avant que la carte ne passe à une autre opération.
Dans la production de circuits imprimés multicouches, les broches d'alignement peuvent être associées à l'alignement des couches et à l'outillage de stratification.
Lorsque le processus nécessite leur retrait, une extraction manuelle non contrôlée peut engendrer des risques de manipulation supplémentaires.
Un poste de dépiégeage dédié permet un dispositif de support et de retrait plus précis.
Pourquoi le retrait contrôlé des broches est-il important ?
Les stratifiés pour circuits imprimés peuvent contenir des systèmes de résine renforcée de verre, des couches de cuivre et plusieurs couches collées.
Selon l'application, un retrait incorrect des broches peut provoquer des dommages locaux autour des trous d'outillage ou introduire une force inutile dans la carte.
Les problèmes potentiels incluent :
Trous d'enregistrement endommagés.
Fissuration locale du stratifié.
Déformation de la planche.
Sens d'extraction de la goupille incorrect.
Fragments d'épingles résiduelles.
Manipulation supplémentaire par l'opérateur.
Retards de production et panneaux rejetés.
L'objectif n'est pas simplement de retirer la goupille rapidement.
Un processus de dépiégeage réussi permet de retirer la broche requise tout en préservant l'état de la carte spécifié par le fabricant.
Retrait par goupille d'enregistrement vs retrait par contact à pression
Il convient de distinguer ces applications.
Les broches de repérage sont généralement associées aux dispositifs de fabrication de circuits imprimés, au positionnement et aux opérations de lamination.
Les contacts à insertion par pression sont des bornes électriques ou mécaniques installées dans des trous de carte, souvent lors d'opérations d'assemblage ultérieures.
Leurs dimensions, leurs mécanismes de rétention, les caractéristiques environnantes et les risques de dommages peuvent être très différents.
La spécification CK-16 mentionne des broches de 3,175 mm et une épaisseur de carte stratifiée, ce qui fait du retrait des broches d'outillage une application particulièrement pertinente à évaluer.
Le retrait des bornes à emmanchement forcé ne doit être envisagé que si CHIKIN CNC confirme l'outillage nécessaire et démontre des résultats acceptables sur l'assemblage prévu.
2. Quels fabricants de circuits imprimés ont besoin d'équipements de débrochage ?
Les équipements de dépiégeage sont pertinents pour les installations où le retrait répété de broches fait partie d'un flux de travail de fabrication contrôlé.
| Type d'acheteur | Exigence principale | Considérations relatives au décrochage |
|---|---|---|
| Fabricants de circuits imprimés multicouches | Retirez les broches compatibles des ensembles stratifiés | Intégrité du stratifié |
| usines de fabrication de circuits imprimés | Standardiser la manipulation des tableaux | Répétabilité |
| départements de lamination | Assemblages de cartes à broches de traitement | Compatibilité des broches et des fixations |
| départements d'outillage pour circuits imprimés | Gérer le matériel d'enregistrement | Géométrie d'outillage correcte |
| ingénieurs de procédés PCB | Réduire la variation manuelle | procédure d'ablation contrôlée |
| équipes de maintenance des équipements | Outils de production de soutien | disponibilité |
| distributeurs d'équipements pour circuits imprimés | Fournir des machines adaptées à l'application | Vérification de la configuration |
Quand une machine de dépiégeage compacte est-elle appropriée ?
Un poste de travail compact peut convenir aux usines qui ont besoin d'un retrait contrôlé des broches dans une zone de traitement définie.
La structure métallique et le mécanisme guidé du CK-16 en font un candidat pour de telles applications, à condition que l'outillage réel corresponde à la carte et à la disposition des broches.
Pour les assemblages très volumineux ou très lourds, la possibilité de supporter le panneau en dehors de la zone d'outillage immédiate devient particulièrement importante.
Lorsque les volumes de production sont élevés, les acheteurs doivent également évaluer les méthodes de chargement, les exigences en matière d'automatisation et la production soutenue.
3. CHIKIN CNC CK-16 : Spécifications techniques
La machine de dépilage CNC CHIKIN est présentée comme un équipement permettant le retrait contrôlé des broches de circuits imprimés.
Les photographies du produit fournies montrent une structure métallique compacte avec un boîtier supérieur, des éléments de guidage verticaux, une plateforme de travail inférieure et une étiquette d'avertissement.
La conception suggère une action de traitement vertical guidée.
Cependant, les photographies ne permettent pas d'établir de manière indépendante le mécanisme exact de l'actionneur, la force de sortie, la longueur de la course ou la séquence de commande.
Spécifications de la machine de dépiégeage de circuits imprimés CK-16
| Paramètre technique | Spécifications publiées |
|---|---|
| Modèle de machine | CK-16 |
| Type d'équipement | machine de débrochage de PCB |
| Taille maximale du circuit imprimé | 720 × 580 mm |
| Taille minimale du circuit imprimé | 240 × 120 mm |
| épaisseur du circuit imprimé laminé | 1–10 mm |
| Spécification des broches 1 | Ø3,175 × 10 mm |
| Spécification des broches 2 | Ø3,175 × 16 mm |
| Spécification des broches 3 | Ø3,175 × 18 mm |
| Pression de service indiquée | 0,5–0,6 MPa |
| Alimentation électrique | 220 V CA |
| Aiguille à poinçonner | Décrit comme utilisant un matériau abrasif et dur ; qualité exacte non précisée. |
Les spécifications ci-dessus sont reproduites à partir des données produit fournies. La configuration finale de l'outillage et du fonctionnement de la machine mentionnée doit être confirmée avant l'achat.
Précisions techniques importantes
1. La pression de service n'est pas la puissance du moteur.
La spécification d'origine indique une valeur de 0,5 à 0,6 MPa dans un champ intitulé « puissance ». Le MPa étant une unité de pression, il doit être considéré comme une spécification de pression pneumatique nécessitant une confirmation du fournisseur.
2. L'alimentation électrique est distincte de la consommation d'énergie.
La fiche technique mentionne une tension alternative de 220 V, mais ne fournit pas de valeur vérifiée de consommation électrique nominale.
3. La taille de la goupille ne détermine pas la force d'extraction.
Le diamètre et la longueur spécifiés de la broche correspondent aux dimensions nominales de l'outillage, et non à la force maximale que la machine peut délivrer.
4. Les matériaux d'outillage nécessitent une vérification.
La description de l'aiguille de poinçonnage ne suffit pas à identifier avec précision la nuance de matériau, sa dureté ou sa durée de vie.
Ces détails devront être clarifiés lors de l'évaluation technique.
4. Quelles tailles de broches de PCB le CK-16 peut-il traiter ?
Les spécifications publiées pour les broches CK-16 sont les suivantes :
| Diamètre de la broche | Longueur nominale de la broche | Exigence d'évaluation |
|---|---|---|
| Ø3,175 mm | 10 mm | Confirmer le support, l'AVC et la méthode de retrait |
| Ø3,175 mm | 16 mm | Vérifier le dégagement et l'extraction de la goupille |
| Ø3,175 mm | 18 mm | Confirmer l'outillage et les déplacements disponibles |
Les trois configurations mentionnées ont toutes le même diamètre nominal.
Cependant, des longueurs de broches différentes peuvent nécessiter des dispositifs de support ou des courses de retrait différentes.
Pourquoi la géométrie des broches est-elle importante ?
L'outil de dépiégeage doit interagir correctement avec la goupille installée.
Si la géométrie de contact est inadaptée, la force d'extraction risque d'être appliquée de manière irrégulière.
Cela peut affecter la broche, le trou d'alignement ou le stratifié environnant.
Les acheteurs doivent confirmer :
Diamètre nominal de la broche et tolérance.
Matériau et dureté de la broche.
Longueur de la goupille installée.
Géométrie de la tête d'épingle ou de l'épaulement, le cas échéant.
Diamètre et configuration des trous.
Méthode de rétention des broches.
Instructions de retrait requises.
Dégagement disponible autour de la goupille.
Le CK-16 est-il compatible avec d'autres diamètres de broches ?
La spécification fournie ne mentionne que des broches de Ø3,175 mm.
La compatibilité avec d'autres diamètres ne doit pas être présumée.
Si l'usine utilise des dimensions d'outils de perçage différentes, elle doit envoyer des échantillons ou des dessins à CHIKIN CNC pour évaluation.
5. Comment l'épaisseur du PCB laminé affecte-t-elle le dépiégeage ?
La fiche technique du CK-16 indique une plage d'épaisseur de PCB laminé de 1 à 10 mm.
Il s'agit d'un élément important à prendre en compte lors de la fabrication de circuits imprimés multicouches.
L'épaisseur de la carte peut influencer l'engagement des broches disponibles, les exigences de support et l'accessibilité du point de retrait.
Considérations relatives à l'épaisseur et au traitement
| État du tableau | Risque potentiel | Évaluation requise |
|---|---|---|
| panneau stratifié mince | Flexion ou soutien insuffisant | stabilité des fixations |
| Panneau d'épaisseur moyenne | Positionnement inégal | Géométrie d'alignement et de contact |
| Panneau stratifié épais | Augmentation des exigences en matière d'engagement ou de dédouanement | Capacité de course et de retrait |
| Panneau grand format | Régions du panneau non prises en charge | Support de table de travail |
| Plusieurs emplacements de broches | Différentes positions de retrait | Répétabilité sur l'ensemble du panneau |
Le CK-16 peut-il gérer tous les circuits imprimés de 10 mm d'épaisseur ?
Pas nécessairement.
La plage publiée indique la compatibilité d'épaisseur nominale du matériau.
L'adéquation réelle dépend toujours de la configuration des broches, de la construction de la carte, de l'accessibilité des outils et de la force de retrait requise.
Par exemple, une goupille fermement maintenue dans un agencement de stratifié spécifique peut nécessiter des conditions différentes de celles requises pour une goupille de positionnement installée de manière lâche.
La méthode appropriée consiste à tester des ensembles représentatifs.
6. En quoi le débrochage des PCB se compare-t-il au retrait manuel des broches ?
Le retrait manuel des goupilles peut nécessiter des outils manuels ou des méthodes de pression improvisées.
Ces approches peuvent convenir à certaines tâches à faible risque, mais elles peuvent engendrer des variations dans la direction de la force, le support de la pièce et la manipulation par l'opérateur.
Une machine de dépiégeage dédiée offre la possibilité de standardiser l'opération.
Comparaison des processus
| Facteur d'évaluation | Retrait manuel des broches | Machine de dépiégeage dédiée |
|---|---|---|
| Alignement des outils | Dépend de l'opérateur | Guidé par l'outillage installé |
| Soutien du conseil d'administration | Cela dépend de la configuration manuelle | Peut utiliser le support machine défini |
| application de force | Cela varie selon la méthode | Cela dépend de la configuration de l'actionneur |
| Répétabilité | Dépend de l'opérateur | Nécessite une qualification de la machine |
| Flux de production | Souple mais moins standardisé | Station de traitement définie |
| Risque pour l'opérateur | Cela dépend des outils manuels | Les risques liés aux pièces mobiles nécessitent une protection |
| Inspection | Généralement séparés | Peut être intégré ou exécuté ultérieurement |
| Meilleure application | Tâches compatibles occasionnelles | Opérations qualifiées répétées |
Le dépiégeage mécanique est-il toujours préférable ?
Non.
Une machine dédiée n'est avantageuse que si elle correspond à la configuration réelle des broches et du circuit imprimé.
Un outillage inadapté peut endommager une carte même lorsque l'opération de retrait est guidée mécaniquement.
Pour les usines qui évaluent le CK-16, l'exigence clé est la vérification des performances sur leurs véritables assemblages de circuits imprimés.
7. Comment fonctionne le processus de dépiégeage CK-16 ?
Les informations fournies suggèrent un système de traitement vertical compact.
Un processus de dépiégeage contrôlé typique peut comprendre les étapes suivantes.
Étape 1 : Inspecter l'assemblage du circuit imprimé
Veuillez confirmer le modèle de la carte, son épaisseur, la taille des broches et les emplacements de retrait requis.
Vérifiez l'absence de dommages visibles ou de conditions anormales avant le traitement.
Étape 2 : Préparer l'outillage
Vérifiez que le poinçon d'extraction et le support inférieur sont adaptés à la goupille installée.
L'outillage doit prévoir une voie de contact mécanique appropriée.
Étape 3 : Positionner le plateau
Placez le panneau dans le support homologué.
Assurez-vous que la goupille est alignée avec l'outil d'extraction et l'ouverture de réception.
Étape 4 : Vérifier l'autorisation
Vérifiez que la broche peut être déplacée sans entrer en collision avec d'autres parties de la carte ou de l'outillage.
Étape 5 : Exécuter l'opération de retrait
Utilisez la machine en suivant sa séquence de commande approuvée.
La pression, la force et la course requises doivent être conformes aux instructions du fabricant et aux paramètres de processus qualifiés.
Étape 6 : Examiner le résultat
Vérifiez que la broche a été retirée et qu'aucun dommage inacceptable n'est survenu sur la carte.
Étape 7 : Libérer le plateau
Transférer les cartes acceptées à l'opération suivante conformément au processus de fabrication de l'usine.
Il s'agit d'un flux de travail d'évaluation recommandé, et non d'un remplacement du manuel d'utilisation du fabricant du CK-16.
8. Comment éviter d'endommager le circuit imprimé lors du retrait des broches
Le principal enjeu de qualité lors du débrochage de circuits imprimés est la protection de la pièce à usiner.
Il est possible de retirer une goupille avec succès même si le stratifié environnant ou le trou d'alignement est endommagé.
Par conséquent, l'inspection doit prendre en compte plus que l'extraction complète de la goupille.
Défauts de dépiégeage courants
| Défaut | Cause possible | Vérification recommandée |
|---|---|---|
| Stratifié fissuré | Chargement local excessif | Inspection visuelle ou à grossissement |
| Trou d'enregistrement endommagé | Outils de démontage mal alignés | Inspection de l'état des trous |
| Fragment résiduel d'épingle | Extraction incomplète | Vérifier la suppression complète |
| Déformation du panneau | soutien inadéquat | Vérification de la planéité ou des dimensions |
| Indentation de surface | Contact de poinçonnage incorrect | Inspection de la zone de contact |
| Élément en cuivre endommagé | Traitement trop proche des circuits | Vérification de l'intégrité du cuivre |
| Suppression incohérente | Variation d'outillage ou d'actionneur | Tests d'échantillons répétés |
| Usure des outils | Matériau incorrect ou chargement répété | Inspection par poinçonnage |
Pourquoi le support de la pièce est-il essentiel ?
Lorsque la planche n'est pas suffisamment soutenue, la force d'extraction peut provoquer une flexion locale.
Cela peut engendrer des contraintes au-delà de l'emplacement immédiat de la broche.
Un dispositif de support approprié permet de diriger la force à travers la zone de contact prévue.
La méthode de support appropriée dépend de la position des broches, des dimensions de la carte et de la construction du stratifié.
Comment la force d'extraction doit-elle être contrôlée ?
La pression de fonctionnement de la machine ne définit pas à elle seule la force appliquée à la goupille.
La force réelle dépend de la disposition de l'actionneur, de la surface effective du piston, des pertes et de la configuration de la machine.
Les données fournies ne permettant pas d'identifier ces détails, les acheteurs doivent demander une explication spécifique à la machine concernant la méthode de contrôle de la force.
9. Quelles normes de qualité s'appliquent au débrochage des PCB ?
La qualité du débrochage des circuits imprimés doit être évaluée en fonction des exigences réelles de fabrication.
Pour les cartes imprimées rigides finies, les normes IPC-A-600, Acceptabilité des cartes imprimées , et IPC-6012, Spécifications de qualification et de performance des cartes imprimées rigides , peuvent fournir des références pertinentes en matière d'inspection et d'acceptation, le cas échéant.
Toutefois, les exigences spécifiques relatives aux trous d'outillage temporaires ou aux panneaux stratifiés intermédiaires peuvent être contrôlées par les spécifications de processus internes et les dessins du client.
Liste de contrôle recommandée pour l'inspection du débrochage
| Paramètre d'inspection | Examen d'acceptation |
|---|---|
| Retrait complet des broches | Aucun résidu inacceptable |
| État du trou | Aucun dommage dépassant les critères convenus |
| Intégrité du stratifié | Aucune fissure ou séparation inacceptable |
| Dimensions du plateau | Conformité aux exigences pertinentes |
| Planéité de la planche | Aucune déformation inacceptable |
| État de surface | Aucune indentation ou rayure excessive |
| Éléments adjacents | Aucun dommage aux zones fonctionnelles avoisinantes |
| répétabilité du processus | Résultats cohérents d'un échantillon à l'autre |
Une machine n'est pas automatiquement certifiée conforme à une norme IPC du simple fait qu'elle est utilisée dans la fabrication de circuits imprimés.
Le plan d'inspection doit préciser les normes correctes, la classe d'acceptation et les exigences réelles du processus.
10. Quelles caractéristiques de sécurité les acheteurs doivent-ils vérifier ?
Les photographies du CK-16 montrent une étiquette d'avertissement indiquant un risque de blessure à la main.
Ceci est important car une opération de dépiégeage implique un mouvement mécanique et des points de pincement potentiels.
Un simple avertissement ne suffit pas à démontrer que toutes les mesures de sécurité nécessaires sont installées.
Liste de contrôle d'évaluation de la sécurité
Protection des pièces mobiles.
Positionnement sécuritaire des mains pendant le chargement.
Fonctionnalité d'arrêt d'urgence, le cas échéant.
Séquence de commande de l'actionneur.
Prévention des activations accidentelles.
Accès sécurisé pour le remplacement des outils.
Protection électrique et mise à la terre.
Isolation pneumatique et contrôle de la pression.
Exigences de formation des opérateurs.
Procédures de maintenance et de consignation.
Pour les machines industrielles, la norme ISO 12100 fournit un cadre pertinent pour l'évaluation et la réduction des risques liés aux machines.
Les exigences appropriées doivent être définies en fonction de la machine livrée et du marché de destination.
11. Comment évaluer la capacité de production du CK-16
La spécification CK-16 fournie n'indique ni un temps de cycle vérifié ni un nombre de cartes traitées par heure.
Pour cette raison, les acheteurs ne doivent pas estimer la capacité de production uniquement à partir de la pression pneumatique ou des dimensions de la machine.
Un processus réaliste comprend la manipulation, le positionnement, le retrait, l'inspection et le déchargement des panneaux.
Durée totale du cycle = Chargement + Alignement + Retrait des goupilles + Inspection + Déchargement
Pour les cartes comportant plusieurs broches, le calcul doit également inclure le nombre d'opérations de retrait nécessaires.
Quels sont les facteurs qui influencent le débit de production ?
| Facteur | Impact sur la production |
|---|---|
| Nombre de broches | Affecte les opérations par carte |
| rétention de goupille | Peut influencer les conditions de retrait |
| Taille du plateau | Affecte le positionnement et la manipulation |
| Épaisseur du panneau | Influence l'accessibilité des outils |
| Conception de luminaires | Affecte la cohérence de la configuration |
| Flux de travail de l'opérateur | Influence le temps de chargement |
| exigences d'inspection | Ajoute le temps de vérification nécessaire |
| changements de produits | Peut nécessiter un ajustement de l'outillage |
Pourquoi les résultats acceptés sont importants
L'indicateur de production pertinent est le nombre de cartes dont le dépiéchage est terminé et qui satisfont aux exigences d'inspection applicables.
Production acceptée = Nombre de cartes traitées × Taux d'acceptation
Un processus plus rapide n'est pas plus économique s'il engendre des dommages supplémentaires au stratifié ou des retouches.
12. Test d'acceptation en usine CK-16 : Que doivent vérifier les acheteurs ?
Un test d'acceptation en usine (FAT) aide les acheteurs à confirmer que la machine répond aux exigences convenues avant l'expédition.
Pour le CK-16, le test le plus utile implique de vraies cartes et les spécifications de brochage prévues.
Liste de contrôle CK-16 FAT
| Article gras | Vérification recommandée |
|---|---|
| Modèle de machine | Confirmer CK-16 |
| Taille maximale du plateau | Vérifiez le support de panneau requis |
| Taille minimale du plateau | Confirmer la manutention pratique |
| Épaisseur du panneau | Tester la plage pertinente de 1 à 10 mm |
| Diamètre de la broche | Vérifier la compatibilité Ø3,175 mm |
| Longueurs des broches | Test requis : versions 10 mm, 16 mm et 18 mm |
| Aiguille à poinçonner | Confirmer les dimensions et les spécifications du matériau |
| Système d'actionneur | Vérifier le mécanisme de fonctionnement réel |
| force de retrait | Vérifier l'adéquation à l'application |
| achèvement de la suppression | Vérifiez la présence de broches résiduelles |
| Intégrité du conseil d'administration | Inspecter le stratifié et les trous d'outillage |
| Opération répétée | Comparer plusieurs échantillons |
| Contrôles de sécurité | Démontrer les fonctions de protection pertinentes |
| Documentation | Examiner les manuels, les pièces de rechange et le périmètre du service |
Validation d'échantillon recommandée
Fournir des échantillons de cartes représentatifs de la gamme de production concernée.
Inclure les dimensions requises des broches et les constructions stratifiées.
Définir l'état acceptable de la carte après le retrait des broches.
Effectuez des essais répétés et examinez les résultats.
Documentez le nombre de cartes acceptées, les retraits incomplets, les dommages constatés et les temps de cycle réels.
Le fournisseur et l'acheteur doivent s'entendre sur ces critères d'acceptation avant de finaliser l'achat de l'équipement.
13. Qu'est-ce qui détermine le coût d'une machine de débrochage de PCB ?
Le prix d'achat ne représente qu'une partie de l'investissement total.
Pour les fabricants de circuits imprimés, le coût des cartes endommagées et des temps d'arrêt imprévus peut être considérable.
Considérations relatives au coût total
| Facteur de coût | Évaluation de l'acheteur |
|---|---|
| Machine de base | Équipement et outillage inclus |
| poinçons d'extraction de goupilles | Pièces de rechange et fréquence de remplacement |
| Installations | Compatibilité de la carte et des broches |
| Alimentation pneumatique | Consommation d'air et exigences de l'usine |
| Électricité | Demande opérationnelle réelle |
| Travail | Temps de chargement et d'inspection |
| Retravail | Retrait incomplet de la broche |
| Ferraille | Cartes endommagées lors du traitement |
| Entretien | Alignement et remplacement des outils |
| Entraînement | Procédures d'exploitation et de maintenance |
Un indicateur de production utile est :
Coût de dépiégeage par carte acceptée = Coût total d'exploitation du dépiégeage ÷ Nombre de cartes acceptées
Cela permet une comparaison plus pertinente que le seul prix de la machine.
Quand une machine compacte est-elle économique ?
Une machine compacte peut s'avérer pratique pour les usines traitant des lots de taille gérable et des configurations de broches définies.
Lorsque la production nécessite une automatisation poussée ou plusieurs formats de broches, les acheteurs doivent évaluer si un système d'alimentation ou d'outillage différent est justifié.
Le meilleur choix dépend de la charge de travail réelle et des résultats de processus vérifiés.
14. Liste de contrôle de la demande de devis pour machine de débrochage de circuits imprimés
Une demande de devis techniquement complète aide les fournisseurs d'équipements à identifier la configuration machine requise.
Avant de demander un prix, les acheteurs doivent préparer les informations suivantes.
| Informations sur la demande de prix | L'acheteur doit fournir |
|---|---|
| Type de circuit imprimé | Construction rigide, multicouche ou autre |
| Dimensions du plateau | Tailles minimales et maximales |
| Épaisseur du stratifié | Gamme de production réelle |
| Type de broche | Enregistrement, outillage ou autre demande |
| Dimensions des broches | Diamètre, longueur et géométrie |
| Matériau des broches | Matériau et dureté, si connus |
| disposition des broches | Quantité et positions par tableau |
| Étape d'élimination | opération de fabrication avant le débrochage |
| Exigences de qualité | État des trous et des stratifiés autorisés |
| Volume de production | Planches et broches par quart de travail |
| Services publics de l'usine | Alimentation en air et en électricité |
| exigences de sécurité | normes applicables du marché de destination |
| Conditions commerciales | exigences en matière de quantité, de destination et de service |
Pourquoi choisir CHIKIN CNC ?
CHIKIN CNC , exploitée par Shenzhen ChiKin Automation Equipment Co., Ltd., fournit des équipements de fabrication de circuits imprimés et d'automatisation industrielle connexes.
Son portefeuille de produits comprend des machines de perçage, de routage et de traitement spécialisées pour circuits imprimés.
Pour les usines évaluant l'installation et le retrait des goupilles d'outillage, ces opérations doivent être considérées comme des étapes distinctes du flux de travail de fabrication.
Le guide de la machine de brochage FR4 de CHIKIN aborde le positionnement de la carte et les considérations de brochage, tandis que le CK-16 traite de l'exigence distincte de retrait des broches compatibles.
Demander une évaluation technique CK-16
Si votre usine évalue une machine de débrochage de circuits imprimés, préparez les spécifications de votre carte et de vos broches avant de demander un devis.
Examinez la machine de dépiégeage de circuits imprimés CHIKIN CNC CK-16 .
Contactez CHIKIN CNC pour demander une étude de configuration et un devis pour le CK-16 .
Fournir des échantillons réels de circuits imprimés, les dimensions des broches, l'épaisseur de la couche laminée et les exigences de qualité acceptables après retrait.
Le fournisseur peut alors examiner l'application proposée, confirmer les exigences en matière d'outillage et clarifier la configuration de la machine.
15. Questions fréquemment posées sur les machines de débrochage de circuits imprimés
1. À quoi sert une machine à dépiler les circuits imprimés ?
Une machine à épingler les cartes de circuits imprimés retire les broches compatibles des cartes ou des outillages associés. Dans la fabrication de cartes multicouches, elle permet notamment de retirer les broches de repérage ou d'outillage lors de l'étape de production appropriée.
2. Qu'est-ce que la machine de dépiégeage de circuits imprimés CK-16 ?
La CK-16 est un modèle CNC CHIKIN conçu pour le retrait contrôlé des broches de circuits imprimés. Ses spécifications techniques incluent une plage de dimensions de cartes de 240 × 120 mm à 720 × 580 mm, une épaisseur de carte laminée de 1 à 10 mm et des broches de Ø 3,175 mm.
3. Quelles sont les tailles de circuits imprimés que le CK-16 peut gérer ?
La taille maximale indiquée est de 720 × 580 mm et la taille minimale de 240 × 120 mm. Il appartient aux acheteurs de vérifier la compatibilité, le positionnement et l'accessibilité de leurs panneaux.
4. Quels diamètres de goupilles sont pris en charge ?
La spécification CK-16 indique un diamètre nominal de broche de 3,175 mm, avec des longueurs de 10 mm, 16 mm et 18 mm. Les autres dimensions nécessitent une confirmation du fournisseur.
5. Le CK-16 peut-il retirer les contacts électriques à pression ?
La description générale du produit mentionne le retrait des bornes et des contacts à insertion par pression. Cependant, les données d'outillage publiées concernent plus spécifiquement les broches de 3,175 mm et les cartes laminées. Les applications à insertion par pression nécessitent une compatibilité d'outillage et une validation par échantillonnage spécifiques.
6. Quelle est l'épaisseur maximale du circuit imprimé ?
La fiche technique indique une épaisseur de circuit imprimé laminé comprise entre 1 et 10 mm. L'adéquation réelle dépend de la géométrie des broches, du support de la carte et du processus de retrait.
7. Le CK-16 utilise-t-il de l'air comprimé ?
La spécification indique une pression de 0,5 à 0,6 MPa. Le fonctionnement réel du mécanisme pneumatique, la consommation d'air et la force nécessaire doivent être confirmés auprès de CHIKIN CNC.
8. Le débrochage peut-il endommager le circuit imprimé ?
Oui. Un mauvais alignement, un support insuffisant ou une force excessive peuvent endommager les trous d'outillage ou le matériau stratifié. La procédure de démontage doit être validée à l'aide de panneaux de référence.
9. Comment les fabricants doivent-ils inspecter les cartes après le débrochage ?
Vérifier l'élimination complète des broches, l'état des trous d'outillage, l'intégrité du stratifié, la déformation de la carte et toute zone adjacente affectée. Appliquer les critères d'acceptation internes ou clients pertinents.
10. Comment puis-je demander un devis pour un CK-16 ?
Veuillez transmettre à CHIKIN CNC les dimensions du circuit imprimé, l'épaisseur de la couche laminée, le brochage, l'emplacement des broches, les spécifications de sortie et les exigences d'inspection après démontage. Demandez la confirmation de la compatibilité de l'outillage, de la configuration de la machine et la possibilité de réaliser des tests sur des échantillons.
Conclusion
Le choix d'une machine de dépiéchage de circuits imprimés adaptée nécessite une compréhension claire de la géométrie des broches installées, de la construction du circuit imprimé stratifié, du support de la pièce et des conditions de retrait acceptables.
La CHIKIN CNC CK-16 offre une configuration publiée destinée au retrait des broches de PCB, avec une taille maximale de PCB de 720 × 580 mm, une taille minimale de 240 × 120 mm, une compatibilité d'épaisseur de carte stratifiée de 1 à 10 mm et des spécifications de broches nominales de Ø3,175 mm.
Ces caractéristiques en font un candidat potentiel pour les fabricants qui évaluent le retrait contrôlé d'outillages de circuits imprimés compatibles ou de broches d'alignement.
Toutefois, le choix du matériel ne doit pas se faire uniquement en fonction des dimensions nominales de la carte ou de la taille des broches.
Les acheteurs doivent également confirmer le mécanisme d'actionnement réel, la force d'extraction disponible, la compatibilité de l'outillage, les dispositifs de sécurité et la qualité de la carte finie.
Un test d'acceptation en usine documenté utilisant des assemblages de PCB représentatifs peut aider à établir si le CK-16 répond aux conditions de processus requises.
Pour les fabricants de circuits imprimés recherchant un retrait des broches plus régulier et une manipulation des cartes mieux contrôlée, CHIKIN CNC propose une option d'équipement dédiée au sein de son portefeuille plus large de fabrication de circuits imprimés.
Découvrez la machine de dépiégeage de circuits imprimés CK-16 ou consultez les équipements et les services proposés par l'entreprise.
Contactez CHIKIN CNC pour une étude technique et un devis concernant le CK-16 et fournissez vos schémas de circuit imprimé, les spécifications des broches, l'épaisseur du stratifié et les exigences de production.
La combinaison adéquate d'outillage compatible, d'un support de carte stable, d'un retrait contrôlé et d'une inspection fiable constitue le fondement d'un processus de dépiégeage efficace des circuits imprimés.





