






TL;DR — Réponse rapide
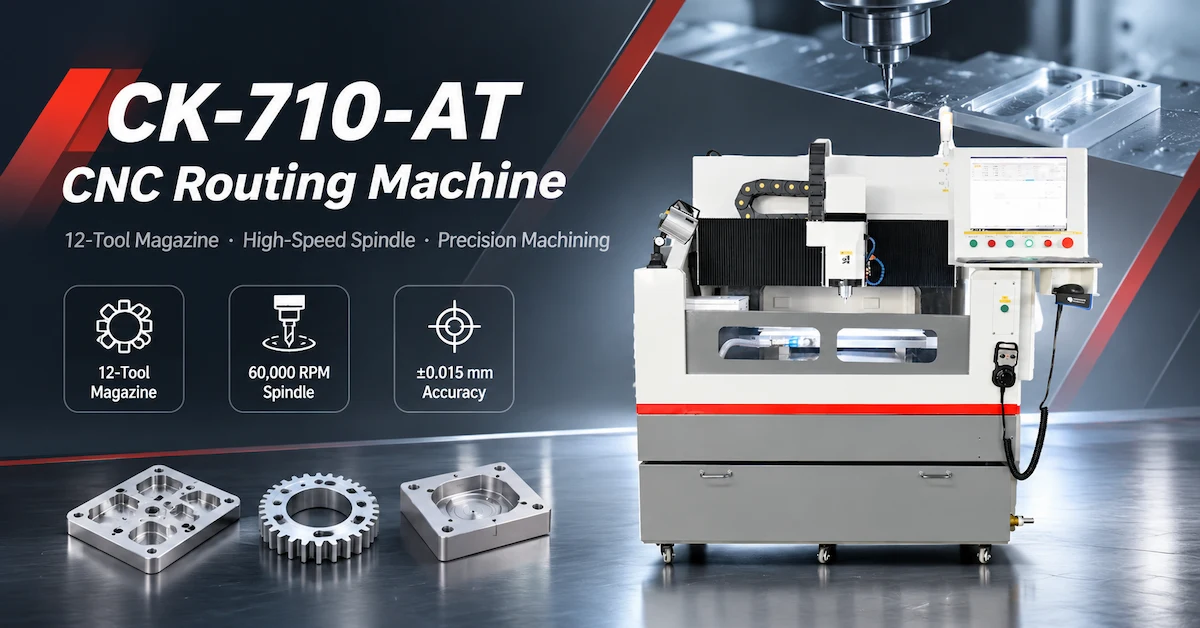
La fraiseuse CNC CK-710-AT est conçue pour les applications d'usinage de précision nécessitant plusieurs outils de coupe et un contrôle dimensionnel constant. Dotée d'un magasin d'outils automatique à 12 positions, d'une broche de 2,5 kW à 60 000 tr/min et d'un volume d'usinage de 600 × 500 × 100 mm, elle offre une configuration pratique pour évaluer l'efficacité de l'usinage multi-outils et réduire les interruptions liées aux changements d'outils manuels.
Pour les acheteurs du secteur de la fabrication de précision, le principal critère d'évaluation n'est pas le nombre d'outils disponibles, mais la capacité du système complet à gérer les changements d'outils de manière constante, à maintenir une précision d'usinage acceptable et à réduire les temps d'arrêt.
Ce guide couvre les spécifications CK-710-AT, la planification des magasins d'outils, la qualité d'usinage, la validation du premier article et les tests d'acceptation en usine pour l'acquisition d'équipements B2B.
Points clés à retenir
Capacité de 12 outils : La spécification CK-710-AT mentionne un magasin d'outils automatique à 12 positions.
Configuration de la broche : Une broche de 2,5 kW et 60 000 tr/min est spécifiée pour la configuration de fraisage CNC.
Enveloppe de travail : Les dimensions de traitement publiées sont de 600 × 500 × 100 mm.
Précision : La fiche technique indique une précision de traitement de ±0,015 mm et une précision de repositionnement de 0,005 mm ; les conditions de mesure nécessitent une confirmation.
Performances de changement d'outils : La productivité réelle dépend de la séquence d'outils, des opérations d'usinage, du temps de changement d'outils et des pièces rejetées.
Précisions techniques : La page produit décrit l’électroérosion à fil, tandis que la fiche technique CK-710-AT fournie décrit le fraisage CNC à broche. Les acheteurs doivent vérifier le type de machine concerné.
1. Pourquoi le changement d'outil automatique est-il important en fraisage CNC ?
L'usinage multi-opérations nécessite souvent plusieurs outils de coupe.
Un composant peut nécessiter un ébaucheur, un usinage de contour, une finition, un perçage et d'autres opérations d'usinage approuvées.
Lorsque chaque changement d'outil nécessite une intervention manuelle, la machine peut rester à l'arrêt pendant qu'un opérateur retire, installe et vérifie l'outil suivant.
Un système de changement d'outils automatique permet de stocker et de sélectionner les outils compatibles en fonction de l'opération programmée.
Quels problèmes le changement automatique d'outils peut-il aider à résoudre ?
Pour les flux de production adaptés, le changement automatique d'outils peut réduire :
Interruptions liées au remplacement manuel des outils.
Travail répétitif de manipulation d'outils.
Intervention inutile de l'opérateur entre les opérations programmées.
Variation liée à la configuration manuelle des outils.
Temps sans coupe pour les travaux nécessitant plusieurs outils.
Cependant, le changement automatique d'outils ne garantit pas à lui seul des cycles de production plus courts.
Le système doit être correctement configuré, les outils doivent être compatibles et le programme d'usinage doit utiliser une séquence efficace.
Pour les usines qui réalisent plusieurs opérations d'usinage sur une même pièce, ces détails peuvent influencer la productivité globale des équipements.
2. Quelles sont les spécifications techniques du CK-710-AT ?
La fiche technique CK-710-AT fournie identifie l'équipement comme une fraiseuse CNC à une seule tête avec un magasin d'outils.
Tableau des spécifications CK-710-AT
| Paramètre technique | Spécifications publiées |
|---|---|
| Modèle | CK-710-AT |
| Description de l'équipement | Machine de fraisage CNC à une seule tête |
| Magazine d'outils | 12 positions |
| Changement d'outil | Automatique |
| Dimensions de la table | 700 × 500 mm |
| Enveloppe de traitement | 600 × 500 × 100 mm |
| Hauteur de l'axe Z | 100–200 mm |
| Précision du traitement | ±0,015 mm |
| Précision du repositionnement | 0,005 mm |
| vitesse de traitement maximale | 9 m/min |
| vitesse de déplacement à vide maximale | 12 m/min |
| Distance broche-table | 100 mm |
| Puissance de broche | 2,5 kW |
| Vitesse de broche | 60 000 tr/min |
| Énergie des machines | 5 kW |
| Apparence de la machine | Demi-couverture |
| Alimentation électrique | 220 V CA ±10 %, 50 Hz |
| Poids de la machine | Environ 2000 kg |
| Dimensions de la machine | 1600 × 1550 × 1600 mm, sous réserve de la configuration réelle |
Il s'agit des spécifications fournies par le fournisseur. La configuration finale de l'équipement et les performances d'usinage doivent être confirmées par la documentation et les essais spécifiques à la machine.
Important : Confirmer la technologie de la machine
La page produit CHIKIN CNC décrit une machine d'électroérosion à fil, mais la spécification CK-710-AT identifie un système de fraisage CNC entraîné par broche.
L'électroérosion à fil utilise une décharge électrique à travers une électrode filiforme pour découper des matériaux conducteurs.
Le fraisage CNC utilise un outil de coupe rotatif pour enlever de la matière mécaniquement.
La puissance de la broche, la vitesse de rotation et le magasin d'outils automatique d'une fraiseuse CNC ne peuvent pas être considérés comme des spécifications d'électroérosion à fil.
Avant tout achat, veuillez demander une confirmation écrite que le devis se réfère à la configuration de fraisage CNC CK-710-AT prévue.
3. À qui s'adresse une fraiseuse CNC à 12 outils ?
Il est judicieux d'évaluer une configuration de fraisage CNC multi-outils lorsque le processus de production nécessite plusieurs fraises différentes ou des changements d'outils répétés.
| Segment d'acheteurs | Application type pour évaluer | Exigence principale |
|---|---|---|
| fabricants de composants de précision | Usinage de composants multi-opérations | Cohérence dimensionnelle |
| Ateliers d'outillage industriel | Composants de montage et d'outillage | flexibilité du changement d'outils |
| Ateliers de moules et matrices | Opérations de fraisage et de profilage appropriées | Qualité de surface |
| fabricants d'équipements électroniques | Boîtiers et dispositifs usinables | Géométrie répétable |
| Ateliers d'usinage CNC | Travaux multi-outils en petites séries | Réduction des interruptions lors de la configuration |
| Laboratoires d'ingénierie | Travaux de prototypage et de développement | sélection d'outils flexible |
| équipes d'approvisionnement en équipement | investissement dans la production CNC | Tests d'acceptation et contrôle des coûts |
Il s'agit de secteurs d'application potentiels, et non d'une liste de compatibilité des matériaux confirmée.
Le matériau de la pièce à usiner, les conditions de coupe et les opérations d'usinage requises doivent être adaptés à la machine fournie.
Quand un chargeur de 12 outils est-il inutile ?
Si l'usine traite habituellement un seul profil simple avec une seule fraise, un magasin d'outils de grande capacité peut n'offrir qu'une valeur ajoutée limitée.
Dans ce cas, la zone de travail, la durée de vie de l'outil, la rigidité de la machine et les performances de coupe peuvent être des critères d'achat plus importants.
Le nombre de stations d'outillage doit correspondre aux besoins réels d'usinage.
4. Comment concevoir un magasin d'outils à 12 positions ?
Un catalogue d'outils doit être organisé autour des opérations requises par le programme de production.
L’objectif est de fournir les outils nécessaires tout en minimisant les changements inutiles et en réduisant les erreurs de sélection des outils.
Exemple de matrice de planification multi-outils
| Groupe d'outils | Opération possible | Considérations relatives à la planification |
|---|---|---|
| Outil d'ébauche | enlèvement initial de matière | Durée de vie de l'outil et charge de coupe |
| Outil de finition | Surface ou contour final | Tolérance dimensionnelle |
| Coupe-petit diamètre | détails fins | Déformation et usure de l'outil |
| Outil de forage | Préparation qualifiée des trous | Diamètre et emplacement |
| Outil de chanfreinage | Traitement des bords | Géométrie requise |
| Outil de rechange | Remplacement en cours de production | Compatibilité des outils |
Ce tableau illustre une approche possible de planification des outils. Il ne signifie pas que chaque opération ou type d'outil répertorié est approuvé pour le CK-710-AT sans vérification technique.
Pourquoi l'identification des outils est-elle importante ?
Chaque outil doit correspondre à l'affectation de programme correcte.
Une affectation d'outil incorrecte peut engendrer des dimensions indésirables ou des collisions.
Pour la qualification de production, les acheteurs doivent confirmer la méthode de numérotation des outils du système de contrôle, la procédure d'affectation des magasins, la compensation de longueur d'outil disponible et la gestion des erreurs.
La fiche technique fournie confirme le changement d'outil automatique, mais ne confirme pas séparément la détection de la longueur de l'outil, la détection du diamètre de l'outil ou la détection des outils cassés.
Ces fonctions doivent être vérifiées et non pas présumées.
5. Comment la vitesse de broche et le choix de l'outil affectent-ils l'usinage ?
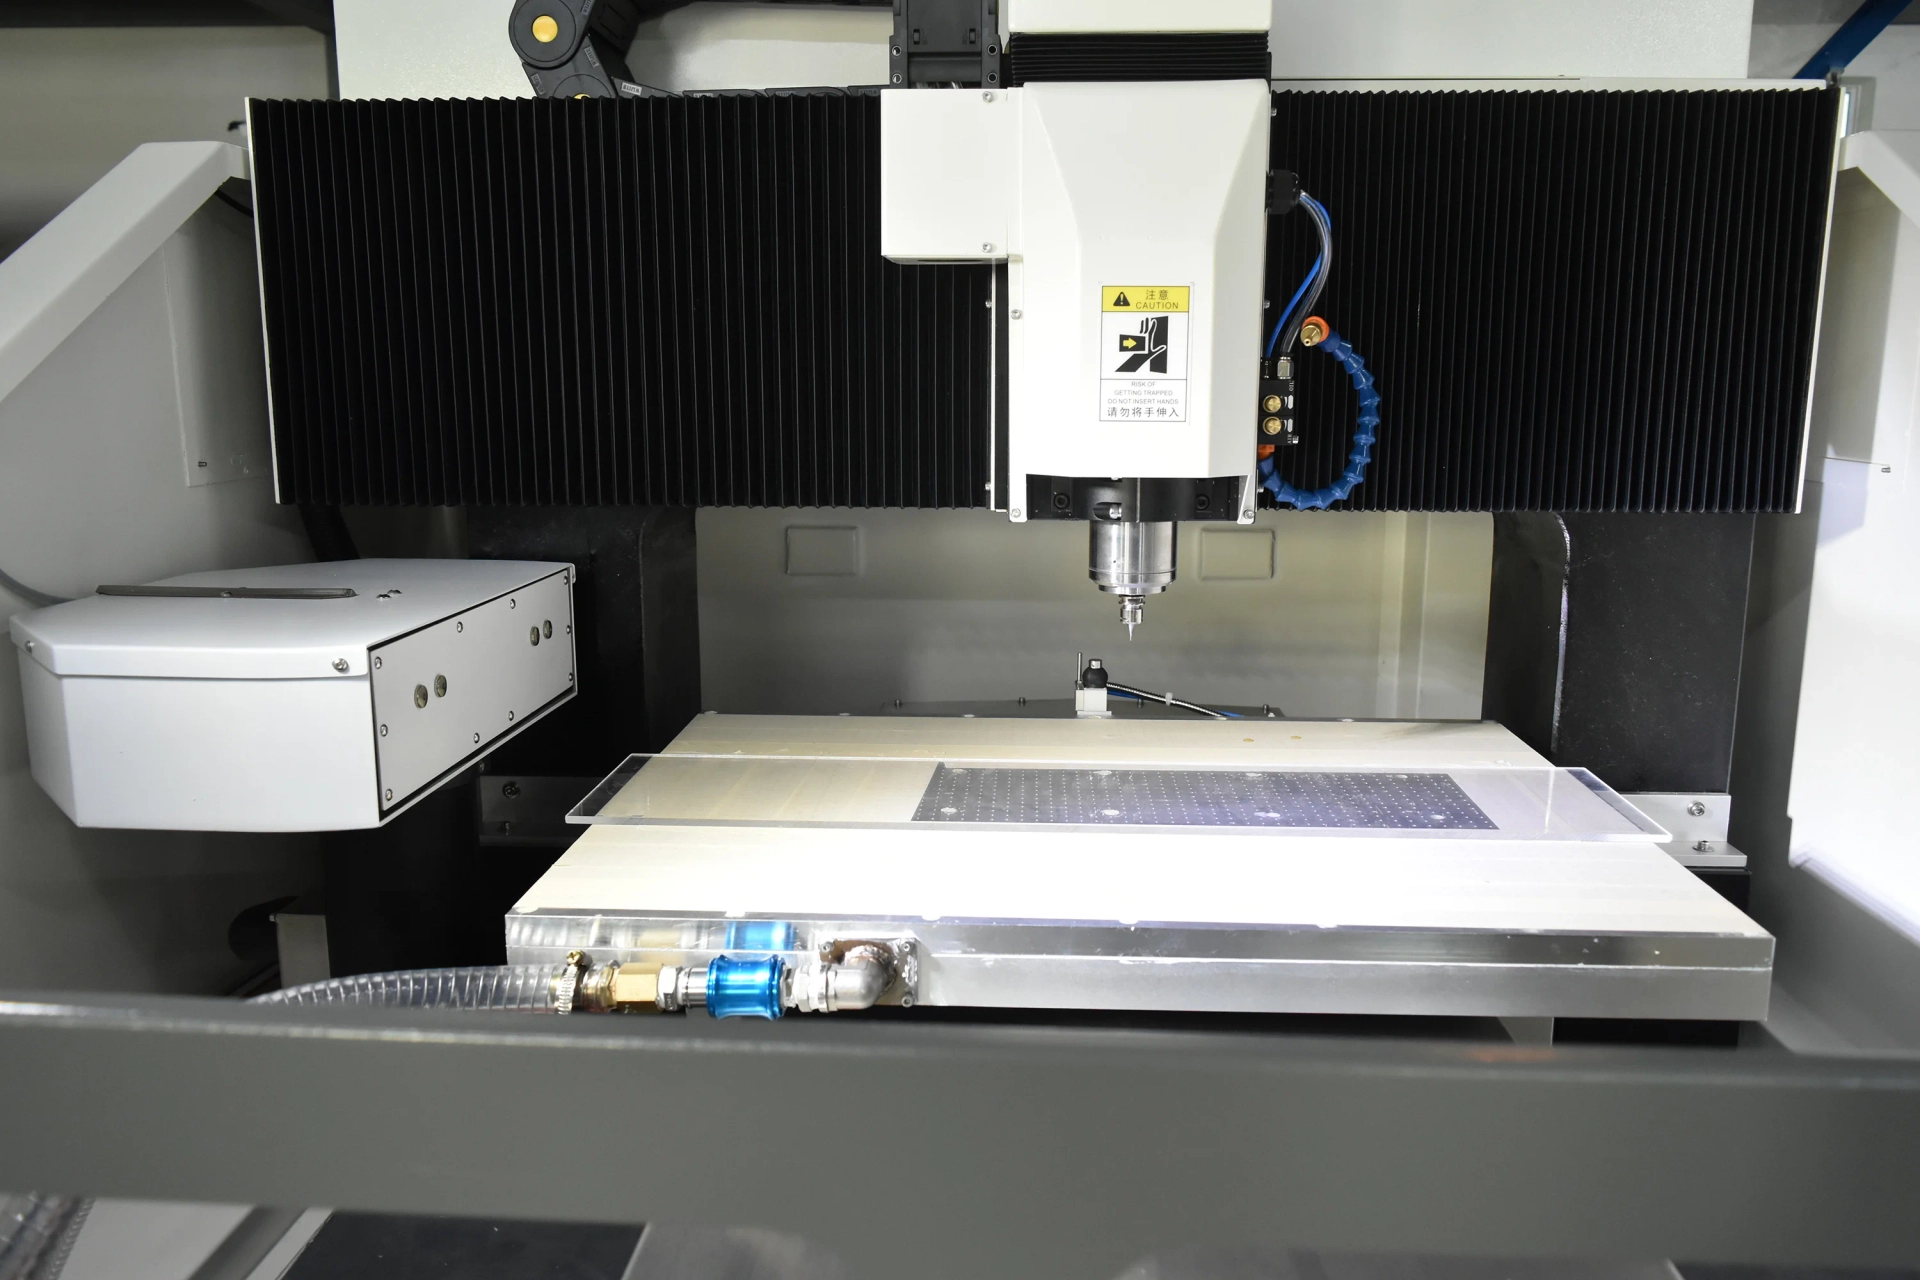
La fiche technique du CK-710-AT mentionne une broche de 60 000 tr/min avec une puissance de 2,5 kW.
La vitesse de broche est un paramètre d'usinage important, mais les conditions de fonctionnement correctes dépendent de l'outil de coupe, du matériau de la pièce, de la géométrie de coupe et de la configuration de la machine.
Pourquoi le régime moteur maximal n'est-il pas toujours le meilleur réglage ?
Une vitesse de rotation élevée peut s'avérer utile pour certaines applications d'outillage de petit diamètre.
Cependant, différents matériaux et diamètres de fraise nécessitent des vitesses de coupe et des avances différentes.
L'utilisation de paramètres inadaptés peut accroître l'usure des outils, réduire la qualité des arêtes de coupe ou créer des conditions de coupe inacceptables.
Contrôles importants de l'outillage
| Facteur d'outillage | Vérification de l'acheteur |
|---|---|
| Diamètre de l'outil | Compatibilité avec la broche et le fonctionnement prévus |
| Matériaux pour outils | Adaptabilité à la pièce à usiner |
| Géométrie de découpe | Profil et finition de surface requis |
| Interface porte-outil | Compatibilité avec le changeur d'outils automatique |
| vitesse de rotation nominale | Fonctionnement sûr à la vitesse de broche sélectionnée |
| Longueur de l'outil | Autonomie de travail disponible |
| Faux-rond de la broche | Influence sur la stabilité de coupe |
| Remplacement d'outils | Procédure de disponibilité et de maintenance |
L'outil approprié doit être sélectionné en fonction du matériau, de la géométrie et de la qualité requise de la pièce finie.
La qualification des machines doit inclure les outils de coupe prévus pour la production.
6. Que signifient les chiffres de précision publiés ?
La fiche technique du CK-710-AT indique une précision de traitement de ±0,015 mm et une précision de repositionnement de 0,005 mm.
Ces valeurs décrivent différents aspects des performances de la machine.
Précision du traitement vs Précision du repositionnement
| Spécification | Signification de l'ingénierie | Vérification requise |
|---|---|---|
| Précision du traitement | Critère de performance d'usinage publié | Mesurer les échantillons finis |
| Précision du repositionnement | Performance de la position de retour | Test de position répétée défini |
| répétabilité du changement d'outil | Cohérence après remplacement de l'outil | Inspection par échantillonnage lors du changement d'outil |
| Précision des pièces finies | Conformité réelle au dessin | Mesure dimensionnelle calibrée |
Les performances nominales de repositionnement d'une machine ne garantissent pas automatiquement la précision d'un composant fini.
La géométrie de la pièce finie dépend également de l'état de l'outil, du comportement de la broche, du bridage et des paramètres d'usinage.
Pourquoi tester la précision après un changement d'outil ?
Une machine peut atteindre des dimensions acceptables avec un seul outil, mais présenter des variations après plusieurs changements d'outils.
Par exemple, une compensation incorrecte de la longueur de l'outil ou un positionnement incohérent de l'outil peuvent influencer les résultats d'usinage.
Un essai de qualification utile devrait donc tester la précision du processus complet à outils multiples.
La question pertinente en matière d'acceptation est de savoir si la machine produit de manière répétée des pièces conformes après les changements d'outils requis.
7. Comment valider la zone de traitement et la configuration de la pièce
Le CK-710-AT indique une table de 700 × 500 mm et une enveloppe de traitement de 600 × 500 × 100 mm.
Ces chiffres doivent être examinés en tenant compte des dimensions réelles de la pièce et de la disposition du dispositif de fixation.
Vérification de l'enveloppe de travail
| Exigence | Vérification de l'acheteur |
|---|---|
| Taille du tableau | Le dispositif est-il compatible avec la plateforme disponible ? |
| Zone de traitement | La trajectoire d'outil requise peut-elle tenir dans l'enveloppe ? |
| Dégagement de l'axe Z | Y a-t-il suffisamment d'espace pour la pièce à usiner et l'outillage ? |
| Dégagement pour changement d'outil | La machine peut-elle changer d'outils en toute sécurité ? |
| hauteur du luminaire | Cela réduit-il l'espace d'usinage disponible ? |
| Accès aux outils | Toutes les fonctionnalités spécifiées sont-elles accessibles ? |
Pourquoi la conception des luminaires est-elle importante ?
Un programme d'usinage peut être dimensionnellement correct, mais produire de mauvais résultats si la pièce se déplace pendant la coupe.
La rigidité du dispositif de fixation et la précision de son positionnement influencent la répétabilité.
Pour les opérations multi-outils, la pièce à usiner doit rester correctement positionnée tout au long de la séquence d'usinage.
Les acheteurs doivent fournir au fournisseur des plans complets des pièces à usiner ainsi que toutes les informations relatives aux dispositifs de fixation existants.
8. Fraisage CNC vs électroérosion à fil vs perçage d'alignement de circuits imprimés
Ces technologies servent des objectifs de fabrication différents et ne doivent pas être combinées dans une seule description de machine sans preuve technique.
| Processus | Enlèvement de matériaux | Application principale |
|---|---|---|
| Fraisage CNC | outil de coupe rotatif | Contours mécaniques, rainures et opérations d'usinage appropriées |
| Électroérosion à fil | Décharge électrique à travers une électrode à fil | Profils fins dans les matériaux conducteurs |
| perçage d'alignement des circuits imprimés | Forage contrôlé | Trous de positionnement et d'outillage pour circuits imprimés |
L'usinage par électroérosion à fil peut être préférable pour certains profils fins dans les matériaux conducteurs trempés.
Le fraisage CNC peut être plus adapté aux profils accessibles et aux opérations nécessitant différentes fraises rotatives.
Une machine de perçage de trous d'alignement pour circuits imprimés est destinée à répondre à un besoin de production différent, impliquant des références de positionnement de la carte.
Que doivent faire les acheteurs lorsqu'une page produit combine différentes technologies ?
Demander des précisions sur le type exact de la machine, le mécanisme de coupe, les consommables, le contrôleur, la zone de travail et les spécifications techniques.
Pour l'achat d'une machine d'électroérosion à fil, renseignez-vous sur l'alimentation du fil, le fluide diélectrique, la filtration et les performances spécifiques de l'électroérosion.
Pour l'achat d'une fraiseuse CK-710-AT, renseignez-vous sur la broche, le magasin d'outils, les porte-outils, la compatibilité des outils de coupe et les performances d'usinage.
Cela empêche de sélectionner l'équipement en fonction de spécifications appartenant à un autre processus.
9. Comment les acheteurs peuvent-ils mesurer l'efficacité du changement d'outils ?
Le changement automatique d'outils doit être évalué tout au long du cycle de production.
Une machine peut être équipée d'un magasin à 12 positions, mais nécessiter tout de même un temps de réglage important si l'affectation des outils, le maintien des pièces ou la préparation du programme sont inefficaces.
La fraiseuse CNC CK-710-AT est conçue pour optimiser les flux de production multi-outils grâce à son magasin d'outils automatique à 12 positions. Pour les fabricants, l'évaluation de l'efficacité du changement d'outils nécessite la mesure du temps de cycle réel, de la constance du positionnement des outils et de la précision d'usinage sur des séries de production répétées. Ces facteurs permettent de déterminer si l'équipement peut réduire les interventions manuelles tout en garantissant une qualité constante des pièces finies.
Calcul du cycle de production
Temps de cycle total = Chargement + Préparation + Découpe + Changements d'outils + Inspection + Déchargement
Pour une évaluation plus détaillée, enregistrez le nombre de changements d'outils au sein d'un programme complet.
Liste de contrôle des performances du changement d'outil
| Facteur d'évaluation | Que mesurer |
|---|---|
| Temps de changement d'outil | Durée réelle par changement |
| Précision de la sélection des outils | Outil correct récupéré |
| Sièges d'outils | Installation cohérente |
| Continuité du programme | Redémarrage correct après modification |
| Défaillances liées au changement d'outils | Fréquence et cause |
| Intervention de l'opérateur | Actions manuelles requises |
| Durée totale du cycle | Durée totale de production de la pièce |
Le changement d'outil automatique est-il toujours plus rapide ?
Pas nécessairement.
Une séquence d'outils inefficace peut tout de même engendrer des changements d'outils inutiles.
Pour la production en série, la planification des trajectoires d'outils et l'organisation des tâches doivent être évaluées en même temps que le magasin d'outils lui-même.
Le véritable gain en termes de productivité réside dans la réduction du temps improductif sans compromettre la qualité des pièces.
10. Inspection du premier article : Comment vérifier l’usinage multi-outils
L'inspection du premier article (FAI) permet de confirmer qu'un processus peut produire des pièces conformes aux exigences approuvées avant le début de la production complète.
Pour une fraiseuse CNC, l'inspection doit inclure la séquence d'usinage complète.
Procédure FAI recommandée
Étape 1 — Confirmer le dessin
Vérifiez la dernière révision technique, les dimensions, les tolérances et l'état de surface requis.
Étape 2 — Inspection de la pièce
Vérifier l'identification du matériau, les dimensions et l'état initial.
Étape 3 — Vérifier le magazine Tool
Vérifiez que les outils installés correspondent au programme approuvé.
Étape 4 — Établir la position de la pièce
Vérifier la stabilité du dispositif de fixation et les références de coordonnées applicables.
Étape 5 — Exécuter le programme d'usinage
Traiter la pièce représentative en utilisant la séquence de changement d'outil prévue.
Étape 6 — Inspection de la géométrie finale
Mesurer les caractéristiques critiques et inspecter l'état de la surface.
Étape 7 — Répéter le processus
Produire des échantillons supplémentaires pour évaluer la répétabilité.
Étape 8 — Consigner les résultats
Documentez la configuration de la machine, les outils, les réglages, les résultats de l'inspection et tous les ajustements nécessaires.
Liste de contrôle de la qualité du premier article
| Article de qualité | Exigence d'acceptation |
|---|---|
| Dimensions générales | Tolérance de dessin approuvée |
| Profils critiques | Limites dimensionnelles définies |
| Géométrie des trous et des fentes | Conformité du dessin |
| État de surface | Finition approuvée par le client |
| Séquence de changement d'outil | Fonctionnement correct |
| Sièges d'outils | Cohérent après remplacement |
| État de la pièce | Aucun dommage inacceptable |
| Répétabilité | Échantillons cohérents |
| Documentation des processus | Rapports d'inspection complets |
L'acceptation doit se baser sur les mesures des pièces finies plutôt que sur les seules valeurs de positionnement affichées par la machine.
11. Que doivent vérifier les acheteurs lors des tests d'acceptation en usine ?
Un test d'acceptation en usine (FAT) doit confirmer que la machine proposée répond aux exigences de production convenues avant l'expédition.
Pour une configuration de fraisage CNC à 12 outils, le FAT doit inclure à la fois les performances d'usinage et de gestion des outils.
Liste de contrôle CK-710-AT FAT
| Article gras | Vérification recommandée |
|---|---|
| Identification de la machine | Confirmer la configuration exacte du CK-710-AT |
| Type de machine | Privilégier le fraisage CNC à l'électroérosion à fil. |
| Dimensions de la table | Vérifier la surface utilisable pour l'installation |
| Enveloppe de traitement | Démontrer l'accès requis à la pièce |
| Broche | Confirmer les spécifications de 2,5 kW / 60 000 tr/min |
| Magazine d'outils | Vérifier la configuration à 12 positions |
| Changement d'outil | Démontrer la séquence de changement requise |
| Précision du traitement | Mesurer des échantillons usinés représentatifs |
| Précision du repositionnement | Examiner les résultats des tests définis |
| Gestion du programme | Démontrer les fichiers de production approuvés |
| Temps de cycle | Enregistrement du temps d'usinage complet |
| Sécurité | Vérifier les fonctions de surveillance et d'urgence |
| Système électrique | Confirmer les besoins en approvisionnement |
| Documentation | Obtenir les manuels et les rapports d'inspection |
Précisions importantes concernant l'utilité
Le tableau CK-710-AT fourni contient un champ intitulé « Puissance requise » avec une valeur de 2 MPa.
Le MPa est une unité de pression, et non une unité de mesure de puissance électrique.
Le fournisseur doit préciser s'il s'agit d'une exigence pneumatique, d'un autre sous-système ou d'une erreur dans la fiche technique.
Cela ne doit pas être considéré comme une exigence vérifiée en matière d'alimentation en air d'usine sans confirmation.
Quel est le résultat FAT le plus précieux ?
Un test réussi doit démontrer que la configuration réelle peut réaliser la tâche d'usinage représentative de l'acheteur avec une précision, une finition de surface et un comportement de changement d'outil acceptables.
Une démonstration utilisant uniquement un cycle machine à vide ne permet pas d'établir la capacité de production.
12. Comment évaluer les coûts d'exploitation et le retour sur investissement
Le prix d'achat d'une fraiseuse CNC ne représente qu'une partie de son coût total.
La fabrication d'outils multifonctions implique également la consommation d'outils de coupe, la maintenance, le travail de réglage, l'inspection et les temps d'arrêt.
Coût total de possession
| Facteur de coût | Considération principale |
|---|---|
| Prix de l'équipement | Configuration finale de la machine |
| Outils de coupe | Remplacement et usure des outils |
| Porte-outils | Compatibilité et pièces détachées |
| Électricité | Consommation électrique réelle de la machine |
| Travail | Installation et implication de l'opérateur |
| Modifications d'outils | Temps d'arrêt et programmation |
| Entretien | Broche, magasin et composants mobiles |
| Inspection | Vérification dimensionnelle |
| Déchets matériels | Composants rejetés |
| Installation | Mise en service et formation |
Un indicateur économique utile est :
Coût d'usinage par pièce acceptée = Coût total d'usinage alloué ÷ Nombre de pièces acceptées
Cet indicateur permet aux acheteurs de comparer l'investissement aux méthodes de production existantes.
Quand une configuration de fraisage CNC à 12 outils est-elle intéressante ?
Il convient d'y réfléchir lorsqu'une part importante du temps de cycle existant est due à des changements d'outils manuels répétés.
Toutefois, l'avantage financier doit être vérifié à l'aide de données réelles sur l'emploi.
Si le principal goulot d'étranglement de la production est une vitesse de coupe lente, un outillage inadapté ou un mauvais maintien des pièces, l'augmentation de la capacité du magasin à elle seule ne résoudra peut-être pas le problème.
13. Que doivent inclure les acheteurs étrangers dans une demande de devis ?
Une demande de devis techniquement complète permet au fournisseur d'équipement d'évaluer la tâche de production réelle.
Liste de contrôle technique de la demande de prix CK-710-AT
| Informations requises | Détails de l'acheteur |
|---|---|
| matériau de la pièce | qualité et état du matériau |
| Dimensions de la pièce | Longueur, largeur et hauteur maximales |
| dessins techniques | Fichiers CAO et géométrie critique |
| Opérations requises | Fraisage, perçage ou gravure |
| Nombre d'outils | Outils requis par programme |
| Dimensions de l'outil | Exigences relatives au diamètre, à la longueur et au support |
| Tolérance d'usinage | Spécifications critiques des pièces finies |
| Finition de surface | Condition requise |
| Volume de production | Pièces par poste ou par mois |
| Goulot d'étranglement existant | Temps d'arrêt pour changement d'outils, rebuts ou temps d'usinage |
| exigences relatives aux luminaires | Maintien des travaux et dégagement disponible |
| Services publics de l'usine | exigences électriques et pneumatiques |
| Tests d'acceptation | Critères FAI et FAT |
| Informations commerciales | Besoins en matière de quantité, de livraison et de service |
Pourquoi choisir CHIKIN CNC ?
CHIKIN CNC fournit des équipements de fabrication de circuits imprimés et des équipements de traitement de précision connexes.
Les informations publiées concernant son équipement incluent le fraisage CNC, le perçage et d'autres technologies d'usinage industriel.
Pour l'acquisition du CK-710-AT, la première étape la plus importante consiste à confirmer le type exact de machine proposé et à résoudre les différences entre la description du produit et les spécifications techniques.
Demande d'examen de la configuration technique du CK-710-AT
Si votre usine nécessite un usinage CNC multi-outils, préparez les dessins de vos pièces, les spécifications des matériaux, les opérations d'usinage, les exigences en matière d'outillage et le rendement attendu.
Consultez la liste des produits CHIKIN CNC .
Contactez CHIKIN CNC pour une étude technique et un devis .
Demander une confirmation écrite du type de processus réel, de la configuration du magasin à 12 outils, des spécifications de la broche, des accessoires inclus et des exigences d'acceptation de la machine.
14. Foire aux questions sur le fraisage CNC CK-710-AT
1. Qu'est-ce que le CK-710-AT ?
La fiche technique fournie décrit la CK-710-AT comme une fraiseuse CNC mono-tête avec magasin d'outils automatique. La page produit associée décrit également l'électroérosion à fil ; il convient donc de vérifier le type exact de machine mentionnée.
2. Combien d'outils le magasin du CK-710-AT peut-il contenir ?
La fiche technique publiée mentionne un magasin d'outils à 12 positions avec changement d'outil automatique. Il convient de vérifier la compatibilité des porte-outils et des accessoires.
3. Quelle est la vitesse de broche du CK-710-AT ?
La fiche technique mentionne une broche de 60 000 tr/min avec une puissance nominale de 2,5 kW.
4. Quelle est la zone de traitement ?
Les dimensions de traitement indiquées sont de 600 × 500 × 100 mm, avec une table de 700 × 500 mm. Il convient de vérifier l'espace disponible pour le montage.
5. Quelle précision d'usinage est spécifiée ?
La fiche technique indique une précision d'usinage de ±0,015 mm et une précision de repositionnement de 0,005 mm. Ces valeurs nécessitent des conditions de test définies.
6. Le changement d'outils automatique est-il adapté à la production en petites séries ?
Cela peut s'avérer utile lorsque certaines tâches nécessitent plusieurs outils de coupe. L'avantage dépend du nombre de changements d'outils, du temps de préparation et du flux de production.
7. La machine peut-elle effectuer une découpe par électroérosion à fil ?
La spécification de routage CK-710-AT ne prend pas en charge l'usinage par électroérosion à fil. Ce procédé requiert des équipements et des systèmes d'exploitation différents. Veuillez vérifier la configuration machine auprès du fournisseur.
8. Le CK-710-AT inclut-il la détection de la rupture d'outil ?
La fiche technique CK-710-AT fournie ne mentionne pas la détection des outils cassés. Il est conseillé aux acheteurs de vérifier sa disponibilité avant de passer commande.
9. Comment tester la précision du changement d'outil ?
Exécutez des programmes d'usinage représentatifs nécessitant plusieurs changements d'outils, puis inspectez les dimensions finies, le positionnement de l'outil et les résultats de traitements répétés.
10. Quelles informations dois-je fournir lors d'une demande de devis ?
Fournir les dessins, les spécifications des matériaux, les opérations d'usinage requises, les informations sur l'outillage, les tolérances des pièces finies, le volume de production et les critères d'acceptation.
Conclusion
Choisir une fraiseuse CNC appropriée avec changement d'outil automatique nécessite plus que de comparer la vitesse de broche, la capacité du magasin d'outils ou le prix d'achat.
Pour les usines de fabrication de précision, le véritable objectif est un processus d'usinage multi-outils stable qui produit des composants acceptables tout en contrôlant les variations de réglage et le temps d'arrêt.
La fraiseuse CNC CK-710-AT offre une solution pratique aux fabricants recherchant un changement d'outils automatique fiable, un usinage de précision et une productivité accrue. Son magasin d'outils à 12 positions, sa broche à grande vitesse et son système de commande numérique en font un outil de choix pour les applications de fabrication multi-outils où la régularité d'usinage et la réduction des temps de réglage sont essentielles.
Ces caractéristiques constituent une base pour l'évaluation d'une configuration de fraisage CNC multi-outils.
Toutefois, les acheteurs doivent d'abord vérifier la technologie réelle de la machine, car la description du produit associée inclut des informations sur l'électroérosion à fil qui diffèrent des spécifications de la machine de fraisage.
Un processus d'achat fiable doit inclure la vérification de la configuration technique, l'usinage d'échantillons représentatifs, les essais de changement d'outils, l'inspection des pièces finies et un test d'acceptation en usine documenté.
Pour les fabricants étrangers qui évaluent les équipements de fraisage CNC et d'usinage de précision, CHIKIN CNC offre la possibilité de discuter de la configuration requise en fonction des besoins réels de production.
Contactez CHIKIN CNC pour une étude technique et un devis concernant le CK-710-AT et fournissez vos plans d'usinage, les spécifications des matériaux, les exigences en matière de changement d'outils et le volume de production cible.
La combinaison adéquate d'outillage compatible, de paramètres d'usinage contrôlés, d'un changement d'outils fiable et d'une acceptation de qualité mesurable constitue le fondement d'un investissement efficace en production CNC.