






TL;DR — Réponse rapide
L'alignement perçage-fraisage des circuits imprimés décrit la relation spatiale entre les trous percés et les éléments fraisés ultérieurement. Lorsque ces deux opérations sont réalisées sur une même machine CNC, les fabricants peuvent réduire le besoin d'un alignement séparé des pièces, à condition que le circuit imprimé reste correctement positionné tout au long de l'usinage.
La CHIKIN CNC Mini CK-01R est une machine de perçage et de fraisage de circuits imprimés à une seule broche, dotée d'une broche refroidie à l'eau de 60 000 tr/min, d'un magasin d'outils à cinq positions, d'une détection de la longueur de l'outil et de spécifications de positionnement et de répétabilité de ±0,01 mm.
Pour les laboratoires de prototypage de circuits imprimés et les fabricants en petites séries, la principale question à l'achat est de savoir si la machine peut produire des trous correctement positionnés et des contours finis sans introduire d'erreurs inacceptables lors des changements d'outils ou de la manipulation des cartes.
Ce guide explique comment planifier un flux de travail de perçage et d'usinage, protéger les données d'usinage, vérifier les paramètres de longueur d'outil et évaluer la qualité du premier article.
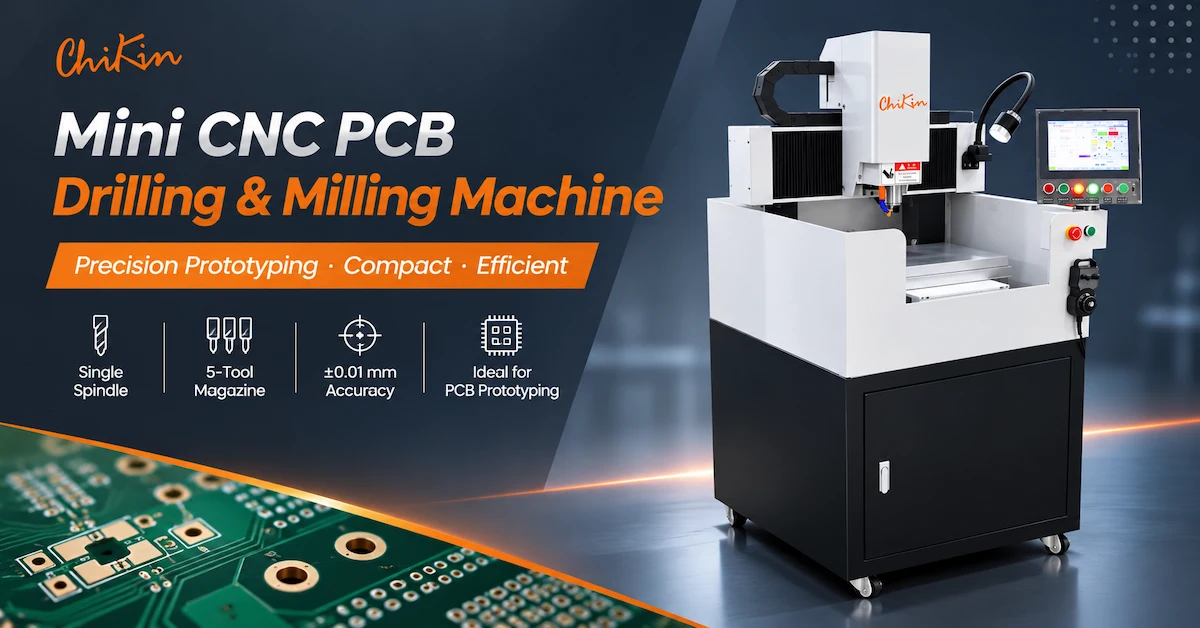
Points clés à retenir
Une seule configuration contrôlée : le perçage et le fraisage peuvent partager la même référence de pièce lorsque le dispositif de fixation et le programme CNC sont correctement configurés.
Configuration à cinq outils : La spécification Mini CK-01R fournie mentionne un magasin d’outils à cinq positions pour les outils de perçage et de fraisage compatibles.
Détection de la longueur de l'outil : incluse dans la spécification, cette fonction prend en charge la vérification du réglage de l'outil, mais ne garantit pas de manière indépendante la précision de la pièce finie.
Précision publiée : le positionnement et la répétabilité sont tous deux indiqués comme étant de ±0,01 mm, sous réserve d’une vérification spécifique à la machine.
Priorité qualité : La précision du perçage par rapport au contour doit être mesurée sur les panneaux finis.
Recommandation en matière d'achat : avant de passer commande, veuillez confirmer la configuration exacte de la machine, le système de maintien des pièces, les fonctions de changement d'outils et les critères d'acceptation.
1. Qu'est-ce que l'alignement perçage-routage des circuits imprimés ?
L'alignement perçage-routage d'un circuit imprimé correspond à la relation de position entre les trous percés dans un circuit imprimé et les contours, fentes ou profils créés lors du routage.
Dans la fabrication des circuits imprimés, le perçage et le fraisage servent souvent des objectifs différents.
Le perçage permet de créer des trous pour les composants, les points de montage, les vias ou d'autres éléments spécifiques.
Le fraisage enlève de la matière le long de trajectoires programmées pour créer les contours de la carte, des ouvertures internes, des fentes ou d'autres éléments mécaniques.
Les deux processus doivent utiliser des systèmes de coordonnées compatibles.
Pourquoi la précision entre le trou et le contour est-elle importante ?
Une carte de circuit imprimé peut comporter des trous individuellement acceptables et un contour de forme correcte, mais échouer malgré tout à l'assemblage mécanique si les deux groupes de caractéristiques sont mal alignés.
Les problèmes potentiels incluent :
Trous de fixation mal positionnés par rapport au bord de la carte.
Ouvertures de connecteurs ne correspondant pas à la géométrie du boîtier.
Dégagement irrégulier des bords autour des éléments spécifiés.
Fentes décalées par rapport aux points de fixation.
Difficulté à installer la carte dans un dispositif d'assemblage.
Reprise de travail due à un positionnement incohérent entre les opérations.
L'objectif de fabrication est de maintenir la configuration des trous et la géométrie du routage dans les tolérances établies par le dessin du circuit imprimé approuvé.
Quelles sont les causes du désalignement entre le perçage et le parcours ?
| Cause potentielle | Effet sur le circuit imprimé fini | Vérification recommandée |
|---|---|---|
| Différentes données de programme | Décalage du motif de perforation et du contour | Comparer les origines des coordonnées |
| mouvement de la pièce | Variation positionnelle | Inspectez le serrage et le support. |
| Décalage d'outil incorrect | Erreurs dimensionnelles ou de profondeur | Vérifier la compensation de l'outil |
| Diamètre de l'outil de fraisage incorrect | Contours finis incorrects | Outil et programme d'inspection |
| repositionnement des accessoires | Différences d'enregistrement | Vérifier les références de localisation |
| Faux-rond de la broche | Variation du trou ou du contour | Mesurer le système de porte-outil |
| Déformation du matériau | Modifications de la géométrie du plateau | Vérifier la planéité et l'état du stratifié |
Un flux de travail sur une seule machine peut réduire certains risques liés au transfert, mais il ne peut pas éliminer toutes les causes d'erreurs d'usinage.
2. CHIKIN CNC Mini CK-01R : Spécifications techniques
CHIKIN CNC fournit des équipements de perçage, de routage et de fabrication connexes pour les circuits imprimés.
La machine de routage et de perçage de circuits imprimés Mini 1 broche est présentée comme un système CNC compact et fermé pour le prototypage et les applications en petites séries.
La spécification MINI CK-01R fournie décrit une configuration à broche unique avec une broche refroidie à l'eau, des axes à commande numérique, un magasin d'outils et une détection de la longueur de l'outil.
Tableau des spécifications du Mini CK-01R
| Paramètre technique | Spécifications fournies |
|---|---|
| Modèle | MINI CK-01R |
| Nombre de broches | 1 |
| vitesse de broche maximale | 60 000 tr/min |
| Puissance de broche | 1,8 kW |
| Refroidissement de la broche | Refroidissement par eau |
| rails linéaires X/Y/Z | Taïwan |
| Vis à billes X/Y/Z | Taïwan |
| Vitesse de déplacement maximale X/Y | 12 m/min |
| Vitesse de déplacement Z maximale | 12 m/min |
| Répétabilité | ±0,01 mm |
| Précision du positionnement | ±0,01 mm |
| Dimensions de la table de travail | 350 × 350 mm |
| matériau du corps de la machine | Fonte |
| Système CNC | CHIKIN CNC |
| Langue d'exploitation | Chinois / Anglais |
| capacité du magasin d'outils | 5 positions |
| diamètre de l'outil de perçage | 0,5–6,35 mm |
| Diamètre de l'outil de fraisage | 0,8–3,175 mm |
| Détection de la longueur de l'outil | Compris |
| Protection contre les surcharges de broche | Facultatif |
| Protection contre la surchauffe de la broche | Facultatif |
| Alimentation en air | 0,6–0,8 MPa |
| Consommation d'air indiquée | 30 L/min |
| Alimentation électrique | Monophasé 220 V / 50 Hz |
| Besoins en énergie indiqués | 2 kW |
| Dimensions de la machine | 780 × 900 × 1700 mm |
| Poids de la machine | Environ 500 kg |
| température d'installation | 18–23°C |
| humidité d'installation | 45 à 65 % |
Ces spécifications concernent la configuration MINI CK-01R fournie avec cet article. D'autres documents publics relatifs à la CK-01R décrivent des configurations différentes en termes de puissance de broche, de capacité du magasin et de dimensions de table. Veuillez confirmer la configuration exacte par écrit avant de passer commande.
Que doivent vérifier les acheteurs ?
La dimension de 350 × 350 mm correspond aux dimensions de la table de travail indiquées. Elle ne doit pas être considérée comme l'espace utilisable complet pour le perçage et le fraisage.
Les limites de course exactes, le dégagement entre la broche et la table, la compatibilité des dispositifs de fixation et la séquence de changement d'outil automatique doivent être vérifiés par rapport à la machine commandée.
Les spécifications de positionnement et de répétabilité de ±0,01 mm mentionnées nécessitent également des conditions de test définies.
3. Pourquoi effectuer le perçage et le routage du circuit imprimé en une seule opération ?
Dans le traitement multi-machines traditionnel, un panneau de circuit imprimé peut être percé sur une machine puis transféré vers une machine de routage distincte.
Cela nécessite de repositionner la pièce.
Si les deux opérations utilisent des dispositifs ou des références de coordonnées différents, des variations d'enregistrement supplémentaires peuvent survenir.
Une machine de perçage et de fraisage monobroche adaptée peut exécuter les deux opérations à l'aide d'un seul système de coordonnées CNC contrôlé.
Configuration unique vs machines séparées
| Évaluation | Forage et fraisage en une seule étape | Forage et routage séparés |
|---|---|---|
| Transfert de la pièce | Potentiellement réduit | Généralement requis |
| Coordination des données | Configuration partagée possible | Des configurations séparées nécessitent un alignement |
| Modifications d'outils | Requis entre différentes opérations | Cela dépend de chaque machine |
| flexibilité de production | Utile pour les opérations mixtes | Les processus peuvent s'exécuter indépendamment |
| débit maximal | Limité par la capacité de broche disponible | Cela dépend de la configuration de l'équipement |
| Risque principal | Contrôle des outils et des dispositifs | Modification du transfert et de l'immatriculation |
Quand un processus à configuration unique est-il judicieux d'envisager ?
Un système compact peut s'avérer pertinent lorsqu'une usine produit des prototypes ou de petites séries comportant plusieurs éléments percés et fraisés.
L'avantage principal réside dans la répétabilité du processus, réduisant ainsi les risques d'erreurs de repositionnement.
Cependant, les usines à haut volume peuvent préférer des équipements séparés ou multibroches lorsque le débit est l'exigence dominante.
Pour une vue d'ensemble plus complète, consultez le guide de CHIKIN sur les machines de perçage et de routage CNC pour circuits imprimés .
4. Comment établir un système de référence commun pour le forage et le routage
Un datum est la référence utilisée pour définir les positions des entités.
Pour le traitement de perçage et de routage, le programme de perçage et le programme de routage doivent utiliser des origines et des références d'orientation compatibles.
Flux de travail recommandé pour le contrôle des données
Étape 1 — Examiner les dossiers techniques
Vérifiez que les coordonnées de forage et les chemins de routage utilisent la révision de conception et le système de coordonnées approuvés.
Étape 2 — Définir l'origine de la pièce
Définir la référence machine prévue conformément au dispositif et au programme approuvés.
Étape 3 — Fixez le panneau
Utilisez un système de maintien de pièce adapté à la taille, à l'épaisseur et aux opérations d'usinage prévues.
Étape 4 — Effectuer le forage
Exécuter le schéma de perçage approuvé en utilisant les outils et les paramètres d'usinage requis.
Étape 5 — Vérifier la configuration de l'outil
Vérifiez la longueur d'outil appropriée et la compensation de diamètre avant le fraisage.
Étape 6 — Effectuer le routage
Traiter les profils requis tout en conservant la référence de pièce approuvée.
Étape 7 — Inspection de la géométrie finale
Mesurer les relations entre les trous et le contour une fois terminés.
Ce flux de travail suppose que l'outillage installé et le système de contrôle prennent en charge la séquence de processus prévue.
Pourquoi le conseil d'administration doit-il rester sécurisé ?
Même lorsque les deux programmes utilisent la même origine de coordonnées, le mouvement physique de la pièce peut invalider la relation.
Un panneau qui se déplace pendant le fraisage peut présenter un contour final décalé par rapport aux trous précédemment percés.
Les conditions de maintien et de coupe doivent donc être qualifiées conjointement.
5. Comment le magazine Five-Tool devrait-il être organisé ?
La fiche technique du Mini CK-01R fournie indique un magasin d'outils à cinq positions.
Pour une opération combinée de perçage et de fraisage, la planification du magasin d'outils doit refléter les outils réellement nécessaires au programme de fabrication.
Configuration illustrative à cinq outils
| Position de l'outil | Exemple d'outil | Fonctionnement prévu |
|---|---|---|
| T1 | foret de petit diamètre | Motif de trous fins |
| T2 | Foret de diamètre moyen | Trous supplémentaires requis |
| T3 | foret plus gros | Trous de montage ou d'outillage |
| T4 | petite fraise à fraiser | fentes étroites ou profils internes |
| T5 | Fraise à découper | Traitement du schéma du conseil |
Ce tableau illustre la répartition possible des outils. Les dimensions réelles des outils, les interfaces des magasins et les opérations compatibles doivent être confirmées.
Pourquoi l'ordre d'utilisation des outils est-il important ?
Une séquence inefficace peut engendrer des changements inutiles entre les outils.
Par exemple, l'alternance répétée entre un outil de perçage et une fraise peut augmenter le temps d'arrêt.
Lorsque la conception et le processus le permettent, les opérations peuvent être regroupées par outil afin d'améliorer la cohérence du flux de travail.
Toutefois, l'ordre de traitement doit être choisi en fonction des exigences de qualité et de maintien des pièces, et non pas uniquement en fonction du nombre de changements d'outils.
Le changement d'outil automatique est-il confirmé ?
La table de la machine miniature fournie permet de définir cinq positions d'outil et inclut une détection de la longueur de l'outil.
Le mécanisme exact de changement d'outil automatique et la séquence de programme doivent être confirmés pour cette configuration.
Les acheteurs ne doivent pas supposer que toutes les variantes du CK-01R utilisent le même chargeur ou le même système de changement d'outils.
6. Que contrôle réellement la détection de la longueur de l'outil ?
La détection de la longueur de l'outil permet d'établir une référence associée à l'outil de coupe installé.
Ceci est important car les forets et les fraises peuvent avoir des longueurs totales et des projections de coupe différentes.
Une compensation incorrecte de la longueur de l'outil peut affecter la position verticale réelle de la fraise.
Détection de la longueur de l'outil vs compensation du diamètre de l'outil
| Fonction | Objectif principal | Erreur potentielle |
|---|---|---|
| Détection de la longueur de l'outil | Établir une référence d'outil vertical | Profondeur de perçage ou de fraisage incorrecte |
| Compensation du diamètre de l'outil | Tenir compte du diamètre de la fraise | Dimensions de profil incorrectes |
| référence de la pièce | Établir une référence de coordonnées de pièce | Emplacements des fonctionnalités décalés |
| Inspection du faux-rond de la broche | Évaluer la régularité de la rotation des outils | Variation des trous et des bords |
| Inspection de l'état des outils | Identifier les outils de coupe inadaptés | Bavures, cassures ou finitions médiocres |
La détection de la longueur de l'outil empêche-t-elle automatiquement les erreurs d'alignement ?
Non.
La détection de la longueur de l'outil concerne principalement sa position axiale.
Il ne corrige pas indépendamment les coordonnées X/Y incorrectes, les arêtes de coupe usées, les mouvements de fixation ou un diamètre de fraise inadapté.
Un processus complet devrait vérifier ces facteurs séparément.
Pourquoi la vérification des outils est-elle importante pour les petites machines de découpe de circuits imprimés ?
Les outils de perçage et de fraisage de petit diamètre peuvent être sensibles au faux-rond, aux vibrations et aux conditions de coupe inappropriées.
La spécification CK-01R fournie mentionne le refroidissement par eau et la détection de la longueur de l'outil, mais elle n'établit pas de détection automatique des outils cassés pour cette configuration miniature.
Les usines doivent confirmer quelles fonctions de surveillance sont incluses et définir des procédures d'inspection appropriées.
Pour l'entretien des porte-outils, le guide de nettoyage des pinces de broche pour circuits imprimés de CHIKIN explique comment la contamination, l'usure et le faux-rond peuvent affecter la qualité du perçage et du fraisage.
7. Comment la conception du dispositif affecte-t-elle la cohérence entre le trou et le contour ?
La conception du dispositif de fixation détermine comment le circuit imprimé est supporté et positionné pendant l'usinage.
Un dispositif de fixation mal conçu peut permettre un mouvement même lorsque le système de mouvement CNC fonctionne correctement.
Considérations relatives au maintien des pièces
| Facteur de fixation | Impact potentiel | Vérification de l'acheteur |
|---|---|---|
| Soutien du conseil d'administration | flexion ou vibration | Vérifier la planéité et la stabilité |
| Fonctionnalités de localisation | Cohérence des coordonnées | Confirmer les données approuvées |
| Force de serrage | Distorsion du tableau | Inspecter les zones de contact |
| Dégagement du routeur | Interférence d'outils | Examiner les trajectoires d'outils |
| languettes de découpe | rétention partielle | Vérifiez l'emplacement de l'onglet |
| maintien sous vide | Sécurité de la pièce | Vérifier la performance réelle des avoirs |
| hauteur du luminaire | Dégagement réduit de l'outil | Vérifier l'accès à la broche et au porte-broche |
Pourquoi l'ordre des opérations est-il important ?
Lors du routage des contours, le processus de découpe peut progressivement séparer le circuit imprimé fini du matériau environnant.
Si le panneau perd son soutien avant la fin de la découpe finale, il peut être déplacé.
Cela peut endommager le bord ou modifier la position du matériau restant.
Un processus qualifié doit utiliser, le cas échéant, des dispositifs de fixation, des languettes ou d'autres méthodes de rétention approuvées.
Pour les petits prototypes de circuits imprimés, le maintien du support technique jusqu'à la fin de toutes les opérations critiques peut être aussi important que la précision nominale de la machine.
8. Quels matériaux et outils pour circuits imprimés nécessitent une validation séparée ?
La Mini CK-01R est présentée pour le prototypage de circuits imprimés, le perçage, le routage et les opérations d'usinage léger appropriées.
La compatibilité réelle des matériaux dépend de la broche, des outils de coupe, du dispositif de fixation et des conditions de traitement installés.
Matrice de qualification des matériaux
| Matériel | Problème de traitement | Exigence de validation |
|---|---|---|
| FR4 | Renforcement abrasif en fibres de verre | Usure des outils et qualité du tranchant |
| PCB rigide multicouche | Construction en cuivre et stratifié | Intégrité des trous et des contours |
| PCB fin et rigide | Flexion pendant l'usinage | Support et serrage |
| PCB à base d'aluminium | forces de coupe du métal et bavures | Outils et paramètres appropriés |
| dispositifs d'ingénierie | Usinage spécifique au matériau | Compatibilité broche et outillage |
Quelles sont les plages de diamètres d'outils publiées ?
La liste des spécifications fournies comprend :
Outils de perçage : 0,5–6,35 mm
Outils de fraisage : 0,8–3,175 mm
Ces plages décrivent la compatibilité des diamètres d'outils dans la configuration fournie.
Ils ne garantissent pas que chaque outil de la gamme puisse traiter tous les matériaux ou à toutes les profondeurs.
Comment les acheteurs peuvent-ils réduire les défauts liés aux outils ?
Vérifier la géométrie de l'outil, la compatibilité de la tige, le faux-rond et l'adéquation réelle du matériau.
Utilisez les paramètres de coupe approuvés pour le matériau et l'outil spécifiques.
Avant de lancer un lot de production, inspectez les trous finis et les bords fraisés de manière représentative.
9. Comment effectuer une inspection du premier article selon la procédure de perçage et de routage
L'inspection du premier article (FAI) vérifie si une première pièce finie répond aux exigences approuvées avant le début de la production à plus grande échelle.
Pour les opérations combinées de forage et de routage, l'inspection doit se concentrer sur la relation entre les deux opérations.
Liste de contrôle FAI recommandée
| Élément d'inspection | Exigence d'acceptation |
|---|---|
| Diamètre du trou | Respecte les tolérances de dessin |
| position centrale du trou | Conforme à la référence de datum approuvée |
| Distance entre le trou et le contour | Correspond à la géométrie requise |
| Dimensions de l'emplacement | Conforme aux plans techniques |
| Contour tracé | Respecte les tolérances dimensionnelles |
| qualité des bords de la planche | Aucune bavure inacceptable ni éruption cutanée |
| Intégrité du stratifié | Aucune fissure ni dommage inacceptable |
| Réglage de la longueur de l'outil | Référence de l'outil approuvé vérifiée |
| stabilité de la pièce | Aucun mouvement inacceptable |
| Répétabilité | Résultats cohérents d'un échantillon à l'autre |
Procédure d'inspection pratique
Tout d'abord , confirmez la conception de la carte et les programmes CNC approuvés.
Deuxièmement , vérifiez le dispositif de fixation de la pièce et l'outillage installé.
Troisièmement , percez les trous nécessaires.
Quatrièmement , traitez les entités routées pertinentes en utilisant le même système de référence approuvé.
Cinquièmement , mesurez la position des trous finis par rapport au contour usiné.
Sixièmement , répétez l'opération sur d'autres tableaux représentatifs.
Enfin , documentez les résultats et examinez toute caractéristique se situant en dehors des tolérances convenues.
Quelle est la mesure la plus importante ?
Pour cette application, un résultat essentiel est la position relative des trous percés par rapport aux éléments usinés.
Une carte peut satisfaire aux vérifications individuelles de perçage et de routage tout en ne respectant pas la relation requise entre ces fonctionnalités.
Le plan d'inspection doit donc inclure les dimensions entre les trous et le contour qui sont importantes pour l'assemblage final.
10. Comment mesurer l'efficacité réelle de la production
Une machine de perçage et de fraisage CNC compacte doit être évaluée en fonction de sa puissance de sortie acceptable plutôt que de sa vitesse de broche nominale.
Le processus complet comprend le chargement, l'alignement, le perçage, le changement d'outils, le fraisage, l'inspection et le déchargement.
Calcul du cycle de production
Temps de cycle total = Chargement + Préparation + Perçage + Changements d'outils + Usinage + Inspection + Déchargement
Pour une production répétée, l'usine peut calculer :
Nombre de panneaux acceptés par heure = Nombre de panneaux complétés par heure × Taux d'acceptation
Quels sont les facteurs qui influencent le débit réel ?
| Facteur | Impact sur la production |
|---|---|
| Nombre de trous | Charge de travail de forage |
| diamètres des trous | Exigences relatives aux outils |
| Longueur du contour usiné | Réduction du temps |
| Nombre d'outils | exigences de changement d'outillage |
| Épaisseur du panneau | conditions de coupe |
| Maintien de la pièce | Installation et manipulation |
| Usure des outils | Fréquence de remplacement |
| Inspection | Temps de contrôle qualité requis |
Quand une machine à une seule broche est-elle économique ?
Une machine à une seule broche peut s'avérer intéressante lorsqu'une usine privilégie la flexibilité de traitement, un espace limité et des changements fréquents de produits.
Pour une production à plus grand volume, plusieurs broches peuvent réduire les goulots d'étranglement en fonction de l'application.
Le choix du matériel approprié doit tenir compte de la demande réelle, de la complexité de la fabrication et du niveau de production accepté.
11. Test d'acceptation en usine du Mini CK-01R : Que doivent vérifier les acheteurs ?
Un test d'acceptation en usine (FAT) doit démontrer si l'équipement spécifié peut réaliser le processus d'usinage de PCB prévu.
Pour le Mini CK-01R, le FAT doit vérifier à la fois les opérations individuelles et l'alignement du perçage par rapport au parcours.
Mini liste de contrôle FAT CK-01R
| Élément de test | Vérification recommandée |
|---|---|
| Configuration de la machine | Confirmer la variante MINI CK-01R |
| Broche | Vérifier les spécifications de 1,8 kW / 60 000 tr/min |
| Table de travail | Confirmer les dimensions 350 × 350 mm |
| Magazine d'outils | Vérifier la capacité à cinq positions |
| Détection de la longueur de l'outil | Démontrer la fonction réelle |
| Outils de forage | diamètres requis pour tester |
| Outils de routage | Test des dimensions de coupe requises |
| Précision du positionnement | Examiner les résultats de mesure définis |
| Répétabilité | Tester plusieurs cycles de traitement |
| Alignement du perçage et du routage | Mesurer les relations entre les fonctionnalités terminées |
| Maintien de la pièce | Vérifier la stabilité du tableau |
| Refroidissement | Vérifier le système de refroidissement à eau installé |
| Extraction | Confirmer le dispositif de contrôle de la poussière requis |
| Sécurité | Vérifier les dispositifs de surveillance et les commandes d'urgence |
| Documentation | Examiner les manuels et les rapports d'inspection |
Exemple de qualification recommandé
Utiliser les matériaux et les plans de production réels pour les circuits imprimés.
Élaborer un programme d'usinage contenant des opérations de perçage et de fraisage représentatives.
Traiter l'échantillon en utilisant la séquence d'outils approuvée.
Mesurez les trous finis, les profils et les distances critiques entre les trous et le contour.
Répétez le test en utilisant la même configuration pour évaluer la cohérence.
Le fournisseur et l'acheteur doivent s'entendre sur les critères d'acceptation avant l'approbation de l'équipement.
Pourquoi la vérification de la configuration est-elle importante ?
D'autres informations publiques concernant le CK-01R décrivent différentes puissances de broche, capacités du magasin d'outils et constructions de machines.
Par conséquent, le devis doit préciser la variante exacte du MINI CK-01R et ses composants installés.
Pour les acheteurs étrangers, le nom d'un modèle seul est insuffisant lorsque différentes configurations peuvent porter des noms similaires.
12. Installation, maintenance et considérations de sécurité
La configuration Mini CK-01R fournie a des dimensions publiées de 780 × 900 × 1700 mm et un poids d'environ 500 kg.
Ces valeurs sont utiles pour la planification préliminaire de la production.
Exigences d'installation
| Exigence | Valeur fournie |
|---|---|
| alimentation électrique | Monophasé 220 V / 50 Hz |
| Puissance de la machine indiquée | 2 kW |
| Pression atmosphérique | 0,6–0,8 MPa |
| Consommation d'air indiquée | 30 L/min |
| Température ambiante | 18–23°C |
| Humidité ambiante | 45 à 65 % |
| Poids de la machine | Environ 500 kg |
La fiche technique répertorie également les paramètres relatifs à la poussière. Les acheteurs doivent vérifier le débit d'air d'extraction requis, la pression de vide, les dimensions de raccordement et si le système d'extraction est inclus.
Pourquoi l'entretien a-t-il une incidence sur l'alignement ?
Une broche, un porte-outil ou un dispositif de fixation mal entretenus peuvent introduire des variations de traitement.
La planification de la maintenance doit couvrir l'état des outils, le maintien de la broche, le refroidissement, le maintien des pièces et les contrôles de positionnement pertinents de la machine.
Les opérateurs doivent suivre les procédures de sécurité et d'entretien du fabricant, notamment en isolant correctement les composants avant toute intervention sur des pièces mobiles ou rotatives.
Il ne faut pas présumer automatiquement qu'une machine fermée est conforme à une norme de sécurité des machines particulière sans documentation justificative.
13. Liste de contrôle technique pour les demandes de prix destinées aux acheteurs étrangers
Une demande de devis détaillée aide le fournisseur à déterminer si la configuration Mini CK-01R peut traiter les conceptions de circuits imprimés prévues.
| Informations requises | Que fournir |
|---|---|
| Matériaux pour circuits imprimés | FR4, multicouche ou autre matériau spécifié |
| Dimensions du plateau | Longueur, largeur et épaisseur maximales |
| Motif de perforation | Lime de perçage et diamètres requis |
| Géométrie de routage | Contour, emplacements et fonctionnalités internes |
| Exigence d'inscription | Tolérance entre le trou et le contour |
| Quantités d'outils | Outils de perçage et de fraisage nécessaires |
| Dimensions de l'outil | Informations sur le diamètre de coupe et la tige |
| Maintien de la pièce | Support de fixation ou de carte préféré |
| Volume de production | Panneaux par lot ou par quart de travail |
| Inspection de la qualité | Exigences FAI et FAT |
| Services publics de l'usine | Électricité, ventilation, refroidissement et extraction |
| exigences commerciales | Quantité, destination de livraison et étendue du support |
Demander une évaluation technique du Mini CK-01R
CHIKIN CNC fournit des équipements de perçage, de routage et de fabrication connexes pour les circuits imprimés.
La Mini CK-01R est pertinente pour les fabricants de circuits imprimés à la recherche d'une plateforme compacte à broche unique pour des opérations d'usinage combinées.
Avant tout achat, veuillez vérifier la configuration exacte fournie, les fonctions du magasin d'outils, la table de travail et la course utile, la procédure de détection de la longueur de l'outil et la compatibilité des matériaux.
Testez la machine de perçage et de fraisage de mini-circuits imprimés CNC CHIKIN .
Contactez CHIKIN CNC pour une évaluation et un devis de traitement d'échantillons Mini CK-01R .
Fournissez vos fichiers de perçage pour circuit imprimé, vos schémas de routage, les spécifications des matériaux et la tolérance requise entre les trous et le contour pour une évaluation technique plus utile.
14. Questions fréquemment posées sur les machines de perçage et de routage de mini-circuits imprimés
1. Qu'est-ce que l'alignement perçage-routage des circuits imprimés ?
Il s'agit de la relation spatiale entre les trous percés et les éléments fraisés de la carte. Un alignement correct permet de garantir que les cartes finies sont conformes aux plans mécaniques et s'adaptent aux assemblages prévus.
2. Une machine à une seule broche peut-elle effectuer à la fois le perçage et le fraisage ?
Oui, lorsque la broche, l'outillage, le contrôleur et la configuration de la machine prennent en charge les opérations requises. La Mini CK-01R est conçue pour les outils de perçage et de fraisage compatibles.
3. Quelle est la capacité du magasin d'outils du Mini CK-01R ?
La fiche technique du MINI CK-01R mentionne cinq positions d'outils. D'autres configurations du CK-01R peuvent différer ; il convient donc de vérifier la variante exacte indiquée.
4. Quelle broche utilise la Mini CK-01R ?
La configuration fournie mentionne une broche refroidie à l'eau de 1,8 kW et de 60 000 tr/min.
5. Quelles sont les dimensions de la table de travail ?
Les dimensions de la table indiquées sont de 350 × 350 mm. L'espace d'usinage utile réel et le dégagement nécessaire pour le montage doivent être confirmés séparément.
6. La détection de la longueur de l'outil garantit-elle une profondeur de fraisage précise ?
Non. Il prend en charge la mesure du réglage de l'outil, mais la profondeur de fraisage réelle dépend également de la référence de la pièce, du décalage de l'outil, du dispositif de fixation, du mouvement de la machine et des conditions de traitement.
7. Quelles sont les tailles d'outils de perçage et de fraisage prises en charge ?
La spécification fournie répertorie les outils de perçage de 0,5 à 6,35 mm et les outils de fraisage de 0,8 à 3,175 mm, sous réserve de la compatibilité réelle avec le porte-outil et l'application.
8. Est-il possible de réaliser le perçage et le fraisage sans retirer la carte ?
Un flux de travail CNC adapté peut réaliser les deux opérations avec une seule configuration de pièce contrôlée. La faisabilité réelle dépend du dispositif de fixation, des changements d'outils, du programme et de la géométrie d'usinage requise.
9. Comment les fabricants doivent-ils contrôler la précision du perçage par rapport au parcours ?
Mesurer les positions des trous finis par rapport au contour de la carte usinée, aux fentes et aux autres caractéristiques spécifiées en utilisant les références de dessin approuvées et un équipement d'inspection calibré.
10. Comment les acheteurs étrangers peuvent-ils demander un devis pour le Mini CK-01R ?
Veuillez fournir le matériau du circuit imprimé, ses dimensions, les fichiers de perçage, la géométrie de routage, les exigences d'outillage, les tolérances entre les trous et le contour, ainsi que le volume de production prévu. Veuillez également demander la confirmation de la variante exacte de la machine et un exemple de traitement.
Conclusion
Un alignement précis entre le perçage et le routage des circuits imprimés est essentiel lorsqu'un processus de fabrication exige que les trous percés et les éléments routés de la carte maintiennent une relation positionnelle contrôlée.
La mini-fraiseuse CNC CHIKIN CK-01R offre une configuration monobroche publiée avec une broche refroidie à l'eau de 60 000 tr/min, un magasin d'outils à cinq positions, une détection de la longueur de l'outil et des spécifications de positionnement et de répétabilité de ±0,01 mm.
Ces caractéristiques permettent d'évaluer un flux de travail CNC compact qui combine perçage et fraisage dans une configuration contrôlée.
Cependant, la réussite de la production de circuits imprimés dépend de bien plus que des seules spécifications des machines.
Le point de référence de la pièce, la stabilité du dispositif de fixation, l'état de l'outil, les décalages de l'outil, la séquence de traitement et l'inspection de la pièce finie influencent tous le résultat final.
Pour les laboratoires de prototypage de circuits imprimés et les fabricants de petites séries, la méthode d'achat la plus pertinente consiste à vérifier la précision réelle entre les trous et le contour à l'aide d'échantillons de production représentatifs.
Une inspection documentée du premier article et un test d'acceptation en usine peuvent aider à déterminer si la configuration de machine sélectionnée répond aux conditions de fabrication requises.
Contactez CHIKIN CNC pour une évaluation technique et un devis concernant la Mini CK-01R et partagez vos schémas de circuits imprimés, vos exigences de perçage, vos modèles de routage et vos objectifs de production.
Une machine CNC sélectionnée en fonction du flux de travail complet, du perçage au fraisage, peut fournir une base plus solide pour une fabrication de circuits imprimés en petites séries, cohérente, répétable et économique.




