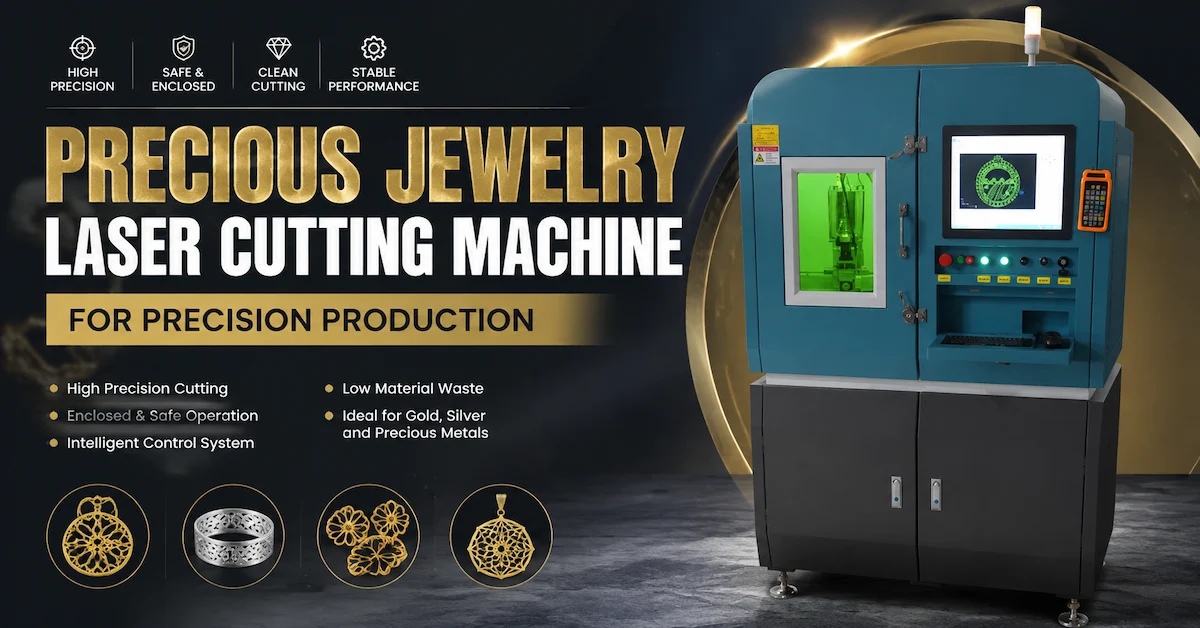
دستگاه برش لیزری فلزات گرانبها چیست و چگونه دستگاه مناسب را انتخاب میکنید؟
دستگاه برش لیزری فلزات گرانبها یک تجهیزات صنعتی است که برای برش مواد فلزی ارزشمند به اشکال کنترل شده با استفاده از انرژی لیزر متمرکز و یک مسیر پردازش برنامهریزی شده طراحی شده است. این دستگاه معمولاً برای قطعات جواهرات، ورقهای نازک فلزات گرانبها، الگوهای تزئینی، لوازم جانبی سفارشی و سایر قطعات فلزی دقیق ارزیابی میشود.
برای تولیدکنندگان جواهرات، مزیت اصلی صرفاً توانایی برش طرحهای پیچیده نیست. این پتانسیل تولید قطعات تکرارپذیر بدون نیروهای برش فیزیکی مرتبط با ابزارهای مکانیکی است.
با این حال، برش لیزری چالشهایی را ایجاد میکند که به ویژه هنگام پردازش مواد با ارزش بالا اهمیت دارند.
طلا و نقره میتوانند بازتاب نوری بالایی را در طول موجهای خاص لیزر نشان دهند. رسانایی حرارتی، ترکیب آلیاژ، ضخامت و شرایط سطح آنها نیز بر نحوه ورود انرژی به ماده و نحوه توسعه برش تأثیر میگذارد.
یک فرآیند نامناسب ممکن است باعث ایجاد عرض برش بیش از حد، ذوب شدن، برآمدگی لبه، تغییر رنگ، جداسازی ناقص یا از دست دادن غیرضروری مواد شود.
به همین دلیل، بهترین دستگاه برش لیزری فلزات گرانبها لزوماً دستگاهی با بالاترین توان لیزر یا پایینترین قیمت خرید نیست.
این سیستمی است که میتواند قطعات قابل قبول را به طور مکرر تولید کند و در عین حال مصرف مواد، زمان پردازش، ایمنی اپراتور و کل هزینه تولید را کنترل کند.
CHIKIN CNC یک دستگاه برش لیزری جواهرات گرانبها را برای خریدارانی که جواهرات دقیق و پردازش فلزات گرانبها را ارزیابی میکنند، ارائه میدهد. تجهیزات.
این راهنما توضیح میدهد که چگونه قبل از سرمایهگذاری روی یک دستگاه، الزامات فنی را ارزیابی کنید، از جمله اینکه چه چیزی را آزمایش کنید، کدام مشخصات مهم هستند و چگونه تأمینکنندگان را مقایسه کنید.
پاسخ سریع: هنگام خرید دستگاه برش لیزری فلزات گرانبها چه چیزی بیشترین اهمیت را دارد؟
برای تولیدکنندگانی که طلا، نقره، آلیاژهای پلاتین یا سایر فلزات ارزشمند را پردازش میکنند، شش عامل باید در فرآیند انتخاب تجهیزات غالب باشند.
-
سازگاری مواد: قابلیت دستگاه را در درجه فلز خاص، ترکیب آلیاژ و ضخامت.
-
کیفیت برش: عرض شیار، دقت ابعادی، برآمدگیهای لبه، ذوب، اکسیداسیون و مناطق تحت تأثیر حرارت را ارزیابی کنید.
-
میزان استفاده از مواد: راندمان تودرتو، ضایعات قابل استفاده مجدد، باقیماندههای قابل بازیابی و تلفات فلز محاسبه نشده را محاسبه کنید.
-
قابلیت تولید: به جای تکیه بر حداکثر سرعت برش، قطعات مطابق واقعی را در هر ساعت اندازهگیری کنید.
-
ایمنی و مهار: محفظه، قفلهای لیزری، استخراج، جمعآوری ذرات و رویههای بازیابی را بررسی کنید.
-
تأیید تأمینکننده: برش نمونه نماینده، پیکربندی فنی مستند و پذیرش توافق شده را الزامی کنید. معیارها.
یک تولیدکننده جواهرات که تجهیزات را بدون ارزیابی این عوامل خریداری میکند، ممکن است به سرعت برش قابل قبولی دست یابد و در عین حال به دلیل استفاده ضعیف از مواد، پرداخت بیش از حد یا کیفیت نامناسب، پول خود را از دست بدهد.
مفیدترین فرآیند خرید با یک نقشه تولید واقعی و یک نمونه نماینده از فلزی که قرار است پردازش شود، آغاز میشود.
چرا برش لیزری فلزات گرانبها با برش ورق فلزی معمولی متفاوت است؟
طلا، نقره، پلاتین، پالادیوم و آلیاژهای آنها مواد قابل تعویض نیستند.
خواص فیزیکی و نوری آنها بر پردازش لیزر تأثیر میگذارد، در حالی که ارزش اقتصادی آنها، حسابداری مواد را به طور غیرمعمولی مهم میکند.
بازتاب نوری
برخی از فلزات گرانبها بخش قابل توجهی از انرژی لیزر فرودی را در طول موجهای صنعتی رایج منعکس میکنند.
این امر میتواند اتصال اولیه انرژی را به ویژه در سطوح صیقلی دشوارتر کند.
جذب همچنین تحت تأثیر دما، شرایط سطح، طول موج و وضعیت ... ماده در حین پردازش.
مجموعهای از پارامترها که فولاد ضد زنگ را به طور موثر برش میدهند، نباید برای نقره صیقل داده شده مناسب فرض شوند.
رسانایی حرارتی
طلا و نقره گرما را به طور موثر هدایت میکنند.
هنگامی که انرژی لیزر وارد فلز میشود، گرما میتواند از ناحیه برش پخش شود.
این امر بر انرژی مورد نیاز برای شروع و حفظ حذف مواد تأثیر میگذارد.
رفتار فرآیند حاصل به تعادل بین جذب انرژی، هدایت حرارتی، ذوب، تبخیر و خروج مواد بستگی دارد.
ارزش مواد
برای مواد ساختاری معمولی، تفاوتهای کوچک در ضایعات برش ممکن است اهمیت مالی محدودی داشته باشد.
برای فلزات گرانبها، ارزش مواد حذف شده میتواند به یک هزینه تولید مهم تبدیل شود.
این امر نحوه ارزیابی لانهسازی، مسیرهای برش، موقعیتهای سوراخکاری، جمعآوری ضایعات و استخراج توسط یک کارخانه را تغییر میدهد.
کیفیت سطح الزامات
اجزای جواهرات اغلب در محصول نهایی قابل مشاهده هستند.
عیوب برش که ممکن است در یک قطعه صنعتی پنهان قابل قبول باشند، ممکن است نیاز به پرداخت یا دوباره کاری پرهزینه در تولید جواهرات داشته باشند.
بنابراین، فرآیند لیزر باید بر اساس ظاهر نهایی مورد نیاز قضاوت شود، نه فقط اینکه آیا فلز جدا میشود یا خیر.
هندسه کوچک و پیچیده
جواهرات تزئینی اغلب شامل پلهای باریک، الگوهای پیچیده، دهانههای کوچک و ویژگیهای نزدیک به هم هستند.
این هندسهها نیاز به هماهنگی دقیق بین مسیر برش، ویژگیهای پرتو لیزر، پشتیبانی مواد و اثرات حرارتی دارند.
کوچکترین نقطه لیزر نظری به طور خودکار کوچکترین ویژگی تولید قابل اعتماد را تعیین نمیکند.
کدام فلزات گرانبها را میتوان با لیزر برش داد؟
انتخاب مواد باید بر اساس درجه و آلیاژ واقعی باشد، نه صرفاً نام تجاری فلز.
دستگاهی که به عنوان مناسب برای طلا یا نقره هنوز نیاز به آزمایش در محدوده ضخامت و ترکیب تولید مورد نظر دارد.
طلا و آلیاژهای طلا
طلا به طور گسترده در حلقهها، آویزها، گوشوارهها، اجزای تزئینی و لوازم جانبی لوکس استفاده میشود.
با این حال، طلای 24 عیار، طلای زرد 18 عیار، طلای 14 عیار، طلای سفید و طلای رزگلد میتوانند در طول برش رفتار متفاوتی داشته باشند.
عناصر آلیاژی مختلف بر رفتار ذوب، خواص حرارتی و ظاهر لبه تأثیر میگذارند.
به عنوان مثال، فرآیندی که روی یک آلیاژ طلای زرد تأیید شده است، نباید به طور خودکار برای ترکیب طلای سفید تأیید شود.
خریداران باید مشخصات دقیق آلیاژ را شناسایی کرده و درخواست آزمایش نمونه روی آن ماده را داشته باشند.
نقره و نقره استرلینگ
نقره در جواهرات و محصولات فلزی تزئینی رایج است.
بازتاب بالای آن در طول موجهای خاص و رسانایی حرارتی بالا میتواند برشهای سختی را ایجاد کند. شرایط.
نقره استرلینگ حاوی عناصر آلیاژی است که رفتار آن را در مقایسه با نقره با خلوص بالا تغییر میدهد.
تأمینکننده تجهیزات باید درجه واقعی و وضعیت سطح را ارزیابی کند.
بازرسی کیفیت برش باید شامل ذوب لبه، تشکیل برآمدگی، تغییر رنگ و اعوجاج باشد.
پلاتین
جواهرات پلاتین با محصولات ممتاز و الزامات تولید تخصصی مرتبط است.
خواص مواد آن با طلا و نقره تفاوت قابل توجهی دارد.
فرآیندی که برای ورق نازک طلا بهینه شده است، نباید بدون تأیید مستقل روی پلاتین اعمال شود.
بسته به هندسه آلیاژ و قطعه کار، ممکن است پیکربندی لیزر یا استراتژی برش متفاوتی مورد نیاز باشد.
پالادیوم و سایر آلیاژهای فلزات گرانبها
پالادیوم و آلیاژهای منتخب فلزات گرانبها در جواهرات و کاربردهای تولیدی تخصصی ظاهر میشوند.
مناسب بودن آنها برای یک مورد خاص دستگاه لیزر باید از طریق آزمایشهای خاص مواد تأیید شود.
آلیاژهای با ارزش تجاری همچنین ممکن است حاوی عناصری باشند که بر خطرات دود، رفتار اکسیداسیون یا کیفیت برش تأثیر میگذارند.
تأمینکننده باید ترکیب کامل مواد را بررسی کند، نه اینکه فرض کند همه آلیاژهای فلزات گرانبها رفتار مشابهی دارند.
مقایسه پردازش فلزات گرانبها
| مواد | کاربرد معمول | نگرانی اصلی برش | اولویت تأیید خریدار |
|---|---|---|---|
| طلا | آویز، حلقه، گوشواره، قطعات تزئینی | بازتاب، کیفیت لبه، اتلاف مواد | آزمایش برش خاص آلیاژ |
| استرلینگ نقره | جواهرات و قطعات تزئینی | بازتاب، ذوب، برادهها | بازرسی لبه و تکرارپذیری |
| آلیاژهای پلاتین | قطعات جواهرات مرغوب | سازگاری فرآیند و رفتار حرارتی | مطالعه امکانسنجی اختصاصی |
| آلیاژهای پالادیوم | جواهرات و قطعات تخصصی | تعامل لیزر مخصوص آلیاژ | اعتبارسنجی نمونه |
| طلای سفید و رزگلد | جواهرات مد و مرغوب | تنوع آلیاژ و ظاهر نهایی | جداگانه صلاحیت فرآیند |
| قطعات روکش شده با فلزات گرانبها | اجزای تزئینی | تعامل پوشش و زیرلایه | بررسی پردازش لایه به لایه |
سازگاری مواد باید برای پیکربندی دستگاه تحویل داده شده تأیید شود. توضیحات کلی سازنده در مورد مواد نباید به عنوان تضمین برش جهانی در نظر گرفته شود.
چه محصولات جواهری را میتوان با برش لیزری تولید کرد؟
یک سیستم لیزر مناسب ممکن است از چندین عملیات تولید جواهرات پشتیبانی کند.
ارزش تجاری آن به این بستگی دارد که آیا این عملیات با طرحهای محصول و حجم تولید خریدار مطابقت دارد یا خیر.
آویزها و صفحات تزئینی
تولید آویز اغلب شامل طرحهای پیچیده، دهانههای داخلی و الگوهای تزئینی است.
برش لیزری میتواند جذاب باشد زیرا مسیر برنامهریزیشده را میتوان بدون تولید قالب برش مکانیکی جدید تغییر داد.
برای تولیدکنندگانی که مجموعههای سفارشی ارائه میدهند، این انعطافپذیری ممکن است هزینه و تأخیر مرتبط با تغییرات مکرر طراحی را کاهش دهد.
گوشوارهها و قطعات جواهرات کوچک
گوشوارههای کوچک و قطعات تزئینی ممکن است نیاز به برش مکرر اشکال ظریف داشته باشند.
این فرآیند باید ابعاد ثابتی را در چندین قطعه حفظ کند.
نگهداری و بازیابی قطعات مهم است زیرا اجزای کوچک نهایی پس از جداسازی میتوانند دشوار باشند.
قطعات حلقه و قطعات تخت
برش لیزری را میتوان برای برخی از اجزای حلقه تخت، درجهای تزئینی و قطعات خالی که تحت شکلگیری یا مونتاژ بعدی قرار میگیرند، ارزیابی کرد.
با این حال، یک روش مرسوم نباید فرض شود که دستگاه برش تخت قادر به برش حلقههای سهبعدی تکمیلشده است.
سطوح منحنی ممکن است به محل نگهداری، محورهای حرکتی، کنترل فوکوس یا تجهیزات اختصاصی متفاوتی نیاز داشته باشند.
طرحهای پیچیده و ملیلهکاری شده
اجزای سبک ملیلهکاری شده حاوی ویژگیهای فلزی باریک و دهانههای نزدیک به هم هستند.
تولید مداوم این طرحها با استفاده از ابزارهای برش معمولی ممکن است دشوار باشد.
پردازش لیزری ممکن است انعطافپذیری ارائه دهد، اما مهندسان باید تأیید کنند که پلهای باریک در طول برش پایدار میمانند.
اعوجاج حرارتی، ذوب موضعی و حرکت ویژگیهای پشتیبانی نشده میتواند بر نتیجه نهایی تأثیر بگذارد.
تولید جواهرات سفارشی و نمونه اولیه
طراحان جواهرات اغلب قبل از تأیید طرح نهایی، چندین نسخه از یک قطعه را آزمایش میکنند.
پردازش لیزری قابل برنامهریزی میتواند زمانی ارزشمند باشد که نقشهها مرتباً تغییر کنند.
این امر به ویژه برای کارخانههای جواهرات OEM/ODM که چندین برند یا مجموعههای کوچک.
قطعات فلزی تزئینی دقیق
برخی از کاربردها فراتر از جواهرات معمولی هستند.
مثالها ممکن است شامل لوازم جانبی لوکس، قطعات فلزی تزئینی کوچک، قطعات مربوط به ساعت و قطعات زینتی دقیق باشد.
تأمینکننده همچنان باید تأیید کند که آیا تجهیزات پیشنهادی از فلز، هندسه و تلرانسهای مربوطه پشتیبانی میکند یا خیر.
کدام تولیدکنندگان جواهرات بیشترین سود را از برش لیزری میبرند؟
قویترین خریداران بالقوه، تولیدکنندگانی هستند که محصولاتشان به ترکیبی از هندسه ظریف، کیفیت تکرارپذیر و انعطافپذیری طراحی نیاز دارد.
| بخش خریدار | مشکل اصلی تولید | ارزش بالقوه پردازش لیزری |
|---|---|---|
| کارخانه جواهرات طلا | قطعات پیچیده و ضایعات پرهزینه | برش قابل برنامهریزی با مواد حسابداری |
| تولیدکننده جواهرات نقره | ثبات لبه و الگوهای تکراری | پردازش دستهای کنترلشده |
| کارخانه جواهرات OEM/ODM | تغییرات مکرر طراحی مشتری | کاهش وابستگی به قالبهای اختصاصی |
| کارگاه جواهرات سفارشی | طرحهای پیچیده با حجم کم | پردازش مبتنی بر CAD انعطافپذیر |
| تولیدکننده لوازم جانبی لوکس | کیفیت لبه قابل مشاهده | پردازش دقیق تکرارپذیر |
| نمونهسازی جواهرات استودیو | تکرار سریع محصول | آمادهسازی ابزار کاهشیافته |
| شرکت ساخت فلزات گرانبها | بازده و قابلیت ردیابی مواد | گردش کار یکپارچه برش و بازیابی |
هر تولیدکننده جواهراتی به برش لیزری نیاز ندارد.
کارگاهی که در درجه اول ریختهگری، پرداخت یا تنظیم سنگ انجام میدهد، ممکن است استفاده کمی از تجهیزات برش دقیق ورق تخت داشته باشد.
به طور مشابه، کارخانهای که یک شکل ساده را در مقادیر بسیار بالا تولید میکند، ممکن است مهرزنی یا برش قالبی را اقتصادیتر بداند.
سرمایهگذاری صحیح به عملیات تولیدی که دستگاه جایگزین یا بهبود میبخشد بستگی دارد.
لیزر فیبری، لیزر سبز یا سایر منابع لیزر: کدام یک برای فلزات گرانبها بهتر است؟
طول موج و پرتو لیزر تحویل به شدت بر نحوه جذب انرژی فلزات مختلف تأثیر میگذارد.
هیچ منبع لیزری به طور جهانی برای هر کاربرد فلزات گرانبها برتر نیست.
سیستمهای برش لیزر فیبر
تجهیزات لیزر فیبر معمولاً برای پردازش فلزات ارزیابی میشوند زیرا میتوانند تحویل پرتو قابل کنترل و معماری منبع صنعتی فشرده را فراهم کنند.
با این حال، طلا و نقره ممکن است شرایط جذب دشواری را در طول موجهای رایج لیزر فیبر نزدیک به مادون قرمز، به ویژه هنگام صیقل دادن، ارائه دهند.
پیکربندی منبع مناسب به فلز، ضخامت، رفتار پالس، شرایط فوکوس و کیفیت برش مورد نیاز بستگی دارد.
یک خریدار نباید فرض کند که افزایش قدرت لیزر به طور خودکار اقتصاد پردازش را بهبود میبخشد.
اگر فرآیند بهینه نشده باشد، تحویل انرژی بالاتر همچنین میتواند ذوب، عرض شیار و حذف مواد را افزایش دهد.
پردازش لیزر سبز
طول موجهای سبز ممکن است رفتار جذب متفاوتی را در فلزات انتخاب شده در مقایسه با نور نزدیک به مادون قرمز ارائه دهند.
این میتواند به دقت خاصی مربوط باشد وظایف پردازش فلز.
با این وجود، یک سیستم لیزر سبز به طور خودکار بهترین انتخاب برای هر کاربرد برش طلا یا نقره نیست.
تأمین کننده باید نتایج واقعی برش، توان عملیاتی، الزامات نگهداری و هزینه را مقایسه کند.
سیستمهای لیزر پالسی
عملکرد لیزر پالسی میتواند کنترل بیشتری بر تحویل انرژی ارائه دهد.
متغیرهای مرتبط شامل مدت زمان پالس، فرکانس، انرژی پالس، توان متوسط و توان اوج هستند.
این ویژگیها بر نحوه گرم شدن و حذف مواد تأثیر میگذارند.
یک پالس کوتاهتر به طور خودکار قطعه تمیزتری را تضمین نمیکند.
کل فرآیند باید برای ماده و هندسه خاص بهینه شود.
جدول انتخاب منبع
| پیکربندی لیزر | قدرت بالقوه | مهم محدودیتها | شواهد اصلی انتخاب |
|---|---|---|---|
| لیزر فیبری نزدیک به مادون قرمز | قابلیت فرآوری صنعتی فلزات | کوپلینگ بازتابی-فلز ممکن است دشوار باشد | نتایج نمونه خاص مواد |
| لیزر سبز | ویژگیهای جذب مختلف روی فلزات انتخاب شده | هزینه و مناسب بودن کاربرد متفاوت است | مقایسه کیفیت و توان عملیاتی |
| لیزر پالس کوتاه | تحویل انرژی کنترلشده | نرخ پردازش و هزینه سیستم | کیفیت لبه در شرایط تولید |
| سایر لیزرهای تخصصی منابع | قابلیت خاص کاربرد | نیازمند صلاحیت اختصاصی | مطالعه امکانسنجی کامل فرآیند |
قابل اعتمادترین مقایسه خرید بر اساس آلیاژ فلزی، ضخامت، هندسه و معیارهای پذیرش یکسان است.
برای بحث گستردهتر در مورد انتخاب فناوری لیزر، CHIKIN همچنین راهنمای خرید دستگاه برش لیزر ارائه میدهد.
چه مشخصات فنی بیشترین اهمیت را دارند؟
خریداران تجهیزات فلزات گرانبها اغلب بر قدرت لیزر تبلیغ شده تمرکز میکنند.
در واقعیت، بسیاری از مشخصات دیگر تأثیر مستقیمی بر قابلیت تولید دارند.
منبع لیزر و طول موج
تولیدکننده دقیق منبع، مدل، طول موج، ویژگیهای قدرت و محدوده عملیاتی.
مشخصات باید دستگاهی که عرضه میشود را توصیف کند، نه یک خانواده کلی از محصولات.
مساحت کاری مؤثر
دستگاه باید ورق تولید واقعی، شامل حاشیههای فیکسچر و ویژگیهای مکانیابی را در خود جای دهد.
یک مساحت کاری اسمی ممکن است حداکثر مساحت قابل استفاده برای هر فرآیند را نشان ندهد.
دقت موقعیتیابی
دقت موقعیتیابی، میزان نزدیکی سیستم حرکتی به محل فرمان داده شده خود را توصیف میکند.
این با دقت برش قطعه نهایی یکسان نیست.
رفتار حرارتی، تمرکز، حرکت مواد و جبران فرآیند، همگی میتوانند بر ابعاد نهایی تأثیر بگذارند.
تکرارپذیری
تکرارپذیری نشان میدهد که یک سیستم حرکتی تحت شرایط تعریف شده چقدر مداوم به یک موقعیت برمیگردد.
با این حال، کارخانه به تکرارپذیری فرآیند نیز نیاز دارد.
یک ماشین میتواند همان حرکت را با دقت تکرار کند در حالی که اگر پارامترهای برش ناپایدار باشند، لبههای ناهمگونی ایجاد میشود.
پهنای بریدگی
بریدگی، عرض مادهای است که توسط برش برداشته میشود.
در تولید جواهرات، بریدگی مستقیماً بر ابعاد ویژگیها، فواصل تودرتو و مصرف مواد تأثیر میگذارد.
خریدار باید اندازهگیریهای واقعی بریدگی را روی نمونههای نماینده درخواست کند.
ضخامت برش
حداکثر ضخامت برش همیشه باید در رابطه با ماده خاص و کیفیت لبه مورد نیاز تفسیر شود.
یک دستگاه ممکن است ضخامت خاصی را در شرایط مطلوب بدون برآورده کردن الزامات پرداخت یا زمان چرخه خط تولید جواهرات جدا کند.
ساختار و نگهداری دستگاه
سیستم حرکتی، قاب، فیکسچر و نگهدارنده مواد بر پایداری و تکرارپذیری تأثیر میگذارند.
قطعات کوچک و با ارزش بالا برای جلوگیری از حرکت یا از دست دادن در حین پردازش نیاز به جابجایی ایمن دارند.
جمع آوری گرد و غبار و فیلتراسیون
ذرات ریز و پسماندهای فرآیند ممکن است حاوی مواد ارزشمندی باشند.
نحوه فیلتراسیون و جمعآوری باید از نظر ایمنی و الزامات مربوط به محاسبه مواد ارزیابی شود.
چک لیست مشخصات فنی
| مورد فنی | آنچه تأمینکننده باید ارائه دهد | چرا مهم است |
|---|---|---|
| منبع لیزر | سازنده و مدل دقیق | پیکربندی تحویل داده شده را تأیید میکند |
| طول موج | طول موج عملیاتی واقعی | تأثیر بر تعامل مواد |
| ویژگیهای توان | پارامترهای عملیاتی نامی و مرتبط | پشتیبانی از ارزیابی فرآیند |
| منطقه کاری | برش مؤثر ابعاد | سازگاری ورق را تعیین میکند |
| قابلیت مواد | محدوده آلیاژ و ضخامت تایید شده | جلوگیری از عدم تطابق کاربرد |
| دقت موقعیتیابی | شرایط آزمایش و روش اندازهگیری | پشتیبانی از ارزیابی ابعادی |
| تکرارپذیری | روش آزمایش مستند | پشتیبانی از ثبات تولید |
| عرض بریدگی | نتایج واقعی بر اساس ماده و ضخامت | بر میزان استفاده از مواد تاثیر میگذارد |
| خنکسازی سیستم | نوع و الزامات ابزار | بر ادغام کارخانه تأثیر میگذارد |
| سیستم استخراج | ترتیب فیلتراسیون و جمعآوری | پشتیبانی از ایمنی و بازیابی |
| نرمافزار | فرمتهای فایل و توابع تودرتو | بر کارایی گردش کار تأثیر میگذارد |
| سیستم ایمنی | محفظه و توابع حفاظتی | پشتیبانی از عملیات ایمن |
قیمت محصول باید به وضوح تجهیزات استاندارد را از توابع اختیاری متمایز کند.
چرا عرض برش هنگام برش طلا و نقره به ویژه مهم است
عرض برش یکی از مهمترین پارامترهای تجاری در پردازش فلزات گرانبها است.
یک شیار باریک ممکن است امکان ایجاد ویژگیهای نزدیک به هم و بهبود استفاده از مواد را در صورت برآورده شدن تمام الزامات کیفیت و فاصله فراهم کند.
یک شیار پهن، مواد بیشتری را حذف میکند و ممکن است از تولید دقیق برخی طرحهای ظریف جلوگیری کند.
با این حال، باریکترین شیار ممکن لزوماً بهترین تنظیمات تولید نیست.
این شیار باید در ضخامت مورد نیاز مواد و در کل مسیر برش ثابت بماند.
بریدگی و ابعاد نهایی
یک لیزر از یک خط مرکزی برنامهریزی شده یا مسیر جبران شده پیروی میکند.
ابعاد نهایی قطعه به رابطه بین این مسیر و عرض واقعی ماده برداشته شده بستگی دارد.
اگر برنامه CAM جبران شیار مناسبی را اعمال نکند، قطعه نهایی ممکن است کوچکتر یا بزرگتر از حد مورد نظر باشد.
برای جزئیات جواهرات ظریف، حتی یک خطای ابعادی کوچک میتواند بر مونتاژ یا پرداخت نهایی تأثیر بگذارد. ظاهر.
بریدگی و تودرتو
نرمافزار تودرتو، چندین قطعه را روی یک ورق مرتب میکند تا استفاده از آن بهبود یابد.
حداقل فاصله ایمن بین قطعات مجاور به عرض بریدگی، اثرات حرارتی، هندسه و الزامات جابجایی بستگی دارد.
یک چیدمان تودرتوی بیش از حد تهاجمی ممکن است مساحت تئوری ورق را حفظ کند در حالی که باعث تغییر شکل قطعات یا دشواری جداسازی آنها میشود.
بریدگی و از دست دادن فلزات ارزشمند
ماده برداشته شده در طول برش دارای ارزش اقتصادی است.
یک تخمین هندسی ساده از حجم برداشته شده عبارت است از:
حجم تقریبی برش = عرض بریدگی × زمان؛ طول مسیر برش × زمان؛ ضخامت ورق
جرم ماده مربوطه به چگالی آلیاژ بستگی دارد.
این فقط یک تقریب است.
برش واقعی ممکن است شامل برش متغیر، تلفات سوراخکاری، مواد مذاب، رسوب مجدد و پسماند فرآیند باشد.
برای تصمیمات خرید، وزن واقعی مواد و سوابق بازیابی قابل اعتمادتر از یک محاسبه نظری صرف هستند.
بازیابی فلزات گرانبها: بخش نادیده گرفته شده برش لیزری ROI
بازیابی مواد سزاوار ارزیابی خرید جداگانه است زیرا کارخانههای جواهرات موادی با ارزش مالی قابل توجه را پردازش میکنند.
اصطلاح «تلفات مواد» اغلب بیش از حد آزادانه استفاده میشود.
تمام فلز جدا شده از ورق اصلی به طور دائم از بین نمیرود.
برخی به محصول نهایی تبدیل میشوند، برخی در یک اسکلت قابل استفاده مجدد باقی میمانند و برخی ممکن است به عنوان پسماند فرآیند جمعآوری شوند.
فقط بخشی از مواد اصلی ممکن است بازیابی نشده یا محاسبه نشده باشند.
چهار دسته مواد را از هم جدا کنید
یک سیستم حسابداری مواد مسئول باید موارد زیر را تشخیص دهد:
-
اجزای قابل قبول تکمیل شده.
-
برشهای قابل استفاده مجدد و اسکلتهای ورق.
-
پسماندهای فرآیند جمعآوری شده که نیاز به ارزیابی یا پالایش دارند.
-
تفاوتهای مواد محاسبه نشده.
این دستهها نباید در یک دسته واحد ترکیب شوند درصد ضایعات.
توازن مواد اولیه
یک دسته فرضی را در نظر بگیرید که با ۱۰۰۰ گرم آلیاژ فلزات گرانبها شروع میشود.
پس از پردازش، کارخانه موارد زیر را ثبت میکند:
| دستهبندی مواد | جرم اولیه |
|---|---|
| جنس ورق اولیه | ۱۰۰۰ گرم |
| اجزای نهایی قابل قبول | ۶۵۰ گرم |
| اسکلت و ضایعات قابل استفاده مجدد | ۳۲۰ گرم |
| پسماندهای جمعآوری شده در انتظار ارزیابی | ۲۵ g |
| اختلاف محاسبه نشده | 5 گرم |
این اعداد نمایشی هستند و عملکرد تجهیزات CHIKIN را نشان نمیدهند.
320 گرم ماده قابل استفاده مجدد نباید به طور خودکار به عنوان یک ضرر دائمی محسوب شود.
به همین ترتیب، 25 گرم باقیمانده جمعآوری شده نباید به طور خودکار به عنوان فلز گرانبهای کاملاً قابل بازیابی در نظر گرفته شود.
مقدار بازیابی به ترکیب، آلودگی، ضررهای فرآوری و ترتیبات پالایش بستگی دارد.
اختلاف پنج گرمی باید باعث بررسی تحت رویههای حسابداری مواد کارخانه شود.
بازیابی مواد به چیزی بیش از یک فیلتر نیاز دارد
یک سیستم فیلتراسیون ممکن است به جمعآوری برخی از ذرات فرآیند موجود در هوا کمک کند.
با این حال، هر نوع ماده حذف شده به طور یکسان گرفته نمیشود راه.
ممکن است پسماند در سینیهای جمعآوری، فیلترها، مجاری، وسایل و سایر قسمتهای دستگاه یافت شود.
سیستم بازیابی باید مطابق با الزامات ایمنی و زیستمحیطی قابل اجرا طراحی و اجرا شود.
خریداران باید بپرسند که چگونه مواد جمعآوریشده برای بازیابی یا دفع تأیید شده، مدیریت، شناسایی، ذخیره، اندازهگیری و منتقل میشوند.
یک تأمینکننده هرگز نباید بدون یک روش موازنه جرم معتبر، بازیابی ۱۰۰٪ فلزات گرانبها را تضمین کند.
چرا بازیابی تصمیم خرید را تغییر میدهد
دو دستگاه ممکن است سرعت برش و قیمت خرید مشابهی داشته باشند اما استفاده از مواد و عملکرد جمعآوری آنها متفاوت باشد.
در یک محیط تولیدی با ارزش بالا، این تفاوت میتواند بر کل هزینه عملیاتی تأثیر بگذارد.
به همین دلیل است که یک برش لیزری فلزات گرانبها باید به عنوان یک سیستم تولید کامل ارزیابی شود، نه فقط یک منبع لیزر و پلتفرم حرکتی.
چگونه تولیدکنندگان جواهرات میتوانند مواد را بهبود بخشند استفاده؟
تصمیمات تولیدی متعددی بر میزان تبدیل کارآمد ورقهای فلزات گرانبها به قطعات قابل فروش تأثیر میگذارند.
بهینهسازی چیدمان تودرتو
تودرتوسازی CAD/CAM میتواند نواحی بلااستفاده ورق را کاهش دهد.
با این حال، حداقل فاصلهگذاری باید همچنان شیار، اثرات حرارتی، محدودیتهای فیکسچر و استحکام قطعه را در نظر بگیرد.
بررسی جهتگیری قطعه
برخی از هندسهها هنگام چرخش یا جفت شدن، با کارایی بیشتری تودرتو میشوند.
بهترین جهتگیری ممکن است به فرآیند تولید پاییندستی و شرایط سطح مورد نیاز ماده بستگی داشته باشد.
به حداقل رساندن سوراخکاری و جابجایی غیرضروری
مسیرهای برش برنامهریزی نشده میتوانند زمان پردازش و حذف مواد را افزایش دهند.
برنامه باید از یک استراتژی تأیید شده برای سوراخکاری، خطوط راهنما و توالی کانتور استفاده کند.
از قطعات باریک محافظت کنید ویژگیها
یک طرح با پلهای ظریف میتواند در صورت حذف نامناسب مواد اطراف، با شکست مواجه شود.
حفظ ویژگیها باید در طول برنامهریزی مسیر در نظر گرفته شود.
کاهش دوبارهکاری
ذوب بیش از حد لبه یا تشکیل برآمدگی میتواند کار اضافی در پرداخت ایجاد کند.
یک فرآیند برش کمی کندتر ممکن است از نظر تجاری ترجیح داده شود اگر اجزای قابل قبولتری تولید کند.
بهبود جداسازی ضایعات
آلیاژهای مختلف نباید بدون تمایز مخلوط شوند.
کارخانههایی که چندین عیار طلا یا سایر آلیاژهای فلزات گرانبها را پردازش میکنند، به یک رویکرد کنترلشده برای شناسایی و بازیابی مواد نیاز دارند.
بنابراین، استفاده از مواد ترکیبی از طراحی، برنامهنویسی، پردازش، جابجایی، بازرسی و حسابداری است.
خریداران باید در طول آزمایش نمونه چه نقصهای برشی را بررسی کنند؟
یک ارزیابی حرفهای نمونه باید نقصهایی را که بر کیفیت نهایی تأثیر میگذارند، شناسایی کند. تولید با کیفیت یا پاییندستی.
| عیب | عوامل مؤثر احتمالی | چه چیزی را باید بررسی کرد |
|---|---|---|
| برش ناقص | انرژی مؤثر ناکافی یا پارامترهای نامناسب | جداسازی کامل مواد |
| برجستگی بیش از حد | بیثباتی خروج مذاب یا فرآیند | شرایط لبه و الزامات پرداختکاری |
| بریدگی پهن | ویژگیهای پرتو/فرآیند | ابعاد ویژگی پرداختکاری شده |
| تغییر رنگ لبه | اثرات حرارتی یا سطحی واکنشها | پذیرش بصری |
| اعوجاج | ورودی گرما یا پشتیبانی ضعیف | تختی و هندسه |
| آسیب به اجزای باریک | گرمای موضعی یا هندسه بدون پشتیبانی | یکپارچگی جزئیات دقیق |
| ابعاد متغیر | حرکت قطعه کار یا خطای حرکت | اندازهگیری در سراسر ورق |
| پاشش بیش از حد | تعامل فرآیند و مواد | آلودگی سطحی |
| برش ناهماهنگ عمق | تمرکز یا تغییر مواد | ثبات در ضخامت |
| از دست دادن قطعه | نگهداری یا جابجایی ناکافی | گردش کار فیکسچر و بازیابی |
اینها علل بالقوه هستند، نه تشخیص خودکار.
تأمینکننده باید از آزمایش کنترلشده برای شناسایی علت واقعی نقص استفاده کند.
به عنوان مثال، افزایش قدرت لیزر ممکن است جداسازی ناقص را در حالی که آسیب حرارتی را افزایش میدهد، برطرف کند.
راه حل صحیح ممکن است شامل تمرکز، سرعت، رفتار پالس، گاز کمکی یا استراتژی برش باشد.
تفاوت بین برش لیزری، جوشکاری لیزری و حکاکی لیزری چیست؟
این فرآیندها مرتبط هستند اما اهداف متفاوتی دارند.
یک کسب و کار جواهرات ممکن است به بیش از یکی از موارد زیر نیاز داشته باشد: آنها.
برش لیزری
برش لیزری مواد را برای ایجاد یک طرح کلی، باز یا جداسازی برمیدارد.
این فرآیند از طریق شیار، دقت ابعادی، کیفیت لبه و استفاده از مواد ارزیابی میشود.
جوشکاری لیزری
جوشکاری لیزری اجزای فلزی را به هم متصل میکند.
نگرانیهای اصلی آن شامل طراحی اتصال، نفوذ، سازگاری متالورژیکی، استحکام و اعوجاج است.
یک دستگاه جوش لیزری جواهرات نباید به طور خودکار قادر به برش دقیق کانتور فرض شود.
حکاکی و علامتگذاری لیزری
علامتگذاری لیزری اثرات سطحی شناسایی یا تزئینی ایجاد میکند.
حکاکی مواد را برای ایجاد یک طرح برمیدارد یا اصلاح میکند.
این عملیات لزوماً نیازی به نفوذ کامل مواد ندارند.
خریداران قبل از خرید دستگاههای چندکاره باید مشخص کنند که در واقع کدام فرآیندها مورد نیاز هستند. تجهیزات.
دستگاهی که برای مارک لیزری تبلیغ میشود، ممکن است قابلیت برش مورد نیاز برای تولید ورق طلا یا نقره را فراهم نکند.
برش لیزری فلزات گرانبها در مقابل فرزکاری CNC، مهرزنی و EDM سیمی
برش لیزری همیشه کمهزینهترین یا مناسبترین روش تولید نیست.
فرآیند صحیح به هندسه محصول، جنس، ضخامت، الزامات سطح، حجم تولید و اقتصاد ابزار بستگی دارد.
| فرآیند تولید | مزیت اصلی | محدودیت اصلی | فاکتور تصمیمگیری معمول |
|---|---|---|---|
| برش لیزری | پردازش کانتور غیرتماسی قابل برنامهریزی | اثرات حرارتی و اتلاف مواد باید کنترل شوند | اشکال و طراحی پیچیده انعطافپذیری |
| فرزکاری CNC | برداشت مکانیکی مواد با انعطافپذیری مسیر ابزار | سایش ابزار و بارهای مکانیکی | ویژگیهای سهبعدی و نیازهای ماشینکاری |
| مهرزنی یا برش قالبی | تولید سریع و مکرر | سرمایهگذاری ابزار و عدم انعطافپذیری در طراحی | اشکال پایدار با حجم بالا |
| تحویل الکترونیکی سیمی | برش دقیق مواد رسانای مناسب | سرعت پردازش متفاوت و الزامات سیم/سیال | خطوط دقیق تخصصی |
| مکانیکی ارهکاری | برش ساده برای اشکال مناسب | دسترسی به ابزار، شیار و نیروهای مکانیکی | برشهای مستقیم |
| حکاکی شیمیایی | الگوهای ورق ظریف برای مواد سازگار | شیمی، پوششدهی و مدیریت زیستمحیطی | پردازش دستهای ورق |
به عنوان مثال، مهرزنی ممکن است برای یک آویز با حجم بسیار بالا و هندسه بدون تغییر، از نظر اقتصادی جذاب باشد.
برش لیزری ممکن است برای طرحهای تزئینی که مرتباً در حال تغییر هستند، ترجیح داده شود.
EDM سیمی ممکن است برای مواد رسانا و هندسههای منتخب که ویژگیهای فرآیند آن سودمند است، در نظر گرفته شود.
یک تأمینکننده خوب تجهیزات باید به خریداران کمک کند تا بفهمند چه زمانی فناوری دیگری بهتر است. تناسب.
چگونه ظرفیت تولید برش لیزری جواهرات واقعی را محاسبه میکنید؟
حداکثر سرعت حرکت لیزر با خروجی قطعه نهایی یکسان نیست.
یک چرخه تولید کامل ممکن است شامل موارد زیر باشد:
-
بارگیری مواد
-
موقعیتیابی
-
آمادهسازی برنامه برش
-
تأیید فوکوس
-
برش لیزری
-
نگهداری قطعه
-
تخلیه
-
بازرسی
-
ضایعات جمعآوری
-
تمیز کردن و نگهداری
چرخه واقعی به تعداد اجزا، کل مسیر برش، ضخامت مواد و پارامترهای فرآیند بستگی دارد.
از قطعات منطبق به عنوان معیار خروجی استفاده کنید
یک محاسبه اولیه مفید به شرح زیر است:
تعداد قطعات ناخالص در ساعت = ۳۶۰۰ و تقسیم بر زمان چرخه کامل دستهای بر حسب ثانیه و زمان؛ قطعات در هر دسته
اگر دسته شامل چندین جزء باشد، این محاسبه خروجی تولید اسمی را ارائه میدهد.
برای تخمین خروجی قابل استفاده، در دسترس بودن تجهیزات عادی و بازده محصول قابل قبول را در نظر بگیرید.
ترکیب محصول را لحاظ کنید
یک کارخانه جواهرات ممکن است ترکیبی از آویزها، گوشوارهها، قطعات و طرحهای سفارشی را پردازش کند.
دستگاهی که در یک طرح کلی ساده عملکرد خوبی دارد، ممکن است در الگوهای پیچیده ملیلهکاری به همان بهرهوری دست نیابد.
برنامهریزی تولید باید از خانوادههای محصول نماینده به جای یک نمایش ایدهآل استفاده کند.
زمان تغییر را لحاظ کنید
تولید دسته کوچک ممکن است نیاز به تغییرات مکرر در مواد، وسایل و برنامهها داشته باشد.
سیستمی که زمان راهاندازی را به حداقل میرساند، حتی اگر حداکثر سرعت برش آن بالاترین سرعت موجود نباشد، میتواند ارزشمند باشد.
بازرسی و پرداخت را در نظر بگیرید
نتیجه واقعی تولید به تعداد قطعات عبوری بستگی دارد بازرسی و میزان کار نهایی باقی مانده است.
یک فرآیند ظاهراً سریعتر، اگر باعث دوبارهکاری بیش از حد شود، ممکن است کمتر اقتصادی باشد.
قیمت دستگاه برش لیزر فلزات گرانبها: چه چیزی سرمایهگذاری را تعیین میکند؟
خریداری که به دنبال قیمت دستگاه برش لیزر فلزات گرانبها است، معمولاً سعی میکند مشخص کند که آیا این فرآیند از نظر اقتصادی قابل توجیه است یا خیر.
بنابراین، قیمت باید هزینه تجهیزات را از هزینه کامل نصب و بهرهبرداری متمایز کند.
پیکربندی دستگاه
متغیرهای اصلی قیمت ممکن است شامل موارد زیر باشد:
-
منبع لیزر و ویژگیهای عملیاتی
-
منطقه کاری
-
سیستم حرکتی
-
قابلیت موقعیتیابی
-
اپتیک و فوکوس کنترل
-
کنترلر و نرمافزار CNC
-
محفظه
-
خنککننده
-
تجهیزات استخراج و جمعآوری
-
فیکسچرها
-
اتوماسیون
-
نصب و آموزش
-
بسته قطعات یدکی
الزامات دقت
تحملهای دقیقتر قطعات نهایی ممکن است نیاز به کنترل حرکت، کالیبراسیون، فیکسچرینگ و بازرسی بهبود یافته داشته باشد.
خریدار باید از پرداخت هزینه برای مشخصاتی که محصول نهایی را بهبود نمیبخشند، خودداری کند.
در عین حال، خرید یک سیستم دقیق ناکافی میتواند هزینههای گزافی ایجاد کند. ضایعات.
سطح اتوماسیون
بارگیری دستی ممکن است برای کارگاههای نمونه اولیه مناسب باشد.
کارخانههای با حجم تولید بالاتر ممکن است نیاز به جابجایی یا ادغام فرآیند بیشتری داشته باشند.
ارزش اقتصادی اتوماسیون به گردش کار واقعی و هندسه محصول بستگی دارد.
ترتیبات بازیابی فلزات گرانبها
یک سیستم استخراج یا جمعآوری ممکن است هنگام پردازش طلا و نقره ارزش عملیاتی قابل توجهی داشته باشد.
هزینه خرید آن باید در کنار حسابداری و نگهداری مواد در نظر گرفته شود.
نصب و پشتیبانی
خریداران بینالمللی باید حمل و نقل، بستهبندی، راهاندازی، اسناد، آموزش، قطعات یدکی و ترتیبات خدمات را روشن کنند.
این هزینهها میتوانند بین قیمتهای پیشنهادی تفاوت قابل توجهی داشته باشند.
هزینه کل مالکیت: معیار خرید مفیدتر
هزینه کل مالکیت شامل سرمایهگذاری اولیه تجهیزات و هزینههای مرتبط با استفاده از دستگاه در کل فرآیند است. عمر مفید آن.
برای پردازش فلزات گرانبها، مدل باید شامل حسابداری مواد و همچنین هزینههای متعارف کارخانه باشد.
هزینههای تجهیزات
شامل خرید دستگاه، لوازم جانبی، حمل و نقل، نصب، وسایل و هرگونه تغییرات مورد نیاز کارخانه.
هزینههای عملیاتی
شامل برق، خنککننده، استخراج، نگهداری، نیروی کار، اپتیک و مواد مصرفی مربوطه.
هزینههای کیفیت
شامل اجزای رد شده، دوبارهکاری، پرداخت اضافی و الزامات بازرسی.
هزینههای مواد
مواد به کار رفته در قطعات نهایی، اسکلتهای قابل استفاده مجدد، بقایای ارسال شده برای بازیابی تأیید شده و تفاوتهای بازیابی نشده را جداگانه حساب کنید.
از شمارش ضایعات قابل استفاده مجدد به عنوان یک ضرر دائمی خودداری کنید.
هزینههای خرابی
خرابیهای برنامهریزی نشده میتواند سفارشات جواهرات را به تأخیر بیندازد و هزینههای تولید را افزایش دهد.
پشتیبانی تأمینکننده و در دسترس بودن قطعات یدکی باید بخشی از ارزیابی اقتصادی باشد.
هزینه هر قطعه منطبق
یک مقایسه عملی تولید در نهایت باید موارد زیر را در نظر بگیرد:
هزینه هر قطعه منطبق = هزینه خالص تولید مربوطه و تقسیم بر ... تعداد اجزای نهایی قابل قبول
هزینه خالص تولید باید از یک روش حسابداری ثابت برای مواد بازیافتی و موجودیها استفاده کند.
برای تصمیمات جدی خرید، چندین فرآیند کاندید را با استفاده از فرضیات و الزامات تولید یکسان مقایسه کنید.
چگونه باید قبل از خرید یک دستگاه برش لیزری فلزات گرانبها را آزمایش کنید؟
آزمایش نمونه باید بخشی رسمی از ارزیابی تأمینکننده باشد.
نمایش روی فولاد ضد زنگ عمومی یا فلز غیرمرتبط، عملکرد روی طلا یا نقره درجه جواهرات را تعیین نمیکند.
مرحله 1: ارائه مواد نماینده
نمونههایی از آلیاژ و ضخامت واقعی ارسال کنید.
اگر کارخانه شما چندین گرید را پردازش میکند، مشخص کنید که کدام ماده نشاندهنده کاربردیترین است.
مرحله 2: ارائه نقشههای تولید
هندسه واقعی اجزا را نیز لحاظ کنید.
مناظر داخلی پیچیده و ویژگیهای باریک، اطلاعات بیشتری نسبت به یک مستطیل ساده ارائه میدهند. نمایش.
مرحله 3: تعریف معیارهای پذیرش
توافق در مورد تلرانسهای ابعادی، عرض شیار، وضعیت لبه، اعوجاج و هرگونه الزامات پس از پردازش.
مرحله 4: ثبت شرایط برش
تأمینکننده باید تنظیمات فرآیند مربوطه و پیکربندی دستگاه را مستند کند.
این امر از تکرارپذیری و عیبیابی در آینده پشتیبانی میکند.
مرحله 5: اندازهگیری چندین نمونه
یک قطعه موفق برای ایجاد پایداری تولید کافی نیست.
تعداد توافقشدهای از قطعات متوالی را ارزیابی کنید.
مرحله 6: بررسی میزان استفاده از مواد
در صورت امکان، جرم ماده اولیه، قطعات نهایی، ضایعات قابل استفاده مجدد و پسماندهای جمعآوریشده را ثبت کنید.
مرحله 7: محاسبه خروجی واقعی
اندازهگیری کل فرآیند چرخه به جای زمان پرتودهی به تنهایی.
جدول پذیرش نمونه
| آزمایش | شواهد مورد نیاز | ارزش خرید |
|---|---|---|
| سازگاری مواد | پردازش موفقیتآمیز آلیاژ واقعی | امکانسنجی کاربرد را تأیید میکند |
| قابلیت ضخامت | لبه پذیرفته شده و جداسازی کامل | محدوده عملی را تأیید میکند |
| دقت ابعادی | اندازهگیری قطعه نهایی | تأیید میکند دقت |
| برش | عرض برش اندازهگیری شده | پشتیبانی از تحلیل تودرتو و بازده |
| کیفیت لبه | عکسهای بازرسی و معیارهای توافق شده | تخمین الزامات پرداخت |
| تکرارپذیری | نتایج نمونه متوالی | ارزیابی پایداری |
| حسابداری مواد | موازنه جرم ثبت شده | پشتیبانی از بازیابی و تحلیل هزینه |
| زمان چرخه | چرخه کامل تولید اندازهگیری | پشتیبانی از برنامهریزی ظرفیت |
| ایمنی | مستندات سیستم مربوطه | پشتیبانی از ادغام کارخانه |
این فرآیند آزمایش، شواهد قویتری نسبت به یک نمایش عمومی تجهیزات به خریداران میدهد.
چه مواردی باید در آزمایش پذیرش کارخانه لحاظ شود؟
آزمایش پذیرش کارخانه یا FAT، تأیید میکند که دستگاه عرضه شده، قبل از ارسال، الزامات پیکربندی و عملکرد توافق شده را برآورده میکند.
برای یک دستگاه برش لیزری فلزات گرانبها، FAT باید شامل عملکردهای تجهیزات و نتایج واقعی فرآیند باشد.
تأیید تجهیزات
منبع، سیستم کنترل، ناحیه کاری، نرمافزار، فیکسچر، محفظه و چیدمان استخراج را تأیید کنید.
تأیید فرآیند
اجرای تأیید شده نمونهبرداری از مواد با استفاده از پارامترهای مستند.
الزامات ابعادی و کیفی توافقشده را اندازهگیری کنید.
تأیید ایمنی
عملکردهای ایمنی مستند را بررسی کنید و تأیید کنید که اطلاعات ایمنی مربوط به دستگاه ارائه شده است.
تأیید جمعآوری مواد
نحوه جمعآوری، دسترسی و جابجایی پسماندهای فرآیند را بررسی کنید.
ترتیبات بازیابی باید با قیمت پیشنهادی مطابقت داشته باشد.
تأیید مستندات
دستورالعملها، دستورالعملهای نگهداری، قطعات یدکی توصیهشده، اطلاعات نرمافزار و دامنه آموزش را تأیید کنید.
تأیید تجاری
تجهیزات و لوازم جانبی موجود در قرارداد خرید را تأیید کنید.
FAT باید توسط یک سابقه پذیرش کتبی امضا شده یا طبق رویه توافقشده تأیید شود.
ایمنی لیزر و مدیریت گرد و غبار فلزات گرانبها
تجهیزات پردازش لیزری خطراتی را ایجاد میکند که باید از طریق طراحی مهندسی و رویههای عملیاتی مناسب به آنها رسیدگی شود.
مواد با ارزش بالا همچنین ملاحظات کنترل موجودی اضافی را مطرح میکنند.
محفظه و محافظت در برابر لیزر
یک محفظه مناسب میتواند به کنترل دسترسی به منطقه پردازش لیزر کمک کند.
با این حال، ظاهر محفظه به تنهایی انطباق با الزامات ایمنی مربوطه را اثبات نمیکند.
خریداران باید اسناد ایمنی ارائه شده را بررسی کنند.
ISO 11553-1:2020 به الزامات ایمنی دستگاه پردازش لیزر مربوط به خطرات تابش لیزر میپردازد.
IEC 60825-1 مربوط به طبقهبندی محصولات لیزری و الزامات ایمنی است.
این استانداردها مراجع مربوطه را ارائه میدهند، اما ذکر آنها ثابت نمیکند که یک دستگاه CHIKIN خاص تحت آنها گواهی شده است.
تهویه و استخراج
برش لیزری میتواند ذرات معلق در هوا تولید کند و دودها.
ترکیب به فلز، آلیاژ، پوششها و شرایط فرآیند بستگی دارد.
یک سیستم استخراج مناسب باید از طریق ارزیابی خطر مستند انتخاب شود.
جابجایی پسماندهای ارزشمند
گرد و غبار یا پسماندهایی که ممکن است حاوی فلزات گرانبها باشند باید طبق رویههای بازیابی و موجودی تأسیسات جمعآوری و جابجا شوند.
ممکن است توجه ویژهای برای جلوگیری از آلودگی متقابل بین دستههای مختلف آلیاژ لازم باشد.
آموزش اپراتور
اپراتورها باید عملکرد ایمن دستگاه، راهاندازی فرآیند، رویههای اضطراری، مرزهای نگهداری و جابجایی مواد تأیید شده را درک کنند.
تجهیزات برش لیزری نباید خارج از شرایط ایمنی مستند تأمینکننده کار کنند.
نگهداری
سیستمهای اپتیک، خنککننده، استخراج، حرکت و وسایل ممکن است نیاز به نگهداری پیشگیرانه داشته باشند.
قبل از تولید، باید یک برنامه نگهداری توافق شود. شروع میشود.
CHIKIN CNC چگونه از کاربردهای برش لیزری فلزات گرانبها پشتیبانی میکند؟
CHIKIN CNC یک دستگاه برش لیزری جواهرات گرانبها برای تولید دقیق ارائه میدهد.
ارائه محصول فعلی آن بر روی یک ایستگاه کاری صنعتی محصور برای تولید جواهرات با جزئیات دقیق تمرکز دارد.
ویژگیهای قابل مشاهده و شرح داده شده تجهیزات عبارتند از:
-
ساخت کابینت محصور
-
کنترلهای یکپارچه اپراتور
-
مشاهده از جلو پنجره
-
رابط کاربری قابل دسترس دستگاه
-
دسترسی به خدمات صنعتی
-
مناسب بودن برای ارزیابی عملیات تولید دقیق کوچک
این ویژگیها مربوط به کارخانههایی است که به یک ایستگاه کاری تجهیزات سازمانیافته برای قطعات ارزشمند نیاز دارند.
با این حال، پیکربندی دقیق دستگاه باید برای کاربرد مورد نظر تأیید شود.
خریداران باید قبل از تصمیمگیری در مورد خرید، درخواست توضیح کتبی در مورد منبع لیزر، مواد واجد شرایط، منطقه کاری موثر، ضخامت برش، دقت، فیلتراسیون و نرمافزار داشته باشند.
مجموعه گستردهتر ماشین برش لیزری همچنین شامل تجهیزاتی برای سایر کاربردهای پردازش است.
این تجربه گستردهتر، زمینه را برای بحث در مورد انتخاب تجهیزات لیزر فراهم میکند، اما هر کاربرد هنوز به اطلاعات مستقلی نیاز دارد. تأیید.
چرا پیکربندی مبتنی بر کاربرد اهمیت دارد
یک کارخانه تولید آویزهای نازک طلا ممکن است به ویژگیهای تجهیزات متفاوتی نسبت به یک کسب و کار تولید قطعات ضخیمتر نقره نیاز داشته باشد.
پیشنهاد صحیح باید آلیاژ، هندسه نهایی، حجم، حسابداری مواد و فرآیند نهایی پاییندستی را در نظر بگیرد.
یک دستگاه باید حول این الزامات پیکربندی شود نه اینکه فقط بر اساس توان اسمی انتخاب شود.
چگونه یک تولیدکننده دستگاه برش لیزری فلزات گرانبها را ارزیابی کنیم
یک ارزیابی خرید حرفهای باید توانایی فنی، پشتیبانی تولید و تمایل تأمینکننده به مستندسازی محدودیتها را بررسی کند.
مهندسی کاربرد
بپرسید که آیا تأمینکننده میتواند آلیاژ و هندسه واقعی را ارزیابی کند یا خیر.
بحث مهندسی باید شامل تعامل لیزر-ماده، شیار، کیفیت لبه، اثرات حرارتی و بازده تولید باشد.
پردازش نمونه
درخواست آزمایش نمونه با استفاده از نماینده مواد.
تأمینکننده باید نتایج بازرسی واضحی ارائه دهد.
مستندات فنی
یک پیشنهاد کامل باید پیکربندی ارائه شده و الزامات پذیرش قابل اندازهگیری را مشخص کند.
بازیابی مواد
ترتیب جمعآوری و نحوه مطابقت آن با رویههای حسابداری مواد کارخانه شما را بررسی کنید.
پشتیبانی نصب
برای خریداران خارج از کشور، الزامات مربوط به خدمات، مسئولیتهای راهاندازی و آموزش را تأیید کنید.
قطعات یدکی و نگهداری
بپرسید کدام قطعات نیاز به سرویس معمول دارند و چه پشتیبانی قطعات یدکی در دسترس است.
پیشینه کارخانه
CHIKIN اطلاعات شرکت را از طریق صفحه درباره ما و اطلاعات خدمات را از طریق href="https://www.chikincnc.com/service/advantage">صفحه مزایای خدمات.
برای دیدگاه وسیعتر در انتخاب تأمینکننده، خریداران میتوانند راهنمای تأمینکنندگان دستگاه برش لیزری جواهرات را نیز بررسی کنند.
هنگام درخواست پیشفاکتور چه اطلاعاتی باید ارسال کنید؟
یک درخواست پیشفاکتور خوب آمادهشده به تأمینکننده کمک میکند تا فرآیند واقعی را درک کند و یک دستگاه مناسب را پیشنهاد دهد.
برای تولید فلزات گرانبها، RFQ باید دقیقتر از یک درخواست کلی برای قدرت لیزر و قیمت دستگاه باشد.
چک لیست RFQ پیشنهادی
| اطلاعات | چه چیزی باید ارائه شود |
|---|---|
| جنس | طلا، نقره، پلاتین، پالادیوم یا آلیاژ مشخص شده |
| گرید مواد | مشخصات یا خلوص آلیاژ |
| ضخامت | حداقل، حداکثر و نمونه |
| ابعاد ورق | حداکثر طول و عرض |
| نوع محصول | آویز، گوشواره، انگشتر خام، قطعه تزئینی |
| فایلهای طراحی | CAD، DXF یا نقشههای تولید مربوطه |
| تحمل | پرداخت نهایی بحرانی ابعاد |
| الزامات برش | حداکثر عرض برش قابل قبول |
| الزامات لبه | معیارهای بریدگی، تغییر رنگ و پرداخت |
| مقدار تولید | قطعات در روز یا شیفت |
| ترکیب محصول | تعداد طرحها و فرکانس تغییر |
| الزامات بازیابی | انتظارات مربوط به ضایعات و پسماندهای فرآیند |
| اتوماسیون | دستی یا یکپارچه بارگیری |
| نصب | خدمات رفاهی کشور و کارخانه |
| پذیرش | آزمایش نمونه و الزامات FAT |
اگر فرآیند برش فعلی شما ضایعات یا دوبارهکاری زیادی ایجاد میکند، مشکل را به صراحت شرح دهید.
به عنوان مثال، به تامینکننده بگویید که آیا مشکل اصلی، تودرتو بودن ضعیف، بریدگی وسیع، جزئیات ریز ذوب شده، ابعاد متناقض یا بازیابی دشوار است.
این به تیم مهندسی نقطه شروع مفیدتری میدهد.
درخواست ارزیابی خاص مواد
برای بحث در مورد پردازش لیزری فلزات گرانبها، میتوان از طریق صفحه تماس با ما با CHIKIN CNC تماس گرفت. الزامات.
آلیاژ، ضخامت، نقشه، مقدار هدف و کیفیت نهایی مورد نظر را ارائه دهید.
قبل از نهایی کردن مشخصات خرید، توصیه تجهیزات مبتنی بر کاربرد و پیشنهاد آزمایش نمونه را درخواست کنید.
سوالات متداول در مورد دستگاههای برش لیزری فلزات گرانبها
1. دستگاه برش لیزری فلزات گرانبها برای چه مواردی استفاده میشود؟
دستگاه برش لیزری فلزات گرانبها برای ایجاد اشکال، دهانهها و خطوط کنترلشده در مواد فلزی ارزشمند مناسب استفاده میشود.
کاربردهای معمول شامل اجزای جواهرات، قطعات تزئینی، طرحهای سفارشی و محصولات فلزی دقیق انتخاب شده است.
مناسب بودن آن به درجه فلز، ضخامت، هندسه و کیفیت نهایی مورد نیاز بستگی دارد.
برای تولیدکنندگان جواهرات، میتواند تولید قابل برنامهریزی را بدون ابزار برش تماسی فراهم کند.
2. آیا دستگاه برش لیزری میتواند طلا را برش دهد؟
بله، سیستمهای لیزری با پیکربندی مناسب میتوانند مواد و آلیاژهای خاصی از طلا را پردازش کنند.
با این حال، عملکرد برش به ترکیب آلیاژ، ضخامت، وضعیت سطح، طول موج، تابش پرتو و پارامترهای عملیاتی بستگی دارد.
نباید با طلا طوری رفتار کرد که گویی ویژگیهای پردازشی مشابه فولاد ضد زنگ دارد.
یک تولیدکننده باید قبل از تأیید دستگاه، برش را بر اساس عیار واقعی طلا نشان دهد.
3. آیا یک دستگاه میتواند طلا و نقره را برش دهد؟
احتمالاً، اما سازگاری باید جداگانه تأیید شود.
طلا و نقره ویژگیهای پردازشی متفاوتی دارند و ترکیب آلیاژ میتواند پارامترهای مورد نیاز را تغییر دهد.
دستگاهی که قطعات قابل قبولی از یک آلیاژ طلا تولید میکند، ممکن است برای نقره استرلینگ به تنظیمات متفاوتی نیاز داشته باشد.
خریداران باید برای هر ماده تولیدی مهم، درخواست آزمایش نمونه کنند.
4. آیا برش لیزر فیبری برای ساخت جواهرات مناسب است؟
سیستمهای لیزر فیبری برای بسیاری از کاربردهای صنعتی فرآوری فلزات استفاده میشوند و ممکن است برای عملیاتهای منتخب جواهرات مناسب باشند.
نتیجه به پیکربندی منبع، جنس، ضخامت، هندسه و الزامات برش بستگی دارد.
یک سیستم علامتگذاری لیزر فیبری نباید به طور خودکار به عنوان یک سیستم برش ورق در نظر گرفته شود.
خریداران باید عملکرد پردازش مورد نظر و کیفیت واقعی نمونه را تأیید کنند.
5. عرض شیار چگونه بر تولید جواهرات طلا تأثیر میگذارد؟
عرض شیار، عرض مادهای است که در طول مسیر برش برداشته میشود.
این امر بر ابعاد نهایی، فاصله تودرتو، قابلیت ریزساختار و مصرف مواد تأثیر میگذارد.
در تولید فلزات گرانبها، شیار میتواند تأثیر مالی مستقیمی داشته باشد.
خریداران باید شیار را تحت شرایط فرآیند تأیید شده اندازهگیری کنند و تأثیر آن را در محاسبات استفاده از مواد لحاظ کنند.
6. آیا برش لیزری ضایعات فلزات گرانبها را از بین میبرد؟
خیر.
برش لیزری هنوز مواد را حذف میکند.
مقداری از آن به عنوان اسکلتهای ورق قابل استفاده مجدد یا زائدات باقی میماند، در حالی که بخشهای دیگر ممکن است به عنوان پسماند فرآیند تبدیل شوند.
مقدار بازیابی شده به جمعآوری، جابجایی و ترتیب تصفیه بستگی دارد.
یک ارزیابی خرید مسئولانه باید تعادل مواد را اندازهگیری کند تا اینکه فرض را بر صفر بودن ضایعات یا بازیابی کامل بگذارد.
7. چه چیزی باعث کیفیت پایین لبه هنگام برش لیزری نقره میشود؟
کیفیت پایین لبه ممکن است مربوط به ویژگیهای مواد، تحویل انرژی، تمرکز، سرعت فرآیند، شرایط کمکی یا نگهداری باشد.
عیوب احتمالی شامل پلیسه، ذوب شدن، تغییر رنگ، جداسازی ناقص و تغییر ابعادی است.
راه حل صحیح نیاز به بررسی فرآیند کنترل شده دارد.
افزایش ساده قدرت لیزر ممکن است اثرات حرارتی اضافی ایجاد کند.
8. چه چیزی قیمت دستگاه برش لیزری فلزات گرانبها را تعیین میکند؟
قیمت دستگاه به منبع لیزر، سیستم حرکتی، ناحیه کاری، اپتیک، کنترلها، محفظه، فیلتراسیون، خنککننده، نرمافزار، تجهیزات، اتوماسیون و بسته خدمات بستگی دارد.
خریداران باید درخواست قیمت کامل و با جزئیات داشته باشند.
برای فلزات گرانقیمت، استفاده از مواد، بازیابی ضایعات، کیفیت لبه و زمان از کارافتادگی میتواند برای اقتصاد بلندمدت از تفاوت قیمت اولیه دستگاه مهمتر باشد.
9. چگونه باید قبل از خرید دستگاه برش لیزری جواهرات را آزمایش کنم؟
از آلیاژ فلزات گرانبها و نقشه تولید واقعی استفاده کنید.
الزامات پذیرش را برای دقت ابعادی، برش، کیفیت لبه، تکرارپذیری و زمان چرخه کامل تعریف کنید.
به جای تکیه بر یک نمونه، چندین قطعه متوالی را بررسی کنید.
در صورت امکان، جرم ماده اولیه، محصولات نهایی، ضایعات قابل استفاده مجدد و باقیماندههای جمعآوری شده را ثبت کنید.
نتایج باید بخشی از مشخصات خرید توافق شده را تشکیل دهند.
10. چگونه میتوانم از CHIKIN CNC درخواست قیمت دستگاه برش لیزری فلزات گرانبها کنم؟
درجه مواد، ضخامت، نقشهها، ابعاد محصول، مقدار تولید هدف و الزامات کیفی خود را آماده کنید.
هرگونه نگرانی خاص مربوط به برش دقیق یا بازیابی مواد را ذکر کنید.
سپس دستگاه برش لیزری جواهرات گرانبهای CHIKIN را بررسی کنید و برای بحث و ارائه قیمت ویژه هر کاربرد با تیم CHIKIN CNC تماس بگیرید.
نتیجهگیری
انتخاب دستگاه برش لیزری فلزات گرانبها نیاز به برش متعادل دارد. دقت، سازگاری آلیاژ، عرض برش، کیفیت لبه، بازیابی مواد و اقتصاد تولید. برای تولیدکنندگان جواهرات طلا و نقره، مطمئنترین تصمیم سرمایهگذاری از آزمایش نمونه نماینده، معیارهای پذیرش قابل اندازهگیری و محاسبه واقعبینانه هزینه به ازای هر قطعه منطبق حاصل میشود.
CHIKIN CNC تجهیزات لیزری دقیقی را برای کاربردهای تولید جواهرات ارائه میدهد. دستگاه برش لیزری جواهرات قیمتی و درخواست قیمت فنی با درجه فلز، ضخامت، فایلهای طراحی و الزامات تولید خود برای ارزیابی یک راهحل پردازش مناسب.