






TL;DR — پاسخ سریع
یک دستگاه پینگذاری FR4 برای آمادهسازی، مکانیابی و ایمنسازی پنلهای PCB از طریق یک فرآیند موقعیتیابی و پینگذاری کنترلشده استفاده میشود. در تولید PCB چندلایه، جایگذاری دقیق سوراخهای ابزار و پینهای ثبت سازگار به ایجاد مرجعهای پایدار برای عملیات تولید بعدی کمک میکند.
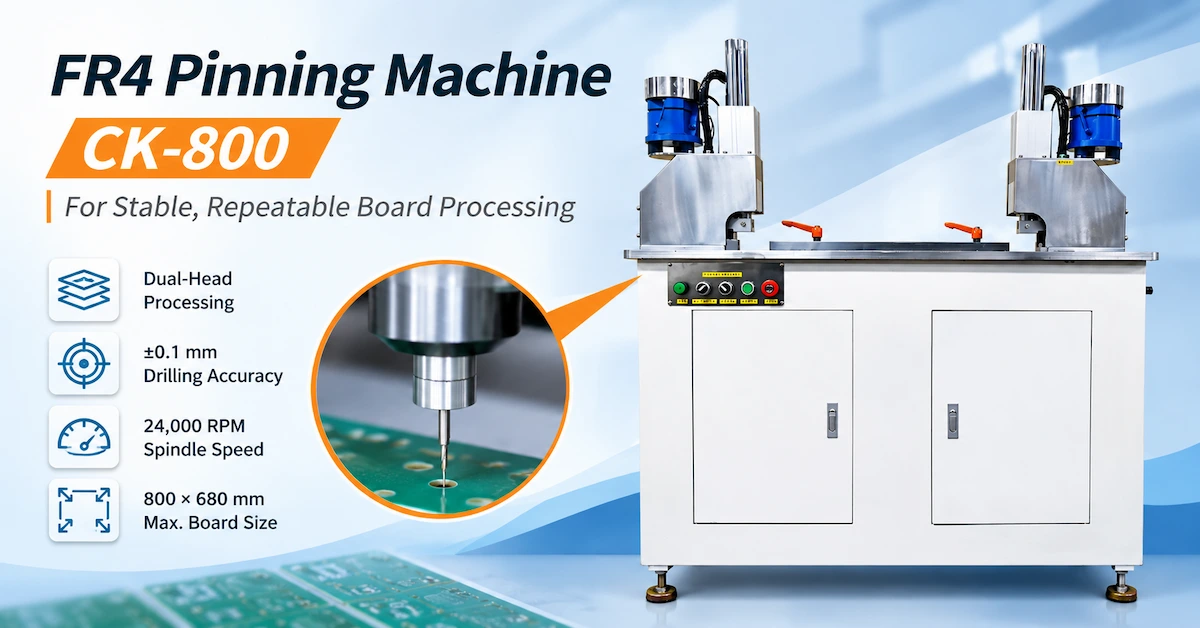
دستگاه CHIKIN CNC CK-800 یک دستگاه پینگذاری PCB دو سره با حداکثر اندازه برد منتشر شده ۸۰۰ × ۶۸۰ میلیمتر، سرعت اسپیندل ۲۴۰۰۰ دور در دقیقه، کولت اسپیندل ۳.۱۷۵ میلیمتر، کنترلر PLC میتسوبیشی و مشخصات دقت سوراخکاری ±۰.۱ میلیمتر است.
برای تولیدکنندگان برد مدار چاپی، مهمترین عوامل خرید عبارتند از سازگاری برد، دقت واقعی سوراخهای ثبت، پیکربندی ابزار پینگذاری، تکرارپذیری و راندمان تولید.
این راهنما نحوه ارزیابی CK-800، تشخیص دقت پینگذاری از دقت سوراخکاری، مقایسه روشهای تولید و تعیین معیارهای قابل اعتماد پذیرش کارخانه را توضیح میدهد.
نکات کلیدی
کاربرد اصلی: CK-800 برای کاربردهای پینگذاری PCB با هسته فلزی، FR1، FR4، CEM1 و با توجه به صلاحیت مواد، مشخص شده است.
ابعاد تخته: اندازههای پردازش منتشر شده از ۲۵۰ × ۲۵۰ میلیمتر تا ۸۰۰ × ۶۸۰ میلیمتر متغیر است.
رابط ابزار: مشخصات کولت اسپیندل Ø3.175 میلیمتر است که نباید با قطر پینهای ثبت نصب شده اشتباه گرفته شود.
عملکرد پردازش: دقت سوراخکاری منتشر شده ±0.1 میلیمتر است؛ نتایج ثبت نهایی نیاز به تأیید جداگانه دارند.
اتوماسیون: برگه اطلاعات فنی، روش پینگذاری خودکار و کنترل PLC میتسوبیشی را مشخص میکند، اگرچه ترتیب دقیق جابجایی مواد و تغذیه پین باید تأیید شود.
اولویت خرید: پردازش نمونه و آزمایش پذیرش کارخانهای مستند، شواهد قویتری نسبت به مشخصات کاتالوگ به تنهایی ارائه میدهند.
۱. دستگاه پینینگ FR4 برای چه مواردی استفاده میشود؟
دستگاه پینینگ FR4 یک دستگاه تخصصی تولید PCB است که در عملیات موقعیتیابی، آمادهسازی سوراخ ابزار و پینینگ با استفاده از مواد مناسب برای برد مدار چاپی سفت و سخت استفاده میشود.
در تولید برد مدار چاپی، سیستمهای ثبت مبتنی بر پین، نقاط مرجع مکانیکی را برای تراز کردن پنلها یا مجموعههای ابزار در طول مراحل تولید مشخص فراهم میکنند.
بسته به فرآیند، این مراجع ممکن است از عملیات مرتبط با آمادهسازی برد، ترازبندی لایهها، نصب تجهیزات لمینت یا جابجاییهای بعدی پشتیبانی کنند.
چرا ثبت PCB اهمیت دارد؟
ثبت، رابطه کنترلشده بین موقعیت واقعی یک برد و مرجع تولید مورد نظر آن است.
وقتی سوراخهای ابزار یا پینهای ثبت در موقعیت نادرستی قرار گیرند، خطای ترازبندی حاصل میتواند مراحل بعدی فرآیند را تحت تأثیر قرار دهد.
مشکلات بالقوه عبارتند از:
موقعیتیابی نامناسب پنل.
محل نادرست سوراخهای ابزار.
تنظیمات اضافی فیکسچر.
خطاهای ثبت نام بین مراحل پردازش.
افزایش زمان راهاندازی.
ضایعات مواد ناشی از مشکلات همترازی.
یک ایستگاه پینگذاری اختصاصی میتواند به استانداردسازی نحوه قرارگیری و پردازش پنلها کمک کند.
با این حال، یک دستگاه پینینگ به طور مستقل دقت ثبت چند لایه را تضمین نمیکند. حرکت مواد، وضعیت فیکسچر، هندسه سوراخ حفر شده و فرآیندهای بعدی نیز در نتیجه نهایی نقش دارند.
۲. CK-800 چگونه با پینگذاری دستی مقایسه میشود؟
برای تولیدکنندگان برد مدار چاپی خارج از کشور، یکی از اولین سوالات خرید این است که آیا آمادهسازی دستی را ادامه دهند یا روی یک ایستگاه کاری پینگذاری کنترلشده سرمایهگذاری کنند.
| عامل ارزیابی | پین کردن دستی | پینگذاری کنترلشده به سبک CK-800 |
|---|---|---|
| موقعیت یابی تخته | وابسته به اپراتور | موقعیتیابی مبتنی بر ثابت |
| ترتیب پردازش | عملیات دستی جداگانه | ایستگاه کاری صنعتی دو سر |
| آماده سازی سوراخ | بستگی به ابزارهای موجود دارد | اسپیندل ۲۴۰۰۰ دور در دقیقه منتشر شد |
| عملیات پین گذاری | نصب دستی | روش پین گذاری خودکار ذکر شده است |
| کنترل فرآیند | دستورالعملهای اپراتور | میتسوبیشی پی ال سی |
| تکرارپذیری | بستگی به اپراتور و تجهیزات دارد | نیاز به صلاحیت دستگاه دارد |
| انعطافپذیری تولید | برای کارهای گاه به گاه مفید است | مناسب برای ارزیابی عملیات مکرر پنل |
| نگرانی اصلی خرید | نیروی کار و تنوع | ابزارآلات، دقت دستگاه و نتایج پذیرش |
پین کردن دستی چه زمانی هنوز کاربردی است؟
روشهای دستی ممکن است برای نمونههای اولیه موردی یا تولید با حجم کم که در آنها میتوان به طور مداوم به کیفیت مورد نیاز دست یافت، مناسب باشند.
با این حال، موقعیتیابی دستی مکرر میتواند حجم کار اپراتور و تغییرات تنظیمات را افزایش دهد.
برای کارخانههایی که چندین دسته از پنلهای PCB سفت و سخت را پردازش میکنند، یک دستگاه پینگذاری کنترلشده میتواند محیط عملیاتی استانداردتری را فراهم کند.
CK-800 باید بر اساس کیفیت تأیید شده و خروجی پذیرفته شده انتخاب شود، نه صرفاً به این دلیل که اتوماسیون بیشتری ارائه میدهد.
۳. مشخصات فنی دستگاه تراش CNC مدل CK-800 ساخت شرکت چیکین
شرکت CHIKIN CNC تجهیزات تولید PCB، از جمله سوراخکاری، فرزکاری و سیستمهای تخصصی پردازش برد را ارائه میدهد.
دستگاه پینینگ FR4 مخصوص پردازش پایدار و تکرارپذیر برد، به صورت یک ایستگاه کاری دو سره و ایستاده ارائه میشود.
توضیحات محصول آن، میز کار طویل، کنترلهای قابل دسترسی توسط اپراتور و پردازش مبتنی بر فیکسچر را برجسته میکند.
جدول مشخصات دستگاه CK-800
| پارامتر فنی | مشخصات منتشر شده |
|---|---|
| مدل ماشین | سی کی-۸۰۰ |
| دسته بندی محصولات | دستگاه پینینگ PCB هسته فلزی FR1 / FR4 / CEM1 |
| سرعت اسپیندل الکتریکی | ۲۴۰۰۰ دور در دقیقه |
| سر گیره کولت اسپیندل | Ø3.175 میلیمتر |
| حداکثر اندازه PCB | ۸۰۰ × ۶۸۰ میلیمتر |
| حداقل اندازه برد مدار چاپی | ۲۵۰ × ۲۵۰ میلیمتر |
| ضخامت برد مدار چاپی | ۱۰ میلیمتر |
| روش پین کردن | خودکار |
| دقت حفاری | ±0.1 میلیمتر |
| کنترل کننده | میتسوبیشی پی ال سی |
| مشخصات الکتریکی | تک فاز ۲۲۰ ولت / ۵۰ هرتز / ۵ کیلووات |
| فشار هوای دستگاه | ۵ کیلوگرم بر سانتیمتر مربع |
| ابعاد دستگاه | ۱۲۲۰ × ۵۴۵ × ۱۲۳۰ میلیمتر |
| وزن دستگاه | تقریباً ۲۰۰ کیلوگرم |
مشخصات از برگه محصول CK-800 ارائه شده گرفته شده است. معنی نهایی، شرایط آزمایش و کاربرد آنها باید با پیکربندی دستگاه ذکر شده مطابقت داشته باشد.
مشخصاتی که نیاز به توجه ویژه دارند
ضخامت PCB: در برگه اطلاعات فنی، ضخامت ۱۰ میلیمتر ذکر شده است، اما توضیح داده نشده که آیا این حداکثر مطلق پردازش است یا یک شرط راهاندازی اسمی. محدوده پشتیبانیشده باید تأیید شود.
دقت سوراخکاری: عدد ±0.1 میلیمتر ذکر شده، قبل از اینکه بتواند به عنوان تضمین پذیرش تولید استفاده شود، نیاز به یک روش اندازهگیری تعریف شده دارد.
پینگذاری خودکار: اصطلاح منتشر شده مشخص نمیکند که آیا تغذیه خودکار پین، بارگذاری تخته یا سایر روشهای جابجایی مواد را شامل میشود یا خیر.
سرعت اسپیندل: مشخصات ۲۴۰۰۰ دور در دقیقه، سرعت اسپیندل دستگاه را مشخص میکند؛ این سرعت برای هر کاربرد میکرو دریلکاری PCB مناسب نیست.
۴. چرا ساختار دو سر اهمیت دارد؟
تصاویر محصول CK-800 دو هد پردازش را نشان میدهد که در امتداد یک ایستگاه کاری افقی گسترده قرار گرفتهاند.
این پیکربندی ممکن است بسته به ابزار نصب شده و توالی کنترل، از پردازش در دو موقعیت یا یک عملیات جفتی پشتیبانی کند.
مزایای بالقوه پردازش دو سر
موقعیتهای پردازش تعریفشده
یک چیدمان دو سر میتواند مراجع پردازش ثابتی را ارائه دهد، زمانی که هندسه قطعه کار با تنظیمات دستگاه مطابقت داشته باشد.
کاهش الزامات تغییر مکان
برای کاربردهای مناسب، پردازش بیش از یک مکان در یک دستگاه کنترلشده میتواند جابجایی دستی غیرضروری را کاهش دهد.
بهبود ثبات عملیاتی
یک میز کار پایدار و موقعیتهای ابزار مشخص میتواند وابستگی دستگاه را به ترازبندی آزاد کمتر کند.
آیا دو سر به معنای کار همزمان هر دو سر است؟
نه لزوماً.
عکسهای محصول دو سر را نشان میدهند، اما مشخصات فنی ارائه شده، عملکرد همزمان مستقل یا صرفهجویی در زمان چرخه را تأیید نمیکند.
خریداران باید از CHIKIN CNC بخواهند که توالی پردازش واقعی را نشان دهد.
سوالات مهم این است که آیا سرها با هم یا به ترتیب عمل میکنند، موقعیت آنها چگونه تنظیم میشود و آیا فاصله موجود با الگوی سوراخ ابزار مورد نیاز مطابقت دارد یا خیر.
۵. نحوه تطبیق کولت ۳.۱۷۵ میلیمتری با ابزارهای پینگذاری PCB
CK-800 دارای یک سر گیره کولت اسپیندل با قطر Ø3.175 میلیمتر است.
این یک مشخصه مهم رابط ماشین ابزار است.
کولت 3.175 میلیمتری معمولاً با شاخههای ابزار سوراخکاری PCB صنعتی سازگار مرتبط است.
با این حال، ابعاد کولت با قطر سوراخکاری نهایی یا قطر پین ثبت نصب شده یکسان نیست.
چک لیست سازگاری ابزار
| پارامتر ابزار | آنچه خریداران باید تأیید کنند |
|---|---|
| قطر کولت | مشخصات دستگاه Ø3.175 میلیمتر |
| ساقه ابزار | ابعاد و تلرانس سازگار برای ساق پا |
| قطر برش | با سوراخ مورد نیاز مطابقت دارد |
| طول ابزار | فاصله مناسب بین اسپیندل و فیکسچر |
| هندسه نقطهای | مناسب برای جنس تخته مورد نظر |
| جنس ابزار | ویژگیهای سایش و برش مناسب |
| انحراف ابزار | قابل قبول برای کیفیت ماشینکاری مورد نیاز |
| پشتیبانی ابزار | چیدمان صحیح نصب و نگهداری |
| در دسترس بودن جایگزینی | ابزار و قطعات یدکی سازگار |
چرا انحراف اسپیندل مهم است؟
انحراف، انحراف از محور چرخش مورد نظر را توصیف میکند.
انحراف بیش از حد میتواند بر هندسه سوراخ و بارگذاری ابزار تأثیر بگذارد.
برای متههای PCB با قطر کوچک، این اثرات ممکن است اهمیت فزایندهای پیدا کنند.
بنابراین، ابزار صحیح باید به عنوان بخشی از مجموعه کامل اسپیندل و نگهدارنده تأیید شود.
آیا CK-800 یک دستگاه سوراخکاری اختصاصی با سرعت بالا برای PCB است؟
CK-800 به عنوان تجهیزات مربوط به پین کردن و ثبت نام قرار گرفته است.
سرعت اسپیندل منتشر شده آن که ۲۴۰۰۰ دور در دقیقه است، با سرعتهای اسپیندل بسیار بالاتر مورد استفاده توسط برخی از دستگاههای میکرو دریل PCB اختصاصی متفاوت است.
کارخانههایی که به مقادیر زیادی از ویاسهای دقیق نیاز دارند، باید تجهیزات سوراخکاری اختصاصی PCB را ارزیابی کنند، نه اینکه فرض کنند CK-800 همان نقش را ایفا میکند.
۶. کدام مواد PCB را میتوان با CK-800 پردازش کرد؟
مشخصات دستگاه، کاربردهای FR1، FR4، CEM1 و PCB با هسته فلزی را مشخص میکند.
این مواد از نظر ساختار و رفتار ماشینکاری متفاوت هستند.
ماتریس سازگاری مواد
| جنس تخته | کاربرد معمول | الزامات اصلی اعتبارسنجی |
|---|---|---|
| FR1 | پردازش مقوای سفت و سخت بر پایه کاغذ | کیفیت سوراخ و یکپارچگی مواد |
| FR4 | برد مدار چاپی سفت و سخت تقویت شده با الیاف شیشه | سایش ابزار و شکست الیاف |
| سی ای ام1 | پردازش لمینت اپوکسی کامپوزیت | حفاری و وضعیت لبه |
| PCB با هسته فلزی | کاربردهای سوراخکاری موقعیتیابی واجد شرایط | تیغههای فلزی و نیروهای برشی |
| چند لایه FR4 | آمادهسازی مربوط به ثبت نام | ثبات موقعیت و وضعیت لمینت |
چرا پردازش FR4 متفاوت است؟
FR4 حاوی رزین اپوکسی و تقویتکننده الیاف شیشه است.
محتوای فایبرگلاس میتواند سایش ابزار را افزایش دهد، در حالی که لایه لایه ممکن است در شرایط ماشینکاری نامناسب دچار لب پریدگی موضعی یا شکست الیاف شود.
ابزار سوراخکاری مناسب، تکیهگاه تخته و پارامترهای برش باید مطابق با لمینت واقعی انتخاب شوند.
آیا یک ابزار میتواند FR4 و PCB با هسته فلزی را پردازش کند؟
نه به صورت خودکار.
مواد هسته فلزی ممکن است به هندسه ابزار و شرایط برش متفاوتی نیاز داشته باشند.
اگر کارخانهای هم بردهای FR4 و هم بردهای با هسته آلومینیومی را پردازش میکند، باید برای هر ماده آزمایشهای نمونه جداگانه درخواست کند.
وجود نام ماده در دسته بندی محصول، نقطه شروعی برای ارزیابی سازگاری است، نه یک تضمین ماشینکاری جهانی.
۷. چگونه باید دقت سوراخهای ثبتشده روی برد مدار چاپی (PCB) را تأیید کرد؟
یکی از مهمترین مشخصات موجود در برگه اطلاعات CK-800 ، دقت سوراخکاری ±0.1 میلیمتر است.
با این حال، خریداران باید قبل از درج این عدد در قرارداد خرید، بدانند که این عدد نشان دهنده چیست.
دقت حفاری در مقابل دقت ثبت
| اندازهگیری | آنچه توصیف میکند | چرا مهم است؟ |
|---|---|---|
| دقت موقعیت حفاری | موقعیت سوراخ نسبت به یک مرجع تعریف شده | قرار دادن سوراخ ابزار |
| دقت قطر سوراخ | اندازه سوراخ تکمیل شده | تناسب پین و فیکسچر |
| تکرارپذیری | ثبات در طول پردازشهای مکرر | پایداری تولید دستهای |
| فاصله سوراخ تا سوراخ | موقعیت نسبی بین سوراخهای ثبت | سازگاری فیکسچر |
| ترازبندی تخته | موقعیت قطعه کار در حین پردازش | ثبات کلی فرآیند |
| ثبت نام نهایی | همترازی حاصلشده در مراحل تولید | کیفیت تولید PCB پاییندستی |
دقت سوراخکاری منتشر شده توسط یک دستگاه نباید به عنوان تضمینی برای ثبت نهایی چندلایه در نظر گرفته شود.
نحوه اندازهگیری موقعیت واقعی سوراخ
یک روش عملی برای ارزیابی صلاحیت، پردازش پنلهای نمونه با استفاده از یک سیستم مرجع تعریفشده است.
سپس سوراخهای ابزار حاصل را میتوان با تجهیزات ابعادی کالیبره شده مناسب بررسی کرد.
اندازهگیری باید شامل موقعیتها و فاصلههای مربوط به سوراخها باشد.
این آزمایش همچنین باید جنس برد، ابعاد، چیدمان فیکسچر، برنامه پردازش و شرایط عملیاتی را ثبت کند.
چرا حرکت تخته مهم است؟
حتی زمانی که سیستم حرکتی دستگاه به طور مداوم کار میکند، اگر قطعه کار به خوبی پشتیبانی نشود، ممکن است حرکت کند.
بنابراین، موقعیتیابی تخته باید به عنوان بخشی از فرآیند تأیید شود.
سوال صحیح در مورد پذیرش این است که آیا سوراخهای تکمیلشده، الزامات موقعیتی و ابعادی مشتری را برآورده میکنند یا خیر - نه صرفاً اینکه آیا دستگاه به درستی شروع به کار میکند و کار میکند یا خیر.
۸. یک گردش کار پینگذاری معمولی با FR4 چگونه کار میکند؟
یک فرآیند پینگذاری کنترلشدهی برد مدار چاپی را میتوان به چند مرحله تقسیم کرد.
مراحل کار زیر، توالی ارزیابی مهندسی پیشنهادی است. روش دقیق عملکرد CK-800 باید از دفترچه راهنمای دستگاه تأیید شود.
مرحله 1: مواد PCB را تأیید کنید
نوع جنس، اندازه تخته، ضخامت و محلهای پینگذاری مورد نیاز را بررسی کنید.
مرحله 2: آماده سازی میز کار
اطمینان حاصل کنید که فیکسچر مناسب، ایستگاههای مرجع و چیدمان تکیهگاهها نصب شدهاند.
مرحله 3: PCB را در جای خود قرار دهید
پنل را بارگذاری کرده و آن را با مشخصات مبنای مورد نیاز تراز کنید.
مرحله ۴: برنامه پردازش را تأیید کنید
تنظیمات مورد تایید را انتخاب کنید و موقعیتهای پردازش مورد نیاز را بررسی کنید.
مرحله 5: عملیات سوراخ مشخص شده را انجام دهید
در صورت لزوم، از مته و شرایط عملیاتی تأیید شده برای آمادهسازی سوراخهای ابزار مربوطه استفاده کنید.
مرحله 6: عملیات پین کردن را اجرا کنید
با استفاده از ابزار و روش کنترل مشخص شده دستگاه، مراحل نصب پین تایید شده را انجام دهید.
مرحله ۷: نتیجه را بررسی کنید
محل سوراخ، محل قرارگیری پین، وضعیت برد و ثبات فرآیند را بررسی کنید.
مرحله ۸: پنل را آزاد کنید
پنل پذیرفته شده را به مرحله تولید بعدی منتقل کنید.
خریداران باید چه مواردی را در مورد اتوماسیون تأیید کنند؟
مشخصات، روش پینگذاری را خودکار توصیف میکند، در حالی که تصاویر محصول، یک ایستگاه کاری قابل دسترسی توسط اپراتور را نشان میدهد.
خریدار باید مشخص کند که کدام عملیات خودکار هستند و کدام عملیات نیاز به مداخله دستی دارند.
این تمایز بر الزامات نیروی کار، زمان چرخه تولید و ادغام با تجهیزات اطراف تأثیر میگذارد.
۹. پینگذاری CK-800 چه ارتباطی با پینگذاری PCB دارد؟
پین گذاری و پین زدایی عملیات تولیدی متفاوتی هستند.
پینگذاری، پینهای موقعیتیابی مکانیکی لازم را برای یک فرآیند خاص نصب یا برقرار میکند.
دپینینگ پینها را زمانی که دیگر نیازی به آنها نیست، برمیدارد.
این عملیات ممکن است در مراحل مختلف تولید برد مدار چاپی رخ دهد.
| مقایسه | پین کردن PCB | پیلینگ PCB |
|---|---|---|
| هدف اصلی | پینهای موقعیتیابی را ایجاد یا نصب کنید | پینهای نصبشده را حذف کنید |
| نگرانی اصلی | محل پین و کیفیت درج | حذف کامل بدون آسیب |
| ابزارسازی | ابزارهای موقعیتیابی و نصب | پانچ حذف و پشتیبانی |
| الزام کیفیت | محل صحیح و یکپارچگی تخته | یکپارچگی سوراخ و لمینت |
| مدل مرتبط با چیکین | سی کی-۸۰۰ | سی کی-۱۶ |
CHIKIN همچنین دستگاه پینزدایی PCB مدل CK-16 را که برای جداسازی کنترلشده پینهای سازگار در نظر گرفته شده است، فهرست میکند.
با این حال، سازگاری بین تنظیمات پینگذاری CK-800 و تنظیمات پینگذاری CK-16 باید برای هندسه پین واقعی و ساخت برد تأیید شود.
۱۰. چه مشکلات کیفی ممکن است در طول پینگذاری PCB رخ دهد؟
اگر ابزار، فیکسچر یا تنظیمات عملیاتی نامناسب باشند، یک سیستم پینینگ میتواند مشکلاتی ایجاد کند.
نقصهای رایج و علل احتمالی
| مشکل | علت احتمالی | بررسی توصیه شده |
|---|---|---|
| موقعیت نادرست سوراخ ابزار | عدم تراز یا تنظیم نادرست | تأیید دادهها و فیکسچرها |
| سوراخ بزرگ | وضعیت یا انحراف ابزار | مته و نگهدارنده را بررسی کنید |
| سوراخ سوراخ | پارامترهای حفاری نامناسب | هندسه و جنس ابزار را بررسی کنید |
| ترک خوردگی لمینت | بارگذاری محلی بیش از حد | شرایط نصب پین را بررسی کنید |
| محل قرارگیری پینها ضعیف است | ابعاد نادرست پین یا سوراخ | سازگاری پین و سوراخ را تأیید کنید |
| تغییر شکل تخته | پشتیبانی ناکافی | میز کار و گیره را بررسی کنید |
| نتایج متناقض | تغییر در تنظیمات یا ترازبندی سر | انجام آزمایشهای مکرر نمونه |
| وقفه در پردازش | مشکل ابزار یا کنترل | بررسی سوابق کارکرد دستگاه |
چگونه باید کیفیت پینگذاری PCB کنترل شود؟
کنترل کیفیت باید با نقشههای تأیید شده و حدود پذیرش قابل اندازهگیری آغاز شود.
برای هر چیدمان تولید، ابعاد سوراخ هدف، موقعیت سوراخها، مشخصات پین، شرایط قابل قبول لمینت و روش نمونهبرداری مورد نیاز را تعریف کنید.
بازرسی باید هم آمادهسازی سوراخ و هم عملیات پینگذاری تکمیلشده را در صورت لزوم تأیید کند.
همچنین دستگاه باید طبق دستورالعملهای عملیاتی تأیید شده نگهداری شود.
۱۱. چگونه راندمان تولید CK-800 را تخمین بزنیم
برگه اطلاعات فنی CK-800 تعداد تایید شدهای از پنلهای تکمیل شده در ساعت را ارائه نمیدهد.
به همین دلیل، توان عملیاتی باید از آزمایشهای واقعی تولید تعیین شود.
یک محاسبه معمول زمان چرخه به صورت زیر است:
کل زمان چرخه = بارگیری + ترازبندی + پردازش + پین گذاری + بازرسی + تخلیه
خروجی واقعی به تعداد عملیات مورد نیاز، اندازه مواد، چیدمان وسایل و روش جابجایی بستگی دارد.
عوامل تولید برای ارزیابی
| عامل | تأثیر بر تولید |
|---|---|
| تعداد مکانهای ثبت نام | بر عملیات پردازش تأثیر میگذارد |
| اندازه تخته | بر بارگذاری و ترازبندی تأثیر میگذارد |
| ضخامت مواد | میتواند بر شرایط برش تأثیر بگذارد |
| طراحی فیکسچر | بر تکرارپذیری و زمان راهاندازی تأثیر میگذارد |
| عملکرد دو سره | ممکن است بر توالی پردازش تأثیر بگذارد |
| عملکردهای خودکار | تعیین میزان مشارکت اپراتور |
| تغییرات محصول | نیاز به تنظیمات راهاندازی |
| فراوانی بازرسی | زمان کنترل کیفیت را افزایش میدهد |
چرا خروجی پذیرفتهشده اهمیت دارد؟
ظرفیت تولید باید به جای کل چرخههای تکمیلشده، در پنلهای منطبق اندازهگیری شود.
تعداد پنلهای پذیرفتهشده در هر ساعت = تعداد پنلهای پردازششده در هر ساعت × نرخ پذیرش
یک فرآیند سریعتر لزوماً هزینههای عملیاتی کمتری را ارائه نمیدهد، اگر باعث ایجاد دوبارهکاریهای اضافی یا رد شدن پنلها شود.
برای کارخانههایی که پینگذاری دستی و کنترلشده را مقایسه میکنند، این معیار مفیدتر از یک درصد بهبود بهرهوری بدون پشتوانه است.
۱۲. خریداران در طول آزمایش پذیرش کارخانهای CK-800 چه مواردی را باید تأیید کنند؟
یک تست پذیرش کارخانه (FAT) باید مشخص کند که آیا دستگاه قبل از تحویل، الزامات توافق شده را برآورده میکند یا خیر.
برای CK-800، آزمایش باید هم عملکرد تجهیزات و هم کیفیت پردازش واقعی را پوشش دهد.
چک لیست پذیرش کارخانه CK-800
| مورد تست | تأیید توصیه شده |
|---|---|
| مدل ماشین | پیکربندی CK-800 را تأیید کنید |
| حداکثر اندازه تخته | پنل بزرگ مورد نیاز را آزمایش کنید |
| حداقل اندازه تخته | پشتیبانی از قالبهای کوچکتر را تأیید کنید |
| ضخامت تخته | محدوده پردازش تایید شده را تایید کنید |
| سرعت اسپیندل | مشخصات منتشر شده ۲۴۰۰۰ دور در دقیقه را تأیید کنید |
| کولت | سازگاری ابزار با قطر Ø3.175 میلیمتر را تأیید کنید |
| آرایش دو سر | موقعیتهای پردازش مورد نیاز را نشان دهید |
| دقت سوراخ | اندازهگیری موقعیت سوراخهای ابزار نهایی |
| عملیات پین گذاری | توالی خودکار واقعی را تأیید کنید |
| صندلی پین | نمونههای پینگذاری تأیید شده را بررسی کنید |
| توابع PLC | توالی کنترل مورد نیاز را نشان دهید |
| تامین هوا | فشار و الزامات عملیاتی را تأیید کنید |
| سیستم الکتریکی | پیکربندی ارائه شده را تأیید کنید |
| کنترلهای ایمنی | نمایش عملکردهای حفاظتی و اضطراری |
| مستندات | بررسی دفترچههای راهنما، نقشهها و سوابق پذیرش |
روش آزمایش نمونه توصیه شده
تختههای نمونهای را انتخاب کنید که اندازه و ترکیب مواد مورد نیاز کارخانه را پوشش دهند.
الگوی سوراخ مورد نظر و مشخصات پین ثبت را ارائه دهید.
قبل از آزمایش، محدودیتهای تلرانس موقعیتی و ابعادی را تعریف کنید.
چندین نمونه را تحت شرایط کنترلشده پردازش کنید.
سوراخهای تکمیلشده را اندازهگیری کنید و نتایج پینگذاری را بررسی کنید.
هرگونه پنل رد شده، تنظیمات راهاندازی و زمانهای چرخه اندازهگیری شده را ثبت کنید.
گزارش آزمایش حاصل باید پیکربندی دستگاه و شرایط عملیاتی را مشخص کند.
آیا دقت ±۰.۱ میلیمتر منتشر شده، پذیرش را تضمین میکند؟
خیر.
مشخصات باید در برابر الزامات نقشه واقعی خریدار ارزیابی شود.
اگر فرآیند مورد نظر نیاز به تلرانس دقیقتری نسبت به قابلیت منتشر شده داشته باشد، خریدار نباید بدون تأیید فنی اضافی فرض کند که دستگاه میتواند آن را برآورده کند.
۱۳. نصب، ایمنی و نگهداری طولانی مدت
CK-800 یک دستگاه ایستاده است، بنابراین الزامات کارخانهای آن باید قبل از تحویل بررسی شود.
پارامترهای نصب منتشر شده
| مورد نیاز | مشخصات CK-800 |
|---|---|
| منبع تغذیه برق | تک فاز ۲۲۰ ولت / ۵۰ هرتز |
| قدرت ماشین منتشر شده | ۵ کیلووات |
| فشار هوا | ۵ کیلوگرم بر سانتیمتر مربع |
| ابعاد دستگاه | ۱۲۲۰ × ۵۴۵ × ۱۲۳۰ میلیمتر |
| وزن دستگاه | تقریباً ۲۰۰ کیلوگرم |
| کنترل کننده | میتسوبیشی پی ال سی |
الزامات الکتریکی و پنوماتیکی باید با پیکربندی نهایی سفارش داده شده مطابقت داده شوند.
چه سیستمهای ایمنی مهم هستند؟
تجهیزات پینگذاری و سوراخکاری صنعتی میتوانند خطراتی مرتبط با سرهای متحرک، ابزارهای چرخشی، مکانیزمهای گیرهبندی و اجزای پنوماتیک ایجاد کنند.
خریداران باید حفاظ، عملکرد توقف اضطراری، جلوگیری از روشن شدن ناخواسته، حفاظت الکتریکی و رویههای نگهداری ایمن را بررسی کنند.
چارچوبهای مربوطه شامل ISO 12100 برای ارزیابی ریسک ماشینآلات و IEC 60204-1 برای تجهیزات الکتریکی ماشینآلات، در صورت لزوم، میشود.
وجود دکمه توقف اضطراری به تنهایی انطباق با یک استاندارد ایمنی خاص را اثبات نمیکند.
چه مواردی در نگهداری باید در نظر گرفته شود؟
بازرسی منظم ممکن است شامل وضعیت ابزار، نحوه نگهداری اسپیندل، ترازبندی فیکسچر، اتصالات پنوماتیک، قطعات متحرک و عملکردهای کنترلی باشد.
برنامه تعمیر و نگهداری واقعی و الزامات قطعات یدکی باید با تأمینکننده تأیید شود.
۱۴. چه چیزی هزینه کل یک دستگاه پینگذاری FR4 را تعیین میکند؟
قیمت اولیه تجهیزات تنها بخشی از سرمایهگذاری است.
یک مقایسه کاملتر هزینه، نصب، ابزارآلات، زمان کارکرد، نگهداری و پنلهای رد شده را در نظر میگیرد.
چک لیست ارزیابی هزینه
| عامل هزینه | آنچه خریداران باید تأیید کنند |
|---|---|
| دستگاه پایه | شامل پیکربندی CK-800 |
| سرهای پردازش | ابزار استاندارد و تنظیمات موجود |
| ابزارهای حفاری | مشخصات سازگار و هزینههای جایگزینی |
| پین کردن اجزا | پینهای سازگار و لوازم جانبی نصب |
| وسایل بازی | الزامات استاندارد یا خاص برنامه |
| نصب و راه اندازی برق | آمادهسازی سایت و الزامات تاسیساتی |
| هوای فشرده | میزان مصرف و نیاز |
| نیروی کار اپراتور | الزامات بارگیری و بازرسی |
| تعمیر و نگهداری | قطعات و تکیهگاههای سایشی |
| افت کیفیت | پانلهای دوبارهکاری شده و رد شده |
| حمل و نقل | شرایط بستهبندی، مقصد و تحویل |
یک معیار مفید کارخانهای عبارت است از:
هزینه پین کردن به ازای هر پنل پذیرفته شده = کل هزینه پین کردن اختصاص داده شده ÷ پنلهای پذیرفته شده
این به مدیران خرید کمک میکند تا دستگاه را بر اساس ارزش تولید و نه صرفاً قیمت خرید ارزیابی کنند.
۱۵. چک لیست درخواست استعلام قیمت CK-800 برای تولیدکنندگان برد مدار چاپی خارجی
یک RFQ (درخواست استعلام قیمت) که از نظر فنی کامل باشد، به تأمینکننده تجهیزات اجازه میدهد تا سازگاری با الزامات تولید مشتری را ارزیابی کند.
| اطلاعات مورد نیاز | آنچه خریدار باید ارائه دهد |
|---|---|
| مواد PCB | FR1، FR4، CEM1، هسته فلزی یا موارد دیگر |
| ابعاد تخته | حداقل و حداکثر اندازهها |
| ضخامت تخته | محدوده تولید واقعی |
| الگوی سوراخ | نقشه سوراخ ثبت و مبناها |
| تحمل سوراخ | محدودیتهای موقعیتی و ابعادی مورد نیاز |
| مشخصات پین | قطر، طول و روش نصب |
| حجم پردازش | تعداد پنل در هر شیفت یا ساعت |
| روش بارگیری | اتوماسیون دستی یا درخواستی |
| الزامات سر | فاصله سوراخها و موقعیتهای پردازش |
| محیط تولید | برق، هوا، فضای موجود |
| الزامات کیفیت | معیارهای بازرسی و پذیرش FAT |
| الزامات تجاری | مقدار، مقصد و دامنه خدمات |
چرا CHIKIN CNC را در نظر بگیرید؟
شرکت تجهیزات اتوماسیون شنژن چیکین (Shenzhen ChiKin Automation Equipment Co., Ltd.) تجهیزات تولید PCB و اتوماسیون صنعتی مرتبط را تأمین میکند.
CK-800 بخشی از طیف تجهیزات این شرکت برای تولیدکنندگانی است که به دنبال ارزیابی عملیات موقعیتیابی و پینگذاری برد با کنترل بیشتر هستند.
CHIKIN همچنین اطلاعاتی در مورد قابلیتهای تولیدی و خدماتی خود ارائه میدهد.
برای خریداران، اولویت باید این باشد که مشخص کنند آیا پیکربندی مشخصشدهی CK-800 میتواند الزامات واقعی برد و پینگذاری را برآورده کند یا خیر.
درخواست ارزیابی فنی CK-800
آیا قصد دارید آمادهسازی سوراخ ثبت FR4 را بهبود بخشید یا عملیات پینگذاری را استاندارد کنید؟
نقشههای PCB، نوع مواد، مشخصات پین و الزامات تولید خود را آماده کنید.
دستگاه پینینگ CHIKIN FR4 را بررسی کنید.
برای بررسی پیکربندی و دریافت پیشفاکتور CK-800 با CHIKIN CNC تماس بگیرید .
ارائه یک خلاصه فنی کامل به روشن شدن ابزارآلات دستگاه، دامنه اتوماسیون و مناسب بودن آن برای فرآیند تولید شما کمک خواهد کرد.
۱۶. سوالات متداول در مورد دستگاههای پینگذاری FR4
۱. دستگاه پینینگ FR4 برای چه مواردی استفاده میشود؟
یک دستگاه پینگذاری FR4 از عملیات موقعیتیابی و پینگذاری کنترلشده شامل مواد PCB سفت و سخت مناسب پشتیبانی میکند. در گردشهای کاری مناسب تولید، میتواند به آمادهسازی سوراخهای ثبت و نصب پینها طبق فرآیند مشخصشده کمک کند.
۲. حداکثر اندازه PCB پشتیبانی شده توسط CK-800 چقدر است؟
مشخصات منتشر شده، حداکثر اندازه PCB را ۸۰۰ × ۶۸۰ میلیمتر و حداقل اندازه را ۲۵۰ × ۲۵۰ میلیمتر ذکر کرده است. سازگاری واقعی فیکسچرها باید برای ابعاد برد مورد نظر تأیید شود.
۳. سرعت اسپیندل CK-800 چقدر است؟
سرعت اسپیندل CK-800، ۲۴۰۰۰ دور در دقیقه ذکر شده است. خریداران باید ابزارهای تأیید شده، ابعاد سوراخ پشتیبانی شده و شرایط پردازش مواد خود را تأیید کنند.
۴. آیا CK-800 از پین ثبت ۳.۱۷۵ میلیمتری استفاده میکند؟
لزوماً نه. مشخصات Ø3.175 میلیمتر به سر گیره کولت اسپیندل اشاره دارد. قطر پین ثبت نام سازگار باید جداگانه تأیید شود.
۵. دقت سوراخکاری CK-800 چقدر است؟
مشخصات منتشر شده دقت سوراخکاری ±0.1 میلیمتر را نشان میدهد. خریداران باید شرایط اندازهگیری را درخواست کرده و موقعیتهای واقعی سوراخ را با نقشههای تأیید شده خود مطابقت دهند.
۶. آیا CK-800 کاملاً اتوماتیک است؟
در برگه اطلاعات، روش پینگذاری خودکار ذکر شده است. با این حال، بارگذاری برد، تغذیه پین یا توالی پردازش به طور کامل شرح داده نشده است. خریداران باید درخواست نمایش عملکردهای اتوماسیون واقعی را داشته باشند.
۷. آیا CK-800 میتواند مواد PCB با هسته آلومینیومی را پردازش کند؟
برد مدار چاپی با هسته فلزی در مشخصات محصول گنجانده شده است. سازگاری واقعی به ساختار مواد، ابزارآلات و الزامات فرآیند بستگی دارد. آزمایش نمونه توصیه میشود.
۸. CK-800 از چه کنترلری استفاده میکند؟
مشخصات منتشر شده، یک PLC ساخت میتسوبیشی را مشخص میکند. مدل نهایی سختافزار، عملکردهای نرمافزاری و رابطهای تولید موجود باید قبل از سفارش تأیید شوند.
۹. تفاوت بین پینگذاری و دپینگذاری برد مدار چاپی چیست؟
پینگذاری، پینهای موقعیتیابی را برای یک فرآیند تولید ایجاد یا نصب میکند. دپینگذاری، پینها را زمانی که دیگر نیازی به آنها نیست، برمیدارد. این دو عملیات از ابزار و الزامات پذیرش متفاوتی استفاده میکنند.
۱۰. هنگام درخواست قیمت CK-800 چه مواردی را باید ارائه دهم؟
جنس، ابعاد، ضخامت، نقشههای سوراخ ثبت، دقت مورد نیاز، مشخصات پین، حجم تولید، منبع تغذیه برق و سطح اتوماسیون ترجیحی را ارائه دهید. درخواست پردازش نمونه و معیارهای پذیرش تعریف شده کارخانه را بدهید.
نتیجهگیری
انتخاب دستگاه پینگذاری FR4 مناسب نیاز به درک کاملی از ابعاد برد، دقت سوراخ ابزار، سازگاری اسپیندل، روشهای پینگذاری و الزامات تولید دارد.
دستگاه CHIKIN CNC CK-800 پیکربندی منتشر شدهای را ارائه میدهد که شامل طرح پردازش دو سر، سرعت اسپیندل 24000 دور در دقیقه، کولت Ø3.175 میلیمتر، حداکثر اندازه برد 800 × 680 میلیمتر، کنترل PLC میتسوبیشی و دقت سوراخکاری ±0.1 میلیمتر است.
این مشخصات، آن را به گزینهای مناسب برای تولیدکنندگان برد مدار چاپی تبدیل میکند که به دنبال پردازشهای کنترلشدهتر مربوط به ثبت و مدیریت تکرارپذیر برد هستند.
با این حال، انتخاب موفق تجهیزات نباید صرفاً به مشخصات کاتالوگ بستگی داشته باشد.
خریداران باید توالی دقیق پینگذاری، عملکرد موقعیت سوراخ، سازگاری فیکسچر، مناسب بودن مواد و خروجی تولید پذیرفته شده را از طریق آزمایشهای نمونه تأیید کنند.
یک رویه پذیرش مستند کارخانه به کاهش ریسکهای خرید کمک میکند و درک روشنتری از قابلیتهای واقعی تجهیزات را فراهم میکند.
برای تولیدکنندگان برد مدار چاپی که تجهیزات موقعیتیابی و پینگذاری را ارزیابی میکنند، CHIKIN CNC مدل CK-800 را در سبد گستردهتر تجهیزات تولید برد مدار چاپی خود ارائه میدهد.
دستگاه پینینگ CK-800 FR4 را بررسی کنید یا برای دریافت قیمت ویژه هر کاربرد با CHIKIN CNC تماس بگیرید .
نقشههای PCB، مشخصات مواد، الزامات سوراخ ثبت و حجم تولید هدف خود را به اشتراک بگذارید تا پیکربندی مناسب برای گردش کار تولیدی خود را ارزیابی کنید.





