یک دستگاه برش V شکل خودکار PCB باید بر اساس طراحی پنل PCB، عملیات مورد نیاز، چیدمان برش، تنش قابل قبول برد و حجم تولید انتخاب شود - نه صرفاً تعداد برشدهندههای ذکر شده در نام محصول.
برای تولیدکنندگان PCB سفت و سخت، پردازش برش V شکل خودکار میتواند از آمادهسازی یا جداسازی مداوم پنل در صورت مناسب بودن هندسه و ابزار برد پشتیبانی کند. با این حال، دستگاهی که برای ایجاد شیارهای V شکل طراحی شده است، لزوماً مشابه تجهیزاتی نیست که بردها را در امتداد شیارهایی که از قبل در طول ساخت تشکیل شدهاند، جدا میکند. خریداران باید قبل از مقایسه قیمتها، این تمایز را مشخص کنند.
پیکربندیهای چهار برش، شش برش و هشت برش ممکن است امکانات تولید متفاوتی را ارائه دهند، اما برشدهندههای اضافی به طور خودکار توان عملیاتی به نسبت بالاتری را ارائه نمیدهند. طرح پنل، درگیری واقعی ابزار، زمان بارگیری، تغییر، نگهداری و بازده قابل قبول برد، نتیجه نهایی را تعیین میکنند.
این مقاله نحوه ارزیابی یک دستگاه برش V شکل خودکار PCB را از دیدگاه مهندسی و خرید توضیح میدهد. این دستگاه برای صاحبان کارخانههای PCB، مدیران تولید، مهندسان فرآیند، تولیدکنندگان قطعات الکترونیکی قراردادی و خریداران تجهیزات خارج از کشور که به جای یک برگه مشخصات چشمگیر، به یک فرآیند تکرارپذیر نیاز دارند، در نظر گرفته شده است.
1. دستگاه برش V شکل خودکار PCB چیست؟
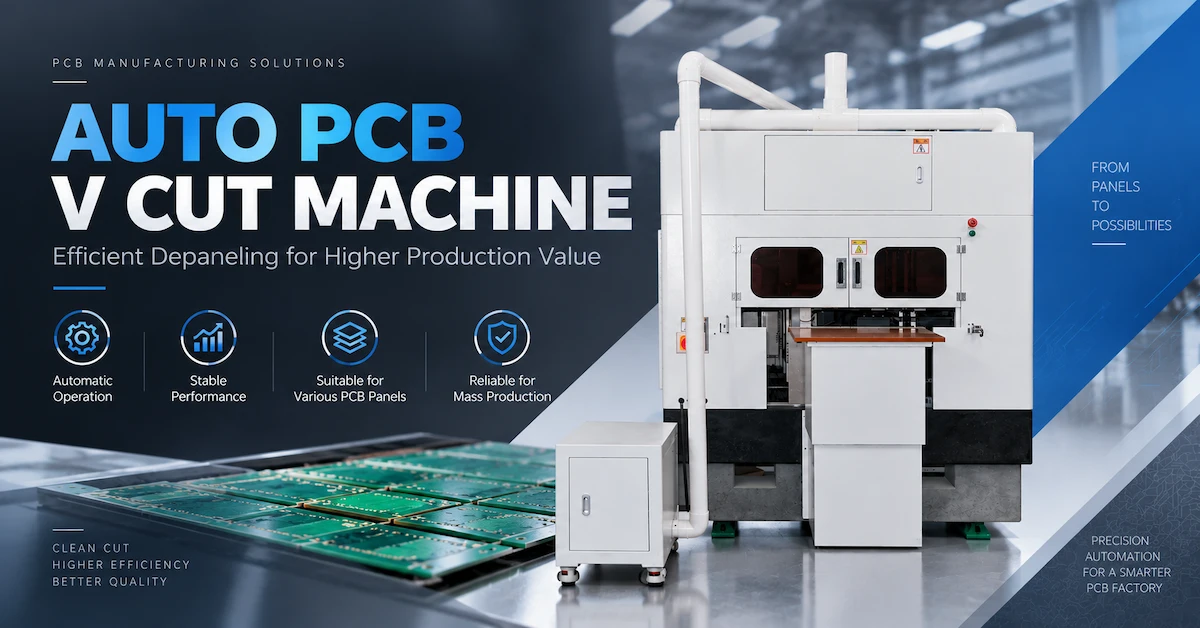
دستگاه برش V شکل خودکار PCB، تجهیزات صنعتی است که برای پردازش کنترلشده پنلهای PCB در امتداد مسیرهای برش یا جداسازی V شکل مشخص استفاده میشود. بسته به طراحی دستگاه، ممکن است شیارهای V شکل در یک پنل PCB صلب ایجاد کند، بردها را در امتداد V-score های موجود جدا کند، یا از یک عملیات پردازش خودکار پنل مرتبط پشتیبانی کند.
این فرآیند باید دقیقاً مشخص شود زیرا دو مرحله تولید مختلف اغلب با استفاده از اصطلاحات تجاری مشابه توصیف میشوند.
V-scoring: ایجاد شیار
در طول ساخت PCB، یک دستگاه V-scoring مواد را در امتداد خطوط مستقیم از پیش تعیین شده، معمولاً با استفاده از ابزارهای برش زاویه دار، حذف میکند.
در یک فرآیند V-score دو طرفه معمولی، مواد از سطوح بالایی و پایینی حذف میشوند در حالی که ضخامت کنترل شدهای از مواد بین شیارها باقی میماند.
این ماده باقیمانده معمولاً تار باقی مانده نامیده میشود.
عملکرد آن مهم است: پنل باید در حین جابجایی و مونتاژ به اندازه کافی پایدار بماند و در عین حال اجازه دهد بردهای جداگانه در مرحله تولید مناسب از هم جدا شوند.
اگر شیار خیلی کم عمق باشد، عملیات جداسازی بعدی ممکن است به نیروی بیش از حد نیاز داشته باشد. اگر شیار خیلی عمیق باشد، پنل ممکن است در حین حمل و نقل، چاپ خمیر لحیم، قرار دادن قطعات یا سایر عملیات جابجایی شکننده شود.
بنابراین، شبکه باقیمانده صحیح، یک مشخصه تولیدی است، نه صرفاً یک تنظیم دستگاه.
جدا کردن پنل: جدا کردن بردهای قبلاً خطکشی شده
یک دستگاه جدا کردن پنل PCB عملیات متفاوتی انجام میدهد.
این دستگاه بردهای مدار را پس از تولید V-score از یک پنل جدا میکند. بسته به تجهیزات، این ممکن است شامل یک تیغه نورد، عمل برش کنترل شده یا مکانیسم جداسازی هدایت شده دیگری باشد.
هدف، تولید هندسه اصلی خطکشی نیست. این دستگاه برای تقسیم پنل و در عین حال کنترل انحراف برد، آسیب لبهها و بارهای مکانیکی منتقل شده به اجزای مجاور است.
برای یک برد مدار چاپی مونتاژ شده، این بارها میتوانند از اهمیت ویژهای برخوردار باشند زیرا خم شدن بیش از حد ممکن است بر اتصالات لحیم، خازنهای سرامیکی یا سایر ویژگیهای حساس به تنش در نزدیکی خط جداسازی تأثیر بگذارد.
چرا این تمایز هنگام خرید تجهیزات اهمیت دارد
برخی از تأمینکنندگان از اصطلاحاتی مانند دستگاه برش V شکل PCB، دستگاه برش V شکل PCB، دستگاه شیار V شکل PCB و جداکننده PCB در لیست محصولات مشابه استفاده میکنند.
این نامها به تنهایی مشخص نمیکنند که تجهیزات از نظر فیزیکی چه کاری انجام میدهند.
قبل از خرید، از سازنده بخواهید موارد زیر را مشخص کند:
-
آیا دستگاه شیار جدیدی ایجاد میکند یا یک قطعه موجود را جدا میکند؟ یک.
-
آیا پردازش قبل یا بعد از مونتاژ قطعات انجام میشود؟
-
آیا دستگاه از یک سطح یا هر دو سطح برش میدهد؟
-
آیا چندین برشدهنده به طور همزمان یا متوالی کار میکنند؟
-
آیا دستگاه از مونتاژهای PCB تکمیلشده و پرشده پشتیبانی میکند؟
-
آیا پیکربندی ذکر شده شامل سیستمهای تغذیه، موقعیتیابی و استخراج مورد نیاز است؟
CHIKIN CNC تجهیزاتی را تحت هر دو اصطلاح برش V و جداسازی PCB ارائه میدهد. خریداران میتوانند گزینههای تجهیزات برش V و پنلزدایی PCB را بررسی کنند و تأیید مکانیسم عملیاتی مورد نظر برای هر مدل را درخواست کنند.
توصیه کاربردی: درخواست یک ویدیوی عملیاتی که تعامل واقعی برشدهنده با برد را نشان میدهد، نه فقط نمای بیرونی دستگاه. یک نمونه نمایشی با پنل خودتان مفیدتر از یک عکس عمومی از محصول است.
2. چه زمانی پردازش V-Cut اتوماتیک PCB انتخاب مناسبی است؟
تجهیزات V-Cut اتوماتیک زمانی بیشترین اهمیت را دارند که هندسه پنل PCB امکان پردازش مداوم و تکرارپذیر را در امتداد خطوط مستقیم تعریف شده فراهم کند.
پنلهای FR4 سفت و سخت با طرحبندیهای مستطیلی مکرر برد، گزینههای رایجی هستند. با این حال، جنس برد به تنهایی مناسب بودن را تعیین نمیکند. نقشه پنل، مرحله پردازش، هندسه خطکشی و الزامات مونتاژ نهایی نیز باید بررسی شوند.
| الزامات تولید PCB | مناسب بودن برش V | ملاحظات اصلی |
|---|---|---|
| پنلهای PCB مستطیلی صلب تکراری | اغلب مناسب | خطوط خطکشی مستقیم و موقعیتیابی تکرارپذیر |
| دستههای بزرگ از طرحهای پنل یکسان | بهطور بالقوه سودمند | فرکانس تغییر و زمان چرخه موثر |
| پنلهای FR4 صلب چندلایه | بستگی به ساخت و ساز | ضخامت برد، شبکه باقیمانده و مس داخلی فاصله مجاز |
| طرحهای ترکیبی PCB با تغییرات مکرر | نیاز به ارزیابی | زمان راهاندازی ممکن است مزایای اتوماسیون را کاهش دهد |
| طرحهای نامنظم یا منحنی برد | اغلب برای خطکشی مستقیم مرسوم نامناسب است | مسیریابی CNC یا برش لیزری ممکن است مناسبتر باشند |
| پانلهای PCB انعطافپذیر | به طور کلی کاربرد ترجیحی خطکشی V نیست | مواد انعطافپذیر نیاز به رفتار جداسازی متفاوتی دارند |
| بردهای پر شده با اجزای نزدیک به خطکشی | نیاز به احتیاط ویژه | فشار مکانیکی در طول جداسازی |
| پانلهای PCB با هسته فلزی | نیاز به تأیید خاص | سازگاری مواد، تیغه، شیار و فرآیند |
تولید PCB سفت و سخت با حجم بالا
برای کارخانههایی که قالبهای مکرر پانل PCB سفت و سخت تولید میکنند، اتوماسیون میتواند به استانداردسازی رابطه بین موقعیتیابی پانل، ابزارهای برش، اقدامات اپراتور و الزامات بازرسی کمک کند.
کارخانهای که در چندین شیفت تولید، پانل یکسانی را تولید میکند، میتواند از یک راهاندازی پایدار و تکرارپذیر بهرهمند شود.
ارزش این کار از کاهش تغییرات فرآیند و جابجاییهای غیرضروری و نه صرفاً افزایش سرعت دستگاه ناشی میشود.
اگر برنامه تولید هر چند ساعت تغییر کند، یک پیکربندی انعطافپذیرتر با پیچیدگی راهاندازی کمتر میتواند خروجی مؤثرتری را ارائه دهد.
مونتاژ قطعات الکترونیکی و تولید EMS
تولیدکنندگان قطعات الکترونیکی قراردادی اغلب پانلهای PCB را دریافت میکنند که قبلاً توسط سازنده برد لخت امتیازدهی شده باشد.
نیاز آنها ممکن است جداسازی نهایی برد پس از مونتاژ SMT باشد نه تشکیل شیار.
در این شرایط، تیم خرید باید مکانیسم جدا کردن پنل، فاصله اجزا، پشتیبانی پنل و تنش مکانیکی قابل قبول را ارزیابی کند.
تجهیزات مناسب برای V-scoring برد لخت نباید به طور خودکار برای جداسازی PCBA شلوغ مناسب در نظر گرفته شوند.
تولید برد مدار چاپی کنترل صنعتی و LED
درایورهای LED، کنترلکنندههای صنعتی، الکترونیک ارتباطی و محصولات مشابه ممکن است از پنلهای PCB مستطیلی مکرر استفاده کنند.
این کاربردها میتوانند در صورت اجازه طراحی پنل و سازگاری مواد، به پردازش خودکار V-cut مرتبط باشند.
با این حال، کاربردهایی که شامل زیرلایههای آلومینیومی، بردهای ضخیم غیرمعمول یا مجموعههای حساس به دما هستند، نیاز به تأیید فرآیند جداگانه دارند.
وقتی روش برش دیگری بهتر است
V-cut راه حل جهانی برای PCB نیست. تکینگی.
برای پروفیلهای نامنظم، دهانههای داخلی، خطوط منحنی یا مسیرهای پیچیده مسیریابی، یک فرآیند مسیریابی CNC ممکن است انعطافپذیری هندسی بیشتری را فراهم کند.
برای مدارهای انعطافپذیر ظریف، برش لیزری غیرتماسی میتواند ارزش ارزیابی داشته باشد، مشروط بر اینکه اثرات مواد و حرارتی به درستی اعتبارسنجی شوند.
راهنمای انتخاب روش جدایش PCB از CHIKIN CNC زمینه بیشتری را برای ارزیابی رویکردهای مختلف جداسازی فراهم میکند.
3. با هندسه پنل PCB شروع کنید، نه کاتالوگ دستگاه
یکی از پرهزینهترین اشتباهات در انتخاب تجهیزات، درخواست قیمت قبل از تأیید طراحی پنلبندی است.
یک دستگاه برش V شکل خودکار PCB تنها زمانی میتواند به طور مداوم عمل کند که هندسه پنل و قابلیتهای دستگاه سازگار باشند.
بررسی مهندسی باید چندین متغیر را پوشش دهد.
مواد PCB و چیدمان آنها
مواد پایه، ضخامت کلی، ساختار لایه و هرگونه ویژگی خاص را شناسایی کنید.
یک برد ساده دو لایه سفت و سخت و یک برد ضخیم چند لایه سفت و سخت ممکن است به شرایط ابزار، طراحی شیار و معیارهای بازرسی متفاوتی نیاز داشته باشند.
لایههای مس داخلی، فاصله مس تا لبه و رفتار مواد باید هنگام تعریف عمق شیار مجاز در نظر گرفته شوند.
وجود مس در نزدیکی خط شیار میتواند خطرات طراحی و کیفیت بیشتری را ایجاد کند.
طول و عرض پنل
حداکثر ابعاد پنل PCB باید با محدوده پردازش و بارگذاری واقعی دستگاه مطابقت داشته باشد.
خریداران باید بین موارد زیر تمایز قائل شوند:
-
حداکثر ابعاد پنل پشتیبانی شده.
-
طول برش قابل استفاده.
-
فاصله فیکسچر یا نوار نقاله.
-
الزامات حاشیه پنل.
-
فاصله قرارگیری موجود.
-
فضای مورد نیاز برای بارگیری و تخلیه.
یک دستگاه ممکن است یک پنل را به صورت فیزیکی بپذیرد در حالی که فاصله کافی برای جابجایی یا ابزار برای چیدمان شیار خاص را نداشته باشد.
موقعیت خط برش و جهت
یک فرآیند شیارزنی V مرسوم زمانی بسیار سرراست است که شیارها از خطوط مستقیم پیوسته پیروی کنند.
سوالات مهم عبارتند از اینکه آیا دستگاه شیارهای طولی و عرضی را پردازش میکند، آیا پنل باید چرخانده شود، و آیا میتوان بدون دخالت به خطوط شیار مورد نیاز رسید.
یک پنل حاوی چندین خط شیار نزدیک به هم ممکن است الزامات متفاوتی نسبت به یک پنل با یک خط جداسازی مرکزی ایجاد کند.
خریدار باید یک نقشه مکانیکی ارائه دهد که مکانهای شیار را نشان دهد، نه اینکه فقط به ابعاد خارجی برد تکیه کند.
فاصله بین قطعات و مس
هنگامی که جداسازی نهایی پس از مونتاژ رخ میدهد، اجزای نزدیک به خط شیار ممکن است دچار فشار مکانیکی شوند.
خازنهای سرامیکی، اتصالات لحیم خاص و سایر ویژگیهای حساس مکانیکی شایسته توجه ویژه هستند.
الزامات فاصله بین قطعات به ساختار پنل و فرآیند جداسازی واقعی بستگی دارد. بدون بررسی الزامات طراحی مربوطه، نباید حداقل فاصله جهانی را در نظر گرفت.
ضخامت جان باقیمانده
برای هندسه خطکشی دو طرفه ساده شده:
ضخامت جان باقیمانده = ضخامت PCB به اضافه عمق شیار بالایی به اضافه عمق شیار کمتر
به عنوان مثال، این رابطه نشان میدهد که تغییرات در هر یک از عمق شیارها بر ماده باقی مانده بین شیارها تأثیر میگذارد.
این یک عبارت هندسی است، نه یک تنظیم فرآیند توصیه شده.
ضخامت واقعی قابل قبول شبکه به ساخت PCB، مشخصات مشتری، الزامات جابجایی و روش جداسازی بعدی بستگی دارد.
این باید از طریق آزمایشهای اندازهگیری و تولید تأیید شود.
پشتیبانی و صافی پنل
پنلی که در حین پردازش خم میشود، تغییر میکند یا میلرزد، ممکن است نتایج متناقضی ایجاد کند، حتی زمانی که خود برشدهنده به طور دقیق در موقعیت قرار گرفته باشد.
دستگاه باید PCB را به طور کافی برای عملیات مورد نظر پشتیبانی کند.
بپرسید که تجهیزات چگونه تاب برداشتن پنل، پشتیبانی لبه، فشار گیره و حرکت در حین برش را مدیریت میکنند.
این جزئیات اغلب تأثیر بیشتری بر کیفیت تولید واقعی نسبت به ظاهر محفظه دستگاه دارند.
4. به چند برشدهنده نیاز دارید: تک، چهار، شش یا هشت؟
تعداد برشدهنده یک مقایسه تجاری مهم است، اما هرگز نباید به عنوان معیاری مستقیم برای ظرفیت تولید در نظر گرفته شود.
اولین سوال این است که برشدهندهها چگونه چیده و استفاده میشوند.
یک دستگاه با چندین برشدهنده ممکن است موقعیتهای مختلفی را در یک چرخه پردازش کند، عملیات متوالی انجام دهد یا از ابزارهایی با عملکردهای مختلف استفاده کند. چیدمان واقعی باید از پیکربندی دستگاه تأیید شود.
CHIKIN CNC در حال حاضر گزینههای محصول تک برش و چندین برش چندگانه را ارائه میدهد.
دستگاه برش V شکل تک برش PCB
دستگاه برش V شکل تک برش PCB زمانی ارزش ارزیابی دارد که یک کارخانه، عملیات ساده، پیچیدگی فرآیند کمتر یا مدیریت انعطافپذیر کارهای مختلف پنل را در اولویت قرار دهد.
برای تولید با حجم کمتر، مزیت اقتصادی اصلی ممکن است اجتناب از پیچیدگی غیرضروری دستگاه باشد.
پیکربندی تک برش همچنین میتواند زمانی مفید باشد که تعداد مسیرهای جداسازی محدود باشد.
با این حال، چیدمان برش سادهتر به طور خودکار به این معنی نیست که دستگاه هزینه کل کمتری دارد. قیمت، فیکسچرها، الزامات تغییر و عملکردهای اتوماسیون موجود هنوز باید بررسی شوند.
دستگاه برش V شکل اتوماتیک 4 برشی PCB
دستگاه دستگاه برش V شکل اتوماتیک 4 برشی PCB در محدوده تجهیزات برش چندگانه CHIKIN قرار دارد.
این گزینه ممکن است زمانی مرتبط باشد که کارخانه به یک ایستگاه تولید تکرارپذیرتر نیاز دارد و انتظار حجم کار کافی برای توجیه چیدمان چند برشی را دارد.
توضیحات منتشر شده توسط سازنده، یک پیکربندی صنعتی محصور را مشخص میکند و بر پردازش برش V کنترل شده تأکید دارد.
قبل از انتخاب این تجهیزات، تأیید چیدمان واقعی برش، قابل تنظیم بودن موقعیتهای برش، پشتیبانی از قالبهای پنل و زمان پردازش اندازهگیری شده را درخواست کنید.
دستگاه برش V شکل اتوماتیک 6 برشی PCB
دستگاه دستگاه برش V شکل اتوماتیک PCB با ظرفیت 6 برش به عنوان یک سیستم پردازش صنعتی محصور برای عملیات تکرارپذیر پنل PCB ارائه شده است.
صفحه محصول آن یک رابط کاربری لمسی، یک نشانگر وضعیت و یک منطقه کاری محافظت شده را توصیف میکند.
برای تیمهای تدارکات، این ویژگیها مربوط به عملیات روزانه هستند، اما سوالات حیاتی همچنان مکانیسم عملیاتی، درگیری ابزار، پوشش برش موجود، نیازهای نگهداری و زمان چرخه قابل دستیابی هستند.
عدد شش نباید به عنوان اثبات شش خط پردازش مستقل تفسیر شود.
دستگاه برش V شکل اتوماتیک PCB با ظرفیت 8 برش
8 دستگاه برش خودکار PCB V شکل Cutter Auto PCB گزینه دیگری برای خریدارانی است که پردازش PCB سفت و سخت تکراری را ارزیابی میکنند.
توضیحات محصول آن بر چندین برش، عملکرد در فضای بسته، بارگذاری کنترلشده و پردازش مداوم تأکید دارد.
این امر باعث میشود که برای حجم کاری بزرگتر یا تکراریتر، منوط به اعتبارسنجی فنی، ارزش بررسی داشته باشد.
قبل از سرمایهگذاری روی یک دستگاه با تعداد برش بالاتر، خریدار باید تعیین کند که آیا هندسه پنل واقعاً میتواند از چیدمان برش موجود استفاده کند یا خیر.
در غیر این صورت، سختافزار اضافی ممکن است هزینههای خرید و نگهداری را بدون ایجاد افزایش معنیدار در خروجی پذیرفته شده، افزایش دهد.
جدول مقایسه برشهای چندگانه
| گزینه محصول CHIKIN | نامگذاری برش منتشر شده | سناریوی خرید بالقوه | آنچه باید تأیید شود |
|---|---|---|---|
| تک برشدهنده | برشدهنده ۱ | عملیات پانل انعطافپذیر یا کمحجم | مکانیسم پردازش، محدوده پانل، زمان چرخه |
| برشدهنده خودکار ۴ | برشدهنده ۴ | کارهای تکراری که نیاز به پردازش چند برشدهنده دارند | موقعیتیابی برشدهنده، عملیات همزمان، تغییر |
| برشدهنده خودکار ۶ | برشدهنده ۶ | پردازش پانل تولیدمحور | استفاده واقعی از برشدهنده، توان عملیاتی، دسترسی به ابزار |
| برشدهنده خودکار ۸ | برشدهنده ۸ | تکرار بالا و خروجی بالقوه مورد نیاز الزامات | ظرفیت مؤثر، طرح برش، نگهداری و بازگشت سرمایه |
این جدول پیکربندیهای منتشر شده محصول و سناریوهای ارزیابی احتمالی را مشخص میکند. این جدول نشاندهنده سرعت، دقت، استقلال برش یا رتبهبندی ظرفیت تأیید شده نیست.
برای مقایسه گستردهتر، به راهنمای برش تکی در مقابل برش V شکل PCB اتوماتیک CHIKIN CNC مراجعه کنید.
توصیه خریدار: برای هر پیکربندی فهرست شده، یک آزمایش پردازش نمونه قابل مقایسه درخواست کنید. دستگاه برنده، دستگاهی است که تختههای قابل قبول را با نرخ مورد نیاز و با هزینههای عملیاتی قابل مدیریت تولید میکند.
5. نحوه محاسبه توان عملیاتی تولید واقعی
بسیاری از مقایسههای تجهیزات بدون در نظر گرفتن چرخه کامل تولید، بر سرعت اسمی دستگاه تمرکز میکنند.
برای خریداران صنعتی، معیار مهم تعداد پنلها یا تختههای قابل قبول تولید شده در طول یک دوره عملیاتی واقعی است.
یک دستگاه ممکن است شیار را به سرعت پردازش کند اما در حین بارگیری، ترازبندی، تخلیه، بازرسی یا تغییر، زمان را از دست بدهد.
محاسبه چرخه کامل
یک چرخه تولید ساده شده را میتوان به صورت زیر بیان کرد:
زمان کل چرخه = بارگیری + موقعیتیابی + برش/جداسازی + تخلیه + سایر فعالیتهای چرخه تکرارشونده
در مواردی که عملیات با هم تداخل دارند، باید زمان واقعی سپری شده اندازهگیری شود، نه اینکه صرفاً مدت زمان وظایف مستقل را اضافه کنیم.
برای یک دستگاه چند برشی، قطعه برش باید توالی عملیاتی واقعی خود و تعداد ابزارهایی را که به طور موثر استفاده میشوند، منعکس کند.
محاسبه ساعتی موثر خروجی
یک محاسبه عملی به شرح زیر است:
تعداد پنلهای موثر در ساعت = (3600 زمان چرخه اندازهگیری شده بر حسب ثانیه) × زمان؛ در دسترس بودن عملیاتی
برای تخمین تعداد قابل قبول هر پنل:
تعداد پنلهای پذیرفته شده در ساعت = تعداد پنلهای موثر در ساعت × زمان؛ تعداد پنلها در هر پنل × زمان؛ بازده عبور اول
یک مثال تولید فرضی را در نظر بگیرید:
| متغیر | فرض توضیحی |
|---|---|
| کل زمان چرخه اندازهگیری شده | 30 ثانیه برای هر پنل |
| میزان دسترسی عملیاتی | 80% |
| تعداد تختههای تکی برای هر پنل | 8 |
| بازده قابل قبول عبور اول | 98% |
محاسبه:
3600 &divid; 30 = 120 پنل تئوری در ساعت
120 × 0.80 = 96 پنل موثر در ساعت
96 × 8 × 0.98 = تقریباً 753 برد پذیرفته شده در ساعت
این مثال فقط یک روش محاسبه را نشان میدهد. این یک نتیجه عملکرد منتشر شده برای هیچ مدل CHIKIN نیست.
همین فرمول را میتوان برای نتایج آزمایش اندازهگیری شده از دستگاههای مختلف اعمال کرد.
چرا تعداد بیشتر برشدهندهها خروجی بالاتر را تضمین نمیکند
فرض کنید دو دستگاه تعداد برشدهندههای متفاوتی دارند اما یک پنل را پردازش میکنند.
دستگاهی که برشدهندههای بیشتری دارد ممکن است زمان برش را کاهش دهد. با این حال، اگر بارگیری، موقعیتیابی و تخلیه بار بیشتر چرخه را به خود اختصاص دهد، بهبود در کل خروجی ممکن است بسیار کمتر از حد انتظار باشد.
به طور مشابه، تغییرات مکرر محصول میتواند در صورتی که چیدمان چند برشی به زمان بیشتری برای پیکربندی مجدد نیاز داشته باشد، باعث کاهش بهرهوری شود.
بنابراین، خریداران باید درخواست کنند:
-
زمان چرخه کامل اندازهگیری شده.
-
تعداد پنلهای PCB پردازش شده در طول آزمایش.
-
تعداد واقعی برد در هر پنل.
-
زمان تغییر بین محصولات مختلف.
-
مداخلات اپراتور در هر دوره تولید.
-
دلایل خرابی.
-
ضایعات و دوبارهکاری نتایج.
-
تعویض یا تنظیم مکرر کاتر.
این اندازهگیریها، مقایسه خرید مفیدتری نسبت به ادعایی مانند «تولید خودکار با سرعت بالا» ارائه میدهند.
6. مشخصات فنی که بیشترین اهمیت را دارند
هر صفحه محصول دستگاه برش V شکل خودکار PCB، یک برگه مشخصات کامل و مبتنی بر متن ارائه نمیدهد.
لیستهای برش V شکل قابل دسترس عمومی CHIKIN، مجموعهای ثابت از مشخصات عددی تأیید شده را در پیکربندیهای تک، چهار، شش و هشت برشی ایجاد نمیکنند.
بنابراین، خریداران باید قبل از انجام تعهدات، یک برگه اطلاعات فنی خاص مدل را درخواست کنند.
| مشخصات | چرا مهم است | تاییدیه توصیه شده |
|---|---|---|
| حداکثر و حداقل اندازه پنل | سازگاری برد را تعیین میکند | بررسی نقشه و تست تناسب نمونه |
| ضخامت برد پشتیبانی شده | بر نحوه تعامل و عملکرد برش تأثیر میگذارد ابزارسازی | حداقل و حداکثر ضخامتهای معرف آزمایش |
| نوع فرآیند | امتیازدهی را از جدایش متمایز میکند | نمودار عملیاتی و نمایش دستگاه |
| مقدار و چیدمان ابزار برش | تأثیر بر توالی فرآیند ممکن | نقشه چیدمان ابزار |
| جنس و هندسه ابزار برش | تأثیر بر رفتار برش و سایش | مشخصات ابزار و روش تعویض |
| عمق شیار یا کنترل جدایش | تأثیر بر کیفیت تخته تمامشده | تولید اندازهگیریشده نمونهها |
| روش موقعیتیابی | بر همترازی و تکرارپذیری تأثیر میگذارد | آزمایشهای مکرر پنل |
| تغذیه و جابجایی | بر زمان چرخه و نیروی کار تأثیر میگذارد | مشاهده کامل چرخه |
| نیازهای برق و تاسیسات | سازگاری کارخانه را تعیین میکند | نقشه نهایی برق و تاسیسات |
| نیازهای استخراج | بر تمیزی فرآیند تأثیر میگذارد | مشخصات تاسیسات و نمایش عملیاتی |
| رابط اپراتور | بر راهاندازی و تغییر کاربری | نمایش HMI |
| ویژگیهای ایمنی | بر عملکرد ایمن و انطباق تأثیر میگذارد | بررسی محافظ و قفل داخلی |
| ابعاد و وزن دستگاه | امکانسنجی نصب را تعیین میکند | نقشه چیدمان کلی تأیید شده |
| سازگاری نرمافزار و دادهها | بر برنامهنویسی و یکپارچهسازی تأثیر میگذارد | تأیید فایل و رابط |
اینها الزامات RFQ هستند، نه ادعایی مبنی بر اینکه هر ویژگی ذکر شده در هر دستگاهی گنجانده شده است.
هندسه برش و وضعیت تیغه
کیفیت برش تحت تأثیر وضعیت و هندسه دستگاه قرار میگیرد. ابزار کار.
بسته به فرآیند، متغیرهای مرتبط ممکن است شامل زاویه تیغه، وضعیت لبه، تراز، درگیری برش و رفتار پیشروی باشند.
یک ابزار فرسوده میتواند نیروهای برش را افزایش دهد، به لبههای لمینت آسیب برساند یا شیارهای ناهماهنگ ایجاد کند.
از سازنده بپرسید که چگونه برشدهندهها بازرسی، تعویض، تراز و نگهداری میشوند.
موقعیتیابی و تکرارپذیری
موقعیتیابی ماشین باید تحت شرایط واقعی پردازش ارزیابی شود.
یک وضوح کنترل چشمگیر، دقت یکسانی را در PCB نهایی تضمین نمیکند.
صلبیت پنل، وضعیت ابزار، تراز فیکسچر و رفتار مکانیکی، همگی بر نتیجه نهایی تأثیر میگذارند.
به جای پذیرش یک بیانیه دقت کلی، نقاط اندازهگیری و تلرانسهای پذیرش را در مشخصات خرید تعریف کنید.
قابلیت تغییر
اگر کارخانه طرحهای مختلف PCB را پردازش میکند، راندمان تغییر ممکن است یک عامل تعیینکننده باشد.
سوال کنید نحوه تغییر فاصله برشدهندهها، فیکسچرها، برنامههای پردازش و مرجعهای موقعیتیابی توسط اپراتورها.
یک دستگاه با سرعت اسمی پایینتر اما زمان تعویض کوتاهتر میتواند در یک محیط تولید با ترکیب بالا، از یک دستگاه پیچیدهتر بهتر عمل کند.
7. چگونه پردازش خودکار برش V بر کیفیت PCB تأثیر میگذارد
هدف از اتوماسیون صرفاً حذف سریعتر مواد یا تقسیم تختهها نیست.
این فرآیند باید الزامات الکتریکی، مکانیکی و ابعادی PCB را حفظ کند.
در طول انتخاب و تأیید صلاحیت تجهیزات، باید چندین ریسک کیفی در نظر گرفته شود.
عمق شیار ناهماهنگ
اگر عمق شیار در امتداد پنل متفاوت باشد، شبکه باقیمانده نیز ممکن است متفاوت باشد.
این میتواند باعث رفتار جداسازی ناهماهنگ، شکستگی زودرس پنل یا نیروی بیش از حد در طول جدا کردن نهایی پنل شود.
عوامل مؤثر بالقوه شامل تغییر ضخامت مواد، خطاهای موقعیتیابی، سایش برش، تاب برداشتن پنل و پشتیبانی ناپایدار است.
یک طرح بازرسی عملی باید موقعیتهای نماینده را در امتداد شیار اندازهگیری کند، نه فقط یک نقطه.
برآمدگیهای لبه و آسیب لمینت
ابزار نامناسب یا شرایط فرآیند ممکن است برآمدگیهایی ایجاد کند، لبههای ناهموار یا آسیب موضعی.
برای لمینت سفت و سخت، نیروهای مکانیکی بیش از حد نیز میتوانند در ترک خوردن یا لایه لایه شدن نقش داشته باشند.
خریداران باید نمونههای نماینده را با استفاده از روشهای مورد نیاز سیستم کیفیت خود بررسی کنند.
یک لبه صاف بصری به تنهایی ممکن است نشان دهنده عدم وجود آسیب داخلی نباشد.
شیارهای بالا و پایین ناهمتراز
برای خطکشی دو طرفه، رابطه بین دو موقعیت شیار مهم است.
اگر شیارها جابجا شده باشند، مواد باقیمانده حاصل ممکن است با طراحی مورد نظر مطابقت نداشته باشند.
این باید در مشخصات فرآیند و طرح بازرسی نمونه در نظر گرفته شود.
تنش بیش از حد در حین جداسازی
جدا کردن پنل، نیروهای مکانیکی را به برد منتقل میکند.
اگر برد بیش از حد خم شود، اجزای حساس و اتصالات لحیم ممکن است دچار کرنش آسیبزا شوند.
روش آزمایش مناسب به قابلیت اطمینان محصول بستگی دارد. الزامات.
برای مجموعههای با قابلیت اطمینان بالاتر، مشتری میتواند ارزیابی کرنش اضافی، بازرسی بزرگنمایی یا آزمایش الکتریکی را مشخص کند.
تولید ذرات و آلودگی
برش مکانیکی میتواند ذراتی تولید کند که باید به طور مناسب مدیریت شوند.
چیدمان استخراج، شیوههای تمیز کردن و طراحی محل کار باید با محیط تولید سازگار باشد.
یک کابینت محصور مفید است، اما وجود یک محفظه به تنهایی سطح خاصی از مهار گرد و غبار یا عملکرد استخراج را اثبات نمیکند.
چک لیست کنترل کیفیت عملی
| نقطه بازرسی | آنچه مهندس باید ارزیابی کند |
|---|---|
| هندسه شیار | محل، عمق و سازگاری صحیح |
| باقیمانده وب | مطابق با مشخصات تایید شده پنل |
| تراز شیار | رابطه مسیر بالا/پایین در صورت لزوم |
| لبه پرداخت شده | خراش، لب پریدگی، زبری و آسیب قابل مشاهده لمینت |
| پایداری پنل | استحکام کافی قبل از مرحله جداسازی مورد نظر |
| رفتار جداسازی | جداسازی کنترل شده بدون خم شدن بیش از حد |
| وضعیت قطعات | بدون ترک خوردگی، حرکت یا اتصال لحیم غیرقابل قبول آسیب |
| تکرارپذیری | نتایج پایدار در نمونههای تولیدی نمونه |
محدودیتهای پذیرش بازرسی باید از نقشه مشتری، الزامات مربوط به محصول و طرح صلاحیت توافق شده ناشی شود.
برای بردهای چاپی سفت و سخت، اسناد مربوط به طراحی، عملکرد و پذیرش IPC میتوانند سیستم کیفیت گستردهتری را آگاه کنند. با این حال، مشخصات خرید باید نسخهها و الزامات مربوط را مشخص کند. انطباق را نمیتوان از دسته محصول دستگاه استنباط کرد.
8. تست پذیرش کارخانه: آنچه خریداران خارج از کشور باید درخواست کنند
تست پذیرش کارخانه یا FAT، یکی از قویترین راهها برای کاهش ریسک خرید تجهیزات است.
یک خریدار نباید منحصراً به عکسها، یک ویدیوی تبلیغاتی کوتاه یا یک رقم حداکثر سرعت غیرمجاز تکیه کند.
فرآیند پذیرش باید نشان دهد که آیا تجهیزات میتوانند پنلهای PCB واقعی خریدار را با استاندارد توافق شده پردازش کنند یا خیر.
مرحله 1: تأیید مشخصات برنامه
قبل از FAT، خریدار و تأمینکننده باید در مورد موارد زیر توافق کنند:
-
عملیات مورد نظر: V-scoring یا جداسازی نهایی.
-
مواد PCB و انباشت.
-
هیئت نمایندگان نقشهها.
-
ضخامت تخته و محدودیتهای ابعادی.
-
ویژگیهای شیار یا جداسازی مورد نیاز.
-
میزان تولید مورد انتظار.
-
روشهای بازرسی.
-
معیارهای قابل قبول نقص.
-
ابزارهای مورد نیاز دستگاه.
-
الزامات ایمنی و عملیاتی.
بدون این توافق، هر دو طرف ممکن است یک آزمایش موفق را به طور متفاوتی تفسیر کنند.
مرحله 2: آزمایش نمونههای تولیدی نمونه
از پنلهایی استفاده کنید که نشان دهنده تولید واقعی باشند، نه فقط سادهترین طراحی برای پردازش.
در صورت لزوم، یک پنل معمولی و یک پنل با تقاضای بیشتر را در محدوده عملیاتی پیشنهادی قرار دهید.
آزمایش باید از ابزار تأیید شده، رویههای اپراتوری واقعبینانه و پیکربندی فرآیند یکسان برای تحویل استفاده کند.
اگر تأمینکننده چندین پیکربندی مختلف دستگاه را پیشنهاد میدهد، آنها را تحت شرایط مشابه آزمایش کنید.
مرحله 3: عملکرد چرخه کامل را ثبت کنید
کل توالی تولید را مشاهده کنید.
بارگیری، موقعیتیابی، پردازش، تخلیه و هرگونه تأخیر مکرر را اندازهگیری کنید.
ثبت کنید که آیا دستگاه با یک اپراتور کار میکند، نیاز به تنظیمات دستی مکرر دارد یا دچار وقفه میشود.
یک ادعای زمان برش مستقل نباید جایگزین دادههای چرخه تولید کامل شود.
مرحله ۴: نمونههای تکمیلشده را بررسی کنید
پانلهای پردازششده را با استفاده از روش توافقشده بررسی کنید.
این ممکن است شامل اندازهگیری ابعادی، بازرسی بصری، سطح مقطع شیار، بازرسی لبه و آزمایش جداسازی باشد.
اگر تختههای مونتاژ شده در حال پردازش هستند، طرح صلاحیت ممکن است بررسیهای مربوط به تنش اجزا یا عملکرد عملکردی را نیز الزامی کند.
مرحله ۵: بررسی نگهداری و ایمنی
تأیید کنید که تأمینکننده تعویض، تمیز کردن، راهاندازی و رفع عیب معمول برشدهنده را نشان میدهد.
عملکردهای حفاظتی و ایمنی مشخصشده، از جمله توقفهای اضطراری و قفلهای داخلی را در صورت لزوم تأیید کنید.
دستگاههای ایمنی باید تحت رویه تأیید شده و بدون دور زدن عملکردهای حفاظتی آزمایش شوند.
ماتریس پذیرش FAT
| مورد آزمایش | مدارک درخواستی | پذیرش اساس |
|---|---|---|
| پیکربندی دستگاه | چک لیست تجهیزات و نقشههای فنی | مشخصات خرید تایید شده |
| سازگاری پنل | آزمایش پنل نماینده | لیست نمونه توافق شده |
| کیفیت پردازش | گزارش بازرسی و نمونههای نگهداری شده | تحملهای تعریف شده توسط مشتری |
| زمان چرخه | اندازهگیریهای چرخه کامل ثبت شده | هدف خروجی توافق شده |
| تکرارپذیری | نتایج حاصل از آزمایشهای مکرر پردازش | معیارهای آماری یا ابعادی تایید شده |
| نگهداری دستگاه برش | روش جایگزینی اثبات شده | الزامات نگهداری تایید شده |
| عملیات ایمنی | سوابق تایید عملکرد | الزامات ایمنی قابل اجرا |
| آموزش اپراتور | نمایش یا سوابق آموزشی | محدوده قرارداد |
| مستندات | دستورالعملها، نقشهها و لیست قطعات یدکی | چک لیست تحویل |
یک FAT این موارد را ندارد به طور خودکار عملکرد تولید آینده را تضمین میکند، اما مبنای مستندی برای پذیرش تجهیزات فراهم میکند.
برای خریدارانی که ماشینآلات را وارد میکنند، نگهداری ویدیوها، سوابق اندازهگیری، شناسههای نمونه و گزارشهای امضا شده میتواند به حل سوالات فنی پس از تحویل نیز کمک کند.
9. یکپارچهسازی خط تولید و الزامات کارخانه
یک دستگاه برش V خودکار PCB باید به عنوان بخشی از یک فرآیند کلی تولید PCB ارزیابی شود، نه به عنوان یک کابینت جداگانه.
یک دستگاه از نظر فنی مناسب، اگر چیدمان بارگیری، الزامات ابزار یا دسترسی به تعمیر و نگهداری آن با کارخانه مطابقت نداشته باشد، همچنان میتواند به یک گلوگاه تبدیل شود.
تعیین محل قرارگیری دستگاه
اگر تجهیزات در طول ساخت PCB امتیاز V ایجاد میکنند، مکان آن باید با توالی تولید تایید شده برد مطابقت داشته باشد.
اگر پنلهای PCB پرتعداد را از هم جدا میکند، نصب باید با گردش کار مونتاژ SMT و پاییندستی همسو باشد.
این تمایز نحوه ورود و خروج پنلها به محل کار و اقدامات احتیاطی لازم برای جابجایی را تعیین میکند.
عملکرد مستقل در مقابل عملکرد درون خطی
یک دستگاه مستقل ممکن است زمانی مناسب باشد که مقادیر تولید متوسط باشد یا کارها مرتباً تغییر کنند.
عملکرد درون خطی ممکن است زمانی جذاب شود که کارخانه به انتقالهای تکرارپذیر بین تولید متصل نیاز داشته باشد. مراحل.
با این حال، یکپارچهسازی درون خطی به چیزی بیش از قرار دادن یک نوار نقاله در کنار دستگاه نیاز دارد.
خریداران باید ارتفاع انتقال پنل، جهت، سیگنالهای دست دادن، رفتار خطا، ظرفیت بافر بالادست و پاییندست و هرگونه رابط ارتباطی مورد نیاز را تأیید کنند.
فرض نکنید که یک دستگاه از SMEMA، اتصال MES، ردیابی بارکد یا سایر رابطها پشتیبانی میکند، مگر اینکه پیکربندی خاص تأیید شده باشد.
خدمات کارخانه و محیط کار
قبل از تحویل، الزامات نصب را برای مدل واقعی درخواست کنید.
اطلاعات مهم شامل منبع تغذیه برق، هوای فشرده در صورت نیاز، اتصالات تخلیه، بارگذاری کف، فواصل دسترسی و هرگونه محدودیت محیطی مشخص شده است.
تأمینکننده همچنین باید ابعاد دستگاه و طرح دسترسی به سرویس را ارائه دهد.
برای پروژههای بینالمللی، سازگاری الکتریکی محلی و تعهدات ایمنی دستگاه مربوطه را قبل از حمل و نقل تأیید کنید.
آموزش اپراتور و تعمیر و نگهداری
آموزش باید شامل راهاندازی دستگاه، عملکرد عادی، جابجایی ابزار برش، تمیز کردن، آلارمها و بازرسیهای معمول باشد.
برنامهریزی تعمیر و نگهداری باید شامل شناسایی قطعات یدکی، رویههای جایگزینی ابزار، مستندسازی و ترتیبات پشتیبانی باشد.
این موارد باید در بررسی تجاری گنجانده شوند، نه اینکه فقط پس از رسیدن دستگاه مورد بحث قرار گیرند.
10. هزینه کل مالکیت: فراتر از قیمت خرید را ببینید
خریداران تجهیزات اغلب قیمتها را بدون محاسبه هزینه تولید یک برد مدار چاپی قابل قبول مقایسه میکنند.
برای یک مقایسه منصفانه، هزینه سرمایه باید همراه با بهرهوری واقعی، مصرف ابزار، نیروی کار، زمان از کار افتادگی و افت کیفیت ارزیابی شود.
دستهبندیهای اصلی هزینههای مالکیت
| دستهبندی هزینه | مثالها |
|---|---|
| سرمایهگذاری اولیه | ماشین، گزینههای مورد نیاز، وسایل و نصب |
| ابزارسازی | برشها، ابزارهای جایگزین، ترازبندی و سرویسدهی |
| نیروی کار | بارگیری، تخلیه، بازرسی، راهاندازی و تغییر کاربری |
| خدمات رفاهی | برق، هوای فشرده و استخراج |
| نگهداری | خدمات پیشگیرانه، مواد مصرفی و قطعات یدکی |
| ضایعات کیفیت | ضایعات، دوباره کاری، نقص لبه و مجموعه های آسیب دیده |
| وقفه های تولید | خاموشی های برنامه ریزی نشده و سفارشات با تاخیر |
| پشتیبانی و آموزش | آموزش اپراتور و کمک فنی |
محاسبه هزینه هر برد قابل قبول
یک مقایسه ساده عبارت است از:
هزینه هر برد پذیرفته شده = کل هزینه عملیاتی مربوطه و تقسیم بر ... کل بردهای پذیرفتهشده
برای مقایسههای بلندمدت، هزینه سرمایه دستگاه را در طول دوره مالکیت فرضی و حجم تولید مورد انتظار اختصاص دهید.
برای هر دستگاه فهرستشده، دستهبندیهای هزینه یکسانی را در نظر بگیرید.
یک دستگاه با قیمت پایینتر ممکن است اقتصادی باشد اگر به راحتی الزامات تولید را برآورده کند.
یک مدل چندبرش با قیمت بالاتر ممکن است توجیهپذیر باشد اگر افزایش بهرهوری مستند، ضایعات کمتر یا کاهش هزینههای جابجایی، سرمایهگذاری اضافی را جبران کند.
هیچکدام از این نتایج نباید قبل از آزمایش فرض شوند.
هزینه تغییرات را ارزیابی کنید
کارخانهای که تمام روز برد یکسانی تولید میکند، ممکن است از یک چیدمان ثابت بهینهشده بهرهمند شود.
یک عملیات EMS با ترکیب بالا ممکن است بیشتر به تغییرات سریع فیکسچر و برنامهریزی ساده اهمیت دهد.
به همین دلیل، برنامه تولید و تنوع محصول بخشهای ضروری انتخاب تجهیزات هستند.
هدف صحیح خرید، کمترین قیمت پیشنهادی یا حداکثر تعداد نیست برشدهندهها.
این کمترین هزینه پایدار برای هر تخته قابل قبول است، در حالی که الزامات کیفیت، ایمنی و تحویل را برآورده میکند.
11. نحوه ارزیابی یک تولیدکننده دستگاه برش V شکل PCB خودکار
انتخاب یک تأمینکننده چیزی بیش از تأیید ظاهر شدن یک محصول در کاتالوگ است.
تولیدکننده باید بتواند توضیح دهد که دستگاهش چگونه پنلهای واقعی مشتری را پردازش میکند و کدام شرایط عملیاتی تأیید شده است.
ارتباطات مهندسی
یک تأمینکننده مفید از نظر فنی باید مایل به بررسی نقشههای پنل، بحث در مورد مکانیزم امتیازدهی یا جداسازی و توضیح محدودیتهای کاربرد باشد.
اگر تأمینکنندهای نتواند تشخیص دهد که آیا دستگاه شیار ایجاد میکند یا شیارهای موجود را جدا میکند، خریدار باید قبل از ادامه کار، این عدم قطعیت را برطرف کند.
اطلاعات خاص مدل
یک برگه اطلاعات کامل که مدل و پیکربندی ذکر شده را پوشش میدهد، درخواست کنید.
از تکیه بر مشخصات عمومی سطح شرکت برای عملکرد خاص دستگاه خودداری کنید.
اگر گزینههایی پیشنهاد میشود، تجهیزات استاندارد را از اجزای اختیاری در نقل قول متمایز کنید.
پردازش نمونه قابلیت
بپرسید که آیا تولیدکننده میتواند با استفاده از پنلهای PCB و الزامات بازرسی مشتری، یک آزمایش نمونه انجام دهد یا خیر.
قبل از ترتیب دادن آزمایش، مقادیر نمونه، شرایط آزمایش، گزارشدهی و هرگونه هزینه مربوط به آزمایش را روشن کنید.
پشتیبانی پس از فروش
برای خریداران خارج از کشور، ترتیبات پشتیبانی باید مستند شود.
آموزش، کانالهای عیبیابی، در دسترس بودن قطعات یدکی، دامنه گارانتی، موارد استثنا و فرآیند حل مشکلات فنی را تأیید کنید.
بیانیه بازاریابی یک تأمینکننده در مورد پشتیبانی جهانی جایگزین یک توافقنامه خدمات تعریفشده نیست.
CHIKIN CNC به عنوان یک گزینه تأمینکننده
CHIKIN CNC تجهیزات پردازش و اتوماسیون PCB، از جمله حفاری، مسیریابی، ماشینآلات مرتبط با برش V، تجهیزات پردازش و بازرسی لیزری را تأمین میکند.
برای کاربردهای برش V، محدوده منتشر شده آن شامل موارد زیر است: گزینههای تک برش و چند برش.
این به خریداران تجهیزات PCB امکان بررسی چندین پیکربندی محصول را در سبد محصولات یک تأمینکننده میدهد.
مفیدترین گام بعدی این است که تیم فنی CHIKIN نقشههای پنل مشتری، خروجی هدف، مرحله فرآیند مورد نظر و الزامات نصب را ارزیابی کند.
هندسه خاص برش، توان عملیاتی، محدودیتهای کاری، در دسترس بودن سفارشیسازی و شرایط گارانتی باید از طریق استعلام قیمت و اسناد فنی مربوط به مدل تأیید شوند.
12. اشتباهات رایج خرید و نحوه اجتناب از آنها
اشتباه ۱: اشتباه گرفتن V-scoring با depaneling نهایی
دستگاهی که شیار ایجاد میکند ممکن است جداسازی نهایی یک تخته مونتاژ شده را انجام ندهد.
رویکرد بهتر: قبل از درخواست قیمت، عملیات تولید دقیق را تعریف کنید.
اشتباه ۲: انتخاب تجهیزات فقط بر اساس تعداد برشدهندهها
اگر طرح پانل نتواند از آنها به طور موثر استفاده کند، برشدهندههای بیشتر به طور خودکار بهرهوری بیشتری ندارند.
رویکرد بهتر: زمان چرخه واقعی و خروجی قابل قبول را با استفاده از پانلهای نمونه یکسان مقایسه کنید.
اشتباه ۳: نادیده گرفتن الزامات شبکه باقیمانده
عمق نادرست شیار میتواند بر استحکام جابجایی و رفتار جداسازی تأثیر بگذارد.
رویکرد بهتر: هندسه برشدهنده مورد نیاز و معیارهای بازرسی را در نقشه لحاظ کنید. بستهبندی.
اشتباه ۴: فرض اینکه همه مواد PCB سفت و سخت رفتار یکسانی دارند
ضخامت برد، ساختار مواد، قرارگیری مس و خواص مکانیکی بر الزامات فرآیند تأثیر میگذارند.
رویکرد بهتر: مواد و چیدمانهای نمونه را واجد شرایط کنید.
اشتباه ۵: نادیده گرفتن تنش برد مونتاژ شده
فرآیند جدا کردن پنل ممکن است حتی زمانی که لبه برد قابل مشاهده به نظر قابل قبول میرسد، کرنش مخرب ایجاد کند.
رویکرد بهتر: اجزای حساس را ارزیابی کنید و در جایی که قابلیت اطمینان محصول به آنها نیاز دارد، از بازرسیهای اضافی استفاده کنید.
اشتباه ۶: خرید بر اساس ادعاهای حداکثر سرعت
حداکثر سرعت پردازش ممکن است شامل بارگیری، تخلیه، تغییر و زمان از کار افتادگی نشود.
رویکرد بهتر: خروجی پذیرفته شده موثر را از کل اندازهگیری شده محاسبه کنید چرخهها.
اشتباه 7: سفارش بدون FAT مستند
بدون معیارهای پذیرش توافقشده، حل اختلافات فنی پس از ارسال دشوارتر میشود.
رویکرد بهتر: الزامات FAT را در قرارداد خرید لحاظ کنید.
13. چک لیست استعلام قیمت دستگاه برش V شکل اتوماتیک PCB برای خریداران بین المللی
یک درخواست کامل برای استعلام قیمت به تامین کنندگان کمک می کند تا تجهیزات مربوطه را توصیه کنند و خطر مقایسه پیشنهادات ناسازگار را کاهش می دهد.
قبل از تماس با CHIKIN CNC، اطلاعات زیر را آماده کنید.
| فیلد استعلام قیمت | اطلاعاتی که باید ارائه دهید |
|---|---|
| فرآیند مورد نظر | خط کشی V شکل، جداسازی برد از پیش خط کشی شده یا سایر عملیات مشخص شده |
| جنس PCB | FR4 یا سایر مشخصات واقعی مواد |
| چیده سازی PCB | تعداد لایه، ضخامت و جزئیات ساخت و ساز مربوطه |
| پانل ابعاد | حداقل، حداکثر و اندازههای رایج |
| ترسیم خط برش | موقعیتهای خط V، جهتگیری و الزامات شیار |
| طرحبندی پنل | بردها در هر پنل و انواع محصول |
| مرحله فرآیند | ساخت برد خالی یا پردازش پس از مونتاژ |
| محدودیتهای قطعات | اجزای حساس، فاصله لبهها و محدودیتهای جابجایی |
| هدف تولید | پنلهای مورد نیاز یا بردهای پذیرفته شده در ساعت |
| ترکیب محصول | تعداد مدلها و فرکانس تغییر مورد انتظار |
| الزامات کیفیت | تحملهای ابعادی، معیارهای بازرسی و پذیرش |
| اتوماسیون | الزامات مستقل، وابسته به اپراتور یا درون خطی |
| شرایط کارخانه | برق، هوا، استخراج، فضا و کشور محل نصب |
| نیازهای خدمات | آموزش، مستندات، گارانتی و قطعات یدکی |
| زمانبندی پروژه | برنامه FAT هدف، حمل و نقل و نصب |
پیام نمونه برای ارسال به تامین کننده
موضوع: درخواست استعلام دستگاه برش V شکل اتوماتیک PCB برای تولید PCB سخت
تیم CNC عزیز CHIKIN،
ما در حال ارزیابی یک راهکار برش V شکل اتوماتیک PCB برای خط تولید PCB سخت خود هستیم.
جزئیات درخواست ما به شرح زیر است:
-
فرآیند مورد نیاز: [V-scoring / جداسازی پنلهای از پیش برش خورده]
-
جنس PCB: [مواد و چیدمان]
-
ضخامت برد: [محدوده ضخامت]
-
ابعاد پنل: [طول و زمان؛ عرض]
-
ترتیب خط برش: [نقشه پیوست شده است]
-
خروجی مورد نیاز: [پانل یا تخته در ساعت]
-
برنامه تولید: [شیفت در روز]
-
الزامات اتوماسیون: [مستقل / درون خطی]
-
محل نصب: [کشور]
لطفاً پیکربندی مناسب دستگاه را پیشنهاد دهید و برگه اطلاعات فنی، چیدمان برش، گزینههای آزمایش نمونه، چرخه تولید تخمینی، الزامات نصب و قیمت تجاری را ارائه دهید.
همچنین مایلیم در مورد آزمایش پذیرش کارخانه، آموزش اپراتور و پشتیبانی قطعات یدکی صحبت کنیم.
با احترام،
[نام / شرکت]
خریداران میتوانند الزامات درخواست خود را از طریق صفحه تماس و استعلام قیمت CHIKIN CNC ارسال کنند.
یک بسته کامل طراحی و اهداف تولید واضح، بحث فنی را نسبت به درخواست استعلام قیمت فقط بر اساس نام دستگاه، پربارتر میکند.
14. سوالات متداول
تفاوت بین دستگاه برش V شکل خودکار PCB و دستگاه جداکننده پنل PCB چیست؟
یک دستگاه برش V خودکار، معمولاً در طول ساخت برد خالی، شیارهای V شکل را در یک پنل PCB ایجاد میکند. یک دستگاه جداکننده پنل، بردهای جداگانه را در امتداد خطوط شیار موجود یا سایر ویژگیهای جداسازی طراحی شده جدا میکند.
برخی از لیستهای محصول از این اصطلاحات به طور گسترده استفاده میکنند. خریداران باید مکانیسم واقعی و مرحله تولید پشتیبانی شده توسط دستگاه خاص را تأیید کنند.
آیا یک دستگاه برش خودکار PCB V شکل با ۸ برش، همیشه سریعتر از یک مدل ۴ برشی است؟
خیر. تعداد برش بالاتر، خروجی به نسبت بالاتر را تضمین نمیکند.
عملکرد به درگیری برش، طرح پنل، زمان راهاندازی، توالی پردازش، بارگیری، تخلیه و در دسترس بودن عملیات بستگی دارد.
قبل از انتخاب پیکربندی، اندازهگیریهای چرخه کامل را با استفاده از همان پنلهای PCB نمونه مقایسه کنید.
آیا یک دستگاه برش V شکل اتوماتیک PCB میتواند بردهای چند لایه FR4 را پردازش کند؟
به طور بالقوه، به شرطی که دستگاه خاص از جنس، ضخامت، انباشت و هندسه شیار یا جداسازی مورد نیاز پشتیبانی کند.
ساخت چند لایه ملاحظات دیگری از جمله فاصله مس داخلی و کیفیت برد نهایی را مطرح میکند.
این درخواست باید با تأمینکننده بررسی و با استفاده از پنلهای نمونه تأیید شود.
آیا دستگاه میتواند PCBهای انعطافپذیر را پردازش کند؟
امتیازدهی V-معمولی معمولاً برای پنلهای PCB سفت و سخت مناسبتر از مدارهای انعطافپذیر است.
جداسازی PCB انعطافپذیر اغلب به روشهای دیگری نیاز دارد زیرا زیرلایههای انعطافپذیر مانند سفت و سخت رفتار نمیکنند. لمینتها در حین برش و جداسازی.
برای کاربردهای FPC، فرآیندهای جایگزین مانند برش مسیر یا لیزر ممکن است پس از ارزیابی مهندسی مناسبتر باشند.
عمق برش V چگونه تأیید میشود؟
عمق شیار و شبکه باقیمانده را میتوان با استفاده از روشهای اندازهگیری ابعادی مناسب یا بازرسی مقطعی ارزیابی کرد.
روش پذیرش و تلرانسها باید قبل از تولید تعریف شوند.
اندازهگیریها باید مکانهای نمونه و نمونههای مکرر را پوشش دهند، نه اینکه به یک مشاهده بصری واحد متکی باشند.
آیا میتوان از تجهیزات برش V پس از مونتاژ SMT استفاده کرد؟
بستگی به این دارد که آیا تجهیزات جداسازی نهایی را انجام میدهند و آیا طراحی PCB مونتاژ شده برای آن فرآیند مناسب است یا خیر.
جداسازی پس از مونتاژ نیاز به توجه ویژه به اجزای مجاور، اتصالات لحیم، پشتیبانی برد و کرنش مکانیکی دارد.
دستگاهی که فقط برای ایجاد برش V در طول ساخت طراحی شده است، نباید فرض شود که برد مونتاژ شده را انجام میدهد. جدا کردن پنل.
چگونه ظرفیت یک دستگاه برش V شکل اتوماتیک PCB را محاسبه کنم؟
زمان کامل مورد نیاز برای پردازش یک پنل، شامل عملیات بارگیری و تخلیه مکرر را اندازهگیری کنید.
آن چرخه را به تعداد پنلهای نظری در ساعت تبدیل کنید، سپس آن را برای در دسترس بودن عملیاتی واقعی تنظیم کنید.
برای محاسبه خروجی قابل قبول برد، در تعداد بردها در هر پنل و بازده پاس اول اندازهگیری شده ضرب کنید.
این مقایسه واقعبینانهتری نسبت به حداکثر ارقام سرعت برش ارائه میدهد.
قبل از خرید چه مشخصاتی باید درخواست کنم؟
اصول عملکرد دستگاه، چیدمان برش، اندازه پنلهای پشتیبانی شده، محدودیتهای مواد و ضخامت، تلرانسهای پردازش مربوطه، الزامات ابزار، عملکرد چرخه کامل، ابعاد دستگاه و مقررات ایمنی را درخواست کنید.
همچنین مستندات تعمیر و نگهداری، قطعات یدکی موجود، شرایط گارانتی و ترتیبات آزمایش نمونه را درخواست کنید.
پارامترهای نامشخص را به عنوان استاندارد در نظر نگیرید ویژگیها.
آیا پردازش خودکار V-cut برای یک کارخانه PCB با ترکیب بالا مناسب است؟
میتواند باشد، اما پاسخ به شدت به فرکانس تغییر و سازگاری پنل بستگی دارد.
یک کارخانه که تعداد کمی از طرحهای پنل تکراری را پردازش میکند، ممکن است از یک چیدمان چند برشی تخصصیتر بهرهمند شود.
یک کارخانه با ترکیب بالا باید تأکید بیشتری بر انعطافپذیری فیکسچر، زمان راهاندازی، الزامات برنامهریزی و حجم کار اپراتور داشته باشد.
چه مواردی باید در طول آزمایش پذیرش کارخانه بررسی شوند؟
یک FAT معنادار باید پیکربندی دستگاه، سازگاری واقعی پنل، کیفیت پردازش، عملکرد چرخه تکرار، کنترلهای عملیاتی، عملکردهای ایمنی مربوطه و مستندات مورد نیاز را تأیید کند.
این آزمایش باید از پنلهای نماینده مشتری و معیارهای پذیرش مورد توافق طرفین استفاده کند.
یک نمایش عملیاتی به تنهایی معادل یک FAT کامل نیست.
چگونه میتوانم یک توصیه مناسب برای تجهیزات برش V شکل CHIKIN CNC دریافت کنم؟
نقشه پنل PCB، جنس، ضخامت، طرح خط برش، فرآیند مورد نظر، حجم تولید و الزامات کیفی را آماده کنید.
سپس با CHIKIN CNC تماس بگیرید تا در مورد پیکربندی مناسب تجهیزات بحث کنید و درخواست بررسی فنی دهید.
میتوانید با کاتالوگ تجهیزات CHIKIN CNC شروع کنید یا الزامات خود را از طریق صفحه درخواست رسمی ارسال کنید.
نتیجهگیری
انتخاب دستگاه برش V شکل خودکار PCB مناسب با درک فرآیند تولید PCB، نه انتخاب دستگاهی با بیشترین تعداد برش.
برای تولید PCB سفت و سخت، عوامل مهم عبارتند از هندسه پنل، الزامات برش یا جداسازی، چیدمان برش، سازگاری ابزار، تکرارپذیری، کنترل کیفیت و توان عملیاتی موثر تولید.
پیکربندی تک برش ممکن است برای برخی عملیات کافی باشد، در حالی که یک دستگاه چند برش ممکن است مزایایی برای طرحبندیهای مکرر پنل و برنامههای تولید دشوار ارائه دهد. انتخاب مناسب به عملکرد اندازهگیری شده، ترکیب محصول و کل هزینه مالکیت بستگی دارد.
قبل از ثبت سفارش، تولیدکنندگان PCB و تیمهای خرید خارج از کشور باید عملکرد دستگاه مورد نظر را تأیید کنند، مشخصات خاص مدل را درخواست کنند، نمونههای نماینده را ارزیابی کنند و الزامات پذیرش کارخانه را به روشنی تعیین کنند.
CHIKIN CNC چندین گزینه تجهیزات مرتبط با برش V را برای کاربردهای پردازش PCB صنعتی ارائه میدهد. خریداران میتوانند صفحات محصولات تک، چهار، شش و هشت برشی موجود را بررسی کرده و شرایط تولید خاص خود را با تیم فنی سازنده در میان بگذارند.
آیا قصد دارید فرآیند برش V شکل یا جداسازی پنل PCB خود را ارتقا دهید؟
نقشههای پنل PCB، جنس برد، طرح خط برش، خروجی هدف و الزامات کارخانه خود را با CHIKIN CNC به اشتراک بگذارید.