¿Qué es una máquina de corte en V y qué problema de producción resuelve?
Una máquina V-CUT se utiliza en el procesamiento de paneles de PCB, pero el nombre puede referirse a dos operaciones diferentes: el corte en V , que crea una ranura controlada en un panel rígido, y el despanelado , que separa las placas individuales a lo largo de las ranuras ya hechas. La distinción es importante. Una planta de fabricación de PCB puede necesitar formar líneas de corte posicionadas con precisión en laminado desnudo; una fábrica SMT o EMS puede necesitar separar placas completamente ensambladas sin doblar las delicadas uniones de soldadura o los componentes de montaje superficial.
Para un equipo de compras, la pregunta correcta no es simplemente "¿Cuál es la mejor máquina de corte en V?", sino "¿Qué operación debe realizar esta máquina en nuestra placa específica, a qué ritmo de producción y con qué riesgo aceptable?". Una línea que compra equipos de hendido cuando necesita un separador de ensamblaje, o viceversa, puede generar una costosa brecha en el proceso, incluso si la máquina en sí está bien construida.
Esta guía se centra en la selección de equipos para fabricantes de PCB, líneas de ensamblaje SMT, proveedores de servicios de fabricación electrónica e integradores de equipos. Cubre las diferencias entre marcado y separación, configuraciones de cortadoras, especificaciones técnicas, métodos de control de calidad, costo operativo total y un proceso práctico de solicitud de cotización (RFQ) y prueba de aceptación en fábrica (FAT).
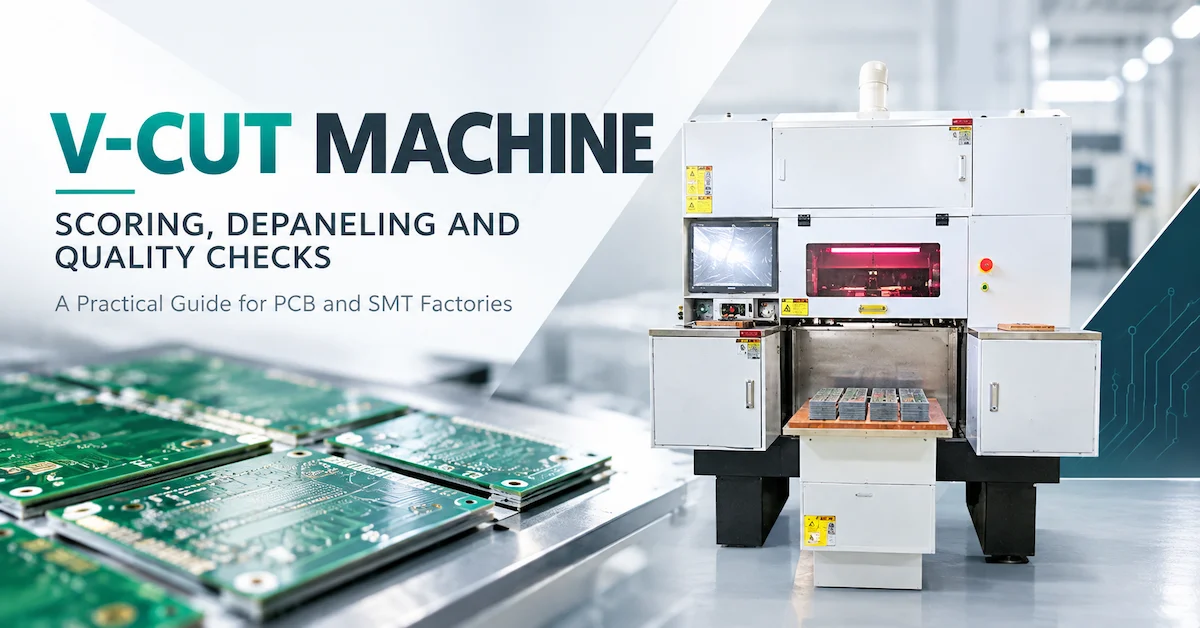
Puntuación en V frente a despanelado: confirme el funcionamiento antes de elegir el equipo.
El ranurado en V de la PCB crea una línea débil controlada.
Durante el proceso de ranurado en V, una herramienta de corte crea una ranura en forma de V a lo largo de una línea de separación recta predefinida. En muchos procesos de fabricación de placas de circuito impreso (PCB), las ranuras se forman desde lados opuestos de un panel rígido, dejando un espesor residual controlado de material sin cortar. Este material residual debe ser lo suficientemente resistente para mantener la estabilidad del panel durante la manipulación y los procesos posteriores, pero lo suficientemente flexible para permitir la separación prevista posteriormente.
El marcado se suele considerar antes de dividir el conjunto en placas individuales. Los compradores deben especificar si necesitan marcado a una o dos caras, la geometría de la ranura requerida, la planitud del panel, la composición del material y el método de medición. Una afirmación como «la máquina corta FR-4» no constituye un requisito técnico completo.
El proceso de separación de paneles de PCB separa el panel ya marcado.
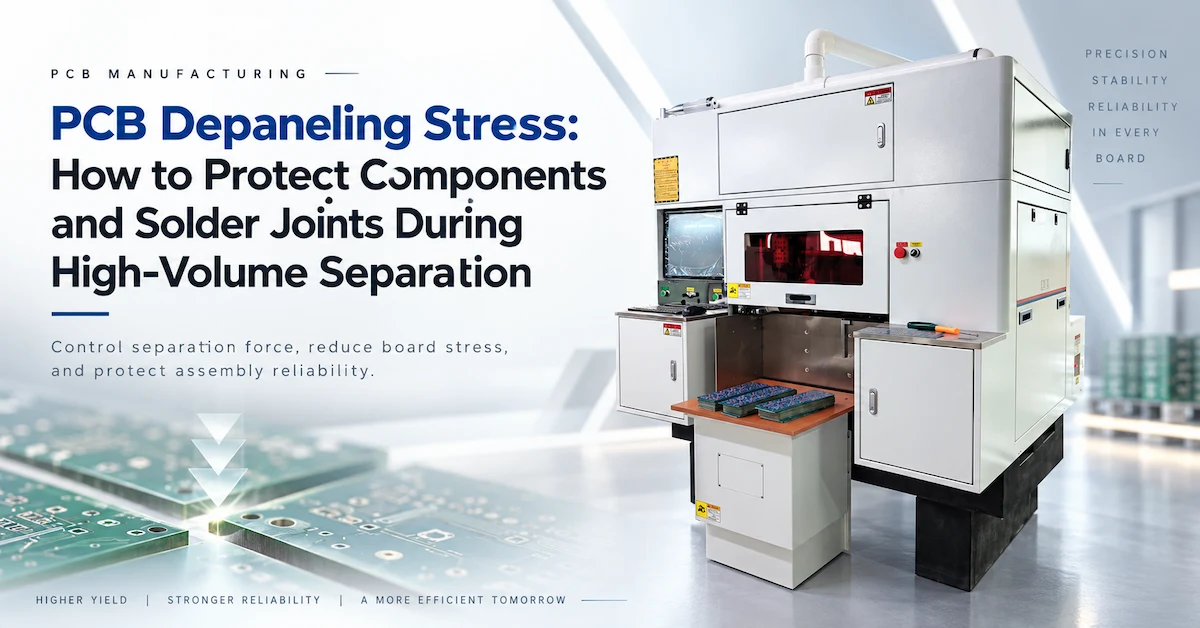
En el proceso de separación de placas, el objetivo es diferente: liberar cada placa terminada siguiendo la línea de corte preparada, controlando la deflexión, la calidad de los bordes, el contacto del operario y la inspección posterior. Una placa de circuito impreso precortada puede contener conectores altos, condensadores cerámicos, blindaje montado, componentes pesados o uniones de soldadura cerca de la línea de corte. Incluso cuando la placa se separa correctamente, una flexión excesiva puede producir daños que no son inmediatamente visibles.
La máquina de corte en V para PCB de una sola cuchilla de CHIKIN, diseñada para el despanelado controlado, se centra en este caso de uso de separación controlada. Su página web muestra un diseño protegido de la máquina, controles táctiles, indicador de estado y un área de trabajo guiada. No obstante, antes de su aprobación, los compradores deben obtener las especificaciones exactas del modelo y una demostración del proceso de corte.
| Pregunta de compra | Equipo de puntuación en V | Equipo de despanelado con ranura en V |
|---|---|---|
| Operación principal | Crea una o más ranuras en forma de V. | Tablas separadas en las líneas de ranura existentes |
| Estado típico del material | Panel de PCB rígido antes de la separación final | PCB ranurado sin recubrimiento o PCBA ranurado ensamblado |
| Geometría clave | Profundidad, ángulo, ubicación y red residual de la ranura | Soporte de la placa, alineación, ruta de separación y espacio libre para componentes |
| Riesgos importantes | Grosor incorrecto de la banda, ranuras irregulares, daños en el material. | Flexión de la placa, tensión en las juntas de soldadura, astillamiento y contacto de los componentes |
| Evidencia de aceptación | Mediciones de ranuras en paneles representativos | Inspección de bordes, comprobaciones relacionadas con la tensión, producción repetible de placas en buen estado. |
Regla práctica: pida al proveedor que le muestre el panel exacto que se está procesando. Algunas descripciones de productos usan indistintamente los términos "corte en V", "ranurado en V", "marcado" y "separación"; la demostración y la descripción escrita del proceso deben aclarar cualquier ambigüedad.
¿Qué fabricantes y fábricas de paneles de circuitos impresos son buenos candidatos?
Una máquina de corte en V resulta más atractiva cuando el diseño del tablero ofrece líneas de separación rectas y accesibles, y el proceso puede repetirse en condiciones controladas. Las siguientes aplicaciones tienen diferentes prioridades de compra:
- Plantas de fabricación de PCB: profundidad de ranura en V estable, rectitud, comportamiento de alimentación, eliminación de material uniforme y espesor residual de la banda medible en muchos paneles.
- Líneas de montaje SMT y PCBA: protección de los componentes instalados, las uniones de soldadura y los bordes de la placa durante la última etapa de separación mecánica.
- EMS y fabricantes por contrato: cambios entre paneles de clientes, gestión de recetas, guías ajustables, almacenamiento de accesorios y un tiempo predecible para la primera placa en buen estado.
- Fabricantes de LED y PCB con núcleo metálico: compatibilidad con la estructura de capas actual a base de aluminio o cobre, especialmente cuando una placa larga o un sustrato disipador de calor se comporta de manera diferente al FR-4 estándar.
- Proveedores de la industria automotriz, la electrónica de potencia y el control industrial: verificación documentada del proceso, ajustes trazables, controles de calidad repetibles y evidencia de que el proceso no compromete la fiabilidad del producto.
- Departamentos de prototipos y nuevos productos: baja carga de herramientas, configuración sencilla y flexibilidad para revisiones de diseño frecuentes en lugar de la máxima producción nominal.
El proceso de corte en V no es automáticamente adecuado para todos los paneles. Los bordes curvos, las ranuras internas, los circuitos flexibles delicados, los segmentos de separación cortos y discontinuos, y los componentes ubicados peligrosamente cerca de la ranura pueden requerir otros métodos. Cuando el diseño exige contornos complejos o una mínima flexión, conviene evaluar una máquina de perforación y fresado de PCB , un separador de fresado adecuado o un sistema de procesamiento láser específico para la aplicación. La elección debe validarse en función del material y el diseño de la placa, no solo del nombre del proceso anunciado.
Cómo comparar las máquinas de corte en V de una, cuatro, seis y ocho cuchillas
El número de fresas es un punto de partida para seleccionar la arquitectura de la máquina, pero no un multiplicador de producción garantizado. La capacidad de producción real depende de cuántas fresas estén activas simultáneamente, cómo se indexan los paneles, el espaciado de las herramientas, el tiempo de carga, el número de líneas de corte, el cambio de utillaje y las paradas relacionadas con la calidad.
| Opción de producto CHIKIN | Justificación de la compra | Discusión sobre la mejor opción | Verifique antes de realizar el pedido. |
|---|---|---|---|
| Máquina de corte en V para PCB de una sola cuchilla | Separación controlada y focalizada de paneles con ranura en V adecuados | Celdas SMT/EMS, producción moderada, proceso guiado por el operador. | Ya sea que forme ranuras o solo separe placas de circuito impreso premarcadas; manipulación y separación |
| Máquina de corte en V para PCB con 4 cortadoras automáticas | Múltiples posiciones de corte y estación de trabajo cerrada y organizada. | Trabajos repetitivos en paneles que justifican una mayor automatización | Configuración de la herramienta, ancho de corte útil, tiempo de configuración y capacidad de muestreo. |
| Máquina de corte en V para PCB con 6 cortadoras automáticas | Más herramientas de corte para un procesamiento repetible de cortes en V en un área de trabajo protegida. | Paneles rígidos de mayor volumen con patrones repetibles. | Creación de puntuación real versus separación, ajuste de la herramienta, acceso al servicio |
| Máquina de corte en V para PCB con 8 cortadoras automáticas | Formato multicorte comercializado para el procesamiento productivo de paneles rígidos. | Familias de producción establecidas y repetitivas | Capacidad de procesamiento simultáneo, rango de paso, resultados de muestra y espacio en el suelo |
Las páginas de los modelos describen diferentes propósitos, y algunas descripciones combinan terminología de corte en V y separación. Por ello, esta tabla sirve como marco de comparación para compradores , no como una afirmación de que todas las máquinas listadas utilicen el mismo mecanismo de corte.
¿Cuándo tiene sentido utilizar una máquina de una sola cuchilla?
Un sistema de una sola cuchilla puede ser más fácil de justificar cuando la fábrica tiene un número limitado de líneas de ranura rectas, un objetivo de producción diario modesto o cambios de ingeniería frecuentes. Puede simplificar la configuración inicial. Sin embargo, los compradores deben confirmar si los ajustes de fijación y la manipulación manual necesarios realmente permiten alcanzar el tiempo de ciclo previsto. Un precio de compra bajo pierde su atractivo cuando el operario debe reposicionar cada panel repetidamente.
¿Cuándo debería una fábrica considerar la posibilidad de utilizar varias cortadoras?
Un sistema de corte múltiple resulta útil cuando se trabaja con familias de paneles repetitivas y se pueden coordinar de manera eficiente las posiciones de corte o las etapas de procesamiento. Sin embargo, pasar de cuatro a ocho cortadoras puede implicar más ajustes, consumibles y tareas de mantenimiento. Solicite una tasa demostrada, medida en paneles aceptados por hora , no una tasa teórica inferida a partir del número de cortadoras.
Compare la máquina que rodea su panel, no solo la cantidad de cuchillas.
Solicitar una revisión de configuración basada en paneles →La lista de verificación de especificaciones técnicas más importante
Un presupuesto útil para una máquina especifica los límites de funcionamiento y las condiciones de medición. Las denominaciones como «alta precisión», «automática» o «de grado industrial» no son suficientes para comparar dos proveedores. Utilice la lista de verificación a continuación para solicitar información y marque cada elemento como confirmado, dependiente de opciones o sujeto a pruebas de muestra.
| Especificación o control | Información que el comprador debe solicitar | Por qué afecta a la producción |
|---|---|---|
| Proceso real | Puntuación, separación o ambas; capacidad unilateral o bilateral | Evita comprar la estación de procesamiento incorrecta |
| Envoltura del panel | Longitud/anchura máxima y mínima; área de trabajo efectiva | Determina la compatibilidad del formato y la estrategia de instalación. |
| Grosor de la placa y sustrato | Rango de espesores admitidos y materiales laminados/con núcleo metálico aprobados. | Modifica la carga, la geometría de la ranura y el riesgo. |
| Estructura de cortadora | Número de fresas, tipo de cuchilla, diámetro, ángulo, montaje y espaciado. | Afecta la consistencia de la ranura, el desgaste y el mantenimiento. |
| Geometría de puntuación | Ángulo de ranura, rango de profundidad alcanzable, control de posición, medición de la banda residual | Controla el comportamiento de separación |
| Libreta de PCB/PCBA | Distancias mínimas admitidas entre línea y componente, y entre herramienta y componente. | Protege componentes altos o delicados. |
| Alimentación, movimiento y registro | Sistema de guía, método de referencia, velocidad de avance, alineación/visión (si se proporciona) | Reduce la deriva de la configuración y el movimiento del panel. |
| Manejo | Manual, semiautomático o en línea; dirección de carga/descarga | Determina la integración de mano de obra y de línea. |
| Rendimiento | Paneles aceptados/hora en un trabajo de referencia definido, con carga incluida. | Hace que las cotizaciones sean comparables |
| Configuración/cambio | Puntos de ajuste, almacenamiento de recetas, prueba de cambio | Fundamental para la producción de EMS de alta variedad. |
| Seguridad y servicios públicos | Protección/enclavamientos, parada de emergencia, extracción, ESD y alimentación local | Facilita la instalación y el funcionamiento seguro. |
| Mantenimiento | Procedimiento de limpieza, método de cambio de cuchillas, repuestos e intervalos de inspección. | Determina el costo total de propiedad |
| Validación | Programa de muestra, FAT/SAT, informes, instrumentos de medición | Convierte las declaraciones de marketing en evidencia. |
| Alcance comercial | Incoterms, instalación/formación, garantía, canal de respuesta | Evita obligaciones sin precio después de la entrega. |
No transfiera datos de rendimiento entre diferentes familias de máquinas. Por ejemplo, una taladradora CHIKIN de alta velocidad puede publicar datos de precisión de posicionamiento o RPM del husillo, pero estos valores no describen la precisión de una máquina V-CUT no relacionada. Debe obtenerse la especificación V-cut para el modelo y la configuración específicos que se estén analizando.
Geometría de la ranura, espesor residual de la red y fuerza de separación
Por qué el espesor residual de la banda es una variable de proceso crítica
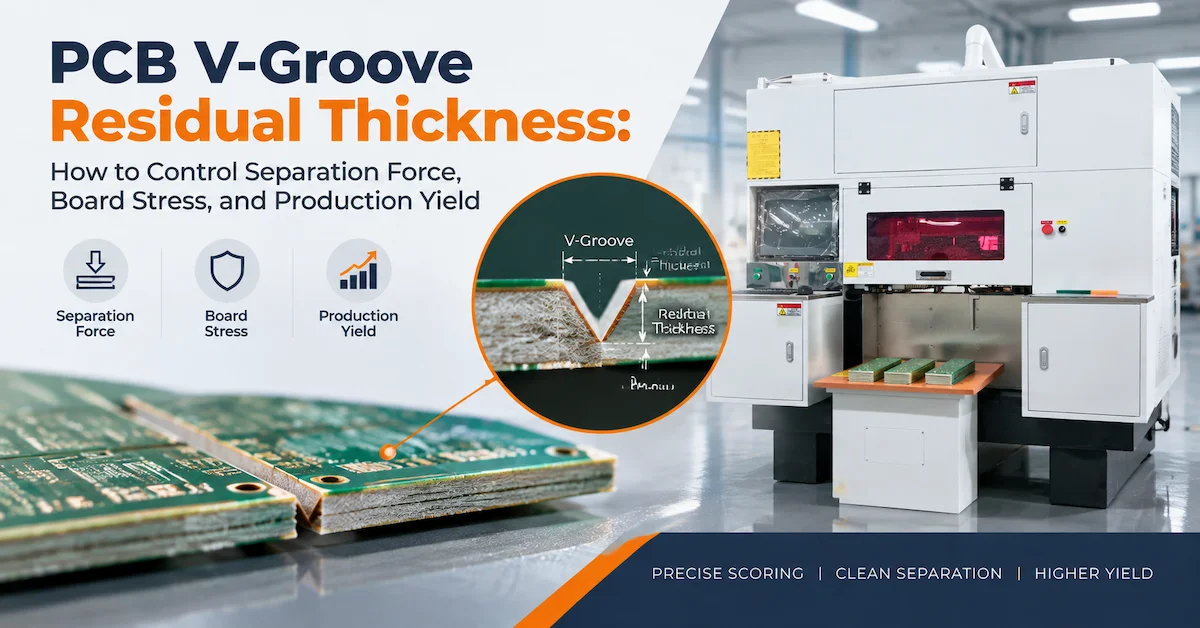
Para un panel ranurado de doble cara, la banda sin cortar se puede expresar aproximadamente como:
Espesor residual de la banda ≈ espesor total de la tabla − profundidad de la ranura superior − profundidad de la ranura inferior.
Esta relación es útil para las discusiones sobre procesos, pero no constituye una tolerancia de producto universal. La construcción del laminado de PCB, la distribución del cobre, la ubicación de las ranuras superior e inferior, la variación del material y la incertidumbre de la medición afectan el resultado final. Una placa con una banda más gruesa puede requerir una mayor fuerza de separación; una banda demasiado delgada puede romperse durante la manipulación, el transporte, la impresión con plantilla o el ensamblaje. El rango de operación correcto debe incluirse en el diseño aprobado por el cliente y en el plan de validación del proceso.
Qué deben verificar los compradores en muestras reales
- Inspeccione el plano de marcado suministrado y confirme que las coordenadas de referencia coinciden con las del programa de la máquina.
- Compruebe la ubicación y la rectitud de la ranura en V en relación con la geometría del tablero acabado.
- Mida la profundidad representativa de las ranuras o el espesor restante de la banda al principio, en el medio y al final de una línea procesada, utilizando el método aprobado.
- Compare los resultados obtenidos en paneles procedentes de diferentes ubicaciones del lote de material entrante, incluidos los paneles con variaciones de curvatura o espesor previstas.
- Inspeccione el cobre y el laminado cerca de la ranura para detectar desgarros, deshilachados, astillamientos o daños localizados.
- Realice la prueba de separación necesaria e inspeccione los bordes resultantes y los componentes cercanos.
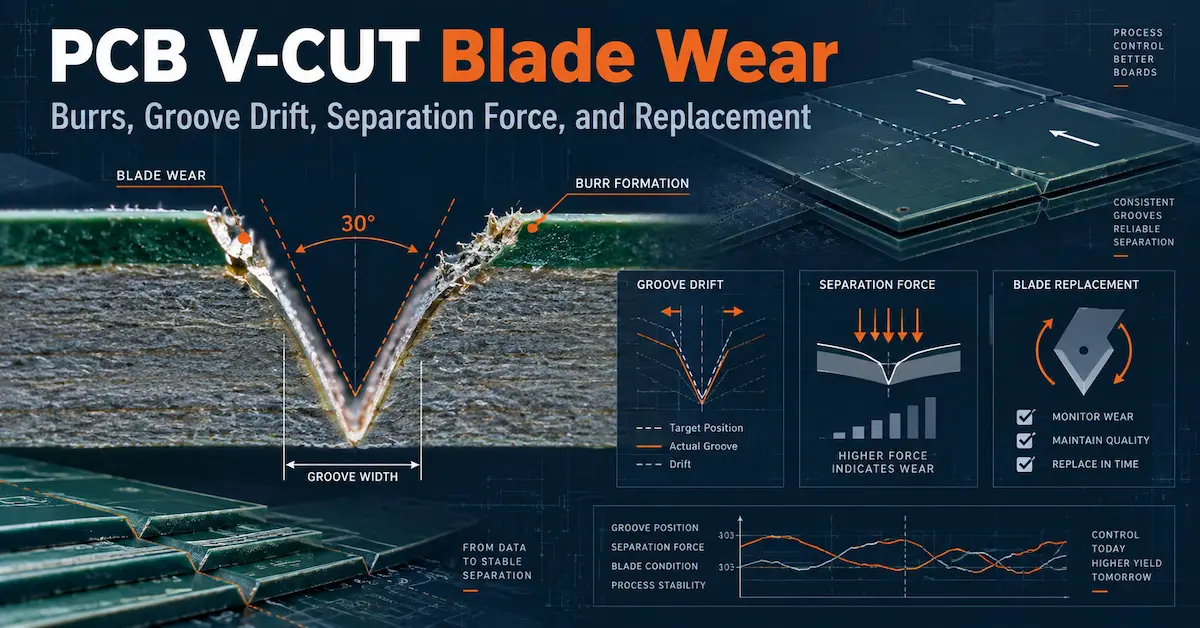
El comprador también debería preguntar cómo se supervisan el desgaste de la fresa, la excentricidad de la hoja, el soporte del panel y el ajuste de la guía. Un operario puede producir inicialmente un panel limpio, pero puede desarrollarse una desviación tras un corte prolongado. El artículo técnico de CHIKIN sobre el desgaste de la hoja y la desviación de la ranura en el corte en V de PCB explica por qué las rebabas y los cambios en la fuerza de separación deberían dar lugar a una investigación del proceso en lugar de a la sustitución automática de la hoja.
La holgura de los componentes no es un número universal.
En una placa ensamblada, la distancia de seguridad entre una línea de corte V y un condensador MLCC, conector, transformador o junta de soldadura depende del ensamblaje, el soporte mecánico, el material y el método de separación. No publique un valor de separación sin justificación como norma general del sector. En su lugar, solicite a los equipos de diseño y calidad que identifiquen las zonas sensibles y validen el método propuesto en una placa con componentes instalados. Si el panel requiere una flexión considerable cerca de piezas frágiles, un proceso de separación diferente podría ser una mejor inversión.
Calidad de producción: qué puede salir mal y cómo diagnosticarlo
La selección de equipos debe incluir un plan de respuesta ante fallas. La tabla a continuación distingue entre síntomas y posibles causas; ningún síntoma por sí solo demuestra que una pieza en particular sea defectuosa.
| Problema observado | Posibles contribuyentes | Primeros controles |
|---|---|---|
| Profundidad desigual de la ranura en V | Variación del espesor del panel, posición de la cuchilla, soporte, contaminación de los accesorios | Mida las profundidades superior e inferior, el grosor del panel y la alineación de la herramienta. |
| Rebabas o deshilachamiento de fibra de vidrio | Cuchilla desgastada, alimentación inadecuada, características del material, desalineación. | Compare el estado de la cuchilla, los ajustes del proceso y muestras del mismo material. |
| Alta fuerza de separación | Exceso de residuos de telaraña, mala consistencia de la ranura, método de separación incorrecto | Medir la tendencia de la fuerza restante en la web y los documentos |
| Desconchones en los bordes o grietas en el laminado | Movimiento del panel, condición incorrecta de la herramienta de corte, demasiada deflexión. | Inspeccione el soporte y las muestras de borde de alta magnificación. |
| Daños intermitentes en la placa | Variabilidad de la carga, paneles deformados, cambios en los accesorios o en los turnos de trabajo. | Compare lotes, operadores y configuraciones de la máquina. |
| Tensión en la junta de soldadura o en el componente cerámico | Deformación de la tabla, soporte inadecuado, componentes demasiado cerca de la ranura. | Examine los paneles de prueba poblados y evalúe la eliminación de paneles alternativos. |
| Producción lenta a pesar de muchos cortadores. | Cuello de botella en la carga, ajustes frecuentes, atascos o retraso en la inspección. | Cronometrar el ciclo completo del panel aceptado, no solo el movimiento de la máquina. |
Separe la evidencia en tres grupos: estado de la máquina , diseño/material del tablero y proceso de manipulación . Esto evita que el equipo de mantenimiento reemplace las cuchillas cuando la verdadera causa es la deformación del panel o una fijación insuficiente. Además, optimiza la asistencia del proveedor: las fotos, los planos del panel, la configuración de la máquina y la distribución de defectos son mucho más útiles que una queja general sobre un "mal corte".
Rendimiento, equilibrio de la línea y coste por placa aceptada
Una máquina V-CUT automática debe evaluarse en función de la línea de producción, no de forma aislada. Para una estimación de planificación sencilla:
Paneles brutos por hora = 3.600 ÷ tiempo de ciclo completo en segundos.
Paneles buenos por hora = paneles brutos/hora × disponibilidad operativa × rendimiento de primera pasada.
Por ejemplo, un ciclo hipotético de 30 segundos proporciona 120 paneles brutos por hora. Con una disponibilidad operativa ilustrativa del 85 % y un rendimiento de primera pasada del 99 %, el resultado es de aproximadamente 101 paneles aceptados por hora . Estas cifras son solo un ejemplo de cómo calcular la capacidad; no constituyen afirmaciones sobre el producto CHIKIN .
El ciclo debe incluir carga, alineación, corte o separación, extracción y comprobaciones inmediatas necesarias. Para una línea con múltiples cortadoras paralelas, registre el tiempo de herramienta por separado del tiempo de estación completa. En una planta EMS, mida también el tiempo de cambio: una máquina que funciona bien en lotes largos y repetitivos puede fallar en trabajos cortos que requieren ajustes frecuentes de guías o fijaciones.
Evalúe el costo por placa en buen estado en lugar de solo el precio del equipo. Un modelo contable viable es:
Costo por panel aceptado = (costo del equipo asignado + mano de obra + cortadores/consumibles + mantenimiento + energía + retrabajo + costo por tiempo de inactividad) ÷ paneles aceptados.
El método contable exacto puede variar. Lo fundamental es incluir las pérdidas por defectos y el tiempo de inactividad junto con los gastos de capital, ya que la máquina de menor costo en la cotización no siempre es la solución de producción más económica.
Qué incluir en una solicitud de cotización para una máquina V-CUT
Una solicitud de cotización sólida permite al fabricante de equipos recomendar una máquina para una aplicación real y reduce las preguntas posteriores. Adjunte un plano del panel o datos Gerber/ODB++ cuando su empresa lo permita e identifique los archivos confidenciales como información de diseño controlada.
| Campo RFQ | Ejemplo de la información que se debe proporcionar |
|---|---|
| Operación requerida | Crear puntuaciones V en paneles desnudos / desmontar PCBA pre-punteados / necesita aclaración |
| Material de tablero | FR-4, FR-4 multicapa, MCPCB u otra pila definida |
| Dimensiones del panel | Longitud, anchura, grosor, límites de planitud y número de paneles. |
| Detalles de la ranura | Número de líneas, dirección, requisito de puntuación superior/inferior, geometría o referencia del dibujo. |
| Asamblea estatal | Panel desnudo, PCB parcialmente ensamblado o PCBA completamente poblado |
| Características de riesgo | MLCC sensibles, conectores, cobre cerca del borde, componentes altos |
| Volumen de producción | Paneles por turno, turnos por día, volúmenes máximos, número de SKU |
| Método de producción | Carga manual independiente, integración semiautomática o en línea. |
| Objetivos de calidad | Método de inspección de ranuras/bordes acordado, límites de defectos aceptables |
| Condiciones de la planta | Voltaje/frecuencia, aire comprimido, extracción, controles ESD, huella |
| Requisitos comerciales | Destino de entrega, condiciones de envío requeridas, fecha de instalación prevista |
| Solicitud de validación | Muestra de prueba, vídeo/datos de la prueba de aceptación en fábrica (FAT), manuales del operador, propuesta de repuestos. |
La cotización técnica debe especificar la configuración propuesta, las exclusiones, las condiciones de aceptación medibles, las necesidades del operador, las condiciones de cambio de formato y el alcance del servicio posventa. Si la máquina ofrece funciones opcionales, se debe indicar si están incluidas en el precio base.
¿Ya tiene listos los planos de sus paneles y los objetivos de producción?
Envíe su solicitud de cotización para la máquina V-CUT →Pruebas de aceptación en fábrica: Compruebe el proceso antes del envío.
Una demostración exitosa y una prueba de aceptación repetible no son lo mismo. El comprador debe acordar el protocolo FAT antes de finalizar el pedido, especialmente al adquirir un producto de alta fiabilidad o para una planta con placas ensambladas costosas.
Una secuencia FAT práctica
- Confirme la identidad y la configuración. Registre el modelo de la máquina, el número de fresa, los accesorios incluidos, los controles y la configuración aprobada de la máquina.
- Verifique los controles de seguridad. Demuestre el funcionamiento de la parada de emergencia, las protecciones, los enclavamientos pertinentes, las alarmas, la lógica de reinicio seguro y la documentación eléctrica adecuada para el país de instalación.
- Verifique las muestras de referencia. Compare las dimensiones, el material, la configuración y el plano de ranurado del panel recibido con el plan de pruebas aprobado.
- Realice el procesamiento de la primera muestra. Documente el procedimiento de configuración, la alineación, la posición de la cuchilla, la calidad de la ranura o separación y los resultados de la medición inicial.
- Repita el procedimiento con un lote representativo. Pruebe suficientes paneles consecutivos para observar desviaciones, errores de manipulación y el flujo real, en lugar de utilizar solo un panel que funcione correctamente.
- Inspeccione la calidad. Utilice los criterios de inspección acordados para la geometría de las marcas, los bordes, las rebabas, las grietas, los residuos y el estado de la placa; añada la inspección eléctrica o funcional pertinente cuando se especifique.
- Registre el ciclo real. Incluya la carga y descarga por parte del operario, el movimiento de la máquina, las interrupciones y cualquier control de calidad inmediato que sea necesario.
- Realice el cambio si procede. Repita el proceso con una segunda familia de paneles cuando la máquina esté destinada a la producción de alta variedad.
- Documentos de entrega. Verifique las instrucciones de funcionamiento, la lista de repuestos, el plan de mantenimiento, la copia de seguridad de la configuración, el alcance de la garantía y el proceso de contacto con el servicio técnico.
Los umbrales de aprobación/rechazo de la prueba de aceptación en fábrica (FAT) deben definirse con antelación y vincularse al diseño del panel y a los requisitos de calidad del cliente. La declaración general de un proveedor sobre su "alta precisión" no sustituye a los datos de aceptación medidos. La puesta en marcha o la prueba de aceptación en sitio (SAT) deben abordar por separado las interfaces de la instalación, el funcionamiento local y la competencia del operador.
Para la selección entre métodos de separación fundamentalmente diferentes, CHIKIN también publica una comparación de métodos de separación de placas de circuito impreso . Utilice esa comparación cuanto antes, antes de invertir tiempo en validar equipos de corte en V para una geometría más adecuada para el fresado o el corte láser.
Mantenimiento, consumibles y fiabilidad a largo plazo
El rendimiento del corte en V varía con el uso. Los filos de corte se desgastan, se acumulan resina y polvo, las superficies de guía pueden contaminarse y los accesorios pueden perder un soporte constante. Por lo tanto, un plan preventivo debe combinar un programa de mantenimiento basado en el tiempo con evidencia de la calidad del tablero.
Un registro operativo útil incluye el número de pieza de la fresa, la fecha de instalación, el material procesado, la longitud de corte acumulada o el número de paneles procesados, las observaciones de la inspección de ranuras/bordes, los cambios de configuración y el motivo de cada reemplazo. La vida útil de la cuchilla no se puede describir con precisión mediante un único valor, ya que el material, la profundidad de la ranura, la composición de la producción y las condiciones de funcionamiento varían.
Al adquirir herramientas de repuesto, proporcione el plano original de la herramienta, el diámetro, el tamaño del orificio, el ángulo de la hoja o el formato del diente, el material, la velocidad de la máquina y las especificaciones de la ranura o el borde. CHIKIN ofrece una hoja de sierra V-CUT específica para PCB , pero los compradores deben verificar la compatibilidad dimensional y con la máquina antes de considerar cualquier hoja como intercambiable.
El acceso para el mantenimiento es tan importante como la frecuencia del mismo. Pida a los técnicos que demuestren cómo limpiar los residuos, acceder a las herramientas, reemplazar una cuchilla de forma segura, restablecer la alineación y confirmar el primer panel aceptable después del servicio. Si este proceso de recuperación es lento o difícil de repetir, la aparente ventaja de productividad de una máquina más compleja podría disminuir.
Evaluación de proveedores: ¿Qué hace que una propuesta de máquina V-CUT sea creíble?
Un proveedor de equipos fiable debe considerar todo el proceso de fabricación, no solo enviar una fotografía y un precio. Solicite una descripción detallada por escrito que indique si el sistema crea ranuras, separa marcas existentes o realiza ambas operaciones bajo ciertas condiciones. A continuación, revise la compatibilidad con el panel, los controles, las protecciones, las pruebas de muestras, las piezas de repuesto y el soporte contractual.
CHIKIN CNC se presenta como un desarrollador y fabricante de equipos de automatización de PCB con sede en Shenzhen, con experiencia en I+D y gestión empresarial , y una visión general de sus ventajas en el servicio . Su catálogo publicado incluye opciones de perforación/enrutamiento, corte en V y equipos relacionados. Estas son razones válidas para solicitar una consulta técnica, pero cada modelo requiere su propia hoja de datos verificada y un acuerdo de aceptación.
Compare también detenidamente la garantía y los documentos de servicio. Los banners generales del sitio web y las páginas de productos individuales pueden describir diferentes periodos o niveles de soporte. Registre en el presupuesto o contrato el plazo exacto de la garantía, las exclusiones, la logística de repuestos, los acuerdos de asistencia remota, las responsabilidades de capacitación y los canales de respuesta. Una promesa de marketing atractiva no sustituye el alcance específico de la máquina firmado.
Un flujo de trabajo eficiente para la aprobación de compradores
- Ingeniería: aprobar el proceso real y la compatibilidad del diseño de la placa.
- Calidad: aprobar la inspección de muestras, la evaluación de riesgos y los criterios de aceptación.
- Producción: aprobar la capacidad, la dotación de personal, los cambios de producción y el flujo físico de materiales.
- Mantenimiento/Medio Ambiente, Salud y Seguridad: aprobar el acceso, los servicios públicos, los controles y la operatividad.
- Compras/Finanzas: aprobar el costo total de adquisición, respaldar los términos y los entregables medibles.
Esta revisión multifuncional es especialmente importante cuando el equipo se instala después del ensamblaje SMT, donde las placas dañadas ya pueden contener componentes y mano de obra de gran valor.
Haga que la comparación entre proveedores sea medible.
Explora los equipos de PCB de CHIKIN →Preguntas frecuentes sobre las máquinas V-CUT
1. ¿Una máquina de corte en V es lo mismo que una separadora de PCB?
No siempre. Una máquina V-CUT puede referirse a un sistema de marcado en V que forma ranuras o a un separador que funciona en paneles ya marcados. Confirme el funcionamiento por escrito y pruebe un panel representativo antes de realizar el pedido.
2. ¿Puede una máquina V-CUT cortar placas de circuito impreso después del ensamblaje SMT?
Algunas configuraciones de separación de paneles están diseñadas para paneles de PCB prefabricados y precortados. Su idoneidad depende del mecanismo, el soporte, el espacio libre para las herramientas, los componentes cercanos y la sensibilidad del ensamblaje. No dé por sentado que todas las máquinas de ranurado son seguras para placas con componentes instalados.
3. ¿Es una máquina de ocho cuchillas ocho veces más rápida que una máquina de una sola cuchilla?
No se puede asumir tal proporción. El ciclo completo depende de la geometría del tablero, la utilización de la fresa, la alimentación, el reposicionamiento, la inspección y el tiempo de inactividad. Compare los paneles aceptados por hora en el mismo trabajo.
4. ¿Puede un proceso de corte en V procesar placas de circuito impreso de aluminio o placas de circuito impreso con núcleo metálico?
Posiblemente, pero la compatibilidad depende de la composición completa del sustrato, las propiedades del material, el diseño de la herramienta, la geometría de la ranura y la aprobación del fabricante. Solicite pruebas específicas para cada material en lugar de aplicar automáticamente la configuración FR-4.
5. ¿Cuál es el espesor residual de la banda en el ranurado en V de PCB?
Se trata del material que queda entre las ranuras de marcado opuestas, o entre la ranura y la superficie posterior en un diseño de una sola cara. Influye en la resistencia del panel y en la fuerza de separación posterior. El valor correcto depende del diseño del producto y del proceso aprobado.
6. ¿Por qué se agrietan o se astillan las placas durante la separación mediante corte en V?
Entre las posibles causas se incluyen la flexión excesiva, las ranuras inconsistentes, el espesor residual inadecuado, las herramientas desgastadas o desalineadas, el soporte insuficiente del panel y la variación del material. Compare la evidencia de la máquina, el tablero y la manipulación antes de elegir una acción correctiva.
7. ¿Qué es mejor: el despanelado con corte en V, el fresado o la separación por láser?
Para líneas rectas y premarcadas accesibles, la separación controlada mediante corte en V puede ser una opción eficiente. El fresado ofrece mayor flexibilidad para contornos y pestañas complejos. El láser puede ser adecuado para ciertas aplicaciones delicadas o con características finas, previa validación específica del material y planificación de la extracción. No existe una solución universalmente superior.
8. ¿Qué documentos debo enviar a un proveedor de máquinas V-CUT?
Envíe el dibujo de la placa/panel, el grosor, la composición del material, el diseño de las líneas de corte, fotos de los componentes cercanos, la etapa del proceso prevista, los volúmenes esperados, el diseño de la línea de producción, las condiciones de alimentación y las expectativas de calidad. Incluya los archivos de diseño controlados cuando esté permitido.
9. ¿Qué debe incluir una prueba de aceptación en fábrica?
Como mínimo: demostración del proceso con material aprobado, comprobaciones de la máquina y de seguridad, inspección de la primera pieza, repetibilidad en un lote definido, medición del tiempo de ciclo real, cambio de formato si procede y documentación de los resultados de la aceptación.
10. ¿Cómo deben comparar los compradores los presupuestos de las máquinas V-CUT?
Compare el alcance del trabajo confirmado, las herramientas suministradas, la compatibilidad del panel, la capacidad demostrada de placas de circuito impreso, la integración en la línea de producción, la garantía, las piezas, el mantenimiento, las pruebas de muestras y el costo total de propiedad. Un precio de máquina más bajo no garantiza automáticamente la mejor relación calidad-precio.
Conclusión
La máquina de corte en V adecuada comienza con la definición correcta del proceso: formar ranuras en V en paneles rígidos es diferente a separar placas ensambladas a lo largo de ranuras existentes. Los compradores deben adaptar la disposición de las fresas y el nivel de automatización a la geometría real del panel, la sensibilidad de los componentes, el rendimiento aceptado y la capacidad de mantenimiento, no solo a la cantidad de fresas. Utilice muestras representativas, una solicitud de cotización documentada y criterios de aceptación en fábrica acordados para convertir una máquina prometedora en una decisión de producción controlada.
Para una revisión de la configuración, comparta sus planos de PCB, material, grosor, diseño de la línea de corte y salida deseada a través del canal de consulta de equipos de CHIKIN.
Planifique una estación de corte o separación de placas de circuito impreso más fiable.
Hablemos de su proyecto de máquina de corte en V →