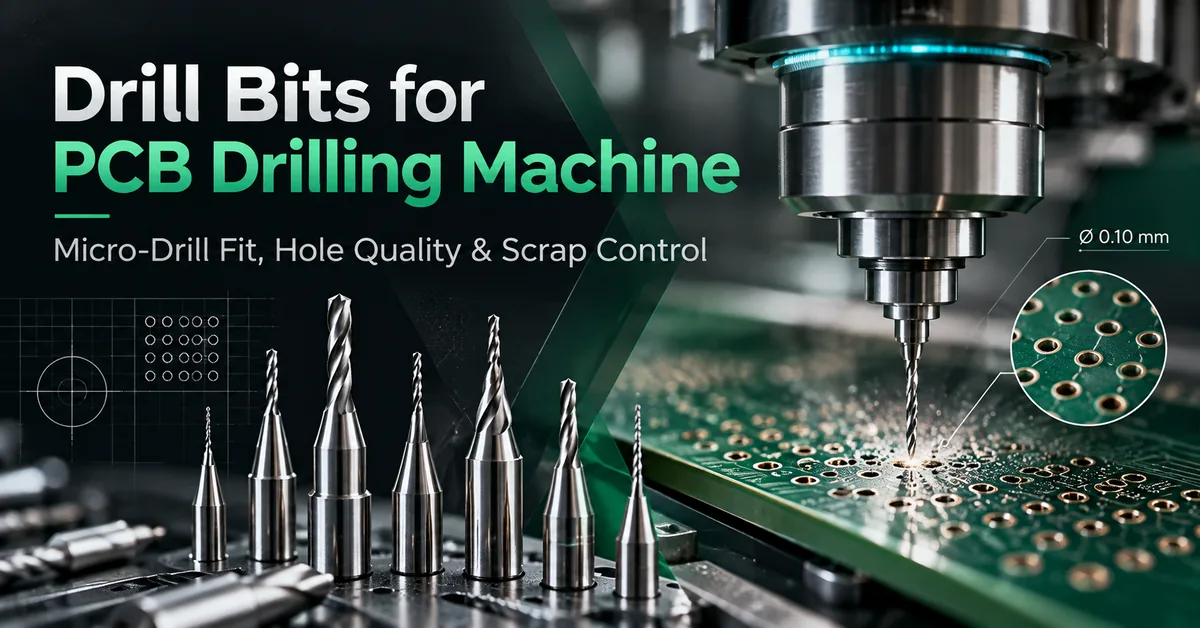
Para los fabricantes que procesan placas de circuito impreso de alta densidad, multicapa y precisión, elegir las brocas adecuadas para la producción mediante máquinas perforadoras de PCB es fundamental. Una microbroca inadecuada puede provocar variaciones en la posición de los orificios, rebabas excesivas, manchas de resina, rotura de herramientas e interrupciones innecesarias en la producción.
La broca adecuada para la placa de circuito impreso debe coincidir con el diámetro del orificio requerido, la construcción de la placa, las condiciones de corte y el sistema de sujeción de la máquina herramienta. Un husillo de alta velocidad por sí solo no puede compensar una broca inadecuada o un proceso de perforación deficiente.
Para los equipos de compras B2B, la selección de herramientas debe comenzar con las especificaciones del orificio terminado y terminar con la calificación de producción documentada, y no solo con una comparación de precios de brocas.
Esta guía explica cómo evaluar las microbrocas de carburo, confirmar la compatibilidad con máquinas CNC, comparar las especificaciones de los proveedores y preparar una solicitud de cotización (RFQ) práctica.
1. ¿Qué brocas se utilizan para taladrar placas de circuito impreso?
Las brocas para PCB son herramientas de corte de precisión diseñadas para perforar agujeros en las placas de circuitos impresos antes de las operaciones de fabricación posteriores, como el desbarbado y la metalización de agujeros pasantes.
La perforación industrial de placas de circuito impreso suele implicar el uso de herramientas de pequeño diámetro que operan en husillos CNC de alta velocidad. Estas herramientas deben cortar materiales como resina epoxi, refuerzo de fibra de vidrio, cobre y otros componentes del laminado, manteniendo una posición del orificio y una calidad de pared aceptables.
A diferencia de las brocas convencionales de uso general, las microbrocas para PCB se seleccionan para condiciones exigentes que implican perforaciones repetidas, materiales abrasivos y requisitos dimensionales controlados.
Las aplicaciones típicas incluyen:
Preparación de orificios pasantes metalizados en placas de circuito impreso multicapa.
Mecánica mediante perforación en estructuras de tablero adecuadas.
Orificios para cables y conectores de componentes.
Orificios de montaje y fijación mecánica.
Registro y orificios de herramientas.
Agujeros de precisión en laminados rígidos y especiales seleccionados.
El carburo de tungsteno sólido se utiliza habitualmente para la perforación de placas de circuito impreso debido a que su dureza y resistencia al desgaste son adecuadas para materiales abrasivos reforzados con fibra de vidrio.
Sin embargo, no todos los orificios deben perforarse mecánicamente. Las microvías ciegas muy pequeñas y otras características de interconexión de alta densidad pueden requerir perforación láser.
¿Qué compradores necesitan microbrocas especializadas para placas de circuito impreso?
Entre los principales compradores se incluyen plantas de fabricación de placas de circuito impreso, fabricantes de HDI, productores de placas multicapa, ingenieros de producción, equipos de mantenimiento de equipos y gerentes de compras responsables de los consumibles de perforación.
Necesitan herramientas que ofrezcan resultados repetibles y aceptados, una integración fiable de las máquinas y una calidad de adquisición predecible.
2. Cómo seleccionar brocas para placas de circuito impreso según el material de la placa.
La construcción del material es una de las primeras variables a tener en cuenta al seleccionar un taladro.
Los diferentes sustratos generan diferentes cargas de corte, temperaturas, patrones de desgaste y defectos en las paredes de los orificios.
Perforación de PCB FR4
El FR4 contiene refuerzo de fibra de vidrio y resina epoxi.
Las fibras de vidrio son abrasivas, mientras que la resina puede verse afectada por el calor de la perforación. Una broca o un proceso inadecuados pueden provocar paredes de orificio rugosas, daños en las fibras de vidrio y manchas de resina.
Las brocas de carburo sólido de grano fino son una opción común para esta aplicación.
Los ingenieros deben evaluar la geometría de la broca, la calidad de la punta, el diseño de las ranuras y las condiciones de funcionamiento recomendadas por el proveedor.
Perforación de PCB multicapa
Las placas multicapa introducen consideraciones adicionales relacionadas con las capas de cobre, el registro, la profundidad de perforación y el posterior recubrimiento.
Un taladro debe producir agujeros aceptables a través de toda la estructura laminada, no simplemente penetrar el tablero.
La ubicación del orificio, la interacción con el cobre, el estado de la pared y la fiabilidad del orificio metalizado terminado son factores de evaluación críticos.
Laminados especiales y de alta frecuencia
Los laminados a base de PTFE y los rellenos de cerámica pueden requerir estrategias de perforación diferentes a las del FR4 estándar.
Por ejemplo, la guía de procesamiento técnico de AGC Multi Material para RF-35TC y RF-60TC analiza la geometría de la punta de carburo, la carga de viruta, la longitud de la ranura, los materiales de entrada y la frecuencia de reemplazo de la broca.
Estas recomendaciones se aplican a los materiales especificados y no deben considerarse como parámetros de perforación FR4 universales.
Comparación de compatibilidad de materiales
| Material para PCB | Tipo de perforación del candidato | Preocupación principal | Prioridad de calificación |
|---|---|---|---|
| FR4 estándar | Broca de carburo sólido para PCB | Desgaste abrasivo y manchas de resina | condición de pared con agujeros |
| FR4 multicapa | Microbroca de carburo de precisión | Registro y consistencia de los agujeros | Posición y sección transversal |
| PCB rígido de alta densidad | Broca de carburo de pequeño diámetro | Desviación y rotura | Estabilidad de la perforación y requisitos mínimos de características |
| Laminado con relleno cerámico | Herramienta de carburo o recubierta apta para la aplicación | Relleno abrasivo y vida útil de la herramienta | Prueba específica del material |
| Laminado a base de PTFE | Broca de precisión compatible con laminados | Untar resina y calentar | Guía de procesamiento de proveedores |
| PCB con núcleo de aluminio | Herramienta cualificada para toda la pila metal/dieléctrica | Rebabas, carga de corte y transición del material | Perforación de muestras de pila completa |
Conclusión para la adquisición: No apruebe una broca para placas de circuito impreso únicamente porque su diámetro coincida con el plano. Confirme que sea adecuada para la composición completa del material.
3. Diámetro de la broca para PCB: Agujero perforado vs. Agujero terminado
Una de las distinciones más importantes a la hora de comprar es la diferencia entre el diámetro de la broca y el diámetro del orificio terminado.
En el caso de orificios pasantes metalizados, el diámetro de perforación mecánica no es necesariamente el mismo que el diámetro final del orificio después de la metalización.
El recubrimiento de cobre y otros efectos del proceso influyen en la abertura final.
Por lo tanto, un proveedor no puede determinar el tamaño correcto de la broca basándose únicamente en los requisitos del orificio final, sin comprender el proceso de recubrimiento y la estrategia de tolerancia del fabricante.
Para cada familia de agujeros, comunique:
Diámetro del orificio terminado requerido.
Designación de chapado o no chapado.
Tolerancia del diámetro del orificio.
Grosor y material del tablero.
Requisitos mínimos de anillo anular o registro.
Plano del cliente y especificación de inspección aplicables.
¿Un taladro más pequeño siempre mejora la precisión de la placa de circuito impreso?
No.
Las herramientas más pequeñas pueden producir agujeros más pequeños, pero su rigidez y resistencia a las cargas laterales generalmente disminuyen a medida que disminuye el diámetro.
La excentricidad, la proyección de la herramienta, la altura de la pila y los parámetros de corte adquieren cada vez mayor importancia.
Elija el diámetro más pequeño que cumpla con los requisitos de diseño y fabricación validados, no la herramienta más pequeña que aparece en el catálogo.
4. Especificaciones técnicas esenciales para la adquisición de brocas para placas de circuito impreso
Una especificación técnica completa para la compra de una broca debe identificar la herramienta de corte, su interfaz de montaje y su aplicación operativa prevista.
Tabla de especificaciones de microperforaciones para PCB
| Especificación | Requisito de adquisición | Importancia de la manufactura |
|---|---|---|
| Diámetro de la broca | Tamaño nominal y tolerancia | Control del tamaño del orificio |
| Diámetro del vástago | Dimensiones de montaje exactas | Compatibilidad del portahusillos |
| Longitud total | Longitud total de la herramienta | Liquidación de máquinas y cargadores |
| Longitud de la flauta | Longitud efectiva de corte y evacuación de virutas | Capacidad de profundidad de perforación |
| Geometría de puntos | Configuración de puntos especificada por el proveedor de herramientas | Comportamiento de centrado y corte |
| Geometría helicoidal | Diseño de ranura compatible con el material | evacuación de virutas |
| Grado de carburo | Grado de material definido o especificación del proveedor | Características de desgaste y rotura |
| Revestimiento | Opción sin recubrimiento o con recubrimiento validado | Rendimiento de la herramienta específica para la aplicación |
| Collarín de herramientas | Dimensiones y posición del collar, si se utiliza | Manipulación automática de herramientas |
| Velocidad máxima de funcionamiento | Condiciones aprobadas por el fabricante | Operación segura del proceso |
| Identificación de herramientas | Número de pieza y número de lote | Trazabilidad de la producción |
| Documentación de inspección | Dimensiones y registros de pruebas aplicables | Verificación de calidad de entrada |
¿Por qué es importante el tamaño del vástago?
El diámetro común del vástago de una broca industrial para placas de circuito impreso es de 3,175 mm (1/8 de pulgada), aunque existen otros tamaños.
Un diámetro nominal del vástago que coincida no confirma automáticamente la compatibilidad.
La pinza o el soporte de la máquina, el método de sujeción, la longitud de la herramienta, la posición del collarín y el cambiador automático de herramientas deben ser compatibles con la herramienta seleccionada.
Los compradores deben solicitar las especificaciones exactas del soporte antes de realizar un pedido de grandes cantidades de brocas.
¿Por qué importa la longitud de la flauta?
La longitud de la ranura influye en la profundidad de perforación disponible para la penetración del material y la evacuación de las virutas.
Una ranura excesivamente corta puede generar problemas de espacio libre. Una geometría de corte excesivamente larga y delgada puede aumentar el riesgo de deflexión.
La longitud adecuada depende de la pila de placas, el material de entrada, el material de respaldo y la profundidad de penetración requerida.
5. Selección de brocas compatibles con las máquinas perforadoras de PCB CHIKIN
La compatibilidad con la máquina herramienta es tan importante como las propias especificaciones de la broca.
CHIKIN CNC, operada por Shenzhen ChiKin Automation Equipment Co., Ltd., desarrolla equipos automatizados de perforación de PCB de precisión y otros equipos relacionados para la fabricación industrial de placas de circuito impreso.
Su gama de taladradoras publicada incluye configuraciones de dos y cuatro husillos.
Compatibilidad de herramientas de perforación CK-02D vs CK-04D
| Especificación | CK-02D | CK-04D |
|---|---|---|
| Tipo de máquina | Perforación dedicada de PCB | Perforación dedicada de PCB |
| Número de husos | 2 | 4 |
| Velocidad del husillo publicada | 160.000–200.000 RPM | 160.000–200.000 RPM |
| Rango de diámetro de herramienta publicado | 0,15–6,35 mm | 0,15–6,35 mm |
| Potencia del husillo | 0,85 kW por husillo | 0,85 kW por husillo |
| Gestión de herramientas | Cambio automático de herramientas | Cambio automático de herramientas |
| Inspección de herramientas | Detección de longitud, diámetro y herramientas rotas | Detección de longitud, diámetro y herramientas rotas |
| Consideración principal de compra | Capacidad de perforación de doble husillo equilibrada | Mayor capacidad de perforación paralela |
Las especificaciones se basan en las descripciones de productos publicadas por CHIKIN. La compatibilidad final del husillo, el portaherramientas, el cargador y las herramientas debe confirmarse para la configuración de máquina solicitada.
La perforadora de placas de circuito impreso de doble husillo CK-02D es una opción a considerar para fábricas que requieren perforación automatizada con doble husillo.
La máquina perforadora de placas de circuito impreso de 4 husillos CK-04D ofrece una configuración de cuatro husillos para instalaciones que buscan una mayor capacidad de producción.
Ambas descripciones de producto incluyen sistemas de husillo de alta velocidad, estructuras de máquina de granito y funciones de gestión automática de herramientas.
Importante: Que el husillo tenga una capacidad publicada de 200.000 RPM no significa que todos los diámetros de broca deban funcionar a esa velocidad.
Las recomendaciones de corte del fabricante, las limitaciones del portaherramientas, el material de perforación y los requisitos reales del proceso determinan la configuración adecuada.
Asimismo, la precisión de posicionamiento publicada del equipo no debe representarse como una tolerancia garantizada para el orificio terminado.
6. ¿Cómo afectan los materiales de entrada, los tableros de respaldo y la altura de la pila a la perforación?
Incluso las brocas de carburo de alta calidad pueden producir agujeros de mala calidad si la pila de placas no está preparada correctamente.
Un sistema completo de perforación incluye el material de la placa de circuito impreso, la hoja de entrada, la placa de respaldo, el sistema de fijación, el husillo y el sistema de extracción.
Material de entrada
Las láminas de entrada ayudan a proteger la superficie del tablero y facilitan la entrada de la broca.
Dependiendo del proceso, los materiales adecuados también pueden reducir las rebabas de entrada y mejorar el agarre inicial de la punta de la broca.
En la selección se debe tener en cuenta la compatibilidad del material, el diámetro de la broca y la disposición prevista del apilamiento.
Material de respaldo
Las placas de soporte sostienen la pieza de trabajo durante la salida del taladro.
Un sistema de respaldo inadecuado o dañado puede contribuir a la aparición de rebabas en la salida, contaminación y una calidad de orificio inconsistente.
Altura de la pila
Perforar varios paneles a la vez puede mejorar la productividad por ciclo de perforación, pero un mayor grosor de la pila también aumenta la superficie de corte efectiva.
Una microbroca delgada debe mantenerse suficientemente rígida mientras evacua las virutas a lo largo de toda su profundidad.
No existe un número universalmente aceptable de paneles por pila. El límite depende de la composición del material, el diámetro de la broca, la geometría de la ranura y los requisitos de calidad.
Para una comparación de procesos más detallada, consulte la guía de altura de apilamiento de perforación de PCB de CHIKIN.
7. Velocidad del husillo, velocidad de avance y rendimiento de la microbroca
Los parámetros de corte correctos son esenciales para mantener la fiabilidad de la microbroca.
En la perforación, el avance por revolución es una variable de proceso útil.
Velocidad de avance (mm/min) = Velocidad del husillo (RPM) × Avance por revolución (mm/rev)
Esta relación describe el avance axial programado, pero por sí sola no establece una condición de corte segura.
Un proceso adecuado también debe tener en cuenta el diámetro de la broca, el material, la geometría de la punta, la penetración de la broca, la evacuación de las virutas y los límites recomendados por el fabricante.
Una alimentación excesiva puede aumentar el riesgo de sobrecarga y rotura. Las combinaciones inadecuadas de velocidad y alimentación pueden provocar defectos en los orificios relacionados con el calor o un corte ineficiente.
Para la calificación de producción:
Comience con las recomendaciones de proceso de los fabricantes de herramientas y laminados.
Verifique la compatibilidad real del husillo y el soporte.
Establecer un programa de perforación de muestras controladas.
Inspeccione el diámetro del orificio, su ubicación, la presencia de rebabas y el estado de la pared.
Repita la prueba con un uso representativo del taladro.
Registre los ajustes aprobados por combinación de herramienta y material.
Evite cambiar simultáneamente la velocidad, el avance, la altura de la pila y el proveedor de herramientas durante la resolución de problemas.
8. Defectos comunes en la perforación de placas de circuito impreso y cómo investigarlos.
Un defecto en la perforación no significa automáticamente que la broca esté defectuosa.
El estado de la máquina, los accesorios, la variación del material, los paneles de entrada y de respaldo, y la configuración programada pueden generar síntomas similares.
| Defecto | Posibles factores contribuyentes | Primera investigación |
|---|---|---|
| Microtaladro roto | Carga excesiva, desviación, soporte deficiente, geometría inadecuada | Herramienta, soporte, parámetros de corte |
| agujeros de gran tamaño | Desviación de la herramienta, diámetro incorrecto, variación en la medición | Identificación de herramientas y metrología |
| Variación de la posición del orificio | Movimiento de la tabla, registro, desviación de la perforación | Fijación, alineación, posicionamiento |
| Rebabas de entrada | Material de entrada, acoplamiento de corte, estado de la broca | Inspección de la hoja de entrada y de las herramientas |
| Rebabas de salida | Soporte de respaldo inadecuado, desgaste de las herramientas | Profundidad de penetración y respaldo |
| Mancha de resina | Calor, características del material, proceso de corte | Evaluación de la pared del agujero y revisión de parámetros |
| Paredes de agujeros rugosas | Estado de la herramienta, material, evacuación de virutas | Inspección de sección transversal y de proceso |
| Resultados inconsistentes entre los diferentes husos. | Diferentes soportes, excentricidad, calibración, lotes de herramientas | Comparación controlada directa |
Cuando la principal preocupación es la variación en la posición de los orificios, la guía de precisión de la posición de los orificios en PCB de CHIKIN proporciona un marco de diagnóstico independiente.
Para problemas de sujeción de herramientas, la guía de limpieza de la pinza del husillo de PCB explica cómo investigar la contaminación, el asentamiento y la excentricidad sin asumir que reemplazar una broca resolverá el problema.
9. Control de calidad: ¿Cómo deben las fábricas de PCB certificar una nueva broca?
Los compradores industriales deberían aprobar las microtaladros basándose en resultados de producción representativos.
El certificado dimensional del proveedor es útil, pero no puede demostrar de forma independiente que la cortadora cumplirá con todos los requisitos del tablero acabado.
Procedimiento de cualificación recomendado
Paso 1: Inspección de entrada
Confirme los números de pieza, el diámetro, el tamaño del vástago, la longitud total, la geometría de la ranura, el estado y la identificación del lote.
Paso 2 — Compatibilidad de la máquina
Verifique el soporte homologado, la profundidad de instalación, el cambiador de herramientas y el espacio libre pertinente.
Paso 3 — Perforación de muestra
Utilice material de producción real y un programa de perforación controlado. Incluya tamaños de orificios y ubicaciones de placas representativas.
Paso 4: Inspección del orificio terminado
Mida la geometría y la posición del orificio. Inspeccione rebabas, manchas, el estado de la pared y otros defectos críticos.
Paso 5: Evaluación de la vida útil de la herramienta
Supervise la calidad de los orificios en las diferentes etapas de uso de la perforadora. Establezca un criterio de reemplazo específico para cada aplicación.
Paso 6 — Aprobación de producción
Registre las especificaciones de las herramientas aceptadas, la configuración de la máquina, las condiciones de corte, los resultados de la inspección y los requisitos del lote del proveedor.
Para la aceptación de la placa de circuito impreso terminada, los requisitos pertinentes del cliente y las ediciones aplicables de las normas IPC-A-600 e IPC-6012 pueden proporcionar un marco de calidad reconocido.
Estas normas no constituyen la certificación de una marca individual de brocas.
Los criterios de aceptación final deben coincidir con el plano de la placa del cliente y los requisitos de fabricación acordados.
10. Por qué el costo de la herramienta por orificio aceptado importa más que el precio unitario.
La comparación de precios es una tarea importante a la hora de comprar, pero la fresa más barata no necesariamente tiene el menor coste de fabricación.
Una métrica más significativa es:
Costo de herramientas de perforación por agujero aceptado = Gasto total en herramientas de perforación ÷ Número de agujeros aceptados
El cálculo debe basarse en datos de cualificación reales, en lugar de en la vida útil estimada de la herramienta.
Los costes adicionales incluyen paradas de máquina, cambios de herramientas, inspecciones, paneles rechazados y daños asociados a brocas rotas.
Los responsables de producción también deberían medir los agujeros aceptados por hora de máquina, en lugar de asumir que el número de husillos se traduce directamente en una producción proporcional.
Lista de verificación para la comparación comercial
| Factor de evaluación | Por qué los compradores deberían compararlo |
|---|---|
| Precio unitario de perforación | Gastos iniciales de consumibles |
| Recuento de aciertos cualificados | Vida útil de la herramienta en condiciones definidas |
| Salida de agujeros aceptados | Valor de fabricación real |
| Frecuencia de rotura de brocas | Riesgo de interrupción no planificada |
| consistencia en la calidad de los agujeros | Exposición al rechazo y al retrabajo |
| Tiempo de cambio de herramienta | Disponibilidad de producción |
| Consistencia del lote | Recalificación y carga de inspección de entrada |
| Fiabilidad en la entrega del proveedor | Riesgo de inventario de consumibles |
Una máquina de cuatro husillos puede proporcionar capacidad adicional, pero el aumento real depende de la disposición de la placa, los cambios de herramientas, la utilización de la máquina y el proceso de producción aprobado.
Del mismo modo, una mayor vida útil de la herramienta solo resulta valiosa cuando la calidad del orificio sigue siendo aceptable.
11. Brocas para PCB estándar frente a brocas personalizadas: ¿Qué deben solicitar los compradores?
Las microbrocas de carburo estándar suelen ser adecuadas cuando el diámetro, la longitud de corte, la geometría y la interfaz del portaherramientas requeridos coinciden con una especificación de herramientas establecida.
Es posible que sea necesario tener en cuenta el diseño especializado de las brocas para adaptarse a grosores de tablero inusuales, construcciones laminadas exigentes, acceso restringido o procesos en los que las herramientas estándar no cumplen con los requisitos de calidad.
Una consulta sobre herramientas personalizadas debe incluir el problema de ingeniería y sus criterios de aceptación, y no simplemente una solicitud de una broca más resistente o duradera.
Solicite al proveedor de herramientas que aclare lo siguiente:
Opciones de diámetro y tolerancia disponibles.
Sustrato de carburo y geometría de corte.
Limitaciones de los materiales y del proceso compatibles.
Documentación de inspección y trazabilidad de lotes.
Cantidades de muestra y apoyo para la cualificación.
Cantidad mínima de pedido y plazo de entrega confirmado.
Opciones de reprocesamiento o reutilización, cuando corresponda.
La actividad principal verificada de CHIKIN es la fabricación de equipos para perforación y fresado de placas de circuito impreso (PCB). Para conocer el stock específico de brocas, la fabricación de fresas a medida y el suministro de herramientas, es necesario confirmarlo directamente, en lugar de darlo por sentado.
En los proyectos de integración de equipos, la prioridad es garantizar que la configuración propuesta de taladro y máquina pueda ser homologada conjuntamente.
12. Lista de verificación de solicitud de cotización de brocas para PCB para adquisiciones B2B
Una solicitud de cotización clara ayuda a los proveedores a comprender la aplicación y reduce el riesgo de recibir herramientas que se ajustan al diámetro nominal pero que fallan en la producción.
| Información requerida | Lo que el comprador debe proporcionar |
|---|---|
| Material de PCB | FR4, multicapa, a base de PTFE, con núcleo metálico u otro |
| Construcción de tableros | Espesor, capas, cobre y pila de materiales |
| Especificación del orificio | Tamaño de la broca, tamaño final, tolerancia, chapado/sin chapar |
| Interfaz de la herramienta | Requisitos del tamaño del vástago, tipo de soporte y collarín de la herramienta |
| Modelo de máquina | Fabricante de máquinas CNC, configuración del husillo, límites de velocidad |
| Información del proceso | Material de entrada, copia de seguridad, altura de la pila, parámetros actuales |
| Requisitos de calidad | Geometría del orificio, registro, pared y aceptación de rebabas |
| demanda de producción | Producción de perforación requerida, consumo de herramientas, patrón de turnos |
| Problemas existentes | rotura de broca, mancha, variación de posición, tiempo de inactividad |
| Requisitos comerciales | Muestras, cantidad, documentación, entrega y soporte |
Solicite una revisión de compatibilidad de máquinas y herramientas CNC CHIKIN.
Si su fábrica está evaluando nuevos equipos de perforación, comience por los requisitos reales de la placa de circuito impreso (PCB) y de las herramientas.
CHIKIN CNC ofrece máquinas perforadoras de PCB multihusillo especializadas y equipos de precisión relacionados para la producción industrial.
Para hablar sobre el equipo práctico, proporcione el material de su placa, el tamaño del panel, la distribución del tamaño de los orificios, el objetivo de producción y las especificaciones de perforación previstas.
El equipo de ingeniería puede revisar la configuración propuesta de la máquina y analizar qué interfaces de herramientas y capacidades operativas necesitan confirmación antes de la compra.
Póngase en contacto con CHIKIN CNC para obtener un presupuesto de una máquina perforadora e incluya los planos de su placa de circuito impreso y los desafíos de fabricación actuales.
13. Preguntas frecuentes sobre brocas para la producción de máquinas perforadoras de PCB
1. ¿Qué material es el mejor para las brocas de las máquinas perforadoras de PCB?
El carburo de tungsteno sólido se suele elegir para la perforación de placas de circuito impreso industriales debido a su dureza y resistencia al desgaste, adecuadas para laminados reforzados con fibra de vidrio abrasivos. Es fundamental seleccionar el grado y la geometría exactos del carburo para la aplicación prevista.
2. ¿Qué tamaños de brocas se utilizan en la fabricación de placas de circuito impreso?
La perforación de placas de circuito impreso utiliza diferentes diámetros para vías, orificios de componentes, orificios de herramientas y elementos mecánicos. Las herramientas CK-02D y CK-04D de CHIKIN indican un rango de diámetro de 0,15 a 6,35 mm, pero el tamaño utilizable y las condiciones de corte deben verificarse para cada aplicación.
3. ¿Son universales las brocas para placas de circuito impreso con vástago de 3,175 mm?
No. Si bien 3,175 mm es un tamaño de vástago común, la geometría del portaherramientas, los requisitos de sujeción, la longitud de la herramienta, los collares y la compatibilidad con el cambio automático de herramientas varían. Confirme siempre las especificaciones del husillo y del portaherramientas instalados.
4. ¿Puede una máquina perforadora de PCB usar las mismas brocas para FR4 y PTFE?
Solo cuando el proveedor de herramientas apruebe los materiales pertinentes y la calificación de la muestra confirme resultados aceptables. Los laminados a base de PTFE y los rellenos cerámicos pueden requerir parámetros de corte y normas de gestión de herramientas diferentes a las del estándar FR4.
5. ¿Cuántos agujeros puede producir una broca de carburo para placas de circuito impreso?
No existe una garantía universal de número de impactos. La vida útil de la herramienta depende del diámetro, el material, la altura de la pila, la velocidad, el avance, la calidad del orificio requerida y otros factores del proceso. Establezca el número de impactos permitido mediante una cualificación controlada.
6. ¿Qué causa que se rompan las brocas pequeñas para placas de circuito impreso?
Entre las posibles causas se incluyen una carga de corte excesiva, una evacuación deficiente de las virutas, una geometría de herramienta inadecuada, una excentricidad elevada, una sujeción incorrecta, el movimiento de la placa o un contacto excesivo con la pila de componentes. Es necesario realizar una investigación estructurada antes de identificar la causa raíz.
7. ¿Un husillo de 200.000 RPM requiere brocas especiales para placas de circuito impreso?
La herramienta debe ser compatible con el sistema de husillo y las condiciones de funcionamiento aprobadas. Una clasificación de alta velocidad de la máquina no autoriza automáticamente que todas las fresas funcionen a la velocidad máxima.
8. ¿Cuál es la diferencia entre la microperforación de PCB y la perforación de microvías con láser?
La microperforación mecánica utiliza una herramienta de corte giratoria para eliminar material y es adecuada para muchas aplicaciones de orificios pasantes. La perforación láser utiliza energía focalizada y se emplea comúnmente para microvías HDI muy pequeñas, a menudo ciegas. El método apropiado depende del diseño y del proceso.
9. ¿Cómo deben los responsables de compras verificar la calidad de las brocas para placas de circuito impreso?
Solicite una especificación completa, la identificación del proveedor, los datos de inspección aplicables, muestras de herramientas y la trazabilidad del lote. Califique las brocas en placas de producción representativas y evalúe la producción de agujeros aceptados en lugar de basarse únicamente en las especificaciones del catálogo.
10. ¿Cómo puede ayudar CHIKIN CNC a la hora de seleccionar equipos de perforación para nuevas microbrocas?
CHIKIN CNC ofrece equipos especializados para la perforación de placas de circuito impreso, incluyendo los modelos multihusillo CK-02D y CK-04D. Los compradores pueden consultar los requisitos de diámetro de perforación, la configuración del husillo, el manejo automático de herramientas y la compatibilidad de equipos específicos para cada aplicación antes de finalizar la compra.
Conclusión
Para seleccionar brocas fiables para máquinas perforadoras de placas de circuito impreso se necesita algo más que comparar el diámetro, el material de carburo o el precio unitario.
Los factores más importantes son la compatibilidad con la construcción de la placa de circuito impreso, las dimensiones correctas de la herramienta, la sujeción fiable del husillo, las condiciones de perforación adecuadas y la calidad verificada del orificio acabado.
Para la producción multicapa y de alta densidad, la adquisición de brocas debe integrarse con la cualificación de la máquina, el control de procesos y la inspección documentada. Una pequeña reducción en el precio de las herramientas tiene poco valor si aumenta la rotura de brocas, los agujeros defectuosos o las interrupciones en la producción.
Al establecer requisitos claros para las solicitudes de cotización y evaluar el rendimiento de las perforadoras en condiciones de producción reales, los fabricantes de placas de circuito impreso pueden tomar decisiones de compra más informadas y mejorar el control sobre los costos operativos relacionados con la perforación.
Para las fábricas que estén considerando la adquisición de equipos de perforación de precisión automatizados, CHIKIN CNC ofrece configuraciones de máquinas específicas de dos y cuatro husillos, diseñadas para diferentes necesidades de fabricación.
Explore la gama de equipos de perforación de PCB de CHIKIN o solicite una consulta técnica y un presupuesto con el material de su PCB, las especificaciones de los orificios y los requisitos de producción. La combinación adecuada de capacidad de la máquina, herramientas cualificadas y condiciones de proceso controladas es la base de una perforación de PCB fiable.