






Der Preis einer effizienten Leiterplattenfräsmaschine ist untrennbar mit dem Produktionsauftrag verbunden. Eine Basismaschine mag zwar günstig erscheinen, doch die endgültige Fertigungszelle hängt auch von der Spindelanzahl, dem Fräsbereich, den Werkzeugen, der Staubabsaugung, der Bildverarbeitung, der Automatisierung, der Installation und dem Support ab. Der richtige Vergleich lautet daher nicht „Maschine A gegen Maschine B“, sondern „Angebot A und Angebot B für dieselbe Leiterplatte, dasselbe Ausgabeziel und dieselben Abnahmebedingungen“.
Dieser Leitfaden zeigt Einkaufs- und Prozessteams, wie sie diesen Vergleich erstellen. Er gibt keine allgemeine Preisspanne an, da eine Zahl ohne Berücksichtigung des Prozessumfangs irreführend wäre. Stattdessen erklärt er, welche Faktoren das Angebot beeinflussen, welche wiederkehrenden Kosten leicht übersehen werden und welche Daten ein Lieferant benötigt, bevor er ein produktionsreifes Angebot erstellen kann.
Wodurch wird der Preis einer Leiterplattenfräsmaschine bestimmt?
Die größten Preisunterschiede ergeben sich in der Regel aus der Konfiguration, nicht aus der Bezeichnung im Angebot. Zwei Maschinen können beide als Leiterplattenfräsen beschrieben werden, sich aber hinsichtlich nutzbarem Arbeitsbereich, Spindelanordnung, Werkzeughandhabung, Staubabsaugung, Software, Inspektionsfunktionen und Installationsumfang unterscheiden.
Sieben Punkte sollten frühzeitig überprüft werden:
- Platten- und Paneelformat: Material, Dicke, Paneelgröße, Kontur, Schlitzgeometrie und Befestigungsmethode.
- Produktionsvorgaben: Produktmix, Schichtmuster, Umrüstfrequenz und benötigte Panels pro Schicht.
- Spindelanordnung: Einzelspindel, parallele Mehrspindel oder separate Bohr- und Frässpindeln.
- Werkzeugmanagement: manueller oder automatischer Werkzeugwechsel, Werkzeugmessung, Überwachung der Werkzeugstandzeit und gegebenenfalls Bruchprüfung.
- Registrierung: Positionierung mittels Vorrichtungen, Kameraerkennung, Ausrichtung an Referenzmarken oder eine andere vereinbarte Lokalisierungsmethode.
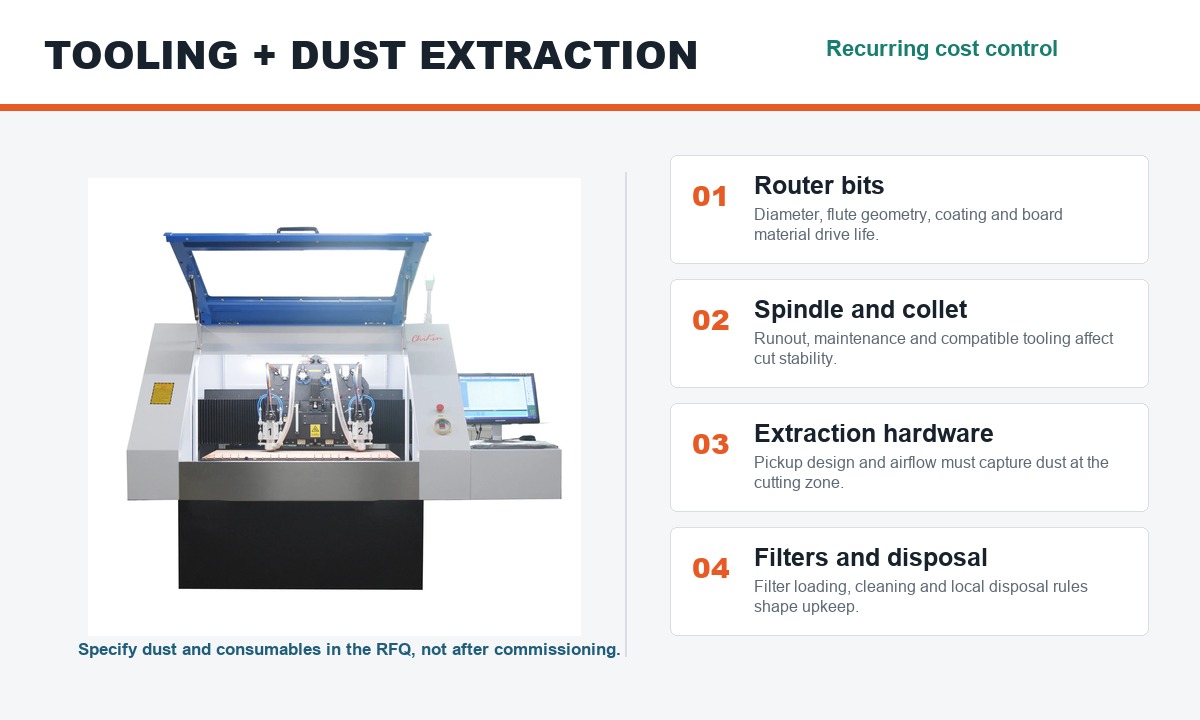
- Staubkontrolle: Absaugvorrichtung, Kanalsystem, Absauganlage, Filtration, Reinigungszugang und Entsorgungsplan.
- Lieferumfang: Fracht, Installation, Schulung, Musterprüfung, Unterstützung bei der Abnahme, Ersatzteile und Service.
Deshalb kann der niedrigste Preis einer Leiterplattenfräsmaschine als Kaufgrund ungeeignet sein. Sofern nicht alle Anbieter die gleichen Leistungen anbieten, kann das günstigste Angebot auf der ersten Seite einfach mehr Ausnahmen enthalten.
Warum sollte die Angebotsanfrage mit Platinen- und Ausgangsdaten beginnen?
Beginnen Sie mit dem Bauteil, nicht mit dem Maschinenmodell. Die Fertigungstafel gibt dem Lieferanten Aufschluss darüber, welche Verfahrwege, Spindelkapazitäten, Werkzeugzugänglichkeit, Vorrichtungsfläche und Staubabsaugung für den Prozess erforderlich sind. Der Fertigungsplan zeigt dem Lieferanten, ob eine Arbeitsposition ausreicht oder ob Parallelbearbeitung in Betracht gezogen werden sollte.
| RFQ-Eingang | Warum es wichtig ist | Was kann sich im Zitat ändern? |
|---|---|---|
| Plattenmaterial und Dicke | Beeinflusst den Fräswiderstand, die Staubentwicklung, die Werkzeugwahl und die Haltemethode | Spindel, Werkzeug, Absaugung, Vorrichtung |
| Paneelabmessungen | Definiert nutzbaren Fahrweg und Laderaum | Maschinengröße, Tisch, Gehäuse |
| Überblick und Mindestplatz | Zeigt Konturlänge, Ecken, schmale Merkmale und Werkzeugzugang | Werkzeugdurchmesser, Bearbeitungsstrategie, Zyklusannahmen |
| Zielausgabe | Verknüpft Maschinenlayout mit dem erforderlichen Produktionstempo | Spindelzählung, Handhabung, Automatisierung |
| Gerber- oder ODB++-Dateien | Ermöglicht die Überprüfung des Prozesses anhand der tatsächlichen Geometrie | Programmierung, Werkzeugbau, Vorrichtungsbau, Validierungsarbeiten |
| Werksstandort und Spannung | Klärt die Planung von Stromversorgung, Versand, Installation und Service. | Elektrische Konfiguration und Lieferumfang |
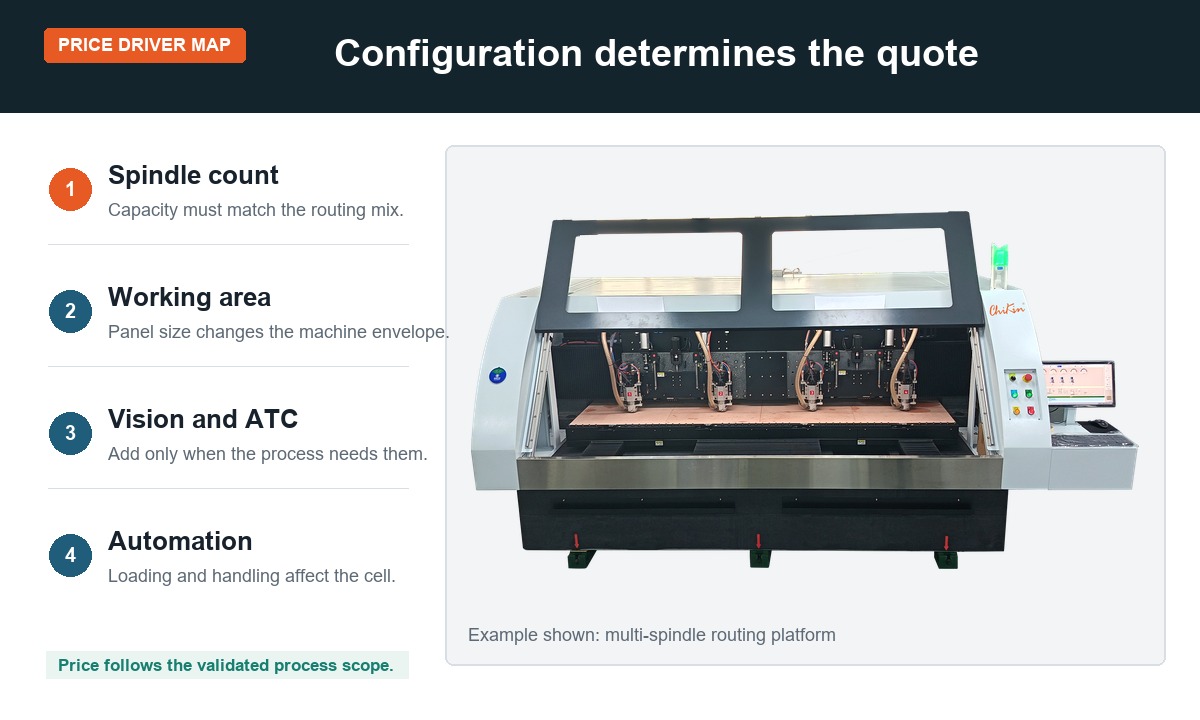
Wie wirkt sich die Konfiguration mit einer Spindel im Vergleich zu einer mit mehreren Spindeln auf die Kosten aus?
Eine Einspindelplattform ist oft der beste Ausgangspunkt für Prototypen, Reparaturen, Produktentwicklung, häufige Umrüstungen und die Serienfertigung, bei der eine Spindel die geplante Auslastung bewältigen kann. Sie vereinfacht auch die Prozessoptimierung, da der Ingenieur jeweils nur eine Bearbeitungsposition und einen Werkzeugweg verwaltet. Entscheidend ist die Kapazität, nicht die Anzahl der Funktionen der Maschine.
Eine Mehrspindelplattform kann parallele Bearbeitungen von Werkstücken ermöglichen, sofern das Panel-Layout, die Vorrichtung, das Fräsprogramm und der Produktmix dies zulassen. Der Anschaffungspreis mag höher sein, doch die Spindelanzahl allein beweist keine bessere Wirtschaftlichkeit. Werden selten alle Arbeitsplätze belegt oder ändert sich der Produktmix ständig, bleibt die verfügbare Kapazität möglicherweise ungenutzt. Bitten Sie den Lieferanten, die Annahmen zur Zykluszeit und das Auslastungsmuster, die seiner Empfehlung zugrunde liegen, offenzulegen.
Eine kombinierte Bohr- und Fräsanordnung ist eine weitere Option, wenn ein Bauteil beide Bearbeitungsschritte benötigt und die Produktion von der Durchführung auf einer einzigen Plattform profitiert. Eine bildverarbeitungsgestützte Konfiguration kann hilfreich sein, wenn die Positionierungsstrategie auf Markierungen oder Merkmalen und nicht nur auf einer festen Vorrichtung basiert. Beide Optionen sollten anhand von Leiterplattendaten und Mustervalidierung bestätigt werden.
Routing-Plattformen im Überblick
| Plattform | Typische Kauffrage | Produktseite |
|---|---|---|
| Einzelspindel | Kann eine einzige Routing-Position den Produktions- und Umrüstplan erfüllen? | Überprüfen Sie die Einspindel-Bohr- und Fräsmaschine |
| Zwei Spindeln | Kann die Zuordnung von Arbeitsschritten parallel ausgeführt werden, ohne zusätzliche Verzögerungen bei der Bearbeitung zu verursachen? | Überprüfen Sie die Zweispindel-Leiterplatten-Routing-Plattform. |
| Vierspindel | Rechtfertigt ein stabiler, wiederholter Betrieb zusätzliche Parallelkapazität? | Überprüfen Sie die Vierspindel-PCB-Routing-Plattform |
| Eine Bohr- und eine Frässpindel mit CCD | Würden separate Prozesse und eine kameragestützte Ausrichtung die Arbeit vereinfachen? | Überprüfen Sie die CCD-Bohr- und Fräskonfiguration |
Diese Seiten zeigen Konfigurationshinweise, keine automatische Auswahl. Eine Musterplatine, eine Routing-Datei, eine Kapazitätsprüfung und ein Abnahmeplan sollten das endgültige Modell bestimmen.
Wie verändern Werkzeuge und Verbrauchsmaterialien die tatsächlichen Kosten?
Die Bestellung wird einmalig bezahlt. Fräser, Filter, Spannzangenpflege und Wartung fallen an, solange die Maschine läuft. Für viele Fabriken ist hier der scheinbar geringe Preisunterschied bei Leiterplattenfräsmaschinen weniger wichtig als Prozessstabilität und die Kontrolle des Verbrauchsmaterialverbrauchs.
Die Werkzeugkosten sollten anhand der akzeptierten Produktionsmenge und nicht anhand des Preises eines einzelnen Bohrers geschätzt werden. Die sinnvolle Berechnung lautet:
Kosten des Fräswerkzeugs pro abgenommenem Panel = Gesamtkosten für das Fräswerkzeug / produzierte abgenommene Panels
Um diese Kennzahl aussagekräftig zu machen, sollten Werkzeugdurchmesser, Werkzeuggeometrie, Plattenmaterial, Fräslänge, Spindelzustand, programmierter Vorschub, Anzahl der bearbeiteten Platten und der Grund für den Werkzeugwechsel erfasst werden. Ein Werkzeug, das planmäßig ausgetauscht wird, unterscheidet sich von einem, das aufgrund von Verschleiß, Bruch oder einer Qualitätswarnung ausgetauscht wird. Werden diese Daten vermischt, lässt sich die tatsächliche Ursache des Materialverbrauchs nicht ermitteln.
Prüfen Sie außerdem, wie im Angebot Spannzangen, Werkzeughalter, Werkzeugerkennung, Ersatzsensoren und Starterwerkzeuge behandelt werden. Ist ein automatischer Werkzeugwechsler vorgesehen, fragen Sie nach der Anzahl der aufnahmefähigen Werkzeuge, der Vorgehensweise bei Werkzeugkorrekturen und dem Vorgehen bei fehlendem oder nicht dem vereinbarten Zustand entsprechendem Werkzeug. Bei manuellem Werkzeugwechsel berücksichtigen Sie die Bedienerzeit und die Möglichkeit eines längeren Stillstands in der Kapazitätsberechnung.
Welche Staubabsaugung sollte im Angebot enthalten sein?
Beim Leiterplattenfräsen entsteht Staub im Schneidbereich. Die Absaugung muss daher als Produktionsausrüstung und nicht als nachträgliches Zubehör betrachtet werden. Eine ausführliche Beschreibung umfasst den Ansaugpunkt, Schläuche und Kanäle, den erforderlichen Luftstrom an der Maschine, die Absaugeinheit, Filter, Reinigungszugang, Auffangbehälter, Geräuschentwicklung, Ersatzteile und das Entsorgungsverfahren des Herstellers.
Vergleichen Sie nicht nur die Motorleistung oder die im Katalog angegebenen Luftdurchsatzwerte. Der Weg vom Fräser zum Absaugkanal ist entscheidend. Lange Kanäle, enge Krümmungen, Leckagen, ungünstige Ansauggeometrie und verstopfte Filter können das Ergebnis am Fräspunkt beeinflussen. Fragen Sie jeden Lieferanten genau, welche Teile im Lieferumfang enthalten sind und welche Versorgungsleitungen oder externe Geräte der Käufer bereitstellen muss.
Die verwendeten Plattenmaterialien und die örtlichen Arbeitsplatzvorschriften können die erforderlichen Filtrations- und Handhabungsverfahren beeinflussen. Der Maschinenlieferant kann die Schnittstellen der Geräte beschreiben, die endgültige Anordnung für die tatsächlich zu verarbeitenden Materialien muss jedoch vom Umwelt-, Gesundheits- und Sicherheitsteam des Werks genehmigt werden.
Wann rechtfertigen Bildverarbeitung, Software, Flugsicherung und Automatisierung ihren Preis?
Optionen sollten eine definierte Produktionsbeschränkung beseitigen. Der Kauf aller verfügbaren Funktionen erhöht die Anschaffungskosten der Leiterplatten-CNC-Fräsmaschine und kann zusätzlichen Wartungsaufwand verursachen. Das Weglassen einer erforderlichen Funktion kann durch manuelle Ausrichtung, wiederholtes Einrichten, zusätzlichen Aufwand oder längere Stillstände weitere Kosten verursachen. Die Entscheidung ist am aussagekräftigsten, wenn jede Option mit einer messbaren Aufgabe verknüpft ist.
| Option | Überlegen Sie es sich, wenn | Fragen Sie den Lieferanten |
|---|---|---|
| CCD- oder Sehkorrektur | Die Registrierung hängt von sichtbaren Kennzeichen oder Merkmalen der Tafel ab. | Welche Merkmale werden erkannt und wie wird der Offset behandelt? |
| Automatischer Werkzeugwechsel | Für die Programme werden mehrere Werkzeuge benötigt, oder manuelle Änderungen unterbrechen die Produktion. | Was ist für Speicherung, Messung und Fehlerbehandlung enthalten? |
| Werkzeugprüfung | Der Prozess erfordert Kontrollen hinsichtlich Länge, Durchmesser und Bruch. | Welche Prüffunktionen sind bei dem genannten Modell verfügbar und wie werden Alarme protokolliert? |
| Be- und Entladen | Die Handhabung stellt nachweislich einen Engpass bei stabilen, sich wiederholenden Arbeiten dar. | Welche Board-Reihe, Puffer, Schnittstellen und Wiederherstellungsschritte sind enthalten? |
| Produktionsdatenverbindung | Rückverfolgbarkeit oder Integration in das Fabriksystem ist erforderlich. | Welche Daten-, Protokoll- und Integrationsverantwortlichkeiten fallen in den Geltungsbereich? |
Eine praktische Regel ist hilfreich: Kann das Team das Problem, das eine Option löst, nicht beschreiben, ist die Option noch nicht genehmigungsreif. Führen Sie den Vorgang zunächst manuell oder mit einer einfacheren Konfiguration durch, messen Sie die Einschränkung und kalkulieren Sie anschließend den Preis des Upgrades anhand dieser Erkenntnisse.
Welche Installations-, Schulungs- und Servicekosten gehören zu den Gesamtbetriebskosten?
Eine Maschine in der Produktionshalle ist noch kein Standardprozess. Das Budget sollte die Schritte zwischen Lieferung und stabiler Produktion abdecken. Je nach Projekt können dies Entladen, Positionieren, Anschließen der Versorgungseinrichtungen, Absauganschluss, Softwareeinrichtung, Vorrichtungsvorbereitung, Probeläufe, Bedienerschulung, Wartungsschulung, Ersatzteile, Reisekosten und Unterstützung bei der Abnahme umfassen.
Die Angaben zu Serviceleistungen in einem Angebot sollten präzise sein. Selbst wenn „Installation inklusive“ angegeben ist, können Reisekosten, Transport vor Ort, Unterkunft, Nebenkosten oder Übersetzungskosten nicht im Preis enthalten sein. „Fernwartung“ sollte die Kommunikationsmethode, die Servicezeiten, die vom Käufer bereitzustellenden Informationen und den Zeitpunkt, ab dem ein Vor-Ort-Einsatz erforderlich ist, genau beschreiben. Die Garantiebedingungen sollten den Zeitraum, die abgedeckten Teile, Ausschlüsse, die Versandkosten und das Verfahren zur Feststellung eines Fehlers festlegen.
Für Projekte im Ausland ergänzen Sie die Angebotsanfrage um Angaben zu den elektrischen Anforderungen, dem Installationsland, der Zugänglichkeit des Geländes, den örtlichen Hebemöglichkeiten und dem geplanten Produktionstermin. ChiKin bietet einen Serviceprozess an, der die Geräteauswahl, die technische Dokumentation, die Installationsanleitung, Schulungen und den Kundendienst umfasst. Den genauen Umfang der vorgeschlagenen Konfiguration finden Sie auf der Seite „Alles aus einer Hand“ und im Projektangebot .
Wie sollten Käufer die Gesamtbetriebskosten berechnen?
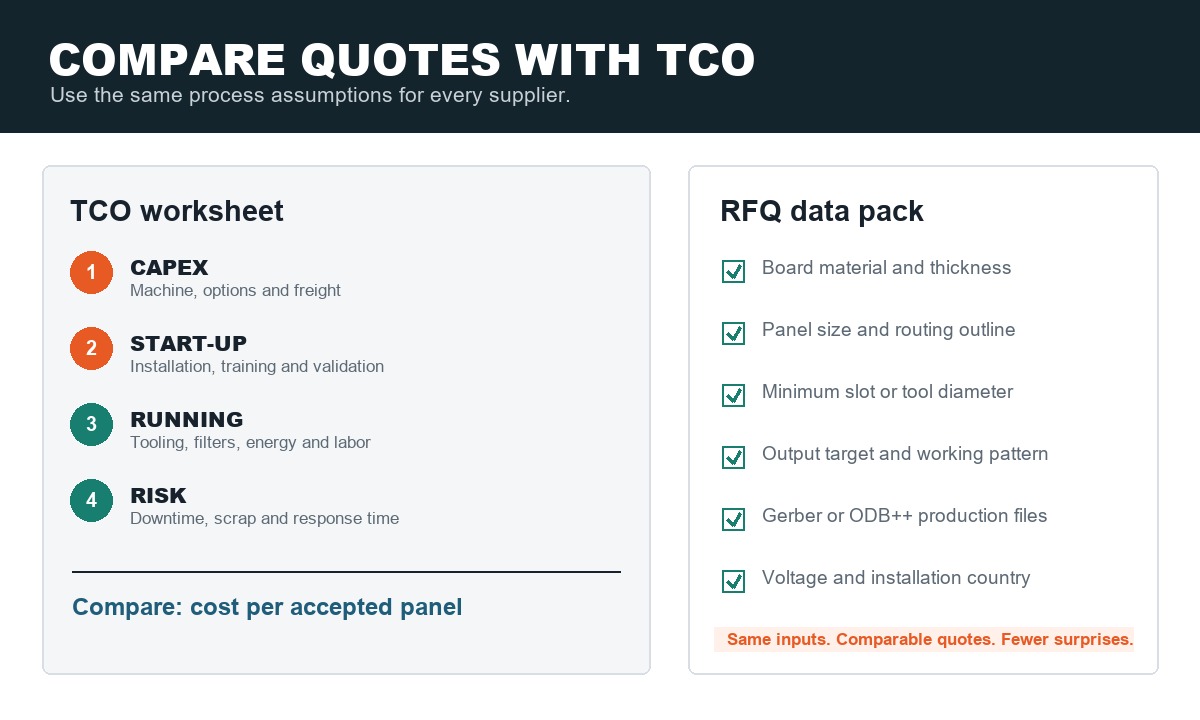
Die Gesamtbetriebskosten sind nur dann aussagekräftig, wenn die Annahmen zu Zeitraum und Produktion schriftlich festgehalten sind. Wählen Sie einen Bewertungszeitraum, verwenden Sie für jedes Angebot denselben Schichtplan und trennen Sie bekannte Kosten von Schätzungen. Bei Unsicherheiten geben Sie eine Kostenspanne an und benennen Sie den Verantwortlichen für deren Bestätigung.
TCO = Kapitalkosten + Anlaufkosten + laufende Betriebskosten + Produktionsrisikokosten - Restwert
| TCO-Gruppe | Zu berücksichtigende Gegenstände | Nachweise, die angefordert werden sollen |
|---|---|---|
| Hauptstadt | Maschine, Optionen, Vorrichtung, Absaugung, Fracht, Steuern (falls zutreffend) | Detailliertes Angebot |
| Start-up | Installation, Schulung, Validierung, Erstausstattung, Ersatzteile | Leistungsumfang und Abnahmeplan |
| Wiederkehrend | Werkzeuge, Filter, Energie, Druckluft, Arbeitskräfte, Wartung | Verbrauchsannahmen und Wartungsplan |
| Produktionsrisiko | Ausfallzeiten, Ausschuss, Nacharbeit, langsame Umrüstung, verzögerter Service | Testergebnisse, Reaktionsprozess, Ersatzteilplan |
Anschließend wird das Ergebnis normalisiert:
Geschätzte Kosten pro angenommenem Panel = Gesamtbetriebskosten für den Bewertungszeitraum / angenommene Panels in diesem Zeitraum
Verwenden Sie geprüfte, nicht fehlerhafte Paneele. Dadurch bleiben Ausschuss und Nacharbeit sichtbar. Die Berechnung ist keine garantierte Renditeaussage; es handelt sich um ein Entscheidungsmodell, das auf vereinbarten Annahmen basiert. Aktualisieren Sie es nach Stichprobenprüfungen und erneut nach der Inbetriebnahme anhand realer Produktionsdaten.
Wie kann man Angebote für Leiterplattenfräsmaschinen fair vergleichen?
- Das Eingabepaket muss eingefroren werden. Senden Sie jedem Lieferanten dieselben Platinendateien, Materialien, Panelabmessungen, Zielausgangsleistung, Hilfsprogramme und den Installationsort.
- Fordern Sie eine detaillierte Leistungsbeschreibung an. Trennen Sie dabei die Basismaschine, Optionen, Vorrichtungen, Absaugung, Werkzeuge, Fracht, Installation, Schulung und Ersatzteile.
- Ausnahmen erfassen. Ein leeres Feld wird nicht automatisch miteinbezogen. Fragen Sie nach, wer die Leitungen, den Transformator, den Kompressor, den Computer, die Einrichtung, die Hebezeuge und die lokalen Arbeitskräfte bereitstellt.
- Annahmen zum Bearbeitungszyklus überprüfen. Werkzeugweg, Anzahl der gleichzeitig bearbeiteten Platinen, Ladezeit, Werkzeugwechsel und erwartete Auslastung bestätigen.
- Planen Sie einen Stichprobentest. Legen Sie vor dem Testlauf die Testdateien, das Material, die Menge, die Prüfmethode und die Akzeptanzkriterien fest.
- Prüfen Sie die Serviceleistungen. Vergleichen Sie Schulungstage, Fernwartung, Vor-Ort-Bedingungen, Ersatzteilversorgung, Garantiebedingungen und das Verfahren zur Fehlerbestätigung.
- Berechnen Sie ein TCO-Modell. Wenden Sie für jedes Angebot die gleichen Annahmen zu Zeitraum, Arbeitsaufwand, Verbrauchsmaterialien und akzeptierter Produktionsmenge an.
Dieser Prozess zwingt nicht alle Lieferanten zu derselben Maschinenkonstruktion. Er macht jedoch Unterschiede sichtbar, und genau das ist der Sinn der Sache. Ein teureres Angebot kann Arbeiten beinhalten, die ein anderes Angebot dem Käufer überlässt. Ein günstigeres Angebot kann völlig ausreichend sein, wenn der Prozess einfacher ist.
Wann kann ein preisgünstigerer Leiterplattenfräser die richtige Wahl sein?
Eine preisgünstigere Maschine kann sinnvoll sein, wenn das Platinenspektrum eng ist, der Output moderat, die Beladung manuell erfolgen kann, eine Spindel den Bedarf deckt, die Vorrichtung eine zuverlässige Positionierung gewährleistet, Werkzeugwechsel selten sind und das lokale Personal die routinemäßige Wartung durchführen kann. Prototypenlabore, Entwicklungsabteilungen und die Kleinserienfertigung legen möglicherweise mehr Wert auf Flexibilität als auf maximale Parallelkapazität.
Das Risiko entsteht, wenn der Preis durch Wegfall einer für den Prozess notwendigen Komponente gesenkt wird. Ein kleiner Arbeitsbereich kann zusätzlichen Aufwand erfordern. Manuelle Ausrichtung ist möglicherweise für die gewählte Lokalisierungsmethode ungeeignet. Ein unzureichend dimensioniertes Absaugsystem kann die Kosten auf den Hersteller verlagern. Ein eingeschränkter Leistungsumfang mag für ein erfahrenes Team akzeptabel sein, stellt aber für einen Erstanwender eine Herausforderung dar.
Die Frage lautet also nicht: „Ist die billigste Maschine gut?“, sondern: „Welche Produktionsannahme ermöglicht eine einfachere Konfiguration?“ Wenn Lieferant und Käufer diese Frage anhand derselben Platinendaten beantworten können, ist die Entscheidung fundiert.
Welche Unterlagen benötigen Sie für ein produktionsfertiges Angebot?
Bitte senden Sie folgende Informationen mit Ihrer Anfrage:
- Plattenmaterial und Dicke
- Panelgröße und nutzbarer Routingbereich
- Fräsumriss, Konturlänge und minimaler Schlitz- oder Werkzeugdurchmesser
- Zielleistung pro Schicht oder pro Tag
- Produktmix und erwartete Umrüsthäufigkeit
- Gerber-, ODB++-, DXF-, Drill- oder Routing-Dateien stehen zur Überprüfung bereit.
- Erforderliche Lokalisierungsmethode, einschließlich Fiduzialen oder anderer Markierungen, falls relevant
- Werkseitige Spannungs-, Frequenz- und Druckluftverfügbarkeit
- Installationsland, Lieferbedingungen und angeforderter Supportumfang
Benötigen Sie eine Konfiguration und ein Angebot? Sehen Sie sich die Leiterplattenbohr- und -fräsmaschinen von ChiKin an und senden Sie uns anschließend die oben genannten technischen Daten. Wir können Ihnen dann die Fräsplattform, Werkzeuge, Staubabsaugung, Optionen, den Validierungsplan und den Serviceumfang anbieten, die optimal auf Ihre Produktionsaufgabe zugeschnitten sind – anstatt Ihnen einen Standardkatalogpreis zu nennen.
Häufig gestellte Fragen
Warum vermeiden es Lieferanten, einen festen Preis für eine Leiterplattenfräsmaschine anzugeben?
Da Arbeitsbereich, Spindelanzahl, Werkzeughandhabung, Bildverarbeitung, Entnahme, Automatisierung, Lieferung und Service den Umfang beeinflussen können, beschreibt eine feste Zahl zwar eine Basiseinheit, aber nicht die für eine bestimmte Leiterplatte benötigte, produktionsfertige Zelle.
Ist eine Mehrspindel-Leiterplattenfräse immer kostengünstiger?
Nein. Es ist nur dann attraktiv, wenn die Bearbeitung parallel erfolgen kann und die Produktionsauslastung die verfügbaren Positionen optimal nutzt. Bei häufigen Produktwechseln, gemischten Produkten oder moderater Produktionsmenge lässt sich eine Einspindelanordnung unter Umständen leichter rechtfertigen.
Soll die Staubabsaugung zusammen mit der Maschine angeboten werden?
Ja. Die Angebotsanfrage sollte mindestens die Schnittstelle zur Maschinenabnahme, die Zuständigkeit für die Kanalführung, die Absauganlage, die Filter, die Ersatzteile und die Standortanforderungen definieren. Das Endsystem muss außerdem mit dem verarbeiteten Material und den lokalen Werksvorschriften kompatibel sein.
Wie kann ich die Kosten für ein Fräswerkzeug abschätzen?
Erfassen Sie die gesamten Werkzeugkosten im Verhältnis zu den akzeptierten Platten, dokumentieren Sie dann das Plattenmaterial, die Fräslänge, die Werkzeugspezifikation, den programmierten Prozess, den Spindelzustand und den Grund für den Austausch. Dies ist aussagekräftiger als der Vergleich des Einzelpreises eines Fräsers.
Welche Dateitypen eignen sich am besten für ein Angebot?
Gerber- oder ODB++-Daten sind hilfreich, ebenso wie die Routing- oder mechanische Ebene, die Panelzeichnung, Material und Dicke, Mindestschlitzgröße, Ausgabeziel und alle Anforderungen an Vorrichtungen oder Passmarken. Fragen Sie den Lieferanten, welche zusätzlichen Dateien für die Mustervalidierung benötigt werden.
Wie vergleicht man am besten zwei Angebote?
Geben Sie beiden Lieferanten das gleiche Inputpaket, fordern Sie eine detaillierte Aufstellung der enthaltenen und ausgeschlossenen Komponenten an, vereinbaren Sie die gleiche Stichprobenprüfung und berechnen Sie die Gesamtbetriebskosten über denselben Zeitraum. Vergleichen Sie die geschätzten Kosten pro akzeptiertem Panel sowie den ursprünglichen Kaufpreis.





