






TL;DR – Kurze Antwort
Eine Leiterplatten-Entpinnmaschine dient dazu, kompatible Pins von Leiterplatten oder laminierten Leiterplattenbaugruppen durch einen kontrollierten mechanischen Vorgang zu entfernen. In der Mehrlagen-Leiterplattenfertigung kann das Entpinnen eingesetzt werden, um Passer- oder Werkzeugstifte nach dem jeweiligen Produktionsschritt mit dem Verpinnverfahren zu entfernen.
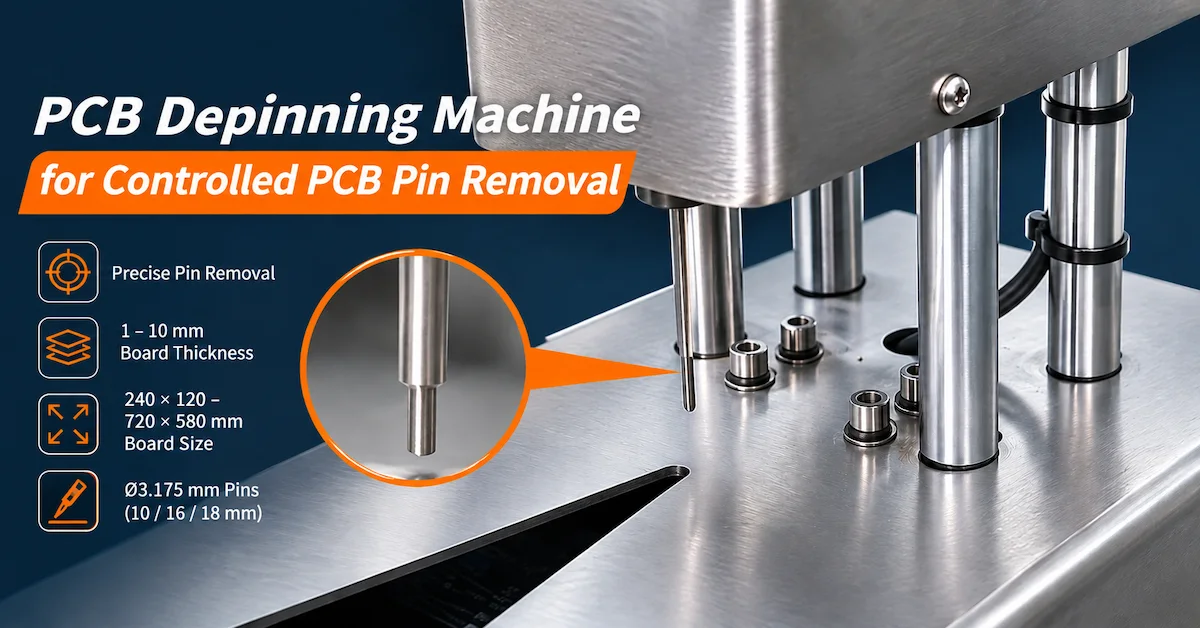
Die CHIKIN CNC CK-16 ist eine kompakte Leiterplatten-Pin-Entfernungsmaschine mit einem veröffentlichten Leiterplattengrößenbereich von 240 × 120 mm bis 720 × 580 mm, einem laminierten Leiterplattendickenbereich von 1–10 mm und Werkzeugstift-Spezifikationen von Ø3,175 × 10 mm, Ø3,175 × 16 mm und Ø3,175 × 18 mm.
Für Leiterplattenhersteller sind die wichtigsten Auswahlkriterien die Pin-Kompatibilität, die Unterstützung der Leiterplatte, die Ausrichtgenauigkeit, die Integrität des Laminats und die Wiederholbarkeit des Betriebs.
Dieser Leitfaden erläutert die Spezifikationen des CK-16, den Arbeitsablauf zur Stiftentfernung, die Anforderungen an die Qualitätskontrolle und die Kaufprüfungen, um Fabriken bei der Bewertung der Ausrüstung vor einer Investition zu unterstützen.
Wichtigste Erkenntnisse
Anwendung: Die CK-16 ist für das kontrollierte Entfernen von Leiterplattenstiften vorgesehen, wobei die veröffentlichten Spezifikationen insbesondere für laminierte Leiterplatten und Werkzeugstifte relevant sind.
Platinenkompatibilität: Der angegebene PCB-Größenbereich liegt zwischen 240 × 120 mm und 720 × 580 mm.
Stiftspezifikationen: Die drei aufgeführten Stiftkonfigurationen haben einen Nenndurchmesser von 3,175 mm und Längen von 10 mm, 16 mm und 18 mm.
Qualitätspriorität: Der Vorgang des Entfernens der Stifte darf keine unzulässigen Beschädigungen des Laminats, Verformungen der Passlöcher oder Verzerrungen der Platte verursachen.
Beschaffungsanforderung: Käufer sollten vor der Bestellung die tatsächlichen Werkzeuge, die Betätigungskraft, den Hub, die Handhabungsmethode, die Sicherheitssysteme und die Ergebnisse der Stichproben überprüfen.
1. Was ist eine Leiterplatten-Entpinnmaschine?
Eine PCB-Entstiftungsmaschine ist eine Industrieanlage, die zum Entfernen von Stiften von geeigneten Leiterplatten, laminierten Platten oder anderen zugelassenen PCB-Baugruppen verwendet wird.
Stifte können verwendet werden, um Materialien während der Fertigung zu positionieren, zu sichern oder auszurichten.
Nach dem jeweiligen Verarbeitungsschritt müssen sie möglicherweise entfernt werden, bevor die Platine mit einem anderen Vorgang fortfahren kann.
Bei der Herstellung von mehrlagigen Leiterplatten können Registrierungsstifte mit Werkzeugen zur Lagenausrichtung und Laminierung in Verbindung gebracht werden.
Wenn der Prozess deren Entfernung erfordert, kann eine unkontrollierte manuelle Entnahme zusätzliche Risiken beim Umgang mit ihnen mit sich bringen.
Eine eigens dafür eingerichtete Entstiftungsstation ermöglicht eine präzisere Unterstützung und Entfernung der Verankerungen.
Warum ist die kontrollierte Stiftentfernung wichtig?
PCB-Laminate können glasfaserverstärkte Harzsysteme, Kupferschichten und mehrere miteinander verbundene Schichten enthalten.
Je nach Anwendung kann eine unsachgemäße Entfernung der Pins lokale Schäden um die Werkzeuglöcher herum verursachen oder unnötige Kräfte auf die Platine ausüben.
Mögliche Probleme sind:
Beschädigte Registrierungslöcher.
Lokale Risse im Laminat.
Verformung der Platine.
Falsche Stiftauszugsrichtung.
Restliche Stiftfragmente.
Zusätzliche Bedienerhandhabung.
Produktionsverzögerungen und Ausschussware.
Ziel ist es nicht einfach nur, den Stift schnell zu entfernen.
Bei einem erfolgreichen Entpinning-Prozess wird der benötigte Pin entfernt, während der vom Hersteller vorgegebene Zustand der Platine erhalten bleibt.
Entfernung des Registrierungsstifts vs. Entfernung des Presspasskontakts
Diese Anwendungen müssen unterschieden werden.
Registrierstifte werden üblicherweise mit Vorrichtungen zur Leiterplattenherstellung, Positionierungs- und Laminiervorgängen in Verbindung gebracht.
Einpresskontakte sind elektrische oder mechanische Anschlüsse, die in Platinenlöcher eingesetzt werden, oft im Rahmen späterer Montagevorgänge.
Ihre Abmessungen, Haltemechanismen, umgebenden Merkmale und Schadensrisiken können sehr unterschiedlich sein.
Die CK-16-Spezifikation listet 3,175 mm Stifte und eine Dicke der laminierten Leiterplatte auf, wodurch die Werkzeugstiftentfernung zu einer besonders relevanten Anwendung für die Bewertung wird.
Die Demontage von Presspassungsklemmen sollte nur dann in Betracht gezogen werden, wenn CHIKIN CNC die notwendigen Werkzeuge bestätigt und akzeptable Ergebnisse an der vorgesehenen Baugruppe nachweist.
2. Welche Leiterplattenhersteller benötigen Entpinning-Ausrüstung?
Auslösevorrichtungen sind relevant für Anlagen, in denen das wiederholte Entfernen von Stiften Teil eines kontrollierten Fertigungsablaufs ist.
| Käufertyp | Hauptanforderung | Abgrenzungsüberlegungen |
|---|---|---|
| Hersteller von mehrlagigen Leiterplatten | Entfernen Sie kompatible Stifte aus laminierten Baugruppen. | Laminatintegrität |
| Leiterplattenfertigungsfabriken | Standardisierung der Platinenhandhabung | Wiederholbarkeit |
| Laminierabteilungen | Prozess-Stiftplatinenbaugruppen | Kompatibilität von Stiften und Befestigungselementen |
| Abteilungen für Leiterplattenwerkzeuge | Hardware für die Registrierung verwalten | Korrekte Werkzeuggeometrie |
| Leiterplatten-Prozessingenieure | Reduzierung der manuellen Variation | Kontrolliertes Entfernungsverfahren |
| Teams für die Instandhaltung der Ausrüstung | Unterstützung der Produktionswerkzeuge | Gebrauchstauglichkeit |
| Distributoren von Leiterplattenausrüstung | Lieferung anwendungsspezifischer Maschinen | Konfigurationsprüfung |
Wann ist eine kompakte Entstiftungsmaschine geeignet?
Eine kompakte Workstation eignet sich möglicherweise für Fabriken, die eine kontrollierte Stiftentfernung innerhalb eines definierten Bearbeitungsbereichs benötigen.
Aufgrund seiner Metallstruktur und des Führungsmechanismus eignet sich der CK-16 für solche Anwendungen, vorausgesetzt, die tatsächlichen Werkzeuge passen zur Platinen- und Stiftanordnung.
Bei sehr großen oder schweren Baugruppen ist die Möglichkeit, das Panel außerhalb des unmittelbaren Werkzeugbereichs abzustützen, von besonderer Bedeutung.
Bei hohen Produktionsmengen sollten Käufer auch Verlademethoden, Automatisierungsanforderungen und die Fähigkeit zur nachhaltigen Leistungsabgabe bewerten.
3. CHIKIN CNC CK-16: Technische Daten
Die CHIKIN CNC PCB Depinning Machine wird als Gerät zur kontrollierten Entfernung von Leiterplattenstiften vorgestellt.
Die beigefügten Produktfotos zeigen eine kompakte Metallkonstruktion mit einem oberen Gehäuse, vertikalen Führungselementen, einer unteren Arbeitsplattform und einem Warnhinweis.
Das Design legt einen gesteuerten vertikalen Verarbeitungsprozess nahe.
Allerdings lassen die Fotografien unabhängig voneinander keine genauen Rückschlüsse auf den Aktuatormechanismus, die Ausgangskraft, die Hublänge oder die Steuersequenz zu.
Spezifikationen der CK-16 Leiterplatten-Entpinnmaschine
| Technischer Parameter | Veröffentlichte Spezifikation |
|---|---|
| Maschinenmodell | CK-16 |
| Gerätetyp | Leiterplatten-Entpinnmaschine |
| Maximale Leiterplattengröße | 720 × 580 mm |
| Mindestgröße der Leiterplatte | 240 × 120 mm |
| Dicke der laminierten Leiterplatte | 1–10 mm |
| Pin-Spezifikation 1 | Ø3,175 × 10 mm |
| Pinbelegung 2 | Ø3,175 × 16 mm |
| Pin-Spezifikation 3 | Ø3,175 × 18 mm |
| Nennbetriebsdruck | 0,5–0,6 MPa |
| Stromversorgung | AC220V |
| Stanznadel | Wird als aus abrasivem und hartem Material gefertigt beschrieben; genaue Körnung nicht angegeben. |
Die oben genannten Spezifikationen wurden den mitgelieferten Produktdaten entnommen. Die endgültige Werkzeugausstattung und Betriebskonfiguration der angebotenen Maschine sollte vor dem Kauf bestätigt werden.
Wichtige technische Klarstellungen
1. Der Betriebsdruck ist nicht die Motorleistung.
Die ursprüngliche Spezifikation gibt 0,5–0,6 MPa in einem Feld mit der Bezeichnung „Leistung“ an. Da MPa eine Druckeinheit ist, sollte sie als pneumatische Druckspezifikation behandelt werden, die eine Bestätigung durch den Lieferanten erfordert.
2. Die Stromversorgung ist vom Stromverbrauch getrennt.
Im Datenblatt ist AC220V angegeben, es wird jedoch keine verifizierte Nennleistungsaufnahme genannt.
3. Die Stiftgröße bestimmt nicht die Auslösekraft.
Der angegebene Stiftdurchmesser und die Stiftlänge bezeichnen die nominalen Werkzeugabmessungen, nicht die maximale Kraft, die die Maschine aufbringen kann.
4. Das Werkzeugmaterial muss überprüft werden.
Die Beschreibung der Stanznadel reicht nicht aus, um eine genaue Materialgüte, Härte oder Verschleißlebensdauer zu bestimmen.
Diese Details sollten im Rahmen der technischen Bewertung geklärt werden.
4. Welche Leiterplatten-Pingrößen kann die CK-16 verarbeiten?
Die veröffentlichten Pin-Spezifikationen für den CK-16 lauten:
| Stiftdurchmesser | Nennlänge des Stifts | Bewertungsanforderung |
|---|---|---|
| Ø3,175 mm | 10 mm | Unterstützung, Schlaganfall und Entfernungsmethode bestätigen |
| Ø3,175 mm | 16 mm | Freigängigkeit und Stiftauswurf prüfen. |
| Ø3,175 mm | 18 mm | Werkzeugausstattung und verfügbare Reisemöglichkeiten bestätigen |
Alle drei aufgeführten Konfigurationen haben den gleichen Nenndurchmesser.
Unterschiedliche Stiftlängen können jedoch unterschiedliche Halterungsanordnungen oder Ausbauwege erfordern.
Warum ist die Geometrie der Stifte wichtig?
Ein Ausstiftwerkzeug muss korrekt mit dem installierten Stift interagieren.
Bei ungeeigneter Kontaktgeometrie kann die Ablösekraft ungleichmäßig aufgebracht werden.
Dies kann den Stift, das Registrierloch oder das umgebende Laminat beeinträchtigen.
Käufer sollten Folgendes bestätigen:
Nenndurchmesser des Stifts und Toleranz.
Stiftmaterial und Härte.
Eingebaute Stiftlänge.
Geometrie des Stiftkopfes oder der Schulter, falls vorhanden.
Lochdurchmesser und -konfiguration.
Stiftbefestigungsmethode.
Erforderliche Ausbauanweisungen.
Verfügbarer Freiraum um den Stift herum.
Unterstützt das CK-16 auch andere Stiftdurchmesser?
Die mitgelieferte Spezifikation nennt nur Stifte mit einem Durchmesser von 3,175 mm.
Eine Kompatibilität mit anderen Durchmessern sollte nicht vorausgesetzt werden.
Falls die Fabrik unterschiedliche Werkzeugbolzenabmessungen verwendet, sollte sie Muster oder Zeichnungen zur Bewertung an CHIKIN CNC senden.
5. Wie beeinflusst die Dicke laminierter Leiterplatten das Entpinning?
Im Datenblatt des CK-16 wird ein Dickenbereich für laminierte Leiterplatten von 1–10 mm angegeben.
Dies ist ein wichtiger Aspekt bei der Herstellung von mehrlagigen Leiterplatten.
Die Dicke der Leiterplatte kann Einfluss auf den verfügbaren Stifteingriff, die erforderlichen Stützen und die Zugänglichkeit der Ausbaustelle haben.
Dicken- und Verarbeitungsaspekte
| Zustand der Platine | Potenzielles Risiko | Erforderliche Bewertung |
|---|---|---|
| Dünne laminierte Platte | Nachgeben oder unzureichende Unterstützung | Stabilität der Vorrichtung |
| Platte mittlerer Dicke | Ungleichmäßige Positionierung | Ausrichtungs- und Kontaktgeometrie |
| Dicke laminierte Platte | Erhöhte Anforderungen an Einsatzbereitschaft oder Sicherheitsfreigabe | Hub- und Entnahmekraft |
| Großformatige Tafel | Nicht unterstützte Panelbereiche | Arbeitstischstütze |
| Mehrere Pin-Positionen | Verschiedene Ausbaupositionen | Wiederholbarkeit über das gesamte Panel |
Kann der CK-16 jede 10 mm dicke Leiterplatte verarbeiten?
Nicht unbedingt.
Der angegebene Bereich gibt die Kompatibilität der nominellen Materialdicke an.
Die tatsächliche Eignung hängt weiterhin von der Pin-Konfiguration, dem Platinenaufbau, der Zugänglichkeit der Werkzeuge und der erforderlichen Auslösekraft ab.
Beispielsweise kann ein Stift, der in einer bestimmten Laminatanordnung fest fixiert ist, andere Bedingungen erfordern als ein lose eingesetzter Positionierungsstift.
Der richtige Ansatz besteht darin, repräsentative Baugruppen zu testen.
6. Wie verhält sich das Entpinnen von Leiterplatten im Vergleich zur manuellen Pin-Entfernung?
Das manuelle Entfernen der Stifte kann Handwerkzeuge oder improvisierte Druckmethoden erfordern.
Diese Vorgehensweisen können für bestimmte Aufgaben mit geringem Risiko geeignet sein, können aber zu Abweichungen in der Kraftrichtung, der Werkstückunterstützung und der Bedienung durch den Bediener führen.
Eine speziell dafür vorgesehene Entstiftungsmaschine bietet die Möglichkeit, den Arbeitsablauf zu standardisieren.
Prozessvergleich
| Bewertungsfaktor | Manuelle Stiftentfernung | Spezielle Entstiftungsmaschine |
|---|---|---|
| Werkzeugausrichtung | Bedienerabhängig | Geführt von den installierten Werkzeugen |
| Unterstützung durch den Vorstand | Abhängig von der manuellen Einrichtung | Kann definierte Maschinenunterstützung verwenden |
| Anwendung erzwingen | Variiert je nach Methode | Hängt von der Aktuatorkonfiguration ab |
| Wiederholbarkeit | Bedienerabhängig | Erfordert Maschinenqualifizierung |
| Produktionsablauf | Flexibel, aber weniger standardisiert | Definierte Verarbeitungsstation |
| Betreiberrisiko | Hängt von den Handwerkzeugen ab. | Gefahren durch bewegliche Teile erfordern Schutzvorrichtungen. |
| Inspektion | Normalerweise getrennt | Kann integriert oder im Anschluss durchgeführt werden. |
| Beste Anwendung | Gelegentlich kompatible Aufgaben | Wiederholte qualifizierte Operationen |
Ist die mechanische Entstiftung immer besser?
NEIN.
Eine speziell dafür vorgesehene Maschine ist nur dann von Vorteil, wenn sie der tatsächlichen Stift- und Platinenanordnung entspricht.
Auch bei mechanisch geführtem Abtrag kann die Verwendung ungeeigneter Werkzeuge eine Platine beschädigen.
Für Fabriken, die den CK-16 evaluieren, ist die wichtigste Voraussetzung die verifizierte Leistungsfähigkeit auf ihren realen Leiterplattenbaugruppen.
7. Wie funktioniert der CK-16-Entpinnungsprozess?
Die bereitgestellten Informationen deuten auf ein kompaktes vertikales Verarbeitungssystem hin.
Ein typischer Arbeitsablauf für die kontrollierte Entpinnung kann die folgenden Schritte umfassen.
Schritt 1: Überprüfen Sie die Leiterplattenbaugruppe
Bitte prüfen Sie das Platinenmodell, die Dicke, die Pin-Größe und die erforderlichen Entnahmestellen.
Vor der Weiterverarbeitung auf sichtbare Schäden oder ungewöhnliche Zustände prüfen.
Schritt 2: Werkzeuge vorbereiten
Prüfen Sie, ob der Ausstoßdorn und die untere Stütze für den eingesetzten Stift geeignet sind.
Das Werkzeug sollte einen geeigneten mechanischen Kontaktweg gewährleisten.
Schritt 3: Positionieren Sie das Brett
Setzen Sie die Platine in die dafür vorgesehene Halterung ein.
Stellen Sie sicher, dass der Stift mit dem Ausziehwerkzeug und der Aufnahmeöffnung ausgerichtet ist.
Schritt 4: Sicherheitsfreigabe überprüfen
Prüfen Sie, ob der Stift verschoben werden kann, ohne mit anderen Teilen der Platine oder des Werkzeugs zu kollidieren.
Schritt 5: Führen Sie den Entfernungsvorgang durch.
Bedienen Sie die Maschine gemäß der zugelassenen Steuerungssequenz.
Der erforderliche Druck, die Kraft und der Hub müssen den Anweisungen des Herstellers und den qualifizierten Prozesseinstellungen entsprechen.
Schritt 6: Ergebnis prüfen
Prüfen Sie, ob der Stift entfernt wurde und ob keine unzulässigen Schäden an der Platine entstanden sind.
Schritt 7: Freigabe des Boards
Die freigegebenen Platinen werden gemäß dem Fertigungsprozess des Werks an den nächsten Arbeitsgang weitergeleitet.
Dies ist ein empfohlener Auswertungsablauf und kein Ersatz für die Bedienungsanleitung des Herstellers des CK-16.
8. Wie man Beschädigungen der Leiterplatte beim Entfernen von Pins verhindert
Der wichtigste Qualitätsaspekt beim Entstiften von Leiterplatten ist der Schutz des Werkstücks.
Ein Stift kann zwar erfolgreich entfernt werden, aber das umgebende Laminat oder das Registrierungsloch kann beschädigt sein.
Daher muss bei der Inspektion mehr als nur die vollständige Stiftentfernung berücksichtigt werden.
Häufige Ablösefehler
| Defekt | Mögliche Ursache | Empfohlene Prüfung |
|---|---|---|
| Gerissenes Laminat | Übermäßige lokale Belastung | Sichtprüfung oder Inspektion mit Vergrößerung |
| Beschädigtes Registrierungsloch | Falsch ausgerichtete Ausbauwerkzeuge | Bohrlochzustandsprüfung |
| Restliches Stiftfragment | Unvollständige Extraktion | Vollständige Entfernung überprüfen |
| Plattenverformung | Unzureichende Unterstützung | Ebenheits- oder Maßprüfung |
| Oberflächeneindrückung | Falscher Stanzkontakt | Kontaktflächeninspektion |
| Beschädigtes Kupferelement | Verarbeitung zu nah an der Schaltung | Kupferintegritätsprüfung |
| Uneinheitliche Entfernung | Werkzeug- oder Aktuatorvariation | Wiederholte Stichprobenprüfung |
| Werkzeugverschleiß | Falsches Material oder wiederholte Belastung | Stanzprüfung |
Warum ist die Werkstückunterstützung so wichtig?
Bei unzureichender Abstützung der Platine kann die Entnahmekraft zu lokalen Verbiegungen führen.
Dadurch können Spannungen entstehen, die über den unmittelbaren Bereich des Stifts hinausgehen.
Eine geeignete Stützkonstruktion hilft dabei, die Kraft durch die beabsichtigte Kontaktfläche zu lenken.
Die richtige Befestigungsmethode hängt von der Stiftposition, den Abmessungen der Platine und dem Laminataufbau ab.
Wie sollte die Entfernungskraft kontrolliert werden?
Der Betriebsdruck der Maschine allein definiert nicht die auf den Stift wirkende Kraft.
Die tatsächliche Kraft hängt von der Anordnung des Aktuators, der effektiven Kolbenfläche, den Verlusten und der Maschinenkonfiguration ab.
Da die mitgelieferten Daten diese Details nicht enthalten, sollten Käufer eine maschinenspezifische Erklärung der Kraftregelungsmethode anfordern.
9. Welche Qualitätsstandards gelten für das Entpinning von Leiterplatten?
Die Qualität der Leiterplattenentpintung sollte anhand der tatsächlichen Fertigungsanforderungen bewertet werden.
Für fertige starre Leiterplatten können gegebenenfalls relevante Prüf- und Abnahmerichtlinien in den Normen IPC-A-600, Acceptability of Printed Boards , und IPC-6012, Qualification and Performance Specification for Rigid Printed Boards , enthalten sein.
Die spezifischen Anforderungen an temporäre Werkzeugbohrungen oder Zwischenlaminatplatten können jedoch stattdessen durch interne Prozessvorgaben und Kundenzeichnungen geregelt werden.
Empfohlene Checkliste für die Entriegelungsprüfung
| Prüfparameter | Annahmeüberlegungen |
|---|---|
| Vollständige Stiftentfernung | Keine unzulässigen Restmaterialien |
| Lochzustand | Keine Schäden, die über die vereinbarten Kriterien hinausgehen. |
| Laminatintegrität | Keine unzulässigen Risse oder Ablösungen |
| Platinenabmessungen | Einhaltung der einschlägigen Anforderungen |
| Ebenheit des Brettes | Keine unzulässige Verformung |
| Oberflächenbeschaffenheit | Keine übermäßigen Eindellungen oder Kratzer |
| Angrenzende Merkmale | Keine Beschädigung angrenzender Funktionsbereiche |
| Prozesswiederholbarkeit | Konsistente Ergebnisse über alle Proben hinweg |
Eine Maschine wird nicht automatisch nach einem IPC-Standard zertifiziert, nur weil sie in der Leiterplattenherstellung eingesetzt wird.
Der Prüfplan muss die korrekten Normen, die Abnahmeklasse und die tatsächlichen Prozessanforderungen festlegen.
10. Auf welche Sicherheitsmerkmale sollten Käufer achten?
Die Fotos des CK-16 zeigen einen Warnhinweis, der auf die Gefahr von Handverletzungen hinweist.
Dies ist wichtig, da ein Entriegelungsvorgang mechanische Bewegungen und potenzielle Quetschstellen mit sich bringt.
Ein Warnhinweis allein beweist nicht, dass alle notwendigen Sicherheitsmaßnahmen getroffen wurden.
Checkliste zur Sicherheitsbewertung
Schutz von beweglichen Teilen.
Sichere Positionierung der Hände beim Beladen.
Not-Aus-Funktion, sofern zutreffend.
Aktor-Steuersequenz.
Verhinderung einer unbeabsichtigten Aktivierung.
Sicherer Zugang für den Werkzeugwechsel.
Elektrischer Schutz und Erdung.
Pneumatische Isolation und Druckregelung.
Anforderungen an die Bedienerschulung.
Wartungs- und Sperrverfahren.
Für Industriemaschinen bietet die ISO 12100 einen relevanten Rahmen für die Risikobewertung und Risikominderung von Maschinen.
Die korrekten Anforderungen sollten entsprechend der gelieferten Maschine und dem Zielmarkt festgelegt werden.
11. Wie lässt sich die Produktionskapazität von CK-16 bewerten?
Die mitgelieferte CK-16-Spezifikation enthält keine Angabe zur verifizierten Zykluszeit oder zur Anzahl der pro Stunde bearbeiteten Platinen.
Aus diesem Grund sollten Käufer die Produktionskapazität nicht allein anhand des pneumatischen Drucks oder der Maschinenabmessungen abschätzen.
Ein realistischer Prozess umfasst das Handling, die Positionierung, die Entnahme, die Inspektion und das Entladen der Platinen.
Gesamtzykluszeit = Beladen + Ausrichten + Stiftentnahme + Inspektion + Entladen
Bei Platinen mit mehreren Pins sollte die Berechnung auch die Anzahl der erforderlichen Entnahmevorgänge berücksichtigen.
Was beeinflusst den Produktionsdurchsatz?
| Faktor | Auswirkungen auf die Produktion |
|---|---|
| Anzahl der Pins | Beeinflusst die Abläufe pro Vorstand |
| Stiftbefestigung | Kann die Entfernungsbedingungen beeinflussen |
| Platinengröße | Beeinträchtigt Positionierung und Handhabung |
| Plattendicke | Beeinflusst die Zugänglichkeit der Werkzeuge |
| Leuchtendesign | Beeinträchtigt die Konsistenz der Einrichtung |
| Bediener-Workflow | Einflüsse auf die Ladezeit |
| Inspektionsanforderungen | Fügt die notwendige Prüfzeit hinzu. |
| Produktumstellungen | Möglicherweise ist eine Werkzeuganpassung erforderlich. |
Warum die akzeptierte Ausgabe wichtig ist
Die korrekte Produktionskennzahl ist die Anzahl der Platinen, die vollständig entpinnt sind und die entsprechenden Prüfanforderungen erfüllen.
Akzeptierte Ausbeute = Bearbeitete Platinen × Akzeptanzrate
Ein schnellerer Prozess ist nicht wirtschaftlicher, wenn er zusätzliche Laminatschäden oder Nacharbeiten verursacht.
12. CK-16 Werksabnahmetest: Was sollten Käufer überprüfen?
Ein Werksabnahmetest (FAT) hilft Käufern, vor dem Versand zu bestätigen, dass die Maschine die vereinbarten Anforderungen erfüllt.
Für den CK-16 ist der sinnvollste Test die Verwendung realer Platinen und der vorgesehenen Pin-Spezifikationen.
CK-16 FAT Checklist
| FAT-Artikel | Empfohlene Überprüfung |
|---|---|
| Maschinenmodell | CK-16 bestätigen |
| Maximale Platinengröße | Prüfen Sie, ob die erforderliche Panelunterstützung erforderlich ist. |
| Mindestplatinengröße | Praktische Handhabung bestätigen |
| Plattenstärke | Prüfen Sie den relevanten Bereich von 1–10 mm. |
| Stiftdurchmesser | Kompatibilität mit Ø3,175 mm bestätigen |
| Stiftlängen | Für den Test wurden Versionen mit 10 mm, 16 mm und 18 mm Durchmesser benötigt. |
| Stanznadel | Abmessungen und Materialspezifikation bestätigen |
| Aktuatorsystem | Überprüfen Sie den tatsächlichen Funktionsmechanismus |
| Entfernungskraft | Bestätigen Sie die Eignung für die Anwendung |
| Vollständigkeit der Entfernung | Auf verbliebene Pins prüfen |
| Integrität des Vorstands | Laminat und Werkzeugbohrungen prüfen |
| Wiederholter Betrieb | Vergleiche mehrere Proben |
| Sicherheitskontrollen | Relevante Schutzfunktionen aufzeigen |
| Dokumentation | Handbücher, Ersatzteile und Serviceumfang prüfen |
Empfohlene Mustervalidierung
Bitte stellen Sie Musterplatten bereit, die den relevanten Produktionsbereich repräsentieren.
Geben Sie die erforderlichen Stiftabmessungen und Laminatkonstruktionen an.
Definiere den akzeptablen Zustand der Platine nach dem Entfernen der Pins.
Führen Sie wiederholte Versuche durch und überprüfen Sie die Ergebnisse.
Dokumentieren Sie die Anzahl der akzeptierten Platinen, der unvollständigen Demontagen, der festgestellten Schäden und der tatsächlichen Zykluszeiten.
Lieferant und Käufer sollten sich vor dem endgültigen Kauf der Ausrüstung auf diese Abnahmekriterien einigen.
13. Wovon hängen die Kosten einer Leiterplatten-Entpinnungsmaschine ab?
Der Kaufpreis ist nur ein Teil der Gesamtinvestition.
Für Leiterplattenhersteller können die Kosten beschädigter Platinen und ungeplanter Ausfallzeiten erheblich sein.
Gesamtkostenüberlegungen
| Kostenfaktor | Käuferbewertung |
|---|---|
| Basismaschine | Inklusive Ausrüstung und Werkzeuge |
| Stiftaustreiber | Ersatzteile und Austauschhäufigkeit |
| Einrichtungsgegenstände | Platinen- und Pin-Kompatibilität |
| Pneumatikversorgung | Luftverbrauch und Fabrikanforderungen |
| Strom | Tatsächlicher Betriebsbedarf |
| Arbeit | Lade- und Inspektionszeit |
| Überarbeitung | Unvollständige Stiftentfernung |
| Schrott | Die Platinen wurden während der Bearbeitung beschädigt. |
| Wartung | Werkzeugausrichtung und -austausch |
| Ausbildung | Bedienungs- und Wartungsverfahren |
Eine sinnvolle Produktionskennzahl ist:
Kosten für das Entpinseln pro akzeptierter Platine = Gesamte Betriebskosten für das Entpinseln ÷ Anzahl der akzeptierten Platinen
Dies ermöglicht einen aussagekräftigeren Vergleich als allein der Maschinenpreis.
Wann ist eine Kompaktmaschine wirtschaftlich?
Eine kompakte Maschine kann für Fabriken, die mit überschaubaren Losgrößen und definierten Stiftkonfigurationen arbeiten, praktisch sein.
Wo die Produktion eine umfassende Automatisierung oder verschiedene Stiftformate erfordert, sollten Käufer prüfen, ob eine andere Zuführungs- oder Werkzeuganordnung gerechtfertigt ist.
Die beste Wahl hängt von der tatsächlichen Arbeitsbelastung und den verifizierten Prozessergebnissen ab.
14. Checkliste für Angebotsanfragen zu Leiterplatten-Entpinnungsmaschinen
Eine technisch vollständige Angebotsanfrage hilft den Geräteherstellern, die benötigte Maschinenkonfiguration zu ermitteln.
Vor der Preisanfrage sollten Käufer folgende Informationen vorbereiten.
| Informationen zur Angebotsanfrage | Der Käufer sollte Folgendes bereitstellen |
|---|---|
| Leiterplattentyp | Starre, mehrschichtige oder andere Konstruktion |
| Platinenabmessungen | Mindest- und Maximalgrößen |
| Laminierte Dicke | Tatsächlicher Produktionsumfang |
| Stifttyp | Registrierung, Werkzeugbau oder sonstige Anwendung |
| Stiftabmessungen | Durchmesser, Länge und Geometrie |
| Stiftmaterial | Material und Härte, sofern bekannt |
| Stiftanordnung | Anzahl und Positionen pro Brett |
| Entfernungsphase | Fertigungsvorgang vor dem Abspannen |
| Qualitätsanforderungen | Zulässiger Loch- und Laminatzustand |
| Produktionsvolumen | Bretter und Pins pro Schicht |
| Fabrikanlagen | Luft- und Stromversorgung |
| Sicherheitsanforderungen | Anwendbare Zielmarktstandards |
| Geschäftsbedingungen | Anforderungen an Menge, Zielort und Service |
Warum sollten Sie CHIKIN CNC in Betracht ziehen?
CHIKIN CNC , betrieben von Shenzhen ChiKin Automation Equipment Co., Ltd., liefert Leiterplattenfertigungsanlagen und zugehörige industrielle Automatisierungsanlagen.
Das Produktportfolio umfasst Maschinen für das Bohren, Fräsen und die spezialisierte Bearbeitung von Leiterplatten.
Für Fabriken, die die Montage und Demontage von Werkzeugstiften bewerten, sollten diese Vorgänge als separate Phasen des Fertigungsablaufs betrachtet werden.
Der Leitfaden für die FR4-Stiftmaschine von CHIKIN behandelt die Positionierung der Platine und Überlegungen zum Stiften, während der CK-16 die separate Anforderung des Entfernens kompatibler Stifte behandelt.
Fordern Sie eine technische Bewertung des CK-16 an
Wenn Ihre Fabrik die Anschaffung einer Leiterplatten-Entpinnmaschine plant, bereiten Sie bitte Ihre Leiterplatten- und Pin-Spezifikationen vor, bevor Sie ein Angebot anfordern.
Testbericht zur CHIKIN CNC CK-16 Leiterplatten-Entpinnmaschine .
Kontaktieren Sie CHIKIN CNC, um eine Konfigurationsprüfung und ein Angebot für die CK-16 anzufordern .
Bitte geben Sie konkrete Leiterplattenmuster, Pin-Abmessungen, Laminatdicke und akzeptable Qualitätsanforderungen nach dem Entfernen der Leiterplatte an.
Der Lieferant kann dann den vorgeschlagenen Antrag prüfen, die Werkzeuganforderungen bestätigen und die Maschinenkonfiguration klären.
15. Häufig gestellte Fragen zu Leiterplatten-Entpinnmaschinen
1. Wozu dient eine Leiterplatten-Entpinnmaschine?
Eine Leiterplatten-Entpinnmaschine entfernt kompatible Pins von Leiterplatten oder zugehörigen Werkzeugbaugruppen. In der Herstellung von mehrlagigen Leiterplatten ist das Entfernen von Passer- oder Werkzeugpins während des entsprechenden Produktionsschritts eine relevante Anwendung.
2. Was ist die CK-16 Leiterplatten-Entpinnmaschine?
Die CK-16 ist eine CNC-Maschine von CHIKIN zur kontrollierten Stiftleistenentfernung auf Leiterplatten. Zu ihren Spezifikationen gehören ein Leiterplattengrößenbereich von 240 × 120 mm bis 720 × 580 mm, eine Leiterplattendicke von 1–10 mm und Stiftleisten mit einem Durchmesser von 3,175 mm.
3. Welche Leiterplattengrößen kann der CK-16 verarbeiten?
Die angegebene Maximalgröße beträgt 720 × 580 mm, die Minimalgröße 240 × 120 mm. Käufer sollten die praktische Tragbarkeit, Positionierung und Zugänglichkeit ihrer Paneele prüfen.
4. Welche Stiftdurchmesser werden unterstützt?
Die Spezifikation CK-16 gibt einen Nenndurchmesser des Stifts von 3,175 mm und Längen von 10 mm, 16 mm und 18 mm an. Andere Abmessungen bedürfen der Bestätigung durch den Lieferanten.
5. Kann der CK-16 eingepresste elektrische Kontakte entfernen?
Die allgemeine Produktbeschreibung erwähnt das Entfernen von Klemmen und Presspasskontakten. Die veröffentlichten Werkzeugdaten beziehen sich jedoch spezifischer auf 3,175-mm-Stifte und laminierte Leiterplatten. Für Presspassanwendungen sind separate Werkzeugkompatibilitätsprüfungen und Mustervalidierungen erforderlich.
6. Was ist die maximale Dicke der Leiterplatte?
Das Datenblatt gibt einen Dickenbereich für laminierte Leiterplatten von 1–10 mm an. Die tatsächliche Eignung hängt von der Pin-Geometrie, der Leiterplattenunterstützung und dem Ablöseverfahren ab.
7. Benötigt der CK-16 Druckluft?
Die Spezifikation gibt 0,5–0,6 MPa als Druckwert an. Der tatsächliche pneumatische Mechanismus, der Luftverbrauch und die Kraftleistung sollten mit CHIKIN CNC abgeklärt werden.
8. Kann das Entfernen der Pins die Leiterplatte beschädigen?
Ja. Falsche Ausrichtung, unzureichende Unterstützung oder übermäßige Krafteinwirkung können Werkzeugbohrungen oder Laminatmaterial beschädigen. Der Entnahmevorgang sollte anhand repräsentativer Platten qualifiziert werden.
9. Wie sollten Hersteller Platinen nach dem Entfernen der Stifte prüfen?
Prüfen Sie die Vollständigkeit der Stiftentfernung, den Zustand der Werkzeugbohrungen, die Laminatintegrität, die Leiterplattenverformung und alle betroffenen angrenzenden Bereiche. Wenden Sie die entsprechenden internen oder kundenspezifischen Abnahmekriterien an.
10. Wie kann ich ein Angebot für CK-16 anfordern?
Senden Sie CHIKIN CNC die Leiterplattenabmessungen, die Laminatdicke, die Pinbelegung, die Pinpositionen, die gewünschte Ausgabeleistung und die Anforderungen an die Nachbearbeitungsprüfung. Bitten Sie um Bestätigung der Werkzeugkompatibilität, der Maschinenkonfiguration und um Musterprüfung.
Abschluss
Die Auswahl einer geeigneten Leiterplatten-Entpinnmaschine erfordert ein klares Verständnis der Geometrie der installierten Pins, des Aufbaus der laminierten Leiterplatte, der Werkstückauflage und der akzeptablen Entpinnbedingungen.
Die CHIKIN CNC CK-16 bietet eine veröffentlichte Konfiguration für das Entfernen von Leiterplattenpins mit einer maximalen Leiterplattengröße von 720 × 580 mm, einer minimalen Größe von 240 × 120 mm, einer Kompatibilität mit laminierten Leiterplattendicken von 1–10 mm und nominalen Stiftspezifikationen von Ø3,175 mm.
Aufgrund dieser Eigenschaften eignet es sich für Hersteller, die die kontrollierte Entfernung von kompatiblen Leiterplattenwerkzeugen oder Registrierungsstiften evaluieren.
Die Auswahl der Geräte sollte jedoch nicht allein anhand der nominalen Platinenabmessungen oder Stiftgrößen erfolgen.
Käufer müssen sich außerdem über den tatsächlichen Betätigungsmechanismus, die verfügbare Auslösekraft, die Werkzeugkompatibilität, die Sicherheitsvorkehrungen und die Qualität der fertigen Platine informieren.
Ein dokumentierter Werksabnahmetest mit repräsentativen Leiterplattenbaugruppen kann helfen festzustellen, ob der CK-16 die erforderlichen Prozessbedingungen erfüllt.
Für Leiterplattenhersteller, die eine gleichmäßigere Pin-Entfernung und eine kontrollierte Leiterplattenhandhabung anstreben, bietet CHIKIN CNC innerhalb seines breiteren Portfolios an Leiterplattenfertigungsanlagen eine spezielle Ausrüstungsoption an.
Entdecken Sie die CK-16 Leiterplatten-Entpinnmaschine oder informieren Sie sich über die Ausrüstung und Serviceleistungen des Unternehmens.
Kontaktieren Sie CHIKIN CNC für eine technische Überprüfung und ein Angebot zum CK-16 und übermitteln Sie Ihre Leiterplattenzeichnungen, Pin-Spezifikationen, Laminatdicke und Produktionsanforderungen.
Die richtige Kombination aus kompatiblen Werkzeugen, stabiler Leiterplattenunterstützung, kontrollierter Entfernbarkeit und zuverlässiger Inspektion ist die Grundlage für einen effektiven PCB-Entpinnungsprozess.





