






TL;DR – Kurze Antwort
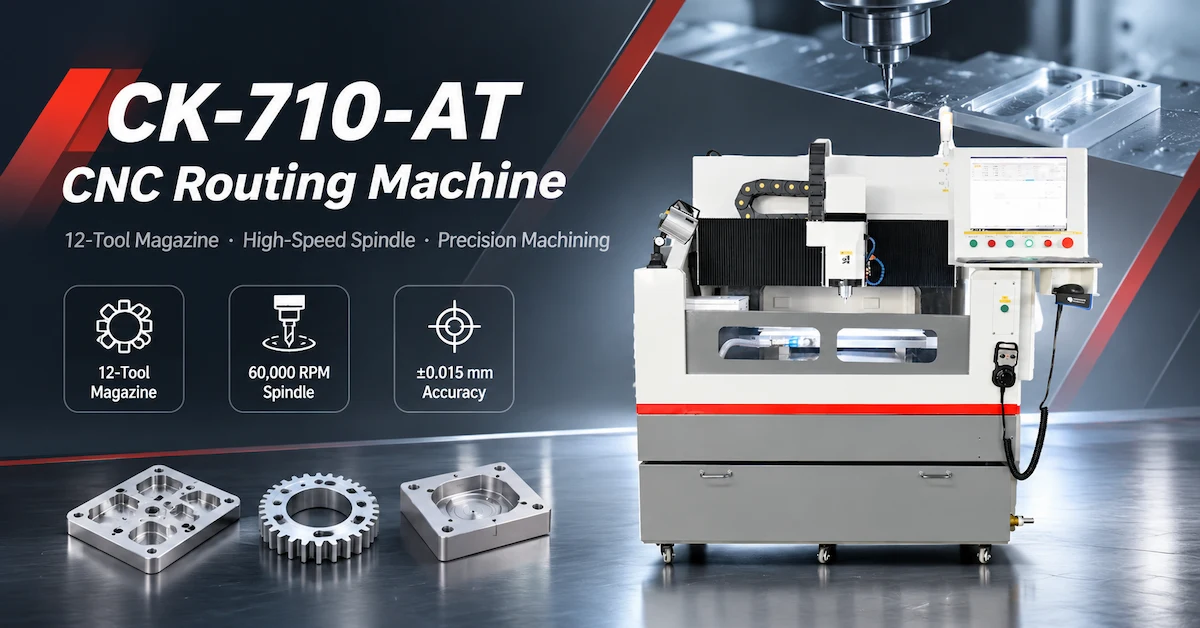
Die CNC-Fräsmaschine CK-710-AT ist für Präzisionsbearbeitungsanwendungen konzipiert, die mehrere Schneidwerkzeuge und eine gleichbleibende Maßhaltigkeit erfordern. Ausgestattet mit einem automatischen Werkzeugmagazin für 12 Positionen, einer 2,5-kW-Spindel mit einer Nenndrehzahl von 60.000 U/min und einem Bearbeitungsbereich von 600 × 500 × 100 mm bietet sie eine praxisgerechte Konfiguration zur Evaluierung der Effizienz der Mehrwerkzeugbearbeitung und zur Reduzierung manueller Werkzeugwechsel.
Für Einkäufer von Präzisionsfertigungsanlagen ist nicht allein die Anzahl der verfügbaren Werkzeuge der entscheidende Vorteil. Vielmehr kommt es darauf an, ob das Gesamtsystem Werkzeugwechsel zuverlässig durchführen, eine akzeptable Bearbeitungsgenauigkeit gewährleisten und Nebenzeiten reduzieren kann.
Dieser Leitfaden behandelt die Spezifikationen der CK-710-AT, die Werkzeugmagazinplanung, die Bearbeitungsqualität, die Erstmusterprüfung und die Werksabnahmeprüfung für die Beschaffung von B2B-Ausrüstung.
Wichtigste Erkenntnisse
Kapazität für 12 Werkzeuge: Die Spezifikation des CK-710-AT listet ein automatisches Werkzeugmagazin mit 12 Positionen auf.
Spindelkonfiguration: Für die CNC-Fräskonfiguration ist eine 2,5 kW Spindel mit 60.000 U/min vorgesehen.
Arbeitsbereich: Die veröffentlichten Verarbeitungsabmessungen betragen 600 × 500 × 100 mm.
Genauigkeit: Das Datenblatt gibt eine Bearbeitungsgenauigkeit von ±0,015 mm und eine Repositionierungsgenauigkeit von 0,005 mm an; die Messbedingungen müssen noch bestätigt werden.
Werkzeugwechselleistung: Die tatsächliche Produktivität hängt von der Werkzeugreihenfolge, den Bearbeitungsvorgängen, der Werkzeugwechselzeit und den Ausschussteilen ab.
Technische Klarstellung: Auf der Produktseite wird Drahterodieren beschrieben, während die beigefügte Spezifikation CK-710-AT spindelbasiertes CNC-Fräsen beschreibt. Käufer müssen den tatsächlich angebotenen Maschinentyp bestätigen.
1. Warum ist der automatische Werkzeugwechsel beim CNC-Fräsen wichtig?
Die Bearbeitung mehrerer Arbeitsgänge erfordert oft mehrere Schneidwerkzeuge.
Ein Bauteil kann Schruppen, Konturbearbeitung, Feinbearbeitung, Bohren und andere zugelassene Bearbeitungsvorgänge erfordern.
Wenn jeder Werkzeugwechsel einen manuellen Eingriff erfordert, kann die Maschine stillstehen, während ein Bediener das nächste Werkzeug ausbaut, einbaut und überprüft.
Ein automatisches Werkzeugwechselsystem ermöglicht die Speicherung und Auswahl kompatibler Werkzeuge entsprechend dem programmierten Arbeitsgang.
Welche Probleme kann der automatische Werkzeugwechsel lösen?
Bei geeigneten Produktionsabläufen kann der automatische Werkzeugwechsel Folgendes reduzieren:
Unterbrechungen durch manuellen Werkzeugwechsel.
Wiederholte Werkzeughandhabungsarbeiten.
Unnötige Eingriffe des Bedieners zwischen programmierten Arbeitsgängen.
Abweichungen im Zusammenhang mit der manuellen Werkzeugeinrichtung.
Zeit ohne Schneiden bei geeigneten Arbeiten mit mehreren Werkzeugen.
Allerdings garantiert ein automatischer Werkzeugwechsel nicht von sich aus kürzere Produktionszyklen.
Das System muss ordnungsgemäß konfiguriert sein, die Werkzeuge müssen kompatibel sein und das Bearbeitungsprogramm muss eine effiziente Abfolge verwenden.
Für Fabriken, die mehrere Bearbeitungsvorgänge an einem einzigen Werkstück durchführen, können diese Details die Gesamtproduktivität der Anlagen beeinflussen.
2. Was sind die technischen Spezifikationen des CK-710-AT?
Das mitgelieferte technische Datenblatt CK-710-AT bezeichnet das Gerät als eine CNC-Fräsmaschine mit einem Werkzeugmagazin.
CK-710-AT Spezifikationstabelle
| Technischer Parameter | Veröffentlichte Spezifikation |
|---|---|
| Modell | CK-710-AT |
| Gerätebeschreibung | Einkopf-CNC-Fräsmaschine |
| Tool Magazin | 12 Positionen |
| Werkzeugwechsel | Automatisch |
| Tischabmessungen | 700 × 500 mm |
| Verarbeitungshülle | 600 × 500 × 100 mm |
| Höhe der Z-Achse | 100–200 mm |
| Verarbeitungsgenauigkeit | ±0,015 mm |
| Repositionierungsgenauigkeit | 0,005 mm |
| Maximale Verarbeitungsgeschwindigkeit | 9 m/min |
| Maximale Leerfahrtgeschwindigkeit | 12 m/min |
| Spindel-Tisch-Abstand | 100 mm |
| Spindelleistung | 2,5 kW |
| Spindeldrehzahl | 60.000 U/min |
| Maschinenleistung | 5 kW |
| Maschinenerscheinung | Halbe Abdeckung |
| Stromversorgung | Wechselstrom 220 V ±10 %, 50 Hz |
| Maschinengewicht | ungefähr 2000 kg |
| Maschinenabmessungen | 1600 × 1550 × 1600 mm, abhängig von der tatsächlichen Konfiguration |
Dies sind die vom Lieferanten angegebenen Spezifikationen. Die endgültige Gerätekonfiguration und die Bearbeitungsleistung sollten durch maschinenspezifische Dokumentation und Tests bestätigt werden.
Wichtig: Maschinentechnologie bestätigen
Auf der Produktseite von CHIKIN CNC wird eine Drahterodiermaschine beschrieben, die Spezifikation CK-710-AT weist jedoch auf ein spindelgetriebenes CNC-Frässystem hin.
Beim Drahterodieren wird leitfähiges Material durch elektrische Entladung mittels einer Drahtelektrode geschnitten.
Beim CNC-Fräsen wird ein rotierendes Schneidwerkzeug verwendet, um Material mechanisch abzutragen.
Die Spindelleistung, die Drehzahl und das automatische Werkzeugmagazin einer CNC-Fräse können nicht als Spezifikationen für das Drahterodieren angesehen werden.
Vor dem Kauf sollten Sie eine schriftliche Bestätigung anfordern, dass sich das Angebot auf die beabsichtigte CNC-Fräskonfiguration CK-710-AT bezieht.
3. Für wen ist eine CNC-Fräsmaschine mit 12 Werkzeugen geeignet?
Eine CNC-Fräskonfiguration mit mehreren Werkzeugen ist dann eine Überlegung wert, wenn der Produktionsprozess mehrere verschiedene Fräser oder wiederholte Werkzeugwechsel erfordert.
| Käufersegment | Typische Anwendung zur Bewertung | Hauptanforderung |
|---|---|---|
| Hersteller von Präzisionskomponenten | Mehrstufige Bauteilbearbeitung | Dimensionskonsistenz |
| Werkstätten für Industriewerkzeuge | Vorrichtungen und Werkzeugkomponenten | Werkzeugwechselflexibilität |
| Formen- und Werkzeugbauwerkstätten | Geeignete Fräs- und Profilierungsvorgänge | Oberflächenqualität |
| Hersteller von Elektronikgeräten | Bearbeitbare Gehäuse und Vorrichtungen | Wiederholbare Geometrie |
| CNC-Bearbeitungswerkstätten | Kleinserien-Mehrwerkzeugaufträge | Reduzierte Einrichtungsunterbrechungen |
| Ingenieurlabore | Prototyp- und Entwicklungsarbeit | Flexible Werkzeugauswahl |
| Ausrüstungsbeschaffungsteams | Investition in die CNC-Fertigung | Abnahmeprüfung und Kostenkontrolle |
Dies sind potenzielle Anwendungsbereiche, keine Liste bestätigter Materialverträglichkeit.
Das tatsächliche Werkstückmaterial, die Schnittbedingungen und die erforderlichen Bearbeitungsvorgänge müssen für die gelieferte Maschine geeignet sein.
Wann ist ein Magazin mit 12 Werkzeugen überflüssig?
Wenn die Fabrik üblicherweise ein einfaches Profil mit einem einzigen Fräser bearbeitet, bietet ein großes Werkzeugmagazin möglicherweise nur einen begrenzten Mehrwert.
In dieser Situation könnten Arbeitsbereich, Werkzeugstandzeit, Maschinensteifigkeit und Schnittleistung wichtigere Kaufkriterien sein.
Die Anzahl der Werkzeugstationen sollte den tatsächlichen Bearbeitungsanforderungen entsprechen.
4. Wie sollte ein Werkzeugmagazin mit 12 Positionen geplant werden?
Ein Werkzeugmagazin sollte sich an den im Produktionsprogramm erforderlichen Arbeitsgängen orientieren.
Ziel ist es, die notwendigen Werkzeuge bereitzustellen und gleichzeitig unnötige Änderungen zu minimieren sowie Fehler bei der Werkzeugauswahl zu reduzieren.
Beispiel einer Multi-Tool-Planungsmatrix
| Werkzeuggruppe | Mögliche Operation | Planungsüberlegungen |
|---|---|---|
| Schruppwerkzeug | erste Materialentfernung | Werkzeugstandzeit und Schnittlast |
| Finishing-Werkzeug | Endgültige Oberfläche oder Kontur | Maßtoleranz |
| Fräser mit kleinem Durchmesser | Feine Details | Werkzeugdurchbiegung und Verschleiß |
| Bohrwerkzeug | Qualifizierte Bohrlochvorbereitung | Durchmesser und Lage |
| Anfaswerkzeug | Kantenbehandlung | Erforderliche Geometrie |
| Ersatzwerkzeug | Austausch während der Produktion | Werkzeugkompatibilität |
Diese Tabelle veranschaulicht einen möglichen Ansatz zur Werkzeugplanung. Sie bedeutet nicht, dass jede aufgeführte Operation oder jeder Werkzeugtyp ohne technische Überprüfung für die CK-710-AT zugelassen ist.
Warum ist die Werkzeugidentifizierung wichtig?
Jedes Werkzeug muss der richtigen Programmzuordnung entsprechen.
Eine falsche Werkzeugzuweisung kann zu unerwünschten Abmessungen oder Kollisionen führen.
Zur Qualifizierung in der Produktion sollten Käufer die Werkzeugnummerierungsmethode, das Magazinzuordnungsverfahren, die verfügbare Werkzeuglängenkompensation und die Fehlerbehandlung des Steuerungssystems bestätigen.
Das beigefügte Datenblatt bestätigt den automatischen Werkzeugwechsel, gibt jedoch keine separate Bestätigung für die Werkzeuglängenerkennung, die Werkzeugdurchmessererkennung oder die Erkennung von Werkzeugbrüchen.
Diese Funktionen müssen überprüft und nicht einfach vorausgesetzt werden.
5. Wie beeinflussen Spindeldrehzahl und Werkzeugauswahl die Zerspanung?
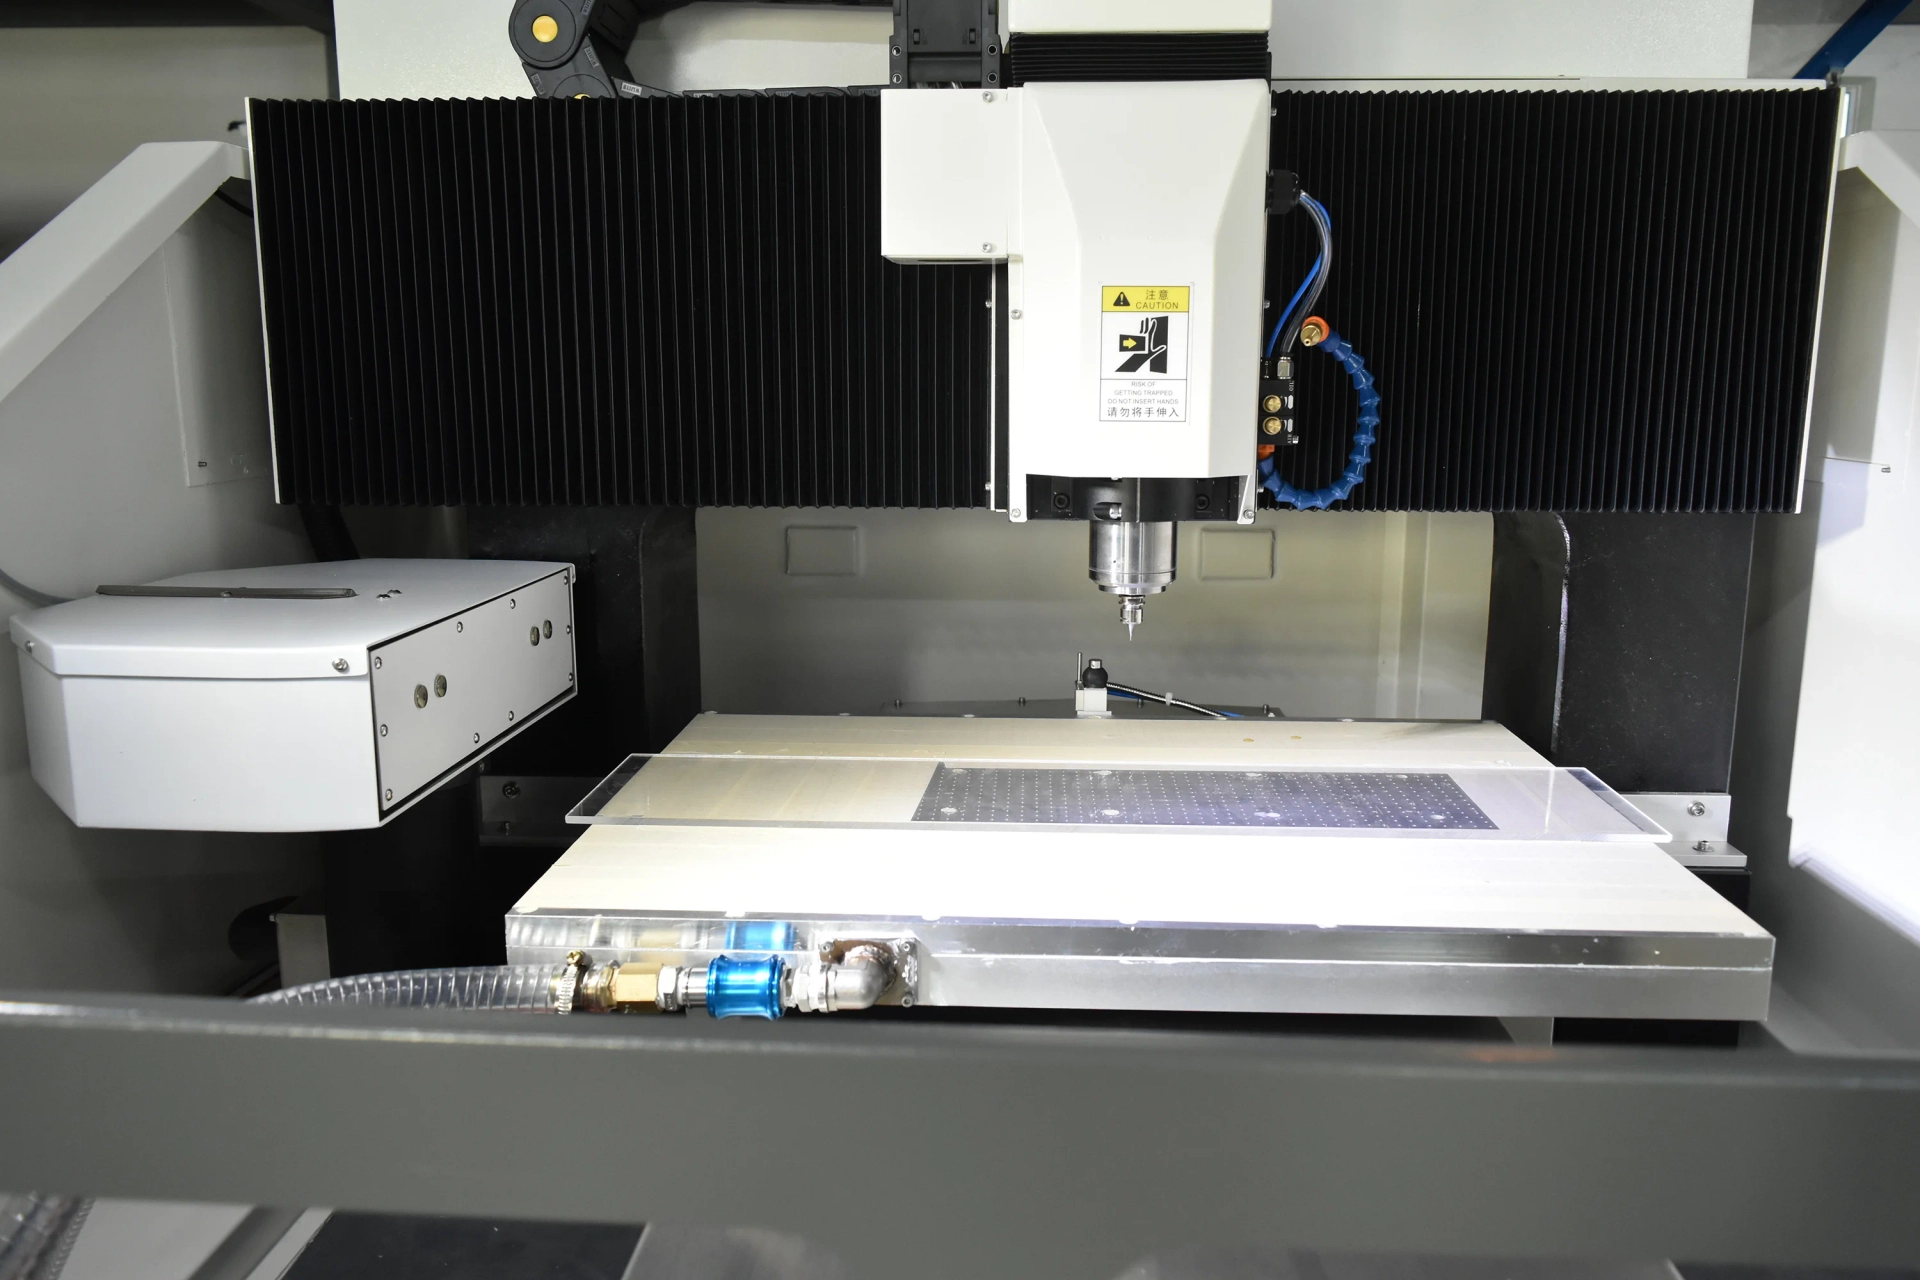
Die Spezifikation CK-710-AT listet eine Spindel mit 60.000 U/min und einer Leistung von 2,5 kW auf.
Die Spindeldrehzahl ist ein wichtiger Bearbeitungsparameter, aber die korrekten Betriebsbedingungen hängen vom Schneidwerkzeug, dem Werkstückmaterial, der Schnittgeometrie und der Maschinenkonfiguration ab.
Warum ist die maximale Drehzahl nicht immer die beste Einstellung?
Eine hohe Drehzahl kann für bestimmte Anwendungen mit Werkzeugen mit kleinem Durchmesser von Vorteil sein.
Unterschiedliche Materialien und Fräserdurchmesser erfordern jedoch unterschiedliche Schnittgeschwindigkeiten und Vorschübe.
Die Verwendung ungeeigneter Parameter kann den Werkzeugverschleiß erhöhen, die Schneidenqualität verringern oder zu inakzeptablen Schnittbedingungen führen.
Wichtige Werkzeugprüfungen
| Werkzeugfaktor | Käuferverifizierung |
|---|---|
| Werkzeugdurchmesser | Kompatibilität mit der vorgesehenen Spindel und dem Betrieb |
| Werkzeugmaterial | Eignung für das Werkstück |
| Schnittgeometrie | Erforderliches Profil und Oberflächenbeschaffenheit |
| Werkzeughalterschnittstelle | Kompatibilität mit dem automatischen Werkzeugwechsler |
| Nenndrehzahl | Sicherer Betrieb bei gewählter Spindeldrehzahl |
| Werkzeuglänge | Verfügbare Arbeitserlaubnis |
| Spindelrundlauf | Einfluss auf die Schnittstabilität |
| Werkzeugersatz | Verfügbarkeits- und Wartungsverfahren |
Das richtige Werkzeug sollte anhand des Materials, der Geometrie und der geforderten Endteilqualität ausgewählt werden.
Die Maschinenqualifizierung sollte die tatsächlich für die Produktion vorgesehenen Schneidwerkzeuge umfassen.
6. Was bedeuten die veröffentlichten Genauigkeitswerte?
Das Datenblatt des CK-710-AT gibt eine Bearbeitungsgenauigkeit von ±0,015 mm und eine Repositionierungsgenauigkeit von 0,005 mm an.
Diese Werte beschreiben verschiedene Aspekte der Maschinenleistung.
Verarbeitungsgenauigkeit vs. Repositionierungsgenauigkeit
| Spezifikation | Bedeutung im Ingenieurwesen | Erforderlicher Nachweis |
|---|---|---|
| Verarbeitungsgenauigkeit | Veröffentlichtes Bearbeitungsleistungskriterium | Fertige Muster messen |
| Repositionierungsgenauigkeit | Leistung in der Rückposition | Definierter Test mit wiederholter Position |
| Wiederholgenauigkeit beim Werkzeugwechsel | Konsistenz nach Werkzeugwechsel | Werkzeugwechsel-Stichprobenprüfung |
| Genauigkeit der Fertigteile | Tatsächliche Übereinstimmung mit der Zeichnung | Kalibrierte Dimensionsmessung |
Die nominelle Repositionierleistung einer Maschine gibt nicht automatisch Aufschluss über die Genauigkeit eines fertigen Bauteils.
Die Geometrie des fertigen Teils hängt auch vom Werkzeugzustand, dem Spindelverhalten, der Werkstückspannung und den Bearbeitungsparametern ab.
Warum sollte die Genauigkeit nach Werkzeugwechseln geprüft werden?
Eine Maschine kann mit einem Werkzeug akzeptable Abmessungen erreichen, weist aber nach mehreren Werkzeugwechseln Abweichungen auf.
Beispielsweise können eine fehlerhafte Werkzeuglängenkompensation oder eine ungleichmäßige Werkzeugaufnahme die Bearbeitungsergebnisse beeinflussen.
Ein sinnvoller Qualifizierungsversuch sollte daher die Genauigkeit des gesamten Mehrwerkzeugprozesses prüfen.
Die richtige Abnahmefrage lautet, ob die Maschine nach den erforderlichen Werkzeugwechseln wiederholt konforme Teile produziert.
7. Wie man die Bearbeitungsbereichs- und Werkstückeinrichtung validiert
Die CK-710-AT verfügt über einen 700 × 500 mm großen Tisch und einen 600 × 500 × 100 mm großen Verarbeitungsbereich.
Diese Werte sollten zusammen mit den tatsächlichen Werkstückabmessungen und der Vorrichtungsanordnung überprüft werden.
Überprüfung der Arbeitsumschläge
| Erfordernis | Käuferprüfung |
|---|---|
| Tischgröße | Passt die Leuchte auf die vorhandene Plattform? |
| Verarbeitungsbereich | Passt der erforderliche Werkzeugweg in den vorgegebenen Rahmen? |
| Z-Achsen-Freiraum | Ist ausreichend Platz für Werkstück und Werkzeug vorhanden? |
| Werkzeugwechselspielraum | Kann die Maschine die Werkzeuge sicher wechseln? |
| Leuchtenhöhe | Verringert es den verfügbaren Bearbeitungsraum? |
| Werkzeugzugriff | Sind alle spezifizierten Funktionen erreichbar? |
Warum ist die Gestaltung von Einrichtungsgegenständen wichtig?
Ein Bearbeitungsprogramm kann zwar maßlich korrekt sein, aber dennoch schlechte Ergebnisse liefern, wenn sich das Werkstück während des Bearbeitungsprozesses bewegt.
Die Steifigkeit der Vorrichtung und die Positioniergenauigkeit beeinflussen die Wiederholgenauigkeit.
Bei der Bearbeitung mit mehreren Werkzeugen muss das Werkstück während des gesamten Bearbeitungsvorgangs richtig positioniert bleiben.
Käufer sollten dem Lieferanten vollständige Werkstückzeichnungen und Informationen über vorhandene Vorrichtungen zur Verfügung stellen.
8. CNC-Fräsen vs. Drahterodieren vs. Leiterplatten-Registrierungsbohren
Diese Technologien dienen unterschiedlichen Fertigungszwecken und sollten nicht ohne technische Nachweise in einer einzigen Maschinenbeschreibung zusammengefasst werden.
| Verfahren | Materialabtrag | Primäre Anwendung |
|---|---|---|
| CNC-Fräsen | Rotierendes Schneidwerkzeug | Mechanische Konturen, Nuten und geeignete Bearbeitungsvorgänge |
| Drahterodieren | Elektrische Entladung durch Drahtelektrode | Feine Profile in leitfähigen Materialien |
| PCB-Registrierungsbohrungen | Kontrolliertes Bohren | Positionierungs- und Werkzeugbohrungen für Leiterplatten |
Für bestimmte feine Profile in gehärteten leitfähigen Materialien kann das Drahterodieren die bessere Wahl sein.
CNC-Fräsen eignet sich möglicherweise besser für gut zugängliche Profile und Bearbeitungsvorgänge, die verschiedene rotierende Fräser erfordern.
Eine PCB-Registrierungslochbohrmaschine ist für eine andere Produktionsanforderung vorgesehen, die Platinenpositionierungsreferenzen erfordert.
Was sollten Käufer tun, wenn eine Produktseite verschiedene Technologien kombiniert?
Bitte um Klärung des tatsächlichen Maschinentyps, des Schneidmechanismus, der Verbrauchsmaterialien, der Steuerung, des Arbeitsbereichs und der technischen Spezifikationen.
Bei der Anschaffung einer Drahterodiermaschine sollten Sie sich nach Drahtvorschub, Dielektrikum, Filtration und den spezifischen Leistungsmerkmalen der Erodiermaschine erkundigen.
Wenn Sie eine CK-710-AT Fräsmaschine kaufen möchten, fragen Sie nach der Spindel, dem Werkzeugmagazin, den Werkzeughaltern, der Kompatibilität mit Schneidwerkzeugen und der Bearbeitungsleistung.
Dadurch wird verhindert, dass Geräte anhand von Spezifikationen ausgewählt werden, die zu einem anderen Prozess gehören.
9. Wie können Käufer die Effizienz des Werkzeugwechsels messen?
Der automatische Werkzeugwechsel sollte über den gesamten Produktionszyklus hinweg evaluiert werden.
Eine Maschine kann zwar ein 12-fach Magazin haben, aber dennoch einen erheblichen Rüstaufwand erfordern, wenn die Werkzeugzuweisung, die Werkstückspannung oder die Programmvorbereitung ineffizient sind.
Die CNC-Fräsmaschine CK-710-AT ist dank ihres automatischen Werkzeugmagazins mit 12 Positionen für die Bearbeitung mit mehreren Werkzeugen ausgelegt. Für Hersteller ist die Bewertung der Werkzeugwechseleffizienz die Messung der tatsächlichen Zykluszeit, der Werkzeugpositionierungsgenauigkeit und der Bearbeitungsgenauigkeit über mehrere Produktionsläufe hinweg erforderlich. Diese Faktoren helfen zu bestimmen, ob die Maschine manuelle Eingriffe reduzieren und gleichzeitig eine gleichbleibende Qualität der Fertigteile gewährleisten kann.
Berechnung des Produktionszyklus
Gesamtzykluszeit = Beladen + Rüsten + Schneiden + Werkzeugwechsel + Inspektion + Entladen
Für eine detailliertere Auswertung erfassen Sie die Anzahl der Werkzeugwechsel innerhalb eines kompletten Programms.
Checkliste zur Durchführung des Werkzeugwechsels
| Bewertungsfaktor | Was zu messen ist |
|---|---|
| Werkzeugwechselzeit | Tatsächliche Dauer pro Änderung |
| Genauigkeit der Werkzeugauswahl | Das richtige Werkzeug wurde abgerufen. |
| Werkzeugsitz | Konsistente Installation |
| Programmkontinuität | Korrekter Neustart nach Änderung |
| Werkzeugwechselfehler | Häufigkeit und Ursache |
| Eingriff des Bedieners | Manuelle Maßnahmen erforderlich |
| Gesamtzykluszeit | Gesamte Teilefertigungsdauer |
Ist der automatische Werkzeugwechsel immer schneller?
Nicht unbedingt.
Eine ineffiziente Werkzeugsequenz kann immer noch unnötige Werkzeugwechsel verursachen.
Bei der Serienfertigung sollten die Werkzeugwegplanung und die Auftragsorganisation zusammen mit dem Werkzeugmagazin selbst bewertet werden.
Der eigentliche Produktivitätsvorteil besteht in der Reduzierung der nicht wertschöpfenden Zeit, ohne die Teilequalität zu beeinträchtigen.
10. Erstmusterprüfung: Wie man die Bearbeitung mit mehreren Werkzeugen überprüft
Die Erstmusterprüfung (FAI) dient der Bestätigung, dass ein Prozess Teile erzeugen kann, die den genehmigten Anforderungen entsprechen, bevor die Serienproduktion beginnt.
Bei einer CNC-Fräsmaschine sollte die Inspektion den gesamten Bearbeitungsablauf umfassen.
Empfohlenes FAI-Verfahren
Schritt 1 – Zeichnung bestätigen
Prüfen Sie die aktuellste technische Revision, die Abmessungen, die Toleranzen und den erforderlichen Oberflächenzustand.
Schritt 2 – Werkstück prüfen
Materialkennzeichnung, Abmessungen und Ausgangszustand prüfen.
Schritt 3 – Werkzeugmagazin überprüfen
Prüfen Sie, ob die installierten Tools dem genehmigten Programm entsprechen.
Schritt 4 – Werkstückposition festlegen
Prüfen Sie die Stabilität der Vorrichtung und die entsprechenden Koordinatenreferenzen.
Schritt 5 – Bearbeitungsprogramm ausführen
Bearbeiten Sie das repräsentative Teil gemäß der vorgesehenen Werkzeugwechselsequenz.
Schritt 6 – Überprüfung der fertigen Geometrie
Messen Sie kritische Merkmale und prüfen Sie den Oberflächenzustand.
Schritt 7 – Wiederholen Sie den Vorgang
Es werden zusätzliche Proben angefertigt, um die Wiederholbarkeit zu beurteilen.
Schritt 8 – Ergebnisse aufzeichnen
Dokumentieren Sie die Maschinenkonfiguration, Werkzeuge, Einstellungen, Inspektionsergebnisse und alle erforderlichen Anpassungen.
Checkliste für die Erstmusterqualität
| Hochwertiger Artikel | Akzeptanzvoraussetzung |
|---|---|
| Gesamtabmessungen | Genehmigte Zeichnungstoleranz |
| Kritische Profile | Definierte Maßgrenzen |
| Loch- und Schlitzgeometrie | Zeichnungskonformität |
| Oberflächenbeschaffenheit | Kundenzugelassene Oberfläche |
| Werkzeugwechselsequenz | Korrekte Funktion |
| Werkzeugsitz | Gleichbleibend nach dem Austausch |
| Zustand des Werkstücks | Keine unannehmbaren Schäden |
| Wiederholbarkeit | Konsistente Proben |
| Prozessdokumentation | Vollständige Inspektionsberichte |
Die Abnahme sollte auf der Grundlage der vermessenen Fertigteile und nicht allein auf der Grundlage der von der Maschine angezeigten Positionsangaben erfolgen.
11. Worauf sollten Käufer bei der Werksabnahmeprüfung achten?
Ein Werksabnahmetest (FAT) sollte vor dem Versand bestätigen, dass die vorgeschlagene Maschine die vereinbarten Produktionsanforderungen erfüllt.
Bei einer CNC-Fräskonfiguration mit 12 Werkzeugen sollte der Werksabnahmetest (FAT) sowohl die Bearbeitungs- als auch die Werkzeugmanagementleistung umfassen.
CK-710-AT FAT-Checkliste
| FAT-Artikel | Empfohlene Überprüfung |
|---|---|
| Maschinenidentifizierung | Bestätigen Sie die genaue CK-710-AT-Konfiguration. |
| Maschinentyp | CNC-Fräsen statt Drahterodieren bestätigen |
| Tischabmessungen | Prüfen Sie den nutzbaren Bereich der Leuchte. |
| Verarbeitungshülle | Nachweis des erforderlichen Zugangs zum Werkstück |
| Spindel | Spezifikation 2,5 kW / 60.000 U/min bestätigen |
| Tool Magazin | Überprüfen Sie die Konfiguration an 12 Positionen. |
| Werkzeugwechsel | Erforderliche Änderungssequenz demonstrieren |
| Verarbeitungsgenauigkeit | Messen Sie repräsentative bearbeitete Proben |
| Repositionierungsgenauigkeit | Überprüfung der definierten Testergebnisse |
| Programmabwicklung | Genehmigte Produktionsdateien vorlegen |
| Zykluszeit | Vollständige Bearbeitungszeit erfassen |
| Sicherheit | Überprüfen Sie die Sicherheits- und Notfallfunktionen |
| Elektrisches System | Lieferbedarf bestätigen |
| Dokumentation | Handbücher und Inspektionsberichte beschaffen |
Wichtige Klarstellung zum Versorgungsunternehmen
Die mitgelieferte Tabelle CK-710-AT enthält ein Feld mit der Bezeichnung „Leistungsbedarf“ und einem Wert von 2 MPa.
MPa ist eine Druckeinheit, keine Maßeinheit für elektrische Leistung.
Der Lieferant sollte klären, ob es sich hierbei um eine pneumatische Anforderung, ein anderes Teilsystem oder einen Fehler im Datenblatt handelt.
Ohne Bestätigung sollte dies nicht als verifizierte Anforderung an die werkseitige Luftversorgung angesehen werden.
Was ist das wertvollste FAT-Ergebnis?
Ein erfolgreicher Test sollte nachweisen, dass die tatsächliche Konfiguration den Bearbeitungsauftrag des Käufervertreters mit akzeptabler Genauigkeit, Oberflächengüte und Werkzeugwechselverhalten ausführen kann.
Eine Demonstration, bei der lediglich ein leerer Maschinenzyklus durchgeführt wird, belegt nicht die Produktionsfähigkeit.
12. Wie man Betriebskosten und Kapitalrendite bewertet
Der Kaufpreis einer CNC-Fräsmaschine ist nur ein Teil ihrer Gesamtkosten.
Die Herstellung von Mehrwerkzeugen umfasst auch den Verbrauch von Schneidwerkzeugen, Wartung, Rüstzeiten, Inspektion und Ausfallzeiten.
Gesamtbetriebskosten
| Kostenfaktor | Hauptüberlegung |
|---|---|
| Gerätepreis | Endgültige Maschinenkonfiguration |
| Schneidwerkzeuge | Werkzeugwechsel und Verschleiß |
| Werkzeughalter | Kompatibilität und Ersatzteile |
| Strom | Tatsächlicher Stromverbrauch der Maschine |
| Arbeit | Einrichtung und Beteiligung des Bedieners |
| Werkzeugwechsel | Ausfallzeiten und Programmierung |
| Wartung | Spindel, Magazin und bewegliche Komponenten |
| Inspektion | Dimensionsprüfung |
| Materialabfall | Ausgemusterte Komponenten |
| Installation | Inbetriebnahme und Schulung |
Eine nützliche ökonomische Kennzahl ist:
Bearbeitungskosten pro abgenommenem Teil = Gesamtbearbeitungskosten ÷ Anzahl der abgenommenen Teile
Diese Kennzahl hilft Käufern, die Investition mit bestehenden Produktionsmethoden zu vergleichen.
Wann lohnt sich eine CNC-Fräskonfiguration mit 12 Werkzeugen?
Es verdient Beachtung, wenn ein erheblicher Teil der bestehenden Zykluszeit auf wiederholte manuelle Werkzeugwechsel zurückzuführen ist.
Der finanzielle Nutzen sollte jedoch anhand tatsächlicher Beschäftigungsdaten überprüft werden.
Wenn der Hauptengpass in der Produktion in langsamem Schneiden, ungeeigneten Werkzeugen oder mangelhafter Werkstückspannung liegt, kann eine Erhöhung der Magazinkapazität allein das Problem möglicherweise nicht lösen.
13. Was sollten ausländische Käufer in eine Angebotsanfrage aufnehmen?
Eine technisch vollständige Angebotsanfrage ermöglicht es dem Ausrüstungslieferanten, den tatsächlichen Produktionsauftrag zu bewerten.
CK-710-AT Checkliste für technische Angebotsanfragen
| Erforderliche Informationen | Käuferdetails |
|---|---|
| Werkstückmaterial | Materialqualität und Zustand |
| Teileabmessungen | Maximale Länge, Breite und Höhe |
| Technische Zeichnungen | CAD-Dateien und kritische Geometrie |
| Erforderliche Arbeitsgänge | Fräsen, Bohren oder Gravieren |
| Anzahl der Werkzeuge | Für jedes Programm benötigte Werkzeuge |
| Werkzeugabmessungen | Anforderungen an Durchmesser, Länge und Halterung |
| Bearbeitungstoleranz | Kritische Spezifikationen für Fertigteile |
| Oberflächenbeschaffenheit | Erforderliche Bedingung |
| Produktionsvolumen | Teile pro Schicht oder Monat |
| Bestehender Engpass | Werkzeugwechsel-Stillstand, Ausschuss oder Bearbeitungszeit |
| Anforderungen an die Einrichtung | Werkstückspannung und verfügbare Freiräume |
| Fabrikanlagen | Elektrische und pneumatische Anforderungen |
| Abnahmeprüfung | FAI- und FAT-Kriterien |
| Kommerzielle Informationen | Mengen-, Liefer- und Servicebedarf |
Warum sollten Sie CHIKIN CNC in Betracht ziehen?
CHIKIN CNC liefert Leiterplattenfertigungsanlagen und zugehörige Präzisionsbearbeitungsmaschinen.
Die veröffentlichten Informationen zur Ausrüstung umfassen CNC-Fräsen, Bohren und andere industrielle Bearbeitungstechnologien.
Bei der Beschaffung des CK-710-AT ist der wichtigste erste Schritt die Bestätigung des genauen angebotenen Maschinentyps und die Klärung der Unterschiede zwischen Produktbeschreibung und technischer Spezifikation.
Fordern Sie eine technische Konfigurationsprüfung für CK-710-AT an.
Falls Ihre Fabrik die Bearbeitung mit mehreren Werkzeugen per CNC-Maschine erfordert, bereiten Sie bitte Ihre Werkstückzeichnungen, Materialspezifikationen, Bearbeitungsvorgänge, Werkzeuganforderungen und die erwartete Produktionsmenge vor.
Sehen Sie sich die Produktliste von CHIKIN CNC an.
Kontaktieren Sie CHIKIN CNC für eine technische Überprüfung und ein Angebot .
Bitte fordern Sie eine schriftliche Bestätigung des tatsächlichen Prozesstyps, der Konfiguration des 12-Werkzeug-Magazins, der Spindelspezifikationen, des mitgelieferten Zubehörs und der Anforderungen an die Maschinenabnahme an.
14. Häufig gestellte Fragen zur CNC-Fräsmaschine CK-710-AT
1. Was ist das CK-710-AT?
Das beiliegende Datenblatt weist die CK-710-AT als CNC-Fräsmaschine mit einem Fräskopf und automatischem Werkzeugmagazin aus. Auf der zugehörigen Produktseite wird auch Drahterodieren erwähnt, daher muss der genaue Maschinentyp noch einmal überprüft werden.
2. Wie viele Werkzeuge fasst das Magazin des CK-710-AT?
Die veröffentlichte Spezifikation sieht ein 12-fach Werkzeugmagazin mit automatischem Werkzeugwechsel vor. Kompatibilität von Werkzeughaltern und Zubehör sollte geprüft werden.
3. Wie hoch ist die Spindeldrehzahl der CK-710-AT?
Die Spezifikation nennt eine Spindel mit 60.000 U/min und einer Nennleistung von 2,5 kW.
4. Was ist der Verarbeitungsbereich?
Der angegebene Bearbeitungsbereich beträgt 600 × 500 × 100 mm, der Tisch misst 700 × 500 mm. Der nutzbare Platz für Vorrichtungen sollte noch überprüft werden.
5. Welche Bearbeitungsgenauigkeit wird gefordert?
Das Datenblatt gibt eine Bearbeitungsgenauigkeit von ±0,015 mm und eine Repositionierungsgenauigkeit von 0,005 mm an. Diese Werte setzen definierte Testbedingungen voraus.
6. Ist der automatische Werkzeugwechsel für die Kleinserienfertigung geeignet?
Es kann hilfreich sein, wenn für einzelne Bearbeitungsvorgänge mehrere Fräser benötigt werden. Der Nutzen hängt von der Anzahl der Werkzeugwechsel, der Rüstzeit und dem Produktionsablauf ab.
7. Kann die Maschine Drahterodieren durchführen?
Die Routing-Spezifikation der CK-710-AT legt keine Drahterodierfunktion fest. Für das Drahterodieren sind andere Geräte und Betriebssysteme erforderlich. Bitte klären Sie die genaue Maschinenkonfiguration mit dem Lieferanten.
8. Verfügt die CK-710-AT über eine Werkzeugbrucherkennung?
Die mitgelieferte Spezifikation CK-710-AT enthält keine separate Bestätigung der Werkzeugbrucherkennung. Käufer sollten die Verfügbarkeit dieser Funktion vor der Bestellung prüfen.
9. Wie sollte die Genauigkeit des Werkzeugwechsels geprüft werden?
Führen Sie repräsentative Bearbeitungsprogramme durch, die mehrere Werkzeugwechsel erfordern, und überprüfen Sie anschließend die fertigen Abmessungen, den Werkzeugsitz und die Ergebnisse wiederholter Bearbeitungen.
10. Welche Informationen sollte ich bei der Angebotsanfrage angeben?
Bitte geben Sie Zeichnungen, Materialspezifikationen, erforderliche Bearbeitungsvorgänge, Werkzeuginformationen, Fertigteiltoleranzen, Produktionsvolumen und Abnahmekriterien an.
Abschluss
Die Auswahl einer geeigneten CNC-Fräsmaschine mit automatischem Werkzeugwechsel erfordert mehr als nur den Vergleich von Spindeldrehzahl, Werkzeugmagazinkapazität oder Kaufpreis.
Für Präzisionsfertigungsbetriebe besteht das eigentliche Ziel in einem stabilen Mehrwerkzeug-Bearbeitungsprozess, der akzeptable Bauteile produziert und gleichzeitig Rüstabweichungen und Nebenzeiten kontrolliert.
Die CNC-Fräsmaschine CK-710-AT bietet eine praktische Lösung für Hersteller, die Wert auf zuverlässigen automatischen Werkzeugwechsel, präzise Bearbeitung und höhere Produktionseffizienz legen. Ihr 12-fach Werkzeugmagazin, die Hochgeschwindigkeitsspindel und das CNC-Steuerungssystem machen sie zu einer lohnenden Option für Anwendungen in der Mehrwerkzeugfertigung, bei denen Bearbeitungskonstanz und kurze Rüstzeiten wichtig sind.
Diese Eigenschaften bilden die Grundlage für die Bewertung einer CNC-Fräskonfiguration mit mehreren Werkzeugen.
Käufer sollten sich jedoch zunächst über die tatsächliche Maschinentechnologie informieren, da die zugehörige Produktbeschreibung Informationen zur Drahterosion enthält, die von den Spezifikationen der Fräsmaschine abweichen.
Ein zuverlässiger Einkaufsprozess sollte die Überprüfung der technischen Konfiguration, die Bearbeitung repräsentativer Muster, Werkzeugwechseltests, die Endteilprüfung und einen dokumentierten Werksabnahmetest umfassen.
Für ausländische Hersteller, die CNC-Fräs- und Präzisionsbearbeitungsanlagen evaluieren, bietet CHIKIN CNC die Möglichkeit, die erforderliche Konfiguration im Hinblick auf die tatsächlichen Produktionsanforderungen zu besprechen.
Kontaktieren Sie CHIKIN CNC für eine technische Überprüfung und ein Angebot für die CK-710-AT und geben Sie Ihre Bearbeitungszeichnungen, Materialspezifikationen, Werkzeugwechselanforderungen und das angestrebte Produktionsvolumen an.
Die richtige Kombination aus kompatiblen Werkzeugen, kontrollierten Bearbeitungsparametern, zuverlässigem Werkzeugwechsel und messbarer Qualitätsabnahme ist die Grundlage für eine effektive Investition in die CNC-Produktion.