






TL;DR – Kurze Antwort
Die Ausrichtung von Bohrungen und Fräsungen auf Leiterplatten beschreibt die Positionsbeziehung zwischen gebohrten Löchern und den anschließend gefrästen Leiterbahnen. Wenn beide Arbeitsgänge in einer gesteuerten CNC-Maschine bearbeitet werden, können Hersteller den Bedarf an separater Werkstückausrichtung reduzieren, vorausgesetzt, die Leiterplatte bleibt während der gesamten Bearbeitung korrekt positioniert.
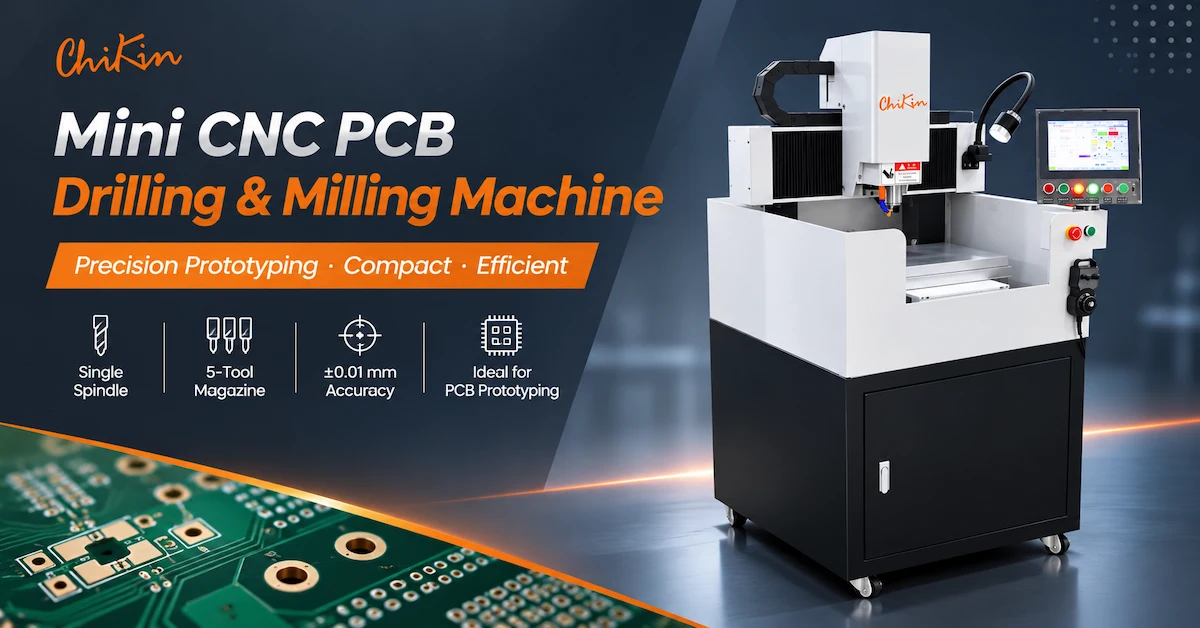
Die CHIKIN CNC Mini CK-01R ist eine Einspindel-Leiterplattenbohr- und -fräsmaschine mit einer veröffentlichten wassergekühlten Spindel mit 60.000 U/min, einem Fünf-Positionen-Werkzeugmagazin, Werkzeuglängenerkennung und einer Positioniergenauigkeit und Wiederholgenauigkeit von ±0,01 mm.
Für PCB-Prototypenlabore und Kleinserienhersteller ist die wichtigste Kauffrage, ob die Maschine korrekt positionierte Löcher und fertige Konturen erzeugen kann, ohne dass beim Werkzeugwechsel oder der Platinenhandhabung inakzeptable Fehler auftreten.
Dieser Leitfaden erklärt, wie man einen Arbeitsablauf vom Bohren bis zum Fräsen plant, das Bearbeitungsbezugselement schützt, die Werkzeuglängeneinstellungen überprüft und die Qualität des ersten Teils bewertet.
Wichtigste Erkenntnisse
Eine kontrollierte Einrichtung: Bohren und Fräsen können sich die gleiche Werkstückreferenz teilen, wenn die Vorrichtung und das CNC-Programm richtig konfiguriert sind.
Fünf-Werkzeug-Konfiguration: Die mitgelieferte Spezifikation der Mini CK-01R listet ein Fünf-Positionen-Werkzeugmagazin für kompatible Bohr- und Fräswerkzeuge auf.
Werkzeuglängenerkennung: Diese in der Spezifikation enthaltene Funktion unterstützt die Überprüfung der Werkzeugeinstellung, garantiert jedoch nicht eigenständig die Genauigkeit des fertigen Teils.
Veröffentlichte Präzision: Positionierung und Wiederholgenauigkeit werden jeweils mit ±0,01 mm angegeben, vorbehaltlich maschinenspezifischer Überprüfung.
Qualitätspriorität: Die Loch-zu-Umriss-Genauigkeit muss an tatsächlich fertigen Paneelen gemessen werden.
Beschaffungsempfehlung: Bitte bestätigen Sie vor der Bestellung die genaue Maschinenkonfiguration, das Werkstückspannsystem, die Werkzeugwechselfunktionen und die Abnahmekriterien.
1. Was ist PCB-Bohr-zu-Route-Ausrichtung?
Die Ausrichtung von PCB-Bohrungen zu Fräsprofilen beschreibt die Positionsbeziehung zwischen den in eine Leiterplatte gebohrten Löchern und den beim Fräsen entstehenden Konturen, Schlitzen oder Profilen.
Bei der Herstellung von Leiterplatten dienen Bohren und Fräsen oft unterschiedlichen Zwecken.
Durch Bohren werden Löcher für Bauteile, Befestigungspunkte, Durchkontaktierungen oder andere festgelegte Merkmale erzeugt.
Beim Fräsen wird Material entlang programmierter Pfade abgetragen, um Platinenumrisse, interne Öffnungen, Schlitze oder andere mechanische Merkmale zu erzeugen.
Beide Prozesse müssen kompatible Koordinatenreferenzen verwenden.
Warum ist die Genauigkeit der Loch-zu-Umriss-Messung wichtig?
Eine Leiterplatte kann einzeln akzeptable Löcher und eine korrekt geformte Kontur aufweisen, aber dennoch bei der mechanischen Montage scheitern, wenn die beiden Merkmalsgruppen nicht ausgerichtet sind.
Mögliche Probleme sind:
Die Befestigungslöcher sind im Verhältnis zur Platinenkante falsch positioniert.
Anschlussöffnungen, die nicht zur Gehäusegeometrie passen.
Ungleichmäßiger Randabstand um bestimmte Merkmale herum.
Schlitze relativ zu den Befestigungspunkten versetzt.
Schwierigkeiten beim Einbau der Platine in eine Montagevorrichtung.
Nacharbeiten aufgrund uneinheitlicher Positionierung der Arbeitsgänge.
Ziel der Fertigung ist es, das Lochmuster und die Leiterbahngeometrie innerhalb der in der genehmigten Leiterplattenzeichnung festgelegten Toleranzen zu halten.
Was verursacht eine Fehlausrichtung zwischen Bohrung und Frässtrecke?
| Mögliche Ursache | Auswirkung auf die fertige Leiterplatte | Empfohlene Prüfung |
|---|---|---|
| Unterschiedliche Programmdaten | Lochmuster- und Konturverschiebung | Koordinatenursprünge vergleichen |
| Werkstückbewegung | Positionsabweichung | Klemmung und Halterung prüfen |
| Falscher Werkzeugversatz | Dimensions- oder Tiefenfehler | Werkzeugkompensation prüfen |
| Falscher Fräswerkzeugdurchmesser | Falsche Konturen | Werkzeug und Programm prüfen |
| Neupositionierung der Einrichtung | Registrierungsunterschiede | Überprüfen Sie die Standortangaben. |
| Spindelrundlauf | Loch- oder Konturabweichung | Messen Sie das Werkzeugaufnahmesystem |
| Materialverformung | Änderungen der Platinengeometrie | Ebenheit und Zustand des Laminats prüfen |
Ein Arbeitsablauf mit nur einer Maschine kann bestimmte Risiken im Zusammenhang mit dem Materialtransfer reduzieren, aber er kann nicht jede Ursache für Bearbeitungsfehler beseitigen.
2. CHIKIN CNC Mini CK-01R: Technische Daten
CHIKIN CNC bietet Anlagen zum Bohren, Fräsen und zur Herstellung von Leiterplatten sowie zugehörige Fertigungsanlagen an.
Die Mini 1 Spindel Leiterplatten-Fräs- und Bohrmaschine präsentiert sich als kompaktes, geschlossenes CNC-System für Prototypen und Kleinserien.
Die mitgelieferte Spezifikation MINI CK-01R beschreibt eine Einspindelkonfiguration mit wassergekühlter Spindel, CNC-gesteuerten Achsen, Werkzeugmagazin und Werkzeuglängenerkennung.
Mini CK-01R Spezifikationstabelle
| Technischer Parameter | Mitgelieferte Spezifikation |
|---|---|
| Modell | MINI CK-01R |
| Anzahl der Spindeln | 1 |
| Maximale Spindeldrehzahl | 60.000 U/min |
| Spindelleistung | 1,8 kW |
| Spindelkühlung | Wasserkühlung |
| X/Y/Z-Linearführungen | Taiwan |
| X/Y/Z-Kugelgewindetriebe | Taiwan |
| Maximale X/Y-Verfahrgeschwindigkeit | 12 m/min |
| Maximale Z-Verfahrgeschwindigkeit | 12 m/min |
| Wiederholbarkeit | ±0,01 mm |
| Positioniergenauigkeit | ±0,01 mm |
| Abmessungen des Arbeitstisches | 350 × 350 mm |
| Material des Maschinengehäuses | Gusseisen |
| CNC-System | CHIKIN CNC |
| Betriebssprache | Chinesisch / Englisch |
| Werkzeugmagazinkapazität | 5 Positionen |
| Bohrwerkzeugdurchmesser | 0,5–6,35 mm |
| Fräswerkzeugdurchmesser | 0,8–3,175 mm |
| Werkzeuglängenerkennung | Inklusive |
| Spindelüberlastungsschutz | Optional |
| Spindelüberhitzungsschutz | Optional |
| Luftzufuhr | 0,6–0,8 MPa |
| Angegebener Luftverbrauch | 30 l/min |
| Stromversorgung | Einphasig 220 V / 50 Hz |
| Angegebene Leistungsaufnahme | 2 kW |
| Maschinenabmessungen | 780 × 900 × 1700 mm |
| Maschinengewicht | ungefähr 500 kg |
| Installationstemperatur | 18–23 °C |
| Installationsfeuchtigkeit | 45–65 % |
Diese Spezifikationen gelten für die in diesem Artikel angegebene MINI CK-01R-Konfiguration. Andere öffentlich zugängliche Unterlagen zur CK-01R beschreiben abweichende Spindelleistungen, Magazinkapazitäten und Tischabmessungen. Bitte bestätigen Sie die genaue Konfiguration vor der Bestellung schriftlich.
Was sollten Käufer überprüfen?
Die Angabe 350 × 350 mm beschreibt die veröffentlichten Abmessungen des Arbeitstisches. Sie sollte nicht automatisch als der gesamte nutzbare Bohr- und Fräsbereich betrachtet werden.
Die genauen Verfahrwege, der Abstand zwischen Spindel und Tisch, die Kompatibilität mit Vorrichtungen und die automatische Werkzeugwechselsequenz sollten anhand der bestellten Maschine überprüft werden.
Die aufgeführten Spezifikationen für Positionierung und Wiederholgenauigkeit von ±0,01 mm erfordern auch definierte Testbedingungen.
3. Warum sollte man das Bohren und Fräsen von Leiterplatten in einer Aufspannung durchführen?
Bei der traditionellen Mehrmaschinenbearbeitung wird eine Leiterplattenplatte auf einer Maschine gebohrt und anschließend zu einer separaten Fräsmaschine transportiert.
Hierfür muss das Werkstück erneut positioniert werden.
Wenn die beiden Operationen unterschiedliche Vorrichtungen oder Koordinatenreferenzen verwenden, können zusätzliche Registrierungsabweichungen auftreten.
Eine geeignete Einspindel-Bohr- und Fräsmaschine kann beide Arbeitsgänge mit einem gesteuerten CNC-Koordinatensystem ausführen.
Einzelaufbau vs. separate Maschinen
| Auswertung | Bohren und Fräsen mit einer Aufspannung | Getrenntes Bohren und Fräsen |
|---|---|---|
| Werkstücktransfer | Potenziell reduziert | In der Regel erforderlich |
| Datumskoordination | Gemeinsame Einrichtung möglich | Getrennte Setups erfordern eine Ausrichtung. |
| Werkzeugwechsel | Erforderlich zwischen verschiedenen Operationen | Hängt von der jeweiligen Maschine ab. |
| Produktionsflexibilität | Nützlich für gemischte Operationen | Prozesse können unabhängig voneinander ablaufen. |
| Maximaler Durchsatz | Begrenzt durch die verfügbare Spindelkapazität | Hängt von der Geräteanordnung ab |
| Hauptrisiko | Werkzeug- und Vorrichtungskontrolle | Übertragungs- und Registrierungsänderung |
Wann lohnt es sich, einen Prozess mit nur einer Aufrüstung in Betracht zu ziehen?
Ein kompaktes System kann dann sinnvoll sein, wenn eine Fabrik Prototypen oder Kleinserien mit mehreren gebohrten und gefrästen Elementen herstellt.
Der Hauptvorteil liegt in der wiederholbaren Verarbeitung mit weniger Möglichkeiten für Positionierungsfehler.
Bei Fabriken mit hohem Produktionsvolumen werden jedoch möglicherweise Einzelspindel- oder Mehrspindelanlagen bevorzugt, wenn der Durchsatz die wichtigste Anforderung ist.
Einen umfassenderen Überblick bietet der Leitfaden für CNC-Bohr- und Fräsmaschinen von CHIKIN.
4. Wie man ein gemeinsames Bohr- und Routing-Bezugssystem festlegt
Ein Datum ist der Bezugspunkt, der zur Definition von Merkmalspositionen verwendet wird.
Für die Drill-to-Route-Verarbeitung sollten das Bohrprogramm und das Routing-Programm kompatible Ursprungs- und Orientierungsreferenzen verwenden.
Empfohlener Arbeitsablauf zur Datenkontrolle
Schritt 1 – Technische Akten prüfen
Prüfen Sie, ob die Bohrkoordinaten und Routenführungen die genehmigte Konstruktionsrevision und das genehmigte Koordinatensystem verwenden.
Schritt 2 – Werkstückursprung definieren
Richten Sie die vorgesehene Maschinenreferenz gemäß der genehmigten Vorrichtung und dem Programm ein.
Schritt 3 – Sichern Sie das Panel
Verwenden Sie eine Werkstückspannvorrichtung, die für die Plattengröße, -dicke und die geplanten Bearbeitungsvorgänge geeignet ist.
Schritt 4 – Bohren durchführen
Führen Sie das genehmigte Lochmuster mit den erforderlichen Werkzeugen und Bearbeitungsparametern aus.
Schritt 5 – Werkzeugkonfiguration überprüfen
Vor dem Fräsen die korrekte Werkzeuglänge und den entsprechenden Durchmesserausgleich prüfen.
Schritt 6 – Routing durchführen
Bearbeiten Sie die erforderlichen Profile unter Beibehaltung der genehmigten Werkstückreferenz.
Schritt 7 – Überprüfung der fertigen Geometrie
Messen Sie die fertigen Loch-zu-Umriss-Beziehungen.
Dieser Arbeitsablauf setzt voraus, dass die installierten Werkzeuge und das Steuerungssystem die beabsichtigte Prozessabfolge unterstützen.
Warum sollte der Vorstand sicher bleiben?
Selbst wenn beide Programme denselben Koordinatenursprung verwenden, kann die physische Bewegung des Werkstücks die Beziehung ungültig machen.
Wenn sich eine Platte während des Fräsvorgangs verschiebt, kann dies zu einer fertigen Kontur führen, die von den zuvor gebohrten Löchern abweicht.
Werkstückspann- und Schnittbedingungen sollten daher gemeinsam qualifiziert werden.
5. Wie sollte das Five-Tool Magazine organisiert sein?
Die mitgelieferte Spezifikation Mini CK-01R weist ein Werkzeugmagazin mit fünf Positionen aus.
Bei kombinierten Bohr- und Fräsarbeiten sollte die Magazinplanung die tatsächlich vom Fertigungsprogramm benötigten Werkzeuge widerspiegeln.
Beispielhafte Fünf-Werkzeug-Konfiguration
| Werkzeugposition | Beispielwerkzeug | Geplante Operation |
|---|---|---|
| T1 | Bohrer mit kleinem Durchmesser | Feines Lochmuster |
| T2 | Mittelbohrer | Zusätzliche erforderliche Löcher |
| T3 | Größerer Bohrer | Montage- oder Werkzeuglöcher |
| T4 | Kleiner Fräser | Schmale Schlitze oder Innenprofile |
| T5 | Fräser | Board-Umriss-Verarbeitung |
Diese Tabelle veranschaulicht mögliche Werkzeugzuordnungen. Die tatsächlichen Werkzeuggrößen, Magazinschnittstellen und kompatiblen Bearbeitungsvorgänge müssen noch bestätigt werden.
Warum ist die Werkzeugreihenfolge wichtig?
Eine ineffiziente Abfolge kann unnötige Werkzeugwechsel verursachen.
Beispielsweise kann der wiederholte Wechsel zwischen einem Bohrwerkzeug und einem Fräser die Leerlaufzeit verlängern.
Wo es die Konstruktion und die Prozesse zulassen, können Arbeitsgänge nach Werkzeug gruppiert werden, um die Konsistenz des Arbeitsablaufs zu verbessern.
Die Reihenfolge der Bearbeitung sollte jedoch nach den Qualitäts- und Spannanforderungen und nicht allein nach der Anzahl der Werkzeugwechsel ausgewählt werden.
Ist der automatische Werkzeugwechsel bestätigt?
Der mitgelieferte Miniatur-Maschinentisch ermöglicht die Einrichtung von fünf Werkzeugpositionen und beinhaltet eine Werkzeuglängenerkennung.
Der genaue Mechanismus für den automatischen Werkzeugwechsel und die Programmabfolge sollten für diese Konfiguration bestätigt werden.
Käufer sollten nicht davon ausgehen, dass jede Variante der CK-01R das gleiche Magazin oder Werkzeugwechselsystem verwendet.
6. Was genau steuert die Werkzeuglängenerkennung?
Die Werkzeuglängenerkennung hilft dabei, eine Referenz für das installierte Schneidwerkzeug zu ermitteln.
Dies ist deshalb relevant, weil verschiedene Bohrer und Fräser unterschiedliche Gesamtlängen und Schnittvorsprünge aufweisen können.
Eine fehlerhafte Werkzeuglängenkompensation kann die tatsächliche vertikale Position des Fräsers beeinflussen.
Werkzeuglängenerkennung vs. Werkzeugdurchmesserkompensation
| Funktion | Hauptzweck | Möglicher Fehler |
|---|---|---|
| Werkzeuglängenerkennung | Vertikale Werkzeugreferenz einrichten | Falsche Bohr- oder Frästiefe |
| Werkzeugdurchmesserkompensation | Berücksichtigen Sie den Fräserdurchmesser. | Falsche Profilabmessungen |
| Werkstückbezugspunkt | Teilekoordinatenreferenz festlegen | Verschobene Feature-Positionen |
| Spindelrundlaufprüfung | Überprüfen Sie die Konsistenz der Werkzeugrotation. | Loch- und Kantenabweichung |
| Werkzeugzustandsprüfung | Ungeeignete Schneidwerkzeuge identifizieren | Grate, Brüche oder mangelhafte Verarbeitung |
Verhindert die Werkzeuglängenerkennung automatisch Ausrichtungsfehler?
NEIN.
Bei der Werkzeuglängenerkennung geht es primär um die axiale Position des Werkzeugs.
Es korrigiert nicht selbstständig falsche X/Y-Koordinaten, abgenutzte Schneidkanten, Vorrichtungsbewegungen oder einen ungeeigneten Fräserdurchmesser.
Ein vollständiger Prozess sollte diese Faktoren einzeln überprüfen.
Warum ist die Werkzeugprüfung für kleine Leiterplattenschneidmaschinen wichtig?
Werkzeuge zum Bohren und Fräsen mit kleinem Durchmesser reagieren empfindlich auf Rundlauffehler, Vibrationen und ungeeignete Schnittbedingungen.
Die mitgelieferte Spezifikation CK-01R listet Wasserkühlung und Werkzeuglängenerkennung auf, sieht aber für diese Miniaturkonfiguration keine automatische Werkzeugbrucherkennung vor.
Die Betriebe sollten bestätigen, welche Überwachungsfunktionen einbezogen werden und geeignete Inspektionsverfahren festlegen.
Für die Wartung von Werkzeugaufnahmen erklärt CHIKINs Leitfaden zur Reinigung von Spindelspannzangen für Leiterplatten, wie Verunreinigungen, Verschleiß und Rundlauffehler die Qualität von Bohr- und Fräsarbeiten beeinträchtigen können.
7. Wie beeinflusst die Vorrichtungskonstruktion die Loch-zu-Umriss-Konsistenz?
Die Vorrichtungskonstruktion bestimmt, wie die Leiterplatte während der Bearbeitung gestützt und positioniert wird.
Eine schlecht konstruierte Vorrichtung kann Bewegungen zulassen, selbst wenn das CNC-Bewegungssystem korrekt funktioniert.
Überlegungen zur Werkstückspannung
| Fixture Factor | Mögliche Auswirkungen | Käuferverifizierung |
|---|---|---|
| Unterstützung durch den Vorstand | Biegung oder Vibration | Ebenheit und Stabilität prüfen |
| Ortungsmerkmale | Koordinatenkonsistenz | Genehmigte Daten bestätigen |
| Klemmkraft | Platinenverzerrung | Kontaktflächen prüfen |
| Router-Freigabe | Werkzeuginterferenz | Werkzeugwege überprüfen |
| Schneidelaschen | Teilebefestigung | Registerkartenplatzierung prüfen |
| Vakuum halten | Werkstücksicherheit | Überprüfen Sie die tatsächliche Wertentwicklung der Anlage. |
| Leuchtenhöhe | Reduzierter Werkzeugspielraum | Prüfen Sie den Zugang zu Spindel und Halter |
Warum ist die Reihenfolge der Arbeitsschritte wichtig?
Beim Konturfräsen kann der Schneidevorgang die fertige Leiterplatte schrittweise vom umgebenden Material trennen.
Wenn der Vorstand vor Abschluss der endgültigen Entscheidung an Unterstützung verliert, kann er wechseln.
Dadurch kann die Kante beschädigt oder die Position des restlichen Materials verändert werden.
Ein qualifiziertes Verfahren sollte gegebenenfalls geeignete Vorrichtungen, Laschen oder andere zugelassene Befestigungsmethoden verwenden.
Bei kleinen PCB-Prototypen kann die Aufrechterhaltung des Supports bis zum Abschluss aller kritischen Arbeitsschritte genauso wichtig sein wie die nominelle Genauigkeit der Maschine.
8. Welche Leiterplattenmaterialien und -werkzeuge erfordern eine separate Validierung?
Die Mini CK-01R wird für PCB-Prototypen, Bohren, Fräsen und geeignete leichte Bearbeitungsvorgänge vorgestellt.
Die tatsächliche Materialverträglichkeit hängt von der installierten Spindel, den Fräsern, der Vorrichtung und den Bearbeitungsbedingungen ab.
Materialqualifizierungsmatrix
| Material | Verarbeitungsproblem | Validierungsanforderung |
|---|---|---|
| FR4 | Abrasive Glasfaserverstärkung | Werkzeugverschleiß und Schneidenqualität |
| Mehrlagige starre Leiterplatte | Kupfer- und Laminatkonstruktion | Loch- und Konturintegrität |
| Dünne, starre Leiterplatte | Biegung während der Bearbeitung | Halterung und Klemmung |
| Leiterplatte auf Aluminiumbasis | Metallbearbeitungskräfte und Grate | Geeignete Werkzeuge und Parameter |
| Konstruktionsvorrichtungen | Materialspezifische Bearbeitung | Spindel- und Werkzeugkompatibilität |
Welche Werkzeugdurchmesserbereiche werden veröffentlicht?
Die beigefügten Spezifikationen umfassen:
Bohrwerkzeuge: 0,5–6,35 mm
Fräswerkzeuge: 0,8–3,175 mm
Diese Bereiche beschreiben die Werkzeugdurchmesserkompatibilität in der gelieferten Konfiguration.
Sie garantieren nicht, dass jedes Werkzeug innerhalb des Sortiments jedes Material oder jede Tiefe bearbeiten kann.
Wie können Käufer werkzeugbedingte Mängel reduzieren?
Prüfen Sie die Werkzeuggeometrie, die Schaftkompatibilität, den Rundlauf und die tatsächliche Materialeignung.
Verwenden Sie die für das jeweilige Material und Werkzeug zugelassenen Schnittparameter.
Vor der Freigabe einer Produktionscharge sind repräsentative Bohrungen und gefräste Kanten zu prüfen.
9. Durchführung einer Erstmusterprüfung nach dem Bohren
Die Erstmusterprüfung (FAI) dient der Überprüfung, ob ein erstes fertiggestelltes Werkstück die genehmigten Anforderungen erfüllt, bevor die Serienproduktion beginnt.
Bei kombinierten Bohr- und Routing-Maßnahmen sollte die Inspektion den Fokus auf die Beziehung zwischen den beiden Arbeitsgängen legen.
Empfohlene FAI-Checkliste
| Prüfgegenstand | Akzeptanzvoraussetzung |
|---|---|
| Lochdurchmesser | Entspricht der Zeichnungstoleranz |
| Lochmittelposition | Entspricht den genehmigten Bezugsdaten |
| Abstand zwischen Loch und Umriss | Entspricht der erforderlichen Geometrie |
| Schlitzabmessungen | Entspricht der technischen Zeichnung |
| Gefräste Kontur | Entspricht der Maßtoleranz |
| Qualität der Brettkanten | Keine unzulässigen Grate oder Ausbrüche |
| Laminatintegrität | Keine unzulässigen Risse oder Beschädigungen |
| Werkzeuglängeneinstellung | Genehmigte Werkzeugreferenz verifiziert |
| Werkstückstabilität | Keine unzulässigen Bewegungen |
| Wiederholbarkeit | Konsistente Ergebnisse über alle Proben hinweg |
Praktisches Inspektionsverfahren
Zuerst müssen das genehmigte Platinen-Design und die CNC-Programme bestätigt werden.
Zweitens , überprüfen Sie die Werkstückaufnahme und den installierten Werkzeugsatz.
Drittens , bohren Sie die benötigten Löcher.
Viertens werden die relevanten Routenmerkmale unter Verwendung desselben genehmigten Bezugssystems verarbeitet.
Fünftens , messen Sie die fertigen Lochpositionen relativ zur gefrästen Kontur.
Sechstens , wiederholen Sie den Vorgang auf weiteren repräsentativen Gremien.
Abschließend sollten die Ergebnisse dokumentiert und alle Abweichungen von der vereinbarten Toleranz untersucht werden.
Was ist die wichtigste Messgröße?
Für diese Anwendung ist ein entscheidendes Ergebnis die relative Position der gebohrten Löcher zu den gefrästen Elementen.
Eine Platine kann zwar einzelne Bohrungs- und Leitungsprüfungen bestehen, aber dennoch die erforderliche Beziehung zwischen diesen Merkmalen nicht erfüllen.
Der Prüfplan sollte daher die für die Endmontage relevanten Loch-zu-Umriss-Abmessungen enthalten.
10. Wie man die tatsächliche Produktionseffizienz misst
Eine kompakte CNC-Bohr- und Fräsmaschine sollte anhand der tatsächlich erreichten Leistung und nicht anhand der Nennspindeldrehzahl bewertet werden.
Der gesamte Prozess umfasst Beladen, Ausrichten, Bohren, Werkzeugwechsel, Fräsen, Inspektion und Entladen.
Berechnung des Produktionszyklus
Gesamtzykluszeit = Beladen + Rüsten + Bohren + Werkzeugwechsel + Fräsen + Inspektion + Entladen
Bei Serienproduktion kann das Werk Folgendes berechnen:
Angenommene Paneele pro Stunde = Fertiggestellte Paneele pro Stunde × Annahmequote
Was beeinflusst den tatsächlichen Durchsatz?
| Faktor | Auswirkungen auf die Produktion |
|---|---|
| Anzahl der Löcher | Bohrarbeitslast |
| Lochdurchmesser | Werkzeuganforderungen |
| Gefräste Konturlänge | Zeit sparen |
| Anzahl der Werkzeuge | Werkzeugwechselanforderungen |
| Plattenstärke | Schnittbedingungen |
| Werkstückspannung | Einrichtung und Handhabung |
| Werkzeugverschleiß | Austauschhäufigkeit |
| Inspektion | Erforderliche Zeit für die Qualitätskontrolle |
Wann ist eine Einspindelmaschine wirtschaftlich?
Eine Einspindelmaschine kann dann attraktiv sein, wenn ein Betrieb Wert auf flexible Bearbeitung, begrenzten Platz und häufige Produktwechsel legt.
Bei der Produktion größerer Stückzahlen können je nach Anwendung mehrere Spindeln Engpässe reduzieren.
Bei der Auswahl der richtigen Ausrüstung sollten der tatsächliche Bedarf, die Komplexität der Fertigung und die akzeptierte Produktionsmenge berücksichtigt werden.
11. Werksabnahmetest Mini CK-01R: Worauf sollten Käufer achten?
Ein Werksabnahmetest (FAT) sollte nachweisen, ob die spezifizierte Ausrüstung den vorgesehenen Leiterplattenbearbeitungsprozess durchführen kann.
Bei der Mini CK-01R sollte die Werksabnahmeprüfung (FAT) sowohl die einzelnen Arbeitsgänge als auch die Ausrichtung der Bohrung auf die Bohrroute überprüfen.
Mini CK-01R FAT Checklist
| Testgegenstand | Empfohlene Überprüfung |
|---|---|
| Maschinenkonfiguration | MINI CK-01R Variante bestätigen |
| Spindel | Überprüfen Sie die Spezifikation 1,8 kW / 60.000 U/min. |
| Arbeitstisch | Bestätigen Sie die Abmessungen 350 × 350 mm. |
| Tool Magazin | Prüfen Sie die Kapazität für fünf Positionen |
| Werkzeuglängenerkennung | Demonstrieren Sie die tatsächliche Funktion |
| Bohrwerkzeuge | Erforderliche Durchmesser prüfen |
| Routing-Tools | Für die Prüfung erforderliche Fräsergrößen |
| Positioniergenauigkeit | Überprüfung der definierten Messergebnisse |
| Wiederholbarkeit | Testen Sie mehrere Verarbeitungszyklen |
| Ausrichtung der Bohrstrecke | Beziehungen zwischen fertigen Merkmalen messen |
| Werkstückspannung | Stabilität der Platine prüfen |
| Kühlung | Überprüfen Sie das installierte Wasserkühlsystem. |
| Extraktion | Erforderliche Staubschutzmaßnahmen bestätigen |
| Sicherheit | Überprüfen Sie die Sicherheits- und Notfallmaßnahmen. |
| Dokumentation | Handbücher und Inspektionsberichte prüfen |
Empfohlene Musterqualifizierung
Verwenden Sie tatsächliche Leiterplattenmaterialien und Fertigungszeichnungen.
Erstellen Sie ein Bearbeitungsprogramm mit repräsentativen Bohr- und Fräsvorgängen.
Die Probe wird gemäß der genehmigten Werkzeugsequenz verarbeitet.
Messen Sie die fertigen Bohrungen, Profile und kritischen Abstände zwischen Bohrung und Kontur.
Wiederholen Sie den Test mit dem gleichen Versuchsaufbau, um die Konsistenz zu überprüfen.
Lieferant und Käufer sollten sich vor der Gerätegenehmigung auf die Abnahmekriterien einigen.
Warum ist die Konfigurationsprüfung wichtig?
Weitere öffentlich zugängliche Informationen zur CK-01R beschreiben unterschiedliche Spindelleistungen, Werkzeugmagazinkapazitäten und Maschinenkonstruktionen.
Daher sollte das Angebot die genaue MINI CK-01R-Variante und die darin verbauten Komponenten spezifizieren.
Für Käufer aus Übersee ist die Modellbezeichnung allein nicht ausreichend, wenn unterschiedliche Konfigurationen eine ähnliche Bezeichnung tragen können.
12. Installation, Wartung und Sicherheitsaspekte
Die gelieferte Konfiguration des Mini CK-01R weist veröffentlichte Abmessungen von 780 × 900 × 1700 mm und ein Gewicht von ca. 500 kg auf.
Diese Werte sind für die vorläufige Fabrikplanung nützlich.
Installationsanforderungen
| Erfordernis | Lieferwert |
|---|---|
| Stromversorgung | Einphasig 220 V / 50 Hz |
| Angegebene Maschinenleistung | 2 kW |
| Luftdruck | 0,6–0,8 MPa |
| Angegebener Luftverbrauch | 30 l/min |
| Umgebungstemperatur | 18–23 °C |
| Umgebungsfeuchtigkeit | 45–65 % |
| Maschinengewicht | ungefähr 500 kg |
Das Datenblatt enthält auch staubbezogene Parameter. Käufer sollten sich über den erforderlichen Absaugluftstrom, den Unterdruck, die Anschlussabmessungen und die Verfügbarkeit der Absaugvorrichtung informieren.
Warum beeinflusst die Wartung die Ausrichtung?
Eine schlecht gewartete Spindel, ein mangelhaft gewarteter Werkzeughalter oder eine mangelhaft gewartete Vorrichtung können zu Abweichungen im Bearbeitungsprozess führen.
Die Instandhaltungsplanung sollte den Werkzeugzustand, die Spindelbefestigung, die Kühlung, die Werkstückspannung und die entsprechenden Prüfungen der Maschinenpositionierung umfassen.
Die Bediener sollten die Sicherheits- und Wartungsverfahren des Herstellers befolgen, einschließlich der sicheren Isolierung vor Arbeiten an beweglichen oder rotierenden Bauteilen.
Eine geschlossene Maschine sollte nicht automatisch als mit einer bestimmten Maschinensicherheitsnorm konform angesehen werden, wenn keine entsprechenden Unterlagen vorliegen.
13. Checkliste für technische Angebotsanfragen für ausländische Käufer
Eine detaillierte Angebotsanfrage hilft dem Lieferanten festzustellen, ob die Mini CK-01R-Konfiguration die beabsichtigten Leiterplattenentwürfe verarbeiten kann.
| Erforderliche Informationen | Was mitzubringen ist |
|---|---|
| Leiterplattenmaterial | FR4, Mehrschichtmaterial oder anderes spezifiziertes Material |
| Platinenabmessungen | Maximale Länge, Breite und Dicke |
| Lochmuster | Bohrdatei und erforderliche Durchmesser |
| Routing-Geometrie | Aufbau, Steckplätze und interne Merkmale |
| Registrierungspflicht | Toleranz zwischen Bohrung und Außenkontur |
| Werkzeugmengen | Erforderliche Bohr- und Fräswerkzeuge |
| Werkzeugabmessungen | Informationen zu Schnittdurchmesser und Schaft |
| Werkstückspannung | Bevorzugte Befestigungsmöglichkeit oder Platinenhalterung |
| Produktionsvolumen | Paneele pro Charge oder Schicht |
| Qualitätsprüfung | FAI- und FAT-Anforderungen |
| Fabrikanlagen | Elektrische Anlagen, Luft-, Kühl- und Absauganlagen |
| Kommerzielle Anforderungen | Menge, Lieferort und Supportumfang |
Technische Bewertung des Mini CK-01R anfordern
CHIKIN CNC liefert Maschinen zum Bohren, Fräsen und für die Fertigung von Leiterplatten.
Die Mini CK-01R ist relevant für Leiterplattenhersteller, die eine kompakte Einspindelplattform für kombinierte Bearbeitungsvorgänge suchen.
Bitte prüfen Sie vor dem Kauf die genaue Ausstattung, die Funktionen des Werkzeugmagazins, den Arbeitstisch und den nutzbaren Verfahrweg, das Verfahren zur Werkzeuglängenerkennung sowie die Materialverträglichkeit.
Testbericht zur CHIKIN CNC Mini-Leiterplattenbohr- und -fräsmaschine .
Kontaktieren Sie CHIKIN CNC für eine Musterbearbeitungsprüfung und ein Angebot für die Mini CK-01R .
Für eine aussagekräftigere technische Beurteilung benötigen wir Ihre PCB-Bohrdateien, Routing-Umrisse, Materialspezifikationen und die erforderliche Toleranz zwischen Bohrung und Umriss.
14. Häufig gestellte Fragen zu Mini-Leiterplattenbohr- und -fräsmaschinen
1. Was versteht man unter der Ausrichtung von Leiterplattenbohrungen zur Leiterbahnführung?
Es handelt sich um das Verhältnis zwischen den gebohrten Löchern und den gefrästen Platinenmerkmalen. Die korrekte Ausrichtung trägt dazu bei, dass die fertigen Platinen den technischen Zeichnungen entsprechen und in die vorgesehenen Baugruppen passen.
2. Kann eine Einspindelmaschine sowohl Bohren als auch Fräsen durchführen?
Ja, sofern Spindel, Werkzeug, Steuerung und Maschinenkonfiguration die erforderlichen Bearbeitungsvorgänge unterstützen. Die Mini CK-01R ist für kompatible Bohr- und Fräswerkzeuge ausgelegt.
3. Wie groß ist die Werkzeugmagazinkapazität des Mini CK-01R?
Die mitgelieferte Spezifikation des MINI CK-01R listet fünf Werkzeugpositionen auf. Andere Konfigurationen des CK-01R können abweichen, daher sollte die exakt angegebene Variante bestätigt werden.
4. Welche Spindel verwendet der Mini CK-01R?
Die gelieferte Konfiguration umfasst eine wassergekühlte Spindel mit 1,8 kW Leistung und 60.000 U/min.
5. Welche Abmessungen hat der Arbeitstisch?
Die veröffentlichten Tischabmessungen betragen 350 × 350 mm. Der tatsächlich nutzbare Bearbeitungsbereich und der Freiraum für die Vorrichtung müssen separat bestätigt werden.
6. Gewährleistet die Werkzeuglängenerkennung eine genaue Frästiefe?
Nein. Es unterstützt zwar die Werkzeugeinstellungsmessung, aber die tatsächliche Frästiefe hängt auch vom Werkstückbezugspunkt, dem Werkzeugversatz, der Vorrichtung, der Maschinenbewegung und den Bearbeitungsbedingungen ab.
7. Welche Bohr- und Fräswerkzeuggrößen werden unterstützt?
Die beigefügte Spezifikation listet Bohrwerkzeuge von 0,5–6,35 mm und Fräswerkzeuge von 0,8–3,175 mm auf, vorbehaltlich der Kompatibilität mit dem jeweiligen Halter und der Anwendung.
8. Können Bohr- und Fräsarbeiten durchgeführt werden, ohne die Platine auszubauen?
Ein geeigneter CNC-Workflow kann beide Bearbeitungsschritte mit einer einzigen Werkstückaufspannung durchführen. Die tatsächliche Machbarkeit hängt von der Vorrichtung, den Werkzeugwechseln, dem Programm und der erforderlichen Bearbeitungsgeometrie ab.
9. Wie sollten Hersteller die Genauigkeit der Bohr-Fräs-Verbindung überprüfen?
Messen Sie die Positionen der fertigen Bohrungen relativ zur Kontur der gefrästen Platine, zu den Schlitzen und anderen vorgegebenen Merkmalen unter Verwendung der genehmigten Zeichnungsbezugspunkte und kalibrierter Prüfgeräte.
10. Wie können ausländische Käufer ein Angebot für den Mini CK-01R anfordern?
Bitte geben Sie das Leiterplattenmaterial, die Platinenabmessungen, die Bohrdateien, die Routing-Geometrie, die Werkzeuganforderungen, die Toleranzen zwischen Bohrung und Kontur sowie das erwartete Produktionsvolumen an. Bitten Sie um Bestätigung der genauen Maschinenvariante und der Bearbeitung eines repräsentativen Musters.
Abschluss
Eine präzise Ausrichtung der Leiterplattenbohrungen auf die Leiterbahnen ist unerlässlich, wenn ein Fertigungsprozess erfordert, dass gebohrte Löcher und Leiterbahnen auf der Platine eine kontrollierte Positionsbeziehung beibehalten.
Die CHIKIN CNC Mini CK-01R bietet eine veröffentlichte Einspindelkonfiguration mit einer wassergekühlten Spindel mit 60.000 U/min, einem Fünf-Positionen-Werkzeugmagazin, Werkzeuglängenerkennung sowie Positionier- und Wiederholgenauigkeitsspezifikationen von ±0,01 mm.
Diese Eigenschaften bilden die Grundlage für die Bewertung eines kompakten CNC-Arbeitsablaufs, der Bohren und Fräsen in einer kontrollierten Einrichtung kombiniert.
Eine erfolgreiche Leiterplattenproduktion hängt jedoch von mehr als nur den Maschinenspezifikationen ab.
Das Werkstückbezugspunkt, die Stabilität der Vorrichtung, der Werkzeugzustand, die Werkzeugkorrekturen, die Bearbeitungsreihenfolge und die Endteilprüfung beeinflussen allesamt das Endergebnis.
Für PCB-Prototypenlabore und Kleinserienhersteller ist der sinnvollste Einkaufsansatz die Überprüfung der tatsächlichen Loch-zu-Umriss-Genauigkeit anhand repräsentativer Produktionsmuster.
Eine dokumentierte Erstmusterprüfung und Werksabnahmeprüfung können helfen festzustellen, ob die gewählte Maschinenkonfiguration die erforderlichen Fertigungsbedingungen erfüllt.
Kontaktieren Sie CHIKIN CNC für eine technische Bewertung und ein Angebot für die Mini CK-01R und teilen Sie uns Ihre Leiterplattenzeichnungen, Bohranforderungen, Routing-Muster und Produktionsziele mit.
Eine CNC-Maschine, die auf den gesamten Arbeitsablauf vom Bohren bis zum Fräsen abgestimmt ist, kann eine solidere Grundlage für eine konsistente, wiederholbare und wirtschaftliche Kleinserienfertigung von Leiterplatten bieten.




