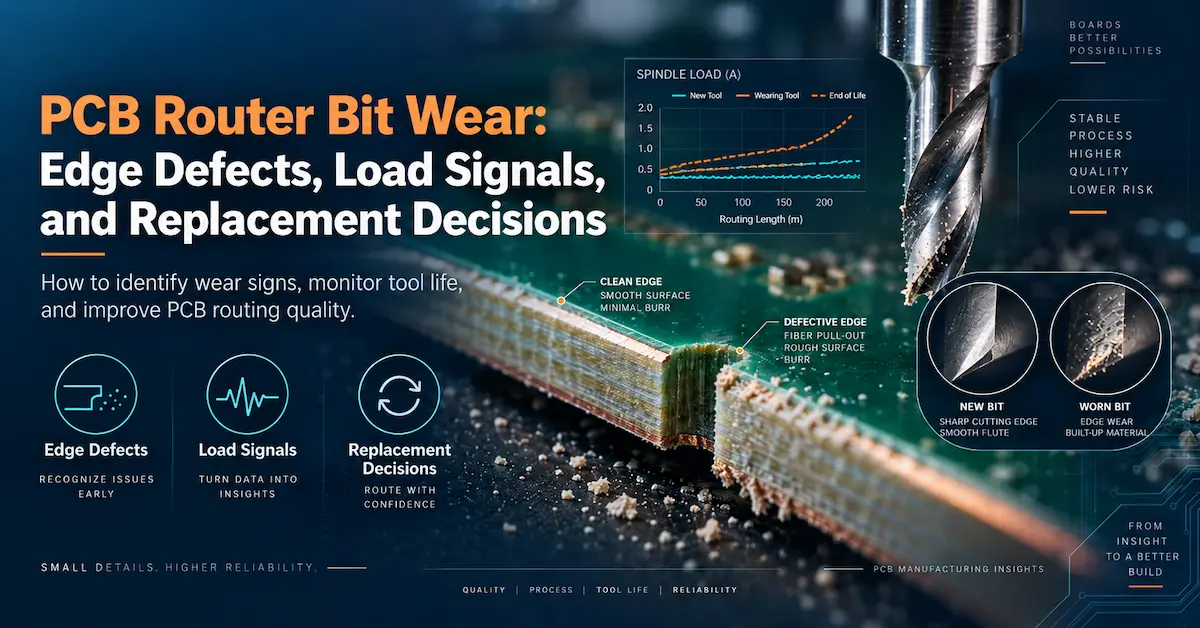
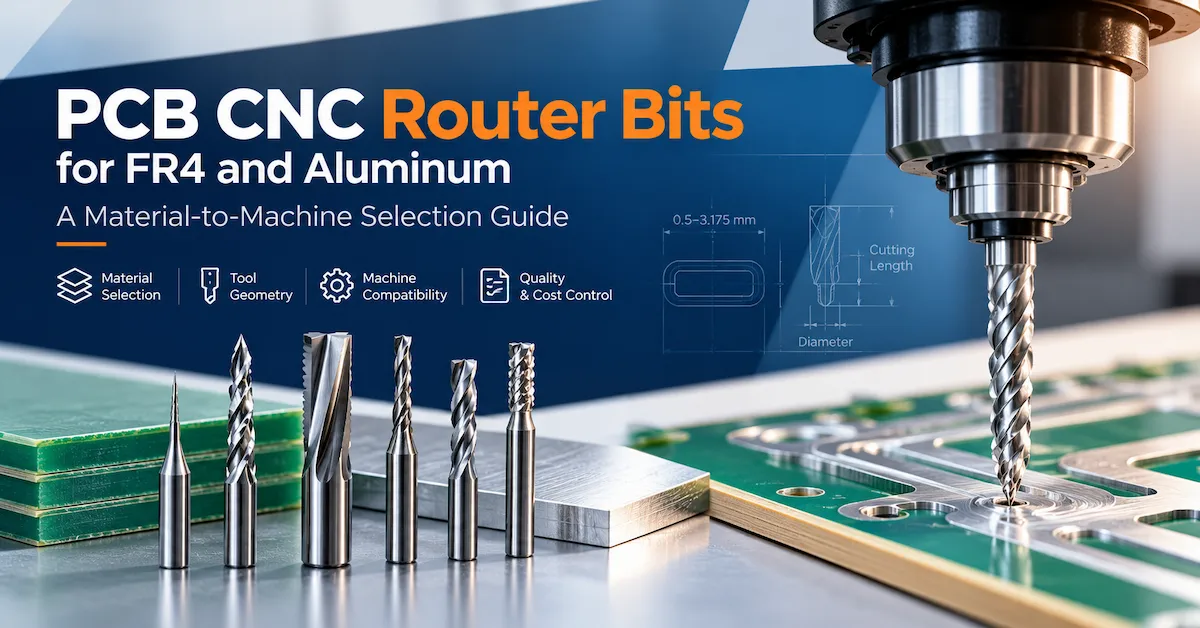
يُعد اختيار رؤوس التوجيه CNC للوحات الدوائر المطبوعة قرارًا تصنيعيًا يؤثر بشكل مباشر على جودة حواف اللوحة، وتناسق الأبعاد، وكفاءة استخدام الماكينة، وتكاليف الأدوات. قد لا يكون القاطع الذي يعمل بكفاءة على مادة FR4 القياسية مناسبًا لمعالجة لوحات الدوائر المطبوعة ذات النواة الألومنيومية، أو الفتحات الداخلية الضيقة، أو الهياكل الرقيقة المرنة الصلبة.
أفضل لقمة توجيه للوحات الدوائر المطبوعة هي تلك التي تتوافق هندسة قطعها وقطرها وطول قطعها ومادة صنعها ووصلة ساقها مع اللوحة الفعلية وآلة CNC. لا توجد لقمة توجيه عالمية تُعطي نتائج مثالية مع جميع مواد لوحات الدوائر المطبوعة.
بالنسبة لمصانع تصنيع لوحات الدوائر المطبوعة، ومهندسي العمليات، ومديري المشتريات الصناعية، تبدأ عملية الاختيار العملية بثلاثة أسئلة: ما هي المادة التي يتم تشكيلها؟ ما هي المتطلبات الهندسية ومتطلبات الجودة التي يجب تحقيقها؟ وهل يمكن للآلة تثبيت الأداة المختارة وتشغيلها في ظل ظروف قطع مستقرة؟
يشرح هذا الدليل كيفية الإجابة على تلك الأسئلة، ومقارنة أنواع الأدوات، والتحقق من صحة قواطع المرشحة، وإعداد طلب شراء كامل من الناحية الفنية.
1. ما هي رؤوس التوجيه CNC للوحات الدوائر المطبوعة؟
تُعدّ رؤوس التوجيه CNC الخاصة بلوحات الدوائر المطبوعة أدوات قطع دوارة دقيقة تُستخدم لتشكيل الخطوط الخارجية للوحات الدوائر المطبوعة، والفتحات، والفتحات الداخلية، وغيرها من الميزات الميكانيكية. وتقوم هذه الرؤوس بإزالة المواد على طول مسار مُبرمج بينما يتحكم نظام CNC في حركة الأداة.
تشمل التطبيقات الشائعة ما يلي:
توجيه ملفات تعريف لوحة الدوائر المطبوعة الخارجية ومخططات اللوحة.
إنتاج فتحات غير مطلية وفتحات ميكانيكية.
تشكيل ألواح ذات أشكال غير منتظمة.
معالجة تركيبات لوحات الدوائر المطبوعة متعددة الطبقات وذات النواة المعدنية المختارة.
فصل لوحات الدوائر المطبوعة المناسبة عن طريق التوجيه الميكانيكي.
تستخدم رؤوس التوجيه الصناعية للوحات الدوائر المطبوعة عادةً كربيد التنجستن الصلب لأن الصفائح المقواة بالألياف الزجاجية كاشطة وتتطلب صلابة عالية.
ومع ذلك، فإن لقمة التوجيه ليست قابلة للتبديل مع مثقاب لوحة الدوائر المطبوعة التقليدي.
تُنتج المثقاب ثقوبًا بشكل أساسي من خلال القطع المحوري. أما لقمة التوجيه، فهي مصممة لإزالة المواد أثناء الحركة الجانبية. وتجعل الاختلافات في الهندسة وقوى القطع وتصميم الأدوات هذا التمييز مهمًا لاختيار المغزل ولضمان سلامة العملية.
ينبغي على الشركات المصنعة التي تخطط لكلا العمليتين مراجعة المعدات المصممة لحفر وتوجيه لوحات الدوائر المطبوعة ، بدلاً من افتراض أن آلة الحفر فقط تدعم كل عملية طحن.
2. من يحتاج إلى اختيار رؤوس التوجيه لأجهزة توجيه لوحات الدوائر المطبوعة الصناعية؟
يُعد اختيار الأدوات أمراً بالغ الأهمية بالنسبة لمصنعي لوحات الدوائر المطبوعة الذين يقومون بتشغيل برامج توجيه متكررة حيث يجب أن يظل التناسق البُعدي وتكلفة الإنتاج قابلين للتنبؤ.
| المشتري أو التطبيق | المتطلبات الأساسية | أولوية الاختيار |
|---|---|---|
| مصنع تصنيع لوحات الدوائر المطبوعة الصلبة | مخططات وفتحات قابلة للتكرار | هندسة الكربيد، جودة الحافة، التحكم في الأبعاد |
| مصنع لوحات الدوائر المطبوعة متعددة الطبقات | تشغيل موثوق به بالقرب من الهياكل الحساسة | قطر القاطع، الاهتزاز، دعامة اللوح |
| مصنعي لوحات الدوائر المطبوعة المصنوعة من الألومنيوم | قطع متحكم به عبر مادة ذات قلب معدني | هندسة المعادن غير الحديدية، إخلاء الرقائق، حمل القطع |
| ورشة عمل تصميم نماذج أولية للوحات الدوائر المطبوعة | تغييرات متكررة في المنتج | تعدد استخدامات الأداة، وسرعة الإعداد، والأقطار المتاحة |
| مصنع لوحات الدوائر المطبوعة بكميات كبيرة | إنتاج قابل للتكرار عبر جميع نوبات العمل | اتساق الأدوات، نافذة عملية مؤهلة |
| مدير مشتريات المعدات | أدوات موثوقة وتوافق تام مع الآلات | المواصفات، التحقق من صحة العينات، وثائق المورد |
لا تستفيد جميع التطبيقات من التوجيه الميكانيكي.
قد تتطلب الدوائر المرنة شديدة الحساسية، والمكونات المتقاربة، والأجزاء الرقيقة غير المدعومة، أو حدود الإجهاد العالية للغاية، عمليات بديلة. ينبغي تقييم معالجة الليزر فوق البنفسجي أو طرق الفصل المتخصصة الأخرى عندما لا يفي القطع الميكانيكي التقليدي بمعايير القبول.
3. كيفية اختيار رؤوس التوجيه CNC للوحات الدوائر المطبوعة (PCB) للمواد المختلفة
ينبغي التأكد من توافق المواد قبل مقارنة أسعار القواطع.
تختلف ألواح FR4 ذات النواة المعدنية والهياكل المرنة الصلبة في درجة التآكل والصلابة وتكوين الرقائق والاستجابة للقوى الميكانيكية.
FR4 والصفائح المقواة بالألياف الزجاجية
يحتوي FR4 على تقوية من الألياف الزجاجية المنسوجة داخل نظام راتنج الإيبوكسي.
أثناء عملية التوجيه، تصطدم أداة القطع بشكل متكرر بألياف الزجاج والراتنج. وهذا يُسبب تآكلاً كاشطاً، وقد يُساهم في تكسر الألياف، أو ظهور حواف خشنة، أو اختلاف في الأبعاد عندما لا تكون العملية متطابقة بشكل جيد.
تعتبر قواطع الكربيد الصلبة ذات الأشكال الهندسية المصممة للصفائح المقواة بالألياف الزجاجية من الخيارات الشائعة.
تستحق أشكال التوجيه ذات القطع الماسي أو القطع المتقاطع التقييم في عمليات تشكيل وتفريز FR4 الروتينية. يمكن لميزات القطع المتعددة فيها توزيع عملية القطع، لكن أفضل النتائج تعتمد على تصميم الأداة وعملية التصنيع المحددة.
هام: يشير مصطلح "القطع الماسي" إلى شكل القطع الهندسي، ولا يعني بالضرورة أن الأداة مصنوعة من الماس متعدد البلورات أو مطلية بالماس.
لوحات الدوائر المطبوعة ذات النواة الألومنيومية والمعدنية
تُشكّل لوحات الدوائر المطبوعة ذات النواة المصنوعة من الألومنيوم تحدياً مختلفاً في عملية القطع.
يمكن أن تُنتج الطبقة المعدنية رقائق قابلة للطرق، وقوى قطع أعلى، والتصاق المواد بحواف قطع غير مناسبة. إن أداة القطع المُحسّنة لقطع مادة FR4 الكاشطة ليست بالضرورة مناسبة للألمنيوم.
ضع في اعتبارك استخدام قاطع تفريز من الكربيد غير الحديدي موصى به من قبل الشركة المصنعة مع هندسة حلزونية مناسبة وخلوص مناسب للرقائق.
قم بتقييم سمك الألومنيوم، والطبقات العازلة المحيطة، والنحاس المكشوف، وحمل الأداة، وخطر تشكل النتوءات.
بالنسبة للوحات ذات النواة المعدنية، لا تختر لقمة التوجيه بناءً على سمك لوحة الدوائر المطبوعة فقط . فمكونات اللوحة الكاملة لها نفس القدر من الأهمية.
تصميمات لوحات الدوائر المطبوعة الصلبة المرنة والرقيقة
تجمع الألواح المرنة الصلبة بين مواد ذات صلابة مختلفة وسلوك قطع مختلف.
قد يكون التوجيه الميكانيكي مناسبًا في أقسام صلبة مختارة، ولكن المناطق المرنة يمكن أن تتشوه تحت ضغط القطع.
يصبح دعم التثبيت، وهندسة الأداة، واتجاه القطع، وتأهيل العملية أموراً بالغة الأهمية.
عندما يؤدي القطع الميكانيكي إلى حركة أو تلف غير مقبول، قد تكون عملية عدم التلامس أكثر ملاءمة.
مصفوفة اختيار المواد للأدوات
| مادة لوحة الدوائر المطبوعة | توجيه أداة المرشح | مخاطر المعالجة الرئيسية | التحقق الموصى به |
|---|---|---|---|
| معيار FR4 | جهاز توجيه من الكربيد الصلب ذو قطع ماسي أو جهاز توجيه خاص بالرقائق | تمزق الألياف الزجاجية | فحص الحواف والقياسات البُعدية |
| FR4 متعدد الطبقات سميك | أداة كربيد صلبة بطول قطع مناسب | الانحراف، الحرارة، تلف الحواف | نموذج توجيه كامل السماكة |
| لوحة دوائر مطبوعة ذات قلب من الألومنيوم | هندسة قطع الكربيد غير الحديدي | نتوءات معدنية والتصاق الرقائق | فحص النتوءات ومراجعة حمل المغزل |
| لوح مركب غني بالنحاس | أداة مؤهلة لمجموعة المواد الكاملة | تلطخ النحاس أو انفصال الطبقات | تقييم القطع العرضي للمواد |
| لوحة دوائر مطبوعة رقيقة صلبة ومرنة | قاطع صغير مخصص لتطبيق معين | حواف مرنة وغير مدعومة | اختبار التثبيت والتشوه |
| فتحات داخلية دقيقة | قطر الأداة متطابق مع هندسة الفتحة | فتحات كبيرة الحجم وتداخل الزوايا | قياسات عرض الفتحة والزاوية |
هذه توجيهات مقترحة لأدوات التصنيع، وليست مواصفات مضمونة. يتطلب الحصول على الموافقة النهائية نتائج عملية التصنيع الفعلية.
4. أنواع رؤوس التوجيه للوحات الدوائر المطبوعة: ما هو شكل القطع الذي يجب عليك اختياره؟
تؤثر هندسة القطع على تكوين الرقائق، ومقاومة القطع، وتشطيب الحواف، ومدى ملاءمتها لمادة معينة.
تُميّز كتالوجات أدوات لوحات الدوائر المطبوعة الاحترافية بين التصاميم المقطوعة بالماس، وأدوات تكسير الرقائق، وقواطع ذات شفرة واحدة، وقواطع طرفية ذات شفرتين، وقواطع تشطيب متخصصة.
مقارنة هندسة بتات جهاز التوجيه
| نوع الأداة | السمة الرئيسية | التطبيق المحتمل | اعتبارات الاختيار |
|---|---|---|---|
| جهاز توجيه من الكربيد ذو القطع الماسي | ميزات قطع متقاطعة متعددة | FR4، صفائح مقواة بالألياف الزجاجية | تقييم حالة الألياف وإزالة الغبار |
| لقمة راوتر لكسر الرقائق | حواف قطع متقطعة أو متخصصة | عمليات توجيه الرقائق المختارة | تحقق من إزالة الرقائق والحافة النهائية |
| قاطع تفريز ذو شفرة واحدة | مساحة كبيرة للرقاقة | عمليات معينة للألمنيوم والمعادن غير الحديدية | تحقق من جودة السطح وثبات القطع |
| قاطع تفريز ذو شفرتين | حافتان للقطع متصلتان | تحديد دقيق للمعالم المعدنية المختارة | قم بمطابقة حمولة الرقائق والمادة |
| أداة تشطيب متعددة الشفرات | حواف قطع إضافية | تطبيقات التشطيب المختارة | تحقق من إمكانية الحصول على تصريح استخدام الرقائق |
| أداة مطلية بالماس أو PCD | تقنية قطع مقاومة للتآكل | بعض عمليات الإنتاج عالية الاحتكاك | تقييم التكلفة والهندسة وعمر التطبيق المثبت |
لا يُعتبر قاطع ذو شفرتين متفوقًا بشكل عام على لقمة التوجيه المصنوعة من الماس للوحات الدوائر المطبوعة.
على سبيل المثال، قد تستفيد لوحة ذات قلب من الألومنيوم من استراتيجية مختلفة لإزالة الرقائق مقارنة بلوحة FR4 الكاشطة. حتى قاطعتان لهما نفس القطر يمكن أن تتصرفا بشكل مختلف بسبب هندسة حافة القطع الخاصة بهما.
تتضمن المقارنة الصحيحة قبول اللوحة النهائية ، وليس مجرد عدد الشفرات.
5. المواصفات الفنية التي يجب التأكد منها قبل طلب رؤوس التوجيه CNC للوحات الدوائر المطبوعة
ينبغي أن يتضمن طلب الأدوات الصناعية وصفاً لأكثر من مجرد قطر القاطع.
قائمة التحقق من مواصفات لقمة توجيه لوحة الدوائر المطبوعة
| مواصفة | ما الذي يجب تأكيده | لماذا يهم ذلك |
|---|---|---|
| قطر القطع | القطر الاسمي والتفاوت الفعلي | يتحكم في عرض الفتحة والهندسة الداخلية الممكنة |
| طول القطع | الطول الفعال لحواف القطع | يحدد سمك المادة المراد تطبيقها |
| قطر الساق | حجم الساق الدقيق والتفاوت المسموح به | يجب أن يتناسب مع الكوليت أو الحامل المعتمد |
| الطول الإجمالي | الطول الكلي للقطاعة | يؤثر على خلوص الأدوات وتوافق المجلات |
| هندسة الناي | مقطوعة بالماس، ذات فلوت واحد، ذات فلوتين، خاصة | يؤثر على سلوك القطع |
| مادة الأداة | كربيد صلب أو مادة أخرى محددة | يؤثر على الصلابة وأداء مقاومة التآكل |
| طلاء | غير مطلي، أو مطلي بالماس، أو أي تشطيب آخر مناسب | يجب أن يتناسب مع المادة الفعلية |
| اتجاه الدوران | المغزل المطلوب واتجاه القطع | يمنع بدء القطع بشكل غير صحيح |
| الحد الأقصى المسموح به لعدد دورات المحرك في الدقيقة | حدود تشغيل مورد الأدوات | يدعم ظروف التشغيل الآمنة |
| متطلبات التكرار | الانحراف المسموح به للأداة والحامل المُجمَّع | يؤثر على قطر القطع الفعال |
| تعريف | رمز الشركة المصنعة ورقم دفعة الإنتاج | يدعم عمليات الشراء وتتبع الجودة |
كيف يؤثر القطر على عرض الفتحة؟
يجب أن تتناسب أداة القطع فعلياً مع الجزء المراد تشكيله.
بالنسبة للفتحة المستقيمة التي يتم إنتاجها في تمريرة واحدة على خط المنتصف، يكون عرض القطع الاسمي مساوياً تقريباً لقطر الأداة. وتعتمد النتائج الفعلية أيضاً على الانحراف، والتشوه، وتآكل الأداة، وحركة الماكينة، وإعدادات العملية.
عند استخدام قاطع أسطواني لعمل زاوية داخلية قائمة (90 درجة)، فإنه يترك أيضًا نصف قطر للزاوية الداخلية. ولا يمكن لقاطع ذي نصف قطر اسمي 1.0 مم أن يُنشئ زاوية داخلية حادة تمامًا باستخدام التوجيه الميكانيكي العادي.
لذلك ينبغي اختيار قطر الأداة من الرسم الميكانيكي الفعلي بدلاً من التوصية العامة الواردة في الكتالوج.
لماذا يُعدّ قصّ طول الشعر أمراً مهماً؟
يجب أن يتناسب طول القطع مع المادة وعملية التشغيل المبرمجة.
قد تكون الأداة المكشوفة الطويلة للغاية أقل صلابة من اللازم، خاصة عند الأقطار الصغيرة.
ومع ذلك، فإن القاطع القصير جدًا قد يترك مواد غير مصنعة أو يخلق اتصالًا غير مناسب خارج قسم القطع.
قارن طول القطع القابل للاستخدام، وسمك اللوح، وخلوص التثبيت، وبروز الأداة، وعدد مرات القطع المخطط لها.
6. كيف تعمل سرعة دوران المغزل ومعدل التغذية وهندسة الأداة معًا؟
إن اختيار البت الصحيح ليس سوى جزء واحد من عملية توجيه لوحة الدوائر المطبوعة الموثوقة.
تؤثر سرعة دوران المغزل ومعدل التغذية المبرمج وتفعيل الأداة وعمق القطع ودعم اللوح على كيفية تفاعل أداة القطع مع المادة.
بالنسبة لقاطع ذي أخاديد تقليدي، تكون علاقة التغذية المبسطة كما يلي:
معدل التغذية (مم/دقيقة) = سرعة دوران المغزل (دورة في الدقيقة) × عدد الشفرات × التغذية لكل سن (مم/سن)
تساعد هذه العلاقة المهندسين على فهم التفاعل بين سرعة الدوران وحمل الرقائق.
ومع ذلك، لا ينبغي تطبيقه ميكانيكياً على كل قاطع ذي قطع ماسي أو قاطع ذي نتوءات، حيث يختلف ترتيب حافة القطع عن قاطع الطحن التقليدي.
لإعداد الإنتاج:
احصل على نطاق التشغيل الموصى به من قبل الشركة المصنعة لأداة القطع.
تأكد من قيود مغزل التوجيه وحامله.
استخدم المواد الفعلية وعملية القطع لتحديد إعدادات التجربة.
افحص الحواف النهائية والفتحات والنتائج المتعلقة بالأبعاد.
الموافقة على فترة تشغيل مستقرة قبل زيادة الإنتاج.
إن تصنيف الآلة على أنها تعمل بسرعة 60000 دورة في الدقيقة لا يعني أن كل لقمة توجيه يجب أن تعمل بسرعة 60000 دورة في الدقيقة.
يجب التحقق من السرعة المناسبة في ضوء قيود الأداة والمادة والقطر والحمل وتكوين الآلة.
7. كيفية تأهيل رؤوس التوجيه للوحات الدوائر المطبوعة قبل الإنتاج الدفعي
إن انخفاض سعر الوحدة له قيمة محدودة إذا كانت الأداة تنتج نتائج غير مستقرة.
بدلاً من الموافقة على أدوات القطع من مواصفات الكتالوج فقط، ينبغي على مصانع لوحات الدوائر المطبوعة استخدام إجراء تأهيل موثق للتصنيع.
الخطوة الأولى: تجميد متطلبات التطبيق
اختر لوحة دوائر مطبوعة نموذجية تحتوي على أهم تحديات التصنيع ذات الصلة.
سجل بنية المواد، والسمك، وتكوين النحاس، والحد الأدنى لعرض الفتحة، وأبعاد المخطط الخارجي، والتشطيب المطلوب للحواف، وحجم الإنتاج.
الخطوة الثانية: التحقق من التوافق المادي
تأكد من أن ساق الأداة تتناسب مع الحامل المعتمد وأن الطول المكشوف يوفر خلوصًا كافيًا.
افحص حالة القاطع والحامل قبل التركيب.
لا تفترض أن جميع الأدوات ذات قطر القطع نفسه لها أبعاد ساق متطابقة.
الخطوة 3: إعداد اختبار مضبوط
استخدم نموذج لوحة محدد، وبرنامج توجيه، وتركيبات، ونظام شفط غبار.
ابدأ بظروف قطع محافظة ومعتمدة من الشركة المصنعة. سجل سرعة دوران المغزل، ومعدل التغذية، والعمق، وتعريف الأداة، وموقع الماكينة.
الخطوة الرابعة: فحص المكونات النهائية
قم بقياس عرض الفتحات الفعلي، ومحيطها، وخصائصها الأساسية.
افحص تلف الحواف، والنتوءات النحاسية، وانفصال الألياف الزجاجية، والتقشر، والتشوه عند الاقتضاء.
قم بتقييم عينات متعددة بدلاً من الاعتماد على لوحة واحدة مقبولة.
الخطوة 5: التحقق من قابلية التكرار
كرر الاختبار في ظل ظروف إنتاج مناسبة.
بالنسبة للمعدات متعددة المحاور، يجب مراعاة ما إذا كانت الرؤوس المختلفة تنتج نتائج متسقة عند استخدام أدوات مكافئة.
الخطوة 6: الموافقة على مواصفات الأدوات
بمجرد أن يستوفي المرشح المتطلبات المتفق عليها، قم بتسجيل مواصفاته ونطاق التشغيل المؤهل.
يجب تضمين حدود القبول، ومجموعات المواد المعتمدة، وتواتر الفحص، والشروط التي تتطلب إعادة التأهيل.
هذا يحول سلعة الشراء العامة إلى أداة إنتاج خاضعة للتحكم.
8. مراقبة الجودة ومعايير قبول لوحات الدوائر المطبوعة المطبقة
لا ينبغي لموردي الأدوات ومصنعي المعدات استبدال فحص المنتج النهائي بادعاء دقة عالية للآلة.
تختلف مواصفات تحديد موضع الآلة عن التفاوت المقاس لملف تعريف لوحة الدوائر المطبوعة المكتملة.
بالنسبة للوحات المطبوعة الصلبة، يمكن للمهندسين الرجوع إلى الإصدارات المطبقة من IPC-A-600، قبول اللوحات المطبوعة ، و IPC-6012، مواصفات التأهيل والأداء للوحات المطبوعة الصلبة ، بالإضافة إلى رسومات العميل ومتطلبات القبول التعاقدية.
تتناول هذه المعايير قبول وأداء اللوحات المطبوعة، بدلاً من اعتماد علامة تجارية معينة لريشة التوجيه.
ينبغي أن تتضمن خطط التفتيش ما يلي:
| فحص الجودة | طريقة الفحص العملي | المخاوف النموذجية |
|---|---|---|
| المخطط النهائي | القياس البُعدي البصري أو المُعاير | انحراف الملف الشخصي |
| عرض الفتحة | معدات قياس الأبعاد المناسبة | فتحات كبيرة الحجم أو صغيرة الحجم |
| حافة اللوح | فحص بصري مكبر | تمزق الألياف أو تكسرها |
| حافة نحاسية | الفحص البصري | نتوءات أو موصلات تالفة |
| سلامة المواد | الفحص البصري أو المقطعي المناسب | انفصال الطبقات أو تشققها |
| اتساق العملية | قياسات العينات المتكررة | التباين المباشر أو التباين بين الدفعات |
يجب أن تأتي حدود القبول من متطلبات التصميم والتصنيع المعمول بها - وليس من التفاوتات العالمية غير المدعومة.
9. كيف يؤثر اختيار آلة CNC على أداء لقمة التوجيه؟
حتى أداة الكربيد المحددة بشكل صحيح يمكن أن تعمل بشكل سيئ عندما تكون الآلة أو المغزل أو المثبت أو عملية إدارة الأدوات غير مناسبة.
بالنسبة لمصانع لوحات الدوائر المطبوعة التي تفكر في الاستثمار في المعدات، تقدم شركة CHIKIN CNC تكوينات مختلفة للحفر والتوجيه.
مقارنة ماكينات CHIKIN CNC لأدوات التوجيه
| آلة | التكوين المنشور | اعتبارات الأدوات | متطلبات المشتري النموذجية |
|---|---|---|---|
| CK-02R | مغزلان، 60000 دورة في الدقيقة، 1.8 كيلوواط لكل مغزل | تأكد من واجهة تثبيت الأداة والإعدادات المتسقة عبر الرؤوس | توجيه لوحات الدوائر المطبوعة متوسطة الحجم |
| CK-04R | 4 محاور دوران، 60000 دورة في الدقيقة، 1.8 كيلوواط لكل محور دوران | تنسيق تأهيل الأدوات عبر مغازل متعددة | أعمال متكررة على ألواح ذات حجم كبير |
| مثقاب واحد + مسار واحد مع كاميرا CCD | محاور حفر وتوجيه مخصصة، وتحديد المواقع بتقنية CCD | مواصفات أدوات الحفر والتوجيه المنفصلة | عمليات مدمجة مع محاذاة بمساعدة الرؤية |
يتراوح قطر أداة التوجيه المنشورة للآلة المجهزة بتقنية CCD بين 0.5 و3.175 مم. ولا يزال يتعين التأكد من أبعاد حامل الأداة، وأطوال القطع، والهندسة المدعومة، والتوافق النهائي مع التكوين المحدد.
تُدرج شركة CHIKIN تغيير الأدوات التلقائي، وقياس طول الأدوات، واكتشاف قطر الأدوات، واكتشاف الأدوات المكسورة ضمن ميزات هذه المنصات الموجهة للإنتاج.
تدعم هذه الوظائف سير عمل أكثر تحكمًا، لكنها لا تقيس تلقائيًا تآكل الحافة أو تضمن جودة اللوحة النهائية.
بالنسبة للمصانع التي تقارن بين التكوينات المختلفة، فإن السؤال الرئيسي لا يقتصر على عدد المغازل المتاحة فحسب، بل يتعلق بما إذا كان النظام المقترح قادرًا على تثبيت الأداة المؤهلة وتشغيلها وقياسها وإدارتها مع تلبية الإنتاج المطلوب.
10. ما هي المخاطر التجارية لشراء رؤوس التوجيه الخاطئة؟
إن أرخص رؤوس التوجيه للوحات الدوائر المطبوعة ليست بالضرورة أفضل قرار شراء.
يأخذ التقييم الأكثر جدوى في الاعتبار الناتج المقبول والتكاليف التشغيلية الإضافية الناتجة عن اختيار الأدوات.
تكلفة الأدوات لكل لوحة مقبولة = إجمالي نفقات أدوات جهاز التوجيه ÷ عدد اللوحات المقبولة
على سبيل المثال، قد تتطلب آلة القطع الأقل سعراً المزيد من التعديلات أو عمليات الفحص الإضافية أو إعادة العمل. بينما قد يوفر البديل الأعلى سعراً نتائج أفضل عند إنتاجه ألواحاً مقبولة باستمرار.
ينبغي أن يميز الحساب بين الوفورات المقدرة والنتائج التي تم إثباتها أثناء التأهيل.
وتشمل مخاطر الشراء الأخرى عدم تطابق أحجام السيقان، وعدم اتساق هندسة القاطع بين دفعات الموردين، وعدم كفاية طول القطع، وسوء التعبئة والتغليف، وفقدان تحديد الدفعة، وعدم دقة التزامات التسليم.
بالنسبة لقرارات الاستثمار الأوسع نطاقاً في المعدات، يغطي دليل التكلفة الإجمالية لآلة توجيه لوحات الدوائر المطبوعة من CHIKIN الأدوات، واستخراج الغبار، والصيانة، وعوامل تكلفة التشغيل الأخرى.
ينبغي إدارة حدود استبدال الأدوات وتشخيص التآكل المستمر بشكل منفصل عن عملية اختيار الأدوات الأولية. راجع دليل تآكل واستبدال رؤوس التوجيه للوحات الدوائر المطبوعة (PCB) الحالي للاطلاع على هذا الموضوع بالتحديد.
11. رؤوس التوجيه القياسية مقابل رؤوس التوجيه المخصصة للوحات الدوائر المطبوعة: متى يكون التصميم الخاص ضروريًا؟
غالباً ما تكون القواطع القياسية مناسبة عندما تقع مادة اللوح وشكله الهندسي وظروف التشغيل ضمن نطاق المنتجات المعتمدة للمورد.
قد تستحق أداة القطع المخصصة التقييم عندما يتطلب التطبيق طول قطع غير عادي، أو وصول محدود إلى الفتحة، أو خصائص حافة محددة، أو هندسة فلوت متخصصة، أو مزيج من المواد التي لا تستطيع أدوات القطع القياسية معالجتها بشكل مرضٍ.
قبل طلب أدوات توجيه لوحات الدوائر المطبوعة المخصصة، حدد مشكلة التصنيع بمصطلحات قابلة للقياس.
اطلب من الشركة المصنعة للأدوات تأكيد القدرة على تحديد الأبعاد، وتوافق المواد، وتوافر العينات، ووثائق الفحص، والحد الأدنى لمتطلبات الطلب، وجدول التسليم.
بالنسبة لمشاريع ماكينات CHIKIN، يمكن للمشترين مناقشة توافق المغزل، وواجهات الأدوات، ومتطلبات العملية، وتكوين الماكينة المناسب. يجب التأكد من توفر أنواع محددة من القواطع أو رؤوس القطع المصممة حسب الطلب بشكل منفصل؛ ولا ينبغي تفسير نطاق المعدات على أنه ضمان لتوافر جميع أشكال القواطع.
12. طلب عرض أسعار لقطع توجيه CNC للوحات الدوائر المطبوعة: ما الذي يجب على المشترين الصناعيين إرساله؟
إن طلب عرض أسعار كامل من الناحية الفنية يقلل من خطر تلقي عرض جذاب ولكنه غير مناسب.
| معلومات طلب عرض الأسعار | التفاصيل المطلوب تقديمها |
|---|---|
| مادة لوحة الدوائر المطبوعة | FR4، متعدد الطبقات، ذو قلب من الألومنيوم، مرن صلب، أو أي نوع آخر من الإنشاءات |
| سمك المادة | السماكة الاسمية، والتفاوت، وأي طبقات توجيه |
| هندسة اللوحة | رسم التوجيه، الحد الأدنى للفتحة، الخطوط الكنتورية، أنصاف الأقطار الداخلية |
| متطلبات الأدوات | القطر المفضل، طول القطع، الشكل الهندسي، الساق |
| معلومات الجهاز | مواصفات العلامة التجارية، والطراز، والمغزل، والحامل، أو الكوليت |
| شروط العملية | السرعة الحالية، والتغذية، وعمق التوجيه، وطريقة الاستخراج |
| متطلبات الجودة | الحدود البُعدية، والقبول البصري، والخصائص الأساسية |
| الإنتاج | عدد الألواح المتوقعة لكل وردية ومزيج المنتجات |
| المشاكل القائمة | الكسر، النتوءات، الاهتزاز، الحواف المرفوضة، أو بطء الإنتاج |
| النطاق التجاري | العينات، كميات الأدوات، الوثائق، وجهة التسليم |
هل تحتاج إلى التأكد من توافق الأدوات والآلات مع خط إنتاج لوحات الدوائر المطبوعة (PCB) الخاص بك؟
تقوم شركة CHIKIN CNC، التي تديرها شركة Shenzhen ChiKin Automation Equipment Co., Ltd.، بتطوير معدات حفر وتوجيه لوحات الدوائر المطبوعة لتطبيقات معالجة اللوحات الصناعية.
استكشف مجموعة معدات الحفر والتوجيه للوحات الدوائر المطبوعة من CHIKIN ، أو اتصل بشركة CHIKIN CNC مع ذكر مادة اللوحة، ورسم التوجيه، وهدف الإنتاج، ومواصفات القاطع الحالية.
الهدف هو تحديد طريقة استخدام الآلات والأدوات التي يمكن التحقق من صحتها مقابل متطلبات التصنيع الحقيقية الخاصة بك - وليس التوصية بقاطع بناءً على قطر الكتالوج فقط.
13. الأسئلة الشائعة حول رؤوس التوجيه CNC للوحات الدوائر المطبوعة
1. ما هي أفضل رؤوس التوجيه CNC للوحات الدوائر المطبوعة المصنوعة من مادة FR4؟
تُعدّ رؤوس التوجيه المصنوعة من الكربيد الصلب والمصممة خصيصًا للصفائح المقواة بالألياف الزجاجية الكاشطة من الخيارات الشائعة. وتستحق الأشكال الهندسية المقطوعة بالماس التجربة، ولكن أفضل أداة تعتمد على سُمك اللوح، والتشطيب المطلوب للحواف، وشكل الفتحة، وحالة المغزل، ومعايير القطع المعتمدة.
2. هل رؤوس التوجيه ذات القطع الماسي مصنوعة من الماس؟
ليس بالضرورة. يشير مصطلح "القطع الماسي" عادةً إلى نمط قطع متعدد الحواف. أما الأدوات المطلية بالماس أو قواطع PCD فتستخدم تقنية مواد مختلفة. لذا، ينبغي على المشترين التأكد من المادة الأساسية والطلاء الفعليين بدلاً من الاعتماد على اسم المنتج.
3. هل يمكن لنفس لقمة جهاز التوجيه PCB قطع لوحات الدوائر المطبوعة المصنوعة من FR4 والألومنيوم؟
لا يتم ذلك إلا بعد تأكيد مورد آلة القطع على ملاءمتها وتأهيل العملية. ينتج عن الصفائح المقواة بالألياف الزجاجية والألومنيوم سلوك قطع مختلف، لذا لا ينبغي افتراض أن شكلاً هندسياً واحداً هو الأمثل لكليهما.
4. ما هو قطر لقمة جهاز التوجيه الأنسب لفتحات لوحة الدوائر المطبوعة؟
تعتمد الإجابة على عرض الفتحة الاسمي، والتفاوت المطلوب، وهندسة الزاوية الداخلية، وانحراف الماكينة، وأحجام أدوات القطع المتاحة. اختر أداة القطع باستخدام الرسم الميكانيكي، وتأكد من النتيجة الفعلية من خلال تشغيل عينة تجريبية.
5. هل يجب علي استخدام قاطع ذي شفرة واحدة أم قاطع ذي شفرتين لتوجيه لوحة الدوائر المطبوعة المصنوعة من الألومنيوم؟
يمكن النظر في كلا التصميمين الهندسيين بناءً على بنية الألومنيوم وظروف التشغيل. قيّم إخراج الرايش، وحمل القطع، وجودة السطح، والصلابة، وتوصيات الشركة المصنعة للأداة. لا يوجد تصميم متفوق بشكل مطلق.
6. ما الفرق بين مثقاب لوحة الدوائر المطبوعة وقاطع الطحن النهائي للوحة الدوائر المطبوعة؟
تُستخدم المثاقب بشكل أساسي لإنتاج الثقوب عن طريق القطع المحوري. أما ريشة القطع الطرفية أو ريشة التوجيه، فهي مصممة لإزالة المواد أثناء الحركة الجانبية. يجب أن تتوافق هندسة الأداة وتوافقها مع الآلة مع العملية المقصودة.
7. هل رؤوس التوجيه بقطر 0.5 مم مناسبة لتوجيه لوحات الدوائر المطبوعة الصناعية؟
قد تكون هذه الأدوات مناسبة لتطبيقات محددة تتطلب دقة عالية في التفاصيل، شريطة أن تدعمها الآلة والحامل وظروف القطع ومادة اللوح. تتطلب أدوات القطع ذات الأقطار الصغيرة عناية فائقة بمراعاة الانحراف والتشوه وخطر الكسر. ولا يُعد توفر الأداة وحده دليلاً على إمكانية تنفيذ العملية.
8. هل يمكن أن تؤثر رؤوس جهاز التوجيه على انفصال طبقات لوحة الدوائر المطبوعة؟
نعم. قد تُساهم قوى القطع غير المناسبة، والهندسة غير الدقيقة، وضعف الدعم، وظروف المعالجة غير الملائمة في تلف الرقائق. مع ذلك، قد يرتبط انفصال الطبقات أيضًا بحالة المادة أو عوامل تصنيعية أخرى. لذا، يُنصح بتشخيص العملية برمتها قبل إلقاء اللوم على أداة القطع.
9. كيف ينبغي لمصنع لوحات الدوائر المطبوعة مقارنة موردي رؤوس التوجيه؟
قدّم رسومات متطابقة، ومعلومات عن المواد، ومتطلبات الجودة، وظروف الاختبار. قارن بين اتساق الأبعاد، ونتائج العينات، والتعريف والتتبع، والمواصفات المطبقة، والإنتاج المؤهل، والشروط التجارية - وليس فقط سعر الوحدة.
10. هل يمكن لشركة CHIKIN CNC المساعدة في تقييم توافق لقمة التوجيه؟
تُوفر شركة CHIKIN CNC معدات حفر وتوجيه لوحات الدوائر المطبوعة (PCB) بتكوينات مختلفة للمغزل والتشغيل الآلي. يمكن للمشترين تقديم رسومات لوحاتهم، وتفاصيل الأدوات، ومتطلبات الإنتاج لمناقشة توافق الآلات. يجب التأكد من توفر قواطع محددة، وتوفير أدوات مخصصة، وأداء المعالجة لكل مشروع على حدة.
خاتمة
يتطلب اختيار رؤوس التوجيه CNC المناسبة للوحات الدوائر المطبوعة تقييمًا كاملاً لمادة لوحة الدوائر المطبوعة، وهندسة القطع، والقطر، وطول الأداة، وواجهة الآلة، ومتطلبات جودة اللوحة النهائية.
بالنسبة لـ FR4، تُعدّ هندسة الكربيد المقاومة للتآكل والقطع المُتحكّم به للألياف من الاعتبارات المهمة. أما بالنسبة للوحات الدوائر المطبوعة ذات النواة الألومنيومية، فإنّ تشكيل الرقائق، والتحكم في النتوءات، وهندسة القطع المناسبة للمعادن غير الحديدية تتطلب عناية إضافية. وتتطلب الفتحات الدقيقة والتركيبات متعددة الطبقات تنسيقًا دقيقًا بين الأدوات، وحركة CNC، ودعم اللوحة، والفحص.
إنّ الطريقة الأمثل للشراء هي اختبار العملية برمتها على لوحات تمثيلية قبل الموافقة على طلبات متكررة. ويُعرَّف الاختيار الناجح بجودة إنتاجية ثابتة ومقبولة، وليس فقط بسرعة القطع أو أقل سعر للقاطع.
بالنسبة لمصنعي لوحات الدوائر المطبوعة الذين يخططون لنظام توجيه جديد أو يراجعون توافق الأدوات على المعدات الحالية، تقدم CHIKIN CNC تكوينات آلات الحفر والتوجيه المناسبة لمتطلبات الإنتاج المختلفة.
تواصل مع شركة CHIKIN CNC لإجراء مراجعة فنية للمعدات، وقدم لنا معلومات عن مادة لوحة الدوائر المطبوعة (PCB)، وملفات التوجيه، ومواصفات القاطع، والناتج المستهدف. يُعدّ تحديد التطبيق بوضوح نقطة انطلاق مثالية لعملية توجيه موثوقة واستثمار مدروس في المعدات.