






TL;DR — Vinnige Antwoord
'n PCB-ontpenningsmasjien is ontwerp om versoenbare penne van gedrukte stroombaanborde of gelamineerde PCB-samestellings te verwyder deur 'n beheerde meganiese bewerking. In multilaag-PCB-vervaardiging kan ontpenning gebruik word om registrasie- of gereedskappenne te verwyder na die betrokke vasgepenne-produksiestadium.
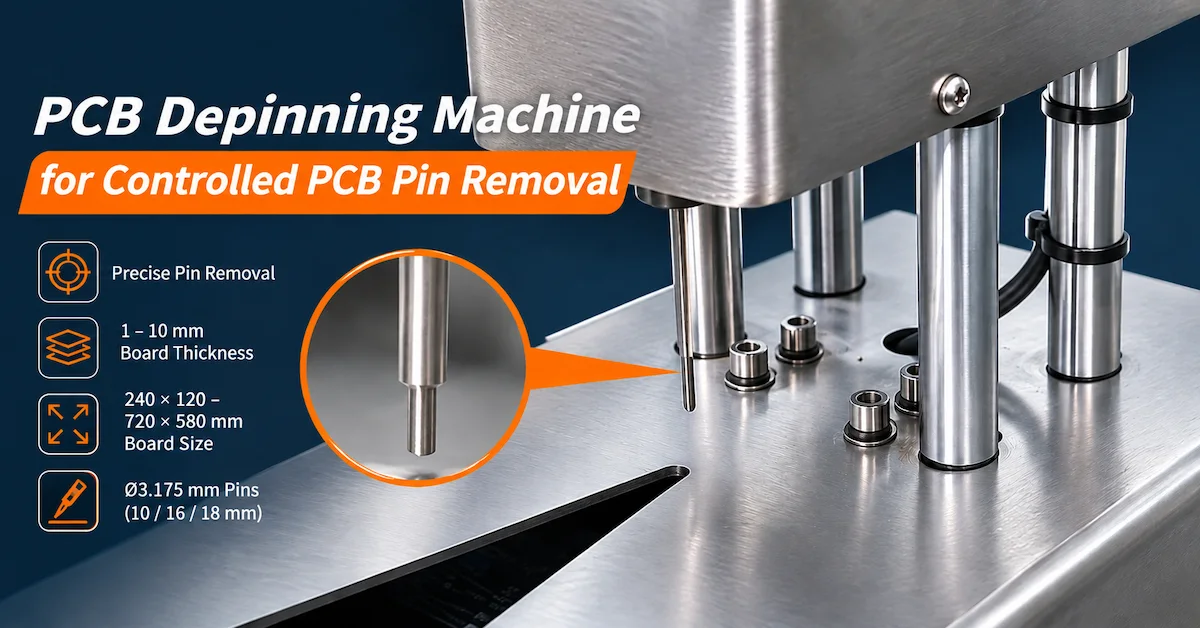
Die CHIKIN CNC CK-16 is 'n kompakte PCB-penverwyderingsmasjien met 'n gepubliseerde bordgrootte-reeks van 240 × 120 mm tot 720 × 580 mm, 'n gelamineerde PCB-dikte-reeks van 1–10 mm, en gereedskappenspesifikasies van Ø3.175 × 10 mm, Ø3.175 × 16 mm, en Ø3.175 × 18 mm.
Vir PCB-vervaardigers is die belangrikste seleksiefaktore penversoenbaarheid, bordondersteuning, verwyderingsbelyning, laminaatintegriteit en herhaalbare werking.
Hierdie gids verduidelik die CK-16 spesifikasies, penverwyderingswerkvloei, kwaliteitsbeheervereistes en aankoopkontroles om fabrieke te help om toerusting te evalueer voordat hulle belê.
Belangrike punte
Toepassing: Die CK-16 is bedoel vir beheerde PCB-penverwydering, met gepubliseerde spesifikasies wat veral relevant is vir gelamineerde borde en gereedskappenne.
Bordversoenbaarheid: Die gelyste PCB-groottebereik is 240 × 120 mm tot 720 × 580 mm.
Penspesifikasies: Drie gelyste penkonfigurasies deel 'n nominale deursnee van 3.175 mm, met lengtes van 10 mm, 16 mm en 18 mm.
Kwaliteitsprioriteit: Die penverwyderingsoperasie moet nie onaanvaarbare laminaatskade, registrasiegatvervorming of paneelvervorming veroorsaak nie.
Verkrygingsvereiste: Kopers moet werklike gereedskap, aktuatorkrag, slag, hanteringsmetode, veiligheidstelsels en monsterresultate verifieer voordat hulle bestel.
1. Wat is 'n PCB-ontpenningsmasjien?
'n PCB-ontpenningsmasjien is industriële toerusting wat gebruik word om penne van geskikte gedrukte stroombaanborde, gelamineerde panele of ander goedgekeurde PCB-gereedskapsamestellings te verwyder.
Penne kan gebruik word om materiale tydens vervaardiging op te spoor, vas te maak of in lyn te bring.
Na die betrokke verwerkingsfase moet hulle moontlik verwyder word voordat die bord met 'n ander operasie voortgaan.
In meerlaag-PCB-produksie kan registrasiepenne geassosieer word met laagbelyning en lamineringsgereedskap.
Wanneer die proses hul verwydering vereis, kan onbeheerde handmatige ekstraksie addisionele hanteringsrisiko's skep.
'n Toegewyde ontpenningsstasie kan 'n meer gedefinieerde ondersteunings- en verwyderingsreëling bied.
Waarom is beheerde penverwydering belangrik?
PCB-laminate kan glasversterkte harsstelsels, koperlae en veelvuldige gebonde lae bevat.
Afhangende van die toepassing, kan onbehoorlike penverwydering plaaslike skade rondom gereedskapgate veroorsaak of onnodige krag in die bord plaas.
Potensiële probleme sluit in:
Beskadigde registrasiegate.
Plaaslike laminaatkrake.
Vervorming van die bord.
Verkeerde pen-onttrekkingsrigting.
Oorblywende speldfragmente.
Bykomende operateurhantering.
Produksievertragings en verwerpte panele.
Die doel is nie net om die pen vinnig te verwyder nie.
'n Suksesvolle ontpenningsproses verwyder die vereiste pen terwyl die bordtoestand wat deur die vervaardiger gespesifiseer is, gehandhaaf word.
Verwydering van Registrasiepen vs. Verwydering van Pers-Kontak
Hierdie toepassings moet onderskei word.
Registrasiepenne word algemeen geassosieer met PCB-vervaardigingstoebehore, posisionering en lamineringsbedrywighede.
Perspasskontakte is elektriese of meganiese terminale wat in bordgate geïnstalleer word, dikwels tydens latere monteringsbedrywighede.
Hul afmetings, retensiemeganismes, omliggende kenmerke en skaderisiko's kan baie verskil.
Die CK-16-spesifikasie lys 3.175 mm-penne en gelamineerde borddikte, wat die verwydering van gereedskappenne 'n besonder relevante toepassing maak om te evalueer.
Verwydering van perspassing-terminale moet slegs oorweeg word indien CHIKIN CNC die nodige gereedskap bevestig en aanvaarbare resultate op die beoogde montering toon.
2. Watter PCB-vervaardigers benodig ontpenningstoerusting?
Ontpenningstoerusting is relevant vir fasiliteite waar herhaalde penverwydering deel is van 'n beheerde vervaardigingswerkvloei.
| Kopertipe | Hoofvereiste | Bepalende oorweging |
|---|---|---|
| Meerlaag-PCB-vervaardigers | Verwyder versoenbare penne van gelamineerde samestellings | Laminaatintegriteit |
| PCB-vervaardigingsfabrieke | Standaardiseer bordhantering | Herhaalbaarheid |
| Lamineringsafdelings | Verwerk vasgespelde bordsamestellings | Pen- en toebehore-versoenbaarheid |
| PCB-gereedskapsafdelings | Bestuur registrasiehardeware | Korrekte gereedskapgeometrie |
| PCB-prosesingenieurs | Verminder handmatige variasie | Beheerde verwyderingsprosedure |
| Toerustingonderhoudspanne | Ondersteun produksiegereedskap | Diensbaarheid |
| PCB-toerustingverspreiders | Voorsien toepassingspesifieke masjinerie | Konfigurasieverifikasie |
Wanneer is 'n kompakte ontpenningsmasjien gepas?
'n Kompakte werkstasie kan geskik wees vir fabrieke wat beheerde penverwydering binne 'n gedefinieerde verwerkingsarea benodig.
Die CK-16 se metaalstruktuur en geleide meganisme maak dit 'n kandidaat vir sulke toepassings, mits die werklike gereedskap ooreenstem met die bord- en penrangskikking.
Vir baie groot of swaar samestellings word die vermoë om die paneel buite die onmiddellike gereedskapsarea te ondersteun, veral belangrik.
Waar produksievolumes hoog is, moet kopers ook laaimetodes, outomatiseringsvereistes en volgehoue produksie evalueer.
3. CHIKIN CNC CK-16: Tegniese Spesifikasies
Die CHIKIN CNC PCB-penverwyderingsmasjien word aangebied as toerusting vir beheerde PCB-penverwydering.
Die verskafde produkfoto's toon 'n kompakte metaalstruktuur met 'n boonste behuising, vertikale geleidingselemente, 'n onderste werkplatform en 'n waarskuwingsetiket.
Die ontwerp dui op 'n begeleide vertikale verwerkingsaksie.
Die foto's bevestig egter nie onafhanklik die presiese aktuatormeganisme, uitsetkrag, slaglengte of beheervolgorde nie.
CK-16 PCB-ontpenningsmasjienspesifikasies
| Tegniese Parameter | Gepubliseerde Spesifikasie |
|---|---|
| Masjienmodel | CK-16 |
| Toerustingtipe | PCB-ontpenningsmasjien |
| Maksimum PCB-grootte | 720 × 580 mm |
| Minimum PCB-grootte | 240 × 120 mm |
| Gelamineerde PCB dikte | 1–10 mm |
| Penspesifikasie 1 | Ø3.175 × 10 mm |
| Penspesifikasie 2 | Ø3.175 × 16 mm |
| Penspesifikasie 3 | Ø3.175 × 18 mm |
| Gelyste bedryfsdruk | 0.5–0.6 MPa |
| Elektriese toevoer | AC220V |
| Ponsnaald | Beskryf as die gebruik van skuur- en harde materiaal; presiese graad ongespesifiseerd |
Die bogenoemde spesifikasies word gereproduseer vanaf die verskafde produkdata. Die gekwoteerde masjien se finale gereedskap en bedryfskonfigurasie moet voor aankoop bevestig word.
Belangrike tegniese verduidelikings
1. Bedryfsdruk is nie motorkrag nie.
Die oorspronklike spesifikasie plaas 0.5–0.6 MPa in 'n veld gemerk "krag". Omdat MPa 'n drukeenheid is, moet dit behandel word as 'n pneumatiese drukspesifikasie wat verskafferbevestiging vereis.
2. Elektriese toevoer is apart van kragverbruik.
Die datablad lys AC220V, maar verskaf nie 'n geverifieerde gegradeerde kragverbruik nie.
3. Pengrootte bepaal nie die verwyderingskrag nie.
Die gespesifiseerde pendiameter en -lengte identifiseer nominale gereedskapafmetings, nie die maksimum krag wat die masjien kan lewer nie.
4. Gereedskapmateriaal vereis verifikasie.
Die beskrywing van die ponsnaald is nie voldoende om 'n presiese materiaalgraad, hardheid of slytasie-leeftydspesifikasie te identifiseer nie.
Hierdie besonderhede moet tydens tegniese evaluering verduidelik word.
4. Watter PCB-pengroottes kan die CK-16 verwerk?
Die gepubliseerde CK-16-penspesifikasies is:
| Pendiameter | Nominale penlengte | Evalueringsvereiste |
|---|---|---|
| Ø3.175mm | 10mm | Bevestig ondersteuning, beroerte en verwyderingsmetode |
| Ø3.175mm | 16mm | Bevestig speling en penonttrekking |
| Ø3.175mm | 18mm | Bevestig gereedskap en beskikbare reis |
Al drie gelyste konfigurasies deel dieselfde nominale deursnee.
Verskillende penlengtes kan egter verskillende ondersteuningsreëlings of verwyderingsreise vereis.
Waarom maak pengeometrie saak?
'n Ontpenningsinstrument moet korrek met die geïnstalleerde pen interaksie hê.
Indien die kontakgeometrie ongeskik is, kan die verwyderingskrag oneweredig toegepas word.
Dit kan die pen, die registrasiegat of die omliggende laminaat beïnvloed.
Kopers moet bevestig:
Nominale pendiameter en toleransie.
Penmateriaal en hardheid.
Lengte van geïnstalleerde pen.
Speldkop- of skouergeometrie, indien teenwoordig.
Gatdiameter en konfigurasie.
Penretensiemetode.
Vereiste verwyderingsrigting.
Beskikbare speling rondom die pen.
Ondersteun die CK-16 ander pendiameters?
Die verskafde spesifikasie identifiseer slegs Ø3.175mm-penne.
Verenigbaarheid met ander diameters moet nie aanvaar word nie.
Indien die fabriek verskillende gereedskappen-afmetings gebruik, moet dit monsters of tekeninge na CHIKIN CNC stuur vir evaluering.
5. Hoe beïnvloed gelamineerde PCB-dikte die afpenning?
Die CK-16-datablad lys 'n gelamineerde PCB-diktebereik van 1–10 mm.
Dit is 'n belangrike oorweging vir die vervaardiging van meerlaag-PCB's.
Die dikte van die bord kan die beskikbare penbetrokkenheid, ondersteuningsvereistes en toeganklikheid van die verwyderingsplek beïnvloed.
Dikte en Verwerkingsoorwegings
| Bordtoestand | Potensiële Risiko | Vereiste Evaluering |
|---|---|---|
| Dun gelamineerde paneel | Buiging of onvoldoende ondersteuning | Stabiliteit van die toebehore |
| Medium-dikte paneel | Ongelyke posisionering | Belyning en kontakgeometrie |
| Dik gelamineerde paneel | Verhoogde betrokkenheids- of klaringseise | Slag- en verwyderingskragvermoë |
| Grootformaatpaneel | Nie-ondersteunde paneelstreke | Werktafelondersteuning |
| Verskeie penliggings | Verskillende verwyderingsposisies | Herhaalbaarheid oor die paneel |
Kan die CK-16 elke 10 mm-dik PCB hanteer?
Nie noodwendig nie.
Die gepubliseerde reeks dui die nominale materiaaldikte-versoenbaarheid aan.
Werklike geskiktheid hang steeds af van penkonfigurasie, bordkonstruksie, gereedskaptoegang en die vereiste verwyderingskrag.
Byvoorbeeld, 'n pen wat styf binne 'n spesifieke laminaatreëling vasgehou word, mag verskillende toestande vereis as 'n los geïnstalleerde posisioneringspen.
Die korrekte benadering is om verteenwoordigende gemeentes te toets.
6. Hoe vergelyk PCB-verwydering met handmatige penverwydering?
Manuele penverwydering kan handgereedskap of geïmproviseerde persmetodes behels.
Hierdie benaderings kan geskik wees vir sekere lae-risiko take, maar hulle kan variasie in kragrigting, werkstukondersteuning en operateurhantering veroorsaak.
'n Toegewyde ontpenningsmasjien bied 'n geleentheid om die operasie te standaardiseer.
Prosesvergelyking
| Evalueringsfaktor | Handmatige penverwydering | Toegewyde ontpinningsmasjien |
|---|---|---|
| Gereedskapbelyning | Operator-afhanklik | Gelei deur die geïnstalleerde gereedskap |
| Ondersteuning van die Raad | Hang af van handmatige opstelling | Kan gedefinieerde masjienondersteuning gebruik |
| Kragtoepassing | Wissel met metode | Hang af van die konfigurasie van die aktuator |
| Herhaalbaarheid | Operator-afhanklik | Vereis masjienkwalifikasie |
| Produksiewerkvloei | Buigsaam maar minder gestandaardiseerd | Gedefinieerde verwerkingsstasie |
| Operateurrisiko | Hang af van handgereedskap | Gevare van bewegende dele vereis beskerming |
| Inspeksie | Gewoonlik apart | Kan geïntegreer word of daarna uitgevoer word |
| Beste toepassing | Af en toe versoenbare take | Herhaalde gekwalifiseerde bedrywighede |
Is Meganiese Ontpenning Altyd Beter?
Nee.
'n Toegewyde masjien is slegs voordelig wanneer dit ooreenstem met die werklike pen- en bordrangskikking.
Verkeerde gereedskap kan 'n bord beskadig selfs wanneer die verwyderingsaksie meganies gelei word.
Vir fabrieke wat die CK-16 evalueer, is die belangrikste vereiste geverifieerde werkverrigting op hul werklike PCB-samestellings.
7. Hoe werk die CK-16-ontpenningsproses?
Die verskafde inligting dui op 'n kompakte vertikale verwerkingsstelsel.
'n Tipiese beheerde ontpenningswerkvloei kan die volgende stappe behels.
Stap 1: Inspekteer die PCB-samestelling
Bevestig die bordmodel, dikte, pengrootte en vereiste verwyderingsplekke.
Kontroleer vir sigbare skade of ongewone toestande voor verwerking.
Stap 2: Berei die gereedskap voor
Verifieer dat die verwyderingspons en onderste ondersteuning geskik is vir die geïnstalleerde pen.
Die gereedskap moet 'n gepaste meganiese kontakpad bied.
Stap 3: Plaas die bord
Plaas die bord in die goedgekeurde ondersteuningsstuk.
Maak seker dat die pen in lyn is met die verwyderingsgereedskap en die ontvangsopening.
Stap 4: Verifieer Klaring
Bevestig dat die pen verskuif kan word sonder om met ander dele van die bord of gereedskap te bots.
Stap 5: Voer die verwyderingsoperasie uit
Bedryf die masjien met behulp van die goedgekeurde beheervolgorde.
Die vereiste druk, krag en slag moet die vervaardiger se instruksies en die gekwalifiseerde prosesinstellings volg.
Stap 6: Inspekteer die resultaat
Kontroleer dat die pen verwyder is en dat geen onaanvaarbare skade aan die bord plaasgevind het nie.
Stap 7: Laat die bord vry
Dra aanvaarde borde oor na die volgende operasie volgens die fabriek se vervaardigingsproses.
Dit is 'n aanbevole evalueringswerkvloei, nie 'n plaasvervanger vir die CK-16 vervaardiger se gebruiksaanwysings nie.
8. Hoe om PCB-skade tydens penverwydering te voorkom
Die belangrikste kwaliteitskwessie in PCB-ontpenning is die beskerming van die werkstuk.
'n Pen kan suksesvol verwyder word terwyl die omliggende laminaat of registrasiegat beskadig is.
Daarom moet inspeksie meer as volledige pen-ekstraksie in ag neem.
Algemene Depinning Defekte
| Defek | Moontlike oorsaak | Aanbevole tjek |
|---|---|---|
| Gebarste laminaat | Oormatige plaaslike lading | Visuele of vergrote inspeksie |
| Beskadigde registrasiegat | Verkeerd ingestelde verwyderingsgereedskap | Inspeksie van die gattoestand |
| Oorblywende speldfragment | Onvolledige ekstraksie | Verifieer volledige verwydering |
| Bordvervorming | Onvoldoende ondersteuning | Platheid of dimensionele kontrole |
| Oppervlak-indrukking | Verkeerde ponskontak | Kontakarea-inspeksie |
| Beskadigde koperfunksie | Verwerking te naby aan stroombane | Koperintegriteitstoets |
| Inkonsekwente verwydering | Gereedskap- of aktuatorvariasie | Herhaalde monstertoetsing |
| Gereedskapslytasie | Verkeerde materiaal of herhaalde laai | Stempelinspeksie |
Waarom is werkstukondersteuning krities?
Wanneer die bord onvoldoende ondersteun word, kan die verwyderingskrag plaaslike buiging veroorsaak.
Dit kan spanning veroorsaak verder as die onmiddellike penligging.
'n Geskikte ondersteuningsreëling help om die krag deur die beoogde kontakarea te rig.
Die korrekte ondersteuningsmetode hang af van die penposisie, bordafmetings en laminaatkonstruksie.
Hoe moet verwyderingskrag beheer word?
Die masjien se bedryfsdruk alleen bepaal nie die krag wat op die pen toegepas word nie.
Werklike krag hang af van die aktuatorrangskikking, effektiewe suierarea, verliese en masjienkonfigurasie.
Omdat die verskafde data nie hierdie besonderhede identifiseer nie, moet kopers 'n masjienspesifieke verduideliking van die kragbeheermetode aanvra.
9. Watter kwaliteitsstandaarde geld vir PCB-ontpenning?
Die kwaliteit van PCB-ontpenning moet geëvalueer word met behulp van die werklike vervaardigingsvereistes.
Vir afgewerkte rigiede gedrukte borde, kan IPC-A-600, Aanvaarbaarheid van Gedrukte Borde , en IPC-6012, Kwalifikasie- en Prestasiespesifikasie vir Rigiede Gedrukte Borde , relevante inspeksie- en aanvaardingsverwysings verskaf waar van toepassing.
Die spesifieke vereistes vir tydelike gereedskapsgate of tussenliggende gelamineerde panele kan egter eerder deur interne prosesspesifikasies en kliënttekeninge beheer word.
Aanbevole Depinning Inspection Checklist
| Inspeksieparameter | Aanvaardingsoorweging |
|---|---|
| Volledige penverwydering | Geen onaanvaarbare oorblywende materiaal nie |
| Gattoestand | Geen skade bo ooreengekome kriteria nie |
| Laminaatintegriteit | Geen onaanvaarbare krake of skeiding nie |
| Bordafmetings | Ooreenstemming met relevante vereistes |
| Platheid van die bord | Geen onaanvaarbare vervorming nie |
| Oppervlaktoestand | Geen oormatige indrukking of skrape nie |
| Aangrensende kenmerke | Geen skade aan nabygeleë funksionele areas nie |
| Proses herhaalbaarheid | Konsekwente resultate oor monsters heen |
'n Masjien word nie outomaties volgens 'n IPC-standaard gesertifiseer bloot omdat dit in PCB-vervaardiging gebruik word nie.
Die inspeksieplan moet die korrekte standaarde, aanvaardingsklas en werklike prosesvereistes spesifiseer.
10. Watter veiligheidskenmerke moet kopers verifieer?
Die CK-16-foto's toon 'n waarskuwingsetiket wat 'n handbeseringsgevaar aandui.
Dit is belangrik omdat 'n ontpenningsoperasie meganiese beweging en potensiële knyppunte behels.
'n Waarskuwingsetiket alleen toon nie dat alle nodige veiligheidsmaatreëls geïnstalleer is nie.
Veiligheidsevalueringskontrolelys
Beskerming van bewegende dele.
Veilige posisionering van hande tydens laai.
Noodstopfunksionaliteit, waar van toepassing.
Aktuator-beheervolgorde.
Voorkoming van onbedoelde aktivering.
Veilige toegang vir gereedskapvervanging.
Elektriese beskerming en aarding.
Pneumatiese isolasie en drukbeheer.
Opleidingsvereistes vir operateurs.
Onderhoud- en uitsluitingsprosedures.
Vir industriële masjinerie bied ISO 12100 ' n relevante raamwerk vir masjinerierisikobepaling en risikovermindering.
Die korrekte vereistes moet volgens die afgelewerde masjien en bestemmingsmark vasgestel word.
11. Hoe om CK-16 produksiekapasiteit te evalueer
Die verskafde CK-16-spesifikasie meld nie 'n geverifieerde siklustyd of aantal borde wat per uur verwerk word nie.
Om hierdie rede moet kopers nie produksiekapasiteit slegs op grond van pneumatiese druk of masjienafmetings skat nie.
'n Realistiese proses sluit die hantering, posisionering, verwydering, inspeksie en aflaai van die bord in.
Totale Siklustyd = Laai + Belyning + Penverwydering + Inspeksie + Losmaak
Vir borde wat veelvuldige penne bevat, moet die berekening ook die aantal vereiste verwyderingsbewerkings insluit.
Wat beïnvloed produksiedeurset?
| Faktor | Produksie-impak |
|---|---|
| Aantal penne | Beïnvloed bedrywighede per bord |
| PIN-retensie | Kan verwyderingstoestande beïnvloed |
| Bordgrootte | Beïnvloed posisionering en hantering |
| Paneeldikte | Beïnvloed toeganklikheid van gereedskap |
| Toebehore-ontwerp | Beïnvloed opstellingkonsekwentheid |
| Operateurwerkvloei | Beïnvloed laaityd |
| Inspeksievereistes | Voeg nodige kontroletyd by |
| Produkveranderinge | Mag gereedskapaanpassing vereis |
Waarom aanvaarde uitset saak maak
Die korrekte produksiemaatstaf is die aantal borde wat ontpenning voltooi en aan die toepaslike inspeksievereistes slaag.
Aanvaarde Uitset = Verwerkte Borde × Aanvaardingskoers
'n Vinniger proses is nie meer ekonomies as dit addisionele laminaatskade of herbewerking veroorsaak nie.
12. CK-16 Fabrieksaanvaardingstoets: Wat moet kopers verifieer?
'n Fabrieksaanvaardingstoets (FAT) help kopers om te bevestig dat die masjien aan die ooreengekome vereistes voldoen voor versending.
Vir die CK-16 behels die nuttigste toets regte borde en die beoogde penspesifikasies.
CK-16 FAT Kontrolelys
| VET-item | Aanbevole verifikasie |
|---|---|
| Masjienmodel | Bevestig CK-16 |
| Maksimum bordgrootte | Verifieer vereiste paneelondersteuning |
| Minimum bordgrootte | Bevestig praktiese hantering |
| Borddikte | Toets die relevante 1–10 mm-reeks |
| Pendiameter | Bevestig Ø3.175mm-versoenbaarheid |
| Penlengtes | Toets vereis vir 10mm, 16mm en 18mm weergawes |
| Ponsnaald | Bevestig afmetings en materiaalspesifikasie |
| Aktuatorstelsel | Verifieer die werklike bedryfsmeganisme |
| Verwyderingskrag | Bevestig geskiktheid vir die aansoek |
| Verwydering volledigheid | Kontroleer vir oorblywende penne |
| Raad se integriteit | Inspekteer laminaat- en gereedskapgate |
| Herhaalde operasie | Vergelyk verskeie monsters |
| Veiligheidsbeheermaatreëls | Demonstreer relevante beskermende funksies |
| Dokumentasie | Hersien handleidings, onderdele en diensomvang |
Aanbevole monstervalidering
Verskaf voorbeeldborde wat die relevante produksiereeks verteenwoordig.
Sluit die vereiste penafmetings en laminaatkonstruksies in.
Definieer die aanvaarbare bordtoestand na die verwydering van die pen.
Voer herhaalde proewe uit en inspekteer die resultate.
Dokumenteer die aantal aanvaarde borde, onvolledige verwyderings, skadebevindinge en werklike siklustye.
Die verskaffer en koper moet ooreenkom oor hierdie aanvaardingskriteria voordat die aankoop van toerusting finaliseer word.
13. Wat bepaal die koste van 'n PCB-ontpenningsmasjien?
Die aankoopprys is slegs 'n deel van die totale belegging.
Vir PCB-vervaardigers kan die koste van beskadigde borde en onbeplande stilstandtyd beduidend wees.
Totale Koste Oorwegings
| Kostefaktor | Koper Evaluering |
|---|---|
| Basismasjien | Ingesluite toerusting en gereedskap |
| Penverwyderingspons | Onderdele en vervangingsfrekwensie |
| Toebehore | Bord- en pen-versoenbaarheid |
| Pneumatiese toevoer | Lugverbruik en fabriekvereistes |
| Elektrisiteit | Werklike bedryfsvraag |
| Arbeid | Laai- en inspeksietyd |
| Herwerk | Onvolledige penverwydering |
| Skroot | Borde beskadig tydens verwerking |
| Onderhoud | Gereedskapbelyning en vervanging |
| Opleiding | Operateur- en onderhoudsprosedures |
'n Nuttige produksiemaatstaf is:
Ontpenningskoste per Aanvaarde Bord = Totale Ontpenningsbedryfskoste ÷ Aanvaarde Borde
Dit bied 'n meer betekenisvolle vergelyking as net die prys van 'n masjien.
Wanneer is 'n kompakte masjien ekonomies?
'n Kompakte masjien kan prakties wees vir fabrieke wat hanteerbare bondelgroottes en gedefinieerde penkonfigurasies hanteer.
Waar produksie uitgebreide outomatisering of veelvuldige penformate vereis, moet kopers evalueer of 'n ander voedings- of gereedskapreëling geregverdig is.
Die beste keuse hang af van die werklike werklas en geverifieerde prosesresultate.
14. PCB-ontpenningsmasjien RFQ-kontrolelys
'n Tegnies volledige kwotasieversoek help toerustingverskaffers om die vereiste masjienkonfigurasie te identifiseer.
Voordat kopers pryse aanvra, moet hulle die volgende inligting voorberei.
| RFQ-inligting | Koper moet voorsien |
|---|---|
| PCB-tipe | Stywe, meerlaagse of ander konstruksie |
| Bordafmetings | Minimum en maksimum groottes |
| Gelamineerde dikte | Werklike produksiereeks |
| Speldtipe | Registrasie, gereedskap of ander toepassing |
| Pen afmetings | Diameter, lengte en geometrie |
| Penmateriaal | Materiaal en hardheid, indien bekend |
| Penreëling | Hoeveelheid en posisies per bord |
| Verwyderingsfase | Vervaardigingsoperasie voor ontpenning |
| Gehaltevereistes | Toegelate gat- en laminaattoestand |
| Produksievolume | Borde en penne per skof |
| Fabrieksnutsdienste | Lug- en elektriese toevoer |
| Veiligheidsvereistes | Toepaslike bestemmingsmarkstandaarde |
| Kommersiële terme | Hoeveelheid, bestemming en diensvereistes |
Waarom CHIKIN CNC oorweeg?
CHIKIN CNC , bedryf deur Shenzhen ChiKin Automation Equipment Co., Ltd., verskaf PCB-vervaardiging en verwante industriële outomatiseringstoerusting.
Die produkportefeulje dek PCB-boor-, routing- en gespesialiseerde verwerkingsmasjinerie.
Vir fabrieke wat die installering en verwydering van gereedskapspenne evalueer, moet hierdie bedrywighede as afsonderlike stadiums van die vervaardigingswerkvloei beskou word.
CHIKIN se FR4-penmasjiengids bespreek bordposisionering en -penningsoorwegings, terwyl die CK-16 die afsonderlike vereiste vir die verwydering van versoenbare penne aanspreek.
Versoek 'n CK-16 Tegniese Evaluering
As jou fabriek 'n PCB-ontpenningsmasjien evalueer, berei jou bord- en penspesifikasies voor voordat jy 'n kwotasie aanvra.
Hersien die CHIKIN CNC CK-16 PCB-ontpenningsmasjien .
Kontak CHIKIN CNC om 'n CK-16 konfigurasie-oorsig en kwotasie aan te vra .
Verskaf werklike PCB-monsters, penafmetings, gelamineerde dikte en aanvaarbare kwaliteitsvereistes na verwydering.
Die verskaffer kan dan die voorgestelde toepassing hersien, die gereedskapvereistes bevestig en die masjienkonfigurasie verduidelik.
15. Gereelde vrae oor PCB-ontpenningsmasjiene
1. Waarvoor word 'n PCB-ontpenningsmasjien gebruik?
'n PCB-ontpenningsmasjien verwyder versoenbare penne van gedrukte stroombaanborde of verwante gereedskapsamestellings. In meerlaag-PCB-vervaardiging is een relevante toepassing die verwydering van registrasie- of gereedskappenne tydens die toepaslike produksiestadium.
2. Wat is die CK-16 PCB-ontpenningsmasjien?
Die CK-16 is 'n CHIKIN CNC-model wat aangebied word vir beheerde PCB-penverwydering. Die gepubliseerde spesifikasies sluit 'n bordgrootte van 240 × 120 mm tot 720 × 580 mm, 'n gelamineerde borddikte van 1–10 mm en penkonfigurasies van Ø3.175 mm in.
3. Watter PCB-groottes kan die CK-16 hanteer?
Die gepubliseerde maksimum grootte is 720 × 580 mm, en die minimum is 240 × 120 mm. Kopers moet praktiese ondersteuning, posisionering en toegang vir hul werklike panele bevestig.
4. Watter pendiameters word ondersteun?
Die CK-16-spesifikasie lys 'n nominale pendiameter van 3.175 mm, met lengtes van 10 mm, 16 mm en 18 mm. Ander afmetings vereis bevestiging van die verskaffer.
5. Kan die CK-16 perspas-elektriese kontakte verwyder?
Die algemene produkbeskrywing noem die verwydering van terminaal- en perspassingkontak. Die gepubliseerde gereedskapdata is egter meer spesifiek vir 3.175 mm-penne en gelamineerde borde. Perspassingtoepassings vereis aparte gereedskapversoenbaarheid en monstervalidering.
6. Wat is die maksimum PCB-dikte?
Die datablad lys 'n gelamineerde PCB-diktebereik van 1–10 mm. Werklike geskiktheid hang af van die pengeometrie, bordondersteuning en die verwyderingsproses.
7. Gebruik die CK-16 saamgeperste lug?
Die spesifikasie lys 0.5–0.6 MPa, wat 'n drukwaarde is. Die werklike pneumatiese meganisme, lugverbruik en kragvermoë moet met CHIKIN CNC bevestig word.
8. Kan ontpenning die PCB beskadig?
Ja. Verkeerde belyning, onvoldoende ondersteuning of oormatige krag kan gereedskapgate of laminaatmateriaal beskadig. Die verwyderingsproses moet gekwalifiseer word deur middel van verteenwoordigende borde.
9. Hoe moet vervaardigers borde inspekteer na ontpenning?
Inspekteer die volledigheid van die verwydering van penne, die toestand van die gereedskapsgat, die integriteit van die laminaat, die vervorming van die bord en enige geaffekteerde aangrensende kenmerke. Pas die relevante interne of kliëntaanvaardingskriteria toe.
10. Hoe kan ek 'n CK-16 kwotasie aanvra?
Stuur vir CHIKIN CNC die PCB-afmetings, gelamineerde dikte, pentekeninge, penliggings, vereiste uitset en inspeksievereistes na verwydering. Versoek bevestiging van gereedskapversoenbaarheid, masjienkonfigurasie en monstertoetsing.
Gevolgtrekking
Die keuse van 'n geskikte PCB-ontpenningsmasjien vereis 'n duidelike begrip van die geïnstalleerde pengeometrie, gelamineerde bordkonstruksie, werkstukondersteuning en aanvaarbare verwyderingsomstandighede.
Die CHIKIN CNC CK-16 bied 'n gepubliseerde konfigurasie bedoel vir die verwydering van PCB-penne, met 'n maksimum PCB-grootte van 720 × 580 mm, 'n minimum grootte van 240 × 120 mm, verenigbaarheid met gelamineerde borddikte van 1–10 mm, en nominale Ø3.175 mm penspesifikasies.
Hierdie eienskappe maak dit 'n kandidaat vir vervaardigers wat beheerde verwydering van versoenbare PCB-gereedskap of registrasiepenne evalueer.
Die toerusting moet egter nie uitsluitlik gekies word op grond van nominale bordafmetings of pengroottes nie.
Kopers moet ook die werklike aktuatormeganisme, beskikbare verwyderingskrag, gereedskapversoenbaarheid, veiligheidskontroles en die kwaliteit van die afgewerkte bord bevestig.
'n Gedokumenteerde fabrieksaanvaardingstoets met behulp van verteenwoordigende PCB-samestellings kan help vasstel of die CK-16 aan die vereiste prosesvoorwaardes voldoen.
Vir PCB-vervaardigers wat meer konsekwente penverwydering en beheerde bordhantering soek, bied CHIKIN CNC 'n toegewyde toerustingopsie binne sy breër PCB-vervaardigingsportefeulje.
Verken die CK-16 PCB-ontpenningsmasjien of hersien die maatskappy se toerusting en diensvermoëns .
Kontak CHIKIN CNC vir 'n CK-16 Tegniese Oorsig en Kwotasie en verskaf u PCB-tekeninge, penspesifikasies, laminaatdikte en produksievereistes.
Die regte kombinasie van versoenbare gereedskap, stabiele bordondersteuning, beheerde verwydering en betroubare inspeksie is die fondament van 'n effektiewe PCB-ontpenningsproses.





