






TL;DR — Vinnige Antwoord
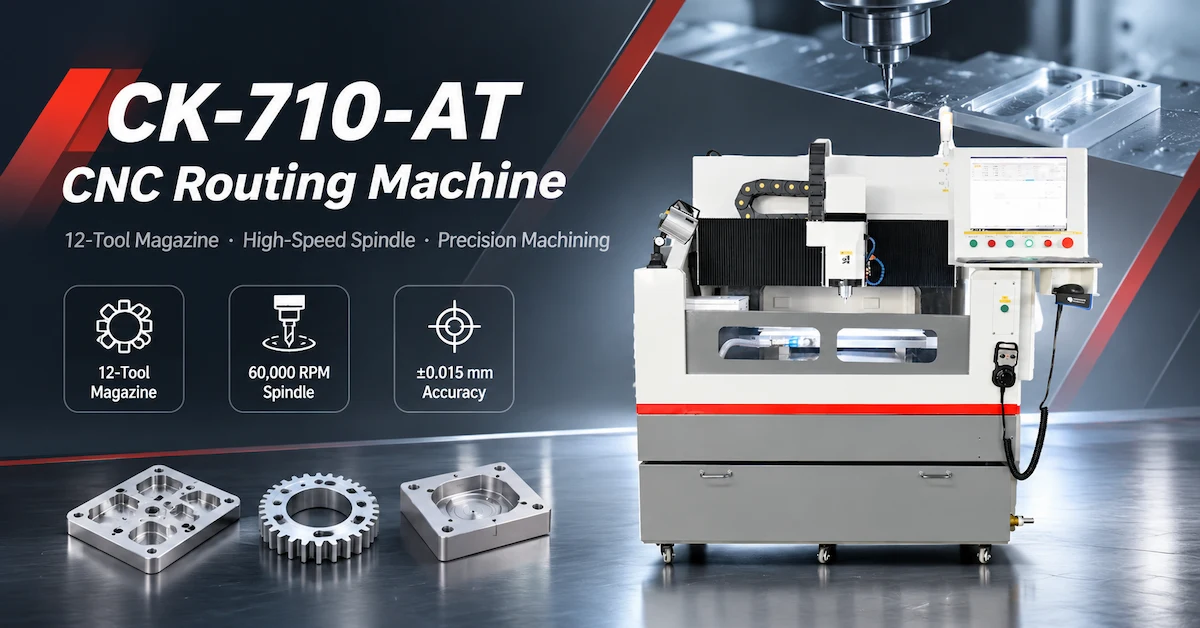
Die CK-710-AT CNC-freesmasjien is ontwerp vir presisiebewerkingstoepassings wat veelvuldige snygereedskap en konsekwente dimensionele beheer vereis. Toegerus met 'n outomatiese gereedskapsmagazyn met 12 posisies, 'n 2.5 kW-spil wat teen 60 000 RPM gegradeer is, en 'n gepubliseerde verwerkingsomhulsel van 600 × 500 × 100 mm, bied dit 'n praktiese konfigurasie vir die evaluering van veelvuldige gereedskapbewerkingsdoeltreffendheid en die vermindering van onderbrekings in handmatige gereedskapverandering.
Vir kopers van presisievervaardiging is die hoofvoordeel om te evalueer nie net die aantal beskikbare gereedskap nie. Dit is of die volledige stelsel gereedskapveranderings konsekwent kan bestuur, aanvaarbare bewerkingsakkuraatheid kan handhaaf en nie-snytyd kan verminder.
Hierdie gids dek die CK-710-AT spesifikasies, gereedskaptydskrifbeplanning, masjineringskwaliteit, eerste-artikel validering en fabrieksaanvaardingstoetsing vir B2B-toerustingverkryging.
Belangrike punte
12-gereedskapskapasiteit: Die CK-710-AT-spesifikasie lys 'n outomatiese gereedskapsmagazyn met 12 posisies.
Spilkonfigurasie: 'n Spil van 2.5 kW, 60 000 RPM word gespesifiseer vir die CNC-routingkonfigurasie.
Werkomhulsel: Gepubliseerde verwerkingsafmetings is 600 × 500 × 100 mm.
Akkuraatheid: Die datablad lys ±0.015mm verwerkingsakkuraatheid en 0.005mm herposisioneringsakkuraatheid; meettoestande vereis bevestiging.
Gereedskapwisselingsprestasie: Werklike produktiwiteit hang af van die gereedskapvolgorde, masjineringsbewerkings, gereedskapwisselingstyd en verwerpte onderdele.
Tegniese verduideliking: Die produkblad beskryf draad-EDM, terwyl die verskafde CK-710-AT-spesifikasie spil-gebaseerde CNC-roetering beskryf. Kopers moet die werklike gekwoteerde masjientipe bevestig.
1. Waarom is outomatiese gereedskapsverandering belangrik in CNC-freeswerk?
Meervoudige bewerkingsbewerking vereis dikwels verskeie snygereedskap.
'n Komponent mag dalk ruwe bewerking, kontoerbewerking, afwerking, boor en ander goedgekeurde bewerkingsbewerkings benodig.
Wanneer elke gereedskapvervanging handmatige ingryping vereis, kan die masjien onaktief bly terwyl 'n operateur die volgende gereedskap verwyder, installeer en nagaan.
'n Outomatiese gereedskapwisselingstelsel maak dit moontlik om versoenbare gereedskap te stoor en te kies volgens die geprogrammeerde bewerking.
Watter probleme kan outomatiese gereedskapverandering help aanspreek?
Vir geskikte produksiewerkvloeie kan outomatiese gereedskapswisseling verminder:
Onderbrekings in die vervanging van handmatige gereedskap.
Herhaalde gereedskaphanteringswerk.
Onnodige operateurbetrokkenheid tussen geprogrammeerde bewerkings.
Variasie geassosieer met handmatige gereedskapopstelling.
Nie-snytyd in geskikte multi-gereedskap werk.
Outomatiese gereedskapswisseling waarborg egter nie onafhanklik korter produksiesiklusse nie.
Die stelsel moet behoorlik gekonfigureer wees, die gereedskap moet versoenbaar wees, en die bewerkingsprogram moet 'n doeltreffende volgorde gebruik.
Vir fabrieke wat verskeie masjineringsbewerkings op 'n enkele werkstuk hanteer, kan hierdie besonderhede die algehele toerustingproduktiwiteit beïnvloed.
2. Wat is die CK-710-AT tegniese spesifikasies?
Die meegeleverde CK-710-AT tegniese blad identifiseer die toerusting as 'n enkelkop CNC-freesmasjien met 'n gereedskapsmagazyn.
CK-710-AT Spesifikasietabel
| Tegniese Parameter | Gepubliseerde Spesifikasie |
|---|---|
| Model | CK-710-AT |
| Toerustingbeskrywing | Enkelkop CNC-routingmasjien |
| Gereedskapstydskrif | 12 posisies |
| Gereedskapverandering | Outomaties |
| Tafel afmetings | 700 × 500 mm |
| Verwerking van koevert | 600 × 500 × 100 mm |
| Z-as hoogte | 100–200 mm |
| Verwerkingsakkuraatheid | ±0.015mm |
| Herposisioneringsakkuraatheid | 0.005mm |
| Maksimum verwerkingsspoed | 9m/min |
| Maksimum leë reisspoed | 12m/min |
| Afstand tussen spil en tafel | 100mm |
| Spilkrag | 2.5 kW |
| Spilspoed | 60 000 opm |
| Masjienkrag | 5 kW |
| Masjienvoorkoms | Halwe bedekking |
| Kragtoevoer | WS220V ±10%, 50Hz |
| Masjien gewig | Ongeveer 2000 kg |
| Masjienafmetings | 1600 × 1550 × 1600 mm, onderhewig aan werklike konfigurasie |
Hierdie is spesifikasies wat deur die verskaffer gelys word. Finale toerustingkonfigurasie en masjineringsprestasie moet deur masjienspesifieke dokumentasie en toetsing bevestig word.
Belangrik: Bevestig die masjientegnologie
Die CHIKIN CNC-produkblad beskryf 'n draad-EDM-masjien, maar die CK-710-AT-spesifikasie identifiseer 'n spil-aangedrewe CNC-routingstelsel.
Draad EDM gebruik elektriese ontlading deur 'n draadelektrode om geleidende materiale te sny.
CNC-routing gebruik 'n roterende snygereedskap om materiaal meganies te verwyder.
'n CNC-router se spilkrag, rotasiespoed en outomatiese gereedskapstydskrif kan nie as draad-EDM-spesifikasies beskou word nie.
Versoek skriftelike bevestiging dat die kwotasie verwys na die beoogde CK-710-AT CNC-routingkonfigurasie voordat u koop.
3. Wie moet 'n 12-gereedskap CNC-freesmasjien oorweeg?
'n Multi-gereedskap CNC-routingkonfigurasie is die moeite werd om te evalueer wanneer die produksieproses verskeie verskillende snyers of herhaalde gereedskapveranderings vereis.
| Kopersegment | Tipiese toepassing om te evalueer | Hoofvereiste |
|---|---|---|
| Vervaardigers van presisie-komponente | Multi-operasie komponentbewerking | Dimensionele konsekwentheid |
| Industriële gereedskapwerkswinkels | Toebehore en gereedskapkomponente | Gereedskapveranderingsbuigsaamheid |
| Vorm- en gietwerkswinkels | Geskikte frees- en profileringsbewerkings | Oppervlakkwaliteit |
| Vervaardigers van elektroniese toerusting | Bewerkbare behuisings en toebehore | Herhaalbare meetkunde |
| CNC-bewerkingswerkswinkels | Klein-groep multi-gereedskap werk | Verminderde opstelonderbrekings |
| Ingenieurslaboratoriums | Prototipe en ontwikkelingswerk | Buigsame gereedskapkeuse |
| Toerustingverkrygingspanne | CNC-produksiebelegging | Aanvaardingstoetsing en kostebeheer |
Dit is potensiële toepassingsektore, nie 'n bevestigde lys van materiaalversoenbaarheid nie.
Die werklike werkstukmateriaal, snytoestande en vereiste masjineringsbewerkings moet gekwalifiseerd wees vir die masjien wat verskaf word.
Wanneer is 'n 12-gereedskap tydskrif onnodig?
As die fabriek normaalweg een eenvoudige profiel met 'n enkele snyer verwerk, kan 'n groot gereedskapsmagazyn beperkte bykomende waarde bied.
In daardie situasie kan werkarea, gereedskapslewe, masjienstyfheid en snyprestasie belangriker aankoopoorwegings wees.
Die aantal gereedskapstasies moet ooreenstem met die werklike bewerkingsvereistes.
4. Hoe moet 'n 12-posisie gereedskapstydskrif beplan word?
'n Gereedskapstydskrif moet georganiseer word rondom die bedrywighede wat deur die produksieprogram vereis word.
Die doel is om die nodige gereedskap te verskaf terwyl onnodige veranderinge tot die minimum beperk word en foute met die keuse van gereedskap verminder word.
Voorbeeld van 'n multi-gereedskapbeplanningsmatriks
| Gereedskapgroep | Moontlike Operasie | Beplanningsoorweging |
|---|---|---|
| Ruwe gereedskap | Aanvanklike materiaalverwydering | Gereedskapslewe en snylading |
| Afwerkingsgereedskap | Finale oppervlak of kontoer | Dimensionele toleransie |
| Klein-deursnee snyer | Fyn besonderhede | Gereedskapdefleksie en slytasie |
| Boorgereedskap | Gekwalifiseerde gatvoorbereiding | Deursnee en ligging |
| Afkantingsgereedskap | Randbehandeling | Vereiste geometrie |
| Onderdele-gereedskap | Vervanging tydens produksie | Gereedskapversoenbaarheid |
Hierdie tabel illustreer 'n moontlike gereedskapbeplanningsbenadering. Dit beteken nie dat elke gelyste bewerking of gereedskaptipe goedgekeur is vir die CK-710-AT sonder ingenieursverifikasie nie.
Waarom is gereedskapidentifikasie belangrik?
Elke gereedskap moet ooreenstem met die korrekte programtoewysing.
'n Verkeerde gereedskaptoewysing kan ongewenste afmetings of botsings veroorsaak.
Vir produksiekwalifikasie moet kopers die beheerstelsel se gereedskapnommeringsmetode, tydskriftoewysingsprosedure, beskikbare gereedskaplengtekompensasie en fouthantering bevestig.
Die verskafde datablad bevestig outomatiese gereedskapverandering, maar bevestig nie afsonderlik die opsporing van gereedskaplengte, gereedskapdeursnee of gebreekte gereedskap nie.
Hierdie funksies moet eerder geverifieer as veronderstel word.
5. Hoe beïnvloed spilspoed en gereedskapkeuse bewerking?
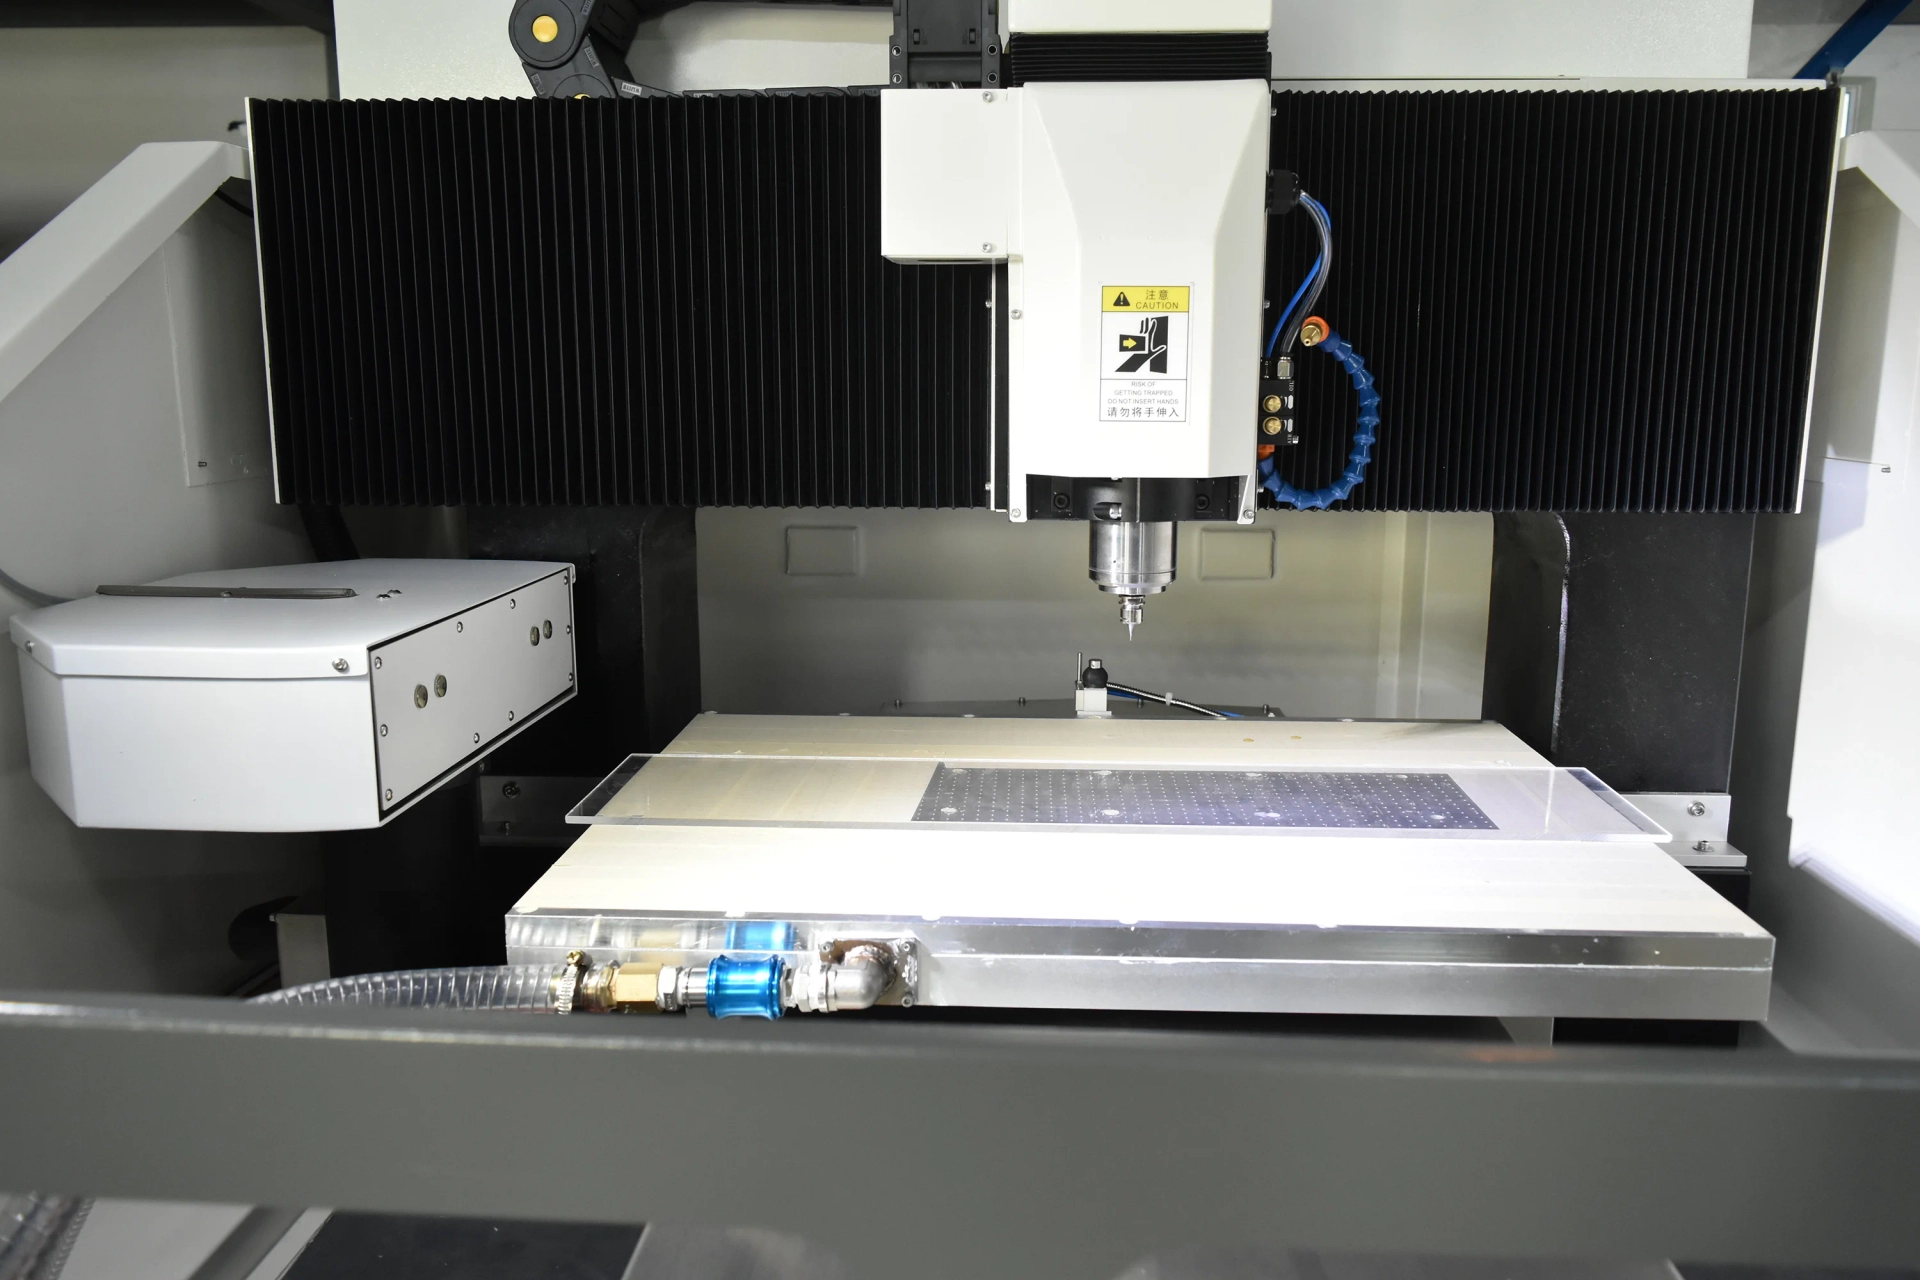
Die CK-710-AT-spesifikasie lys 'n 60 000 RPM-spindel met 2,5 kW krag.
Spilspoed is 'n belangrike bewerkingsparameter, maar die korrekte bedryfstoestand hang af van die snygereedskap, werkstukmateriaal, snygeometrie en masjienkonfigurasie.
Waarom is maksimum RPM nie altyd die beste instelling nie?
Hoë rotasiespoed kan nuttig wees vir spesifieke gereedskaptoepassings met klein deursnee.
Verskillende materiale en snyerdiameters vereis egter verskillende snysnelhede en toevoere.
Deur ongeskikte parameters te gebruik, kan gereedskapslytasie verhoog word, die kwaliteit van die snykant verminder word of onaanvaarbare snytoestande skep.
Belangrike Gereedskapkontroles
| Gereedskapfaktor | Koperverifikasie |
|---|---|
| Gereedskapdiameter | Verenigbaarheid met die beoogde spil en werking |
| Gereedskapmateriaal | Geskiktheid vir die werkstuk |
| Snygeometrie | Vereiste profiel en oppervlakafwerking |
| Gereedskaphouer-koppelvlak | Verenigbaarheid met die outomatiese gereedskapwisselaar |
| Gegradeerde rotasiespoed | Veilige werking teen gekose spilspoed |
| Gereedskaplengte | Beskikbare werksklaring |
| Spiluitloop | Invloed op snystabiliteit |
| Gereedskapvervanging | Beskikbaarheids- en instandhoudingsprosedure |
Die korrekte gereedskap moet gekies word op grond van die materiaal, geometrie en vereiste kwaliteit van die afgewerkte onderdeel.
Masjienkwalifikasie moet die werklike snyers insluit wat vir produksie beplan word.
6. Wat beteken die gepubliseerde akkuraatheidsyfers?
Die CK-710-AT-datablad lys verwerkingsakkuraatheid van ±0.015 mm en herposisioneringsakkuraatheid van 0.005 mm.
Hierdie waardes beskryf verskillende aspekte van masjienprestasie.
Verwerkingsakkuraatheid teenoor Herposisioneringsakkuraatheid
| Spesifikasie | Ingenieursbetekenis | Vereiste verifikasie |
|---|---|---|
| Verwerkingsakkuraatheid | Gepubliseerde bewerkingsprestasiekriterium | Meet voltooide monsters |
| Herposisioneringsakkuraatheid | Terugkeerposisie-prestasie | Gedefinieerde herhaalde posisietoets |
| Gereedskapveranderingsherhaalbaarheid | Konsekwentheid na gereedskapvervanging | Gereedskapveranderingsmonsterinspeksie |
| Akkuraatheid van voltooide dele | Werklike ooreenstemming met tekening | Gekalibreerde dimensionele meting |
'n Masjien se nominale herposisioneringsprestasie bepaal nie outomaties die akkuraatheid van 'n voltooide komponent nie.
Die geometrie van die voltooide onderdeel hang ook af van die gereedskapstoestand, spilgedrag, werkstukhouding en bewerkingsparameters.
Waarom akkuraatheid na gereedskapveranderinge toets?
'n Masjien kan aanvaarbare afmetings met een gereedskap bereik, maar variasie toon na verskeie gereedskapveranderings.
Byvoorbeeld, verkeerde gereedskaplengte-kompensasie of inkonsekwente gereedskapsitplekke kan bewerkingsresultate beïnvloed.
'n Nuttige kwalifikasieproef behoort dus die akkuraatheid van die volledige multi-gereedskapproses te toets.
Die korrekte aanvaardingsvraag is of die masjien herhaaldelik ooreenstemmende onderdele produseer na die vereiste gereedskapveranderings.
7. Hoe om die verwerkingsarea en werkstukopstelling te valideer
Die CK-710-AT lys 'n 700 × 500 mm tafel en 'n 600 × 500 × 100 mm verwerkingsomhulsel.
Hierdie syfers moet saam met die werklike werkstukafmetings en toebehore-rangskikking hersien word.
Werkkoevertverifikasie
| Vereiste | Kopertjek |
|---|---|
| Tafelgrootte | Pas die toebehore by die beskikbare platform? |
| Verwerkingsarea | Kan die vereiste gereedskapspad binne die omhulsel pas? |
| Z-as-speling | Is daar genoeg spasie vir werkstuk en gereedskap? |
| Gereedskapveranderingspeling | Kan die masjien gereedskap veilig ruil? |
| Hoogte van die toebehore | Verminder dit die beskikbare masjineringsruimte? |
| Toegang tot gereedskap | Kan alle gespesifiseerde kenmerke bereik word? |
Waarom is toebehore-ontwerp belangrik?
'n Bewerkingsprogram mag dimensioneel korrek wees, maar steeds swak resultate lewer as die werkstuk tydens sny beweeg.
Die styfheid van die toebehore en die akkuraatheid van die lokalisering beïnvloed herhaalbaarheid.
Vir multi-gereedskapbewerkings moet die werkstuk behoorlik geposisioneer bly dwarsdeur die bewerkingsvolgorde.
Kopers moet die verskaffer voorsien van volledige werkstuktekeninge en enige bestaande toebehore-inligting.
8. CNC-routing vs. draad-EDM vs. PCB-registrasieboorwerk
Hierdie tegnologieë dien verskillende vervaardigingsdoeleindes en moet nie sonder tegniese bewyse in 'n enkele masjienbeskrywing gekombineer word nie.
| Proses | Materiaalverwydering | Primêre Toepassing |
|---|---|---|
| CNC-freeswerk / -freeswerk | Roterende snygereedskap | Meganiese kontoere, gleuwe en geskikte masjineringsbewerkings |
| Draad EDM | Elektriese ontlading deur draadelektrode | Fyn profiele in geleidende materiale |
| PCB-registrasieboorwerk | Beheerde gatboorwerk | PCB-opsporing en gereedskapgate |
Draad EDM kan verkieslik wees vir sekere fyn profiele in verharde geleidende materiale.
CNC-routing is dalk meer geskik vir toeganklike profiele en bewerkings wat verskillende roterende snyers vereis.
'n PCB-registrasiegatboormasjien is bedoel vir 'n ander produksievereiste wat verwysings na bordposisionering behels.
Wat moet kopers doen wanneer 'n produkbladsy verskillende tegnologieë kombineer?
Versoek verduideliking van die werklike masjientipe, snymeganisme, verbruiksgoedere, beheerder, werksomvang en tegniese spesifikasies.
Vir 'n draad-EDM-aankoop, vra oor draadvoeding, diëlektriese vloeistof, filtrasie en EDM-spesifieke werkverrigting.
Vir 'n CK-710-AT-freesaankoop, vra oor die spil, gereedskapsmagazyn, gereedskaphouers, snygereedskap-versoenbaarheid en masjineringsprestasie.
Dit verhoed die keuse van toerusting gebaseer op spesifikasies wat aan 'n ander proses behoort.
9. Hoe kan kopers die doeltreffendheid van gereedskapverandering meet?
Outomatiese gereedskapswisseling moet deur die volledige produksiesiklus geëvalueer word.
'n Masjien mag dalk 'n 12-posisie tydskrif hê, maar benodig steeds aansienlike opsteltyd indien gereedskaptoewysing, werkstukvashouding of programvoorbereiding ondoeltreffend is.
Die CK-710-AT CNC-freesmasjien is ontwerp om werkvloeie vir veelvuldige gereedskapbewerking te ondersteun deur sy 12-posisie outomatiese gereedskapstydskrif. Vir vervaardigers vereis die evaluering van gereedskapveranderingsdoeltreffendheid die meting van werklike siklustyd, gereedskapposisioneringskonsekwentheid en bewerkingsakkuraatheid oor herhaalde produksielopies. Hierdie faktore help bepaal of die toerusting handmatige ingryping kan verminder terwyl konsekwente kwaliteit van die afgewerkte onderdeel gehandhaaf word.
Produksiesiklusberekening
Totale Siklustyd = Laai + Opstel + Sny + Gereedskapveranderinge + Inspeksie + Los
Vir 'n meer gedetailleerde evaluering, teken die aantal gereedskapveranderings binne 'n volledige program aan.
Gereedskapveranderingsprestasiekontrolelys
| Evalueringsfaktor | Wat om te meet |
|---|---|
| Gereedskapveranderingstyd | Werklike duur per verandering |
| Gereedskapkeuse-akkuraatheid | Korrekte gereedskap verkry |
| Gereedskapsitplekke | Konsekwente installasie |
| Programkontinuïteit | Korrekte herbegin na verandering |
| Gereedskapveranderingsfoute | Frekwensie en oorsaak |
| Operateurintervensie | Handmatige aksies vereis |
| Totale siklustyd | Volledige onderdeelproduksieduur |
Is outomatiese gereedskapswisseling altyd vinniger?
Nie noodwendig nie.
'n Ondoeltreffende gereedskapvolgorde kan steeds onnodige gereedskapveranderings tot gevolg hê.
Vir herhaalde produksie moet gereedskapsbaanbeplanning en werkorganisasie saam met die gereedskapstydskrif self geëvalueer word.
Die werklike produktiwiteitsvoordeel is die vermindering in nie-waardetoegevoegde tyd sonder om die kwaliteit van die onderdeel in te boet.
10. Eerste-artikel inspeksie: Hoe om multi-gereedskap bewerking te verifieer
Eerste-artikel-inspeksie (Eerste-artikel-inspeksie) help bevestig dat 'n proses onderdele kan produseer wat aan die goedgekeurde vereistes voldoen voordat volle produksie begin.
Vir 'n CNC-freesmasjien moet inspeksie die volledige bewerkingsvolgorde insluit.
Aanbevole FAI-prosedure
Stap 1 — Bevestig die tekening
Verifieer die nuutste ingenieurswese-hersiening, afmetings, toleransies en vereiste oppervlaktoestand.
Stap 2 — Inspekteer die werkstuk
Kontroleer materiaalidentifikasie, afmetings en aanvanklike toestand.
Stap 3 — Verifieer die Gereedskapstydskrif
Bevestig dat die geïnstalleerde gereedskap ooreenstem met die goedgekeurde program.
Stap 4 — Bepaal die werkstukposisie
Kontroleer die stabiliteit van die toebehore en die toepaslike koördinaatverwysings.
Stap 5 — Begin die bewerkingsprogram
Verwerk die verteenwoordigende onderdeel met behulp van die beoogde gereedskapwisselvolgorde.
Stap 6 — Inspekteer Voltooide Meetkunde
Meet kritieke kenmerke en inspekteer die oppervlaktoestand.
Stap 7 — Herhaal die proses
Produseer addisionele monsters om herhaalbaarheid te evalueer.
Stap 8 — Teken die resultate aan
Dokumenteer die masjienkonfigurasie, gereedskap, instellings, inspeksiebevindinge en enige vereiste aanpassings.
Eerste-artikel kwaliteit kontrolelys
| Kwaliteit-item | Aanvaardingsvereiste |
|---|---|
| Algehele afmetings | Goedgekeurde tekeningtoleransie |
| Kritieke profiele | Gedefinieerde dimensionele limiete |
| Gat- en gleufgeometrie | Tekenkonformiteit |
| Oppervlaktoestand | Kliënt-goedgekeurde afwerking |
| Gereedskapveranderingsvolgorde | Korrekte werking |
| Gereedskapsitplekke | Konsekwent na vervanging |
| Werkstuktoestand | Geen onaanvaarbare skade nie |
| Herhaalbaarheid | Konsekwente monsters |
| Prosesdokumentasie | Volledige inspeksierekords |
Aanvaarding moet gebaseer wees op gemete voltooide onderdele eerder as slegs die masjien se vertoonde posisioneringswaardes.
11. Wat moet kopers tydens fabrieksaanvaardingstoetsing nagaan?
'n Fabrieksaanvaardingstoets (FAT) moet bevestig dat die voorgestelde masjien aan die ooreengekome produksievereistes voldoen voor versending.
Vir 'n CNC-routingkonfigurasie met 12 gereedskap, moet die FAT beide bewerking en gereedskapbestuursprestasie insluit.
CK-710-AT FAT Kontrolelys
| VET-item | Aanbevole verifikasie |
|---|---|
| Masjienidentifikasie | Bevestig die presiese CK-710-AT-konfigurasie |
| Masjientipe | Bevestig CNC-roetering eerder as draad-EDM |
| Tafel afmetings | Verifieer bruikbare toebehore-area |
| Verwerking van koevert | Demonstreer vereiste werkstuktoegang |
| Spindel | Bevestig die spesifikasie van 2.5 kW / 60 000 RPM |
| Gereedskapstydskrif | Verifieer 12-posisie-konfigurasie |
| Gereedskapverandering | Demonstreer die vereiste veranderingsvolgorde |
| Verwerkingsakkuraatheid | Meet verteenwoordigende bewerkte monsters |
| Herposisioneringsakkuraatheid | Hersien gedefinieerde toetsresultate |
| Programhantering | Demonstreer goedgekeurde produksielêers |
| Siklustyd | Teken volledige bewerkingstyd aan |
| Veiligheid | Verifieer bewaking- en noodfunksies |
| Elektriese stelsel | Bevestig voorsieningsvereistes |
| Dokumentasie | Kry handleidings en inspeksierekords |
Belangrike Nutsgoedverduideliking
Die verskafde CK-710-AT-tabel bevat 'n veld gemerk "Kragvereiste" met 'n waarde van 2MPa.
MPa is 'n drukeenheid, nie 'n meting van elektriese krag nie.
Die verskaffer moet verduidelik of dit verband hou met 'n pneumatiese vereiste, 'n ander substelsel of 'n databladfout.
Dit moet nie as 'n geverifieerde fabriekslugtoevoervereiste sonder bevestiging behandel word nie.
Wat is die waardevolste FAT-resultaat?
'n Suksesvolle toets behoort te demonstreer dat die werklike konfigurasie die koper se verteenwoordigende bewerkingstaak met aanvaarbare akkuraatheid, oppervlakafwerking en gereedskapwisselingsgedrag kan voltooi.
'n Demonstrasie met slegs 'n leë masjiensiklus vestig nie produksievermoë nie.
12. Hoe om bedryfskoste en opbrengs op belegging te evalueer
Die aankoopprys van 'n CNC-freesmasjien is slegs een deel van die totale koste.
Multi-gereedskapvervaardiging behels ook snygereedskapverbruik, onderhoud, opstelarbeid, inspeksie en stilstandtyd.
Totale Koste van Eienaarskap
| Kostefaktor | Hoofoorweging |
|---|---|
| Toerustingprys | Finale masjienkonfigurasie |
| Snygereedskap | Gereedskapvervanging en slytasie |
| Gereedskaphouers | Verenigbaarheid en onderdele |
| Elektrisiteit | Werklike masjienkragverbruik |
| Arbeid | Opstelling en operateurbetrokkenheid |
| Gereedskapveranderinge | Stilstandtyd en programmering |
| Onderhoud | Spil, tydskrif en bewegende komponente |
| Inspeksie | Dimensionele verifikasie |
| Materiële afval | Verwerpte komponente |
| Installasie | Inbedryfstelling en opleiding |
'n Nuttige ekonomiese maatstaf is:
Bewerkingskoste per Aanvaarde Onderdeel = Totale Toegekende Bewerkingskoste ÷ Aanvaarde Onderdele
Hierdie maatstaf help kopers om die belegging met bestaande produksiemetodes te vergelyk.
Wanneer is 'n 12-gereedskap CNC-routingkonfigurasie die moeite werd?
Dit verdien oorweging wanneer 'n beduidende gedeelte van die bestaande siklustyd afkomstig is van herhaalde handmatige gereedskapveranderings.
Die finansiële voordeel moet egter deur werklike werksdata geverifieer word.
As die hoofproduksiebottelnek stadige snywerk, ongeskikte gereedskap of swak werkstukhouding is, mag die byvoeging van tydskrifkapasiteit alleen die probleem nie oplos nie.
13. Wat moet oorsese kopers in 'n RFQ insluit?
'n Tegnies volledige Kwotasieversoek stel die toerustingverskaffer in staat om die werklike produksietaak te evalueer.
CK-710-AT Tegniese RFQ Kontrolelys
| Vereiste inligting | Koperbesonderhede |
|---|---|
| Werkstukmateriaal | Materiaalgraad en -toestand |
| Onderdeel afmetings | Maksimum lengte, breedte en hoogte |
| Ingenieurstekeninge | CAD-lêers en kritieke meetkunde |
| Vereiste bewerkings | Routing, freeswerk, boorwerk of graveerwerk |
| Aantal gereedskap | Gereedskap benodig per program |
| Gereedskapafmetings | Deursnee, lengte en houervereistes |
| Bewerkingstoleransie | Kritieke spesifikasies vir voltooide dele |
| Oppervlakafwerking | Vereiste voorwaarde |
| Produksievolume | Onderdele per skof of maand |
| Bestaande knelpunt | Gereedskapveranderings-, skroot- of masjineringstyd |
| Vereistes vir toebehore | Werkshouding en beskikbare speling |
| Fabrieksnutsdienste | Elektriese en pneumatiese vereistes |
| Aanvaardingstoetsing | FAI- en FAT-kriteria |
| Kommersiële inligting | Hoeveelheid, aflewering en diensbehoeftes |
Waarom CHIKIN CNC oorweeg?
CHIKIN CNC verskaf PCB-vervaardiging en verwante presisieverwerkingstoerusting.
Die gepubliseerde toerustinginligting sluit CNC-routing, boorwerk en ander industriële bewerkingstegnologieë in.
Vir die verkryging van CK-710-AT is die belangrikste eerste stap om die presiese aangebode masjientipe te bevestig en die verskille tussen die produkbeskrywing en tegniese spesifikasie op te los.
Versoek 'n CK-710-AT tegniese konfigurasie-oorsig
Indien u fabriek multi-gereedskap CNC-bewerking benodig, berei u werkstuktekeninge, materiaalspesifikasies, bewerkingsbewerkings, gereedskapvereistes en verwagte uitset voor.
Hersien die CHIKIN CNC-produklys .
Kontak CHIKIN CNC vir 'n tegniese oorsig en kwotasie .
Versoek skriftelike bevestiging van die werklike prosestipe, 12-gereedskap tydskrif konfigurasie, spil spesifikasies, ingeslote bykomstighede en masjien aanvaardingsvereistes.
14. Gereelde vrae oor CK-710-AT CNC-freeswerk
1. Wat is die CK-710-AT?
Die verskafde datablad identifiseer die CK-710-AT as 'n enkelkop CNC-freesmasjien met 'n outomatiese gereedskapstydskrif. Die gepaardgaande produkblad beskryf ook draad-EDM, dus moet die presiese aangehaalde masjientipe bevestig word.
2. Hoeveel gereedskap kan die CK-710-AT tydskrif hou?
Die gepubliseerde spesifikasie lys 'n gereedskapsmagazyn met 12 posisies en outomatiese gereedskapwisseling. Versoenbare gereedskaphouers en bykomstighede moet geverifieer word.
3. Wat is die spilspoed van die CK-710-AT?
Die spesifikasie lys 'n spil van 60 000 RPM met 'n nominale krag van 2,5 kW.
4. Wat is die verwerkingsarea?
Die gepubliseerde verwerkingsomhulsel is 600 × 500 × 100 mm, met 'n tafel van 700 × 500 mm. Bruikbare toebehoreruimte moet bevestig word.
5. Watter bewerkingsakkuraatheid word gespesifiseer?
Die datablad lys ±0.015mm verwerkingsakkuraatheid en 0.005mm herposisioneringsakkuraatheid. Hierdie syfers vereis gedefinieerde toetsomstandighede.
6. Is outomatiese gereedskapwisseling geskik vir kleinskaalproduksie?
Dit kan nuttig wees wanneer individuele take verskeie snyers benodig. Die voordeel hang af van die aantal gereedskapveranderings, opsteltyd en produksiewerkvloei.
7. Kan die masjien draad-EDM-snywerk uitvoer?
Die CK-710-AT-roetespesifikasie stel nie draad-EDM-vermoë vas nie. Draad-EDM vereis verskillende toerusting en bedryfstelsels. Bevestig die werklike masjienkonfigurasie met die verskaffer.
8. Sluit die CK-710-AT gereedskapsbreukopsporing in?
Die verskafde CK-710-AT-spesifikasie bevestig nie afsonderlik die opsporing van gebreekte gereedskap nie. Kopers moet die beskikbaarheid daarvan verifieer voordat hulle bestel.
9. Hoe moet die akkuraatheid van gereedskapverandering getoets word?
Voer verteenwoordigende bewerkingsprogramme uit wat verskeie gereedskapveranderings vereis, en inspekteer dan die voltooide afmetings, gereedskapsitplek en herhaalde verwerkingsresultate.
10. Watter inligting moet ek verskaf wanneer ek 'n kwotasie aanvra?
Verskaf tekeninge, materiaalspesifikasies, vereiste bewerkingsbewerkings, gereedskapinligting, toleransies vir voltooide dele, produksievolume en aanvaardingskriteria.
Gevolgtrekking
Die keuse van 'n gepaste CNC-routermasjien met outomatiese gereedskapswisseling vereis meer as om die spilspoed, gereedskapmagasynkapasiteit of aankoopprys te vergelyk.
Vir presisievervaardigingsfabrieke is die eintlike doelwit 'n stabiele multi-gereedskap bewerkingsproses wat aanvaarbare komponente produseer terwyl opstelvariasie en nie-snytyd beheer word.
Die CK-710-AT CNC-freesmasjien bied 'n praktiese oplossing vir vervaardigers wat op soek is na betroubare outomatiese gereedskapwisseling, presisiebewerking en verbeterde produksiedoeltreffendheid. Die 12-posisie gereedskapsmagazyn, hoëspoed-spindel en CNC-beheerstelsel maak dit die moeite werd om te evalueer vir multi-gereedskapvervaardigingstoepassings waar bewerkingskonsekwentheid en verminderde opsteltyd belangrik is.
Hierdie eienskappe bied 'n basis vir die evaluering van 'n multi-gereedskap CNC-routingkonfigurasie.
Kopers moet egter eers die werklike masjientegnologie bevestig, want die gepaardgaande produkbeskrywing bevat draad-EDM-inligting wat verskil van die spesifikasie van die routeringsmasjien.
'n Betroubare aankoopproses moet tegniese konfigurasieverifikasie, verteenwoordigende monsterbewerking, gereedskapwisselingstoetsing, inspeksie van voltooide onderdele en 'n gedokumenteerde fabrieksaanvaardingstoets insluit.
Vir oorsese vervaardigers wat CNC-roetering en presisiebewerkingstoerusting evalueer, bied CHIKIN CNC 'n geleentheid om die vereiste konfigurasie in verhouding tot werklike produksiebehoeftes te bespreek.
Kontak CHIKIN CNC vir 'n CK-710-AT Tegniese Oorsig en Kwotasie en verskaf u masjineringstekeninge, materiaalspesifikasies, gereedskapveranderingsvereistes en teikenproduksievolume.
Die regte kombinasie van versoenbare gereedskap, beheerde bewerkingsparameters, betroubare gereedskapwisseling en meetbare kwaliteitsaanvaarding is die fondament van 'n effektiewe CNC-produksiebelegging.