






TL;DR — Vinnige Antwoord
PCB-boor-tot-roete-belyning beskryf die posisionele verhouding tussen geboorde gate en gevolglik gefreesde bordkenmerke. Wanneer beide bewerkings 'n beheerde CNC-opstelling deel, kan vervaardigers die behoefte aan aparte werkstukbelyning verminder, mits die bord korrek geplaas bly tydens die bewerking.
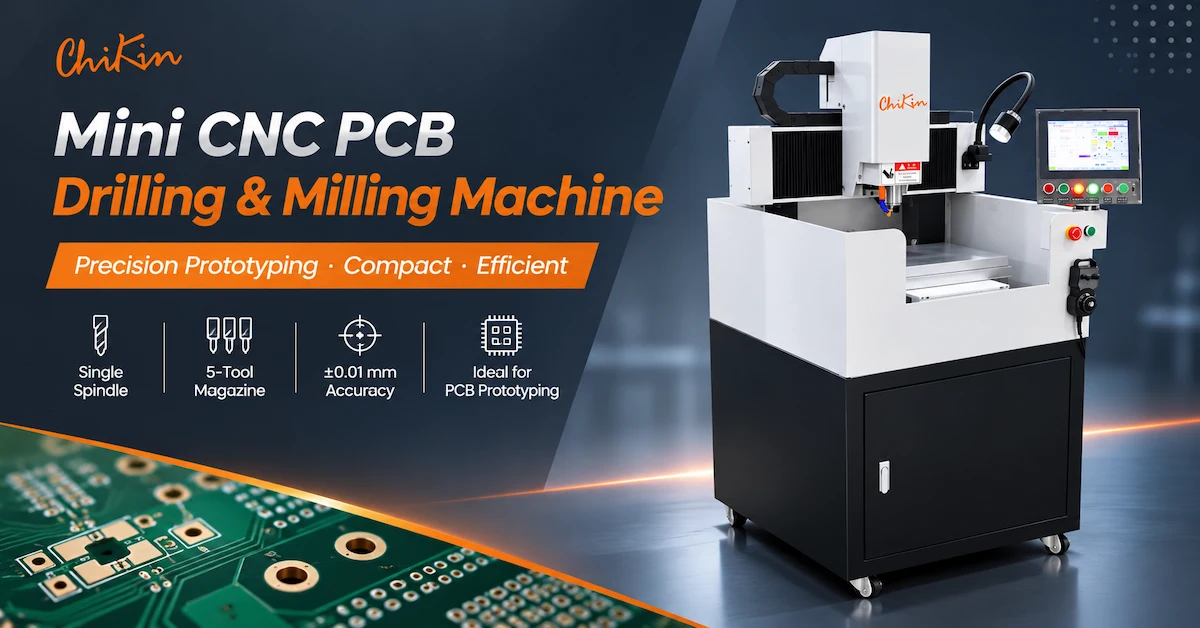
Die CHIKIN CNC Mini CK-01R is 'n enkel-spil PCB-boor- en routeermasjien met 'n gepubliseerde 60 000 RPM waterverkoelde spil, vyfposisie-gereedskapstydskrif, gereedskaplengte-opsporing en ±0.01mm posisionering- en herhaalbaarheidspesifikasies.
Vir PCB-prototiperinglaboratoriums en kleinskaalvervaardigers is die belangrikste aankoopvraag of die masjien korrek geposisioneerde gate en afgewerkte kontoere kan produseer sonder om onaanvaarbare foute tydens gereedskapveranderings of bordhantering in te bring.
Hierdie gids verduidelik hoe om 'n boor-tot-roete werkvloei te beplan, die masjineringsdatum te beskerm, gereedskaplengte-instellings te verifieer en die kwaliteit van die eerste artikel te evalueer.
Belangrike punte
Een beheerde opstelling: Boorwerk en freeswerk kan dieselfde werkstukverwysing deel wanneer die toebehore en CNC-program korrek gekonfigureer is.
Vyf-gereedskapkonfigurasie: Die meegeleverde Mini CK-01R-spesifikasie lys 'n vyfposisie-gereedskapstydskrif vir versoenbare boor- en freesgereedskap.
Gereedskaplengte-opsporing: Hierdie funksie, wat in die spesifikasie ingesluit is, ondersteun die verifikasie van gereedskapopstelling, maar waarborg nie onafhanklik die akkuraatheid van die voltooide onderdeel nie.
Gepubliseerde presisie: Posisionering en herhaalbaarheid word albei gelys as ±0.01 mm, onderhewig aan masjienspesifieke verifikasie.
Kwaliteitsprioriteit: Gat-tot-omlyn-akkuraatheid moet op werklike afgewerkte panele gemeet word.
Aanbeveling vir verkryging: Bevestig die presiese masjienkonfigurasie, werkstukvashoudingstelsel, gereedskapwisselingsfunksies en aanvaardingskriteria voordat 'n bestelling geplaas word.
1. Wat is PCB-boor-tot-roete-belyning?
PCB-boor-tot-roete-belyning is die posisionele verhouding tussen die gate wat in 'n stroombaanbord geboor word en die buitelyne, gleuwe of profiele wat tydens die routing geskep word.
In die vervaardiging van gedrukte stroombaanborde dien boorwerk en freeswerk dikwels verskillende doeleindes.
Boorwerk skep gate vir komponente, monteerpunte, vias of ander gespesifiseerde kenmerke.
Roetering verwyder materiaal langs geprogrammeerde paaie om bordlyne, interne openinge, gleuwe of ander meganiese kenmerke te skep.
Beide prosesse moet versoenbare koördinaatverwysings volg.
Waarom maak gat-tot-omtrek akkuraatheid saak?
'n PCB mag individueel aanvaarbare gate en 'n korrek gevormde buitelyn hê, maar steeds meganiese montering faal as die twee kenmerkgroepe verkeerd in lyn is.
Potensiële probleme sluit in:
Monteringsgate verkeerd geplaas relatief tot die bordrand.
Verbindingsopeninge wat nie by die omhulselgeometrie pas nie.
Ongelyke randvryhoogte rondom gespesifiseerde kenmerke.
Gleuwe verskuif relatief tot monteerpunte.
Moeilikheid om die bord in 'n monteerstuk te installeer.
Herbewerking veroorsaak deur inkonsekwente posisionering tussen bewerkings.
Die vervaardigingsdoelwit is om die gatpatroon en gerigte geometrie binne die toleransies te hou wat deur die goedgekeurde PCB-tekening vasgestel is.
Wat veroorsaak wanbelyning tussen boor en roete?
| Potensiële oorsaak | Effek op Voltooide PCB | Aanbevole tjek |
|---|---|---|
| Verskillende programdatums | Gatpatroon en buitelynverskuiwing | Vergelyk koördinaatoorsprong |
| Werkstukbeweging | Posisionele variasie | Inspekteer klem en ondersteuning |
| Verkeerde gereedskapverstelling | Dimensionele of dieptefoute | Verifieer gereedskapkompensasie |
| Verkeerde freesgereedskapdiameter | Verkeerde afgewerkte kontoere | Inspekteer gereedskap en program |
| Herposisionering van toebehore | Registrasieverskille | Kontroleer lokaliseringsverwysings |
| Spiluitloop | Gat- of kontoervariasie | Meet die gereedskaphoustelsel |
| Materiaalvervorming | Veranderinge in die geometrie van die bord | Inspekteer platheid en laminaattoestand |
'n Enkelmasjien-werkvloei kan sekere oordragverwante risiko's verminder, maar dit kan nie elke oorsaak van masjineringsfoute uitskakel nie.
2. CHIKIN CNC Mini CK-01R: Tegniese Spesifikasies
CHIKIN CNC verskaf PCB-boor-, routing- en verwante vervaardigingstoerusting.
Die Mini 1-spil PCB-frees- en boormasjien word aangebied as 'n kompakte, ingeslote CNC-stelsel vir prototipering en kleinskaalse toepassings.
Die verskafde MINI CK-01R-spesifikasie beskryf 'n enkelspilkonfigurasie met 'n waterverkoelde spil, CNC-beheerde asse, gereedskapsmagazyn en gereedskaplengte-opsporing.
Mini CK-01R Spesifikasietabel
| Tegniese Parameter | Verskafde Spesifikasie |
|---|---|
| Model | MINI CK-01R |
| Aantal spindels | 1 |
| Maksimum spilspoed | 60 000 opm |
| Spilkrag | 1.8 kW |
| Spilverkoeling | Waterverkoeling |
| X/Y/Z lineêre relings | Taiwan |
| X/Y/Z-kogelskroewe | Taiwan |
| Maksimum X/Y-reisspoed | 12m/min |
| Maksimum Z-reisspoed | 12m/min |
| Herhaalbaarheid | ±0.01mm |
| Posisioneringsakkuraatheid | ±0.01mm |
| Werktafel afmetings | 350 × 350 mm |
| Masjienliggaammateriaal | Gietyster |
| CNC-stelsel | CHIKIN CNC |
| Bedryfstaal | Chinees / Engels |
| Gereedskaptydskrifkapasiteit | 5 posisies |
| Boorgereedskap deursnee | 0.5–6.35mm |
| Rousgereedskapdiameter | 0.8–3.175 mm |
| Gereedskaplengte-opsporing | Ingesluit |
| Spil oorbelasting beskerming | Opsioneel |
| Beskerming teen oorverhitting van die spil | Opsioneel |
| Lugtoevoer | 0.6–0.8 MPa |
| Gelyste lugverbruik | 30L/min |
| Kragtoevoer | Enkelfase 220V / 50Hz |
| Gelyste kragvereiste | 2 kW |
| Masjienafmetings | 780 × 900 × 1700 mm |
| Masjien gewig | Ongeveer 500 kg |
| Installasietemperatuur | 18–23°C |
| Installasie humiditeit | 45–65% |
Hierdie spesifikasies is van toepassing op die MINI CK-01R-konfigurasie wat vir hierdie artikel verskaf word. Ander openbare CK-01R-materiale beskryf verskillende spilkrag, tydskrifkapasiteit en tafelafmetings. Bevestig die presiese konfigurasie skriftelik voordat u bestel.
Wat moet kopers verifieer?
Die 350 × 350 mm-meting beskryf die gepubliseerde werktafelafmetings. Dit moet nie outomaties as die volledige bruikbare boor- en freesoppervlak beskou word nie.
Die presiese bewegingslimiete, spil-tot-tafel-speling, toebehore-versoenbaarheid en outomatiese gereedskapwisselvolgorde moet teen die bestelde masjien geverifieer word.
Die gelyste ±0.01mm posisionering- en herhaalbaarheidspesifikasies vereis ook gedefinieerde toetsomstandighede.
3. Waarom PCB-boorwerk en -freeswerk in een opstelling uitvoer?
In tradisionele multi-masjien verwerking kan 'n PCB-paneel op een masjien geboor word en dan na 'n aparte routingmasjien oorgedra word.
Dit vereis dat die werkstuk weer geposisioneer word.
Indien die twee bewerkings verskillende toebehore of koördinaatverwysings gebruik, kan addisionele registrasievariasie voorkom.
'n Geskikte enkelspilboor- en freesmasjien kan beide bewerkings uitvoer met behulp van een beheerde CNC-koördinaatstelsel.
Enkelopstelling teenoor aparte masjiene
| Evaluering | Enkelopstelling-boorwerk en -roetering | Afsonderlike Boorwerk en Roetering |
|---|---|---|
| Werkstuk oordrag | Potensieel verminder | Gewoonlik vereis |
| Datum koördinasie | Gedeelde opstelling moontlik | Afsonderlike opstellings vereis belyning |
| Gereedskapveranderinge | Vereis tussen verskillende bewerkings | Hang af van elke masjien |
| Produksiebuigsaamheid | Nuttig vir gemengde bedrywighede | Prosesse kan onafhanklik loop |
| Maksimum deurset | Beperk deur beskikbare spilkapasiteit | Hang af van toerustingreëling |
| Hoofrisiko | Gereedskap- en toebehorebeheer | Oordrag- en registrasievariasie |
Wanneer is 'n enkelopstellingsproses die moeite werd om te oorweeg?
'n Kompakte stelsel kan relevant wees wanneer 'n fabriek prototipes of kort lopies vervaardig wat verskeie geboorde en gefreesde kenmerke bevat.
Die hoofwaarde is herhaalbare verwerking met minder geleenthede vir herposisioneringsfoute.
Hoëvolume-fabrieke verkies egter moontlik aparte of multi-spindel-toerusting wanneer deurset die dominante vereiste is.
Vir 'n breër oorsig, sien CHIKIN se PCB CNC-boor- en routeringsmasjiengids .
4. Hoe om 'n gemeenskaplike boor- en roetedatum vas te stel
'n Gegevenspunt is die verwysing wat gebruik word om kenmerkposisies te definieer.
Vir boor-tot-roete-verwerking moet die boorprogram en roeteprogram versoenbare oorsprong- en oriëntasieverwysings gebruik.
Aanbevole Datum-Beheer Werkvloei
Stap 1 — Hersien Ingenieurslêers
Verifieer dat boorkoördinate en roetepaaie die goedgekeurde ontwerphersiening en koördinaatstelsel gebruik.
Stap 2 — Definieer die werkstuk se oorsprong
Stel die beoogde masjienverwysing vas volgens die goedgekeurde toebehore en program.
Stap 3 — Bevestig die paneel
Gebruik 'n werkstukvasthoudingsreëling wat geskik is vir die bordgrootte, dikte en beplande masjineringsbewerkings.
Stap 4 — Voer boorwerk uit
Voer die goedgekeurde gatpatroon uit met behulp van die vereiste gereedskap en bewerkingsparameters.
Stap 5 — Verifieer Gereedskapopstelling
Bevestig die toepaslike gereedskaplengte- en deursneekompensasie voor die fresering.
Stap 6 — Voer Roetering uit
Verwerk die vereiste profiele terwyl die goedgekeurde werkstukverwysing gehandhaaf word.
Stap 7 — Inspekteer Voltooide Meetkunde
Meet die voltooide gat-tot-omtrek verhoudings.
Hierdie werkvloei veronderstel dat die geïnstalleerde gereedskap- en beheerstelsel die beoogde prosesvolgorde ondersteun.
Waarom moet die Raad veilig bly?
Selfs wanneer beide programme dieselfde koördinaatoorsprong gebruik, kan fisiese werkstukbeweging die verhouding ongeldig maak.
'n Paneel wat tydens die freeswerk skuif, kan 'n voltooide kontoer skep wat verskuif is vanaf die voorheen geboorde gate.
Werkvashouding- en snytoestande moet dus saam gekwalifiseer word.
5. Hoe moet die Vyf-Gereedskap Tydskrif georganiseer word?
Die verskafde Mini CK-01R-spesifikasie identifiseer 'n gereedskaptydskrif met vyf posisies.
Vir 'n gekombineerde boor- en freeswerk, moet tydskrifbeplanning die werklike gereedskap weerspieël wat deur die vervaardigingsprogram benodig word.
Illustratiewe Vyf-Gereedskap Opstelling
| Gereedskapposisie | Voorbeeld Gereedskap | Beoogde Operasie |
|---|---|---|
| T1 | Klein-deursnee boor | Fyn gatpatroon |
| T2 | Medium-deursnee boor | Bykomende vereiste gate |
| T3 | Groter boor | Monterings- of gereedskapgate |
| T4 | Klein freessnyer | Smal gleuwe of interne profiele |
| T5 | Roeteringssnyer | Verwerking van die raad se uiteensetting |
Hierdie tabel illustreer moontlike gereedskaptoewysing. Werklike gereedskapgroottes, tydskrifkoppelvlakke en versoenbare bewerkings moet bevestig word.
Waarom maak gereedskapvolgorde saak?
'n Ondoeltreffende volgorde kan onnodige veranderinge tussen gereedskap veroorsaak.
Byvoorbeeld, die herhaaldelike afwisseling tussen 'n boorgereedskap en 'n freessnyer kan die nie-snytyd verhoog.
Waar die ontwerp en proses dit toelaat, kan bedrywighede volgens instrument gegroepeer word om werkvloei-konsekwentheid te verbeter.
Die verwerkingsvolgorde moet egter gekies word volgens kwaliteit en werkstukvereistes – nie net die aantal gereedskapveranderinge nie.
Is outomatiese gereedskapverandering bevestig?
Die meegeleverde miniatuurmasjientafel stel vyf gereedskapposisies vas en het gereedskaplengte-opsporing ingesluit.
Die presiese outomatiese gereedskapwisselingsmeganisme en programvolgorde moet vir hierdie konfigurasie bevestig word.
Kopers moet nie aanvaar dat elke CK-01R-variant dieselfde tydskrif of gereedskapwisselingstelsel gebruik nie.
6. Wat beheer gereedskaplengte-opsporing eintlik?
Gereedskaplengte-opsporing help om 'n verwysing te vestig wat verband hou met die geïnstalleerde snygereedskap.
Dit is relevant omdat verskillende bore en freessnyers verskillende algehele lengtes en snyprojeksies kan hê.
Verkeerde gereedskaplengtekompensasie kan die werklike vertikale posisie van die snyer beïnvloed.
Gereedskaplengte-opsporing teenoor gereedskapdiameterkompensasie
| Funksie | Hoofdoel | Potensiële fout |
|---|---|---|
| Gereedskaplengte-opsporing | Stel vertikale gereedskapverwysing vas | Verkeerde boor- of freesdiepte |
| Gereedskap-deursnee kompensasie | Rekening hou met die snyer se deursnee | Verkeerde profielafmetings |
| Werkstukdatum | Stel deelkoördinaatverwysing vas | Verskuifde kenmerkliggings |
| Spiluitloopinspeksie | Evalueer gereedskaprotasiekonsekwentheid | Gat- en randvariasie |
| Gereedskaptoestandinspeksie | Identifiseer ongeskikte snygereedskap | Brame, breuk of swak afwerking |
Voorkom gereedskaplengte-opsporing outomaties belyningsfoute?
Nee.
Gereedskaplengte-opsporing het hoofsaaklik betrekking op die gereedskap se aksiale posisie.
Dit korrigeer nie onafhanklik verkeerde X/Y-koördinate, verslete snyrande, beweging van die toebehore of ongeskikte snyerdiameter nie.
'n Volledige proses behoort hierdie faktore afsonderlik te verifieer.
Waarom is gereedskapverifikasie belangrik vir klein PCB-snyers?
Boor- en freesgereedskap met 'n klein deursnee kan sensitief wees vir uitloop, vibrasie en onvanpaste snytoestande.
Die verskafde CK-01R-spesifikasie lys waterverkoeling en gereedskaplengte-opsporing, maar dit stel nie outomatiese gebreekte gereedskap-opsporing vir hierdie miniatuurkonfigurasie in nie.
Fabrieke moet bevestig watter moniteringsfunksies ingesluit is en geskikte inspeksieprosedures definieer.
Vir die onderhoud van gereedskap, verduidelik CHIKIN se PCB-spil-kollet-skoonmaakgids hoe kontaminasie, slytasie en uitloop die boor- en freeskwaliteit kan beïnvloed.
7. Hoe beïnvloed toebehore-ontwerp die konsekwentheid van gat tot buitelyn?
Die ontwerp van die toebehore bepaal hoe die PCB ondersteun en geplaas word tydens bewerking.
'n Swak ontwerpte toebehore kan beweging toelaat selfs wanneer die CNC-bewegingstelsel korrek funksioneer.
Oorwegings vir werkplekbevestiging
| Toebehore Faktor | Potensiële Impak | Koperverifikasie |
|---|---|---|
| Ondersteuning van die Raad | Buiging of vibrasie | Kontroleer platheid en stabiliteit |
| Opsporing van kenmerke | Koördinaatkonsekwentheid | Bevestig goedgekeurde datums |
| Klemkrag | Bordvervorming | Inspekteer kontakareas |
| Router-opruiming | Gereedskapinmenging | Hersien gereedskappaaie |
| Sny-oortjies | Onderdeelbehoud | Kontroleer oortjieplasing |
| Vakuumhou | Werkstuk sekuriteit | Verifieer werklike houprestasie |
| Hoogte van die toebehore | Verminderde gereedskapspeling | Kontroleer toegang tot die spil en houer |
Waarom is die volgorde van 'n operasie belangrik?
Tydens die buitelynroetering kan die snyproses die voltooide PCB geleidelik van die omliggende materiaal skei.
As die bord ondersteuning verloor voordat die finale sny voltooi is, kan dit beweeg.
Dit kan die rand beskadig of die posisie van die oorblywende materiaal verander.
'n Gekwalifiseerde proses moet toepaslike toebehore, lippe of ander goedgekeurde retensiemetodes gebruik waar nodig.
Vir klein PCB-prototipes kan die handhawing van ondersteuning totdat alle kritieke bewerkings voltooi is net so belangrik wees soos die masjien se nominale akkuraatheid.
8. Watter PCB-materiale en -gereedskap benodig aparte validering?
Die Mini CK-01R word aangebied vir PCB-prototipering, boorwerk, routing en geskikte ligte masjineringsbewerkings.
Werklike materiaalversoenbaarheid hang af van die geïnstalleerde spil, snyers, toebehore en verwerkingsomstandighede.
Materiaalkwalifikasiematriks
| Materiaal | Verwerkingskwessie | Valideringsvereiste |
|---|---|---|
| FR4 | Skuurglasveselversterking | Gereedskapslytasie en randkwaliteit |
| Meerlaagse rigiede PCB | Koper- en laminaatkonstruksie | Gat- en buitelynintegriteit |
| Dun stewige PCB | Buiging tydens bewerking | Ondersteuning en klem |
| Aluminium-gebaseerde PCB | Metaalsnykragte en brame | Geskikte gereedskap en parameters |
| Ingenieurswese-toebehore | Materiaal-spesifieke bewerking | Spil- en gereedskapversoenbaarheid |
Wat is die gepubliseerde gereedskapdiameterreekse?
Die verskafde spesifikasie lys:
Boorgereedskap: 0.5–6.35mm
Freesgereedskap: 0.8–3.175mm
Hierdie reekse beskryf die versoenbaarheid van gereedskap-deursnee in die verskafde konfigurasie.
Hulle waarborg nie dat elke gereedskap binne die reeks elke materiaal of diepte kan verwerk nie.
Hoe kan kopers gereedskapverwante defekte verminder?
Verifieer gereedskapgeometrie, skagversoenbaarheid, uitloop en werklike materiaalgeskiktheid.
Gebruik snyparameters wat goedgekeur is vir die spesifieke materiaal en gereedskap.
Inspekteer verteenwoordigende afgewerkte gate en gefreesde rande voordat 'n produksielot vrygestel word.
9. Hoe om 'n boor-tot-roete eerste-artikel inspeksie uit te voer
Eerste-Artikel-Inspeksie (FAI) verifieer of 'n aanvanklik voltooide werkstuk aan die goedgekeurde vereistes voldoen voordat groter produksie begin.
Vir gekombineerde boorwerk en roeteerwerk, moet inspeksie fokus op die verhouding tussen die twee bewerkings.
Aanbevole FAI-kontrolelys
| Inspeksie-item | Aanvaardingsvereiste |
|---|---|
| Gatdiameter | Voldoen aan tekentoleransie |
| Gat middelposisie | Voldoen aan goedgekeurde dataverwysing |
| Gat-tot-omtrek afstand | Stem ooreen met die vereiste geometrie |
| Gleufafmetings | Voldoen aan ingenieurstekening |
| Gerouteerde kontoer | Voldoen aan dimensionele toleransie |
| Bordrandkwaliteit | Geen onaanvaarbare brame of uitbrekings nie |
| Laminaatintegriteit | Geen onaanvaarbare krake of skade nie |
| Gereedskaplengte-opstelling | Goedgekeurde gereedskapverwysing geverifieer |
| Werkstukstabiliteit | Geen onaanvaarbare beweging |
| Herhaalbaarheid | Konsekwente resultate oor monsters heen |
Praktiese Inspeksieprosedure
Bevestig eers die goedgekeurde bordontwerp en CNC-programme.
Tweedens , kontroleer die werkstukbeslag en geïnstalleerde gereedskapstel.
Derdens , boor die vereiste gate.
Vierdens , verwerk die relevante roete-kenmerke met behulp van dieselfde goedgekeurde datastelsel.
Vyfdens , meet die voltooide gatposisies relatief tot die gefreesde buitelyn.
Sesdens , herhaal die bewerking op bykomende verteenwoordigende borde.
Dokumenteer laastens die resultate en ondersoek enige kenmerke buite die ooreengekome toleransie.
Wat is die belangrikste meting?
Vir hierdie toepassing is een kritieke resultaat die relatiewe posisie van geboorde gate tot gefreesde kenmerke.
'n Bord kan aan individuele boor- en roetetoetse voldoen, maar steeds nie aan die vereiste verhouding tussen daardie kenmerke voldoen nie.
Die inspeksieplan moet dus die gat-tot-omtrek-afmetings insluit wat van belang is vir die finale montering.
10. Hoe om werklike produksiedoeltreffendheid te meet
'n Kompakte CNC-boor- en freesmasjien moet geëvalueer word volgens aanvaarde uitset eerder as nominale spilspoed.
Die volledige proses sluit in laai, belyning, boorwerk, gereedskapveranderings, roeteerwerk, inspeksie en aflaai.
Produksiesiklusberekening
Totale Siklustyd = Laai + Opstel + Boorwerk + Gereedskapveranderinge + Roetering + Inspeksie + Losmaak
Vir herhaalde produksie kan die fabriek bereken:
Aanvaarde Panele per Uur = Voltooide Panele per Uur × Aanvaardingskoers
Wat beïnvloed werklike deurset?
| Faktor | Produksie-impak |
|---|---|
| Aantal gate | Boorwerklas |
| Gatdiameters | Gereedskapvereistes |
| Geroeteerde buitelynlengte | Snytyd |
| Aantal gereedskap | Vereistes vir gereedskapverandering |
| Borddikte | Snytoestande |
| Werkshouding | Opstelling en hantering |
| Gereedskapslytasie | Vervangingsfrekwensie |
| Inspeksie | Vereiste gehaltebeheertyd |
Wanneer is 'n enkel-spilmasjien ekonomies?
'n Enkelspilmasjien kan aantreklik wees wanneer 'n fabriek buigsame verwerking, beperkte ruimte en gereelde produkveranderinge waardeer.
Vir hoër-volume produksie kan veelvuldige spilpunte knelpunte verminder, afhangende van die toepassing.
Die korrekte toerustingkeuse moet die werklike vraag, vervaardigingskompleksiteit en aanvaarde uitset in ag neem.
11. Mini CK-01R Fabrieksaanvaardingstoets: Wat moet kopers verifieer?
'n Fabrieksaanvaardingstoets (FAT) moet demonstreer of die gespesifiseerde toerusting die beoogde PCB-bewerkingsproses kan voltooi.
Vir die Mini CK-01R, moet die FAT beide individuele bewerkings en boor-tot-roete-belyning verifieer.
Mini CK-01R FAT Kontrolelys
| Toetsitem | Aanbevole verifikasie |
|---|---|
| Masjienkonfigurasie | Bevestig MINI CK-01R-variant |
| Spindel | Verifieer die 1.8 kW / 60 000 RPM-spesifikasie |
| Werktafel | Bevestig 350 × 350 mm afmetings |
| Gereedskapstydskrif | Verifieer vyfposisiekapasiteit |
| Gereedskaplengte-opsporing | Demonstreer werklike funksie |
| Boorgereedskap | Toets vereiste diameters |
| Roeteringsgereedskap | Toets vereiste snyergroottes |
| Posisioneringsakkuraatheid | Hersien gedefinieerde meetresultate |
| Herhaalbaarheid | Toets verskeie verwerkingssiklusse |
| Boor-tot-roete-belyning | Meet voltooide kenmerkverhoudings |
| Werkshouding | Kontroleer die stabiliteit van die bord |
| Verkoeling | Verifieer geïnstalleerde waterverkoelingstelsel |
| Ekstraksie | Bevestig die vereiste stofbeheerreëling |
| Veiligheid | Verifieer bewaking en noodbeheermaatreëls |
| Dokumentasie | Hersien handleidings en inspeksieverslae |
Aanbevole voorbeeldkwalifikasie
Gebruik werklike PCB-materiale en produksietekeninge.
Berei 'n masjineringsprogram voor wat verteenwoordigende boor- en freesbewerkings bevat.
Verwerk die monster met behulp van die goedgekeurde gereedskapvolgorde.
Meet die voltooide gate, profiele en kritieke gat-tot-omtrek afstande.
Herhaal die toets met dieselfde opstelling om die konsekwentheid te evalueer.
Die verskaffer en koper moet ooreenkom oor aanvaardingskriteria voor toerustinggoedkeuring.
Waarom is konfigurasieverifikasie belangrik?
Ander openbare CK-01R inligting beskryf verskillende spilkrag, gereedskaptydskrifkapasiteit en masjienkonstruksie.
Daarom moet die kwotasie die presiese MINI CK-01R-variant en die geïnstalleerde komponente daarvan spesifiseer.
Vir oorsese kopers is 'n modelnaam alleen onvoldoende wanneer verskillende konfigurasies soortgelyke name kan deel.
12. Installasie-, Onderhoud- en Veiligheidsoorwegings
Die verskafde Mini CK-01R-konfigurasie het gepubliseerde afmetings van 780 × 900 × 1700 mm en 'n gewig van ongeveer 500 kg.
Hierdie waardes is nuttig vir voorlopige fabriekbeplanning.
Installasievereistes
| Vereiste | Verskafde Waarde |
|---|---|
| Elektriese toevoer | Enkelfase 220V / 50Hz |
| Gelyste masjienkrag | 2 kW |
| Lugdruk | 0.6–0.8 MPa |
| Gelyste lugverbruik | 30L/min |
| Omgewingstemperatuur | 18–23°C |
| Omgewingsvogtigheid | 45–65% |
| Masjien gewig | Ongeveer 500 kg |
Die datablad lys ook stofverwante parameters. Kopers moet die vereiste onttrekkingslugvloei, vakuumdruk, verbindingsafmetings en of onttrekkingstoerusting ingesluit is, bevestig.
Waarom beïnvloed onderhoud die belyning?
'n Swak onderhoude spil, gereedskaphouer of toebehore kan verwerkingsvariasie veroorsaak.
Onderhoudbeplanning moet die toestand van die gereedskap, spilhouplek, verkoeling, werkstukhouplek en relevante masjienposisioneringskontroles dek.
Operateurs moet die vervaardiger se veiligheids- en onderhoudsprosedures volg, insluitend veilige isolasie voordat hulle aan bewegende of roterende komponente werk.
'n Geslote masjien moet nie outomaties aanvaar word dat dit aan 'n spesifieke masjinerieveiligheidsstandaard voldoen sonder ondersteunende dokumentasie nie.
13. Tegniese RFQ-kontrolelys vir oorsese kopers
'n Gedetailleerde kwotasieversoek help die verskaffer om te bepaal of die Mini CK-01R-konfigurasie die beoogde PCB-ontwerpe kan verwerk.
| Inligting benodig | Wat om te verskaf |
|---|---|
| PCB-materiaal | FR4, meerlaag of ander gespesifiseerde materiaal |
| Bordafmetings | Maksimum lengte, breedte en dikte |
| Gatpatroon | Boorlêer en vereiste diameters |
| Roeteringsgeometrie | Oorsig, gleuwe en interne kenmerke |
| Registrasievereiste | Gat-tot-omtrek toleransie |
| Gereedskaphoeveelhede | Vereiste boor- en freesgereedskap |
| Gereedskapafmetings | Snydiameter en skag inligting |
| Werkshouding | Voorkeur-ondersteuning vir toebehore of bord |
| Produksievolume | Panele per bondel of skof |
| Gehalte-inspeksie | FAI- en FAT-vereistes |
| Fabrieksnutsdienste | Elektriese, lug-, verkoelings- en ekstraksie- |
| Kommersiële vereistes | Hoeveelheid, afleweringsbestemming en ondersteuningsomvang |
Versoek 'n Mini CK-01R Tegniese Evaluering
CHIKIN CNC verskaf PCB-boor-, routing- en verwante vervaardigingstoerusting.
Die Mini CK-01R is relevant vir PCB-vervaardigers wat op soek is na 'n kompakte enkelspil-platform vir gekombineerde bewerkingsbedrywighede.
Voordat u koop, bevestig die presiese verskafde konfigurasie, gereedskapmagasynfunksies, werktafel en bruikbare beweging, gereedskaplengte-opsporingsprosedure en materiaalversoenbaarheid.
Hersien die CHIKIN CNC Mini PCB Boor- en Routmasjien .
Kontak CHIKIN CNC vir 'n Mini CK-01R monsterverwerkingsoorsig en kwotasie .
Verskaf u PCB-boorlêers, roete-oorsigte, materiaalspesifikasies en vereiste gat-tot-oorsig-toleransie vir 'n meer bruikbare tegniese assessering.
14. Gereelde vrae oor mini-PCB-boor- en freesmasjiene
1. Wat is PCB-boor-tot-roete-belyning?
Dit is die posisionele verhouding tussen geboorde gate en die kenmerke van die gefreesde bord. Behoorlike belyning help verseker dat voltooide borde ooreenstem met meganiese tekeninge en in hul beoogde samestellings pas.
2. Kan 'n enkelspilmasjien beide boor en freeswerk uitvoer?
Ja, wanneer die spil, gereedskap, beheerder en masjienkonfigurasie die vereiste bewerkings ondersteun. Die Mini CK-01R is gespesifiseer vir versoenbare boor- en freesgereedskap.
3. Wat is die gereedskapsmagasynkapasiteit van die Mini CK-01R?
Die verskafde MINI CK-01R-spesifikasie lys vyf gereedskapposisies. Ander CK-01R-konfigurasies kan verskil, dus moet die presiese aangehaalde variant bevestig word.
4. Watter spil gebruik die Mini CK-01R?
Die verskafde konfigurasie lys 'n 1.8 kW, 60 000 RPM waterverkoelde spil.
5. Wat is die werktafel se grootte?
Die gepubliseerde tafelafmetings is 350 × 350 mm. Die werklike bruikbare masjineringsomhulsel en toebehore-speling vereis afsonderlike bevestiging.
6. Waarborg gereedskaplengte-opsporing akkurate freesdiepte?
Nee. Dit ondersteun gereedskapopstellingmeting, maar die werklike freesdiepte hang ook af van die werkstukdatum, gereedskapverstelling, toebehore, masjienbeweging en verwerkingsomstandighede.
7. Watter boor- en freesgereedskapgroottes word ondersteun?
Die verskafde spesifikasie lys boorgereedskap van 0.5–6.35 mm en freesgereedskap van 0.8–3.175 mm, onderhewig aan die werklike houer- en toepassingsversoenbaarheid.
8. Kan boorwerk en freeswerk voltooi word sonder om die bord te verwyder?
'n Geskikte CNC-werkvloei kan beide bewerkings uitvoer met behulp van een beheerde werkstukopstelling. Werklike uitvoerbaarheid hang af van die toebehore, gereedskapveranderinge, program en vereiste masjineringsgeometrie.
9. Hoe moet vervaardigers die akkuraatheid van boor tot roete inspekteer?
Meet die posisies van die voltooide gat relatief tot die omtrek van die gefreesde bord, gleuwe en ander gespesifiseerde kenmerke met behulp van die goedgekeurde tekendatums en gekalibreerde inspeksietoerusting.
10. Hoe kan oorsese kopers 'n Mini CK-01R-kwotasie aanvra?
Verskaf die PCB-materiaal, bordafmetings, boorlêers, roeteringsgeometrie, gereedskapvereistes, gat-tot-omlyn-toleransies en verwagte produksievolume. Versoek bevestiging van die presiese masjienvariant en verteenwoordigende monsterverwerking.
Gevolgtrekking
Akkurate PCB-boor-tot-roete-belyning is noodsaaklik wanneer 'n vervaardigingsproses geboorde gate en gerigte bordkenmerke vereis om 'n beheerde posisionele verhouding te handhaaf.
Die CHIKIN CNC Mini CK-01R bied 'n gepubliseerde enkelspil-konfigurasie met 'n 60 000 RPM waterverkoelde spil, vyfposisie-gereedskapstydskrif, gereedskaplengte-opsporing en ±0,01 mm posisionering- en herhaalbaarheidspesifikasies.
Hierdie eienskappe bied 'n basis vir die evaluering van 'n kompakte CNC-werkvloei wat boorwerk en routing binne 'n beheerde opstelling kombineer.
Suksesvolle PCB-produksie hang egter van meer as masjienspesifikasies af.
Die werkstukdatum, toebehore-stabiliteit, gereedskaptoestand, gereedskapverstellings, verwerkingsvolgorde en inspeksie van die voltooide onderdeel beïnvloed alles die eindresultaat.
Vir PCB-prototipelaboratoriums en kleinskaalvervaardigers is die waardevolste aankoopbenadering om werklike gat-tot-omtrek-akkuraatheid te verifieer deur verteenwoordigende produksiemonsters te gebruik.
'n Gedokumenteerde eerste-artikel-inspeksie en Fabrieksaanvaardingstoets kan help bepaal of die gekose masjienkonfigurasie aan die vereiste vervaardigingsvoorwaardes voldoen.
Kontak CHIKIN CNC vir 'n Mini CK-01R Tegniese Evaluering en Kwotasie en deel u PCB-tekeninge, boorvereistes, roetepatrone en produksieteikens.
'n CNC-masjien wat rondom die volledige boor-tot-roete-werkvloei gekies word, kan 'n sterker fondament bied vir konsekwente, herhaalbare en ekonomiese kleinskaalse PCB-vervaardiging.




