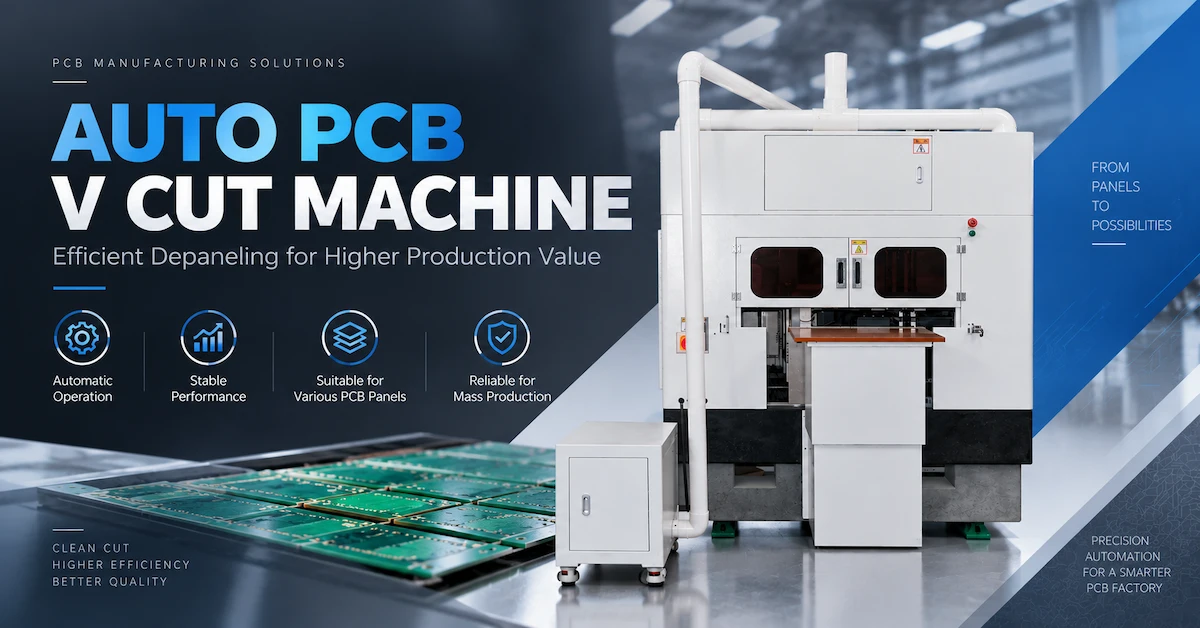
'n **Outomatiese PCB V-snymasjien** moet gekies word volgens die PCB-paneelontwerp, vereiste werking, snyerrangskikking, aanvaarbare bordspanning en produksievolume – nie net die aantal snyers wat in 'n produknaam gelys word nie.
Vir rigiede PCB-vervaardigers kan outomatiese V-snyverwerking konsekwente paneelvoorbereiding of -skeiding ondersteun wanneer die bordgeometrie en gereedskap geskik is. 'n Masjien wat ontwerp is om V-vormige groewe te skep, is egter nie noodwendig dieselfde as toerusting wat borde langs groewe skei wat reeds tydens vervaardiging gevorm is nie. Kopers moet daardie onderskeid vasstel voordat hulle kwotasies vergelyk.
Vier-snyer-, ses-snyer- en agt-snyer-konfigurasies kan verskillende produksiemoontlikhede bied, maar bykomende snyers lewer nie outomaties proporsioneel hoër deurset nie. Paneeluitleg, werklike gereedskapbetrokkenheid, laaityd, omskakeling, onderhoud en aanvaarbare bordopbrengs bepaal die finale resultaat.
Hierdie artikel verduidelik hoe om 'n outomatiese PCB V-snymasjien vanuit 'n ingenieurs- en aankoopperspektief te evalueer. Dit is bedoel vir PCB-fabriekeienaars, produksiebestuurders, prosesingenieurs, kontrak-elektronikavervaardigers en oorsese toerustingkopers wat 'n herhaalbare proses benodig eerder as 'n indrukwekkende spesifikasieblad.
1. Wat is 'n outomatiese PCB V-snymasjien?
'n Outomatiese PCB V-snymasjien is industriële toerusting wat gebruik word vir beheerde verwerking van PCB-panele langs gespesifiseerde V-vormige sny- of skeidingspaaie. Afhangende van die masjienontwerp, kan dit V-groewe in 'n stewige PCB-paneel skep, borde langs bestaande V-gleuwe skei, of 'n verwante outomatiese paneelverwerkingsoperasie ondersteun.
Die proses moet presies geïdentifiseer word omdat twee verskillende vervaardigingsfases dikwels met soortgelyke kommersiële terme beskryf word.
V-gleuwe: Skep van die groef
Tydens PCB-vervaardiging verwyder 'n V-gleuwemasjien materiaal langs voorafbepaalde reguit lyne, tipies met behulp van hoekige snygereedskap.
In 'n konvensionele dubbelsydige V-gleuweproses word materiaal van die boonste en onderste oppervlaktes verwyder terwyl 'n beheerde dikte materiaal tussen die groewe oorbly.
Hierdie oorblywende materiaal word algemeen die residuele web genoem.
Die funksie daarvan is belangrik: die paneel moet voldoende stabiel bly tydens hantering en montering terwyl die individuele borde steeds in die toepaslike produksiestadium geskei kan word.
As die groef te vlak is, kan die latere skeidingsoperasie oormatige krag vereis. As die groef te diep is, kan die paneel bros word tydens vervoer, soldeerpasta-drukwerk, komponentplasing of ander hanteringsprosesse.
Die korrekte oorblywende web is dus 'n vervaardigingspesifikasie, nie bloot 'n masjieninstelling nie.
Depaneling: Skei van voorheen gekerfde borde
'n PCB-depanelingmasjien voer 'n ander bewerking uit.
Dit skei individuele stroombaanborde van 'n paneel nadat die V-kerf reeds vervaardig is. Afhangende van die toerusting, kan dit 'n rollem, beheerde skuifaksie of 'n ander begeleide skeidingsmeganisme behels.
Die doelwit is nie om die oorspronklike kerfgeometrie te vervaardig nie. Dit is om die paneel te verdeel terwyl die borddefleksie, randskade en meganiese laste wat na nabygeleë komponente oorgedra word, beheer word.
Vir 'n saamgestelde PCB kan hierdie laste veral belangrik wees, want oormatige buiging kan soldeerverbindings, keramiekkondensators of ander spanningsensitiewe kenmerke naby die skeidingslyn beïnvloed.
Waarom hierdie onderskeid saak maak wanneer toerusting gekoop word
Sommige verskaffers gebruik terme soos PCB V-snymasjien, PCB V-skerfmasjien, PCB V-groefmasjien en PCB-skeier oor soortgelyke produklyste.
Hierdie name alleen bepaal nie wat die toerusting fisies doen nie.
Voordat u koop, vra die vervaardiger om te identifiseer:
-
Of die masjien 'n nuwe groef skep of 'n bestaande een skei.
-
Of verwerking voor of na komponent plaasvind samestelling.
-
Of die masjien van een oppervlak of albei oppervlaktes sny.
-
Of verskeie snyers gelyktydig of opeenvolgend werk.
-
Of die masjien voltooide, gevulde PCB-samestellings ondersteun.
-
Of die gekwoteerde konfigurasie die vereiste voedings-, posisionerings- en ekstraksiestelsels insluit.
CHIKIN CNC bied toerusting onder beide V-sny- en PCB-skeidingsterminologie aan. Kopers kan hul PCB V-sny- en ontpaneeltoerustingopsies hersien en bevestiging van die beoogde bedryfsmeganisme vir elke model aanvra.
Praktiese aanbeveling: Vra vir 'n bedryfsvideo wat die werklike snyer-tot-bord-interaksie wys, nie net die buitekant van die masjien nie. 'n Voorbeelddemonstrasie met jou eie paneel is nuttiger as 'n generiese produkfoto.
2. Wanneer is outomatiese PCB V-sny-verwerking die regte keuse?
Outomatiese V-sny-toerusting is die mees relevante wanneer PCB-paneelgeometrie konsekwente, herhaalbare verwerking langs gedefinieerde reguit lyne toelaat.
Styf FR4-panele met herhaalde reghoekige borduitlegte is algemene kandidate. Bordmateriaal alleen bepaal egter nie geskiktheid nie. Die paneeltekening, verwerkingsfase, kerfgeometrie en finale monteringsvereistes moet ook hersien word.
| PCB-produksievereiste | V-sny geskiktheid | Hoofoorweging |
|---|---|---|
| Herhaalde reghoekige stewige PCB-panele | Dikwels geskik | Reguit kerflyne en herhaalbare posisionering |
| Groot hoeveelhede identiese paneelontwerpe | Potensiële voordelig | Oorskakelfrekwensie en effektiewe siklustyd |
| Meerlaag stewige FR4-panele | Hang af van konstruksie | Plaaddikte, oorblywende web en interne koperspeling |
| Gemeng PCB-ontwerpe met gereelde omskakelings | Vereis evaluering | Opsteltyd kan outomatiseringsvoordele verminder |
| Onreëlmatige of geboë bordomtrek | Dikwels ongeskik vir konvensionele reguitlyn-kerfwerk | CNC-roetering of lasersny mag meer gepas wees |
| Buigsame PCB-panele | Oor die algemeen nie die voorkeur V-kerfwerktoepassing nie | Buigsame materiale vereis verskillende skeidingsgedrag |
| Bevolkte borde met komponente naby die kerfwerk | Vereis spesiale versigtigheid | Meganiese spanning tydens skeiding |
| Metaalkern-PCB-panele | Vereis spesifieke verifikasie | Materiaal-, lem-, groef- en prosesversoenbaarheid |
Hoëvolume rigiede PCB-vervaardiging
Vir fabrieke wat herhaalde rigiede PCB-paneelformate produseer, kan outomatisering help om die verhouding tussen paneelposisionering, snygereedskap, operateuraksies en inspeksievereistes te standaardiseer.
'n Fabriek wat dieselfde paneel deur verskeie produksieskofte vervaardig, kan baat vind by 'n stabiele, herhaalbare opstelling.
Die waarde kom van die vermindering van prosesvariasie en onnodige hantering - nie net die verhoging van masjienspoed nie.
As die produksieskedule elke paar uur verander, kan 'n meer buigsame konfigurasie met laer opstellingskompleksiteit beter effektiewe uitset lewer.
Elektroniese montering en EMS-produksie
Kontrak-elektronikavervaardigers ontvang gereeld PCB-panele wat reeds deur die kaalbordvervaardiger gemerk is.
Hul vereiste kan finale bordskeiding na SMT-montering wees eerder as groef vorming.
In hierdie situasie moet die aankoopspan die ontpaneelmeganisme, komponentspeling, paneelondersteuning en aanvaarbare meganiese spanning evalueer.
Toerusting wat geskik is vir V-sny van kaalborde moet nie outomaties as geskik beskou word vir die skeiding van bevolkte PCBA's nie.
LED- en industriële beheer-PCB-produksie
LED-drywers, industriële beheerders, kommunikasie-elektronika en soortgelyke produkte kan herhaalde reghoekige PCB-panele gebruik.
Hierdie toepassings kan relevant wees vir outomatiese V-snyverwerking wanneer paneelontwerp en materiaalversoenbaarheid dit toelaat.
Toepassings wat aluminium-gebaseerde substrate, buitengewoon dik borde of temperatuurgevoelige samestellings behels, vereis egter afsonderlike prosesverifikasie.
Wanneer 'n ander snymetode beter is
V-sny is nie die universele oplossing vir PCB-singulasie nie.
Vir onreëlmatige profiele, interne openinge, geboë buitelyne of ingewikkelde roetepaaie, kan 'n CNC-roeteproses groter geometriese buigsaamheid bied.
Vir delikate buigsame stroombane, Nie-kontak lasersny kan die moeite werd wees om te evalueer, mits die materiaal- en termiese effekte behoorlik gevalideer word.
CHIKIN CNC se PCB-ontpanelingsmetode-keusegids bied addisionele konteks vir die evaluering van verskillende skeidingsbenaderings.
3. Begin met PCB-paneelgeometrie, nie die masjienkatalogus nie
Een van die duurste toerustingkeusefoute is om kwotasies aan te vra voordat die paneelontwerp bevestig word.
'n Outomatiese PCB V-snymasjien kan slegs konsekwent presteer wanneer die paneelgeometrie en masjienvermoëns versoenbaar is.
Die ingenieursoorsig moet verskeie veranderlikes dek.
PCB-materiaal en stapel
Identifiseer die basismateriaal, algehele dikte, laagstruktuur en enige spesiale kenmerke.
'n Eenvoudige tweelaag-starre bord en 'n dik meerlaag-starre bord mag verskillende gereedskapstoestande, groefontwerp en inspeksiekriteria vereis.
Interne koperlae, koper-tot-rand-spasiëring en materiaalgedrag moet in ag geneem word wanneer die toelaatbare groefdiepte gedefinieer word.
Die teenwoordigheid van koper naby die kerflyn kan addisionele ontwerp- en kwaliteitsrisiko's inhou.
Paneellengte en -breedte
Die maksimum PCB-paneelafmetings moet by die masjien se werklike verwerkings- en laai-omhulsel pas.
Kopers moet onderskei tussen:
-
Maksimum ondersteunde paneelafmetings.
-
Bruikbare snylengte.
-
Vryhoogte van toebehore of vervoerband.
-
Vereistes vir paneelrand.
-
Beskikbare posisioneringsbeweging.
-
Ruimte benodig vir laai en aflaai.
'n Masjien kan 'n paneel fisies aanvaar terwyl dit nie voldoende beweging of gereedskapspeling vir 'n spesifieke groefrangskikking het nie.
Skerplynligging en oriëntasie
'n Konvensionele V-kerfproses is die eenvoudigste wanneer groewe deurlopende reguit lyne volg.
Belangrike vrae sluit in of die masjien longitudinale en dwars kerwe verwerk, of die paneel geroteer moet word, en of die vereiste kerflyne sonder inmenging bereik kan word.
'n Paneel wat verskeie nou gespasieerde kerflyne bevat, kan verskillende vereistes skep as 'n paneel met een sentrale skeidingslyn.
Die koper moet 'n meganiese tekening verskaf wat die kerfliggings toon, eerder as om slegs op die bord se eksterne afmetings staat te maak.
Komponent- en koperspeling
Wanneer finale skeiding na montering plaasvind, kan komponente naby die kerflyn meganiese spanning ervaar.
Keramiekkondensators, sekere soldeerverbindings en ander meganies sensitiewe kenmerke verdien besondere aandag.
Spaarvereistes hang af van die paneelkonstruksie en die werklike skeidingsproses. 'n Universele minimum afstand moet nie aanvaar word sonder om die relevante ontwerpvereistes te hersien nie.
Residuele webdikte
Vir 'n vereenvoudigde dubbelsydige kerfgeometrie:
Residuele webdikte = PCB-dikte ≤ boonste groefdiepte ≤ laer groefdiepte
Byvoorbeeld, die verhouding toon dat veranderinge in enige groefdiepte die materiaal wat tussen die groewe oorbly, beïnvloed.
Dit is 'n geometriese uitdrukking, nie 'n aanbevole prosesinstelling nie.
Die werklike aanvaarbare webdikte hang af van PCB-konstruksie, kliëntspesifikasies, hanteringsvereistes en die daaropvolgende skeidingsmetode.
Dit moet geverifieer word deur middel van meting- en produksietoetse.
Paneelondersteuning en platheid
'n Paneel wat buig, skuif of vibreer tydens verwerking, kan inkonsekwente resultate lewer, selfs wanneer die snyer self akkuraat geposisioneer is.
Die masjien moet die PCB voldoende ondersteun vir die beoogde werking.
Vra hoe die toerusting paneelvervorming, randondersteuning, klemdruk en beweging tydens sny bestuur.
Hierdie besonderhede het dikwels 'n groter invloed op die werklike produksiekwaliteit as die voorkoms van die masjienomhulsel.
4. Hoeveel Snyers Benodig Jy: Enkel, Vier, Ses of Agt?
Die aantal snyers is 'n belangrike kommersiële vergelyking, maar dit moet nooit as 'n direkte meting van produksiekapasiteit beskou word nie.
Die eerste vraag is hoe die snyers gerangskik en gebruik word.
'n Masjien met verskeie snyers kan verskillende posisies in een siklus verwerk, opeenvolgende bewerkings uitvoer of gereedskap met verskillende funksies gebruik. Die werklike rangskikking moet vanaf die masjienkonfigurasie bevestig word.
CHIKIN CNC bied tans enkel-snyer en verskeie multi-snyer produk opsies aan.
Enkel-snyer PCB V-snymasjien
Die Enkel-snyer PCB V-snymasjien is die moeite werd om te evalueer wanneer 'n fabriek eenvoudige werking, laer proseskompleksiteit of buigsame hantering van verskillende paneeltake prioritiseer.
Vir laer-volume produksie kan die hoof ekonomiese voordeel wees om onnodige masjienkompleksiteit te vermy.
'n Enkel-snyer konfigurasie kan ook nuttig wees wanneer die aantal skeidingspaaie beperk is.
'n Eenvoudiger snyrangskikking beteken egter nie outomaties dat die masjien 'n laer totale koste het nie. Die kwotasie, toebehore, omskakelingsvereistes en beskikbare outomatiseringsfunksies moet steeds hersien word.
4 Snyer Outomatiese PCB V Snymasjien
Die 4 Snyer Outomatiese PCB V Snymasjien is geposisioneer binne CHIKIN se multi-snyer toerustingreeks.
Hierdie opsie kan relevant wees wanneer die fabriek 'n meer herhaalbare produksiestasie benodig en genoeg werklas verwag om 'n multi-snyer rangskikking te regverdig.
Die vervaardiger se gepubliseerde produkbeskrywing identifiseer 'n ingeslote industriële konfigurasie en beklemtoon beheerde V-sny verwerking.
Voordat u hierdie toerusting kies, versoek bevestiging van die werklike snyer rangskikking, of snyerposisies verstelbaar is, ondersteunde paneelformate en gemete verwerkingstyd.
6 Snyer Outomatiese PCB V Snymasjien
Die 6 Snyer Outomatiese PCB V Snymasjien word aangebied as 'n ingeslote industriële verwerkingsstelsel vir herhaalbare PCB-paneelbedrywighede.
Die produkbladsy beskryf 'n raakskerm-koppelvlak, 'n statusaanwyser en 'n bewaakte werkarea.
Vir verkrygingspanne is hierdie kenmerke relevant vir daaglikse werking, maar die kritieke vrae bly die bedryfsmeganisme, gereedskapbetrokkenheid, beskikbare snyomhulsel, onderhoudsbehoeftes en haalbare siklustyd.
Die nommer ses moet nie geïnterpreteer word as bewys van ses onafhanklike verwerkingsbane nie.
8 Snyer Outomatiese PCB V Snymasjien
Die 8 Snyer Outomatiese PCB V Snymasjien is nog 'n opsie vir kopers wat herhalende rigiede PCB evalueer. verwerking.
Die produkbeskrywing beklemtoon veelvuldige snyers, ingeslote werking, beheerde laai en konsekwente verwerking.
Dit maak dit die moeite werd om te oorweeg vir groter of meer herhalende werkladings, onderhewig aan tegniese validering.
Voordat die koper in 'n masjien met 'n hoër snytelling belê, moet hy bepaal of die paneelgeometrie die beskikbare snyerreëling werklik kan benut.
Andersins kan ekstra hardeware aankoop- en onderhoudskoste byvoeg sonder om 'n betekenisvolle toename in aanvaarde uitset te lewer.
Vergelykingstabel vir veelvuldige snyers
| CHIKIN-produkopsie | Gepubliseerde snyerbenaming | Potensiële aankoopscenario | Wat geverifieer moet word |
|---|---|---|---|
| Enkele snyer | 1 snyer | Buigsame of laer-volume paneel bedrywighede | Verwerkingsmeganisme, paneelreeks, siklustyd |
| 4 Snyers Outomaties | 4 snyers | Herhaalde take wat multi-snyer verwerking vereis | Snyer posisionering, gelyktydige werking, omskakeling |
| 6 Snyers Outomaties | 6 snyers | Produksie-georiënteerde paneelverwerking | Werklike snyerbenutting, deurset, gereedskaptoegang |
| 8 Snyers Outomaties | 8 snyers | Hoë herhaling en potensieel veeleisende uitsetvereistes | Effektiewe kapasiteit, snyer uitleg, onderhoud en ROI |
Die tabel identifiseer gepubliseerde produkkonfigurasies en moontlike evalueringscenario's. Dit verteenwoordig nie geverifieerde spoed, akkuraatheid, snyeronafhanklikheid of kapasiteitsranglys nie.
Vir 'n breër vergelyking, sien CHIKIN CNC se enkelsnyer teenoor outomatiese PCB V-sny-gids.
Koperaanbeveling: Versoek een vergelykbare monsterverwerkingstoets vir elke kortlyskonfigurasie. Die wenmasjien is die een wat aanvaarbare borde teen die vereiste tempo met hanteerbare bedryfskoste produseer.
5. Hoe om Werklike Produksiedeurset te Bereken
Baie toerustingvergelykings fokus op 'n nominale masjienspoed sonder om die volledige produksiesiklus in ag te neem.
Vir industriële kopers is die belangrike maatstaf die aantal aanvaarbare panele of individuele borde wat gedurende 'n werklike bedryfsperiode vervaardig word.
'n Masjien kan die groef vinnig verwerk, maar tyd verloor tydens laai, belyning, aflaai, inspeksie of omskakeling.
Bereken die volledige siklus
'n Vereenvoudigde produksiesiklus kan uitgedruk word as:
Totale siklustyd = Laai + Posisionering + Sny/Skeiding + Aflaai + Ander herhalende siklusaktiwiteite
Waar bewerkings oorvleuel, moet die werklike verloopte tyd gemeet word eerder as om bloot onafhanklike taakduur by te voeg.
Vir 'n multi-snyermasjien moet die snykomponent sy werklike bedryfsvolgorde en die aantal gereedskap wat effektief gebruik word, weerspieël.
Bereken effektiewe uurlikse uitset
'n Praktiese berekening is:
Effektiewe panele/uur = (3 600 &deel; gemete siklustyd in sekondes) &keer; bedryfsbeskikbaarheid
Om aanvaarbare individuele borde te skat:
Aanvaarde borde/uur = Effektiewe panele/uur &keer; Borde per paneel &keer; Eerste-deurgang opbrengs
Beskou 'n hipotetiese produksievoorbeeld:
| Veranderlike | Illustratiewe aanname |
|---|---|
| Totale gemete siklustyd | 30 sekondes per paneel |
| Bedryfsbeskikbaarheid | 80% |
| Individuele borde per paneel | 8 |
| Aanvaarbare eerste-deurgang opbrengs | 98% |
Berekening:
3 600 ÷ 30 = 120 teoretiese panele/uur
120 × 0.80 = 96 effektiewe panele/uur
96 × 8 × 0.98 = ongeveer 753 aanvaarde borde/uur
Hierdie voorbeeld demonstreer slegs 'n berekeningsmetode. Dit is nie 'n gepubliseerde prestasieresultaat vir enige CHIKIN-model nie.
Dieselfde formule kan toegepas word op gemete proefresultate van verskillende masjiene.
Waarom meer snyers nie hoër uitset waarborg nie
Gestel twee masjiene het verskillende snyertellings, maar verwerk dieselfde paneel.
Die masjien met meer snyers kan snytyd verminder. As laai, posisionering en aflaai egter die grootste deel van die siklus in beslag neem, kan die verbetering in totale uitset baie kleiner wees as verwag.
Net so kan gereelde produkveranderinge benutting verminder as die multi-snyer-reëling meer tyd benodig om te herkonfigureer.
Kopers moet dus die volgende versoek:
-
Gemete volledige siklustyd.
-
Aantal PCB-panele wat tydens die toets verwerk is.
-
Werklike bordhoeveelheid per paneel.
-
Oorskakeltyd tussen verskillende produkte.
-
Operateur-intervensies per produksieperiode.
-
Oorsake van stilstandtyd.
-
Skrot en herbewerking resultate.
-
Snyervervangings- of aanpassingsfrekwensie.
Hierdie metings bied 'n meer bruikbare aankoopvergelyking as 'n bewering soos "hoëspoed-outomatiese produksie."
6. Tegniese Spesifikasies Wat Die Meeste Saak
Nie elke Auto PCB V-snymasjien produkbladsy verskaf 'n volledige, teksgebaseerde spesifikasieblad nie.
CHIKIN se publiek toeganklike V-sny lyste stel nie 'n konsekwente stel geverifieerde numeriese spesifikasies oor die enkel-, vier-, ses- en agt-snyer konfigurasies nie.
Kopers moet dus 'n modelspesifieke tegniese datablad aanvra voordat hulle verbintenisse aangaan.
| Spesifikasie | Waarom dit saak maak | Aanbevole verifikasie |
|---|---|---|
| Maksimum en minimum paneelgrootte | Bepaal bordversoenbaarheid | Tekeninghersiening en voorbeeldpastoets |
| Ondersteunde borddikte | Beïnvloed snyerbetrokkenheid en gereedskap | Toets verteenwoordigende minimum en maksimum diktes |
| Prosestipe | Onderskei tussen kerfwerk en skeiding | Bedryfsdiagram en masjiendemonstrasie |
| Snyerhoeveelheid en rangskikking | Beïnvloed moontlike prosesvolgorde | Gereedskapuitlegtekening |
| Snyermateriaal en geometrie | Beïnvloed snygedrag en slytasie | Gereedskapspesifikasie en vervangingsprosedure |
| Groefdiepte of skeidingsbeheer | Beïnvloed die kwaliteit van die afgewerkte bord | Gemete produksie monsters |
| Posisioneringsmetode | Beïnvloed belyning en herhaalbaarheid | Herhaalde paneelproewe |
| Voeding en hantering | Beïnvloed siklustyd en arbeid | Volledige sikluswaarneming |
| Krag- en nutsvereistes | Bepaal fabrieksverenigbaarheid | Finale elektriese en nutstekening |
| Ekstraksievereistes | Beïnvloed prosesskoonheid | Nutsvereistespesifikasie en bedryfsdemonstrasie |
| Operateurkoppelvlak | Beïnvloed opstelling en oorskakeling | HMI-demonstrasie |
| Veiligheidskenmerke | Beïnvloed veilige werking en voldoening | Beskerming en interlock-hersiening |
| Masjienafmetings en -gewig | Bepaal installasie-uitvoerbaarheid | Goedgekeurde algemene rangskikkingstekening |
| Sagteware- en dataversoenbaarheid | Beïnvloed programmering en integrasie | Lêer- en koppelvlakverifikasie |
Hierdie is RFQ-vereistes, nie bewerings dat elke gelyste kenmerk in elke masjien ingesluit is nie.
Snygeometrie en lemtoestand
Snykwaliteit word beïnvloed deur die toestand en geometrie van die werkstuk gereedskap.
Afhangende van die proses, kan relevante veranderlikes lemhoek, randtoestand, belyning, snybetrokkenheid en voergedrag insluit.
'n Verslete gereedskap kan snykragte verhoog, laminaatrande beskadig of inkonsekwente groewe produseer.
Vra die vervaardiger hoe snyers geïnspekteer, vervang, belyn en in stand gehou word.
Posisionering en herhaalbaarheid
Masjienposisionering moet onder werklike verwerkingsomstandighede geëvalueer word.
'n Indrukwekkende beheerresolusie waarborg nie dieselfde akkuraatheid op die voltooide PCB nie.
Paneelstyfheid, gereedskaptoestand, toebehorebelyning en meganiese gedrag beïnvloed almal die finale resultaat.
In plaas daarvan om 'n algemene akkuraatheidsverklaring te aanvaar, definieer die meetpunte en aanvaardingstoleransies in die aankoopspesifikasie.
Omskakelvermoë
As die fabriek verskillende PCB-ontwerpe verwerk, kan omskakelingsdoeltreffendheid 'n beslissende faktor wees.
Vra hoe operateurs snyerspasiëring verander, toebehore, verwerkingsprogramme en posisioneringsverwysings.
'n Masjien met 'n laer nominale spoed maar korter omskakelings kan 'n meer komplekse masjien in 'n hoëmengselproduksieomgewing oortref.
7. Hoe Outomatiese V-Sny Verwerking PCB Kwaliteit Beïnvloed
Die doel van outomatisering is nie bloot om materiaal vinniger te verwyder of borde te verdeel nie.
Die proses moet die elektriese, meganiese en dimensionele vereistes van die PCB behou.
Verskeie kwaliteitsrisiko's moet oorweeg word tydens toerustingkeuse en kwalifikasie.
Inkonsekwente groefdiepte
As die groefdiepte langs die paneel wissel, kan die oorblywende web ook wissel.
Dit kan inkonsekwente skeidingsgedrag, voortydige paneelbreuk of oormatige krag tydens finale ontpaneling veroorsaak.
Potensiële bydraende faktore sluit in materiaaldikte-variasie, posisioneringsfoute, snyer-slytasie, paneelvervorming en onstabiele ondersteuning.
'n Praktiese inspeksieplan moet verteenwoordigende posisies langs die groef meet, nie net een punt nie.
Randbrame en laminaatskade
Ongeskikte gereedskap- of prosestoestande kan brame, growwe kante of gelokaliseerde skade.
Vir rigiede laminaat kan oormatige meganiese kragte ook bydra tot krake of delaminasie.
Kopers moet verteenwoordigende monsters inspekteer met behulp van die metodes wat deur hul kwaliteitstelsel vereis word.
'n Visueel gladde rand alleen toon moontlik nie dat interne skade afwesig is nie.
Verkeerde boonste en onderste groewe
Vir dubbelsydige kerfwerk maak die verhouding tussen die twee groefposisies saak.
As die groewe verskuif is, mag die gevolglike oorblywende materiaal nie by die beoogde ontwerp pas nie.
Dit moet in ag geneem word in die prosesspesifikasie en monsterinspeksieplan.
Oormatige spanning tydens skeiding
Depaneling dra meganiese kragte oor na die bord.
As die bord oormatig buig, kan sensitiewe komponente en soldeerverbindings skadelike spanning ervaar.
Die toepaslike toetsmetode hang af van die produk se betroubaarheidsvereistes.
Vir hoër-betroubare samestellings, kan die kliënt addisionele spanningsevaluering, vergrote inspeksie of elektriese toetsing spesifiseer.
Deeltjiegenerering en -kontaminasie
Meganiese sny kan deeltjies genereer wat toepaslik bestuur moet word.
Die ekstraksiereëling, skoonmaakpraktyke en werkarea-ontwerp moet versoenbaar wees met die produksieomgewing.
'n Geslote kabinet is nuttig, maar die teenwoordigheid van 'n omhulsel alleen bewys nie 'n spesifieke vlak van stofinsluiting of ekstraksieprestasie nie.
Praktiese kwaliteitsbeheer-kontrolelys
| Inspeksiepunt | Wat die ingenieur moet evalueer |
|---|---|
| Groefgeometrie | Korrekte ligging, diepte en konsekwentheid |
| Residuele web | Ooreenstemming met die goedgekeurde paneel spesifikasie |
| Groefbelyning | Boonste/onderste padverhouding waar van toepassing |
| Afgewerkte rand | Braam, skyfies, ruheid en sigbare laminaatskade |
| Paneelstabiliteit | Voldoende sterkte voor die beoogde skeidingsfase |
| Skeidingsgedrag | Beheerde wegbreek sonder oormatige buiging |
| Komponenttoestand | Geen onaanvaarbare krake, beweging of soldeerlasskade nie |
| Herhaalbaarheid | Stabiele resultate oor verteenwoordigende produksie monsters |
Inspeksie-aanvaardingslimiete moet afkomstig wees van die kliënt se tekening, toepaslike produkvereistes en ooreengekome kwalifikasieplan.
Vir rigiede gedrukte borde kan relevante IPC-ontwerp-, werkverrigting- en aanvaarbaarheidsdokumente die breër kwaliteitstelsel inlig. Die aankoopspesifikasie moet egter die toepaslike uitgawes en vereistes identifiseer. Nakoming kan nie afgelei word van die masjien se produkkategorie nie.
8. Fabrieksaanvaardingstoetsing: Wat oorsese kopers moet vereis
Fabrieksaanvaardingstoetsing, of FAT, is een van die sterkste maniere om toerustingaankooprisiko te verminder.
'n Koper moet nie uitsluitlik staatmaak op foto's, 'n kort promosievideo of 'n ongekwalifiseerde maksimumspoedsyfer nie.
Die aanvaardingsproses moet demonstreer of die toerusting die koper se werklike PCB-panele volgens 'n ooreengekome standaard kan verwerk.
Fase 1: Keur die toepassingspesifikasie goed
Voor FAT moet die koper en verskaffer ooreenkom oor:
-
Beoogde werking: V-skerping of finale skeiding.
-
PCB-materiaal en stapel.
-
Verteenwoordigende paneeltekeninge.
-
Plaatdikte en dimensionele limiete.
-
Vereiste groef- of skeidingseienskappe.
-
Verwagte produksietempo.
-
Inspeksiemetodes.
-
Aanvaarbare defekkriteria.
-
Vereiste masjienhulpmiddels.
-
Veiligheids- en bedryfsvereistes.
Sonder hierdie ooreenkoms kan beide partye 'n suksesvolle toets anders interpreteer.
Stadium 2: Toets verteenwoordigende produksiemonsters
Gebruik panele wat werklike produksie verteenwoordig, nie net die maklikste ontwerp om te verwerk nie.
Waar relevant, sluit 'n tipiese paneel en 'n meer veeleisende paneel binne die voorgestelde bedryfsreeks in.
Die toets moet goedgekeurde gereedskap, realistiese operateurprosedures en dieselfde proseskonfigurasie gebruik wat vir aflewering bedoel is.
As die verskaffer verskeie verskillende masjienkonfigurasies voorstel, toets dit onder vergelykbare toestande.
Stadium 3: Teken volledige siklusprestasie aan
Neem die hele produksievolgorde waar.
Meet laai, posisionering, verwerking, aflaai en enige herhalende vertragings.
Teken aan of die masjien met een operateur werk, gereelde handmatige aanpassings benodig of onderbrekings ervaar.
'n Losstaande snytyd-eis moet nie vervang word vir volledige produksiesiklusdata nie.
Stadium 4: Inspekteer voltooide monsters
Inspekteer die verwerkte panele met behulp van die ooreengekome metode.
Dit kan dimensionele meting, visuele inspeksie, groefdeursnitte, randinspeksie en skeidingstoetsing behels.
Indien gemonteerde borde verwerk word, kan die kwalifikasieplan ook kontroles vereis wat verband hou met komponentspanning of funksionele prestasie.
Stadium 5: Hersien onderhoud en veiligheid
Bevestig dat die verskaffer roetine snyervervanging, skoonmaak, opstelling en fouthantering demonstreer.
Verifieer die gespesifiseerde beskermings- en veiligheidsfunksies, insluitend noodstoppe en vergrendelings waar van toepassing.
Veiligheidstoestelle moet getoets word volgens die goedgekeurde prosedure sonder om beskermende funksies te omseil.
FAT-aanvaardingsmatriks
| Toetsitem | Bewyse versoek | Aanvaardingsbasis |
|---|---|---|
| Masjien konfigurasie | Toerustingkontrolelys en tegniese tekeninge | Goedgekeurde aankoopspesifikasie |
| Paneelversoenbaarheid | Verteenwoordigende paneelproef | Ooreengekome monsterlys |
| Verwerkingskwaliteit | Inspeksieverslag en behoue monsters | Klantgedefinieerde toleransies |
| Siklustyd | Aangetekende volledige siklusmetings | Ooreengekome uitsetdoelwit |
| Herhaalbaarheid | Resultate van herhaalde verwerking | Goedgekeurde statistiese of dimensionele kriteria |
| Snyeronderhoud | Gedemonstreerde vervangingsprosedure | Goedgekeurde onderhoudsvereistes |
| Veiligheidswerking | Funksionele verifikasierekord | Toepaslike veiligheidsvereistes |
| Operateuropleiding | Opleidingsdemonstrasie of -rekords | Kontrakomvang |
| Dokumentasie | Handleidings, tekeninge en onderdelelys | Afleweringskontrolelys |
'n FAT waarborg nie outomaties toekomstige produksieprestasie nie, maar dit bied 'n gedokumenteerde basis vir toerustingaanvaarding.
Vir kopers Die invoer van masjinerie, die behoud van video's, meetrekords, monsteridentifiseerders en getekende verslae kan ook help om tegniese vrae na aflewering op te los.
9. Produksielynintegrasie en fabrieksvereistes
'n Outomatiese PCB V-snymasjien moet geëvalueer word as deel van 'n algehele PCB-produksieproses, nie as 'n geïsoleerde kabinet nie.
'n Tegnies geskikte masjien kan steeds 'n bottelnek word as die laai-reëling, nutsvereistes of onderhoudstoegang nie by die fabriek pas nie.
Bepaal waar die masjien hoort
As die toerusting V-tellings tydens PCB-vervaardiging skep, moet die ligging daarvan ooreenstem met die goedgekeurde bordvervaardigingsvolgorde.
As dit bevolkte PCB-panele skei, moet die installasie in lyn wees met die SMT- en stroomaf-monteringswerkvloei.
Daardie onderskeid bepaal hoe panele die werkarea binnegaan en verlaat en watter hanteringsmaatreëls nodig is.
Alleenstaande versus inlynwerking
'n Alleenstaande masjien kan gepas wees wanneer produksiehoeveelhede matig is of take gereeld verander.
Inlynwerking kan aantreklik word wanneer die fabriek herhaalbare oordragte tussen gekoppelde produksiefases benodig.
Maar, Inlyn-integrasie vereis meer as om 'n vervoerband langs die masjien te plaas.
Kopers moet die paneeloordraghoogte, rigting, handskudseine, foutgedrag, stroomop- en stroomaf-bufferkapasiteit, en enige vereiste kommunikasie-koppelvlakke bevestig.
Moenie aanvaar dat 'n masjien SMEMA, MES-konnektiwiteit, strepieskodeopsporing of ander koppelvlakke ondersteun nie, tensy die spesifieke konfigurasie bevestig is.
Fabrieksnutsdienste en werksomgewing
Voor aflewering, versoek die installasievereistes vir die werklike model.
Belangrike inligting sluit in elektriese toevoer, saamgeperste lug indien nodig, onttrekkingsverbindings, vloerbelasting, toegangsvryhoogtes en enige gespesifiseerde omgewingslimiete.
Die verskaffer moet ook die masjienafmetings en dienstoegangsuitleg verskaf.
Vir internasionale projekte, verifieer plaaslike elektriese versoenbaarheid en toepaslike masjienveiligheidsverpligtinge voor versending.
Operateuropleiding en -onderhoud
Opleiding moet masjienopstelling, normale werking, snyerhantering, skoonmaak, alarms en roetine dek. inspeksies.
Onderhoudbeplanning moet die identifisering van onderdele, prosedures vir die vervanging van gereedskap, dokumentasie en ondersteuningsreëlings insluit.
Hierdie items moet in die kommersiële oorsig ingesluit word eerder as om eers bespreek te word nadat die masjien aankom.
10. Totale Koste van Eienaarskap: Kyk Verder as die Aankoopprys
Toerustingkopers vergelyk gereeld kwotasies sonder om die koste van die vervaardiging van 'n aanvaarbare PCB te bereken.
Vir 'n billike vergelyking moet kapitaalkoste geëvalueer word saam met werklike produktiwiteit, gereedskapverbruik, arbeid, stilstandtyd en kwaliteitsverliese.
Hoof eienaarskapskostekategorieë
| Kostekategorie | Voorbeelde |
|---|---|
| Aanvanklike belegging | Masjien, vereiste opsies, toebehore en installasie |
| Gereedskap | Snyers, vervangingsgereedskap, belyning en onderhoud |
| Arbeid | Laai, aflaai, inspeksie, opstelling en omskakeling |
| Nutsdienste | Elektrisiteit, saamgeperste lug en ekstraksie |
| Onderhoud | Voorkomende diens, verbruiksgoedere en onderdele |
| Gehalteverliese | Skroot, herbewerking, randdefekte en beskadigde samestellings |
| Produksie-onderbrekings | Onbeplande stilstand en vertraagde bestellings |
| Ondersteuning en opleiding | Operateuropleiding en tegniese bystand |
Bereken koste per aanvaarbare bord
'n Vereenvoudigde vergelyking is:
Koste per aanvaarde bord = Totaal relevante bedryfskoste &deel; Totale aanvaarde borde
Vir langertermyn vergelykings, ken die masjien se kapitaalkoste toe oor die veronderstelde eienaarskapstydperk en verwagte produksievolume.
Sluit dieselfde kostekategorieë in vir elke masjien op die kortlys.
'n Laerprysmasjien kan ekonomies wees as dit gemaklik aan produksievereistes voldoen.
'n Hoërprys multi-snyermodel kan geregverdig word as gedokumenteerde produktiwiteitswinste, laer afval of verminderde hanteringskoste die bykomende belegging verreken.
Geen van die uitkomste moet voor toetsing aanvaar word nie.
Evalueer die koste van omskakelings
'n Fabriek wat dieselfde bord heeldag produseer, kan baat vind by 'n geoptimaliseerde vaste opstelling.
'n Hoë-mengsel EMS-operasie kan meer omgee vir vinnige toebehoreveranderings en eenvoudige programmering.
Om daardie rede is produksieskedule en produkverskeidenheid noodsaaklike dele van toerustingkeuse.
Die korrekte aankoopdoelwit is nie die laagste kwotasie of die maksimum aantal snyers.
Dit is die laagste volhoubare koste per aanvaarbare bord terwyl dit aan kwaliteit-, veiligheids- en afleweringsvereistes voldoen.
11. Hoe om 'n vervaardiger van outomatiese PCB V-snymasjiene te evalueer
Die keuse van 'n verskaffer behels meer as om te bevestig dat 'n produk in 'n katalogus verskyn.
Die vervaardiger moet kan verduidelik hoe sy masjien die kliënt se werklike panele verwerk en watter bedryfstoestande geverifieer is.
Ingenieurskommunikasie
'n Tegnies nuttige verskaffer moet bereid wees om paneeltekeninge te hersien, die punte- of skeidingsmeganisme te bespreek en toepassingsbeperkings te verduidelik.
As 'n verskaffer nie kan identifiseer of 'n masjien groewe skep of bestaande groewe skei nie, moet die koper daardie onsekerheid oplos voordat hy voortgaan.
Modelspesifieke inligting
Vra vir 'n volledige datablad wat die aangehaalde model en konfigurasie dek.
Vermy om op algemene maatskappyvlakspesifikasies vir masjienspesifieke werkverrigting staat te maak.
As opsies voorgestel word, onderskei standaardtoerusting van opsionele komponente in die kwotasie.
Monsterverwerking vermoë
Vra of die vervaardiger 'n monsterproef kan uitvoer met behulp van die kliënt se PCB-panele en inspeksievereistes.
Verduidelik monsterhoeveelhede, toetstoestande, verslagdoening en enige proefverwante koste voordat die toets gereël word.
Na-verkope ondersteuning
Vir oorsese kopers moet ondersteuningsreëlings gedokumenteer word.
Bevestig opleiding, probleemoplossingskanale, beskikbaarheid van onderdele, waarborgomvang, uitsluitings en die proses vir die oplos van tegniese probleme.
'n Verskaffer se bemarkingsverklaring oor globale ondersteuning is nie 'n plaasvervanger vir 'n gedefinieerde diensooreenkoms nie.
CHIKIN CNC as 'n verskafferopsie
CHIKIN CNC verskaf PCB-verwerkings- en outomatiseringstoerusting, insluitend boor-, routing-, V-sny-verwante masjinerie, laserverwerkings- en inspeksietoerusting.
Vir V-sny-toepassings sluit die gepubliseerde reeks enkel-snyer en multi-snyer in. opsies.
Dit gee kopers van PCB-toerusting verskeie produkkonfigurasies om binne een verskaffer se portefeulje te hersien.
Die nuttigste volgende stap is om CHIKIN se tegniese span die kliënt se paneeltekeninge, teikenuitset, beoogde prosesfase en installasievereistes te laat assesseer.
Spesifieke snyergeometrie, deurset, werkslimiete, beskikbaarheid van aanpassing en waarborgvoorwaardes moet bevestig word deur die modelspesifieke kwotasie en tegniese dokumentasie.
12. Algemene Koopfoute en Hoe om Dit te Vermy
Fout 1: Verwarrende V-punting met finale ontpaneling
'n Masjien wat groewe skep, mag nie finale skeiding van 'n saamgestelde bord uitvoer nie.
Beter benadering: Definieer die presiese vervaardigingsproses voordat kwotasies aangevra word.
Fout 2: Toerusting slegs volgens snyertelling kies
Meer snyers is nie outomaties meer produktief as die paneeluitleg dit nie effektief kan gebruik nie.
Beter benadering: Vergelyk werklike siklustyd en aanvaarbare uitset met behulp van identiese voorbeeldpanele.
Fout 3: Ignoreer oorblywende webvereistes
Verkeerde groefdiepte kan hanteringssterkte en skeidingsgedrag beïnvloed.
Beter benadering: Sluit die vereiste puntgeometrie en inspeksiekriteria in die tekenpakket in.
Fout 4: Aanvaar dat alle rigiede PCB-materiale dieselfde optree
Borddikte, materiaalkonstruksie, koperplasing en meganiese eienskappe beïnvloed prosesvereistes.
Beter benadering: Kwalifiseer verteenwoordigende materiale en stapels.
Fout 5: Oor die hoof gesien van die spanning van die gemonteerde bord
'n Ontpanelingsproses kan skadelike spanning veroorsaak, selfs wanneer die sigbare bordrand aanvaarbaar lyk.
Beter benadering: Evalueer sensitiewe komponente en gebruik addisionele inspeksies waar produkbetroubaarheid dit vereis.
Fout 6: Koop gebaseer op maksimum spoed-eise
Maksimum verwerkingsspoed kan laai, aflaai, omskakelings en stilstand uitsluit.
Beter benadering: Bereken effektiewe aanvaarde uitset uit gemete volledige siklusse.
Fout 7: Bestel sonder 'n gedokumenteerde FAT
Sonder ooreengekome aanvaardingskriteria word tegniese meningsverskille moeiliker om op te los nadat versending.
Beter benadering: Sluit FAT-vereistes in die koopooreenkoms in.
13. Outomatiese PCB V-snymasjien RFQ Kontrolelys vir Internasionale Kopers
'n Volledige versoek om kwotasie help verskaffers om relevante toerusting aan te beveel en verminder die risiko om onversoenbare aanbiedinge te vergelyk.
Voordat u CHIKIN CNC kontak, berei die volgende inligting voor.
| RFQ-veld | Inligting om te verskaf |
|---|---|
| Beoogde proses | V-kerf, vooraf-gekerfde bordskeiding of ander gespesifiseerde bewerking |
| PCB-materiaal | FR4 of ander werklike materiaalbenaming |
| PCB-stapeling | Laagtelling, dikte en relevante konstruksiebesonderhede |
| Paneel afmetings | Minimum, maksimum en algemene groottes |
| Scoretekening | V-lynposisies, oriëntasie en groefvereistes |
| Paneeluitleg | Borde per paneel en produkvariante |
| Prosesstadium | Vervaardiging van kaalborde of na-monteringverwerking |
| Komponentbeperkings | Sensitiewe komponente, randspeling en hanteringslimiete |
| Produksieteiken | Vereiste panele of aanvaarde borde per uur |
| Produkmengsel | Aantal modelle en verwagte oorskakeling frekwensie |
| Kwaliteitsvereistes | Dimensionele toleransies, inspeksie- en aanvaardingskriteria |
| Outomatisering | Alleenstaande, operateur-ondersteunde of inlynvereistes |
| Fabriekstoestande | Elektrisiteit, lug, ekstraksie, ruimte en installasieland |
| Diensbehoeftes | Opleiding, dokumentasie, waarborg en onderdele |
| Projektydsberekening | Teiken FAT, versending- en installasieskedule |
Voorbeeldboodskap om aan die verskaffer te stuur
Onderwerp: Outomatiese PCB V-sny Masjien-RFQ vir Starre PCB-produksie
Geagte CHIKIN CNC-span,
Ons evalueer 'n outomatiese PCB V-sny-oplossing vir ons starre PCB-produksielyn.
Ons toepassingsbesonderhede is soos volg:
-
Vereiste proses: [V-kerf / Skeiding van vooraf-gekerfde panele]
-
PCB-materiaal: [Materiaal en stapel]
-
Borddikte: [Diktebereik]
-
Paneelafmetings: [Lengte &tye; Breedte]
-
Skerplyn-rangskikking: [Tekening aangeheg]
-
Vereiste uitset: [Panele of borde per uur]
-
Produksieskedule: [Skofte per dag]
-
Outomatiseringsvereistes: [Selfstandig / Inlyn]
-
Installasieligging: [Land]
Beveel asseblief 'n geskikte masjienkonfigurasie aan en verskaf die tegniese datablad, snyerrangskikking, monstertoetsopsies, beraamde produksiesiklus, installasievereistes en kommersiële kwotasie.
Ons wil ook graag fabrieksaanvaardingstoetsing, operateuropleiding en onderdele-ondersteuning bespreek.
Beste groete,
[Naam / Maatskappy]
Kopers kan hul aansoekvereistes stuur deur die CHIKIN CNC kontak- en kwotasiebladsy.
'n Volledige tekenpakket en duidelike produksiedoelwitte sal die tegniese bespreking meer produktief maak as 'n kwotasieversoek gebaseer slegs op masjienname.
14. Gereelde Vrae
Wat is die verskil tussen 'n Outomatiese PCB V-snymasjien en 'n PCB-ontpanelingsmasjien?
'n Outomatiese V-kerfmasjien skep V-vormige groewe in 'n PCB-paneel, tipies tydens kaalbordvervaardiging. 'n Ontpanelingsmasjien skei individuele borde langs bestaande kerflyne of ander ontwerpte skeidingskenmerke.
Sommige produklyste gebruik hierdie terme breedweg. Kopers moet die werklike meganisme en die produksiestadium wat deur die spesifieke masjien ondersteun word, bevestig.
Is 'n 8-snyer Outomatiese PCB V-snymasjien altyd vinniger as 'n 4-snyermodel?
Nee. 'n Hoër snyertelling waarborg nie proporsioneel hoër uitset nie.
Prestasie hang af van snyerbetrokkenheid, paneeluitleg, opsteltyd, verwerkingsvolgorde, laai, aflaai en bedryfsbeskikbaarheid.
Vergelyk volledige siklusmetings met dieselfde verteenwoordigende PCB-panele voordat u 'n konfigurasie kies.
Kan 'n outomatiese PCB V-snymasjien meerlaag FR4-borde verwerk?
Potensieel, mits die spesifieke masjien die materiaal, dikte, stapeling en vereiste groef- of skeidingsgeometrie ondersteun.
Meerlaagkonstruksie bring bykomende oorwegings mee, insluitend interne koperspeling en die kwaliteit van die afgewerkte bord.
Die toepassing moet met die verskaffer hersien word en gekwalifiseer word met behulp van verteenwoordigende panele.
Kan die masjien buigsame PCB's verwerk?
Konvensionele V-sny is oor die algemeen meer geskik vir geskikte rigiede PCB-panele as vir buigsame stroombane.
Buigsame PCB-skeiding vereis dikwels ander metodes omdat buigsame substrate nie soos rigiede laminate optree tydens sny en wegbreek.
Vir FPC-toepassings kan alternatiewe prosesse soos routing of lasersny meer gepas wees na ingenieursevaluering.
Hoe word V-tellingdiepte geverifieer?
Groefdiepte en oorblywende web kan geëvalueer word deur toepaslike dimensionele meting of dwarssnit-inspeksiemetodes te gebruik.
Die aanvaardingsmetode en toleransies moet voor produksie gedefinieer word.
Metings moet verteenwoordigende liggings en herhaalde monsters dek eerder as om op 'n enkele visuele waarneming staat te maak.
Kan V-sny-toerusting na SMT-montering gebruik word?
Dit hang af of die toerusting finale skeiding uitvoer en of die saamgestelde PCB-ontwerp geskik is vir daardie proses.
Skeiding na montering vereis besondere aandag aan nabygeleë komponente, soldeerverbindings, bordondersteuning en meganiese spanning.
'n Masjien wat slegs ontwerp is vir die skep van V-tellings tydens vervaardiging, moet nie aanvaar word om saamgestelde bord-ontpaneling uit te voer nie.
Hoe doen ek bereken die kapasiteit van 'n outomatiese PCB V-snymasjien?
Meet die volledige tyd wat benodig word om een paneel te verwerk, insluitend herhalende laai- en aflaai-operasies.
Skakel daardie siklus om na teoretiese panele per uur, en pas dan aan vir werklike bedryfsbeskikbaarheid.
Om aanvaarbare borduitset te bereken, vermenigvuldig met borde per paneel en die gemete eerste-deurgang-opbrengs.
Dit gee 'n meer realistiese vergelyking as maksimum snyerspoedsyfers.
Watter spesifikasies moet ek aanvra voor ek koop?
Versoek die masjien se bedryfsbeginsel, snyerrangskikking, ondersteunde paneelgroottes, materiaal- en diktelimiete, relevante verwerkingstoleransies, nutsvereistes, volledige siklusprestasie, masjienafmetings en veiligheidsbepalings.
Versoek ook onderhoudsdokumentasie, beskikbare onderdele, waarborgvoorwaardes en monstertoetsreëlings.
Moenie ongespesifiseerde parameters as standaardkenmerke behandel nie.
Is outomatiese V-snyverwerking geskik vir 'n hoë-mengsel PCB fabriek?
Dit kan wees, maar die antwoord hang sterk af van die omskakelfrekwensie en paneelversoenbaarheid.
'n Fabriek wat 'n klein aantal herhaalde paneelontwerpe verwerk, kan baat vind by 'n meer gespesialiseerde multi-snyer-reëling.
'n Hoëmengselfabriek moet groter klem plaas op toebehore-buigsaamheid, opsteltyd, programmeringsvereistes en operateurwerklas.
Wat moet tydens fabrieksaanvaardingstoetsing nagegaan word?
'n Betekenisvolle FAT moet masjienkonfigurasie, werklike paneelversoenbaarheid, verwerkingskwaliteit, herhaalde siklusprestasie, bedryfskontroles, relevante veiligheidsfunksies en vereiste dokumentasie verifieer.
Die toets moet kliëntverteenwoordigende panele en onderling ooreengekome aanvaardingskriteria gebruik.
'n Bedryfsdemonstrasie alleen is nie gelykstaande aan 'n volledige FAT nie.
Hoe kan ek 'n geskikte CHIKIN CNC V-snytoerustingaanbeveling kry?
Berei die PCB-paneeltekening, materiaal, dikte, kerflynuitleg, beoogde proses, produksievolume en kwaliteitsvereistes voor.
Kontak dan CHIKIN CNC om die toepaslike toerustingkonfigurasie te bespreek en 'n tegniese oorsig aan te vra.
Jy kan begin met die CHIKIN CNC-toerustingkatalogus of jou vereistes indien deur die amptelike navraagblad.
Gevolgtrekking
Die keuse van die regte Auto PCB V-snymasjien begin met die begrip van die PCB-vervaardigingsproses, nie met die keuse van die masjien met die meeste snyers.
Vir rigiede PCB-produksie is die belangrike faktore paneelgeometrie, kerf- of skeidingsvereistes, snyerrangskikking, gereedskapversoenbaarheid, herhaalbaarheid, kwaliteitsbeheer en effektiewe produksiedeurset.
'n Enkelsnyerkonfigurasie kan voldoende wees vir sommige bewerkings, terwyl 'n multisnyermasjien voordele kan bied vir herhaalde paneeluitlegte en veeleisende produksieskedules. Die gepaste keuse hang af van gemete werkverrigting, produkmengsel en totale eienaarskapskoste.
Voordat 'n bestelling geplaas word, moet PCB-vervaardigers en oorsese aankoopspanne die beoogde masjienfunksie bevestig, modelspesifieke spesifikasies aanvra, verteenwoordigende monsters evalueer en duidelike fabrieksaanvaardingsvereistes vasstel.
CHIKIN CNC bied verskeie V-sny-verwante toerustingopsies vir industriële PCB-verwerkingstoepassings. Kopers kan die beskikbare enkel-, vier-, ses- en agtsnyer-produkbladsye hersien en hul spesifieke produksietoestande met die vervaardiger se tegniese span bespreek.
Beplan u om u PCB V-kerf- of paneelskeidingsproses op te gradeer?
Deel u PCB-paneeltekeninge, bordmateriaal, kerflynuitleg, teikenuitset en fabrieksvereistes met CHIKIN CNC.