






TL;DR — Швидка відповідь
Машина для видалення контактів з друкованих плат призначена для видалення сумісних контактів з друкованих плат або ламінованих збірок друкованих плат за допомогою контрольованої механічної операції. У виробництві багатошарових друкованих плат видалення контактів може бути використано для видалення реєстраційних або інструментальних контактів після відповідного етапу виробництва контактів.
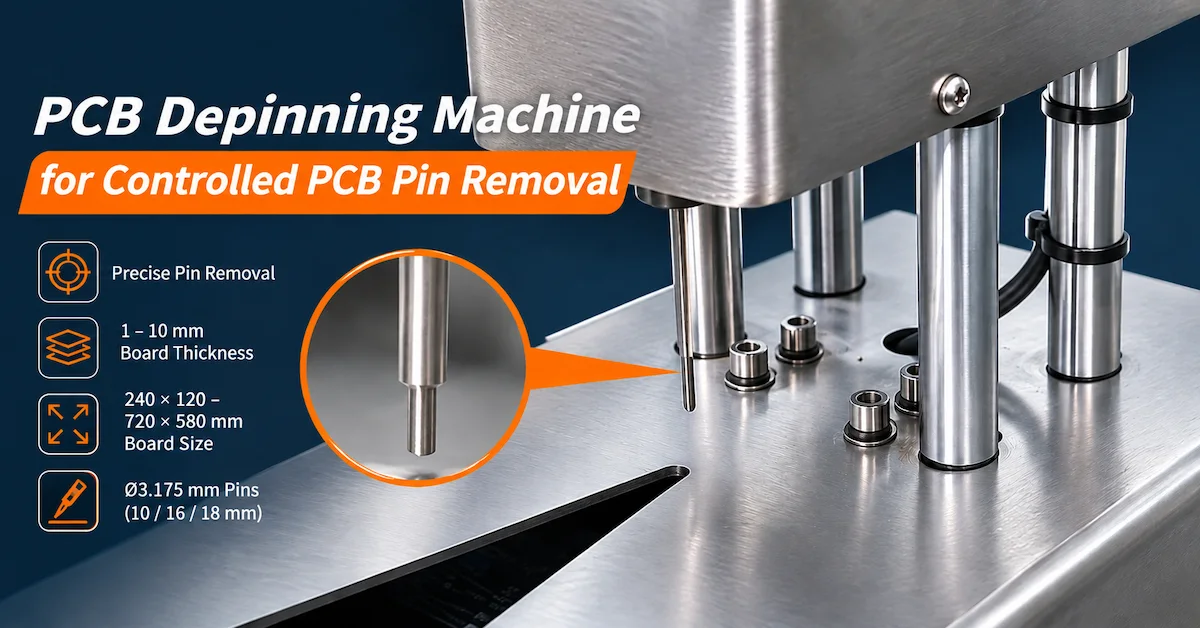
CHIKIN CNC CK-16 — це компактний верстат для видалення контактів з друкованих плат із заявленим діапазоном розмірів плати від 240 × 120 мм до 720 × 580 мм, товщиною ламінованої друкованої плати від 1 до 10 мм та специфікаціями інструментальних контактів Ø3,175 × 10 мм, Ø3,175 × 16 мм та Ø3,175 × 18 мм.
Для виробників друкованих плат найважливішими факторами вибору є сумісність контактів, підтримка плати, вирівнювання видалення, цілісність ламінату та повторюваність роботи.
У цьому посібнику пояснюються технічні характеристики CK-16, робочий процес видалення штифтів, вимоги до контролю якості та перевірки закупівель, щоб допомогти заводам оцінити обладнання перед інвестуванням.
Ключові висновки
Застосування: CK-16 призначений для контрольованого видалення контактів друкованих плат, при цьому опубліковані специфікації особливо стосуються ламінованих плат та інструментальних штифтів.
Сумісність плат: Зазначений діапазон розмірів друкованих плат становить від 240 × 120 мм до 720 × 580 мм.
Технічні характеристики штифтів: Три перелічені конфігурації штифтів мають номінальний діаметр 3,175 мм та довжину 10 мм, 16 мм та 18 мм.
Пріоритет якості: Операція з видалення штифта не повинна призводити до неприйнятного пошкодження ламінату, деформації реєстраційного отвору або спотворення панелі.
Вимога до закупівлі: Покупці повинні перевірити фактичне оснащення, зусилля приводу, хід, спосіб обробки, системи безпеки та результати відбору зразків перед замовленням.
1. Що таке машина для зняття контактів з друкованих плат?
Машина для видалення контактів з друкованих плат – це промислове обладнання, яке використовується для видалення контактів з відповідних друкованих плат, ламінованих панелей або інших схвалених інструментальних вузлів для друкованих плат.
Штифти можуть використовуватися для визначення місцезнаходження, закріплення або вирівнювання матеріалів під час виробництва.
Після відповідного етапу обробки їх може знадобитися видалити, перш ніж дошка продовжить іншу операцію.
У виробництві багатошарових друкованих плат реєстраційні контакти можуть бути пов'язані з інструментами для вирівнювання шарів та ламінування.
Коли процес вимагає їх видалення, неконтрольоване ручне вилучення може створювати додаткові ризики, пов'язані з обробкою.
Спеціальна станція для видалення штифтів може забезпечити більш чітку підтримку та організацію видалення.
Чому контрольоване видалення штифтів важливе?
Ламінати друкованих плат можуть містити системи смол, армованих скловолокном, мідні шари та кілька склеєних шарів.
Залежно від застосування, неправильне видалення штифтів може спричинити локальне пошкодження навколо отворів для інструментів або створити зайве зусилля на платі.
Потенційні проблеми включають:
Пошкоджені реєстраційні отвори.
Локальне розтріскування ламінату.
Деформація дошки.
Неправильний напрямок витягування штифта.
Залишкові фрагменти штифтів.
Додаткове керування оператором.
Затримки у виробництві та відбраковані панелі.
Мета полягає не просто в тому, щоб швидко видалити штифт.
Успішний процес зняття контактів видаляє потрібний контакт, зберігаючи при цьому стан плати, зазначений виробником.
Видалення реєстраційного штифта проти видалення контактів за допомогою прес-фітингу
Ці програми слід розрізняти.
Реєстраційні штифти зазвичай асоціюються з виготовленням кріплень для друкованих плат, їх позиціонуванням та операціями ламінування.
Прес-контакти – це електричні або механічні клеми, що встановлюються в отвори на платі, часто під час подальших операцій складання.
Їхні розміри, механізми утримання, навколишні особливості та ризики пошкодження можуть бути дуже різними.
У специфікації CK-16 зазначено штифти 3,175 мм та товщину ламінованої плити, що робить видалення штифтів інструменту особливо актуальним застосуванням для оцінки.
Зняття клем методом пресування слід розглядати лише в тому випадку, якщо CHIKIN CNC підтвердить наявність необхідного інструментарію та продемонструє прийнятні результати на запланованому складанні.
2. Яким виробникам друкованих плат потрібне обладнання для зняття контактів?
Обладнання для видалення штифтів актуальне для підприємств, де багаторазове видалення штифтів є частиною контрольованого виробничого робочого процесу.
| Тип покупця | Основна вимога | Розгляд відштифування |
|---|---|---|
| Виробники багатошарових друкованих плат | Видаліть сумісні штифти з ламінованих вузлів | Цілісність ламінату |
| Заводи з виробництва друкованих плат | Стандартизувати обробку дощок | Повторюваність |
| Відділи ламінування | Процес закріплених збірок плат | Сумісність штифтів та кріплень |
| Відділи оснащення друкованих плат | Керування реєстраційним обладнанням | Правильна геометрія інструменту |
| Інженери-технологи з виробництва друкованих плат | Зменшення ручної варіації | Процедура контрольованого видалення |
| Бригади з обслуговування обладнання | Допоміжне виробниче оснащення | Працездатність |
| Дистриб'ютори обладнання для друкованих плат | Постачання обладнання для спеціалізованих застосувань | Перевірка конфігурації |
Коли доцільна компактна машина для видалення штифтів?
Компактне робоче місце може підійти для фабрик, яким потрібне контрольоване видалення штифтів у визначеній зоні обробки.
Металева конструкція та напрямний механізм CK-16 роблять його кандидатом для таких застосувань, за умови, що фактичне оснащення відповідає платі та розташуванню контактів.
Для дуже великих або важких вузлів особливо важливою є можливість підтримувати панель поза безпосередньою зоною інструментів.
Там, де обсяги виробництва високі, покупцям також слід оцінити методи завантаження, вимоги до автоматизації та стабільний рівень виробництва.
3. CHIKIN CNC CK-16: Технічні характеристики
Верстат для видалення контактів друкованих плат CHIKIN з ЧПУ представлений як обладнання для контрольованого видалення контактів друкованих плат.
На наданих фотографіях виробу зображено компактну металеву конструкцію з верхнім корпусом, вертикальними напрямними елементами, нижньою робочою платформою та попереджувальною етикеткою.
Конструкція передбачає керовану вертикальну обробку.
Однак фотографії не встановлюють незалежно точний механізм приводу, вихідну силу, довжину ходу або послідовність керування.
Технічні характеристики машини для зняття контактів з друкованих плат CK-16
| Технічний параметр | Опублікована специфікація |
|---|---|
| Модель машини | СК-16 |
| Тип обладнання | Машина для видалення штифтів з друкованих плат |
| Максимальний розмір друкованої плати | 720 × 580 мм |
| Мінімальний розмір друкованої плати | 240 × 120 мм |
| Товщина ламінованої друкованої плати | 1–10 мм |
| Специфікація контактів 1 | Ø3,175 × 10 мм |
| Специфікація контактів 2 | Ø3,175 × 16 мм |
| Специфікація контактів 3 | Ø3,175 × 18 мм |
| Зазначений робочий тиск | 0,5–0,6 МПа |
| Електропостачання | Змінний струм 220 В |
| Пробивна голка | Описано використання абразивного та твердого матеріалу; точний сорт не вказано |
Наведені вище характеристики відтворено з наданих даних про продукт. Остаточну конфігурацію інструментів та робочих характеристик верстата слід підтвердити перед покупкою.
Важливі технічні уточнення
1. Робочий тиск не є потужністю двигуна.
У початковій специфікації значення 0,5–0,6 МПа вказано в полі з позначкою «потужність». Оскільки МПа – це одиниця вимірювання тиску, її слід розглядати як специфікацію пневматичного тиску, що потребує підтвердження постачальника.
2. Електропостачання відокремлене від споживання електроенергії.
У технічному описі вказано змінний струм 220 В, але не вказано підтверджену номінальну споживану потужність.
3. Розмір штифта не визначає силу видалення.
Зазначений діаметр і довжина штифта визначають номінальні розміри інструменту, а не максимальне зусилля, яке може забезпечити верстат.
4. Матеріал інструменту потребує перевірки.
Опису пробивної голки недостатньо для визначення точного класу матеріалу, твердості або терміну служби.
Ці деталі слід уточнити під час технічної оцінки.
4. Які розміри контактів друкованої плати може обробляти CK-16?
Опубліковані характеристики контактів CK-16:
| Діаметр штифта | Номінальна довжина штифта | Вимога оцінювання |
|---|---|---|
| Ø3,175 мм | 10 мм | Підтвердіть підтримку, хід та спосіб видалення |
| Ø3,175 мм | 16 мм | Підтвердіть зазор та витягніть штифт |
| Ø3,175 мм | 18 мм | Підтвердьте оснащення та доступний хід |
Усі три перелічені конфігурації мають однаковий номінальний діаметр.
Однак, різна довжина штифтів може вимагати різних способів опори або ходу видалення.
Чому геометрія штифтів має значення?
Інструмент для зняття штифтів повинен правильно взаємодіяти зі встановленим штифтом.
Якщо геометрія контакту невідповідна, сила видалення може бути прикладена нерівномірно.
Це може вплинути на штифт, реєстраційний отвір або навколишній ламінат.
Покупці повинні підтвердити:
Номінальний діаметр і допуск штифта.
Матеріал та твердість штифта.
Довжина встановленого штифта.
Геометрія головки або плеча штифта, якщо така є.
Діаметр і конфігурація отвору.
Метод утримання штифтів.
Необхідний напрямок видалення.
Доступний зазор навколо штифта.
Чи підтримує CK-16 інші діаметри штифтів?
У наданій специфікації зазначено лише штифти діаметром Ø3,175 мм.
Не слід припускати сумісності з іншими діаметрами.
Якщо завод використовує інструментальні штифти різних розмірів, він повинен надіслати зразки або креслення до CHIKIN CNC для оцінки.
5. Як товщина ламінованої друкованої плати впливає на відштифування?
У технічному описі CK-16 зазначено діапазон товщини ламінованої друкованої плати від 1 до 10 мм.
Це важливий фактор для виробництва багатошарових друкованих плат.
Товщина дошки може впливати на доступне зачеплення штифтів, вимоги до опори та доступність місця видалення.
Товщина та міркування щодо обробки
| Стан дошки | Потенційний ризик | Обов'язкова оцінка |
|---|---|---|
| Тонка ламінована панель | Згинання або недостатня підтримка | Стабільність кріплення |
| Панель середньої товщини | Нерівномірне розташування | Вирівнювання та геометрія контакту |
| Товста ламінована панель | Підвищені вимоги до взаємодії або допуску | Зусилля ходу та видалення |
| Широкоформатна панель | Непідтримувані регіони панелі | Опора робочого столу |
| Кілька місць розташування штифтів | Різні положення для видалення | Повторюваність по всій панелі |
Чи може CK-16 впоратися з будь-якою друкованою платою товщиною 10 мм?
Не обов'язково.
Опублікований діапазон вказує на сумісність номінальної товщини матеріалу.
Фактична придатність все ще залежить від конфігурації контактів, конструкції плати, доступу до інструментів та необхідного зусилля видалення.
Наприклад, штифт, щільно закріплений у певній конструкції ламінату, може вимагати інших умов, ніж вільно встановлений позиціонувальний штифт.
Правильний підхід полягає в тестуванні репрезентативних збірок.
6. Як порівнюється видалення контактів на друкованій платі з ручним видаленням контактів?
Ручне видалення штифта може включати використання ручних інструментів або імпровізованих методів пресування.
Ці підходи можуть бути придатними для певних завдань з низьким рівнем ризику, але вони можуть створювати варіації в напрямку сили, опорі заготовки та поводженні оператора.
Спеціальна машина для видалення штифтів надає можливість стандартизувати операцію.
Порівняння процесів
| Фактор оцінки | Ручне видалення штифта | Спеціальна машина для видалення штифтів |
|---|---|---|
| Вирівнювання інструменту | Залежить від оператора | Керуючись встановленим оснащенням |
| Підтримка ради директорів | Залежить від ручного налаштування | Можна використовувати визначену підтримку машин |
| Застосування сили | Залежить від методу | Залежить від конфігурації виконавчого механізму |
| Повторюваність | Залежить від оператора | Потрібна кваліфікація машини |
| Виробничий робочий процес | Гнучкий, але менш стандартизований | Визначена станція обробки |
| Ризик оператора | Залежить від ручних інструментів | Небезпеки, пов'язані з рухомими частинами, потребують захисту |
| Інспекція | Зазвичай окремо | Може бути інтегровано або виконано пізніше |
| Найкраще застосування | Епізодичні сумісні завдання | Повторні кваліфіковані операції |
Чи завжди механічне зняття пінів краще?
Ні.
Спеціалізований верстат корисний лише тоді, коли він відповідає фактичному розташуванню контактів та плати.
Неправильне використання інструментів може пошкодити дошку, навіть якщо процес видалення здійснюється механічно.
Для заводів, які оцінюють CK-16, ключовою вимогою є перевірена продуктивність на реальних збірках друкованих плат.
7. Як працює процес зняття штифтів з CK-16?
Надана інформація передбачає компактну вертикальну систему обробки.
Типовий контрольований робочий процес відштифлювання може включати такі кроки.
Крок 1: Перевірте збірку друкованої плати
Підтвердьте модель плати, товщину, розмір контактів та необхідні місця для видалення.
Перед обробкою перевірте наявність видимих пошкоджень або незвичайних умов.
Крок 2: Підготовка інструментів
Перевірте, чи підходять пробійник для видалення та нижня опора для встановленого штифта.
Інструмент повинен забезпечувати відповідний шлях механічного контакту.
Крок 3: Розташування дошки
Помістіть дошку у затверджене опорне кріплення.
Переконайтеся, що штифт вирівняно з інструментом для зняття та отвором для приймача.
Крок 4: Перевірка допуску
Переконайтеся, що штифт можна змістити, не зіткнувшись з іншими частинами плати або інструментами.
Крок 5: Виконайте операцію видалення
Керуйте машиною, використовуючи її затверджену послідовність керування.
Необхідний тиск, зусилля та хід повинні відповідати інструкціям виробника та кваліфікованим налаштуванням процесу.
Крок 6: Перевірте результат
Перевірте, чи вилучено штифт і чи немає неприйнятних пошкоджень плати.
Крок 7: Звільніть дошку
Передайте прийняті дошки на наступну операцію відповідно до виробничого процесу заводу.
Це рекомендований робочий процес оцінювання, а не заміна інструкції з експлуатації виробника CK-16.
8. Як запобігти пошкодженню друкованої плати під час видалення контактів
Найважливішим питанням якості при знятті контактів з друкованих плат є захист заготовки.
Штифт можна успішно видалити, навіть якщо навколишній ламінат або реєстраційний отвір пошкоджені.
Тому огляд повинен враховувати не лише повне видалення штифта.
Поширені дефекти відштифування
| Дефект | Можлива причина | Рекомендована перевірка |
|---|---|---|
| Тріснутий ламінат | Надмірне локальне навантаження | Візуальний або збільшений огляд |
| Пошкоджений отвір для реєстрації | Неправильно вирівняний інструмент для видалення | Перевірка стану свердловин |
| Залишковий фрагмент штифта | Неповне вилучення | Перевірте повне видалення |
| Деформація дошки | Недостатня підтримка | Перевірка площинності або розмірів |
| Поверхневе відступання | Неправильний контакт ударника | Огляд контактної зони |
| Пошкоджений мідний елемент | Обробка занадто близько до схеми | Перевірка цілісності міді |
| Непослідовне видалення | Варіація інструментів або приводів | Повторне тестування зразків |
| Знос інструменту | Неправильний матеріал або повторне завантаження | Перевірка пуансона |
Чому опора заготовки є критично важливою?
Коли дошка недостатньо підтримується, сила видалення може спричинити локальний вигин.
Це може створювати напруження поза межами безпосереднього розташування штифта.
Відповідна конструкція опори допомагає спрямувати силу через передбачувану зону контакту.
Правильний метод підтримки залежить від положення штифтів, розмірів дошки та конструкції ламінату.
Як слід контролювати силу видалення?
Робочий тиск машини сам по собі не визначає силу, що прикладається до штифта.
Фактична сила залежить від розташування приводу, ефективної площі поршня, втрат та конфігурації машини.
Оскільки надані дані не містять цих деталей, покупцям слід запросити пояснення методу керування зусиллям для конкретної машини.
9. Які стандарти якості застосовуються до зняття контактів з друкованих плат?
Якість зняття контактів з друкованих плат слід оцінювати, використовуючи фактичні виробничі вимоги.
Для готових жорстких друкованих плат відповідні посилання на перевірку та приймання, де це можливо, можуть наводити стандарти IPC-A-600 «Прийнятність друкованих плат» та IPC-6012 «Кваліфікаційні та експлуатаційні характеристики жорстких друкованих плат» .
Однак, конкретні вимоги до тимчасових отворів для інструментів або проміжних ламінованих панелей можуть натомість контролюватися внутрішніми технологічними специфікаціями та кресленнями замовника.
Рекомендований контрольний список для перевірки зняття штирів
| Параметр перевірки | Розгляд прийняття |
|---|---|
| Повне видалення штифта | Відсутність неприйнятних залишкових матеріалів |
| Стан отвору | Відсутність пошкоджень, що перевищують узгоджені критерії |
| Цілісність ламінату | Відсутність неприйнятних тріщин або відшаровування |
| Розміри дошки | Відповідність відповідним вимогам |
| Площинність дошки | Відсутність неприйнятної деформації |
| Стан поверхні | Без надмірних вм'ятин або подряпин |
| Суміжні об'єкти | Відсутність пошкоджень сусідніх функціональних зон |
| Повторюваність процесу | Стабільні результати у всіх зразках |
Машина не сертифікована автоматично за стандартом IPC лише тому, що вона використовується у виробництві друкованих плат.
План інспекції повинен визначати правильні стандарти, клас приймання та фактичні вимоги до процесу.
10. Які функції безпеки повинні перевіряти покупці?
На фотографіях CK-16 видно попереджувальну етикетку, яка вказує на небезпеку травмування рук.
Це важливо, оскільки операція зняття штифтів передбачає механічний рух та потенційні точки защемлення.
Одна лише попереджувальна наклейка не є доказом того, що встановлені всі необхідні заходи безпеки.
Контрольний список оцінки безпеки
Захист рухомих частин.
Безпечне положення рук під час завантаження.
Функція аварійної зупинки, де це можливо.
Послідовність керування виконавчим механізмом.
Запобігання ненавмисній активації.
Безпечний доступ для заміни інструментів.
Електрозахист та заземлення.
Пневматична ізоляція та регулювання тиску.
Вимоги до навчання операторів.
Процедури технічного обслуговування та блокування.
Для промислового обладнання ISO 12100 забезпечує відповідну основу для оцінки ризиків, пов'язаних з обладнанням, та їх зниження.
Правильні вимоги слід встановити відповідно до поставленої машини та ринку призначення.
11. Як оцінити виробничу потужність CK-16
У наданій специфікації CK-16 не вказано перевірений час циклу або кількість плат, оброблених за годину.
З цієї причини покупцям не слід оцінювати виробничу потужність лише за пневматичним тиском або розмірами машини.
Реалістичний процес включає обробку дошки, її позиціонування, видалення, перевірку та розвантаження.
Загальний час циклу = Завантаження + Вирівнювання + Видалення штифта + Перевірка + Розвантаження
Для плат, що містять кілька контактів, розрахунок також повинен включати кількість необхідних операцій видалення.
Що впливає на виробничу продуктивність?
| Фактор | Вплив на виробництво |
|---|---|
| Кількість штифтів | Впливає на операції на платі |
| Утримання штифтів | Може впливати на умови видалення |
| Розмір дошки | Впливає на позиціонування та керування |
| Товщина панелі | Впливає на доступність інструментів |
| Конструкція світильника | Впливає на узгодженість налаштувань |
| Робочий процес оператора | Впливає на час завантаження |
| Вимоги до інспекції | Додає необхідний час для перевірки |
| Зміна продуктів | Може знадобитися налаштування інструментів |
Чому прийнятий вихідний результат має значення
Правильним показником виробництва є кількість дощок, які повністю зняли штирі та пройшли відповідні вимоги до перевірки.
Прийнятий вихід = Оброблені плати × Коефіцієнт прийняття
Швидший процес не є економічнішим, якщо він призводить до додаткового пошкодження ламінату або потребує повторної обробки.
12. Заводські приймальні випробування CK-16: що повинні перевірити покупці?
Заводські приймальні випробування (FAT) допомагають покупцям підтвердити, що машина відповідає узгодженим вимогам перед відвантаженням.
Для CK-16 найкорисніший тест включає реальні плати та передбачувані специфікації контактів.
Контрольний список CK-16 FAT
| Елемент FAT | Рекомендована перевірка |
|---|---|
| Модель машини | Підтвердьте CK-16 |
| Максимальний розмір плати | Перевірте необхідну підтримку панелі |
| Мінімальний розмір дошки | Підтвердьте практичне поводження |
| Товщина дошки | Перевірте відповідний діапазон 1–10 мм |
| Діаметр штифта | Підтвердьте сумісність з Ø3,175 мм |
| Довжина штифтів | Необхідне випробування для версій 10 мм, 16 мм та 18 мм |
| Пробивна голка | Підтвердіть розміри та специфікацію матеріалу |
| Система виконавчих механізмів | Перевірте фактичний робочий механізм |
| Сила видалення | Підтвердьте придатність для застосування |
| Повнота видалення | Перевірте наявність залишкових штифтів |
| Цілісність Ради директорів | Перевірте ламінат та отвори для інструментів |
| Повторна операція | Порівняйте кілька зразків |
| Контроль безпеки | Продемонструвати відповідні захисні функції |
| Документація | Перегляньте інструкції, запасні частини та обсяг послуг |
Рекомендована перевірка зразка
Надайте зразки дощок, що представляють відповідний асортимент продукції.
Вкажіть необхідні розміри штифтів та конструкції ламінату.
Визначте прийнятний стан плати після видалення виводу.
Виконайте повторні спроби та перевірте результати.
Задокументуйте кількість прийнятих дощок, неповних видалень, виявлених пошкоджень та фактичний час циклу.
Постачальник і покупець повинні узгодити ці критерії приймання перед остаточним оформленням закупівлі обладнання.
13. Що визначає вартість машини для зняття контактів з друкованих плат?
Вартість покупки є лише частиною загальної суми інвестицій.
Для виробників друкованих плат вартість пошкоджених плат та незапланованих простоїв може бути значною.
Врахування загальної вартості
| Фактор вартості | Оцінка покупця |
|---|---|
| Базова машина | Включене обладнання та інструменти |
| Пробивні штампи для видалення штифтів | Запасні частини та частота заміни |
| Розклад матчів | Сумісність плати та виводів |
| Пневматичне живлення | Споживання повітря та заводські вимоги |
| Електрика | Фактичний експлуатаційний попит |
| Праця | Час завантаження та перевірки |
| Переробка | Неповне видалення штифта |
| Лом | Дошки пошкоджені під час обробки |
| Технічне обслуговування | Вирівнювання та заміна інструменту |
| Навчання | Процедури оператора та технічного обслуговування |
Корисним показником виробництва є:
Вартість зняття плати на прийняту дошку = Загальна вартість експлуатації зняття плати ÷ Прийняті дошки
Це забезпечує більш змістовне порівняння, ніж просто ціна машини.
Коли компактна машина є економічно вигідною?
Компактна машина може бути практичною для заводів, що обробляють партії керованих розмірів та мають певні конфігурації штифтів.
Якщо виробництво вимагає значної автоматизації або використання кількох форматів штифтів, покупцям слід оцінити, чи виправдано використання іншої схеми подачі або оснащення.
Найкращий вибір залежить від фактичного робочого навантаження та перевірених результатів процесу.
14. Контрольний список запитів на пропозицію щодо машини для зняття штифтів з друкованих плат
Технічно повний запит на цінову пропозицію допомагає постачальникам обладнання визначити необхідну конфігурацію машини.
Перш ніж запитувати ціну, покупці повинні підготувати наступну інформацію.
| Інформація про запит цінових пропозицій | Покупець повинен надати |
|---|---|
| Тип друкованої плати | Жорстка, багатошарова або інша конструкція |
| Розміри дошки | Мінімальні та максимальні розміри |
| Товщина ламінованого матеріалу | Фактичний асортимент виробництва |
| Тип штифта | Реєстрація, оснащення або інше застосування |
| Розміри штифтів | Діаметр, довжина та геометрія |
| Матеріал штифта | Матеріал та твердість, якщо відомі |
| Розташування штифтів | Кількість та позиції на дошці |
| Етап видалення | Виробнича операція перед зняттям штифтів |
| Вимоги до якості | Допустимий отвір та стан ламінату |
| Обсяг виробництва | Дощок та штифтів за зміну |
| Заводські комунальні послуги | Постачання повітря та електроенергії |
| Вимоги безпеки | Застосовні стандарти ринку призначення |
| Комерційні умови | Вимоги до кількості, місця призначення та обслуговування |
Чому варто звернути увагу на ЧПК CHIKIN?
CHIKIN CNC , що управляється Shenzhen ChiKin Automation Equipment Co., Ltd., постачає обладнання для виробництва друкованих плат та супутнє обладнання для промислової автоматизації.
Його портфоліо продукції охоплює свердління, фрезерування друкованих плат та спеціалізоване обробне обладнання.
Для заводів, які оцінюють встановлення та видалення інструментальних штифтів, ці операції слід розглядати як окремі етапи виробничого процесу.
У посібнику з встановлення контактів FR4 від CHIKIN розглядаються питання позиціонування плати та встановлення контактів, тоді як у CK-16 розглядається окрема вимога щодо видалення сумісних контактів.
Запит на технічну оцінку CK-16
Якщо ваш завод оцінює машину для зняття контактів з друкованих плат, підготуйте специфікації плати та контактів, перш ніж запитувати цінову пропозицію.
Огляньте верстат для зняття штифтів з ЧПУ CHIKIN CK-16 з друкованих плат .
Зверніться до CHIKIN CNC, щоб запросити огляд конфігурації CK-16 та отримати цінову пропозицію .
Надайте фактичні зразки друкованих плат, розміри контактів, товщину ламінованого матеріалу та прийнятні вимоги до якості після видалення.
Потім постачальник може переглянути запропоноване застосування, підтвердити вимоги до інструментів та уточнити конфігурацію верстата.
15. Часті запитання про машини для зняття контактів з друкованих плат
1. Для чого використовується машина для зняття контактів з друкованих плат?
Машина для видалення контактів з друкованих плат видаляє сумісні контакти з друкованих плат або пов'язаних з ними інструментальних вузлів. У виробництві багатошарових друкованих плат одним із відповідних застосувань є видалення реєстраційних або інструментальних контактів на відповідному етапі виробництва.
2. Що таке машина для зняття контактів з друкованих плат CK-16?
CK-16 — це модель CHIKIN з ЧПК, призначена для контрольованого видалення контактів з друкованих плат. Її опубліковані характеристики включають діапазон розмірів плати від 240 × 120 мм до 720 × 580 мм, товщину ламінованої плати 1–10 мм та конфігурацію контактів Ø3,175 мм.
3. Які розміри друкованих плат може обробляти CK-16?
Опублікований максимальний розмір становить 720 × 580 мм, а мінімальний – 240 × 120 мм. Покупці повинні підтвердити практичну підтримку, розташування та доступ до своїх панелей.
4. Які діаметри штифтів підтримуються?
У специфікації CK-16 зазначено номінальний діаметр штифта 3,175 мм з довжиною 10 мм, 16 мм та 18 мм. Інші розміри потребують підтвердження постачальника.
5. Чи може CK-16 знімати пресовані електричні контакти?
У загальному описі продукту згадується видалення клем та контактів за допомогою прес-фітингу. Однак опубліковані дані щодо інструментів стосуються більш конкретно штифтів 3,175 мм та ламінованих плат. Застосування прес-фітингу вимагає окремої сумісності інструментів та перевірки зразків.
6. Яка максимальна товщина друкованої плати?
У технічному описі зазначено діапазон товщини ламінованої друкованої плати від 1 до 10 мм. Фактична придатність залежить від геометрії контактів, опори плати та процесу видалення.
7. Чи використовує CK-16 стиснене повітря?
У специфікації зазначено значення тиску 0,5–0,6 МПа. Фактичний пневматичний механізм, споживання повітря та потужність слід підтвердити за допомогою ЧПК CHIKIN.
8. Чи може зняття контактів пошкодити друковану плату?
Так. Неправильне вирівнювання, недостатня опора або надмірне зусилля можуть пошкодити отвори для інструментів або ламінат. Процес видалення слід кваліфікувати за допомогою типових дощок.
9. Як виробники повинні перевіряти дошки після зняття штифтів?
Перевірте повноту видалення штифтів, стан отвору для інструменту, цілісність ламінату, деформацію плати та будь-які уражені суміжні елементи. Застосуйте відповідні внутрішні або замовницькі критерії приймання.
10. Як я можу запросити цінову пропозицію CK-16?
Надішліть CHIKIN CNC розміри друкованої плати, товщину ламінату, креслення виводів, розташування виводів, необхідну продуктивність та вимоги до перевірки після видалення. Запросіть підтвердження сумісності інструментів, конфігурації верстата та випробування зразків.
Висновок
Вибір відповідної машини для видалення контактів з друкованих плат вимагає чіткого розуміння геометрії встановлених контактів, конструкції ламінованої плати, опори заготовки та прийнятних умов видалення.
Верстат CHIKIN CNC CK-16 пропонує опубліковану конфігурацію, призначену для видалення контактів друкованої плати, з максимальним розміром друкованої плати 720 × 580 мм, мінімальним розміром 240 × 120 мм, сумісністю товщини ламінованої плати 1–10 мм та номінальним діаметром контактів Ø3,175 мм.
Ці характеристики роблять його кандидатом для виробників, які оцінюють контрольоване видалення сумісних інструментів для друкованих плат або реєстраційних контактів.
Однак, обладнання не слід вибирати виключно на основі номінальних розмірів плати або розмірів виводів.
Покупці також повинні підтвердити фактичний механізм приводу, доступне зусилля видалення, сумісність інструментів, засоби безпеки та якість готової плати.
Документовані заводські приймальні випробування з використанням репрезентативних збірок друкованих плат можуть допомогти встановити, чи відповідає CK-16 необхідним умовам процесу.
Для виробників друкованих плат, які прагнуть більш стабільного видалення контактів та контрольованого поводження з платою, CHIKIN CNC пропонує спеціальне обладнання в рамках свого ширшого портфоліо виробництва друкованих плат.
Ознайомтеся з машиною для зняття штифтів з друкованих плат CK-16 або перегляньте обладнання та сервісні можливості компанії.
Зверніться до CHIKIN CNC для отримання технічного огляду та комерційної пропозиції CK-16, а також надайте креслення друкованої плати, специфікації виводів, товщину ламінату та вимоги до виробництва.
Правильне поєднання сумісного інструментарію, стабільної опори плати, контрольованого видалення та надійного контролю є основою ефективного процесу зняття контактів з друкованої плати.





