






TL;DR — Швидка відповідь
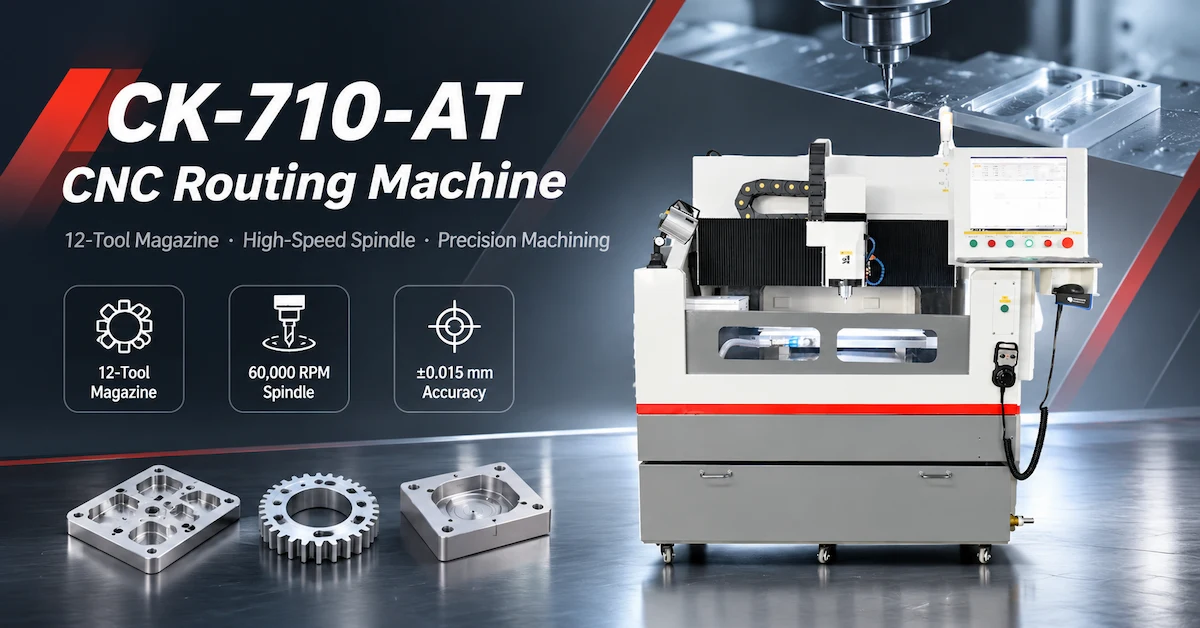
Фрезерний верстат з ЧПК CK-710-AT призначений для точної обробки, що вимагає використання кількох ріжучих інструментів та постійного контролю розмірів. Оснащений 12-позиційним автоматичним магазином інструментів, шпинделем потужністю 2,5 кВт з номінальною швидкістю 60 000 об/хв та заявленим робочим діапазоном 600 × 500 × 100 мм, він пропонує практичну конфігурацію для оцінки ефективності багатоінструментальної обробки та зменшення перерв під час ручної зміни інструменту.
Для покупців точного виробництва головною перевагою для оцінки є не лише кількість доступних інструментів. Йдеться про те, чи може вся система послідовно керувати зміною інструментів, підтримувати прийнятну точність обробки та зменшувати час, що не витрачається на різання.
Цей посібник охоплює специфікації CK-710-AT, планування магазину інструментів, якість обробки, перевірку першої партії та заводські приймальні випробування для закупівлі обладнання B2B.
Ключові висновки
Місткість 12 інструментів: У специфікації CK-710-AT зазначено 12-позиційний автоматичний магазин інструментів.
Конфігурація шпинделя: Для конфігурації фрезерування з ЧПК вказано шпиндель потужністю 2,5 кВт та швидкістю обертання 60 000 об/хв.
Робоча область: Опубліковані розміри обробки становлять 600 × 500 × 100 мм.
Точність: У технічному описі вказано точність обробки ±0,015 мм та точність переміщення 0,005 мм; умови вимірювання потребують підтвердження.
Продуктивність зміни інструменту: Реальна продуктивність залежить від послідовності інструментів, операцій обробки, часу зміни інструменту та кількості бракованих деталей.
Технічне уточнення: На сторінці продукту описано дротову електроерозійну обробку, тоді як у наданій специфікації CK-710-AT описано фрезерування з ЧПК на основі шпинделя. Покупці повинні підтвердити фактично вказаний тип верстата.
1. Чому автоматична зміна інструменту важлива на фрезеруванні з ЧПК?
Багатоопераційна обробка часто вимагає кількох ріжучих інструментів.
Деталь може потребувати чорнової обробки, контурної обробки, чистової обробки, свердління та інших затверджених операцій обробки.
Коли кожна заміна інструменту вимагає ручного втручання, машина може залишатися в режимі очікування, поки оператор знімає, встановлює та перевіряє наступний інструмент.
Система автоматичної зміни інструментів дозволяє зберігати та вибирати сумісні інструменти відповідно до запрограмованої операції.
Які проблеми може вирішити автоматична зміна інструментів?
Для відповідних виробничих робочих процесів автоматична зміна інструментів може зменшити:
Переривання ручної заміни інструментів.
Повторна робота з інструментами.
Непотрібне втручання оператора між запрограмованими операціями.
Варіація, пов'язана з ручним налаштуванням інструменту.
Час без різання у відповідних роботах з використанням багатоінструменту.
Однак автоматична зміна інструменту не гарантує самостійно скорочення виробничих циклів.
Система має бути правильно налаштована, інструменти мають бути сумісними, а програма обробки має використовувати ефективну послідовність.
Для заводів, які виконують кілька операцій обробки однієї заготовки, ці деталі можуть впливати на загальну продуктивність обладнання.
2. Які технічні характеристики CK-710-AT?
У наданому технічному паспорті CK-710-AT обладнання ідентифікується як одноголовковий фрезерний верстат з ЧПК та інструментальним магазином.
Таблиця специфікацій CK-710-AT
| Технічний параметр | Опублікована специфікація |
|---|---|
| Модель | CK-710-AT |
| Опис обладнання | Одноголовковий фрезерний верстат з ЧПУ |
| Журнал інструментів | 12 позицій |
| Зміна інструменту | Автоматичний |
| Розміри столу | 700 × 500 мм |
| Обробка конверта | 600 × 500 × 100 мм |
| Висота осі Z | 100–200 мм |
| Точність обробки | ±0,015 мм |
| Точність перепозиціонування | 0,005 мм |
| Максимальна швидкість обробки | 9 м/хв |
| Максимальна швидкість руху порожнього автомобіля | 12 м/хв |
| Відстань від шпинделя до столу | 100 мм |
| Потужність шпинделя | 2,5 кВт |
| Швидкість шпинделя | 60 000 об/хв |
| Потужність машини | 5 кВт |
| Зовнішній вигляд машини | Напівобкладинка |
| Блок живлення | Змінний струм 220 В ±10%, 50 Гц |
| Вага машини | Приблизно 2000 кг |
| Розміри машини | 1600 × 1550 × 1600 мм, залежить від фактичної конфігурації |
Це специфікації, зазначені постачальником. Остаточну конфігурацію обладнання та продуктивність обробки слід підтвердити за допомогою документації та випробувань, що стосуються конкретного верстата.
Важливо: Підтвердьте технологію машини
На сторінці продукту CHIKIN CNC описано дротову електроерозійну різальну машину, але специфікація CK-710-AT визначає фрезерну систему з ЧПК зі шпинделем.
Дротовий електроерозійний різання використовує електричний розряд через дротовий електрод для різання струмопровідних матеріалів.
Фрезерування на ЧПК використовує обертовий ріжучий інструмент для механічного видалення матеріалу.
Потужність шпинделя, швидкість обертання та автоматичний магазин інструментів фрезерного верстата з ЧПК не можна розглядати як характеристики дротової електроерозійної обробки.
Перед покупкою запросіть письмове підтвердження того, що цінова пропозиція стосується запланованої конфігурації фрезерного верстата з ЧПУ CK-710-AT.
3. Кому варто розглянути 12-інструментальний фрезерний верстат з ЧПК?
Конфігурацію багатоінструментального фрезерування на верстатах з ЧПК варто оцінити, коли виробничий процес вимагає кількох різних різців або багаторазової зміни інструментів.
| Сегмент покупців | Типове застосування для оцінки | Основна вимога |
|---|---|---|
| Виробники прецизійних компонентів | Багатоопераційна обробка компонентів | Розмірна узгодженість |
| Майстерні з промислового оснащення | Пристосування та компоненти інструментів | Гнучкість зміни інструменту |
| Майстерні з виробництва прес-форм та штампів | Придатні фрезерні та профілюючі операції | Якість поверхні |
| Виробники електронного обладнання | Корпуси та пристосування, що підлягають обробці | Повторювана геометрія |
| Майстерні з обробки з ЧПУ | Дрібносерійне виконання багатоінструментальних робіт | Зменшення перерв під час налаштування |
| Інженерні лабораторії | Робота з прототипу та розробки | Гнучкий вибір інструментів |
| Команди закупівлі обладнання | Інвестиції у виробництво ЧПК | Приймальні випробування та контроль витрат |
Це потенційні сектори застосування, а не підтверджений список сумісності матеріалів.
Фактичний матеріал заготовки, умови різання та необхідні операції обробки повинні відповідати вимогам верстата, що постачається.
Коли магазин на 12 інструментів не потрібен?
Якщо завод зазвичай обробляє один простий профіль одним різцем, великий інструментальний магазин може запропонувати обмежену додаткову цінність.
У такій ситуації робоча зона, термін служби інструменту, жорсткість верстата та продуктивність різання можуть бути важливішими факторами при покупці.
Кількість інструментальних станцій повинна відповідати фактичним вимогам до обробки.
4. Як слід планувати 12-позиційний інструментальний магазин?
Інструментальний журнал має бути організований відповідно до операцій, необхідних виробничою програмою.
Мета полягає в тому, щоб забезпечити необхідні інструменти, мінімізуючи непотрібні зміни та зменшуючи помилки у виборі інструментів.
Приклад матриці планування багатоінструментального обладнання
| Група інструментів | Можлива операція | Планування |
|---|---|---|
| Інструмент для чорнової обробки | Початкове видалення матеріалу | Термін служби інструменту та навантаження різання |
| Інструмент для фінішної обробки | Кінцева поверхня або контур | Допуск розмірів |
| Різак малого діаметра | Дрібні деталі | Прогин та знос інструменту |
| Свердлильний інструмент | Кваліфікована підготовка отворів | Діаметр і розташування |
| Інструмент для зняття фаски | Обробка країв | Необхідна геометрія |
| Запасний інструмент | Заміна під час виробництва | Сумісність інструментів |
У цій таблиці показано можливий підхід до планування інструментів. Це не означає, що кожна перелічена операція або тип інструменту схвалені для CK-710-AT без інженерної перевірки.
Чому важлива ідентифікація інструменту?
Кожен інструмент повинен відповідати правильному призначенню програми.
Неправильне призначення інструменту може призвести до небажаних розмірів або колізій.
Для кваліфікації виробництва покупці повинні підтвердити метод нумерації інструментів системи керування, процедуру призначення магазину, доступну компенсацію довжини інструменту та обробку помилок.
У наданому технічному описі підтверджується автоматична зміна інструменту, але окремо не підтверджується визначення довжини інструменту, визначення діаметра інструменту або виявлення поломки інструменту.
Ці функції потрібно перевіряти, а не припускати.
5. Як швидкість шпинделя та вибір інструменту впливають на обробку?
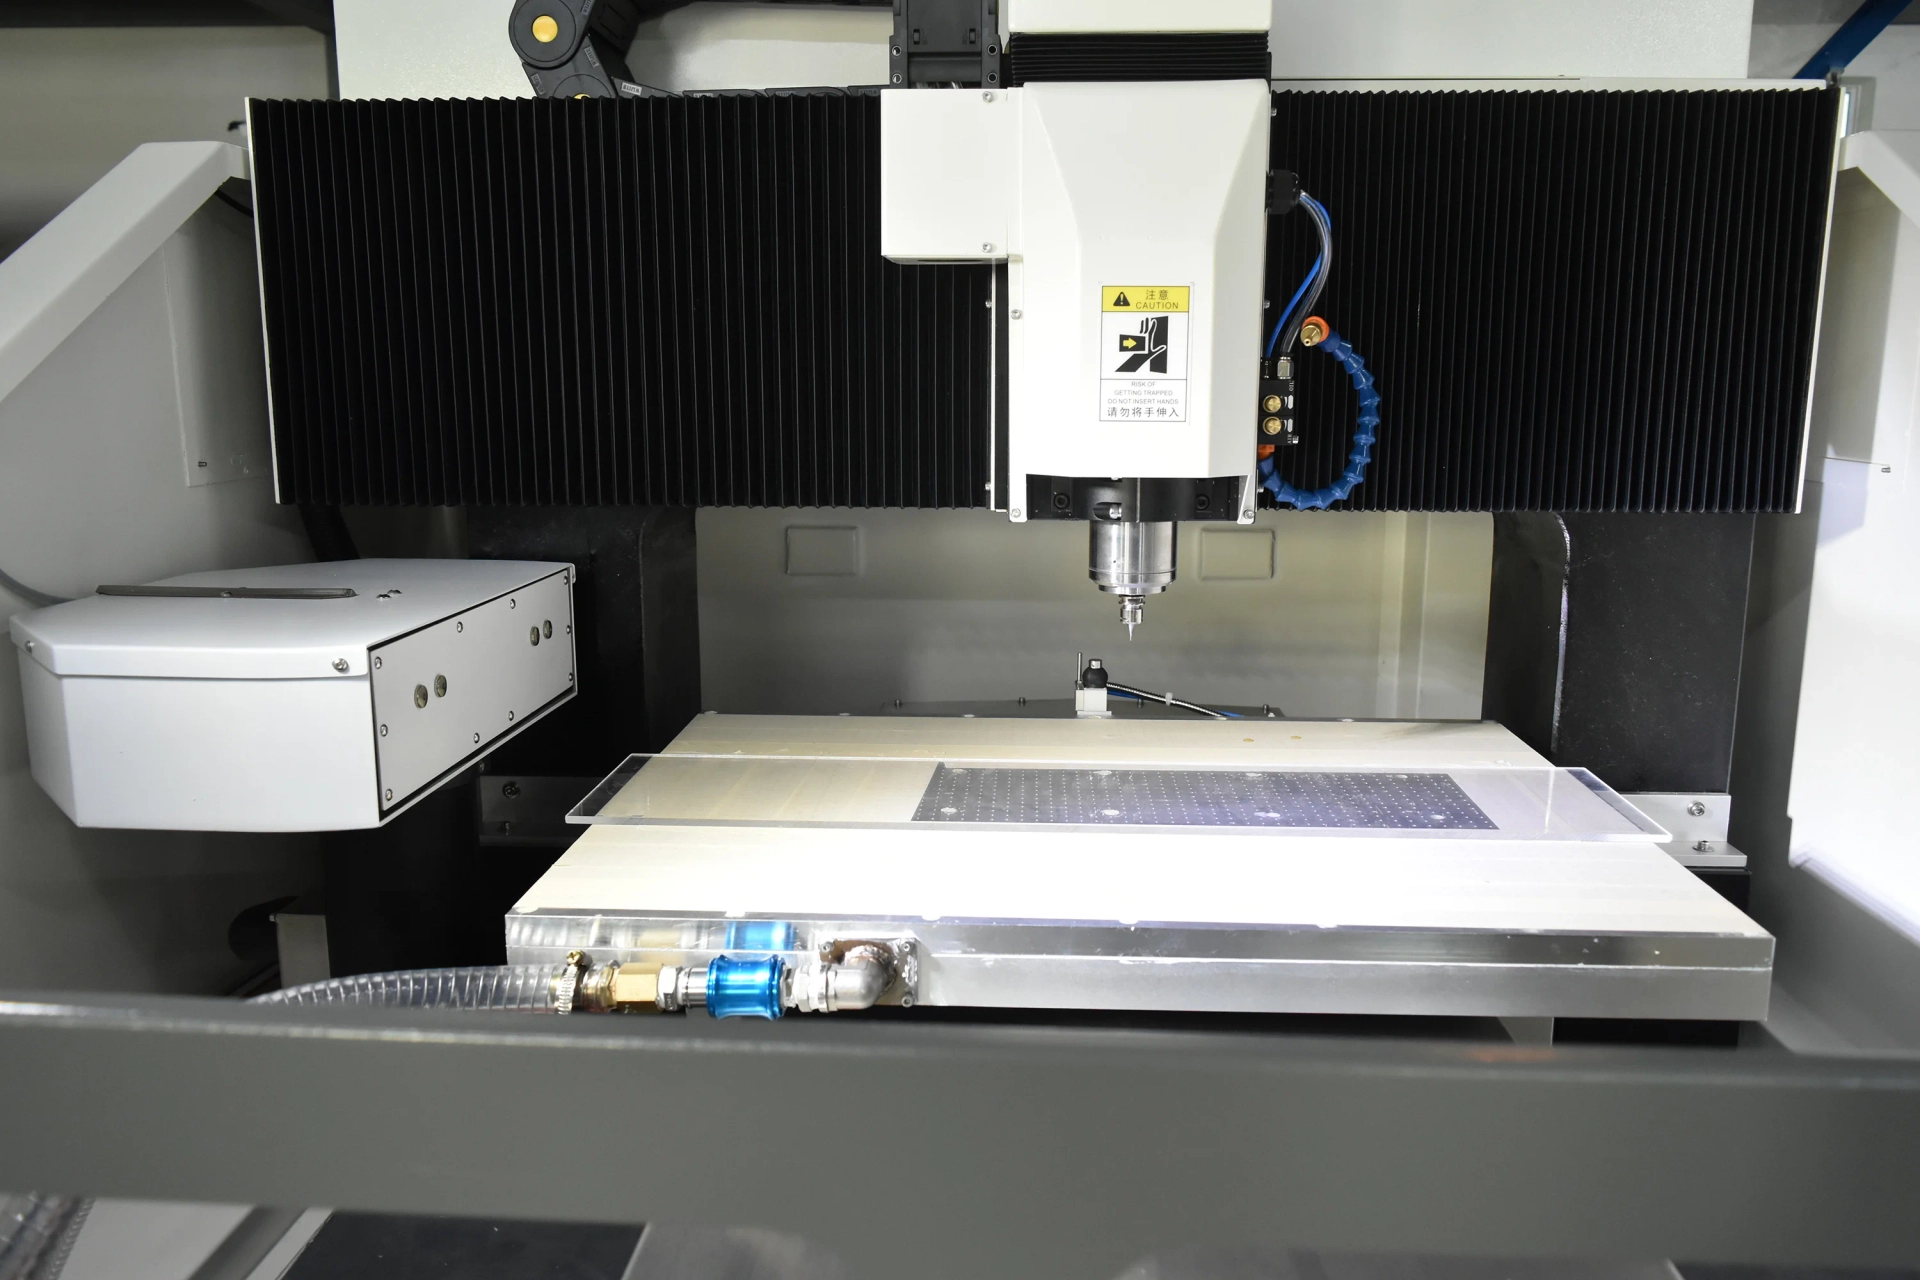
У специфікації CK-710-AT зазначено шпиндель зі швидкістю обертання 60 000 об/хв та потужністю 2,5 кВт.
Швидкість шпинделя є важливим параметром обробки, але правильний робочий режим залежить від ріжучого інструменту, матеріалу заготовки, геометрії різання та конфігурації верстата.
Чому максимальні оберти двигуна не завжди є найкращим налаштуванням?
Висока швидкість обертання може бути корисною для певних застосувань з інструментами малого діаметра.
Однак, різні матеріали та діаметри різців вимагають різних швидкостей різання та подач.
Використання невідповідних параметрів може збільшити знос інструменту, знизити якість кромки або створити неприйнятні умови різання.
Важливі перевірки інструментів
| Фактор інструментального оснащення | Перевірка покупця |
|---|---|
| Діаметр інструменту | Сумісність із призначеним шпинделем та роботою |
| Матеріал інструменту | Придатність для заготовки |
| Геометрія різання | Необхідний профіль та обробка поверхні |
| Інтерфейс тримача інструменту | Сумісність з автоматичним пристроєм зміни інструментів |
| Номінальна швидкість обертання | Безпечна робота на вибраній швидкості шпинделя |
| Довжина інструменту | Доступний робочий зазор |
| Биття шпинделя | Вплив на стабільність різання |
| Заміна інструменту | Процедура доступності та обслуговування |
Правильний інструмент слід вибирати з урахуванням матеріалу, геометрії та необхідної якості готової деталі.
Кваліфікація машин повинна включати фактичні різці, заплановані для виробництва.
6. Що означають опубліковані показники точності?
У технічному описі CK-710-AT зазначено точність обробки ±0,015 мм та точність переміщення 0,005 мм.
Ці значення описують різні аспекти продуктивності машини.
Точність обробки проти точності перепозиціонування
| Специфікація | Інженерне значення | Обов'язкова перевірка |
|---|---|---|
| Точність обробки | Опублікований критерій продуктивності обробки | Вимірювання готових зразків |
| Точність перепозиціонування | Продуктивність повернення позиції | Визначений тест повторного положення |
| Повторюваність зміни інструменту | Стабільність після заміни інструменту | Перевірка зразків для зміни інструменту |
| Точність готової деталі | Фактична відповідність кресленню | Калібровані вимірювання розмірів |
Номінальна продуктивність верстата при переміщенні не автоматично визначає точність готового компонента.
Геометрія готової деталі також залежить від стану інструменту, поведінки шпинделя, затискання та параметрів обробки.
Навіщо перевіряти точність після зміни інструменту?
Верстат може досягти прийнятних розмірів, використовуючи один інструмент, але демонструвати варіації після кількох змін інструментів.
Наприклад, неправильна компенсація довжини інструменту або нерівномірне положення інструменту можуть вплинути на результати обробки.
Тому корисне кваліфікаційне випробування має перевірити точність усього процесу роботи з багатоінструментом.
Правильне питання приймання полягає в тому, чи верстат неодноразово виготовляє відповідні деталі після зміни необхідного інструменту.
7. Як перевірити область обробки та налаштування заготовки
CK-710-AT має стіл розміром 700 × 500 мм та робочу зону 600 × 500 × 100 мм.
Ці цифри слід переглянути разом із фактичними розмірами заготовки та розташуванням кріпильного пристрою.
Перевірка робочого конверта
| Вимога | Перевірка покупця |
|---|---|
| Розмір таблиці | Чи підходить прилад до доступної платформи? |
| Зона обробки | Чи поміститься необхідна траєкторія інструменту в межах конверта? |
| Зазор осі Z | Чи достатньо місця для заготовки та інструментів? |
| Зазор для зміни інструменту | Чи може машина безпечно змінювати інструменти? |
| Висота кріплення | Чи зменшує це доступний простір для обробки? |
| Доступ до інструментів | Чи можна досягти всіх зазначених функцій? |
Чому важливий дизайн арматури?
Програма обробки може бути розмірно правильною, але все одно давати погані результати, якщо заготовка рухається під час різання.
Жорсткість кріплення та точність розташування впливають на повторюваність.
Для багатоінструментальних операцій заготовка повинна залишатися правильно розташованою протягом усієї послідовності обробки.
Покупці повинні надати постачальнику повні креслення заготовки та будь-яку інформацію про існуюче пристосування.
8. Фрезерування з ЧПК проти електроерозійного дроту проти свердління реєстраційної форми для друкованих плат
Ці технології служать різним виробничим цілям і не повинні об'єднуватися в один опис машини без технічних обґрунтувань.
| Процес | Видалення матеріалу | Основне застосування |
|---|---|---|
| Фрезерування / фрезерування з ЧПК | Обертовий ріжучий інструмент | Механічні контури, пази та відповідні операції обробки |
| Дротова електроерозійна обробка | Електричний розряд через дротяний електрод | Тонкі профілі в провідних матеріалах |
| Свердління реєстрації друкованої плати | Контрольоване буріння отворів | Розташування та інструментальні отвори для друкованих плат |
Дротова електроерозійна обробка може бути кращою для певних тонких профілів у загартованих провідних матеріалах.
Фрезерування на ЧПК може бути більш придатним для доступних профілів та операцій, що потребують різних обертових різців.
Верстат для свердління отворів для реєстрації друкованих плат призначений для різних виробничих вимог, пов'язаних з орієнтуванням позиціонування плати.
Що повинні робити покупці, коли сторінка товару поєднує різні технології?
Запитуйте роз'яснення щодо фактичного типу машини, різального механізму, витратних матеріалів, контролера, робочого діапазону та технічних характеристик.
Щоб придбати електроерозійний різець, запитайте про подачу дроту, діелектричну рідину, фільтрацію та характеристики, що стосуються електроерозійного різання.
Щоб придбати фрезерний верстат CK-710-AT, запитайте про шпиндель, магазин інструментів, тримачі інструментів, сумісність різальних інструментів та продуктивність обробки.
Це запобігає вибору обладнання на основі специфікацій, що належать до іншого процесу.
9. Як покупці можуть виміряти ефективність заміни інструментів?
Автоматичну зміну інструментів слід оцінювати протягом усього виробничого циклу.
Верстат може мати 12-позиційний магазин, але все одно потребувати значного часу налаштування, якщо призначення інструменту, затискання заготовки або підготовка програми неефективні.
Фрезерний верстат з ЧПК CK-710-AT розроблений для підтримки робочих процесів багатоінструментальної обробки завдяки 12-позиційному автоматичному магазину інструментів. Для виробників оцінка ефективності зміни інструментів вимагає вимірювання фактичного часу циклу, узгодженості позиціонування інструменту та точності обробки під час повторюваних виробничих циклів. Ці фактори допомагають визначити, чи може обладнання зменшити ручне втручання, зберігаючи при цьому стабільну якість готової деталі.
Розрахунок виробничого циклу
Загальний час циклу = Завантаження + Налаштування + Різання + Заміна інструменту + Перевірка + Розвантаження
Для більш детальної оцінки запишіть кількість змін інструментів у межах повної програми.
Контрольний список ефективності зміни інструменту
| Фактор оцінки | Що вимірювати |
|---|---|
| Час зміни інструменту | Фактична тривалість на зміну |
| Точність вибору інструменту | Правильний інструмент отримано |
| Розміщення інструментів | Послідовне встановлення |
| Безперервність програми | Правильний перезапуск після зміни |
| Збої під час зміни інструменту | Частота та причина |
| Втручання оператора | Потрібні ручні дії |
| Загальний час циклу | Повна тривалість виробництва деталі |
Чи завжди автоматична зміна інструменту швидша?
Не обов'язково.
Неефективна послідовність інструментів все ще може призвести до непотрібних змін інструментів.
Для повторного виробництва планування траєкторії інструменту та організація роботи повинні оцінюватися разом із самим магазином інструментів.
Реальна перевага продуктивності полягає в скороченні часу, що не додає цінності, без шкоди для якості деталей.
10. Перевірка першого виробу: Як перевірити обробку за допомогою багатоінструменту
Контроль першої виробки (FAI) допомагає підтвердити, що процес може виробляти деталі, що відповідають затвердженим вимогам, до початку повноцінного виробництва.
Для фрезерного верстата з ЧПК перевірка повинна включати повну послідовність обробки.
Рекомендована процедура FAI
Крок 1 — Підтвердьте малюнок
Перевірте останню інженерну редакцію, розміри, допуски та необхідний стан поверхні.
Крок 2 — Огляд заготовки
Перевірте ідентифікацію матеріалу, розміри та початковий стан.
Крок 3 — Перевірте магазин інструментів
Переконайтеся, що встановлені інструменти відповідають затвердженій програмі.
Крок 4 — Визначення положення заготовки
Перевірте стабільність кріплення та відповідні координатні посилання.
Крок 5 — Запустіть програму обробки
Обробіть репрезентативну деталь, використовуючи передбачену послідовність зміни інструменту.
Крок 6 — Перевірка готової геометрії
Виміряйте критичні характеристики та перевірте стан поверхні.
Крок 7 — Повторіть процес
Виготовте додаткові зразки для оцінки повторюваності.
Крок 8 — Запишіть результати
Задокументуйте конфігурацію машини, інструменти, налаштування, результати перевірки та будь-які необхідні налаштування.
Контрольний список якості першої статті
| Якісний товар | Вимога прийняття |
|---|---|
| Загальні розміри | Затверджений допуск креслення |
| Критичні профілі | Визначені розмірні межі |
| Геометрія отворів та паз | відповідність малюнків |
| Стан поверхні | Оздоблення, затверджене замовником |
| Послідовність зміни інструменту | Правильна експлуатація |
| Розміщення інструментів | Стабільність після заміни |
| Стан заготовки | Немає неприйнятних пошкоджень |
| Повторюваність | Узгоджені зразки |
| Документація процесу | Повні записи перевірок |
Приймання має базуватися на виміряних готових деталях, а не лише на відображених значеннях позиціонування верстата.
11. Що повинні перевіряти покупці під час заводських приймальних випробувань?
Заводські приймальні випробування (ЗВП) повинні підтвердити, що запропонована машина відповідає узгодженим виробничим вимогам перед відвантаженням.
Для конфігурації фрезерування з ЧПК на 12 інструментів, FAT повинна включати як обробку, так і керування інструментами.
Контрольний список FAT CK-710-AT
| Елемент FAT | Рекомендована перевірка |
|---|---|
| Ідентифікація машини | Підтвердьте точну конфігурацію CK-710-AT |
| Тип машини | Переконайтеся, що фрезерування з ЧПК є найкращим варіантом, ніж дротова електроерозійна обробка. |
| Розміри столу | Перевірте корисну площу кріплення |
| Обробка конверта | Продемонструвати необхідний доступ до заготовки |
| Шпиндель | Підтвердьте специфікацію 2,5 кВт / 60 000 об/хв |
| Журнал інструментів | Перевірте 12-позиційну конфігурацію |
| Зміна інструменту | Продемонструйте необхідну послідовність змін |
| Точність обробки | Вимірювання репрезентативних оброблених зразків |
| Точність перепозиціонування | Перегляд визначених результатів тестів |
| Обробка програм | Продемонструвати затверджені виробничі файли |
| Час циклу | Запис повного часу обробки |
| Безпека | Перевірте функції захисту та аварійної сигналізації |
| Електрична система | Підтвердьте вимоги до постачання |
| Документація | Отримати інструкції та записи перевірок |
Важливе уточнення щодо комунальних послуг
Надана таблиця CK-710-AT містить поле з позначкою «Необхідна потужність» зі значенням 2 МПа.
МПа — це одиниця тиску, а не вимірювання електричної потужності.
Постачальник повинен уточнити, чи це стосується пневматичної вимоги, іншої підсистеми чи помилки в технічному описі.
Це не слід розглядати як перевірену заводську вимогу щодо подачі повітря без підтвердження.
Який найцінніший результат FAT?
Успішне випробування має продемонструвати, що фактична конфігурація може виконати типове завдання з обробки покупця з прийнятною точністю, якістю обробки поверхні та поведінкою при зміні інструменту.
Демонстрація з використанням лише порожнього машинного циклу не встановлює виробничу здатність.
12. Як оцінити експлуатаційні витрати та рентабельність інвестицій
Вартість придбання фрезерного верстата з ЧПК становить лише частину його загальної вартості.
Виробництво багатоінструментальних інструментів також включає споживання різального інструменту, технічне обслуговування, роботу з налаштування, перевірку та час простою.
Загальна вартість володіння
| Фактор вартості | Головне міркування |
|---|---|
| Ціна обладнання | Остаточна конфігурація машини |
| Ріжучі інструменти | Заміна та знос інструментів |
| Тримачі інструментів | Сумісність та запасні частини |
| Електрика | Фактичне споживання енергії машини |
| Праця | Налаштування та участь оператора |
| Зміни інструментів | Простої та програмування |
| Технічне обслуговування | Шпиндель, магазин та рухомі компоненти |
| Інспекція | Перевірка розмірів |
| Відходи матеріалів | Відхилені компоненти |
| Встановлення | Введення в експлуатацію та навчання |
Корисним економічним показником є:
Вартість обробки на прийняту деталь = Загальна розподілена вартість обробки ÷ Прийняті деталі
Цей показник допомагає покупцям порівняти інвестиції з існуючими методами виробництва.
Коли варто використовувати 12-інструментальну конфігурацію фрезерного верстата з ЧПК?
Це варто враховувати, коли значна частина існуючого часу циклу припадає на повторну ручну зміну інструментів.
Однак фінансову вигоду слід перевірити за допомогою фактичних даних про роботу.
Якщо основним вузьким місцем виробництва є повільне різання, невідповідний інструмент або погане закріплення заготовки, одне лише збільшення місткості магазину може не вирішити проблему.
13. Що повинні включати іноземні покупці до запиту цінових пропозицій (RFQ)?
Технічно повний Запит на цінову пропозицію дозволяє постачальнику обладнання оцінити фактичне виробниче завдання.
Контрольний список технічного запиту цінових пропозицій CK-710-AT
| Необхідна інформація | Відомості про покупця |
|---|---|
| Матеріал заготовки | Марка та стан матеріалу |
| Розміри деталі | Максимальна довжина, ширина та висота |
| Інженерні креслення | CAD-файли та критична геометрія |
| Необхідні операції | Фрезерування, фрезерування, свердління або гравірування |
| Кількість інструментів | Інструменти, необхідні для кожної програми |
| Розміри інструменту | Вимоги до діаметра, довжини та тримача |
| Допуск на обробку | Критичні специфікації готових деталей |
| Оздоблення поверхні | Обов'язкова умова |
| Обсяг виробництва | Деталей за зміну або місяць |
| Існуюче вузьке місце | Простої, брак або час обробки під час зміни інструменту |
| Вимоги до кріплення | Кріплення та доступний зазор |
| Заводські комунальні послуги | Електричні та пневматичні вимоги |
| Приймальні випробування | Критерії FAI та FAT |
| Комерційна інформація | Потреби в кількості, доставці та обслуговуванні |
Чому варто звернути увагу на ЧПК CHIKIN?
CHIKIN CNC постачає обладнання для виробництва друкованих плат та супутнє обладнання для точної обробки.
Опублікована інформація про обладнання включає фрезерування з ЧПК, свердління та інші технології промислової обробки.
Для закупівлі CK-710-AT найважливішим першим кроком є підтвердження точного типу запропонованої машини та усунення розбіжностей між описом продукту та технічною специфікацією.
Запит на огляд технічної конфігурації CK-710-AT
Якщо ваш завод вимагає багатоінструментальної обробки на верстатах з ЧПК, підготуйте креслення заготовки, специфікації матеріалів, операції обробки, вимоги до інструментів та очікуваний результат.
Перегляньте список продуктів CHIKIN CNC .
Зверніться до CHIKIN CNC для технічного огляду та отримання цінової пропозиції .
Запитуйте письмове підтвердження фактичного типу процесу, конфігурації магазину на 12 інструментів, специфікацій шпинделя, доданих аксесуарів та вимог до приймання верстата.
14. Часті запитання про фрезерний верстат з ЧПК CK-710-AT
1. Що таке CK-710-AT?
У наданому технічному описі CK-710-AT ідентифіковано як одноголовковий фрезерний верстат з ЧПК та автоматичним магазином інструментів. На відповідній сторінці продукту також описано дротову електроерозійну обробку, тому необхідно уточнити точний тип верстата.
2. Скільки інструментів може вмістити магазин CK-710-AT?
В опублікованій специфікації зазначено 12-позиційний інструментальний магазин з автоматичною зміною інструментів. Слід перевірити сумісність тримачів інструментів та аксесуарів.
3. Яка швидкість шпинделя CK-710-AT?
У специфікації зазначено шпиндель зі швидкістю обертання 60 000 об/хв та номінальною потужністю 2,5 кВт.
4. Що таке зона обробки?
Опублікований робочий простір становить 600 × 500 × 100 мм, а стіл – 700 × 500 мм. Корисний простір для кріплення слід підтвердити.
5. Яка точність обробки задана?
У технічному описі вказано точність обробки ±0,015 мм та точність переміщення 0,005 мм. Ці показники вимагають певних умов випробувань.
6. Чи підходить автоматична зміна інструментів для дрібносерійного виробництва?
Це може бути корисним, коли для окремих завдань потрібно кілька різців. Перевага залежить від кількості змін інструментів, часу налаштування та виробничого процесу.
7. Чи може верстат виконувати дротяне електроерозійне різання?
Специфікація маршрутизації CK-710-AT не встановлює можливості електроерозійної обробки дротом. Для електроерозійної обробки дротом потрібне інше обладнання та операційні системи. Уточніть фактичну конфігурацію верстата у постачальника.
8. Чи має CK-710-AT функцію виявлення поломки інструменту?
У наданій специфікації CK-710-AT окремо не підтверджується виявлення зламаного інструменту. Покупцям слід перевірити його наявність перед замовленням.
9. Як слід перевіряти точність зміни інструменту?
Запустіть типові програми обробки, що вимагають кількох змін інструменту, а потім перевірте готові розміри, посадку інструменту та результати повторної обробки.
10. Яку інформацію я повинен надати під час запиту цінової пропозиції?
Надайте креслення, специфікації матеріалів, необхідні операції обробки, інформацію про оснащення, допуски готових деталей, обсяг виробництва та критерії приймання.
Висновок
Вибір відповідного фрезерного верстата з ЧПК та автоматичною зміною інструменту вимагає більше, ніж просто порівняння швидкості шпинделя, місткості магазину інструментів або ціни покупки.
Для заводів прецизійного виробництва справжньою метою є стабільний багатоінструментальний процес обробки, який дозволяє виробляти прийнятні компоненти, контролюючи варіації налаштування та час, що не витрачається на різання.
Фрезерний верстат з ЧПК CK-710-AT пропонує практичне рішення для виробників, які шукають надійну автоматичну зміну інструментів, точну обробку та підвищену ефективність виробництва. Його 12-позиційний інструментальний магазин, високошвидкісний шпиндель та система керування ЧПК роблять його вартим уваги для багатоінструментального виробництва, де важливі стабільність обробки та скорочення часу налаштування.
Ці характеристики забезпечують основу для оцінки конфігурації багатоінструментального фрезерного верстата з ЧПК.
Однак, покупцям слід спочатку перевірити фактичну технологію верстата, оскільки опис відповідного продукту містить інформацію про дротову електроерозійну обробку, яка відрізняється від специфікації фрезерного верстата.
Надійний процес закупівлі повинен включати перевірку технічної конфігурації, обробку репрезентативних зразків, випробування на зміну інструменту, перевірку готової деталі та задокументовані заводські приймальні випробування.
Для закордонних виробників, які оцінюють фрезерне та прецизійне обробне обладнання з ЧПК, CHIKIN CNC пропонує можливість обговорити необхідну конфігурацію відповідно до фактичних потреб виробництва.
Зверніться до CHIKIN CNC для отримання технічного огляду та комерційної пропозиції CK-710-AT , а також надайте свої креслення для обробки, специфікації матеріалів, вимоги до зміни інструменту та цільовий обсяг виробництва.
Правильне поєднання сумісного інструментарію, контрольованих параметрів обробки, надійної зміни інструменту та вимірюваної прийнятності якості є основою ефективних інвестицій у виробництво на верстатах з ЧПК.