






TL;DR — Швидка відповідь
Вирівнювання свердління друкованої плати з фрезеруванням описує позиційне співвідношення між просвердленими отворами та згодом фрезерованими елементами плати. Коли обидві операції виконуються на одному керованому верстаті з ЧПК, виробники можуть зменшити потребу в окремому вирівнюванні заготовки за умови, що плата залишається правильно розташованою протягом всієї обробки.
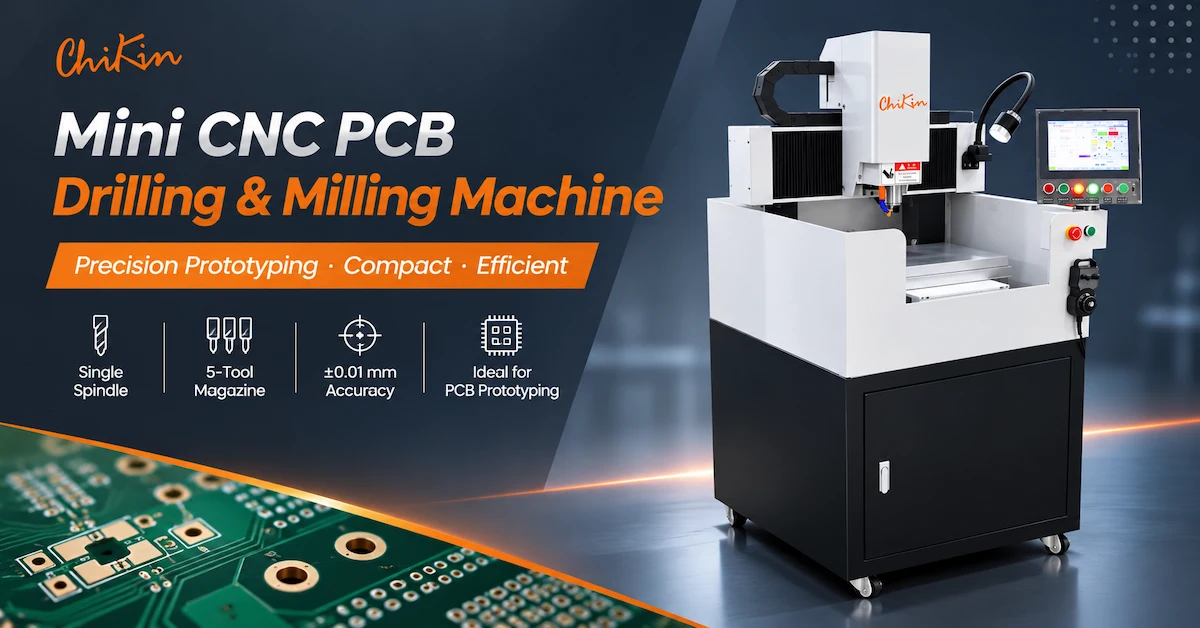
CHIKIN CNC Mini CK-01R — це одношпиндельний верстат для свердління та фрезерування друкованих плат із шпинделем з водяним охолодженням та швидкістю обертання 60 000 об/хв, п'ятипозиційним магазином інструментів, системою визначення довжини інструменту та характеристиками позиціонування та повторюваності ±0,01 мм.
Для лабораторій з прототипування друкованих плат та виробників дрібних партій головним питанням при покупці є те, чи може машина створювати правильно розташовані отвори та готові контури без неприйнятних помилок під час зміни інструменту або обробки плати.
У цьому посібнику пояснюється, як спланувати робочий процес від свердління до траси, захистити дані обробки, перевірити налаштування довжини інструменту та оцінити якість першої деталі.
Ключові висновки
Одне контрольоване налаштування: свердління та фрезерування можуть використовувати один і той самий орієнтир заготовки, якщо кріплення та програма ЧПК налаштовані правильно.
Конфігурація з п'ятьма інструментами: У комплекті з Mini CK-01R зазначено п'ятипозиційний магазин інструментів для сумісних свердлильних та фрезерних інструментів.
Визначення довжини інструменту: Ця функція, що входить до специфікації, підтримує перевірку налаштування інструменту, але самостійно не гарантує точності готової деталі.
Опублікована точність: Позиціонування та повторюваність вказані як ±0,01 мм, що підлягає перевірці на конкретній машині.
Пріоритет якості: Точність відрізу отвору до контуру має бути виміряна на фактично готових панелях.
Рекомендація щодо закупівлі: перед розміщенням замовлення перевірте точну конфігурацію верстата, систему затискання заготовок, функції зміни інструменту та критерії приймання.
1. Що таке вирівнювання свердління друкованої плати з трасою?
Вирівнювання отворів, просвердлених у друкованій платі, до траси – це позиційне співвідношення між отворами, просвердленими в друкованій платі, та контурами, пазами або профілями, створеними під час трасування.
У виробництві друкованих плат свердління та фрезерування часто служать різним цілям.
Свердління створює отвори для компонентів, точок кріплення, перехідних отворів або інших визначених елементів.
Трасування видаляє матеріал вздовж запрограмованих шляхів для створення контурів плати, внутрішніх отворів, паз або інших механічних елементів.
Обидва процеси повинні дотримуватися сумісних координатних прив'язок.
Чому важлива точність відрізку отвору від контуру?
Друкована плата може мати окремо прийнятні отвори та правильну форму контуру, але все одно не проходить механічну збірку, якщо дві групи елементів не вирівняні.
Потенційні проблеми включають:
Монтажні отвори розташовані неправильно відносно краю плати.
Отвори для роз'ємів, що не відповідають геометрії корпусу.
Нерівномірний зазор країв навколо заданих елементів.
Слоти зміщені відносно точок кріплення.
Складність встановлення плати в монтажний пристрій.
Переробка, спричинена невідповідним позиціонуванням між операціями.
Метою виробництва є дотримання схеми розташування отворів та геометрії фрезерування в межах допусків, встановлених затвердженим кресленням друкованої плати.
Що спричиняє неспіввісність між свердлом та трасою?
| Потенційна причина | Вплив на готову друковану плату | Рекомендована перевірка |
|---|---|---|
| Різні дані програми | Зсув візерунка отворів та контуру | Порівняння походження координат |
| Переміщення заготовки | Позиційна варіація | Перевірте затискання та опору |
| Неправильне зміщення інструменту | Похибки розмірів або глибини | Перевірте компенсацію інструменту |
| Неправильний діаметр фрези | Неправильні готові контури | Перевірте інструмент та програму |
| Переміщення кріплення | Відмінності в реєстрації | Перевірте посилання на місцезнаходження |
| Биття шпинделя | Варіація отвору або контуру | Виміряйте систему кріплення інструментів |
| Деформація матеріалу | Зміни геометрії дошки | Перевірте рівність та стан ламінату |
Робочий процес на одному верстаті може зменшити певні ризики, пов'язані з перенесенням, але він не може усунути всі причини помилок обробки.
2. CHIKIN CNC Mini CK-01R: Технічні характеристики
CHIKIN CNC постачає обладнання для свердління, фрезерування друкованих плат та супутнє виробниче обладнання.
Фрезерно-свердлильний верстат Mini 1 Spindle для друкованих плат представлений як компактна закрита система ЧПК для створення прототипів та дрібносерійного виробництва.
У наданій специфікації MINI CK-01R описується конфігурація з одним шпинделем, що охолоджується водою, осями з ЧПК-керуванням, інструментальним магазином та системою визначення довжини інструменту.
Таблиця специфікацій Mini CK-01R
| Технічний параметр | Постачальна специфікація |
|---|---|
| Модель | МІНІ CK-01R |
| Кількість шпинделів | 1 |
| Максимальна швидкість шпинделя | 60 000 об/хв |
| Потужність шпинделя | 1,8 кВт |
| Охолодження шпинделя | Водяне охолодження |
| Лінійні рейки X/Y/Z | Тайвань |
| Кулькові гвинти X/Y/Z | Тайвань |
| Максимальна швидкість переміщення по осях X/Y | 12 м/хв |
| Максимальна швидкість руху по осі Z | 12 м/хв |
| Повторюваність | ±0,01 мм |
| Точність позиціонування | ±0,01 мм |
| Розміри робочого столу | 350 × 350 мм |
| Матеріал корпусу машини | Чавун |
| Система ЧПК | ЧІКІН ЧПУ |
| Мова керування | Китайська / Англійська |
| Місткість магазину інструментів | 5 позицій |
| Діаметр бурового інструменту | 0,5–6,35 мм |
| Діаметр фрези | 0,8–3,175 мм |
| Визначення довжини інструменту | Включено |
| Захист шпинделя від перевантаження | Необов'язково |
| Захист шпинделя від перегріву | Необов'язково |
| Подача повітря | 0,6–0,8 МПа |
| Зазначена витрата повітря | 30 л/хв |
| Блок живлення | Однофазний 220 В / 50 Гц |
| Зазначена вимога до потужності | 2 кВт |
| Розміри машини | 780 × 900 × 1700 мм |
| Вага машини | Приблизно 500 кг |
| Температура встановлення | 18–23°C |
| Вологість при монтажі | 45–65% |
Ці характеристики стосуються конфігурації MINI CK-01R, що надається для цієї статті. В інших загальнодоступних матеріалах CK-01R описано іншу потужність шпинделя, місткість магазину та розміри столу. Підтвердьте точну конфігурацію письмово перед замовленням.
Що повинні перевірити покупці?
Розмір 350 × 350 мм описує опубліковані розміри робочого столу. Його не слід автоматично розглядати як повну корисну область для свердління та фрезерування.
Точні обмеження ходу, зазор між шпинделем та столом, сумісність кріпильних пристроїв та послідовність автоматичної зміни інструменту слід перевірити на замовленому верстаті.
Зазначені характеристики позиціонування та повторюваності ±0,01 мм також вимагають певних умов випробування.
3. Чому варто виконувати свердління та фрезерування друкованих плат за одну установку?
У традиційній обробці на кількох верстатах панель друкованої плати може бути просвердлена на одному верстаті, а потім перенесена на окремий фрезерний верстат.
Це вимагає повторного позиціонування заготовки.
Якщо дві операції використовують різні прилади або координатні посилання, можуть виникнути додаткові варіації регістрації.
Відповідний одношпиндельний свердлильно-фрезерний верстат може виконувати обидві операції, використовуючи одну керовану систему координат з ЧПК.
Одинарна установка проти окремих машин
| Оцінювання | Однорядкове свердління та фрезерування | Окреме свердління та фрезерування |
|---|---|---|
| Передача заготовки | Потенційно знижено | Зазвичай потрібно |
| Координація даних | Можливе спільне налаштування | Окремі налаштування потребують вирівнювання |
| Зміни інструментів | Необхідно між різними операціями | Залежить від кожної машини |
| Гнучкість виробництва | Корисно для змішаних операцій | Процеси можуть виконуватися незалежно |
| Максимальна пропускна здатність | Обмежено доступною потужністю шпинделя | Залежить від розташування обладнання |
| Основний ризик | Управління інструментами та пристосуваннями | Перенесення та зміна реєстрації |
Коли варто розглянути процес одного налаштування?
Компактна система може бути доречною, коли завод виробляє прототипи або невеликі партії, що містять кілька просвердлених та фрезерованих елементів.
Головною цінністю є повторюваність обробки з меншою кількістю можливостей для помилок зміни позиціонування.
Однак, фабрики з великим обсягом виробництва можуть віддавати перевагу окремому або багатошпиндельному обладнанню, коли пропускна здатність є основною вимогою.
Для ширшого огляду див. Посібник CHIKIN з ЧПК-свердлильних та фрезерних верстатів для друкованих плат .
4. Як встановити спільну точку відліку для буріння та трасування
Датум – це орієнтир, який використовується для визначення положення об'єктів.
Для обробки даних від буріння до траси програма буріння та програма трасування повинні використовувати сумісні вихідні точки та орієнтаційні посилання.
Рекомендований робочий процес керування даними
Крок 1 — Перегляд інженерних файлів
Перевірте, чи координати буріння та траєкторії прокладання використовують затверджену редакцію проекту та систему координат.
Крок 2 — Визначення початку координат заготовки
Встановіть цільове посилання на машину відповідно до затвердженого пристосування та програми.
Крок 3 — Закріпіть панель
Використовуйте затискне пристосування, що підходить для розміру, товщини дошки та запланованих операцій обробки.
Крок 4 — Виконайте буріння
Виконайте затверджену схему отворів, використовуючи необхідні інструменти та параметри обробки.
Крок 5 — Перевірка налаштування інструменту
Перед фрезеруванням перевірте відповідну компенсацію довжини та діаметра інструменту.
Крок 6 — Виконайте маршрутизацію
Обробіть необхідні профілі, зберігаючи затверджене посилання на заготовку.
Крок 7 — Перевірка готової геометрії
Виміряйте завершені співвідношення отвору до контуру.
Цей робочий процес передбачає, що встановлені інструменти та система керування підтримують заплановану послідовність процесу.
Чому Рада директорів повинна залишатися в безпеці?
Навіть коли обидві програми використовують однаковий початок координат, фізичне переміщення заготовки може зробити цей зв'язок недійсним.
Панель, яка зміщується під час фрезерування, може призвести до зміщення готового контуру відносно попередньо просвердлених отворів.
Тому умови затискання та різання слід кваліфікувати разом.
5. Як слід організовувати журнал із п’ятьма інструментами?
У специфікації Mini CK-01R зазначено п'ятипозиційний інструментальний магазин.
Для комбінованого свердління та фрезерування планування магазину повинно відображати фактичні інструменти, необхідні для виробничої програми.
Ілюстративне налаштування п'яти інструментів
| Положення інструменту | Приклад інструменту | Передбачуване використання |
|---|---|---|
| Т1 | Свердло малого діаметра | Тонкий візерунок отворів |
| Т2 | Свердло середнього діаметра | Додаткові необхідні отвори |
| Т3 | Більший свердло | Монтажні або інструментальні отвори |
| Т4 | Маленький фрезер | Вузькі пази або внутрішні профілі |
| Т5 | Фрезерний різець | Обробка контуру дошки |
У цій таблиці показано можливий розподіл інструментів. Фактичні розміри інструментів, інтерфейси магазинів та сумісні операції необхідно підтвердити.
Чому важлива послідовність інструментів?
Неефективна послідовність може призвести до непотрібних змін між інструментами.
Наприклад, багаторазове чергування свердлильного інструменту та фрези може збільшити час без різання.
Там, де це дозволяє конструкція та процес, операції можна групувати за інструментом для покращення узгодженості робочого процесу.
Однак порядок обробки слід вибирати відповідно до вимог до якості та затискання заготовки, а не лише до кількості змін інструменту.
Чи підтверджено автоматичну зміну інструменту?
Мініатюрний стіл верстата, що постачається у комплекті, встановлює п'ять позицій інструменту та включає функцію визначення довжини інструменту.
Для цієї конфігурації слід підтвердити точний механізм автоматичної зміни інструментів та послідовність виконання програми.
Покупці не повинні вважати, що кожен варіант CK-01R використовує однаковий магазин або систему зміни інструментів.
6. Що насправді контролює визначення довжини інструменту?
Визначення довжини інструменту допомагає встановити орієнтир, пов'язаний із встановленим ріжучим інструментом.
Це важливо, оскільки різні свердла та фрези можуть мати різну загальну довжину та виступи для різання.
Неправильна компенсація довжини інструменту може вплинути на фактичне вертикальне положення різця.
Визначення довжини інструменту проти компенсації діаметра інструменту
| Функція | Основне призначення | Потенційна помилка |
|---|---|---|
| Визначення довжини інструменту | Встановлення вертикальної опорної точки інструменту | Неправильна глибина свердління або фрезерування |
| Компенсація діаметра інструменту | Враховуйте діаметр різця | Неправильні розміри профілю |
| Опорна точка заготовки | Встановлення координатного посилання на деталь | Зміщені розташування об'єктів |
| Перевірка биття шпинделя | Оцінити узгодженість обертання інструменту | Варіація отвору та краю |
| Перевірка стану інструменту | Визначте непридатні ріжучі інструменти | Задирки, поломки або погана обробка |
Чи автоматично запобігає визначення довжини інструменту помилкам вирівнювання?
Ні.
Визначення довжини інструменту стосується, головним чином, його осьового положення.
Він не виправляє самостійно неправильні координати X/Y, зношені ріжучі кромки, рух пристосування або невідповідний діаметр різця.
Повний процес повинен окремо перевіряти ці фактори.
Чому важлива перевірка інструменту для невеликих різаків для друкованих плат?
Інструменти для свердління та фрезерування малого діаметра можуть бути чутливими до биття, вібрації та невідповідних умов різання.
У наданій специфікації CK-01R зазначено водяне охолодження та визначення довжини інструменту, але для цієї мініатюрної конфігурації не передбачено автоматичного виявлення поломки інструменту.
Заводи повинні підтвердити, які функції моніторингу включені, та визначити відповідні процедури інспектування.
Щодо обслуговування кріплення інструменту, у посібнику з очищення цанг шпинделя друкованих плат від CHIKIN пояснюється, як забруднення, знос та биття можуть впливати на якість свердління та фрезерування.
7. Як конструкція кріплення впливає на узгодженість отвору з контуром?
Конструкція кріплення визначає, як друкована плата підтримується та розташовується під час обробки.
Погано спроектоване пристосування може дозволити рух, навіть якщо система руху з ЧПК працює правильно.
Міркування щодо закріплення заготовок
| Коефіцієнт кріплення | Потенційний вплив | Перевірка покупця |
|---|---|---|
| Підтримка ради директорів | Згинання або вібрація | Перевірте рівність та стійкість |
| Локалізація об'єктів | Координатна узгодженість | Підтвердити затверджені дані |
| Сила затиску | Спотворення плати | Перевірте контактні ділянки |
| Зазор маршрутизатора | Перешкоди інструменту | Перегляд траєкторій інструменту |
| Вирізання вкладок | Утримання деталей | Перевірте розташування вкладок |
| Вакуумне утримання | Безпека заготовки | Перевірте фактичну продуктивність утримання |
| Висота кріплення | Зменшений зазор інструменту | Перевірте доступ до шпинделя та тримача |
Чому важливий порядок операцій?
Під час контурного фрезерування процес різання може поступово відокремлювати готову друковану плату від навколишнього матеріалу.
Якщо дошка втратить опору до завершення остаточного розпилювання, вона може зрушити з місця.
Це може пошкодити край або змінити положення залишків матеріалу.
Кваліфікований процес повинен використовувати відповідні кріплення, вкладки або інші затверджені методи утримання, де це необхідно.
Для невеликих прототипів друкованих плат підтримка до завершення всіх критичних операцій може бути такою ж важливою, як і номінальна точність машини.
8. Які матеріали та інструменти для друкованих плат потребують окремої перевірки?
Mini CK-01R призначений для прототипування друкованих плат, свердління, фрезерування та відповідних операцій легкої механічної обробки.
Фактична сумісність матеріалів залежить від встановленого шпинделя, різців, кріплення та умов обробки.
Матриця кваліфікації матеріалів
| Матеріал | Проблема обробки | Вимога перевірки |
|---|---|---|
| ФР4 | Абразивне армування скловолокном | Знос інструменту та якість леза |
| Багатошарова жорстка друкована плата | Мідна та ламінатна конструкція | Цілісність отвору та контуру |
| Тонка жорстка друкована плата | Згинання під час обробки | Опора та затиск |
| Друкована плата на основі алюмінію | Сили різання металу та задирки | Відповідні інструменти та параметри |
| Інженерні прилади | Обробка для конкретних матеріалів | Сумісність шпинделя та інструментів |
Які опубліковані діапазони діаметрів інструментів?
У наданій специфікації перелічено:
Свердлильні інструменти: 0,5–6,35 мм
Фрезерні інструменти: 0,8–3,175 мм
Ці діапазони описують сумісність діаметрів інструментів у наданій конфігурації.
Вони не гарантують, що кожен інструмент у цьому асортименті може обробляти будь-який матеріал або глибину.
Як покупці можуть зменшити кількість дефектів, пов'язаних з інструментами?
Перевірте геометрію інструменту, сумісність хвостовика, биття та фактичну придатність матеріалу.
Використовуйте параметри різання, схвалені для конкретного матеріалу та інструменту.
Перевірте типові готові отвори та оброблені кромки перед випуском виробничої партії.
9. Як виконати перевірку першого виробу від буріння до траси
Контроль першої вироби (FAI) перевіряє, чи відповідає початково завершена заготовка затвердженим вимогам перед початком більшого виробництва.
Для комбінованого буріння та фрезерування, інспекція повинна зосереджуватися на взаємозв'язку між цими двома операціями.
Рекомендований контрольний список FAI
| Пункт перевірки | Вимога прийняття |
|---|---|
| Діаметр отвору | Відповідає допуску креслення |
| Положення центру отвору | Відповідає затвердженому посилальному позначенню |
| Відстань від отвору до контуру | Відповідає необхідній геометрії |
| Розміри слотів | Відповідає інженерному кресленню |
| Фрезований контур | Відповідає розмірним допускам |
| Якість кромки дошки | Без неприйнятних задирок або виривів |
| Цілісність ламінату | Відсутність неприйнятних тріщин або пошкоджень |
| Налаштування довжини інструменту | Затверджений номер інструменту перевірено |
| Стабільність заготовки | Немає неприйнятного руху |
| Повторюваність | Стабільні результати у всіх зразках |
Процедура практичної перевірки
Спочатку підтвердьте затверджений дизайн плати та програми ЧПК.
По-друге , перевірте кріплення заготовки та встановлений набір інструментів.
По-третє , просвердліть необхідні отвори.
По-четверте , обробіть відповідні прокладені об'єкти, використовуючи ту саму затверджену систему опорних точок.
По-п'яте , виміряйте положення готових отворів відносно контуру фрезерування.
По-шосте , повторіть операцію на додаткових репрезентативних дошках.
Нарешті , задокументуйте результати та дослідіть будь-які особливості, що виходять за межі узгодженого допуску.
Який найважливіший вимір?
Для цього застосування одним із критично важливих результатів є відносне розташування просвердлених отворів відносно прокладених елементів.
Дошка може задовольнити окремі перевірки на свердління та трасування, але все ще не відповідати необхідному співвідношенню між цими елементами.
Тому план перевірки повинен включати розміри від отвору до контуру, які мають значення для остаточного складання.
10. Як виміряти реальну ефективність виробництва
Компактний свердлильно-фрезерний верстат з ЧПК слід оцінювати за прийнятною продуктивністю, а не за номінальною швидкістю шпинделя.
Повний процес включає завантаження, вирівнювання, свердління, зміну інструменту, фрезерування, перевірку та розвантаження.
Розрахунок виробничого циклу
Загальний час циклу = Завантаження + Налаштування + Свердління + Заміна інструменту + Фрезерування + Перевірка + Розвантаження
Для повторного виробництва завод може розрахувати:
Прийнятих панелей за годину = Завершених панелей за годину × Коефіцієнт прийняття
Що впливає на фактичну пропускну здатність?
| Фактор | Вплив на виробництво |
|---|---|
| Кількість отворів | Робоче навантаження буріння |
| Діаметри отворів | Вимоги до інструментів |
| Довжина контуру фрезерування | Час різання |
| Кількість інструментів | Вимоги до зміни інструменту |
| Товщина дошки | Умови різання |
| Закріплення заготовки | Налаштування та керування |
| Знос інструменту | Частота заміни |
| Інспекція | Необхідний час контролю якості |
Коли одношпиндельний верстат є економічно вигідним?
Одношпиндельний верстат може бути привабливим, коли завод цінує гнучку обробку, обмежений простір та часту зміну продукції.
Для виробництва великих обсягів, кілька шпинделів можуть зменшити вузькі місця залежно від застосування.
Правильний вибір обладнання повинен враховувати фактичний попит, складність виробництва та прийнятий обсяг виробництва.
11. Заводські приймальні випробування Mini CK-01R: що повинні перевірити покупці?
Заводські приймальні випробування (FAT) повинні продемонструвати, чи може зазначене обладнання виконати запланований процес обробки друкованих плат.
Для Mini CK-01R FAT повинна перевіряти як окремі операції, так і вирівнювання буріння з трасою.
Контрольний список FAT Mini CK-01R
| Тестовий елемент | Рекомендована перевірка |
|---|---|
| Конфігурація машини | Підтвердьте варіант MINI CK-01R |
| Шпиндель | Перевірте специфікацію 1,8 кВт / 60 000 об/хв |
| Робочий стіл | Підтвердіть розміри 350 × 350 мм |
| Журнал інструментів | Перевірте місткість п'яти позицій |
| Визначення довжини інструменту | Продемонструйте фактичну функцію |
| Бурові інструменти | Випробуйте необхідні діаметри |
| Інструменти для фрезерування | Перевірте необхідні розміри різця |
| Точність позиціонування | Перегляд визначених результатів вимірювань |
| Повторюваність | Тестування кількох циклів обробки |
| Вирівнювання від буріння до траси | Вимірювання зв'язків готових елементів |
| Закріплення заготовки | Перевірте стабільність дошки |
| Охолодження | Перевірте встановлену систему водяного охолодження |
| Видобуток | Підтвердьте необхідну систему контролю пилу |
| Безпека | Перевірте охоронні засоби та засоби екстреного керування |
| Документація | Переглянути посібники та звіти про перевірку |
Рекомендована кваліфікація зразка
Використовуйте фактичні матеріали для друкованих плат та виробничі креслення.
Підготуйте програму обробки, що містить типові операції свердління та фрезерування.
Обробіть зразок, використовуючи затверджену послідовність інструментів.
Виміряйте готові отвори, профілі та критичні відстані від отвору до контуру.
Повторіть тест, використовуючи ту саму установку, щоб оцінити узгодженість.
Постачальник і покупець повинні узгодити критерії приймання перед затвердженням обладнання.
Чому важлива перевірка конфігурації?
Інша загальнодоступна інформація про CK-01R описує різну потужність шпинделя, місткість магазину інструментів та конструкцію машини.
Тому в ціновій пропозиції має бути вказаний точний варіант MINI CK-01R та його встановлені компоненти.
Для закордонних покупців однієї лише назви моделі недостатньо, оскільки різні конфігурації можуть мати схожі назви.
12. Міркування щодо встановлення, обслуговування та безпеки
Поставлена конфігурація Mini CK-01R має заявлені розміри 780 × 900 × 1700 мм та вагу приблизно 500 кг.
Ці значення корисні для попереднього планування заводу.
Вимоги до встановлення
| Вимога | Надане значення |
|---|---|
| Електропостачання | Однофазний 220 В / 50 Гц |
| Зазначена потужність машини | 2 кВт |
| Тиск повітря | 0,6–0,8 МПа |
| Зазначена витрата повітря | 30 л/хв |
| Температура навколишнього середовища | 18–23°C |
| Вологість навколишнього середовища | 45–65% |
| Вага машини | Приблизно 500 кг |
У технічному описі також перелічені параметри, пов'язані з пилом. Покупці повинні підтвердити необхідний потік повітря для витяжки, тиск вакууму, розміри з'єднань та наявність обладнання для витяжки.
Чому технічне обслуговування впливає на вирівнювання?
Погано доглянутий шпиндель, тримач інструменту або пристосування можуть призвести до відхилень в обробці.
Планування технічного обслуговування повинно охоплювати стан інструменту, кріплення шпинделя, охолодження, кріплення заготовки та відповідні перевірки позиціонування верстата.
Оператори повинні дотримуватися процедур безпеки та технічного обслуговування виробника, включаючи безпечну ізоляцію перед роботою з рухомими або обертовими компонентами.
Закрита машина не повинна автоматично вважатися такою, що відповідає певному стандарту безпеки машин без підтверджувальної документації.
13. Контрольний список технічних запитів цінових пропозицій для закордонних покупців
Детальний запит на цінову пропозицію допомагає постачальнику визначити, чи може конфігурація Mini CK-01R обробляти заплановані проекти друкованих плат.
| Необхідна інформація | Що надати |
|---|---|
| Матеріал друкованої плати | FR4, багатошаровий або інший зазначений матеріал |
| Розміри дошки | Максимальна довжина, ширина та товщина |
| Схема отворів | Напилок для свердління та необхідні діаметри |
| Геометрія фрезерування | Контур, слоти та внутрішні елементи |
| Вимога реєстрації | Допуск від отвору до контуру |
| Кількість інструментів | Необхідні інструменти для свердління та фрезерування |
| Розміри інструменту | Інформація про діаметр різання та хвостовик |
| Закріплення заготовки | Бажаний кріплення або опора для дошки |
| Обсяг виробництва | Панелей на партію або зміну |
| Перевірка якості | Вимоги FAI та FAT |
| Заводські комунальні послуги | Електрика, повітря, охолодження та витяжка |
| Комерційні вимоги | Кількість, пункт призначення доставки та обсяг підтримки |
Запит на технічну оцінку Mini CK-01R
CHIKIN CNC постачає обладнання для свердління, фрезерування друкованих плат та супутнє виробниче обладнання.
Mini CK-01R підходить для виробників друкованих плат, яким потрібна компактна одношпиндельна платформа для комбінованих операцій обробки.
Перед покупкою перевірте точну конфігурацію, функції магазину інструментів, робочий стіл та корисний хід, процедуру визначення довжини інструменту та сумісність матеріалів.
Огляньте міні-свердлильно-фрезерний верстат для друкованих плат з ЧПУ CHIKIN .
Зверніться до CHIKIN CNC для огляду та отримання цінової пропозиції щодо обробки зразків Mini CK-01R .
Надайте файли свердління друкованих плат, контури трасування, специфікації матеріалів та необхідну відстань від отвору до контуру для більш корисної технічної оцінки.
14. Часті запитання про міні-верстати для свердління та фрезерування друкованих плат
1. Що таке вирівнювання свердління друкованої плати з трасою?
Це позиційне співвідношення між просвердленими отворами та фрезерованими елементами плати. Правильне вирівнювання допомагає забезпечити відповідність готових плат механічним кресленням та їхню придатність для запланованих збірок.
2. Чи може одношпиндельний верстат виконувати як свердління, так і фрезерування?
Так, коли шпиндель, інструменти, контролер та конфігурація верстата підтримують необхідні операції. Mini CK-01R призначений для сумісних інструментів для свердління та фрезерування.
3. Яка місткість магазину для інструментів Mini CK-01R?
У наданій специфікації MINI CK-01R зазначено п'ять позицій інструменту. Інші конфігурації CK-01R можуть відрізнятися, тому слід уточнити точний варіант, який зазначено.
4. Який шпиндель використовується в Mini CK-01R?
У конфігурації, що постачається, зазначено шпиндель з водяним охолодженням потужністю 1,8 кВт та швидкістю обертання 60 000 об/хв.
5. Який розмір робочого столу?
Опубліковані розміри столу становлять 350 × 350 мм. Фактична корисна зона обробки та зазор кріплення потребують окремого підтвердження.
6. Чи гарантує визначення довжини інструменту точну глибину фрезерування?
Ні. Він підтримує вимірювання налаштування інструменту, але фактична глибина фрезерування також залежить від опорної точки заготовки, зміщення інструменту, кріплення, руху верстата та умов обробки.
7. Які розміри інструментів для свердління та фрезерування підтримуються?
У наданій специфікації перелічені свердлильні інструменти діаметром від 0,5 до 6,35 мм та фрезерні інструменти діаметром від 0,8 до 3,175 мм, залежно від фактичного тримача та сумісності з застосуванням.
8. Чи можна виконати свердління та фрезерування без зняття дошки?
Відповідний робочий процес на верстаті з ЧПК може виконувати обидві операції, використовуючи одне кероване налаштування заготовки. Фактична можливість залежить від кріплення, зміни інструменту, програми та необхідної геометрії обробки.
9. Як виробники повинні перевіряти точність від буріння до траси?
Виміряйте положення готових отворів відносно контуру фрезерованої дошки, пазів та інших заданих елементів, використовуючи затверджені креслярські опорні точки та каліброване контрольне обладнання.
10. Як іноземні покупці можуть запросити цінову пропозицію на Mini CK-01R?
Надайте матеріал друкованої плати, розміри плати, файли для свердління, геометрію фрезерування, вимоги до інструментів, допуски від отвору до контуру та очікуваний обсяг виробництва. Запросіть підтвердження точного варіанту верстата та обробки репрезентативного зразка.
Висновок
Точне вирівнювання свердління на друкованій платі з трасою є важливим, коли виробничий процес вимагає просвердлення отворів та трасування елементів плати для підтримки контрольованого положення.
Верстат CHIKIN CNC Mini CK-01R пропонує опубліковану конфігурацію з одним шпинделем, водяним охолодженням та швидкістю обертання 60 000 об/хв, п'ятипозиційним магазином інструментів, системою визначення довжини інструменту та характеристиками позиціонування та повторюваності ±0,01 мм.
Ці характеристики забезпечують основу для оцінки компактного робочого процесу на верстаті з ЧПК, який поєднує свердління та фрезерування в рамках контрольованої установки.
Однак успішне виробництво друкованих плат залежить не лише від специфікацій машини.
Базова точка заготовки, стабільність кріплення, стан інструменту, зміщення інструменту, послідовність обробки та контроль готової деталі – все це впливає на кінцевий результат.
Для лабораторій з виробництва прототипів друкованих плат та виробників невеликих партій найціннішим підходом до закупівель є перевірка фактичної точності відрізка від контуру за допомогою репрезентативних виробничих зразків.
Задокументована перевірка першого виробу та заводські приймальні випробування можуть допомогти визначити, чи відповідає обрана конфігурація машини необхідним умовам виробництва.
Зверніться до CHIKIN CNC для отримання технічної оцінки та комерційної пропозиції щодо Mini CK-01R, а також поділіться своїми кресленнями друкованої плати, вимогами до свердління, схемами трасування та виробничими цілями.
Верстат з ЧПК, обраний з урахуванням повного робочого процесу від свердління до фрезерування, може забезпечити міцнішу основу для послідовного, повторюваного та економічного виробництва друкованих плат дрібними партіями.




