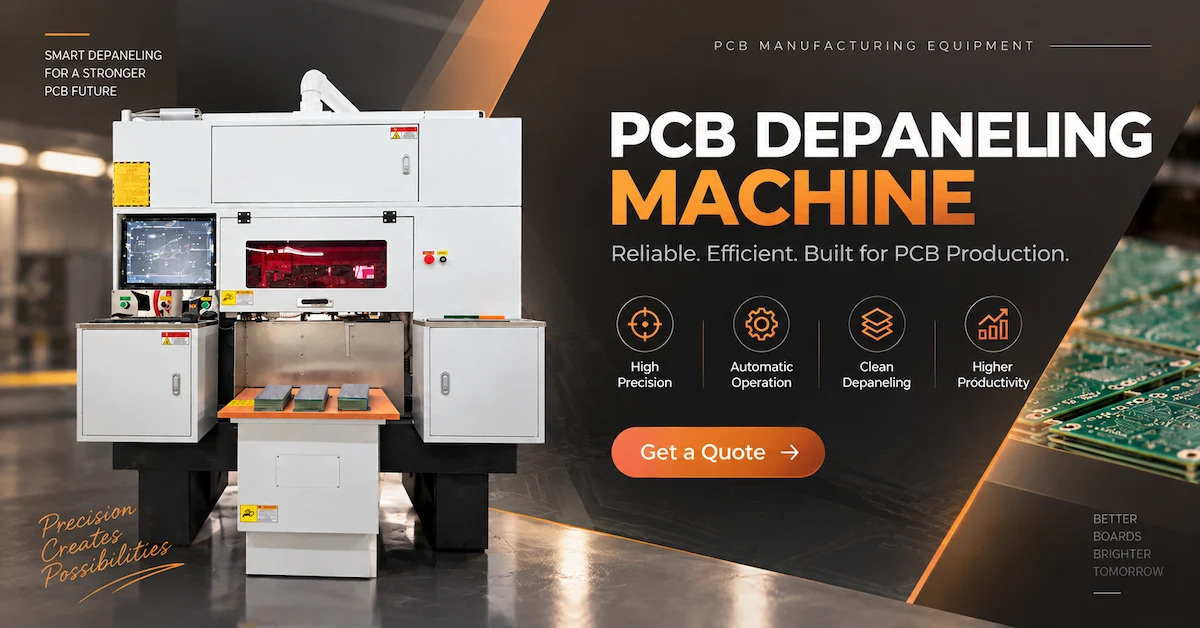
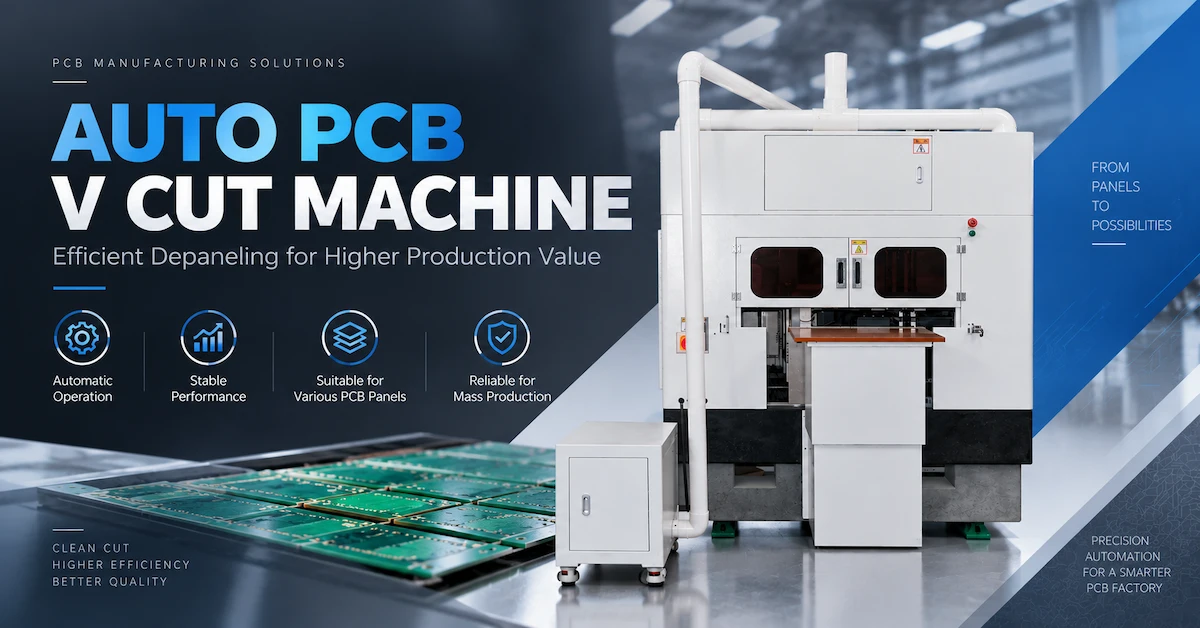
Автоматичний верстат для V-подібного різання друкованих плат слід вибирати відповідно до конструкції панелі друкованої плати, необхідної операції, розташування різаків, допустимого напруження плати та обсягу виробництва, а не просто кількості різаків, зазначеної в назві продукту.
Для виробників жорстких друкованих плат автоматична обробка V-подібного різання може забезпечити послідовну підготовку або розділення панелей, коли геометрія плати та інструменти підходять. Однак, верстат, призначений для створення V-подібних канавок, не обов'язково є тим самим обладнанням, яке розділяє плати вздовж канавок, вже сформованих під час виготовлення. Покупці повинні встановити цю різницю, перш ніж порівнювати котирування.
Конфігурації з чотирма, шістьма та вісьмома різцями можуть пропонувати різні виробничі можливості, але додаткові різці не забезпечують автоматично пропорційно більшої продуктивності. Компонування панелі, фактичне зачеплення інструменту, час завантаження, переналаштування, обслуговування та допустимий вихід плати визначають кінцевий результат.
У цій статті пояснюється, як оцінити автоматичний верстат для V-подібного різання друкованих плат з точки зору інженерії та закупівлі. Він призначений для власників заводів з виробництва друкованих плат, керівників виробництва, інженерів-технологів, виробників контрактної електроніки та закордонних покупців обладнання, яким потрібен повторюваний процес, а не вражаючий специфікаційний лист.
1. Що таке автоматичний верстат для V-подібного різання друкованих плат?
Автоматичний верстат для V-подібного різання друкованих плат – це промислове обладнання, яке використовується для контрольованої обробки панелей друкованих плат вздовж заданих V-подібних шляхів різання або розділення. Залежно від конструкції машини, вона може створювати V-подібні канавки на жорсткій панелі друкованої плати, розділяти плати вздовж існуючих V-подібних канав або підтримувати пов'язану автоматизовану операцію обробки панелі.
Процес необхідно точно ідентифікувати, оскільки два різні етапи виробництва часто описуються за допомогою схожих комерційних термінів.
V-подібна канавка: створення канавки
Під час виготовлення друкованої плати машина для V-подібної канавки видаляє матеріал вздовж заздалегідь визначених прямих ліній, зазвичай за допомогою кутових ріжучих інструментів.
У звичайному двосторонньому процесі V-подібної канавки матеріал видаляється з верхньої та нижньої поверхонь, тоді як між канавками залишається контрольована товщина матеріалу.
Цей залишковий матеріал зазвичай називають залишковим полотном.
Її функція важлива: панель повинна залишатися достатньо стабільною під час обробки та складання, дозволяючи при цьому розділяти окремі плати на відповідному етапі виробництва.
Якщо канавка занадто неглибока, подальша операція розділення може вимагати надмірних зусиль. Якщо паз занадто глибокий, панель може стати крихкою під час транспортування, друку паяльною пастою, розміщення компонентів або інших операцій з обробки.
Таким чином, правильна залишкова стрічка є виробничою специфікацією, а не просто налаштуванням машини.
Депанелювання: Відокремлення попередньо нанесених надрізів на платах
Машина для депанелювання друкованих плат виконує іншу операцію.
Вона відокремлює окремі друковані плати від панелі після того, як V-подібний надріз вже створено. Залежно від обладнання, це може включати кочення леза, контрольовану дію зсуву або інший механізм керованого розділення.
Мета не полягає у виготовленні оригінальної геометрії надрізу. Це потрібно для розділення панелі, контролюючи прогин плати, пошкодження країв та механічні навантаження, що передаються на сусідні компоненти.
Для зібраної друкованої плати ці навантаження можуть бути особливо важливими, оскільки надмірне вигинання може вплинути на паяні з'єднання, керамічні конденсатори або інші чутливі до напруги елементи поблизу лінії розділу.
Чому ця відмінність важлива під час купівлі обладнання
Деякі постачальники використовують такі терміни, як Верстак для V-подібного різання друкованої плати, Верстак для V-подібного нарізання друкованої плати, Верстак для V-подібного нарізання канавок друкованої плати та Роздільник друкованих плат у схожих списках продуктів.
Самі ці назви не визначають, що фізично робить обладнання.
Перед покупкою попросіть виробника визначити:
-
Чи створює верстат новий паз, чи розділяє існуючий.
-
Чи відбувається обробка до чи після складання компонентів.
-
Чи ріже машина з однієї поверхні чи з обох?
-
Чи працюють кілька різаків одночасно чи послідовно?
-
Чи підтримує машина готові, заповнені збірки друкованих плат.
-
Чи включає зазначена конфігурація необхідні системи подачі, позиціонування та вилучення?
CHIKIN CNC пропонує обладнання як за термінологією V-подібного різання, так і для розділення друкованих плат. Покупці можуть ознайомитися з її варіантами обладнання для V-подібного різання та демонтажу друкованих плат та запросити підтвердження передбачуваного механізму роботи для кожної моделі.
Практична рекомендація: Запитайте відео про роботу, яке показує фактичну взаємодію різака з платою, а не лише зовнішню частину машини. Зразкова демонстрація з вашою власною панеллю корисніша, ніж типова фотографія продукту.
2. Коли автоматична V-подібна обробка друкованих плат є правильним вибором?
Обладнання для автоматичної V-подібної обробки є найбільш актуальним, коли геометрія панелі друкованих плат дозволяє послідовну, повторювану обробку вздовж визначених прямих ліній.
Жорсткі панелі FR4 з повторюваним прямокутним розташуванням плат є поширеними кандидатами. Однак сам матеріал плати не визначає придатність. Також необхідно переглянути креслення панелі, етап обробки, геометрію надрізів та вимоги до остаточного складання.
| Вимоги до виробництва друкованих плат | Придатність для V-подібного вирізу | Основний фактор |
|---|---|---|
| Повторювані прямокутні жорсткі панелі друкованих плат | Часто підходять | Прямі лінії надрізів та повторюване позиціонування |
| Великі партії однакових конструкцій панелей | Потенційно вигідні | Частота перемикання та ефективний час циклу |
| Багатошарові жорсткі панелі FR4 | Залежить від конструкції | Товщина плати, залишкова стінка та внутрішня мідь зазор |
| Змішані конструкції друкованих плат із частими змінами | Потрібна оцінка | Час налаштування може зменшити переваги автоматизації |
| Неправильні або вигнуті контури плат | Часто не підходять для звичайного прямолінійного надрізу | Фрезерування на ЧПК або лазерне різання можуть бути більш доцільними |
| Гнучкі панелі друкованих плат | Зазвичай не є бажаним застосуванням V-подібного надрізу | Гнучкі матеріали вимагають іншої поведінки розділення |
| Плати з компонентами, розташованими близько до надрізу | Потрібна особлива обережність | Механічна деформація під час розділення |
| Панелі друкованих плат з металевим осердям | Потрібна спеціальна перевірка | Сумісність матеріалу, леза, канавки та процесу |
Виробництво жорстких друкованих плат у великих обсягах
Для заводів, що виробляють повторювані формати жорстких панелей друкованих плат, автоматизація може допомогти стандартизувати взаємозв'язок між розташуванням панелі, ріжучими інструментами, діями оператора та вимогами до контролю.
Завод, що виробляє одну й ту саму панель протягом кількох виробничих змін, може отримати користь від стабільного, повторюваного налаштування.
Цінність полягає у зменшенні варіацій процесу та непотрібного поводження, а не просто у збільшенні швидкості машини.
Якщо графік виробництва змінюється кожні кілька годин, більш гнучка конфігурація з меншою складністю налаштування може забезпечити кращу ефективність виробництва.
Збірка електроніки та виробництво EMS
Виробники контрактної електроніки часто отримують панелі друкованих плат, які вже пройшли оцінку виробником голих плат.
Їхньою вимогою може бути остаточне розділення плати після поверхневого монтажу, а не формування пазу.
У цій ситуації команда закупівель повинна оцінити механізм від'єднання панелей, зазор компонентів, підтримку панелі та допустиме механічне напруження.
Обладнання, придатне для V-подібного надрізу на голих платах, не повинно автоматично вважатися придатним для розділення заповнених друкованих плат.
Виробництво світлодіодних та промислових друкованих плат
Драйвери світлодіодів, промислові контролери, комунікаційна електроніка та подібні продукти можуть використовувати повторювані прямокутні панелі друкованих плат.
Ці застосування можуть бути релевантними для автоматичної обробки V-подібного різання, коли конструкція панелі та сумісність матеріалів дозволяють це.
Однак застосування, що включають алюмінієві підкладки, надзвичайно товсті плати або чутливі до температури збірки, вимагають окремої перевірки процесу.
Коли інший метод різання кращий
V-подібне різання не є універсальним рішенням для розділення друкованих плат.
Для нерівних профілів, внутрішніх отворів, вигнутих контури або складні траєкторії трасування, процес фрезерування на верстаті з ЧПК може забезпечити більшу геометричну гнучкість.
Для делікатних гнучких схем варто оцінити безконтактне лазерне різання за умови належної перевірки матеріалу та теплових ефектів.
Посібник з вибору методу депанелювання друкованих плат від CHIKIN CNC надає додатковий контекст для оцінки різних підходів до розділення.
3. Почніть з геометрії панелі друкованої плати, а не з каталогу машин
Одна з найдорожчих помилок у виборі обладнання – це запит цінових пропозицій до підтвердження дизайну панелізації.
Автоматичний верстат для V-подібного різання друкованих плат може працювати стабільно лише тоді, коли геометрія панелі та можливості машини сумісні.
Інженерний огляд повинен охоплювати кілька змінних.
Матеріал друкованої плати та її розташування
Визначте основний матеріал, загальну товщину, структуру шарів та будь-які спеціальні характеристики.
Проста двошарова жорстка плата та товста багатошарова жорстка плата можуть вимагати різних умов обробки, дизайну канавок та критеріїв контролю.
Внутрішні шари міді, відстань між міддю та краєм, а також поведінка матеріалу слід враховувати при визначенні допустимої глибини канавок.
Наявність міді поблизу лінії надрізу може призвести до додаткових ризиків для дизайну та якості.
Довжина та ширина панелі
Максимальні розміри панелі друкованої плати повинні відповідати фактичній області обробки та завантаження машини.
Покупці повинні розрізняти:
-
Максимальні підтримувані розміри панелі.
-
Корисну довжину різання.
-
Зазор для пристосування або конвеєра.
-
Вимоги до меж панелі.
-
Доступний хід позиціонування.
-
Необхідний простір для завантаження та розвантаження.
Машина може фізично приймати панель, не маючи достатнього ходу або зазору для інструментів для певного розташування канавок.
Розташування лінії надрізу та орієнтація
Звичайний процес V-подібного надрізу є найпростішим, коли канавки слідують безперервним прямим лініям.
Важливі питання включають, чи обробляє машина поздовжні та поперечні надрізи, чи потрібно повертати панель, і чи можна досягти необхідних ліній надрізів без перешкод.
Панель, що містить кілька близько розташованих ліній надрізів, може створювати інші вимоги, ніж панель з однією центральною лінією розділення.
Покупець повинен надати механічне креслення, що показує розташування надрізів, а не покладатися лише на зовнішні розміри плати.
Зазор між компонентами та міддю
Коли після складання відбувається остаточне розділення, компоненти поблизу лінії надрізу можуть зазнавати механічного напруження.
Керамічні конденсатори, деякі паяні з'єднання та інші механічно чутливі елементи заслуговують на особливу увагу.
Вимоги до зазору залежать від конструкції панелі та фактичного процесу розділення. Не слід встановлювати універсальну мінімальну відстань без ознайомлення з відповідними вимогами до проектування.
Залишкова товщина стінки
Для спрощеної двосторонньої геометрії нанесення надрізів:
Залишкова товщина стінки = товщина друкованої плати мінус глибина верхньої канавки мінус менша глибина канавки
Наприклад, залежність показує, що зміни глибини будь-якої канавки впливають на матеріал, що залишається між канавками.
Це геометричний вираз, а не рекомендований параметр процесу.
Фактична прийнятна товщина полотна залежить від конструкції друкованої плати, специфікацій замовника, вимог до обробки та подальшого методу розділення.
Це слід перевірити за допомогою вимірювань та виробничих випробувань.
Опора та площинність панелі
Панель, яка згинається, зміщується або вібрує під час обробки, може призвести до непослідовних результатів, навіть якщо сам різак точно розташований.
Верста повинна належним чином підтримувати друковану плату для передбачуваної операції.
Запитайте, як обладнання керує деформацією панелі, опорою країв, тиском затискання та рухом під час різання.
Ці деталі часто мають більший вплив на реальну якість виробництва, ніж зовнішній вигляд корпусу верстата.
4. Скільки різців вам потрібно: один, чотири, шість чи вісім?
Кількість різців – це важливе комерційне порівняння, але його ніколи не слід розглядати як прямий показник виробничої потужності.
Перше питання – як розташовані та використовуються різці.
Верстат з кількома різцями може обробляти різні позиції за один цикл, виконувати послідовні операції або використовувати інструменти з різними функціями. Фактичне розташування має бути підтверджено конфігурацією верстата.
CHIKIN CNC наразі пропонує варіанти продукції з одним різаком та кілька варіантів з кількома різаками.
V-подібний верстат для друкованих плат з одним різаком
V-подібний верстат для друкованих плат з одним різаком варто оцінити, коли завод надає пріоритет простоті експлуатації, меншій складності процесу або гнучкому обробленню різних завдань з панелями.
Для виробництва менших обсягів основною економічною перевагою може бути уникнення непотрібної складності верстата.
Конфігурація з одним різаком також може бути корисною, коли кількість шляхів розділення обмежена.
Однак простіша схема різання не означає автоматично нижчу загальну вартість верстата. Кошторис, кріплення, вимоги до переналаштування та доступні функції автоматизації все ще потребують перегляду.
Автоматичний верстат для V-подібного різання друкованих плат з 4 різцями
Автоматичний верстат для V-подібного різання друкованих плат з 4 різцями входить до лінійки обладнання CHIKIN для кількох різців.
Цей варіант може бути доречним, коли заводу потрібна більш повторювана виробнича станція та очікується достатнє робоче навантаження, щоб виправдати використання багаторізцевої конфігурації.
Опублікований виробником опис продукту визначає закриту промислову конфігурацію та наголошує на контрольованій обробці V-подібного різання.
Перш ніж вибрати це обладнання, запросіть підтвердження фактичного розташування різця, чи регулюються положення різця, підтримуваних форматів панелей та виміряного часу обробки.
Автоматичний верстат для V-подібного різання друкованих плат з 6 різцями
6-різальний автоматичний верстат для друкованих плат V-подібної форми представлений як закрита промислова обробна система для повторюваних операцій з панелями друкованих плат.
На сторінці продукту описано інтерфейс із сенсорним екраном, індикатор стану та захищену робочу зону.
Для команд закупівель ці функції є актуальними для щоденної роботи, але критичними питаннями залишаються механізм роботи, залучення інструменту, доступний діапазон різання, потреби в технічному обслуговуванні та досяжний час циклу.
Число шість не слід інтерпретувати як доказ шести незалежних технологічних ліній.
8-різальний автоматичний верстат для друкованих плат V-подібної форми
8-різальний автоматичний верстат для друкованих плат V-подібної форми – це ще один варіант для покупців, які оцінюють повторювана обробка жорстких друкованих плат.
В описі продукту наголошується на кількох різцях, закритій роботі, контрольованому завантаженні та послідовній обробці.
Це робить його вартим розгляду для більших або повторюваних робочих навантажень, за умови технічної перевірки.
Перш ніж інвестувати в верстат з більшою кількістю різців, покупець повинен визначити, чи геометрія панелі дійсно може використовувати доступне розташування різців.
В іншому випадку, додаткове обладнання може збільшити витрати на придбання та обслуговування, не забезпечуючи значного збільшення прийнятної продуктивності.
Таблиця порівняння кількох різців
| Варіант продукту CHIKIN | Опубліковане позначення різця | Потенційний сценарій покупки | Що необхідно перевірити |
|---|---|---|---|
| >Один різець | 1 різець | Гнучка або менш об'ємна панель операції | Механізм обробки, діапазон панелей, час циклу |
| 4 різаки Автоматично | 4 різаки | Повторювані завдання, що потребують обробки кількома різаками | Позиціонування різаків, одночасна робота, перемикання |
| 6 різаків Автоматично | 6 різаків | Виробничо-орієнтована обробка панелей | Фактичне використання різаків, пропускна здатність, доступ до інструментів |
| 8 різаків Автоматично | 8 різаків | Висока повторюваність та потенційно високі вимоги до продуктивності | Ефективна продуктивність, розташування різаків, обслуговування та ROI |
У таблиці наведено опубліковані конфігурації продукту та можливі сценарії оцінки. Вона не відображає перевірені рейтинги швидкості, точності, незалежності від різця або продуктивності.
Для ширшого порівняння див. посібник CHIKIN CNC з V-подібного різання друкованих плат з одним різцем та автоматичним різанням друкованих плат.
Рекомендація покупця: Замовте одне порівняльне випробування обробки зразків для кожної відібраної конфігурації. Переможцем стане той верстат, який виробляє прийнятні плати з необхідною швидкістю та керованими експлуатаційними витратами.
5. Як розрахувати реальну виробничу продуктивність
Багато порівнянь обладнання зосереджені на номінальній швидкості машини без урахування повного виробничого циклу.
Для промислових покупців важливим показником є кількість прийнятних панелей або окремих дощок, виготовлених протягом реального робочого періоду.
Машина може швидко обробити паз, але втрачати час під час завантаження, вирівнювання, розвантаження, перевірки або переналаштування.
Розрахуйте повний цикл
Спрощений виробничий цикл можна виразити так:
Загальний час циклу = Завантаження + Позиціонування + Різання/Розділення + Розвантаження + Інші повторювані циклічні дії
Якщо операції перетинаються, слід вимірювати фактично витрачений час, а не просто додавати тривалість незалежних завдань.
Для багаторізцевого верстата різальний компонент повинен відображати його реальну послідовність операцій та кількість інструментів, які ефективно використовуються.
Розрахуйте ефективну годинну продуктивність
Практичний розрахунок це:
Ефективна кількість панелей/годину = (3600 × виміряний час циклу в секундах) × робоча доступність
Щоб оцінити прийнятні окремі плати:
Прийнята кількість плати/годину = Ефективна кількість панелей/годину × Плати на панель × Вихід першого проходу
Розглянемо гіпотетичний приклад виробництва:
| Змінна | Ілюстративне припущення |
|---|---|
| Загальний виміряний час циклу | 30 секунд на панель |
| Робоча готовність | 80% |
| Окремих плат на панель | 8 |
| Прийнятний вихід першого проходу | 98% |
Розрахунок:
3600 ÷ 30 = 120 теоретичних панелей/годину
120 × 0,80 = 96 ефективних панелей/годину
96 × 8 × 0,98 = приблизно 753 прийняті дошки/годину
Цей приклад демонструє лише метод розрахунку. Він не є опублікованим результатом продуктивності для жодної моделі CHIKIN.
Ту саму формулу можна застосувати до результатів вимірювань випробувань на різних машинах.
Чому більша кількість різців не гарантує вищої продуктивності
Припустимо, що два верстати мають різну кількість різців, але обробляють одну й ту саму панель.
Верстати з більшою кількістю різців можуть скоротити час різання. Однак, якщо завантаження, позиціонування та розвантаження займають більшу частину циклу, покращення загальної продуктивності може бути набагато меншим, ніж очікувалося.
Аналогічно, часта зміна продукту може зменшити використання, якщо багаторізцева система вимагає більше часу для переналаштування.
Тому покупці повинні запитувати:
-
Виміряний час повного циклу.
-
Кількість панелей друкованих плат, оброблених під час випробування.
-
Фактична кількість плат на панель.
-
Час перемикання між різними продуктами.
-
Втручання оператора за виробничий період.
-
Причини простою.
-
Брак та переробка результати.
-
Частота заміни або регулювання різця.
Ці вимірювання забезпечують корисніше порівняння при покупці, ніж таке твердження, як «високошвидкісне автоматичне виробництво».
6. Технічні характеристики, які мають найбільше значення
Не кожна сторінка продукту Auto PCB V Cut Machine містить повний текстовий аркуш специфікацій.
Загальнодоступні списки V-подібних різаків CHIKIN не встановлюють узгодженого набору перевірених числових специфікацій для конфігурацій з одним, чотирма, шістьма та вісьмома різцями.
Тому покупцям слід запросити технічний аркуш для конкретної моделі, перш ніж брати на себе зобов'язання.
| Специфікація | Чому це важливо | Рекомендована перевірка |
|---|---|---|
| Максимальний та мінімальний розмір панелі | Визначає сумісність плати | Перегляд креслення та випробування зразка на відповідність |
| Підтримувана товщина плати | Впливає на зачеплення різця та інструменти | Випробування репрезентативних мінімальних та максимальних товщин |
| Тип процесу | Розрізняє надрізи від відриву | Схема роботи та демонстрація машини |
| Кількість та розташування різців | Впливає на можливу послідовність процесу | Креслення розташування інструменту |
| Матеріал та геометрія різця | Впливає на поведінку різання та знос | Специфікація інструменту та процедура заміни |
| Контроль глибини канавки або відриву | Впливає на якість готової плити | Виміряний обсяг виробництва зразки |
| Спосіб позиціонування | Впливає на вирівнювання та повторюваність | Повторні випробування панелей |
| Подача та обробка | Впливає на час циклу та трудомісткість | Повне спостереження за циклом |
| Вимоги до живлення та комунальних послуг | Визначає сумісність із заводом | Остаточне електричне та комунальне креслення |
| Вимоги до екстракції | Впливає на чистоту процесу | Специфікація комунальних послуг та демонстрація роботи |
| Інтерфейс оператора | Впливає на налаштування та перемикання | Демонстрація HMI |
| Функції безпеки | Впливає на безпечну експлуатацію та відповідність вимогам | Перевірка захисту та блокування |
| Розміри та вага машини | Визначає можливість встановлення | Затверджене креслення загального розташування |
| Сумісність програмного забезпечення та даних | Впливає на програмування та інтеграцію | Перевірка файлів та інтерфейсів |
Це вимоги RFQ, а не твердження про те, що кожна перелічена функція включена до кожної машини.
Геометрія різця та стан леза
На якість різання впливає стан та геометрія робочої поверхні інструмент.
Залежно від процесу, відповідні змінні можуть включати кут леза, стан кромки, вирівнювання, різальне зачеплення та поведінку подачі.
Зношений інструмент може збільшити сили різання, пошкодити краї ламінату або створити нерівномірні канавки.
Запитайте виробника, як перевіряються, замінюються, вирівнюються та обслуговуються різці.
Позиціонування та повторюваність
Позиціонування машини слід оцінювати в реальних умовах обробки.
Вражаюча роздільна здатність керування не гарантує такої ж точності на готовій друкованій платі.
Жорсткість панелі, стан інструменту, вирівнювання кріплення та механічна поведінка впливають на кінцевий результат.
Замість того, щоб приймати загальне твердження про точність, визначте точки вимірювання та допуски приймання в специфікації закупівлі.
Можливість перемикання
Якщо завод обробляє різні конструкції друкованих плат, ефективність перемикання може бути вирішальним фактором.
Запитайте, як оператори змінюють відстань між різцями, кріплення, обробку програми та посилання на позиціонування.
Машина з нижчою номінальною швидкістю, але коротшими перемиканнями може перевершити складнішу машину в умовах високотехнологічного виробництва.
7. Як автоматична обробка V-подібним різанням впливає на якість друкованої плати
Мета автоматизації полягає не лише у швидшому видаленні матеріалу або розділенні плат.
Процес повинен дотримуватися електричних, механічних та розмірних вимог до друкованої плати.
Під час вибору та кваліфікації обладнання слід враховувати кілька ризиків якості.
Нерівномірна глибина канавки
Якщо глибина канавки змінюється вздовж панелі, залишкова стрічка також може змінюватися.
Це може призвести до нерівномірної поведінки розділення, передчасного поломки панелі або надмірного зусилля під час остаточного зняття панелі.
Потенційні фактори, що сприяють цьому, включають варіації товщини матеріалу, помилки позиціонування, знос різака, деформацію панелі та нестабільну опору.
Практичний план перевірки повинен вимірювати репрезентативні позиції вздовж канавки, а не лише одну точку.
Задирки на краях та пошкодження ламінату
Невідповідні інструменти або умови процесу можуть залишити задирки, шорсткі краї або локалізовані пошкодження.
Для жорсткого ламінату надмірні механічні зусилля також можуть сприяти розтріскуванню або розшаруванню.
Покупці повинні перевіряти репрезентативні зразки, використовуючи методи, що вимагаються їхньою системою якості.
Одна лише візуально гладка кромка може не свідчити про відсутність внутрішніх пошкоджень.
Нерівномірні верхні та нижні канавки
Для двостороннього надрізу важливе співвідношення між двома положеннями канавок.
Якщо канавки зміщені, отриманий залишковий матеріал може не відповідати запланованому дизайну.
Це слід враховувати в специфікації процесу та плані перевірки зразка.
Надмірне напруження під час розділення
Відділення панелей передає механічні зусилля на плату.
Якщо плата надмірно згинається, чутливі компоненти та паяні з'єднання можуть зазнати пошкоджень від напруження.
Відповідний метод випробування залежить від вимог до надійності виробу.
Для вузлів з вищою надійністю, Замовник може вказати додаткову оцінку деформації, збільшений контроль або електричні випробування.
Утворення та забруднення частинок
Механічне різання може утворювати частинки, з якими необхідно належним чином управляти.
Система витяжки, методи очищення та конструкція робочої зони повинні бути сумісними з виробничим середовищем.
Закрита шафа корисна, але сама наявність корпусу не доводить певний рівень пилоутримання або ефективності витяжки.
Практичний контрольний список контролю якості
| Точка контролю | Що повинен оцінити інженер |
|---|---|
| Геометрія канавки | Правильне розташування, глибина та консистенція |
| Залишкова патина | Узгодження із затвердженою групою специфікація |
| Вирівнювання канавок | Співвідношення верхнього/нижнього шляху, де це застосовується |
| Оброблений край | Задирки, відколи, шорсткість та видимі пошкодження ламінату |
| Стабільність панелі | Достатня міцність перед запланованим етапом розділення |
| Поведінка розділення | Контрольоване відламування без надмірного згинання |
| Стан компонента | Відсутність неприйнятних розтріскування, зміщення або пошкодження паяного з'єднання |
| Повторюваність | Стабільні результати на репрезентативному виробництві зразки |
Межі прийнятності для перевірки повинні випливати з креслення замовника, відповідних вимог до продукту та узгодженого плану кваліфікації.
Для жорстких друкованих плат відповідні документи IPC щодо проектування, експлуатаційних характеристик та прийнятності можуть бути основою для ширшої системи якості. Однак, у специфікації закупівлі повинні бути зазначені відповідні видання та вимоги. Відповідність не може бути визначена з категорії продукту машини.
8. Заводські приймальні випробування: що повинні вимагати іноземні покупці
Заводські приймальні випробування, або FAT, є одним із найнадійніших способів зниження ризику закупівлі обладнання.
Покупець не повинен покладатися виключно на фотографії, короткий рекламний відеоролик або некваліфіковане значення максимальної швидкості.
Процес приймання повинен продемонструвати, чи може обладнання обробляти фактичні панелі друкованих плат покупця відповідно до узгодженого стандарту.
Етап 1: Затвердження специфікації застосування
Перед FAT покупець і постачальник повинні узгодити:
-
Передбачувана операція: V-подібне нанесення надрізів або остаточне розділення.
-
Матеріал друкованої плати та її розташування.
-
Типові креслення панелей.
-
Товщину та розміри плати межі.
-
Необхідні характеристики канавок або розділення.
-
Очікувана швидкість виробництва.
-
Методи контролю.
-
Прийнятні критерії дефектів.
-
Необхідні комунальні послуги машини.
-
Вимоги безпеки та експлуатації.
Без цієї угоди обидві сторони можуть по-різному інтерпретувати успішне випробування.
Етап 2: Випробування репрезентативних зразків виробництва
Використовуйте панелі, які відображають фактичне виробництво, а не лише найпростішу для обробки конструкцію.
Де це доречно, включіть типову панель та більш вимогливу панель у запропонованому робочому діапазоні.
У випробуванні слід використовувати затверджені інструменти, реалістичні процедури оператора та ту саму конфігурацію процесу, що й для поставки.
Якщо постачальник пропонує кілька різних конфігурацій машини, випробуйте їх у порівнянних умовах.
Етап 3: Запис повної продуктивності циклу
Спостерігайте за всією послідовністю виробництва.
Вимірюйте завантаження, позиціонування, обробку, розвантаження та будь-які повторювані затримки.
Зафіксуйте, чи працює машина з одним оператором, вимагає частого ручного налаштування або має перебої.
Окрема заява про час різання не повинна замінювати повні дані виробничого циклу.
Етап 4: Перевірка готової продукції зразки
Перевірте оброблені панелі, використовуючи узгоджений метод.
Це може включати вимірювання розмірів, візуальний огляд, перерізи канавок, перевірку кромок та випробування на розділення.
Якщо обробляються зібрані дошки, план кваліфікації може також вимагати перевірок, пов'язаних з напруженням компонентів або функціональними характеристиками.
Етап 5: Перевірка технічного обслуговування та безпеки
Підтвердьте, що постачальник демонструє регулярну заміну різака, очищення, налаштування та усунення несправностей.
Перевірте задані функції захисту та безпеки, включаючи аварійні зупинки та блокування, де це можливо.
Захисні пристрої слід перевіряти за затвердженою процедурою без обходу захисних функцій.
Матриця приймання FAT
| Випробуваний елемент | Запитувані докази | Прийняття basis |
|---|---|---|
| Конфігурація машини | Контрольний список обладнання та технічні креслення | Затверджена специфікація закупівлі |
| Сумісність панелей | Випробування репрезентативної панелі | Узгоджений список зразків |
| Якість обробки | Звіт про перевірку та збережені зразки | Допуски, визначені замовником |
| Час циклу | Записані вимірювання повного циклу | Узгоджений цільовий показник виходу |
| Повторюваність | Результати повторних обробка | Затверджені статистичні або розмірні критерії |
| Технічне обслуговування різака | Продемонстрована процедура заміни | Затверджені вимоги до технічного обслуговування |
| Безпечна експлуатація | Запис функціональної перевірки | Застосовні вимоги безпеки |
| Навчання операторів | Демонстрація навчання або записи | Обсяг договору |
| Документація | Інструкції, креслення та список запасних частин | Контрольний список поставки |
ФАТ не гарантує автоматично майбутнє виробництво продуктивність, але вона забезпечує документальну основу для приймання обладнання.
Для покупців, які імпортують обладнання, збереження відео, записів вимірювань, ідентифікаторів зразків та підписаних звітів також може допомогти вирішити технічні питання після доставки.
9. Інтеграція виробничої лінії та вимоги до заводу
Автоматичний верстат для V-подібного різання друкованих плат слід оцінювати як частину загального процесу виробництва друкованих плат, а не як ізольовану шафу.
Технічно придатний верстат все ще може стати вузьким місцем, якщо його схема завантаження, вимоги до комунальних послуг або доступ для обслуговування не відповідають заводу.
Визначте, де знаходиться верстат
Якщо обладнання створює V-подібні надрізи під час виготовлення друкованих плат, його розташування має відповідати затвердженій послідовності виготовлення плати.
Якщо воно розділяє заповнені панелі друкованих плат, встановлення має відповідати робочому процесу поверхневого монтажу та подальшого складання.
Це розмежування визначає, як панелі входять та виходять з робочої зони, а також які запобіжні заходи щодо поводження необхідні.
Автономна та поточна робота
Автономна машина може бути доцільною, коли обсяги виробництва помірні або завдання часто змінюються.
Потокова робота може стати привабливою, коли заводу потрібні повторювані переміщення між пов'язаними етапами виробництва.
Однак Інтеграція в лінійку вимагає більше, ніж просто розміщення конвеєра поруч із машиною.
Покупці повинні підтвердити висоту переміщення панелі, напрямок, сигнали квитування, поведінку при несправностях, ємність буфера вище та нижче за течією, а також будь-які необхідні комунікаційні інтерфейси.
Не припускайте, що машина підтримує підключення SMEMA, MES, відстеження штрих-кодів або інші інтерфейси, якщо конкретна конфігурація не була підтверджена.
Заводські комунальні послуги та робоче середовище
Перед доставкою запитайте вимоги до встановлення для фактичної моделі.
Важлива інформація включає електропостачання, стиснене повітря, якщо потрібно, підключення для витяжки, навантаження на підлогу, зазори для доступу та будь-які зазначені обмеження навколишнього середовища.
Постачальник також повинен надати розміри машини та схему доступу для обслуговування.
Для міжнародних проектів перевірте місцеву електричну сумісність та відповідні зобов'язання щодо безпеки машин перед відправкою.
Навчання та технічне обслуговування операторів
Навчання повинно охоплювати налаштування машини, нормальну роботу, поводження з різаком, очищення, сигналізацію та рутину. огляди.
Планування технічного обслуговування повинно включати ідентифікацію запасних частин, процедури заміни інструментів, документацію та домовленості про підтримку.
Ці пункти слід включити до комерційного огляду, а не обговорювати лише після отримання машини.
10. Загальна вартість володіння: дивіться далі ціни покупки
Покупці обладнання часто порівнюють цінові пропозиції, не розраховуючи вартість виробництва прийнятної друкованої плати.
Для справедливого порівняння капітальні витрати слід оцінювати разом із фактичною продуктивністю, споживанням інструментів, робочою силою, часом простою та втратами якості.
Основні категорії вартості володіння
| Категорія витрат | Приклади |
|---|---|
| Початкові інвестиції | Верстак, необхідні опції, пристосування та встановлення |
| Інструменти | Різці, запасні інструменти, вирівнювання та обслуговування |
| Робота | Завантаження, розвантаження, перевірка, налаштування та переналаштування |
| Комунальні послуги | Електроенергія, стиснене повітря та відсмоктування |
| Технічне обслуговування | Профілактичне обслуговування, витратні матеріали та запасні частини |
| Втрати якості | Брокрування, переробка, дефекти кромок та пошкоджені вузли |
| Перерви у виробництві | Незаплановані простої та затримки замовлень |
| Підтримка та навчання | Навчання операторів та технічна допомога |
Розрахунок вартості за прийнятну дошку
Спрощене порівняння:
Вартість за прийняту дошку = Загальні відповідні експлуатаційні витрати Загальна кількість прийнятих плит
Для довгострокових порівнянь розподіліть капітальні витрати верстата протягом передбачуваного періоду володіння та очікуваного обсягу виробництва.
Включіть однакові категорії витрат для кожного верстата, що потрапив до короткого списку.
Верстак з нижчою ціною може бути економічно вигідним, якщо він комфортно відповідає виробничим вимогам.
Модель з кількома різальниками з вищою ціною може бути виправданою, якщо документально підтверджене підвищення продуктивності, зменшення браку або зниження витрат на обробку компенсують додаткові інвестиції.
Жоден з цих результатів не слід передбачати перед випробуванням.
Оцініть вартість переналаштування
Завод, який виробляє одну й ту саму плиту цілий день, може отримати вигоду від оптимізованого фіксованого налаштування.
Високомішачна система управління енергопостачанням може більше дбати про швидку зміну пристосувань та просте програмування.
З цієї причини графік виробництва та асортимент продукції є важливими частинами вибору обладнання.
Правильна мета закупівлі – це не найнижча ціна або максимальна кількість різаки.
Це найнижча стійка вартість на прийнятну дошку, водночас дотримуючись вимог якості, безпеки та доставки.
11. Як оцінити виробника автоматичного верстата для V-подібного різання друкованих плат
Вибір постачальника передбачає більше, ніж просто підтвердження наявності продукту в каталозі.
Виробник повинен мати змогу пояснити, як його верстат обробляє фактичні панелі клієнта та які умови експлуатації були перевірені.
Інженерна комунікація
Технічно підкований постачальник повинен бути готовий переглянути креслення панелей, обговорити механізм нанесення надрізів або розділення та пояснити обмеження застосування.
Якщо постачальник не може визначити, чи створює верстат пази, чи розділяє існуючі пази, покупець повинен вирішити цю невизначеність, перш ніж продовжувати.
Інформація про конкретну модель
Запитайте повний технічний паспорт, що охоплює запропоновану модель та конфігурацію.
Уникайте покладання на загальні специфікації на рівні компанії щодо продуктивності конкретного верстату.
Якщо пропонуються опції, розрізняйте стандартне обладнання та додаткові компоненти в ціновій пропозиції.
Обробка зразків можливості
Запитайте, чи може виробник провести випробування зразка, використовуючи панелі друкованих плат замовника та вимоги до перевірки.
Уточніть кількість зразків, умови випробувань, звітність та будь-які витрати, пов'язані з випробуваннями, перш ніж організовувати випробування.
Післяпродажна підтримка
Для закордонних покупців домовленості про підтримку повинні бути задокументовані.
Підтвердьте навчання, канали усунення несправностей, наявність запасних частин, обсяг гарантії, винятки та процес вирішення технічних проблем.
Маркетингова заява постачальника про глобальну підтримку не замінює визначену угоду про обслуговування.
CHIKIN CNC як варіант постачальника
CHIKIN CNC постачає обладнання для обробки та автоматизації друкованих плат, включаючи свердління, фрезерування, обладнання для V-подібного різання, лазерне обробне та інспекційне обладнання.
Для застосувань V-подібного різання опублікований асортимент включає однорізальні та варіанти з кількома різцями.
Це дає покупцям обладнання для друкованих плат кілька конфігурацій продукції для огляду в рамках портфоліо одного постачальника.
Найкориснішим наступним кроком є оцінка технічною командою CHIKIN креслень панелей клієнта, цільового обсягу виробництва, запланованого етапу процесу та вимог до встановлення.
Конкретна геометрія різака, пропускна здатність, робочі межі, можливість налаштування та гарантійні умови повинні бути підтверджені за допомогою комерційної пропозиції та технічної документації для конкретної моделі.
12. Поширені помилки при покупці та як їх уникнути
Помилка 1: Плутання V-подібного надрізу з остаточним розпанелюванням
Верстак, який створює пази, може не виконувати остаточне розділення зібраної дошки.
Кращий підхід: Визначте точну виробничу операцію, перш ніж запитувати цінові пропозиції.
Помилка 2: Вибір обладнання лише за кількістю різців
Більша кількість різців не є автоматично більш продуктивною, якщо макет панелі не може ефективно їх використовувати.
Кращий підхід: Порівняйте фактичний час циклу та прийнятний вихід, використовуючи ідентичні зразки панелей.
Помилка 3: Ігнорування вимог до залишкової стінки
Неправильна глибина паза може вплинути на міцність на обробку та поведінку розділення.
Кращий підхід: Включіть необхідну геометрію надрізу та критерії контролю в пакет креслень.
Помилка 4: Припускаючи, що всі жорсткі матеріали друкованих плат поводяться однаково
Товщина плати, конструкція матеріалу, розміщення міді та механічні властивості впливають на вимоги до процесу.
Кращий підхід: Кваліфікуйте репрезентативні матеріали та стеки.
Помилка 5: Нехтування напруженням зібраної плати
Процес зняття панелей може створювати руйнівні деформації, навіть якщо видимий край плати виглядає прийнятним.
Кращий підхід: Оцініть чутливі компоненти та використовуйте додаткові перевірки, де цього вимагає надійність продукту.
Помилка 6: Купівля на основі заяв про максимальну швидкість
Максимальна швидкість обробки може виключати завантаження, розвантаження, переналаштування та час простою.
Кращий підхід: Розрахуйте ефективний прийнятий вихідний результат на основі виміряних повних циклів.
Помилка 7: Замовлення без задокументованого FAT
Без узгоджених критеріїв приймання, технічні Розбіжності стає важче вирішити після відвантаження.
Кращий підхід: Включіть вимоги FAT до договору купівлі-продажу.
13. Контрольний список запитів цінових пропозицій для автоматичного верстата для V-подібного різання друкованих плат для міжнародних покупців
Повний запит на цінову пропозицію допомагає постачальникам рекомендувати відповідне обладнання та зменшує ризик порівняння несумісних пропозицій.
Перш ніж звертатися до CHIKIN CNC, підготуйте наступну інформацію.
| Поле запиту цінової пропозиції | Інформація, яку потрібно надати |
|---|---|
| Запланований процес | V-подібне нарізання, попередньо нарізане розділення плати або інша визначена операція |
| Матеріал друкованої плати | FR4 або інше фактичне позначення матеріалу |
| Укладання друкованої плати | Кількість шарів, товщина та відповідні конструктивні деталі |
| Панель розміри | Мінімальні, максимальні та поширені розміри |
| Креслення нарізки | Положення V-подібної лінії, вимоги до орієнтації та пазів |
| Розташування панелі | Кількість плат на панель та варіанти продукту |
| Етап процесу | Виготовлення голої плати або обробка після складання |
| Обмеження щодо компонентів | Чутливі компоненти, зазори від країв та обмеження щодо обробки |
| Виробнича ціль | Необхідна кількість панелей або прийнятих плат на годину |
| Асортимент продукції | Кількість моделей та очікуваний перехід частота |
| Вимоги до якості | Допуски розмірів, критерії перевірки та приймання |
| Автоматизація | Вимоги до автономного, операторського або вбудованого обладнання |
| Заводські умови | Електроенергія, повітря, витяжка, простір та країна встановлення |
| Потреби в обслуговуванні | Навчання, документація, гарантія та запасні частини |
| Час проекту | Цільова FAT, графік відвантаження та встановлення |
Приклад повідомлення для надсилання постачальнику
Тема: Auto PCB V Запит цінової пропозиції на різальний верстат для виробництва жорстких друкованих плат
Шановна команда CHIKIN CNC,
Ми оцінюємо автоматичне рішення для V-подібного різання друкованих плат для нашої виробничої лінії жорстких друкованих плат.
Деталі нашої заявки такі:
-
Необхідний процес: [V-подібне різання / Розділення попередньо різаних панелей]
-
Матеріал друкованої плати: [Матеріал та укладання]
-
Товщина плати: [Діапазон товщини]
-
Розміри панелі: [Довжина & рази; Ширина]
-
Розташування ліній розрізу: [Креслення додається]
-
Необхідна продуктивність: [Панелі або дошки за годину]
-
Графік виробництва: [Зміни на день]
-
Вимоги до автоматизації: [Автономна / Вбудована]
-
Місце встановлення: [Країна]
Будь ласка, порекомендуйте відповідну конфігурацію машини та надайте технічний паспорт, розташування різака, варіанти випробування зразків, орієнтований виробничий цикл, вимоги до встановлення та комерційну пропозицію.
Ми також хотіли б обговорити заводські приймальні випробування, навчання операторів та підтримку запасними частинами.
З найкращими побажаннями,
[Ім'я / Компанія]
Покупці можуть надсилати свої вимоги до заявки через Контактна інформація та сторінка комерційних пропозицій CHIKIN CNC.
Повний пакет креслень та чіткі виробничі цілі зроблять технічне обговорення більш продуктивним, ніж запит комерційної пропозиції, заснований лише на назвах верстатів.
14. Часті запитання
Яка різниця між автоматичним верстатом для V-подібного різання друкованих плат та верстатом для зняття панелей з друкованих плат?
Автоматичний верстат для V-подібного різання створює V-подібні пази на панелі друкованої плати, зазвичай під час виготовлення голої плати. Верстат для зняття панелей розділяє окремі плати вздовж існуючих ліній різання або інших розроблених розділювальних елементів.
У деяких списках продуктів ці терміни використовуються в широкому значенні. Покупці повинні підтвердити фактичний механізм та етап виробництва, що підтримується конкретним верстатом.
Чи завжди автоматичний верстат для V-подібного різання друкованих плат з 8 різцями швидший, ніж модель з 4 різцями?
Ні. Більша кількість різців не гарантує пропорційно вищої продуктивності.
Продуктивність залежить від зачеплення різця, розташування панелі, часу налаштування, послідовності обробки, завантаження, розвантаження та робочої готовності.
Порівняйте вимірювання повного циклу, використовуючи ті самі репрезентативні панелі друкованих плат, перш ніж вибрати конфігурацію.
Чи може автоматична машина для V-подібного різання друкованих плат обробляти багатошарові плати FR4?
Можливо, за умови, що конкретна машина підтримує матеріал, товщину, укладання та необхідну геометрію канавок або розділення.
Багатошарова конструкція вводить додаткові міркування, включаючи внутрішній зазор міді та якість готової плати.
Заявку слід розглянути з постачальником та кваліфікувати, використовуючи репрезентативні панелі.
Чи може машина обробляти гнучкі друковані плати?
Традиційне V-подібне нарізання зазвичай більше підходить для відповідних жорстких панелей друкованих плат, ніж для гнучких схем.
Розділення гнучких друкованих плат часто вимагає інших методів, оскільки гнучкі підкладки не поводяться як жорсткі ламінати під час нарізання та відрив.
Для застосувань FPC альтернативні процеси, такі як фрезерування або лазерне різання, можуть бути більш доцільними після інженерної оцінки.
Як перевіряється глибина V-подібної канавки?
Глибину канавки та залишкову перетинку можна оцінити за допомогою відповідних вимірювань розмірів або методів контролю поперечного перерізу.
Метод приймання та допуски слід визначити перед виробництвом.
Вимірювання повинні охоплювати репрезентативні місця та повторні зразки, а не покладатися на одне візуальне спостереження.
Чи можна використовувати обладнання для V-подібної канавки після поверхневого монтажу?
Це залежить від того, чи виконує обладнання остаточне розділення та чи підходить зібрана конструкція друкованої плати для цього процесу.
Розділення після складання вимагає особливої уваги до сусідніх компонентів, паяних з'єднань, опори плати та механічної деформації.
Машина, призначена лише для створення V-подібних канавок під час виготовлення, не повинна виконувати розпанелювання зібраної плати.
Як розрахувати Яка продуктивність автоматичного верстата для V-подібного різання друкованих плат?
Виміряйте повний час, необхідний для обробки однієї панелі, включаючи періодичні операції завантаження та розвантаження.
Перетворіть цей цикл на теоретичну кількість панелей за годину, а потім скоригуйте його з урахуванням фактичної робочої доступності.
Щоб розрахувати прийнятну кількість плат, помножте на кількість плат на панель та виміряний вихід першого проходу.
Це дає більш реалістичне порівняння, ніж показники максимальної швидкості різання.
Які характеристики слід запитувати перед покупкою?
Запитайте принцип роботи верстата, розташування різака, підтримувані розміри панелей, обмеження щодо матеріалу та товщини, відповідні допуски обробки, вимоги до комунальних послуг, продуктивність повного циклу, розміри верстата та положення безпеки.
Також запитуйте документацію з технічного обслуговування, доступні запасні частини, гарантійні умови та умови випробування зразків.
Не розглядайте невизначені параметри як стандартні функції.
Чи підходить автоматична обробка V-подібним різанням для друкованих плат з високим вмістом волокна? завод?
Можливо, але відповідь значною мірою залежить від частоти перемикання та сумісності панелей.
Завод, що обробляє невелику кількість повторюваних конструкцій панелей, може отримати користь від більш спеціалізованої компоновки з кількома різцями.
Завод з високим рівнем змішування повинен приділяти більше уваги гнучкості пристосувань, часу налаштування, вимогам до програмування та робочому навантаженню оператора.
Що слід перевіряти під час заводських приймальних випробувань?
Змістовний FAT повинен перевірити конфігурацію машини, фактичну сумісність панелей, якість обробки, продуктивність повторюваного циклу, елементи керування роботою, відповідні функції безпеки та необхідну документацію.
Тестування має проводитися за участю представників замовників та взаємоузгоджених критеріїв прийнятності.
Одна лише демонстрація роботи не еквівалентна повному FAT.
Як я можу отримати відповідну рекомендацію щодо обладнання CHIKIN CNC V-подібного різання?
Підготуйте креслення панелі друкованої плати, матеріал, товщину, розташування ліній надрізу, передбачуваний процес, обсяг виробництва та вимоги до якості.
Потім зв'яжіться з CHIKIN CNC, щоб обговорити відповідну конфігурацію обладнання та запросити технічний огляд.
Ви можете почати з каталогу обладнання CHIKIN CNC або надіслати свої вимоги через офіційну сторінку запитів.
Висновок
Вибір правильного автоматичного верстата для V-подібного різання друкованих плат починається з розуміння процесу виробництва друкованих плат, а не з вибору верстата з найбільшою кількістю різаки.
Для виробництва жорстких друкованих плат важливими факторами є геометрія панелі, вимоги до нарізання або розділення, розташування різаків, сумісність інструментів, повторюваність, контроль якості та ефективна виробнича продуктивність.
Конфігурація з одним різаком може бути достатньою для деяких операцій, тоді як верстат з кількома різаками може пропонувати переваги для повторюваних макетів панелей та вимогливих виробничих графіків. Відповідний вибір залежить від виміряної продуктивності, асортименту продукції та загальної вартості володіння.
Перш ніж розміщувати замовлення, виробники друкованих плат та закордонні закупівельні команди повинні підтвердити передбачувану функцію верстата, запросити специфікації конкретної моделі, оцінити репрезентативні зразки та встановити чіткі вимоги до приймання на заводі.
CHIKIN CNC пропонує кілька варіантів обладнання, пов'язаного з V-подібним різанням, для промислової обробки друкованих плат. Покупці можуть переглянути сторінки з доступними продуктами для одного, чотирьох, шести та восьми різців та обговорити свої конкретні виробничі умови з технічною командою виробника.
Плануєте модернізувати процес V-подібного різання друкованих плат або розділення панелей?
Поділіться кресленнями панелей друкованих плат, матеріалом плати, розташуванням ліній різання, цільовим обсягом виробництва та заводськими вимогами з CHIKIN CNC.