Pnömatik işaretleme makinesi, endüstriyel metal parçalara seri numaraları, araç kimlik numaraları (VIN), parti kodları ve kalıcı tanımlama işaretleri uygulamak için pratik bir yöntem sağlar.
Otomotiv üreticileri, makine tedarikçileri, metal işleme atölyeleri ve kalite kontrol departmanları için güvenilir işaretleme, fiziksel parçaları üretim kayıtları, muayene sonuçları ve bakım geçmişleriyle ilişkilendirmek açısından hayati önem taşır.
Doğru pnömatik markalama makinesi, istenen markalama derinliği, çevrim süresi ve izlenebilirlik özelliklerini karşılarken, hedeflenen malzeme üzerinde okunabilir, tutarlı konumlandırılmış işaretler üretmelidir.
Yapışkan etiketler veya mürekkep bazlı tanımlama yöntemlerinden farklı olarak, nokta vuruşlu işaretleme, kontrollü mekanik darbeler yoluyla yüzeyi fiziksel olarak değiştirir. Bu, mürekkep veya etiket kullanmadan dayanıklı bir tanımlama sağlayabilir, ancak işaretleme işleminin parçanın malzeme ve yapısal gereksinimleriyle uyumlu olması gerekir.
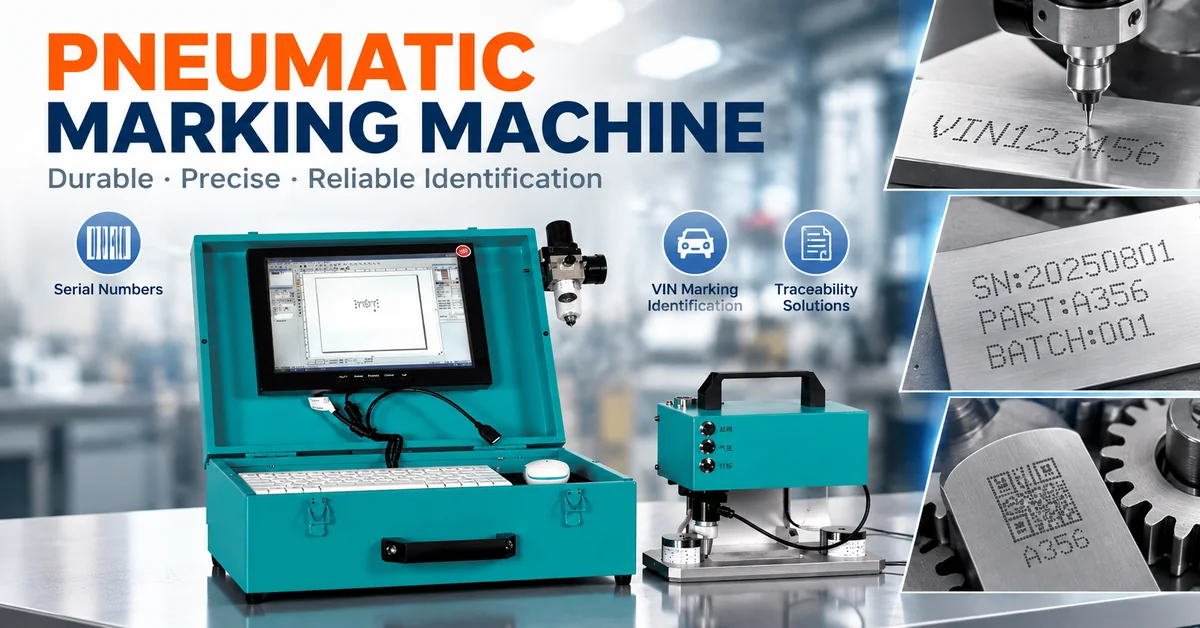
CHIKIN CNC, kompakt bilgisayar tabanlı kontrol paneli ve ayrı bir markalama kafasına sahip pnömatik bir markalama makinesi sunmaktadır. Bu konfigürasyon, esnek parça konumlandırma ve tekrarlanabilir markalama işlemleri gerektiren atölyeler ve endüstriyel üretim ortamları için uygundur.
Bu kılavuz, pnömatik markalama işleminin nasıl çalıştığını, hangi uygulamalara uygun olduğunu, ekipmanların nasıl karşılaştırılacağını ve endüstriyel alıcıların fiyat teklifi istemeden önce neleri doğrulamaları gerektiğini açıklamaktadır.
1. Pnömatik Markalama Makinesi Nedir?
Pnömatik markalama makinesi, iş parçası üzerinde işaretler oluşturmak için basınçlı hava ile çalışan bir markalama mekanizması kullanan endüstriyel bir tanımlama sistemidir.
Tipik bir pnömatik nokta vuruşlu işaretleme yönteminde, sertleştirilmiş bir işaretleme pimi yüzeye tekrar tekrar vurarak kontrollü bir girinti dizisi oluşturur.
Bu girintiler karakterler, sayılar, semboller veya diğer programlanmış desenler oluşturur.
İşaretleme işlemi, çıkarılabilir bir etiket uygulamak yerine fiziksel yüzey deformasyonu yarattığı için genellikle endüstriyel izlenebilirlik amacıyla kullanılır.
Pnömatik Nokta Vuruşlu Markalama Nasıl Çalışır?
Tipik bir değerlendirme döngüsü beş aşamadan oluşur:
Operatör gerekli işaretleme içeriğini girer veya içe aktarır.
İş parçası yerleştirilir ve sabitlenir.
İşaretleme başlığı, programlanmış desene göre hareket eder.
Pnömatik bir mekanizma, işaretleme pimini malzemeye doğru iter.
Tamamlanan logo, okunabilirliği ve doğruluğu açısından incelenir.
Seçilen makine konfigürasyonu için kullanılacak işaretleme teknolojisi, hava basıncı gereksinimleri ve desteklenen işaretleme desenleri kesin olarak teyit edilmelidir.
Pnömatik İşaretleme vs. Manuel Damgalama
Elle damgalama, ara sıra yapılan tanımlama görevleri için uygun olabilir, ancak büyük ölçüde operatörün konumlandırmasına ve darbe tutarlılığına bağlıdır.
Doğru şekilde yapılandırıldığında, programlanabilir bir işaretleme sistemi, karakter düzeni ve işaretleme konumunun kontrolünü iyileştirebilir.
Tekrarlanan seri numaraları veya üretim partilerini işleyen fabrikalar için, standartlaştırılmış bir işaretleme iş akışı, tanımlama hatalarını da azaltabilir.
2. Pnömatik Markalama Makinesine Kimin İhtiyacı Var?
Pnömatik işaretleme ekipmanları, uygun parçalar üzerinde dayanıklı ve tekrarlanabilir tanımlama gerektiren üreticiler için önemlidir.
| Alıcı Segmenti | Tipik Uygulama | Ana Satın Alma Gereksinimi |
|---|---|---|
| Otomotiv üreticileri | VIN ve şasi tanımlaması | Karakter doğruluğu ve mevzuata uygunluk |
| Otomotiv yedek parça tedarikçileri | Mekanik parçalar üzerindeki seri numaraları | Kalıcı parça izlenebilirliği |
| Metal işleme atölyeleri | Plakalar, braketler ve imal edilmiş bileşenler | Tutarlı ve okunaklı işaretleme |
| Makine üreticileri | Ekipman tanımlama ve seri numaraları | Dayanıklı ürün tanımlaması |
| Endüstriyel bakım ekipleri | Ekipman ve yedek parça işaretlemesi | Hizmet ömrü boyunca izlenebilirlik |
| Alet ve fikstür üreticileri | Alet numaraları ve varlık tanımlaması | İşaret dayanıklılığı ve konumlandırması |
| Kalite kontrol departmanları | Parti ve denetim tanımlaması | Üretim kayıtlarına doğru bağlantı |
| Endüstriyel ekipman dağıtıcıları | Müşteriye özel işaretleme uygulamaları | Yapılandırma ve teknik destek |
Otomotiv tanımlaması için, satın alma ekipleri yasal olarak düzenlenmiş bir araç VIN numarasını işaretlemek ile sıradan bir dahili parça numarasını işaretlemek arasında ayrım yapmalıdır.
Karakter düzeni, işaretleme yeri, kalıcılık ve dokümantasyon konularında farklı gereksinimler geçerli olabilir.
3. CHIKIN CNC Pnömatik Markalama Makinesi: Ürün Genel Bakışı
CHIKIN Pnömatik Markalama Makinesi, seri numarası tanımlama, metal parçalar, isim levhaları ve ilgili izlenebilirlik uygulamaları için endüstriyel bir dijital markalama sistemi olarak sunulmaktadır.
Ürün fotoğraflarında, menteşeli bir muhafazaya, entegre ekrana, klavyeye, fareye ve ayrı bir işaretleme başlığına sahip turkuaz renkli bir kontrol kabini gösterilmektedir.
Ayrı başlıklı düzen, işaretleme konumuna tam entegre bir iş istasyonuyla erişmenin zor olduğu durumlarda faydalı olabilir.
Görünür Ürün Özellikleri
| Ürün Özelliği | Sağlanan Ürün Bilgileri | Potansiyel Alıcıya Sağlanacak Faydalar |
|---|---|---|
| Ekipman kategorisi | Pnömatik markalama makinesi | Endüstriyel tanımlama uygulamaları |
| Ürün çeşidi | VIN işaretleme makinesi | Araç ve metal parça tanımlaması |
| Kontrolör düzenlemesi | Ayrı kontrol paneli | Esnek çalışma alanı düzeni |
| Operatör arayüzü | Monitör, klavye ve fare | Bilgisayar tabanlı iş hazırlığı |
| İşaretleme düzeneği | Ayrı işaretleme başlığı | Daha esnek parça konumlandırma |
| Dolap yapısı | Menteşeli metal muhafaza | Düzenli depolama ve taşıma |
| Ulaşım özelliği | Dolap üzerinde taşıma kolu | Çalışma istasyonları arasında hareket |
| Kurulum düzenlemesi | Kompakt başlık montaj tabanı | Çalışma tezgahı veya özel işaretleme istasyonu |
| Başvuruların işaretlenmesi | Seri numaraları, parça numaraları ve isim levhaları | Üretim izlenebilirliği |
Bu görünür özellikler, ekipmanın ilk değerlendirmesini destekler.
Ancak, makine fotoğrafları tek başına işaretleme derinliğini, konumlandırma doğruluğunu, çevrim süresini veya pnömatik performansı tam olarak belirleyemez.
Hangi özelliklerin onaylanması gerekiyor?
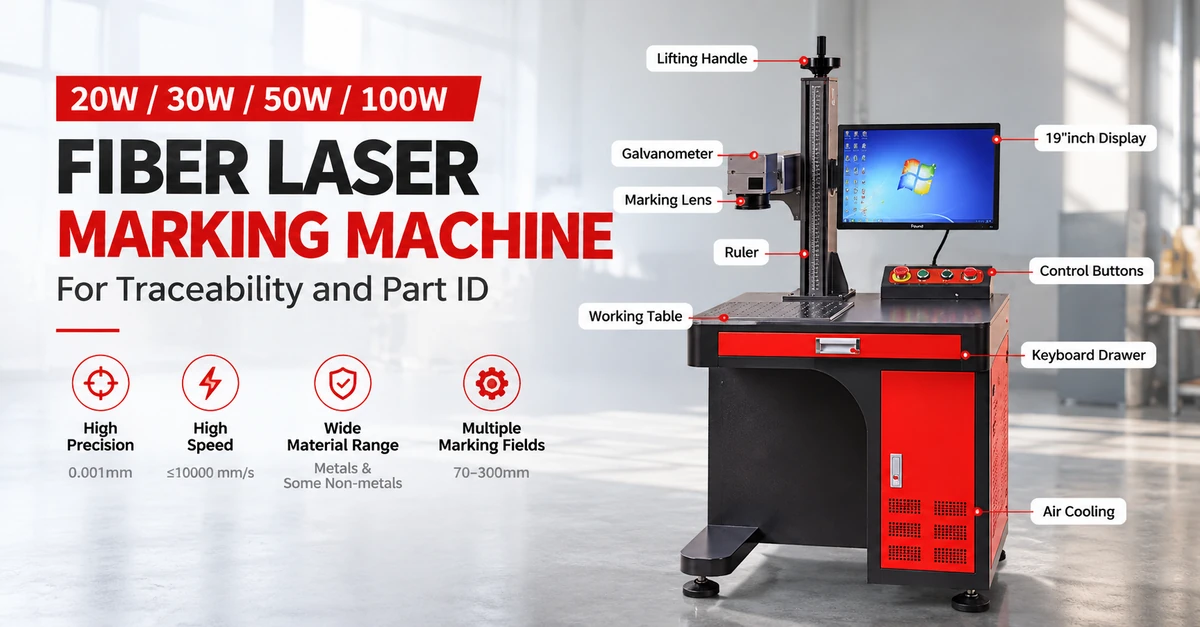
Yüklenen teknik özellik görseli, nokta vuruşlu ekipman tanımlamasını lazere özgü parametrelerle birleştiriyor.
Sonuç olarak, lazer dalga boyu, lazer gücü, lazer frekansı ve lazer markalama hızı gibi değerler, pnömatik sistem için doğrulanmış özellikler olarak değerlendirilmemelidir.
Satın almadan önce, gerçek işaretleme mekanizmasını, çalışma alanını, işaretleme pimi konfigürasyonunu, basınçlı hava gereksinimlerini, elektrik beslemesini ve desteklenen malzemeleri doğrulayan, makineye özel güncellenmiş bir veri sayfası talep edin.
4. Pnömatik Markalama Makinesi Hangi Malzemeleri İşleyebilir?
Pnömatik markalamada malzeme uyumluluğu en önemli faktörlerden biridir.
Nokta vuruşlu işaretleme girintiler oluşturduğu için, malzemenin kabul edilemez çatlama, deformasyon veya hasar olmadan yerel mekanik darbelere dayanması gerekir.
Malzeme Uyumluluk Kılavuzu
| Malzeme | Tipik İşaretleme Uygulaması | Ana Husus |
|---|---|---|
| Karbon çelik | Makine ve otomotiv parçaları | Sertlik ve gerekli girinti |
| Paslanmaz çelik | Endüstriyel bileşenler ve levhalar | Yüzey kalitesi ve işaretleme kuvveti |
| Alüminyum | Muhafazalar ve isim levhaları | Bozulma ve girinti derinliği |
| Pirinç | Kimlik levhaları ve bağlantı parçaları | Yüzey deformasyonu |
| Dökme demir | Endüstriyel makine bileşenleri | Yüzey dokusu ve kırılganlık |
| Kaplamalı metal | Bitmiş bileşenler | Kaplama hasarı ve işaret okunabilirliği |
| Sertleştirilmiş çelik | Özel endüstriyel parçalar | Aletin kapasitesi ve malzemenin sertliği |
Her bir malzemenin uygunluğu, kullanılan alaşıma, ısıl işleme, kalınlığa, geometriye ve işaretleme parametrelerine bağlıdır.
Pnömatik işaretleme metal bir parçaya zarar verebilir mi?
Evet, işaretleme kuvveti veya yeri uygun değilse.
Pnömatik işaretleme, yüzeyi kasıtlı olarak deforme eder. Aşırı girinti, yerel gerilim yoğunlaşmasına, ince bileşenlerin bozulmasına veya kaplamaları etkilemesine neden olabilir.
Güvenlik açısından kritik parçalar, basınç içeren bileşenler veya yüksek gerilime maruz kalan mekanik yapılar için, onaylı işaretleme yeri ve derinliği sorumlu mühendislik ekibi tarafından belirlenmelidir.
En iyi işaretleme sonucu, mutlaka en derin işaret değildir. Gerekli okunabilirlik ve dayanıklılık kriterlerini karşılayan en sığ, nitelikli işarettir.
5. Araç Şasi Numarası (VIN) İşaretinin Kalitesi ve Okunabilirliği Nasıl Değerlendirilir?
Araç tanımlama işaretlemesi, yalnızca görünür karakterlerden oluşan bir dizi oluşturmaktan daha fazlasını gerektirir.
Üreticiler, doğru tanımlama bilgilerinin doğru araca veya bileşene uygulandığından emin olmalıdır.
ISO 3779:2009, Karayolu Araçları — Araç Kimlik Numarası (VIN) — İçerik ve Yapı , VIN kimlik yapısı için uluslararası bir referans sağlar.
Ancak, VIN formatına uyum, işaretleme yeri, boyutları, kalıcılığı veya uygulama yöntemlerine ilişkin ülkeye özgü gerekliliklere otomatik olarak uyumu sağlamaz.
Önemli Araç Kimlik Numarası (VIN) İşaretleme Kalite Faktörleri
| Kalite Faktörü | Alıcıların Kontrol Etmesi Gerekenler |
|---|---|
| Karakter doğruluğu | Doğru tanımlama sırası |
| Karakter boyutu | Çizime veya geçerli gerekliliklere uygunluk |
| Karakter aralığı | Tekdüze ve okunabilir düzenleme |
| İşaretleme derinliği | Aşırı hasara yol açmadan yeterli dayanıklılık |
| Konum | Araç veya bileşen üzerindeki doğru konum |
| Yüzey durumu | Kabul edilemez çatlak veya deformasyon yok. |
| Okunabilirlik | Belirtilen denetim koşulları altında tutarlı tanıma |
| Tekrarlanabilirlik | Üretim örneklerinde benzer sonuçlar elde edildi. |
| İzlenebilirlik | İşaret ile üretim kaydı arasında doğru eşleşme. |
Araç şasi numarası (VIN) işaretleme derinliği en üst düzeye çıkarılmalı mı?
HAYIR.
İşaretleme derinliği, ilgili mühendislik ve yasal gerekliliklere göre belirlenmelidir.
Daha derin bir iz, belirli ortamlarda dayanıklılık sağlayabilir, ancak aşırı yüzey deformasyonu hassas bileşenlere zarar verebilir.
Şasi tanımlaması için, üreticilerin üretime başlamadan önce yerel düzenleyici gereklilikleri ve onaylanmış işaretleme yerlerini doğrulamaları gerekir.
6. Pnömatik Markalama Makinesi ve Lazer Markalama Makinesi Karşılaştırması
Endüstriyel alıcılar genellikle pnömatik nokta vuruşlu markalama yöntemini fiber lazer markalama yöntemiyle karşılaştırır.
Her iki teknoloji de kalıcı parça tanımlama olanağı sağlar, ancak çalışma prensipleri farklıdır.
Teknoloji Karşılaştırması
| Değerlendirme Faktörü | Pnömatik Nokta Vuruşlu İşaretleme | Fiber Lazer Markalama |
|---|---|---|
| Puanlama prensibi | Mekanik girinti | Odaklanmış lazer enerjisi |
| Doğrudan temas | İşaretleme pimi temas yüzeyi | Temassız ışın işleme |
| Ana süreç gereksinimleri | Uygun işaretleme mekanizması ve basınçlı hava | Lazer kaynağı, optik ve güvenlik kontrolleri |
| İşaretleme derinliği | Darbenin şiddetine ve kullanılan malzemeye bağlıdır. | Lazer ve malzeme parametrelerine bağlıdır. |
| İnce grafikler | Kalem ucu ve işlem geometrisiyle sınırlıdır. | Genellikle ince detaylar için uygundur. |
| Alet aşınması | İşaretleme pimi bakım gerektirir. | Optik bileşenler bakım gerektirir. |
| İnce bileşenler | Çarpma deformasyona neden olabilir. | Termal etkilerin değerlendirilmesi gerekmektedir. |
| Derin fiziksel tanımlama | Nitelikli olduğunda uygun olabilir. | Lazer gücüne ve işleme bağlıdır. |
| Başlıca güvenlik hususları | Mekanik darbe, koruma ve gürültü | Lazer ışınlarına maruz kalma, dumanlar ve koruma |
Araç şasi numarası (VIN) işaretlemesi için hangi teknoloji daha iyidir?
Pnömatik nokta vuruşlu markalama, uygun bir metal yüzeyde fiziksel girinti gerektiren uygulamalarda değerlendirilmeye değer bir yöntemdir.
Lazer markalama, ince detayların, temassız çalışmanın veya belirli kod formatlarının önemli olduğu durumlarda avantajlı olabilir.
Ancak, bu teknolojilerden hiçbiri yalnızca ekipman fiyatına göre seçilmemelidir.
Alıcılar, nihai ürünün işaretini, parça bütünlüğünü, üretim döngüsü süresini, bakım gereksinimlerini ve geçerli tanımlama standartlarını karşılaştırmalıdır.
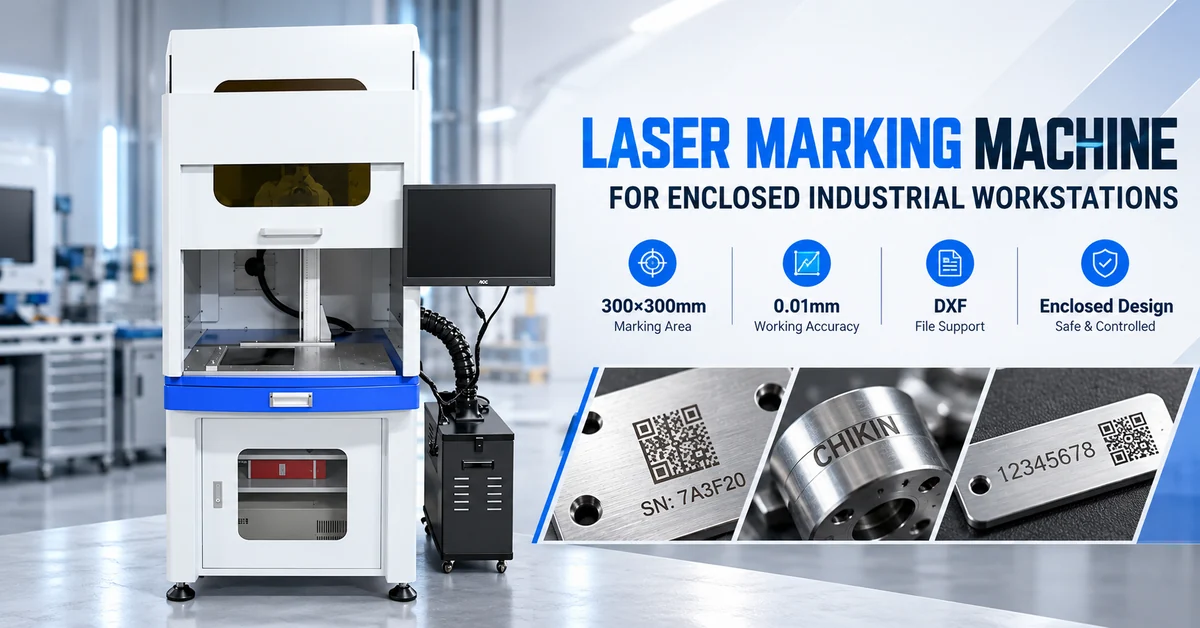
CHIKIN CNC ayrıca endüstriyel parça tanımlama için fiber lazer markalama ekipmanlarını da listeliyor ve alıcıların gerektiğinde alternatif bir markalama yöntemini araştırmalarına olanak tanıyor.
7. İşaretleme Başlığı, Kontrol Cihazı ve Fikstür Gereksinimleri
İşaretleme başlığı ve iş parçası sabitleme aparatı, üretim tutarlılığı üzerinde büyük etkiye sahiptir.
Gelişmiş bir işaretleme sistemi bile, işaretleme döngüsü sırasında parça hareket ettiğinde kabul edilemez sonuçlar üretebilir.
İşaretleme Başlığı Yapılandırması
Tedarik edilen CHIKIN ürününde, kontrol paneline bağlı ayrı bir işaretleme başlığı gösterilmektedir.
Bu yapılandırma, operatörlerin başlığı daha büyük parçaların yakınına konumlandırmasına veya kompakt bir çalışma tezgahından çalışmasına yardımcı olabilir.
Satın almadan önce lütfen şunları doğrulayın:
Etkin işaretleme alanı.
Başlık montaj ölçülerinin işaretlenmesi.
Kablo ve hortum gereksinimleri.
İşaretleme pimi özellikleri.
Desteklenen iş parçasının yüksekliği.
İşaretleme yapılacak yerin çevresine erişim sağlanmalı.
Parça Sabitleme
Uygun bir sabitleme aparatı, parçanın işlevsel yüzeylerine zarar vermeden, parçayı tutarlı bir şekilde konumlandırmalıdır.
Kavisli bileşenler, düzensiz dökümler veya ağır metal parçalar için alıcıların uygulamaya özel konumlandırma düzenlemelerine ihtiyacı olabilir.
Kontrol Cihazı ve Yazılım
Fotoğraflanan sistem bir ekran, klavye ve fare içermektedir.
Bu özellikler bilgisayar tabanlı çalışmayı desteklemektedir, ancak yazılımın tam yeteneklerinin doğrulanması gerekmektedir.
Seri numarası üretimi için, içerik düzenleme, otomatik numaralandırma, iş depolama, hata önleme ve üretim veritabanlarıyla gerekli iletişim konularında bir gösterim talep edin.
8. Endüstriyel İzlenebilirlik: Seri Numaraları, Parti Kodları ve Doğrudan Parça İşaretlemesi
Kalıcı bir işaret, üretim kayıtlarıyla güvenilir bir şekilde ilişkilendirilebildiğinde değer kazanır.
İzlenebilirlik iş akışında, tanımlama sistemi bir parça numarasını veya seri numarasını üretim tarihi, malzeme partisi, muayene sonuçları ve üretim yeri gibi bilgilerle ilişkilendirebilir.
Örnek İzlenebilirlik İş Akışı
Doğru kimlik numarasını atayın veya alın.
İş parçasını ve üretim siparişini onaylayın.
Parçayı işaretleme aparatına yerleştirin.
Gerekli kimlik bilgilerini girin.
Tamamlanmış notu inceleyin.
Sonucu ilgili üretim sistemine kaydedin.
İşaretleme ekipmanı bu iş akışının yalnızca bir bölümünü gerçekleştirebilir. Barkod okuyucular, doğrulama kameraları, veritabanı arayüzleri ve üretim sistemi entegrasyonu ayrı olarak belirtilmelidir.
Pnömatik işaretleme ile veri matrisi kodları üretilebilir mi?
Bazı endüstriyel nokta vuruşlu sistemler, doğrudan parça üzerine işaretlenmiş iki boyutlu kodları destekler, ancak bu özellik işaretleme donanımına, kontrol yazılımına, nokta aralığına ve yüzey özelliklerine bağlıdır.
Sağlanan CHIKIN ürün bilgileri, Data Matrix işaretlemesinin standart olarak desteklendiğini göstermemektedir.
Makine tarafından okunabilir doğrudan parça işaretleri gerektiren uygulamalar için, ISO/IEC 29158:2025, doğrudan parça işaretli iki boyutlu sembol kalitesinin değerlendirilmesi için ilgili bir referans sağlar.
Bu, araç şasi numarasındaki karakterlerin sıradan görsel incelemesinden farklıdır.
Alıcılar, otomatik kod işaretlemesini belirtmeden önce tarayıcı uyumluluğunu, kod formatını ve kabul gereksinimlerini doğrulamalıdır.
9. Üretim Öncesinde Etiketleme Kalitesinin Kontrolü Nasıl Yapılır?
Markalama makinesinin kalifikasyonu, tamamen katalog özelliklerine dayanmak yerine, gerçek bileşenler kullanılarak yapılmalıdır.
Pratik bir denetim planı, içerik doğruluğunu, işaret kalitesini ve alt tabakaya gelebilecek potansiyel hasarı kapsamalıdır.
Markalama Kalite Kontrol Kontrol Listesi
| Muayene Kalemi | Önerilen Değerlendirme |
|---|---|
| İşaretleme içeriği | Onaylanmış üretim kaydıyla karşılaştırın. |
| Karakter netliği | Görsel okunabilirliği doğrulayın. |
| Karakter boyutları | Uygulanabilir spesifikasyona göre ölçün. |
| Konum işaretleme | Parça referans noktalarına göre konumu doğrulayın. |
| Girinti durumu | Düzgünlüğü ve aşırı deformasyonu inceleyin. |
| Yüzey bütünlüğü | Çatlak veya kaplama hasarı olup olmadığını kontrol edin. |
| Tekrarlanabilirlik | İşaretlenmiş birden fazla parçayı inceleyin. |
| Kimlik kalıcılığı | Belirtilen kullanım veya çevre koşulları altında test edin. |
| Süreç dokümantasyonu | İş ayarlarını ve denetim sonuçlarını kaydedin. |
Korozyon direnci, aşındırıcı temizlik veya tekrarlanan kullanım gerektiren uygulamalar için, işaret ilgili hizmet koşulları altında değerlendirilmelidir.
Hiçbir işaretleme yönteminin her ortamda süresiz olarak okunabilir kalacağı varsayılmamalıdır.
10. Pnömatik Markalama Makinesinin Verimliliğini Ne Belirler?
Ekipmanın pratik üretim kapasitesi, tüm işaretleme döngüsüne bağlıdır.
Operatörler parçaları bulmak, içerik girmek veya kimlik bilgilerini kontrol etmek için önemli miktarda zaman harcarsa, yüksek hızlı markalama kafası yine de sınırlı çıktı üretebilir.
Faydalı bir üretim hesaplaması şöyledir:
İşlem Süresi = Yükleme + Konumlandırma + İşaretleme + Kontrol + Boşaltma
Kabul edilebilir üretim çıktısı, denetimden geçemeyen parçaları da hesaba katmalıdır.
Üretimi Etkileyen Ana Faktörler
| Faktör | Üretim Etkisi |
|---|---|
| Karakter sayısı | Daha fazla işaretleme içeriği daha uzun işlem süresi gerektirebilir. |
| İşaretleme derinliği | Daha fazla girinti, işleme koşullarını etkileyebilir. |
| Malzeme sertliği | Yanıt işaretlemesindeki değişiklikler |
| Armatür tasarımı | Konumlandırmayı ve yükleme süresini etkiler. |
| Operatör iş akışı | Elle taşıma işlemlerini etkiler. |
| Yazılım kurulumu | İş değiştirme verimliliğini belirler. |
| Denetim gereksinimleri | Gerekli kalite kontrol süresini ekler. |
Seri üretim için, gerçek tanımlama formatı ve iş parçası kullanılarak bir zaman etüdü talep edin.
Doğrulanmamış maksimum işaretleme hızı rakamına dayanarak saatlik üretim miktarını tahmin etmekten kaçının.
11. Pnömatik Markalama Makinesi Fiyatını Neler Etkiler?
Endüstriyel markalama ekipmanlarının fiyatları, konfigürasyona, markalama alanına, kontrol ünitesine, kafa tasarımına, yazılıma ve gerekli aksesuarlara göre değişiklik gösterebilir.
En ucuz makine her zaman en düşük maliyetli üretim çözümü anlamına gelmez.
Maliyet Karşılaştırma Kontrol Listesi
| Maliyet Faktörü | Onaylanacaklar |
|---|---|
| Temel ekipman | Kontrolör ve işaretleme başlığı kapsamı |
| İşaretleme alanı | Gerekli boyutlar |
| Pnömatik sistem | Hava temini ve tüketimi |
| Sarf malzemelerinin işaretlenmesi | Pim tipi ve değiştirme maliyeti |
| Armatürler | Standart veya uygulamaya özel |
| Yazılım | Dahil edilen işlevler ve lisanslama |
| Entegrasyon | Veri arayüzleri ve harici ekipman |
| Kurulum | Devreye alma ve eğitim düzenlemeleri |
| Bakım | Yedek parça ve servis gereksinimleri |
| Teslimat | Ambalaj, nakliye ve ticari şartlar |
Üretim yöneticileri, yanlış etiketlenmiş parçaların maliyetini de göz önünde bulundurmalıdır.
Ürün ve sektöre bağlı olarak, tanımlama hatası yeniden işleme, ek inceleme veya reddedilme gerektirebilir.
Dolayısıyla daha kapsamlı bir satın alma karşılaştırması, yalnızca ilk satın alma fiyatını değil, toplam sahip olma maliyetini ve kabul edilebilir üretim çıktısını da değerlendirir.
12. Standart ve Özel Tasarım Pnömatik Markalama Makineleri
Parça boyutları, işaretleme konumu, karakter formatı ve üretim gereksinimleri ekipmanın desteklediği aralıkta olduğunda standart bir işaretleme sistemi uygun olabilir.
Bileşenlerin alışılmadık şekillere, sınırlı işaretleme alanlarına veya daha zorlu izlenebilirlik gereksinimlerine sahip olması durumunda özelleştirme değerlendirilmeye değer olabilir.
Olası tartışma konuları arasında işaretleme başlığı montajı, fikstürler, kontrol yazılımı, iletişim arayüzleri ve iş istasyonu düzeni yer almaktadır.
Bu özelliklerin her konfigürasyonda mevcut olacağı varsayılmamalıdır.
Önerilen Teklif Talebi Bilgileri
| Bilgi | Alıcı Şunları Sağlamalıdır |
|---|---|
| Kısmi malzeme | Çelik, paslanmaz çelik, alüminyum veya diğer |
| Malzeme sertliği | Kalite veya sertlik bilgisi |
| Bileşen boyutları | Genel boyutlar ve işaretleme konumu |
| İşaretleme içeriği | VIN, seri numarası, parti kodu, metin veya sembol |
| Karakter gereksinimleri | Yükseklik, aralık, derinlik ve okunabilirlik |
| Üretim miktarı | Beklenen parça sayısı (saat veya vardiya başına) |
| İş parçası elleçleme | manuel yükleme veya otomatik hat |
| Armatür gereksinimleri | Parça çizimleri veya fotoğrafları |
| Kamu Hizmetleri | Elektrik ve basınçlı hava temini mevcuttur. |
| İzlenebilirlik gereksinimleri | Numaralandırma mantığı ve kayıt entegrasyonu |
| Kabul kriterleri | Numune inceleme ve dayanıklılık gereksinimleri |
| Satın alma gereksinimleri | Miktar, varış yeri ve talep edilen teslimat |
CHIKIN CNC'den Konfigürasyon İncelemesi Talep Edin
CHIKIN CNC, parça tanımlama uygulamaları için işaretleme sistemleri de dahil olmak üzere endüstriyel CNC ve hassas imalat ekipmanları tedarik etmektedir.
Fabrikanızda araç şasi numaraları, isim levhaları veya seri numarası işaretleme için pnömatik bir işaretleme makinesi değerlendiriliyorsa, temsili bileşenleri ve gerekli işaretleme formatını hazırlayın.
CHIKIN Pnömatik Markalama Makinesi ürün sayfasını inceleyin.
Sipariş vermeden önce ürünün stok durumu ve tam işaretleme konfigürasyonu teyit edilmelidir.
Malzeme detayları, fotoğraflar, karakter gereksinimleri ve üretim hedefleri sunmak, daha faydalı bir teknik tartışmayı destekleyecektir.
13. Pnömatik Markalama Makineleri Hakkında Sıkça Sorulan Sorular
1. Pnömatik markalama makinesi ne için kullanılır?
Pnömatik işaretleme makinesi, uygun endüstriyel bileşenlere kimlik bilgilerini uygulamak için kullanılır. Yaygın uygulamalar arasında seri numaraları, VIN numaraları, parti kodları, ekipman tanımlamaları ve metal isim levhaları bulunur.
2. Pnömatik işaretleme kalıcı mıdır?
Nokta vuruşlu işaretleme, iş parçasının yüzeyini fiziksel olarak deforme ederek kalıcı bir tanımlama sağlayabilir. Bununla birlikte, kalıcılık ve okunabilirlik, işaretleme derinliğine, malzemeye, korozyona, aşınmaya ve kullanım koşullarına bağlıdır.
3. Pnömatik markalama makinesi paslanmaz çeliği markalayabilir mi?
Paslanmaz çelik, potansiyel bir markalama malzemesidir. Uygun markalama kuvveti ve alet özellikleri, malzemenin kalitesine, sertliğine, kalınlığına ve istenen markalama kalitesine bağlıdır.
4. Araç şasi numaraları için pnömatik işaretleme kullanılabilir mi?
Evet, uygun pnömatik sistemler araç şasi numarası (VIN) tanımlaması için değerlendirilebilir. Üretici yine de geçerli yasal gereklilikleri, onaylanmış işaretleme yerlerini, karakter özelliklerini ve malzeme uyumluluğunu doğrulamalıdır.
5. Pnömatik markalama ile lazer markalama arasındaki fark nedir?
Pnömatik nokta vuruşlu markalama, mekanik darbeler yoluyla fiziksel girintiler oluşturur. Lazer markalama ise yüzeyi değiştirmek için odaklanmış enerji kullanır. Her yöntemin farklı ekipman, malzeme, bakım ve kalite hususları vardır.
6. Pnömatik işaretleme metal yüzeylere zarar verir mi?
Bu yöntem, kasıtlı olarak bölgesel yüzey deformasyonu oluşturur. Aşırı girinti veya uygun olmayan işaretleme konumu, bazı parçalara zarar verebilir. Mühendislik doğrulaması, özellikle ince veya güvenlik açısından kritik bileşenler için önemlidir.
7. Pnömatik markalama makineleri otomatik olarak seri numarası üretebilir mi?
Bazı programlanabilir sistemler otomatik numaralandırmayı destekler, ancak bu işlevin belirli kontrol cihazı ve yazılım için doğrulanması gerekir. Alıcılar, kendi gerçek numaralandırma formatlarını kullanarak bir gösterim talep etmelidir.
8. Pnömatik markalama makinesi ne tür bakım gerektirir?
Bakım genellikle işaretleme pimi, kafa mekanizması, iş parçası tutucu, pnömatik bağlantılar ve kontrol ünitesinin incelenmesini içerir. Kesin bakım programı, makine konfigürasyonuna ve çalışma koşullarına bağlıdır.
9. Satın almadan önce işaretleme kalitesini nasıl kontrol edebilirim?
Gerçek malzemeniz üzerinde örnek işaretleme talep edin. Karakter netliğini, boyutları, konumu, girinti durumunu, tekrarlanabilirliği ve dayanıklılığı, amaçlanan uygulamaya göre değerlendirin.
10. CHIKIN CNC'den nasıl fiyat teklifi isteyebilirim?
Parça malzemesini, boyutlarını, işaretleme içeriğini, gerekli işaretleme alanını, üretim miktarını ve fotoğraflarını veya çizimlerini gönderin. İşaretleme teknolojisi, mevcut konfigürasyon, tedarik durumu ve ticari koşullar hakkında bilgi almak için CHIKIN CNC ile iletişime geçin.
Çözüm
Pnömatik markalama makinesi, metal parçaların, araçlarla ilgili parçaların, endüstriyel isim levhalarının ve üretim ekipmanlarının dayanıklı bir şekilde tanımlanmasını gerektiren üreticiler için pratik bir çözüm sunabilir.
B2B alıcıları için en önemli seçim faktörleri sadece ekipman fiyatı veya iddia edilen markalama hızı değildir. Bunlar arasında malzeme uyumluluğu, markalama netliği, parça bütünlüğü, fikstür stabilitesi, izlenebilirlik gereksinimleri ve tutarlı üretim performansı yer alır.
Pnömatik nokta vuruşlu markalama, fiziksel yüzey girintisinin bileşen ve tanımlama gereksinimleri için uygun olduğu durumlarda dikkate alınmaya değerdir. Lazer markalama, belirli ince detaylı veya temassız uygulamalar için daha iyi bir alternatif olabilir.
Yatırım yapmadan önce, üreticilerin önerilen teknolojiyi gerçek bileşenler üzerinde doğrulamaları, makineye özgü özellikleri teyit etmeleri ve net denetim ve kabul kriterleri belirlemeleri gerekir.
CHIKIN CNC, parça tanımlama iş akışlarını değerlendiren müşteriler için endüstriyel markalama ve hassas üretim ekipmanı çözümleri sunmaktadır.
CHIKIN CNC ürün portföyünü keşfedin veya şirketin servis olanakları hakkında daha fazla bilgi edinin.
Pnömatik markalama makinesi konfigürasyon incelemesi için CHIKIN CNC ile iletişime geçin ve metal parça detaylarınızı, markalama gereksinimlerinizi ve beklenen üretim hacminizi paylaşın.
İyi tanımlanmış bir teknik sorgulama, üretim sürecinize ve uzun vadeli izlenebilirlik ihtiyaçlarınıza uygun bir tanımlama sistemi seçmenin ilk adımıdır.