






Kullanışlı bir PCB yönlendirme makinesinin fiyatı, üretim işinden ayrı düşünülemez. Temel bir makine ucuz görünebilir, ancak nihai çalışma hücresi aynı zamanda iş mili sayısı, yönlendirme alanı, takım, toz emme, görüntüleme, otomasyon, kurulum ve desteğe de bağlıdır. Bu nedenle doğru karşılaştırma "A makinesi ile B makinesi" değil, "aynı kart, çıktı hedefi ve kabul koşulları için A teklifi ile B teklifi"dir.
Bu kılavuz, satın alma ve süreç ekiplerine bu karşılaştırmayı nasıl oluşturacaklarını gösterir. Genel bir fiyat aralığı vermez çünkü süreç kapsamı olmadan verilen bir rakam yanıltıcı olurdu. Bunun yerine, teklifi değiştiren unsurları, gözden kaçması kolay olan tekrarlayan maliyetleri ve bir tedarikçinin üretime hazır bir teklif sunmadan önce hangi verilere ihtiyaç duyduğunu açıklar.
PCB yönlendirme makinesinin fiyatını ne belirler?
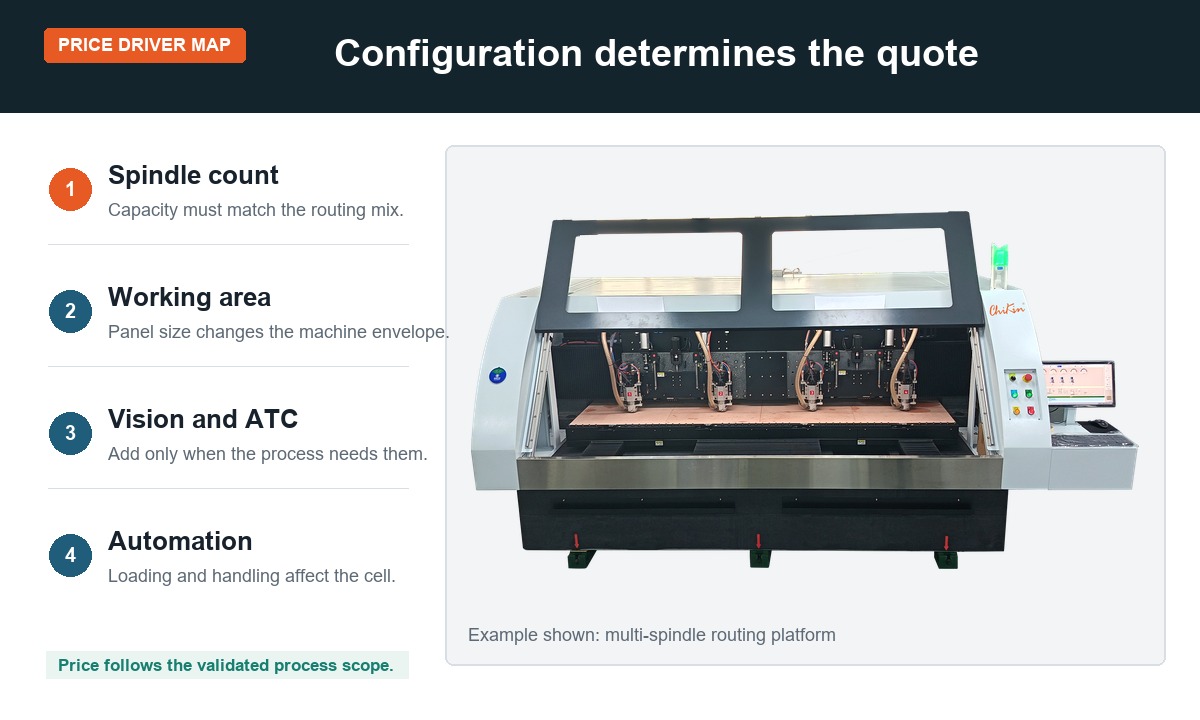
En büyük fiyat farklılıkları genellikle teklif üzerindeki etiketten değil, konfigürasyondan kaynaklanır. İki makine de PCB yönlendirici olarak tanımlanabilir, ancak kullanışlı çalışma alanı, mil düzeni, takım kullanımı, toz toplama, yazılım, inceleme fonksiyonları ve kurulum kapsamı bakımından farklılık gösterebilir.
Yedi maddeyi önceden kontrol etmekte fayda var:
- Levha ve panel formatı: malzeme, kalınlık, panel boyutu, dış hat, oluk geometrisi ve sabitleme yöntemi.
- Çıktı gereksinimi: ürün karması, vardiya düzeni, vardiya değiştirme sıklığı ve vardiya başına gerekli panel sayısı.
- İş mili düzeni: tek iş mili, paralel çok iş mili veya ayrı delme ve frezeleme iş milleri.
- Takım yönetimi: manuel veya otomatik takım değiştirme, takım ölçümü, takım ömrü takibi ve gerektiğinde kırılma kontrolleri.
- Kayıt: Sabit konumlandırma, kamera tanıma, referans noktası hizalama veya üzerinde anlaşılmış başka bir konum belirleme yöntemi.
- Toz kontrolü: toplama tasarımı, havalandırma kanalları, emme ünitesi, filtreleme, temizlik erişimi ve bertaraf planı.
- Teslimat kapsamı: nakliye, kurulum, eğitim, numune doğrulama, kabul desteği, yedek parçalar ve servis.
Bu nedenle, manşetlerde yer alan PCB yönlendirici makine fiyatı, satın alma sürecinde kötü bir kısayol olabilir. Her tedarikçi aynı kapsamı fiyatlandırmadığı sürece, ilk sayfadaki en düşük toplam, daha fazla hariç tutulan ürün içerebilir.
Teklif talebi neden kart ve çıkış verileriyle başlamalıdır?
Öncelikle makine modelinden değil, parçadan başlayın. Kart, tedarikçiye prosesin ne kadar hareket mesafesine, iş mili kapasitesine, takım erişimine, fikstür alanına ve toz kontrolüne ihtiyaç duyabileceğini söyler. Çıktı planı ise tedarikçiye tek bir çalışma pozisyonunun yeterli olup olmadığını veya paralel işlemenin dikkate alınması gerekip gerekmediğini gösterir.
| RFQ girişi | Neden önemli? | Alıntıda neler değişebilir? |
|---|---|---|
| Levha malzemesi ve kalınlığı | Yönlendirme direncini, tozu, alet seçimini ve tutma yöntemini etkiler. | Mil, takım, çıkarma, fikstür |
| Panel boyutları | Kullanılabilir seyahat ve yükleme mesafesini tanımlar. | Makine boyutu, masa, muhafaza |
| Anahat ve minimum kontenjan | Kontur uzunluğunu, köşeleri, dar özellikleri ve alet erişimini gösterir. | Takım çapı, yönlendirme stratejisi, çevrim varsayımları |
| Hedef çıktı | Makine yerleşimini gerekli üretim hızına bağlar. | Mil sayısı, taşıma, otomasyon |
| Gerber veya ODB++ dosyaları | Sürecin gerçek geometriye göre incelenmesine olanak tanır. | Programlama, takım üretimi, fikstür, doğrulama çalışmaları |
| Fabrika konumu ve voltajı | Güç, nakliye, kurulum ve servis planlamasını netleştirir. | Elektriksel konfigürasyon ve teslimat kapsamı |
Tek milli ve çok milli konfigürasyonlar maliyeti nasıl etkiler?
Tek milli platform, prototipler, onarım çalışmaları, ürün geliştirme, sık geçişler ve planlanan yükü tek bir milin karşılayabildiği üretim için genellikle en temiz başlangıç noktasıdır. Ayrıca, mühendis aynı anda tek bir yönlendirme pozisyonunu ve tek bir takım yolunu yönettiği için süreç hata ayıklamasını da kolaylaştırabilir. Önemli olan test, makinenin daha az özelliğe sahip olup olmaması değil, kapasitesidir.
Çok milli bir platform, panel düzeni, fikstür, yönlendirme programı ve üretim karışımı bu düzenlemeyi desteklediğinde, eşleşen işleri paralel olarak işleyebilir. Satın alma fiyatı daha yüksek olabilir, ancak sadece mil sayısı daha iyi ekonomiklik anlamına gelmez. İşler nadiren tüm çalışma pozisyonlarını dolduruyorsa veya ürün karışımı sürekli değişiyorsa, mevcut kapasite kullanılmadan kalabilir. Tedarikçiden önerinin arkasındaki çevrim süresi varsayımlarını ve yükleme modelini göstermesini isteyin.
Parçanın hem delme hem de frezeleme işlemlerine ihtiyaç duyduğu ve üretim planının bu işlemleri tek bir platformda tutmaktan fayda sağladığı durumlarda, birleşik delme ve frezeleme düzenlemesi bir başka seçenektir. Konumlandırma stratejisi yalnızca sabit bir fikstüre değil, işaretlere veya özelliklere dayanıyorsa, görüş destekli bir konfigürasyon yardımcı olabilir. Her iki seçenek de gerçek devre kartı verileri ve örnek doğrulama ile teyit edilmelidir.
İncelemek için yönlendirme platformları
| Platform | Tipik satın alma sorusu | Ürün sayfası |
|---|---|---|
| Tek mil | Tek bir rota konumu, çıktı ve geçiş planını karşılayabilir mi? | Tek milli delme ve frezeleme makinesini inceleyin. |
| İki mil | Eşleştirme işlemleri, ek bir gecikmeye neden olmadan paralel olarak yönlendirilebilir mi? | İki milli PCB yönlendirme platformunu inceleyin. |
| Dört mil | Sürekli ve tekrarlanan işler, ek paralel kapasite ihtiyacını haklı çıkarır mı? | Dört milli PCB yönlendirme platformunu inceleyin. |
| CCD'li bir matkap ve bir freze mili. | Ayrı süreçler ve kamera destekli hizalama işi kolaylaştırır mıydı? | CCD sondaj ve yönlendirme yapılandırmasını gözden geçirin. |
Bu sayfalar yapılandırma yönergelerini göstermektedir, otomatik seçim seçeneği sunmamaktadır. Nihai model, örnek bir devre kartı, yönlendirme dosyası, kapasite incelemesi ve kabul planı dikkate alınarak belirlenmelidir.
Takım ve sarf malzemeleri gerçek maliyeti nasıl değiştirir?
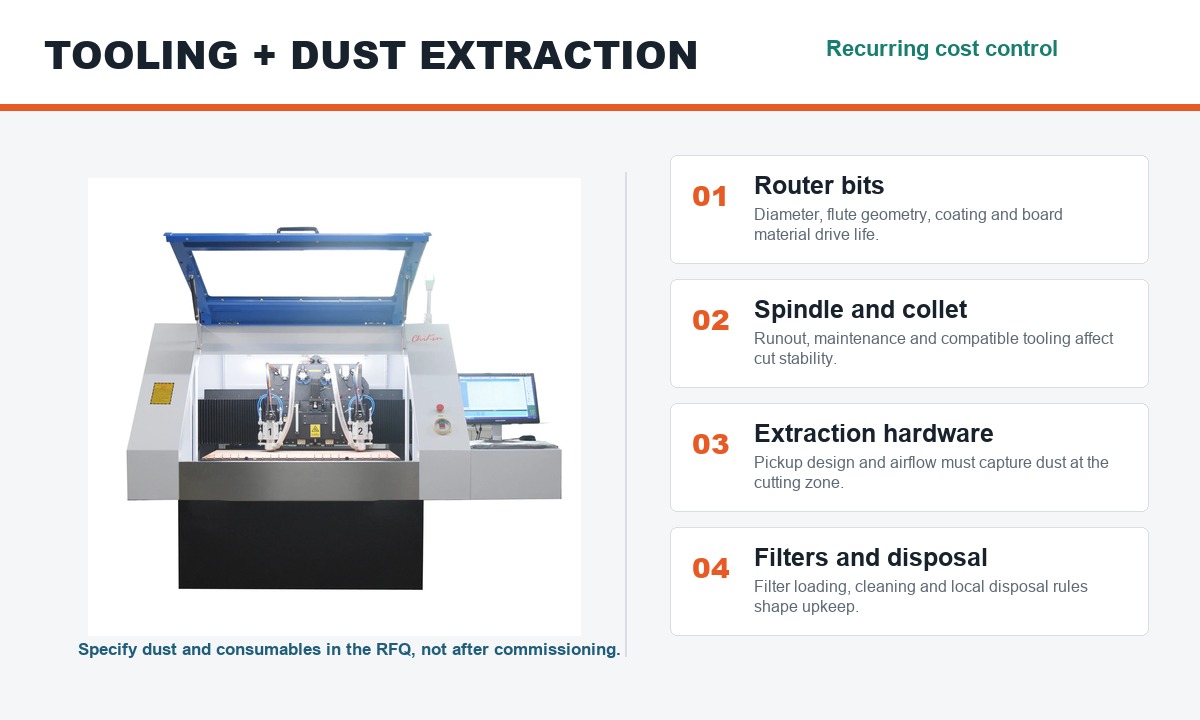
Sipariş bedeli bir kez ödenir. Freze uçları, filtreler, pens bakımı ve genel bakım, makine çalıştığı sürece devam eder. Birçok fabrika için, PCB freze makinesi fiyatındaki görünüşte küçük bir fark, proses istikrarı ve sarf malzemesi kontrolünden daha az önemli hale gelir.
Takım maliyeti, tek bir uç fiyatına göre değil, kabul edilen üretim miktarına göre tahmin edilmelidir. Faydalı hesaplama şu şekildedir:
Üretilen panel başına frezeleme aleti maliyeti = toplam frezeleme aleti harcaması / üretilen kabul edilen panel sayısı
Bu rakamı anlamlı kılmak için, takım çapını, takım geometrisini, levha malzemesini, frezelenmiş uzunluğu, iş mili durumunu, programlanmış ilerleme hızını, tamamlanan panel sayısını ve takım değiştirme nedenini kaydedin. Sabit bir programa göre çıkarılan bir takım, aşınma, kırılma veya kalite alarmı sonrasında çıkarılan bir takımdan farklıdır. Bu kayıtları karıştırmak, tüketimin gerçek nedenini gizler.
Ayrıca, teklifin pensleri, takım tutucuları, takım algılama, yedek sensörler ve başlangıç takımlarını nasıl ele aldığını da kontrol edin. Otomatik takım değiştirici dahilse, kaç takım tuttuğunu, takım ofsetlerinin nasıl belirlendiğini ve bir takım eksik olduğunda veya kararlaştırılan koşulun dışında olduğunda ne olduğunu sorun. Takım değiştirme manuel ise, kapasite modeline operatör süresini ve daha uzun bir duruş olasılığını da dahil edin.
Teklifte hangi toz emme sistemleri yer almalıdır?
PCB yönlendirme işlemi, kesim bölgesinde toz oluşturur. Bu nedenle, toz emme ünitesi sonradan takılan bir aksesuar olarak değil, üretim ekipmanı olarak ele alınmalıdır. Kapsamlı bir inceleme, emme noktası, hortumlar ve kanallar, makinede gerekli hava akışı, emme ünitesi, filtreler, temizleme erişimi, toplama kabı, gürültü, yedek parçalar ve fabrikanın atık bertaraf prosedürünü içermektedir.
Sadece motor gücünü veya katalogdaki hava akış değerini karşılaştırmayın. Freze ucundan toplayıcıya giden yol önemlidir. Uzun kanallar, dar kıvrımlar, sızıntı, kötü toplama geometrisi ve dolu filtreler, kesim noktasında neler olacağını değiştirebilir. Her tedarikçiden hangi parçaların dahil olduğunu ve alıcının hangi yardımcı ekipmanları veya harici donanımı sağlaması gerektiğini tam olarak belirtmesini isteyin.
Levha malzemeleri ve yerel işyeri kuralları da gerekli filtreleme ve işleme yöntemini değiştirebilir. Makine tedarikçisi ekipman arayüzünü açıklayabilir, ancak fabrikanın çevre, sağlık ve güvenlik ekibi, işlenecek gerçek malzemeler için nihai düzenlemeyi onaylamalıdır.
Görüntüleme, yazılım, hava trafik kontrolü ve otomasyon ne zaman maliyetlerini haklı çıkarır?
Seçenekler, tanımlanmış bir üretim kısıtlamasını ortadan kaldırmalıdır. Mevcut her özelliği satın almak, PCB CNC router'ın ilk maliyetini artırır ve bakım iş yükünü artırabilir. Gerekli bir işlevi dışarıda bırakmak, manuel hizalama, tekrarlanan kurulum, ekstra işlem veya daha uzun duraklamalar yoluyla farklı bir maliyet yaratabilir. Her seçeneğin ölçülebilir bir göreve bağlı olması, karar verme sürecini en güçlü hale getirir.
| Seçenek | Bunu şu durumlarda göz önünde bulundurun: | Tedarikçiye sorun. |
|---|---|---|
| CCD veya görme hizalaması | Kayıt işlemi, görünür işaretlere veya tahta özelliklerine bağlıdır. | Hangi özellikler tanınıyor ve ofset nasıl ele alınıyor? |
| Otomatik takım değiştirme | Programlar çeşitli araçlara ihtiyaç duyar veya manuel değişiklikler üretimi aksatır. | Depolama, ölçüm ve hata yönetimi için neler dahildir? |
| Alet denetimi | Bu süreçte uzunluk, çap veya kırılma kontrolleri yapılması gerekmektedir. | Belirtilen modelde hangi kontroller mevcuttur ve alarmlar nasıl kaydedilir? |
| Yükleme ve boşaltma | İstikrarlı ve tekrarlayan işlerde elleçleme, kanıtlanmış bir darboğazdır. | Hangi kart aralığı, tampon bellekler, arayüzler ve kurtarma adımları dahildir? |
| Üretim verisi bağlantısı | İzlenebilirlik veya fabrika-sistem entegrasyonu gereklidir. | Hangi veri, protokol ve entegrasyon sorumlulukları kapsam dahilindedir? |
Pratik bir kural yardımcı olur: Eğer ekip bir seçeneğin çözdüğü sorunu açıklayamıyorsa, o seçenek onay için hazır değildir. Önce işi manuel olarak veya daha basit bir kurulumla çalıştırın, kısıtlamayı ölçün ve ardından bu kanıtlara dayanarak yükseltmenin fiyatını belirleyin.
Toplam sahip olma maliyetine (TCO) hangi kurulum, eğitim ve servis maliyetleri dahildir?
Fabrika katındaki bir makine henüz kabul görmüş bir süreç değildir. Bütçe, teslimat ile istikrarlı üretim arasındaki adımları kapsamalıdır. Projeye bağlı olarak, bu adımlar arasında boşaltma, konumlandırma, yardımcı tesisat, ekstraksiyon bağlantısı, yazılım kurulumu, fikstür hazırlığı, numune çalışmaları, operatör eğitimi, bakım eğitimi, yedek parçalar, seyahat ve kabul desteği yer alabilir.
Teklifte yer alan hizmet dili spesifik olmalıdır. "Kurulum dahil" ifadesi, seyahat, yerel ulaşım, konaklama, faturalar veya tercüme gibi kalemleri fiyatın dışında bırakabilir. "Uzaktan destek" ifadesi, iletişim yöntemini, çalışma saatlerini, alıcının sağlaması gereken bilgileri ve yerinde çalışmanın ne zaman gerekli hale geldiğini belirtmelidir. Garanti şartları, süreyi, kapsanan parçaları, istisnaları, nakliye sorumluluğunu ve arızanın onaylanma sürecini tanımlamalıdır.
Yurtdışı projeleri için, elektrik gereksinimlerini, kurulum ülkesini, şantiye erişimini, yerel kaldırma düzenlemelerini ve planlanan üretim tarihini teklif talebine ekleyin. ChiKin, ekipman seçimi, teknik dokümantasyon, kurulum kılavuzu, eğitim ve satış sonrası desteği içerebilen bir hizmet sürecini açıklamaktadır. Önerilen konfigürasyonun tam kapsamını tek elden hizmet sayfasında ve proje teklifinde onaylayın.
Alıcılar toplam sahip olma maliyetini nasıl hesaplamalıdır?
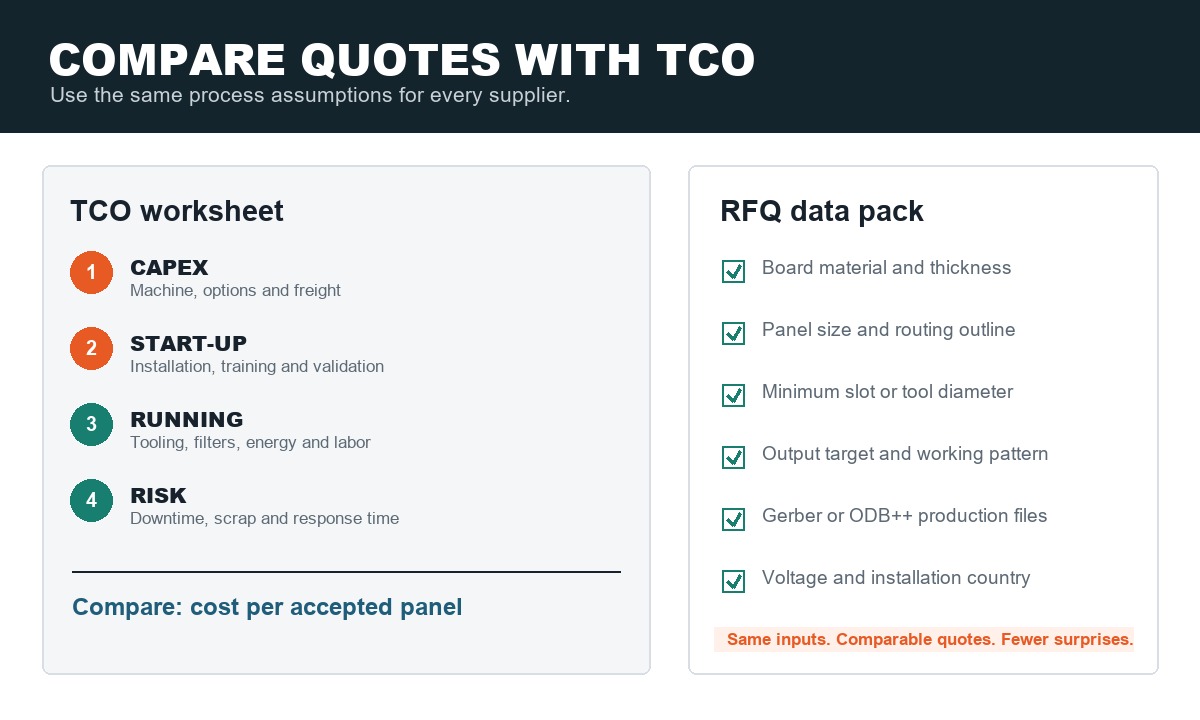
Toplam sahip olma maliyeti, ancak dönem ve üretim varsayımları yazılı olarak belirtildiğinde faydalıdır. Bir değerlendirme dönemi seçin, her teklif için aynı vardiya planını kullanın ve bilinen maliyetleri tahminlerden ayırın. Bir değer belirsiz olduğunda, bir aralık kullanın ve bunu onaylamaktan sorumlu olan sahibi belirleyin.
Toplam Sahip Olma Maliyeti (TCO) = sermaye maliyeti + başlangıç maliyeti + tekrarlayan işletme maliyeti + üretim riski maliyeti - kalan değer
| TCO grubu | Dahil edilecek öğeler | Talep için kanıt |
|---|---|---|
| Başkent | Makine, opsiyonlar, fikstür, ekstraksiyon, nakliye, geçerli olduğu durumlarda vergi | Ayrıntılı ticari teklif |
| Başlatmak | Kurulum, eğitim, doğrulama, ilk takım üretimi, yedek parçalar | İş kapsamı ve kabul planı |
| Tekrarlayan | Aletler, filtreler, enerji, basınçlı hava, işçilik, bakım | Tüketim varsayımları ve bakım programı |
| Üretim riski | Arıza süresi, hurda, yeniden işleme, yavaş geçiş, gecikmiş hizmet | Test sonuçları, müdahale süreci, yedek parça planı |
Ardından sonucu normalleştirin:
Kabul edilen panel başına tahmini maliyet = Değerlendirme dönemi için toplam sahip olma maliyeti (TCO) / o dönemde kabul edilen panel sayısı
Onaylanmış panelleri kullanın, denenmiş panelleri değil. Bu, hurda ve yeniden işleme maliyetlerini görünür kılar. Hesaplamayı garantili bir yatırım getirisi iddiası olarak değerlendirmeyin; bu, üzerinde anlaşılmış varsayımlardan oluşturulmuş bir karar modelidir. Örnek testinden sonra ve gerçek üretim kayıtlarıyla devreye alma işleminden sonra tekrar güncelleyin.
PCB yönlendirme makinesi fiyat tekliflerini adil bir şekilde nasıl karşılaştırabilirsiniz?
- Giriş paketini dondurun. Her tedarikçiye aynı devre kartı dosyalarını, malzemeleri, panel boyutlarını, hedef çıktıyı, yardımcı programları ve kurulum yerini gönderin.
- Ayrıntılı bir kapsam talep edin. Ana makineyi, opsiyonları, fikstürü, ekstraksiyonu, aletleri, nakliyeyi, montajı, eğitimi ve yedek parçaları ayrı ayrı belirtin.
- Hariç tutulan kayıtları kaydedin. Boş bırakılan alanlar otomatik olarak dahil edilmez. Havalandırma, transformatör, kompresör, bilgisayar, armatür, kaldırma ve yerel işçilik hizmetlerini kimin sağladığını sorun.
- Döngü varsayımlarını gözden geçirin. Takım yolunu, birlikte işlenen devre kartı sayısını, yükleme süresini, takım değişikliklerini ve beklenen kullanım oranını doğrulayın.
- Bir örnek test planlayın. Çalıştırmadan önce test dosyaları, malzeme, miktar, muayene yöntemi ve kabul kriterleri konusunda anlaşmaya varın.
- Hizmet sınırlarını kontrol edin. Eğitim günlerini, uzaktan desteği, yerinde servis şartlarını, yedek parça teminini, garanti şartlarını ve arıza tespit prosedürünü karşılaştırın.
- Bir adet Toplam Sahip Olma Maliyeti (TCO) modeli hesaplayın. Her teklife aynı dönemi, işgücü varsayımlarını, sarf malzemesi mantığını ve kabul edilen çıktı miktarını uygulayın.
Bu süreç, her tedarikçiyi aynı makine tasarımına zorlamayacaktır. Ancak farklılıkları görünür hale getirir ki, asıl amaç da budur. Daha pahalı bir teklif, başka bir teklifin alıcıya bıraktığı işleri içerebilir. Süreç daha basit olduğunda, daha düşük bir teklif tamamen uygun olabilir.
Daha düşük fiyatlı bir PCB yönlendirici ne zaman doğru seçim olabilir?
Dar bir kart yelpazesi söz konusu olduğunda, üretim miktarı orta düzeyde olduğunda, yükleme manuel olarak yapılabildiğinde, tek bir iş mili talebi karşıladığında, fikstür güvenilir konumlandırma sağladığında, takım değişimleri seyrek olduğunda ve yerel personel rutin bakımı destekleyebildiğinde daha düşük fiyatlı bir makine mantıklı olabilir. Prototip laboratuvarları, mühendislik departmanları ve küçük ölçekli üretim, maksimum paralel kapasiteden ziyade esnekliğe daha çok değer verebilir.
Risk, sürecin aslında ihtiyaç duyduğu bir şeyin çıkarılmasıyla fiyatın düşürülmesi durumunda ortaya çıkar. Küçük bir çalışma alanı ek kurulumlar gerektirebilir. Manuel hizalama, konumlandırma yöntemi için uygun olmayabilir. Yetersiz özelliklere sahip bir çıkarma sistemi, maliyeti fabrikaya kaydırabilir. Sınırlı hizmet kapsamı, deneyimli bir ekip için kabul edilebilir olabilir, ancak ilk kez kullanan biri için zor olabilir.
Dolayısıyla soru "En ucuz makine iyi mi?" değil, "Hangi üretim varsayımı bu konfigürasyonun daha basit olmasını sağlıyor?" olmalı. Tedarikçi ve alıcı aynı kart verileriyle bu soruyu yanıtlayabiliyorsa, karar sağlam bir temele dayanır.
Üretime hazır bir fiyat teklifi için ne göndermelisiniz?
Lütfen sorunuzla birlikte aşağıdaki bilgileri gönderin:
- Levha malzemesi ve kalınlığı
- Panel boyutu ve kullanılabilir yönlendirme alanı
- Yönlendirme ana hatları, kontur uzunluğu ve minimum yuva veya takım çapı
- Vardiya başına veya günlük hedef üretim miktarı
- Ürün karması ve beklenen geçiş sıklığı
- İnceleme için Gerber, ODB++, DXF, matkap veya yönlendirme dosyaları mevcuttur.
- Gerekli konum belirleme yöntemi, ilgiliyse referans işaretleri veya diğer işaretler de dahil olmak üzere.
- Fabrika voltajı, frekansı ve basınçlı hava mevcudiyeti
- Kurulum ülkesi, teslimat koşulları ve talep edilen destek kapsamı
Konfigürasyon ve fiyat teklifine mi ihtiyacınız var? ChiKin'in PCB delme ve frezeleme makinesi yelpazesini inceleyin, ardından yukarıdaki mühendislik verilerini gönderin. Yanıt, genel bir katalog fiyatı yerine, üretim görevinize uygun frezeleme platformu, takım, toz emme, seçenekler, doğrulama planı ve servis kapsamına odaklanabilir.
Sıkça sorulan sorular
Tedarikçiler neden PCB yönlendirme makineleri için sabit bir fiyat belirtmekten kaçınıyor?
Çünkü çalışma alanı, iş mili sayısı, takım kullanımı, görüş, malzeme çıkarma, otomasyon, teslimat ve servis kapsamı değiştirebilir. Sabit bir sayı, temel bir üniteyi tanımlayabilir ancak belirli bir kart için gerekli olan üretime hazır hücreyi tanımlamayabilir.
Çok milli PCB yönlendirici her zaman daha mı uygun maliyetlidir?
Hayır. İşlerin paralel olarak yürütülebildiği ve üretim yükünün mevcut pozisyonları kullandığı durumlarda caziptir. Sık geçişler, karışık ürünler veya orta düzeyde üretim için tek milli bir düzenlemeyi haklı çıkarmak daha kolay olabilir.
Toz emme sistemi makineyle birlikte fiyatlandırılmalı mı?
Evet. Teklif talebi (RFQ) en azından makine emme arayüzünü, borulama sorumluluğunu, emme ünitesini, filtreleri, yedek parçaları ve saha gereksinimlerini tanımlamalıdır. Nihai sistem ayrıca işlenen malzemeye ve yerel fabrika kurallarına da uygun olmalıdır.
Frezeleme aletinin maliyetini nasıl tahmin edebilirim?
Toplam takım harcamasını kabul edilen panellerle karşılaştırın, ardından levha malzemesini, freze uzunluğunu, takım özelliklerini, programlanan işlemi, mil durumunu ve değiştirme nedenini kaydedin. Bu, yalnızca freze ucunun birim fiyatını karşılaştırmaktan daha faydalıdır.
Fiyat teklifi için en uygun dosyalar hangileridir?
Gerber veya ODB++ verileri, yönlendirme veya mekanik katman, panel çizimi, malzeme ve kalınlık, minimum yuva, çıktı hedefi ve herhangi bir fikstür veya referans noktası gereksinimi ile birlikte faydalıdır. Tedarikçiden numune doğrulaması için hangi ek dosyalara ihtiyaç duyulduğunu sorun.
İki fiyat teklifini karşılaştırmanın en iyi yolu nedir?
Her iki tedarikçiye de aynı girdi paketini verin, dahil edilecek ve hariç tutulacak maddelerin ayrıntılı listesini isteyin, aynı örnek test üzerinde anlaşın ve aynı dönem için toplam sahip olma maliyetini (TCO) hesaplayın. Kabul edilen panel başına tahmini maliyeti ve ilk satın alma fiyatını karşılaştırın.





