






Вкратце — Быстрый ответ
Станок для удаления контактов с печатных плат предназначен для удаления совместимых контактов с печатных плат или многослойных печатных плат посредством контролируемой механической операции. В производстве многослойных печатных плат удаление контактов может использоваться для удаления центровочных или инструментальных контактов после соответствующего этапа производства с закрепленными контактами.
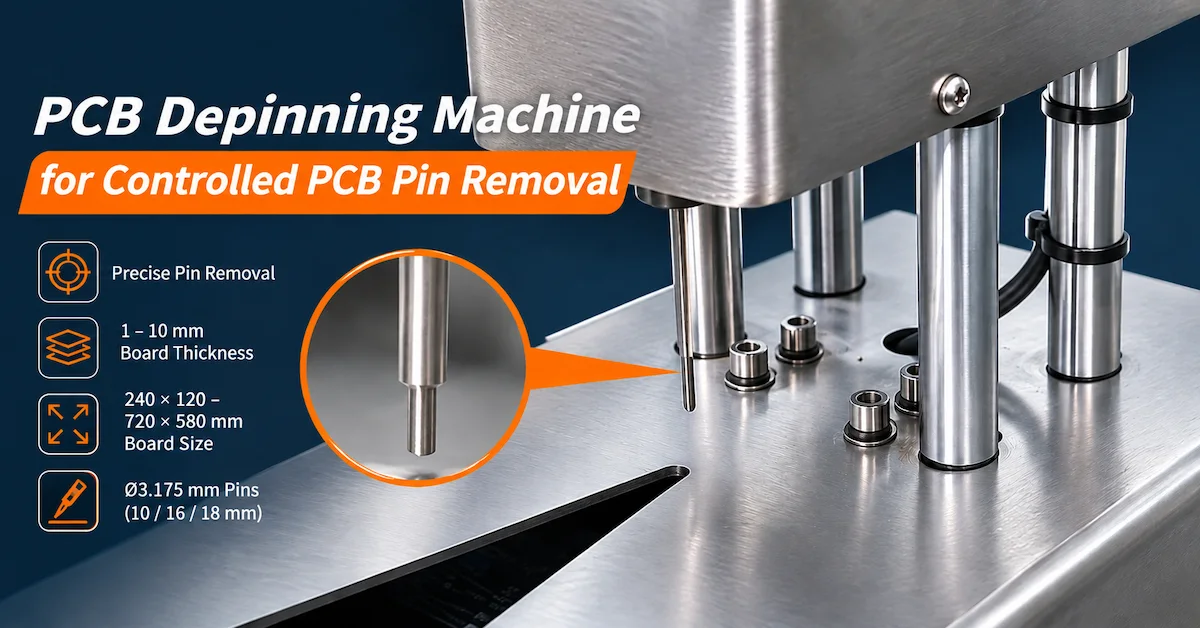
Станок CHIKIN CNC CK-16 — это компактный станок для удаления штифтов с печатных плат, рассчитанный на работу с платами размером от 240 × 120 мм до 720 × 580 мм, толщиной ламинированных печатных плат от 1 до 10 мм и параметрами штифтов инструмента: Ø3,175 × 10 мм, Ø3,175 × 16 мм и Ø3,175 × 18 мм.
Для производителей печатных плат наиболее важными факторами выбора являются совместимость выводов, поддержка платы, выравнивание при удалении, целостность ламината и повторяемость работы.
В этом руководстве объясняются технические характеристики CK-16, порядок извлечения штифтов, требования к контролю качества и процедуры проверки при закупке, чтобы помочь заводам оценить оборудование перед инвестированием.
Основные выводы
Применение: Устройство CK-16 предназначено для контролируемого удаления контактов на печатных платах, при этом опубликованные технические характеристики особенно актуальны для ламинированных плат и контактных штифтов.
Совместимость с платами: указанный диапазон размеров печатных плат составляет от 240 × 120 мм до 720 × 580 мм.
Технические характеристики штифтов: Три указанные конфигурации штифтов имеют номинальный диаметр 3,175 мм и длину 10 мм, 16 мм и 18 мм.
Приоритет качества: операция по удалению штифтов не должна приводить к недопустимому повреждению ламината, деформации монтажных отверстий или искажению панели.
Требования к закупкам: Перед оформлением заказа покупатели должны проверить фактические характеристики инструмента, усилие привода, ход поршня, способ обращения, системы безопасности и результаты испытаний образцов.
1. Что такое машина для удаления выводов с печатных плат?
Станок для удаления контактов с печатных плат — это промышленное оборудование, используемое для извлечения контактов из подходящих печатных плат, ламинированных панелей или других утвержденных сборочных узлов для печатных плат.
Штифты могут использоваться для фиксации, закрепления или выравнивания материалов в процессе производства.
После соответствующего этапа обработки их может потребоваться удалить, прежде чем плата перейдет к следующей операции.
В производстве многослойных печатных плат установочные штифты могут быть связаны с инструментами выравнивания слоев и ламинирования.
Когда в процессе требуется их удаление, неконтролируемое ручное извлечение может создать дополнительные риски при обращении с ними.
Специализированная станция для снятия анкерных креплений может обеспечить более точную систему опоры и демонтажа.
Почему контролируемое извлечение штифта так важно?
Ламинированные печатные платы могут содержать системы из стеклоармированной смолы, медные слои и несколько склеенных слоев.
В зависимости от области применения, неправильное извлечение штифтов может привести к локальным повреждениям вокруг отверстий для инструмента или к излишнему усилию, прикладываемому к плате.
К потенциальным проблемам относятся:
Повреждены отверстия для регистрации.
Локальное растрескивание ламината.
Деформация доски.
Неправильное направление извлечения штифта.
Остаточные фрагменты штифтов.
Дополнительная функциональность для оператора.
Задержки в производстве и бракованные панели.
Цель состоит не просто в том, чтобы быстро извлечь штифт.
Успешное удаление контактов позволяет извлечь необходимый контакт, сохраняя при этом состояние платы, указанное производителем.
Удаление регистрационного штифта против удаления контакта методом запрессовки
Эти виды применения необходимо различать.
Регистрационные штифты обычно используются в приспособлениях для изготовления печатных плат, позиционирования и операций ламинирования.
Контакты, устанавливаемые методом запрессовки, представляют собой электрические или механические клеммы, вставляемые в отверстия на печатной плате, часто в процессе последующей сборки.
Их размеры, механизмы крепления, окружающие элементы и риски повреждения могут существенно различаться.
В спецификации CK-16 указаны штифты диаметром 3,175 мм и толщина ламинированной платы, что делает извлечение штифтов с помощью инструмента особенно актуальным для оценки.
Снятие клемм методом запрессовки следует рассматривать только в том случае, если компания CHIKIN CNC подтвердит необходимость использования соответствующего инструмента и продемонстрирует приемлемые результаты при сборке предполагаемого узла.
2. Каким производителям печатных плат необходимо оборудование для удаления выводов?
Оборудование для извлечения штифтов актуально для предприятий, где многократное извлечение штифтов является частью контролируемого производственного процесса.
| Тип покупателя | Основное требование | Вопросы, касающиеся отсоединения. |
|---|---|---|
| Производители многослойных печатных плат | Извлеките совместимые штифты из ламинированных узлов. | Целостность ламината |
| заводы по изготовлению печатных плат | Стандартизация обработки плат | Повторяемость |
| Отделы ламинирования | Обработка сборок плат с выводами | Совместимость штифтов и креплений |
| отделы по изготовлению печатных плат | Управление регистрационным оборудованием | Правильная геометрия инструмента |
| инженеры-технологи по производству печатных плат | Сокращение ручных операций | Процедура контролируемого удаления |
| бригады по техническому обслуживанию оборудования | Поддержка производственного оборудования | Пригодность к эксплуатации |
| Дистрибьюторы оборудования для производства печатных плат | Поставка специализированного оборудования. | Проверка конфигурации |
В каких случаях целесообразно использовать компактную машину для извлечения штифтов?
Компактная рабочая станция может подойти для предприятий, которым необходимо контролируемое извлечение штифтов в пределах определенной зоны обработки.
Металлическая конструкция и направляющий механизм CK-16 делают его подходящим для подобных применений, при условии, что фактическое оборудование соответствует плате и расположению контактов.
Для очень крупных или тяжелых узлов возможность поддерживать панель за пределами непосредственной зоны обработки приобретает особое значение.
В регионах с большими объемами производства покупателям следует также оценить методы погрузки, требования к автоматизации и возможность стабильного производства.
3. Станок с ЧПУ CHIKIN CK-16: Технические характеристики
Станок для удаления контактов с печатных плат CHIKIN CNC представлен как оборудование для контролируемого удаления контактов с печатных плат.
На представленных фотографиях изделия изображена компактная металлическая конструкция с верхним корпусом, вертикальными направляющими элементами, нижней рабочей платформой и предупреждающей этикеткой.
Данная конструкция предполагает направленный вертикальный процесс обработки.
Однако фотографии не позволяют независимо установить точный механизм привода, выходную силу, длину хода или последовательность управления.
Технические характеристики машины для удаления контактов с печатных плат CK-16
| Технические параметры | Опубликованная спецификация |
|---|---|
| Модель машины | CK-16 |
| Тип оборудования | станок для удаления контактов с печатных плат |
| Максимальный размер печатной платы | 720 × 580 мм |
| Минимальный размер печатной платы | 240 × 120 мм |
| Толщина ламинированной печатной платы | 1–10 мм |
| Спецификация контактов 1 | Ø3,175 × 10 мм |
| Спецификация контактов 2 | Ø3,175 × 16 мм |
| Спецификация контактов 3 | Ø3,175 × 18 мм |
| Указанное рабочее давление | 0,5–0,6 МПа |
| Электроснабжение | AC220В |
| Пробойная игла | Описывается как изделие из абразивного и твердого материала; точная марка не указана. |
Приведенные выше технические характеристики воспроизведены на основе предоставленных данных о продукте. Окончательную конфигурацию оборудования и условия эксплуатации соответствующего станка следует уточнить перед покупкой.
Важные технические уточнения
1. Рабочее давление не является мощностью двигателя.
В исходной спецификации значение 0,5–0,6 МПа указано в поле «мощность». Поскольку МПа — это единица измерения давления, его следует рассматривать как спецификацию пневматического давления, требующую подтверждения со стороны поставщика.
2. Электроснабжение отделено от потребления электроэнергии.
В технической документации указано напряжение переменного тока 220 В, но не приведено подтвержденное значение номинальной потребляемой мощности.
3. Размер штифта не определяет усилие извлечения.
Указанные диаметр и длина штифта определяют номинальные размеры инструмента, а не максимальную силу, которую может развить станок.
4. Материал оснастки требует проверки.
Описание, данное методом пробивки иглой, недостаточно для точного определения марки материала, твердости или износостойкости.
Эти детали следует уточнить в ходе технической оценки.
4. Какие размеры выводов для печатных плат может обрабатывать CK-16?
Опубликованные технические характеристики контактов CK-16 следующие:
| Диаметр штифта | Номинальная длина штифта | Требования к оценке |
|---|---|---|
| Ø3,175 мм | 10 мм | Подтвердите поддержку, характер инсульта и метод удаления. |
| Ø3,175 мм | 16 мм | Подтвердите зазор и извлечение штифта. |
| Ø3,175 мм | 18 мм | Уточните наличие оборудования и возможность командировки. |
Все три указанные конфигурации имеют одинаковый номинальный диаметр.
Однако для штифтов разной длины могут потребоваться различные варианты крепления или перемещения при извлечении.
Почему важна геометрия штифта?
Инструмент для извлечения штифта должен корректно взаимодействовать с установленным штифтом.
Если геометрия контакта неподходящая, усилие при удалении может быть приложено неравномерно.
Это может повлиять на штифт, установочное отверстие или окружающий ламинат.
Покупателям следует подтвердить:
Номинальный диаметр штифта и допуск.
Материал и твердость штифта.
Длина установленного штифта.
Геометрия головки штифта или плеча, если таковая имеется.
Диаметр и конфигурация отверстия.
Метод фиксации штифта.
Необходимо указать направление демонтажа.
Доступный зазор вокруг штифта.
Поддерживает ли CK-16 другие диаметры контактов?
В прилагаемой спецификации указаны только штифты диаметром Ø3,175 мм.
Совместимость с другими диаметрами не следует считать само собой разумеющейся.
Если на заводе используются штифты различных размеров, следует отправить образцы или чертежи в компанию CHIKIN CNC для оценки.
5. Как толщина ламинированной печатной платы влияет на отсоединение контактов?
В технической документации CK-16 указан диапазон толщины ламинированных печатных плат от 1 до 10 мм.
Это важный аспект при производстве многослойных печатных плат.
Толщина платы может влиять на доступное зацепление штифтов, требования к опоре и доступность места демонтажа.
Вопросы толщины и обработки
| Состояние доски | Потенциальный риск | Обязательная оценка |
|---|---|---|
| Тонкая ламинированная панель | Гибкая или недостаточная поддержка | Стабильность крепления |
| Панель средней толщины | Неравномерное расположение | Геометрия выравнивания и контакта |
| Толстая ламинированная панель | Повышенные требования к участию в боевых действиях или к получению допуска | Возможность перемещения и усилия извлечения |
| Панель большого формата | Неподдерживаемые области панели | Опора рабочего стола |
| Несколько мест расположения контактов | Различные положения удаления | Повторяемость результатов по всей панели |
Сможет ли CK-16 справиться с любой печатной платой толщиной 10 мм?
Не обязательно.
Указанный диапазон соответствует номинальной толщине материала.
Фактическая пригодность по-прежнему зависит от конфигурации контактов, конструкции платы, доступа к инструменту и необходимого усилия при удалении.
Например, для штифта, плотно закрепленного в определенной структуре ламината, могут потребоваться иные условия, чем для свободно установленного позиционирующего штифта.
Правильный подход заключается в тестировании репрезентативных образцов.
6. Чем отличается от ручного удаления контактов при снятии выводов с печатной платы?
Для извлечения штифтов вручную могут потребоваться ручные инструменты или импровизированные методы запрессовки.
Эти подходы могут быть пригодны для выполнения некоторых задач с низким уровнем риска, но они могут приводить к вариациям в направлении приложения силы, опоре заготовки и обращении с ней оператора.
Специализированная машина для извлечения штифтов позволяет стандартизировать эту операцию.
Сравнение процессов
| Фактор оценки | Ручное извлечение штифта | Специализированная машина для извлечения штифтов |
|---|---|---|
| выравнивание инструмента | Зависит от оператора | Руководствуясь установленным инструментом |
| Поддержка платы | Зависит от ручной настройки. | Можно использовать поддержку определенной машины. |
| Применение силы | Зависит от метода | Зависит от конфигурации исполнительного механизма. |
| Повторяемость | Зависит от оператора | Требуется квалификация оборудования. |
| Производственный рабочий процесс | Гибкий, но менее стандартизированный | Определенная станция обработки |
| Риск оператора | Зависит от ручных инструментов | Опасность, связанная с движущимися частями, требует установки защитных ограждений. |
| Проверка | Обычно отдельные | Может быть интегрировано или выполнено впоследствии. |
| Лучшее приложение | Периодически выполняемые совместимые задачи | Повторные квалифицированные операции |
Всегда ли механическое извлечение штифтов лучше?
Нет.
Использование специализированного оборудования оправдано только в том случае, если оно соответствует фактическому расположению контактов и платы.
Неправильный инструмент может повредить плату, даже если процесс удаления осуществляется с помощью механического направляющего устройства.
Для заводов, оценивающих CK-16, ключевым требованием является подтвержденная работоспособность на реальных печатных платах.
7. Как работает процесс отсоединения CK-16?
Предоставленная информация указывает на компактную вертикальную систему обработки.
Типичный процесс контролируемого извлечения штифта может включать следующие этапы.
Шаг 1: Осмотрите собранную печатную плату.
Подтвердите модель платы, толщину, размер контактов и необходимые места для их извлечения.
Перед обработкой проверьте наличие видимых повреждений или необычных дефектов.
Шаг 2: Подготовка оснастки
Убедитесь, что пробойник и нижняя опора подходят для установленного штифта.
Инструмент должен обеспечивать соответствующий путь механического контакта.
Шаг 3: Расположите доску
Установите плату в утвержденное крепежное приспособление.
Убедитесь, что штифт выровнен относительно инструмента для извлечения и приемного отверстия.
Шаг 4: Проверка допуска
Убедитесь, что штифт можно сместить, не задевая другие части платы или инструменты.
Шаг 5: Выполните операцию удаления.
Управляйте машиной, используя утвержденную последовательность управления.
Требуемые значения давления, силы и хода должны соответствовать инструкциям производителя и утвержденным технологическим настройкам.
Шаг 6: Проверка результата
Убедитесь, что контакт извлечен и что не произошло никаких недопустимых повреждений платы.
Шаг 7: Освободите плату
Передавайте принятые платы на следующий этап производства в соответствии с технологическим процессом завода.
Это рекомендуемый алгоритм оценки, а не замена руководству по эксплуатации CK-16 от производителя.
8. Как предотвратить повреждение печатной платы при извлечении контактов
Наиболее важным аспектом обеспечения качества при удалении контактов с печатных плат является защита обрабатываемой детали.
Штифт можно успешно извлечь, даже если окружающий его ламинат или отверстие для выравнивания повреждены.
Следовательно, при осмотре необходимо учитывать не только полное извлечение штифта.
Распространенные дефекты отсоединения штифтов
| Дефект | Возможная причина | Рекомендуемая проверка |
|---|---|---|
| Трещины в ламинате | Чрезмерная локальная нагрузка | Визуальный или увеличенный осмотр |
| Поврежденное отверстие для регистрации | Неправильно расположенный инструмент для снятия | Проверка состояния отверстия |
| Остаточный фрагмент штифта | Неполная экстракция | Убедитесь в полном удалении. |
| деформация доски | Недостаточная поддержка | Проверка плоскостности или размеров |
| Вдавливание поверхности | Неправильный контакт пуансона | осмотр контактной зоны |
| Поврежденный медный элемент | Обработка происходит слишком близко к электронному блоку. | Проверка целостности меди |
| Непоследовательное удаление | Варианты оснастки или исполнительного механизма | Повторное тестирование образцов |
| Износ инструмента | Неправильный материал или повторная загрузка | Контроль качества перфорации |
Почему поддержка заготовки имеет решающее значение?
При недостаточной фиксации платы усилие при снятии может вызвать локальный изгиб.
Это может привести к возникновению напряжений за пределами непосредственного места установки штифта.
Правильно подобранная опорная конструкция помогает направить усилие через предполагаемую зону контакта.
Правильный способ крепления зависит от расположения штифтов, размеров платы и конструкции ламината.
Как следует контролировать усилие при снятии?
Рабочее давление машины само по себе не определяет силу, приложенную к штифту.
Фактическая сила зависит от конструкции привода, эффективной площади поршня, потерь и конфигурации машины.
Поскольку предоставленные данные не содержат подробной информации об этих параметрах, покупателям следует запросить объяснение метода управления усилием, специфичное для данной модели машины.
9. Какие стандарты качества применяются к удалению контактов с печатных плат?
Качество отсоединения выводов на печатной плате следует оценивать с учетом фактических производственных требований.
В случае готовых жестких печатных плат соответствующие справочные материалы по контролю и приемке могут содержаться в стандартах IPC-A-600 «Приемлемость печатных плат» и IPC-6012 «Квалификация и технические характеристики жестких печатных плат» .
Однако конкретные требования к временным отверстиям для оснастки или промежуточным ламинированным панелям могут определяться внутренними технологическими спецификациями и чертежами заказчика.
Рекомендуемый контрольный список для проверки при снятии штифтов
| Параметры контроля | Рассмотрение вопроса о принятии |
|---|---|
| Полное извлечение штифта | Отсутствуют неприемлемые остаточные материалы. |
| Состояние отверстия | Отсутствие повреждений сверх согласованных критериев |
| Целостность ламината | Отсутствие неприемлемых трещин или расслоений. |
| Размеры доски | Соответствие соответствующим требованиям |
| Плоскостность доски | Недопустимой деформации не обнаружено. |
| Состояние поверхности | Отсутствие чрезмерных вмятин или царапин. |
| Соседние элементы | Повреждений в близлежащих функциональных зонах нет. |
| Повторяемость процесса | Результаты по всем образцам остаются неизменными. |
Сертификацию оборудования по стандарту IPC не получают автоматически только потому, что оно используется в производстве печатных плат.
В плане контроля должны быть указаны правильные стандарты, класс приемки и фактические требования к технологическому процессу.
10. Какие функции безопасности должны проверять покупатели?
На фотографиях CK-16 видна предупреждающая этикетка, указывающая на опасность травмы рук.
Это важно, поскольку операция по отсоединению штифта включает в себя механическое движение и потенциальные точки защемления.
Наличие одной лишь предупреждающей надписи не свидетельствует о том, что приняты все необходимые меры безопасности.
Контрольный список оценки безопасности
Защита подвижных частей.
Безопасное положение рук во время погрузки.
Функция аварийной остановки, где это применимо.
Последовательность управления исполнительным механизмом.
Предотвращение непреднамеренной активации.
Безопасный доступ для замены инструментов.
Электрозащита и заземление.
Пневматическая изоляция и контроль давления.
Требования к обучению операторов.
Процедуры технического обслуживания и блокировки.
В сфере промышленного оборудования стандарт ISO 12100 предоставляет соответствующую основу для оценки и снижения рисков, связанных с оборудованием.
Соответствующие требования должны быть установлены в зависимости от поставляемой машины и целевого рынка.
11. Как оценить производственные мощности CK-16
В предоставленной спецификации CK-16 не указано подтвержденное время цикла или количество плат, обрабатываемых в час.
По этой причине покупателям не следует оценивать производственную мощность, основываясь только на давлении в пневматической системе или габаритах оборудования.
Реалистичный процесс включает в себя обработку доски, ее размещение, демонтаж, осмотр и разгрузку.
Общее время цикла = Загрузка + Выравнивание + Извлечение штифта + Проверка + Разгрузка
Для плат с несколькими контактами расчет также должен включать количество необходимых операций по удалению контактов.
Что влияет на производительность производства?
| Фактор | Влияние производства |
|---|---|
| Количество контактов | Влияет на работу каждой платы. |
| фиксация штифта | Может повлиять на условия удаления |
| Размер доски | Влияет на позиционирование и обращение с предметами. |
| Толщина панели | Факторы, влияющие на доступность инструментов |
| Конструкция светильника | Влияет на согласованность настроек. |
| Рабочий процесс оператора | Влияет на время загрузки |
| Требования к проверке | Увеличивает необходимое время проверки. |
| Смена продукции | Может потребоваться регулировка инструмента. |
Почему важен результат, полученный на конкурсной основе
Правильным показателем эффективности производства является количество плат, на которых завершено отсоединение контактов и которые соответствуют применимым требованиям контроля качества.
Принятый результат = Количество обработанных плат × Процент принятия
Более быстрый процесс не будет экономичнее, если он приведет к дополнительному повреждению ламината или необходимости доработки.
12. Заводские приемочные испытания CK-16: что должны проверить покупатели?
Заводские приемочные испытания (FAT) помогают покупателям убедиться в том, что машина соответствует согласованным требованиям до отгрузки.
Для CK-16 наиболее полезным методом тестирования является использование реальных плат и заданных параметров выводов.
Контрольный список CK-16 FAT
| Жирный продукт | Рекомендуемая проверка |
|---|---|
| Модель машины | Подтверждение наличия CK-16 |
| Максимальный размер доски | Проверьте наличие необходимой опоры для панели. |
| Минимальный размер доски | Подтвердите практическую возможность обработки. |
| Толщина доски | Проверьте соответствующий диапазон 1–10 мм. |
| диаметр штифта | Подтвердите совместимость с диаметром Ø3,175 мм. |
| Длина штифтов | Для тестирования требуются версии 10 мм, 16 мм и 18 мм. |
| Пробойная игла | Подтвердите размеры и спецификацию материалов. |
| Система привода | Проверьте фактический механизм работы. |
| Сила удаления | Подтвердите пригодность для применения. |
| Полнота удаления | Проверьте наличие остаточных контактов. |
| Целостность совета директоров | Проверьте отверстия в ламинате и инструменте. |
| Повторная операция | Сравните несколько образцов. |
| средства контроля безопасности | Продемонстрировать соответствующие защитные функции |
| Документация | Ознакомьтесь с руководствами пользователя, запасными частями и объемом сервисного обслуживания. |
Рекомендуемая проверка образцов
Предоставьте образцы плат, представляющие соответствующий производственный диапазон.
Укажите необходимые размеры штифтов и конструкцию ламината.
Определите допустимое состояние платы после извлечения контактов.
Проведите повторные испытания и проанализируйте результаты.
Задокументируйте количество принятых досок, незавершенных демонтажей, обнаруженных повреждений и фактическое время выполнения работ.
Поставщик и покупатель должны согласовать эти критерии приемки до завершения сделки по приобретению оборудования.
13. Что определяет стоимость оборудования для удаления выводов с печатных плат?
Цена покупки — это лишь часть общих инвестиций.
Для производителей печатных плат стоимость поврежденных плат и незапланированных простоев может быть значительной.
Вопросы, касающиеся общей стоимости
| Фактор затрат | Оценка покупателя |
|---|---|
| Базовая машина | Включенное оборудование и инструменты |
| Пробойники для удаления штифтов | Запасные части и периодичность замены |
| Оборудование | Совместимость платы и контактов |
| Пневматическое снабжение | Потребление воздуха и требования к производственным мощностям |
| Электричество | Фактический операционный спрос |
| Труд | Время погрузки и проверки |
| Переработка | Неполное извлечение штифта |
| металлолом | Платы повреждены в процессе обработки. |
| Обслуживание | Выравнивание и замена инструмента |
| Обучение | Процедуры эксплуатации и технического обслуживания |
Полезным показателем производительности является:
Стоимость демонтажа одной принятой платы = Общие операционные затраты на демонтаж ÷ Количество принятых плат
Это позволяет провести более содержательное сравнение, чем просто сравнение цен на оборудование.
В каких случаях компактная машина экономически выгодна?
Компактная машина может быть практичным решением для заводов, работающих с небольшими партиями продукции и с заданными конфигурациями штифтов.
В тех случаях, когда производство требует значительной автоматизации или использования штифтов различных форматов, покупателям следует оценить, оправдано ли использование иной системы подачи или оснастки.
Наилучший выбор зависит от фактической рабочей нагрузки и подтвержденных результатов процесса.
14. Контрольный список запроса коммерческого предложения на оборудование для удаления контактов с печатных плат
Технически полный запрос на коммерческое предложение помогает поставщикам оборудования определить необходимую конфигурацию машины.
Перед запросом цен покупателям следует подготовить следующую информацию.
| Информация о запросе предложений | Покупатель должен предоставить |
|---|---|
| тип печатной платы | Жесткая, многослойная или иная конструкция |
| Размеры доски | Минимальные и максимальные размеры |
| Толщина ламинирования | Фактический диапазон производства |
| Тип штифта | Регистрация, инструмент или другое применение |
| Размеры штифта | Диаметр, длина и геометрия |
| Материал для булавок | Материал и твердость, если известны. |
| расположение булавок | Количество и позиции на доске |
| Этап удаления | Производственная операция перед демонтажем крепления |
| Требования к качеству | Допустимое отверстие и состояние ламината |
| Объём производства | Доски и штифты за смену |
| Заводские коммунальные услуги | Подача воздуха и электроэнергии |
| Требования безопасности | Применимые стандарты целевого рынка |
| Коммерческие условия | Требования к количеству, месту назначения и услугам |
Почему стоит обратить внимание на CHIKIN CNC?
Компания CHIKIN CNC , входящая в состав Shenzhen ChiKin Automation Equipment Co., Ltd., поставляет оборудование для производства печатных плат и сопутствующее оборудование для промышленной автоматизации.
Ассортимент продукции компании включает в себя оборудование для сверления, фрезерования и специализированной обработки печатных плат.
Для предприятий, оценивающих установку и снятие штифтов инструмента, эти операции следует рассматривать как отдельные этапы производственного процесса.
В руководстве по установке контактов FR4 от CHIKIN рассматриваются вопросы позиционирования платы и установки контактов, а в руководстве CK-16 отдельно рассматривается необходимость удаления совместимых контактов.
Запросить техническую оценку CK-16
Если ваша фабрика оценивает возможности установки оборудования для удаления выводов с печатных плат, подготовьте технические характеристики платы и выводов, прежде чем запрашивать коммерческое предложение.
Обзор станка для удаления контактов с печатных плат CHIKIN CNC CK-16 .
Предоставьте реальные образцы печатных плат, размеры выводов, толщину ламината и допустимые требования к качеству после удаления.
Затем поставщик может ознакомиться с предлагаемым применением, подтвердить требования к оснастке и уточнить конфигурацию станка.
15. Часто задаваемые вопросы о станках для удаления контактов с печатных плат
1. Для чего используется станок для удаления контактов с печатных плат?
Станок для удаления контактов с печатных плат удаляет совместимые контакты с печатных плат или соответствующих сборочных узлов. В производстве многослойных печатных плат одним из актуальных применений является удаление установочных или инструментальных контактов на соответствующем этапе производства.
2. Что представляет собой машина для удаления выводов с печатных плат CK-16?
CK-16 — это модель станка с ЧПУ от компании CHIKIN, предназначенная для контролируемого удаления контактов на печатных платах. Заявленные характеристики включают диапазон размеров плат от 240 × 120 мм до 720 × 580 мм, толщину ламинированной платы от 1 до 10 мм и конфигурацию контактов Ø3,175 мм.
3. С какими размерами печатных плат может работать CK-16?
Максимальный заявленный размер составляет 720 × 580 мм, а минимальный — 240 × 120 мм. Покупателям следует подтвердить практичность крепления, размещения и доступа для своих панелей.
4. Какие диаметры штифтов поддерживаются?
В спецификации CK-16 указан номинальный диаметр штифта 3,175 мм, а также длина 10 мм, 16 мм и 18 мм. Для других размеров требуется подтверждение от поставщика.
5. Может ли CK-16 извлечь запрессованные электрические контакты?
В общем описании продукта упоминается снятие контактов с клемм и контактов, установленных методом запрессовки. Однако опубликованные данные по оснастке более специфичны для контактов диаметром 3,175 мм и ламинированных плат. Для применений с запрессовкой требуется отдельная проверка совместимости оснастки и образцов.
6. Какова максимальная толщина печатной платы?
В технической документации указан диапазон толщины ламинированных печатных плат от 1 до 10 мм. Фактическая пригодность зависит от геометрии выводов, опоры платы и процесса удаления.
7. Использует ли CK-16 сжатый воздух?
В технических характеристиках указано значение давления 0,5–0,6 МПа. Фактические параметры пневматического механизма, расход воздуха и усилие следует уточнить у компании CHIKIN CNC.
8. Может ли отсоединение контактов повредить печатную плату?
Да. Неправильное выравнивание, недостаточная опора или чрезмерное усилие могут повредить отверстия для инструмента или ламинированный материал. Процесс удаления следует проверить на репрезентативных образцах.
9. Как производители должны проверять платы после отсоединения контактов?
Проверьте полноту удаления штифтов, состояние отверстий для инструмента, целостность ламината, деформацию платы и любые затронутые смежные элементы. Примените соответствующие внутренние или клиентские критерии приемки.
10. Как я могу запросить ценовое предложение на CK-16?
Отправьте в CHIKIN CNC размеры печатной платы, толщину ламината, чертежи выводов, расположение выводов, требуемый выходной сигнал и требования к контролю качества после демонтажа. Запросите подтверждение совместимости оснастки, конфигурации станка и проведение выборочных испытаний.
Заключение
Для выбора подходящего станка для удаления контактов с печатных плат необходимо четкое понимание геометрии установленных контактов, конструкции ламинированной платы, опоры заготовки и приемлемых условий удаления.
Станок CHIKIN CNC CK-16 имеет опубликованную конфигурацию, предназначенную для удаления контактов с печатных плат, с максимальным размером печатной платы 720 × 580 мм, минимальным размером 240 × 120 мм, совместимостью с толщиной ламинированной платы от 1 до 10 мм и номинальными характеристиками контактов Ø3,175 мм.
Эти характеристики делают его подходящим кандидатом для производителей, оценивающих возможность контролируемого удаления совместимых инструментов для печатных плат или установочных штифтов.
Однако выбор оборудования не следует основывать исключительно на номинальных размерах платы или размерах контактов.
Покупатели также должны подтвердить фактический механизм привода, доступное усилие снятия, совместимость инструмента, средства контроля безопасности и качество готовой платы.
Документированные заводские приемочные испытания с использованием типовых печатных плат могут помочь установить, соответствует ли CK-16 требуемым технологическим условиям.
Для производителей печатных плат, стремящихся к более стабильному удалению контактов и контролируемой обработке плат, компания CHIKIN CNC предлагает специализированное оборудование в рамках своего более широкого ассортимента оборудования для производства печатных плат.
Ознакомьтесь с оборудованием для удаления контактов с печатных плат CK-16 или изучите возможности компании в области оборудования и обслуживания .
Для получения технической экспертизы и коммерческого предложения по плате CK-16 обратитесь в компанию CHIKIN CNC. Предоставьте чертежи вашей печатной платы, спецификации выводов, толщину ламината и производственные требования.
Правильное сочетание совместимого инструмента, надежной опоры платы, контролируемого удаления контактов и надежного контроля является основой эффективного процесса отсоединения контактов печатной платы.





