






Вкратце — Быстрый ответ
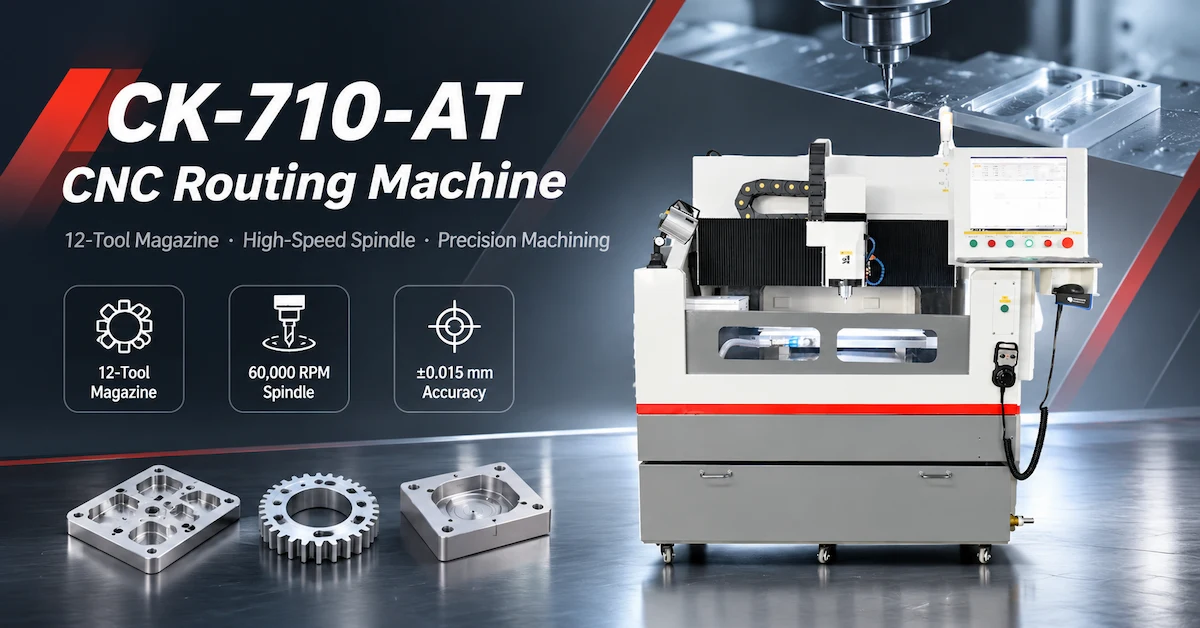
Фрезерный станок с ЧПУ CK-710-AT предназначен для высокоточной обработки, требующей использования нескольких режущих инструментов и стабильного контроля размеров. Оснащенный 12-позиционным автоматическим инструментальным магазином, шпинделем мощностью 2,5 кВт с номинальной частотой вращения 60 000 об/мин и заявленной рабочей зоной 600 × 500 × 100 мм, он предлагает практичную конфигурацию для оценки эффективности многоинструментальной обработки и сокращения перерывов, связанных с ручной сменой инструмента.
Для покупателей, занимающихся высокоточной обработкой, главным преимуществом, которое следует оценивать, является не только количество доступных инструментов. Важно, может ли вся система последовательно управлять сменой инструментов, поддерживать приемлемую точность обработки и сокращать время простоя.
Данное руководство охватывает технические характеристики станка CK-710-AT, планирование инструментального магазина, качество обработки, проверку первого образца и заводские приемочные испытания для закупок оборудования для бизнеса.
Основные выводы
Вместимость 12 инструментов: В спецификации CK-710-AT указан автоматический инструментальный магазин на 12 позиций.
Конфигурация шпинделя: для фрезерного станка с ЧПУ предусмотрен шпиндель мощностью 2,5 кВт и частотой вращения 60 000 об/мин.
Рабочая зона: заявленные габаритные размеры обработки составляют 600 × 500 × 100 мм.
Точность: В технической документации указана точность обработки ±0,015 мм и точность позиционирования 0,005 мм; условия измерения требуют подтверждения.
Эффективность смены инструмента: Реальная производительность зависит от последовательности операций обработки, времени смены инструмента и количества бракованных деталей.
Техническое уточнение: на странице товара указана электроэрозионная обработка проволокой, тогда как в прилагаемой спецификации CK-710-AT описана фрезерная обработка с ЧПУ на шпинделе. Покупатели должны подтвердить фактический тип станка, указанный в предложении.
1. Почему автоматическая смена инструмента важна при фрезеровании на станках с ЧПУ?
Для многооперационной обработки часто требуется несколько режущих инструментов.
Для обработки детали может потребоваться черновая, контурная, чистовая обработка, сверление и другие утвержденные виды механической обработки.
Когда каждая замена инструмента требует ручного вмешательства, станок может простаивать, пока оператор снимает, устанавливает и проверяет следующий инструмент.
Система автоматической смены инструмента позволяет хранить и выбирать совместимые инструменты в соответствии с запрограммированной операцией.
Какие проблемы может помочь решить автоматическая смена инструмента?
При оптимизации производственных процессов автоматическая смена инструмента может сократить:
Перебои в работе из-за ручной замены инструментов.
Повторяющаяся работа с инструментами.
Излишнее вмешательство оператора между запланированными операциями.
Различия, связанные с ручной настройкой инструмента.
Время, не затрачиваемое на резку, при выполнении работ с использованием нескольких инструментов.
Однако автоматическая смена инструмента сама по себе не гарантирует сокращения производственных циклов.
Система должна быть правильно сконфигурирована, инструменты должны быть совместимы, а программа обработки должна использовать эффективную последовательность действий.
Для предприятий, где на одной заготовке выполняется несколько операций механической обработки, эти детали могут влиять на общую производительность оборудования.
2. Каковы технические характеристики CK-710-AT?
В прилагаемом техническом описании CK-710-AT указано, что это одноголовочный фрезерный станок с ЧПУ и инструментальным магазином.
Таблица технических характеристик CK-710-AT
| Технические параметры | Опубликованная спецификация |
|---|---|
| Модель | CK-710-AT |
| Описание оборудования | Одноголовочный фрезерный станок с ЧПУ |
| Журнал Tool | 12 позиций |
| Смена инструмента | Автоматический |
| Размеры стола | 700 × 500 мм |
| Технологический конверт | 600 × 500 × 100 мм |
| высота по оси Z | 100–200 мм |
| Точность обработки | ±0,015 мм |
| Точность перепозиционирования | 0,005 мм |
| Максимальная скорость обработки | 9 м/мин |
| Максимальная скорость движения без груза | 12 м/мин |
| Расстояние от шпинделя до стола | 100 мм |
| Мощность шпинделя | 2,5 кВт |
| Скорость вращения шпинделя | 60 000 об/мин |
| Мощность машины | 5 кВт |
| Внешний вид машины | Половина обложки |
| Источник питания | AC220V ±10%, 50Hz |
| Вес машины | Примерно 2000 кг |
| Габариты машины | 1600 × 1550 × 1600 мм, в зависимости от фактической конфигурации. |
Это технические характеристики, указанные поставщиком. Окончательная конфигурация оборудования и производительность обработки должны быть подтверждены с помощью документации и испытаний, специфичных для данного станка.
Важно: подтвердите технологию оборудования.
На странице продукта CHIKIN CNC описывается электроэрозионный станок, но в спецификации CK-710-AT указана система фрезерования с ЧПУ и приводом от шпинделя.
Электроэрозионная обработка проволокой использует электрический разряд, проходящий через проволочный электрод, для резки проводящих материалов.
В станках с ЧПУ для фрезерования используется вращающийся режущий инструмент для механического удаления материала.
Мощность шпинделя, скорость вращения и автоматический инструментальный магазин фрезерного станка с ЧПУ не могут рассматриваться как технические характеристики для электроэрозионной обработки проволокой.
Перед покупкой запросите письменное подтверждение того, что указанное в предложении относится к предполагаемой конфигурации фрезерного станка с ЧПУ CK-710-AT.
3. Кому следует рассмотреть возможность приобретения фрезерного станка с ЧПУ на 12 инструментов?
Многоинструментальная конфигурация фрезерного станка с ЧПУ заслуживает внимания, если производственный процесс требует использования нескольких различных фрез или частой смены инструмента.
| Сегмент покупателей | Типичное применение для оценки | Основное требование |
|---|---|---|
| Производители прецизионных компонентов | Многооперационная обработка компонентов | Размерная согласованность |
| Промышленные инструментальные мастерские | Приспособления и компоненты оснастки | Гибкость смены инструмента |
| Цеха по изготовлению пресс-форм и штампов | Подходящие операции фрезерования и профилирования | Качество поверхности |
| Производители электронного оборудования | Корпуса и приспособления, подлежащие механической обработке. | Повторяющаяся геометрия |
| цеха обработки на станках с ЧПУ | Мелкосерийные многоинструментальные задания | Сокращение количества перерывов в процессе настройки. |
| инженерные лаборатории | Прототипирование и разработка | Гибкий выбор инструментов |
| группы по закупке оборудования | инвестиции в производство с ЧПУ | Приемочные испытания и контроль затрат |
Это потенциальные области применения, а не подтвержденный список совместимости материалов.
Фактический материал заготовки, условия резки и необходимые операции обработки должны соответствовать требованиям поставляемого станка.
В каких случаях магазин на 12 инструментов не нужен?
Если на заводе обычно обрабатывают один простой профиль с помощью одной фрезы, то большой инструментальный магазин может принести лишь ограниченную дополнительную пользу.
В такой ситуации рабочее пространство, срок службы инструмента, жесткость станка и производительность резки могут стать более важными факторами при выборе оборудования.
Количество инструментальных станций должно соответствовать фактическим требованиям к обработке.
4. Как следует планировать 12-позиционный инструментальный магазин?
Структура инструментального журнала должна быть построена вокруг операций, необходимых для выполнения производственной программы.
Цель состоит в том, чтобы предоставить необходимые инструменты, минимизируя при этом ненужные изменения и уменьшая ошибки при выборе инструментов.
Пример матрицы планирования использования нескольких инструментов
| Группа инструментов | Возможная операция | Вопросы планирования |
|---|---|---|
| Инструмент для черновой обработки | Первоначальное удаление материала | Срок службы инструмента и нагрузка при резании |
| Финишный инструмент | Окончательная поверхность или контур | Допуск на размеры |
| Режущий инструмент малого диаметра | Мелкие детали | Деформация и износ инструмента |
| Буровой инструмент | Квалифицированная подготовка лунки | Диаметр и местоположение |
| инструмент для снятия фаски | Обработка краев | Требуемая геометрия |
| Запасной инструмент | Замена в процессе производства | Совместимость инструментов |
В этой таблице представлен возможный подход к планированию инструментов. Это не означает, что каждая из перечисленных операций или типов инструментов одобрена для использования на станке CK-710-AT без инженерной проверки.
Почему идентификация инструмента важна?
Каждый инструмент должен соответствовать правильному назначению программы.
Неправильное назначение инструмента может привести к нежелательным размерам или столкновениям.
Для подтверждения соответствия производственной требованиям покупатели должны подтвердить метод нумерации инструментов в системе управления, процедуру назначения магазина, доступную компенсацию длины инструмента и обработку ошибок.
Приведенная спецификация подтверждает автоматическую смену инструмента, но не подтверждает отдельно определение длины инструмента, определение диаметра инструмента или обнаружение поломки инструмента.
Эти функции следует проверять, а не предполагать.
5. Как скорость вращения шпинделя и выбор инструмента влияют на процесс обработки?
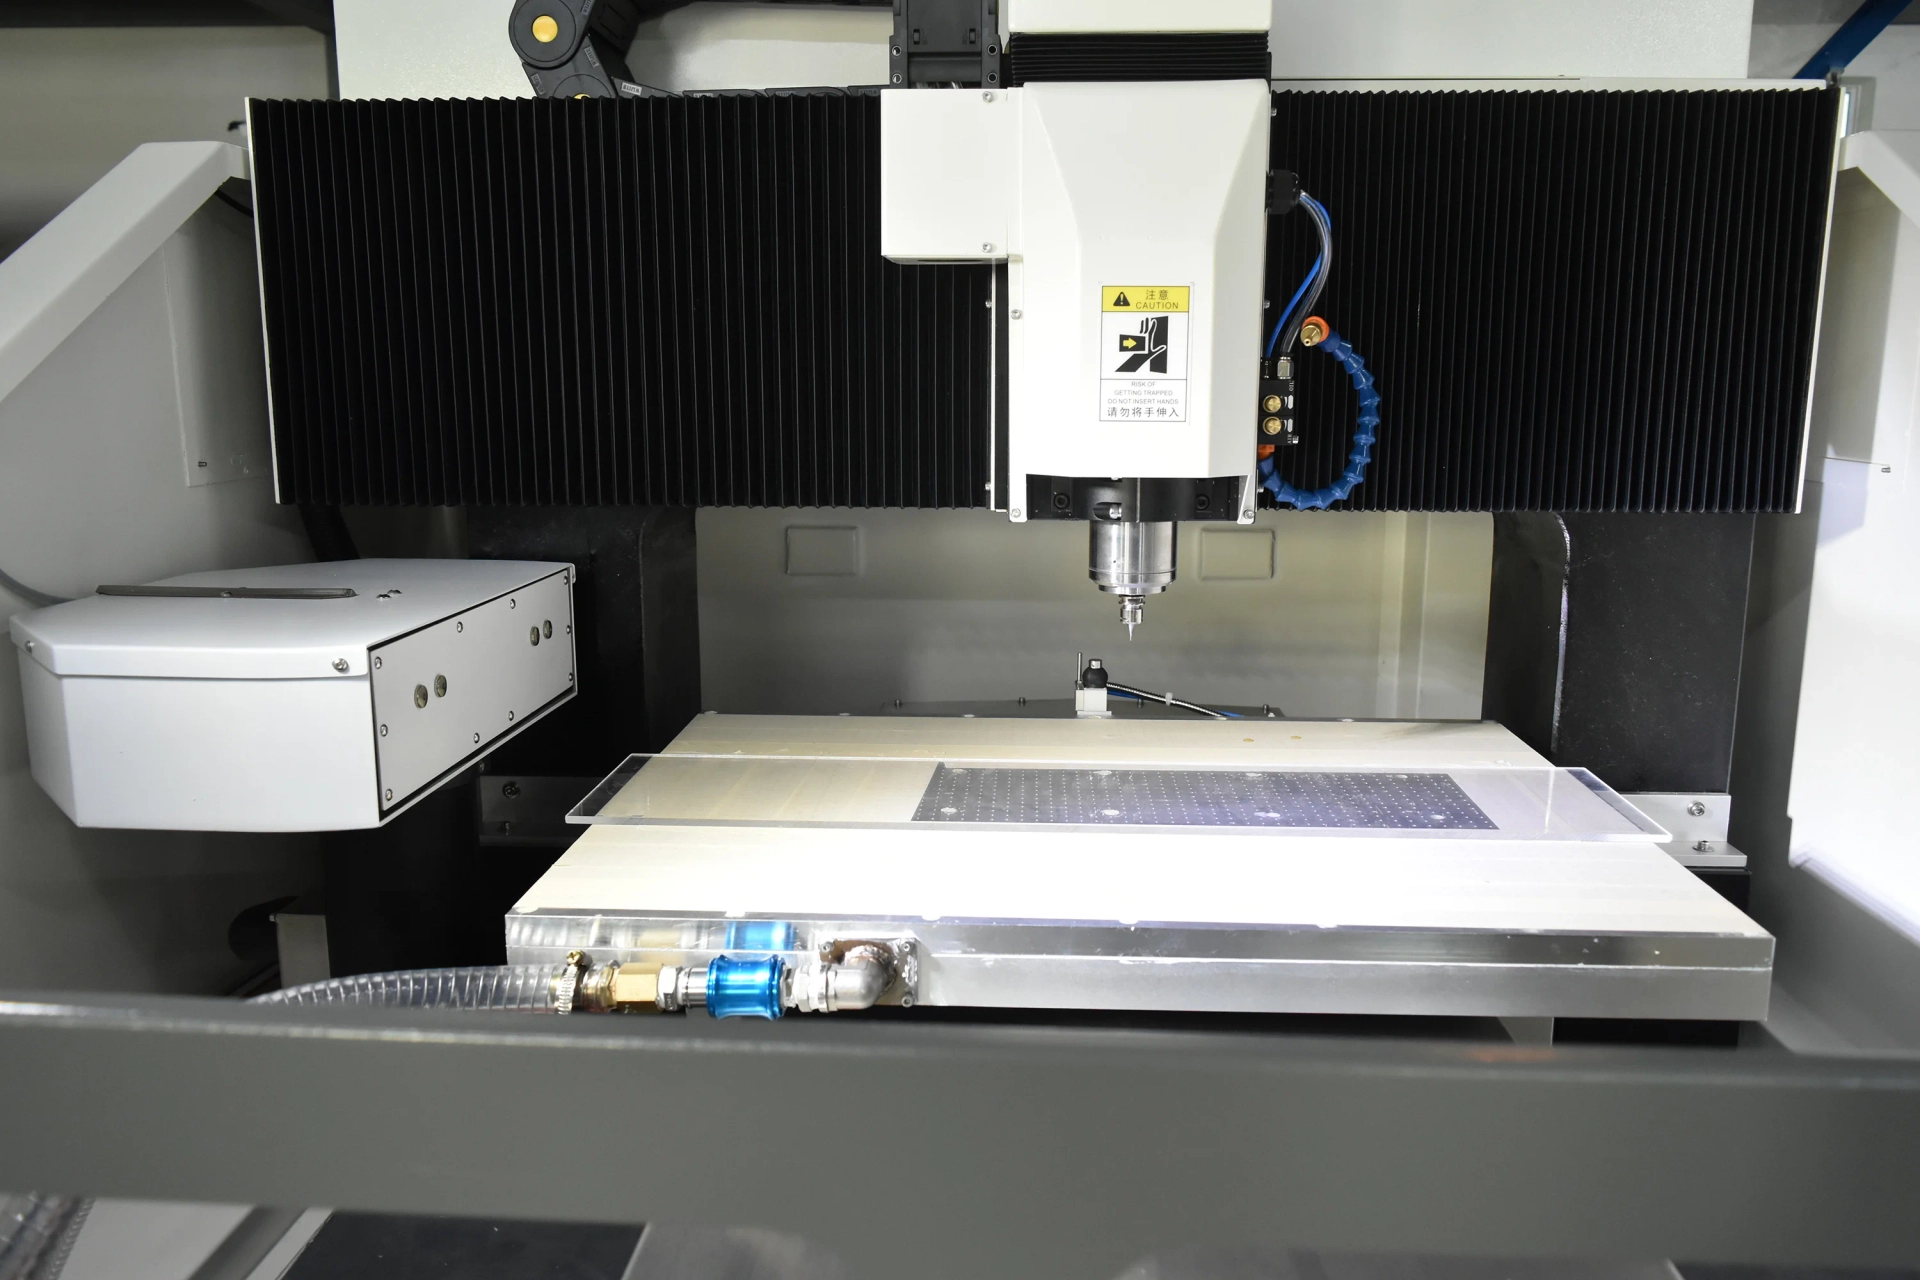
В технической спецификации CK-710-AT указан шпиндель со скоростью вращения 60 000 об/мин и мощностью 2,5 кВт.
Скорость вращения шпинделя является важным параметром обработки, но правильные условия работы зависят от режущего инструмента, материала заготовки, геометрии резания и конфигурации станка.
Почему максимальная частота вращения не всегда является оптимальным параметром?
Высокая скорость вращения может быть полезна для некоторых видов работ с инструментом малого диаметра.
Однако для разных материалов и диаметров резцов требуются разные скорости резания и подачи.
Использование неподходящих параметров может привести к увеличению износа инструмента, снижению качества режущей кромки или созданию неприемлемых условий резки.
Важные проверки инструментов
| Коэффициент оснастки | Проверка покупателя |
|---|---|
| диаметр инструмента | Совместимость с предполагаемым шпинделем и режимом работы. |
| Материалы для инструментов | Пригодность для обрабатываемой детали |
| Геометрия резки | Требуемый профиль и качество обработки поверхности. |
| интерфейс держателя инструмента | Совместимость с автоматическим устройством смены инструмента. |
| Номинальная скорость вращения | Безопасная работа при выбранной скорости вращения шпинделя. |
| Длина инструмента | Доступный рабочий клиренс |
| Биение шпинделя | Влияние на устойчивость резания |
| Замена инструмента | Процедура обеспечения доступности и технического обслуживания |
Правильный инструмент следует выбирать, исходя из материала, геометрии и требуемого качества готовой детали.
Квалификационная проверка оборудования должна включать проверку фактических режущих инструментов, запланированных к использованию в производстве.
6. Что означают опубликованные показатели точности?
В технической документации на CK-710-AT указана точность обработки ±0,015 мм и точность позиционирования 0,005 мм.
Эти значения описывают различные аспекты производительности машины.
Точность обработки против точности перепозиционирования
| Спецификация | Инженерное значение | Необходимая проверка |
|---|---|---|
| Точность обработки | Опубликованный критерий производительности обработки | Измерьте готовые образцы. |
| Точность перепозиционирования | Показатели возврата позиции | Определенный тест на многократное изменение положения |
| Повторяемость смены инструмента | Стабильность после замены инструмента | Проверка образцов при смене инструмента |
| Точность готовой детали | Фактическое соответствие чертежу | Калиброванное измерение размеров |
Номинальные показатели точности позиционирования станка не гарантируют автоматически точность готовой детали.
Геометрия готовой детали также зависит от состояния инструмента, работы шпинделя, крепления заготовки и параметров обработки.
Зачем проверять точность после смены инструмента?
Станок может достигать приемлемых размеров, используя один инструмент, но демонстрировать отклонения после многократной смены инструмента.
Например, неправильная компенсация длины инструмента или непостоянная посадка инструмента могут повлиять на результаты обработки.
Поэтому полезное квалификационное испытание должно проверить точность всего процесса работы с использованием нескольких инструментов.
Правильный вопрос приемки заключается в том, производит ли станок соответствующие требованиям детали повторно после необходимой смены инструмента.
7. Как проверить зону обработки и настройку заготовки.
Модель CK-710-AT имеет рабочий стол размером 700 × 500 мм и рабочую зону размером 600 × 500 × 100 мм.
Эти данные следует рассматривать в совокупности с фактическими размерами заготовки и расположением зажимных приспособлений.
Проверка рабочего конверта
| Требование | Проверка покупателя |
|---|---|
| Размер стола | Подходит ли светильник к имеющейся платформе? |
| зона обработки | Поместится ли требуемая траектория движения инструмента в пределах заданного пространства? |
| Зазор по оси Z | Достаточно ли места для заготовки и инструмента? |
| Зазор для смены инструмента | Можно ли безопасно менять инструменты на этом станке? |
| Высота светильника | Уменьшает ли это доступное пространство для обработки? |
| доступ к инструментам | Можно ли получить доступ ко всем указанным функциям? |
Почему важен дизайн осветительных приборов?
Программа обработки может быть правильной с точки зрения размеров, но при этом давать плохие результаты, если заготовка перемещается во время резки.
Жесткость зажима и точность позиционирования влияют на повторяемость результатов.
При многоинструментальной обработке заготовка должна оставаться в правильном положении на протяжении всего процесса обработки.
Покупатели должны предоставить поставщику полные чертежи заготовки и любую имеющуюся информацию о приспособлениях.
8. Фрезерование на станках с ЧПУ, электроэрозионная обработка проволокой и сверление для совмещения печатных плат.
Эти технологии служат различным производственным целям и не должны объединяться в единое описание машины без технических обоснований.
| Процесс | Удаление материала | Основное приложение |
|---|---|---|
| Фрезерование на станках с ЧПУ | Вращающийся режущий инструмент | Механические контуры, пазы и соответствующие операции механической обработки. |
| Электроэрозионная обработка проволокой | Электрический разряд через проволочный электрод | Тонкие профили в проводящих материалах |
| Сверление для регистрации печатной платы | Контролируемое бурение отверстий | Расположение и обработка отверстий на печатной плате |
Электроэрозионная обработка проволокой может быть предпочтительнее для обработки некоторых тонких профилей в упрочненных проводящих материалах.
Фрезерование на станках с ЧПУ может быть более подходящим для обработки доступных профилей и операций, требующих использования различных вращающихся фрез.
Станок для сверления установочных отверстий в печатных платах предназначен для решения других производственных задач, связанных с позиционированием плат.
Что должны делать покупатели, если на странице товара объединены различные технологии?
Запросите уточнение фактического типа станка, механизма резки, расходных материалов, контроллера, рабочей зоны и технических характеристик.
При покупке проволочно-электроэрозионного станка уточните информацию о подаче проволоки, диэлектрической жидкости, фильтрации и характеристиках, специфичных для данного типа станка.
При покупке фрезерного станка CK-710-AT уточните информацию о шпинделе, инструментальном магазине, держателях инструмента, совместимости режущего инструмента и производительности обработки.
Это предотвращает выбор оборудования на основе технических характеристик, относящихся к другому технологическому процессу.
9. Как покупатели могут измерить эффективность смены инструментов?
Автоматическую смену инструмента следует оценивать на протяжении всего производственного цикла.
Станок может иметь магазин на 12 позиций, но при этом требовать значительного времени на настройку, если распределение инструмента, фиксация заготовки или подготовка программы неэффективны.
Фрезерный станок с ЧПУ CK-710-AT предназначен для поддержки многоинструментальных рабочих процессов благодаря 12-позиционному автоматическому инструментальному магазину. Для производителей оценка эффективности смены инструмента требует измерения фактического времени цикла, стабильности позиционирования инструмента и точности обработки при многократных производственных циклах. Эти факторы помогают определить, может ли оборудование сократить ручное вмешательство, сохраняя при этом стабильное качество готовых деталей.
Расчет производственного цикла
Общее время цикла = Загрузка + Настройка + Резка + Смена инструмента + Проверка + Разгрузка
Для более детальной оценки зафиксируйте количество смен инструментов в рамках всей программы.
Контрольный список эффективности смены инструмента
| Фактор оценки | Что измерять |
|---|---|
| Время смены инструмента | Фактическая продолжительность каждого изменения |
| Точность выбора инструмента | Правильный инструмент получен |
| Инструментальные сиденья | Последовательная установка |
| непрерывность программы | Правильный перезапуск после изменения |
| Сбои при смене инструмента | Частота и причина |
| Вмешательство оператора | Требуются ручные действия |
| Общее время цикла | Срок изготовления полной детали |
Всегда ли автоматическая смена инструмента быстрее?
Не обязательно.
Неэффективная последовательность операций с инструментом может привести к ненужным сменам инструмента.
Для обеспечения возможности серийного производства планирование траектории движения инструмента и организация работы должны оцениваться наряду с самим инструментальным магазином.
Реальная выгода от повышения производительности заключается в сокращении времени, не приносящего добавленной стоимости, без ущерба для качества деталей.
10. Первичный контроль качества изделия: как проверить качество обработки многоинструментальным инструментом.
Первичная проверка изделия (FAI) помогает подтвердить, что технологический процесс позволяет производить детали, соответствующие утвержденным требованиям, до начала полномасштабного производства.
При проверке фрезерного станка с ЧПУ необходимо учитывать всю последовательность обработки.
Рекомендуемая процедура FAI
Шаг 1 — Подтвердите чертеж
Проверьте последнюю версию технических характеристик, размеры, допуски и требуемое состояние поверхности.
Шаг 2 — Осмотр заготовки
Проверьте идентификацию материала, его размеры и первоначальное состояние.
Шаг 3 — Проверьте наличие инструментов в магазине.
Убедитесь, что установленные инструменты соответствуют утвержденной программе.
Шаг 4 — Определение положения заготовки
Проверьте устойчивость крепления и соответствующие координаты.
Шаг 5 — Запуск программы обработки
Обработайте деталь, используя предусмотренную последовательность смены инструмента.
Шаг 6 — Проверка готовой геометрии
Проведите замеры ключевых параметров и проверьте состояние поверхности.
Шаг 7 — Повторите процесс
Для оценки воспроизводимости результатов изготовьте дополнительные образцы.
Шаг 8 — Запишите результаты
Задокументируйте конфигурацию оборудования, инструменты, настройки, результаты проверки и любые необходимые регулировки.
Контрольный список качества первой статьи
| Качественный товар | Требование к приемке |
|---|---|
| Габаритные размеры | Утвержденный допуск чертежа |
| Критические профили | Определены предельные размеры |
| Геометрия отверстий и пазов | Чертеж соответствия |
| Состояние поверхности | Отделка, одобренная заказчиком |
| Последовательность смены инструмента | Правильная работа |
| Инструментальные сиденья | Стабильность после замены |
| Состояние заготовки | Нет неприемлемых повреждений |
| Повторяемость | Последовательные образцы |
| Документация процесса | Полные протоколы проверки |
Приемка должна основываться на измеренных параметрах готовых деталей, а не только на отображаемых на станке значениях положения.
11. Что следует проверять покупателям во время заводских приемочных испытаний?
Заводские приемочные испытания (FAT) должны подтвердить, что предлагаемая машина соответствует согласованным производственным требованиям до отгрузки.
Для конфигурации фрезерного станка с ЧПУ с 12 инструментами, заводские приемочные испытания должны включать в себя как производительность обработки, так и производительность управления инструментом.
Контрольный список CK-710-AT FAT
| Жирный продукт | Рекомендуемая проверка |
|---|---|
| Идентификация машины | Подтвердите точную конфигурацию CK-710-AT. |
| Тип машины | Подтвердите использование фрезерного станка с ЧПУ, а не проволочно-электроэрозионной обработки. |
| Размеры стола | Проверьте доступную площадь для размещения светильников. |
| Технологический конверт | Продемонстрируйте необходимый доступ к заготовке. |
| Шпиндель | Подтвердите спецификацию 2,5 кВт / 60 000 об/мин. |
| Журнал Tool | Проверьте конфигурацию 12 позиций. |
| Смена инструмента | Продемонстрируйте необходимую последовательность изменений. |
| Точность обработки | Проведите измерение репрезентативных обработанных образцов. |
| Точность перепозиционирования | Проанализируйте результаты проведенных испытаний. |
| Обработка программ | Продемонстрировать утвержденные производственные файлы |
| Время цикла | Зафиксируйте общее время обработки. |
| Безопасность | Проверьте функции охраны и аварийной сигнализации. |
| Электрическая система | Подтвердите потребности в поставках. |
| Документация | Получите руководства и протоколы проверок. |
Важное уточнение по утилите
В прилагаемой таблице CK-710-AT есть поле с пометкой «Требуемая мощность» со значением 2 МПа.
МПа — это единица измерения давления, а не электрической мощности.
Поставщик должен уточнить, относится ли это к требованиям к пневматической системе, другой подсистеме или ошибке в технической документации.
Это не следует рассматривать как подтвержденное требование к заводской подаче воздуха без предварительного подтверждения.
Какой результат анализа на жир является наиболее ценным?
Успешное тестирование должно продемонстрировать, что фактическая конфигурация способна выполнить требуемую заказчиком механическую обработку с приемлемой точностью, качеством поверхности и удобством смены инструмента.
Демонстрация с использованием только пустого машинного цикла не позволяет установить производственные возможности.
12. Как оценить операционные затраты и рентабельность инвестиций
Покупная цена фрезерного станка с ЧПУ — это лишь часть его общей стоимости.
Производство с использованием многоинструментальной техники также включает в себя расход режущего инструмента, техническое обслуживание, наладку оборудования, контроль качества и простои.
Совокупная стоимость владения
| Фактор затрат | Основные соображения |
|---|---|
| Цена оборудования | Окончательная конфигурация машины |
| Режущие инструменты | Замена инструмента и износ |
| Держатели инструментов | Совместимость и запасные части |
| Электричество | Фактическое энергопотребление машины |
| Труд | Настройка и участие оператора |
| Изменения в инструменте | Простои и программирование |
| Обслуживание | Шпиндель, магазин и подвижные компоненты |
| Проверка | Проверка размеров |
| Материальные отходы | Отклоненные компоненты |
| Установка | Ввод в эксплуатацию и обучение |
Полезным экономическим показателем является:
Стоимость обработки одной принятой детали = Общая сумма затрат на механическую обработку ÷ Количество принятых деталей
Этот показатель помогает покупателям сравнить инвестиции с существующими методами производства.
В каких случаях целесообразно использовать фрезерный станок с ЧПУ с 12 инструментами?
Это заслуживает внимания, учитывая, что значительная часть существующего цикла приходится на многократную ручную смену инструментов.
Однако финансовую выгоду следует подтвердить фактическими данными о выполненных работах.
Если основным узким местом в производстве является медленная резка, неподходящий инструмент или плохая фиксация заготовки, то простое увеличение емкости магазина может не решить проблему.
13. Что должны включать зарубежные покупатели в запрос предложений (RFQ)?
Технически грамотно составленный запрос на коммерческое предложение позволяет поставщику оборудования оценить реальную производственную задачу.
Контрольный список технического запроса предложений CK-710-AT
| Необходимая информация | Данные покупателя |
|---|---|
| Материал заготовки | Качество и состояние материала |
| Размеры детали | Максимальная длина, ширина и высота |
| Технические чертежи | CAD-файлы и критически важная геометрия |
| Необходимые операции | Фрезерование, обработка на станках, сверление или гравировка. |
| Количество инструментов | Инструменты, необходимые для каждой программы |
| Размеры инструмента | Требования к диаметру, длине и держателю |
| Допуск обработки | Критические технические характеристики готовых деталей |
| Отделка поверхности | Требуемое условие |
| Объём производства | Количество деталей за смену или месяц |
| Существующее узкое место | Время простоя при смене инструмента, брак или время обработки |
| Требования к светильникам | Крепление заготовки и доступный зазор |
| Заводские коммунальные услуги | Электрические и пневматические требования |
| Приемочные испытания | Критерии FAI и FAT |
| Коммерческая информация | Потребности в количестве, доставке и обслуживании |
Почему стоит обратить внимание на CHIKIN CNC?
Компания CHIKIN CNC поставляет оборудование для производства печатных плат и сопутствующее прецизионное оборудование для обработки.
В опубликованной информации об оборудовании компании представлены станки с ЧПУ для фрезерования, сверления и другие технологии промышленной обработки.
При закупке CK-710-AT важнейшим первым шагом является подтверждение точного типа предлагаемой машины и устранение расхождений между описанием продукта и техническими характеристиками.
Запросить технический анализ конфигурации CK-710-AT
Если вашему заводу требуется многоинструментальная обработка на станках с ЧПУ, подготовьте чертежи заготовки, технические характеристики материала, описание операций обработки, требования к инструменту и ожидаемый объем производства.
Ознакомьтесь с описанием продукции CHIKIN CNC .
Запросите письменное подтверждение фактического типа процесса, конфигурации магазина на 12 инструментов, технических характеристик шпинделя, входящих в комплект принадлежностей и требований к приемке станка.
14. Часто задаваемые вопросы о фрезерном станке с ЧПУ CK-710-AT
1. Что такое CK-710-AT?
В прилагаемой технической документации указано, что CK-710-AT — это одноголовочный фрезерный станок с ЧПУ и автоматическим инструментальным магазином. На соответствующей странице продукта также описывается электроэрозионная обработка проволокой, поэтому необходимо уточнить точный тип указанного станка.
2. Сколько инструментов может вместить магазин CK-710-AT?
В опубликованной технической спецификации указан инструментальный магазин на 12 позиций с автоматической сменой инструмента. Необходимо проверить совместимость держателей инструмента и принадлежностей.
3. Какова скорость вращения шпинделя станка CK-710-AT?
В технических характеристиках указан шпиндель со скоростью вращения 60 000 об/мин и номинальной мощностью 2,5 кВт.
4. Что представляет собой зона обработки?
Заявленные габариты рабочей зоны составляют 600 × 500 × 100 мм, а размеры стола — 700 × 500 мм. Необходимо уточнить доступное пространство для зажимных приспособлений.
5. Какая точность обработки указана?
В технической документации указана точность обработки ±0,015 мм и точность позиционирования 0,005 мм. Для достижения этих показателей необходимы определенные условия тестирования.
6. Подходит ли автоматическая смена инструмента для мелкосерийного производства?
Это может быть полезно, когда для выполнения отдельных задач требуется несколько режущих инструментов. Преимущество зависит от количества смен инструмента, времени настройки и производственного процесса.
7. Может ли станок выполнять электроэрозионную резку проволокой?
В спецификации трассировки CK-710-AT не указана возможность использования проволочно-электроэрозионной обработки. Для проволочно-электроэрозионной обработки требуется другое оборудование и операционные системы. Уточните фактическую конфигурацию станка у поставщика.
8. Включает ли CK-710-AT функцию обнаружения поломки инструмента?
В прилагаемой спецификации CK-710-AT отдельно не подтверждается возможность обнаружения поломки инструмента. Покупателям следует уточнить наличие этого инструмента перед заказом.
9. Как следует проверять точность смены инструмента?
Запустите типовые программы обработки, требующие нескольких смен инструмента, затем проверьте окончательные размеры, посадку инструмента и результаты повторной обработки.
10. Какую информацию мне следует предоставить при запросе ценового предложения?
Предоставьте чертежи, технические характеристики материалов, информацию о необходимых операциях механической обработки, сведения об инструменте, допуски на готовые детали, объем производства и критерии приемки.
Заключение
Выбор подходящего фрезерного станка с ЧПУ и автоматической сменой инструмента требует большего, чем просто сравнение скорости вращения шпинделя, вместимости инструментального магазина или цены покупки.
Для предприятий, занимающихся высокоточной обработкой, настоящая цель состоит в создании стабильного процесса многоинструментальной обработки, позволяющего получать качественные компоненты при одновременном контроле колебаний параметров настройки и времени, не связанного с обработкой.
Фрезерный станок с ЧПУ CK-710-AT представляет собой практичное решение для производителей, стремящихся к надежной автоматической смене инструмента, прецизионной обработке и повышению эффективности производства. Его 12-позиционный инструментальный магазин, высокоскоростной шпиндель и система управления с ЧПУ делают его достойным внимания в условиях многоинструментального производства, где важны стабильность обработки и сокращение времени наладки.
Эти характеристики служат основой для оценки конфигурации многоинструментального фрезерного станка с ЧПУ.
Однако покупателям следует сначала подтвердить фактическую технологию станка, поскольку в описании товара содержится информация о проволочно-электроэрозионной обработке, которая отличается от спецификации фрезерного станка.
Надежный процесс закупок должен включать проверку технической конфигурации, изготовление репрезентативных образцов, тестирование смены инструмента, проверку готовых деталей и документированные заводские приемочные испытания.
Для зарубежных производителей, оценивающих оборудование для фрезерной и прецизионной обработки с ЧПУ, компания CHIKIN CNC предоставляет возможность обсудить необходимую конфигурацию с учетом реальных производственных потребностей.
Для получения технической консультации и коммерческого предложения по станку CK-710-AT свяжитесь с компанией CHIKIN CNC , предоставив чертежи обработки, технические характеристики материалов, требования к смене инструмента и целевой объем производства.
Правильное сочетание совместимого инструмента, контролируемых параметров обработки, надежной смены инструмента и измеримых показателей качества является основой эффективных инвестиций в производство с ЧПУ.