






Вкратце — Быстрый ответ
Выравнивание сверления и фрезеровки печатной платы описывает позиционное соотношение между просверленными отверстиями и последующими элементами платы, обработанными фрезеровкой. Когда обе операции выполняются с помощью контролируемой системы ЧПУ, производители могут уменьшить необходимость в отдельном выравнивании заготовки, при условии, что плата остается в правильном положении на протяжении всей обработки.
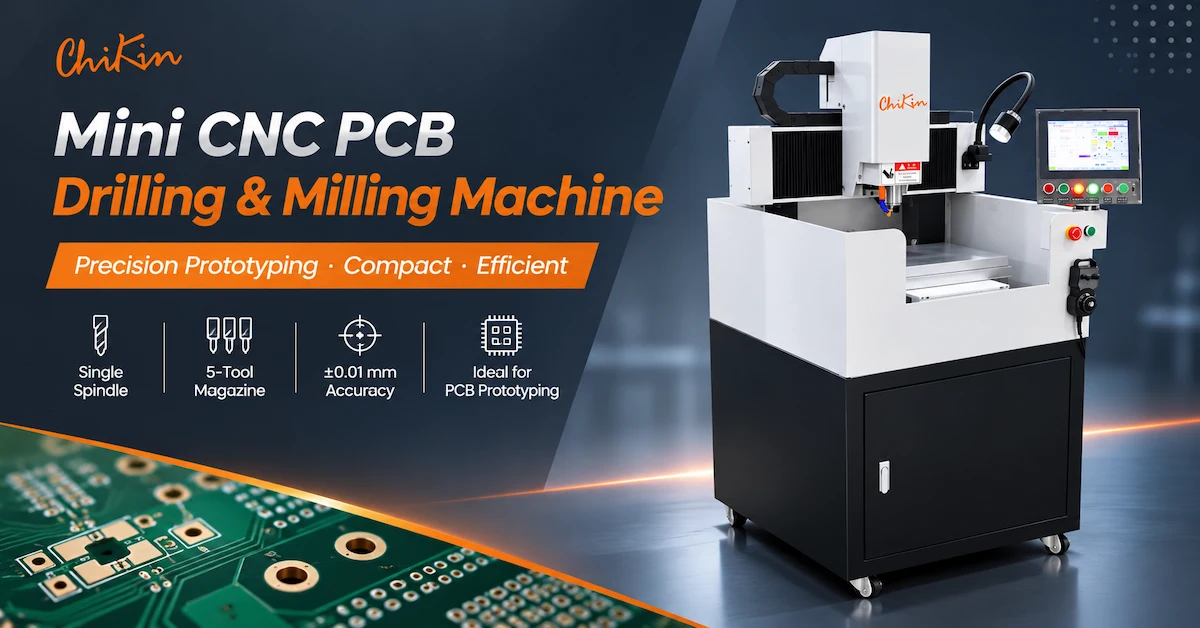
Станок CHIKIN CNC Mini CK-01R — это одношпиндельный станок для сверления и фрезерования печатных плат с заявленной частотой вращения шпинделя 60 000 об/мин, водяным охлаждением, пятипозиционным инструментальным магазином, функцией определения длины инструмента, а также точностью позиционирования и повторяемостью ±0,01 мм.
Для лабораторий по прототипированию печатных плат и производителей мелкосерийной продукции главный вопрос при покупке заключается в том, может ли станок производить отверстия с правильным расположением и окончательными контурами без внесения недопустимых ошибок во время смены инструмента или обработки плат.
В этом руководстве объясняется, как спланировать рабочий процесс сверления и фрезерования, защитить базовую точку обработки, проверить настройки длины инструмента и оценить качество первого изделия.
Основные выводы
Единая контролируемая настройка: при правильной настройке приспособления и программы ЧПУ сверление и фрезерование могут использовать одну и ту же опорную точку заготовки.
Конфигурация с пятью инструментами: В технических характеристиках прилагаемого Mini CK-01R указан пятипозиционный инструментальный магазин для совместимых сверлильных и фрезерных инструментов.
Определение длины инструмента: Эта функция, включенная в спецификацию, поддерживает проверку настройки инструмента, но не гарантирует самостоятельно точность готовой детали.
Заявленная точность: точность позиционирования и повторяемость указаны как ±0,01 мм, подлежат проверке в зависимости от конкретного оборудования.
Приоритет качества: точность соответствия отверстий и контуров должна измеряться на фактически готовых панелях.
Рекомендация по закупкам: Перед размещением заказа подтвердите точную конфигурацию станка, систему крепления заготовки, функции смены инструмента и критерии приемки.
1. Что такое выравнивание сверления и трассировки печатной платы?
Выравнивание отверстий, просверленных в печатной плате, относительно контуров, пазов или профилей, созданных в процессе трассировки, — это позиционное соотношение между отверстиями, просверленными в печатной плате, и контурами, пазами или профилями, созданными в процессе трассировки.
В производстве печатных плат сверление и фрезеровка часто выполняют разные функции.
Сверление создает отверстия для компонентов, точек крепления, переходных отверстий или других заданных элементов.
Фрезерование удаляет материал вдоль запрограммированных траекторий для создания контуров платы, внутренних отверстий, пазов или других механических элементов.
Оба процесса должны следовать совместимым координатным системам.
Почему важна точность от отверстия до контура?
Печатная плата может иметь отдельные допустимые отверстия и правильную форму контура, но при этом не пройти механическую сборку, если две группы элементов смещены.
К потенциальным проблемам относятся:
Монтажные отверстия расположены неправильно относительно края платы.
Разъемы, не соответствующие геометрии корпуса.
Неравномерный зазор по краям вокруг заданных элементов.
Пазы смещены относительно точек крепления.
Возникли трудности с установкой платы в сборочное приспособление.
Переделка, вызванная несоответствием позиционирования между операциями.
Целью производства является обеспечение соответствия расположения отверстий и геометрии трассировки допускам, установленным в утвержденном чертеже печатной платы.
Что вызывает смещение сверла относительно трассы?
| Возможная причина | Влияние на готовую печатную плату | Рекомендуемая проверка |
|---|---|---|
| Различные программные данные | Смещение рисунка отверстий и контура | Сравните начало координат. |
| перемещение заготовки | Позиционные вариации | Проверьте зажимы и опоры. |
| Неправильное смещение инструмента | Ошибки в размерах или глубине | Проверьте компенсацию инструмента. |
| Неправильный диаметр фрезерного инструмента. | Неправильно завершенные контуры | Проверьте инструмент и программу. |
| Перестановка светильников | Различия в регистрации | Проверьте справочные данные о местонахождении. |
| Биение шпинделя | Отверстие или изменение контура | Измерьте систему крепления инструмента. |
| Деформация материала | изменения геометрии платы | Проверьте ровность поверхности и состояние ламината. |
Использование одного станка в рабочем процессе может снизить некоторые риски, связанные с передачей данных, но не может устранить все причины ошибок обработки.
2. Мини-станок с ЧПУ CHIKIN CK-01R: Технические характеристики
Компания CHIKIN CNC производит оборудование для сверления, фрезерования и других производственных процессов на печатных платах.
Миниатюрный одношпиндельный станок для фрезеровки и сверления печатных плат представлен как компактная закрытая система с ЧПУ для прототипирования и мелкосерийного производства.
В прилагаемой технической документации MINI CK-01R описывается одношпиндельная конфигурация с водяным охлаждением шпинделя, осями с ЧПУ-управлением, инструментальным магазином и датчиком длины инструмента.
Таблица технических характеристик Mini CK-01R
| Технические параметры | Предоставленная спецификация |
|---|---|
| Модель | МИНИ CK-01R |
| Количество шпинделей | 1 |
| Максимальная скорость вращения шпинделя | 60 000 об/мин |
| Мощность шпинделя | 1,8 кВт |
| Охлаждение шпинделя | Водяное охлаждение |
| Линейные направляющие X/Y/Z | Тайвань |
| Шариковые винты X/Y/Z | Тайвань |
| Максимальная скорость перемещения по осям X/Y | 12 м/мин |
| Максимальная скорость перемещения по оси Z | 12 м/мин |
| Повторяемость | ±0,01 мм |
| Точность позиционирования | ±0,01 мм |
| Размеры рабочего стола | 350 × 350 мм |
| Материал корпуса машины | Чугун |
| Система ЧПУ | ЧИКИН СЦ |
| Язык операционной системы | Китайский / Английский |
| емкость магазина инструментов | 5 позиций |
| Диаметр сверлильного инструмента | 0,5–6,35 мм |
| Диаметр фрезерного инструмента | 0,8–3,175 мм |
| Определение длины инструмента | Включено |
| Защита от перегрузки шпинделя | Необязательный |
| Защита от перегрева шпинделя | Необязательный |
| Подача воздуха | 0,6–0,8 МПа |
| Указанный расход воздуха | 30 л/мин |
| Источник питания | Однофазное напряжение 220 В / 50 Гц |
| Указанные требования к электропитанию | 2 кВт |
| Габариты машины | 780 × 900 × 1700 мм |
| Вес машины | Примерно 500 кг |
| Температура установки | 18–23°C |
| Влажность при установке | 45–65% |
Данные характеристики относятся к конфигурации MINI CK-01R, предоставленной для данной статьи. В других общедоступных материалах по CK-01R описываются другие параметры мощности шпинделя, емкости магазина и размеров стола. Перед заказом подтвердите точную конфигурацию в письменном виде.
Что следует проверять покупателям?
Размер 350 × 350 мм соответствует указанным в описании размерам рабочего стола. Его не следует автоматически рассматривать как полную рабочую зону для сверления и фрезерования.
Точные пределы перемещения, зазор между шпинделем и столом, совместимость приспособлений и последовательность автоматической смены инструмента должны быть проверены по сравнению с заказанным станком.
Указанные параметры позиционирования и повторяемости ±0,01 мм также требуют соблюдения определенных условий испытаний.
3. Зачем выполнять сверление и фрезеровку печатных плат за один сеанс?
При традиционной многостаночной обработке печатная плата может быть просверлена на одном станке, а затем перенесена на отдельный фрезерный станок.
Для этого необходимо заново установить заготовку в нужное положение.
Если в двух операциях используются разные приспособления или координатные ориентиры, могут возникнуть дополнительные отклонения при совмещении.
Подходящий одношпиндельный сверлильно-фрезерный станок может выполнять обе операции с использованием одной управляемой системы координат с ЧПУ.
Единая конфигурация против отдельных машин
| Оценка | Бурение и прокладка трубопроводов за одну установку | Раздельное бурение и трассировка |
|---|---|---|
| Перенос заготовки | Потенциально снижен | Обычно требуется |
| Координаты опорной точки | Возможна общая конфигурация. | Для раздельных установок требуется выравнивание. |
| Изменения в инструменте | Необходимо между различными операциями. | Зависит от каждой конкретной машины. |
| Гибкость производства | Подходит для смешанных операций | Процессы могут выполняться независимо друг от друга. |
| Максимальная пропускная способность | Ограничено доступной мощностью шпинделя. | Зависит от комплектации оборудования. |
| Основной риск | Контроль инструмента и приспособлений | Изменения в передаче и регистрации |
В каких случаях целесообразно рассматривать процесс с одной настройкой?
Компактная система может быть актуальна, когда завод производит прототипы или небольшие партии продукции, содержащие несколько элементов, выполненных методом сверления и фрезерования.
Главное преимущество заключается в повторяемости процесса с меньшим количеством возможностей для ошибок позиционирования.
Однако, если основным требованием является высокая производительность, крупные заводы могут предпочитать оборудование с отдельными шпинделями или многошпиндельное оборудование.
Для более подробного обзора см. руководство CHIKIN по станкам для сверления и фрезерования печатных плат с ЧПУ .
4. Как установить единую точку отсчета для бурения и прокладки трассы.
Базовая точка — это точка отсчета, используемая для определения положения элементов.
При обработке данных по схеме «бурение-трасса» программа бурения и программа трассировки должны использовать совместимые точки отсчета и ориентиры.
Рекомендуемый рабочий процесс контроля опорных точек
Шаг 1 — Проверка инженерной документации
Убедитесь, что координаты бурения и траектории следования соответствуют утвержденной проектной редакции и системе координат.
Шаг 2 — Определение начала координат заготовки
Установите необходимую опорную точку станка в соответствии с утвержденным приспособлением и программой.
Шаг 3 — Защита панели
Используйте зажимное устройство, подходящее по размеру, толщине и планируемым операциям механической обработки платы.
Шаг 4 — Проведение бурения
Выполните сверление по утвержденной схеме отверстий, используя необходимые инструменты и параметры обработки.
Шаг 5 — Проверка настроек инструмента
Перед фрезерованием подтвердите соответствующую компенсацию длины инструмента и диаметра.
Шаг 6 — Выполнение маршрутизации
Обработайте необходимые профили, сохраняя при этом утвержденный номер заготовки.
Шаг 7 — Проверка готовой геометрии
Измерьте соотношение размеров готового отверстия и контура.
Данный алгоритм предполагает, что установленное оборудование и система управления поддерживают заданную последовательность технологических операций.
Почему совет директоров должен оставаться в безопасности?
Даже если обе программы используют одно и то же начало координат, физическое перемещение заготовки может нарушить эту взаимосвязь.
Панель, смещающаяся во время фрезеровки, может иметь смещенный контур, отличающийся от контура ранее просверленных отверстий.
Таким образом, условия фиксации заготовки и условия резки следует определять одновременно.
5. Как следует организовать журнал «Пять инструментов»?
В прилагаемой технической спецификации Mini CK-01R указан инструментальный магазин с пятью положениями.
При выполнении комбинированных работ по сверлению и фрезерованию, планирование размещения инструментов в магазине должно отражать фактические потребности производственной программы в инструментах.
Иллюстративная схема использования пяти инструментов
| Положение инструмента | Пример инструмента | Планируемая операция |
|---|---|---|
| Т1 | Сверло малого диаметра | Мелкий рисунок отверстий |
| Т2 | Сверло среднего диаметра | Дополнительные необходимые отверстия |
| Т3 | Более крупная дрель | Монтажные или инструментальные отверстия |
| Т4 | Небольшая фреза для фрезерования | Узкие щели или внутренние профили |
| Т5 | Фрезерный станок | Обработка контура платы |
В этой таблице показано возможное распределение инструментов. Необходимо уточнить фактические размеры инструментов, интерфейсы магазинов и совместимость операций.
Почему важна последовательность действий с инструментами?
Неэффективная последовательность действий может привести к ненужным изменениям между инструментами.
Например, многократное чередование сверлильного инструмента и фрезы может увеличить время, не затрачиваемое на резку.
Там, где это позволяют конструкция и процесс, операции можно группировать по инструментам для повышения согласованности рабочего процесса.
Однако порядок обработки следует выбирать, исходя из требований к качеству и фиксации заготовки, а не только из количества смен инструмента.
Подтверждена ли автоматическая смена инструмента?
Прилагаемый стол для миниатюрного станка позволяет устанавливать пять положений инструмента и имеет встроенную функцию определения длины инструмента.
Для данной конфигурации необходимо уточнить точный механизм автоматической смены инструмента и последовательность выполнения программы.
Покупателям не следует предполагать, что во всех вариантах CK-01R используется один и тот же магазин или система смены инструмента.
6. Что именно контролирует определение длины инструмента?
Определение длины инструмента помогает установить эталон, связанный с установленным режущим инструментом.
Это важно, потому что разные сверла и фрезы могут иметь разную общую длину и выступ режущей кромки.
Неправильная компенсация длины инструмента может повлиять на фактическое вертикальное положение режущего инструмента.
Определение длины инструмента против компенсации диаметра инструмента
| Функция | Основная цель | Возможная ошибка |
|---|---|---|
| Определение длины инструмента | Установить вертикальную привязку инструмента | Неправильная глубина сверления или фрезеровки. |
| Компенсация диаметра инструмента | Учитывайте диаметр режущего инструмента. | Неправильные размеры профиля. |
| Базовая точка заготовки | Установить координаты детали | Смещенные местоположения объектов |
| Проверка биения шпинделя | Оцените стабильность вращения инструмента. | Различия в размерах отверстий и кромок |
| Проверка состояния инструмента | Определите неподходящие режущие инструменты | Заусенцы, поломки или некачественная отделка |
Предотвращает ли автоматическое определение длины инструмента ошибки выравнивания?
Нет.
Определение длины инструмента в первую очередь связано с его осевым положением.
Она не выполняет самостоятельную коррекцию неверных координат X/Y, износа режущих кромок, смещения зажимного приспособления или неподходящего диаметра фрезы.
В рамках полного процесса необходимо проверять эти факторы по отдельности.
Почему проверка инструмента важна для небольших станков для резки печатных плат?
Инструменты для сверления и фрезерования малого диаметра могут быть чувствительны к биению, вибрации и неподходящим условиям резания.
В прилагаемой спецификации CK-01R указаны водяное охлаждение и определение длины инструмента, но в ней не предусмотрена автоматическая проверка на поломку инструмента для данной миниатюрной конфигурации.
Заводы должны подтвердить, какие функции мониторинга включены, и определить соответствующие процедуры проверки.
В руководстве CHIKIN по очистке цанг шпинделя для обслуживания держателей инструмента объясняется, как загрязнение, износ и биение могут влиять на качество сверления и фрезерования.
7. Как конструкция приспособления влияет на соответствие диаметра отверстия и его контура?
Конструкция зажимного приспособления определяет способ поддержки и позиционирования печатной платы во время обработки.
Неправильно спроектированное приспособление может допускать смещение даже при корректной работе системы управления ЧПУ.
Вопросы, касающиеся фиксации заготовки
| Коэффициент фиксации | Потенциальное воздействие | Проверка покупателя |
|---|---|---|
| Поддержка платы | Изгиб или вибрация | Проверьте плоскостность и устойчивость. |
| Определение местоположения | Координатная согласованность | Подтвердите утвержденные данные. |
| Сила зажима | Искажение платы | Осмотрите контактные поверхности. |
| Разрешение на использование маршрутизатора | Помехи от инструмента | Проверка траекторий движения инструмента |
| Разрезание вкладышей | Сохранение детали | Проверьте расположение вкладок |
| Вакуумное удержание | безопасность заготовки | Проверьте фактическую эффективность удержания. |
| Высота светильника | Уменьшенный зазор для инструментов | Проверьте доступ к шпинделю и держателю. |
Почему важен порядок выполнения операций?
В процессе контурной фрезеровки готовая печатная плата может постепенно отделяться от окружающего материала.
Если совет директоров потеряет поддержку до завершения окончательного сокращения, он может переехать.
Это может повредить край или изменить положение оставшегося материала.
В квалифицированном процессе следует использовать соответствующие приспособления, защелки или другие утвержденные методы фиксации там, где это необходимо.
Для небольших прототипов печатных плат поддержание технической поддержки до завершения всех критически важных операций может быть столь же важным, как и номинальная точность станка.
8. Какие материалы и инструменты для печатных плат требуют отдельной проверки?
Модель Mini CK-01R предназначена для прототипирования печатных плат, сверления, фрезеровки и выполнения легких механических работ.
Фактическая совместимость материалов зависит от установленного шпинделя, фрез, зажимного приспособления и условий обработки.
Матрица квалификации материалов
| Материал | Производственная проблема | Требование к проверке |
|---|---|---|
| FR4 | Абразивное армирование стекловолокном | Износ инструмента и качество кромки |
| Многослойная жесткая печатная плата | Медная и ламинированная конструкция | Целостность отверстия и контура |
| Тонкая жесткая печатная плата | Изгиб во время обработки | Опора и зажим |
| Печатная плата на основе алюминия | Силы резания металла и заусенцы | Подходящие инструменты и параметры |
| Инженерные приспособления | Обработка материалов по индивидуальным требованиям | Совместимость шпинделя и инструмента |
Каковы опубликованные диапазоны диаметров инструментов?
В предоставленной спецификации указано:
Сверлильные инструменты: 0,5–6,35 мм
Фрезерные инструменты: 0,8–3,175 мм
Эти диапазоны описывают совместимость диаметров инструментов в данной конфигурации.
Они не гарантируют, что каждый инструмент в линейке сможет обработать любой материал или на любую глубину.
Как покупатели могут снизить количество дефектов, связанных с инструментами?
Проверьте геометрию инструмента, совместимость хвостовика, биение и фактическую пригодность материала.
Используйте параметры резки, утвержденные для конкретного материала и инструмента.
Перед выпуском производственной партии необходимо проверить качество обработанных отверстий и фрезерованных кромок.
9. Как выполнить первичную проверку изделия на соответствие требованиям к сверлению и трассировке.
Первичная проверка изделия (FAI) подтверждает, соответствует ли первоначально изготовленная деталь утвержденным требованиям до начала крупномасштабного производства.
При комбинированном бурении и проектировании скважины, контроль должен быть сосредоточен на взаимосвязи между этими двумя операциями.
Рекомендуемый контрольный список FAI
| Пункт проверки | Требование к приемке |
|---|---|
| Диаметр отверстия | Соответствует допускам чертежа. |
| положение центра отверстия | Соответствует утвержденным базовым параметрам. |
| Расстояние от отверстия до контура | Соответствует требуемой геометрии. |
| Размеры паза | Соответствует инженерному чертежу. |
| Проложенный контур | Соответствует допускам по размерам. |
| Качество кромок доски | Отсутствие неприемлемых заусенцев или высыпаний. |
| Целостность ламината | Отсутствие неприемлемых трещин или повреждений. |
| Настройка длины инструмента | Подтверждена подлинность утвержденного инструмента. |
| Устойчивость заготовки | Нет неприемлемых движений |
| Повторяемость | Результаты по всем образцам остаются неизменными. |
Практическая процедура проверки
Во-первых , подтвердите утвержденную конструкцию платы и программы ЧПУ.
Во-вторых , проверьте зажим заготовки и установленный комплект инструментов.
В-третьих , просверлите необходимые отверстия.
В-четвертых , обработайте соответствующие проложенные элементы, используя ту же утвержденную систему координат.
В-пятых , измерьте положение готовых отверстий относительно выфрезерованного контура.
В-шестых , повторите операцию на дополнительных представительных советах.
Наконец , задокументируйте результаты и исследуйте любые особенности, выходящие за пределы согласованного допуска.
Какой показатель является наиболее важным?
Для данного применения одним из важнейших результатов является относительное положение просверленных отверстий по отношению к элементам, обработанным фрезерованием.
Плата может соответствовать отдельным проверкам на сверление и трассировку, но при этом не соответствовать требуемому соотношению между этими элементами.
Поэтому план контроля должен включать в себя размеры отверстия и его габариты, имеющие значение для окончательной сборки.
10. Как измерить реальную эффективность производства
Компактный станок с ЧПУ для сверления и фрезерования следует оценивать по результатам работы, а не по номинальной скорости вращения шпинделя.
Весь процесс включает в себя загрузку, выравнивание, сверление, смену инструмента, трассировку, контроль качества и разгрузку.
Расчет производственного цикла
Общее время цикла = Загрузка + Настройка + Сверление + Смена инструмента + Фрезерование + Контроль качества + Разгрузка
Для серийного производства завод может рассчитать:
Количество принятых панелей в час = Количество завершенных панелей в час × Процент принятия
Что влияет на фактическую пропускную способность?
| Фактор | Влияние производства |
|---|---|
| Количество отверстий | Объем буровых работ |
| Диаметры отверстий | Требования к инструменту |
| Длина контура фрезеровки | Время резки |
| Количество инструментов | Требования к смене инструмента |
| Толщина доски | Условия резки |
| Зажим для заготовки | Настройка и эксплуатация |
| Износ инструмента | частота замены |
| Проверка | Необходимое время для контроля качества |
В каких случаях использование одношпиндельного станка экономически целесообразно?
Одношпиндельный станок может быть привлекательным вариантом, если предприятие ценит гибкость обработки, ограниченное пространство и частую смену продукции.
В зависимости от области применения, при крупносерийном производстве использование нескольких шпинделей может уменьшить количество узких мест.
При выборе оборудования следует учитывать фактический спрос, сложность производства и ожидаемый объем выпуска продукции.
11. Заводские приемочные испытания мини-версии CK-01R: что должны проверить покупатели?
Заводские приемочные испытания (FAT) должны продемонстрировать, способно ли указанное оборудование выполнить запланированный процесс обработки печатных плат.
Для мини-станка CK-01R заводские приемочные испытания должны проверять как отдельные операции, так и выравнивание сверла относительно трассы.
Контрольный список Mini CK-01R FAT
| Тестовый образец | Рекомендуемая проверка |
|---|---|
| Конфигурация машины | Подтвердите вариант MINI CK-01R |
| Шпиндель | Проверьте технические характеристики: 1,8 кВт / 60 000 об/мин. |
| Рабочий стол | Подтвердите размеры 350 × 350 мм. |
| Журнал Tool | Проверьте вместимость пяти позиций. |
| Определение длины инструмента | Продемонстрировать фактическую функцию |
| Буровые инструменты | Испытание требуемых диаметров |
| Инструменты маршрутизации | Для проверки необходимый размер режущего инструмента |
| Точность позиционирования | Проанализируйте результаты заданных измерений. |
| Повторяемость | Протестируйте несколько циклов обработки. |
| Выравнивание бура относительно трассы | Измерьте взаимосвязи между завершенными элементами. |
| Зажим для заготовки | Стабильность шахматной доски |
| Охлаждение | Проверьте установленную систему водяного охлаждения. |
| Экстракция | Подтвердите необходимость организации системы пылеудаления. |
| Безопасность | Проверьте системы охраны и аварийного контроля. |
| Документация | Проверяйте руководства и отчеты об осмотре. |
Рекомендуемая квалификация образца
Используйте реальные материалы для печатных плат и производственные чертежи.
Подготовьте программу обработки, включающую типичные операции сверления и фрезерования.
Обработайте образец, используя утвержденную последовательность действий.
Измерьте готовые отверстия, профили и критические расстояния от отверстия до контура.
Повторите тест, используя ту же самую конфигурацию, чтобы оценить согласованность результатов.
Поставщик и покупатель должны согласовать критерии приемки до утверждения оборудования.
Почему важна проверка конфигурации?
В других общедоступных источниках информации о модели CK-01R описываются различные параметры мощности шпинделя, вместимость инструментального магазина и конструкция станка.
Поэтому в коммерческом предложении следует указать точный вариант MINI CK-01R и установленные в нем компоненты.
Для зарубежных покупателей одного названия модели недостаточно, поскольку разные конфигурации могут иметь схожие названия.
12. Вопросы установки, технического обслуживания и безопасности
Поставляемая в комплекте конфигурация Mini CK-01R имеет заявленные габариты 780 × 900 × 1700 мм и вес приблизительно 500 кг.
Эти значения полезны для предварительного планирования производства.
Требования к установке
| Требование | Предложенная стоимость |
|---|---|
| Электроснабжение | Однофазное напряжение 220 В / 50 Гц |
| Указанная мощность машины | 2 кВт |
| Давление воздуха | 0,6–0,8 МПа |
| Указанный расход воздуха | 30 л/мин |
| Температура окружающей среды | 18–23°C |
| Влажность окружающей среды | 45–65% |
| Вес машины | Примерно 500 кг |
В техническом описании также указаны параметры, связанные с запыленностью. Покупателям следует уточнить требуемый расход вытяжного воздуха, давление вакуума, габаритные размеры соединений и наличие в комплекте вытяжного оборудования.
Почему техническое обслуживание влияет на соосность?
Плохое техническое обслуживание шпинделя, держателя инструмента или приспособления может привести к отклонениям в процессе обработки.
Планирование технического обслуживания должно включать проверку состояния инструмента, крепления шпинделя, охлаждения, зажима заготовки и соответствующего позиционирования станка.
Операторы должны соблюдать правила техники безопасности и технического обслуживания, установленные производителем, включая безопасную изоляцию перед началом работы с движущимися или вращающимися компонентами.
Не следует автоматически считать, что закрытое оборудование соответствует определенному стандарту безопасности машин без подтверждающей документации.
13. Технический контрольный список для запроса коммерческого предложения (RFQ) для зарубежных покупателей
Подробный запрос коммерческого предложения помогает поставщику определить, может ли конфигурация Mini CK-01R обрабатывать предполагаемые проекты печатных плат.
| Необходимая информация | Что предоставить |
|---|---|
| материал для печатной платы | FR4, многослойный или другой указанный материал |
| Размеры доски | Максимальная длина, ширина и толщина |
| Схема расположения отверстий | Файл для сверления и необходимые диаметры |
| Геометрия маршрутизации | Контур, слоты и внутренние характеристики |
| Требования к регистрации | Допуск на расстояние от отверстия до контура |
| Количество инструментов | Необходимые инструменты для сверления и фрезерования. |
| Размеры инструмента | Информация о диаметре резания и хвостовике |
| Зажим для заготовки | Предпочтительная опора для крепления светильника или доски. |
| Объём производства | Количество панелей за партию или смену |
| Контроль качества | Требования FAI и FAT |
| Заводские коммунальные услуги | Электрооборудование, системы вентиляции, охлаждения и вытяжки. |
| Коммерческие требования | Количество, место доставки и объем поддержки |
Запросить техническую оценку мини-версии CK-01R
Компания CHIKIN CNC поставляет оборудование для сверления, фрезерования и производства печатных плат, а также сопутствующее производственное оборудование.
Станок Mini CK-01R актуален для производителей печатных плат, которым необходима компактная одношпиндельная платформа для выполнения комбинированных операций обработки.
Перед покупкой убедитесь в точной комплектации, функциях инструментального магазина, рабочем столе и рабочем перемещении, процедуре определения длины инструмента и совместимости с материалами.
Ознакомьтесь с обзором мини-станка для сверления и фрезерования печатных плат CHIKIN CNC .
Для более точной технической оценки предоставьте файлы сверления печатной платы, схемы трассировки, технические характеристики материалов и требуемый допуск на расстояние от отверстия до контура.
14. Часто задаваемые вопросы о миниатюрных станках для сверления и фрезерования печатных плат
1. Что такое выравнивание сверла относительно трассы печатной платы?
Это соотношение положения просверленных отверстий и элементов, выточенных на фрезерном станке. Правильное выравнивание помогает обеспечить соответствие готовых плат чертежам и их совместимость с предполагаемыми сборками.
2. Может ли одношпиндельный станок выполнять как сверление, так и фрезерование?
Да, если шпиндель, инструмент, контроллер и конфигурация станка поддерживают требуемые операции. Mini CK-01R предназначен для использования с совместимыми сверлильными и фрезерными инструментами.
3. Какова вместимость магазина инструмента Mini CK-01R?
В прилагаемой спецификации MINI CK-01R указаны пять положений инструмента. Другие конфигурации CK-01R могут отличаться, поэтому следует уточнить точный указанный вариант.
4. Какой шпиндель используется в Mini CK-01R?
В комплект поставки входит шпиндель с водяным охлаждением мощностью 1,8 кВт и частотой вращения 60 000 об/мин.
5. Каковы размеры рабочего стола?
Указанные габариты стола составляют 350 × 350 мм. Фактическая рабочая зона обработки и зазоры для зажимных приспособлений требуют отдельного подтверждения.
6. Гарантирует ли определение длины инструмента точную глубину фрезеровки?
Нет. Он поддерживает измерение параметров настройки инструмента, но фактическая глубина фрезерования также зависит от базовой точки заготовки, смещения инструмента, зажимного приспособления, перемещения станка и условий обработки.
7. Какие размеры сверлильных и фрезерных инструментов поддерживаются?
В прилагаемой спецификации указаны сверлильные инструменты диаметром от 0,5 до 6,35 мм и фрезерные инструменты диаметром от 0,8 до 3,175 мм, в зависимости от фактического держателя и совместимости с областью применения.
8. Можно ли выполнить сверление и фрезеровку, не снимая плату?
Подходящий рабочий процесс ЧПУ может выполнять обе операции с использованием одной управляемой установки заготовки. Фактическая осуществимость зависит от приспособления, смены инструмента, программы и требуемой геометрии обработки.
9. Как производители должны проверять точность сверления относительно заданной траектории?
Измеряйте положение готовых отверстий относительно контура фрезерованной платы, пазов и других заданных элементов, используя утвержденные чертежные ориентиры и калиброванное контрольно-измерительное оборудование.
10. Как зарубежные покупатели могут запросить ценовое предложение на Mini CK-01R?
Укажите материал печатной платы, размеры платы, файлы сверления, геометрию трассировки, требования к оснастке, допуски на расстояние от отверстия до контура и ожидаемый объем производства. Запросите подтверждение точного варианта оборудования и репрезентативного образца обработки.
Заключение
Точное выравнивание отверстий в печатной плате относительно элементов, выточенных на фрезерном станке, имеет решающее значение, когда производственный процесс требует, чтобы просверленные отверстия и выточенные элементы платы поддерживали контролируемое позиционное соотношение.
Станок CHIKIN CNC Mini CK-01R имеет заявленную конфигурацию с одним шпинделем, оснащенным шпинделем с водяным охлаждением, вращающимся со скоростью 60 000 об/мин, пятипозиционным инструментальным магазином, функцией определения длины инструмента, а также точностью позиционирования и повторяемостью ±0,01 мм.
Эти характеристики служат основой для оценки компактного рабочего процесса ЧПУ, который объединяет сверление и фрезерование в рамках контролируемой установки.
Однако успешное производство печатных плат зависит не только от технических характеристик оборудования.
На конечный результат влияют такие факторы, как базовая точка заготовки, устойчивость зажимного приспособления, состояние инструмента, смещения инструмента, последовательность обработки и контроль качества готовой детали.
Для лабораторий по изготовлению прототипов печатных плат и производителей мелкосерийной продукции наиболее ценным подходом к закупкам является проверка фактической точности соответствия размеров отверстий и контура с использованием репрезентативных производственных образцов.
Документированная проверка первого образца и заводские приемочные испытания могут помочь определить, соответствует ли выбранная конфигурация машины требуемым производственным условиям.
Обратитесь в компанию CHIKIN CNC для технической оценки и получения коммерческого предложения на станок Mini CK-01R, предоставив чертежи печатных плат, требования к сверлению, схемы трассировки и производственные цели.
Выбор станка с ЧПУ, учитывающего весь цикл обработки — от сверления до фрезеровки, — может обеспечить более прочную основу для стабильного, воспроизводимого и экономичного мелкосерийного производства печатных плат.




