2-шпиндельный станок для сверления и фрезерования печатных плат: практическое руководство для производителей печатных плат среднего объема
Для многих производителей печатных плат реальная производственная проблема заключается не только в том, может ли станок сверлить отверстия. Более сложный вопрос заключается в том, сможет ли оборудование обеспечить стабильность сверления и фрезерования при повторяющихся заказах, смешанных конструкциях плит, изменении размеров инструментов и практическом давлении доставки. Завод может получить плиты FR4 утром, плиты на основе алюминия после обеда и небольшую партию многослойных панелей до окончания смены. В такой производственной среде гибкость имеет такое же значение, как и скорость.
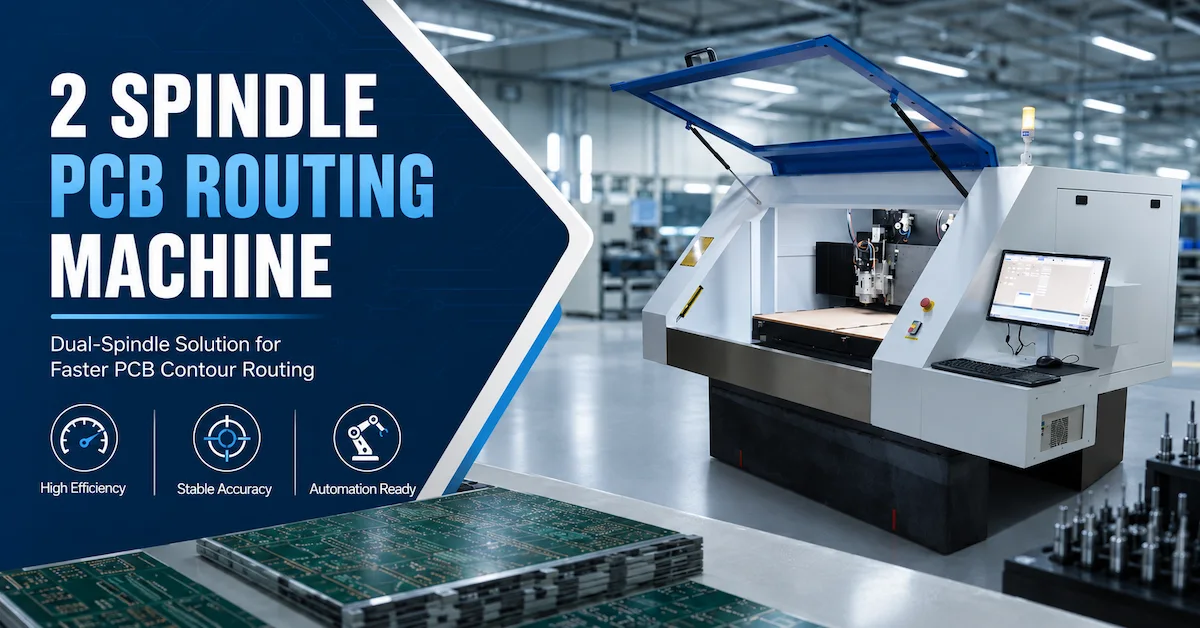
Именно здесь может пригодиться 2-шпиндельный станок для сверления и фрезерования печатных плат. Он находится между базовым одношпиндельным оборудованием и многошпиндельными системами с более высокой производительностью. По сравнению с одношпиндельным станком он может повысить производительность. По сравнению с более крупной четырехшпиндельной сверлильной системой она может стать более сбалансированным выбором для производителей, которым необходимо как сверление, так и фрезерование, не вкладывая средства в установку с максимальной производительностью.
Станок для сверления и фрезерования печатных плат Chikin CK-02R с 2 шпинделями предназначен для производства печатных плат в средних объемах. Согласно странице продукта, он использует два шпинделя с независимым управлением по оси Z, скорость шпинделя 60 000 об/мин, мощность шпинделя 1,8 кВт, водяное охлаждение, гранитную конструкцию, высокоточные линейные направляющие и шариковые винты, автоматическую смену инструмента, определение длины инструмента, определение диаметра инструмента, обнаружение сломанного инструмента и поддержку ножного переключателя давления. Станок описан как подходящий для точного сверления и фрезерования на FR4, многослойных и алюминиевых плитах.
Для B2B-покупателей, которые ищут производителя станков для сверления и фрезерования печатных плат или поставщика станков с ЧПУ для печатных плат, в этой статье рассматривается не только название продукта. В нем объясняется, что делает машина, почему ее конструкция важна, как она соответствует реальному производству печатных плат и что командам по закупкам следует проверить перед отправкой запроса.
 Ключевое слово B2B Стратегия для этого блога
| Тип ключевого слова | Ключевое слово | Цель поиска | Рекомендации по использованию в статье |
|---|---|---|---|
| Основное ключевое слово | 2-х шпиндельный станок для сверления и фрезерования печатных плат | Исследование продуктов/сравнение поставщиков | SEO-заголовок, H1, введение, заключение |
| Ключевое слово поставщика | Производитель станков для сверления и фрезерования печатных плат | Найти производителя | Разделы закупок и призыв к действию |
| Ключевое слово поставщика | Поставщик станков для сверления и фрезерования печатных плат | Сравнить поставщиков | Контрольный список для покупателя и часто задаваемые вопросы |
| Ключевое слово продукта | Станок для сверления печатных плат с двумя шпинделями | Сравнить конфигурацию шпинделя | Техническое объяснение |
| Ключевое слово продукта | Сверлильный и фрезерный станок с ЧПУ для печатных плат | Определить тип машины | Обзор продукта |
| Ключевое слово автоматизации | автоматический станок для сверления и фрезерования печатных плат | Поиск автоматизированного решения | Раздел смены и обнаружения инструмента |
| Ключевое слово Factory | Машина для трассировки печатных плат для заводов | Заводское оборудование B2B | Раздел приложения |
| Ключевое слово «Производство» | Оборудование для производства печатных плат среднего объема | Планирование мощностей | Раздел рентабельности инвестиций |
| Ключевое слово приложения | Оборудование для сверления печатных плат для производителей печатных плат | Общее намерение покупки | Введение и заключение |
| Ключевое коммерческое слово | Поставщик станков с ЧПУ для печатных плат | Запрос поставщика | Призыв к действию и руководство по закупкам |
| Процесс | Что он делает | Почему это важно |
|---|---|---|
| Сверление печатной платы | Создает отверстия для переходных отверстий, сквозных отверстий, точек крепления и технологических отверстий | Влияет на покрытие, сборку, регистрацию и электрическую надежность |
| Маршрутизация печатной платы | Вырезает контуры платы, прорези, канавки и контуры | Влияет на форму платы, качество кромок и последующую сборку |
| Смешанное сверление и фрезерование | Осуществляет обработку отверстий и профильную обработку на одной платформе оборудования | Уменьшает необходимость переключения машин и повышает гибкость производства |
| Повторная пакетная обработка | Выполняет повторяющиеся проекты плат со стабильной точностью | Помогает заводам защитить графики поставок |
| Среднесерийное производство | Поддерживает большую производительность, чем простое одношпиндельное оборудование | Подходит для заводов с регулярными, но не очень объемными заказами |
| Элемент | Спецификация/функция CK-02R | Практическая ценность для производителей печатных плат |
|---|---|---|
| Тип машины | 2-х шпиндельный станок для сверления и фрезерования печатных плат | Подходит для заводов, которым требуется как сверление, так и фрезеровка |
| Количество шпинделей | 2 шпинделя | Повышает производительность по сравнению с одношпиндельными станками |
| Проектирование оси Z | Независимое управление по оси Z | Поддерживает более гибкие операции сверления и фрезерования |
| Скорость шпинделя | 60 000 об/мин | Подходит для задач сверления и трассировки печатных плат |
| Мощность шпинделя | 1,8 кВт | Обеспечивает режущую способность для стабильной обработки |
| Метод охлаждения | Водяное охлаждение | Поддерживает более длительный срок службы шпинделя и непрерывную работу |
| Диаметр бурового инструмента | 0,5–6,35 мм | Охватывает общие требования к сверлению печатных плат |
| Диаметр фрезерного инструмента | 0,5–3,175 мм | Поддерживает обработку контуров, пазов и кромок платы |
| Точность | Повторяемость/точность позиционирования ±0,005 мм | Помогает поддерживать постоянную точность отверстий и фрезерования |
| Журнал инструментов | 9-позиционный автоматический сменщик инструмента | Уменьшает необходимость ручной замены инструмента и время простоя |
| Системы обнаружения | Длина инструмента, диаметр инструмента, обнаружение сломанного инструмента | Повышает безопасность и согласованность процесса |
| Базовая машина | Гранитное основание | Улучшает гашение вибраций и термическую стабильность |
| Система привода | Система привода Panasonic/Delta | Поддерживает стабильное движение машины |
| Управление ЧПУ | CHIKIN CNC или SIEB & MEYER CNC82 | Поддерживает промышленную работу с ЧПУ |
| Интерфейс | Английский интерфейс | Полезно для зарубежных операторов и покупателей со всего мира |
| Необязательный отзыв | Линейный энкодер, разрешение ±0,001 мм | При необходимости поддерживается более точный контроль |
| Вес машины | Около 2300 кг | Указывает на тяжелую конструкцию машины |
| Размер машины | 2170×1700×1600 мм | Помогает покупателям спланировать планировку мастерской |
| Мощность | 220 В/380 В, 3 фазы, 5 кВА | Важно для планирования установки |
| Поддержка | 3-летняя гарантия точности и круглосуточная глобальная поддержка | Полезно для международных покупателей B2B |
| Большая точка завода | Общее влияние на производство | Связанная функция CK-02R |
|---|---|---|
| Медленный цикл сверления и фрезерования | Нагрузка на доставку, сверхурочные часы, узкие места производства | Двухшпиндельная конструкция повышает производительность |
| Нестабильное положение отверстия | Лом, доработка, плохое качество покрытия | Повторяемость и точность позиционирования ±0,005 мм |
| Низкое качество кромок после трассировки | Вопросы сборки и дополнительные отделочные работы | Фрезерование на станке с ЧПУ со стабильным шпинделем и станиной |
| Поломка инструмента не обнаруживается быстро | Поврежденные панели и потерянное время производства | Система обнаружения сломанного инструмента |
| Частая смена инструмента вручную | Время простоя и зависимость от оператора | 9-позиционный автоматический сменщик инструмента |
| Вибрация при высокоскоростной обработке | Износ инструмента, отклонение точности, качество грубой кромки | Гранитное основание для гашения вибрации |
| Смешанные производственные требования | Нужны отдельные станки для сверления и фрезерования | Комбинированные возможности сверления и фрезерования |
| Сложности при работе за рубежом | Стоимость обучения и проблемы со связью | Английский интерфейс и глобальная поддержка |
| Фактор производства | Одношпиндельный станок | Станок для сверления и фрезерования печатных плат с 2 шпинделями |
|---|---|---|
| Вывод обработки | Нижний | Выше для подходящих повторяющихся заданий |
| Гибкость производства | Подходит для образцов и простой работы | Лучше подходит для смешанного производства средних объемов |
| Инвестиции в оборудование | Снижение первоначальной стоимости | Выше, но продуктивнее |
| Зависимость от оператора | Выше, когда инструмент меняется часто | Понизить с автоматической обработкой инструмента |
| Возможности маршрутизации | Зависит от конструкции машины | Интегрированное бурение и маршрутизация |
| Наилучшее соответствие | Prototype, low-volume, simple boards | Mid-volume PCB factories and repeated orders |
| Z-Axis Requirement | Why It Matters in PCB Processing | |
|---|---|---|
| Accurate vertical positioning | Helps prevent over-cutting or insufficient cutting | |
| Controlled drilling depth | Important for process consistency | |
| Tool protection | Reduces risk of overload and breakage | |
| Routing quality | Helps maintain clean board edges and stable profiles | |
| Process flexibility | Supports different operations within one machine platform |
| Machine Structure Factor | Impact on PCB Production | |
|---|---|---|
| Vibration damping | Helps improve hole quality and routing edge consistency | |
| Thermal stability | Reduces accuracy drift during longer operation | |
| Heavy machine body | Supports stable high-speed motion | |
| Precision mechanical foundation | Helps maintain repeatability over time |
| Motion System Element | Production Meaning | |
|---|---|---|
| Linear guide | Supports smooth and stable axis movement | |
| Ballscrew | Converts motor motion into precise linear movement | |
| Rapid traverse speed | Reduces non-cutting movement time | |
| Repeatability | Helps the machine return to the same point consistently | |
| Positioning accuracy | Helps match programmed coordinates with actual machining | |
| Optional linear encoder | Adds higher-resolution position feedback when required |
| Spindle Feature | Why It Matters | |
|---|---|---|
| 60,000 RPM speed | Supports PCB drilling and routing with smaller tools | |
| 1.8KW power | Provides cutting strength for routing and stable machining | |
| Water cooling | Helps protect spindle performance during longer operation | |
| Dual-spindle setup | Improves throughput compared with single-spindle equipment |
| Tool Management Feature | Practical Benefit | |
|---|---|---|
| 9-position automatic tool changer | Reduces manual tool changes | |
| Tool length detection | Helps maintain correct machining depth | |
| Tool diameter detection | Helps confirm tool suitability | |
| Broken tool detection | Reduces scrap risk from undetected tool breakage | |
| Pressure foot switch | Supports safer and more controlled processing |
| Control / Drive Element | Buyer Concern | |
|---|---|---|
| CNC controller | Program execution, machine coordination, operation logic | |
| Drive system | Axis response, stability, motion reliability | |
| English interface | Operator training and overseas usability | |
| Optional encoder | Higher positioning feedback for precision requirements | |
| Supplier support | Troubleshooting, parameter adjustment, long-term maintenance |
| PCB Type | Typical Requirement | Why CK-02R Fits |
|---|---|---|
| FR4 PCB | General drilling, routing, mounting holes, edge profiles | Balanced drilling and routing capability |
| Multilayer PCB | Stable hole position and repeatable machining | ±0.005mm accuracy supports consistency |
| Aluminum PCB | Routing and processing for metal-backed boards | 1.8KW spindle power supports tougher cutting conditions |
| Industrial control board | Repeatable production and stable quality | CNC control and detection systems reduce process variation |
| LED PCB | Aluminum substrate processing and repeated panel machining | Suitable for board routing and drilling tasks |
| Small to mid-volume production | Flexible batch processing | Dual-spindle system improves efficiency without oversized investment |
| Production Need | How CK-02R Supports It | |
|---|---|---|
| Higher output than single-spindle machines | Dual spindles improve production efficiency | |
| Flexibility for drilling and routing | One machine platform handles both processes | |
| Stable accuracy | Granite base and precision motion components | |
| Lower downtime | Automatic tool change and detection systems | |
| Mixed board compatibility | FR4, multilayer, and aluminum board applications | |
| International operation | English interface and global support |
| Comparison Point | 2 Spindle PCB Drilling and Routing Machine | 4 Spindle PCB Drilling Machine |
|---|---|---|
| Main Function | Drilling + routing | Mainly high-speed drilling |
| Spindle Quantity | 2 | 4 |
| Best Use | Mid-volume mixed production | Higher-volume drilling production |
| Process Flexibility | Higher because it combines drilling and routing | More focused on drilling throughput |
| Investment Level | Usually more moderate | Usually higher |
| Typical Buyer | Factory needing balanced drilling/routing capacity | Factory with drilling bottleneck and larger volume |
| Selection Logic | Choose when flexibility and mid-volume output matter | Choose when maximum drilling output matters |
| Factor | Single-Spindle Machine | 2 Spindle PCB Drilling and Routing Machine |
|---|---|---|
| Throughput | Lower | Higher, especially for repeated jobs |
| Initial Cost | Lower | Higher than single-spindle equipment |
| Automation Level | Depends on model | Automatic tool change and detection features |
| Suitable Production | Prototype and low volume | Small-to-mid and mid-volume production |
| Drilling and Routing | May support both, but slower | Better balanced for repeated drilling/routing |
| Operator Intervention | Often higher | Lower due to tool automation |
| Long-Term Value | Good for simple jobs | Better for factories with steady orders |
| Evaluation Point | Combined 2 Spindle Drilling & Routing Machine | Separate Drilling and Routing Machines |
|---|---|---|
| Floor Space | More compact | Requires more space |
| Process Flexibility | Good for mixed production | Strong if each process has stable volume |
| Handling Time | Lower between drilling and routing | Higher due to transfer between machines |
| Scheduling | Easier for small/mid batches | More complex but scalable |
| Investment | One integrated machine | Two separate equipment investments |
| Best Fit | Mid-volume factories and mixed orders | Larger production lines with dedicated process stations |
| Quality Issue | Possible Cause | Machine Feature That Helps |
|---|---|---|
| Hole position deviation | Motion error, vibration, poor positioning | ±0.005mm accuracy and granite base |
| Rough routing edge | Tool wear, vibration, weak spindle control | 1.8KW spindle and stable machine structure |
| Tool breakage | Incorrect tool condition, overload, long use | Broken tool detection |
| Inconsistent cutting depth | Z-axis control or tool length error | Independent Z-axis and tool length detection |
| Production scrap | Delayed detection of process problems | Tool diameter and broken tool detection |
| ROI Factor | How It Affects Production | What Buyers Should Measure |
|---|---|---|
| Throughput improvement | Shortens drilling/routing cycle time | Compare current cycle time with expected dual-spindle output |
| Tool change reduction | Reduces machine idle time | Record daily manual tool-change time |
| Scrap reduction | Saves board material and labor | Review drilling/routing-related scrap records |
| Labor efficiency | Reduces operator intervention | Compare operator workload before and after upgrade |
| Delivery stability | Helps protect lead time | Track delayed orders caused by machining bottlenecks |
| Process flexibility | Handles different PCB types | Review monthly board variety |
| Floor space efficiency | Combines drilling and routing | Compare one integrated machine vs separate equipment |
| Maintenance and support | Reduces long-term downtime risk | Review warranty, spare parts, and supplier response |
| Evaluation Area | Questions to Ask Supplier | Why It Matters |
|---|---|---|
| Spindle System | What is the spindle speed, power, cooling method, and service life? | Determines cutting performance and durability |
| Spindle Quantity | Is two-spindle capacity enough for our order volume? | Prevents underbuying or overbuying |
| Z-Axis Design | Are the spindles independently controlled? | Affects process flexibility |
| Work Area | Does the machine fit our standard PCB panel sizes? | Prevents production mismatch |
| Tool Range | What drilling and routing tool diameters are supported? | Ensures compatibility with product designs |
| Tool Changer | How many tool positions are available? | Affects downtime and job complexity |
| Detection Systems | Does the machine detect broken tools and tool dimensions? | Reduces scrap risk |
| Accuracy | What repeatability and positioning accuracy can the machine maintain? | Affects hole and routing quality |
| CNC System | Which controller is used and what languages are supported? | Affects operation and training |
| Service | What warranty and global support are available? | Important for overseas buyers |
| Sample Test | Can the supplier process buyer samples before order? | Verifies real performance |
| ROI | Can the supplier help compare current and expected production output? | Supports business decision-making |
| Factory Situation | CK-02R Fit | |
|---|---|---|
| You process FR4, multilayer, or aluminum PCB boards | Strong fit | |
| You need both drilling and routing | Strong fit | |
| You want higher output than single-spindle machines | Strong fit | |
| You handle mid-volume or mixed-batch orders | Strong fit | |
| You need automatic tool change and detection | Strong fit | |
| You only need very low-volume prototyping | May be more than necessary | |
| You need the highest possible drilling throughput | Consider a 4-spindle drilling machine | |
| You already have separate high-capacity routing and drilling lines | Compare workflow carefully |
| Production Step | Role of Drilling / Routing Machine | |
|---|---|---|
| Design preparation | Receives machining coordinates and process requirements | |
| Panel setup | PCB panels are positioned and fixed | |
| Tool preparation | Required drilling and routing tools are loaded | |
| Drilling | Holes are created according to CNC program | |
| Routing | Board outline, slots, or contours are machined | |
| Detection | Tool condition and machining stability are monitored | |
| Inspection | Board holes and edges are checked | |
| Downstream process | Boards continue to plating, finishing, inspection, or assembly-related workflow |
| Scenario | Buyer Need | Why CK-02R Is Relevant |
|---|---|---|
| Mid-volume PCB factory | Increase output without buying oversized equipment | Dual-spindle throughput improvement |
| Prototype-to-batch transition | Move from samples to repeat orders | Balanced flexibility and efficiency |
| Aluminum PCB processing | Handle LED and power boards | Routing capability and spindle power |
| Mixed FR4 and multilayer orders | Process different board types | CNC flexibility and stable accuracy |
| Export-oriented factory | Improve reliability and delivery confidence | English interface and global support |
| Equipment upgrade project | Replace older single-spindle machines | Better automation and detection |
| Mistake | Why It Creates Risk | Better Approach |
|---|---|---|
| Buying only by lowest price | May lead to poor stability or weak support | Compare total cost and production impact |
| Ignoring tool change time | Manual changes reduce real output | Evaluate automatic tool changer capacity |
| Focusing only on spindle speed | Speed without stability may reduce quality | Check base, guide rails, ballscrews, and accuracy |
| Not testing real samples | Catalog specs may not reflect actual jobs | Request sample processing |
| Overbuying capacity | Higher investment may not improve ROI | Match machine to order volume |
| Underbuying capacity | Bottleneck remains after purchase | Calculate future order growth |
| Ignoring service support | Downtime becomes expensive | Confirm warranty, response time, and spare parts |