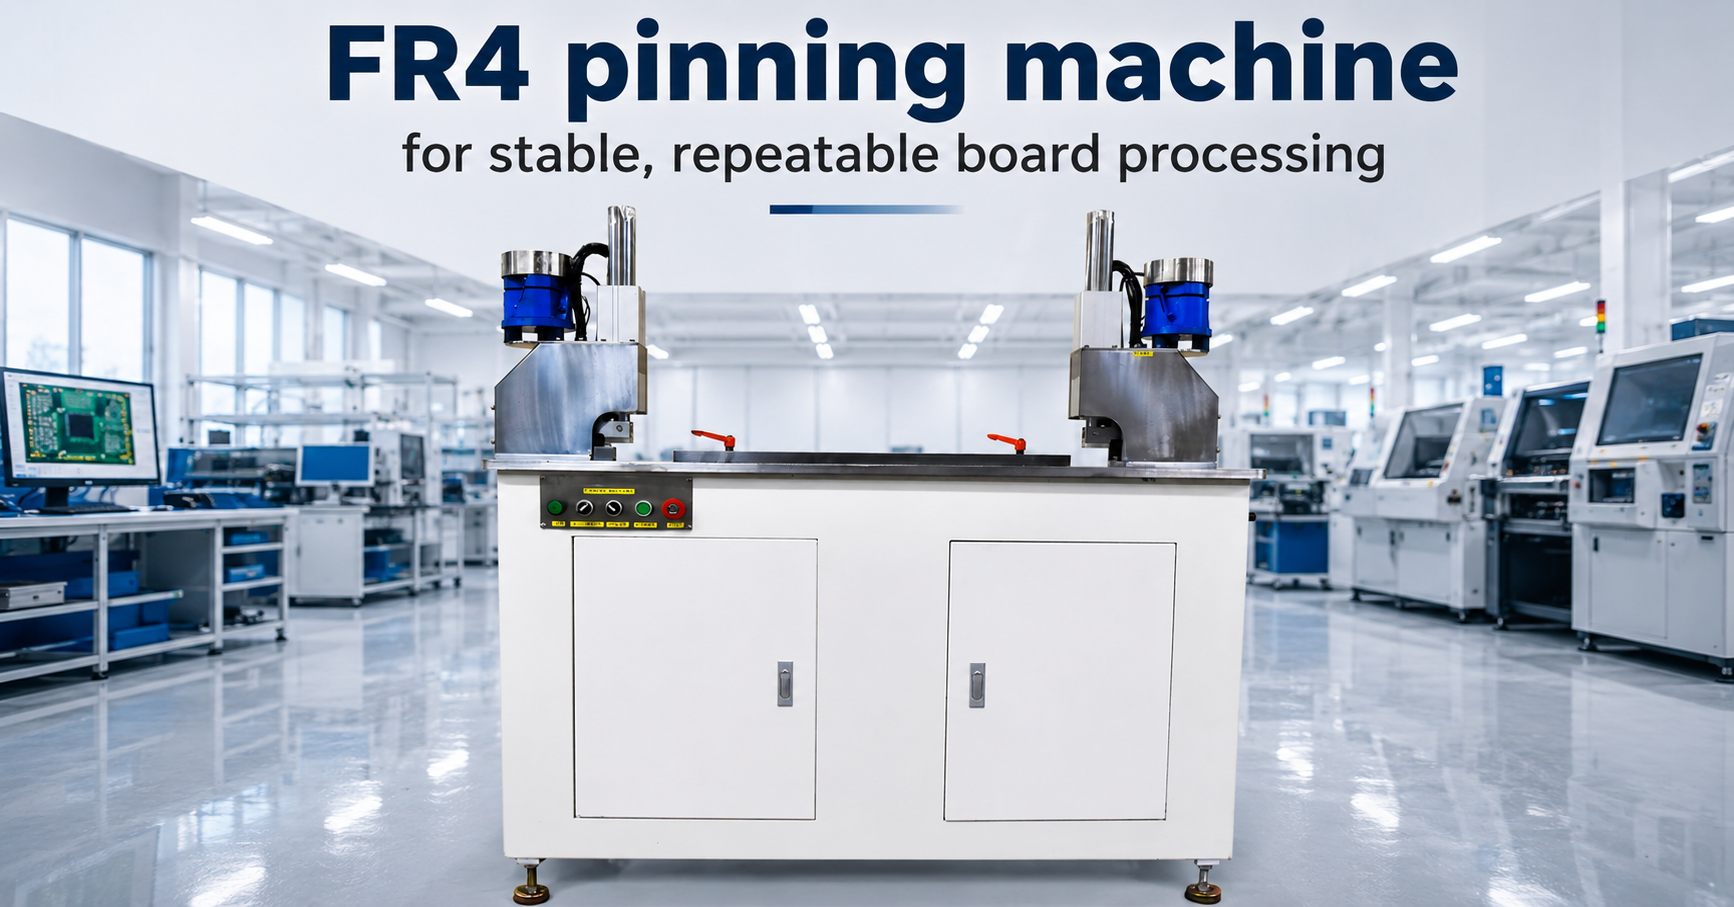
Фрезерный станок для поверхностного монтажа печатных плат: практическое руководство по выбору автоматизированного оборудования для разделения печатных плат.
Фрезерный станок для поверхностного монтажа (SMT) часто приобретается для решения одной конкретной производственной задачи: более равномерного разделения панелей печатных плат с меньшими трудозатратами и лучшим контролем траектории резки. На многих заводах по производству электроники разделение панелей — это не просто этап финишной обработки. Оно может влиять на качество кромок платы, напряжение компонентов, безопасность оператора, последующий контроль качества и надежность конечного продукта. По мере роста объемов производства панелей или усложнения конструкции плат ручное разделение, простой V-образный разрез или неравномерная трассировка могут стать скрытым центром затрат.
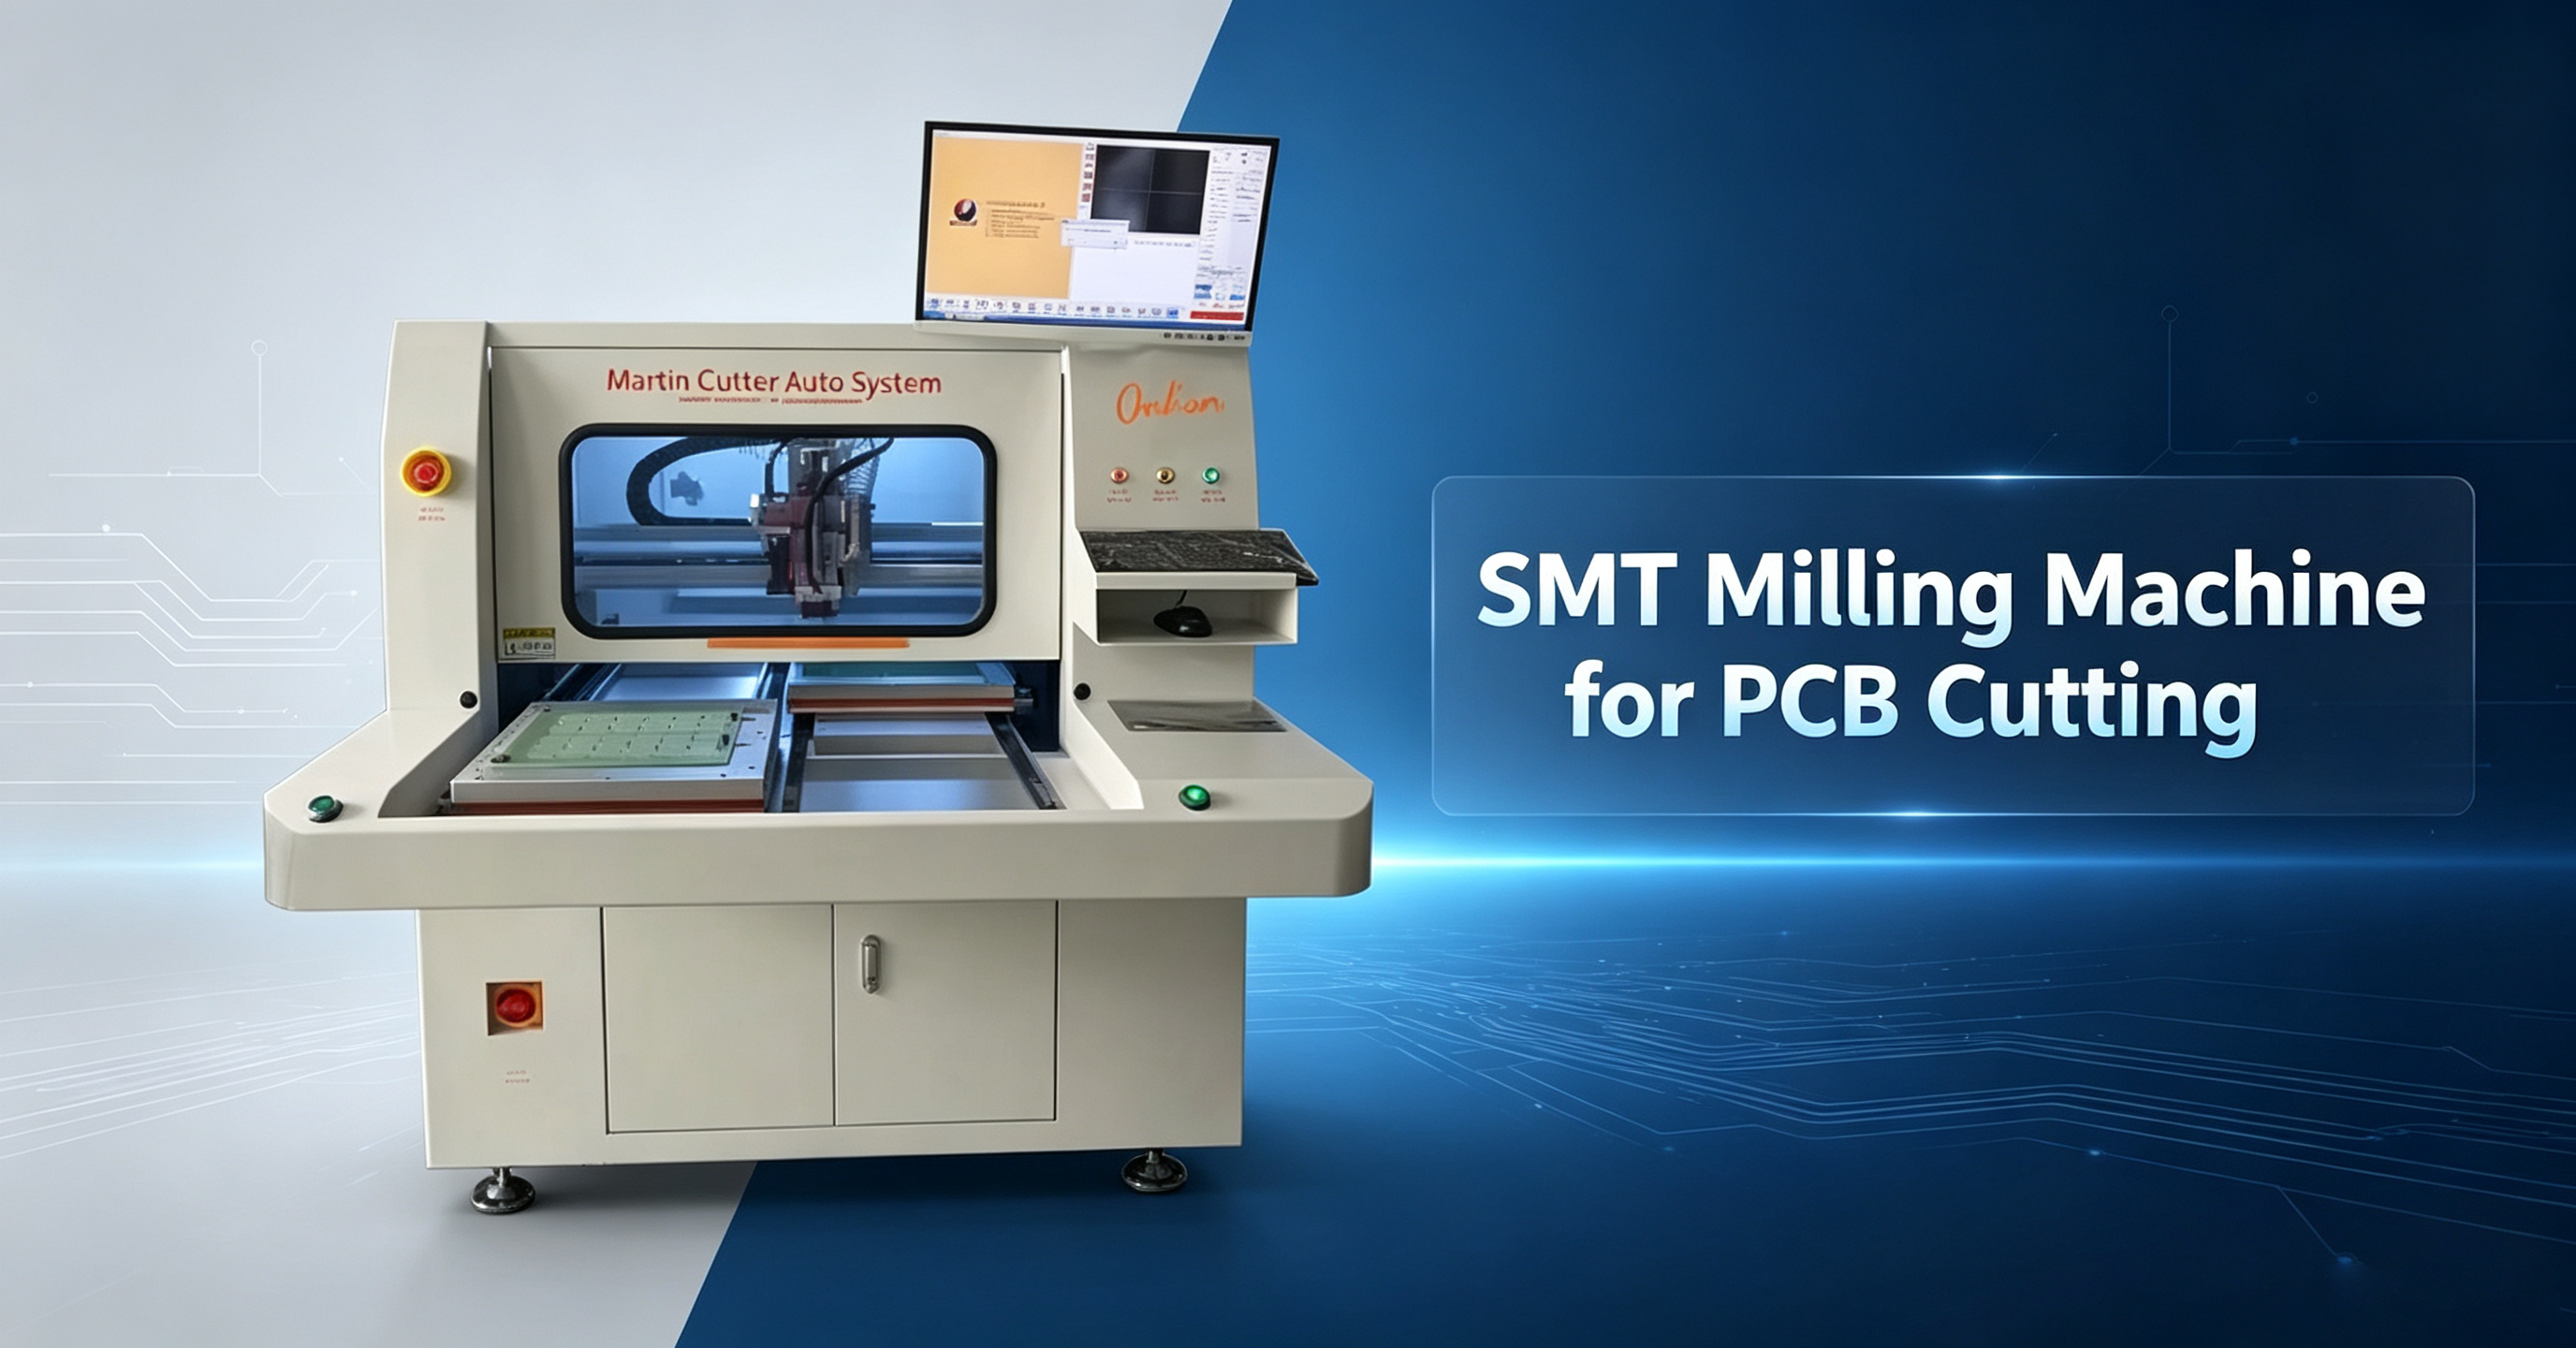
На странице продукта Chikin CNC станок представлен как фрезерный станок для поверхностного монтажа (SMT) с контролируемой резкой печатных плат, закрытой рабочей зоной, управлением с монитора, аварийной остановкой и плоской платформой для зажима. На изображении с техническими характеристиками модель обозначена как CK-MCAS и указаны ключевые данные, такие как скорость вращения шпинделя 8000-10000 об/мин, позиционирование штифтов, тайваньские направляющие и шариковинтовые компоненты, сервосистема DELTA, управление движением PIC, регулируемая скорость резки от 1 до 35 м/мин и максимальный размер обрабатываемой детали 1250 мм x 630 мм x 3,2 мм.
В этой статье объясняется, что означают эти характеристики для отдела закупок, как автоматический станок для резки печатных плат вписывается в среду поверхностного монтажа и что покупатели должны проверить перед размещением заказа. Цель состоит не в том, чтобы преувеличивать возможности станка. Она призвана помочь инженерам-технологам, менеджерам по закупкам и владельцам заводов задавать правильные вопросы перед выбором станка для резки печатных плат.
Почему резка печатных плат становится проблемой в производстве
Процесс разделения печатных плат на отдельные компоненты кажется простым издалека: готовая панель разделяется на отдельные платы. На практике же этот процесс очень сложен. Плата может содержать компоненты, установленные близко к краю, узкие отламывающиеся контакты, плотные медные участки, нестандартные формы, тонкие материалы или хрупкие паяные соединения. Если метод разделения создает слишком большое механическое напряжение, это может привести к трещинам, заусенцам по краям, усталости паяных соединений, наклону компонентов или косметическим дефектам.
Ручное разделение может быть приемлемым для мелкосерийного производства прототипов, но оно во многом зависит от оператора. Один рабочий может выполнить плавное движение, в то время как другой может слишком резко согнуть панель. Даже если дефекты не видны сразу, напряжение может снизить уверенность в процессе сборки. В крупносерийном производстве управлять такими отклонениями становится сложно.
Управляемый фрезерный станок для поверхностного монтажа решает эту проблему по-другому. Вместо того чтобы полагаться на изгиб или ручное усилие, он использует заданную траекторию резки и контролируемое движение. Плата позиционируется на зажимном столе, инструмент следует по запрограммированному маршруту, и станок повторяет процесс цикл за циклом. Для покупателей важен не только вопрос о том, может ли станок резать материал печатной платы. Более практичный вопрос заключается в том, может ли он резать материал, соответствующий конкретному формату панели, толщине, остаточному слою, отверстиям для инструмента и требованиям к качеству кромок.
Как работает фрезерный станок для поверхностного монтажа при резке печатных плат
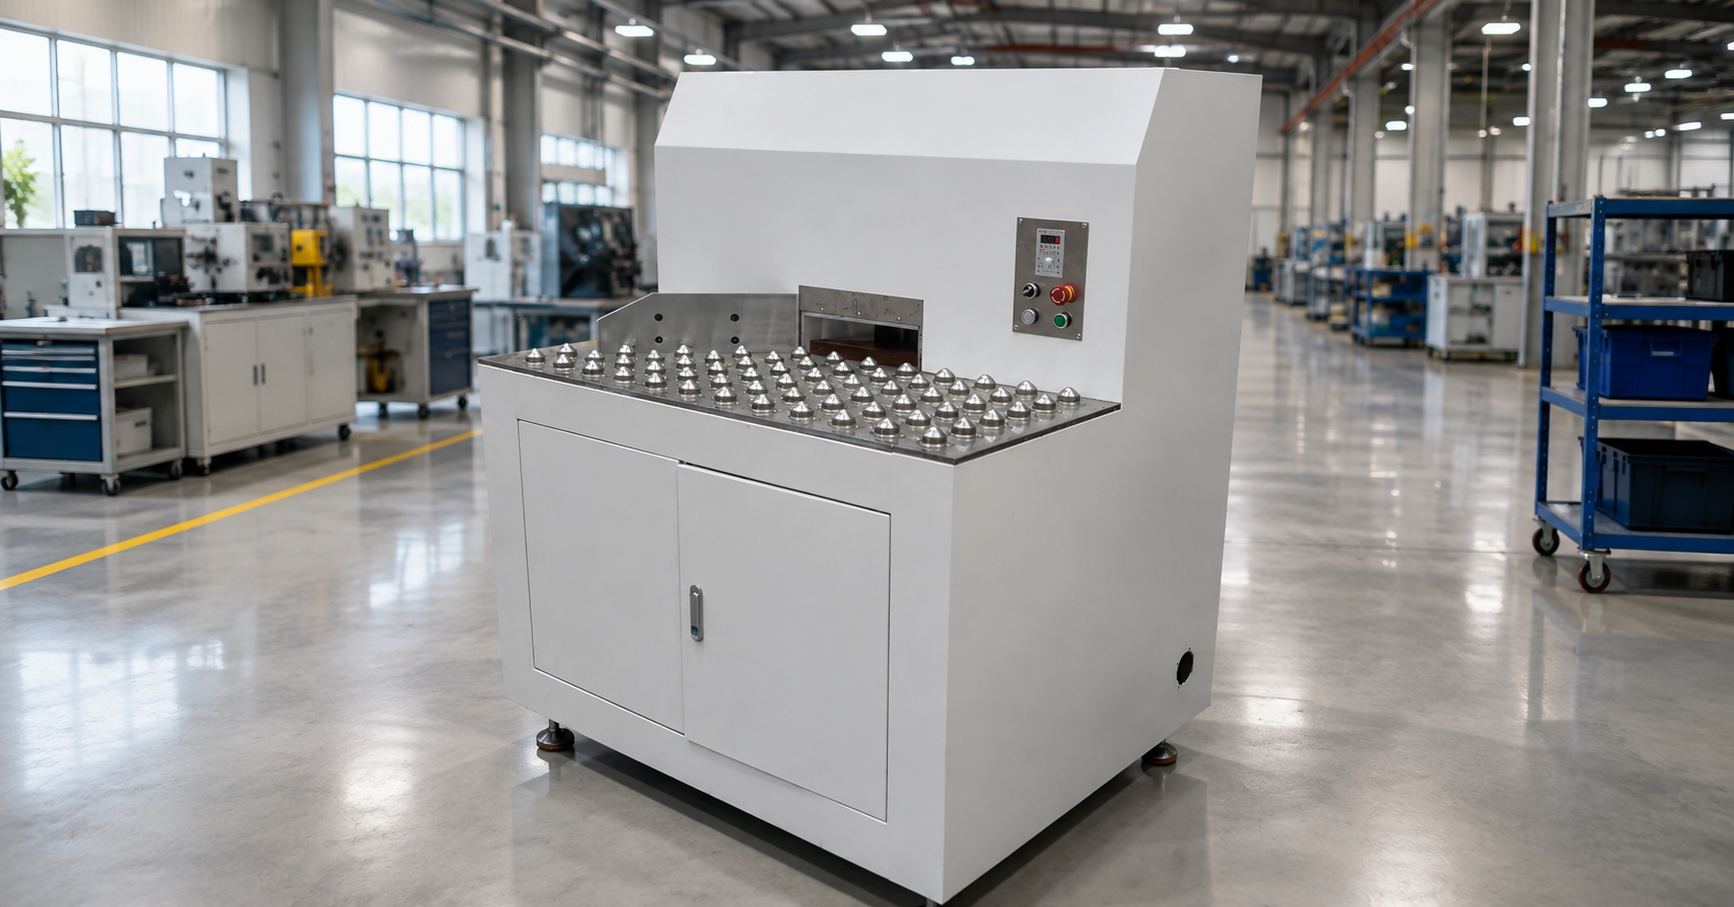
На странице описания продукта представлена компоновка станка с закрытым корпусом, монитором, органами управления оператора и внутренней зоной резки. В таблице технических характеристик указана скорость вращения шпинделя 8000-10000 об/мин, что указывает на роторный процесс резки, а не на чисто статический процесс с использованием лезвия. В станке используется штифтовое позиционирование, что обычно означает, что панель печатной платы позиционируется с помощью опорных отверстий или отверстий для инструмента на зажимном приспособлении. Это важно, поскольку повторяемое позиционирование является одним из главных отличий контролируемого отделения панелей от ручного отделения.
В спецификации CK-MCAS указаны один верхний и один нижний резец. На практике покупателям следует уточнить, как верхний и нижний инструменты взаимодействуют с печатной платой, какая геометрия резца рекомендуется и как контролируется износ инструмента. В таблице также указаны минимальная остаточная толщина 0,1 мм, минимальный размер обработки 105 мм x 105 мм x 0,4 мм и максимальный размер обработки 1250 мм x 630 мм x 3,2 мм. Эти цифры важны, поскольку толщина платы и размер панели определяют, сможет ли система справиться с текущим проектом и будущими семействами продуктов.
Подвижная платформа также играет центральную роль в производительности. Указанные направляющие по осям X, Y и Z произведены в Тайване, а шариковинтовые передачи также имеют тайваньское происхождение. Скорость быстрого перемещения по осям X/Y составляет 0-40 м/мин, а по оси Z — 25 м/мин. Это технические характеристики перемещения, а не прямые гарантии производительности готовой продукции. Фактическое время цикла зависит от длины резки, материала, нагрузки на зажимное устройство, диаметра инструмента, ускорения, рабочего процесса оператора и этапов контроля.
Основные характеристики, с которыми должны ознакомиться покупатели.
| Элемент | Спецификация CK-MCAS | Почему это важно для покупателей |
|---|---|---|
| Расположение режущего инструмента | Верхний и нижний режущий инструмент | Помогает покупателям понять механику резки и настройку инструмента. |
| Режим позиционирования | режим ПИН-кода | Обеспечивает повторяемое позиционирование панели при наличии отверстий для инструмента. |
| Скорость вращения шпинделя | 8000-10000 об/мин | Имеет отношение к качеству резки, скорости подачи и подбору инструмента/материала. |
| Охлаждение режущего инструмента | Водяное охлаждение | Помогает регулировать температуру во время резки и поддерживает стабильность процесса. |
| Направляющая для осей X/Y/Z | Тайвань | Указывает категорию оборудования для управления движением, что полезно для обсуждения вопросов технического обслуживания. |
| Шариковый винт осей X/Y/Z | Тайвань | Влияет на позиционирование, устойчивость движения и планирование обслуживания. |
| X/Y быстрая скорость | 0-40 м/мин | Полезен для оценки нерезочных движений и потенциала цикла. |
| Z быстрая скорость | 25 м/мин | Важно для вертикального подхода и движения назад. |
| Индикатор хода обработки | ±0,05 мм | Покупателям следует уточнить, относится ли это к точности, воспроизводимости или отображению на дисплее. |
| Материалы машины | Гранит | Может обеспечивать вибростойкость и стабильность размеров. |
| Сервосистема | ДЕЛЬТА | Известный компонент промышленного управления, полезный для планирования запасных частей. |
| система ЧПУ | Управление движением с помощью микроконтроллера PIC | Покупателям следует проверить совместимость программного обеспечения и файлов. |
| Интерфейс управления | Китайский / Английский | Важно для международной подготовки операторов. |
| Пневматический цилиндр | СМК | Марка пневматических компонентов, имеющая значение для надежности и поставок. |
| Электромагнитный клапан | СМК | Помогает командам по техническому обслуживанию определить каналы замены. |
| Максимальный размер обработки | 1250 x 630 x 3,2 мм | Определяет верхний диапазон совместимых размеров панелей. |
| Минимальный размер обработки | 105 x 105 x 0,4 мм | Определяет нижний диапазон совместимых заготовок. |
| Минимальная оставшаяся толщина | 0,1 мм | Важно для стратегий обрезки с выступом, перемычкой и частичной глубиной. |
| Минимальное расстояние каждого разреза | 15 мм | Влияет на возможность компоновки при проектировании конструкций с плотной компоновкой панелей. |
| Снизьте скорость | 1-35 м/мин, регулируемая скорость | Поддерживает настройку материала, толщины и качества кромки. |
| Минимальное расстояние до отверстия штифта | 6 мм | Относится к разметке отверстий для инструмента и траектории трассы. |
| Давление воздуха | 0,5 МПа | Необходимо обеспечить соответствие заводской системе подачи сжатого воздуха. |
| 强度 | 5 кВт | Необходимо для планирования электромонтажных работ. |
| Источник питания | переменный ток 220 В | Напряжение и электрические стандарты объекта должны соответствовать требованиям. |
| Размеры машины | Д2070 x Ш2020 x В1600 мм | Полезно для планировки помещений и планирования монтажа. |
| Вес нетто | 3400 кг | Важно для погрузки, разгрузки и такелажных работ на полу. |
| Технические характеристики инструмента | 120 x 25,4 x 2,0 x 20T, 30T | Покупателям следует уточнить тип режущего инструмента, срок его службы и стоимость замены. |
Разделение печатных плат с помощью фрезерного станка для поверхностного монтажа против ручного разделения печатных плат
Ручная сепарация имеет одно преимущество: низкие первоначальные инвестиции. Для прототипов или небольших партий она может быть достаточной. Однако затраты на ручную сепарацию редко ограничиваются только оплатой труда. Они также включают в себя нестабильное качество кромок, утомляемость оператора, более низкую воспроизводимость, возможное изгибание печатной платы и более слабую прослеживаемость процесса.
Фрезерный станок для поверхностного монтажа (SMT) больше подходит в случаях, когда необходимо многократно разделять одну и ту же панель, когда кромка платы имеет важное функциональное значение или когда компоненты расположены достаточно близко к зоне разделения, что делает неконтролируемый изгиб рискованным. Однако он не решает автоматически все проблемы, связанные с разделением панелей. Если конструкция панели несовершенна, если отсутствуют контрольные или инструментальные отверстия, или если компоненты расположены слишком близко к траектории резки, станок все равно требует правильной конструкции оснастки и проверки технологического процесса.
Для объективного сравнения следует учитывать следующие моменты:
| Фактор отбора | Ручное разделение | Фрезерный станок для поверхностного монтажа |
|---|---|---|
| Первоначальная стоимость | Ниже | Выше |
| Зависимость оператора | 高 | Ниже после настройки |
| Повторяемость | Переменная | Более стабильное расписание и программа матчей. |
| Подходит для больших объемов | Ограниченный | Лучше подходит для серийного производства. |
| контроль напряжения на плате | Часто слабее | Как правило, лучше, когда траектория резки контролируется. |
| Документация процесса | Обычно ограниченный | Может быть привязано к запрограммированным маршрутам и записям настроек. |
| Требования к оборудованию | 极低 | Важно для стабильных результатов |
| Обслуживание | Низкие затраты на техническое обслуживание оборудования. | Требуется проверка инструмента, шпинделя, механизма перемещения, а также системы подачи воздуха и охлаждения. |
Для закупочных команд решение должно основываться на общей себестоимости производства, а не только на цене покупки. Если линия производит дорогостоящие узлы или работает в обычном режиме, то затраты на брак, доработку и нестабильную работу операторов могут оправдать автоматизацию быстрее, чем ожидалось.
Безопасность и контроль рисков при работе с оборудованием для резки печатных плат.
Оборудование для резки печатных плат содержит подвижные оси, вращающиеся инструменты, острые режущие элементы, стружку или пыль, а также создает риски защемления. На странице товара показана закрытая конструкция станка и элементы управления аварийной остановкой, что имеет отношение к промышленному применению. Тем не менее, безопасность нельзя оценивать только по внешнему виду. Покупателям следует запросить подробную информацию о блокировках корпуса, конструкции цепи аварийной остановки, дверцах доступа, защитных ограждениях, режимах технического обслуживания, системах пыле- или стружкоудаления, а также о документации, соответствующей местным требованиям.
Для контекста, правила OSHA по защите оборудования гласят, что защитные ограждения должны защищать операторов от таких опасностей, как рабочая зона, вращающиеся детали, летящая стружка и искры. OSHA также определяет фрезерные станки как оборудование, для которого обычно требуется защита рабочей зоны. ISO 12100:2010 содержит общие принципы безопасности оборудования, включая оценку рисков и снижение рисков на протяжении всего жизненного цикла машины. Эти ссылки не доказывают соответствие какой-либо конкретной машины требованиям, но они помогают покупателям правильно формулировать вопросы безопасности.
На практике, при совершении закупок, следует запрашивать у поставщика следующую информацию:
- Пояснение к системам защиты и блокировки
- Схема аварийной остановки
- Поведение при открытии двери во время работы
- Процедура доступа для технического обслуживания
- Необходимые средства индивидуальной защиты
- Метод контроля пыли, стружки или мусора
- Документация по электротехнической и пневматической безопасности
- Требования к установке и обучению операторов
Покупателю следует избегать рассмотрения функций безопасности как дополнительных опций. Если оборудование будет установлено в США, Европейском Союзе, Юго-Восточной Азии или на другом регулируемом рынке, перед покупкой необходимо проверить местные требования к безопасности на рабочем месте.
Где этот автоматический резак для печатных плат в линии поверхностного монтажа?
Автоматический резак для печатных плат обычно используется после этапов сборки и контроля качества, когда панель необходимо разделить на отдельные платы. Точное место разреза зависит от технологического процесса на заводе. Некоторые производители разрезают после оплавления припоя и контроля качества. Другие разрезают после функционального тестирования или после выборочного нанесения покрытия, в зависимости от конструкции платы и рисков при обращении с ней.
Станок CK-MCAS имеет большой максимальный размер обрабатываемой детали, что может подойти предприятиям, работающим с панелями больших форматов или с различными семействами продукции. Габариты станка 2070 мм x 2020 мм x 1600 мм и собственный вес 3400 кг означают, что его следует планировать как стационарное производственное оборудование, а не как небольшой настольный прибор. Предприятиям следует учитывать маршрут разгрузки, вместимость цеха, наличие сжатого воздуха, электроснабжение, схему вытяжной вентиляции или пылеудаления, а также доступ оператора.
Китайско-английский интерфейс важен для международных покупателей, поскольку его удобство для операторов часто недооценивается. Машина может обладать высокими механическими характеристиками, но если операторы не понимают сигналы тревоги, экраны настройки или подсказки по техническому обслуживанию, производительность будет снижена. Перед покупкой запросите скриншоты интерфейса, видео работы, примеры сигналов тревоги и учебные материалы.
Сценарии применения резки печатных плат
Этот станок для резки печатных плат наиболее актуален для производителей, которым необходимо контролируемое разделение панелей печатных плат или аналогичных плоских материалов. Исходя из описания продукта и технических характеристик, вероятные сценарии применения включают:
- Производственные линии поверхностного монтажа, требующие многократной резки печатных плат.
- Сборка печатных плат, где ручное разделение создает неприемлемое напряжение.
- Панели средних и больших размеров в пределах указанного диапазона обработки.
- Заводы, нуждающиеся в поддержке при работе на китайском/английском языках.
- Производственные ячейки, требующие охраняемой зоны резки.
- Платы, которые можно позиционировать с помощью штыревых зажимов.
- Семейства изделий, в которых регулировка скорости резки полезна для настройки процесса.
Однако покупателям следует проверять пригодность с помощью образцов. Одного названия категории станка недостаточно. Перед началом серийного производства отправьте поставщику реальные чертежи панелей, сведения о материалах, толщине платы, информацию о недопустимых компонентах и требования к трассе резки. Пробный рез образца позволит гораздо лучше, чем брошюра, оценить качество кромки, уровень заусенцев, стабильность оснастки, время цикла и износ инструмента.
Как выбрать подходящий фрезерный станок для поверхностного монтажа (SMT)
Начинайте с панели управления, а не с оборудования. Наилучшие характеристики — это те, которые соответствуют реальным потребностям покупателя. Перед запросом коммерческого предложения отдел закупок должен собрать следующую информацию:
| Мнение покупателя | Почему это нужно поставщику |
|---|---|
| длина, ширина и толщина панели | Подтверждает, соответствует ли панель диапазону обработки. |
| Наименьший размер доски | Проверяет совместимость с минимальным размером обработки. |
| Тип материала | Влияет на выбор режущего инструмента, скорость, количество пыли и качество кромки. |
| расположение отверстия для инструмента | Определяет, целесообразно ли позиционирование штифтов. |
| Схема контура разреза | Позволяет проводить оценку целесообразности маршрута. |
| Зазор между компонентом и линией разреза | Снижает риск столкновения инструментов или повреждения от перенапряжения. |
| Требования к оставшейся толщине | Подтверждает, является ли актуальной минимальная остаточная толщина 0,1 мм. |
| Объём производства | Помогает оценить проектирование осветительных приборов и уровень автоматизации. |
| Требуемое качество кромки | Определяет параметры процесса и выбор инструмента. |
| Заводское напряжение и подача воздуха | Подтверждает совместимость с переменным напряжением 220 В и давлением воздуха 0,5 МПа. |
| Языковые требования | Подтверждает использование китайско-английского интерфейса оператора. |
| Требования к документации по технике безопасности | Оказывает поддержку при импорте, установке и подготовке к аудиту. |
Покупателям также следует поинтересоваться, поддерживает ли система форматы файлов, используемые их инженерной командой. Если система ЧПУ требует ручного программирования, в то время как завод ожидает прямого импорта данных из CAD/CAM, это может замедлить производство. Также следует поинтересоваться, как станок хранит программы, можно ли контролировать уровни доступа и можно ли создавать резервные копии данных настройки.
Факторы, влияющие на стоимость, помимо цены покупки.
На странице товара не указана подтвержденная продажная цена, поэтому любое серьезное предложение должно основываться на конфигурации и области применения. Для принятия реального решения о закупке следует учитывать общую стоимость владения, а не только цену самого оборудования.
Важные факторы, влияющие на стоимость, включают расход режущего инструмента, конструкцию оснастки, обучение персонала, запасные части, доставку, монтаж, подготовку электрооборудования, подготовку сжатого воздуха, техническое обслуживание системы охлаждения, риск простоя и послепродажное обслуживание. Для станка весом 3400 кг также требуется надлежащее планирование логистики. Необходимо заранее проверить такелаж, разгрузку, ширину входа на завод и нагрузку на пол.
Время цикла также следует оценивать реалистично. Высокая скорость 0-40 м/мин не означает, что станок сможет обработать каждую доску с такой скоростью. Фактическая скорость резки регулируется в диапазоне от 1 до 35 м/мин, и правильная настройка зависит от материала, инструмента, требуемого качества кромки, температуры и стабильности. Более медленная резка может быть предпочтительнее, если она уменьшает образование заусенцев, износ инструмента или напряжение в доске.
Контроль качества перед массовым производством
Перед утверждением SMT-фрезерного станка для производства покупатели должны провести структурированную процедуру валидации. Первый этап — проверка размеров: необходимо убедиться, что отделенная плата соответствует требованиям к допускам по краям. Второй этап — визуальный осмотр: необходимо проверить наличие заусенцев, расслоений, царапин, следов от инструмента или поврежденной паяльной маски вблизи места среза. Третий этап — функциональная проверка: необходимо убедиться, что никакие компоненты, паяные соединения или дорожки не затронуты процессом.
Если плата будет использоваться в автомобильной, медицинской, промышленной, аэрокосмической или высоконадежной электронике, требования к валидации должны быть более строгими. Стандарты проектирования IPC, такие как IPC-2221 и связанные с ним стандарты проектирования печатных плат IPC, являются полезными ориентирами для дисциплины проектирования печатных плат и подхода к технологичности производства. Они не заменяют собственные технические характеристики продукта, предоставленные покупателем, но подтверждают необходимость комплексного подхода к проектированию, конструкции платы и метода производства.
Практический контрольный список для проверки включает в себя:
- точность маршрута
- отделка кромки
- уровень жернова
- Деформация доски после резки
- Зазор между компонентами
- Повторяемость приспособления
- Время цикла
- Износ инструмента при многократном использовании панелей
- Время погрузки и разгрузки оператором
- Соблюдение правил техники безопасности во время нормальной и нештатной эксплуатации.
- Доступ для технического обслуживания
- Наличие запасных режущих элементов
Часто задаваемые вопросы о закупках для покупателей
1. Какое основное ключевое слово относится к товарной категории данного оборудования?
Данный продукт лучше всего описать как фрезерный станок для поверхностного монтажа (SMT) при резке печатных плат. В зависимости от целей поиска покупателя и производственных условий его также можно описать как автоматический резак для печатных плат, станок для резки печатных плат, автоматический сепаратор печатных плат или станок для разделения печатных плат.
2. Какой номер модели?
В таблице технических характеристик модель указана как CK-MCAS.
3. Какой диапазон размеров печатных плат он может обрабатывать?
Указанный максимальный размер обрабатываемой детали составляет 1250 мм x 630 мм x 3,2 мм. Указанный минимальный размер обрабатываемой детали составляет 105 мм x 105 мм x 0,4 мм. Покупателям следует перед заказом подтвердить полезную площадь зажимного приспособления, зазор между зажимом и фактическую геометрию изделия.
4. Какова скорость вращения шпинделя на этом станке?
В таблице технических характеристик указана скорость вращения шпинделя 8000-10000 об/мин. Подходящая для производства скорость должна быть подтверждена испытаниями материала и образцов при резке.
5. Какой метод позиционирования используется?
В станке используется позиционирование в режиме штифтов. Покупателям следует убедиться, что их печатные платы имеют подходящие отверстия для инструмента и что минимальное расстояние от линии резки до отверстия для штифта соответствует заявленному требованию в 6 мм.
6. Какова скорость резки?
Скорость резки регулируется в диапазоне от 1 до 35 м/мин. Фактическую скорость производства следует выбирать, исходя из качества кромки, материала, срока службы инструмента и стабильности процесса.
7. Какое электропитание и подача воздуха необходимы?
В таблице указаны мощность 5 кВт, напряжение питания 220 В переменного тока и давление воздуха 0,5 МПа. Перед покупкой необходимо уточнить местное напряжение, стандарт вилки, качество сжатого воздуха и требования к установке.
8. Подходит ли данное устройство для всех типов печатных плат?
Не автоматически. Указанное применение — резка материала для печатных плат, но реальная пригодность зависит от толщины платы, размера панели, расположения отверстий для инструмента, зазора между компонентами, траектории резки, расположения медных контактов вблизи края и требуемого качества кромки. Рекомендуется провести тестирование образцов.
9. Какие вопросы следует задать поставщику перед покупкой?
Запросите видео с примером резки аналогичного материала, предложение по оснастке, тип режущего инструмента, оценку срока службы инструмента, список запасных частей, описание рабочего процесса в программном обеспечении, документацию по технике безопасности, руководство по установке, план обучения, условия гарантии и время ответа послепродажного обслуживания.
10. Может ли она поддерживать международных операторов?
Интерфейс управления указан как китайский/английский, что удобно для международных предприятий. Покупателям следует запросить скриншоты или демонстрацию, чтобы убедиться в удобстве использования интерфейса операторами.
Заключение: Практичный выбор фрезерного станка для поверхностного монтажа начинается с панели.
Фрезерный станок для поверхностного монтажа может стать выгодным вложением, когда качество резки печатных плат, повторяемость и управляемость оператора важнее, чем минимальная первоначальная стоимость оборудования. Спецификация CK-MCAS описывает закрытую напольную платформу для резки печатных плат с позиционированием штифтов, скоростью вращения шпинделя 8000-10000 об/мин, сервосистемой DELTA, управлением движением на основе микроконтроллера PIC, регулируемой скоростью резки 1-35 м/мин и большим максимальным размером обработки 1250 мм x 630 мм x 3,2 мм.
Для покупателей следующий шаг — это не просто вопрос: «Сколько стоит станок?». Лучше спросить: «Сможет ли этот станок обработать мою реальную панель с требуемым уровнем качества, со стабильным временем цикла и безопасной работой?» Если вы можете предоставить чертежи панели, толщину платы, материал, расположение отверстий для инструмента, траекторию резки и целевой объем производства, компания Chikin CNC поможет оценить, подходит ли этот фрезерный станок для поверхностного монтажа для вашего процесса резки печатных плат.