貴金属レーザー切断機とは?最適な機種の選び方
貴金属レーザー切断機
は、集束レーザーエネルギーとプログラムされた加工経路を用いて、貴重な金属材料を精密な形状に切断するために設計された産業機器です。宝飾品部品、薄い貴金属板、装飾模様、特注アクセサリー、その他の精密金属部品の加工に広く利用されています。宝飾品メーカーにとって、最大の利点は複雑なデザインを切断できることだけではありません。機械工具に伴う物理的な切断力なしに、繰り返し加工可能な部品を製造できる可能性こそが、その真価を発揮します。
しかし、レーザー切断には、特に高価な材料を加工する際に重要な課題も伴います。
金や銀は、特定のレーザー波長において高い光反射率を示すことがあります。
熱伝導率、合金組成、厚み、表面状態も、材料へのエネルギーの伝達方法や切断の進行に影響を与えます。不適切なプロセスでは、切断幅の過大、溶融、エッジバリ、変色、不完全な分離、または不必要な材料損失が発生する可能性があります。
そのため、最高の貴金属レーザー切断機は、必ずしもレーザー出力が最も高い、または購入価格が最も低い機械ではありません。
材料消費量、加工時間、作業者の安全性、および総製造コストを管理しながら、許容できる部品を繰り返し生産できるシステムです。
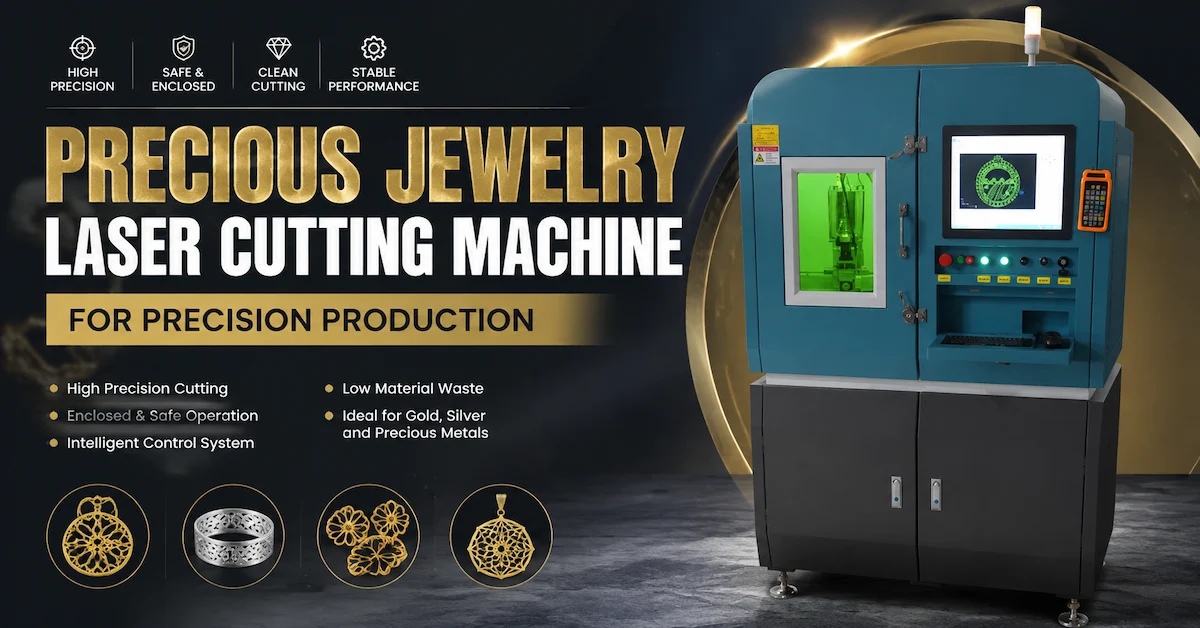
CHIKIN CNCは、精密なジュエリーおよび貴金属加工を検討している購入者向けに、専用の貴金属ジュエリー用レーザー切断機を提供しています。機器。
このガイドでは、機械への投資前に技術要件を評価する方法、テストすべき項目、重要な仕様、サプライヤーの比較方法などについて説明します。
クイックアンサー:貴金属レーザー切断機を購入する際に最も重要なこととは?
金、銀、プラチナ合金、その他の貴金属を加工するメーカーにとって、機器選定プロセスでは6つの要素が重要になります。
-
材料適合性: 特定の金属グレード、合金組成、および厚さ。
-
切断品質: 切断幅、寸法精度、エッジバリ、溶融、酸化、熱影響部を評価します。
-
材料利用率: ネスティング効率、再利用可能な端材、回収可能な残渣、および未計上の金属損失を計算します。
-
生産能力: 最大切断速度に頼るのではなく、1時間あたりの実際の適合部品数を測定します。
-
安全性と封じ込め: 筐体、レーザーインターロック、抽出、微粒子収集、および回収手順を検査します。
-
サプライヤー検証: 代表的なサンプル切断、文書化された技術構成、および合意された受入を要求します。基準。
これらの要素を評価せずに機器を購入するジュエリーメーカーは、許容できる切断速度を達成できるかもしれませんが、材料の利用効率の悪さ、過剰な研磨、または品質のばらつきによって損失を被る可能性があります。
最も効果的な購入プロセスは、実際の製造図面と加工する金属の代表的なサンプルから始まります。
貴金属レーザー切断は、通常の板金切断と何が違うのでしょうか?
金、銀、プラチナ、パラジウム、およびそれらの合金は、互換性のある材料ではありません。
それらの物理的および光学的特性はレーザー加工に影響を与え、経済的価値があるため、材料の計算は非常に重要になります。
光学的反射率
一部の貴金属は、一般的に使用される工業用波長において、入射レーザーエネルギーのかなりの部分を反射します。
これは、特に研磨面において、初期エネルギー結合をより困難にする可能性があります。
吸収は、温度、表面状態、波長、および加工中の材料の状態。
ステンレス鋼を効率的に切断できるパラメータセットが、研磨された銀にも適しているとは限りません。
熱伝導率
金と銀は熱伝導率が高いです。
レーザーエネルギーが金属に入ると、熱は切断領域から拡散します。
これは、材料除去を開始および維持するために必要なエネルギーに影響を与えます。
結果として生じるプロセス挙動は、エネルギー吸収、熱伝導、溶融、蒸発、および材料排出のバランスに依存します。
材料価値
一般的な構造材料の場合、切断屑のわずかな違いは、経済的な影響は限定的である可能性があります。
貴金属の場合、除去された材料の価値は重要な生産コストとなる可能性があります。
これは、工場がネスティング、切断経路、穿孔位置、スクラップ回収、および抽出をどのように評価すべきかに影響を与えます。
表面品質要件
ジュエリー部品は完成品でしばしば目に見える部分です。
工業製品では目立たない部品であれば許容される切断欠陥でも、ジュエリー製造では高価な研磨や再加工が必要になる場合があります。
したがって、レーザー加工は金属が分離するかどうかだけでなく、求められる仕上がりの外観に基づいて評価されるべきです。
小さく複雑な形状
装飾ジュエリーには、細いブリッジ、複雑な模様、小さな開口部、密集した形状などがよく用いられます。
これらの形状には、切断経路、レーザービーム特性、材料支持、熱効果の慎重な調整が必要です。
理論上の最小レーザースポットサイズが、必ずしも最小の信頼できる製造形状を決定するわけではありません。
レーザー切断可能な貴金属は?
材料の選択は、金属の商品名だけでなく、実際のグレードと合金に基づいて行うべきです。
金に適していると説明されている機械または銀は、想定される製造厚さと組成範囲全体にわたって試験を行う必要があります。
金と金合金
金は、指輪、ペンダント、イヤリング、装飾部品、高級アクセサリーに広く使用されています。
しかし、24Kゴールド、18Kイエローゴールド、14Kゴールド、ホワイトゴールド、ローズゴールドは、切断時に異なる挙動を示す可能性があります。
合金元素の違いは、溶融挙動、熱特性、および切断面の外観に影響を与えます。
例えば、あるイエローゴールド合金で認定されたプロセスが、ホワイトゴールドの組成にも自動的に承認されるとは限りません。
購入者は、正確な合金仕様を特定し、その材料のサンプル試験を依頼する必要があります。
銀とスターリングシルバー
銀は、ジュエリーや装飾金属製品によく使用されます。
銀は特定の波長で高い反射率と高い熱伝導率を持つため、切断が困難になる場合があります。
条件。スターリングシルバーには、高純度シルバーとは異なる性質を持つ合金元素が含まれています。
機器供給業者は、実際のグレードと表面状態を評価する必要があります。
切断品質検査には、エッジの溶融、バリの発生、変色、歪みなどが含まれます。
プラチナ
プラチナジュエリーは、高級品および特殊な製造要件に関連付けられています。
その材料特性は、金や銀とは大きく異なります。
薄い金板に最適化されたプロセスを、独立した検証なしにプラチナに適用してはなりません。
合金とワークピースの形状によっては、異なるレーザー構成または切断戦略が必要になる場合があります。
パラジウムおよびその他の貴金属合金
パラジウムおよび特定の貴金属合金は、ジュエリーおよび特殊な製造用途に使用されます。
特定のレーザー加工機への適合性は、以下の方法で確認する必要があります。材料固有の試験
商業的に価値のある合金には、ヒュームの危険性、酸化挙動、または切断品質に影響を与える元素が含まれている場合があります。
供給者は、すべての貴金属合金が同様の挙動を示すと想定するのではなく、材料の完全な組成を確認する必要があります。
貴金属加工の比較
| 材料 | 代表的な用途 | 主な切断上の懸念事項 | 購入者による検証の優先順位 |
|---|---|---|---|
| 金 | ペンダント、リング、イヤリング、装飾部品 | 反射率、エッジ品質、材料損失 | 合金固有の切断試験 |
| スターリングシルバー | ジュエリーおよび装飾部品 | 反射率、溶融、バリ | エッジ検査と再現性 |
| プラチナ合金 | 高級ジュエリー部品 | プロセス適合性と熱挙動 | 専用の実現可能性調査 |
| パラジウム合金 | ジュエリーおよび特殊部品 | 合金固有のレーザー相互作用 | サンプル検証 |
| ホワイトゴールドとローズゴールド | ファッションジュエリーと高級ジュエリー | 合金のばらつきと仕上がり外観 | 別プロセス資格 |
| 貴金属コーティング部品 | 装飾部品 | コーティングと基材の相互作用 | 層別加工レビュー |
納品される機械構成において、材料の適合性を確認する必要があります。 メーカーによる材料に関する一般的な説明は、普遍的な切断保証として扱うべきではありません。
レーザー切断で製造できるジュエリー製品とは?
適切なレーザーシステムは、複数のジュエリー製造工程に対応できます。
その商業的価値は、これらの工程が購入者の製品設計と生産量に合致するかどうかによって決まります。
ペンダントと装飾プレート
ペンダントの製造には、複雑な輪郭、内部の開口部、装飾模様が頻繁に必要となります。
レーザー切断は、新しい機械式切断金型を作成することなくプログラムされたパスを変更できるため、魅力的な選択肢となります。
カスタムコレクションを提供するメーカーにとって、この柔軟性は、頻繁なデザイン変更に伴うコストと遅延を削減できる可能性があります。
イヤリングと小型ジュエリー部品
小型のイヤリングや装飾部品は、細かい形状を繰り返し切断する必要がある場合があります。
複数の部品間で寸法の一貫性を維持する必要があります。
小さな完成部品は分離後に取り扱いが難しいため、部品の保持と回収が重要です。
リング部品と平板
レーザー切断は、特定の平板リング部品、装飾インサート、および後工程で成形または組み立てられる平板に対して評価できます。
ただし、従来のフラットベッド切断機では、完成した立体リングを切断できるとは限りません。
曲面の場合、異なるワーク保持方法、動作軸、焦点制御、または専用装置が必要になる場合があります。
透かし彫りや複雑なデザイン
透かし彫りのような部品は、細い金属部分と間隔の狭い開口部で構成されています。
これらのデザインは、従来の切削工具では安定して製造することが難しい場合があります。
レーザー加工は柔軟性を提供しますが、エンジニアは切断中に細いブリッジが安定していることを確認する必要があります。
熱による歪み、局所的な溶融、およびサポートされていない部分の動きは、最終結果に影響を与える可能性があります。
カスタムジュエリーとプロトタイプ製作
ジュエリーデザイナーは、最終デザインを承認する前に、部品の複数のバージョンをテストすることがよくあります。
図面が頻繁に変更される場合、プログラマブルレーザー加工は非常に有効です。
これは特に次の場合に重要です。複数のブランドや小ロットのコレクションを扱うOEM/ODMジュエリー工場。
精密装飾金属部品
用途は従来のジュエリーにとどまりません。
例としては、高級アクセサリー、小型装飾金属インサート、時計関連部品、精密装飾部品などが挙げられます。
サプライヤーは、提案された設備が対象となる金属、形状、公差に対応していることを確認する必要があります。
レーザー切断の恩恵を最も受けるジュエリーメーカーは?
最も有力な潜在顧客は、精密な形状、再現性の高い品質、設計の柔軟性を兼ね備えた製品を必要とするメーカーです。
| 顧客セグメント | 主な生産上の課題 | レーザー加工の潜在的な価値 |
|---|---|---|
| 金ジュエリー工場 | 複雑な部品と高価なスクラップをなくす | 材料管理機能を備えたプログラマブル切断 |
| シルバージュエリーメーカー | エッジの一貫性と繰り返しパターン | 制御されたバッチ処理 |
| ジュエリーOEM/ODM工場 | 頻繁な顧客デザイン変更 | 専用金型への依存度を低減 |
| カスタムジュエリー工房 | 少量生産の複雑なデザイン | 柔軟なCADベースの加工 |
| 高級アクセサリーメーカー | 目に見えるエッジ品質 | 再現性の高い精度加工 |
| ジュエリー試作スタジオ | 迅速な製品反復 | 金型準備の削減 |
| 貴金属加工会社 | 材料歩留まりとトレーサビリティ | 切断と回収の統合ワークフロー |
すべてのジュエリーメーカーがレーザーカッターを必要とするわけではありません。
鋳造、研磨、石留めを主とする工房では、精密な平板切断装置はほとんど役に立たないかもしれません。
同様に、単一の単純な形状を極めて大量に生産する工場では、プレス加工やダイカットの方が経済的かもしれません。
適切な投資は、機械が代替または改善する製造工程によって異なります。
ファイバーレーザー、グリーンレーザー、その他のレーザー出典:貴金属加工にはどちらが最適か?
レーザー波長とビーム伝送方式は、様々な金属のエネルギー吸収に大きく影響します。
あらゆる貴金属加工用途において、普遍的に優れたレーザー光源は存在しません。
ファイバーレーザー切断システム
ファイバーレーザー装置は、制御可能なビーム伝送とコンパクトな産業用光源アーキテクチャを提供できるため、金属加工において一般的に評価されています。
しかし、金や銀は、特に研磨されている場合、一般的な近赤外ファイバーレーザー波長では吸収条件が困難な場合があります。
適切な光源構成は、金属の種類、厚さ、パルス特性、焦点条件、および必要な切断品質によって異なります。
レーザー出力を上げれば加工コストが自動的に改善されると考えるべきではありません。
プロセスが最適化されていない場合、エネルギー伝送量を増やすと、溶融、切断幅、および材料除去量が増加する可能性があります。
グリーンレーザー加工
グリーン波長は、近赤外光と比較して、特定の金属に対して異なる吸収特性を示します。
これは、特定の精密金属加工作業において重要となる場合があります。
しかしながら、グリーンレーザーシステムが、すべての金や銀の切断用途において必ずしも最適な選択肢となるわけではありません。
サプライヤーは、実際の切断結果、スループット、メンテナンス要件、およびコストを比較検討する必要があります。
パルスレーザーシステム
パルスレーザー動作は、エネルギー供給をより詳細に制御できます。
関連する変数には、パルス幅、周波数、パルスエネルギー、平均出力、およびピーク出力が含まれます。
これらの特性は、材料の加熱および除去方法に影響を与えます。
パルス幅が短いからといって、必ずしもよりきれいな仕上がりになるとは限りません。
プロセス全体は、特定の材料と形状に合わせて最適化する必要があります。
光源選択表
| レーザー構成 | 潜在的な強み | 重要な制約 | 主な選定理由 |
|---|---|---|---|
| 近赤外ファイバーレーザー | 工業用金属加工能力 | 反射型金属結合は困難な場合がある | 材料固有のサンプル結果 |
| グリーンレーザー | 選択された金属における吸収特性の違い | コストと用途適合性は異なる | 品質とスループットの比較 |
| 短パルスレーザー | エネルギー制御 | 加工速度とシステムコスト | 生産時のエッジ品質条件 |
| その他の特殊レーザー光源 | 用途固有の機能 | 専用の資格が必要 | 全工程の実現可能性調査 |
最も信頼性の高い購入比較は、同じ金属合金、厚さ、形状、および受入基準に基づいています。
レーザー技術の選定に関するより詳細な情報については、CHIKINが提供するレーザー切断機購入ガイドもご参照ください。
最も重要な技術仕様とは?
貴金属加工機器の購入者は、しばしば広告されているレーザー出力に注目します。
実際には、他の多くの仕様も生産能力に直接影響を与えます。
レーザー光源と波長
光源のメーカー、型番、波長、出力特性、動作範囲を正確に確認してください。
仕様書には、一般的な製品ファミリーではなく、納入する機械について記述する必要があります。
有効作業領域
機械は、治具のマージンや位置決め機能を含め、実際の生産シートに対応できる必要があります。
公称作業領域は、すべてのプロセスにおける最大使用可能領域を表すとは限りません。
位置決め精度
位置決め精度とは、モーションシステムが指令された位置にどれだけ正確に到達するかを示すものです。
これは、完成品の切断精度とは異なります。
熱挙動、焦点、材料の動き、およびプロセス補正はすべて、最終寸法に影響を与える可能性があります。
再現性
再現性とは、モーションシステムが定義された位置へどれだけ一貫して戻るかを示すものです。
条件。しかし、工場ではプロセスの再現性も必要です。
切削パラメータが不安定な場合、機械は同じ動作を正確に繰り返しても、一貫性のないエッジを生成する可能性があります。
切削幅
切削幅とは、切削によって除去される材料の幅です。
ジュエリー製造では、切削幅は形状寸法、ネスティングクリアランス、および材料消費量に直接影響します。
購入者は、代表的なサンプルで実際の切削幅の測定値を要求する必要があります。
切削厚さ
最大切削厚さは、常に特定の材料と要求されるエッジ品質との関連で解釈する必要があります。
機械は、ジュエリー生産ラインの仕上げやサイクルタイムの要件を満たさずに、好ましい条件下で特定の厚さを切断できる場合があります。
機械構造とワーク保持
モーションシステム、フレーム、治具、および材料サポートは、安定性と再現性。
小型で高価な部品は、加工中の移動や紛失を防ぐため、安全な取り扱いが必要です。
集塵とろ過
微粒子や加工残渣には、貴重な材料が含まれている可能性があります。
ろ過および集塵装置は、安全性と材料計量の両方の要件を満たすように評価する必要があります。
技術仕様チェックリスト
| 技術項目 | サプライヤーが提供すべきもの | なぜ重要なのか |
|---|---|---|
| レーザー光源 | メーカーと正確な型番 | 納品された構成を確認する |
| 波長 | 実際の動作波長 | 材料との相互作用に影響を与える |
| 出力特性 | 定格出力と関連する動作パラメータ | プロセス評価をサポートする |
| 加工領域 | 有効切断寸法 | シートの適合性を判定します |
| 材料特性 | 認定合金と厚さ範囲 | 用途のミスマッチを防止します |
| 位置決め精度 | 試験条件と測定方法 | 寸法評価をサポートします |
| 再現性 | 文書化された試験方法 | 生産の一貫性をサポートします |
| 切断幅 | 材料と厚さ別の実測値 | 材料利用率に影響します |
| 冷却システム | 種類と用途要件 | 工場統合に影響します |
| 抽出システム | ろ過および回収装置 | 安全性と回収をサポートします |
| ソフトウェア | ファイル形式とネスト機能 | ワークフロー効率に影響します |
| 安全システム | 筐体と保護機能 | 安全な操作をサポートします |
製品の見積書には、標準装備とオプション機能を明確に区別して記載する必要があります。
金銀切断において切断幅が特に重要な理由
切断幅は、貴金属加工において商業的に最も重要なパラメータの一つです。
加工。狭い切削幅は、品質と間隔に関するすべての要件が満たされている場合、密に配置された形状と材料利用率の向上を可能にします。
広い切削幅はより多くの材料を除去しますが、特定の微細なデザインを正確に製造できない場合があります。
ただし、可能な限り狭い切削幅が必ずしも最適な生産設定とは限りません。
必要な材料の厚さ全体と切削経路全体にわたって、切削幅は一定でなければなりません。
切削幅と仕上がり寸法
レーザーは、プログラムされた中心線または補正された経路に沿って動作します。
最終的な部品寸法は、この経路と実際に除去された材料の幅との関係によって決まります。
CAMプログラムが適切な切削幅補正を適用しない場合、完成した部品は意図したよりも小さくなったり大きくなったりする可能性があります。
繊細なジュエリーのディテールでは、わずかな寸法誤差でも組み立てや仕上がりの外観に影響を与える可能性があります。
切削幅とネスティング
ネスティングソフトウェアは、シート上に複数の部品を配置して利用効率を向上させます。
隣接する部品間の最小安全距離は、切断幅、熱の影響、形状、および取り扱い要件によって異なります。
過度に積極的なネスティングレイアウトは、理論上のシート面積を節約できますが、部品の変形や分離困難を引き起こす可能性があります。
切断幅と貴重な金属の損失
切断に沿って除去される材料には経済的価値があります。
除去体積の単純な幾何学的推定は次のとおりです。
おおよその切断体積 = 切断幅 × 切断経路長 ×シート厚
対応する材料質量は合金密度によって異なります。
これはあくまで概算です。
実際の切断では、切断幅の変動、穿孔損失、溶融材料、再析出、および加工残渣が発生する可能性があります。
購入決定においては、理論計算のみよりも、実際の材料重量と回収記録の方が信頼性が高くなります。
貴金属回収:レーザー切断ROIで最も見落とされがちな部分
宝飾品工場では、相当な金銭的価値のある材料を加工するため、材料回収は別途購入評価の対象となります。
「材料損失」という用語は、しばしば曖昧に使われすぎている。
元の板から取り除かれた金属がすべて永久に失われるわけではない。
一部は完成品となり、一部は再利用可能な骨組みとして残り、一部は工程残渣として回収される。
元の材料の一部のみが回収されない、または所在不明となる可能性がある。
4つの材料カテゴリーを区別する
責任ある材料会計システムでは、以下を区別する必要がある。
-
完成品として使用可能な部品。
-
再利用可能な端材および板骨組み。
-
評価または精製が必要な回収された工程残渣。
-
所在不明の材料差異。
これらのカテゴリーを混同してはならない。
単一のスクラップ率に換算します。物質収支例
1,000グラムの貴金属合金から始まる仮想的なバッチを考えてみましょう。
加工後、工場では以下のように記録されます。
| 材料の種類 | 質量例 |
|---|---|
| 開始シート材 | 1,000 g |
| 使用可能な完成部品 | 650 g |
| 再利用可能な骨材と端材 | 320 g |
| 評価待ちの回収残渣 | 25 g |
| 未計上差額 | 5 g |
これらの数値は例示であり、CHIKIN装置の性能を表すものではありません。
320グラムの再利用可能な材料は、自動的に永久損失として計上されるべきではありません。
同様に、回収された25グラムの残渣は、自動的に完全に回収可能な貴金属として扱われるべきではありません。
回収価値は、組成、汚染、処理損失、および精製方法によって異なります。
5グラムの差額は、工場の材料会計手順に基づき調査を開始する必要があります。
材料回収にはフィルター以上のものが必要
ろ過システムは、空気中のプロセス粒子の一部を捕集するのに役立ちます。
しかし、除去されたすべての形態の材料が捕捉されるわけではありません。
同様の方法で。残留物は、収集トレイ、フィルター、ダクト、治具、その他の機械部分に見られる場合があります。
回収システムは、適用される安全および環境要件に従って設計および運用されなければなりません。
購入者は、回収された材料がどのように取り扱われ、識別され、保管され、測定され、承認された回収または廃棄のために移送されるのかを尋ねるべきです。
サプライヤーは、検証済みの質量バランス法なしに、貴金属の100%回収を約束してはなりません。
回収が購入決定に影響を与える理由
2台の機械は、切断速度と購入価格が似ていても、材料利用率と回収性能が異なる場合があります。
高付加価値の製造環境では、この違いは総運用コストに影響を与える可能性があります。
そのため、貴金属レーザーカッターは、レーザー光源とモーションプラットフォームだけではなく、完全な生産システムとして評価されるべきです。
ジュエリーメーカーは材料をどのように改善できるか利用効率?
貴金属板を販売可能な部品に効率的に加工するには、いくつかの製造上の決定が影響します。
ネスティングレイアウトの最適化
CAD/CAMネスティングにより、未使用の板材領域を削減できます。
ただし、最小間隔は、切削幅、熱影響、治具の制約、および部品の強度を考慮する必要があります。
部品の向きの確認
形状によっては、回転させたりペアにしたりすることで、より効率的にネスティングできるものがあります。
最適な向きは、後工程の製造プロセスと材料の要求される表面状態によって異なります。
不要な穴あけと移動の最小化
計画が不十分な切削パスは、加工時間と材料除去量を増加させる可能性があります。
プログラムは、穴あけ、リードイン、および輪郭シーケンスについて、承認された戦略を使用する必要があります。
狭い領域を保護する特徴
繊細なブリッジを持つ設計は、周囲の材料を不適切な順序で除去すると失敗する可能性があります。
パスプランニングの際には、形状保持を考慮する必要があります。
手直しの削減
過剰なエッジ溶融やバリの発生は、仕上げ作業の増加につながります。
より安定した品質の部品を生産できるのであれば、切削速度がやや遅くても商業的に有利な場合があります。
スクラップの分別改善
異なる合金を無差別に混合してはいけません。
複数の金グレードやその他の貴金属合金を処理する工場では、材料の識別と回収を管理された方法で行う必要があります。
したがって、材料利用は、設計、プログラミング、加工、取り扱い、検査、および会計の組み合わせです。
サンプルテストでバイヤーがチェックすべき切削欠陥とは?
専門家によるサンプル評価では、欠陥を特定する必要があります。最終製品の品質や下流工程の製造に影響を与えるもの。
| 欠陥 | 考えられる原因 | 検査項目 |
|---|---|---|
| 切断不良 | 有効エネルギー不足または不適切なパラメータ | 材料の完全分離 |
| バリ過多 | 溶融金属の噴出またはプロセスの不安定性 | エッジの状態と仕上げ要件 |
| 切断幅が広い | ビーム/プロセス特性 | 加工後の寸法 |
| エッジの変色 | 熱の影響または表面反応 | 目視による適合性 |
| 歪み | 熱入力またはサポート不良 | 平面度と形状 |
| 細径部の損傷 | 局所的な加熱または形状のサポート不足 | 微細ディテールの完全性 |
| 寸法のばらつき | ワークピースの動きまたは動作誤差 | シート全体の寸法 |
| 過剰なスパッタ | 加工プロセスと材料の相互作用 | 表面汚染 |
| 切断の不均一性深さ | 焦点または材料のばらつき | 厚み方向の均一性 |
| 部品の損失 | 保持または取り扱いの不備 | 治具と回収ワークフロー |
これらは潜在的な原因であり、自動診断ではありません。
サプライヤーは、欠陥の実際の原因を特定するために、管理されたテストを使用する必要があります。
例えば、レーザー出力を上げると、不完全な分離は解消されるかもしれませんが、熱損傷が増加する可能性があります。
適切な解決策は、焦点、速度、パルス特性、アシストガス、または切断戦略にあるかもしれません。
レーザー切断、レーザー溶接、レーザー彫刻の違いは何ですか?
これらのプロセスは関連していますが、目的は異なります。
宝飾品ビジネスでは、複数の機能が必要な場合があります。
レーザー切断
レーザー切断は、材料を除去して輪郭、開口部、または分離部を作成します。
切断プロセスは、切断幅、寸法精度、エッジ品質、および材料利用率によって評価されます。
レーザー溶接
レーザー溶接は、金属部品を接合します。
主な考慮事項は、接合部の設計、溶け込み深さ、冶金学的適合性、強度、および歪みです。
ジュエリー用レーザー溶接機は、必ずしも精密な輪郭切断が可能であるとは限りません。
レーザー彫刻およびマーキング
レーザーマーキングは、識別表示や装飾的な表面効果を作成します。
彫刻は、材料を除去または加工してデザインを形成します。
これらの操作は、必ずしも材料の完全な溶け込みを必要としません。
購入者は、多機能機を購入する前に、実際にどのプロセスが必要かを特定する必要があります。
機器。レーザーマーキング用に宣伝されている機械は、金や銀の板材製造に必要な切断能力を備えていない場合があります。
貴金属レーザー切断 vs CNCフライス加工、プレス加工、ワイヤ放電加工
レーザー切断は、常に最も低コストで最適な製造方法とは限りません。
適切なプロセスは、製品の形状、材料、厚さ、表面要件、生産量、および工具の経済性によって異なります。
| 製造プロセス | 主な利点 | 主な制約 | 一般的な決定要因 |
|---|---|---|---|
| レーザー切断 | プログラム可能な非接触輪郭加工 | 熱効果と材料損失を制御する必要がある | 複雑な形状とデザイン柔軟性 |
| CNCフライス加工 | ツールパスの柔軟性を備えた機械的材料除去 | 工具摩耗と機械的負荷 | 三次元形状と加工ニーズ |
| プレス加工またはダイカット加工 | 高速反復生産 | 工具投資と設計の柔軟性の欠如 | 安定した大量生産形状 |
| ワイヤ放電加工 | 適切な導電性材料の精密切断 | さまざまな加工速度とワイヤ/流体要件 | 特殊な精密輪郭 |
| 機械的鋸切断 | 適切な形状への簡単な切断 | 工具のアクセス、切断幅、および機械的力 | 単純な切断 |
| 化学エッチング | 適合材料向けの微細なシートパターン | 化学処理、マスキング、および環境管理 | バッチシート加工 |
例えば、形状が変わらない大量生産のペンダントの場合、スタンピングは経済的に魅力的な選択肢となる可能性があります。
装飾デザインが頻繁に変更される場合は、レーザー切断の方が適している場合があります。
ワイヤ放電加工は、その加工特性が有利な特定の導電性材料および形状に対して検討される可能性があります。
優れた機器サプライヤーは、別の技術の方がより適している場合に、購入者がそれを理解できるよう支援するべきです。適合します。
実際のジュエリーレーザー切断生産能力はどのように計算するのですか?
レーザーの最大移動速度は、完成品の生産量とは異なります。
完全な生産サイクルには、以下が含まれる場合があります。
-
材料の投入
-
位置決め
-
切断プログラムの準備
-
焦点確認
-
レーザー切断
-
部品保持
-
取り出し
-
検査
-
スクラップ収集
-
清掃とメンテナンス
実際のサイクルは、部品数、総切断経路、材料の厚さ、およびプロセスパラメータによって異なります。
適合部品数を出力指標として使用
便利な初期計算式は次のとおりです。
1時間あたりの総部品数 = 3,600 ÷ バッチサイクル時間(秒)×バッチあたりの部品数
バッチに複数の部品が含まれる場合、この計算は公称生産量を示します。
使用可能な生産量を推定するには、通常の設備稼働率と許容製品歩留まりを考慮する必要があります。
製品構成を考慮する
宝飾品工場では、ペンダント、イヤリング、部品、カスタムデザインなど、さまざまな製品を加工する場合があります。
シンプルな形状の製品で優れた性能を発揮する機械でも、複雑な透かし彫り模様では同じ生産性を発揮できない場合があります。
生産計画では、理想的な単一の製品例ではなく、代表的な製品ファミリーを用いるべきです。
段取り替え時間を考慮する
小ロット生産では、材料、治具、プログラムの頻繁な変更が必要になる場合があります。
最大切削速度が最高速度でなくても、段取り時間を最小限に抑えるシステムは価値があります。
検査と仕上げを考慮する
実際の生産結果は、部品数によって異なります。
検査に合格し、仕上げ作業がどれだけ残っているか。一見速いプロセスでも、過剰な手直しが発生する場合は経済的ではない可能性があります。
貴金属レーザー切断機の価格:投資額を決定する要因
貴金属レーザー切断機の価格を調べている購入者は、通常、そのプロセスが経済的に正当化されるかどうかを検討しています。
したがって、見積もりでは、機器費用と設置および運用費用を区別する必要があります。
機械構成
主な価格変動要因には以下が含まれます。
-
レーザー光源と動作特性
-
作業領域
-
モーションシステム
-
位置決め機能
-
光学系とフォーカス
-
光学系とフォーカス
制御 -
CNCコントローラとソフトウェア
-
筐体
-
冷却
-
抽出・回収装置
-
治具
-
自動化
-
設置とトレーニング
-
スペアパーツパッケージ
精度要件
完成部品の公差が厳しくなると、モーションコントロール、キャリブレーション、治具、検査の改善が必要になる場合があります。
購入者は、最終製品の品質向上につながらない仕様に費用を支払うべきではありません。
同時に、精度が不十分なシステムは、高価なスクラップを生み出す可能性があります。
自動化レベル
試作品製作工場では、手動ローディングが適している場合があります。
大量生産工場では、追加のハンドリングやプロセス統合が必要になる場合があります。
自動化の経済的価値は、実際のワークフローと製品の形状によって異なります。
貴金属回収システム
金や銀を処理する場合、抽出または回収システムは運用上の大きな価値を持つ可能性があります。
購入費用は、資材管理とメンテナンス費用と併せて検討する必要があります。
設置とサポート
海外の購入者は、輸送費、梱包費、試運転費、書類作成費、トレーニング費、スペアパーツ費、およびサービス契約について明確にする必要があります。
これらの費用は、見積もりによって大きく異なる場合があります。
総所有コスト:より有用な購買指標
総所有コストには、設備投資額と、機械の耐用年数全体にわたる使用に伴う費用。
貴金属加工の場合、モデルには材料費計算と従来の工場経費を含める必要があります。
設備費
機械の購入、付属品、輸送費、設置費、治具、および必要な工場改造費を含みます。
運転費
電気代、冷却費、抽出費、保守費、人件費、光学機器費、および関連消耗品費を含みます。
品質費
不良部品、再加工費、追加研磨費、および検査費用を含みます。
材料費
完成品に組み込まれた材料、再利用可能な骨組み、承認された回収のために送られた残渣、および回収されなかった差異を個別に計上します。
再利用可能なスクラップを永久損失として計上しないでください。
ダウンタイムコスト
計画外のダウンタイムは、ジュエリーの注文を遅延させ、生産コストを増加させる可能性があります。
サプライヤーのサポートとスペアパーツの入手可能性は、経済性評価の一部として考慮する必要があります。
適合部品あたりのコスト
実用的な生産比較では、最終的に以下を考慮する必要があります。
適合部品あたりのコスト = 関連する正味生産コスト ÷ 許容される完成部品の数
正味生産コストは、回収材料と在庫に対して一貫した会計処理を用いる必要があります。
重要な購入決定を行う際には、同じ前提条件と生産要件を用いて、複数の候補となるプロセスを比較検討してください。
貴金属レーザー切断機を購入する前に、どのようにテストすべきですか?
サンプルテストは、サプライヤー評価の正式な一部であるべきです。
一般的なステンレス鋼や無関係な金属でのデモンストレーションは、宝飾品グレードの金や銀での性能を証明するものではありません。
ステップ1:代表的な材料を提供する
実際の合金と厚さのサンプルを送付してください。
工場で複数のグレードを加工している場合は、最も要求の厳しい用途を代表する材料を特定してください。
ステップ2:製造図面を提供する
実際の部品の形状を含めてください。
単純な長方形よりも、複雑な内部輪郭や狭い形状の方が情報量が多くなります。
実演ステップ3:受入基準の定義
寸法公差、切断幅、エッジ状態、歪み、および後処理要件について合意します。
ステップ4:切断条件の記録
サプライヤーは、関連するプロセス設定と機械構成を文書化する必要があります。
これは、将来の再現性とトラブルシューティングに役立ちます。
ステップ5:複数のサンプルの測定
生産の安定性を確立するには、1つの部品が成功しただけでは不十分です。
合意した数の連続部品を評価します。
ステップ6:材料利用状況の確認
可能な限り、出発材料の質量、完成部品、再利用可能な端材、および回収された残渣を記録します。
ステップ7:実際の出力の計算
ビーム照射時間ではなく、プロセスサイクル全体を測定します。
単独で。サンプル受入表
| 試験 | 必要な証拠 | 購入価格 |
|---|---|---|
| 材料適合性 | 実際の合金の加工が成功 | 適用可能性を確認 |
| 板厚加工能力 | 許容切断面と完全な分離 | 実用範囲を確認 |
| 寸法精度 | 完成品の寸法 | 精度を確認 |
| 切削幅 | 測定された切削幅幅 | ネスティングと歩留まり分析をサポート |
| エッジ品質 | 検査写真と合意された基準 | 仕上げ要件の見積もり |
| 再現性 | 連続サンプル結果 | 安定性の評価 |
| 材料会計 | 記録された質量収支 | 回収率とコスト分析をサポート |
| サイクルタイム | 生産サイクル全体の測定 | 能力計画をサポート |
| 安全性 | 関連システムドキュメント | 工場統合をサポート |
このテストプロセスは、一般的な機器のデモンストレーションよりも、購入者にとってより強力な証拠となります。
工場受入試験(FAT)には何を含めるべきか?
工場受入試験(FAT)は、出荷前に納入された機械が合意された構成と性能要件を満たしていることを検証するものです。
貴金属レーザーカッターの場合、FATには機器の機能と実際のプロセス結果の両方を含める必要があります。
機器の検証
ソース、制御システム、作業領域、ソフトウェア、治具、筐体、および排気装置を確認します。
プロセスの検証
承認されたサンプル材料を文書化されたパラメータを使用して実行します。
合意された寸法と品質要件を測定します。
安全性の検証
文書化された安全機能と関連する機械安全情報が提供されていることを確認してください。
材料回収の確認
プロセス残渣の回収、アクセス、および取り扱い方法を確認してください。
回収方法は見積書と一致している必要があります。
文書の確認
マニュアル、保守手順書、推奨スペアパーツ、ソフトウェア情報、およびトレーニング範囲を確認してください。
商業上の確認
購入契約に含まれる機器および付属品を確認してください。
FATは、合意された手順に従って署名または承認された書面による受入記録によって裏付けられている必要があります。
レーザーの安全性と貴金属粉塵の管理
レーザー加工装置は、エンジニアリング設計と適切な操作手順によって対処しなければならない危険を伴います。
高価な材料は、在庫管理に関する追加の考慮事項ももたらします。
筐体とレーザー保護
適切な筐体は、レーザー加工エリアへのアクセスを制御するのに役立ちます。
ただし、筐体の外観だけでは、適用される安全要件への適合性を保証するものではありません。
購入者は、付属の安全関連文書を確認する必要があります。
ISO 11553-1:2020は、レーザー放射線の危険性に関するレーザー加工機の安全要件を規定しています。
IEC 60825-1は、レーザー製品の分類および安全要件に関するものです。
これらの規格は関連する参照情報を提供しますが、これらの規格に言及しているからといって、特定のCHIKIN製機械がこれらの規格に基づいて認証されていることを証明するものではありません。
換気と排気
レーザー切断では、空気中に微粒子やヒュームが発生する可能性があります。
その組成は、金属、合金、コーティング、および加工条件によって異なります。
文書化された危険性評価に基づいて、適切な排気システムを選定する必要があります。
評価貴金属残留物の取り扱い
貴金属を含む可能性のある粉塵や残留物は、施設の回収および在庫管理手順に従って収集および処理する必要があります。
異なる合金バッチ間の相互汚染を防ぐために、特別な注意が必要となる場合があります。
オペレーターのトレーニング
オペレーターは、安全な機械操作、プロセス設定、緊急手順、メンテナンス範囲、および承認された材料の取り扱いについて理解する必要があります。
レーザー切断装置は、サプライヤーが文書化した安全条件外で操作してはなりません。
メンテナンス
光学系、冷却装置、排気装置、モーションシステム、および治具には、予防保全が必要となる場合があります。
生産開始前にメンテナンススケジュールを合意する必要があります。
CHIKIN CNCは貴金属レーザー切断アプリケーションをどのようにサポートしていますか?
小型精密製造工程の評価に適しています
これらの機能は、貴重な部品を加工するための整理された作業ステーションを必要とする工場にとって重要です。
ただし、用途に合わせて正確な機械構成を確認する必要があります。
購入決定前に、レーザー光源、適合材料、有効加工領域、切断厚さ、精度、フィルター、ソフトウェアについて書面による説明を求めるべきです。
CHIKINの幅広いレーザー切断機製品群には、他の加工用途向けの機器も含まれています。
こうした幅広い経験は、レーザー機器の選定に関する議論の背景となりますが、各用途ごとに個別の検証が必要です。
用途に基づいた構成が重要な理由
薄い金のペンダントを製造する工場では、異なる機器が必要になる場合があります。
厚みのある銀部品を製造する企業からの特性。適切な提案書には、合金、完成形状、生産量、材料費、および後処理工程を考慮する必要があります。
機械は、定格出力だけで選ぶのではなく、これらの要件に合わせて構成する必要があります。
貴金属レーザー切断機メーカーの評価方法
専門的な購買評価では、サプライヤーの技術力、製造サポート、および制約事項を文書化する意欲を検証する必要があります。
アプリケーションエンジニアリング
サプライヤーが実際の合金と形状を評価できるかどうかを尋ねてください。
エンジニアリングに関する議論には、レーザーと材料の相互作用、切断幅、エッジ品質、熱影響、および生産歩留まりを含める必要があります。
サンプル処理
代表的な材料を使用したサンプルテストを依頼してください。
サプライヤーは明確な検査結果を提供する必要があります。
技術文書
完全な提案書には、納品された構成と測定可能な受入要件を特定してください。
資材回収
回収方法と、それが貴社の資材会計手順にどのように適合するかを確認してください。
設置サポート
海外のお客様は、ユーティリティ要件、試運転責任、およびトレーニングを確認してください。
スペアパーツとメンテナンス
定期点検が必要なコンポーネントと、利用可能なスペアパーツサポートについて確認してください。
工場概要
CHIKINは、会社概要ページ、サービス情報サービス特典ページで会社情報を提供しています。
より幅広いサプライヤー選定の観点から、購入者はジュエリーレーザー切断機サプライヤーガイドも参照できます。
見積もり依頼時に送信すべき情報
適切に準備された見積もり依頼書は、サプライヤーが実際のプロセスを理解し、適切な機械を提案するのに役立ちます。
貴金属加工の場合、見積もり依頼書はレーザー出力と機械価格に関する一般的な依頼よりも詳細な内容にする必要があります。
推奨見積もり依頼書チェックリスト
| 情報 | 提供すべきもの |
|---|---|
| 材料 | 金、銀、プラチナ、パラジウム、または特定された金属合金 |
| 材質グレード | 合金仕様または純度 |
| 厚さ | 最小、最大、標準値 |
| シート寸法 | 最大長さと最大幅 |
| 製品タイプ | ペンダント、イヤリング、リングブランク、装飾部品 |
| 設計ファイル | CAD、DXF、または関連する製造図面 |
| 公差 | 重要な仕上がり寸法 |
| 切削幅要件 | 許容最大切断幅 |
| エッジ要件 | バリ、変色、および仕上げ基準 |
| 生産量 | 1日または1シフトあたりの部品数 |
| 製品構成 | 設計数と切り替え頻度 |
| 回収要件 | スクラップおよび加工残渣の処理に関する要件 |
| 自動化 | 手動または統合ローディング |
| 設置 | 国および工場ユーティリティ |
| 受入 | サンプルテストおよびFAT要件 |
現在の切断プロセスで過剰な廃棄物や再加工が発生する場合は、問題を明確に説明してください。
例えば、主な問題がネスティング不良、切断幅の広さ、微細な部分の溶融、寸法のばらつき、またはリカバリーの困難さであるかどうかをサプライヤーに伝えてください。
これにより、エンジニアリングチームはより有用な出発点を得ることができます。
材料固有の評価を依頼する
貴金属レーザー加工の要件についてご相談いただくには、CHIKIN CNCのお問い合わせページからご連絡ください。
実際の合金、厚さ、図面、目標数量、および希望する仕上がり品質をご提供ください。
購入仕様を確定する前に、用途に基づいた機器の推奨とサンプルテストの提案を行います。
貴金属レーザー切断機に関するよくある質問
1. 貴金属レーザー切断機は何に使用されますか?
貴金属レーザー切断機は、適切な貴金属材料に、制御された形状、開口部、輪郭を作成するために使用されます。
一般的な用途としては、ジュエリー部品、装飾部品、カスタムデザイン、特定の精密金属製品などがあります。
その適合性は、金属のグレード、厚さ、形状、および要求される仕上がり品質によって異なります。
ジュエリーメーカーにとって、接触式切断工具を使用せずにプログラム可能な生産を実現できます。
2.レーザー切断機で金を切断できますか?
はい、適切に構成されたレーザーシステムであれば、特定の金素材や合金を加工できます。
ただし、切断性能は合金組成、厚さ、表面状態、波長、ビーム照射、および動作パラメータによって異なります。
金はステンレス鋼と同じ加工特性を持つものとして扱うべきではありません。
製造業者は、機械の承認前に実際の金のグレードで切断を実証する必要があります。
3. 同じ機械で金と銀を切断できますか?
可能性はありますが、互換性は個別に確認する必要があります。
金と銀は加工特性が異なり、合金組成によって必要なパラメータも変化する可能性があります。
ある金合金から許容できる部品を製造できる機械でも、スターリングシルバーの場合は異なる設定が必要になる場合があります。
購入者は、重要な製造材料すべてについてサンプルテストを要求する必要があります。
4.ファイバーレーザー切断はジュエリー製造に適していますか?
ファイバーレーザーシステムは、多くの工業用金属加工用途で使用されており、特定のジュエリー加工にも適している場合があります。
結果は、光源構成、材料、厚さ、形状、および切断要件によって異なります。
ファイバーレーザーマーキングシステムは、自動的にシート切断システムとして扱うべきではありません。
購入者は、意図する加工機能と実際のサンプル品質を確認する必要があります。
5.切断幅は金ジュエリーの製造にどのように影響しますか?
切断幅とは、切断経路に沿って除去される材料の幅のことです。
完成品の寸法、ネスティングクリアランス、微細加工能力、および材料消費量に影響します。
貴金属製造において、切断幅は直接的な財務的影響を及ぼす可能性があります。
購入者は、承認されたプロセス条件下で切断幅を測定し、材料利用計算にその影響を含める必要があります。
6. レーザー切断は貴金属の廃棄物をなくしますか?
いいえ。
レーザー切断でも材料は除去されます。
一部は再利用可能なシートの骨組みや端材として残りますが、他の部分はプロセス残渣となる可能性があります。
回収量は、回収、取り扱い、および精製方法によって異なります。
責任ある購買評価では、廃棄物ゼロまたは完全回収を前提とするのではなく、材料収支を測定する必要があります。
7.銀のレーザー切断時に切断面の品質が低下する原因は何ですか?
切断面の品質低下は、材料特性、エネルギー供給、焦点、加工速度、補助条件、またはワーク保持に関連している可能性があります。
潜在的な欠陥には、バリ、溶融、変色、不完全な分離、寸法ばらつきなどがあります。
適切な解決策には、制御されたプロセス調査が必要です。
レーザー出力を単純に上げると、追加の熱影響が発生する可能性があります。
8.貴金属レーザー切断機の価格は何によって決まるのでしょうか?
機械の価格は、レーザー光源、モーションシステム、加工エリア、光学系、制御装置、筐体、フィルター、冷却装置、ソフトウェア、治具、自動化、およびサービスパッケージによって決まります。
購入者は、詳細な見積書を請求する必要があります。
高価な金属の場合、材料利用率、スクラップ回収率、切断面の品質、およびダウンタイムは、機械の初期価格差よりも長期的な経済性にとって重要となる場合があります。
9.ジュエリー用レーザー切断機を購入する前に、どのようにテストすればよいですか?
実際の貴金属合金と製作図面を使用してください。
寸法精度、切断幅、エッジ品質、再現性、およびサイクルタイムの合格基準を明確に定義してください。
1つのサンプルに頼るのではなく、複数の連続した部品を検査してください。
可能な限り、原材料の質量、完成品、再利用可能な端材、および回収された残渣を記録してください。
結果は、合意された購入仕様の一部となるべきです。
10. CHIKIN CNCに貴金属レーザー切断機の見積もりを依頼するにはどうすればよいですか?
材料のグレード、厚さ、図面、製品寸法、目標生産数量、品質要件をご用意ください。
微細な切断や材料回収に関する特別なご要望があればご記入ください。
次に、CHIKIN貴金属ジュエリーレーザー切断機をご確認いただき、CHIKIN CNCチームまでお問い合わせください。用途に応じたご相談と見積もりをご提供いたします。
結論
貴金属レーザー切断機の選び方
切断精度、合金適合性、切断幅、エッジ品質、材料回収率、そして生産経済性のバランスを取る必要があります。金銀ジュエリーメーカーにとって、最も信頼できる投資判断は、代表的なサンプルテスト、測定可能な合格基準、そして適合部品1個あたりの現実的なコスト計算に基づいています。CHIKIN CNCは、ジュエリー製造用途向けの高精度レーザー装置を提供しています。貴金属ジュエリー用レーザー切断機をご覧ください。技術見積もりを依頼して、金属の種類、厚さ、設計ファイル、および生産要件をお知らせください。最適な加工ソリューションをご提案いたします。