空気圧式マーキング機は、工業用金属部品にシリアル番号、車両識別番号(VIN)、バッチコード、および永久的な識別マークを刻印するための実用的な方法を提供する。
自動車メーカー、機械サプライヤー、金属加工工場、品質管理部門にとって、信頼性の高いマーキングは、部品と生産記録、検査結果、保守履歴を結びつけるために不可欠です。
適切な空気圧式マーキングマシンは、必要なマーキング深さ、サイクルタイム、およびトレーサビリティの仕様を満たしながら、対象となる材料に読みやすく、かつ一貫した位置にマーキングを施すことができるものでなければならない。
粘着ラベルやインクによる識別とは異なり、ドットピンマーキングは、制御された機械的衝撃によって表面を物理的に変化させます。これにより、インクやラベルを使用せずに耐久性のある識別が可能になりますが、マーキングプロセスは部品の材質および構造要件に適合している必要があります。
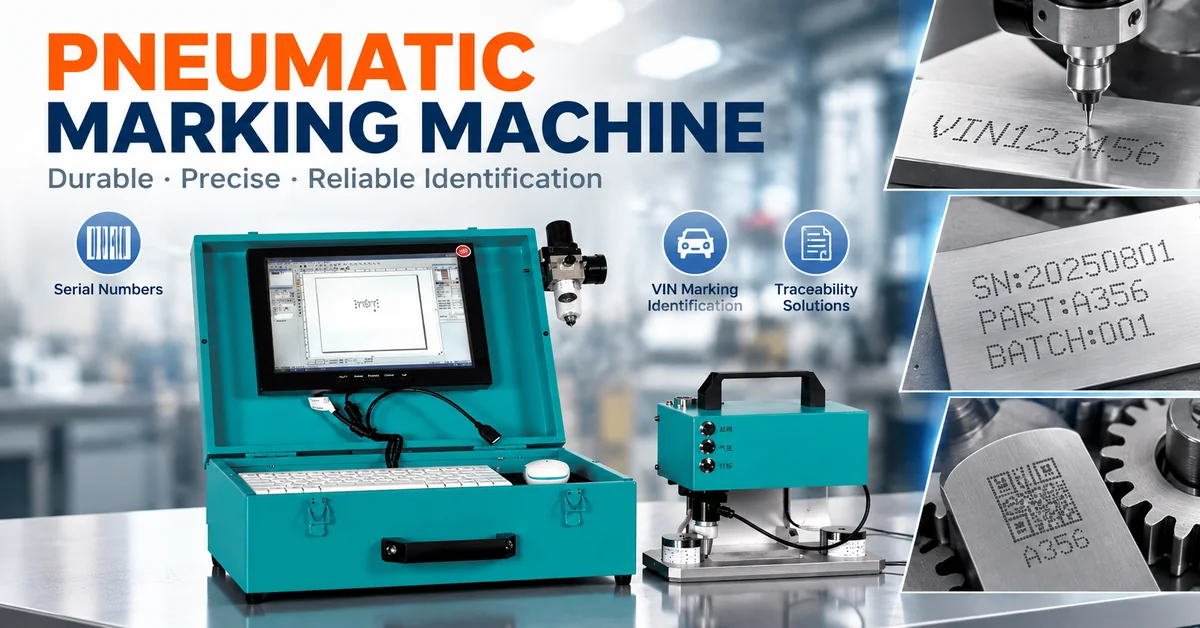
CHIKIN CNC社は、コンパクトなコンピュータ制御キャビネットと独立したマーキングヘッドを備えた空気圧式マーキングマシンを販売しています。この構成は、柔軟な部品位置決めと再現性の高いマーキング作業が求められる作業場や工業生産環境に適しています。
このガイドでは、空気圧式マーキングの仕組み、適した用途、機器の比較方法、そして産業分野の購入者が見積もりを依頼する前に確認すべき事項について説明します。
1. 空気圧式マーキングマシンとは何ですか?
空気圧式マーキングマシンは、圧縮空気駆動のマーキング機構を用いて加工物にマーキングを施す産業用識別システムである。
一般的な空気圧式ドットピーニング装置では、硬化処理されたマーキングピンが表面に繰り返し衝撃を与え、制御された一連の凹みを形成する。
これらのくぼみは、文字、数字、記号、またはその他のプログラムされたパターンを形成します。
このマーキング方法は、取り外し可能なラベルを貼るのではなく、物理的な表面変形を生み出すため、産業トレーサビリティによく用いられる。
空気圧式ドットピンマーキングはどのように機能するのですか?
一般的な採点サイクルは、以下の5つの段階から構成されます。
オペレーターは、必要なマーキング内容を入力またはインポートします。
加工対象物を所定の位置に配置して固定する。
マーキングヘッドは、プログラムされたパターンに従って移動する。
空気圧機構がマーキングピンを材料に押し当てる。
完成したマークは、読みやすさと正確性について検査されます。
選択した機械構成について、正確なマーキング技術、空気圧要件、および対応するマーキングパターンを確認する必要があります。
空気圧式マーキングと手動刻印の比較
手動刻印は、時折行う識別作業には適しているかもしれないが、作業者の位置決めや刻印の一貫性に大きく左右される。
適切に設定すれば、プログラム可能なマーキングシステムは、文字のレイアウトやマーキング位置の制御性を向上させることができる。
繰り返し使用されるシリアル番号や生産バッチを処理する工場では、標準化されたマーキングワークフローを導入することで、識別エラーを削減できる可能性があります。
2. 空気圧式マーキングマシンは誰が必要とするのか?
空気圧式マーキング装置は、適切な部品に耐久性があり再現性の高い識別表示を必要とする製造業者にとって有用です。
| 購入者セグメント | 代表的な用途 | 主な購入要件 |
|---|---|---|
| 自動車メーカー | 車体番号とシャーシ識別番号 | 文字の正確性と規制遵守 |
| 自動車部品サプライヤー | 機械部品のシリアル番号 | 永久部品のトレーサビリティ |
| 金属加工工場 | プレート、ブラケット、および加工部品 | 一貫性があり読みやすいマーキング |
| 機械メーカー | 機器識別およびシリアルプレート | 耐久性のある製品識別 |
| 産業メンテナンスチーム | 機器および交換部品のマーキング | サービスライフサイクル全体にわたるトレーサビリティ |
| 工具・治具メーカー | 工具番号と資産識別 | 耐久性と位置決めをマークする |
| 品質管理部門 | バッチおよび検査の識別 | 生産記録との正確な接続 |
| 産業機器販売業者 | 顧客固有のマーキングアプリケーション | 設定および技術サポート |
自動車の識別に関しては、購買チームは、法的に規制された車両識別番号(VIN)のマーキングと、通常の内部部品番号のマーキングを区別する必要がある。
文字のレイアウト、マーキング位置、永続性、および文書化に関しては、異なる要件が適用される場合があります。
3. CHIKIN CNC空気圧式マーキングマシン:製品概要
CHIKIN空気圧式マーキングマシンは、シリアル番号の識別、金属部品、銘板、および関連するトレーサビリティ用途向けの産業用デジタルマーキングシステムとして紹介されています。
提供された製品写真には、ヒンジ付きの筐体、一体型ディスプレイ、キーボード、マウス、および独立したマーキングヘッドを備えた、ティール色の制御盤が写っています。
ヘッドを分離するレイアウトは、完全に統合されたワークステーションではマーキング位置へのアクセスが困難な場合に役立つ可能性がある。
目に見える製品の特徴
| 製品の特徴 | 提供された製品情報 | 潜在的購入者にとってのメリット |
|---|---|---|
| 機器カテゴリ | 空気圧式マーキングマシン | 産業用識別アプリケーション |
| 製品バリエーション | VINマーキングマシン | 車両および金属部品の識別 |
| コントローラ配置 | 独立した制御盤 | 柔軟なワークステーションレイアウト |
| オペレーターインターフェース | モニター、キーボード、マウス | コンピュータを使った就職準備 |
| マーキングアセンブリ | 別売りのマーキングヘッド | より柔軟な部品配置 |
| キャビネット構造 | ヒンジ付き金属製筐体 | 整理された保管と取り扱い |
| 輸送機能 | キャビネットの持ち手 | ワークステーション間の移動 |
| 設置方法 | コンパクトなヘッドマウントベース | 作業台または専用のマーキングステーション |
| マーキングアプリケーション | シリアル番号、部品番号、銘板 | 生産トレーサビリティ |
これらの目に見える特徴は、初期機器評価に役立ちます。
しかし、機械の写真だけでは、正確なマーキング深さ、位置決め精度、サイクルタイム、または空気圧性能を単独で判断することはできません。
どの仕様について確認が必要ですか?
アップロードされた仕様画像には、ドットピーニング装置の識別情報とレーザー固有のパラメータが組み合わされています。
したがって、レーザー波長、レーザー出力、レーザー周波数、レーザーマーキング速度などの数値は、空気圧システムの検証済み仕様として扱うべきではありません。
購入前に、実際のマーキング機構、作業領域、マーキングピンの構成、圧縮空気の要件、電源、および対応材料を確認できる、改訂版の機械固有のデータシートを請求してください。
4. 空気圧式マーキングマシンはどのような材料を加工できますか?
材料の適合性は、空気圧式マーキングにおいて最も重要な要素の一つです。
ドットピン加工では凹みが生じるため、材料は局所的な機械的衝撃に対して、許容できないひび割れ、歪み、または損傷を起こさないものでなければならない。
材料適合性ガイド
| 材料 | 典型的なマーキング用途 | 主な考慮事項 |
|---|---|---|
| 炭素鋼 | 機械および自動車部品 | 硬度と必要な圧痕 |
| ステンレス鋼 | 工業用部品およびプレート | 表面仕上げとマーキング力 |
| アルミニウム | 筐体と銘板 | 歪みと圧痕深さ |
| 真鍮 | 識別プレートおよび付属品 | 表面変形 |
| 鋳鉄 | 産業機械部品 | 表面の質感と脆さ |
| コーティングされた金属 | 完成部品 | コーティングの損傷とマークの読み取りやすさ |
| 硬化鋼 | 特殊産業部品 | 工具の性能と材料の硬度 |
各材料の適合性は、実際の合金の種類、熱処理、厚さ、形状、およびマーキングのパラメータによって異なります。
空気圧式マーキングは金属部品を損傷する可能性がありますか?
はい、マーキング部隊や場所が不適切な場合です。
空気圧マーキングは、意図的に表面を変形させる。過度の凹みは、局所的な応力集中を引き起こしたり、薄い部品を歪ませたり、コーティングに影響を与えたりする可能性がある。
安全性が極めて重要な部品、圧力を保持する部品、または高応力がかかる機械構造については、承認されたマーキング位置と深さは、担当のエンジニアリングチームによって決定されるべきです。
最適なマーキング結果は、必ずしも最も深いマーキングとは限りません。必要な読みやすさと耐久性の基準を満たす、最も浅いマーキングこそが最適な結果と言えるでしょう。
5. VINマーキングの品質と読みやすさを評価する方法
車両識別表示には、単に目に見える文字の羅列を作成する以上のことが必要です。
製造業者は、正しい識別情報が正しい車両または部品に適用されていることを確認しなければならない。
ISO 3779:2009「道路車両-車両識別番号(VIN)-内容及び構造」は、VIN識別構造に関する国際的な基準を提供する。
しかし、VINフォーマットに準拠しているからといって、表示位置、寸法、耐久性、または表示方法に関する国別の要件に自動的に準拠しているとは限りません。
VINマーキングの重要な品質要因
| 品質係数 | 購入者が確認すべき事項 |
|---|---|
| 文字の正確さ | 正しい識別シーケンス |
| 文字サイズ | 図面または該当する要件への適合 |
| 文字間隔 | 統一された読みやすい配置 |
| マーキングの深さ | 過度の損傷を伴わない十分な耐久性 |
| 位置 | 車両または部品上の正しい位置 |
| 表面状態 | 許容できないひび割れや変形がないこと |
| 読みやすさ | 指定された検査条件下での一貫した認識 |
| 再現性 | 生産サンプル全体で同様の結果が得られた。 |
| トレーサビリティ | マークと製造記録の正確な対応関係 |
VINマーキングの深さは最大化すべきか?
いいえ。
マーキングの深さは、適用される工学的要件および法的要件に基づいて決定されるべきである。
より深い傷は特定の環境下では耐久性を高める可能性があるが、過度の表面変形は繊細な部品に悪影響を与える可能性がある。
シャーシの識別に関しては、製造業者は生産前に現地の規制要件と承認されたマーキング位置を確認する必要があります。
6. 空気圧式マーキングマシンとレーザー式マーキングマシンの比較
産業分野の購買担当者は、空気圧式ドットピンマーキングとファイバーレーザーマーキングを比較検討することが多い。
どちらの技術も耐久性のある部品識別を可能にするが、動作原理は異なる。
技術比較
| 評価要素 | 空気圧式ドットピンマーキング | ファイバーレーザーマーキング |
|---|---|---|
| 採点原則 | 機械的圧痕 | 集束レーザーエネルギー |
| 直接連絡 | マーキングピンの接触面 | 非接触ビーム加工 |
| 主なプロセス要件 | 適切なマーキング機構と圧縮空気 | レーザー光源、光学系、および安全制御 |
| マーキングの深さ | 衝撃と材質による | レーザーと材料のパラメータによって異なります |
| 優れたグラフィック | スタイラスとプロセス形状によって制限される | 細かいディテールに適していることが多い |
| 工具の摩耗 | マーキングピンにはメンテナンスが必要です | 光学部品にはメンテナンスが必要です |
| 薄型部品 | 衝撃により変形が生じる可能性がある | 熱効果の評価が必要 |
| 詳細な身体識別 | 資格があれば適任となる | レーザー出力とプロセスによって異なります |
| 主な安全上の考慮事項 | 機械的衝撃、保護、騒音 | レーザー照射、煙、および防護 |
VINマーキングにはどちらの技術が優れているか?
適切な金属表面に物理的な凹みを付けることが求められる用途においては、空気圧式ドットピーニングマーキングを検討する価値がある。
レーザーマーキングは、細かいディテール、非接触操作、または特定のコード形式が重要な場合に有利となる可能性がある。
しかし、どちらの技術も機器の価格だけで選択すべきではない。
購入者は、完成品の刻印、部品の品質、生産サイクル時間、メンテナンス要件、および適用される識別基準を比較検討する必要があります。
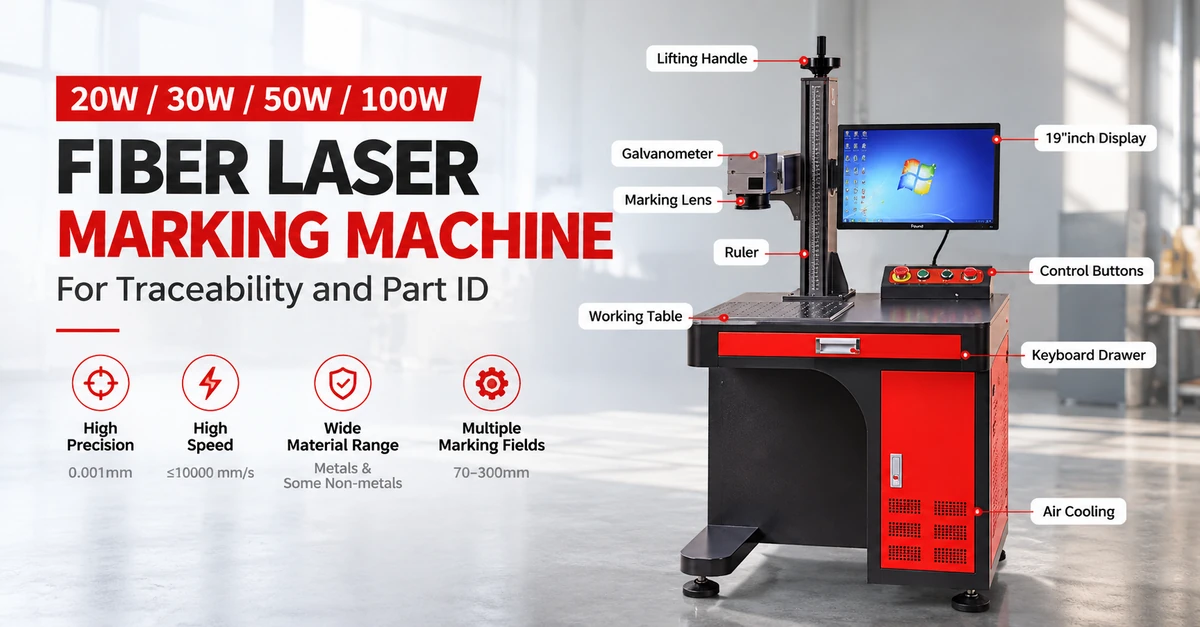
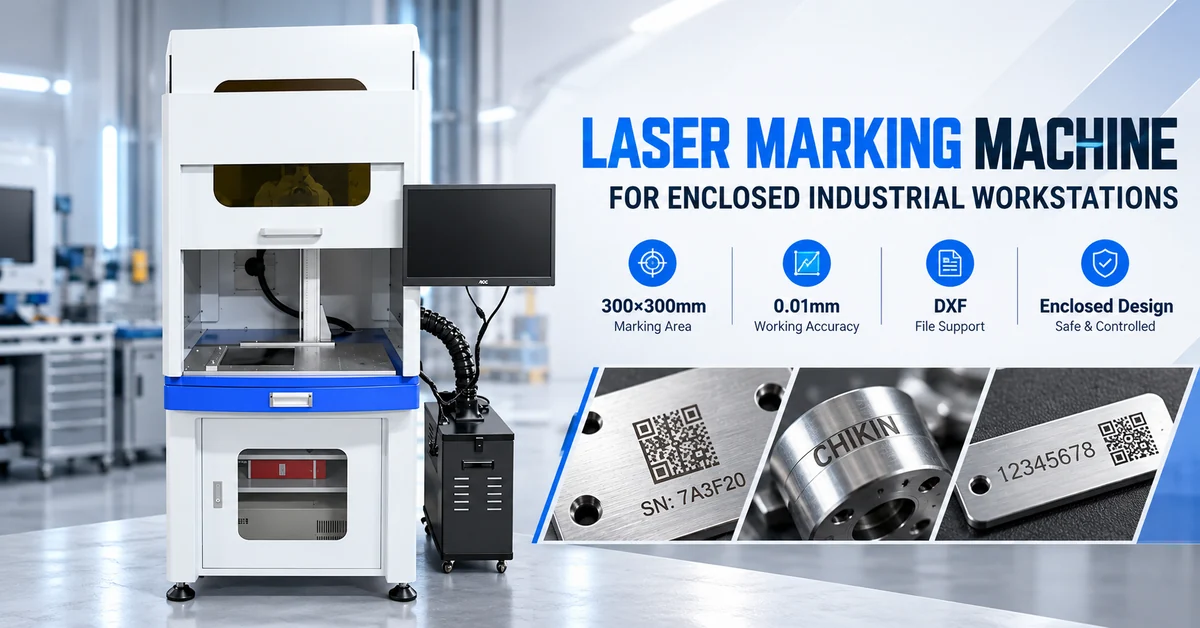
CHIKIN CNCは、 工業部品の識別用のファイバーレーザーマーキング装置も取り扱っており、購入者は必要に応じて代替のマーキング方法を検討することができる。
7. マーキングヘッド、コントローラー、および治具の要件
マーキングヘッドとワークピース固定具は、生産の一貫性に大きな影響を与える。
たとえ高性能なマーキングシステムであっても、マーキングサイクル中に部品が動くと、許容できない結果が生じる可能性がある。
マーキングヘッド構成
付属のCHIKIN製品には、制御盤に接続された独立したマーキングヘッドが備えられています。
この構成により、作業者はヘッドを大型部品の近くに配置したり、コンパクトな作業台から作業したりすることが可能になる。
購入前にご確認ください:
有効なマーキングエリア。
ヘッド取り付け寸法をマーキングする。
ケーブルおよびホースの要件。
マーキングピンの仕様。
支持されるワークピースの高さ。
予定されているマーキング地点周辺へのアクセス。
部品固定
適切な治具は、部品の機能面を損傷することなく、部品を常に正確に位置決めできるものでなければならない。
曲面部品、不規則な形状の鋳造品、または重量のある金属部品の場合、購入者は用途に応じた位置決め方法を必要とする場合があります。
コントローラーとソフトウェア
写真に写っているシステムには、ディスプレイ、キーボード、マウスが含まれています。
これらの機能はコンピュータベースの操作をサポートするが、正確なソフトウェア機能については検証が必要である。
シリアル番号の生成に関しては、コンテンツ編集、自動番号付け、ジョブ保存、エラー防止、および本番データベースとの必要な通信に関するデモンストレーションを依頼してください。
8. 産業トレーサビリティ:シリアル番号、バッチコード、および部品への直接マーキング
永久的なマークは、製造記録と確実に紐づけられる場合に価値を持つようになる。
トレーサビリティのワークフローでは、識別システムが部品番号やシリアル番号を、製造日、材料のロット番号、検査結果、製造場所などの情報に関連付ける場合があります。
トレーサビリティワークフローの例
正しい識別番号を割り当てるか、取得する。
加工対象物と製造指示を確認してください。
部品をマーキング治具にセットします。
必要な身分証明書を添付してください。
完成したマークを検査してください。
結果を関連する生産システムに記録してください。
マーキング装置は、このワークフローの一部のみを実行する場合があります。バーコードリーダー、検証カメラ、データベースインターフェース、および生産システムとの統合については、別途指定する必要があります。
空気圧式マーキングでデータマトリックスコードを生成できますか?
一部の工業用ドットピーニングシステムは、部品に直接マーキングされた二次元コードに対応していますが、その機能はマーキングハードウェア、コントローラソフトウェア、ドット間隔、および表面特性によって異なります。
提供されたCHIKIN製品情報には、データマトリックスマーキングが標準でサポートされているとは明記されていません。
機械で読み取り可能な直接部品マークを必要とする用途においては、 ISO/IEC 29158:2025が、直接部品マークされた2次元シンボルの品質を評価するための適切な参照規格となる。
これは、VIN文字の通常の目視検査とは異なります。
購入者は、自動コードマーキングを指定する前に、スキャナーの互換性、コード形式、および承認要件を確認する必要があります。
9. 生産前にマーキングの品質を管理する方法
マーキングマシンは、カタログの仕様だけに頼るのではなく、実際の部品を使用して性能評価を行うべきである。
実用的な検査計画には、内容の正確性、マークの品質、および基材への潜在的な損傷を網羅する必要がある。
マーキング品質管理チェックリスト
| 検査項目 | 推奨評価 |
|---|---|
| コンテンツの採点 | 承認された生産記録と比較する |
| キャラクターの明確さ | 視覚的な読みやすさを確認する |
| キャラクターの寸法 | 該当する仕様に基づいて測定する |
| マーキング位置 | 部品の基準点に対する位置を確認する |
| 圧痕状態 | 均一性と過度の変形を検査する |
| 表面の完全性 | ひび割れやコーティングの損傷がないか確認してください。 |
| 再現性 | 複数のマーキングされた部品を検査する |
| 識別耐久性 | 指定された取り扱い条件または環境条件下で試験する |
| プロセス文書化 | 作業設定と検査結果を記録する |
耐腐食性、研磨洗浄、または繰り返し取り扱いを必要とする用途においては、当該マークは関連する使用条件下で評価されるべきである。
いかなるマーキング方法も、あらゆる環境下で永久に読み取り可能であると考えるべきではない。
10.空気圧式マーキングマシンの生産性を決定づける要因とは?
装置の実際の生産能力は、マーキングの全工程に依存します。
高速マーキングヘッドであっても、作業者が部品の位置特定、内容の入力、識別情報の検査にかなりの時間を費やす場合、出力は限定的になる可能性がある。
有用な生産量計算式は次のとおりです。
サイクルタイム = 積載 + 位置決め + マーキング + 検査 + 荷降ろし
最終的に承認される生産量には、検査に不合格となった部品も考慮に入れなければならない。
生産量に影響を与える主な要因
| 要素 | 制作への影響 |
|---|---|
| 文字数 | 採点内容が増えると、処理に時間がかかる場合があります。 |
| マーキングの深さ | より大きな凹みは加工条件に影響を与える可能性があります |
| 材料硬度 | 変更点のマーク応答 |
| 治具設計 | 位置決めとロード時間に影響します |
| オペレーターのワークフロー | 手作業による取り扱いに影響します |
| ソフトウェアのセットアップ | 転職効率を決定する |
| 検査要件 | 必要な品質管理時間を追加する |
バッチ生産の場合は、実際の識別フォーマットとワークピースを使用して時間研究を依頼してください。
検証されていない最大マーキング速度の数値から時間当たりの生産量を推定することは避けてください。
11. 空気圧式マーキングマシンの価格に影響を与える要因は何ですか?
工業用マーキング装置の価格は、構成、マーキング面積、コントローラー、ヘッド設計、ソフトウェア、および必要な付属品によって異なります。
最も安価な機械が、必ずしも最もコスト効率の良い生産ソリューションとは限らない。
コスト比較チェックリスト
| コスト要因 | 確認すべき事項 |
|---|---|
| 基本装備 | コントローラーおよびマーキングヘッドの範囲 |
| マーキングエリア | 必要な寸法 |
| 空気圧システム | 空気の供給と消費 |
| 消耗品のマーキング | ピンの種類と交換費用 |
| 備品 | 標準規格またはアプリケーション固有規格 |
| ソフトウェア | 含まれる機能とライセンス |
| 統合 | データインターフェースおよび外部機器 |
| インストール | 委託および研修に関する取り決め |
| メンテナンス | スペアパーツおよびサービス要件 |
| 配達 | 梱包、輸送、および商取引条件 |
生産管理者は、誤ってマーキングされた部品のコストも考慮に入れるべきである。
識別ミスは、製品や業界によっては、再加工、追加検査、または不合格となる場合がある。
したがって、より包括的な購入比較では、初期購入価格だけでなく、総所有コストと許容される生産量も評価する必要がある。
12.標準型とカスタマイズ型の空気圧式マーキングマシン
部品の寸法、マーキング位置、文字形式、および生産要件が機器の対応範囲内にある場合は、標準的なマーキングシステムが適切である可能性があります。
部品の形状が特殊であったり、マーキング位置が制限されていたり、より厳しいトレーサビリティ要件が求められる場合には、カスタマイズを検討する価値があるかもしれない。
議論の対象となる可能性のあるトピックとしては、マーキングヘッドの取り付け方法、治具、制御ソフトウェア、通信インターフェース、ワークステーションのレイアウトなどが挙げられる。
これらの機能は、すべての構成で利用できるとは限りません。
推奨される見積依頼情報
| 情報 | 購入者は以下を提供する必要があります |
|---|---|
| 部品材料 | 鋼鉄、ステンレス鋼、アルミニウム、その他 |
| 材料硬度 | グレードまたは硬度情報 |
| 部品の寸法 | 全体の寸法とマーキング位置 |
| コンテンツの採点 | VIN、シリアル番号、バッチコード、テキストまたは記号 |
| キャラクター要件 | 高さ、間隔、奥行き、読みやすさ |
| 生産量 | 1時間または1シフトあたりの予想部品数 |
| ワークピースの取り扱い | 手動積載または自動ライン |
| 備品要件 | 部品図または写真 |
| 公共事業 | 利用可能な電源と圧縮空気 |
| トレーサビリティ要件 | 番号付けロジックとレコード統合 |
| 受入基準 | サンプル検査および耐久性要件 |
| 購入要件 | 数量、配送先、および希望配送日時 |
CHIKIN CNCに構成レビューを依頼する
CHIKIN CNCは、部品識別用途向けのマーキングシステムを含む、産業用CNCおよび精密製造装置を提供しています。
工場で車体番号、銘板、またはシリアル番号のマーキング用に空気圧式マーキング機を評価する場合は、代表的な部品と必要なマーキングフォーマットを準備してください。
CHIKIN製空気圧式マーキングマシンの製品ページをご覧ください。
ご注文前に、製品の在庫状況と正確なマーキング構成をご確認ください。
マーキング要件のご相談や空き状況の確認については、CHIKIN CNCまでお問い合わせください。
素材の詳細、写真、キャラクターの要件、および制作目標を提供することで、より有益な技術的な議論が可能になります。
13.空気圧式マーキングマシンに関するよくある質問
1. 空気圧式マーキングマシンは何に使用されますか?
空気圧式マーキングマシンは、適切な工業部品に識別情報を印字するために使用されます。一般的な用途としては、シリアル番号、車台番号、バッチコード、機器識別情報、金属製銘板などが挙げられます。
2. 空気圧式マーキングは永久的なものですか?
ドットピーニングマーキングは、ワークピースの表面を物理的に変形させることで、耐久性のある識別表示を実現します。ただし、マーキングの耐久性と視認性は、マーキングの深さ、材質、腐食、摩耗、および使用条件によって異なります。
3. 空気圧式マーキング機でステンレス鋼にマーキングできますか?
ステンレス鋼は、マーキング材として有望な材料である。適切なマーキング力と工具の仕様は、ステンレス鋼のグレード、硬度、厚さ、および要求されるマーキング品質によって異なる。
4. 車両のVIN番号に空気圧式マーキングを使用することは可能ですか?
はい、適切な空気圧システムはVIN識別に使用できます。ただし、製造業者は適用される法的要件、承認されたマーキング位置、文字仕様、および材料の適合性を確認する必要があります。
5. 空気圧式マーキングとレーザーマーキングの違いは何ですか?
空気圧式ドットピーニングマーキングは、機械的な衝撃によって物理的な凹みを形成します。レーザーマーキングは、集束されたエネルギーを用いて表面を加工します。それぞれの方法には、異なる装置、材料、メンテナンス、および品質に関する考慮事項があります。
6. 空気圧式マーキングは金属表面を損傷しますか?
意図的に局所的な表面変形を生じさせます。過度の圧痕や不適切なマーキング位置は、特定の部品を損傷する可能性があります。薄肉部品や安全性が重要な部品については、エンジニアリング検証が特に重要です。
7. 空気圧式マーキングマシンはシリアル番号を自動的に生成できますか?
一部のプログラマブルシステムは自動ナンバリングに対応していますが、この機能は使用するコントローラーとソフトウェアによって異なるため、確認が必要です。購入者は、実際に使用するナンバリング形式を用いたデモンストレーションを依頼することをお勧めします。
8. 空気圧式マーキングマシンにはどのようなメンテナンスが必要ですか?
メンテナンスでは、一般的にマーキングピン、ヘッド機構、ワーク保持部、空気圧接続部、およびコントローラを点検します。具体的なメンテナンススケジュールは、機械の構成と運転条件によって異なります。
9. 購入前にマーキングの品質を確認するにはどうすればよいですか?
実際の材料にサンプルマーキングを依頼してください。用途に応じて、文字の鮮明さ、寸法、位置、刻印の状態、再現性、耐久性を評価してください。
10. CHIKIN CNCに見積もりを依頼するにはどうすればよいですか?
部品の材質、寸法、マーキング内容、必要なマーキング領域、生産数量、写真または図面をお送りください。マーキング技術、利用可能な構成、供給状況、および取引条件については、CHIKIN CNCまでお問い合わせください。
結論
空気圧式マーキングマシンは、金属部品、車両関連部品、工業用銘板、生産設備などに耐久性のある識別表示を必要とする製造業者にとって、実用的なソリューションとなり得る。
B2Bバイヤーにとって、最も重要な選定要素は、単に機器の価格や謳われているマーキング速度だけではありません。材料との適合性、マーキングの鮮明さ、部品の完全性、治具の安定性、トレーサビリティ要件、そして一貫した生産性能などが含まれます。
部品の識別要件に物理的な表面の凹みが適している場合は、空気圧式ドットピーニングマーキングを検討する価値があります。細かいディテールや非接触用途には、レーザーマーキングの方が適している場合があります。
投資を行う前に、製造業者は提案された技術を実際の部品で検証し、機械固有の仕様を確認し、明確な検査および受入基準を確立する必要がある。
CHIKIN CNCは、部品識別ワークフローを検討している顧客向けに、産業用マーキングおよび精密製造装置ソリューションを提供しています。
CHIKIN CNCの製品ポートフォリオをご覧いただくか、同社のサービス内容について詳しくご確認ください。
CHIKIN CNCにご連絡いただき、空気圧式マーキングマシンの構成に関するご相談をお受けください。その際、金属部品の詳細、マーキング要件、および予想される生産量をお知らせください。
明確な技術的問い合わせを行うことは、製造プロセスと長期的なトレーサビリティのニーズに合った識別システムを選定するための第一歩です。