






プリント基板面取り機は、プリント基板メーカーが制御されたコーナー形状を作成し、鋭利なエッジを減らし、製造工程における基板の取り扱いの一貫性を向上させるのに役立ちます。
FR4パネル、LED回路基板、その他の適切な硬質PCB材料を加工する工場では、仕上げの悪い角は治具に干渉したり、取り扱いを困難にしたり、組み立てや梱包前に余分な手直し作業を発生させたりする可能性がある。
CHIKIN CNC CK-YJ50は、定格出力1.5kW、10枚刃のダイヤモンド研磨された丸角刃を5グループ搭載し、作動に必要な空気圧が0.5~0.6MPaのプリント基板コーナー研削・面取り機です。
仕様書には、1.6mm厚の条件下で毎分100枚のパネルを生産できるという基準生産効率が記載されている。しかし、この数値の根拠となる生産条件は確認が必要であり、実際の生産量はサンプル試験によって確定する必要がある。
産業分野の購入者にとって、重要な購入判断基準は、単に機械がプリント基板の角を丸めることができるかどうかではありません。重要なのは、その装置がラミネートを損傷したり、製造効率を低下させたりすることなく、必要な形状を安定して実現できるかどうかです。
このガイドでは、CK-YJ50の技術仕様、ツール構成、FR4加工に関する考慮事項、品質管理要件、および工場での受け入れ手順について説明します。
1. PCB面取り機とは何ですか?
プリント基板面取り機は、プリント基板の端や角から材料を除去し、指定された仕上げ形状を作成するために使用される特殊な装置です。
機械や工具の種類によっては、角度のついた面取り、丸みを帯びた角、あるいはその他の制御されたエッジ形状が得られる場合があります。
これらの操作は関連しているが、同一ではない。
面取り加工は、一般的に表面間の角度のある移行部を作り出す。
角を丸めると、板の角に曲線状の形状が生まれます。
刃先研削は、制御された研磨作用または切削作用によって材料を除去する。
バリ取りとは、以前の機械加工工程で残った不要な突起物を取り除く作業です。
CK-YJ50の製品仕様では、角丸加工用切削工具として指定されているため、あらゆるエッジ面取り加工に対応できると想定するのではなく、プリント基板の角研削加工として正確に適用できるかどうかを評価する必要があります。
プリント基板メーカーはなぜ精密なコーナー仕上げを必要とするのか?
配線、切断、その他の機械加工後、プリント基板パネルには鋭利な角、不規則な縁、または露出したガラス繊維が生じる場合があります。
これらの状況は、その後の取り扱いにおいて困難を引き起こす可能性がある。
適切なコーナー仕上げ工程は、製造業者にとって以下のようなメリットをもたらします。
完成したボード間の均一性を向上させる。
手作業による取り扱い時に、鋭利な角を減らす。
トレイ、位置決め治具、および組み立て装置用のボードを準備します。
手作業による研削によって生じるばらつきを低減する。
製造ロット全体で、定義されたコーナー形状を標準化する。
目的は、単に材料を最大限に除去することではなく、形状を制御し、許容できる品質を実現することである。
2. CK-YJ50基板コーナー研削盤はどのような人に適しているのでしょうか?
CK-YJ50は、適切なプリント基板フォーマットで繰り返しコーナー処理を必要とする産業用途の購入者にとって関連性の高い製品です。
| ターゲット顧客 | 応用 | 主な購入に関する懸念事項 |
|---|---|---|
| プリント基板製造工場 | 堅牢なPCBコーナー仕上げ | コーナー寸法が一定 |
| FR4基板メーカー | グラスファイバーラミネートの角研磨 | ファイバーの破損とエッジの完全性 |
| LED基板メーカー | LEDボードのコーナー加工に適した | 基板の形状と材料の適合性 |
| 電子機器組立工場 | 組み立て前の基板準備 | スムーズな操作性と固定具の適合 |
| PCBプロトタイプ製作ワークショップ | さまざまなボード形式 | セットアップの調整と柔軟性 |
| 大量生産のプリント基板工場 | コーナー処理の繰り返し | 許容出力と工具寿命 |
| 産業機器の購入者 | 生産ラインへの投資 | 品質、メンテナンス、総コスト |
どのようなアプリケーションが適さない可能性があるか?
すべての回路基板を機械的な角研削で加工すべきではない。
作業領域の近くに実装部品がある基板、非常に薄いフレキシブル回路基板、または繊細な銅箔パターンがある基板には、別の処理方法が必要になる場合があります。
材料の適合性および加工プロセスの適合性は、実際の基板図面およびサンプル結果に基づいて確認する必要があります。
複雑な基板形状や内部スロットの場合、専用のコーナー仕上げ機よりも、PCB CNC穴あけ・ルーティングマシンの方が適している場合があります。
3. CHIKIN CNC CK-YJ50 技術仕様
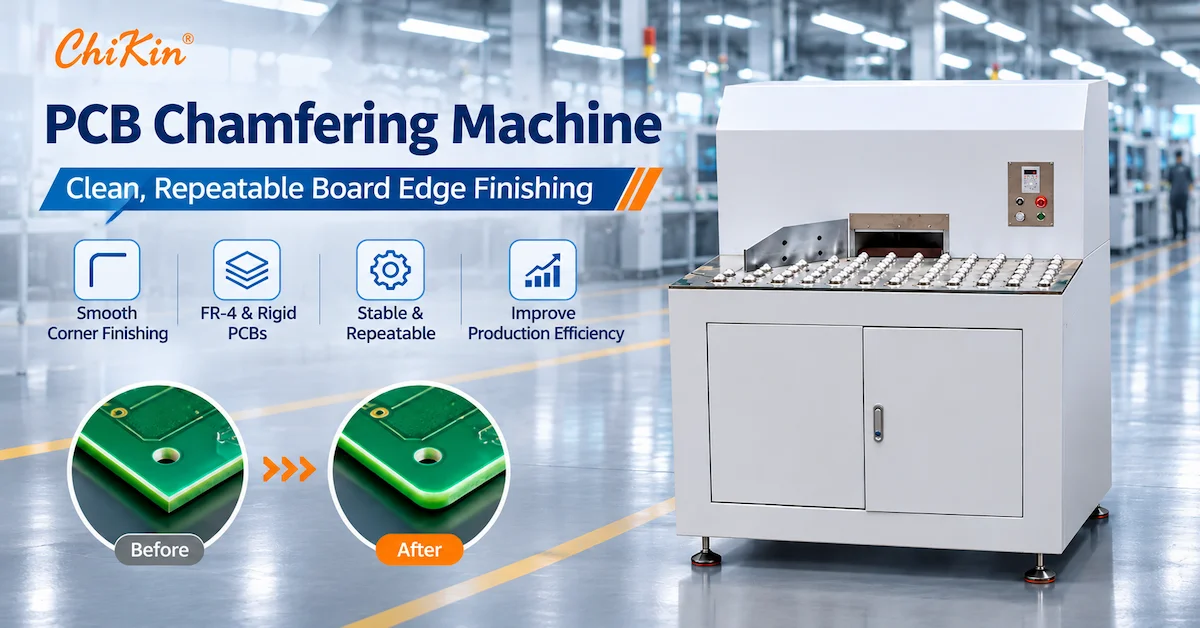
CK-YJ50は、床置き型の産業用プリント基板コーナー研削盤として紹介されています。
同社が提供した製品写真には、灰色のキャビネット構造、複数の支持部材を備えた作業面、後部の処理部、前面のアクセスドア、および側面に取り付けられた操作パネルが写っている。
これらの特徴は、工業用基板の取り扱いおよび仕上げ作業ステーションに合致している。
CK-YJ50 仕様表
| 技術パラメータ | 公開仕様書 |
|---|---|
| モデル | CK-YJ50 |
| 機器の種類 | プリント基板の角研削・面取り機 |
| 処理範囲 | 0~50mm |
| 参考作業効率 | 1.6mm × 100パネル/分 |
| 公表されている加工厚さ | 0~50mm |
| ツール構成 | 10枚刃のダイヤモンド研磨済み丸角コンビネーションナイフ5セット |
| 作動圧力 | 0.5~0.6MPa |
| 動作電圧 | AC380V |
| 定格電力 | 1.5kW |
| 機械の寸法 | 1105 × 1000 × 1350mm |
| 機械重量 | 約300kg |
仕様は付属のCK-YJ50製品シートから転載したものであり、見積もられた機器との最終確認が必要です。
検証が必要な重要な仕様
加工範囲と厚さ:出典表では、両方の項目に0~50mmと記載されています。これらの測定値の正確な意味は説明されていないため、購入者は50mm厚のFR4パネルを加工できることが確定していると解釈すべきではありません。
生産効率: 「1.6mm × 100枚/分」という値は、試験条件の詳細な説明なしに提示されています。基板の寸法、厚さ、供給方式、およびこの数値が理論値なのか実測値なのかを確認してください。
切削工具の構成:データシートには、10枚刃のダイヤモンド研磨丸角コンビネーションナイフ5種類が記載されています。購入者は、工具の正確な構造、材質、交換部品、および利用可能なコーナー形状を確認する必要があります。
これらの説明は、技術的な見積依頼書を作成する際に特に重要です。
4. 角が丸いナイフはPCB加工品質にどのような影響を与えるか?
切削工具の配置は、プリント基板コーナー研削盤の性能を左右する重要な要素である。
CK-YJ50のデータシートには、角丸加工工具の複数のグループが記載されています。
しかし、「ダイヤモンド研磨」という用語は、必ずしも特定のダイヤモンドコーティングや多結晶ダイヤモンド切削材料を意味するものではない。
実際の工具構造を確認する必要がある。
工具評価チェックリスト
| 工具係数 | 購入者確認 | なぜそれが重要なのか |
|---|---|---|
| ツール形状 | 角丸形状のプロファイルもご用意しております。 | 完成したコーナー形状を決定します |
| 最先端の状態 | 表面仕上げと目に見える損傷 | エッジの一貫性に影響を与える |
| 工具材料 | 承認された切断材料と構造 | 摩耗特性に影響を与える |
| ツールグループ | 配置と同時処理能力 | 生産体制に影響を与える |
| 交換部品 | 工具コードとスペアパーツの入手可能性 | メンテナンスをサポートします |
| 調整方法 | 工具の設置および位置合わせ手順 | 再現性に影響する |
| 材料適合性 | 実際のFR4またはその他のPCB材料への適合性 | 処理リスクを低減 |
| 清掃要件 | 工具エリアへのアクセスとゴミの除去 | 安定した動作をサポートします |
工具形状が重要な理由とは?
2つのカッターは、同じ量の材料を除去することができるが、最終的な角の形状は異なる。
適切な形状は、顧客の機械図面と想定される下流工程の処理方法によって異なります。
例えば、器具を取り付けるため、あるいは鋭角な外側の角を丸めるために、角を丸くする必要がある場合がある。
一方、ベベルはエッジの遷移部分に指定することができる。
購入者は、技術承認なしに、指定された面取りの代わりに丸みを帯びた角を使用してはなりません。
工具構成を選択する前に、目標とする形状を定義する必要があります。
5. PCBコーナー半径と面取り品質の定義方法
調達における最も一般的なミスの1つは、測定可能な受入基準を示さずに「角が滑らかであること」を要求することである。
生産設備の場合、必要なエッジ形状は工学的な観点から定義されるべきである。
コーナー半径と面取りの比較
| 特徴 | 説明 | 典型的な検査 |
|---|---|---|
| 角が丸い | 湾曲した外側コーナー形状 | 半径測定 |
| 斜め面取り | 直線的な面取りされた移行部 | 面取りの幅と角度 |
| バリ取りされたエッジ | 不要なバリを除去しました | 目視検査または拡大検査 |
| 地面の縁 | 研削によって表面材料が除去される | プロファイルおよび表面状態の検査 |
図面には何を含めるべきか?
角が丸みを帯びた形状の場合、図面には必要な角の半径と許容誤差を明記する必要があります。
面取り加工の場合は、面取りの寸法と角度を明記する必要があります。
さらに、購入者は以下を定義する必要があります。
完成品のボード全体の寸法。
許可された資材の搬出。
銅製部品からの最小クリアランス。
許容される最大エッジブレイクアウト。
ラミネートの状態は良好です。
検査方法およびサンプリング頻度。
必要な形状は、汎用的な機械仕様書ではなく、顧客の図面から取得する必要があります。
過度な面取りはプリント基板を損傷する可能性がありますか?
はい。
過剰な材料除去は、基板の寸法を小さくしたり、近傍の銅箔、ソルダーマスク、またはラミネート層に影響を与えたりする可能性があります。
正しいプロセスでは、基板の機能と後工程の組み立てに必要な機能を維持しながら、指定されたプロファイルを作成する必要があります。
6. FR4コーナー研削:主な加工上の課題
FR4は、ガラス繊維強化材とエポキシ樹脂を含む複合材料である。
この構造により、通常の均質なプラスチックや金属とは異なる加工特性が生じる。
機械式コーナー研削において、工具の形状、支持方法、または加工設定が不適切であると、繊維の剥離やエッジの損傷につながる可能性があります。
FR4の一般的なエッジ欠陥
| 欠陥 | 考えられる要因 | 推奨点検 |
|---|---|---|
| 繊維の破れ | 不適切な工具または過度の切削負荷 | 拡大エッジ検査 |
| 不均一なコーナー半径 | 位置合わせや工具設定に一貫性がない | プロファイル測定 |
| 過剰な材料除去 | 不適切な調整または位置決め | 寸法検査 |
| ラミネートが欠けている | 工具の状態またはサポート不足 | 目視検査および顕微鏡検査 |
| 露出した銅の損傷 | 処理区域からの十分なクリアランスがありません | 銅縁検査 |
| 緩い粒子 | 不十分な瓦礫処理 | 清潔度検査 |
| 仕上がりが均一でない | 工具の摩耗または加工条件の変化 | 繰り返しサンプル比較 |
取締役会の支援が重要な理由とは?
加工中にパネルが動くと、切削工具が異なる角から異なる量の材料を除去する可能性があります。
これにより、仕上がりの形状にばらつきが生じる可能性があります。
したがって、安定した位置決めと制御された送り出しは重要な考慮事項となる。
購入者は、CK-YJ50が加工中に基板をどのように支持・誘導するのか、また、異なるパネルサイズや厚さにどのように対応するのかを尋ねるべきです。
7. CK-YJ50はPCB製造においてどのような役割を果たすのか?
プリント基板の面取り機は、通常、プリント基板の外形加工工程全体ではなく、仕上げ加工のみを行います。
一般的なワークフローには以下が含まれる場合があります。
ステップ1 — 試験準備
角の処理が必要な板材を受け取り、材質、寸法、および指定された仕上げ形状を確認する。
ステップ2 - ワークステーションのセットアップ
機械の構成、ガイドの位置、工具の状態、および該当する運転設定を確認してください。
ステップ3 - ボードの装填
承認された取り扱い方法または供給方法を使用して、ボードを配置してください。
ステップ4 - コーナー処理
この機械は、設定された工具と材料条件に従って、必要な角を加工します。
ステップ5 - 検査
コーナーの仕上がり形状、寸法の一貫性、ラミネートの状態を確認してください。
ステップ6 — 転送
合格した基板は、次の該当する製造工程または検査工程へ移動させる。
CK-YJ50の具体的な構成に合わせて、自動化の度合い、送り出し方式、および1サイクルあたりに処理されるコーナーの数を正確に確認する必要があります。
8. CK-YJ50 vs 手動研削 vs CNCルーター加工
異なるプリント基板仕上げ方法は、異なる生産要件に適しています。
| 評価 | CK-YJ50 コーナー研削 | 手動コーナー研磨 | CNCルーター加工 |
|---|---|---|---|
| 主な目的 | 繰り返しコーナー仕上げ | 時折手作業でエッジ処理を施す | プログラムされた輪郭とスロット |
| ツーリング | 専用の角丸工具配置 | 手持ち式研削工具 | CNCルータービット |
| プロセスの再現性 | 機械の認定が必要です | オペレーター依存 | マシンとプログラムによって異なります |
| セットアップ要件 | コーナーの工具とボードの位置決め | 手作業による取り扱い | ツールパスと治具 |
| 適切な生産 | 繰り返し適格なコーナーアプリケーション | 試作品または小規模な手直し作業 | 複雑な形状と多様な幾何学的形状 |
| 主な制限事項 | 専用のコーナー処理スコープ | 労働と一貫性 | 工具の設置時間と機械への投資 |
CK-YJ50はどのような場合により適した選択肢となるのか?
工場で同様の板材の角を繰り返し加工し、仕上げ作業を標準化したい場合、専用の角研削機を検討する価値があります。
手作業による方法は、時折試作品を作る場合には依然として実用的である可能性がある。
複雑な輪郭、内部スロット、または基板全体の形状加工が必要な場合は、CNCルーター加工がより適しています。
より幅広い機器の選択肢については、 CHIKIN製PCB面取り機サプライヤーガイドをご覧ください。
9. CK-YJ50は1分間に100枚のパネルを生産できますか?
付属のデータシートには、「1.6mm × 100パネル/分」という作業効率の表記が含まれています。
これは調査する上で有用な数値ではあるが、工場の生産量を保証するものとして扱うべきではない。
提供された資料には、正確な試験条件は明記されていません。
実際の生産量に影響を与える要因
ボードのサイズと形状。
材料の厚さ。
治療が必要な角の数。
積み込みおよび積み下ろし方法。
工具構成。
機器の調整と切り替え。
点検頻度。
却下または再加工された基板。
有用な生産性指標は次のとおりです。
合格出力 = 処理済みパネル総数 × 合格率
完全なサイクルを実現するには、エンジニアは以下の項目も測定する必要があります。
サイクルタイム = 積載 + 位置決め + 処理 + 荷降ろし + 必要な検査
購入者はどのようにしてスループットを検証すべきか?
実際の基板サンプルを使用した製品デモンストレーションをご依頼ください。
板の厚さ、パネルの寸法、角の形状、処理された部品の数、作業時間、および検査結果を記録します。
また、このテストでは、提示された出力が短時間のデモンストレーションによるものか、継続的な運用によるものかを特定する必要がある。
これは、カタログ上の数値だけを用いるよりも、より信頼性の高い生産能力計画の根拠となる。
10.品質管理および工場受入試験
工場出荷前検査(FAT)は、工業用プリント基板仕上げ装置を購入する前に実施する最も重要なステップの一つです。
その目的は、実際の機械構成が購入者が定めた要件を満たせるかどうかを確認することである。
CK-YJ50 工場受入チェックリスト
| 脂肪分の多いアイテム | 推奨テスト |
|---|---|
| モデル同定 | CK-YJ50の設定を確認する |
| ツーリング | ツールグループとインストールされたジオメトリを確認します |
| ボードの互換性 | 実際の顧客資料を処理する |
| コーナー半径 | 承認済みの図面と照らし合わせて測定する |
| エッジの完全性 | 繊維の断裂とラミネートの損傷を検査する |
| 材料除去 | 最終的なボード寸法を確認してください |
| 再現性 | 複数の処理済みパネルを比較する |
| 生産性 | 規定された条件下での許容出力を測定する |
| 圧縮空気 | 承認された要件内で動作していることを確認してください。 |
| 電源 | 供給電圧構成を確認する |
| 粉塵管理 | 必要な抽出および清掃の手配を確認してください。 |
| 安全機能 | 安全対策と緊急時の制御方法を実演する |
| メンテナンス | 工具へのアクセスおよび交換手順を確認する |
| 文書 | 指示書および合意済みの受諾記録を入手する |
推奨されるサンプル検証プロセス
まず、必要なコーナー形状を持つ実際のFR4基板、またはその他の該当するプリント基板のサンプルをご提供ください。
次に、許容される寸法限界と検査方法を確立する。
対照試験を実施し、試験中の異なる時点で完成サンプルを測定する。
各サンプルについて、角の形状、積層構造の完全性、バリ、表面の損傷などを検査してください。
最後に、承認されたプロセス設定、検査結果、および生産性データを記録します。
完成したプリント基板については、 IPC-A-600およびIPC-6012の該当版が、顧客の図面および受入要件と併せて、関連する品質基準を提供する場合があります。
これらの規格は、特定の面取り機の性能を単独で保証するものではありません。
11. 機械の設置、粉塵対策、およびメンテナンス
プリント基板の研磨作業では、グラスファイバーや樹脂の粉塵が発生する可能性がある。
したがって、機械の選定および設置の際には、廃棄物処理についても考慮する必要がある。
CK-YJ50の仕様書には、空気圧作動圧力0.5~0.6MPa、AC380V電源、1.5kWの電力、および約300kgの機械重量が記載されている。
設置および操作チェックリスト
| 要件 | 購入者が確認すべき事項 |
|---|---|
| 電源 | AC380Vおよび必要な電気構成 |
| 力 | 公表されている定格出力1.5kW |
| 気圧 | 0.5~0.6MPa |
| 機器の寸法 | 1105 × 1000 × 1350mm |
| 機械重量 | 約300kg |
| 床の設置 | 水平調整、クリアランス、およびサポート |
| 抽出 | 必要な空気流量、フィルター、接続 |
| 機械の安全対策 | 保護システムとアクセス制御 |
| 工具のメンテナンス | 交換手順とスペアパーツ |
| オペレーター研修 | 安全な積載と操作 |
粉塵除去が重要な理由とは?
FR4の研削では微粒子が発生する可能性があり、適切な抽出および清掃対策によってこれを制御する必要がある。
購入者は、必要な抽出部品が機械に付属しているか、別途購入する必要があるかを確認する必要があります。
密閉されたキャビネットだけでは、十分な防塵性能は確保されません。
メンテナンスは完成品の品質にどのように影響するのか?
工具の摩耗、切削屑の蓄積、およびアライメントの変化は、仕上がりのコーナー形状に影響を与える可能性があります。
オペレーターは、実際の生産実績に基づいた承認済みの点検および保守スケジュールに従う必要があります。
実用的なメンテナンス計画には、工具の点検、基板支持部の確認、清掃、および仕上げられたコーナーの品質の確認が含まれるべきである。
12. PCB面取り機の総コストを評価する方法
B2B調達においては、初期設備価格は投資額のほんの一部に過ぎません。
工場は、操業コストと生産される良品の枚数も考慮に入れるべきである。
コスト評価要因
| コスト要因 | なぜそれが重要なのか |
|---|---|
| 機器価格 | 初期資本投資 |
| 角が丸い工具 | 消耗品および交換費用 |
| 圧縮空気 | ユーティリティ要件 |
| 電力消費量 | 営業費用 |
| 労働 | 積み込み、検査、調整 |
| 工具交換 | メンテナンス時間とスペアパーツ |
| 集塵 | 機器およびフィルターの費用 |
| 品質検査 | 測定および不良品処理 |
| 生産停止時間 | 工場生産への影響 |
| 材料の端材 | 不良または破損したパネルの費用 |
有用な指標は次のとおりです。
承認されたパネル1枚あたりのコスト = 総仕上げ費用 ÷ 承認された完成パネル数
これにより、メーカーは実績のある生産結果に基づいて機器を比較することが可能になります。
公称スループットが高いほど常に良いのか?
いいえ。
高速で稼働する機械であっても、工程で許容できないエッジ欠陥が発生したり、頻繁に中断が生じたりすると、コストが高くなる可能性がある。
購入目標は、経済的な運営コストで安定した生産量を確保することである。
13. 海外のバイヤーは見積依頼書に何を含めるべきか?
詳細な見積依頼書を作成することで、機器供給業者は一般的な機械価格を提示するだけでなく、用途を評価することができます。
PCB面取り機の見積依頼チェックリスト
| 情報 | 購入者の詳細 |
|---|---|
| PCB材料 | FR4またはその他の指定されたラミネート |
| ボードの寸法 | パネルの最小サイズと最大サイズ |
| 板の厚さ | 実際の生産範囲 |
| コーナー形状 | 必要な半径、面取り、またはプロファイル図面 |
| 寸法公差 | 承認された許容限度 |
| 現在の欠陥 | 鋭利な角、繊維の剥離、または仕上がりの不均一 |
| 生産需要 | 1時間あたりの承認済みパネル数 |
| 取り扱い方法 | 手動または提案されている自動給餌 |
| 粉塵対策要件 | 工場抽出配置 |
| 工場設備 | 電気と圧縮空気の供給 |
| 品質検査 | 測定およびサンプリングの要件 |
| 商業上の要件 | 数量、出荷先、サポート範囲 |
CHIKIN CNCを検討する理由とは?
深センChiKin Automation Equipment Co., Ltd.が運営するCHIKIN CNCは、プリント基板加工および産業用自動化機器を提供しています。
同社の製品ポートフォリオには、穴あけ加工、ルーティング、レーザー加工、切断、および特殊なプリント基板仕上げ装置が含まれる。
CK-YJ50は、繰り返し基板のコーナー仕上げを行う購入者にとって適切な選択肢となりますが、実際の材料適合性と生産性能を確認する必要があります。
詳細については、 CHIKIN製基板面取り機の製品ページをご覧ください。
CK-YJ50構成レビューを依頼する
貴社工場でFR4基板のコーナー仕上げの精度を一定に保つ必要がある場合は、代表的な基板図面、材料の厚さ、必要なコーナー半径、および生産量をご提供ください。
CHIKIN CNC社に連絡すれば、公開されている構成、用途への適合性、サンプル処理要件、および現在の取引条件について話し合うことができます。
CK-YJ50の技術評価と見積もりをご希望の場合は、CHIKIN CNCまでお問い合わせください。
詳細なアプリケーション概要は、その機械がお客様の生産要件を満たすかどうかを判断するための最良の出発点となります。
14.プリント基板面取り機に関するよくある質問
1. CK-YJ50基板面取り機は何に使用されますか?
CK-YJ50は、プリント基板の適切な角部を精密に仕上げるための、PCBコーナー研削・面取り機です。一貫したコーナー形状と産業用基板の取り扱いをサポートすることを目的としています。
2. CK-YJ50はFR4基板の加工が可能ですか?
FR4の角研削は、推奨される適用方向です。実際の適合性は、基板の厚さ、積層構造、工具形状、および要求される角の品質によって異なります。サンプルによる検証をお勧めします。
3. CK-YJ50の定格出力はどれくらいですか?
公開されている仕様書には、出力1.5kW、動作電圧AC380Vと記載されています。納品される構成における完全な電気的要件については、別途確認が必要です。
4. この機械はどのような切削工具を使用しますか?
仕様書には、10枚刃のダイヤモンド研磨済み丸角コンビネーションナイフ5種類が記載されています。購入者は、切削工具の正確な構造、利用可能な形状、および交換部品の仕様を確認する必要があります。
5. この機械は厚さ50mmのプリント基板材料を加工できますか?
情報源には加工範囲と加工厚さとして0~50mmと記載されているが、その正確な意味は不明瞭である。供給元による説明と試験なしに、50mm厚のFR4加工能力が確定していると解釈すべきではない。
6. CK-YJ50は1分間に100枚のパネルを生産できますか?
データシートには、1.6mm厚のパネルを1分間に100枚印刷できるという基準効率が記載されています。実際の生産性は、基板の寸法、負荷、コーナー形状、および受入品質によって異なります。購入者は、代表的な生産試験においてこの数値を確認する必要があります。
7. プリント基板の面取りとバリ取りの違いは何ですか?
面取りや角の丸め加工は、明確なエッジ形状を作り出します。バリ取りは主に不要なバリや突起を取り除きます。これらの工程は重複する部分もありますが、完成品の要求仕様は異なります。
8. 購入者はどのようにしてPCBの角の研磨品質を検査できますか?
完成した角の半径または面取り寸法、エッジの均一性、繊維の剥離、銅のクリアランス、積層材の完全性、および複数のサンプル間での一貫性を検査します。
9. CK-YJ50にはどのような工場設備が必要ですか?
公開されている情報によると、電源電圧はAC380V、作動圧力は0.5~0.6MPaとなっています。購入者は、機械の電気仕様、空気消費量、集塵性能、設置要件についても確認する必要があります。
10. 海外の購入者は、CK-YJ50の見積もりをどのように依頼できますか?
基板材料、パネル寸法、厚さ、コーナー図、必要生産量、工場設備情報、および品質基準をご提供ください。機械の互換性、サンプルテスト、および取引条件については、CHIKIN CNCまでお問い合わせください。
結論
適切なプリント基板面取り機を選定するには、コーナー形状、切削工具の設計、積層材との適合性、生産の一貫性、および長期的な運用コストを慎重に検討する必要があります。
FR4メーカーやその他のプリント基板加工施設にとって、主な目的は、許容できない繊維の断裂、寸法のばらつき、または近傍の回路構造への損傷を引き起こすことなく、制御されたコーナー形状を実現することです。
CHIKIN CNC CK-YJ50は、複数の丸みを帯びた切削工具グループ、1.5kWの出力、0.5~0.6MPaの空気圧駆動、および床置き型キャビネット構造を特徴とする、公表されている産業用構成を提供します。
これらの特性により、繰り返し行われるプリント基板の角仕上げ作業を標準化しようとする工場にとって、この製品は有力な候補となる。
しかし、最終的な設備選定は、検証済みの材料適合性、明確に定義された仕上がり角寸法、実際の工具性能、および測定された許容出力に基づいて行うべきである。
購入者は、公表されている処理範囲と効率の数値の意味を、生産計画に組み込む前に確認しておくべきである。
代表的なプリント基板サンプルを用いた工場出荷前検査の記録は、機械仕様書のみの場合よりも信頼性の高い購入根拠となる。
プリント基板の角研削およびエッジ仕上げ装置を検討しているメーカー向けに、CHIKIN CNCは幅広いプリント基板加工製品ポートフォリオの中で、専用の製品オプションを提供しています。
CHIKIN社のCNC基板面取り機について詳しく知り、同社の設備とサービス能力について理解を深めましょう。
CK-YJ50の技術レビューと見積もりをご希望の場合は、CHIKIN CNCまでご連絡ください。その際、基板サンプル、コーナー図面、品質要件、目標生産量をお知らせください。
適切な工具、安定した基板搬送、正確な検査、そして現実的な生産量計画の適切な組み合わせが、信頼性の高いプリント基板コーナー仕上げプロセスの基盤となります。





