






要約 — 簡単な回答
FR4ピンニングマシンは、制御された位置決めとピンニングプロセスによって、プリント基板パネルの準備、位置決め、および固定を行うために使用されます。多層プリント基板の製造において、正確なツール穴の位置決めと互換性のある位置合わせピンは、後続の製造工程における安定した基準を確立するのに役立ちます。
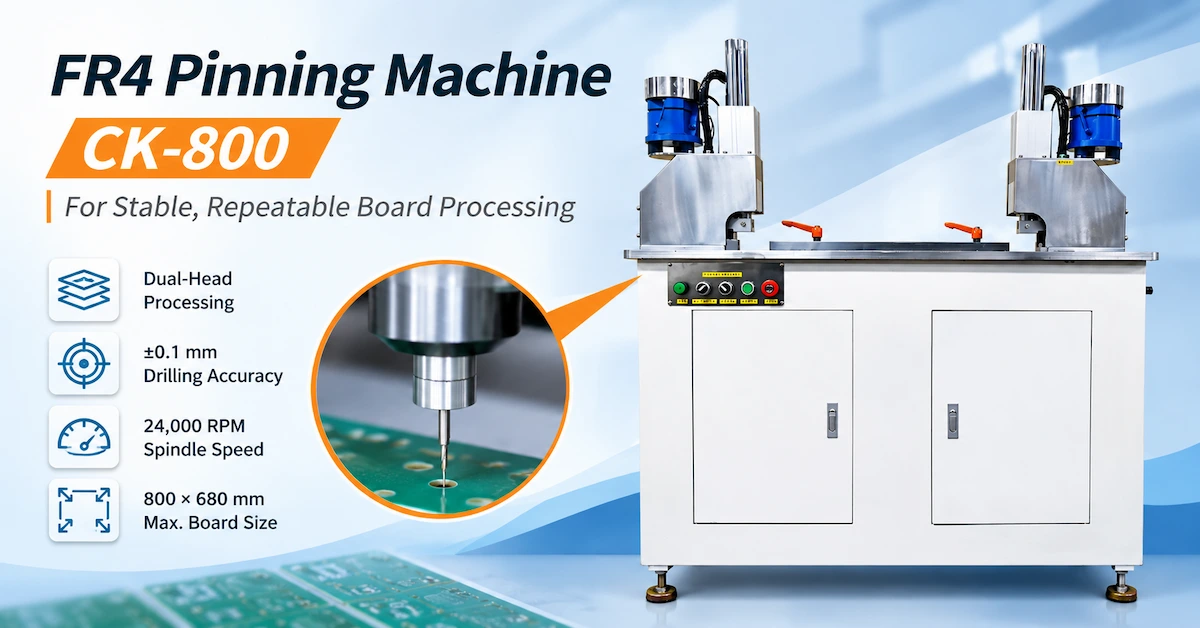
CHIKIN CNC CK-800は、最大基板サイズ800×680mm、主軸回転速度24,000RPM、主軸コレット径3.175mm、三菱電機製PLCコントローラ、穴あけ精度±0.1mmの仕様を持つ、デュアルヘッド式PCBピンニングマシンです。
プリント基板メーカーにとって、最も重要な購入要因は、基板の互換性、実際の位置決め穴の精度、ピンニングツールの構成、再現性、および生産効率である。
このガイドでは、CK-800の評価方法、ピン打ち精度と穴あけ精度の区別方法、製造方法の比較方法、および信頼性の高い工場受入基準の設定方法について説明します。
主なポイント
主な用途: CK-800は、材料の認定を条件として、FR1、FR4、CEM1、およびメタルコア基板のピン配置用途向けに設計されています。
基板寸法:公表されている加工サイズは250×250mmから800×680mmまでです。
ツーリングインターフェース:スピンドルコレットの仕様はØ3.175 mmですが、これは取り付けられている位置決めピンの直径と混同しないでください。
加工性能:公表されている穴あけ精度は±0.1mmです。最終的な位置合わせ結果は別途検証が必要です。
自動化:データシートには自動ピン打ち方式と三菱電機製PLCによる制御が記載されているが、正確な材料搬送およびピン供給シーケンスについては確認が必要である。
購入の優先順位:サンプル処理と文書化された工場受入試験は、カタログの仕様書だけよりも強力な証拠となる。
1. FR4ピンニングマシンは何のために使用されるのですか?
FR4ピンニングマシンは、適切な剛性回路基板材料を用いた位置決め、工具穴の準備、およびピンニング作業に使用される、特殊なプリント基板製造機械です。
プリント基板製造において、ピンベースの位置合わせシステムは、特定の製造工程においてパネルや治具アセンブリの位置合わせを行うための機械的な基準点を提供する。
工程によっては、これらの参照資料は、基板の準備、層の位置合わせ、ラミネート治具、またはその後の取り扱いに関連する作業をサポートする場合があります。
PCB登録が重要な理由とは?
登録とは、基板の実際の位置と、その基板が意図する製造基準との間の、管理された関係のことである。
工具穴や位置決めピンの位置が間違っていると、結果として生じる位置ずれが後続の工程に影響を与える可能性があります。
潜在的な問題点としては、以下のようなものがあります。
パネルの配置が一定していない。
工具穴の位置が不正確です。
照明器具の追加調整。
処理段階間の登録エラー。
セットアップ時間の増加。
位置ずれによる材料の無駄。
専用のピンニングステーションを使用することで、パネルの位置決めや処理方法を標準化することができます。
しかし、ピンニングマシンだけでは多層構造の位置合わせ精度を保証することはできません。材料の動き、治具の状態、ドリル穴の形状、および後続の工程も最終結果に影響を与えます。
2. CK-800は手動ピンニングと比べてどうですか?
海外のプリント基板メーカーにとって、最初に検討すべき課題の一つは、手作業による準備を続けるか、それとも制御されたピンニングワークステーションに投資するかということである。
| 評価要素 | 手動ピン留め | CK-800型制御ピンニング |
|---|---|---|
| 取締役会のポジショニング | オペレーター依存 | 治具ベースの位置決め |
| 処理方法 | 個別の手動操作 | デュアルヘッド産業用ワークステーション |
| 穴の準備 | 既存のツールに依存する | 24,000 RPMスピンドル |
| ピン留め作業 | 手動インストール | 自動ピン留め方法一覧 |
| プロセス制御 | 操作手順 | 三菱商事 |
| 再現性 | オペレーターと機材によって異なります | 機械の認定が必要です |
| 生産の柔軟性 | 一時的な作業に便利 | 繰り返しパネル操作の評価に適しています |
| 主な購入に関する懸念事項 | 労働と変動 | 工具、機械精度、および受入結果 |
手動によるピン留めは、どのような場合にまだ実用的か?
手作業による方法は、必要な品質を安定して達成できる場合、時折行われる試作品製作や少量生産には依然として適している可能性がある。
しかし、繰り返し手動で位置決めを行うと、作業者の作業負荷が増加し、セットアップのばらつきも大きくなる可能性がある。
複数のバッチで硬質プリント基板を処理する工場では、制御されたピンニングマシンを使用することで、より標準化された作業環境を実現できる可能性がある。
CK-800は、単に自動化機能が多いという理由ではなく、検証済みの品質と承認された出力に基づいて選定されるべきである。
3. CHIKIN CNC CK-800 技術仕様
CHIKIN CNCは、穴あけ加工、ルーティング加工、特殊基板処理システムなど、プリント基板製造装置を提供しています。
安定した再現性の高い基板加工を実現する、注目のFR4ピンニングマシンは、床置き型のデュアルヘッドワークステーションとして提供されます。
製品説明では、長い作業台、オペレーターが操作しやすいコントロールパネル、治具を用いた加工などが特長として挙げられている。
CK-800 機械仕様表
| 技術パラメータ | 公開仕様書 |
|---|---|
| 機械モデル | CK-800 |
| 製品カテゴリ | FR1 / FR4 / CEM1 / メタルコア基板ピンニングマシン |
| 電動スピンドル速度 | 24,000回転/分 |
| スピンドルコレットクランプヘッド | 直径3.175mm |
| 最大基板サイズ | 800 × 680 mm |
| 最小PCBサイズ | 250 × 250 mm |
| PCBの厚さ | 10 mm |
| ピン留め方法 | 自動 |
| 穴あけ精度 | ±0.1 mm |
| コントローラ | 三菱商事 |
| 電気仕様 | 単相220V / 50Hz / 5kW |
| 機械の空気圧 | 5 kg/cm² |
| 機械の寸法 | 1220 × 545 × 1230 mm |
| 機械重量 | 約200kg |
仕様は付属のCK-800製品シートから引用したものです。最終的な意味、試験条件、および適用範囲については、提示された機械構成と照らし合わせて確認してください。
特に注意が必要な仕様
基板の厚さ:データシートには10mmと記載されていますが、これが絶対的な処理最大値なのか、それとも標準的な設定条件なのかは説明されていません。対応範囲を確認する必要があります。
穴あけ精度:提示されている±0.1mmという精度は、生産受入保証として使用する前に、明確な測定手順が必要です。
自動ピン留め:公表されている用語では、自動ピン供給、基板装填、またはその他の材料搬送が含まれるかどうかは明記されていません。
スピンドル回転数: 24,000 RPMという仕様は、機械のスピンドル回転数を示すものであり、すべてのプリント基板マイクロドリル加工用途に適していることを保証するものではありません。
4. デュアルヘッド構造が重要な理由とは?
CK-800の製品画像には、水平方向に延長されたワークステーションに沿って配置された2つの処理ヘッドが写っている。
この構成は、搭載されている工具と制御シーケンスに応じて、2つの位置での処理、またはペアになった操作をサポートする場合があります。
デュアルヘッド処理の潜在的な利点
定義された処理位置
2ヘッド構成は、ワークピースの形状が機械の設定と一致する場合、固定された加工基準を提供することができる。
再配置の必要性の軽減
適切な用途においては、制御された治具内で複数の箇所を処理することで、不要な手作業を削減できる可能性がある。
運用の一貫性が向上しました
安定した作業台と明確に定義された工具位置があれば、セットアップ時の手作業による位置合わせへの依存度を減らすことができる。
デュアルヘッドとは、両方のヘッドが同時に動作するという意味ですか?
必ずしもそうとは限りません。
製品写真には2つのヘッドが写っているが、付属の技術仕様書には独立した同時運転やサイクルタイムの短縮については記載されていない。
購入者はCHIKIN CNCに実際の加工手順を実演してもらうよう依頼すべきである。
重要な点は、ヘッドが同時に動作するのか、それとも順次動作するのか、それらの位置はどのように調整されるのか、そして利用可能な間隔が必要な工具穴パターンと一致するのか、ということである。
5. 3.175 mmコレットとPCBピンニングツールのマッチング方法
CK-800は、Ø3.175 mmのスピンドルコレットクランプヘッドを指定しています。
これは重要な工作機械インターフェース仕様です。
3.175 mmのコレットは、互換性のある工業用プリント基板穴あけ工具のシャンクと一般的に関連付けられています。
ただし、コレットの寸法は、完成した穴あけ径や取り付けられた位置決めピンの直径とは異なります。
工具互換性チェックリスト
| ツーリングパラメータ | 購入者が確認すべき事項 |
|---|---|
| コレット径 | Ø3.175 mm 機械仕様 |
| 工具シャンク | 互換性のあるシャンク寸法と公差 |
| 切断径 | 必要な穴に合う |
| 工具の長さ | 適切なスピンドルと治具のクリアランス |
| 点幾何学 | 想定される基板材料に適しています |
| 工具材料 | 適切な耐摩耗性と切削特性 |
| 工具振れ | 要求される加工品質に対して許容範囲内 |
| ツールサポート | 正しい設置方法と固定方法 |
| 交換品の入手可能性 | 互換性のあるスペアツールとコンポーネント |
スピンドル振れが重要な理由とは?
振れとは、意図した回転軸からのずれを指します。
過度の振れは、穴の形状や工具への負荷に影響を与える可能性があります。
小径のプリント基板用ドリルでは、これらの影響はますます重要になる可能性がある。
したがって、適切な工具は、スピンドルとホルダーの完全なアセンブリの一部として検証されるべきである。
CK-800は専用の高速基板穴あけ機ですか?
CK-800は、ピンニングおよび位置合わせ関連の機器として位置付けられています。
公表されている主軸回転数24,000RPMは、特定の専用PCBマイクロドリル加工機で使用されるはるかに高い主軸回転数とは異なる。
大量の精密ビアを必要とする工場は、CK-800が同じ役割を果たすと考えるのではなく、専用のPCB穴あけ装置を検討すべきである。
6. CK-800はどのようなPCB材料を加工できますか?
機械仕様書には、FR1、FR4、CEM1、およびメタルコア基板の用途が記載されています。
これらの材料は、構造や加工特性が異なります。
材料適合性マトリックス
| 板材 | 代表的な用途 | 主な検証要件 |
|---|---|---|
| FR1 | 紙ベースの硬質板紙加工 | 穴の品質と材料の完全性 |
| FR4 | ガラス繊維強化硬質プリント基板 | 工具の摩耗と繊維の剥離 |
| CEM1 | 複合エポキシ積層材の加工 | 穴あけとエッジの状態 |
| 金属芯基板 | 認定された位置決め穴アプリケーション | 金属のバリと切削力 |
| 多層FR4 | 登録関連の準備 | 位置の一貫性とラミネートの状態 |
FR4の処理方法が異なるのはなぜですか?
FR4はエポキシ樹脂とガラス繊維強化材を含んでいます。
ガラス繊維の含有量が多いと工具の摩耗が増加する可能性があり、また、不適切な加工条件下では積層材に局所的な欠けや繊維の剥離が生じる可能性がある。
適切な穴あけ工具、ボード支持材、および切断パラメータは、実際の積層材に応じて選択する必要があります。
1つのツールでFR4基板とメタルコア基板の両方を加工できますか?
自動的には行われません。
金属芯材の場合、工具の形状や切削条件が異なる場合がある。
工場がFR4基板とアルミコア基板の両方を加工する場合、それぞれの材料について個別にサンプル試験を依頼する必要があります。
製品カテゴリーに材料名が記載されていることは、互換性評価の出発点であり、普遍的な加工保証ではありません。
7. PCBの位置決め穴の精度はどのように検証すべきか?
CK-800のデータシートで最も重要な仕様の1つは、 ±0.1 mmの穴あけ精度です。
しかし、購入者は、この数字を売買契約に組み込む前に、それが何を意味するのかを理解しておくべきです。
穴あけ精度と位置合わせ精度
| 測定 | 説明内容 | なぜそれが重要なのか |
|---|---|---|
| 穴あけ位置の精度 | 定義された基準に対する穴の位置 | 工具穴の位置決め |
| 穴径精度 | 完成した穴のサイズ | ピンと固定具の嵌合 |
| 再現性 | 繰り返し処理における一貫性 | バッチ生産の安定性 |
| 穴間隔 | 位置合わせ穴間の相対位置 | 器具の互換性 |
| 取締役会の方向性 | 加工中のワークピースの位置 | 全体的なプロセスの一貫性 |
| 最終登録 | 生産段階全体にわたる連携が実現 | 下流のPCB製造品質 |
機械の公表されている穴あけ精度は、最終的な多層構造の位置合わせを保証するものではない。
実際の穴の位置を測定する方法
実用的な資格認定方法としては、定義された参照システムを用いて代表的なパネルを処理する方法がある。
加工によってできた穴は、適切な校正済みの寸法測定装置を用いて検査することができる。
測定には、関連する穴の位置と間隔を含める必要があります。
試験では、基板の材質、寸法、治具の配置、処理プログラム、および動作条件も記録する必要がある。
取締役の交代が重要な理由とは?
機械の動作システムが安定して動作している場合でも、ワークピースの支持が不十分だと、ワークピースが動いてしまう可能性がある。
したがって、取締役会の配置はプロセスの一環として検証されるべきである。
正しい受入基準は、機械が正しく起動して動作するかどうかではなく、完成した穴が顧客の求める位置と寸法の要件を満たしているかどうかである。
8. 一般的なFR4ピンニングのワークフローはどのように動作するのか?
制御されたプリント基板のピン配置プロセスは、いくつかのステップに分けることができます。
以下のワークフローは、推奨されるエンジニアリング評価手順です。CK-800の正確な操作手順については、機械のマニュアルで確認してください。
ステップ1:PCB材料を確認する
材質、基板サイズ、厚さ、および必要なピン留め位置を確認してください。
ステップ2:作業台の準備
適切な治具、基準ストッパー、および支持構造が設置されていることを確認してください。
ステップ3:PCBを配置する
パネルを取り付け、必要な基準面に合わせて位置合わせします。
ステップ4:処理プログラムを確認する
承認済みの設定を選択し、必要な処理位置を確認してください。
ステップ5:指定された穴あけ加工を実行する
アプリケーションの要件に応じて、承認されたドリルと操作条件を使用して、関連する工具穴を準備してください。
ステップ6:ピン留め操作を実行する
承認されたピン取り付け手順に従い、機械に指定された工具と制御方法を使用して作業を実行してください。
ステップ7:結果を確認する
穴の位置、ピンの取り付け状態、基板の状態、およびプロセスの一貫性を確認してください。
ステップ8:パネルを解放する
合格したパネルを次の生産工程に送ります。
購入者は自動化に関して何を確認すべきか?
仕様書ではピン留め方法は自動と記載されているが、製品画像にはオペレーターがアクセスできるワークステーションが示されている。
購入者は、どの作業が自動化されており、どの作業に手動による介入が必要かを明確にする必要がある。
この違いは、労働力要件、生産サイクル時間、および周辺機器との統合に影響を与える。
9. CK-800のピン配置は、PCBのピン抜きとどのように関係していますか?
ピン打ちとピン抜きは、異なる製造工程である。
ピンニングとは、特定のプロセスに必要な機械的な位置決めピンを取り付けたり、位置を設定したりすることです。
ピン抜きとは、不要になったピンを取り外すことです。
これらの工程は、プリント基板製造のさまざまな段階で発生する可能性があります。
| 比較 | PCBピン配置 | PCBのピン抜き |
|---|---|---|
| 主な目的 | 位置決めピンを設置または取り付ける | 取り付けられたピンを取り外します |
| 主な懸念事項 | ピンの位置と挿入品質 | 損傷なく完全に除去 |
| ツーリング | 位置決めおよび設置ツール | 取り外しパンチとサポート |
| 品質要件 | 正しい位置と基板の健全性 | 穴と積層体の完全性 |
| 関連するCHIKINモデル | CK-800 | CK-16 |
CHIKIN社は、互換性のあるピンを制御しながら取り外すことを目的としたCK-16 PCBデピニングマシンも販売している。
ただし、CK-800のピン配置とCK-16のデピン配置との互換性は、実際のピン形状と基板構造に基づいて確認する必要があります。
10. PCBピンニング中に発生する可能性のある品質問題は何ですか?
治具、固定具、または操作設定が不適切な場合、ピン留めシステムに問題が生じる可能性があります。
よくある不具合とその原因
| 問題 | 考えられる原因 | 推奨チェック |
|---|---|---|
| 工具穴の位置が不正確です | 位置ずれまたは不適切な設定 | 基準点と治具を確認する |
| 特大の穴 | 工具の状態または振れ | ドリルとホルダーを点検する |
| 穴のバリ | 不適切な掘削パラメータ | 工具の形状と材質を確認してください。 |
| ラミネートのひび割れ | 過剰な局所負荷 | ピンの取り付け状態を点検する |
| ピンの取り付け状態が悪い | ピンまたは穴の寸法が間違っています | ピンと穴の互換性を確認してください |
| 板材の変形 | 不十分な支援 | 作業台とクランプを確認してください |
| 一貫性のない結果 | セットアップまたはヘッドアライメントのばらつき | 繰り返しサンプルテストを実施する |
| 処理の中断 | 工具または制御の問題 | 機械操作記録を確認する |
プリント基板のピン配置の品質管理はどのように行うべきか?
品質管理は、承認された図面と測定可能な許容限界から始めるべきである。
各生産設定について、目標とする穴の寸法、穴の位置、ピンの仕様、許容される積層材の状態、および必要なサンプリング方法を定義します。
検査では、該当する場合、穴の準備とピン打ち作業の完了の両方を確認する必要がある。
機械は、承認された操作手順に従って保守点検を行う必要があります。
11. CK-800の生産効率を推定する方法
CK-800のデータシートには、1時間あたりの処理済みパネル数の検証結果は記載されていません。
そのため、スループットは実際の生産テストに基づいて確立されるべきである。
一般的なサイクルタイムの計算式は以下のとおりです。
総サイクル時間 = 積載 + 位置合わせ + 処理 + ピン留め + 検査 + 荷降ろし
実際の生産量は、必要な工程数、材料のサイズ、治具の配置、および取り扱い方法によって異なります。
評価すべき生産要因
| 要素 | 生産への影響 |
|---|---|
| 登録場所の数 | 処理操作に影響します |
| ボードサイズ | 荷重とアライメントに影響を与える |
| 材料の厚さ | 切削条件に影響を与える可能性があります |
| 治具設計 | 再現性とセットアップ時間に影響します |
| デュアルヘッド操作 | 処理順序に影響を与える可能性があります |
| 自動機能 | オペレーターの関与を判断する |
| 製品の変更点 | 設定調整が必要 |
| 点検頻度 | 品質管理時間を追加する |
受け入れられる出力が重要な理由
生産能力は、完了した総サイクル数ではなく、適合パネル数で測定されるべきである。
1時間あたりの受入パネル数 = 1時間あたりの処理パネル数 × 受入率
工程が速くても、手直し作業が増えたり、不良パネルが発生したりする場合には、必ずしも運用コストの削減につながるとは限らない。
手動ピン留めと制御ピン留めを比較する工場にとって、この指標は、根拠のない生産性向上率よりも有用である。
12. CK-800の工場出荷前検査において、購入者は何を検証すべきでしょうか?
工場出荷前検査(FAT)は、機械が納品前に合意された要件を満たしているかどうかを確認するために実施されるべきである。
CK-800の場合、テストは機器の機能と実際の処理品質の両方を網羅する必要があります。
CK-800 工場出荷前検査チェックリスト
| テスト項目 | 推奨される検証 |
|---|---|
| 機械モデル | CK-800の設定を確認する |
| 最大ボードサイズ | 必要な大型パネルをテストする |
| 最小ボードサイズ | より小さなフォーマットのサポートを確認する |
| 板の厚さ | 承認された処理範囲を確認してください |
| スピンドル速度 | 公開されている24,000 RPMの仕様を確認してください。 |
| コレット | Ø3.175 mmの工具との互換性を確認してください。 |
| デュアルヘッド構成 | 必要な処理ポジションを実演する |
| 穴の精度 | 完成した工具穴の位置を測定します。 |
| ピン留め作業 | 実際の自動シーケンスを確認してください |
| ピンシート | 承認されたピンニングサンプルを検査する |
| PLCの機能 | 必要な制御シーケンスを実演する |
| 空気供給 | 圧力と運転要件を確認する |
| 電気系統 | 提供された構成を確認します |
| 安全対策 | 保護機能と緊急時対応機能を実証する |
| 文書 | マニュアル、図面、および受入記録を確認する |
推奨サンプル試験方法
工場が必要とするサイズと材質の組み合わせを網羅する代表的なボードを選定してください。
意図する穴のパターンと位置決めピンの仕様を提供してください。
試験前に、位置許容誤差と寸法許容誤差を定義してください。
複数のサンプルを管理された条件下で処理する。
完成した穴の寸法を測定し、ピン留めの結果を検査します。
不良パネル、設定調整、および測定されたサイクルタイムを記録してください。
作成された試験報告書には、機械の構成と動作条件を明記する必要があります。
公表されている±0.1mmの精度は、合格を保証するものですか?
いいえ。
仕様は、購入者の実際の図面要件と照らし合わせて評価されなければならない。
意図する工程で、公表されている能力よりも厳しい公差が要求される場合、購入者は追加の技術確認なしに、その機械がその要求を満たせると考えるべきではない。
13.設置、安全性、および長期メンテナンス
CK-800は床置き型の機械であるため、納品前に工場出荷時の要件を確認する必要があります。
公開されているインストールパラメータ
| 要件 | CK-800仕様 |
|---|---|
| 電源 | 単相220V/50Hz |
| 公表された機械出力 | 5kW |
| 気圧 | 5 kg/cm² |
| 機械の寸法 | 1220 × 545 × 1230mm |
| 機械重量 | 約200kg |
| コントローラ | 三菱商事 |
電気系統および空気圧系統の要件は、最終的に発注された構成と照らし合わせて確認する必要があります。
どのような安全システムが重要ですか?
工業用ピン打ち・穴あけ装置は、可動ヘッド、回転工具、クランプ機構、空気圧部品などに関連する危険を生じさせる可能性がある。
購入者は、安全ガード、緊急停止機能、意図しない起動の防止、電気的保護、および安全な保守手順を確認する必要があります。
関連する枠組みとしては、機械のリスク評価に関するISO 12100、および該当する場合は機械の電気機器に関するIEC 60204-1などが挙げられる。
緊急停止ボタンが設置されているという事実だけでは、特定の安全基準を満たしていることを証明するものではない。
どのようなメンテナンスを検討すべきでしょうか?
定期点検には、工具の状態、スピンドル保持状態、治具の位置合わせ、空気圧接続部、可動部、および制御機能などが含まれる場合があります。
実際の保守スケジュールとスペアパーツの必要量については、供給業者に確認する必要があります。
14. FR4ピンニングマシンの総コストは何によって決まるのか?
初期設備費用は投資額のほんの一部に過ぎない。
より包括的なコスト比較では、設置費用、工具費、稼働時間、メンテナンス費用、および不良パネルの発生率を考慮に入れる必要があります。
コスト評価チェックリスト
| コスト要因 | 購入者が確認すべき事項 |
|---|---|
| ベースマシン | CK-800構成が含まれています |
| 処理ヘッド | 標準工具と調整可能なオプション |
| ドリル工具 | 互換性のある仕様と交換費用 |
| ピン留め部品 | 互換性のあるピンと取り付け用アクセサリー |
| 備品 | 標準要件またはアプリケーション固有の要件 |
| 電気設備 | 敷地造成およびユーティリティ要件 |
| 圧縮空気 | 必要供給量と消費量 |
| オペレーターの労働力 | 積載および検査要件 |
| メンテナンス | 摩耗部品とサポート |
| 品質損失 | 再加工および却下されたパネル |
| 配送 | 梱包、配送先、配送条件 |
有用な工場指標は次のとおりです。
承認されたパネル1枚あたりの固定費用 = 割り当てられた固定費用合計 ÷ 承認されたパネル数
これにより、購買担当者は購入価格だけでなく、生産価値に基づいて機械を評価することができる。
15. CK-800 海外プリント基板メーカー向け見積依頼チェックリスト
技術的に完全な見積依頼書(RFQ)があれば、機器供給業者は顧客の生産要件との互換性を評価することができる。
| 必須情報 | 購入者が提供すべきもの |
|---|---|
| PCB材料 | FR1、FR4、CEM1、メタルコア、またはその他 |
| ボードの寸法 | 最小サイズと最大サイズ |
| 板の厚さ | 実際の生産範囲 |
| 穴パターン | 位置合わせ穴の図面と基準点 |
| 穴の公差 | 必要な位置および寸法制限 |
| ピン仕様 | 直径、長さ、および設置方法 |
| 処理量 | シフトまたは時間当たりのパネル数 |
| ロード方法 | 手動または要求された自動化 |
| ヘッド要件 | 穴の間隔と加工位置 |
| 生産環境 | 電力、空気、利用可能なスペース |
| 品質要件 | 検査およびFATの受入基準 |
| 商業上の要件 | 数量、配送先、およびサービス範囲 |
CHIKIN CNCを検討する理由とは?
深センChiKin Automation Equipment Co., Ltd.は、プリント基板製造および関連する産業用自動化機器を供給しています。
CK-800は、より制御された基板位置決めおよびピン留め作業を検討しているメーカー向けに、同社が提供する機器シリーズの一つです。
CHIKINは、自社の製造能力およびサービス能力に関する情報も提供しています。
購入者にとって最優先事項は、指定されたCK-800の構成が実際の基板およびピン配置の要件を満たせるかどうかを確認することである。
CK-800の技術評価を依頼する
FR4基板のレジストレーションホールの準備工程を改善したり、ピンニング作業を標準化したりする予定はありますか?
基板図面、材料の種類、ピン仕様、および製造要件を準備してください。
CHIKIN FR4ピンニングマシンのレビュー。
CK-800の構成レビューと見積もりについては、CHIKIN CNCまでお問い合わせください。
詳細な技術概要をご提供いただくことで、機械のツール構成、自動化の範囲、およびお客様の生産プロセスへの適合性を明確にすることができます。
16. FR4ピンニングマシンに関するよくある質問
1. FR4ピンニングマシンは何のために使用されますか?
FR4ピンニングマシンは、適切な剛性基板材料を用いた位置決めおよびピンニング作業を制御して行うことができます。適切な製造工程において、位置決め穴の準備や、指定されたプロセスに従ったピンの取り付けを支援することが可能です。
2. CK-800がサポートする最大基板サイズはどれくらいですか?
公開されている仕様書では、最大基板サイズは800×680mm、最小サイズは250×250mmと記載されています。実際の治具との互換性については、使用する基板寸法を別途確認する必要があります。
3. CK-800の主軸回転速度はどれくらいですか?
CK-800の仕様では、主軸回転速度は24,000 RPMとなっています。購入者は、使用する材料に適した工具、穴の寸法、加工条件を必ず確認してください。
4. CK-800は3.175mmの位置決めピンを使用していますか?
必ずしもそうとは限りません。Ø3.175mmという仕様は、スピンドルコレットのクランプヘッドの直径を指します。互換性のある位置決めピンの直径は別途確認する必要があります。
5. CK-800の穴あけ精度はどのくらいですか?
公表されている仕様書には、±0.1mmの穴あけ精度が記載されています。購入者は、測定条件を問い合わせ、承認済みの図面と照らし合わせて実際の穴の位置を確認する必要があります。
6. CK-800は完全自動ですか?
データシートには自動ピン配置方法が記載されていますが、基板のロード、ピン供給、処理シーケンスについては詳細な説明がありません。購入者は、実際の自動化機能のデモンストレーションを依頼する必要があります。
7. CK-800はアルミ芯のプリント基板材料を加工できますか?
メタルコア基板は製品仕様に含まれています。実際の互換性は、材料構造、金型、および製造工程の要件によって異なります。サンプルテストをお勧めします。
8. CK-800はどのようなコントローラーを使用していますか?
公開されている仕様書には三菱電機製PLCと記載されています。最終的なハードウェアモデル、ソフトウェア機能、および利用可能な生産インターフェースについては、ご注文前に必ずご確認ください。
9. PCBのピン留めとピン抜きの違いは何ですか?
ピンニングとは、製造工程において位置決めピンを設置する作業です。ピン抜きとは、不要になったピンを取り外す作業です。これら2つの作業には、異なる工具と検査基準が適用されます。
10. CK-800の見積もりを依頼する際に、どのような情報を提供すればよいですか?
基板材料、寸法、厚さ、位置決め穴図面、要求精度、ピン仕様、生産量、電源、および希望する自動化レベルをご提示ください。サンプル処理と工場での受け入れ基準を明記してください。
結論
適切なFR4ピンニングマシンを選定するには、基板寸法、工具穴の精度、スピンドルの互換性、ピンニング方法、および生産要件を完全に理解する必要があります。
CHIKIN CNC CK-800は、デュアルヘッド加工レイアウト、24,000 RPMの主軸回転速度、Ø3.175mmのコレット、最大加工サイズ800×680mm、三菱電機製PLC制御、±0.1mmの穴あけ精度といった仕様を公表しています。
これらの仕様により、より厳密な位置合わせ関連処理と再現性の高い基板取り扱いを求めるプリント基板メーカーにとって、有力な候補となる。
しかし、適切な機器選定は、カタログの仕様だけに頼るべきではない。
購入者は、代表的な試験を通じて、実際のピン留め順序、穴位置の性能、治具との互換性、材料の適合性、および許容される生産量を確認する必要があります。
文書化された工場受入手順は、購入リスクを軽減し、機器の真の性能をより明確に理解するのに役立ちます。
基板の位置決めおよびピンニング装置を検討しているプリント基板メーカー向けに、CHIKIN CNCは幅広いプリント基板製造装置製品群の中にCK-800を提供しています。
CK-800 FR4ピンニングマシンの詳細をご覧になるか、 CHIKIN CNCまでお問い合わせの上、用途に応じたお見積もりをご依頼ください。
お客様の製造ワークフローに適した構成を評価するために、PCB図面、材料仕様、位置決め穴の要件、および目標生産量をご提供ください。





