






TL;DR — Risposta rapida
Una macchina per la rimozione dei pin dai PCB è progettata per rimuovere i pin compatibili dai circuiti stampati o dagli assemblaggi di PCB laminati tramite un'operazione meccanica controllata. Nella produzione di PCB multistrato, la rimozione dei pin può essere utilizzata per eliminare i pin di registro o di attrezzaggio dopo la fase di produzione in cui sono presenti i pin.
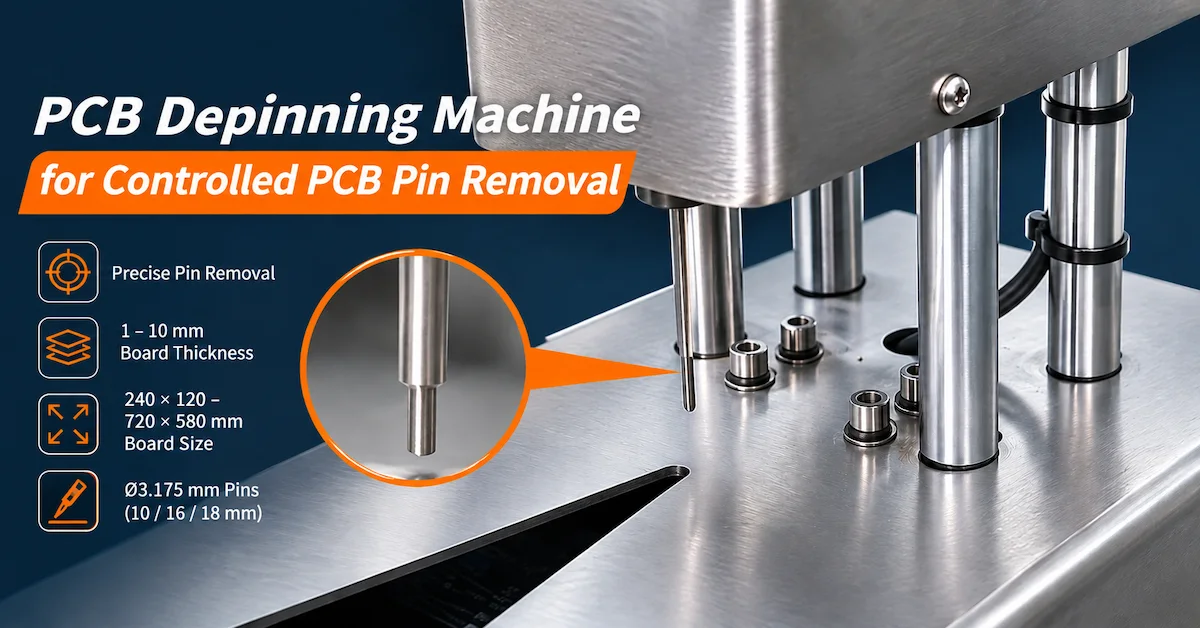
La CHIKIN CNC CK-16 è una macchina compatta per la rimozione dei pin dai PCB, con un intervallo di dimensioni delle schede da 240 × 120 mm a 720 × 580 mm, uno spessore dei PCB laminati da 1 a 10 mm e specifiche dei perni di utensile di Ø3,175 × 10 mm, Ø3,175 × 16 mm e Ø3,175 × 18 mm.
Per i produttori di PCB, i fattori di selezione più importanti sono la compatibilità dei pin, il supporto della scheda, l'allineamento per la rimozione, l'integrità del laminato e la ripetibilità del funzionamento.
Questa guida illustra le specifiche del CK-16, il flusso di lavoro per la rimozione dei perni, i requisiti di controllo qualità e le verifiche da effettuare prima dell'acquisto, al fine di aiutare le aziende a valutare le apparecchiature prima di investire.
Punti chiave
Applicazione: Il CK-16 è progettato per la rimozione controllata dei pin dei PCB, con specifiche pubblicate particolarmente adatte a schede laminate e pin di utensili.
Compatibilità delle schede: la gamma di dimensioni dei PCB elencata va da 240 × 120 mm a 720 × 580 mm.
Specifiche dei pin: Le tre configurazioni di pin elencate condividono un diametro nominale di 3,175 mm, con lunghezze di 10 mm, 16 mm e 18 mm.
Priorità alla qualità: l'operazione di rimozione dei perni non deve causare danni inaccettabili al laminato, deformazioni dei fori di registro o distorsioni del pannello.
Requisiti di approvvigionamento: prima di effettuare l'ordine, gli acquirenti sono tenuti a verificare gli utensili effettivi, la forza dell'attuatore, la corsa, il metodo di movimentazione, i sistemi di sicurezza e i risultati dei campioni.
1. Cos'è una macchina per la rimozione dei pin dai circuiti stampati (PCB)?
Una macchina per la rimozione dei pin dai PCB è un'apparecchiatura industriale utilizzata per rimuovere i pin da circuiti stampati, pannelli laminati o altri assemblaggi di PCB approvati.
I perni possono essere utilizzati per posizionare, fissare o allineare i materiali durante la produzione.
Dopo la fase di elaborazione pertinente, potrebbe essere necessario rimuoverli prima che la scheda proceda con un'altra operazione.
Nella produzione di PCB multistrato, i perni di registro possono essere associati agli strumenti di allineamento e laminazione degli strati.
Quando il processo richiede la loro rimozione, l'estrazione manuale incontrollata può creare ulteriori rischi di manipolazione.
Una stazione di rimozione degli spilli dedicata può fornire un sistema di supporto e rimozione più definito.
Perché la rimozione controllata del perno è importante?
I laminati per PCB possono contenere sistemi di resina rinforzata con fibra di vetro, strati di rame e più strati incollati tra loro.
A seconda dell'applicazione, una rimozione impropria dei perni può causare danni localizzati intorno ai fori degli utensili o introdurre una forza eccessiva sulla scheda.
I potenziali problemi includono:
Fori di registrazione danneggiati.
Crepe localizzate nel laminato.
Deformazione della tavola.
Direzione di estrazione del perno errata.
Frammenti residui di spillo.
Gestione aggiuntiva da parte dell'operatore.
Ritardi nella produzione e pannelli scartati.
L'obiettivo non è semplicemente quello di rimuovere rapidamente il perno.
Un processo di rimozione dei pin eseguito correttamente elimina il pin necessario mantenendo le condizioni della scheda specificate dal produttore.
Rimozione del perno di registrazione vs. rimozione del contatto a pressione
Queste applicazioni devono essere distinte.
I perni di registro sono comunemente utilizzati nelle attrezzature di produzione, nel posizionamento e nelle operazioni di laminazione dei circuiti stampati.
I contatti a pressione sono terminali elettrici o meccanici installati nei fori delle schede, spesso durante le fasi successive dell'assemblaggio.
Le loro dimensioni, i meccanismi di ritenzione, le caratteristiche circostanti e i rischi di danneggiamento possono essere molto diversi.
La specifica CK-16 elenca perni da 3,175 mm e spessore del cartone laminato, rendendo la rimozione dei perni degli utensili un'applicazione particolarmente rilevante da valutare.
La rimozione dei terminali a pressione dovrebbe essere presa in considerazione solo se CHIKIN CNC conferma la disponibilità degli utensili necessari e dimostra risultati accettabili sull'assemblaggio previsto.
2. Quali produttori di PCB necessitano di attrezzature per la rimozione dei pin?
Le apparecchiature per la rimozione dei perni sono rilevanti per gli impianti in cui la rimozione ripetuta dei perni fa parte di un flusso di lavoro di produzione controllato.
| Tipo di acquirente | Requisito principale | Considerazione di definizione |
|---|---|---|
| Produttori di PCB multistrato | Rimuovere i perni compatibili dagli assemblaggi laminati | Integrità del laminato |
| Fabbriche di fabbricazione di PCB | Standardizzare la gestione delle tavole | Ripetibilità |
| reparti di laminazione | Processo di assemblaggio di schede con perni | Compatibilità tra perno e dispositivo |
| reparti di attrezzaggio dei PCB | Gestire l'hardware di registrazione | Geometria corretta degli utensili |
| Ingegneri di processo PCB | Ridurre le variazioni manuali | Procedura di rimozione controllata |
| squadre di manutenzione delle attrezzature | Supporto agli strumenti di produzione | funzionalità |
| Distributori di apparecchiature PCB | Fornitura di macchinari specifici per l'applicazione | Sviluppo della configurazione |
Quando è opportuno utilizzare una macchina per la rimozione degli spilli compatta?
Una postazione di lavoro compatta può essere adatta alle fabbriche che necessitano di una rimozione controllata degli spilli all'interno di un'area di lavorazione definita.
La struttura metallica e il meccanismo guidato del CK-16 lo rendono un candidato ideale per tali applicazioni, a condizione che gli utensili effettivi siano compatibili con la scheda e la disposizione dei pin.
Per assemblaggi molto grandi o pesanti, la possibilità di supportare il pannello al di fuori dell'area di lavorazione immediata diventa particolarmente importante.
Laddove i volumi di produzione sono elevati, gli acquirenti dovrebbero valutare anche i metodi di carico, i requisiti di automazione e la capacità produttiva sostenibile.
3. CHIKIN CNC CK-16: Specifiche tecniche
La macchina per la rimozione controllata dei pin dai circuiti stampati CHIKIN CNC è presentata come un'apparecchiatura per la rimozione controllata dei pin dai PCB.
Le fotografie del prodotto fornite mostrano una struttura metallica compatta con un alloggiamento superiore, elementi di guida verticali, una piattaforma di lavoro inferiore e un'etichetta di avvertenza.
Il progetto suggerisce un'azione di elaborazione verticale guidata.
Tuttavia, le fotografie non consentono di stabilire in modo indipendente l'esatto meccanismo dell'attuatore, la forza di uscita, la lunghezza della corsa o la sequenza di controllo.
Specifiche della macchina per la rimozione dei pin dai PCB CK-16
| Parametro tecnico | Specifiche pubblicate |
|---|---|
| Modello della macchina | CK-16 |
| Tipo di attrezzatura | Macchina per la rimozione dei pin dai PCB |
| Dimensione massima del PCB | 720 × 580 mm |
| Dimensione minima del PCB | 240 × 120 mm |
| Spessore del PCB laminato | 1–10 mm |
| Specifiche dei pin 1 | Ø3,175 × 10 mm |
| Specifiche dei pin 2 | Ø3,175 × 16 mm |
| Specifiche dei pin 3 | Ø3,175 × 18 mm |
| Pressione di esercizio nominale | 0,5–0,6 MPa |
| Alimentazione elettrica | 220 V CA |
| ago da punzonatura | Descritto come un processo che utilizza materiale abrasivo e duro; la gradazione esatta non è specificata. |
Le specifiche sopra riportate sono riprodotte dalla documentazione tecnica del prodotto. La configurazione finale degli utensili e il funzionamento della macchina indicata devono essere confermati prima dell'acquisto.
Chiarimenti tecnici importanti
1. La pressione di esercizio non corrisponde alla potenza del motore.
La specifica originale riporta 0,5–0,6 MPa in un campo etichettato "potenza". Poiché MPa è un'unità di pressione, deve essere trattata come una specifica di pressione pneumatica che richiede conferma da parte del fornitore.
2. L'alimentazione elettrica è separata dal consumo di energia.
La scheda tecnica indica una tensione di 220 V CA, ma non fornisce un consumo energetico nominale verificato.
3. La dimensione del perno non determina la forza di rimozione.
Il diametro e la lunghezza del perno specificati indicano le dimensioni nominali dell'utensile, non la forza massima che la macchina può erogare.
4. Il materiale degli utensili richiede verifica.
La descrizione tramite punzonatura non è sufficiente per identificare con precisione il grado del materiale, la durezza o la durata prevista.
Questi dettagli dovranno essere chiariti durante la valutazione tecnica.
4. Quali dimensioni di pin per PCB può elaborare la CK-16?
Le specifiche dei pin CK-16 pubblicate sono le seguenti:
| Diametro del perno | Lunghezza nominale del perno | Requisiti di valutazione |
|---|---|---|
| Ø3,175 mm | 10 mm | Conferma supporto, ictus e metodo di rimozione |
| Ø3,175 mm | 16 mm | Confermare la liberazione e l'estrazione del perno |
| Ø3,175 mm | 18 mm | Confermare gli strumenti e la disponibilità di viaggio. |
Tutte e tre le configurazioni elencate condividono lo stesso diametro nominale.
Tuttavia, lunghezze diverse dei perni possono richiedere diverse soluzioni di supporto o diverse corse di rimozione.
Perché la geometria del perno è importante?
Lo strumento per la rimozione del perno deve interagire correttamente con il perno installato.
Se la geometria di contatto non è idonea, la forza di rimozione potrebbe essere applicata in modo non uniforme.
Ciò può interessare il perno, il foro di registrazione o il laminato circostante.
Gli acquirenti devono verificare:
Diametro nominale del perno e tolleranza.
Materiale e durezza dei perni.
Lunghezza del perno installato.
Geometria della testa del perno o della spalla, se presente.
Diametro e configurazione dei fori.
Metodo di ritenzione del perno.
Istruzioni per la rimozione necessarie.
Spazio disponibile intorno al perno.
Il CK-16 supporta altri diametri di pin?
Le specifiche fornite identificano solo perni di Ø3,175 mm.
Non si deve dare per scontata la compatibilità con altri diametri.
Se la fabbrica utilizza dimensioni diverse per i perni degli utensili, deve inviare campioni o disegni a CHIKIN CNC per la valutazione.
5. In che modo lo spessore del PCB laminato influisce sulla rimozione dei pin?
La scheda tecnica del CK-16 indica un intervallo di spessore per PCB laminati compreso tra 1 e 10 mm.
Questo è un aspetto importante da considerare nella produzione di PCB multistrato.
Lo spessore della scheda può influenzare il numero di perni di aggancio disponibili, i requisiti di supporto e l'accessibilità del punto di rimozione.
Considerazioni relative allo spessore e alla lavorazione
| Condizioni della tavola | Rischio potenziale | Valutazione richiesta |
|---|---|---|
| pannello laminato sottile | Flessione o supporto insufficiente | Stabilità del dispositivo |
| pannello di medio spessore | Posizionamento irregolare | Geometria di allineamento e contatto |
| Pannello laminato spesso | Maggiore impegno o richieste di autorizzazione | Capacità di spinta e di forza di rimozione |
| Pannello di grande formato | Regioni del pannello non supportate | Supporto per tavolo da lavoro |
| Posizioni multiple dei perni | Diverse posizioni di rimozione | Ripetibilità nell'intero campione |
La CK-16 è in grado di gestire qualsiasi PCB con uno spessore di 10 mm?
Non necessariamente.
L'intervallo pubblicato indica la compatibilità nominale dello spessore del materiale.
L'effettiva idoneità dipende comunque dalla configurazione dei pin, dalla struttura del circuito stampato, dall'accessibilità degli utensili e dalla forza di rimozione richiesta.
Ad esempio, un perno saldamente fissato all'interno di una specifica configurazione di laminato potrebbe richiedere condizioni diverse rispetto a un perno di posizionamento installato in modo lasco.
L'approccio corretto consiste nel testare assemblaggi rappresentativi.
6. Qual è la differenza tra la rimozione automatica dei pin dal PCB e la rimozione manuale dei pin?
La rimozione manuale del perno può richiedere l'uso di utensili manuali o metodi di pressione improvvisati.
Questi approcci possono essere adatti per determinate attività a basso rischio, ma possono creare variazioni nella direzione della forza, nel supporto del pezzo e nella movimentazione da parte dell'operatore.
Una macchina dedicata alla rimozione degli spilli offre l'opportunità di standardizzare l'operazione.
Confronto dei processi
| Fattore di valutazione | Rimozione manuale del perno | Macchina per la rimozione degli spilli dedicata |
|---|---|---|
| Allineamento degli utensili | Dipendente dall'operatore | Guidato dagli strumenti installati |
| Supporto del consiglio | Dipende dalla configurazione manuale | È possibile utilizzare il supporto macchina definito |
| La sua richiesta | Varia a seconda del metodo | Dipende dalla configurazione dell'attuatore |
| Ripetibilità | Dipendente dall'operatore | Richiede la qualificazione della macchina |
| Flusso di lavoro di produzione | Flessibile ma meno standardizzato | Stazione di elaborazione definita |
| rischio operativo | Dipende dagli utensili manuali | I pericoli derivanti dalle parti mobili richiedono protezioni |
| Ispezione | Di solito separare | Può essere integrato o eseguito successivamente |
| Migliore applicazione | Attività occasionali compatibili | Operazioni qualificate ripetute |
La rimozione meccanica dei perni è sempre la soluzione migliore?
NO.
Una macchina dedicata è vantaggiosa solo se corrisponde all'effettiva disposizione dei pin e della scheda.
L'utilizzo di strumenti non idonei può danneggiare una scheda anche quando l'operazione di rimozione è guidata meccanicamente.
Per le fabbriche che valutano il CK-16, il requisito fondamentale è la verifica delle prestazioni sui propri assemblaggi di circuiti stampati reali.
7. Come funziona il processo di rimozione dei perni del CK-16?
Le informazioni fornite suggeriscono un sistema di elaborazione verticale compatto.
Un tipico flusso di lavoro di rimozione controllata degli spilli può includere i seguenti passaggi.
Fase 1: Ispezionare l'assemblaggio del PCB
Conferma il modello della scheda, lo spessore, la dimensione dei pin e i punti in cui è necessario rimuoverla.
Prima di procedere, verificare la presenza di danni visibili o anomalie.
Fase 2: Preparazione degli utensili
Verificare che il punzone di rimozione e il supporto inferiore siano adatti al perno installato.
L'utensile deve fornire un percorso di contatto meccanico adeguato.
Passaggio 3: Posizionare la tavola
Posizionare la scheda nell'apposito supporto approvato.
Assicurarsi che il perno sia allineato con l'utensile di rimozione e l'apertura di inserimento.
Passaggio 4: Verificare l'autorizzazione
Verificare che il perno possa essere spostato senza urtare altre parti della scheda o degli utensili.
Passaggio 5: Eseguire l'operazione di rimozione
Utilizzare la macchina seguendo la sequenza di comandi approvata.
La pressione, la forza e la corsa richieste devono essere conformi alle istruzioni del produttore e alle impostazioni di processo qualificate.
Passaggio 6: Esaminare il risultato
Verificare che il perno sia stato rimosso e che non si siano verificati danni inaccettabili alla scheda.
Passaggio 7: rilasciare la scheda
Trasferire le schede accettate alla fase successiva del processo produttivo dello stabilimento.
Questo è un flusso di lavoro di valutazione consigliato, non un sostituto del manuale operativo del produttore del CK-16.
8. Come prevenire danni al PCB durante la rimozione dei pin
La questione più importante in termini di qualità nella rimozione dei pin dai PCB è la protezione del pezzo in lavorazione.
È possibile rimuovere un perno con successo anche se il laminato circostante o il foro di registrazione sono danneggiati.
Pertanto, l'ispezione deve considerare più della semplice estrazione completa del perno.
Difetti comuni di rimozione degli spilli
| Difetto | Possibile causa | Controllo consigliato |
|---|---|---|
| Laminato screpolato | Carico locale eccessivo | Ispezione visiva o con ingrandimento |
| Foro di registrazione danneggiato | Utensili di rimozione disallineati | Ispezione delle condizioni del foro |
| Frammento residuo di spillo | Estrazione incompleta | Verificare la rimozione completa |
| Deformazione della scheda | Supporto inadeguato | Controllo di planarità o dimensionale |
| Indentazione superficiale | Contatto di punzonatura errato | Ispezione dell'area di contatto |
| Elemento in rame danneggiato | Lavorazione troppo vicina ai circuiti | Controllo di integrità del rame |
| Rimozione incoerente | Variazione degli utensili o degli attuatori | Test ripetuti sui campioni |
| usura degli utensili | Materiale errato o carico ripetuto | Ispezione dei punzoni |
Perché il supporto del pezzo è fondamentale?
Quando la tavola non è sufficientemente supportata, la forza di rimozione può causare una flessione locale.
Ciò può generare sollecitazioni che si estendono oltre la posizione immediata del perno.
Un adeguato sistema di supporto contribuisce a indirizzare la forza attraverso l'area di contatto prevista.
Il metodo di supporto corretto dipende dalla posizione dei perni, dalle dimensioni del pannello e dalla struttura del laminato.
Come si dovrebbe controllare la forza di estrazione?
La sola pressione di esercizio della macchina non determina la forza applicata al perno.
La forza effettiva dipende dalla disposizione dell'attuatore, dall'area effettiva del pistone, dalle perdite e dalla configurazione della macchina.
Poiché i dati forniti non specificano questi dettagli, gli acquirenti dovrebbero richiedere una spiegazione specifica del metodo di controllo della forza per la macchina in questione.
9. Quali standard di qualità si applicano alla rimozione dei pin dai PCB?
La qualità della rimozione dei pin dal PCB deve essere valutata in base ai requisiti di produzione effettivi.
Per i circuiti stampati rigidi finiti, le norme IPC-A-600, Accettabilità dei circuiti stampati , e IPC-6012, Qualifica e specifiche prestazionali per circuiti stampati rigidi , possono fornire riferimenti pertinenti per l'ispezione e l'accettazione, ove applicabile.
Tuttavia, i requisiti specifici per i fori temporanei per gli utensili o per i pannelli laminati intermedi possono essere controllati dalle specifiche di processo interne e dai disegni del cliente.
Lista di controllo consigliata per l'ispezione dopo la rimozione dei perni
| Parametro di ispezione | Considerazione sull'accettazione |
|---|---|
| Rimozione completa del perno | Nessun materiale residuo inaccettabile |
| Condizioni del tubo | Nessun danno al di là dei criteri concordati |
| Integrità del laminato | Nessuna fessurazione o separazione inaccettabile |
| Dimensioni della scheda | Conformità ai requisiti pertinenti |
| planarità della tavola | Nessuna deformazione inaccettabile |
| Condizioni superficiali | Nessuna eccessiva rientranza o graffio |
| Caratteristiche adiacenti | Nessun danno alle aree funzionali adiacenti. |
| Ripetibilità del processo | Risultati coerenti tra i diversi campioni |
Una macchina non è automaticamente certificata secondo uno standard IPC solo perché viene utilizzata nella produzione di circuiti stampati.
Il piano di ispezione deve specificare gli standard corretti, la classe di accettazione e i requisiti effettivi del processo.
10. Quali caratteristiche di sicurezza dovrebbero verificare gli acquirenti?
Le fotografie del CK-16 mostrano un'etichetta di avvertenza che indica un rischio di lesioni alla mano.
Questo è importante perché un'operazione di rimozione dei perni comporta movimenti meccanici e potenziali punti di schiacciamento.
Un'etichetta di avvertenza da sola non dimostra che tutte le misure di sicurezza necessarie siano state installate.
Lista di controllo per la valutazione della sicurezza
Protezione delle parti mobili.
Posizionamento corretto delle mani durante il caricamento.
Funzione di arresto di emergenza, ove applicabile.
Sequenza di controllo dell'attuatore.
Prevenzione dell'attivazione involontaria.
Accesso sicuro per la sostituzione degli utensili.
Protezione elettrica e messa a terra.
Isolamento pneumatico e controllo della pressione.
Requisiti per la formazione degli operatori.
Procedure di manutenzione e di blocco.
Per i macchinari industriali, la norma ISO 12100 fornisce un quadro di riferimento pertinente per la valutazione e la riduzione del rischio dei macchinari.
I requisiti corretti devono essere definiti in base alla macchina da consegnare e al mercato di destinazione.
11. Come valutare la capacità produttiva del CK-16
Le specifiche CK-16 fornite non indicano un tempo di ciclo verificato né il numero di schede elaborate all'ora.
Per questo motivo, gli acquirenti non dovrebbero stimare la capacità produttiva basandosi unicamente sulla pressione pneumatica o sulle dimensioni della macchina.
Un processo realistico include la movimentazione, il posizionamento, la rimozione, l'ispezione e lo scarico delle tavole.
Tempo totale del ciclo = Caricamento + Allineamento + Rimozione del perno + Ispezione + Scarico
Per le schede contenenti più pin, il calcolo deve includere anche il numero di operazioni di rimozione necessarie.
Quali fattori influenzano la produttività?
| Fattore | Impatto sulla produzione |
|---|---|
| Numero di spilli | Influisce sulle operazioni per scheda |
| Ritenzione del perno | Potrebbe influenzare le condizioni di rimozione |
| Dimensioni della tavola | Influisce sul posizionamento e sulla manipolazione |
| Spessore del pannello | Influisce sull'accessibilità degli strumenti |
| Progettazione di dispositivi | Influisce sulla coerenza della configurazione |
| Flusso di lavoro dell'operatore | Influisce sul tempo di caricamento |
| Requisiti di ispezione | Aggiunge il tempo di verifica necessario |
| cambi di prodotto | Potrebbe essere necessario regolare gli utensili |
Perché l'output accettato è importante
Il parametro di produzione corretto è il numero di schede che completano il processo di rimozione dei pin e superano i requisiti di ispezione applicabili.
Produzione accettata = Schede elaborate × Tasso di accettazione
Un processo più rapido non è necessariamente più economico se causa ulteriori danni al laminato o richiede rilavorazioni.
12. Test di accettazione in fabbrica del CK-16: cosa devono verificare gli acquirenti?
Un test di accettazione in fabbrica (FAT) aiuta gli acquirenti a verificare che la macchina soddisfi i requisiti concordati prima della spedizione.
Per il CK-16, il test più utile prevede l'utilizzo di schede reali e le specifiche dei pin previste.
Lista di controllo CK-16 FAT
| Articolo grasso | Verifica consigliata |
|---|---|
| Modello della macchina | Conferma CK-16 |
| Dimensione massima della scheda | Verificare il supporto del pannello richiesto |
| Dimensioni minime della scheda | Confermare la gestione pratica |
| Spessore del pannello | Verificare l'intervallo pertinente da 1 a 10 mm |
| Diametro del perno | Confermare la compatibilità con Ø3,175 mm |
| Lunghezza dei perni | Sono necessarie le versioni da 10 mm, 16 mm e 18 mm per il test. |
| ago da punzonatura | Confermare le dimensioni e le specifiche del materiale. |
| Sistema di attuazione | Verificare il meccanismo di funzionamento effettivo |
| Forza di rimozione | Confermare l'idoneità per l'applicazione |
| Rimozione completa | Verificare la presenza di perni residui |
| Integrità del consiglio | Ispezionare il laminato e i fori degli utensili |
| operazione ripetuta | Confrontare più campioni |
| Comandi di sicurezza | Dimostrare le funzioni di protezione pertinenti |
| Documentazione | Consultare manuali, pezzi di ricambio e ambito di assistenza. |
Validazione del campione consigliata
Fornire campioni rappresentativi della gamma di produzione pertinente.
Indicare le dimensioni dei perni e le strutture dei laminati necessarie.
Definire le condizioni accettabili della scheda dopo la rimozione del pin.
Eseguire prove ripetute e analizzare i risultati.
Documentare il numero di pannelli accettati, le rimozioni incomplete, i danni riscontrati e i tempi di ciclo effettivi.
Il fornitore e l'acquirente devono concordare questi criteri di accettazione prima di finalizzare l'acquisto dell'attrezzatura.
13. Quali fattori determinano il costo di una macchina per la rimozione dei pin dai circuiti stampati?
Il prezzo di acquisto rappresenta solo una parte dell'investimento totale.
Per i produttori di circuiti stampati, il costo delle schede danneggiate e dei fermi macchina imprevisti può essere significativo.
Considerazioni sui costi totali
| Fattore di costo | Valutazione dell'acquirente |
|---|---|
| Macchina base | Attrezzatura e utensili inclusi |
| Punzoni per la rimozione dei perni | Pezzi di ricambio e frequenza di sostituzione |
| Apparecchiature | Compatibilità della scheda e dei pin |
| Alimentazione pneumatica | Consumo d'aria e requisiti di fabbrica |
| Elettricità | Domanda operativa effettiva |
| Lavoro | Tempo di carico e ispezione |
| Rielaborazione | Rimozione incompleta del perno |
| Rottame | Schede danneggiate durante la lavorazione |
| Manutenzione | Allineamento e sostituzione degli utensili |
| Formazione | Procedure operative e di manutenzione |
Un utile indicatore di produzione è:
Costo di rimozione dei perni per scheda accettata = Costo operativo totale di rimozione dei perni ÷ Schede accettate
Questo permette un confronto più significativo rispetto al solo prezzo della macchina.
Quando un computer compatto è conveniente?
Una macchina compatta può risultare pratica per le fabbriche che gestiscono lotti di dimensioni gestibili e configurazioni di pin predefinite.
Qualora la produzione richieda un'automazione estesa o l'utilizzo di molteplici formati di perni, gli acquirenti dovrebbero valutare se sia giustificato un diverso sistema di alimentazione o di attrezzaggio.
La scelta migliore dipende dal carico di lavoro effettivo e dai risultati verificati del processo.
14. Lista di controllo per la richiesta di offerta di una macchina per la rimozione dei pin da PCB
Una richiesta di preventivo tecnicamente completa aiuta i fornitori di apparecchiature a identificare la configurazione della macchina necessaria.
Prima di richiedere un preventivo, gli acquirenti sono pregati di preparare le seguenti informazioni.
| Informazioni sulla richiesta di offerta | L'acquirente deve fornire |
|---|---|
| Tipo di PCB | Costruzione rigida, multistrato o di altro tipo |
| Dimensioni della scheda | Dimensioni minime e massime |
| Spessore laminato | Gamma di produzione effettiva |
| Tipo di spillo | Registrazione, attrezzatura o altra applicazione |
| Dimensioni del perno | Diametro, lunghezza e geometria |
| Materiale per spilli | Materiale e durezza, se noti |
| Disposizione dei perni | Quantità e posizioni per scheda |
| Fase di rimozione | operazione di produzione prima della rimozione dei perni |
| Requisiti di qualità | Condizioni di foro e laminato consentite |
| volume di produzione | Tavole e spilli per turno |
| Servizi di fabbrica | Fornitura di aria e di energia elettrica |
| Requisiti di sicurezza | Standard applicabili del mercato di destinazione |
| Termini commerciali | Quantità, destinazione e requisiti di servizio |
Perché scegliere CHIKIN CNC?
CHIKIN CNC , gestita da Shenzhen ChiKin Automation Equipment Co., Ltd., fornisce apparecchiature per la produzione di PCB e attrezzature correlate per l'automazione industriale.
Il suo portafoglio prodotti comprende macchinari per la foratura, la fresatura e la lavorazione specializzata di circuiti stampati (PCB).
Per le fabbriche che valutano l'installazione e la rimozione dei perni di attrezzaggio, queste operazioni dovrebbero essere considerate come fasi distinte del flusso di lavoro produttivo.
La guida della macchina per pinning FR4 di CHIKIN illustra il posizionamento della scheda e le considerazioni relative al pinning, mentre la CK-16 affronta il requisito separato della rimozione dei pin compatibili.
Richiedi una valutazione tecnica del CK-16
Se la vostra fabbrica sta valutando una macchina per la rimozione dei pin dai PCB, preparate le specifiche della scheda e dei pin prima di richiedere un preventivo.
Recensione della macchina per la rimozione dei pin dai circuiti stampati CHIKIN CNC CK-16 .
Fornire campioni reali di PCB, dimensioni dei pin, spessore della laminazione e requisiti di qualità accettabili dopo la rimozione.
Il fornitore può quindi esaminare l'applicazione proposta, confermare i requisiti degli utensili e chiarire la configurazione della macchina.
15. Domande frequenti sulle macchine per la rimozione dei pin dai PCB
1. A cosa serve una macchina per la rimozione dei pin dai circuiti stampati?
Una macchina per la rimozione dei pin dai circuiti stampati (PCB) elimina i pin compatibili dalle schede a circuito stampato o dagli assemblaggi di utensili correlati. Nella produzione di PCB multistrato, un'applicazione rilevante è la rimozione dei pin di registro o di utensili durante la fase di produzione appropriata.
2. Cos'è la macchina per la rimozione dei pin dai PCB CK-16?
La CK-16 è un modello CNC CHIKIN progettato per la rimozione controllata dei pin da PCB. Le sue specifiche ufficiali includono un intervallo di dimensioni delle schede da 240 × 120 mm a 720 × 580 mm, uno spessore delle schede laminate da 1 a 10 mm e configurazioni di pin da Ø3,175 mm.
3. Quali dimensioni di PCB può gestire il CK-16?
Le dimensioni massime pubblicate sono 720 × 580 mm, mentre le minime sono 240 × 120 mm. Gli acquirenti sono tenuti a verificare la fattibilità del supporto, del posizionamento e dell'accesso per i propri pannelli.
4. Quali diametri di perno sono supportati?
La specifica CK-16 indica un diametro nominale del perno di 3,175 mm, con lunghezze di 10 mm, 16 mm e 18 mm. Altre dimensioni richiedono la conferma del fornitore.
5. Il CK-16 è in grado di rimuovere i contatti elettrici a pressione?
La descrizione generale del prodotto menziona la rimozione di terminali e contatti a pressione. Tuttavia, i dati di attrezzaggio pubblicati sono più specifici per pin da 3,175 mm e circuiti stampati laminati. Le applicazioni con contatti a pressione richiedono una compatibilità degli utensili e una validazione del campione separate.
6. Qual è lo spessore massimo del PCB?
La scheda tecnica indica un intervallo di spessore per PCB laminati compreso tra 1 e 10 mm. L'effettiva idoneità dipende dalla geometria dei pin, dal supporto della scheda e dalla procedura di rimozione.
7. Il CK-16 utilizza aria compressa?
Le specifiche indicano un valore di pressione compreso tra 0,5 e 0,6 MPa. Il meccanismo pneumatico effettivo, il consumo d'aria e la capacità di forza devono essere confermati con CHIKIN CNC.
8. La rimozione dei pin può danneggiare il PCB?
Sì. Un allineamento errato, un supporto insufficiente o una forza eccessiva possono danneggiare i fori degli utensili o il materiale del laminato. Il processo di rimozione deve essere validato utilizzando pannelli rappresentativi.
9. Come devono ispezionare i produttori le schede dopo la rimozione dei pin?
Verificare la completezza della rimozione dei perni, le condizioni dei fori di lavorazione, l'integrità del laminato, la deformazione della scheda e qualsiasi elemento adiacente interessato. Applicare i criteri di accettazione interni o del cliente pertinenti.
10. Come posso richiedere un preventivo per il modulo CK-16?
Inviate a CHIKIN CNC le dimensioni del PCB, lo spessore della laminazione, i disegni dei pin, la posizione dei pin, la potenza di uscita richiesta e i requisiti di ispezione post-rimozione. Richiedete conferma della compatibilità degli utensili, della configurazione della macchina e dei test sui campioni.
Conclusione
La scelta di una macchina per la rimozione dei pin dai PCB richiede una chiara comprensione della geometria dei pin installati, della struttura del circuito stampato laminato, del supporto del pezzo e delle condizioni di rimozione accettabili.
La CHIKIN CNC CK-16 offre una configurazione standard per la rimozione dei pin dai circuiti stampati, con una dimensione massima del PCB di 720 × 580 mm, una dimensione minima di 240 × 120 mm, compatibilità con spessori di circuiti stampati laminati da 1 a 10 mm e specifiche nominali dei pin di Ø3,175 mm.
Queste caratteristiche lo rendono un candidato ideale per i produttori che valutano la rimozione controllata di utensili o pin di registro compatibili per PCB.
Tuttavia, la scelta delle apparecchiature non dovrebbe basarsi esclusivamente sulle dimensioni nominali della scheda o sulle dimensioni dei pin.
Gli acquirenti devono inoltre verificare il meccanismo di azionamento effettivo, la forza di rimozione disponibile, la compatibilità con gli utensili, i dispositivi di sicurezza e la qualità del prodotto finito.
Un test di accettazione in fabbrica documentato, utilizzando assemblaggi di PCB rappresentativi, può aiutare a stabilire se il CK-16 soddisfa le condizioni di processo richieste.
Per i produttori di PCB che desiderano una rimozione dei pin più uniforme e una gestione controllata delle schede, CHIKIN CNC offre un'opzione di apparecchiatura dedicata all'interno del suo più ampio portafoglio di soluzioni per la produzione di PCB.
Scopri la macchina per la rimozione dei pin dai circuiti stampati CK-16 o consulta le informazioni sulle attrezzature e i servizi offerti dall'azienda.
Contatta CHIKIN CNC per una consulenza tecnica e un preventivo per il modello CK-16 , fornendo i disegni del PCB, le specifiche dei pin, lo spessore del laminato e i requisiti di produzione.
La giusta combinazione di utensili compatibili, supporto stabile per la scheda, rimozione controllata e ispezione affidabile è alla base di un efficace processo di rimozione dei pin dai PCB.





