






In breve: risposta rapida
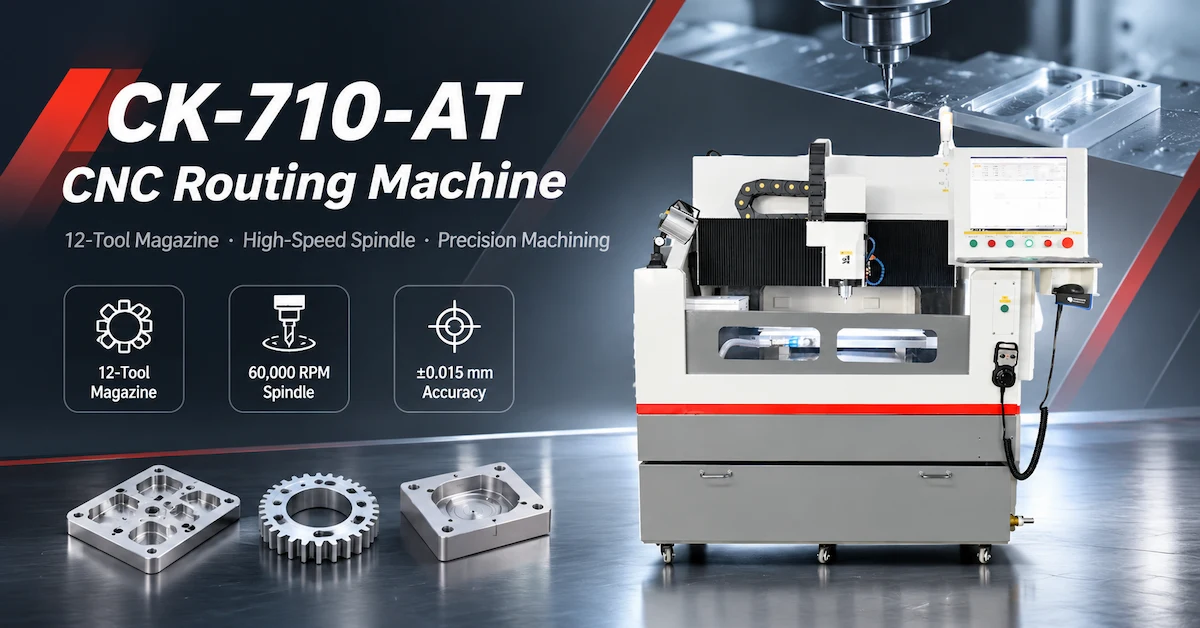
La fresatrice CNC CK-710-AT è progettata per applicazioni di lavorazione di precisione che richiedono l'utilizzo di più utensili da taglio e un controllo dimensionale costante. Dotata di un magazzino utensili automatico a 12 posizioni, un mandrino da 2,5 kW con velocità nominale di 60.000 giri/min e un'area di lavorazione dichiarata di 600 × 500 × 100 mm, offre una configurazione pratica per valutare l'efficienza della lavorazione con più utensili e ridurre le interruzioni dovute al cambio manuale degli utensili.
Per gli acquirenti nel settore della produzione di precisione, il vantaggio principale da valutare non è solo il numero di utensili disponibili, bensì la capacità del sistema completo di gestire i cambi utensile in modo coerente, mantenere un'accuratezza di lavorazione accettabile e ridurre i tempi di inattività.
Questa guida illustra le specifiche del modello CK-710-AT, la pianificazione del magazzino utensili, la qualità della lavorazione, la convalida del primo campione e i test di accettazione in fabbrica per l'approvvigionamento di attrezzature B2B.
Punti chiave
Capacità di 12 utensili: le specifiche del modello CK-710-AT indicano un magazzino utensili automatico a 12 posizioni.
Configurazione del mandrino: per la configurazione di fresatura CNC è specificato un mandrino da 2,5 kW e 60.000 giri/minuto.
Area di lavoro: le dimensioni di elaborazione pubblicate sono 600 × 500 × 100 mm.
Precisione: la scheda tecnica indica una precisione di lavorazione di ±0,015 mm e una precisione di riposizionamento di 0,005 mm; le condizioni di misurazione richiedono conferma.
Prestazioni del cambio utensile: la produttività reale dipende dalla sequenza degli utensili, dalle operazioni di lavorazione, dai tempi di cambio utensile e dagli scarti.
Chiarimento tecnico: la pagina del prodotto descrive la lavorazione a elettroerosione a filo (Wire EDM), mentre la specifica CK-710-AT fornita descrive la fresatura CNC con mandrino. Gli acquirenti devono verificare il tipo di macchina effettivamente indicato nel preventivo.
1. Perché il cambio utensile automatico è importante nella fresatura CNC?
La lavorazione con più operazioni spesso richiede diversi utensili da taglio.
Un componente potrebbe necessitare di sgrossatura, lavorazione di contorno, finitura, foratura e altre operazioni di lavorazione approvate.
Quando la sostituzione di ogni utensile richiede un intervento manuale, la macchina può rimanere inattiva mentre un operatore rimuove, installa e controlla l'utensile successivo.
Un sistema automatico di cambio utensili consente di immagazzinare utensili compatibili e di selezionarli in base all'operazione programmata.
Quali problemi può essere risolto con il cambio utensile automatico?
Per flussi di lavoro di produzione adeguati, il cambio utensile automatico può ridurre:
Interruzioni dovute alla sostituzione manuale degli utensili.
Lavoro ripetitivo di manipolazione di utensili.
Intervento superfluo dell'operatore tra le operazioni programmate.
Variazioni associate alla configurazione manuale degli strumenti.
Tempo di non taglio in lavorazioni multi-utensile idonee.
Tuttavia, il cambio utensile automatico non garantisce di per sé cicli di produzione più brevi.
Il sistema deve essere configurato correttamente, gli utensili devono essere compatibili e il programma di lavorazione deve utilizzare una sequenza efficiente.
Per le fabbriche che eseguono molteplici operazioni di lavorazione su un singolo pezzo, questi dettagli possono influenzare la produttività complessiva delle attrezzature.
2. Quali sono le specifiche tecniche del CK-710-AT?
La scheda tecnica del modello CK-710-AT fornita identifica l'apparecchiatura come una fresatrice CNC a testa singola con magazzino utensili.
Tabella delle specifiche CK-710-AT
| Parametro tecnico | Specifiche pubblicate |
|---|---|
| Modello | CK-710-AT |
| Descrizione dell'attrezzatura | Fresatrice CNC a testa singola |
| Rivista Tool | 12 posizioni |
| Cambio utensili | Automatico |
| Dimensioni del tavolo | 700 × 500 mm |
| Busta di elaborazione | 600 × 500 × 100 mm |
| Altezza dell'asse Z | 100–200 mm |
| Precisione di elaborazione | ±0,015 mm |
| Precisione del riposizionamento | 0,005 mm |
| Velocità di elaborazione massima | 9 m/min |
| Velocità massima di marcia a vuoto | 12 m/min |
| Distanza tra mandrino e tavola | 100 mm |
| Potenza del mandrino | 2,5 kW |
| Velocità del mandrino | 60.000 giri al minuto |
| potenza delle macchine | 5 kW |
| Aspetto della macchina | Mezza copertura |
| Alimentazione elettrica | AC 220V ±10%, 50Hz |
| Peso della macchina | Circa 2000 kg |
| dimensioni della macchina | 1600 × 1550 × 1600 mm, soggetto alla configurazione effettiva |
Queste sono le specifiche fornite dal fornitore. La configurazione finale dell'apparecchiatura e le prestazioni di lavorazione devono essere confermate tramite la documentazione specifica della macchina e i relativi test.
Importante: confermare la tecnologia della macchina
La pagina del prodotto CHIKIN CNC descrive una macchina per elettroerosione a filo, ma la specifica CK-710-AT identifica un sistema di fresatura CNC azionato da mandrino.
L'elettroerosione a filo utilizza una scarica elettrica attraverso un elettrodo a filo per tagliare materiali conduttivi.
La fresatura CNC utilizza un utensile da taglio rotante per rimuovere meccanicamente il materiale.
La potenza del mandrino, la velocità di rotazione e il magazzino utensili automatico di una fresatrice CNC non possono essere considerati le specifiche di una macchina per elettroerosione a filo.
Prima dell'acquisto, richiedete conferma scritta che il preventivo si riferisca alla configurazione di fresatura CNC CK-710-AT desiderata.
3. Chi dovrebbe prendere in considerazione una fresatrice CNC a 12 utensili?
Una configurazione di fresatura CNC multi-utensile è da valutare quando il processo produttivo richiede diverse frese o cambi utensile ripetuti.
| Segmento di acquirenti | Applicazione tipica per la valutazione | Requisito principale |
|---|---|---|
| Produttori di componenti di precisione | Lavorazione di componenti multi-operazione | Coerenza dimensionale |
| Officine di utensili industriali | Componenti di fissaggio e utensili | flessibilità nel cambio utensile |
| Officine di stampi e matrici | Operazioni di fresatura e profilatura idonee | Qualità della superficie |
| Produttori di apparecchiature elettroniche | Alloggiamenti e dispositivi lavorabili | Geometria ripetibile |
| officine di lavorazione CNC | Lavori multi-utensile in piccoli lotti | Riduzione delle interruzioni durante la fase di configurazione. |
| Laboratori di ingegneria | Prototipazione e sviluppo | Selezione flessibile degli strumenti |
| squadre di approvvigionamento attrezzature | investimento nella produzione CNC | Collaudo di accettazione e controllo dei costi |
Si tratta di potenziali settori di applicazione, non di un elenco confermato di compatibilità dei materiali.
Il materiale effettivo del pezzo da lavorare, le condizioni di taglio e le operazioni di lavorazione richieste devono essere compatibili con la macchina fornita.
Quando un caricatore da 12 utensili è superfluo?
Se la fabbrica normalmente lavora un profilo semplice con un'unica fresa, un magazzino utensili di grandi dimensioni potrebbe offrire un valore aggiunto limitato.
In tale situazione, l'area di lavoro, la durata dell'utensile, la rigidità della macchina e le prestazioni di taglio possono essere fattori più importanti da considerare al momento dell'acquisto.
Il numero di stazioni utensili deve corrispondere alle effettive esigenze di lavorazione.
4. Come si dovrebbe progettare un magazzino utensili a 12 posizioni?
Un catalogo utensili dovrebbe essere organizzato in base alle operazioni richieste dal programma di produzione.
L'obiettivo è fornire gli strumenti necessari riducendo al minimo le modifiche superflue e gli errori di selezione degli strumenti.
Esempio di matrice di pianificazione multi-strumento
| Gruppo di utensili | Possibile operazione | Considerazioni di pianificazione |
|---|---|---|
| Utensile di sgrossatura | Rimozione iniziale del materiale | Durata dell'utensile e carico di taglio |
| Strumento di finitura | Superficie o contorno finale | Tolleranza dimensionale |
| Tagliapasta di piccolo diametro | Dettagli raffinati | Deformazione e usura dell'utensile |
| Utensile di foratura | Preparazione qualificata del foro | Diametro e posizione |
| Utensile per smussatura | Trattamento Edge | Geometria richiesta |
| Attrezzo di ricambio | Sostituzione durante la produzione | Compatibilità degli attrezzi |
Questa tabella illustra un possibile approccio alla pianificazione degli utensili. Ciò non significa che ogni operazione o tipo di utensile elencato sia approvato per il CK-710-AT senza verifica tecnica.
Perché è importante identificare gli strumenti?
Ogni strumento deve corrispondere alla corretta assegnazione di programma.
Un'assegnazione errata degli utensili può produrre quote indesiderate o collisioni.
Ai fini della qualificazione della produzione, gli acquirenti devono verificare il metodo di numerazione degli utensili del sistema di controllo, la procedura di assegnazione del magazzino, la compensazione della lunghezza degli utensili disponibile e la gestione degli errori.
La scheda tecnica fornita conferma il cambio utensile automatico, ma non conferma separatamente il rilevamento della lunghezza dell'utensile, del diametro dell'utensile o della rottura dell'utensile.
Queste funzioni devono essere verificate, non date per scontate.
5. In che modo la velocità del mandrino e la scelta dell'utensile influenzano la lavorazione?
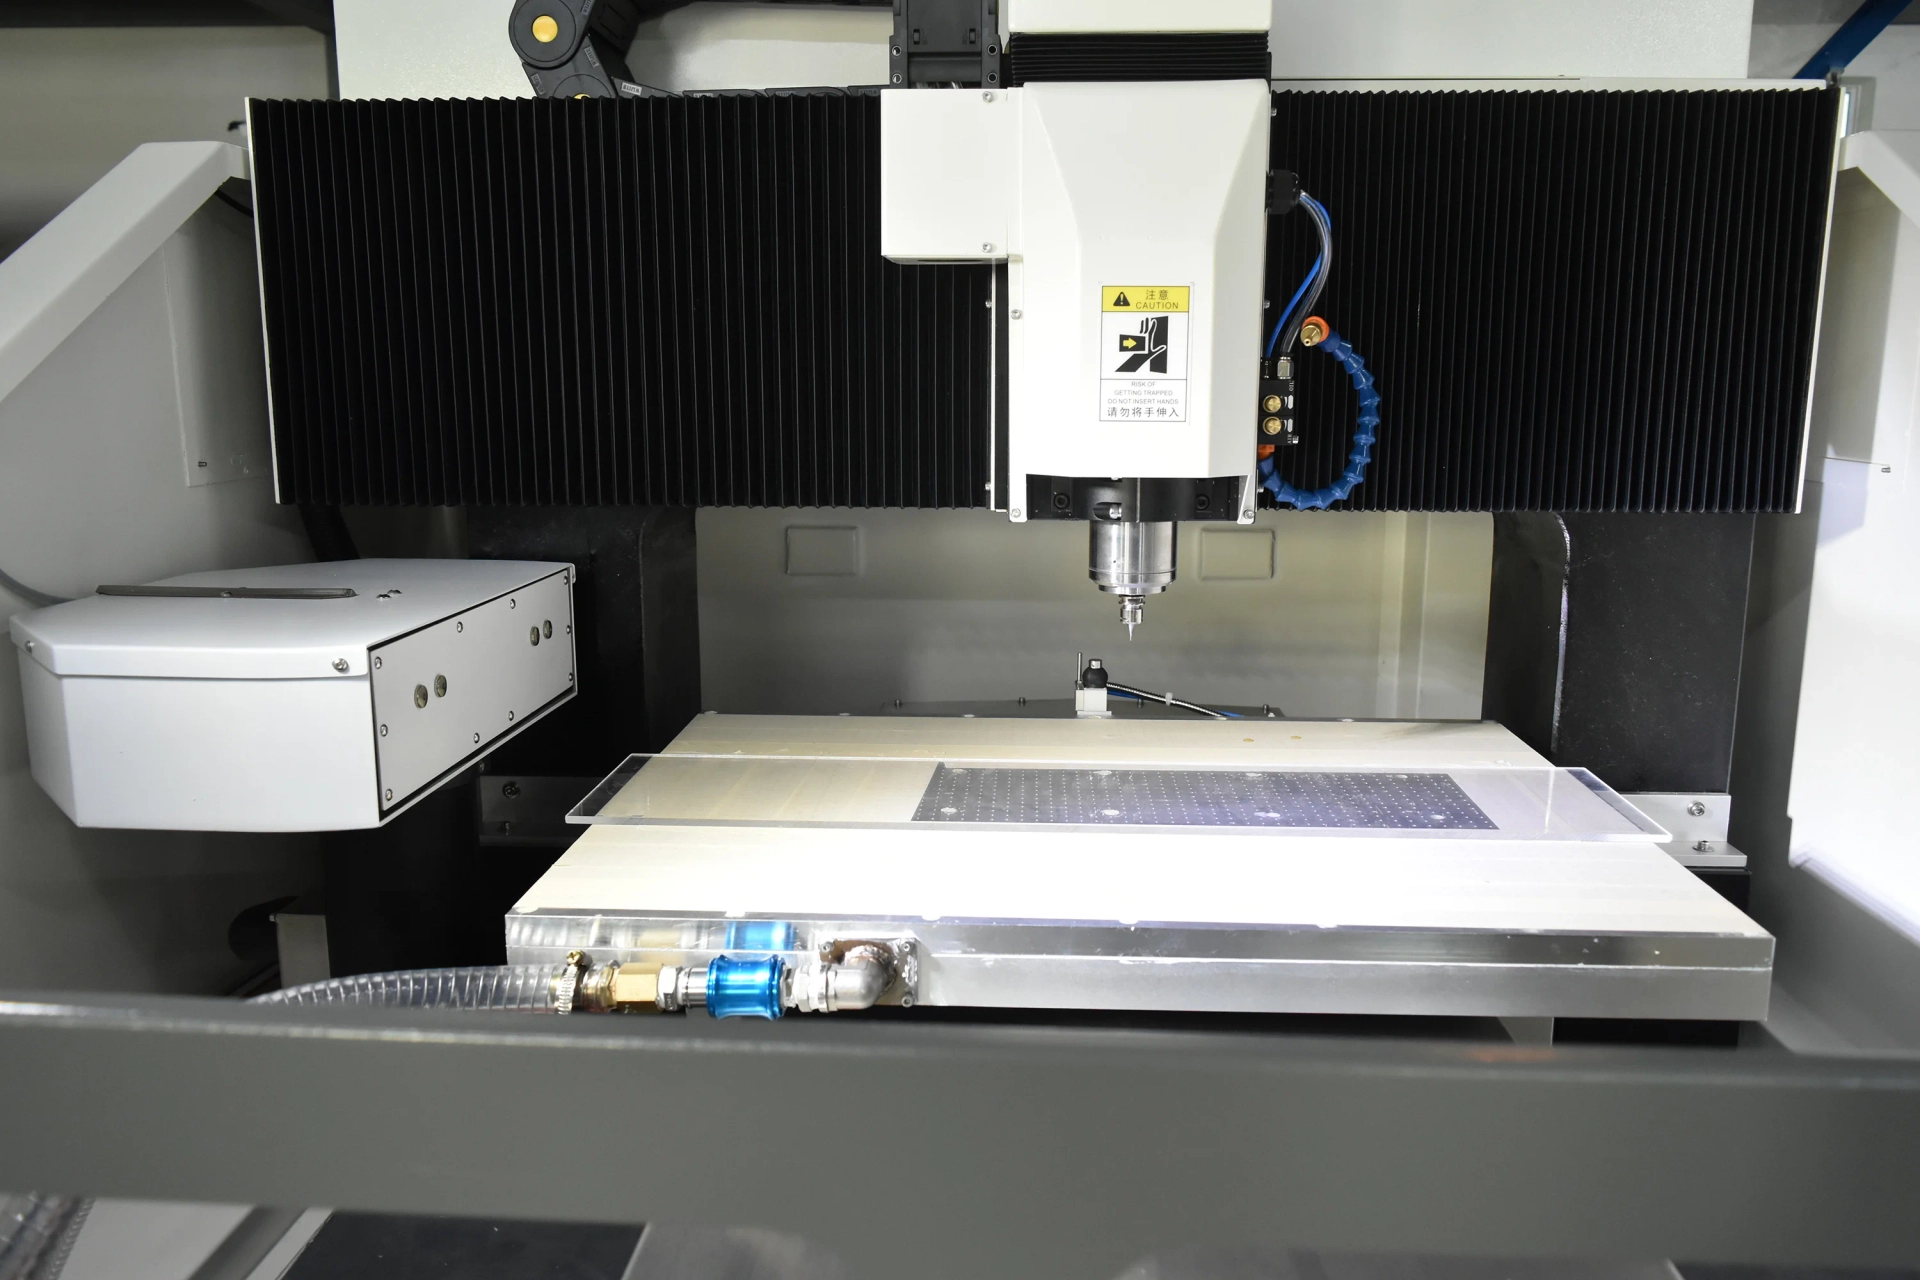
Le specifiche del modello CK-710-AT indicano un mandrino da 60.000 giri/minuto con una potenza di 2,5 kW.
La velocità del mandrino è un parametro di lavorazione importante, ma le condizioni operative corrette dipendono dall'utensile da taglio, dal materiale del pezzo, dalla geometria di taglio e dalla configurazione della macchina.
Perché il regime massimo di giri non è sempre l'impostazione migliore?
Un'elevata velocità di rotazione può essere utile per particolari applicazioni di utensili di piccolo diametro.
Tuttavia, materiali e diametri di taglio diversi richiedono velocità di taglio e avanzamenti diversi.
L'utilizzo di parametri inadeguati può aumentare l'usura dell'utensile, ridurre la qualità del tagliente o creare condizioni di taglio inaccettabili.
Controlli importanti sugli utensili
| Fattore di attrezzaggio | Verifica dell'acquirente |
|---|---|
| Diametro dell'utensile | Compatibilità con il mandrino e il funzionamento previsti |
| Materiale per utensili | Idoneità al pezzo in lavorazione |
| Geometria di taglio | Profilo e finitura superficiale richiesti |
| Interfaccia porta-utensile | Compatibilità con il cambio utensili automatico |
| velocità di rotazione nominale | Funzionamento sicuro alla velocità del mandrino selezionata |
| Lunghezza dell'utensile | Pulizia di lavoro disponibile |
| eccentricità del mandrino | Influenza sulla stabilità del taglio |
| Sostituzione dell'utensile | Procedure di disponibilità e manutenzione |
Lo strumento corretto deve essere scelto in base al materiale, alla geometria e alla qualità richiesta per il pezzo finito.
La qualificazione delle macchine dovrebbe includere gli utensili di taglio effettivamente previsti per la produzione.
6. Cosa significano i dati di accuratezza pubblicati?
La scheda tecnica del CK-710-AT riporta una precisione di lavorazione di ±0,015 mm e una precisione di riposizionamento di 0,005 mm.
Questi valori descrivono diversi aspetti delle prestazioni della macchina.
Precisione di elaborazione vs precisione di riposizionamento
| Specifiche | Significato ingegneristico | Verifica richiesta |
|---|---|---|
| Precisione di elaborazione | Criterio di prestazione di lavorazione pubblicato | Misurare i campioni finiti |
| Precisione del riposizionamento | Prestazioni in posizione di ritorno | Test di posizione ripetuta definito |
| Ripetibilità del cambio utensile | Coerenza dopo la sostituzione dell'utensile | Ispezione del campione di cambio utensile |
| Precisione del pezzo finito | Conformità effettiva al disegno | Misurazione dimensionale calibrata |
Le prestazioni nominali di riposizionamento di una macchina non determinano automaticamente la precisione del componente finito.
La geometria del pezzo finito dipende anche dalle condizioni dell'utensile, dal comportamento del mandrino, dal sistema di fissaggio del pezzo e dai parametri di lavorazione.
Perché testare la precisione dopo aver cambiato gli utensili?
Una macchina può raggiungere dimensioni accettabili utilizzando un utensile, ma presentare variazioni dopo diversi cambi di utensile.
Ad esempio, una compensazione errata della lunghezza dell'utensile o un posizionamento non uniforme dell'utensile possono influenzare i risultati della lavorazione.
Una prova di qualificazione utile dovrebbe quindi testare l'accuratezza dell'intero processo multi-utensile.
La domanda corretta da porre in fase di accettazione è se la macchina produce ripetutamente pezzi conformi dopo i necessari cambi utensile.
7. Come convalidare l'area di elaborazione e la configurazione del pezzo
Il modello CK-710-AT è dotato di un piano di lavoro di 700 × 500 mm e di un'area di elaborazione di 600 × 500 × 100 mm.
Questi dati devono essere esaminati insieme alle dimensioni effettive del pezzo in lavorazione e alla disposizione del dispositivo di fissaggio.
Verifica della busta di lavoro
| Requisito | Controllo dell'acquirente |
|---|---|
| Dimensioni del tavolo | L'apparecchio è compatibile con la piattaforma disponibile? |
| Area di elaborazione | Il percorso utensile richiesto rientra all'interno dell'area di lavoro? |
| Spazio libero sull'asse Z | C'è spazio sufficiente per il pezzo in lavorazione e gli utensili? |
| Spazio libero per il cambio utensile | La macchina può cambiare gli utensili in sicurezza? |
| Altezza del dispositivo | Riduce lo spazio di lavorazione disponibile? |
| Accesso agli strumenti | È possibile raggiungere tutte le funzionalità specificate? |
Perché la progettazione degli impianti è importante?
Un programma di lavorazione può essere dimensionalmente corretto, ma produrre comunque risultati scadenti se il pezzo si muove durante il taglio.
La rigidità del dispositivo di fissaggio e la precisione di posizionamento influenzano la ripetibilità.
Nelle operazioni con più utensili, il pezzo in lavorazione deve rimanere nella posizione corretta per tutta la durata della sequenza di lavorazione.
Gli acquirenti devono fornire al fornitore disegni completi dei pezzi e informazioni su eventuali attrezzature esistenti.
8. Fresatura CNC vs elettroerosione a filo vs foratura di registro su PCB
Queste tecnologie servono a scopi produttivi diversi e non dovrebbero essere combinate nella descrizione di un'unica macchina senza una valida giustificazione tecnica.
| Processo | Rimozione del materiale | Applicazione principale |
|---|---|---|
| Fresatura/fresatura CNC | Utensile da taglio rotante | Contorni meccanici, scanalature e operazioni di lavorazione idonee |
| Elettroerosione a filo | Scarica elettrica attraverso l'elettrodo a filo | Profili sottili in materiali conduttivi |
| foratura di registrazione PCB | Perforazione controllata | Fori di posizionamento e di lavorazione per PCB |
L'elettroerosione a filo può essere preferibile per la realizzazione di profili di precisione in materiali conduttivi induriti.
La fresatura CNC può essere più adatta per profili accessibili e operazioni che richiedono frese rotanti diverse.
Una macchina per la foratura di fori di registro su PCB è destinata a un diverso requisito di produzione che prevede riferimenti per il posizionamento della scheda.
Cosa dovrebbero fare gli acquirenti quando una pagina prodotto combina tecnologie diverse?
Richiedi chiarimenti sul tipo di macchina, sul meccanismo di taglio, sui materiali di consumo, sul sistema di controllo, sull'area di lavoro e sulle specifiche tecniche.
Per l'acquisto di una macchina per elettroerosione a filo, chiedete informazioni sull'alimentazione del filo, sul fluido dielettrico, sulla filtrazione e sulle prestazioni specifiche per l'elettroerosione.
Per l'acquisto di una fresatrice CK-710-AT, chiedete informazioni su mandrino, magazzino utensili, portautensili, compatibilità con gli utensili da taglio e prestazioni di lavorazione.
Ciò impedisce la selezione di apparecchiature in base a specifiche appartenenti a un altro processo.
9. Come possono gli acquirenti misurare l'efficienza del cambio utensili?
Il cambio utensile automatico dovrebbe essere valutato durante l'intero ciclo produttivo.
Una macchina può avere un magazzino a 12 posizioni, ma richiedere comunque tempi di configurazione considerevoli se l'assegnazione degli utensili, il fissaggio del pezzo o la preparazione del programma sono inefficienti.
La fresatrice CNC CK-710-AT è progettata per supportare flussi di lavoro di lavorazione multi-utensile grazie al suo magazzino utensili automatico a 12 posizioni. Per i produttori, valutare l'efficienza del cambio utensile richiede la misurazione del tempo ciclo effettivo, della coerenza del posizionamento dell'utensile e della precisione di lavorazione su cicli di produzione ripetuti. Questi fattori aiutano a determinare se l'attrezzatura può ridurre l'intervento manuale mantenendo al contempo una qualità costante del pezzo finito.
Calcolo del ciclo di produzione
Tempo totale del ciclo = Caricamento + Impostazione + Taglio + Cambio utensili + Ispezione + Scarico
Per una valutazione più dettagliata, registrare il numero di cambi utensile all'interno di un programma completo.
Lista di controllo delle prestazioni per il cambio utensile
| Fattore di valutazione | Cosa misurare |
|---|---|
| Tempo di cambio utensile | Durata effettiva per ogni modifica |
| Precisione nella selezione degli strumenti | Strumento corretto recuperato |
| Posizionamento degli utensili | Installazione coerente |
| continuità del programma | Riavvio corretto dopo la modifica |
| Guasti durante il cambio utensile | Frequenza e causa |
| Intervento dell'operatore | Sono necessarie azioni manuali |
| Tempo totale del ciclo | Durata completa della produzione del componente |
Il cambio utensile automatico è sempre più veloce?
Non necessariamente.
Una sequenza di utensili inefficiente può comunque comportare cambi di utensili non necessari.
Per la produzione ripetitiva, la pianificazione del percorso utensile e l'organizzazione del lavoro devono essere valutate insieme al magazzino utensili stesso.
Il vero vantaggio in termini di produttività risiede nella riduzione dei tempi non a valore aggiunto, senza compromettere la qualità dei pezzi.
10. Ispezione del primo articolo: come verificare la lavorazione con utensili multipli
L'ispezione del primo articolo (FAI) contribuisce a confermare che un processo sia in grado di produrre componenti conformi ai requisiti approvati prima dell'inizio della produzione su vasta scala.
Nel caso di una fresatrice CNC, l'ispezione dovrebbe includere l'intera sequenza di lavorazione.
Procedura FAI raccomandata
Passaggio 1 — Conferma il disegno
Verificare l'ultima revisione tecnica, le dimensioni, le tolleranze e le condizioni superficiali richieste.
Fase 2 — Ispezionare il pezzo in lavorazione
Verificare l'identificazione del materiale, le dimensioni e le condizioni iniziali.
Passaggio 3 — Verifica del caricatore degli utensili
Verificare che gli strumenti installati corrispondano al programma approvato.
Fase 4 — Stabilire la posizione del pezzo
Verificare la stabilità del dispositivo di fissaggio e i relativi riferimenti di coordinate.
Passaggio 5 — Eseguire il programma di lavorazione
Lavorare il pezzo rappresentativo utilizzando la sequenza di cambio utensile prevista.
Passaggio 6 — Ispezionare la geometria finale
Misurare le caratteristiche critiche e ispezionare le condizioni della superficie.
Passaggio 7 — Ripeti il processo
Eseguire ulteriori campioni per valutare la ripetibilità.
Passaggio 8: Registrare i risultati
Documentare la configurazione della macchina, gli strumenti, le impostazioni, i risultati dell'ispezione e le eventuali regolazioni necessarie.
Lista di controllo per la qualità del primo articolo
| Articolo di qualità | Requisito di accettazione |
|---|---|
| Dimensioni complessive | Tolleranza di disegno approvata |
| Profili critici | Limiti dimensionali definiti |
| Geometria di fori e fessure | Conformità del disegno |
| Condizioni superficiali | Finitura approvata dal cliente |
| sequenza di cambio utensile | Funzionamento corretto |
| Posizionamento degli utensili | Coerente dopo la sostituzione |
| Condizioni del pezzo | Nessun danno inaccettabile |
| Ripetibilità | Campioni coerenti |
| Documentazione del processo | Documentazione completa delle ispezioni |
L'accettazione dovrebbe basarsi sulle misurazioni dei pezzi finiti, piuttosto che sui soli valori di posizionamento visualizzati dalla macchina.
11. Cosa dovrebbero verificare gli acquirenti durante i test di accettazione in fabbrica?
Un test di accettazione in fabbrica (FAT) dovrebbe confermare che la macchina proposta soddisfi i requisiti di produzione concordati prima della spedizione.
Per una configurazione di fresatura CNC a 12 utensili, il FAT (Factory Acceptance Test) dovrebbe includere sia le prestazioni di lavorazione che quelle di gestione degli utensili.
Lista di controllo FAT CK-710-AT
| Articolo grasso | Verifica consigliata |
|---|---|
| Identificazione della macchina | Confermare la configurazione esatta del CK-710-AT |
| tipo di macchina | Confermare la fresatura CNC anziché l'elettroerosione a filo. |
| Dimensioni del tavolo | Verificare l'area utilizzabile dell'apparecchio |
| Busta di elaborazione | Dimostrare l'accesso necessario all'area di lavoro |
| Mandrino | Confermare le specifiche di 2,5 kW / 60.000 giri/minuto. |
| Rivista Tool | Verifica la configurazione a 12 posizioni |
| Cambio utensili | Dimostrare la sequenza di modifiche richiesta |
| Precisione di elaborazione | Misurare campioni rappresentativi lavorati |
| Precisione del riposizionamento | Esaminare i risultati dei test definiti |
| Gestione del programma | Mostra i file di produzione approvati |
| Tempo di ciclo | Registrare il tempo totale di lavorazione |
| Sicurezza | Verificare le funzioni di sorveglianza e di emergenza |
| Impianto elettrico | Confermare i requisiti di fornitura |
| Documentazione | Procurarsi manuali e registri di ispezione |
Chiarimenti importanti in materia di servizi pubblici
La tabella CK-710-AT fornita contiene un campo denominato "Requisito di potenza" con un valore di 2 MPa.
MPa è un'unità di misura della pressione, non della potenza elettrica.
Il fornitore dovrebbe chiarire se ciò si riferisce a un requisito pneumatico, a un altro sottosistema o a un errore nella scheda tecnica.
Senza conferma, non deve essere considerato un requisito verificato per l'alimentazione dell'aria in fabbrica.
Qual è il risultato più prezioso del test FAT?
Un test riuscito dovrebbe dimostrare che la configurazione attuale è in grado di completare la lavorazione tipica richiesta dall'acquirente con un'accuratezza, una finitura superficiale e un comportamento del cambio utensile accettabili.
Una dimostrazione che utilizza solo un ciclo macchina vuoto non dimostra la capacità produttiva.
12. Come valutare i costi operativi e il ritorno sull'investimento
Il prezzo di acquisto di una fresatrice CNC rappresenta solo una parte del suo costo totale.
La produzione con più utensili comporta anche il consumo di utensili da taglio, la manutenzione, la manodopera per l'allestimento, l'ispezione e i tempi di inattività.
Costo totale di proprietà
| Fattore di costo | Considerazione principale |
|---|---|
| Prezzo dell'attrezzatura | Configurazione finale della macchina |
| utensili da taglio | Sostituzione e usura degli utensili |
| Portautensili | Compatibilità e pezzi di ricambio |
| Elettricità | Consumo effettivo di energia della macchina |
| Lavoro | Configurazione e coinvolgimento dell'operatore |
| Modifiche agli strumenti | Tempo di inattività e programmazione |
| Manutenzione | Mandrino, caricatore e componenti mobili |
| Ispezione | Verifica dimensionale |
| Rifiuti materiali | Componenti rifiutati |
| Installazione | Commissioni e formazione |
Un utile indicatore economico è:
Costo di lavorazione per pezzo accettato = Costo totale di lavorazione allocato ÷ Pezzi accettati
Questo parametro aiuta gli acquirenti a confrontare l'investimento con i metodi di produzione esistenti.
Quando conviene utilizzare una configurazione di fresatura CNC a 12 utensili?
È opportuno tenerne conto quando una parte significativa del tempo di ciclo esistente deriva da ripetuti cambi manuali degli utensili.
Tuttavia, il beneficio finanziario dovrebbe essere verificato attraverso dati concreti relativi all'occupazione.
Se il principale collo di bottiglia nella produzione è rappresentato da una velocità di taglio lenta, utensili inadeguati o un sistema di fissaggio dei pezzi inefficiente, il solo aumento della capacità del magazzino potrebbe non risolvere il problema.
13. Cosa dovrebbero includere gli acquirenti esteri in una richiesta di preventivo (RFQ)?
Una richiesta di preventivo tecnicamente completa consente al fornitore delle attrezzature di valutare l'effettiva esigenza produttiva.
Lista di controllo per la richiesta di offerta tecnica CK-710-AT
| Informazioni richieste | Dettagli dell'acquirente |
|---|---|
| Materiale del pezzo in lavorazione | Grado e condizioni del materiale |
| Dimensioni della parte | Lunghezza, larghezza e altezza massime |
| Disegni tecnici | File CAD e geometria critica |
| Operazioni richieste | Fresatura, foratura o incisione |
| Numero di strumenti | Strumenti necessari per ogni programma |
| Dimensioni dell'utensile | Requisiti relativi a diametro, lunghezza e supporto |
| Tolleranza di lavorazione | Specifiche critiche del componente finito |
| Finitura superficiale | Condizione richiesta |
| volume di produzione | Parti per turno o al mese |
| Collo di bottiglia esistente | Tempi di inattività per cambio utensile, scarti o tempi di lavorazione |
| Requisiti del dispositivo | Mantenimento dell'opera e autorizzazione disponibile |
| Servizi di fabbrica | Requisiti elettrici e pneumatici |
| Test di accettazione | Criteri FAI e FAT |
| Informazioni commerciali | Quantità, consegna e necessità di assistenza |
Perché scegliere CHIKIN CNC?
CHIKIN CNC fornisce apparecchiature per la produzione di PCB e per la lavorazione di precisione.
Le informazioni pubblicate sulle sue apparecchiature includono fresatura CNC, foratura e altre tecnologie di lavorazione industriale.
Per l'acquisto del modello CK-710-AT, il primo passo fondamentale è confermare l'esatto tipo di macchina offerto e risolvere le discrepanze tra la descrizione del prodotto e le specifiche tecniche.
Richiedi una revisione della configurazione tecnica del CK-710-AT
Se la vostra fabbrica necessita di lavorazioni CNC multi-utensile, preparate i disegni dei pezzi, le specifiche dei materiali, le operazioni di lavorazione, i requisiti degli utensili e la produzione prevista.
Consulta la scheda prodotto CHIKIN CNC .
Contatta CHIKIN CNC per una consulenza tecnica e un preventivo .
Richiedere conferma scritta del tipo di processo effettivo, della configurazione del magazzino utensili a 12 posizioni, delle specifiche del mandrino, degli accessori inclusi e dei requisiti di collaudo della macchina.
14. Domande frequenti sulla fresatura CNC CK-710-AT
1. Cos'è il CK-710-AT?
La scheda tecnica fornita identifica la CK-710-AT come una fresatrice CNC a testa singola con magazzino utensili automatico. La pagina del prodotto corrispondente descrive anche una macchina per elettroerosione a filo, quindi è necessario confermare l'esatto tipo di macchina indicato.
2. Quanti utensili può contenere il caricatore del CK-710-AT?
Le specifiche pubblicate indicano un magazzino utensili a 12 posizioni con cambio utensile automatico. È necessario verificare la compatibilità dei portautensili e degli accessori.
3. Qual è la velocità del mandrino del modello CK-710-AT?
Le specifiche indicano un mandrino da 60.000 giri/minuto con una potenza nominale di 2,5 kW.
4. Qual è l'area di trattamento?
Le dimensioni massime di lavorazione indicate sono 600 × 500 × 100 mm, con un piano di lavoro di 700 × 500 mm. È necessario verificare lo spazio disponibile per l'attrezzatura.
5. Qual è la precisione di lavorazione specificata?
La scheda tecnica riporta una precisione di lavorazione di ±0,015 mm e una precisione di riposizionamento di 0,005 mm. Questi valori richiedono condizioni di prova ben definite.
6. Il cambio utensile automatico è adatto alla produzione di piccoli lotti?
Può risultare utile quando singole lavorazioni richiedono più utensili da taglio. Il vantaggio dipende dal numero di cambi utensile, dai tempi di configurazione e dal flusso di lavoro produttivo.
7. La macchina è in grado di eseguire il taglio a elettroerosione a filo?
La specifica di fresatura CK-710-AT non prevede la capacità di elettroerosione a filo. L'elettroerosione a filo richiede apparecchiature e sistemi operativi diversi. Verificare la configurazione effettiva della macchina con il fornitore.
8. Il modello CK-710-AT include la funzione di rilevamento della rottura dell'utensile?
Le specifiche del modello CK-710-AT fornite non confermano separatamente la presenza di utensili rotti. Gli acquirenti sono tenuti a verificarne la disponibilità prima di effettuare l'ordine.
9. Come si deve testare la precisione del cambio utensile?
Eseguire programmi di lavorazione rappresentativi che richiedono diversi cambi utensile, quindi verificare le dimensioni finali, l'aderenza dell'utensile e i risultati delle lavorazioni ripetute.
10. Quali informazioni devo fornire quando richiedo un preventivo?
Fornire disegni, specifiche dei materiali, operazioni di lavorazione richieste, informazioni sugli utensili, tolleranze del pezzo finito, volume di produzione e criteri di accettazione.
Conclusione
La scelta di una fresatrice CNC con cambio utensile automatico adatta richiede ben più che un semplice confronto tra velocità del mandrino, capacità del magazzino utensili o prezzo di acquisto.
Per le fabbriche di produzione di precisione, l'obiettivo reale è un processo di lavorazione multi-utensile stabile che produca componenti di qualità accettabile, controllando al contempo le variazioni di impostazione e i tempi di non lavorazione.
La fresatrice CNC CK-710-AT offre una soluzione pratica per i produttori che cercano un cambio utensile automatico affidabile, lavorazioni di precisione e una maggiore efficienza produttiva. Il suo magazzino utensili a 12 posizioni, il mandrino ad alta velocità e il sistema di controllo CNC la rendono una valida opzione per applicazioni di produzione multi-utensile in cui la costanza delle lavorazioni e la riduzione dei tempi di setup sono fondamentali.
Queste caratteristiche forniscono una base per valutare una configurazione di fresatura CNC multi-utensile.
Tuttavia, gli acquirenti dovrebbero prima verificare la tecnologia effettiva della macchina, poiché la descrizione del prodotto associata include informazioni sull'elettroerosione a filo che differiscono dalle specifiche della fresatrice.
Un processo di acquisto affidabile dovrebbe includere la verifica della configurazione tecnica, la lavorazione di campioni rappresentativi, la prova del cambio utensile, l'ispezione del pezzo finito e un test di accettazione in fabbrica documentato.
Per i produttori esteri che valutano macchine a controllo numerico per la fresatura e la lavorazione di precisione, CHIKIN CNC offre l'opportunità di discutere la configurazione necessaria in relazione alle effettive esigenze di produzione.
Contatta CHIKIN CNC per una consulenza tecnica e un preventivo per il modello CK-710-AT , fornendo i disegni di lavorazione, le specifiche dei materiali, i requisiti per il cambio utensile e il volume di produzione previsto.
La giusta combinazione di utensili compatibili, parametri di lavorazione controllati, cambio utensile affidabile e accettazione della qualità misurabile è alla base di un investimento efficace nella produzione CNC.