






TL;DR — Risposta rapida
L'allineamento tra foratura e fresatura dei PCB descrive la relazione posizionale tra i fori praticati e le caratteristiche fresate successivamente sulla scheda. Quando entrambe le operazioni condividono una configurazione CNC controllata, i produttori possono ridurre la necessità di allineare separatamente i pezzi, a condizione che la scheda rimanga nella posizione corretta durante l'intera lavorazione.
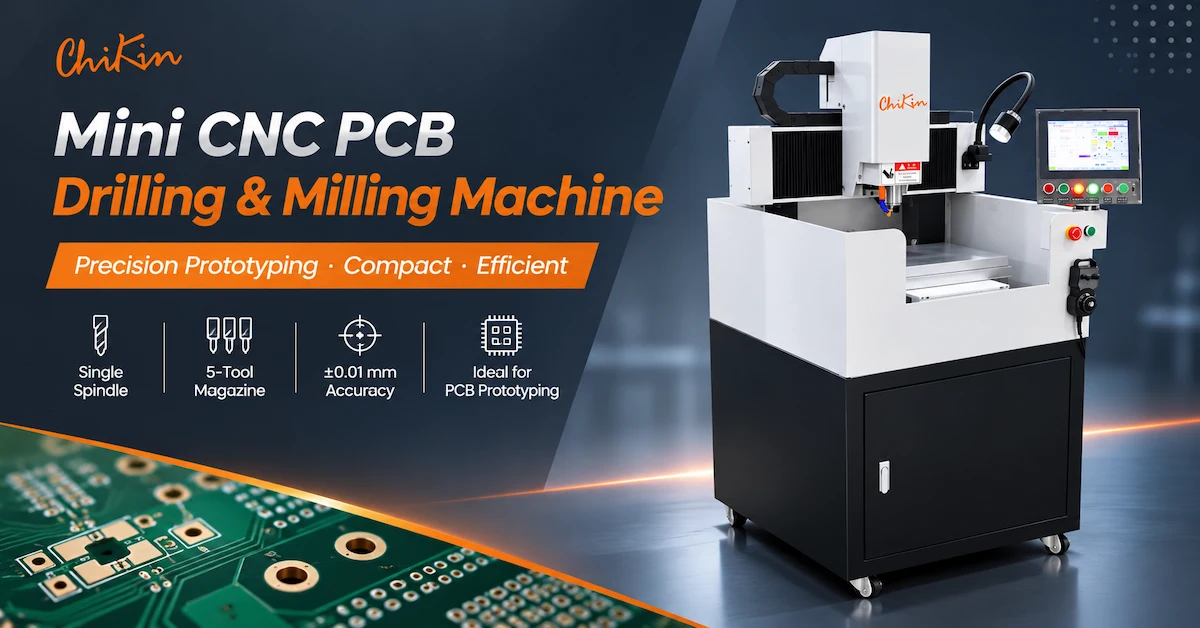
La CHIKIN CNC Mini CK-01R è una macchina per foratura e fresatura di PCB a mandrino singolo, dotata di un mandrino raffreddato ad acqua da 60.000 giri/min, un magazzino utensili a cinque posizioni, rilevamento della lunghezza dell'utensile e specifiche di posizionamento e ripetibilità di ±0,01 mm.
Per i laboratori di prototipazione di PCB e i produttori di piccoli lotti, la questione principale in fase di acquisto è se la macchina sia in grado di realizzare fori posizionati correttamente e contorni rifiniti senza introdurre errori inaccettabili durante i cambi utensile o la movimentazione delle schede.
Questa guida spiega come pianificare un flusso di lavoro di foratura e fresatura, proteggere il riferimento di lavorazione, verificare le impostazioni della lunghezza dell'utensile e valutare la qualità del primo pezzo.
Punti chiave
Un'unica configurazione controllata: foratura e fresatura possono condividere lo stesso riferimento del pezzo quando l'attrezzatura e il programma CNC sono configurati correttamente.
Configurazione a cinque utensili: le specifiche del Mini CK-01R in dotazione indicano un caricatore di cinque utensili per foratura e fresatura compatibili.
Rilevamento della lunghezza dell'utensile: inclusa nelle specifiche, questa funzione supporta la verifica della configurazione dell'utensile ma non garantisce autonomamente la precisione del pezzo finito.
Precisione dichiarata: il posizionamento e la ripetibilità sono entrambi indicati come ±0,01 mm, soggetti a verifica specifica per la macchina.
Priorità alla qualità: la precisione tra foro e contorno deve essere misurata su pannelli finiti reali.
Raccomandazione per l'acquisto: prima di effettuare l'ordine, verificare l'esatta configurazione della macchina, il sistema di bloccaggio del pezzo, le funzioni di cambio utensile e i criteri di accettazione.
1. Cos'è l'allineamento foratura-tracciatura del PCB?
L'allineamento foratura-tracciamento su PCB è la relazione posizionale tra i fori praticati su un circuito stampato e i contorni, le fessure o i profili creati durante la fresatura.
Nella produzione di circuiti stampati, la foratura e la fresatura spesso servono a scopi diversi.
La foratura crea fori per componenti, punti di montaggio, fori passanti o altre caratteristiche specifiche.
La fresatura rimuove materiale lungo percorsi programmati per creare contorni di schede, aperture interne, fessure o altre caratteristiche meccaniche.
Entrambi i processi devono seguire riferimenti di coordinate compatibili.
Perché è importante la precisione tra il foro e il contorno?
Un circuito stampato può presentare fori singolarmente accettabili e un contorno dalla forma corretta, ma non superare il montaggio meccanico se i due gruppi di elementi non sono allineati.
I potenziali problemi includono:
I fori di montaggio sono posizionati in modo errato rispetto al bordo della scheda.
Aperture dei connettori che non corrispondono alla geometria dell'involucro.
Spazio di tolleranza irregolare attorno agli elementi specificati.
Le fessure sono spostate rispetto ai punti di montaggio.
Difficoltà nell'installazione della scheda in un dispositivo di montaggio.
Rilavorazione causata da un posizionamento incoerente tra le operazioni.
L'obiettivo di produzione è mantenere la disposizione dei fori e la geometria dei circuiti stampati entro le tolleranze stabilite dal disegno del PCB approvato.
Quali sono le cause del disallineamento tra la punta del trapano e il percorso di perforazione?
| Possibile causa | Effetto sul PCB finito | Controllo consigliato |
|---|---|---|
| Dati di programma differenti | Variazione del modello e del contorno dei fori | Confronta le origini delle coordinate |
| Movimento del pezzo | Variazione posizionale | Ispezionare il serraggio e il supporto |
| Offset utensile errato | Errori dimensionali o di profondità | Verifica la compensazione degli utensili |
| Diametro errato dell'utensile di fresatura | Contorni finali errati | Ispeziona strumento e programma |
| Riposizionamento dell'apparecchio | Differenze di registrazione | Verificare la localizzazione dei riferimenti |
| eccentricità del mandrino | Variazione del foro o del contorno | Misurare il sistema di fissaggio degli utensili |
| Deformazione del materiale | Modifiche alla geometria della scheda | Verificare la planarità e le condizioni del laminato. |
Un flusso di lavoro con una sola macchina può ridurre alcuni rischi legati al trasferimento, ma non può eliminare tutte le cause di errore di lavorazione.
2. CHIKIN CNC Mini CK-01R: Specifiche tecniche
CHIKIN CNC fornisce attrezzature per la foratura, la fresatura e la produzione di PCB.
La macchina per fresatura e foratura di PCB Mini 1 Spindle si presenta come un sistema CNC compatto e chiuso, ideale per la prototipazione e le applicazioni di piccole serie.
Le specifiche del modello MINI CK-01R fornite descrivono una configurazione a mandrino singolo con mandrino raffreddato ad acqua, assi controllati da CNC, magazzino utensili e rilevamento della lunghezza dell'utensile.
Tabella delle specifiche del Mini CK-01R
| Parametro tecnico | Specifiche fornite |
|---|---|
| Modello | MINI CK-01R |
| Numero di fusi | 1 |
| Velocità massima del mandrino | 60.000 giri al minuto |
| Potenza del mandrino | 1,8 kW |
| Raffreddamento del mandrino | Raffreddamento ad acqua |
| Guide lineari X/Y/Z | Taiwan |
| Viti a ricircolo di sfere X/Y/Z | Taiwan |
| Velocità massima di spostamento sugli assi X/Y | 12 m/min |
| Velocità massima di spostamento sull'asse Z | 12 m/min |
| Ripetibilità | ±0,01 mm |
| Precisione del posizionamento | ±0,01 mm |
| Dimensioni del piano di lavoro | 350 × 350 mm |
| Materiale del corpo macchina | Ghisa |
| sistema CNC | CHIKIN CNC |
| Lingua operativa | Cinese / Inglese |
| Capacità del magazzino utensili | 5 posizioni |
| Diametro dell'utensile di foratura | 0,5–6,35 mm |
| Diametro dell'utensile di fresatura | 0,8–3,175 mm |
| Rilevamento della lunghezza dell'utensile | Incluso |
| Protezione da sovraccarico del mandrino | Opzionale |
| Protezione contro il surriscaldamento del mandrino | Opzionale |
| fornitura d'aria | 0,6–0,8 MPa |
| consumo d'aria indicato | 30 l/min |
| Alimentazione elettrica | Monofase 220V / 50Hz |
| Requisiti di alimentazione indicati | 2 kW |
| dimensioni della macchina | 780 × 900 × 1700 mm |
| Peso della macchina | Circa 500 kg |
| Temperatura di installazione | 18–23°C |
| Umidità di installazione | 45–65% |
Queste specifiche si riferiscono alla configurazione MINI CK-01R fornita per questo articolo. Altre fonti pubbliche relative al CK-01R descrivono potenze del mandrino, capacità del magazzino e dimensioni del piano di lavoro differenti. Si prega di confermare la configurazione esatta per iscritto prima di effettuare l'ordine.
Cosa dovrebbero verificare gli acquirenti?
La misura di 350 × 350 mm descrive le dimensioni del piano di lavoro pubblicate. Non deve essere automaticamente considerata come l'intera area utilizzabile per la foratura e la fresatura.
È necessario verificare con la macchina ordinata i limiti di corsa esatti, lo spazio libero tra mandrino e tavola, la compatibilità con i dispositivi di fissaggio e la sequenza di cambio utensile automatico.
Le specifiche di posizionamento e ripetibilità di ±0,01 mm indicate richiedono anche condizioni di prova ben definite.
3. Perché eseguire la foratura e la fresatura del PCB in un'unica operazione?
Nella tradizionale lavorazione multi-macchina, un pannello PCB può essere forato su una macchina e poi trasferito a una macchina di fresatura separata.
Ciò richiede che il pezzo in lavorazione venga riposizionato.
Se le due operazioni utilizzano dispositivi o riferimenti di coordinate diversi, potrebbero verificarsi ulteriori variazioni di registrazione.
Una macchina per foratura e fresatura a mandrino singolo di dimensioni adeguate può eseguire entrambe le operazioni utilizzando un unico sistema di coordinate CNC controllato.
Configurazione unica o macchine separate?
| Valutazione | Foratura e fresatura in un'unica configurazione | Foratura e fresatura separate |
|---|---|---|
| Trasferimento del pezzo in lavorazione | Potenzialmente ridotto | Solitamente richiesto |
| Coordinamento dei dati | Possibilità di configurazione condivisa | Le configurazioni separate richiedono l'allineamento |
| Modifiche agli strumenti | Necessario tra diverse operazioni | Dipende da ogni singola macchina |
| flessibilità produttiva | Utile per operazioni miste | I processi possono essere eseguiti in modo indipendente |
| Massima velocità di trasmissione | Limitato dalla capacità disponibile del mandrino | Dipende dalla configurazione delle apparecchiature |
| Rischio principale | Controllo degli utensili e delle attrezzature | variazione di trasferimento e registrazione |
Quando conviene considerare un processo a configurazione unica?
Un sistema compatto può essere utile quando una fabbrica produce prototipi o piccole serie contenenti diverse caratteristiche forate e fresate.
Il vantaggio principale risiede nella ripetibilità del processo, con minori possibilità di errori di riposizionamento.
Tuttavia, le fabbriche ad alto volume potrebbero preferire attrezzature a mandrini separati o multipli quando la produttività è il requisito predominante.
Per una panoramica più ampia, consultare la Guida alle macchine CNC per foratura e fresatura di PCB di CHIKIN.
4. Come stabilire un sistema di riferimento comune per la perforazione e la tracciatura
Un datum è il riferimento utilizzato per definire le posizioni degli elementi.
Per la lavorazione da foratura a fresatura, il programma di foratura e il programma di fresatura devono utilizzare origini e riferimenti di orientamento compatibili.
Flusso di lavoro consigliato per il controllo dei dati
Fase 1 — Revisione dei file di ingegneria
Verificare che le coordinate di perforazione e i percorsi di instradamento utilizzino la revisione del progetto e il sistema di coordinate approvati.
Fase 2 — Definire l'origine del pezzo
Stabilire il riferimento della macchina previsto in base all'attrezzatura e al programma approvati.
Passaggio 3 — Fissare il pannello
Utilizzare un sistema di bloccaggio del pezzo adatto alle dimensioni, allo spessore della tavola e alle operazioni di lavorazione previste.
Fase 4 — Eseguire la perforazione
Eseguire la foratura secondo lo schema approvato utilizzando gli utensili e i parametri di lavorazione richiesti.
Passaggio 5 — Verifica la configurazione dello strumento
Prima della fresatura, verificare la corretta compensazione della lunghezza e del diametro dell'utensile.
Passaggio 6 — Eseguire il routing
Elaborare i profili richiesti mantenendo il riferimento del pezzo approvato.
Passaggio 7 — Ispezionare la geometria finale
Misurare le relazioni tra il foro completato e il contorno.
Questo flusso di lavoro presuppone che gli strumenti e il sistema di controllo installati supportino la sequenza di processo prevista.
Perché il consiglio di amministrazione deve rimanere al sicuro?
Anche quando entrambi i programmi utilizzano la stessa origine delle coordinate, il movimento fisico del pezzo in lavorazione può invalidare la relazione.
Un pannello che si sposta durante la fresatura può produrre un profilo finale disallineato rispetto ai fori precedentemente praticati.
Le condizioni di fissaggio del pezzo e di taglio devono pertanto essere qualificate congiuntamente.
5. Come dovrebbe essere organizzato il Rivista dei Cinque Strumenti?
Le specifiche del Mini CK-01R fornite indicano un caricatore di utensili a cinque posizioni.
Per una lavorazione combinata di foratura e fresatura, la pianificazione del magazzino utensili deve rispecchiare gli utensili effettivamente richiesti dal programma di produzione.
Configurazione illustrativa di cinque strumenti
| Posizione degli utensili | Strumento di esempio | Funzionamento previsto |
|---|---|---|
| T1 | Trapano di piccolo diametro | Schema di fori fini |
| T2 | Trapano di medio diametro | Fori aggiuntivi necessari |
| T3 | Trapano più grande | Fori di montaggio o di attrezzaggio |
| T4 | Fresa piccola | Fessure strette o profili interni |
| T5 | fresa per fresatura | Elaborazione dello schema della lavagna |
Questa tabella illustra la possibile assegnazione degli utensili. Le dimensioni effettive degli utensili, le interfacce del magazzino e le operazioni compatibili devono essere verificate.
Perché la sequenza di utilizzo degli utensili è importante?
Una sequenza inefficiente può generare modifiche non necessarie tra gli strumenti.
Ad esempio, alternare ripetutamente tra un utensile di foratura e una fresa può aumentare i tempi di non taglio.
Laddove la progettazione e il processo lo consentano, le operazioni possono essere raggruppate per strumento al fine di migliorare la coerenza del flusso di lavoro.
Tuttavia, l'ordine di lavorazione deve essere selezionato in base ai requisiti di qualità e di fissaggio del pezzo, non solo in base al numero di cambi utensile.
Il cambio utensile automatico è stato confermato?
Il tavolo per macchine in miniatura fornito consente di impostare cinque posizioni per gli utensili e include il rilevamento della lunghezza dell'utensile.
Per questa configurazione, è necessario verificare l'esatto meccanismo di cambio utensile automatico e la sequenza del programma.
Gli acquirenti non devono presumere che tutte le varianti del CK-01R utilizzino lo stesso caricatore o lo stesso sistema di cambio utensili.
6. Cosa controlla effettivamente il rilevamento della lunghezza dell'utensile?
Il rilevamento della lunghezza dell'utensile aiuta a stabilire un riferimento associato all'utensile da taglio installato.
Questo è rilevante perché punte da trapano e frese diverse possono avere lunghezze complessive e sporgenze di taglio differenti.
Una compensazione errata della lunghezza dell'utensile può influire sulla posizione verticale effettiva della fresa.
Rilevamento della lunghezza dell'utensile vs compensazione del diametro dell'utensile
| Funzione | Scopo principale | Potenziale errore |
|---|---|---|
| Rilevamento della lunghezza dell'utensile | Stabilire il riferimento verticale dell'utensile | Profondità di foratura o fresatura errata |
| compensazione del diametro dell'utensile | Tenere conto del diametro della fresa | Dimensioni del profilo errate |
| Dati del pezzo in lavorazione | Stabilire il riferimento delle coordinate della parte | Posizioni delle caratteristiche spostate |
| Ispezione dell'eccentricità del mandrino | Valutare la coerenza della rotazione degli utensili | Variazione del foro e del bordo |
| Ispezione delle condizioni dell'utensile | Individuare gli utensili da taglio inadatti | Bave, rotture o finitura scadente |
Il rilevamento automatico della lunghezza dell'utensile previene gli errori di allineamento?
NO.
Il rilevamento della lunghezza dell'utensile riguarda principalmente la posizione assiale dell'utensile stesso.
Non corregge autonomamente coordinate X/Y errate, taglienti usurati, movimenti del dispositivo di fissaggio o diametro della fresa non idoneo.
Un processo completo dovrebbe verificare separatamente questi fattori.
Perché la verifica degli utensili è importante per le piccole macchine da taglio per circuiti stampati?
Gli utensili di foratura e fresatura di piccolo diametro possono essere sensibili all'eccentricità, alle vibrazioni e a condizioni di taglio inadeguate.
Le specifiche CK-01R fornite elencano il raffreddamento ad acqua e il rilevamento della lunghezza dell'utensile, ma non prevedono il rilevamento automatico della rottura dell'utensile per questa configurazione miniaturizzata.
Le fabbriche devono confermare quali funzioni di monitoraggio sono incluse e definire procedure di ispezione adeguate.
Per la manutenzione dei portautensili, la Guida alla pulizia delle pinze per mandrini PCB di CHIKIN spiega come la contaminazione, l'usura e l'eccentricità possono influire sulla qualità della foratura e della fresatura.
7. In che modo la progettazione del dispositivo di fissaggio influisce sulla coerenza tra foro e contorno?
La progettazione del dispositivo di fissaggio determina come il PCB viene supportato e posizionato durante la lavorazione.
Un dispositivo di fissaggio progettato in modo inadeguato può consentire movimenti anche quando il sistema di movimentazione CNC funziona correttamente.
Considerazioni sul fissaggio del pezzo
| Fattore di fissaggio | Potenziale impatto | Verifica dell'acquirente |
|---|---|---|
| Supporto del consiglio | Flessione o vibrazione | Verificare la planarità e la stabilità |
| Individuazione delle caratteristiche | Coerenza coordinata | Confermare i dati approvati |
| Forza di serraggio | Distorsione della scheda | Ispezionare le aree di contatto |
| Spazio libero del router | Interferenza dello strumento | Revisione dei percorsi utensile |
| linguette di taglio | Ritenzione dei componenti | Verifica il posizionamento della scheda |
| Mantenimento del vuoto | Sicurezza del pezzo in lavorazione | Verificare le prestazioni effettive di mantenimento |
| Altezza del dispositivo | Spazio ridotto per gli utensili | Verificare l'accesso al mandrino e al portautensili |
Perché l'ordine operativo è importante?
Durante la fresatura di contorno, il processo di taglio può separare progressivamente il PCB finito dal materiale circostante.
Se il consiglio perde il sostegno prima che la selezione finale sia completata, potrebbe essere spostato.
Ciò può danneggiare il bordo o modificare la posizione del materiale rimanente.
Un processo qualificato dovrebbe utilizzare, ove necessario, dispositivi di fissaggio, linguette o altri metodi di ritenzione approvati.
Per i piccoli prototipi di circuiti stampati, mantenere l'assistenza fino al completamento di tutte le operazioni critiche può essere importante quanto la precisione nominale della macchina.
8. Quali materiali e strumenti per PCB richiedono una convalida separata?
La Mini CK-01R è pensata per la prototipazione di PCB, la foratura, la fresatura e altre operazioni di lavorazione leggera.
La compatibilità effettiva dei materiali dipende dal mandrino, dagli utensili di taglio, dal dispositivo di fissaggio installati e dalle condizioni di lavorazione.
Matrice di qualificazione dei materiali
| Materiale | Problema di elaborazione | Requisito di convalida |
|---|---|---|
| FR4 | Rinforzo in fibra di vetro abrasiva | Usura dell'utensile e qualità del filo |
| PCB rigido multistrato | Costruzione in rame e laminato | Integrità del foro e del contorno |
| PCB sottile e rigido | Flessibilità durante la lavorazione | Supporto e serraggio |
| PCB a base di alluminio | Forze di taglio del metallo e bave | Strumenti e parametri adeguati |
| Dispositivi di ingegneria | Lavorazione specifica del materiale | Compatibilità tra mandrino e utensili |
Quali sono gli intervalli di diametro degli utensili pubblicati?
Le specifiche fornite elencano:
Utensili di foratura: 0,5–6,35 mm
Utensili per fresatura: 0,8–3,175 mm
Questi intervalli descrivono la compatibilità del diametro dell'utensile nella configurazione fornita.
Non garantiscono che ogni strumento della gamma sia in grado di lavorare ogni materiale o profondità.
Come possono gli acquirenti ridurre i difetti legati agli utensili?
Verificare la geometria dell'utensile, la compatibilità del gambo, l'eccentricità e l'effettiva idoneità del materiale.
Utilizzare parametri di taglio approvati per il materiale e l'utensile specifici.
Prima di autorizzare la produzione di un lotto, ispezionare i fori finiti e i bordi fresati di ciascun rappresentante.
9. Come eseguire un'ispezione del primo articolo con percorso di perforazione
L'ispezione del primo articolo (FAI) verifica se un primo pezzo completato soddisfa i requisiti approvati prima dell'inizio della produzione su larga scala.
Nel caso di operazioni combinate di perforazione e tracciatura, l'ispezione dovrebbe concentrarsi sulla relazione tra le due operazioni.
Lista di controllo FAI consigliata
| Elemento da ispezionare | Requisito di accettazione |
|---|---|
| Diametro del foro | Rispetta le tolleranze di disegno. |
| posizione centrale del foro | Conforme al riferimento di riferimento approvato |
| Distanza tra il foro e il contorno | Corrisponde alla geometria richiesta |
| Dimensioni della fessura | Conforme al disegno tecnico |
| Contorno sterrato | Rispetta le tolleranze dimensionali. |
| Qualità dei bordi della tavola | Nessuna sbavatura o eruzione inaccettabile |
| Integrità del laminato | Nessuna crepa o danno inaccettabile |
| Impostazione della lunghezza dell'utensile | Riferimento dello strumento approvato verificato |
| Stabilità del pezzo in lavorazione | Nessun movimento inaccettabile |
| Ripetibilità | Risultati coerenti tra i diversi campioni. |
Procedura di ispezione pratica
Innanzitutto , confermare il progetto della scheda e i programmi CNC approvati.
In secondo luogo , verificare il dispositivo di fissaggio del pezzo e il set di utensili installato.
Terzo , praticare i fori necessari.
In quarto luogo , elaborare le relative caratteristiche di percorso utilizzando lo stesso sistema di riferimento approvato.
Quinto , misurare la posizione finale dei fori rispetto al contorno tracciato.
Sesto , ripetere l'operazione su ulteriori pannelli rappresentativi.
Infine , documentate i risultati e analizzate eventuali caratteristiche al di fuori della tolleranza concordata.
Qual è la misurazione più importante?
Per questa applicazione, un risultato fondamentale è la posizione relativa dei fori praticati rispetto alle caratteristiche fresate.
Una scheda può superare i controlli individuali di foratura e instradamento pur non rispettando la relazione richiesta tra queste caratteristiche.
Il piano di ispezione dovrebbe quindi includere le dimensioni dal foro al contorno che sono importanti per l'assemblaggio finale.
10. Come misurare l'efficienza produttiva reale
Una macchina compatta per foratura e fresatura CNC dovrebbe essere valutata in base alla produttività effettiva ottenibile, piuttosto che alla velocità nominale del mandrino.
L'intero processo comprende carico, allineamento, foratura, cambio utensili, instradamento, ispezione e scarico.
Calcolo del ciclo di produzione
Tempo totale del ciclo = Caricamento + Impostazione + Foratura + Cambio utensili + Tracciatura + Ispezione + Scarico
Per la produzione ripetuta, la fabbrica può calcolare:
Pannelli accettati all'ora = Pannelli completati all'ora × Tasso di accettazione
Quali fattori influenzano la produttività effettiva?
| Fattore | Impatto sulla produzione |
|---|---|
| Numero di fori | Carico di lavoro di perforazione |
| diametri dei fori | Requisiti degli strumenti |
| Lunghezza del contorno del percorso | Tempo di taglio |
| Numero di strumenti | Requisiti per il cambio utensile |
| Spessore del pannello | Condizioni di taglio |
| Supporto per il lavoro | Configurazione e gestione |
| usura degli utensili | Frequenza di sostituzione |
| Ispezione | Tempo richiesto per il controllo qualità |
Quando una macchina a mandrino singolo è economicamente vantaggiosa?
Una macchina a mandrino singolo può risultare interessante quando un'azienda privilegia la flessibilità di lavorazione, lo spazio limitato e i frequenti cambi di prodotto.
Per una produzione di volume maggiore, l'utilizzo di più mandrini può ridurre i colli di bottiglia a seconda dell'applicazione.
La scelta dell'attrezzatura corretta dovrebbe tenere conto della domanda effettiva, della complessità produttiva e della produzione accettabile.
11. Test di accettazione in fabbrica del Mini CK-01R: cosa devono verificare gli acquirenti?
Un test di accettazione in fabbrica (FAT) dovrebbe dimostrare se l'apparecchiatura specificata è in grado di completare il processo di lavorazione del PCB previsto.
Per il Mini CK-01R, il FAT (Factory Acceptance Test) deve verificare sia le singole operazioni che l'allineamento tra la perforazione e il tracciato.
Mini checklist FAT CK-01R
| Elemento di prova | Verifica consigliata |
|---|---|
| Configurazione della macchina | Confermare la variante MINI CK-01R |
| Mandrino | Verificare le specifiche di 1,8 kW / 60.000 giri/minuto. |
| Tavolo da lavoro | Conferma le dimensioni 350 × 350 mm |
| Rivista Tool | Verificare la capacità a cinque posizioni |
| Rilevamento della lunghezza dell'utensile | Dimostrare la funzionalità effettiva |
| Utensili per la foratura | Diametri richiesti per la prova |
| Strumenti di routing | Dimensioni delle frese necessarie per il test |
| Precisione del posizionamento | Esaminare i risultati delle misurazioni definite |
| Ripetibilità | Testare più cicli di elaborazione |
| Allineamento tra foratura e percorso | Misurare le relazioni delle funzionalità finite |
| Supporto per il lavoro | Verifica la stabilità della scheda |
| Raffreddamento | Verificare il sistema di raffreddamento ad acqua installato |
| Estrazione | Confermare le disposizioni necessarie per il controllo delle polveri. |
| Sicurezza | Verificare le misure di sicurezza e i comandi di emergenza. |
| Documentazione | Esaminare manuali e rapporti di ispezione |
Qualifica del campione consigliata
Utilizzare materiali per circuiti stampati (PCB) e disegni di produzione reali.
Preparare un programma di lavorazione che includa operazioni rappresentative di foratura e fresatura.
Elaborare il campione utilizzando la sequenza di strumenti approvata.
Misurare i fori finiti, i profili e le distanze critiche tra i fori e il contorno.
Ripetere il test utilizzando la stessa configurazione per valutare la coerenza.
Il fornitore e l'acquirente devono concordare i criteri di accettazione prima dell'approvazione dell'apparecchiatura.
Perché la verifica della configurazione è importante?
Altre informazioni pubbliche relative al modello CK-01R descrivono diverse potenze del mandrino, capacità del magazzino utensili e tipologie di costruzione della macchina.
Pertanto, il preventivo deve specificare l'esatta variante MINI CK-01R e i componenti installati.
Per gli acquirenti esteri, il solo nome del modello non è sufficiente quando diverse configurazioni possono condividere nomi simili.
12. Considerazioni relative all'installazione, alla manutenzione e alla sicurezza
La configurazione Mini CK-01R fornita ha dimensioni dichiarate di 780 × 900 × 1700 mm e un peso di circa 500 kg.
Questi valori sono utili per la pianificazione preliminare dello stabilimento.
Requisiti di installazione
| Requisito | Valore fornito |
|---|---|
| Alimentazione elettrica | Monofase 220V / 50Hz |
| Potenza macchina indicata | 2 kW |
| Pressione dell'aria | 0,6–0,8 MPa |
| consumo d'aria indicato | 30 l/min |
| Temperatura ambiente | 18–23°C |
| Umidità ambientale | 45–65% |
| Peso della macchina | Circa 500 kg |
La scheda tecnica elenca anche i parametri relativi alla polvere. Gli acquirenti devono verificare la portata d'aria di aspirazione richiesta, la pressione di aspirazione, le dimensioni di connessione e se l'apparecchiatura di aspirazione è inclusa.
Perché la manutenzione influisce sull'allineamento?
Un mandrino, un portautensili o un dispositivo di fissaggio mal tenuti possono introdurre variazioni nel processo di lavorazione.
La pianificazione della manutenzione dovrebbe includere le condizioni degli utensili, il fissaggio del mandrino, il raffreddamento, il bloccaggio del pezzo e i controlli pertinenti sul posizionamento della macchina.
Gli operatori devono attenersi alle procedure di sicurezza e manutenzione del produttore, compreso l'isolamento di sicurezza prima di lavorare su componenti mobili o rotanti.
Una macchina chiusa non deve essere automaticamente considerata conforme a una particolare norma di sicurezza senza la relativa documentazione.
13. Lista di controllo per le richieste di offerta tecnica destinate agli acquirenti esteri
Una richiesta di preventivo dettagliata aiuta il fornitore a determinare se la configurazione Mini CK-01R è in grado di elaborare i progetti di PCB previsti.
| Informazioni richieste | Cosa fornire |
|---|---|
| materiale PCB | FR4, multistrato o altro materiale specificato |
| Dimensioni della scheda | Lunghezza, larghezza e spessore massimi. |
| Modello piatto | File di foratura e diametri richiesti |
| Geometria del percorso | Contorno, fessure e caratteristiche interne |
| Requisiti di registrazione | Tolleranza tra foro e contorno |
| Quantità di utensili | Strumenti di foratura e fresatura necessari |
| Dimensioni dell'utensile | Informazioni sul diametro di taglio e sul gambo |
| Supporto per il lavoro | Supporto per fissaggio o scheda preferito |
| volume di produzione | Pannelli per lotto o turno |
| Controllo qualità | Requisiti FAI e FAT |
| Servizi di fabbrica | Impianti elettrici, aria, raffreddamento ed estrazione |
| Requisiti commerciali | Quantità, destinazione di consegna e ambito di assistenza |
Richiedi una valutazione tecnica del Mini CK-01R
CHIKIN CNC fornisce attrezzature per la foratura, la fresatura e la produzione di PCB.
La Mini CK-01R è ideale per i produttori di PCB che cercano una piattaforma compatta a mandrino singolo per operazioni di lavorazione combinate.
Prima dell'acquisto, verificare l'esatta configurazione fornita, le funzioni del magazzino utensili, il piano di lavoro e la corsa utile, la procedura di rilevamento della lunghezza dell'utensile e la compatibilità dei materiali.
Recensione della mini macchina CNC CHIKIN per foratura e fresatura di circuiti stampati .
Per una valutazione tecnica più accurata, fornisci i file di foratura del PCB, i contorni del percorso dei componenti, le specifiche dei materiali e la tolleranza richiesta tra foro e contorno.
14. Domande frequenti sulle mini macchine per foratura e fresatura di PCB
1. Che cos'è l'allineamento tra foratura e percorso del PCB?
Si tratta della relazione posizionale tra i fori praticati e le caratteristiche fresate del circuito stampato. Un corretto allineamento contribuisce a garantire che i circuiti stampati completati siano conformi ai disegni meccanici e si adattino agli assemblaggi previsti.
2. Una macchina a mandrino singolo può eseguire sia la foratura che la fresatura?
Sì, se il mandrino, gli utensili, il controllore e la configurazione della macchina supportano le operazioni richieste. Il Mini CK-01R è specificato per utensili di foratura e fresatura compatibili.
3. Qual è la capacità del caricatore di utensili del Mini CK-01R?
Le specifiche del MINI CK-01R fornite indicano cinque posizioni per gli utensili. Altre configurazioni del CK-01R potrebbero differire, pertanto è necessario verificare la variante esatta indicata.
4. Quale mandrino utilizza la Mini CK-01R?
La configurazione fornita prevede un mandrino raffreddato ad acqua da 1,8 kW e 60.000 giri/minuto.
5. Quali sono le dimensioni del piano di lavoro?
Le dimensioni del piano di lavoro pubblicate sono 350 × 350 mm. L'ingombro effettivo di lavorazione e lo spazio libero per le attrezzature richiedono una verifica separata.
6. Il rilevamento della lunghezza dell'utensile garantisce una profondità di fresatura precisa?
No. Supporta la misurazione dell'impostazione dell'utensile, ma la profondità di fresatura effettiva dipende anche dal riferimento del pezzo, dall'offset dell'utensile, dal dispositivo di fissaggio, dal movimento della macchina e dalle condizioni di lavorazione.
7. Quali dimensioni di utensili per foratura e fresatura sono supportate?
Le specifiche fornite elencano utensili di foratura da 0,5 a 6,35 mm e utensili di fresatura da 0,8 a 3,175 mm, soggetti alla compatibilità con il portautensili e l'applicazione specifica.
8. È possibile eseguire la foratura e la fresatura senza rimuovere la scheda?
Un flusso di lavoro CNC adeguato può eseguire entrambe le operazioni utilizzando un unico set di pezzi controllato. La fattibilità effettiva dipende dal dispositivo di fissaggio, dai cambi utensile, dal programma e dalla geometria di lavorazione richiesta.
9. Come dovrebbero i produttori verificare la precisione della foratura rispetto al percorso?
Misurare la posizione finale dei fori rispetto al contorno della scheda fresata, alle fessure e ad altre caratteristiche specificate, utilizzando i riferimenti di disegno approvati e apparecchiature di ispezione calibrate.
10. Come possono gli acquirenti esteri richiedere un preventivo per il Mini CK-01R?
Fornire il materiale del PCB, le dimensioni della scheda, i file di foratura, la geometria di instradamento, i requisiti degli utensili, le tolleranze tra foro e contorno e il volume di produzione previsto. Richiedere conferma della variante esatta della macchina e della lavorazione di un campione rappresentativo.
Conclusione
Un allineamento preciso tra foratura e fresatura del PCB è essenziale quando un processo di produzione richiede che i fori e le fresature della scheda mantengano una relazione posizionale controllata.
La CHIKIN CNC Mini CK-01R offre una configurazione a mandrino singolo con velocità di rotazione di 60.000 giri/min, magazzino utensili a cinque posizioni, rilevamento della lunghezza dell'utensile e specifiche di posizionamento e ripetibilità di ±0,01 mm.
Queste caratteristiche forniscono una base per valutare un flusso di lavoro CNC compatto che combina foratura e fresatura all'interno di una configurazione controllata.
Tuttavia, la buona riuscita della produzione di PCB dipende da ben più delle sole specifiche della macchina.
Il riferimento del pezzo, la stabilità del dispositivo di fissaggio, le condizioni dell'utensile, gli offset dell'utensile, la sequenza di lavorazione e l'ispezione del pezzo finito influenzano tutti il risultato finale.
Per i laboratori di prototipazione di PCB e i produttori di piccoli lotti, l'approccio di acquisto più valido consiste nel verificare l'effettiva precisione di corrispondenza tra foro e contorno utilizzando campioni di produzione rappresentativi.
Un'ispezione documentata del primo campione e un test di accettazione in fabbrica possono aiutare a determinare se la configurazione della macchina selezionata soddisfa le condizioni di produzione richieste.
Contatta CHIKIN CNC per una valutazione tecnica e un preventivo per la Mini CK-01R e condividi i tuoi disegni PCB, i requisiti di foratura, gli schemi di instradamento e gli obiettivi di produzione.
Una macchina CNC selezionata in base all'intero flusso di lavoro, dalla foratura alla fresatura, può fornire una base più solida per una produzione di PCB in piccoli lotti coerente, ripetibile ed economica.




