Une machine de découpe laser FPC fiable doit faire bien plus que suivre une trajectoire de découpe programmée. Pour les fabricants de circuits imprimés flexibles, elle doit contrôler le mouvement du substrat, garantir un repérage précis, produire des bords nets et assurer une production répétable avec un minimum de rebuts.
Les circuits flexibles contiennent souvent des films de polyimide, des conducteurs en cuivre, des adhésifs et des couches protectrices. Ces matériaux peuvent se déformer sous l'effet des forces de découpe mécaniques et réagir différemment à l'énergie laser.
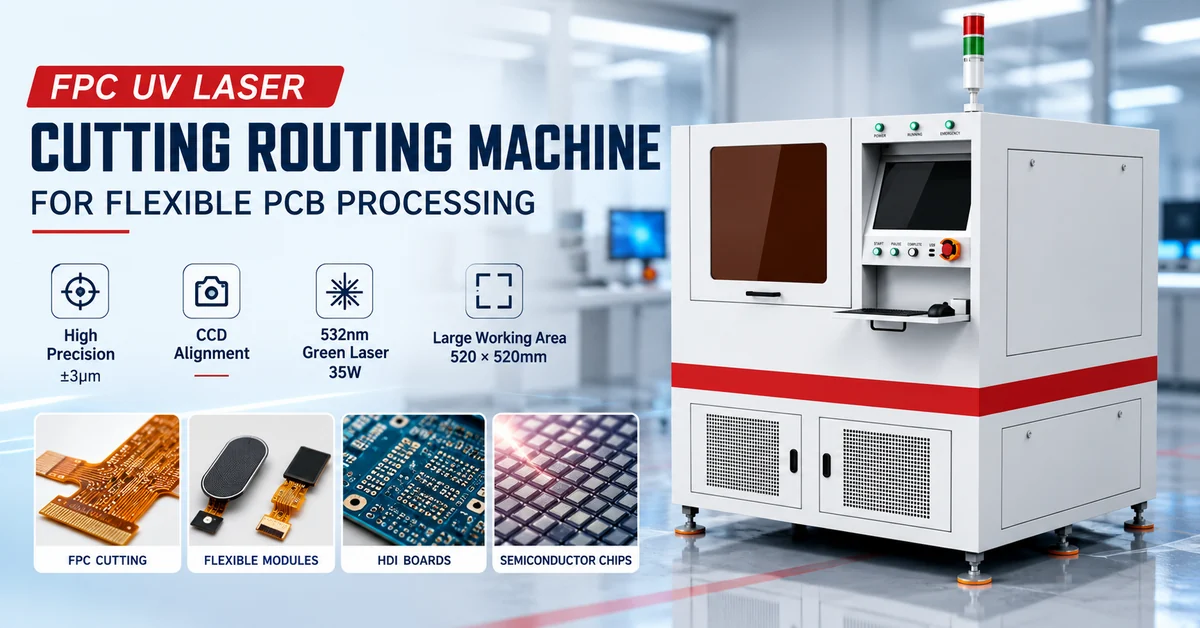
La fraiseuse laser CHIKIN CNC CK-L5252 est une machine de traitement laser vert de 35 W et 532 nm dotée d'une zone de travail effective de 520 × 520 mm, d'un mouvement à moteur linéaire, d'un positionnement assisté par capteur CCD et d'un système de fixation de la pièce par aspiration. Elle est conçue pour les applications d'usinage de précision exigeant une grande stabilité de mouvement, une découpe contrôlée et des programmes de production flexibles.
Toutefois, la précision du positionnement de la machine ne garantit pas à elle seule la tolérance des pièces finies. Les acheteurs doivent valider la composition réelle des matériaux, la géométrie de coupe, la qualité des arêtes et le temps de cycle de production avant d'approuver l'équipement.
Ce guide explique comment évaluer le CK-L5252, comprendre ses spécifications publiées, comparer les configurations laser alternatives et préparer une demande d'achat techniquement complète.
1. Qu'est-ce qu'une machine de découpe laser FPC 532 nm ?
Une machine de découpe laser FPC utilise l'énergie d'un laser focalisé pour traiter les matériaux des circuits imprimés flexibles le long de trajectoires programmées.
Contrairement au fraisage ou au poinçonnage mécanique, la découpe laser ne nécessite aucun contact physique entre une lame et la pièce. Cela réduit les contraintes mécaniques directes sur les films minces et les circuits flexibles.
Les applications typiques comprennent :
Découpe flexible des contours de circuits imprimés et séparation des panneaux.
Découpe de précision des contours de supports minces.
Découpe d'ouvertures dans les films et les structures de circuits appropriés.
Traitement des prototypes pour les nouvelles conceptions de circuits imprimés flexibles.
Production de composants électroniques en petites séries.
Certaines tâches de traitement et de marquage de précision, sous réserve de la configuration de la machine.
Le CK-L5252 utilise un laser vert de 532 nm , qui appartient au spectre visible.
Bien que certaines descriptions de catégories de produits utilisent le terme découpe laser UV, la lumière verte de 532 nm et la lumière ultraviolette de 355 nm sont techniquement différentes.
Cette distinction est importante car la longueur d'onde influe sur l'absorption du matériau et son comportement lors de la transformation. Le laser approprié doit être sélectionné en fonction des propriétés réelles du substrat et des exigences relatives à la pièce finie.
2. Quels fabricants devraient envisager le CK-L5252 ?
La CK-L5252 mérite d'être évaluée lorsque la production nécessite une découpe programmable de pièces relativement minces, sensibles ou géométriquement complexes.
| Acheteur cible | Application typique | Exigence principale |
|---|---|---|
| Fabricants de FPC | Contours et ouvertures des circuits flexibles | Régularité dimensionnelle et qualité des bords |
| fournisseurs d'électronique flexible | Traitement des substrats électroniques minces | Faible charge mécanique |
| fournisseurs de modules de caméra | composants d'interconnexion flexibles | contours fins et repérage précis |
| fournisseurs de capteurs d'empreintes digitales | Composants de circuits flexibles | Découpe contrôlée et répétabilité |
| ateliers de prototypage de circuits imprimés | Conception des FPC en cours de modification | Réglage rapide du programme |
| Fabricants d'électronique de précision | Petites feuilles et structures complexes | stabilité des dispositifs et traitement propre |
| intégrateurs d'équipements | cellules de production de découpe laser | Compatibilité de l'interface et de l'installation |
Cette machine peut s'avérer particulièrement pertinente pour la fabrication à forte mixité, où les dimensions des produits et les trajectoires de découpe changent fréquemment.
Quand cette machine n'est-elle pas le meilleur choix ?
Les acheteurs doivent envisager des équipements alternatifs pour le traitement de plaques métalliques épaisses, de grandes plaques rigides situées en dehors de la zone de travail efficace de la machine, ou de matériaux qui ne peuvent pas répondre aux exigences de qualité avec le laser spécifié.
Les usines qui nécessitent une production en très grand volume d'une forme fixe et simple peuvent également comparer la découpe laser au poinçonnage dédié ou à l'outillage mécanique.
Pour ces applications, consultez la gamme complète d'équipements de découpe laser CNC CHIKIN avant de choisir une configuration.
3. Spécifications de la machine de découpe laser CK-L5252 FPC
Le CK-L5252 combine une source laser verte, des composants de mouvement de précision, un système de balayage optique, une imagerie CCD et un maintien de pièce sous vide.
Les informations suivantes sont extraites de la fiche technique de la machine fournie.
Tableau des spécifications techniques CK-L5252
| Paramètre | Spécifications publiées |
|---|---|
| Modèle de machine | CK-L5252 |
| Type laser | Laser vert |
| Puissance laser | 35W |
| Longueur d'onde du laser | 532 nm |
| Plage de balayage du galvanomètre | 50 × 50 mm |
| Système de mise au point | F-Theta |
| diamètre du point focal | 35 μm |
| Contrôleur | servomoteur AC CNC sur PC |
| Système d'entraînement | Moteur linéaire, règle linéaire, rail de guidage de précision |
| Précision de positionnement X/Y | ±3 μm |
| Répétabilité X/Y | ±1,5 μm |
| Résolution du test de positionnement | 0,5 μm |
| Vitesse de déplacement publiée | Moins de 500 mm/s |
| Dimensions de la table | 525 × 520 mm |
| Zone de travail efficace | 520 × 520 mm |
| Système de vision | CCD paraaxial |
| fixation de la pièce | table d'adsorption sous vide |
| Système d'échappement | Système de purification des gaz d'échappement |
| Logiciel | JS Mark |
| Formats de fichiers pris en charge | DXF |
| interface d'exploitation | Chinois / Anglais |
| Température de fonctionnement | 20–24°C |
| Besoins en énergie | AC220V, monophasé, 10 kVA avec stabilisateur |
| Énergie des machines | Puissance nominale 3 kW ; puissance maximale 5 kW |
| Dimensions | 1590 × 1750 × 2050 mm |
| Poids de la machine | Environ 1600 kg |
Il s'agit des spécifications techniques publiées par le fabricant. La précision des pièces finies, la vitesse de coupe, la compatibilité des matériaux et le rendement de production doivent être vérifiés par des essais spécifiques à l'application.
Que signifient ces spécifications pour les acheteurs ?
Le laser vert de 35 W indique la configuration de sortie optique publiée, mais la puissance seule ne détermine pas la vitesse de coupe ni la compatibilité des matériaux.
La zone de travail effective de 520 × 520 mm définit la zone de traitement utilisable nominale, qui doit être vérifiée par rapport aux dimensions du panneau du client et aux exigences de fixation.
Le système de moteur linéaire assure un positionnement programmé précis, tandis que le système CCD fournit une base pour les opérations liées à l'alignement.
La qualité réelle du traitement dépend toujours des paramètres du laser, de la structure du matériau, du dispositif de maintien de la pièce, de l'étalonnage et du programme de découpe.
4. Laser vert 532 nm vs laser UV 355 nm : lequel est le meilleur pour la découpe FPC ?
Les lasers verts et ultraviolets sont tous deux utilisés dans les procédés industriels de précision, mais leurs performances d'application ne sont pas interchangeables.
Un laser de 532 nm fonctionne dans le spectre vert visible, tandis qu'un laser de 355 nm fonctionne dans le spectre ultraviolet. Leur interaction avec le cuivre, le polyimide, les adhésifs et les revêtements peut différer considérablement.
Comparaison entre laser vert et laser UV
| Facteur d'évaluation | Laser vert 532 nm | Laser UV 355 nm |
|---|---|---|
| région de longueur d'onde | Vert visible | Ultra-violet |
| Énergie photonique | Inférieur à 355 nm | Supérieur à 532 nm |
| interaction des matériaux | Cela dépend de l'absorption et des propriétés optiques | Cela dépend de l'absorption et des propriétés optiques |
| Capacité de réglage fin | Cela dépend du mode de déploiement du faisceau et du processus. | Cela dépend du mode de déploiement du faisceau et du processus. |
| Traitement du cuivre | Nécessite des tests spécifiques à la pile | Nécessite des tests spécifiques à la pile |
| Traitement du polyimide | Nécessite une qualification des paramètres | Nécessite une qualification des paramètres |
| influence thermique | Cela dépend de la durée d'impulsion, de la fluence et du chevauchement. | Cela dépend de la durée d'impulsion, de la fluence et du chevauchement. |
| Critères de sélection appropriés | Qualité et débit réels des échantillons | Qualité et débit réels des échantillons |
Un laser vert de 532 nm peut-il découper des circuits imprimés flexibles ?
Elle peut être envisagée pour des applications FPC appropriées, à condition que l'énergie laser interagisse efficacement avec la structure spécifique du matériau.
Une carte flexible peut comprendre du cuivre, du polyimide, des adhésifs, un vernis épargne et des couches protectrices. Ces matériaux ne réagissent pas nécessairement de la même manière à une même longueur d'onde.
Les acheteurs doivent donc tester l'ensemble de la pile plutôt que de supposer que tous les circuits imprimés flexibles produiront des résultats identiques.
Un laser UV de 355 nm est-il toujours plus précis ?
Non.
Une longueur d'onde plus courte ne garantit pas à elle seule une meilleure précision des pièces finies.
Le contrôle du mouvement, les caractéristiques de l'impulsion laser, la qualité du faisceau, la stabilité de la mise au point, le maintien de la pièce et l'alignement influencent tous le résultat final.
Pour les applications nécessitant une source UV picoseconde, CHIKIN propose également une machine de découpe et de routage laser UV FPC pour un traitement précis des circuits flexibles .
Le choix approprié doit se fonder sur les performances réelles de découpe de l'échantillon, et non uniquement sur la longueur d'onde.
5. Comment les moteurs linéaires et l'alignement CCD améliorent-ils le contrôle des processus ?
Les équipements laser de précision dépendent d'un positionnement précis et d'un enregistrement stable de la pièce à usiner.
La liste CK-L5252 comprend des moteurs linéaires, des règles linéaires, des rails de guidage de précision et un module CCD paraxiale.
Mouvement du moteur linéaire
Les moteurs linéaires permettent un mouvement d'axe contrôlé sans le même système de transmission mécanique que les moteurs rotatifs traditionnels et les systèmes à vis.
Associées à un retour d'information sur la position, elles permettent d'effectuer des mouvements programmés précis et répétables.
Cependant, la précision du mouvement est affectée par l'étalonnage de la machine, la température, les conditions d'installation et la configuration du processus.
Alignement assisté par CCD
L'imagerie CCD peut faciliter l'identification de références visuelles appropriées et aider à aligner les données de coupe sur la pièce réelle.
Pour la production de FPC, cela est particulièrement précieux lorsque des panneaux minces se déplacent légèrement pendant le chargement ou contiennent des éléments d'alignement qui doivent être localisés avant la découpe.
Les acheteurs doivent vérifier quelles fonctions d'alignement sont assurées par la machine proposée.
La spécification fournie identifie un module CCD paraxial mais n'indique pas de tolérance d'alignement numérique distincte pour le CCD.
Maintien de pièces par le vide
La table à adsorption sous vide est conçue pour maintenir la pièce en position pendant le traitement.
Un bon support sous vide peut contribuer à réduire les mouvements et à maintenir une présentation constante des couches minces au faisceau laser.
Pour les matériaux flexibles, le dispositif doit être évalué en termes de planéité, de répartition du vide, d'étanchéité et de risque de marquage des surfaces délicates.
6. Une répétabilité de ±1,5 μm signifie-t-elle une précision de coupe de ±1,5 μm ?
Non. La répétabilité de la machine et la précision de coupe de la pièce finie sont des mesures différentes.
La liste CK-L5252 comprend :
Précision de positionnement X/Y : ±3μm.
Répétabilité X/Y : ±1,5 μm.
Résolution du test de positionnement : 0,5 μm.
Diamètre du point focal : 35 μm.
Chaque chiffre décrit un aspect différent des performances du système.
| Spécification | Ce que cela indique | Ce que cela ne garantit pas |
|---|---|---|
| Précision de positionnement de ±3 μm | Performances de positionnement des axes publiées | Tolérance de contour finale |
| Répétabilité de ±1,5 μm | Cohérence du positionnement répété | Précision des pièces finies |
| Résolution de test de 0,5 μm | Résolution associée aux tests de position | Capacité à réaliser des découpes de 0,5 μm |
| spot focalisé de 35 μm | Taille du foyer laser publiée | Tolérance de largeur de trait finie ou de caractéristique |
La qualité de la coupe finale dépend de la formation de la saignée, de la distribution de l'énergie du laser, du mouvement de la pièce, des effets thermiques et de la compensation au sein du programme de coupe.
Pour l'acceptation en production, demandez les mesures réelles des composants FPC finis.
La question pertinente à se poser lors d'un achat n'est pas simplement « Quelle est la précision de la machine ? » mais « La machine peut-elle découper de manière répétée la géométrie spécifiée dans les limites de tolérance convenues ? »
7. Quels matériaux et applications doivent être testés ?
Les informations produit décrivent le traitement flexible des circuits imprimés, la découpe de contours de précision, la séparation des panneaux et les applications électroniques à base de feuilles minces.
Cependant, la spécification CK-L5252 fournie n'établit pas d'épaisseur de coupe maximale universelle ni de liste complète de qualification des matériaux.
Voici une liste de candidats potentiels pour les tests, et non des candidatures garanties.
Matrice d'évaluation des matériaux et des applications
| Matériau / Structure | Application potentielle | Principale préoccupation en matière de qualité |
|---|---|---|
| Film de polyimide | Découpe de contour fine | Décoloration et état des bords |
| stratifié souple cuivré | Traitement du contour FPC | Intégrité et délaminage du cuivre |
| Film de couverture | Ouvertures et finitions de contour | Dommages et résidus d'adhésif |
| PCB mince et flexible | Séparation du circuit | Précision de positionnement et déformation |
| Circuit imprimé rigide-flexible | Sections minces et flexibles sélectionnées | Dommages aux transitions de matériaux |
| films électroniques protecteurs | Traitement de précision des feuilles | Fusion, débris et consistance |
| PCBA équipé | Tâches de séparation sélectionnées | Dégagement des composants et exposition thermique |
Pourquoi l'empilement des matériaux est-il important ?
Un programme de découpe développé pour un seul film de polyimide peut ne pas fonctionner de manière identique sur un circuit imprimé flexible complet contenant des couches de cuivre et d'adhésif.
Les différences d'absorption optique, d'épaisseur, de transfert de chaleur et de propriétés mécaniques influent sur le processus.
Pour qualifier le CK-L5252, veuillez fournir la composition complète du matériau, l'épaisseur du cuivre, les revêtements protecteurs et la géométrie de coupe requise.
Si l'application concerne des cartes HDI ou des composants électroniques assemblés, vérifiez leur compatibilité à l'aide d'échantillons spécifiques. Leur présence dans une catégorie d'application générale n'implique pas que la machine puisse traiter toutes les configurations.
8. Comment fonctionne le flux de travail de découpe du CK-L5252 ?
Un flux de travail typique de découpe laser FPC combine les données de découpe numériques, le positionnement de la pièce, le traitement laser et l'inspection de la pièce finie.
Étape 1 : Préparer le dessin de découpe
La spécification CK-L5252 identifie le format DXF comme un format de fichier pris en charge.
Avant l'achat, vérifiez que le logiciel peut importer correctement la géométrie requise, interpréter les unités et gérer les contours fermés, les ouvertures internes et les séquences de découpe.
Étape 2 : Positionner la pièce à usiner
Placez le panneau sur la table d'adsorption sous vide et assurez-vous qu'il soit correctement supporté.
Les matériaux minces doivent rester suffisamment plats sans étirement excessif ni déformation locale.
Étape 3 : Effectuer l'alignement
Utilisez les fonctions de positionnement CCD disponibles conformément à la procédure d'utilisation approuvée.
Vérifiez que les marques de référence requises sont détectables dans les conditions réelles d'éclairage et de surface.
Étape 4 : Exécuter le traitement laser
Le laser suit la trajectoire programmée grâce au galvanomètre et à la plateforme de mouvement.
Le CK-L5252 indique une plage de balayage galvanométrique de 50 × 50 mm et une zone de travail effective plus large de 520 × 520 mm.
Pour les motifs s'étendant sur plusieurs champs de numérisation, demandez une preuve d'alignement précis entre les régions de traitement.
Étape 5 : Inspecter et consigner les résultats
Après traitement, inspecter les dimensions, l'état des bords, les effets thermiques et les caractéristiques électriques, le cas échéant.
Consignez le programme de découpe, le lot de matériau, la configuration du dispositif de fixation et les paramètres de processus pertinents à des fins de traçabilité.
9. CK-L5252 vs CK-PP30-6060-DA : Quelle machine devriez-vous évaluer ?
Les informations sur les produits de CHIKIN CNC incluent différentes configurations laser pour le traitement électronique flexible.
Il convient de comparer ces systèmes en fonction de leurs capacités réelles plutôt que de supposer qu'une puissance laser plus élevée ou une meilleure répétabilité de mouvement publiée garantissent une qualité de découpe supérieure.
Comparaison des configurations de machines
| Fonctionnalité | CK-L5252 | CK-PP30-6060-DA |
|---|---|---|
| Longueur d'onde du laser | 532 nm vert | UV 355 nm |
| Puissance laser publiée | 35W | 30W |
| Description de l'impulsion laser | Non spécifié dans la feuille fournie | Picoseconde, moins de 15 ps |
| Surface de traitement effective / maximale | 520 × 520 mm | 550 × 550 mm |
| Précision de positionnement X/Y publiée | ±3 μm | ±8 μm |
| Répétabilité X/Y publiée | ±1,5 μm | ±2μm |
| Configuration de la vision | CCD paraaxial | CCD unique |
| fixation de la pièce | adsorption sous vide | adsorption sous vide |
| Exigence d'évaluation principale | Qualification d'échantillons au laser vert | qualification d'échantillons UV picoseconde |
Les deux machines présentent des caractéristiques de longueur d'onde et des configurations publiées différentes.
Leurs spécifications de positionnement numérique ne doivent pas être utilisées pour prédire une différence directe dans la précision des pièces finies.
Une comparaison pertinente nécessite un matériau représentatif, un dessin, des exigences d'inspection et des objectifs de production identiques.
Quelle machine est la plus adaptée à la production à forte mixité ?
L'une ou l'autre peut convenir à certaines applications à forte mixité une fois la capacité de traitement correspondante vérifiée.
Les acheteurs doivent comparer le temps de changement de programme, les exigences en matière de montage, la compatibilité des matériaux, les résultats d'inspection et le rendement de production réel accepté.
Une comparaison pertinente d'échantillons de découpe est plus utile que de choisir une machine uniquement sur catalogue.
10. Comment la qualité de découpe des FPC doit-elle être inspectée ?
Le contrôle qualité est l'un des critères d'achat les plus importants pour une machine de découpe laser FPC.
Les circuits flexibles minces peuvent être sensibles aux déformations mécaniques, aux effets thermiques et aux dommages à proximité des conducteurs en cuivre.
Liste de contrôle recommandée pour la qualité de coupe
| Paramètre de qualité | Exigence d'inspection |
|---|---|
| Dimensions du contour | Mesurer la géométrie critique de la pièce finie |
| État de pointe | Vérifier la rugosité, les traces de carbonisation et les irrégularités. |
| Zone affectée par la chaleur | Évaluer la décoloration et l'altération thermique |
| Intégrité du cuivre | Inspectez les conducteurs à proximité de la ligne de coupe. |
| Délamination | Vérifier la séparation entre les couches de matériau |
| résidus d'adhésif | Inspectez les bords usinés et les ouvertures. |
| Inscription | Mesurer la position de coupe par rapport aux éléments de référence |
| Répétabilité | Comparer les résultats de plusieurs panels |
| performances électriques | Vérifier la continuité et l'isolation le cas échéant. |
Pour les cartes imprimées flexibles et rigides-flexibles, la norme IPC-6013E, Spécification de qualification et de performance pour les cartes imprimées flexibles/rigides-flexibles , constitue une référence industrielle pour les exigences de qualité pertinentes des cartes.
Les fabricants doivent également respecter les plans clients applicables et les critères d'acceptation contractuels.
Le fait de citer une norme IPC ne signifie pas qu'une machine de découpe laser particulière soit certifiée indépendamment conforme à cette norme.
Comment les acheteurs peuvent-ils réduire les déchets de production ?
Commencez par identifier le défaut qui provoque le rejet.
Si les pièces échouent au contrôle dimensionnel, examinez le positionnement, la compensation du programme et la stabilité du substrat.
Si le problème est dû à des dommages thermiques, évaluez les paramètres du laser et l'interaction avec les matériaux.
Si les résultats varient sur toute la zone de travail, vérifiez l'étalonnage, la cohérence de la mise au point, l'alignement et l'état du dispositif.
Un plan d'inspection documenté permet de distinguer les limitations de l'équipement des problèmes de configuration du processus.
11. À quelle vitesse le CK-L5252 peut-il couper des PCB flexibles ?
La spécification CK-L5252 publiée indique une vitesse de déplacement maximale inférieure à 500 mm/s.
Ce chiffre ne doit pas être interprété comme une vitesse de coupe garantie.
Le débit réel de la découpe laser dépend du matériau, de l'épaisseur, de la géométrie, des paramètres du laser, du nombre de passes et des opérations de manutention.
Une évaluation réaliste du temps de cycle devrait inclure :
Temps de cycle total = Chargement + Alignement + Traitement laser + Déchargement + Inspection en cours de cycle
Le niveau de production accepté est alors influencé par la proportion de pièces finies répondant aux exigences de qualité.
Par exemple, un processus avec un trajet laser rapide mais des ajustements d'alignement fréquents peut produire un résultat moins satisfaisant qu'un processus plus lent et plus stable.
Les acheteurs doivent demander un essai de production en utilisant leur propre configuration de panneaux.
Dans la mesure du possible, répétez l'essai dans des conditions de production représentatives plutôt que de vous fier à une démonstration impliquant une forme exceptionnellement simple.
12. Que doivent vérifier les acheteurs lors des tests d'acceptation en usine ?
Un test d'acceptation en usine (FAT) permet de déterminer si l'équipement fourni répond aux exigences fonctionnelles et de traitement convenues avant l'expédition.
Pour le CK-L5252, le FAT doit couvrir à la fois le fonctionnement de la machine et la qualité de l'échantillon fini.
Liste de contrôle d'acceptation en usine CK-L5252
| Article gras | Vérification recommandée |
|---|---|
| Source laser | Confirmer la longueur d'onde de 532 nm et la configuration spécifiée |
| Précision du mouvement | Examiner les enregistrements d'étalonnage et d'essai appropriés |
| Fonctions CCD | Démontrer l'enregistrement à l'aide de marques de référence réelles |
| Zone de travail efficace | Vérifier la zone de traitement utilisable sur 520 × 520 mm |
| Compatibilité DXF | Importer et traiter le dessin réel de l'acheteur |
| dispositif de vide | Démontrer une tenue stable des matériaux de production |
| qualité de coupe | Mesurer la géométrie, la ZAT, l'état du cuivre et les bords |
| Cohérence multi-champs | Traitement des vérifications dans les régions de numérisation concernées |
| cycle de production | Enregistrer le temps de cycle complet réel |
| Système d'échappement | Démontrer les dispositifs d'extraction et de maintenance |
| Systèmes de sécurité | Vérifiez les dispositifs de sécurité, les verrous et les arrêts d'urgence |
| Documentation | Examiner les documents relatifs à l'électricité, au fonctionnement et à la maintenance |
Pourquoi la vérification de la sécurité laser est importante
Le produit utilise une armoire industrielle fermée, mais l'apparence de l'armoire à elle seule ne permet pas d'établir une classification de sécurité laser.
Les acheteurs doivent demander la documentation appropriée en matière de classification et de sécurité conformément aux exigences applicables, notamment la norme IEC 60825-1, Sécurité des produits laser — Classification et exigences des équipements .
Vérifiez que les fenêtres d'observation, les dispositifs de verrouillage, les panneaux d'accès et les procédures d'exploitation sont adaptés à la configuration laser livrée.
13. Exigences d'installation, maintenance et coûts à long terme
Le CK-L5252 est un système industriel sur pied ; il convient donc de vérifier les exigences d'installation avant de passer commande.
Exigences d'installation en usine
| Article | Exigence publiée |
|---|---|
| alimentation électrique | 220 V CA, monophasé |
| Capacité d'approvisionnement | 10 kVA avec stabilisateur |
| Puissance nominale de la machine | 3 kW |
| Puissance maximale de la machine | 5 kW |
| Température de fonctionnement | 20–24°C |
| Taille de la machine | 1590 × 1750 × 2050 mm |
| Poids de l'équipement | Environ 1600 kg |
| interface utilisateur | Chinois / Anglais |
Les acheteurs doivent confirmer la configuration électrique exacte, la mise à la terre de protection, les exigences de refroidissement de l'installation, la ventilation et la capacité de charge au sol.
Les exigences en matière d'alimentation électrique de 10 kVA et les valeurs de puissance de 3 à 5 kW décrivent des grandeurs électriques différentes et ne doivent pas être considérées comme directement interchangeables.
Il convient de confirmer l'ensemble des exigences de préparation du site pour l'équipement avant la livraison.
Qu’est-ce qui détermine le coût total de possession ?
Le prix d'achat initial de la machine ne représente qu'une partie de l'investissement.
Les autres dépenses potentielles comprennent l'installation, la formation des opérateurs, l'électricité, les filtres d'extraction, la maintenance des composants optiques, les accessoires, les pièces de rechange et les temps d'arrêt imprévus.
Pour les calculs de production, évaluez :
Coût de l'équipement par pièce acceptée = Coût d'exploitation de l'équipement alloué ÷ Nombre de pièces acceptées produites
Les estimations de coûts réelles nécessitent des données de production spécifiques à chaque usine.
Lors de votre demande de devis, demandez si le prix proposé inclut les logiciels, les accessoires, les installations, le matériel d'extraction, la formation, la mise en service et l'étendue de la garantie convenue.
14. Personnalisation et guide des demandes de devis pour les fabricants étrangers de circuits imprimés flexibles
Chaque usine d'électronique a ses propres matériaux, ses propres dimensions de panneaux et ses propres exigences de production.
Avant d'envisager une automatisation supplémentaire ou des dispositifs spéciaux, les acheteurs doivent d'abord s'assurer que la configuration standard de la machine permet d'atteindre la qualité de coupe requise.
Les discussions techniques potentielles peuvent inclure la conception du dispositif de mise sous vide, les exigences d'alignement du CCD, la manutention en production, l'intégration de l'échappement et la compatibilité logicielle.
Ces options doivent être considérées comme nécessitant une confirmation technique et commerciale.
Liste de contrôle de la demande de devis pour machine de découpe laser FPC
| Informations requises | Détails à fournir |
|---|---|
| Matériel | Polyimide, stratifié cuivré, film de recouvrement ou autre |
| structure de pile | Matériaux et épaisseurs des couches |
| Taille du panneau | Largeur totale, longueur et surface de traitement utile |
| dessin de découpe | Fichier DXF et dimensions critiques |
| Exigences de qualité | Tolérance, état des bords, ZAT et intégrité électrique |
| Volume de production | panneaux cibles ou pièces acceptées par heure |
| Type de production | Prototype, production à forte mixité ou à grand volume |
| Processus existant | fraisage mécanique, poinçonnage, découpe laser ou manuelle |
| Problème principal | Déchets, déformations, bavures, prise lente ou qualité instable |
| Conditions d'usine | Électricité, température, ventilation et surface au sol |
| Exigences d'acceptation | Mesures d'exemple et critères FAT proposés |
| Informations commerciales | Lieu de livraison, exigences de service et étendue du devis |
Demandez un devis personnalisé à CHIKIN CNC.
CHIKIN CNC fournit des équipements de fabrication de circuits imprimés et d'usinage de précision, notamment des systèmes de découpe laser, de perçage et de routage.
Le CK-L5252 mérite d'être évalué pour les usines nécessitant un traitement programmable de substrats électroniques flexibles adaptés.
Pour une discussion technique plus utile, veuillez fournir la composition de vos matériaux, vos fichiers de dessin, la qualité de traitement visée et le volume de production.
Consultez la page produit de la machine de découpe et de fraisage laser FPC pour obtenir un aperçu de l'équipement.
Contactez CHIKIN CNC pour demander une évaluation technique et un devis.
Un cahier des charges complet permet d'évaluer la configuration d'équipement proposée par rapport aux exigences réelles de production plutôt qu'aux descriptions génériques des catalogues.
15. Questions fréquentes concernant la machine de découpe laser CK-L5252 FPC
1. La CK-L5252 est-elle une machine de découpe laser UV ?
Les spécifications fournies indiquent un laser vert de 532 nm. Il s'agit de lumière verte visible, et non de lumière ultraviolette. Les acheteurs doivent se référer à la longueur d'onde mentionnée dans les spécifications techniques plutôt que de se fier uniquement à la dénomination du produit.
2. Quelle est la puissance du laser du CK-L5252 ?
La spécification publiée mentionne une source laser verte de 35 W. Cela ne définit pas une vitesse de coupe universelle, car le résultat dépend des propriétés du matériau, des paramètres du laser et de la géométrie de coupe.
3. Quelle est la zone de travail effective ?
La CK-L5252 présente une zone de travail utile de 520 × 520 mm et une table de 525 × 520 mm. Il convient de vérifier le dégagement nécessaire pour les dispositifs de fixation et les limites de traitement utilisables avant l'achat.
4. Le CK-L5252 peut-il couper des circuits flexibles en polyimide ?
Ce procédé est adapté à la fabrication de circuits flexibles. L'acheteur doit vérifier la composition réelle du polyimide, les couches de cuivre, les adhésifs, l'épaisseur et la qualité de coupe requise par des tests d'échantillons.
5. Quelle est la précision de positionnement de la machine ?
La précision de positionnement X/Y publiée est de ±3 μm, avec une répétabilité de ±1,5 μm. Ces valeurs ne représentent pas automatiquement les tolérances de coupe des pièces finies.
6. Le CK-L5252 prend-il en charge l'alignement CCD ?
Oui. La spécification mentionne un module CCD paraxial. Les fonctions d'alignement prises en charge et les résultats d'enregistrement atteignables doivent être vérifiés à l'aide du modèle de référence fourni par l'acheteur.
7. La machine peut-elle traiter des dessins DXF ?
Le format DXF est indiqué comme étant pris en charge. Il est conseillé aux acheteurs de tester leurs fichiers, notamment la géométrie des contours, les dimensions et les séquences de traitement requises.
8. La découpe laser verte est-elle meilleure que le fraisage mécanique pour les FPC ?
La découpe laser verte élimine le contact direct avec l'outil de coupe et peut s'avérer avantageuse pour certaines structures délicates. Cependant, l'usinage mécanique peut être plus économique pour d'autres matériaux et géométries. Le choix dépendra de la qualité de l'échantillon et du coût total de production.
9. Comment puis-je estimer la capacité de production du CK-L5252 ?
Utilisez les plans des panneaux et des échantillons de matériaux réels pour mesurer les temps de chargement, d'alignement, de découpe, de déchargement et d'inspection. Ne considérez pas la vitesse maximale de déplacement des axes publiée comme la vitesse de découpe garantie.
10. Quelles informations dois-je fournir lors d'une demande de devis ?
Fournissez la composition complète des matériaux FPC, les dimensions des panneaux, les dessins DXF, les tolérances des pièces finies, les exigences de qualité des bords, le volume de production prévu et les conditions de production. Incluez les critères d'acceptation pour la découpe d'échantillons et les tests d'acceptation en usine (FAT).
Conclusion
Le choix de la machine de découpe laser FPC appropriée nécessite une évaluation complète de la source laser, de la compatibilité des matériaux, de la précision de la machine, de la stabilité du dispositif de fixation et des exigences de production.
La CHIKIN CNC CK-L5252 combine une configuration laser vert de 35 W et 532 nm publiée avec une zone de travail effective de 520 × 520 mm, un mouvement de moteur linéaire, un positionnement assisté par CCD et une fixation de pièce par le vide.
Ces spécifications en font un candidat pertinent pour le traitement de circuits flexibles de précision et d'autres applications qualifiées sur substrats électroniques minces.
Toutefois, le choix de l'équipement ne doit pas reposer uniquement sur la puissance nominale du laser, la répétabilité du positionnement ou la vitesse de déplacement maximale.
L'approche d'achat la plus fiable consiste à tester des échantillons de matériaux représentatifs, à vérifier la qualité des pièces finies, à mesurer un temps de cycle de production réaliste et à établir des exigences d'acceptation claires en usine.
Pour les fabricants étrangers de circuits imprimés flexibles, ces mesures contribuent à réduire l'incertitude liée à l'approvisionnement et à créer une base plus solide pour les décisions d'investissement en équipements.
Explorez les équipements de traitement laser de CHIKIN CNC et apprenez-en davantage sur les capacités de fabrication et de service de l'entreprise.
Contactez CHIKIN CNC pour obtenir un devis de machine de découpe laser FPC adaptée à votre application et partagez vos échantillons de matériaux, vos dessins de panneaux, vos exigences de qualité et votre objectif de production.
L’objectif n’est pas simplement d’acheter une machine de découpe laser, mais d’identifier une solution de traitement qui puisse être validée pour vos exigences réelles de fabrication de circuits imprimés flexibles.