






TL;DR — پاسخ سریع
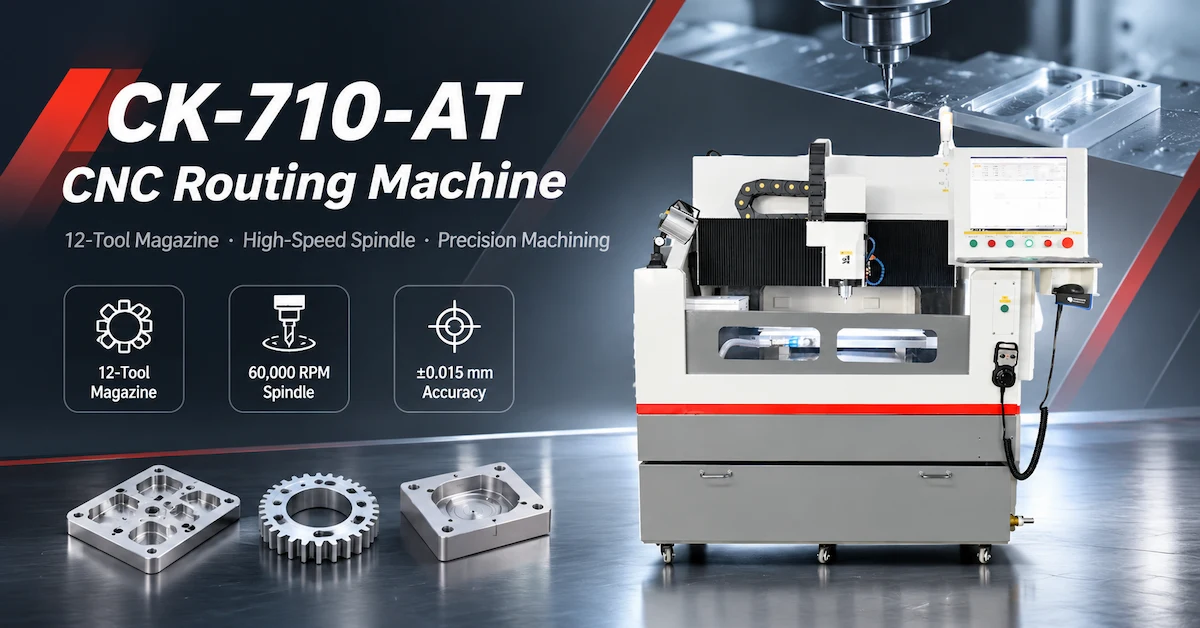
دستگاه فرز CNC مدل CK-710-AT برای کاربردهای ماشینکاری دقیق که نیاز به ابزارهای برش چندگانه و کنترل ابعادی مداوم دارند، طراحی شده است. این دستگاه مجهز به یک مخزن ابزار اتوماتیک ۱۲ موقعیتی، یک اسپیندل ۲.۵ کیلوواتی با سرعت ۶۰۰۰۰ دور در دقیقه و یک پوشش پردازشی منتشر شده ۶۰۰ × ۵۰۰ × ۱۰۰ میلیمتر است که پیکربندی عملی برای ارزیابی راندمان ماشینکاری چند ابزاری و کاهش وقفههای تعویض ابزار دستی ارائه میدهد.
برای خریداران تولید دقیق، مزیت اصلی ارزیابی، تنها تعداد ابزارهای موجود نیست، بلکه این است که آیا کل سیستم میتواند تغییرات ابزار را به طور مداوم مدیریت کند، دقت ماشینکاری قابل قبول را حفظ کند و زمان غیر برش را کاهش دهد یا خیر.
این راهنما مشخصات CK-710-AT، برنامهریزی خشاب ابزار، کیفیت ماشینکاری، اعتبارسنجی اولین محصول و آزمایش پذیرش کارخانه برای تهیه تجهیزات B2B را پوشش میدهد.
نکات کلیدی
ظرفیت ۱۲ ابزار: مشخصات CK-710-AT، یک خشاب ابزار اتوماتیک ۱۲ موقعیتی را فهرست میکند.
پیکربندی اسپیندل: یک اسپیندل ۲.۵ کیلوواتی، ۶۰۰۰۰ دور در دقیقه برای پیکربندی فرزکاری CNC در نظر گرفته شده است.
پوشش کاری: ابعاد پردازش منتشر شده ۶۰۰ × ۵۰۰ × ۱۰۰ میلیمتر است.
دقت: در برگه اطلاعات، دقت پردازش ±0.015 میلیمتر و دقت تغییر موقعیت 0.005 میلیمتر ذکر شده است؛ شرایط اندازهگیری نیاز به تأیید دارد.
عملکرد تعویض ابزار: بهرهوری واقعی به توالی ابزار، عملیات ماشینکاری، زمان تعویض ابزار و قطعات رد شده بستگی دارد.
توضیحات فنی: صفحه محصول، Wire EDM را شرح میدهد، در حالی که مشخصات CK-710-AT ارائه شده، مسیریابی CNC مبتنی بر اسپیندل را شرح میدهد. خریداران باید نوع دستگاه ذکر شده را تأیید کنند.
۱. چرا تغییر خودکار ابزار در روتاری CNC اهمیت دارد؟
ماشینکاری چند منظوره اغلب به چندین ابزار برش نیاز دارد.
یک قطعه ممکن است نیاز به خشنکاری، ماشینکاری کانتور، پرداختکاری، سوراخکاری و سایر عملیات ماشینکاری مورد تایید داشته باشد.
وقتی تعویض هر ابزار نیاز به مداخله دستی دارد، دستگاه ممکن است در حالی که اپراتور ابزار بعدی را برمیدارد، نصب میکند و بررسی میکند، بیکار بماند.
یک سیستم تعویض خودکار ابزار، امکان ذخیره و انتخاب ابزارهای سازگار را طبق عملیات برنامهریزیشده فراهم میکند.
تغییر خودکار ابزار چه مشکلاتی را برطرف میکند؟
برای گردشهای کاری مناسب تولید، تعویض خودکار ابزار میتواند موارد زیر را کاهش دهد:
وقفه در تعویض ابزار دستی.
کار مکرر با ابزار.
دخالت غیرضروری اپراتور بین عملیات برنامهریزیشده.
تنوع مرتبط با تنظیم دستی ابزار.
زمان غیر برشی در کارهای چند ابزاری مناسب.
با این حال، تعویض خودکار ابزار به طور مستقل چرخههای تولید کوتاهتر را تضمین نمیکند.
سیستم باید به درستی پیکربندی شود، ابزارها باید سازگار باشند و برنامه ماشینکاری باید از یک توالی کارآمد استفاده کند.
برای کارخانههایی که چندین عملیات ماشینکاری را روی یک قطعه کار انجام میدهند، این جزئیات میتوانند بر بهرهوری کلی تجهیزات تأثیر بگذارند.
۲. مشخصات فنی CK-710-AT چیست؟
برگه فنی CK-710-AT ارائه شده، این دستگاه را به عنوان یک دستگاه فرز CNC تک سره با مخزن ابزار معرفی میکند.
جدول مشخصات CK-710-AT
| پارامتر فنی | مشخصات منتشر شده |
|---|---|
| مدل | CK-710-AT |
| شرح تجهیزات | دستگاه روتاری CNC تک سر |
| مجله ابزار | ۱۲ موقعیت |
| تعویض ابزار | خودکار |
| ابعاد میز | ۷۰۰ × ۵۰۰ میلیمتر |
| پاکت پردازش | ۶۰۰ × ۵۰۰ × ۱۰۰ میلیمتر |
| ارتفاع محور Z | ۱۰۰–۲۰۰ میلیمتر |
| دقت پردازش | ±0.015 میلیمتر |
| دقت تغییر موقعیت | 0.005 میلیمتر |
| حداکثر سرعت پردازش | 9 متر در دقیقه |
| حداکثر سرعت سفر در حالت خالی | 12 متر در دقیقه |
| فاصله اسپیندل تا میز | ۱۰۰ میلیمتر |
| قدرت اسپیندل | ۲.۵ کیلووات |
| سرعت اسپیندل | ۶۰،۰۰۰ دور در دقیقه |
| قدرت ماشین | ۵ کیلووات |
| ظاهر دستگاه | نیمپوش |
| منبع تغذیه | AC220V ± 10٪، 50Hz |
| وزن دستگاه | تقریباً ۲۰۰۰ کیلوگرم |
| ابعاد دستگاه | ۱۶۰۰ × ۱۵۵۰ × ۱۶۰۰ میلیمتر، بسته به پیکربندی واقعی |
اینها مشخصات ذکر شده توسط تأمینکننده هستند. پیکربندی نهایی تجهیزات و عملکرد ماشینکاری باید از طریق مستندات و آزمایشهای خاص دستگاه تأیید شود.
مهم: فناوری دستگاه را تأیید کنید
صفحه محصول CHIKIN CNC یک دستگاه Wire EDM را توصیف میکند، اما مشخصات CK-710-AT یک سیستم فرزکاری CNC با محور اسپیندل را مشخص میکند.
دستگاه برش EDM سیمی از تخلیه الکتریکی از طریق یک الکترود سیمی برای برش مواد رسانا استفاده میکند.
روتاری CNC از یک ابزار برش چرخشی برای حذف مکانیکی مواد استفاده میکند.
توان اسپیندل، سرعت چرخش و مخزن ابزار اتوماتیک یک روتر CNC را نمیتوان به عنوان مشخصات Wire EDM در نظر گرفت.
قبل از خرید، تأیید کتبی درخواست کنید که قیمت پیشنهادی مربوط به پیکربندی فرز CNC مورد نظر CK-710-AT باشد.
۳. چه کسی باید یک دستگاه فرز CNC دوازده ابزاری را در نظر بگیرد؟
پیکربندی مسیریابی CNC چند ابزاری زمانی ارزش ارزیابی دارد که فرآیند تولید به چندین برش مختلف یا تعویض مکرر ابزار نیاز داشته باشد.
| بخش خریدار | کاربرد معمول برای ارزیابی | الزام اصلی |
|---|---|---|
| تولیدکنندگان قطعات دقیق | ماشینکاری قطعات چند منظوره | ثبات ابعادی |
| کارگاههای ابزارآلات صنعتی | فیکسچرها و اجزای ابزارآلات | انعطافپذیری در تغییر ابزار |
| کارگاههای قالبسازی و قالبگیری | عملیات فرزکاری و پروفیل کاری مناسب | کیفیت سطح |
| تولیدکنندگان تجهیزات الکترونیکی | محفظهها و فیکسچرهای قابل ماشینکاری | هندسه تکرارپذیر |
| کارگاههای ماشینکاری CNC | کارهای چند ابزاری در مقیاس کوچک | کاهش وقفههای راهاندازی |
| آزمایشگاههای مهندسی | نمونه اولیه و کار توسعه | انتخاب ابزار انعطافپذیر |
| تیمهای تدارکات تجهیزات | سرمایهگذاری در تولید CNC | تست پذیرش و کنترل هزینه |
اینها بخشهای کاربردی بالقوه هستند، نه یک لیست سازگاری مواد تایید شده.
جنس واقعی قطعه کار، شرایط برش و عملیات ماشینکاری مورد نیاز باید برای دستگاهی که ارائه میشود، واجد شرایط باشند.
چه زمانی استفاده از جعبه ابزار ۱۲ تایی غیرضروری است؟
اگر کارخانه معمولاً یک پروفیل ساده را با یک برش واحد پردازش میکند، یک خشاب ابزار بزرگ ممکن است ارزش اضافی محدودی ارائه دهد.
در این شرایط، ممکن است سطح کار، عمر ابزار، استحکام دستگاه و عملکرد برش، ملاحظات مهمتری در خرید باشند.
تعداد ایستگاههای ابزار باید با الزامات واقعی ماشینکاری مطابقت داشته باشد.
۴. چگونه باید یک انبار ابزار ۱۲ موقعیتی برنامهریزی شود؟
یک مجله ابزار باید حول محور عملیات مورد نیاز برنامه تولید سازماندهی شود.
هدف، فراهم کردن ابزارهای لازم و در عین حال به حداقل رساندن تغییرات غیرضروری و کاهش خطاهای انتخاب ابزار است.
مثال ماتریس برنامهریزی چند ابزاری
| گروه ابزار | عملیات احتمالی | ملاحظات برنامهریزی |
|---|---|---|
| ابزار خشن کاری | حذف اولیه مواد | عمر ابزار و بار برشی |
| ابزار پرداخت | سطح یا کانتور نهایی | تحمل ابعادی |
| کاتر با قطر کوچک | جزئیات دقیق | انحراف و سایش ابزار |
| ابزار حفاری | آماده سازی سوراخ واجد شرایط | قطر و محل قرارگیری |
| ابزار پخ زنی | درمان لبه | هندسه مورد نیاز |
| ابزار یدکی | جایگزینی در حین تولید | سازگاری ابزار |
این جدول یک رویکرد برنامهریزی ابزار ممکن را نشان میدهد. این به آن معنا نیست که هر عملیات یا نوع ابزار ذکر شده بدون تأیید مهندسی برای CK-710-AT تأیید شده است.
چرا شناسایی ابزار مهم است؟
هر ابزار باید با تکلیف صحیح برنامه مطابقت داشته باشد.
تخصیص نادرست ابزار میتواند ابعاد یا برخوردهای ناخواسته ایجاد کند.
برای تأیید صلاحیت تولید، خریداران باید روش شمارهگذاری ابزار سیستم کنترل، رویه تخصیص خشاب، جبران طول ابزار موجود و نحوه مدیریت خطا را تأیید کنند.
برگه اطلاعات ارائه شده، تعویض خودکار ابزار را تأیید میکند اما تشخیص طول ابزار، تشخیص قطر ابزار یا تشخیص شکستگی ابزار را به طور جداگانه تأیید نمیکند.
این کارکردها باید به جای فرض شدن، تأیید شوند.
۵. سرعت اسپیندل و انتخاب ابزار چگونه بر ماشینکاری تأثیر میگذارند؟
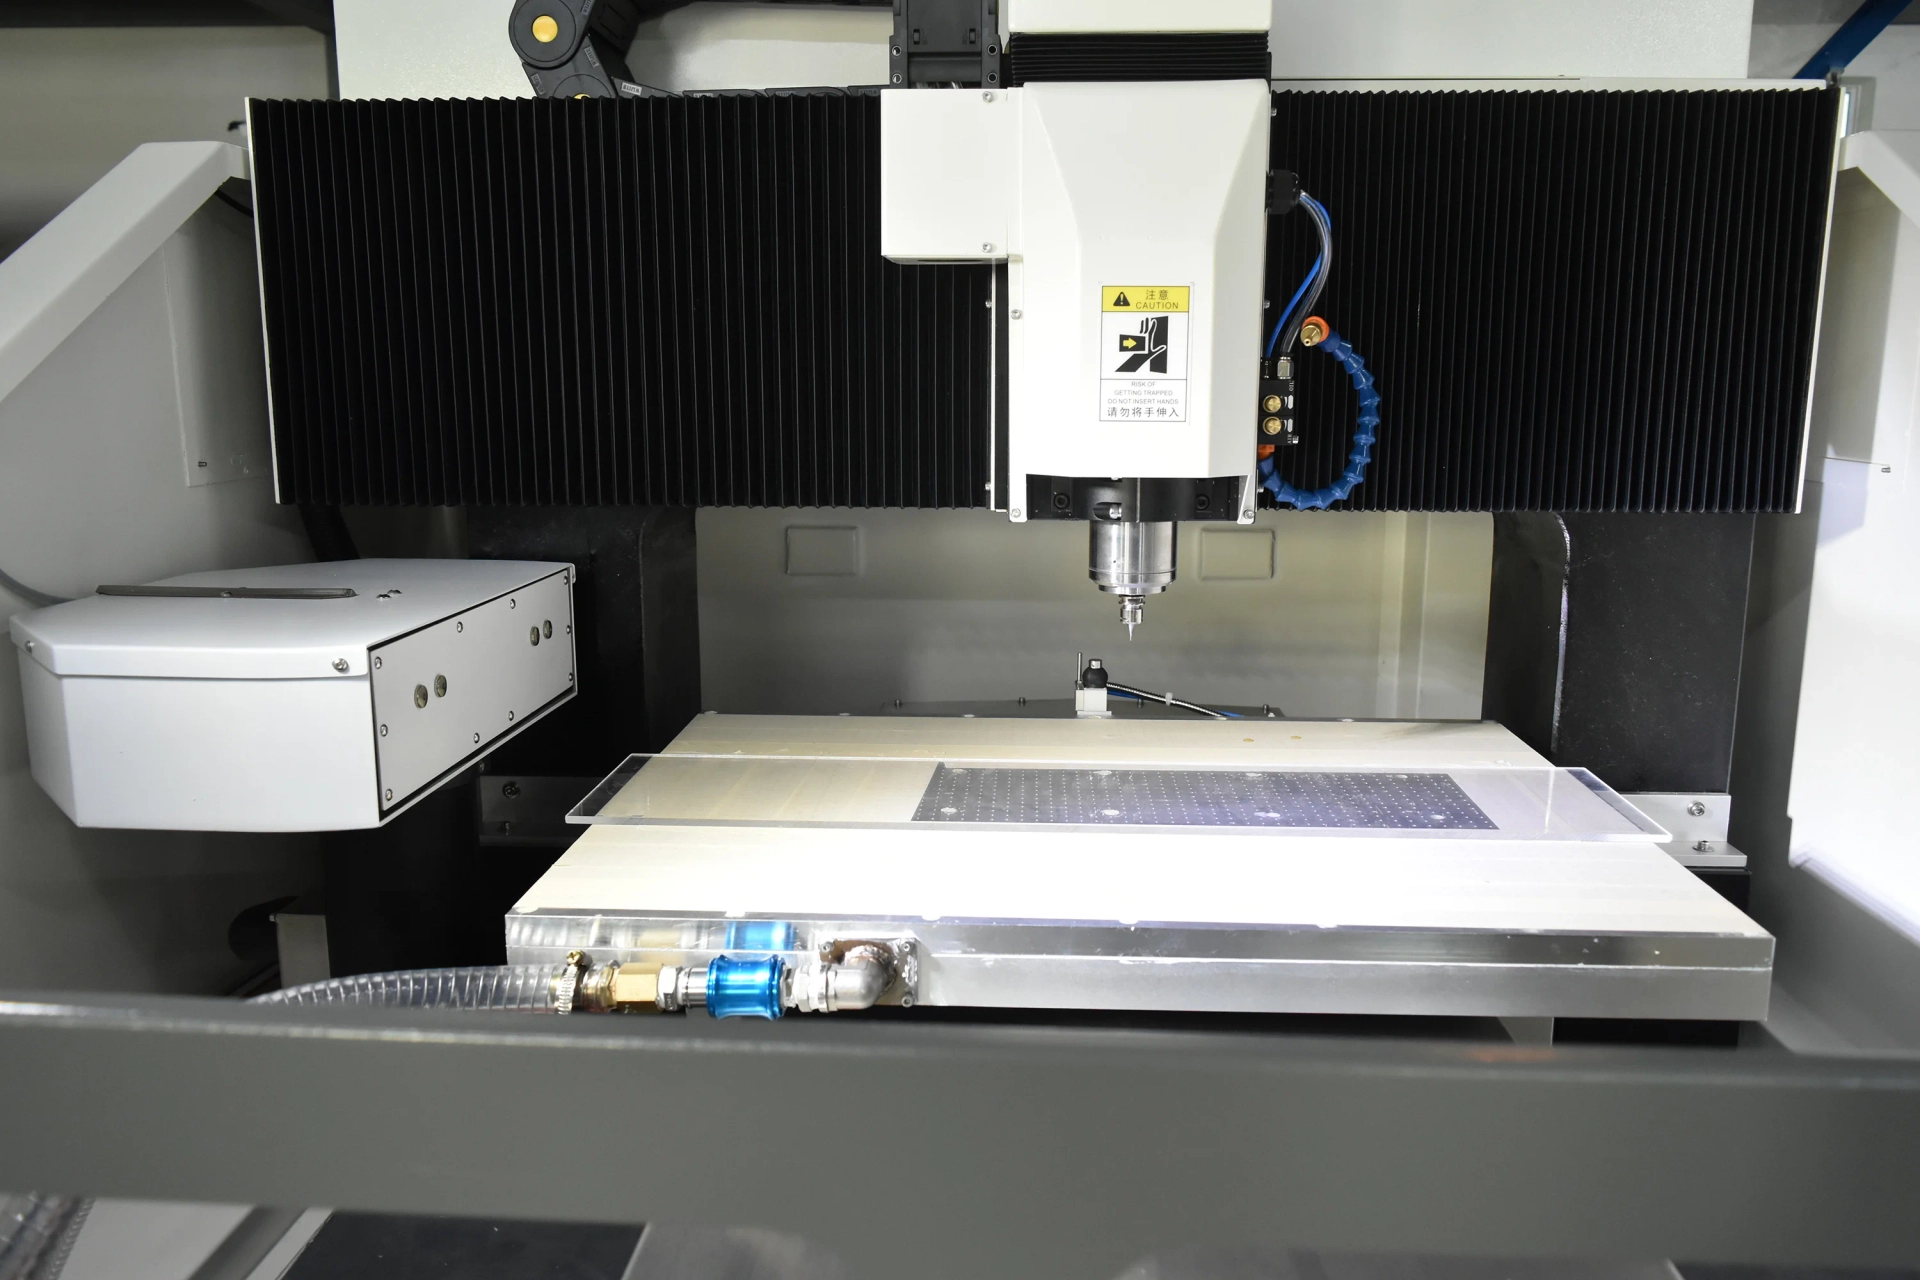
مشخصات CK-710-AT یک اسپیندل 60000 دور در دقیقه با توان 2.5 کیلووات را فهرست میکند.
سرعت اسپیندل یک پارامتر مهم ماشینکاری است، اما شرایط عملیاتی صحیح به ابزار برش، جنس قطعه کار، هندسه برش و پیکربندی دستگاه بستگی دارد.
چرا حداکثر دور در دقیقه همیشه بهترین تنظیم نیست؟
سرعت چرخش بالا ممکن است برای کاربردهای خاص ابزارسازی با قطر کوچک مفید باشد.
با این حال، مواد مختلف و قطرهای مختلف برش نیاز به سرعت برش و پیشروی متفاوتی دارند.
استفاده از پارامترهای نامناسب میتواند سایش ابزار را افزایش دهد، کیفیت لبه را کاهش دهد یا شرایط برش غیرقابل قبولی ایجاد کند.
بررسیهای مهم ابزارآلات
| عامل ابزار | تأیید خریدار |
|---|---|
| قطر ابزار | سازگاری با اسپیندل و عملکرد مورد نظر |
| جنس ابزار | مناسب بودن برای قطعه کار |
| هندسه برش | پروفیل و پرداخت سطح مورد نیاز |
| رابط ابزارگیر | سازگاری با تعویض خودکار ابزار |
| سرعت چرخشی نامی | عملکرد ایمن در سرعت اسپیندل انتخاب شده |
| طول ابزار | فضای کاری موجود |
| میزان انحراف اسپیندل | تأثیر بر پایداری برش |
| جایگزینی ابزار | رویههای در دسترس بودن و نگهداری |
ابزار صحیح باید با توجه به جنس، هندسه و کیفیت نهایی قطعه مورد نظر انتخاب شود.
صلاحیت دستگاه باید شامل برشدهندههای واقعی برنامهریزیشده برای تولید باشد.
۶. ارقام دقت منتشر شده به چه معناست؟
در برگه اطلاعات فنی CK-710-AT، دقت پردازش ±0.015 میلیمتر و دقت تغییر موقعیت 0.005 میلیمتر ذکر شده است.
این مقادیر جنبههای مختلف عملکرد دستگاه را توصیف میکنند.
دقت پردازش در مقابل دقت تغییر موقعیت
| مشخصات | معنی مهندسی | تأیید لازم |
|---|---|---|
| دقت پردازش | معیار عملکرد ماشینکاری منتشر شده | نمونههای نهایی را اندازهگیری کنید |
| دقت تغییر موقعیت | عملکرد موقعیت بازگشتی | آزمون موقعیت تکراری تعریفشده |
| تکرارپذیری تعویض ابزار | ثبات پس از تعویض ابزار | بازرسی نمونه تعویض ابزار |
| دقت قطعه نهایی | انطباق واقعی با نقشه | اندازهگیری ابعادی کالیبره شده |
عملکرد اسمی تغییر موقعیت یک دستگاه، به طور خودکار دقت یک قطعه تکمیل شده را تعیین نمیکند.
هندسه قطعه پرداخت شده همچنین به شرایط ابزار، رفتار اسپیندل، نحوه نگه داشتن قطعه و پارامترهای ماشینکاری بستگی دارد.
چرا باید دقت را پس از تعویض ابزار آزمایش کرد؟
یک ماشین ممکن است با استفاده از یک ابزار به ابعاد قابل قبولی برسد اما پس از تعویض ابزارهای متعدد، تغییرات را نشان دهد.
برای مثال، جبران نادرست طول ابزار یا قرارگیری ناهماهنگ ابزار در جای خود میتواند بر نتایج ماشینکاری تأثیر بگذارد.
بنابراین، یک آزمایش صلاحیت مفید باید دقت کل فرآیند چند ابزاری را آزمایش کند.
سوال صحیح در مورد پذیرش این است که آیا دستگاه پس از تعویض ابزار مورد نیاز، به طور مکرر قطعات منطبق تولید میکند یا خیر.
۷. نحوه اعتبارسنجی ناحیه پردازش و تنظیمات قطعه کار
CK-710-AT دارای یک میز 700 × 500 میلیمتری و یک محفظه پردازش 600 × 500 × 100 میلیمتری است.
این ارقام باید در کنار ابعاد واقعی قطعه کار و چیدمان فیکسچر بررسی شوند.
تأیید پاکت کار
| مورد نیاز | چک خریدار |
|---|---|
| اندازه میز | آیا دستگاه با پلتفرم موجود سازگار است؟ |
| منطقه پردازش | آیا مسیر ابزار مورد نیاز میتواند درون پاکت قرار گیرد؟ |
| فاصله از محور Z | آیا فضای کافی برای قطعه کار و ابزار وجود دارد؟ |
| فاصله تعویض ابزار | آیا دستگاه میتواند ابزارها را با خیال راحت تعویض کند؟ |
| ارتفاع فیکسچر | آیا فضای ماشینکاری موجود را کاهش میدهد؟ |
| دسترسی به ابزار | آیا میتوان به همه ویژگیهای مشخصشده دست یافت؟ |
چرا طراحی فیکسچر مهم است؟
یک برنامه ماشینکاری ممکن است از نظر ابعادی صحیح باشد اما اگر قطعه کار در حین برش حرکت کند، همچنان نتایج ضعیفی تولید میکند.
سختی فیکسچر و دقت مکانیابی بر تکرارپذیری تأثیر میگذارند.
برای عملیات چند ابزاری، قطعه کار باید در طول توالی ماشینکاری به درستی در موقعیت خود باقی بماند.
خریداران باید نقشههای کامل قطعه کار و هرگونه اطلاعات موجود در مورد فیکسچر را در اختیار تأمینکننده قرار دهند.
۸. روتینگ CNC در مقابل Wire EDM در مقابل سوراخکاری ثبت PCB
این فناوریها اهداف تولیدی متفاوتی را دنبال میکنند و نباید بدون ارائه شواهد فنی، در یک توصیف واحد از دستگاه ترکیب شوند.
| فرآیند | حذف مواد | کاربرد اولیه |
|---|---|---|
| فرزکاری/روتینگ CNC | ابزار برش چرخشی | خطوط مکانیکی، شیارها و عملیات ماشینکاری مناسب |
| سیم EDM | تخلیه الکتریکی از طریق الکترود سیمی | پروفیلهای ریز در مواد رسانا |
| حفاری ثبت PCB | حفاری کنترل شده | مکانیابی PCB و سوراخهای ابزار |
ممکن است EDM سیمی برای برخی از پروفیلهای ظریف در مواد رسانای سختشده ترجیح داده شود.
فرزکاری CNC ممکن است برای پروفیلهای قابل دسترس و عملیاتی که نیاز به برشدهندههای چرخشی مختلف دارند، مناسبتر باشد.
دستگاه سوراخکاری ثبت PCB برای یک نیاز تولیدی متفاوت شامل مرجعهای موقعیتیابی برد در نظر گرفته شده است.
خریداران وقتی یک صفحه محصول، فناوریهای مختلف را با هم ترکیب میکند، چه باید بکنند؟
درخواست توضیح در مورد نوع دستگاه، مکانیزم برش، مواد مصرفی، کنترلکننده، پوشش کاری و مشخصات فنی را داشته باشید.
برای خرید دستگاه EDM سیمی، در مورد تغذیه سیم، مایع دی الکتریک، فیلتراسیون و عملکرد خاص EDM سوال کنید.
برای خرید فرز CK-710-AT، در مورد اسپیندل، خشاب ابزار، نگهدارنده ابزار، سازگاری با ابزار برش و عملکرد ماشینکاری سوال کنید.
این امر مانع از انتخاب تجهیزات بر اساس مشخصات متعلق به فرآیند دیگر میشود.
۹. خریداران چگونه میتوانند کارایی تغییر ابزار را اندازهگیری کنند؟
تعویض خودکار ابزار باید در کل چرخه تولید ارزیابی شود.
یک دستگاه ممکن است دارای خشاب ۱۲ موقعیتی باشد اما اگر تخصیص ابزار، نگهداری قطعه کار یا آمادهسازی برنامه ناکارآمد باشد، همچنان به زمان راهاندازی قابل توجهی نیاز دارد.
دستگاه فرز CNC مدل CK-710-AT به گونهای طراحی شده است که از طریق محفظه ابزار خودکار ۱۲ موقعیتی خود، از گردشهای کاری ماشینکاری چند ابزاره پشتیبانی کند. برای تولیدکنندگان، ارزیابی کارایی تعویض ابزار نیازمند اندازهگیری زمان چرخه واقعی، ثبات موقعیت ابزار و دقت ماشینکاری در طول چرخههای تولید مکرر است. این عوامل به تعیین اینکه آیا تجهیزات میتوانند ضمن حفظ کیفیت ثابت قطعه نهایی، مداخله دستی را کاهش دهند یا خیر، کمک میکنند.
محاسبه چرخه تولید
کل زمان چرخه = بارگیری + آمادهسازی + برش + تعویض ابزار + بازرسی + تخلیه
برای ارزیابی دقیقتر، تعداد تعویض ابزار را در یک برنامه کامل ثبت کنید.
چک لیست عملکرد تغییر ابزار
| عامل ارزیابی | چه چیزی را باید اندازه گیری کرد |
|---|---|
| زمان تعویض ابزار | مدت زمان واقعی به ازای هر تغییر |
| دقت انتخاب ابزار | ابزار صحیح بازیابی شد |
| محل قرارگیری ابزار | نصب مداوم |
| تداوم برنامه | راه اندازی مجدد صحیح پس از تغییر |
| خرابیهای ناشی از تعویض ابزار | فراوانی و علت |
| مداخله اپراتور | اقدامات دستی مورد نیاز |
| کل زمان چرخه | مدت زمان تولید کامل قطعه |
آیا تعویض خودکار ابزار همیشه سریعتر است؟
نه لزوماً.
یک توالی ابزار ناکارآمد همچنان میتواند منجر به تغییرات غیرضروری ابزار شود.
برای تولید مکرر، برنامهریزی مسیر ابزار و سازماندهی کار باید در کنار خود مخزن ابزار ارزیابی شود.
مزیت واقعی بهرهوری، کاهش زمان بدون ارزش افزوده بدون افت کیفیت قطعه است.
۱۰. بازرسی اولیه: نحوه تأیید ماشینکاری چند ابزاری
بازرسی اولیه (FAI) به تأیید این موضوع کمک میکند که یک فرآیند میتواند قطعاتی را تولید کند که با الزامات تأیید شده مطابقت دارند، قبل از اینکه تولید کامل آغاز شود.
برای یک ماشین فرز CNC، بازرسی باید شامل کل مراحل ماشینکاری باشد.
روش پیشنهادی FAI
مرحله ۱ - تأیید نقشه
آخرین ویرایش مهندسی، ابعاد، تلرانسها و شرایط سطح مورد نیاز را تأیید کنید.
مرحله ۲ - قطعه کار را بررسی کنید
مشخصات مواد، ابعاد و شرایط اولیه را بررسی کنید.
مرحله ۳ - مخزن ابزار را تأیید کنید
تأیید کنید که ابزارهای نصب شده با برنامه تأیید شده مطابقت دارند.
مرحله ۴ - موقعیت قطعه کار را تعیین کنید
پایداری فیکسچر و مختصات مرجع مربوطه را بررسی کنید.
مرحله ۵ - اجرای برنامه ماشینکاری
قطعه نمونه را با استفاده از توالی تعویض ابزار مورد نظر، پردازش کنید.
مرحله ۶ - بررسی هندسه نهایی
ویژگیهای بحرانی را اندازهگیری کرده و وضعیت سطح را بررسی کنید.
مرحله ۷ - تکرار فرآیند
نمونههای بیشتری برای ارزیابی تکرارپذیری تولید کنید.
مرحله ۸ - نتایج را ثبت کنید
پیکربندی دستگاه، ابزارها، تنظیمات، یافتههای بازرسی و هرگونه تنظیمات مورد نیاز را مستند کنید.
چک لیست کیفیت مقاله اول
| کالای با کیفیت | شرایط پذیرش |
|---|---|
| ابعاد کلی | تلرانس رسم تایید شده |
| پروفایلهای انتقادی | محدودیتهای ابعادی تعریفشده |
| هندسه سوراخ و شیار | انطباق ترسیم |
| شرایط سطح | روکش مورد تایید مشتری |
| توالی تعویض ابزار | عملیات صحیح |
| محل قرارگیری ابزار | پس از تعویض ثابت میماند |
| شرایط قطعه کار | بدون خسارت غیرقابل قبول |
| تکرارپذیری | نمونههای سازگار |
| مستندسازی فرآیند | تکمیل سوابق بازرسی |
پذیرش باید بر اساس قطعات نهایی اندازهگیری شده باشد، نه صرفاً بر اساس مقادیر موقعیتیابی نمایش داده شده توسط دستگاه.
۱۱. خریداران در طول تست پذیرش کارخانه چه مواردی را باید بررسی کنند؟
یک آزمون پذیرش کارخانه (FAT) باید تأیید کند که دستگاه پیشنهادی، الزامات تولید توافقشده را قبل از حمل و نقل برآورده میکند.
برای یک پیکربندی مسیریابی CNC با ۱۲ ابزار، FAT باید شامل عملکرد ماشینکاری و مدیریت ابزار باشد.
چک لیست چربی CK-710-AT
| مورد چربی | تأیید توصیه شده |
|---|---|
| شناسایی ماشین | پیکربندی دقیق CK-710-AT را تأیید کنید |
| نوع دستگاه | به جای Wire EDM، مسیریابی CNC را تأیید کنید |
| ابعاد میز | تأیید کنید که فضای قابل استفاده برای نصب تجهیزات وجود دارد |
| پاکت پردازش | دسترسی لازم به قطعه کار را نشان دهید |
| اسپیندل | مشخصات 2.5 کیلووات / 60،000 دور در دقیقه را تأیید کنید |
| مجله ابزار | پیکربندی ۱۲ موقعیتی را تأیید کنید |
| تعویض ابزار | توالی تغییرات مورد نیاز را نشان دهید |
| دقت پردازش | نمونههای ماشینکاری شده نمونه را اندازهگیری کنید |
| دقت تغییر موقعیت | نتایج آزمون تعریف شده را مرور کنید |
| مدیریت برنامه | نمایش فایلهای تولید تایید شده |
| زمان چرخه | ثبت زمان کامل ماشینکاری |
| ایمنی | تأیید عملکردهای حفاظتی و اضطراری |
| سیستم الکتریکی | تأیید الزامات تأمین |
| مستندات | دریافت دفترچه راهنما و سوابق بازرسی |
توضیحات مهم در مورد کاربرد
جدول CK-710-AT ارائه شده شامل فیلدی با عنوان «نیاز به توان» با مقدار 2MPa است.
مگاپاسکال یک واحد فشار است، نه یک واحد اندازهگیری توان الکتریکی.
تأمینکننده باید روشن کند که آیا این مربوط به یک الزام پنوماتیک، یک زیرسیستم دیگر یا یک خطای برگه اطلاعات است.
بدون تأیید، نباید به عنوان یک نیاز تأیید شده برای تأمین هوای کارخانه در نظر گرفته شود.
ارزشمندترین نتیجه FAT چیست؟
یک آزمایش موفقیتآمیز باید نشان دهد که پیکربندی واقعی میتواند کار ماشینکاری نماینده خریدار را با دقت، کیفیت سطح و رفتار قابل قبول در هنگام تعویض ابزار انجام دهد.
یک نمایش که فقط از یک چرخه ماشین خالی استفاده میکند، قابلیت تولید را ایجاد نمیکند.
۱۲. نحوه ارزیابی هزینه عملیاتی و بازگشت سرمایه
قیمت خرید دستگاه فرز CNC تنها بخشی از هزینه کل آن است.
تولید چند ابزاره همچنین شامل مصرف ابزار برش، نگهداری، نیروی کار راهاندازی، بازرسی و زمان از کارافتادگی میشود.
هزینه کل مالکیت
| عامل هزینه | ملاحظه اصلی |
|---|---|
| قیمت تجهیزات | پیکربندی نهایی دستگاه |
| ابزارهای برش | تعویض ابزار و فرسودگی |
| دارندگان ابزار | سازگاری و قطعات یدکی |
| برق | مصرف برق واقعی دستگاه |
| نیروی کار | راهاندازی و مشارکت اپراتور |
| تغییرات ابزار | زمان از کار افتادگی و برنامه نویسی |
| تعمیر و نگهداری | اسپیندل، مجله و اجزای متحرک |
| بازرسی | تأیید ابعادی |
| ضایعات مواد | اجزای رد شده |
| نصب | راه اندازی و آموزش |
یک معیار اقتصادی مفید عبارت است از:
هزینه ماشینکاری به ازای هر قطعه پذیرفته شده = کل هزینه ماشینکاری تخصیص یافته ÷ قطعات پذیرفته شده
این معیار به خریداران کمک میکند تا سرمایهگذاری را با روشهای تولید موجود مقایسه کنند.
چه زمانی پیکربندی روتاری CNC با ۱۲ ابزار ارزشمند است؟
وقتی بخش قابل توجهی از زمان چرخه موجود ناشی از تعویض مکرر ابزار دستی باشد، این موضوع شایسته توجه است.
با این حال، مزایای مالی باید از طریق دادههای واقعی شغلی تأیید شود.
اگر گلوگاه اصلی تولید، برش آهسته، ابزار نامناسب یا نگهداری ضعیف باشد، افزایش ظرفیت خشاب به تنهایی ممکن است مشکل را حل نکند.
۱۳. خریداران خارجی چه مواردی را باید در درخواست استعلام قیمت (RFQ) لحاظ کنند؟
یک درخواست پیشفاکتور که از نظر فنی کامل باشد، به تأمینکننده تجهیزات اجازه میدهد تا وظیفه تولید واقعی را ارزیابی کند.
چک لیست استعلام فنی CK-710-AT
| اطلاعات مورد نیاز | جزئیات خریدار |
|---|---|
| جنس قطعه کار | درجه و وضعیت مواد |
| ابعاد قطعه | حداکثر طول، عرض و ارتفاع |
| نقشههای مهندسی | فایلهای CAD و هندسه بحرانی |
| عملیات مورد نیاز | فرزکاری، فرزکاری، سوراخکاری یا حکاکی |
| تعداد ابزارها | ابزارهای مورد نیاز برای هر برنامه |
| ابعاد ابزار | قطر، طول و الزامات نگهدارنده |
| تحمل ماشینکاری | مشخصات بحرانی قطعه نهایی |
| پرداخت سطح | شرط لازم |
| حجم تولید | قطعات در هر شیفت یا ماه |
| تنگنای موجود | زمان از کارافتادگی، ضایعات یا زمان ماشینکاری برای تعویض ابزار |
| الزامات نصب تجهیزات | نگهداری کار و مجوز موجود |
| تاسیسات کارخانه | الزامات الکتریکی و پنوماتیکی |
| آزمایش پذیرش | معیارهای FAI و FAT |
| اطلاعات تجاری | نیازهای کمیت، تحویل و خدمات |
چرا CHIKIN CNC را در نظر بگیرید؟
شرکت CHIKIN CNC تجهیزات تولید PCB و پردازش دقیق مرتبط را تأمین میکند.
اطلاعات تجهیزات منتشر شده آن شامل مسیریابی CNC، سوراخکاری و سایر فناوریهای ماشینکاری صنعتی است.
برای تهیه CK-710-AT، مهمترین گام اولیه، تأیید نوع دقیق دستگاه ارائه شده و رفع اختلافات بین توضیحات محصول و مشخصات فنی است.
درخواست بررسی پیکربندی فنی CK-710-AT
اگر کارخانه شما به ماشینکاری CNC چند ابزاری نیاز دارد، نقشههای قطعه کار، مشخصات مواد، عملیات ماشینکاری، الزامات ابزار و خروجی مورد انتظار خود را تهیه کنید.
فهرست محصولات CHIKIN CNC را مرور کنید.
برای بررسی فنی و دریافت قیمت با CHIKIN CNC تماس بگیرید .
درخواست تأیید کتبی نوع فرآیند واقعی، پیکربندی خشاب ۱۲ ابزار، مشخصات اسپیندل، لوازم جانبی همراه و الزامات پذیرش دستگاه را داشته باشید.
۱۴. سوالات متداول در مورد دستگاه فرز CNC مدل CK-710-AT
۱. CK-710-AT چیست؟
برگه اطلاعات فنی ارائه شده، CK-710-AT را به عنوان یک ماشین فرز CNC تک سر با مخزن ابزار خودکار معرفی میکند. صفحه محصول مرتبط نیز Wire EDM را شرح میدهد، بنابراین نوع دقیق دستگاه ذکر شده باید تأیید شود.
۲. خشاب CK-710-AT چند ابزار را میتواند در خود جای دهد؟
مشخصات منتشر شده، یک مخزن ابزار ۱۲ موقعیتی با تعویض خودکار ابزار را فهرست میکند. نگهدارندههای ابزار و لوازم جانبی سازگار باید تأیید شوند.
۳. سرعت اسپیندل CK-710-AT چقدر است؟
مشخصات فنی، یک اسپیندل ۶۰،۰۰۰ دور در دقیقه با توان نامی ۲.۵ کیلووات را فهرست میکند.
۴. منطقه پردازش چیست؟
ابعاد محیط پردازش منتشر شده ۶۰۰ × ۵۰۰ × ۱۰۰ میلیمتر است و میز آن ۷۰۰ × ۵۰۰ میلیمتر میباشد. فضای قابل استفاده برای نصب تجهیزات باید تأیید شود.
۵. چه دقت ماشینکاری مشخص شده است؟
در برگه اطلاعات، دقت پردازش ±0.015 میلیمتر و دقت تغییر موقعیت 0.005 میلیمتر ذکر شده است. این ارقام نیاز به شرایط آزمایش تعریفشده دارند.
۶. آیا تعویض خودکار ابزار برای تولید در تعداد کم مناسب است؟
این ممکن است زمانی مفید باشد که کارهای خاص به چندین برشدهنده نیاز داشته باشند. مزیت آن به تعداد تعویض ابزار، زمان راهاندازی و گردش کار تولید بستگی دارد.
۷. آیا دستگاه میتواند برش سیمی EDM را انجام دهد؟
مشخصات مسیردهی CK-710-AT قابلیت Wire EDM را مشخص نمیکند. Wire EDM به تجهیزات و سیستمهای عامل متفاوتی نیاز دارد. پیکربندی واقعی دستگاه را با تأمینکننده تأیید کنید.
۸. آیا CK-710-AT قابلیت تشخیص شکستگی ابزار را دارد؟
مشخصات CK-710-AT ارائه شده به طور جداگانه تشخیص ابزار شکسته را تأیید نمیکند. خریداران باید قبل از سفارش، از موجود بودن آن اطمینان حاصل کنند.
۹. دقت تعویض ابزار چگونه باید آزمایش شود؟
برنامههای ماشینکاری نمونهای را اجرا کنید که نیاز به چندین تغییر ابزار دارند، سپس ابعاد نهایی، محل قرارگیری ابزار و نتایج پردازش مکرر را بررسی کنید.
۱۰. هنگام درخواست قیمت، چه اطلاعاتی باید ارائه دهم؟
نقشهها، مشخصات مواد، عملیات ماشینکاری مورد نیاز، اطلاعات ابزار، تلرانسهای قطعه نهایی، حجم تولید و معیارهای پذیرش را ارائه دهید.
نتیجهگیری
انتخاب یک دستگاه فرز CNC مناسب با قابلیت تعویض خودکار ابزار، چیزی بیش از مقایسه سرعت اسپیندل، ظرفیت مخزن ابزار یا قیمت خرید را میطلبد.
برای کارخانههای تولید دقیق، هدف واقعی یک فرآیند ماشینکاری چند ابزاری پایدار است که ضمن کنترل تغییرات تنظیمات و زمان غیر برش، قطعات قابل قبولی تولید کند.
دستگاه فرز CNC مدل CK-710-AT یک راهکار عملی برای تولیدکنندگانی است که به دنبال تعویض ابزار خودکار قابل اعتماد، ماشینکاری دقیق و بهبود راندمان تولید هستند. محفظه ابزار ۱۲ موقعیتی، اسپیندل پرسرعت و سیستم کنترل CNC آن، آن را برای کاربردهای تولید چند ابزاره که در آنها ثبات ماشینکاری و کاهش زمان راهاندازی مهم است، ارزشمند میکند.
این ویژگیها مبنایی برای ارزیابی پیکربندی مسیریابی CNC چند ابزاری فراهم میکنند.
با این حال، خریداران ابتدا باید فناوری واقعی دستگاه را تأیید کنند، زیرا توضیحات محصول مرتبط شامل اطلاعات Wire EDM است که با مشخصات دستگاه فرزکاری متفاوت است.
یک فرآیند خرید قابل اعتماد باید شامل تأیید پیکربندی فنی، ماشینکاری نمونه معرف، آزمایش تعویض ابزار، بازرسی قطعه نهایی و یک آزمایش پذیرش کارخانه مستند شده باشد.
برای تولیدکنندگان خارجی که تجهیزات مسیریابی و ماشینکاری دقیق CNC را ارزیابی میکنند، CHIKIN CNC فرصتی را برای بحث در مورد پیکربندی مورد نیاز در رابطه با نیازهای واقعی تولید ارائه میدهد.
برای بررسی فنی و استعلام قیمت CK-710-AT با CHIKIN CNC تماس بگیرید و نقشههای ماشینکاری، مشخصات مواد، الزامات تعویض ابزار و حجم تولید هدف خود را ارائه دهید.
ترکیب مناسب ابزار سازگار، پارامترهای ماشینکاری کنترلشده، تعویض ابزار قابل اعتماد و پذیرش کیفیت قابل اندازهگیری، اساس یک سرمایهگذاری مؤثر در تولید CNC است.