






TL;DR — پاسخ سریع
ترازبندی متهکاری روی مسیر PCB، رابطه موقعیتی بین سوراخهای ایجاد شده و ویژگیهای برد مسیردهی شده بعدی را توصیف میکند. هنگامی که هر دو عملیات از یک تنظیمات کنترلشده CNC استفاده میکنند، تولیدکنندگان میتوانند نیاز به ترازبندی جداگانه قطعه کار را کاهش دهند، مشروط بر اینکه برد در طول ماشینکاری به درستی در موقعیت خود باقی بماند.
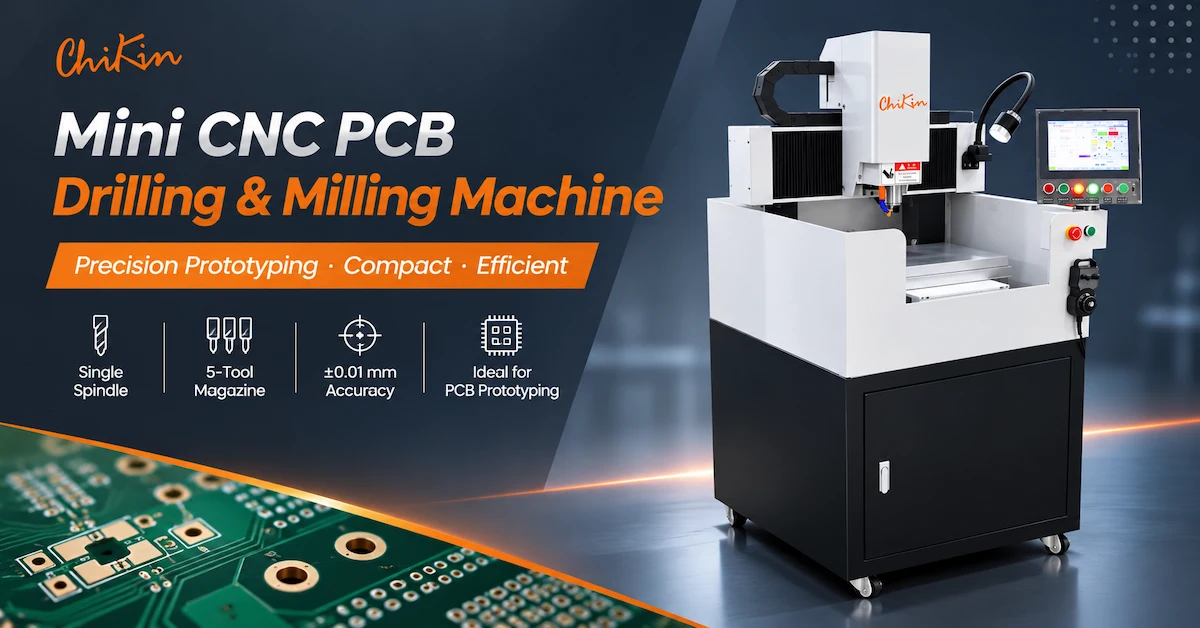
دستگاه CHIKIN CNC Mini CK-01R یک دستگاه سوراخکاری و فرزکاری PCB تک اسپیندل با اسپیندل خنک شونده با آب با سرعت 60000 دور در دقیقه، محفظه ابزار پنج موقعیتی، تشخیص طول ابزار و موقعیتیابی و تکرارپذیری ±0.01 میلیمتر است که مشخصات آن منتشر شده است.
برای آزمایشگاههای نمونهسازی PCB و تولیدکنندگان دسته کوچک، سوال اصلی خرید این است که آیا دستگاه میتواند سوراخها و خطوط پرداختشده را به درستی و بدون ایجاد خطاهای غیرقابل قبول در حین تعویض ابزار یا جابجایی تخته تولید کند.
این راهنما توضیح میدهد که چگونه یک گردش کار متهکاری تا مسیر را برنامهریزی کنید، از دادههای ماشینکاری محافظت کنید، تنظیمات طول ابزار را تأیید کنید و کیفیت محصول اولیه را ارزیابی کنید.
نکات کلیدی
یک تنظیم کنترلشده: سوراخکاری و فرزکاری میتوانند مرجع قطعه کار یکسانی را به اشتراک بگذارند، زمانی که فیکسچر و برنامه CNC به درستی پیکربندی شده باشند.
پیکربندی پنج ابزار: مشخصات Mini CK-01R ارائه شده، یک مخزن ابزار پنج موقعیتی را برای ابزارهای سوراخکاری و فرزکاری سازگار فهرست میکند.
تشخیص طول ابزار: این تابع که در مشخصات فنی ذکر شده است، از تأیید تنظیم ابزار پشتیبانی میکند اما به طور مستقل دقت قطعه نهایی را تضمین نمیکند.
دقت منتشر شده: موقعیتیابی و تکرارپذیری هر دو با دقت ±0.01 میلیمتر ذکر شدهاند که منوط به تأیید اختصاصی دستگاه است.
اولویت کیفیت: دقت سوراخ تا طرح کلی باید روی پنلهای نهایی واقعی اندازهگیری شود.
توصیههای تدارکاتی: قبل از ثبت سفارش، پیکربندی دقیق دستگاه، سیستم نگهدارنده، توابع تعویض ابزار و معیارهای پذیرش را تأیید کنید.
۱. ترازبندی سوراخکاری روی مسیر PCB چیست؟
ترازبندی سوراخکاری روی برد مدار چاپی (PCB drill-to-route alignment) به رابطه موقعیتی بین سوراخهای ایجاد شده در برد مدار چاپی و خطوط بیرونی، شیارها یا پروفیلهای ایجاد شده در طول مسیرکشی گفته میشود.
در ساخت برد مدار چاپی، سوراخکاری و مسیردهی اغلب اهداف متفاوتی را دنبال میکنند.
سوراخکاری، سوراخهایی را برای قطعات، نقاط نصب، مسیرها یا سایر ویژگیهای مشخص شده ایجاد میکند.
روتینگ، مواد را در امتداد مسیرهای برنامهریزیشده حذف میکند تا خطوط بیرونی برد، دهانههای داخلی، شیارها یا سایر ویژگیهای مکانیکی را ایجاد کند.
هر دو فرآیند باید از مراجع مختصات سازگار پیروی کنند.
چرا دقت سوراخ تا طرح کلی اهمیت دارد؟
یک برد مدار چاپی ممکن است سوراخهای قابل قبول و طرح کلی با شکل صحیح داشته باشد، اما اگر دو گروه ویژگی ناهمتراز باشند، مونتاژ مکانیکی آن با شکست مواجه میشود.
مشکلات بالقوه عبارتند از:
سوراخهای نصب نسبت به لبه برد به طور نادرست قرار گرفتهاند.
دهانههای رابط که با هندسه محفظه مطابقت ندارند.
فاصله ناهموار لبهها در اطراف ویژگیهای مشخص شده.
شیارها نسبت به نقاط نصب جابجا شدهاند.
مشکل در نصب برد در یک فیکسچر مونتاژ.
دوبارهکاری ناشی از موقعیتیابی ناهماهنگ بین عملیاتها.
هدف تولید، حفظ الگوی سوراخ و هندسه مسیردهی شده در محدوده تلرانسهای تعیین شده توسط نقشه تایید شده PCB است.
چه عواملی باعث ناهمراستایی مته با مسیر میشود؟
| علت بالقوه | تأثیر بر روی PCB نهایی | بررسی توصیه شده |
|---|---|---|
| دادههای مختلف برنامه | الگوی سوراخ و تغییر طرح کلی | مقایسه مبدا مختصات |
| حرکت قطعه کار | تنوع موقعیتی | بست و تکیهگاه را بررسی کنید |
| انحراف نادرست ابزار | خطاهای ابعادی یا عمقی | جبران خسارت ابزار را تأیید کنید |
| قطر ابزار فرزکاری اشتباه است | خطوط تکمیل شده نادرست | ابزار و برنامه را بررسی کنید |
| تغییر موقعیت فیکسچر | تفاوتهای ثبت نام | بررسی مکانیابی مراجع |
| میزان انحراف اسپیندل | تغییر سوراخ یا کانتور | سیستم نگهدارنده ابزار را اندازهگیری کنید |
| تغییر شکل مواد | تغییرات هندسه تخته | صافی و وضعیت لمینت را بررسی کنید |
یک گردش کار تک ماشینی میتواند خطرات مربوط به انتقال را کاهش دهد، اما نمیتواند تمام علل خطای ماشینکاری را از بین ببرد.
۲. مشخصات فنی دستگاه سی ان سی کوچک CK-01R ساخت شرکت CHIKIN
شرکت CHIKIN CNC تجهیزات حفاری، مسیریابی و تولید مرتبط با PCB را ارائه میدهد.
دستگاه فرز و سوراخکاری PCB مینی ۱ اسپیندل به عنوان یک سیستم CNC فشرده و محصور برای نمونهسازی و کاربردهای کوچک ارائه شده است.
مشخصات MINI CK-01R ارائه شده، پیکربندی تک اسپیندل را با اسپیندل خنک شونده با آب، محورهای کنترل شده توسط CNC، محفظه ابزار و تشخیص طول ابزار توصیف میکند.
جدول مشخصات مینی CK-01R
| پارامتر فنی | مشخصات ارائه شده |
|---|---|
| مدل | مینی CK-01R |
| تعداد اسپیندلها | ۱ |
| حداکثر سرعت اسپیندل | ۶۰،۰۰۰ دور در دقیقه |
| قدرت اسپیندل | ۱.۸ کیلووات |
| خنک کاری اسپیندل | خنککننده آب |
| ریلهای خطی X/Y/Z | تایوان |
| پیچهای ساچمهای X/Y/Z | تایوان |
| حداکثر سرعت حرکت X/Y | 12 متر در دقیقه |
| حداکثر سرعت حرکت Z | 12 متر در دقیقه |
| تکرارپذیری | ±0.01 میلیمتر |
| دقت موقعیت یابی | ±0.01 میلیمتر |
| ابعاد میز کار | ۳۵۰ × ۳۵۰ میلیمتر |
| جنس بدنه دستگاه | چدن |
| سیستم سی ان سی | چیکین سی ان سی |
| زبان عملیاتی | چینی / انگلیسی |
| ظرفیت خشاب ابزار | ۵ موقعیت |
| قطر ابزار حفاری | ۰.۵–۶.۳۵ میلیمتر |
| قطر ابزار مسیر یابی | ۰.۸–۳.۱۷۵ میلیمتر |
| تشخیص طول ابزار | شامل |
| محافظت در برابر اضافه بار اسپیندل | اختیاری |
| محافظت در برابر گرمای بیش از حد اسپیندل | اختیاری |
| تامین هوا | ۰.۶–۰.۸ مگاپاسکال |
| مصرف هوای ذکر شده | 30 لیتر در دقیقه |
| منبع تغذیه | تک فاز ۲۲۰ ولت / ۵۰ هرتز |
| نیاز برق ذکر شده | ۲ کیلووات |
| ابعاد دستگاه | ۷۸۰ × ۹۰۰ × ۱۷۰۰ میلیمتر |
| وزن دستگاه | تقریباً ۵۰۰ کیلوگرم |
| دمای نصب | ۱۸ تا ۲۳ درجه سانتیگراد |
| رطوبت محل نصب | ۴۵–۶۵٪ |
این مشخصات مربوط به پیکربندی MINI CK-01R ارائه شده برای این مقاله است. سایر مطالب عمومی CK-01R قدرت اسپیندل، ظرفیت خشاب و ابعاد میز متفاوتی را توصیف میکنند. قبل از سفارش، پیکربندی دقیق را کتباً تأیید کنید.
خریداران باید چه مواردی را تأیید کنند؟
اندازه ۳۵۰ × ۳۵۰ میلیمتر، ابعاد میز کار منتشر شده را توصیف میکند. نباید به طور خودکار به عنوان کل پوشش حفاری و فرزکاری قابل استفاده در نظر گرفته شود.
محدودیتهای دقیق حرکت، فاصله بین محور و میز، سازگاری فیکسچر و توالی تعویض خودکار ابزار باید با دستگاه سفارش داده شده مطابقت داده شود.
مشخصات موقعیتیابی و تکرارپذیری ذکر شده با دقت ±0.01 میلیمتر نیز نیازمند شرایط آزمایش تعریفشده هستند.
۳. چرا سوراخکاری و مسیردهی برد مدار چاپی را در یک مرحله انجام دهیم؟
در پردازش سنتی چند دستگاهی، یک پنل PCB ممکن است روی یک دستگاه سوراخکاری شده و سپس به یک دستگاه روتاری جداگانه منتقل شود.
این امر مستلزم آن است که قطعه کار دوباره در موقعیت خود قرار گیرد.
اگر دو عملیات از وسایل یا مختصات مرجع متفاوتی استفاده کنند، ممکن است تغییرات بیشتری در ثبت رخ دهد.
یک دستگاه سوراخکاری و فرزکاری تک اسپیندل مناسب میتواند هر دو عملیات را با استفاده از یک سیستم مختصات CNC کنترلشده انجام دهد.
راهاندازی تکی در مقابل دستگاههای جداگانه
| ارزیابی | حفاری و مسیردهی تک مرحلهای | حفاری و مسیریابی جداگانه |
|---|---|---|
| انتقال قطعه کار | به طور بالقوه کاهش یافته است | معمولاً مورد نیاز است |
| هماهنگی دادهها | امکان راهاندازی مشترک | تنظیمات جداگانه نیاز به ترازبندی دارند |
| تغییرات ابزار | بین عملیات مختلف مورد نیاز است | بستگی به هر دستگاه دارد |
| انعطافپذیری تولید | برای عملیات ترکیبی مفید است | فرآیندها میتوانند به طور مستقل اجرا شوند |
| حداکثر توان عملیاتی | محدود به ظرفیت اسپیندل موجود | بستگی به چیدمان تجهیزات دارد |
| ریسک اصلی | کنترل ابزار و یراق آلات | تغییر در انتقال و ثبت نام |
چه زمانی ارزش بررسی یک فرآیند تکتنظیمی را دارد؟
یک سیستم فشرده میتواند زمانی مرتبط باشد که یک کارخانه نمونههای اولیه یا قطعات کوتاهمدت حاوی چندین ویژگی سوراخکاری و شیارزنی شده تولید کند.
ارزش اصلی، پردازش تکرارپذیر با فرصتهای کمتر برای خطاهای تغییر موقعیت است.
با این حال، کارخانههای با حجم تولید بالا ممکن است تجهیزات جداگانه یا چند اسپیندل را ترجیح دهند، زمانی که توان عملیاتی مورد نیاز غالب باشد.
برای مرور کلیتر، به راهنمای ماشینهای فرزکاری و مسیردهی CNC PCB از CHIKIN مراجعه کنید.
۴. نحوه ایجاد یک مبنای حفاری و مسیردهی مشترک
یک داده، مرجعی است که برای تعریف موقعیتهای ویژگیها استفاده میشود.
برای پردازش حفاری تا مسیر، برنامه حفاری و برنامه مسیریابی باید از مبداها و مراجع جهتگیری سازگار استفاده کنند.
گردش کار پیشنهادی کنترل دادهها
مرحله ۱ - بررسی فایلهای مهندسی
تأیید کنید که مختصات حفاری و مسیرهای مسیریابی از سیستم مختصات و بازنگری طراحی تأیید شده استفاده میکنند.
مرحله ۲ - مبدا قطعه کار را تعریف کنید
مرجع دستگاه مورد نظر را طبق فیکسچر و برنامه تأیید شده تعیین کنید.
مرحله ۳ - پنل را محکم کنید
از چیدمان نگهدارنده مناسب برای اندازه، ضخامت و عملیات ماشینکاری برنامهریزیشده تخته استفاده کنید.
مرحله ۴ - انجام حفاری
الگوی سوراخ تایید شده را با استفاده از ابزار و پارامترهای ماشینکاری مورد نیاز اجرا کنید.
مرحله ۵ - تأیید تنظیمات ابزار
قبل از فرزکاری، از جبران طول و قطر مناسب ابزار اطمینان حاصل کنید.
مرحله ۶ - انجام مسیریابی
پروفیلهای مورد نیاز را ضمن حفظ مرجع قطعه کار تأیید شده، پردازش کنید.
مرحله ۷ - بررسی هندسه نهایی
روابط تکمیلشدهی سوراخ تا طرح کلی را اندازهگیری کنید.
این گردش کار فرض میکند که ابزار و سیستم کنترل نصبشده، توالی فرآیند مورد نظر را پشتیبانی میکنند.
چرا هیئت مدیره باید امن بماند؟
حتی زمانی که هر دو برنامه از یک مبدا مختصات یکسان استفاده میکنند، حرکت فیزیکی قطعه کار میتواند رابطه را نامعتبر کند.
پنلی که در حین مسیردهی جابجا میشود، ممکن است یک کانتور نهایی ایجاد کند که از سوراخهای قبلی جابجا شده است.
بنابراین، شرایط نگهداری و برش باید با هم بررسی شوند.
۵. مجلهی Five-Tool چگونه باید سازماندهی شود؟
مشخصات ارائه شده Mini CK-01R یک مخزن ابزار پنج موقعیتی را مشخص میکند.
برای یک کار ترکیبی حفاری و مسیردهی، برنامهریزی خشاب باید منعکسکننده ابزارهای واقعی مورد نیاز برنامه تولید باشد.
چیدمان پنج ابزاره به صورت تصویری
| موقعیت ابزار | ابزار نمونه | عملیات مورد نظر |
|---|---|---|
| تی۱ | مته با قطر کوچک | الگوی سوراخ ریز |
| تی۲ | مته با قطر متوسط | سوراخهای اضافی مورد نیاز |
| تی۳ | مته بزرگتر | سوراخهای نصب یا ابزارکاری |
| تی۴ | کاتر فرز کوچک | شیارهای باریک یا پروفیلهای داخلی |
| تی۵ | برش مسیر یابی | پردازش طرح کلی تخته |
این جدول تخصیص احتمالی ابزار را نشان میدهد. اندازههای واقعی ابزار، رابطهای خشاب و عملیات سازگار باید تأیید شوند.
چرا توالی ابزار اهمیت دارد؟
یک توالی ناکارآمد میتواند تغییرات غیرضروری بین ابزارها ایجاد کند.
برای مثال، استفاده متناوب و مکرر از ابزار حفاری و ابزار فرز فرزکاری ممکن است زمان عدم برش را افزایش دهد.
در مواردی که طراحی و فرآیند اجازه دهد، عملیات را میتوان بر اساس ابزار گروهبندی کرد تا ثبات گردش کار بهبود یابد.
با این حال، سفارش پردازش باید مطابق با الزامات کیفیت و نگهداری انتخاب شود - نه فقط با توجه به تغییر ابزار.
آیا تعویض خودکار ابزار تأیید شده است؟
میز ماشین مینیاتوری ارائه شده، پنج موقعیت ابزار را تعیین میکند و شامل تشخیص طول ابزار نیز میشود.
مکانیسم دقیق تعویض ابزار خودکار و توالی برنامه باید برای این پیکربندی تأیید شود.
خریداران نباید فرض کنند که هر نوع CK-01R از یک خشاب یا سیستم تعویض ابزار یکسان استفاده میکند.
۶. تشخیص طول ابزار در واقع چه چیزی را کنترل میکند؟
تشخیص طول ابزار به ایجاد مرجعی مرتبط با ابزار برش نصب شده کمک میکند.
این موضوع اهمیت دارد زیرا متهها و فرزهای فرزکاری مختلف ممکن است طول کلی و برآمدگیهای برش متفاوتی داشته باشند.
جبران نادرست طول ابزار میتواند بر موقعیت عمودی واقعی ابزار برش تأثیر بگذارد.
تشخیص طول ابزار در مقابل جبران قطر ابزار
| عملکرد | هدف اصلی | خطای احتمالی |
|---|---|---|
| تشخیص طول ابزار | مرجع ابزار عمودی را ایجاد کنید | عمق حفاری یا مسیر یابی نادرست |
| جبران قطر ابزار | قطر برش را در نظر بگیرید | ابعاد پروفیل نادرست |
| مبنای قطعه کار | ایجاد مرجع مختصات قطعه | مکانهای ویژگی تغییر یافته |
| بازرسی میزان انحراف اسپیندل | ارزیابی ثبات چرخش ابزار | تنوع سوراخ و لبه |
| بازرسی وضعیت ابزار | ابزارهای برش نامناسب را شناسایی کنید | پلیسه، شکستگی یا پرداخت ضعیف |
آیا تشخیص طول ابزار به طور خودکار از خطاهای همترازی جلوگیری میکند؟
خیر.
تشخیص طول ابزار در درجه اول به موقعیت محوری ابزار مربوط میشود.
این روش به طور مستقل مختصات نادرست X/Y، لبههای برش فرسوده، حرکت فیکسچر یا قطر نامناسب برش را اصلاح نمیکند.
یک فرآیند کامل باید این عوامل را جداگانه تأیید کند.
چرا تأیید ابزار برای برشدهندههای کوچک PCB مهم است؟
ابزارهای سوراخکاری و فرزکاری با قطر کوچک میتوانند به انحراف، ارتعاش و شرایط برش نامناسب حساس باشند.
مشخصات CK-01R ارائه شده، خنککننده آب و تشخیص طول ابزار را فهرست میکند، اما تشخیص خودکار شکستگی ابزار را برای این پیکربندی مینیاتوری ایجاد نمیکند.
کارخانهها باید تأیید کنند که کدام عملکردهای نظارتی شامل میشوند و رویههای بازرسی مناسب را تعریف کنند.
برای نگهداری ابزار، راهنمای تمیز کردن کولت اسپیندل PCB از CHIKIN توضیح میدهد که چگونه آلودگی، سایش و انحراف میتواند بر کیفیت سوراخکاری و فرزکاری تأثیر بگذارد.
۷. طراحی فیکسچر چگونه بر سازگاری سوراخ با طرح کلی تأثیر میگذارد؟
طراحی فیکسچر، نحوه پشتیبانی و قرارگیری برد مدار چاپی (PCB) را در حین ماشینکاری تعیین میکند.
یک فیکسچر با طراحی ضعیف میتواند حتی زمانی که سیستم حرکتی CNC به درستی کار میکند، باعث حرکت شود.
ملاحظات مربوط به نگهداری کار
| ضریب ثابت | تأثیر بالقوه | تأیید خریدار |
|---|---|---|
| پشتیبانی هیئت مدیره | خم شدن یا لرزش | بررسی صافی و پایداری |
| ویژگیهای مکانیابی | سازگاری مختصات | تأیید دادههای تأیید شده |
| نیروی گیره | اعوجاج تخته | نواحی تماس را بررسی کنید |
| ترخیص روتر | تداخل ابزار | مرور مسیرهای ابزار |
| زبانههای برش | احتباس قطعه | بررسی محل قرارگیری تبها |
| نگهداری در خلاء | امنیت قطعه کار | عملکرد واقعی نگهداری را تأیید کنید |
| ارتفاع فیکسچر | کاهش فاصله ابزار | دسترسی به اسپیندل و نگهدارنده را بررسی کنید |
چرا ترتیب عملیات مهم است؟
در طول مسیردهی طرح کلی، فرآیند برش ممکن است به تدریج برد مدار چاپی نهایی را از مواد اطراف جدا کند.
اگر تخته قبل از اتمام برش نهایی، تکیهگاه خود را از دست بدهد، ممکن است حرکت کند.
این میتواند به لبه آسیب برساند یا موقعیت مواد باقی مانده را تغییر دهد.
یک فرآیند واجد شرایط باید در صورت لزوم از وسایل، زبانهها یا سایر روشهای نگهداری تأیید شده مناسب استفاده کند.
برای نمونههای اولیه کوچک PCB، حفظ پشتیبانی تا زمان اتمام تمام عملیات حساس میتواند به اندازه دقت اسمی دستگاه مهم باشد.
۸. کدام مواد و ابزارهای PCB نیاز به اعتبارسنجی جداگانه دارند؟
Mini CK-01R برای نمونهسازی اولیه PCB، سوراخکاری، مسیردهی و عملیات ماشینکاری سبک مناسب ارائه شده است.
سازگاری واقعی مواد به اسپیندل نصب شده، برشدهندهها، فیکسچر و شرایط پردازش بستگی دارد.
ماتریس صلاحیت مواد
| مواد | نگرانی در مورد پردازش | الزامات اعتبارسنجی |
|---|---|---|
| FR4 | تقویتکننده الیاف شیشه ساینده | سایش ابزار و کیفیت لبه |
| PCB چند لایه سفت و سخت | ساخت مس و لمینت | یکپارچگی سوراخ و طرح کلی |
| PCB نازک و سفت و سخت | خم شدن در حین ماشینکاری | پشتیبانی و گیره |
| برد مدار چاپی (PCB) مبتنی بر آلومینیوم | نیروها و برادههای برش فلز | ابزارها و پارامترهای مناسب |
| وسایل مهندسی | ماشینکاری مخصوص مواد | سازگاری اسپیندل و ابزار |
محدودههای قطر ابزار منتشر شده چیست؟
مشخصات ارائه شده عبارتند از:
ابزارهای سوراخکاری: 0.5 تا 6.35 میلیمتر
ابزارهای فرزکاری: 0.8 تا 3.175 میلیمتر
این محدودهها، سازگاری قطر ابزار را در پیکربندی ارائه شده توصیف میکنند.
آنها تضمین نمیکنند که هر ابزار موجود در محدوده بتواند هر ماده یا عمقی را پردازش کند.
چگونه خریداران میتوانند نقصهای مربوط به ابزار را کاهش دهند؟
هندسه ابزار، سازگاری ساقه، میزان انحراف و مناسب بودن واقعی مواد را تأیید کنید.
از پارامترهای برش تأیید شده برای مواد و ابزار خاص استفاده کنید.
قبل از انتشار یک سری تولید، سوراخهای پرداختشدهی نمونه و لبههای مسیردهیشده را بررسی کنید.
۹. نحوه انجام بازرسی اولیه از محل حفاری
بازرسی اولیه (FAI) بررسی میکند که آیا قطعه کار تکمیلشده اولیه، قبل از شروع تولید بزرگتر، الزامات تأیید شده را برآورده میکند یا خیر.
برای حفاری و مسیریابی ترکیبی، بازرسی باید بر رابطه بین این دو عملیات متمرکز شود.
چک لیست FAI توصیه شده
| مورد بازرسی | شرایط پذیرش |
|---|---|
| قطر سوراخ | تحمل کشش را برآورده میکند |
| موقعیت مرکز سوراخ | مطابق با مرجع داده تایید شده |
| فاصله سوراخ تا طرح کلی | با هندسه مورد نیاز مطابقت دارد |
| ابعاد اسلات | مطابق با نقشه مهندسی |
| کانتور مسیریابی شده | تلرانس ابعادی را برآورده میکند |
| کیفیت لبه تخته | بدون پلیسه یا جوش غیرقابل قبول |
| یکپارچگی لمینت | بدون ترک یا آسیب غیرقابل قبول |
| تنظیم طول ابزار | مرجع ابزار تایید شده، تایید شده |
| پایداری قطعه کار | هیچ حرکت غیرقابل قبولی وجود ندارد |
| تکرارپذیری | نتایج ثابت در بین نمونهها |
روش بازرسی عملی
ابتدا ، طرح برد و برنامههای CNC تایید شده را تأیید کنید.
دوم ، فیکسچر قطعه کار و مجموعه ابزار نصب شده را بررسی کنید.
سوم ، سوراخهای مورد نیاز را دریل کنید.
چهارم ، ویژگیهای مسیریابیشدهی مربوطه را با استفاده از همان سیستم دادهی تأییدشده پردازش کنید.
پنجم ، موقعیت سوراخهای نهایی را نسبت به طرح کلی مسیردهی شده اندازهگیری کنید.
ششم ، این عملیات را روی تابلوهای نماینده اضافی تکرار کنید.
در نهایت ، نتایج را مستند کنید و هرگونه ویژگی خارج از رواداری توافقشده را بررسی کنید.
مهمترین معیار سنجش چیست؟
برای این کاربرد، یک نتیجه حیاتی، موقعیت نسبی سوراخهای حفر شده نسبت به عوارض مسیردهی شده است.
یک تخته ممکن است بررسیهای حفاری و مسیردهی جداگانه را برآورده کند، در حالی که همچنان رابطه مورد نیاز بین آن ویژگیها را برآورده نکند.
بنابراین، طرح بازرسی باید شامل ابعاد سوراخ تا طرح کلی باشد که برای مونتاژ نهایی اهمیت دارند.
۱۰. چگونه راندمان تولید واقعی را اندازهگیری کنیم
یک دستگاه فرز و فرزکاری CNC جمع و جور باید با خروجی قابل قبول به جای سرعت اسمی اسپیندل ارزیابی شود.
کل فرآیند شامل بارگیری، ترازبندی، سوراخکاری، تعویض ابزار، مسیریابی، بازرسی و تخلیه بار است.
محاسبه چرخه تولید
کل زمان چرخه = بارگیری + آمادهسازی + سوراخکاری + تعویض ابزار + مسیردهی + بازرسی + تخلیه
برای تولید مکرر، کارخانه میتواند محاسبه کند:
تعداد پنلهای پذیرفتهشده در هر ساعت = تعداد پنلهای تکمیلشده در هر ساعت × نرخ پذیرش
چه چیزی بر توان عملیاتی واقعی تأثیر میگذارد؟
| عامل | تأثیر تولید |
|---|---|
| تعداد سوراخها | حجم کار حفاری |
| قطر سوراخ | الزامات ابزار |
| طول رئوس مطالب مسیریابی شده | زمان برش |
| تعداد ابزارها | الزامات تغییر ابزار |
| ضخامت تخته | شرایط برش |
| کار کردن | راهاندازی و مدیریت |
| سایش ابزار | فرکانس جایگزینی |
| بازرسی | زمان مورد نیاز برای کنترل کیفیت |
چه زمانی یک ماشین تک اسپیندل اقتصادی است؟
یک ماشین تک اسپیندل میتواند زمانی جذاب باشد که یک کارخانه برای پردازش انعطافپذیر، فضای محدود و تغییرات مکرر محصول ارزش قائل باشد.
برای تولید با حجم بالاتر، بسته به کاربرد، چندین اسپیندل میتوانند گلوگاهها را کاهش دهند.
انتخاب صحیح تجهیزات باید تقاضای واقعی، پیچیدگی تولید و خروجی مورد قبول را در نظر بگیرد.
۱۱. آزمون پذیرش کارخانهای Mini CK-01R: خریداران باید چه مواردی را تأیید کنند؟
یک آزمون پذیرش کارخانه (FAT) باید نشان دهد که آیا تجهیزات مشخص شده میتوانند فرآیند ماشینکاری PCB مورد نظر را تکمیل کنند یا خیر.
برای Mini CK-01R، FAT باید هم عملیاتهای جداگانه و هم ترازی مته تا مسیر را تأیید کند.
چک لیست چربی Mini CK-01R
| مورد تست | تأیید توصیه شده |
|---|---|
| پیکربندی دستگاه | تایید نوع MINI CK-01R |
| اسپیندل | مشخصات ۱.۸ کیلووات / ۶۰۰۰۰ دور در دقیقه را تأیید کنید |
| میز کار | ابعاد ۳۵۰ × ۳۵۰ میلیمتر را تأیید کنید |
| مجله ابزار | ظرفیت پنج موقعیتی را تأیید کنید |
| تشخیص طول ابزار | عملکرد واقعی را نشان دهید |
| ابزارهای حفاری | قطرهای مورد نیاز آزمایش |
| ابزارهای مسیریابی | اندازههای مورد نیاز برای برش را آزمایش کنید |
| دقت موقعیت یابی | نتایج اندازهگیری تعریفشده را مرور کنید |
| تکرارپذیری | آزمایش چندین چرخه پردازش |
| ترازبندی مته تا مسیر | اندازهگیری روابط ویژگیهای نهایی |
| کار کردن | بررسی پایداری برد |
| خنک کننده | سیستم خنککننده آبی نصبشده را تأیید کنید |
| استخراج | تأیید تمهیدات لازم برای کنترل گرد و غبار |
| ایمنی | کنترلهای حفاظتی و اضطراری را تأیید کنید |
| مستندات | بررسی دستورالعملها و گزارشهای بازرسی |
نمونه توصیه شده صلاحیت
از مواد PCB واقعی و نقشههای تولید استفاده کنید.
یک برنامه ماشینکاری شامل عملیات حفاری و مسیردهی نمونه تهیه کنید.
نمونه را با استفاده از توالی ابزار تایید شده پردازش کنید.
سوراخهای نهایی، پروفیلها و فواصل بحرانی سوراخ تا خطوط بیرونی را اندازهگیری کنید.
برای ارزیابی ثبات، آزمایش را با استفاده از همان تنظیمات تکرار کنید.
تأمینکننده و خریدار باید قبل از تأیید تجهیزات، در مورد معیارهای پذیرش به توافق برسند.
چرا تأیید پیکربندی مهم است؟
سایر اطلاعات عمومی CK-01R، قدرت اسپیندل، ظرفیت مخزن ابزار و ساختار دستگاه را شرح میدهد.
بنابراین، در قیمت پیشنهادی باید دقیقاً نوع MINI CK-01R و قطعات نصب شده روی آن مشخص شود.
برای خریداران خارج از کشور، وقتی پیکربندیهای مختلف ممکن است نامگذاری مشابهی داشته باشند، یک نام مدل به تنهایی کافی نیست.
۱۲. نصب، نگهداری و ملاحظات ایمنی
پیکربندی Mini CK-01R ارائه شده، ابعاد منتشر شده 780 × 900 × 1700 میلیمتر و وزن تقریبی 500 کیلوگرم را دارد.
این مقادیر برای برنامهریزی اولیه کارخانه مفید هستند.
الزامات نصب
| مورد نیاز | ارزش عرضه شده |
|---|---|
| منبع تغذیه برق | تک فاز ۲۲۰ ولت / ۵۰ هرتز |
| توان دستگاه ذکر شده | ۲ کیلووات |
| فشار هوا | ۰.۶–۰.۸ مگاپاسکال |
| مصرف هوای ذکر شده | 30 لیتر در دقیقه |
| دمای محیط | ۱۸–۲۳ درجه سانتیگراد |
| رطوبت محیط | ۴۵–۶۵٪ |
| وزن دستگاه | تقریباً ۵۰۰ کیلوگرم |
در برگه اطلاعات فنی، پارامترهای مربوط به گرد و غبار نیز فهرست شده است. خریداران باید جریان هوای مورد نیاز برای استخراج، فشار خلاء، ابعاد اتصال و اینکه آیا تجهیزات استخراج شامل میشود یا خیر را تأیید کنند.
چرا تعمیر و نگهداری بر همترازی تأثیر میگذارد؟
اسپیندل، ابزارگیر یا فیکسچری که به خوبی نگهداری نشده باشد، میتواند باعث ایجاد تغییرات در فرآیند شود.
برنامهریزی تعمیر و نگهداری باید شرایط ابزار، نگهداری اسپیندل، خنککاری، نگهداری قطعات و بررسیهای مربوط به موقعیتیابی ماشینآلات را پوشش دهد.
اپراتورها باید قبل از کار بر روی اجزای متحرک یا چرخشی، رویههای ایمنی و نگهداری سازنده، از جمله جداسازی ایمن را رعایت کنند.
یک دستگاه محصور نباید به طور خودکار و بدون مستندات پشتیبان، مطابق با استاندارد ایمنی ماشینآلات خاص فرض شود.
۱۳. چک لیست فنی RFQ برای خریداران خارجی
یک درخواست دقیق برای پیشفاکتور به تأمینکننده کمک میکند تا مشخص کند که آیا پیکربندی Mini CK-01R میتواند طرحهای PCB مورد نظر را پردازش کند یا خیر.
| اطلاعات مورد نیاز | چه چیزی ارائه شود |
|---|---|
| مواد PCB | FR4، چند لایه یا سایر مواد مشخص شده |
| ابعاد تخته | حداکثر طول، عرض و ضخامت |
| الگوی سوراخ | فایل حفاری و قطرهای مورد نیاز |
| هندسه مسیریابی | طرح کلی، اسلاتها و ویژگیهای داخلی |
| الزام ثبت نام | تلرانس سوراخ تا طرح کلی |
| مقادیر ابزار | ابزارهای مورد نیاز برای مته و فرزکاری |
| ابعاد ابزار | اطلاعات قطر برش و ساقه |
| کار کردن | پایه یا تکیهگاه تخته ترجیحی |
| حجم تولید | تعداد پنل در هر دسته یا شیفت |
| بازرسی کیفیت | الزامات FAI و FAT |
| تاسیسات کارخانه | برق، هوا، خنککننده و استخراج |
| الزامات تجاری | مقدار، مقصد تحویل و دامنه پشتیبانی |
درخواست ارزیابی فنی Mini CK-01R
شرکت CHIKIN CNC تجهیزات حفاری، مسیریابی و تولید مرتبط با PCB را تأمین میکند.
Mini CK-01R برای تولیدکنندگان PCB که به دنبال یک پلتفرم جمع و جور و تک اسپیندل برای عملیات ماشینکاری ترکیبی هستند، مناسب است.
قبل از خرید، پیکربندی دقیق ارائه شده، عملکردهای خشاب ابزار، میز کار و میزان حرکت قابل استفاده، روش تشخیص طول ابزار و سازگاری مواد را تأیید کنید.
دستگاه سوراخکاری و فرزکاری PCB مینی CHIKIN CNC را بررسی کنید.
برای بررسی و استعلام قیمت پردازش نمونه Mini CK-01R با CHIKIN CNC تماس بگیرید .
فایلهای سوراخکاری برد مدار چاپی، طرح کلی مسیر، مشخصات مواد و تلرانس مورد نیاز نسبت سوراخ به طرح کلی را برای ارزیابی فنی مفیدتر ارائه دهید.
۱۴. سوالات متداول در مورد ماشینهای سوراخکاری و فرزکاری مینی PCB
۱. ترازبندی مته روی مسیر PCB چیست؟
این رابطه موقعیتی بین سوراخهای سوراخکاری شده و ویژگیهای برد مسیردهی شده است. ترازبندی مناسب به اطمینان از مطابقت بردهای تکمیلشده با نقشههای مکانیکی و تناسب آنها با مجموعههای مورد نظر کمک میکند.
۲. آیا یک دستگاه تک اسپیندل میتواند هم سوراخکاری و هم فرزکاری را انجام دهد؟
بله، زمانی که اسپیندل، ابزار، کنترلر و پیکربندی دستگاه از عملیات مورد نیاز پشتیبانی کنند. Mini CK-01R برای ابزارهای سوراخکاری و فرزکاری سازگار مشخص شده است.
۳. ظرفیت خشاب ابزار Mini CK-01R چقدر است؟
مشخصات ارائه شده MINI CK-01R پنج موقعیت ابزار را فهرست میکند. سایر پیکربندیهای CK-01R ممکن است متفاوت باشند، بنابراین باید نوع دقیق ذکر شده تأیید شود.
۴. Mini CK-01R از چه اسپیندلی استفاده میکند؟
پیکربندی ارائه شده شامل یک اسپیندل ۱.۸ کیلوواتی با سرعت ۶۰۰۰۰ دور در دقیقه و خنکشونده با آب است.
۵. اندازه میز کار چقدر است؟
ابعاد میز منتشر شده ۳۵۰ × ۳۵۰ میلیمتر است. ابعاد واقعی قابل استفاده برای ماشینکاری و فاصله بین فیکسچرها نیاز به تأیید جداگانه دارد.
۶. آیا تشخیص طول ابزار، عمق دقیق فرزکاری را تضمین میکند؟
خیر. این دستگاه از اندازهگیری تنظیمات ابزار پشتیبانی میکند، اما عمق واقعی فرزکاری به مبدا قطعه کار، افست ابزار، فیکسچر، حرکت دستگاه و شرایط پردازش نیز بستگی دارد.
۷. چه اندازههایی از ابزارهای حفاری و فرزکاری پشتیبانی میشوند؟
مشخصات ارائه شده، ابزارهای سوراخکاری از 0.5 تا 6.35 میلیمتر و ابزارهای فرزکاری از 0.8 تا 3.175 میلیمتر را، منوط به سازگاری با نگهدارنده و کاربرد واقعی، فهرست میکند.
۸. آیا میتوان حفاری و مسیردهی را بدون برداشتن تخته انجام داد؟
یک گردش کار مناسب CNC میتواند هر دو عملیات را با استفاده از یک چیدمان قطعه کار کنترلشده انجام دهد. امکانپذیری واقعی به فیکسچر، تغییرات ابزار، برنامه و هندسه ماشینکاری مورد نیاز بستگی دارد.
۹. تولیدکنندگان چگونه باید دقت متهکاری تا مسیر را بررسی کنند؟
موقعیت سوراخهای تکمیلشده را نسبت به طرح کلی برد، شیارها و سایر ویژگیهای مشخصشده با استفاده از دادههای نقشه تأییدشده و تجهیزات بازرسی کالیبرهشده اندازهگیری کنید.
۱۰. خریداران خارجی چگونه میتوانند برای Mini CK-01R درخواست قیمت بدهند؟
جنس برد مدار چاپی، ابعاد برد، فایلهای سوراخکاری، هندسه مسیردهی، الزامات ابزار، تلرانسهای سوراخ تا خطوط خارجی و حجم تولید مورد انتظار را ارائه دهید. درخواست تأیید نوع دقیق دستگاه و پردازش نمونه نماینده را داشته باشید.
نتیجهگیری
تراز دقیق سوراخکاری روی برد مدار چاپی زمانی ضروری است که یک فرآیند تولید به سوراخهای سوراخکاری شده و ویژگیهای برد مسیردهی شده برای حفظ رابطه موقعیتی کنترلشده نیاز داشته باشد.
دستگاه CHIKIN CNC Mini CK-01R یک پیکربندی تک اسپیندل منتشر شده با اسپیندل خنک شونده با آب با سرعت ۶۰۰۰۰ دور در دقیقه، خشاب ابزار پنج موقعیتی، تشخیص طول ابزار و مشخصات موقعیتیابی و تکرارپذیری ±۰.۰۱ میلیمتر ارائه میدهد.
این ویژگیها مبنایی برای ارزیابی یک گردش کار CNC فشرده فراهم میکنند که سوراخکاری و فرزکاری را در یک چیدمان کنترلشده ترکیب میکند.
با این حال، تولید موفق PCB به چیزی بیش از مشخصات دستگاه بستگی دارد.
مبنای قطعه کار، پایداری فیکسچر، وضعیت ابزار، جابجایی ابزار، توالی پردازش و بازرسی قطعه نهایی، همگی بر نتیجه نهایی تأثیر میگذارند.
برای آزمایشگاههای نمونه اولیه PCB و تولیدکنندگان دسته کوچک، ارزشمندترین رویکرد خرید، تأیید دقت واقعی سوراخ تا طرح کلی با استفاده از نمونههای تولیدی نماینده است.
یک بازرسی مستند از اولین محصول و تست پذیرش کارخانه میتواند به تعیین اینکه آیا پیکربندی دستگاه انتخاب شده شرایط تولید مورد نیاز را برآورده میکند یا خیر، کمک کند.
برای ارزیابی فنی و استعلام قیمت Mini CK-01R با CHIKIN CNC تماس بگیرید و نقشههای PCB، الزامات سوراخکاری، الگوهای مسیردهی و اهداف تولید خود را به اشتراک بگذارید.
یک دستگاه CNC که بر اساس گردش کار کامل متهکاری تا مسیر انتخاب شده باشد، میتواند پایه قویتری برای تولید سازگار، تکرارپذیر و اقتصادی PCB در مقیاس کوچک فراهم کند.




