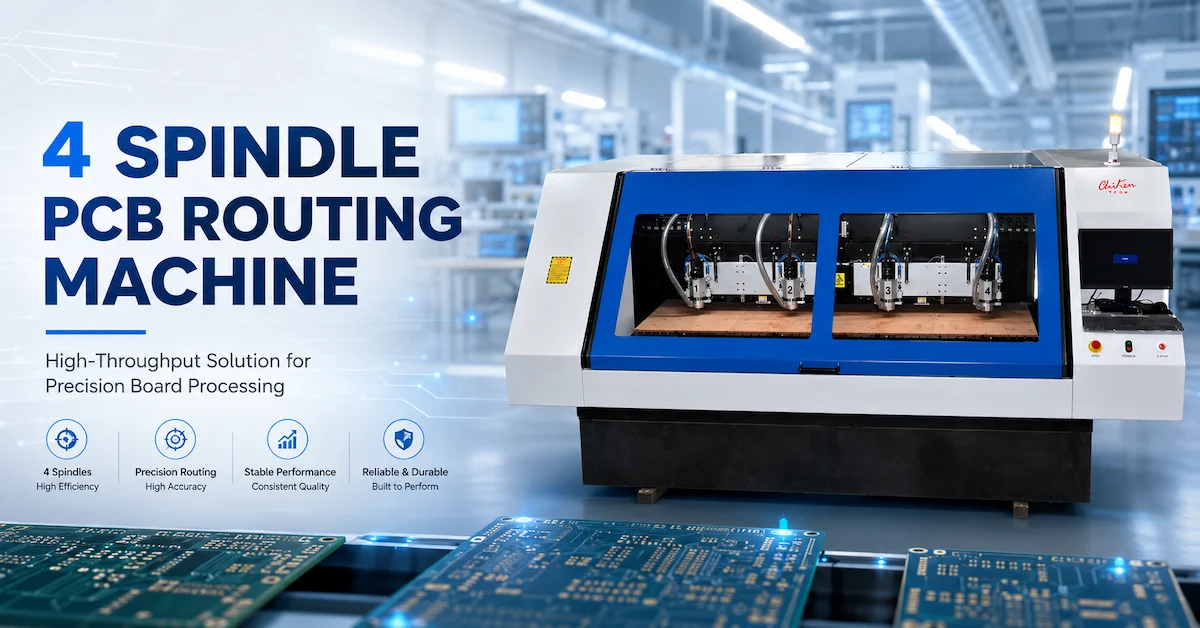
Cuando una fábrica de PCB empieza a comparar las especificaciones de los husillos, la primera pregunta suele ser sencilla: ¿qué husillo tiene las RPM más altas? Es comprensible, pero rara vez lleva a la máquina adecuada. Un husillo no se selecciona de forma aislada. Se elige en función del diámetro de la herramienta, el tipo de material, la dirección de corte, los requisitos del orificio o contorno, el programa de producción y el plan de mantenimiento. Un husillo muy rápido puede ser la elección equivocada para un fresado intensivo. Un husillo de fresado potente puede ser una mala elección para una microbroca que requiere una entrada y salida limpias a alta velocidad.
Este es el significado práctico de la diferencia entre un husillo de taladrado y un husillo de fresado . La diferencia no radica solo en la etiqueta del motor, sino en la forma en que el husillo convierte la energía eléctrica en movimiento de corte. Un husillo de taladrado suele estar optimizado para herramientas rotativas pequeñas, baja carga radial, ciclos de corte cortos y posición de orificio repetible. Un husillo de fresado, en cambio, suele estar optimizado para fresas de extremo, ranuras, contornos de tableros, cargas laterales más pesadas y un contacto más continuo con la pieza de trabajo.
Para los fabricantes de PCB, esta distinción afecta a cinco aspectos fáciles de medir en planta: calidad de la pared del orificio, acabado de los bordes, rotura de herramientas, tiempo de ciclo y coste por panel en buen estado. Esta guía explica las diferencias en términos técnicos sencillos y las convierte en una lista de verificación para la compra. El objetivo no es afirmar que un husillo sea universalmente mejor, sino ayudar al comprador a especificar el husillo que mejor se adapte a su trabajo.

En resumen: la perforación se trata de una entrada axial limpia; el fresado se trata de una carga lateral controlada.
Un husillo de perforación empuja una broca pequeña contra la placa a lo largo del eje Z. La herramienta debe mantenerse recta mientras corta cobre, resina y refuerzo de fibra de vidrio. El proceso se beneficia de alta velocidad, baja excentricidad, control preciso del eje Z, buena evacuación de virutas y un sistema de rodamientos del husillo que pueda soportar arranques y paradas repetidas. Un husillo de fresado acciona una fresa de extremo a través de un contorno, ranura, cavidad o borde. La herramienta está expuesta a fuerzas de corte radiales. El proceso se beneficia de par, rigidez, velocidad estable bajo carga, capacidad de refrigeración y un motor que pueda funcionar durante largos períodos sin deriva térmica.
Existe una superposición. Ambos husillos requieren baja vibración, rodamientos precisos, pinzas fiables, herramientas equilibradas y una estructura que no se mueva al entrar la herramienta en contacto con el material. Una máquina CNC moderna para PCB puede utilizar husillos separados para taladrar y fresar, o bien una biblioteca configurable de husillos y herramientas. La solución adecuada depende de la combinación de agujeros y contornos en la cola de producción.
| Factor de decisión | husillo de perforación de PCB | husillo de fresado de PCB | Por qué es importante |
|---|---|---|---|
| movimiento primario | Inmersión axial y retracción | Acoplamiento continuo en los ejes XY con control de profundidad en el eje Z. | El taladrado somete a la herramienta a tensión a lo largo de su eje; el fresado añade carga lateral. |
| Herramienta típica | Microbroca, a menudo de carburo. | Fresa de carburo, fresa frontal, fresa de ranuras o broca en V | La geometría de la herramienta determina la velocidad y el par necesarios. |
| Velocidad preferida | Muy altas revoluciones por minuto para diámetros pequeños. | RPM bajas o medias con par útil | La velocidad superficial aumenta rápidamente a medida que aumenta el diámetro de la herramienta. |
| demanda de par | Generalmente modesto, pero sensible a la carrera. | Más alto, especialmente en ranuras y pilas gruesas. | El par motor evita la pérdida de velocidad y los daños en los bordes. |
| Patrón de servicio | Muchos ciclos cortos y frecuentes movimientos en Z | Cortes más largos y carga sostenida | La refrigeración y los cojinetes deben adaptarse al perfil térmico. |
| Riesgo típico | Taladro roto, agujero sobredimensionado, mancha, registro deficiente | Vibraciones, rebabas, delaminación, desviación de la herramienta | Los diferentes modos de fallo requieren diferentes controles. |
| Mejor ajuste | Vías pasantes, agujeros pasantes, agujeros de herramientas, pequeñas aberturas | Contornos de tablero, ranuras, bolsillos, despanelado y trabajos de cantos | La operación debe determinar el husillo. |
1. Velocidad: por qué las RPM son útiles, pero nunca suficientes por sí solas.
Las RPM son importantes porque controlan la velocidad de corte en el filo de la herramienta. Para una herramienta giratoria, la velocidad superficial aproximada es:
Velocidad de corte (m/min) = pi x diámetro de la herramienta (mm) x RPM / 1000
A medida que la herramienta se hace más pequeña, el husillo debe girar más rápido para mantener una velocidad de corte adecuada. Por eso, una microbroca para un orificio pequeño en una placa de circuito impreso puede requerir una velocidad de rotación mucho mayor que una fresa de 3 mm. Si la velocidad del husillo es demasiado baja para una broca pequeña, la herramienta puede rozar en lugar de cortar. El calor aumenta, la pared del orificio queda menos limpia y la broca puede romperse antes de alcanzar la profundidad programada.
Por lo tanto, un husillo de perforación suele diseñarse para altas RPM. En la página de su producto CK-04D, CHIKIN enumera cuatro husillos de alta velocidad con cojinetes de aire en el rango de 160 000 a 200 000 RPM, con un rango de herramientas de perforación de 0,15 a 6,35 mm. Esta es una especificación específica del modelo, no una regla universal para todos los husillos de perforación de PCB. Muestra el rango de velocidad utilizado cuando una línea de producción debe procesar muchos orificios pequeños con una desviación controlada.
Un husillo de fresado utiliza un equilibrio de velocidad diferente. La fresa es más grande y el trabajo suele ser un corte lateral en lugar de una simple penetración. Un exceso de RPM puede pulir o quemar la resina, acortar la vida útil de la fresa y dificultar la evacuación de virutas. Más importante aún, las RPM sin par motor no garantizan un corte estable. CHIKIN especifica 60 000 RPM y 1,8 kW por husillo para su máquina de taladrado y fresado CK-04R, con un rango de diámetro de herramienta de fresado de 0,5 a 3,175 mm. Esta combinación es un buen ejemplo de cómo un husillo de fresado puede ser rápido sin perder potencia para trabajos de contorno.
Cuando los compradores buscan opciones de husillos para perforación de PCB , deben solicitar el rango de RPM recomendado para cada diámetro de broca, no solo la velocidad máxima del motor. Al comparar la velocidad de los husillos para fresado de PCB , deben solicitar la velocidad, el avance, la profundidad axial, el acoplamiento radial y la combinación de materiales utilizados para obtener el resultado publicado. Un valor máximo es un punto de partida; lo que se necesita para la producción es un rango de corte validado.
2. Par de torsión: la diferencia que aparece cuando la herramienta encuentra resistencia.
El par motor es la fuerza de giro disponible en el eje del husillo. En términos sencillos, el par motor ayuda a que un motor siga girando cuando la herramienta encuentra resistencia. La potencia y la velocidad están relacionadas por la relación conocida:
La potencia (kW) es proporcional al par (Nm) x RPM.
Esa relación explica por qué dos husillos con potencia similar pueden ofrecer una experiencia de corte muy diferente. Uno puede entregar su potencia a una velocidad muy alta con un par relativamente bajo. El otro puede estar ajustado para mantener un mayor par a la velocidad utilizada en una fresa. Ninguno es automáticamente mejor que el otro. Cada uno se adapta mejor a una operación diferente.
Durante el taladrado, el filo de corte elimina una pequeña área circular mientras la herramienta se mueve principalmente a lo largo del eje Z. La carga radial se limita si la herramienta está afilada, el orificio está programado correctamente y la pila de placas está soportada. La mayor preocupación reside en la excentricidad, el equilibrio de la herramienta, la desviación de la broca y la evacuación de las virutas. Un husillo de taladrado no necesita comportarse como un motor de fresado pesado, pero debe mantener una rotación limpia a muy alta velocidad.
Durante el fresado, la fresa corta lateralmente. El contorno de la placa puede generar un corte continuo y prolongado, y una ranura puede mantener la fresa en contacto con ambos lados. Un sustrato de aluminio deformado o una pila multicapa gruesa pueden aumentar la carga. Si el husillo de la fresadora de PCB no puede mantener la velocidad, pueden producirse vibraciones, bordes ásperos, delaminación o un aumento repentino de la corriente. Un mayor par motor no elimina la necesidad de una buena velocidad de avance y de corte, pero proporciona al proceso un mayor margen de estabilidad.
Los compradores deben solicitar la curva de par o, al menos, la potencia nominal y el rango de velocidad útil. Pregunte si la potencia nominal es continua o máxima. Pregunte qué sucede cuando la herramienta se introduce en una ranura de 1 mm a través de un espesor específico de FR-4. Un husillo con altas RPM nominales pero un rango de par útil estrecho puede no ser adecuado para trabajos de fresado pesados. Por el contrario, un motor grande orientado al par puede aumentar la masa y el costo sin aportar ningún beneficio a una línea de producción que realiza miles de agujeros pequeños.
3. Herramientas: la geometría de la broca y la geometría de la fresadora generan diferentes requisitos para el husillo.
La comparación de husillos se vuelve práctica en lo que respecta a las herramientas. El husillo, la pinza, el portaherramientas, la herramienta, el avance y el material conforman un sistema de corte. Si se modifica un componente, también cambia el rango de operación recomendado.
Herramientas de perforación
Las brocas para PCB suelen ser herramientas de carburo de pequeño diámetro con una geometría de punta diseñada para penetrar el cobre y laminar con precisión. No están diseñadas para soportar la misma carga lateral que una fresadora. La excentricidad, que puede parecer insignificante en una broca grande, puede convertirse en un porcentaje considerable del diámetro de una microbroca. Por ello, un husillo de perforación requiere un cono preciso, una pinza limpia, una medición exacta de la longitud de la herramienta y un eje Z estable.
La vida útil de la broca también se ve afectada por la altura de la pila. A mayor número de capas, mayor cantidad de material a evacuar y mayor calor en la herramienta. La estrategia de perforación intermitente, el pie de presión, el sistema de vacío y la placa de soporte pueden ser tan importantes como el motor del husillo. Un comprador que solo compara las RPM puede pasar por alto las características que realmente protegen la broca.
Herramientas de enrutamiento
Las herramientas de fresado incluyen fresas rectas, fresas de compresión, fresas para ranurar y fresas de extremo pequeño. Su diámetro suele ser mayor que el de una microbroca, y sus filos de corte experimentan fuerzas laterales. La longitud de la herramienta que sobresale debe ser la mínima posible, dentro de los límites del dispositivo de sujeción y el espacio disponible. Una fresa larga y delgada puede deformarse incluso cuando el husillo es rígido.
Para el enrutamiento, la relación entre la carga del chip y la alimentación es importante:
Velocidad de avance = número de ranuras x carga de viruta x RPM
Si la velocidad de avance es demasiado lenta a altas RPM, la herramienta puede rozar y generar calor. Si es demasiado rápida para el diámetro de la herramienta y la construcción de la placa, el corte puede arrancar el cobre o dañar el borde. Por lo tanto, un buen motor de husillo para PCB es solo una parte del resultado del fresado. La máquina necesita la biblioteca de herramientas adecuada, el control de la excentricidad de la pinza, el control de la longitud de la herramienta y la receta de proceso.
Gestión automática de herramientas
El cambio automático de herramientas, la detección de la longitud y el diámetro de la herramienta, y la detección de herramientas rotas pueden ser más valiosos que un pequeño aumento en la velocidad nominal. CHIKIN incluye estas funciones en varias de sus máquinas de taladrado y fresado. Ayudan a reducir los errores de configuración manual y facilitan la gestión de programas mixtos que incluyen brocas de diferentes tamaños, fresas y herramientas de acabado.
Sin embargo, es importante aclarar el término "automático" durante el proceso de compra. Pregunte cuántas posiciones hay disponibles, cómo identifica la máquina una herramienta, si la detección de herramientas rotas es óptica o se basa en la carga, cómo reacciona el sistema ante una alarma y cómo se eliminan las herramientas desgastadas del registro de producción. Estos detalles determinan si la función ahorra tiempo en la producción diaria o si simplemente aparece en un folleto.
4. Ciclo de trabajo: ráfagas cortas de alta velocidad frente a corte sostenido
El grado de funcionamiento es un aspecto de las especificaciones del husillo que a menudo falta en las comparaciones en línea. Dos máquinas pueden considerarse aptas para la producción continua, pero su comportamiento térmico puede ser muy diferente.
El taladrado de placas de circuito impreso suele constar de muchos ciclos cortos: posicionamiento rápido, penetración, retracción, desplazamiento a la siguiente coordenada y repetición. La carga de corte promedio puede ser moderada, pero el husillo experimenta aceleraciones, frenadas y cambios de herramienta repetidos. El sistema de rodamientos debe mantenerse estable a alta velocidad, y el circuito de refrigeración debe disipar el calor incluso cuando la carga de corte varía rápidamente.
El fresado de placas de circuito impreso suele implicar periodos de contacto prolongados. El trazado del contorno de la placa puede durar varios minutos, y una ranura o cavidad puede mantener la herramienta bajo carga constante. El motor, los rodamientos, la pinza, la estructura de la máquina, el dispositivo de sujeción y el sistema de extracción de polvo están sometidos a una carga continua. La dilatación térmica puede alterar la relación entre la herramienta y la placa. Cuanto más largo sea el corte, más importante resulta controlar la temperatura del refrigerante, el flujo de aire del gabinete, la precarga de los rodamientos y la evacuación de las virutas.
Cuando un proveedor indica que un husillo es apto para uso continuo (24/7), pregunte qué significa exactamente. ¿Significa que la máquina puede permanecer encendida? ¿Significa un sistema de turnos con cambios de herramienta y pausas de carga? ¿O se refiere a una prueba de corte continuo verificada con una herramienta, avance, profundidad y material específicos? Una solicitud de cotización responsable debe incluir las condiciones de la prueba y el intervalo de mantenimiento.
5. Refrigeración y rodamientos: los factores silenciosos que influyen en la repetibilidad
Los husillos de perforación de alta velocidad suelen utilizar cojinetes de aire o sistemas de cojinetes de contacto angular de precisión, según el diseño. Los sistemas de cojinetes de aire ofrecen una fricción muy baja y un buen rendimiento a alta velocidad, pero requieren aire limpio, seco y estable, además de la presión correcta. Un problema de contaminación en el suministro de aire puede afectar al husillo. Si la máquina se instala en un entorno húmedo o polvoriento, el sistema de preparación de aire debe incluirse en el plan de compra.
Los husillos de fresado suelen utilizar refrigeración por agua u otro método de gestión térmica, ya que el motor puede estar expuesto a cargas de corte prolongadas. CHIKIN ofrece husillos de 60 000 RPM refrigerados por agua en la página de su producto CK-04R y opciones de husillos refrigerados por agua en la página de su herramienta 1 Drill 1 Route con CCD. La refrigeración por agua no sustituye a un proceso de mecanizado correcto, pero ayuda al motor a mantener una temperatura de funcionamiento estable durante el fresado repetido.
Para ambos tipos, pregunte sobre el medio de refrigeración, el caudal, la capacidad del enfriador, la lógica de alarma, el reemplazo del filtro y el efecto de una falla de refrigeración. Pregunte si el husillo está clasificado para la temperatura ambiente de su planta. La deriva térmica puede manifestarse como cambios en la posición del orificio, el tamaño del contorno o la calidad del borde de la placa antes de que el operador vea una alarma clara.
6. Rigidez y vibración de la máquina: el husillo no puede compensar un bastidor flexible.
Resulta tentador considerar el husillo como la solución de corte completa. En realidad, la estabilidad del husillo depende de la máquina que lo sujeta. Un pórtico flexible, una fijación suelta, una placa de sacrificio irregular o una pinza contaminada pueden anular la ventaja de un motor de alta gama.
Un proceso de perforación es sensible a la alineación axial y a la vibración. Una pequeña oscilación puede agrandar un orificio o dañar la superficie de entrada. Un proceso de fresado es sensible a la rigidez radial. Una pequeña deflexión puede cambiar la dimensión del contorno, crear un borde cónico o desviar la fresa de la trayectoria programada.
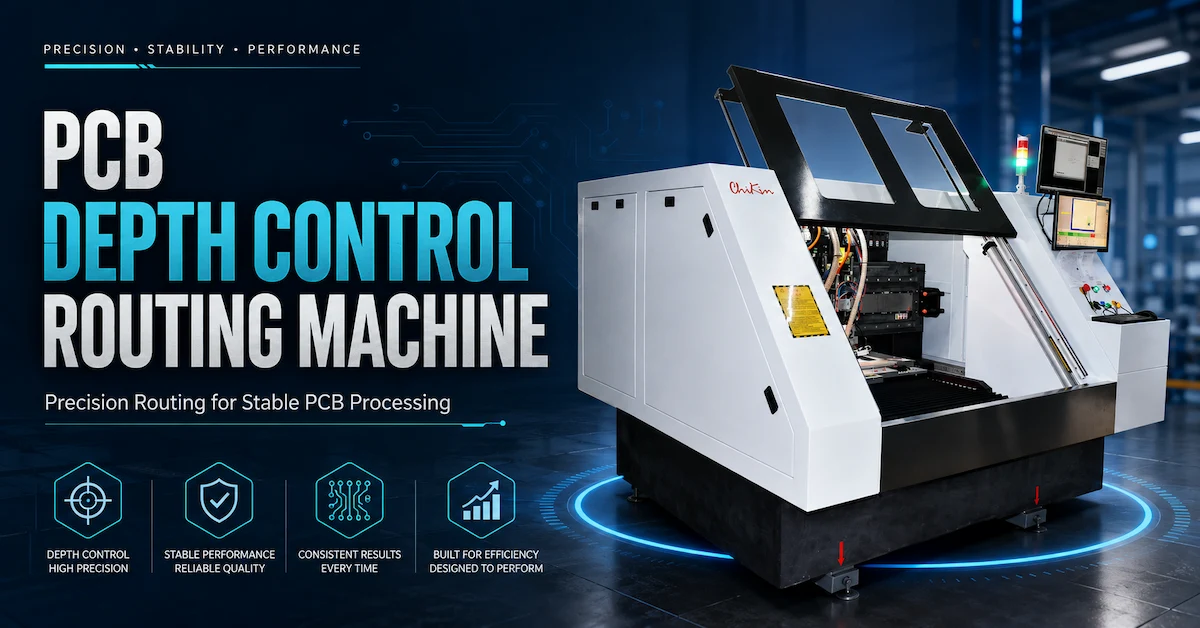
CHIKIN describe bases de granito, guías lineales de alta precisión y husillos de bolas en varias máquinas de PCB. Estas características son útiles porque la masa y la amortiguación ayudan a aislar el corte de las vibraciones estructurales. Sin embargo, deben verificarse mediante una prueba de muestra. La prueba debe medir la posición real del orificio, la dimensión del contorno, el acabado del borde y la repetibilidad en la pila de placas del comprador, en lugar de basarse en una afirmación general sobre el material del marco.
7. ¿Qué husillo se adapta a los materiales comunes de las placas de circuito impreso?
Placas FR-4 y multicapa: Normalmente se utiliza un husillo de perforación de alta velocidad para orificios metalizados y no metalizados, mientras que un husillo de fresado se encarga del contorno, las ranuras y los recortes locales. El refuerzo de fibra de vidrio aumenta el desgaste de la herramienta y puede afectar la calidad de los bordes. Se deben recopilar datos sobre la vida útil de la herramienta en función del número real de capas y el estado del cobre especificados por el cliente.
Placas HDI y de paso fino: Los orificios pequeños y el registro preciso exigen especial atención a la excentricidad del husillo, el control del eje Z, la inspección de la herramienta y la alineación de las marcas de referencia. Un husillo de perforación específico suele ser el punto de partida más lógico. Una máquina híbrida equipada con CCD puede resultar útil cuando la perforación y el fresado deben realizarse en la misma configuración, siempre que se valide el flujo de trabajo de alineación.
Placas rígido-flexibles: La sección flexible requiere un soporte cuidadoso. Los parámetros de perforación y fresado deben tener en cuenta la transición entre las áreas rígidas y flexibles. El diseño de la base de presión, el vacío, el soporte de la fijación y la entrada de la herramienta suelen ser más importantes que una cifra de RPM nominal.
Sustratos de aluminio: El aluminio modifica la carga térmica y de corte. Un husillo de fresado con par y refrigeración controlados puede ser más adecuado para contornos mecánicos. Para perfiles metálicos más grandes o complejos, CHIKIN también ofrece una opción de corte por láser de fibra. Los compradores deben comparar el fresado mecánico y el procesamiento láser en función de la calidad de los bordes, la zona afectada por el calor, el acabado secundario y el coste total, en lugar de basar su elección únicamente en la velocidad nominal.
Paneles de cobre y materiales mixtos: El cobre puede mancharse o generar calor si la herramienta y el avance no coinciden. El recubrimiento correcto de la herramienta, la evacuación de virutas, el soporte y la ventana de corte deben demostrarse en una muestra. Un motor estable a la velocidad elegida es más importante que la velocidad máxima indicada en el catálogo.
8. Una tabla de selección práctica para gerentes de producción
| Su condición de producción | Primera dirección del husillo a evaluar | Preguntas para incluir en la solicitud de cotización |
|---|---|---|
| Muchos agujeros por debajo de 0,5 mm, gran cantidad de paneles. | Husillo de perforación de alta velocidad dedicado | Desviación, rango de RPM por tamaño de broca, calidad del aire, repetibilidad Z, detección de brocas rotas |
| Perforación y contorno de la placa en una sola configuración. | 1 ejercicio, 1 ruta híbrida con CCD | Método fiducial, tiempo de cambio, rango de herramientas, resultado de alineación, par de enrutamiento |
| Contornos largos, ranuras o despanelado | Husillo de fresado con par estable | Potencia continua, curva de par, refrigeración, calidad de los bordes, extracción de polvo |
| Mezcla de alta calidad, volumen bajo a medio | Plataforma híbrida flexible o de dos husillos | Revista de herramientas, gestión de recetas, tiempo de preparación, formación del operador |
| Paneles idénticos de gran volumen | Línea de perforación o fresado multihusillo | Procesamiento en paralelo, equilibrio de carga, intervalos de mantenimiento, plan de husillos de repuesto |
| Sustrato de aluminio o cobre | Comparación entre enrutamiento de alto par y láser | Control de calor, rebabas, zona afectada por el calor (ZAC), gas auxiliar, acabado secundario y aceptación de muestras. |
9. Por qué una máquina perforadora y fresadora de dos husillos puede ser una buena solución intermedia.
Una fábrica no siempre tiene que elegir entre un husillo de uso general y dos máquinas completamente independientes. Una plataforma de dos husillos puede asignar el taladrado a un cabezal de alta velocidad y el fresado a un cabezal con mayor par motor. Esta configuración evita los cambios repetidos de herramientas y puede reducir la cantidad de veces que se suelta un panel.
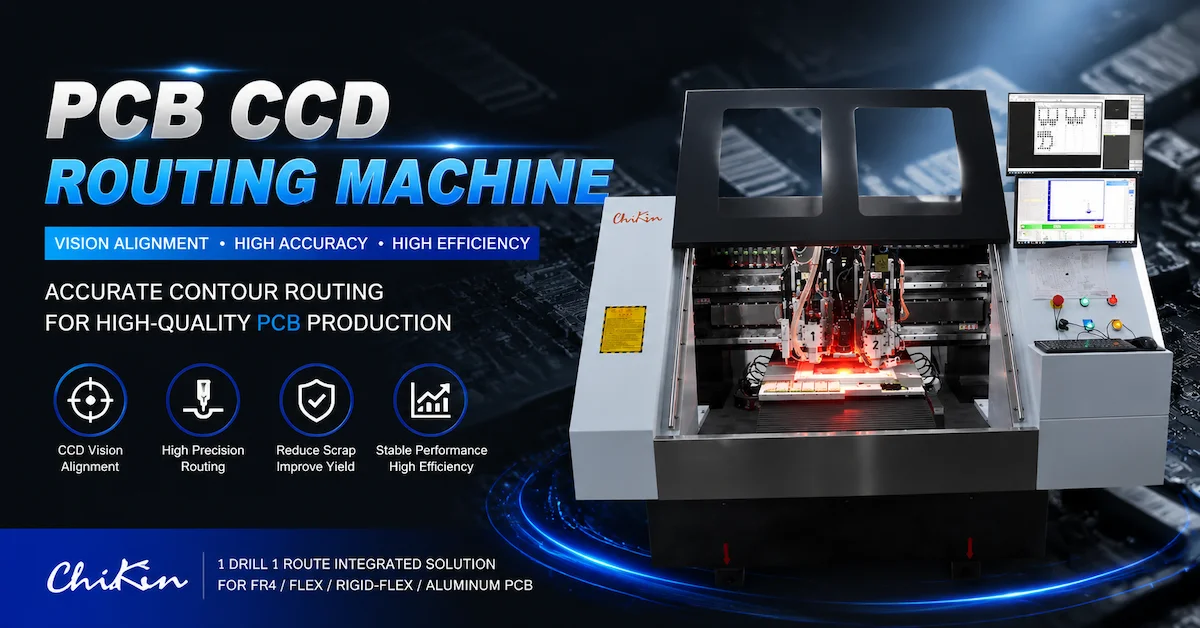
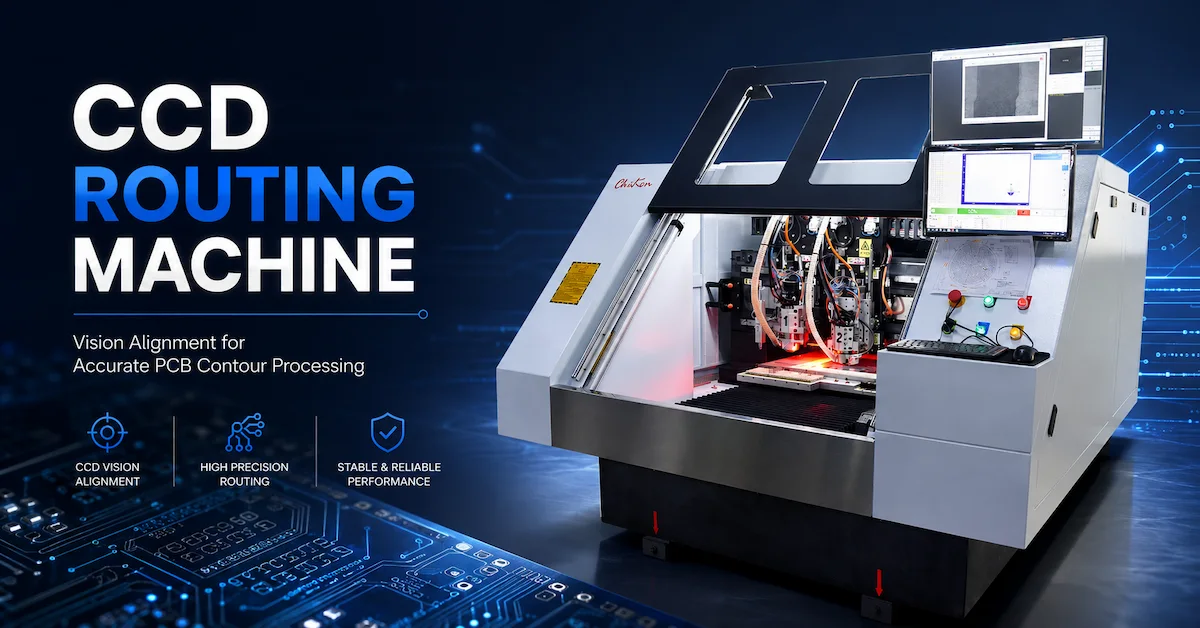
CHIKIN describe su máquina 1 Drill 1 Route con CCD como una solución híbrida con un husillo dedicado para taladrar, un husillo dedicado para fresar, cambio automático de herramientas, detección de longitud y diámetro de herramientas, detección de herramientas rotas y reconocimiento de marcas fiduciales en tiempo real. La página indica un rango típico de diámetro de taladrado de 0,15 a 6,35 mm y un rango de fresado de 0,5 a 3,175 mm. También afirma que la plataforma está diseñada para trabajos de NPI a volumen medio en placas multicapa, rígido-flexibles, de aluminio y HDI. Estas son afirmaciones de la página del producto que deben verificarse con la muestra del comprador.
La desventaja es que una máquina híbrida podría no igualar el rendimiento absoluto de una línea de perforación dedicada de cuatro husillos para programas de perforación de gran tamaño. Además, podría requerir un dispositivo de sujeción cuidadosamente diseñado, ya que ambas operaciones comparten el mismo espacio de trabajo. La pregunta clave es si la reducción en el tiempo de manipulación y preparación compensa con creces la capacidad máxima de perforación de una línea dedicada.
10. Cómo comparar presupuestos sin dejarse engañar por el RPM
Cuando tres proveedores ofrezcan diferentes paquetes de husillos, incluya todas las ofertas en la misma hoja comparativa. Comience por el proceso, no por el motor. Anote el material del tablero, el grosor, la altura de apilamiento, el orificio más pequeño, el tamaño máximo de la fresadora, la longitud del contorno, el número de paneles por hora y la calidad de borde requerida. Luego, solicite a cada proveedor que presente una cotización para una prueba con los mismos datos.
- Verifique el rango de velocidad utilizable. Registre el rango de velocidad para los diámetros de herramienta que realmente utiliza. Un valor máximo de RPM sin un rango de operación recomendado es incompleto.
- Compruebe la potencia y el par a velocidad de funcionamiento. Pregunte si la potencia nominal es continua, máxima o limitada por el inversor. El rendimiento de la transmisión debe evaluarse bajo carga.
- Verifique la excentricidad en la pinza de sujeción. Pregunte cómo se mide, a qué distancia del cono y con qué herramienta o calibre.
- Verifique la refrigeración y los servicios públicos. Incluya en el costo total el enfriador, el secador de aire, los filtros, la extracción, la carga eléctrica y los sistemas de seguridad de alarma.
- Verifique la compatibilidad de las herramientas. Confirme la compatibilidad de las pinzas de sujeción, las longitudes de las herramientas, las posiciones del cargador, las recomendaciones del proveedor y la disponibilidad local.
- Verifique el servicio y las condiciones de mantenimiento. Solicite información sobre los intervalos de mantenimiento, el procedimiento de reemplazo de rodamientos, el plazo de entrega de repuestos para husillos y el soporte de diagnóstico remoto.
- Verifique la prueba de aceptación. Defina la posición del orificio, el tamaño del orificio, la tolerancia del contorno, el acabado del borde, el tiempo de ciclo y la repetibilidad antes de que se libere el pedido.
Este proceso también evita un error común: elegir un husillo porque parece rápido sobre el papel, para luego descubrir que la máquina necesita una velocidad menor, un accesorio especial o un avance más lento para obtener un acabado aceptable. La mejor cotización es la que explica cómo el husillo permitirá fabricar paneles de buena calidad al precio requerido.
11. Diferencias de mantenimiento que afectan al tiempo de actividad
El mantenimiento del husillo de perforación comienza con la limpieza. Las pinzas, los conos, los portabrocas, los pies de presión y la superficie de trabajo deben mantenerse libres de polvo y virutas de resina. Una pequeña partícula entre la herramienta y el cono puede provocar excentricidad. Los sistemas de cojinetes de aire requieren aire limpio y seco. La máquina debe registrar las horas de funcionamiento del husillo y los cambios de herramienta para poder investigar cualquier problema con los cojinetes o el portaherramientas antes de que afecte a la calidad del producto.
El mantenimiento del husillo de fresado aumenta la carga de virutas y el mecanizado continuo. La extracción debe evitar que las virutas se acumulen alrededor de la pinza y los conductos de refrigeración. El operario debe estar atento a cualquier cambio en la corriente del husillo, el ruido, el acabado de los bordes o las vibraciones. Una fresa que técnicamente aún gira puede estar ya lo suficientemente desafilada como para dañar el cobre o delaminar la placa.
Para ambos husillos, el mantenimiento preventivo debe incluir la inspección de la pinza, la limpieza del portaherramientas, la revisión del sistema de refrigeración, la inspección de cables y mangueras, la lubricación del eje, la calibración y la comprobación de repetibilidad. El intervalo exacto depende de la máquina y las condiciones de producción. Solicite al proveedor un programa de mantenimiento que especifique los consumibles y las habilidades necesarias para llevarlo a cabo.
12. Lista de verificación de la solicitud de cotización del comprador
Antes de solicitar un presupuesto, prepare la siguiente información. Un proveedor podrá ofrecerle una mejor recomendación si el proceso se describe con precisión.
- Material de la placa: FR-4, HDI, rígido-flexible, aluminio, cobre, FPC o una combinación de ambos.
- Dimensiones de las tablas y paneles, rango de espesor, altura de apilamiento y deformación máxima.
- Agujero mínimo y máximo, cantidad de agujeros, estado de chapado o no chapado y puntos de registro críticos.
- Longitud del contorno, ancho de la ranura, profundidad del bolsillo, radio de la esquina y acabado de borde requerido.
- Número objetivo de paneles por hora, patrón de turnos, frecuencia de cambio de turno y crecimiento previsto de la producción.
- Diámetros de las herramientas, número de ranuras, longitud de la herramienta, proveedores preferidos y coste aceptable de la herramienta.
- Se requiere alineación de CCD o marcadores fiduciales, procesamiento por el reverso, paneles multi-up y formato de la luminaria.
- Potencia eléctrica disponible, calidad del aire comprimido, agua de refrigeración o enfriadora, extracción, superficie útil y conexión a la red.
- Archivos de software: Gerber, Excellon, ODB++, CAD o el formato utilizado por la línea existente.
- Criterios de aceptación en cuanto a precisión, calidad de los bordes, tiempo de ciclo, ruido, polvo, capacitación, garantía y repuestos.
Siempre que sea posible, envíe una placa representativa en lugar de un panel de demostración perfecto. El husillo adecuado es el que se encarga de la parte difícil del trabajo: el pequeño orificio que rompe las brocas, el contorno largo que calienta el motor, el borde de aluminio que deja rebabas o la sección flexible que se mueve bajo presión.
Conclusión: elige el comportamiento de recorte, no el RPM del titular.
La diferencia entre un husillo de perforación y un husillo de fresado radica en su comportamiento de corte. La perforación requiere alta velocidad de rotación, mínima excentricidad, control axial preciso, aire o refrigeración limpios y monitorización fiable de la herramienta. El fresado requiere par estable, rigidez estructural, control térmico, carga de viruta correcta y un portaherramientas resistente a fuerzas laterales. Ambos procesos exigen una máquina rígida, un dispositivo de sujeción limpio, un catálogo de herramientas con medidas precisas y una prueba de aceptación en placas reales.
Si su fábrica produce principalmente microagujeros, comience con un husillo de perforación de PCB de alta velocidad dedicado. Si produce contornos largos, ranuras o cortes de separación de paneles, comience con un husillo de fresado de PCB orientado al par. Si el mismo panel requiere ambas operaciones y los cambios son costosos, evalúe una plataforma de perforación y fresado de dos husillos con alineación CCD. Para líneas de alto volumen, compare el costo de varios husillos con el equilibrio entre carga, inspección, mantenimiento y capacidad de procesamiento posterior.
CHIKIN CNC ofrece soluciones de perforación, fresado, CCD híbrido, AOI, láser y corte en V para la producción de PCB. Utilice las páginas de productos como punto de partida y, a continuación, confirme el husillo, el rango de herramientas, el rango de velocidad, la refrigeración, el ciclo de trabajo y los criterios de aceptación exactos mediante una revisión del procesamiento de muestras.
Solicite una revisión de selección de husillos para PCB.
Preguntas frecuentes
¿Un husillo con mayor velocidad de rotación siempre es mejor para la perforación de placas de circuito impreso?
No. Si bien una mayor velocidad de rotación (RPM) puede ser útil para brocas pequeñas, la velocidad correcta depende del diámetro de la broca, el material, el avance, la altura de la pila de material, la excentricidad y la evacuación de virutas. Un rango de velocidad validado es más útil que un valor máximo de RPM.
¿Puede un solo husillo realizar tanto el taladrado como el fresado?
Es posible, pero conviene poner a prueba la solución de compromiso. Un cabezal de perforación y un cabezal de fresado específicos pueden reducir los cambios de herramienta y preservar el margen de tiempo del proceso cuando ambas operaciones son frecuentes.
¿Qué preguntas debo hacer sobre un motor de husillo para PCB?
Solicite información sobre potencia continua, par o curva de par, rango de velocidad útil, medición de excentricidad, refrigeración, tipo de rodamiento, sistema de pinza, método de cambio de herramienta, prueba de ciclo de trabajo, intervalo de servicio y plazo de entrega de piezas de repuesto.
¿Por qué el husillo de una fresadora puede producir un borde rugoso en una placa de circuito impreso incluso a altas revoluciones por minuto?
Los bordes ásperos pueden deberse a un par de apriete insuficiente, una carga de viruta incorrecta, la deflexión de la herramienta, fresas desgastadas, una sujeción deficiente, vibraciones o una extracción inadecuada. Las RPM por sí solas no pueden corregir estas condiciones.
Envíe los detalles de la placa para obtener un presupuesto personalizado.