SMT-Fräsmaschine für das Leiterplattenschneiden: Ein praktischer Einkaufsratgeber für die automatisierte Leiterplattentrennung
Eine SMT-Fräsmaschine wird häufig für ein ganz bestimmtes Produktionsproblem angeschafft: das gleichmäßigere Trennen von Leiterplattenpanels mit weniger manuellem Aufwand und besserer Kontrolle des Fräswegs. In vielen Elektronikfabriken ist das Trennen der Panels nicht nur ein abschließender Arbeitsschritt. Es kann die Qualität der Leiterplattenkanten, die Bauteilspannung, die Sicherheit der Bediener, die nachfolgende Qualitätskontrolle und die Zuverlässigkeit des Endprodukts beeinflussen. Bei steigendem Panelvolumen oder komplexeren Leiterplattendesigns können manuelles Trennen, einfaches V-förmiges Trennen oder ungleichmäßiges Routing zu versteckten Kostenfaktoren werden.
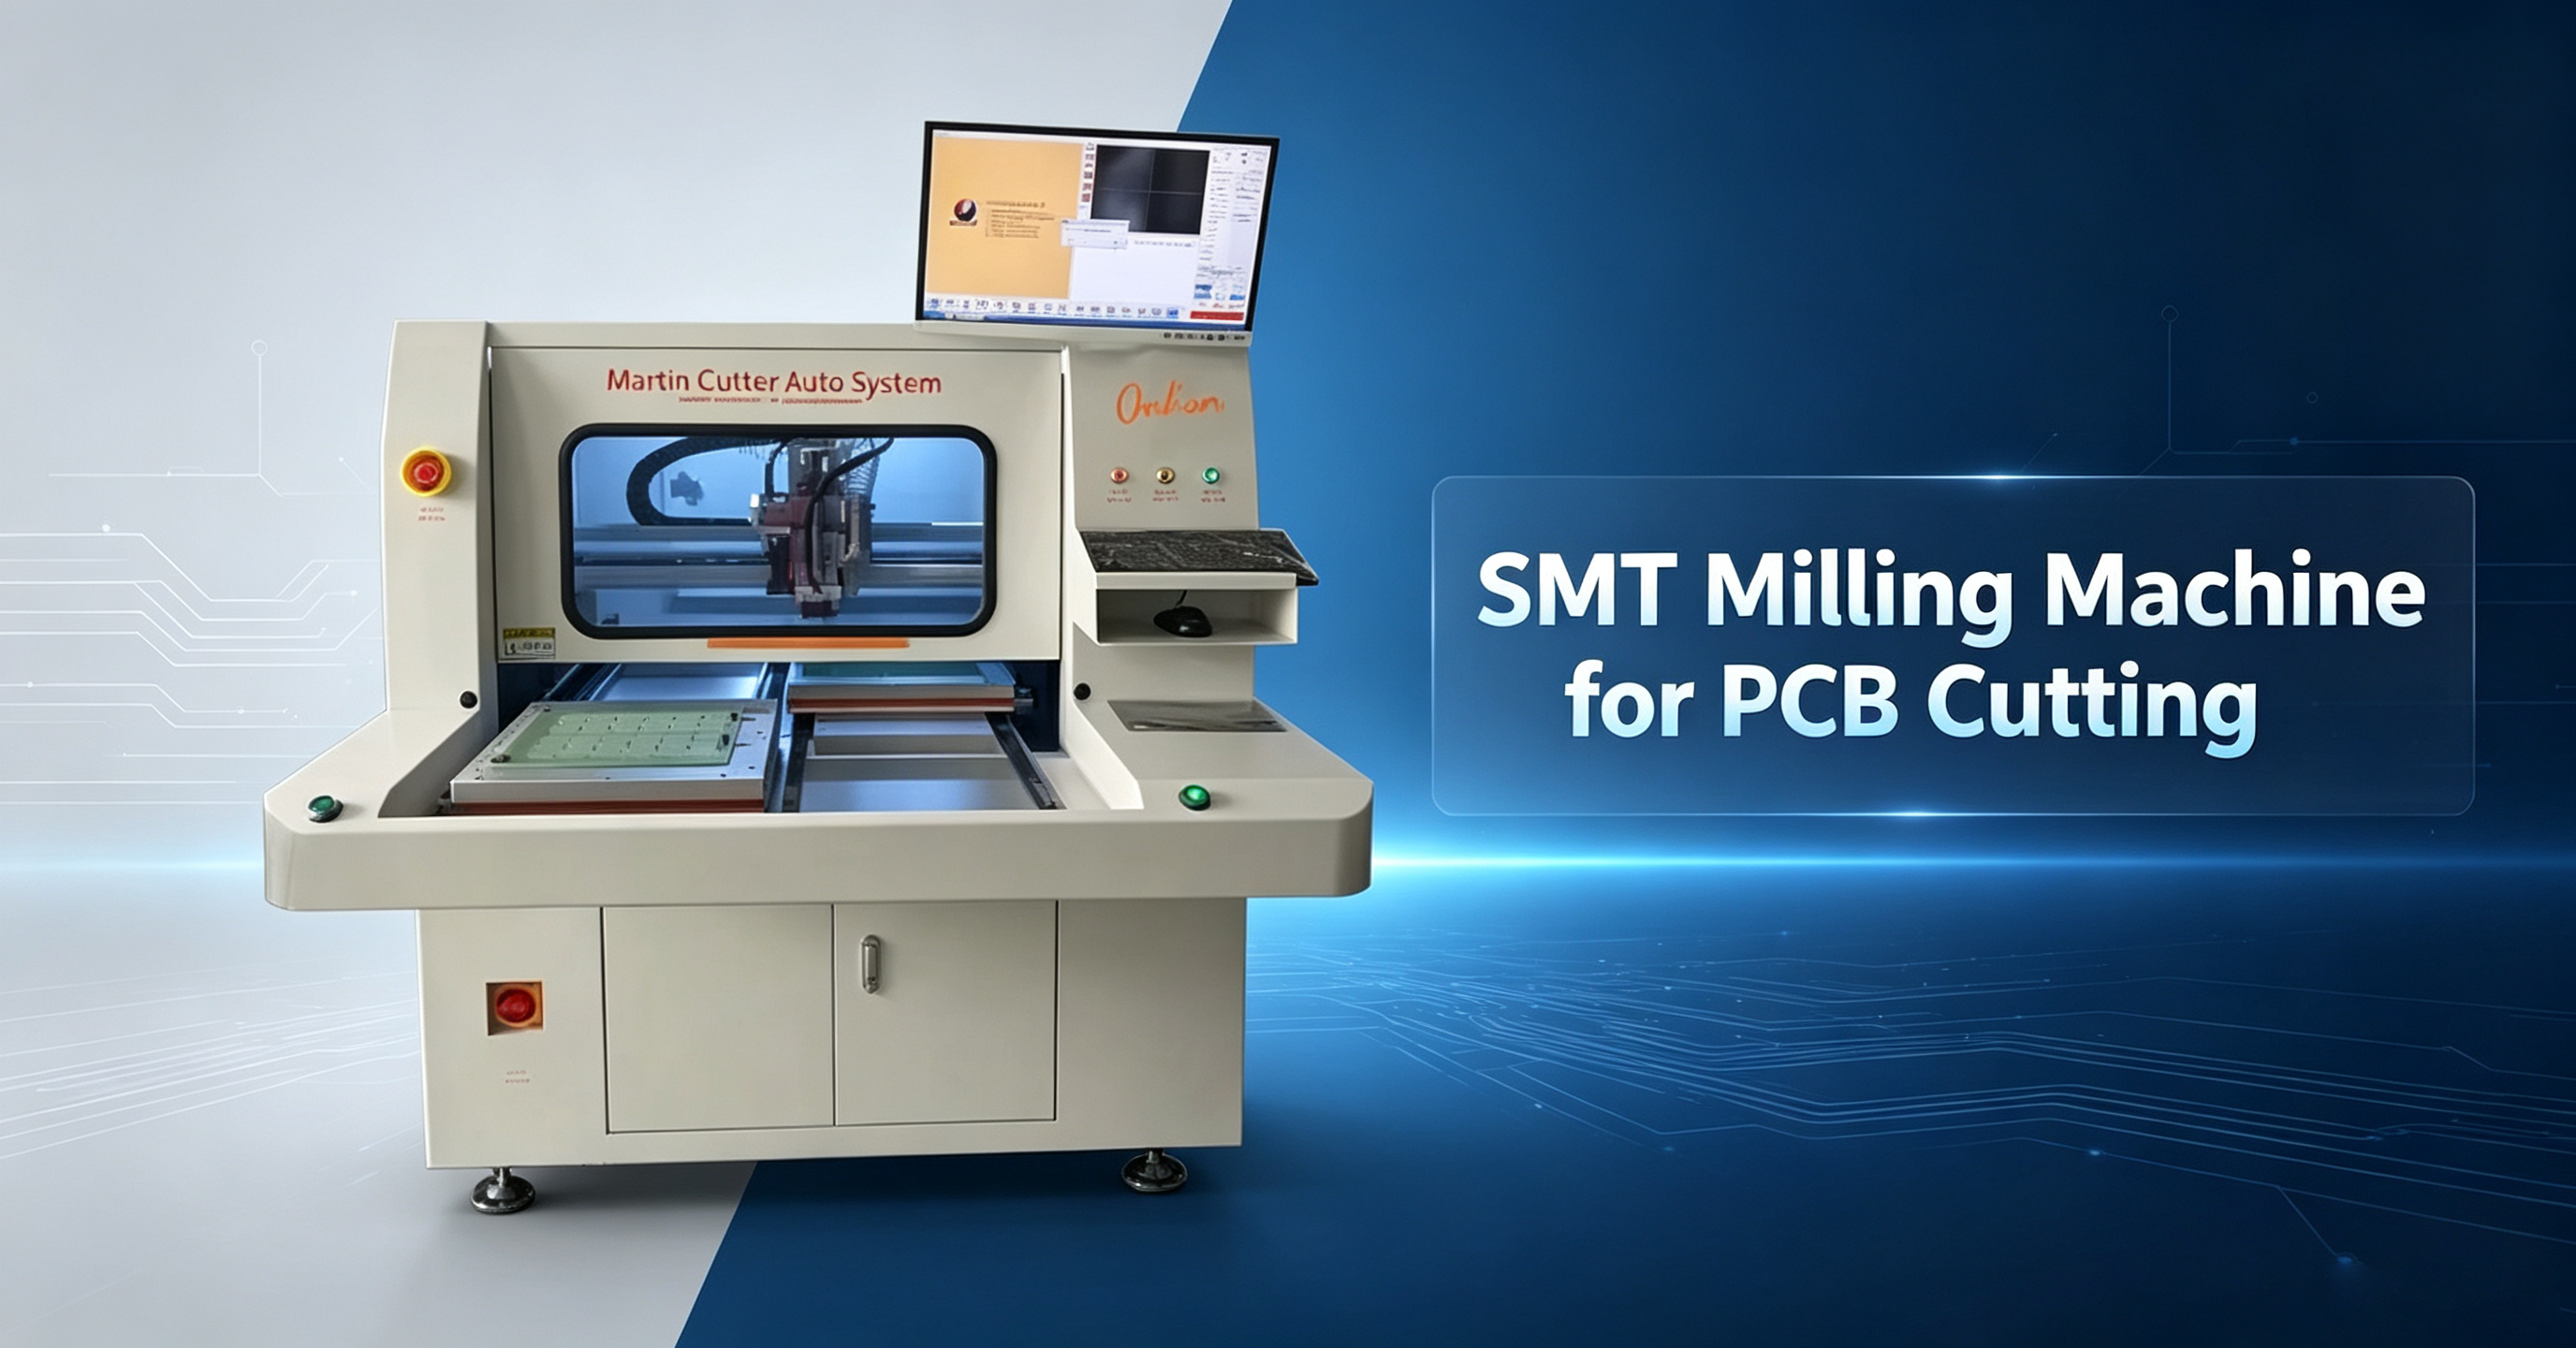
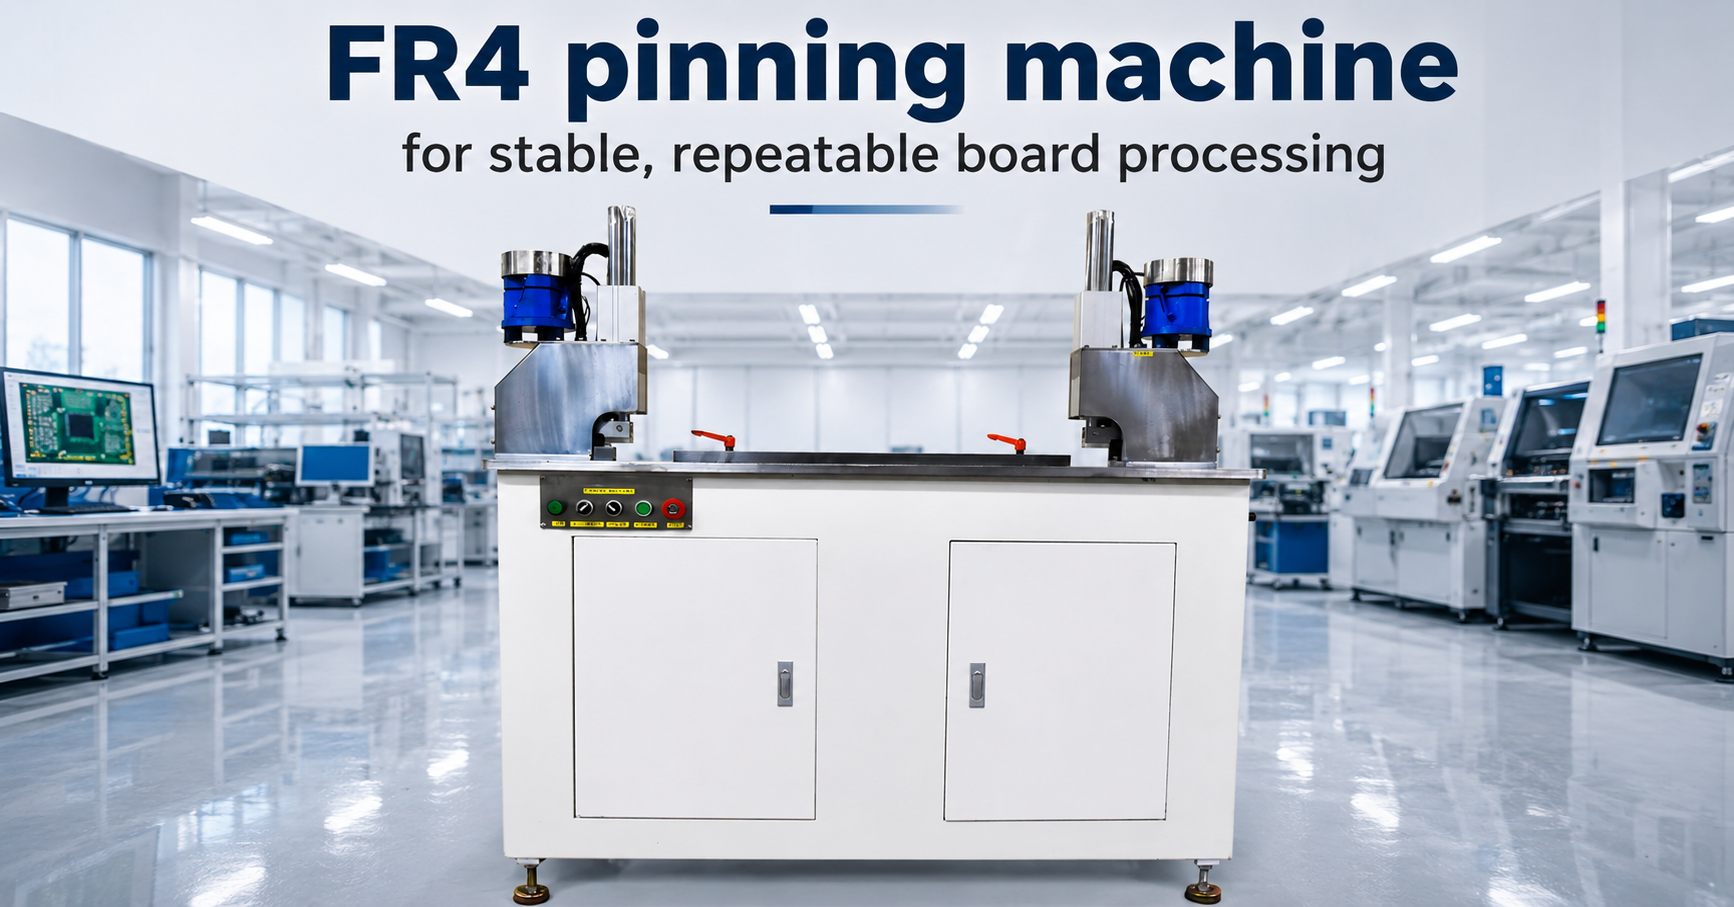
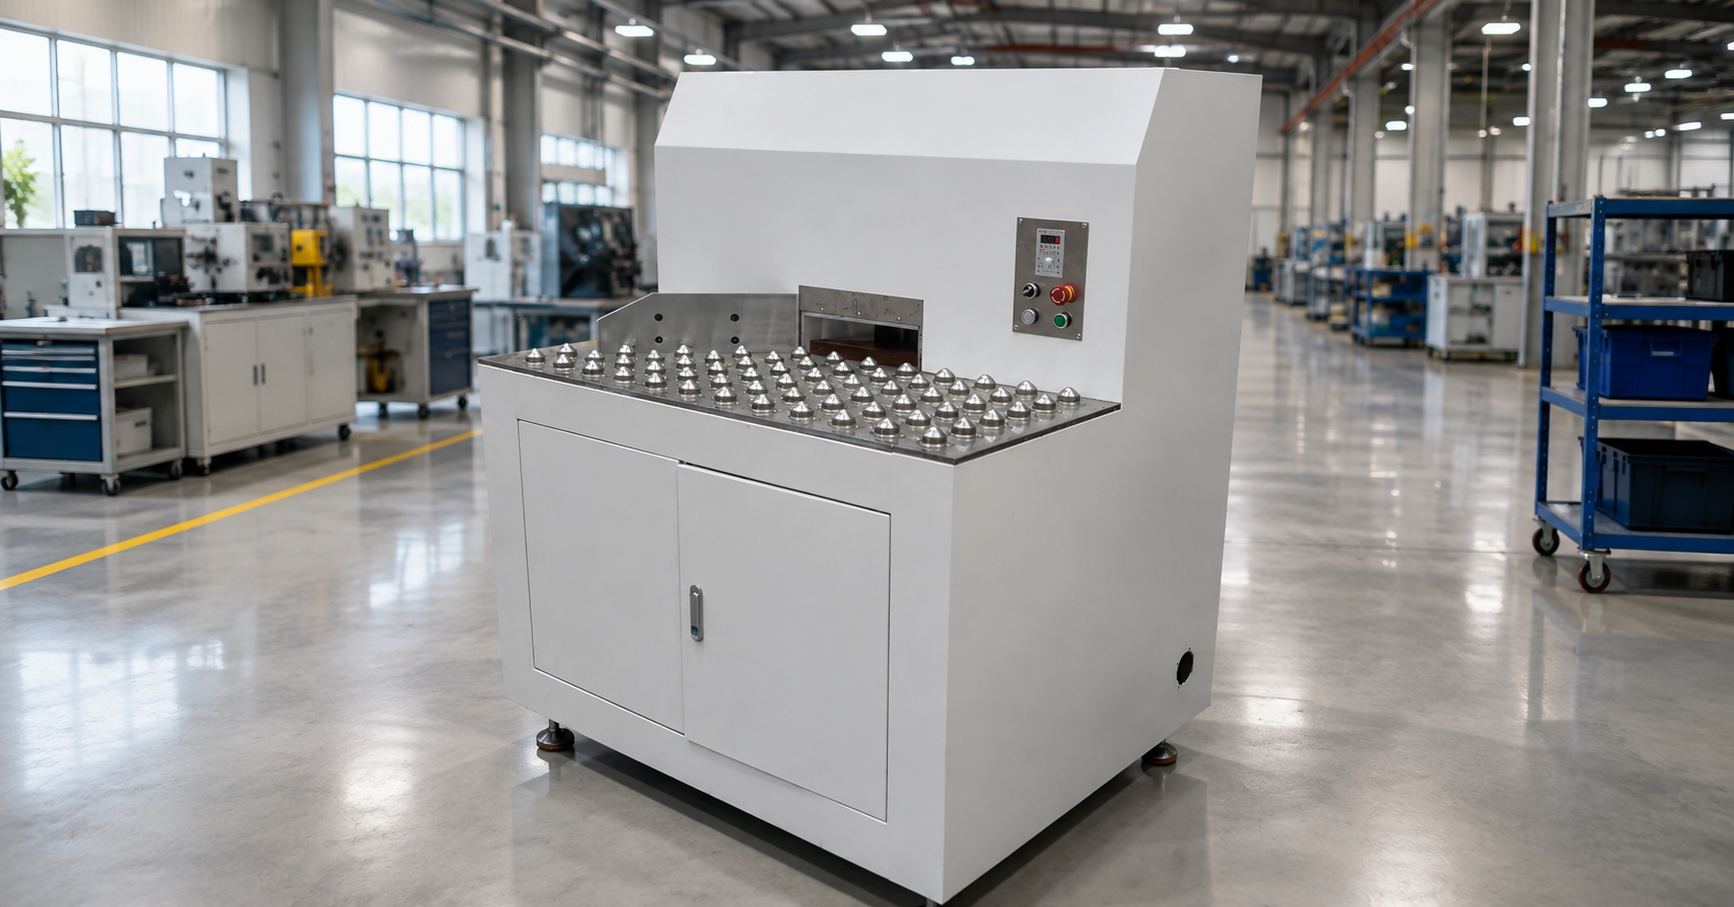
Die Produktseite von Chikin CNC präsentiert die Maschine als SMT-Fräsmaschine für kontrolliertes Leiterplattenschneiden mit geschlossenem Arbeitsbereich, monitorbasierter Bedienung, Not-Aus-Funktion und flacher Spannvorrichtung. Das Spezifikationsbild identifiziert das Modell als CK-MCAS und listet wichtige Daten wie Spindeldrehzahl (8000–10000 U/min), Stiftpositionierung, Schienen- und Kugelgewindetriebkomponenten aus Taiwan, DELTA-Servosystem, PIC-Bewegungssteuerung, einstellbare Schnittgeschwindigkeit (1–35 m/min) und eine maximale Bearbeitungsgröße von 1250 mm × 630 mm × 3,2 mm auf.
Dieser Artikel erläutert die Bedeutung dieser Spezifikationen für ein Beschaffungsteam, die Integration eines automatischen Leiterplattenschneiders in eine SMT-Fertigungsumgebung und worauf Käufer vor der Bestellung achten sollten. Ziel ist es nicht, die Leistungsfähigkeit der Maschine zu übertreiben, sondern Produktionsingenieuren, Einkaufsleitern und Fabrikbesitzern zu helfen, die richtigen Fragen vor der Auswahl einer Leiterplattenschneidemaschine zu stellen.
Warum das Zuschneiden von Leiterplatten zu einem Produktionsproblem wird
Das Trennen von Leiterplatten sieht aus der Ferne einfach aus: Eine fertige Leiterplatte wird in einzelne Platinen zerlegt. In der Praxis ist der Prozess jedoch heikel. Eine Platine kann Bauteile nahe am Rand, schmale Sollbruchstellen, dichte Kupferflächen, ungewöhnliche Formen, dünne Materialien oder empfindliche Lötstellen aufweisen. Wird beim Trennen zu viel mechanische Spannung erzeugt, können Risse, Kantengrate, Lötstellenermüdung, Bauteilverkippung oder optische Mängel entstehen.
Die manuelle Trennung kann bei Prototypen in geringen Stückzahlen akzeptabel sein, hängt aber stark vom Bediener ab. Ein Mitarbeiter führt die Bewegung gleichmäßig aus, während ein anderer das Panel zu stark biegt. Selbst wenn Fehler nicht sofort sichtbar sind, kann die entstehende Spannung das Vertrauen in den Montageprozess beeinträchtigen. In der Serienfertigung ist diese Abweichung schwer zu beherrschen.
Eine gesteuerte SMT-Fräsmaschine geht das Problem anders an. Anstatt auf Biegen oder manuelle Kraft zu setzen, nutzt sie einen definierten Schnittpfad und eine kontrollierte Bewegung. Die Leiterplatte wird auf einem Spanntisch positioniert, das Werkzeug folgt dem programmierten Pfad, und die Maschine wiederholt den Prozesszyklus wiederholt. Für Käufer ist nicht nur die Frage entscheidend, ob die Maschine Leiterplattenmaterial schneiden kann. Die wichtigere Frage ist, ob sie die spezifischen Anforderungen des Käufers hinsichtlich Panelformat, Dicke, Stegbreite, Werkzeugbohrungen und Kantenqualität erfüllen kann.
Funktionsweise einer SMT-Fräsmaschine beim Leiterplattenschneiden
Die Produktseite beschreibt den Maschinenaufbau mit geschlossenem Gehäuse, Monitor, Bedienelementen und internem Schneidbereich. Die Spezifikationstabelle gibt eine Spindeldrehzahl von 8000–10000 U/min an, was auf ein Rotationsschneidverfahren und nicht auf ein rein statisches Sägeblattschneidverfahren hindeutet. Die Maschine verwendet eine Stiftpositionierung, d. h. die Leiterplatte wird üblicherweise mithilfe von Referenz- oder Werkzeugbohrungen in der Vorrichtung positioniert. Dies ist wichtig, da die wiederholgenaue Positionierung einer der Hauptunterschiede zwischen kontrolliertem und manuellem Depaneling ist.
Die CK-MCAS-Spezifikation listet einen oberen und einen unteren Fräser auf. Käufer sollten sich in der Praxis erkundigen, wie die oberen und unteren Werkzeuge mit der Leiterplatte interagieren, welche Fräsergeometrie empfohlen wird und wie der Werkzeugverschleiß überwacht wird. Die Tabelle gibt außerdem eine minimale Restdicke von 0,1 mm, eine minimale Bearbeitungsgröße von 105 mm × 105 mm × 0,4 mm und eine maximale Bearbeitungsgröße von 1250 mm × 630 mm × 3,2 mm an. Diese Werte sind wichtig, da die Leiterplattendicke und die Panelgröße darüber entscheiden, ob das System für das aktuelle Projekt und zukünftige Produktfamilien geeignet ist.
Die Bewegungsplattform ist ebenfalls entscheidend für die Leistung. Die aufgeführten X-, Y- und Z-Achsen-Schienen stammen aus Taiwan, ebenso wie die Kugelgewindetriebe. Die Eilganggeschwindigkeit in X/Y beträgt 0–40 m/min, die in Z 25 m/min. Dies sind Bewegungsspezifikationen und keine direkten Garantien für den Durchsatz. Die tatsächliche Zykluszeit hängt von Schnittlänge, Material, Vorrichtungsbelastung, Werkzeugdurchmesser, Beschleunigung, Arbeitsablauf des Bedieners und den Prüfschritten ab.
Wichtigste Spezifikationen, die Käufer prüfen sollten
| Artikel | CK-MCAS-Spezifikation | Warum das für Käufer wichtig ist |
|---|---|---|
| Schneidanordnung | Ober- und Unterfräser | Hilft Käufern, die Schneidmechanik und die Werkzeugeinrichtung zu verstehen. |
| Positionierungsmodus | Pin-Modus | Unterstützt die wiederholbare Positionierung von Paneelen, wenn Werkzeugbohrungen vorhanden sind |
| Spindeldrehzahl | 8000-10000 U/min | Relevant für Schnittqualität, Vorschubgeschwindigkeit und Werkzeug-/Materialanpassung |
| Schneidekühlung | Wasserkühlung | Hilft bei der Wärmeregulierung während des Schneidprozesses und unterstützt die Prozessstabilität. |
| X/Y/Z-Achsenschiene | Taiwan | Kennzeichnet die Kategorie der Bewegungshardware; hilfreich für Wartungsdiskussionen. |
| Kugelgewindetrieb für die X/Y/Z-Achse | Taiwan | Beeinflusst Positionierung, Bewegungsstabilität und Serviceplanung |
| X/Y-Eilgeschwindigkeit | 0-40 m/min | Nützlich zur Abschätzung von nicht-schneidenden Bewegungen und des Zykluspotenzials |
| Z-Eilgeschwindigkeit | 25 m/min | Wichtig für die vertikale Anflug- und Rückzugsbewegung |
| Fortschrittsanzeige für die Verarbeitung | ±0,05 mm | Käufer sollten prüfen, ob sich dies auf Genauigkeit, Wiederholbarkeit oder Anzeige bezieht. |
| Maschinenmaterial | Granit | Kann die Vibrationsfestigkeit und Dimensionsstabilität unterstützen. |
| Servosystem | DELTA | Bekannte industrielle Steuerungskomponente, nützlich für die Ersatzteilplanung |
| NC-System | PIC-Bewegungssteuerung | Käufer sollten den Software-Workflow und die Dateikompatibilität überprüfen. |
| Bedienschnittstelle | Chinesisch / Englisch | Wichtig für die internationale Bedienerschulung |
| Luftzylinder | SMC | Marke für pneumatische Komponenten, relevant für Zuverlässigkeit und Beschaffung |
| Magnetventil | SMC | Hilft Wartungsteams bei der Identifizierung von Ersatzkanälen |
| Maximale Bearbeitungsgröße | 1250 x 630 x 3,2 mm | Definiert den oberen Bereich der kompatiblen Paneelabmessungen |
| Mindestbearbeitungsgröße | 105 x 105 x 0,4 mm | Definiert den unteren Bereich kompatibler Werkstücke |
| Mindestrestdicke | 0,1 mm | Wichtig für die Schnittstrategie mit Tab-, Web- und Teiltiefenschnitt. |
| Mindestabstand jedes Schnitts | 15 mm | Beeinträchtigt die Realisierbarkeit von Layouts mit hoher Paneeldichte |
| Schnittgeschwindigkeit | 1-35 m/min, einstellbar | Unterstützt die Feinabstimmung von Material, Dicke und Kantenqualität |
| Mindestabstand zum Loch des Stifts | 6 mm | Relevant für die Werkzeugbohrungs- und Routenpfadanordnung |
| Luftdruck | 0,5 MPa | Muss mit der werkseitigen Druckluftversorgung übereinstimmen |
| 强度 | 5 kW | Erforderlich für die Elektroplanung |
| Stromversorgung | Wechselstrom 220 V | Muss den örtlichen Spannungs- und Elektronormen entsprechen. |
| Maschinendimension | L2070 x B2020 x H1600 mm | Nützlich für die Grundrissgestaltung und Installationsplanung |
| Nettogewicht | 3400 kg | Wichtig für das Be- und Entladen sowie das Anbringen von Hebezeugen auf dem Boden |
| Werkzeugspezifikationen | 120 x 25,4 x 2,0 x 20T, 30T | Käufer sollten sich über Schneidwerkzeugtyp, Lebensdauer und Ersatzkosten informieren. |
SMT-Fräsmaschine vs. manuelle Leiterplattentrennung
Die manuelle Trennung hat einen Vorteil: geringe Anfangsinvestitionen. Für Prototypen oder Kleinserien kann sie ausreichend sein. Die Kosten der manuellen Trennung beschränken sich jedoch selten nur auf den Arbeitsaufwand. Sie umfassen auch uneinheitliche Kantenqualität, Ermüdung des Bedienpersonals, geringere Wiederholgenauigkeit, mögliches Verbiegen der Leiterplatten und eine schlechtere Rückverfolgbarkeit des Prozesses.
Eine SMT-Fräsmaschine eignet sich besonders dann, wenn dieselbe Leiterplatte wiederholt getrennt werden muss, die Leiterplattenkante funktional wichtig ist oder Bauteile so nahe am Trennbereich liegen, dass unkontrolliertes Verbiegen riskant wird. Sie löst jedoch nicht automatisch jedes Problem beim Trennen von Leiterplatten. Bei mangelhaftem Leiterplattendesign, fehlenden Passermarken oder Werkzeugbohrungen oder zu nahe am Schnittpfad platzierten Bauteilen sind weiterhin eine geeignete Vorrichtungskonstruktion und Prozessvalidierung erforderlich.
Ein fairer Vergleich sollte folgende Punkte berücksichtigen:
| Auswahlfaktor | Manuelle Trennung | SMT-Fräsmaschine |
|---|---|---|
| Anfangskosten | Untere | Höher |
| Operatorabhängigkeit | 高 | Niedriger nach der Einrichtung |
| Wiederholbarkeit | Variable | Konstanter, wenn Vorrichtung und Programm stabil sind |
| Eignung für höhere Volumen | Beschränkt | Besser geeignet für die wiederholte Produktion |
| Board-Stresskontrolle | Oft schwächer | Im Allgemeinen besser, wenn der Schnittpfad kontrolliert wird. |
| Prozessdokumentation | In der Regel begrenzt | Kann mit programmierten Routen und Setup-Datensätzen verknüpft werden. |
| Einrichtungsbedarf | 极低 | Wichtig für stabile Ergebnisse |
| Wartung | Geringer Gerätewartungsaufwand | Erfordert Prüfungen von Werkzeug, Spindel, Bewegung, Luft und Kühlung. |
Für Einkaufsteams sollte die Entscheidung auf den gesamten Produktionskosten und nicht allein auf dem Kaufpreis basieren. Wenn die Linie teure Baugruppen fertigt oder regelmäßig Chargen produziert, können die Kosten für Ausschuss, Nacharbeit und Bedienungsfehler eine Automatisierung schneller als erwartet rechtfertigen.
Sicherheit und Risikokontrolle bei Leiterplattenschneidanlagen
Leiterplattenschneidanlagen enthalten bewegliche Achsen, rotierende Werkzeuge, scharfe Schneidwerkzeuge, Späne oder Staub sowie Quetschgefahren. Die Produktseite zeigt eine geschlossene Maschinenkonstruktion und Not-Aus-Schalter, beides relevant für den industriellen Einsatz. Die Sicherheit lässt sich jedoch nicht allein anhand des Erscheinungsbildes beurteilen. Käufer sollten sich daher detailliert über Gehäuseverriegelungen, die Auslegung der Not-Aus-Schaltung, Zugangstüren, Schutzvorrichtungen, Wartungsmodi, Staub- oder Späneabsaugung und die Dokumentation zur Einhaltung lokaler Vorschriften informieren.
Zur Einordnung: Die OSHA-Vorschriften für Maschinenschutz besagen, dass Schutzvorrichtungen Bediener vor Gefahren wie dem Arbeitsbereich, rotierenden Teilen, umherfliegenden Spänen und Funken schützen müssen. OSHA nennt Fräsmaschinen als Geräte, die üblicherweise einen Schutz am Arbeitsbereich erfordern. ISO 12100:2010 enthält allgemeine Grundsätze für die Maschinensicherheit, einschließlich Risikobewertung und Risikominderung über den gesamten Lebenszyklus der Maschine. Diese Referenzen beweisen nicht, dass eine bestimmte Maschine den Vorschriften entspricht, helfen Käufern aber, die richtigen Sicherheitsfragen zu formulieren.
In praktischen Einkaufskontexten sollten Sie den Lieferanten um Folgendes bitten:
- Erklärung der Schutzvorrichtungen und Verriegelungen
- Not-Aus-Layout
- Türöffnungsverhalten während des Betriebs
- Wartungszugangsverfahren
- Erforderliche persönliche Schutzausrüstung
- Staub-, Späne- oder Schmutzbekämpfungsmethode
- Dokumentation zur elektrischen und pneumatischen Sicherheit
- Anforderungen an Installation und Bedienerschulung
Käufer sollten Sicherheitsmerkmale nicht als optionales Zubehör betrachten. Wenn die Geräte in den USA, der Europäischen Union, Südostasien oder einem anderen regulierten Markt installiert werden sollen, sollten die lokalen Arbeitsschutzbestimmungen vor dem Kauf geprüft werden.
Wo dieser automatische Leiterplattenschneider in eine SMT-Linie passt
Ein automatischer Leiterplattenschneider wird typischerweise nach der Montage und Inspektion eingesetzt, wenn die Leiterplatte in einzelne Platinen zerlegt werden muss. Die genaue Position hängt vom Fertigungsprozess ab. Einige Hersteller schneiden nach dem Reflow-Löten und der Inspektion. Andere schneiden nach Funktionstests oder nach selektiver Beschichtung, abhängig vom Leiterplattendesign und dem Handhabungsrisiko.
Die CK-MCAS zeichnet sich durch eine große maximale Bearbeitungsgröße aus und eignet sich daher für Betriebe, die größere Plattenformate oder gemischte Produktfamilien verarbeiten. Aufgrund ihrer Abmessungen von 2070 mm x 2020 mm x 1600 mm und ihres Nettogewichts von 3400 kg sollte sie als stationäre Produktionsanlage und nicht als kleines Tischgerät eingeplant werden. Bei der Planung sollten die Entladewege, die Bodenkapazität, die Druckluftversorgung, der Stromanschluss, die Absaug- bzw. Staubabsaugung sowie der Zugang für den Bediener berücksichtigt werden.
Die chinesisch/englische Benutzeroberfläche ist für internationale Käufer relevant, da die Akzeptanz durch die Bediener oft unterschätzt wird. Eine Maschine kann zwar über hohe mechanische Leistung verfügen, doch wenn die Bediener Alarme, Einstellungsbildschirme oder Wartungshinweise nicht verstehen, leidet die Produktivität. Fordern Sie daher vor dem Kauf Screenshots der Benutzeroberfläche, ein Bedienungsvideo, Alarmbeispiele und Schulungsmaterial an.
Anwendungsszenarien für das Schneiden von Leiterplatten
Diese Leiterplatten-Schneidemaschine eignet sich besonders für Hersteller, die Leiterplatten oder ähnliche flache Plattenmaterialien kontrolliert trennen müssen. Produktbeschreibung und Spezifikationen zeigen mögliche Anwendungsszenarien wie folgt:
- SMT-Fertigungslinien, die wiederholtes Schneiden von Leiterplatten erfordern
- Leiterplattenbaugruppen, bei denen die manuelle Trennung zu unzulässiger Spannung führt
- Mittlere bis große Plattenformate innerhalb des angegebenen Bearbeitungsbereichs
- Fabriken, die Unterstützung im chinesisch/englischen Betrieb benötigen
- Produktionszellen, die einen geschützten Schneidbereich benötigen
- Platinen, die mithilfe von Stiftbefestigungen positioniert werden können
- Produktfamilien, bei denen eine einstellbare Schnittgeschwindigkeit zur Prozessoptimierung nützlich ist
Käufer sollten die Eignung jedoch anhand von Mustern überprüfen. Die Bezeichnung der Maschinenkategorie reicht nicht aus. Vor der Serienproduktion sollten dem Lieferanten detaillierte Zeichnungen der Leiterplatten, Materialangaben, Plattenstärke, Informationen zu Bauteilabständen und Fertigungslinien übermittelt werden. Ein Testschnitt an einem Muster liefert deutlich bessere Ergebnisse hinsichtlich Kantenqualität, Gratbildung, Stabilität der Vorrichtung, Zykluszeit und Werkzeugverschleiß als eine Broschüre.
Wie man die richtige SMT-Fräsmaschine auswählt
Beginnen Sie mit dem Bedienfeld, nicht mit der Maschine. Die beste Spezifikation ist diejenige, die den tatsächlichen Anforderungen des Käufers entspricht. Ein Einkaufsteam sollte die folgenden Informationen sammeln, bevor es ein Angebot anfordert:
| Käufereingaben | Warum der Lieferant es benötigt |
|---|---|
| Plattenlänge, -breite und -dicke | Prüft, ob das Panel in den Bearbeitungsbereich passt. |
| Kleinste Platinengröße | Prüft die Kompatibilität mit der minimalen Bearbeitungsgröße |
| Materialart | Beeinflusst die Wahl des Schneidwerkzeugs, die Schnittgeschwindigkeit, die Staubentwicklung und die Schnittqualität. |
| Werkzeuglochposition | Ermittelt, ob die Stiftpositionierung praktikabel ist. |
| Schnittpfadzeichnung | Ermöglicht die Überprüfung der Routenmachbarkeit |
| Bauteilabstand nahe der Schnittlinie | Verringert das Risiko von Werkzeugkollisionen oder Materialermüdung |
| verbleibende Dickenanforderung | Prüft, ob eine Mindestrestdicke von 0,1 mm relevant ist. |
| Produktionsvolumen | Hilft bei der Abschätzung des Vorrichtungsdesigns und des Automatisierungsgrades |
| Erforderliche Kantenqualität | Bestimmt Prozessparameter und Werkzeugauswahl |
| Werksspannung und Luftversorgung | Bestätigt die Kompatibilität mit 220 V Wechselstrom und 0,5 MPa Luftdruck. |
| Sprachvoraussetzung | Bestätigt die Nutzung der chinesisch/englischen Bedienerschnittstelle. |
| Sicherheitsdokumentation erforderlich | Unterstützt Import, Installation und Auditvorbereitung |
Käufer sollten außerdem prüfen, ob das System die von ihrem Entwicklungsteam verwendeten Dateiformate unterstützt. Wenn das NC-System manuelle Programmierung erfordert, die Fertigung aber einen direkten CAD/CAM-Import erwartet, kann diese Workflow-Lücke die Produktion verlangsamen. Fragen Sie auch, wie die Maschine Programme speichert, ob Zugriffsrechte gesteuert werden können und ob Setup-Daten gesichert werden können.
Kostenfaktoren jenseits des Kaufpreises
Auf der Produktseite ist kein bestätigter Verkaufspreis angegeben. Daher sollte jedes ernsthafte Angebot auf der Konfiguration und dem Anwendungsfall basieren. Für eine fundierte Kaufentscheidung sollten Sie die Gesamtbetriebskosten und nicht nur den Maschinenpreis berücksichtigen.
Wichtige Kostenfaktoren sind der Verbrauch von Schneidwerkzeugen, die Konstruktion der Vorrichtung, Schulungen, Ersatzteile, Transport, Installation, elektrische Vorbereitung, Druckluftvorbereitung, Wartung der Kühlung, Ausfallrisiken und Kundendienst. Eine 3400 kg schwere Maschine erfordert zudem eine sorgfältige Logistikplanung. Montage, Entladung, Breite der Werkszufahrt und Bodenbelastung sollten frühzeitig geprüft werden.
Die Zykluszeit sollte realistisch eingeschätzt werden. Eine hohe Schnittgeschwindigkeit von 0–40 m/min bedeutet nicht, dass die Maschine jedes Brett mit dieser Geschwindigkeit schneidet. Die tatsächliche Schnittgeschwindigkeit ist von 1–35 m/min einstellbar, und die optimale Einstellung hängt von Material, Werkzeug, gewünschter Kantenqualität, Wärmeentwicklung und Stabilität ab. Ein langsamerer Schnitt kann vorteilhaft sein, wenn er die Gratbildung, den Werkzeugverschleiß oder die Spannungen im Brett reduziert.
Qualitätskontrollen vor der Massenproduktion
Vor der Freigabe einer SMT-Fräsmaschine für die Produktion sollten Käufer einen strukturierten Validierungsprozess durchführen. Der erste Schritt ist die Maßprüfung: Es wird geprüft, ob die abgetrennte Leiterplatte die Anforderungen an die Randtoleranzen erfüllt. Im zweiten Schritt erfolgt eine Sichtprüfung: Dabei wird auf Grate, Delaminationen, Kratzer, Werkzeugspuren oder beschädigte Lötstopplacke in der Nähe der Schnittstelle geachtet. Im dritten Schritt wird die Funktion geprüft: Es wird sichergestellt, dass keine Bauteile, Lötstellen oder Leiterbahnen durch den Prozess beeinträchtigt wurden.
Soll die Leiterplatte in der Automobil-, Medizin-, Industriesteuerungs-, Luft- und Raumfahrtindustrie oder in hochzuverlässigen Elektronikanwendungen eingesetzt werden, sind strengere Validierungsanforderungen erforderlich. IPC-Designstandards wie IPC-2221 und verwandte IPC-Leiterplattendesignstandards dienen als nützliche Referenz für die Leiterplattenentwicklung und die Berücksichtigung der Fertigungstauglichkeit. Sie ersetzen nicht die Produktspezifikation des Käufers, unterstreichen aber, dass Panel-Layout, Leiterplattenaufbau und Fertigungsmethode gemeinsam betrachtet werden müssen.
Eine praktische Checkliste zur Validierung umfasst:
- Routengenauigkeit
- Kantenverarbeitung
- Grat-Niveau
- Verformung der Platine nach dem Schneiden
- Bauteilfreigabe
- Wiederholgenauigkeit der Vorrichtung
- Zykluszeit
- Werkzeugverschleiß über wiederholte Paneele
- Bediener-Be- und Entladezeit
- Sicherheitsverhalten im Normal- und Störbetrieb
- Wartungszugang
- Verfügbarkeit von Ersatzschneidplatten
Häufig gestellte Fragen zum Beschaffungsprozess für Einkäufer
1. Was ist die wichtigste Produktkategorie für diese Maschine?
Das Produkt lässt sich am besten als SMT-Fräsmaschine zum Schneiden von Leiterplatten beschreiben. Je nach Suchintention des Käufers und Produktionskontext kann es auch als automatischer Leiterplattenschneider, Leiterplattenschneidemaschine, automatischer Leiterplattentrenner oder Leiterplattenteilungsmaschine bezeichnet werden.
2. Wie lautet die Modellnummer?
In der Spezifikationstabelle wird das Modell als CK-MCAS aufgeführt.
3. Welchen Leiterplattengrößenbereich kann die Maschine verarbeiten?
Die angegebene maximale Bearbeitungsgröße beträgt 1250 mm x 630 mm x 3,2 mm. Die angegebene minimale Bearbeitungsgröße beträgt 105 mm x 105 mm x 0,4 mm. Käufer sollten vor der Bestellung dennoch den nutzbaren Aufspannbereich, den Freiraum für die Spannvorrichtung und die tatsächliche Produktgeometrie überprüfen.
4. Welche Spindeldrehzahl verwendet die Maschine?
Die Spezifikationstabelle gibt eine Spindeldrehzahl von 8000–10000 U/min an. Die für die Produktion geeignete Drehzahl sollte durch Material- und Probenentnahmetests ermittelt werden.
5. Welche Positionierungsmethode wird verwendet?
Die Maschine verwendet die Stiftpositionierung. Käufer sollten prüfen, ob ihre Leiterplatten über geeignete Werkzeugbohrungen verfügen und ob der Mindestabstand zwischen Schnittpfad und Stiftbohrung die geforderten 6 mm erfüllt.
6. Wie hoch ist die Schnittgeschwindigkeit?
Die Schnittgeschwindigkeit ist von 1-35 m/min einstellbar. Die tatsächliche Produktionsgeschwindigkeit sollte anhand der Schnittkantenqualität, des Materials, der Werkzeugstandzeit und der Prozessstabilität gewählt werden.
7. Welche Strom- und Luftversorgung wird benötigt?
Die Tabelle gibt eine Leistung von 5 kW, eine Netzspannung von 220 V und einen Luftdruck von 0,5 MPa an. Bitte prüfen Sie vor dem Kauf die örtliche Netzspannung, den Steckerstandard, die Druckluftqualität und die Installationsanforderungen.
8. Ist die Maschine für jede Leiterplatte geeignet?
Nicht automatisch. Die angegebene Anwendung bezieht sich auf das Schneiden von Leiterplattenmaterial, die tatsächliche Eignung hängt jedoch von der Leiterplattendicke, der Panelgröße, der Position der Werkzeugbohrungen, dem Bauteilabstand, dem Schnittverlauf, dem Kupferlayout in Randnähe und der geforderten Kantenqualität ab. Stichproben werden empfohlen.
9. Welche Fragen sollte ich dem Lieferanten vor dem Kauf stellen?
Bitten Sie um ein Beispielvideo zum Schneiden mit ähnlichem Material, einen Vorschlag für eine Vorrichtung, Informationen zum Fräsertyp, eine Schätzung der Werkzeugstandzeit, eine Ersatzteilliste, einen Software-Workflow, Sicherheitsdokumentationen, eine Installationsanleitung, einen Schulungsplan, Garantiebedingungen und Informationen zur Reaktionszeit nach dem Kauf.
10. Kann es internationale Betreiber unterstützen?
Die Bedienoberfläche ist in Chinesisch/Englisch verfügbar, was für international tätige Produktionsstätten von Vorteil ist. Käufer sollten Screenshots oder eine Demo anfordern, um sicherzustellen, dass die Bediener die Oberfläche problemlos nutzen können.
Fazit: Die Wahl der richtigen SMT-Fräsmaschine beginnt mit der Leiterplatte.
Eine SMT-Fräsmaschine kann eine lohnende Investition sein, wenn die Qualität des Leiterplattenschnitts, die Wiederholgenauigkeit und die Bedienerkontrolle wichtiger sind als die niedrigsten Anschaffungskosten. Die CK-MCAS-Spezifikation umfasst eine geschlossene, freistehende Leiterplatten-Schneideplattform mit Stiftpositionierung, eine Spindeldrehzahl von 8000–10000 U/min, ein DELTA-Servosystem, eine PIC-Bewegungssteuerung, eine einstellbare Schnittgeschwindigkeit von 1–35 m/min und eine große maximale Bearbeitungsgröße von 1250 mm × 630 mm × 3,2 mm.
Für Käufer ist der nächste Schritt nicht einfach die Frage: „Wie viel kostet die Maschine?“ Eine bessere Frage lautet: „Kann diese Maschine meine Leiterplatte in der geforderten Qualität, mit stabiler Zykluszeit und sicherem Betrieb bearbeiten?“ Wenn Sie uns Zeichnungen der Leiterplatte, die Leiterplattendicke, das Material, die Anordnung der Werkzeugbohrungen, den Schnittpfad und das angestrebte Produktionsvolumen mitteilen, kann Chikin CNC Ihnen helfen zu prüfen, ob diese SMT-Fräsmaschine die richtige Konfiguration für Ihren Leiterplatten-Schneideprozess darstellt.