






باختصار شديد — إجابة سريعة
تُستخدم آلة تثبيت FR4 لتحضير وتحديد مواقع وتثبيت لوحات الدوائر المطبوعة (PCB) من خلال عملية تحديد المواقع والتثبيت المُحكمة. في تصنيع لوحات الدوائر المطبوعة متعددة الطبقات، يُساعد تحديد مواقع ثقوب الأدوات بدقة واستخدام دبابيس تسجيل متوافقة على إنشاء مراجع ثابتة لعمليات الإنتاج اللاحقة.
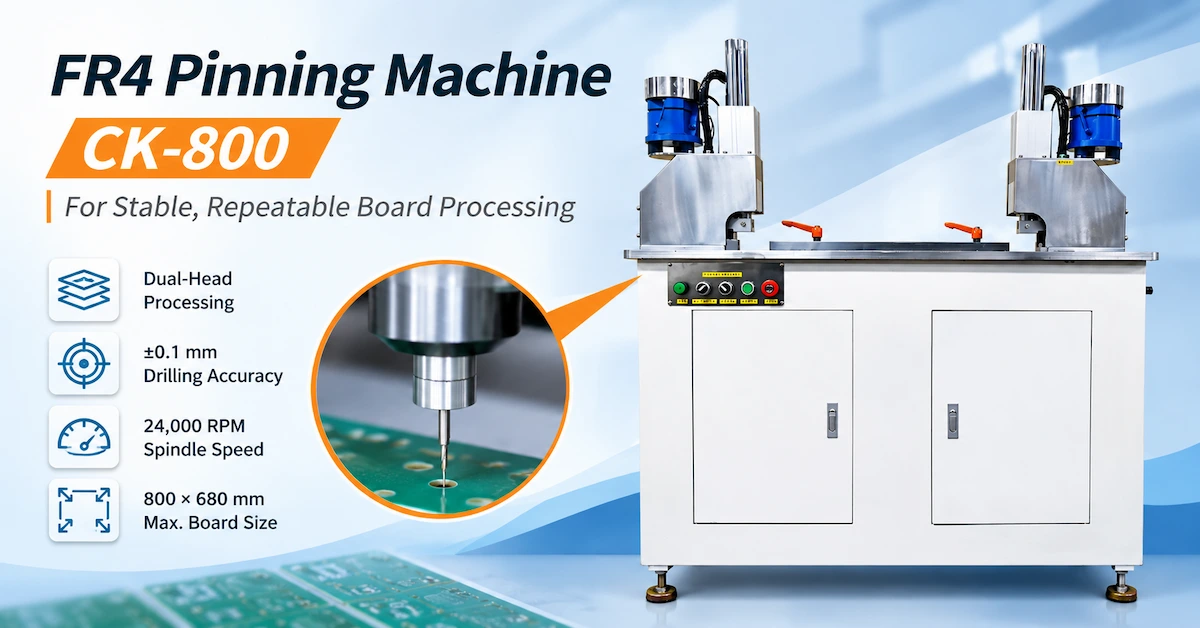
إن آلة CHIKIN CNC CK-800 هي آلة تثبيت دبابيس PCB ذات رأسين، ويبلغ الحد الأقصى لحجم اللوحة المنشور 800 × 680 مم، وسرعة دوران المغزل 24000 دورة في الدقيقة، وظرف المغزل 3.175 مم، ووحدة تحكم PLC من ميتسوبيشي، ومواصفات دقة الحفر ±0.1 مم.
بالنسبة لمصنعي لوحات الدوائر المطبوعة، فإن أهم عوامل الشراء هي توافق اللوحة، ودقة ثقوب التسجيل الفعلية، وتكوين أداة التثبيت، وقابلية التكرار، وكفاءة الإنتاج.
يشرح هذا الدليل كيفية تقييم جهاز CK-800، والتمييز بين دقة التثبيت ودقة الحفر، ومقارنة أساليب الإنتاج، ووضع معايير قبول موثوقة من المصنع.
أهم النقاط
التطبيق الرئيسي: تم تحديد CK-800 لتطبيقات تثبيت FR1 و FR4 و CEM1 و PCB ذات النواة المعدنية، وذلك رهناً بتأهيل المواد.
أبعاد اللوحة: تتراوح أحجام المعالجة المنشورة من 250 × 250 مم إلى 800 × 680 مم.
واجهة الأدوات: مواصفات ظرف المغزل هي Ø3.175 مم، والتي يجب عدم الخلط بينها وبين قطر دبابيس التسجيل المثبتة.
أداء المعالجة: دقة الحفر المنشورة هي ±0.1 مم؛ تتطلب نتائج التسجيل النهائية تحققًا منفصلاً.
الأتمتة: تحدد ورقة البيانات طريقة التثبيت التلقائي والتحكم في وحدة التحكم المنطقية القابلة للبرمجة من ميتسوبيشي، على الرغم من أنه يجب تأكيد تسلسل معالجة المواد وتغذية الدبابيس بدقة.
أولوية الشراء: توفر معالجة العينات واختبارات قبول المصنع الموثقة أدلة أقوى من مواصفات الكتالوج وحدها.
1. ما هو استخدام آلة تثبيت FR4؟
آلة تثبيت FR4 هي آلة تصنيع لوحات الدوائر المطبوعة المتخصصة المستخدمة في تحديد المواقع وإعداد ثقوب الأدوات وعمليات التثبيت التي تتضمن مواد لوحات الدوائر الصلبة المناسبة.
في تصنيع لوحات الدوائر المطبوعة، توفر أنظمة التسجيل القائمة على الدبابيس نقاط مرجعية ميكانيكية لمحاذاة اللوحات أو تجميعات الأدوات أثناء مراحل الإنتاج المحددة.
بحسب العملية، قد تدعم هذه المراجع العمليات المرتبطة بإعداد اللوحة، ومحاذاة الطبقات، وتجهيزات التغليف، أو المعالجة اللاحقة.
لماذا يُعد تسجيل لوحات الدوائر المطبوعة أمرًا مهمًا؟
التسجيل هو العلاقة المنظمة بين الوضع الفعلي للوحة ومرجع التصنيع المقصود.
عندما يتم وضع ثقوب الأدوات أو دبابيس التسجيل بشكل غير صحيح، فإن خطأ المحاذاة الناتج يمكن أن يؤثر على خطوات العملية اللاحقة.
تشمل المشاكل المحتملة ما يلي:
وضع غير متناسق للوحة.
مواقع ثقوب الأدوات غير صحيحة.
تعديلات إضافية على التجهيزات.
أخطاء التسجيل بين مراحل المعالجة.
زيادة وقت الإعداد.
هدر المواد الناتج عن مشاكل في المحاذاة.
يمكن لمحطة تثبيت مخصصة أن تساعد في توحيد طريقة تحديد مواقع اللوحات ومعالجتها.
مع ذلك، لا تضمن آلة التثبيت بشكل مستقل دقة التسجيل متعدد الطبقات. فحركة المواد، وحالة التثبيت، وهندسة الثقوب المحفورة، والعمليات اللاحقة تساهم أيضاً في النتيجة النهائية.
2. كيف تتم مقارنة CK-800 بالتثبيت اليدوي؟
بالنسبة لمصنعي لوحات الدوائر المطبوعة في الخارج، فإن أحد الأسئلة الأولى المتعلقة بالشراء هو ما إذا كان ينبغي الاحتفاظ بالتحضير اليدوي أو الاستثمار في محطة عمل للتثبيت يتم التحكم فيها.
| عامل التقييم | التثبيت اليدوي | تثبيت متحكم به على طراز CK-800 |
|---|---|---|
| تحديد موقع مجلس الإدارة | يعتمد على المشغل | تحديد المواقع باستخدام أدوات التثبيت |
| ترتيبات المعالجة | عمليات يدوية منفصلة | محطة عمل صناعية برأسين |
| تحضير الثقوب | يعتمد على الأدوات الموجودة | تم نشر مغزل بسرعة 24000 دورة في الدقيقة |
| عملية التثبيت | التركيب اليدوي | طريقة التثبيت التلقائي مدرجة |
| التحكم في العمليات | تعليمات التشغيل | شركة ميتسوبيشي بي إل سي |
| قابلية التكرار | يعتمد ذلك على المشغل والتجهيزات | يتطلب تأهيل الآلة |
| مرونة الإنتاج | مفيد للمهام العرضية | مناسب لتقييم عمليات اللوحات المتكررة |
| الشغل الشاغل الرئيسي للشراء | العمالة والتنوع | الأدوات، ودقة الآلة، ونتائج القبول |
متى يكون التثبيت اليدوي عمليًا؟
قد تظل الطرق اليدوية مناسبة للنماذج الأولية العرضية أو الإنتاج بكميات منخفضة حيث يمكن تحقيق الجودة المطلوبة باستمرار.
ومع ذلك، فإن التموضع اليدوي المتكرر يمكن أن يزيد من عبء العمل على المشغل وتفاوت الإعداد.
بالنسبة للمصانع التي تعالج دفعات متعددة من لوحات الدوائر المطبوعة الصلبة، قد توفر آلة التثبيت المتحكم بها بيئة تشغيل أكثر توحيدًا.
ينبغي اختيار جهاز CK-800 بناءً على الجودة الموثقة والإنتاج المقبول، وليس لمجرد أنه يوفر المزيد من الأتمتة.
3. المواصفات الفنية لماكينة CHIKIN CNC CK-800
توفر شركة CHIKIN CNC معدات تصنيع لوحات الدوائر المطبوعة، بما في ذلك الحفر والتوجيه وأنظمة معالجة اللوحات المتخصصة.
يتم تقديم آلة تثبيت FR4 المميزة لمعالجة اللوحات بشكل مستقر وقابل للتكرار على أنها محطة عمل أرضية ذات رأسين.
يسلط وصف المنتج الضوء على طاولة عمل طويلة، وأدوات تحكم يمكن للمشغل الوصول إليها، ومعالجة تعتمد على التجهيزات.
جدول مواصفات آلة CK-800
| المعايير الفنية | المواصفات المنشورة |
|---|---|
| طراز الآلة | CK-800 |
| فئة المنتج | آلة تثبيت دبابيس لوحات الدوائر المطبوعة ذات النواة المعدنية FR1 / FR4 / CEM1 |
| سرعة دوران المغزل الكهربائي | 24000 دورة في الدقيقة |
| رأس تثبيت ظرف المغزل | قطر 3.175 مم |
| أقصى حجم للوحة الدوائر المطبوعة | 800 × 680 مم |
| الحد الأدنى لحجم لوحة الدوائر المطبوعة | 250 × 250 مم |
| سمك لوحة الدوائر المطبوعة | 10 مم |
| طريقة التثبيت | معادلة |
| دقة الحفر | ±0.1 مم |
| وحدة التحكم | شركة ميتسوبيشي بي إل سي |
| المواصفات الكهربائية | أحادي الطور 220 فولت / 50 هرتز / 5 كيلو واط |
| ضغط هواء الآلة | 5 كجم/سم² |
| أبعاد الآلة | 1220 × 545 × 1230 مم |
| وزن الآلة | حوالي 200 كجم |
المواصفات مأخوذة من ورقة بيانات المنتج CK-800 المرفقة. يجب التأكد من معناها النهائي وشروط الاختبار ومدى قابليتها للتطبيق مقارنةً بتكوين الجهاز المذكور.
المواصفات التي تتطلب عناية خاصة
سُمك لوحة الدوائر المطبوعة: تشير ورقة البيانات إلى 10 مم، لكنها لا توضح ما إذا كان هذا الحد الأقصى المطلق للمعالجة أم شرط إعداد اسمي. يجب التأكد من النطاق المدعوم.
دقة الحفر: تتطلب دقة ±0.1 مم المذكورة إجراء قياس محدد قبل أن يتم استخدامها كضمان لقبول الإنتاج.
التثبيت التلقائي: لا يحدد المصطلح المنشور ما إذا كان يتم تضمين التغذية التلقائية للدبابيس أو تحميل اللوحة أو غيرها من عمليات مناولة المواد.
سرعة دوران المغزل: تحدد مواصفات 24000 دورة في الدقيقة سرعة دوران المغزل للآلة؛ ولا تثبت ملاءمتها لكل تطبيق حفر دقيق للوحات الدوائر المطبوعة.
4. لماذا يُعدّ تصميم الرأس المزدوج مهمًا؟
تُظهر صور منتج CK-800 رأسي معالجة موضوعين على طول محطة عمل أفقية ممتدة.
قد يدعم هذا التكوين المعالجة في موضعين أو عملية مزدوجة، وذلك حسب الأدوات المثبتة وتسلسل التحكم.
المزايا المحتملة للمعالجة برأسين
مواقع معالجة محددة
يمكن أن يوفر الترتيب ذو الرأسين مراجع معالجة ثابتة عندما تتطابق هندسة قطعة العمل مع إعداد الماكينة.
متطلبات إعادة التموضع المخفضة
بالنسبة للتطبيقات المناسبة، قد يؤدي معالجة أكثر من موقع واحد داخل جهاز تحكم إلى تقليل المناولة اليدوية غير الضرورية.
تحسين اتساق التشغيل
يمكن أن تجعل طاولة العمل الثابتة ومواضع الأدوات المحددة عملية الإعداد أقل اعتمادًا على المحاذاة اليدوية الحرة.
هل يعني مصطلح "رأس مزدوج" أن كلا الرأسين يعملان في وقت واحد؟
ليس بالضرورة.
تظهر صور المنتج رأسين، لكن المواصفات الفنية المرفقة لا تؤكد التشغيل المتزامن المستقل أو توفير وقت الدورة.
ينبغي على المشترين أن يطلبوا من شركة CHIKIN CNC أن توضح لهم تسلسل المعالجة الفعلي.
تتمثل الأسئلة المهمة فيما إذا كانت الرؤوس تعمل معًا أم بالتتابع، وكيف يتم تعديل مواضعها، وما إذا كانت المسافة المتاحة تتطابق مع نمط ثقوب الأدوات المطلوبة.
5. كيفية مطابقة ظرف التثبيت 3.175 مم مع أدوات تثبيت لوحة الدوائر المطبوعة
يحدد طراز CK-800 رأس تثبيت كوليت المغزل بقطر 3.175 مم .
هذه مواصفات مهمة لواجهة آلة التشغيل.
يرتبط ظرف التثبيت 3.175 مم عادةً بسيقان أدوات حفر لوحات الدوائر المطبوعة الصناعية المتوافقة.
ومع ذلك، فإن أبعاد الكوليت ليست هي نفسها قطر الحفر النهائي أو قطر دبوس التسجيل المثبت.
قائمة التحقق من توافق الأدوات
| معلمات الأدوات | ما يجب على المشترين التحقق منه |
|---|---|
| قطر الكوليت | مواصفات الماكينة بقطر 3.175 مم |
| ساق الأداة | أبعاد وتفاوتات ساق متوافقة |
| قطر القطع | يطابق الفتحة المطلوبة |
| طول الأداة | مساحة مناسبة للمغزل والتركيب |
| هندسة النقطة | مناسب لمادة اللوح المقصودة |
| مادة الأداة | خصائص التآكل والقطع المناسبة |
| انحراف أداة القطع | مقبول لجودة التشغيل المطلوبة |
| دعم الأدوات | التركيب والتثبيت الصحيحان |
| توافر الاستبدال | أدوات ومكونات احتياطية متوافقة |
لماذا يُعدّ انحراف محور الدوران مهمًا؟
يشير مصطلح "الانحراف" إلى الانحراف عن محور الدوران المقصود.
يمكن أن يؤثر الانحراف المفرط على هندسة الثقب وتحميل الأداة.
بالنسبة لمثاقب لوحات الدوائر المطبوعة ذات الأقطار الصغيرة، قد تصبح هذه التأثيرات ذات أهمية متزايدة.
لذلك ينبغي التحقق من الأداة الصحيحة كجزء من مجموعة المغزل والحامل الكاملة.
هل جهاز CK-800 مخصص لحفر لوحات الدوائر المطبوعة عالية السرعة؟
تم وضع جهاز CK-800 كجهاز متعلق بالتثبيت والتسجيل.
تختلف سرعة دوران المغزل المنشورة البالغة 24000 دورة في الدقيقة عن سرعات دوران المغزل الأعلى بكثير المستخدمة في بعض آلات الحفر الدقيقة المخصصة للوحات الدوائر المطبوعة.
ينبغي على المصانع التي تتطلب كميات كبيرة من الثقوب الدقيقة تقييم معدات حفر لوحات الدوائر المطبوعة المخصصة بدلاً من افتراض أن جهاز CK-800 يؤدي نفس الدور.
6. ما هي مواد لوحات الدوائر المطبوعة التي يمكن لجهاز CK-800 معالجتها؟
تحدد مواصفات الجهاز تطبيقات FR1 و FR4 و CEM1 و PCB ذات النواة المعدنية.
تختلف هذه المواد في طريقة بنائها وسلوكها في عمليات التشغيل الآلي.
مصفوفة توافق المواد
| مادة اللوح | التطبيق النموذجي | متطلبات التحقق الرئيسية |
|---|---|---|
| FR1 | معالجة الألواح الصلبة المصنوعة من الورق | جودة الثقوب وسلامة المواد |
| FR4 | لوحة دوائر مطبوعة صلبة مقواة بالألياف الزجاجية | تآكل الأدوات وانفصال الألياف |
| CEM1 | معالجة رقائق الإيبوكسي المركبة | الحفر وحالة الحواف |
| لوحة دوائر مطبوعة ذات قلب معدني | تطبيقات تحديد المواقع المؤهلة | النتوءات المعدنية وقوى القطع |
| متعدد الطبقات FR4 | التحضيرات المتعلقة بالتسجيل | ثبات الوضع وحالة الرقائق |
لماذا تختلف معالجة FR4؟
يحتوي FR4 على راتنج الإيبوكسي وتقوية من الألياف الزجاجية.
يمكن أن يؤدي محتوى الألياف الزجاجية إلى زيادة تآكل الأدوات، في حين أن الرقائق قد تعاني من تشقق موضعي أو تكسر الألياف في ظل ظروف تشغيل غير مناسبة.
ينبغي اختيار أداة الحفر المناسبة ودعامة اللوح ومعايير القطع وفقًا للرقائق الفعلية.
هل يمكن لأداة واحدة معالجة لوحات الدوائر المطبوعة ذات النواة المعدنية و FR4؟
ليس تلقائياً.
قد تتطلب المواد ذات النواة المعدنية أشكالًا هندسية مختلفة للأدوات وظروف قطع مختلفة.
إذا كان المصنع يقوم بمعالجة كل من ألواح FR4 وألواح ذات قلب من الألومنيوم، فيجب عليه طلب اختبارات عينات منفصلة لكل مادة.
إن وجود اسم المادة في فئة المنتج هو نقطة انطلاق لتقييم التوافق، وليس ضمانًا عالميًا للتصنيع.
7. كيف ينبغي التحقق من دقة تسجيل ثقوب لوحة الدوائر المطبوعة؟
إحدى أهم المواصفات في ورقة بيانات CK-800 هي دقة الحفر ±0.1 مم .
ومع ذلك، ينبغي على المشترين فهم ما يمثله هذا الرقم قبل إدراجه في عقد الشراء.
دقة الحفر مقابل دقة التسجيل
| قياس | ما يصفه | لماذا يهم ذلك |
|---|---|---|
| دقة موضع الحفر | موقع الثقب بالنسبة إلى مرجع محدد | تحديد موضع ثقوب الأدوات |
| دقة قطر الثقب | حجم الثقب النهائي | تركيب الدبوس والتركيب |
| قابلية التكرار | الاتساق عبر المعالجة المتكررة | استقرار الإنتاج الدفعي |
| المسافة بين الثقوب | الوضع النسبي بين فتحات التسجيل | توافق التركيبات |
| محاذاة اللوحة | موضع قطعة العمل أثناء المعالجة | اتساق العملية بشكل عام |
| التسجيل النهائي | تم تحقيق التوافق عبر مراحل الإنتاج | جودة تصنيع لوحات الدوائر المطبوعة في المراحل النهائية |
لا ينبغي اعتبار دقة الحفر المنشورة للآلة بمثابة ضمان للتسجيل النهائي متعدد الطبقات.
كيفية قياس موضع الثقب الفعلي
تتمثل إحدى طرق التأهيل العملية في معالجة اللوحات التمثيلية باستخدام نظام مرجعي محدد.
يمكن بعد ذلك فحص ثقوب الأدوات الناتجة باستخدام معدات قياس الأبعاد المعايرة المناسبة.
ينبغي أن يشمل القياس مواقع الثقوب والمسافات بينها.
ينبغي أن يسجل الاختبار أيضًا مادة اللوحة وأبعادها وترتيب التثبيت وبرنامج المعالجة وظروف التشغيل.
لماذا تُعدّ حركة مجلس الإدارة مهمة؟
حتى عندما يعمل نظام الحركة في الآلة بشكل متسق، قد تتحرك قطعة العمل إذا لم يتم دعمها بشكل جيد.
لذا ينبغي التحقق من وضعية اللوحة كجزء من العملية.
السؤال الصحيح للقبول هو ما إذا كانت الثقوب النهائية تلبي متطلبات العميل من حيث الموضع والأبعاد - وليس مجرد ما إذا كانت الآلة تبدأ وتعمل بشكل صحيح.
8. كيف تتم عملية تثبيت FR4 النموذجية؟
يمكن تقسيم عملية تثبيت دبابيس لوحة الدوائر المطبوعة (PCB) الخاضعة للتحكم إلى عدة خطوات.
يُعدّ سير العمل التالي تسلسلًا مُوصى به لتقييم الهندسة. يجب التأكد من إجراءات تشغيل جهاز CK-800 بدقة من دليل الجهاز.
الخطوة 1: التحقق من مادة لوحة الدوائر المطبوعة
تحقق من نوع المادة وحجم اللوحة وسمكها ومواقع التثبيت المطلوبة.
الخطوة الثانية: تجهيز طاولة العمل
تأكد من تركيب التجهيزات المناسبة، ومحددات التوقف المرجعية، وترتيبات الدعم.
الخطوة 3: ضع لوحة الدوائر المطبوعة
قم بتحميل اللوحة وقم بمحاذاتها مع معالم البيانات المطلوبة.
الخطوة الرابعة: تأكيد برنامج المعالجة
حدد الإعداد المعتمد وتحقق من مواقع المعالجة المطلوبة.
الخطوة 5: تنفيذ عملية الثقب المحددة
عند الحاجة في التطبيق، استخدم المثقاب المعتمد وظروف التشغيل لإعداد ثقوب الأدوات ذات الصلة.
الخطوة 6: تنفيذ عملية التثبيت
قم بتنفيذ تسلسل تركيب الدبابيس المعتمد باستخدام الأدوات وطريقة التحكم المحددة للآلة.
الخطوة 7: فحص النتيجة
تحقق من موقع الثقوب، وموضع الدبابيس، وحالة اللوحة، واتساق العملية.
الخطوة 8: تحرير اللوحة
انقل اللوحة المقبولة إلى مرحلة الإنتاج التالية.
ما الذي يجب على المشترين التأكد منه بشأن الأتمتة؟
يصف المواصفات طريقة التثبيت بأنها تلقائية، بينما تُظهر صور المنتج محطة عمل يمكن للمشغل الوصول إليها.
ينبغي على المشتري توضيح العمليات المؤتمتة والعمليات التي تتطلب تدخلاً يدوياً.
يؤثر هذا التمييز على متطلبات العمل، ووقت دورة الإنتاج، والتكامل مع المعدات المحيطة.
9. ما علاقة توصيل دبابيس CK-800 بإزالة دبابيس لوحة الدوائر المطبوعة؟
التثبيت والفك عمليتان تصنيعيتان مختلفتان.
تقوم عملية التثبيت بتركيب أو تحديد دبابيس التموضع الميكانيكية اللازمة لعملية معينة.
يؤدي فصل الدبابيس إلى إزالة الدبابيس عندما لا تعود هناك حاجة إليها.
قد تحدث هذه العمليات في مراحل مختلفة من إنتاج لوحات الدوائر المطبوعة.
| مقارنة | توصيلات لوحة الدوائر المطبوعة | إزالة دبابيس لوحة الدوائر المطبوعة |
|---|---|---|
| الغرض الرئيسي | قم بإنشاء أو تثبيت دبابيس تحديد المواقع | قم بإزالة المسامير المثبتة |
| الشاغل الرئيسي | تحديد موقع الدبوس وجودة الإدخال | إزالة كاملة دون أي ضرر |
| الأدوات | أدوات تحديد المواقع والتركيب | أداة إزالة الثقب والدعامة |
| متطلبات الجودة | الموقع الصحيح وسلامة اللوحة | سلامة الثقوب والصفائح |
| نموذج دجاجة ذو صلة | CK-800 | CK-16 |
كما تدرج شركة CHIKIN آلة إزالة دبابيس لوحة الدوائر المطبوعة CK-16 ، المصممة لإزالة الدبابيس المتوافقة بشكل متحكم فيه.
ومع ذلك، يجب التأكد من التوافق بين إعداد تثبيت CK-800 وإعداد فك تثبيت CK-16 بالنسبة لهندسة الدبابيس الفعلية وبنية اللوحة.
10. ما هي مشاكل الجودة التي يمكن أن تحدث أثناء عملية توصيل دبابيس لوحة الدوائر المطبوعة؟
قد يتسبب نظام التثبيت في حدوث مشاكل إذا كانت الأدوات أو التجهيزات أو إعدادات التشغيل غير مناسبة.
العيوب الشائعة والأسباب المحتملة
| مشكلة | السبب المحتمل | الفحص الموصى به |
|---|---|---|
| موضع ثقب الأدوات غير صحيح | عدم المحاذاة أو الإعداد غير الصحيح | تحقق من البيانات والتجهيزات |
| فتحة كبيرة الحجم | حالة الأداة أو انحرافها | افحص المثقاب وحامله |
| نتوءات الثقوب | معايير حفر غير مناسبة | تحقق من هندسة الأداة ومادتها |
| تشقق الرقائق | التحميل المحلي المفرط | افحص حالة تركيب الدبابيس |
| وضع غير مناسب للدبابيس | أبعاد غير صحيحة للدبوس أو الثقب | تحقق من توافق الدبوس والثقب |
| تشوه اللوح | دعم غير كافٍ | تحقق من طاولة العمل والتثبيت |
| نتائج غير متسقة | تغيير في الإعداد أو محاذاة الرأس | إجراء اختبارات متكررة على العينات |
| انقطاع المعالجة | مشكلة في الأدوات أو التحكم | مراجعة سجلات تشغيل الآلة |
كيف ينبغي التحكم بجودة توصيلات لوحة الدوائر المطبوعة؟
ينبغي أن تبدأ مراقبة الجودة بالرسومات المعتمدة وحدود القبول القابلة للقياس.
لكل إعداد إنتاجي، حدد أبعاد الثقب المستهدف، ومواقع الثقوب، ومواصفات الدبوس، وحالة الرقائق المقبولة، وطريقة أخذ العينات المطلوبة.
ينبغي أن يتحقق الفحص من كل من تجهيز الثقوب وعملية التثبيت المكتملة عند الاقتضاء.
ينبغي أيضاً صيانة الجهاز وفقاً لتعليمات التشغيل المعتمدة.
11. كيفية تقدير كفاءة إنتاج CK-800
لا توفر ورقة بيانات CK-800 عددًا مؤكدًا من اللوحات المكتملة في الساعة.
لهذا السبب، ينبغي تحديد الإنتاجية من خلال اختبارات الإنتاج الفعلية.
تتمثل عملية حساب زمن الدورة النموذجية فيما يلي:
إجمالي زمن الدورة = التحميل + المحاذاة + المعالجة + التثبيت + الفحص + التفريغ
يعتمد الناتج الفعلي على عدد العمليات المطلوبة، وحجم المواد، وترتيب التجهيزات، وطريقة المناولة.
عوامل الإنتاج التي يجب تقييمها
| عامل | التأثير على الإنتاج |
|---|---|
| عدد مواقع التسجيل | يؤثر على عمليات المعالجة |
| حجم اللوحة | يؤثر على التحميل والمحاذاة |
| سمك المادة | قد يؤثر ذلك على ظروف القطع |
| تصميم التركيبات | يؤثر على قابلية التكرار ووقت الإعداد |
| تشغيل مزدوج الرأس | قد يؤثر ذلك على تسلسل المعالجة |
| وظائف تلقائية | تحديد مدى مشاركة المشغل |
| تغييرات المنتج | يتطلب الأمر تعديلات في الإعداد |
| وتيرة الفحص | يضيف وقت مراقبة الجودة |
لماذا تُعدّ المخرجات المقبولة مهمة؟
ينبغي قياس الطاقة الإنتاجية بالألواح المطابقة بدلاً من إجمالي الدورات المكتملة.
عدد اللوحات المقبولة في الساعة = عدد اللوحات المعالجة في الساعة × معدل القبول
لا تؤدي العملية الأسرع بالضرورة إلى انخفاض تكاليف التشغيل إذا كانت تتسبب في إعادة عمل إضافية أو رفض الألواح.
بالنسبة للمصانع التي تقارن بين التثبيت اليدوي والتثبيت المُتحكم به، فإن هذا المقياس أكثر فائدة من نسبة تحسين الإنتاجية غير المدعومة.
12. ما الذي يجب على المشترين التحقق منه أثناء اختبار قبول المصنع CK-800؟
يجب أن يحدد اختبار القبول في المصنع (FAT) ما إذا كانت الآلة تفي بالمتطلبات المتفق عليها قبل التسليم.
بالنسبة لجهاز CK-800، يجب أن يشمل الاختبار كلاً من وظائف الجهاز وجودة المعالجة الفعلية.
قائمة التحقق من قبول المصنع CK-800
| بند الاختبار | التحقق الموصى به |
|---|---|
| طراز الآلة | تأكيد إعدادات CK-800 |
| أقصى حجم للوحة | اختبر اللوحة الكبيرة المطلوبة |
| الحد الأدنى لحجم اللوحة | تحقق من دعم التنسيقات الأصغر |
| سمك اللوح | تأكيد نطاق المعالجة المعتمد |
| سرعة المغزل | تحقق من المواصفات المنشورة التي تبلغ 24000 دورة في الدقيقة. |
| كوليت | تأكد من توافق الأدوات بقطر 3.175 مم |
| ترتيب رأس مزدوج | إظهار الوظائف المطلوبة في مجال المعالجة |
| دقة الثقوب | قياس مواضع ثقوب الأدوات النهائية |
| عملية التثبيت | تأكد من التسلسل التلقائي الفعلي |
| مقاعد الدبابيس | فحص عينات التثبيت المعتمدة |
| وظائف وحدة التحكم المنطقية القابلة للبرمجة (PLC) | أظهر تسلسل التحكم المطلوب |
| إمداد الهواء | تأكد من متطلبات الضغط والتشغيل |
| النظام الكهربائي | تحقق من التكوين المقدم |
| ضوابط السلامة | إظهار وظائف الحماية والطوارئ |
| الوثائق | مراجعة الكتيبات والرسومات وسجلات القبول |
طريقة اختبار العينات الموصى بها
اختر لوحات تمثيلية تغطي أحجام ومواد المصنع المطلوبة.
يرجى تقديم نمط الثقوب المقصود ومواصفات دبوس التسجيل.
حدد حدود التفاوت الموضعي والبعدي قبل الاختبار.
معالجة عينات متعددة في ظل ظروف مضبوطة.
قم بقياس الثقوب النهائية وفحص نتائج التثبيت.
سجل أي لوحات مرفوضة، وتعديلات الإعداد، وأوقات الدورة المقاسة.
ينبغي أن يحدد تقرير الاختبار الناتج تكوين الجهاز وظروف التشغيل.
هل تضمن دقة ±0.1 مم المنشورة القبول؟
لا.
يجب تقييم المواصفات بناءً على متطلبات الرسم الفعلية للمشتري.
إذا كانت العملية المقصودة تتطلب دقة أعلى من القدرة المنشورة، فلا ينبغي للمشتري أن يفترض أن الآلة يمكنها تلبية ذلك دون تأكيد فني إضافي.
13. التركيب والسلامة والصيانة طويلة الأجل
إن جهاز CK-800 هو جهاز قائم على الأرض، لذا يجب مراجعة متطلبات المصنع الخاصة به قبل التسليم.
معايير التثبيت المنشورة
| متطلبات | مواصفات CK-800 |
|---|---|
| مصدر الطاقة الكهربائية | أحادي الطور 220 فولت / 50 هرتز |
| قوة الآلة المنشورة | 5 كيلوواط |
| ضغط الهواء | 5 كجم/سم² |
| أبعاد الآلة | 1220 × 545 × 1230 مم |
| وزن الآلة | حوالي 200 كجم |
| وحدة التحكم | شركة ميتسوبيشي بي إل سي |
ينبغي التحقق من المتطلبات الكهربائية والهوائية مقابل التكوين النهائي المطلوب.
ما هي أنظمة السلامة المهمة؟
يمكن أن تخلق معدات التثبيت والحفر الصناعية مخاطر مرتبطة بالرؤوس المتحركة والأدوات الدوارة وآليات التثبيت والمكونات الهوائية.
ينبغي على المشترين التحقق من وسائل الحماية، وآلية إيقاف الطوارئ، ومنع التشغيل غير المقصود، والحماية الكهربائية، وإجراءات الصيانة الآمنة.
تشمل الأطر ذات الصلة ISO 12100 لتقييم مخاطر الآلات و IEC 60204-1 للمعدات الكهربائية للآلات، عند الاقتضاء.
إن وجود زر إيقاف الطوارئ وحده لا يثبت الامتثال لمعيار سلامة معين.
ما هي أعمال الصيانة التي ينبغي مراعاتها؟
قد يشمل الفحص الدوري حالة الأدوات، وتثبيت المغزل، ومحاذاة التثبيت، والوصلات الهوائية، والتجميعات المتحركة، ووظائف التحكم.
ينبغي التأكد من جدول الصيانة الفعلي ومتطلبات قطع الغيار مع المورد.
14. ما الذي يحدد التكلفة الإجمالية لآلة تثبيت FR4؟
إن سعر المعدات الأولي ليس سوى جزء واحد من الاستثمار.
تتضمن مقارنة التكاليف الأكثر شمولاً التركيب، والأدوات، ووقت التشغيل، والصيانة، والألواح المرفوضة.
قائمة التحقق من تقييم التكلفة
| عامل التكلفة | ما يجب على المشترين التأكد منه |
|---|---|
| آلة القاعدة | تكوين CK-800 المضمن |
| رؤوس المعالجة | الأدوات القياسية والتعديلات المتاحة |
| أدوات الحفر | المواصفات المتوافقة وتكاليف الاستبدال |
| مكونات التثبيت | دبابيس متوافقة وملحقات التركيب |
| تجهيزات | المتطلبات القياسية أو الخاصة بالتطبيق |
| تركيبات كهربائية | متطلبات تجهيز الموقع والمرافق |
| الهواء المضغوط | العرض والاستهلاك المطلوبان |
| عمالة المشغلين | متطلبات التحميل والتفتيش |
| صيانة | قطع الغيار والدعم |
| خسائر الجودة | إعادة العمل واللوحات المرفوضة |
| شحن | شروط التعبئة والتغليف والوجهة والتسليم |
من المقاييس المفيدة للمصنع ما يلي:
تكلفة التثبيت لكل لوحة مقبولة = إجمالي تكلفة التثبيت المخصصة ÷ عدد اللوحات المقبولة
يساعد هذا مديري المشتريات على تقييم الآلة بناءً على قيمة الإنتاج بدلاً من سعر الشراء وحده.
15. قائمة التحقق من طلبات عروض الأسعار CK-800 لمصنعي لوحات الدوائر المطبوعة في الخارج
يسمح طلب عرض الأسعار الكامل من الناحية الفنية لموردي المعدات بتقييم مدى توافقها مع متطلبات إنتاج العميل.
| المعلومات المطلوبة | ما يجب على المشتري تقديمه |
|---|---|
| مادة لوحة الدوائر المطبوعة | FR1، FR4، CEM1، قلب معدني، أو غيرها |
| أبعاد اللوحة | الحد الأدنى والحد الأقصى للأحجام |
| سمك اللوح | نطاق الإنتاج الفعلي |
| نمط الثقوب | رسم ثقوب التسجيل والبيانات المرجعية |
| تفاوت الثقوب | الحدود الموضعية والأبعاد المطلوبة |
| مواصفات الدبوس | القطر والطول وطريقة التركيب |
| حجم المعالجة | عدد اللوحات لكل وردية أو ساعة |
| طريقة التحميل | التشغيل الآلي اليدوي أو حسب الطلب |
| متطلبات الرأس | تباعد الثقوب ومواقع المعالجة |
| بيئة الإنتاج | الطاقة، الهواء، المساحة المتاحة |
| متطلبات الجودة | معايير الفحص وقبول اختبار القبول النهائي |
| المتطلبات التجارية | الكمية والوجهة ونطاق الخدمة |
لماذا تفكر في استخدام نظام التحكم الرقمي بالكمبيوتر من تشيكن؟
شركة شنتشن تشيكين لمعدات الأتمتة المحدودة تُورّد معدات تصنيع لوحات الدوائر المطبوعة ومعدات الأتمتة الصناعية ذات الصلة.
يُعد جهاز CK-800 جزءًا من مجموعة معدات الشركة للمصنعين الذين يقومون بتقييم عمليات تحديد موضع اللوحة وتثبيتها بشكل أكثر تحكمًا.
كما توفر شركة تشيكين معلومات حول قدراتها التصنيعية والخدمية .
بالنسبة للمشترين، ينبغي أن تكون الأولوية هي التأكد مما إذا كان تكوين CK-800 المحدد يلبي متطلبات اللوحة والدبابيس الفعلية.
اطلب تقييمًا فنيًا لجهاز CK-800
هل تخطط لتحسين عملية تحضير ثقوب التسجيل في مادة FR4 أو لتوحيد عمليات التثبيت؟
قم بإعداد رسومات لوحة الدوائر المطبوعة، ونوع المواد، ومواصفات الدبابيس، ومتطلبات الإنتاج.
مراجعة آلة تثبيت الدبابيس CHIKIN FR4 .
اتصل بشركة CHIKIN CNC للحصول على مراجعة لتكوين CK-800 وعرض أسعار .
إن تقديم ملخص فني كامل سيساعد في توضيح أدوات الآلة ونطاق التشغيل الآلي ومدى ملاءمتها لعملية الإنتاج الخاصة بك.
16. الأسئلة الشائعة حول آلات تثبيت FR4
1. ما هو استخدام آلة تثبيت FR4؟
تدعم آلة تثبيت دبابيس FR4 عمليات تحديد المواقع والتثبيت المُتحكم بها باستخدام مواد لوحات الدوائر المطبوعة الصلبة المناسبة. وفي عمليات التصنيع الملائمة، يمكنها المساعدة في تجهيز فتحات التثبيت وتركيب الدبابيس وفقًا للعملية المحددة.
2. ما هو الحد الأقصى لحجم لوحة الدوائر المطبوعة التي يدعمها جهاز CK-800؟
تحدد المواصفات المنشورة حجم لوحة الدوائر المطبوعة (PCB) الأقصى بـ 800 × 680 مم، وحجمها الأدنى بـ 250 × 250 مم. يجب التأكد من توافق التركيبات الفعلية مع أبعاد اللوحة المقصودة.
3. ما هي سرعة دوران المغزل في جهاز CK-800؟
تُشير مواصفات جهاز CK-800 إلى سرعة دوران تبلغ 24000 دورة في الدقيقة. يجب على المشترين التأكد من الأدوات المعتمدة، وأبعاد الثقوب المدعومة، وظروف المعالجة المناسبة لموادهم.
4. هل يستخدم جهاز CK-800 دبوس تسجيل بطول 3.175 مم؟
ليس بالضرورة. يشير القطر 3.175 مم إلى رأس تثبيت ظرف المغزل. يجب التأكد من قطر دبوس التثبيت المتوافق بشكل منفصل.
5. ما هي دقة الحفر لجهاز CK-800؟
تُحدد المواصفات المنشورة دقة حفر تبلغ ±0.1 مم. ينبغي على المشترين طلب شروط القياس والتحقق من مواقع الثقوب الفعلية مقارنةً بالرسومات المعتمدة.
6. هل جهاز CK-800 أوتوماتيكي بالكامل؟
تُدرج ورقة البيانات طريقة توصيل تلقائية. مع ذلك، فهي لا تُفصّل عملية تحميل اللوحة، أو تغذية الأطراف، أو تسلسل المعالجة. لذا، يُنصح المشترون بطلب عرض توضيحي لوظائف التشغيل الآلي الفعلية.
7. هل يمكن لجهاز CK-800 معالجة مواد لوحات الدوائر المطبوعة ذات النواة المصنوعة من الألومنيوم؟
تتضمن مواصفات المنتج لوحة الدوائر المطبوعة ذات النواة المعدنية. يعتمد التوافق الفعلي على بنية المادة، والأدوات المستخدمة، ومتطلبات عملية التصنيع. يُنصح بإجراء اختبار على عينة.
8. ما هو جهاز التحكم الذي يستخدمه جهاز CK-800؟
تحدد المواصفات المنشورة وحدة تحكم منطقية قابلة للبرمجة من ميتسوبيشي. يجب التأكد من طراز الأجهزة النهائي ووظائف البرامج وواجهات الإنتاج المتاحة قبل الطلب.
9. ما الفرق بين تثبيت المكونات على لوحة الدوائر المطبوعة وفك تثبيتها؟
تُستخدم عملية التثبيت لتثبيت دبابيس تحديد المواقع في عملية التصنيع. أما عملية إزالة التثبيت فتُستخدم لإزالة الدبابيس عندما لا تعود هناك حاجة إليها. وتختلف هاتان العمليتان في الأدوات ومتطلبات القبول.
10. ما الذي يجب عليّ تقديمه عند طلب عرض سعر لجهاز CK-800؟
يرجى تقديم معلومات عن مادة لوحة الدوائر المطبوعة (PCB)، وأبعادها، وسماكتها، ورسومات ثقوب التثبيت، والدقة المطلوبة، ومواصفات الأطراف، وحجم الإنتاج، ومصدر الطاقة الكهربائية، ومستوى الأتمتة المفضل. يرجى طلب معالجة العينات ومعايير قبول المصنع المحددة.
خاتمة
يتطلب اختيار آلة تثبيت FR4 المناسبة فهمًا كاملاً لأبعاد اللوحة، ودقة ثقوب الأدوات، وتوافق المغزل، وطرق التثبيت، ومتطلبات الإنتاج.
يوفر جهاز CHIKIN CNC CK-800 تكوينًا منشورًا يتميز بتصميم معالجة مزدوج الرأس، وسرعة دوران المغزل 24000 دورة في الدقيقة، وظرف Ø3.175 مم، وأقصى حجم للوحة 800 × 680 مم، وتحكم PLC من ميتسوبيشي، ودقة حفر ±0.1 مم.
هذه المواصفات تجعلها مرشحًا مناسبًا لمصنعي لوحات الدوائر المطبوعة الذين يسعون إلى معالجة أكثر تحكمًا فيما يتعلق بالتسجيل ومعالجة اللوحات بشكل متكرر.
ومع ذلك، لا ينبغي أن يعتمد اختيار المعدات الناجح على مواصفات الكتالوج فقط.
ينبغي على المشترين التحقق من تسلسل التثبيت الفعلي، وأداء موضع الثقب، وتوافق التركيبات، وملاءمة المواد، ومخرجات الإنتاج المقبولة من خلال الاختبارات التمثيلية.
تساعد إجراءات قبول المصنع الموثقة في تقليل مخاطر الشراء وتدعم فهمًا أوضح للقدرات الحقيقية للمعدات.
بالنسبة لمصنعي لوحات الدوائر المطبوعة الذين يقومون بتقييم معدات تحديد المواقع والتثبيت، توفر شركة CHIKIN CNC جهاز CK-800 ضمن مجموعة معدات تصنيع لوحات الدوائر المطبوعة الأوسع نطاقًا.
استكشف آلة التثبيت CK-800 FR4 أو اتصل بشركة CHIKIN CNC للحصول على عرض أسعار خاص بالتطبيق .
شارك رسومات لوحة الدوائر المطبوعة الخاصة بك، ومواصفات المواد، ومتطلبات ثقوب التسجيل، وحجم الإنتاج المستهدف لتقييم التكوين المناسب لسير عمل التصنيع الخاص بك.





