'n Ingeslote lasermerkmasjien help industriële vervaardigers om duursame identifikasie toe te pas op metaalkomponente, toerustingnaamplate, elektroniese samestellings en geskikte vervaardigde onderdele sonder om op kleefetikette of inkgebaseerde drukwerk staat te maak.
Vir motorverskaffers, presisiebewerkingsfabrieke en elektronikavervaardigers is die uitdaging nie bloot die vervaardiging van 'n sigbare merk nie. Die identifikasie moet leesbaar bly, ooreenstem met produksierekords en aan kwaliteitsvereistes voldoen dwarsdeur vervaardiging en daaropvolgende hantering.
Die beste ingeslote lasermerkmasjien is een wat konsekwent gekwalifiseerde identifikasiemerke op werklike produksiemateriaal kan produseer terwyl dit aan werkstasieveiligheids-, sagteware- en deursetvereistes voldoen.
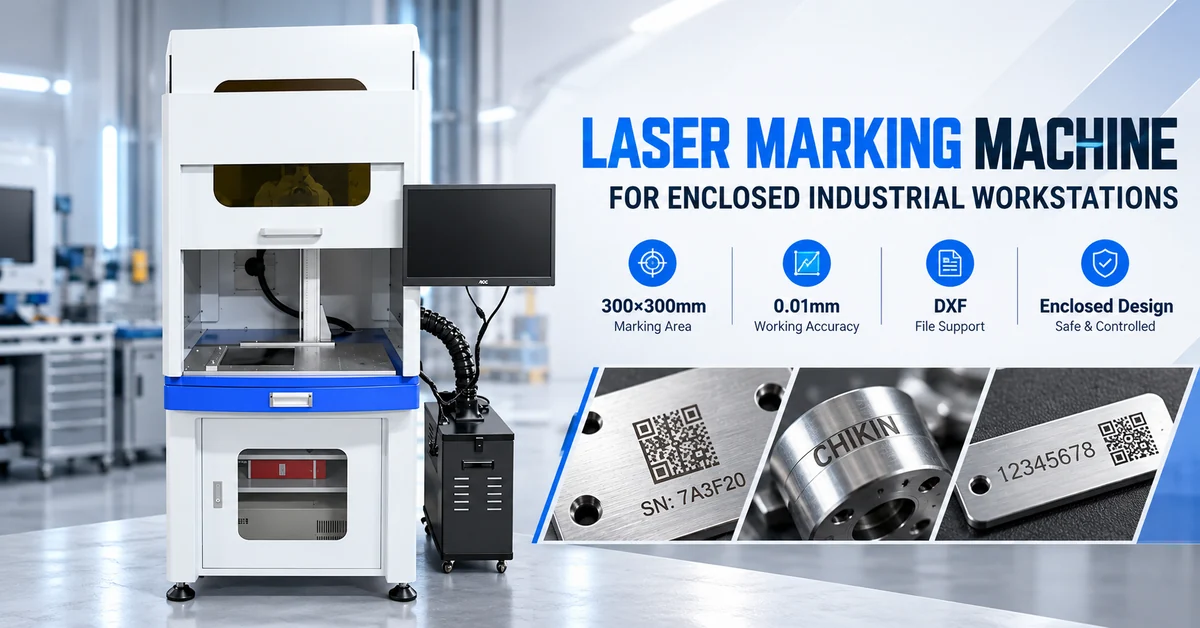
CHIKIN CNC bied 'n kabinetstyl-lasermerkwerkstasie met 'n gepubliseerde merkarea van 300 × 300 mm, werkakkuraatheid van 0,01 mm, DXF-grafiese versoenbaarheid en 'n geïntegreerde operateurkoppelvlak.
Hierdie spesifikasies bied 'n beginpunt vir evaluering, maar suksesvolle toerustingkeuse vereis addisionele kontroles wat laserkonfigurasie, materiaalversoenbaarheid, toebehoreontwerp, kodeleesbaarheid en werklike monsterresultate insluit.
Hierdie gids verduidelik hoe om die masjien te evalueer en 'n tegnies volledige aankoopnavraag voor te berei.
1. Wat is 'n ingeslote lasermerkmasjien?
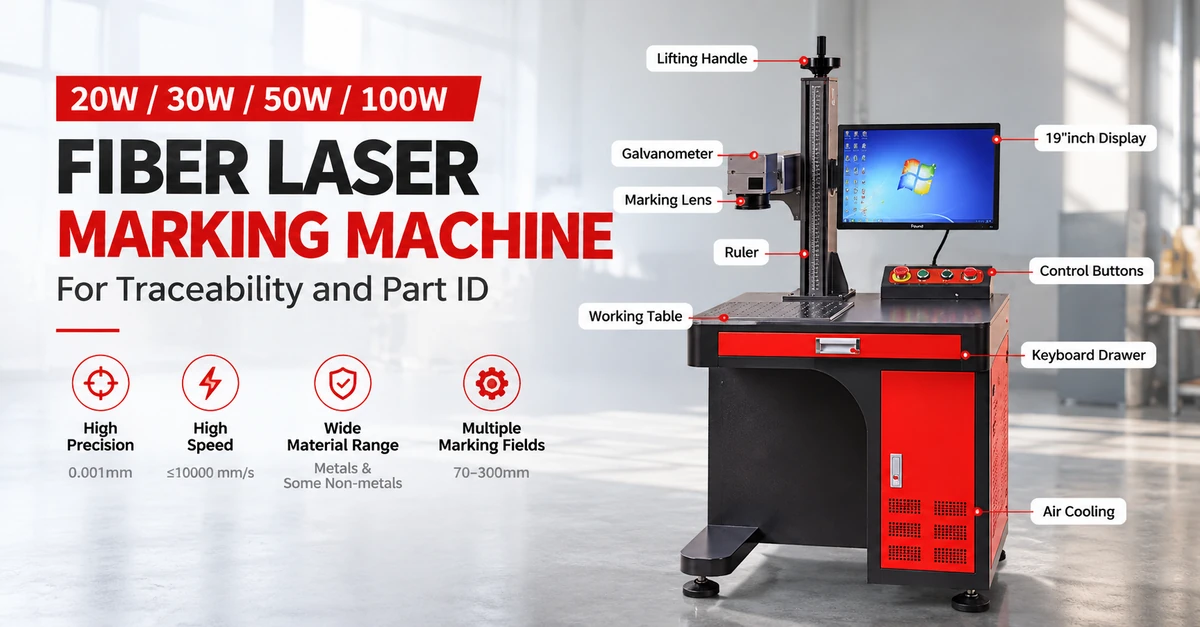
'n Ingeslote lasermerkmasjien gebruik gefokusde laserenergie om teks, syfers, simbole of ander identifikasiekenmerke binne 'n kabinetstyl-verwerkingswerkstasie te skep.
Anders as meganiese gravering, benodig die laser nie 'n konvensionele snygereedskap om die onderdeel te kontak nie.
Afhangende van die lasertipe, materiaal en verwerkingsparameters, kan merkering oppervlakkleurveranderinge, oksidasie, gelokaliseerde materiaalverwydering of gravering behels.
Algemene industriële toepassings sluit in:
Serienommers op metaalkomponente.
Produk- en toerustingidentifikasieplate.
Vervaardigingsbatchkodes.
Onderdeelnommers en produksieverwysings.
Logo's en tegniese inligting.
Direkte Onderdeelmerk (DPM) toepassings.
Geselekteerde elektronika- en PCB-identifikasietake.
Lasermerking is veral nuttig wanneer produksie programmeerbare identifikasie vereis met beperkte gebruik van ink of etikette.
Merk, graveer en sny is egter verskillende bewerkings . 'n Masjien wat hoofsaaklik vir merk bedoel is, moet nie outomaties as geskik beskou word vir die sny van plaatmetaal of die verwerking van PCB-omlyne nie.
2. Watter vervaardigers trek voordeel uit ingeslote lasermerking?
Die teikenkopers is vervaardigers wat beheerde onderdeelidentifikasie en konsekwente merkbedrywighede vereis.
| Kopersegment | Tipiese Toepassing | Hoof Aankoopvereiste |
|---|---|---|
| Verskaffers van motoronderdele | Identifikasie van metaalkomponente | Naspeurbaarheid en herhaalbaarheid |
| CNC-bewerkingsfabrieke | Serienommers en onderdeelkodes | Posisionering en merkleesbaarheid |
| Elektroniese vervaardigers | Behuisings en geselekteerde komponente | Presisie en oppervlakversoenbaarheid |
| Vervaardigers van industriële toerusting | Toerustingplate en produk-ID's | Duursaamheid en karakterakkuraatheid |
| Metaalvervaardigingswerkswinkels | Lotkodes en identifikasie | Buigsame onderdeelposisionering |
| Gereedskap- en toebehorevervaardigers | Gereedskapnommers en bateopsporing | Permanente identifikasie |
| Gehaltebeheer-afdelings | Inspeksie- en produksieverwysings | Akkurate rekordooreenstemming |
| Toerustingstelselintegrators | Losstaande merkwerkstasies | Koppelvlak- en toebehorevereistes |
Vir hierdie kopers is die hoofdoelwit om 'n herhaalbare identifikasieproses te vestig wat by hul bestaande produksiewerkvloei pas.
'n Kabinetstyl-werkstasie is veral die moeite werd om te oorweeg waar die fabriek 'n gedefinieerde verwerkingsarea, georganiseerde operateurkontroles en die vermoë wil hê om klein of mediumgrootte onderdele tydens merkwerk te beveilig.
Vir buitengewoon groot of onreëlmatige werkstukke kan 'n oop werkstasie of aparte merkkop meer prakties wees.
3. CHIKIN CNC Lasermerkmasjien: Produkkenmerke en Spesifikasies
Die CHIKIN CNC-lasermerkmasjien vir geslote industriële werkstasies word aangebied as 'n vloerstaande industriële werkstasie.
Die produkfoto's toon 'n ligkleurige kas, blou onderste gedeelte, voorste venster, interne werktafel, gemonteerde skerm en 'n aparte aangrensende toerustingeenheid.
Hierdie kenmerke ondersteun 'n kompakte, operateur-geleide merkwerkvloei.
Gepubliseerde Tegniese Spesifikasies
| Parameter | Gepubliseerde Inligting |
|---|---|
| Produkbenaming | Veseloptiese lasermerkmasjien |
| Toepassing | Lasermerk |
| Merkarea | 300×300 mm |
| Werk akkuraatheid | 0.01mm |
| Grafiese formaat | DXF |
| CNC-beheer | Ja |
| Verkoelingsmodus | Waterverkoeling |
| Masjiengewig | 160 kg |
| Kernkomponent | Laserbron |
| Waarborg | 1 jaar |
| Kernkomponentwaarborg | 1 jaar |
| Toestand | Nuut |
| Land van oorsprong | China |
| Uitgaande inspeksievideo | Gelys soos verskaf |
Bogenoemde syfers kom van die verskafde produkspesifikasie. Presiese laserkrag, golflengte, bronvervaardiger, veiligheidsklassifikasie en werkverrigtingmetingsvoorwaardes vereis bevestiging.
Wat is die belangrikste voordele van die werkstasie?
Geïntegreerde operateurkoppelvlak: Die gemonteerde skerm laat die operateur toe om toegang tot masjienkontroles te verkry sonder om op 'n aparte werkstasie staat te maak.
Gedefinieerde verwerkingsarea: Die kabinetstylstruktuur bied 'n toegewyde ruimte vir toebehore-gebaseerde merkwerk.
Dienstoegang: Onderste kabinetdeure kan toegang tot toerustingkomponente ondersteun, onderhewig aan die finale masjienontwerp.
Programmeerbare identifikasie: DXF-versoenbaarheid bied 'n basis vir die invoer van gespesifiseerde grafiese merkdata.
Die produkspesifikasie identifiseer die toerusting as 'n veseloptiese lasermerkmasjien. Die algemene lasertipe veld is egter nie voldoende gedetailleerd om die presiese optiese bronkonfigurasie vas te stel nie.
Kopers moet 'n volledige masjienspesifieke datablad aanvra voordat hulle laserkrag of brontegnologie vergelyk.
4. Wat beteken 'n lasermerkarea van 300 × 300 mm?
Een van die belangrikste spesifikasies is die nominale merkveld van 300 × 300 mm .
Dit beskryf die gepubliseerde verwerkingsarea, nie noodwendig die maksimum fisiese afmetings van 'n werkstuk wat binne die kas kan pas nie.
'n Groot komponent mag dalk binne die omhulsel pas, maar moet steeds herposisioneer word as die merkplekke daarvan verder as die bruikbare laserveld strek.
Omgekeerd kan 'n item kleiner as 300 × 300 mm spesiale toebehore of werkafstandaanpassings benodig.
Merkarea teenoor Werklike Onderdeelgrootte
| Evaluering | Waarom dit saak maak |
|---|---|
| Nominale merkveld | Bepaal die geadverteerde verwerkingsomhulsel |
| Interne kabinetspeling | Beperk werkstukafmetings en hantering |
| Laser werkafstand | Beïnvloed fokus en beskikbare deelhoogte |
| Hoogte van die toebehore | Verander werkstukposisie relatief tot die optika |
| Merkveldrandprestasie | Kan vervorming en merkkonsekwentheid beïnvloed |
| Verskeie merkplekke | Mag herposisionering of programveranderinge vereis |
Hoe moet kopers die merkveld verifieer?
Vra die verskaffer om die vereiste merkkwaliteit in die middel, kante en hoeke van die werklike bruikbare veld te demonstreer.
'n Praktiese aanvaardingstoets kan 'n gemete verwysingspatroon gebruik wat oor die werkarea versprei is.
Dit help om vas te stel of dimensionele konsekwentheid aanvaarbaar bly oor die hele streek wat vir produksie benodig word.
Die gepubliseerde werkakkuraatheid van 0.01 mm moet nie outomaties geïnterpreteer word as gewaarborgde karakterakkuraatheid, laserkolgrootte of toleransie vir die voltooide kode nie.
Daardie vermoëns vereis 'n gedefinieerde meetmetode en werklike merkresultate.
5. Watter materiale kan 'n industriële vesellasermerker verwerk?
Veselasermerktegnologie word algemeen geëvalueer vir metaalonderdele en geselekteerde bedekte of gemanipuleerde materiale.
Materiaalversoenbaarheid hang egter af van die presiese laserbron, oppervlakeienskappe, vereiste merkkontras en onderdeelfunksie.
Materiaal- en Toepassingsmatriks
| Materiaal | Potensiële Merkaansoek | Hoofgehalte-kwessie |
|---|---|---|
| Vlekvrye staal | Serienommers en identifikasieplate | Kontras- en oppervlakveranderinge |
| Koolstofstaal | Identifikasie van meganiese dele | Duursaamheids- en korrosie-oorwegings |
| Aluminium | Behuisings en bewerkte onderdele | Leesbaarheid en oppervlakafwerking |
| Geanodiseerde aluminium | Toerustingetikette en komponente | Bedekkingsreaksie |
| koper | Toebehore en identifikasieplate | Kontras en randdefinisie |
| Bedekte metale | Produkinligting | Verwydering van laag of verkleuring |
| Ingenieursplastiek | Geselekteerde komponent-ID's | Materiaal-spesifieke laserrespons |
| PCB-materiaal | Gekwalifiseerde identifikasie-aansoeke | Substraat-, laag- en koperskade |
Dit is potensiële toepassings, nie 'n gewaarborgde versoenbaarheidslys vir elke weergawe van die CHIKIN-werkstasie nie.
Waarom moet kopers werklike komponente toets?
Twee aluminiumkomponente kan verskillend reageer as een geanodiseer is en die ander onbehandeld is.
Net so kan 'n laserparameter wat goeie kontras op een polimeer bied, 'n ander verkleur of beskadig.
Vir elektroniese samestellings is toetsing veral belangrik omdat nabygeleë komponente, bedekkings en geleiers sensitief vir laserenergie kan wees.
Die aanbevole benadering is om die werklike onderdeelmateriaal, oppervlakafwerking en merkligging te kwalifiseer voordat die masjien goedgekeur word.
6. Hoe ondersteun DXF-versoenbaarheid industriële merkwerk?
Die verskafde spesifikasie identifiseer DXF as 'n ondersteunde grafiese formaat.
DXF-lêers kan vektorgebaseerde meetkunde bevat wat algemeen in ingenieurs- en produksietekeningwerkvloeie gebruik word.
Dit kan nuttig wees wanneer die fabriek beheerde tekslyne, logo's, vorms of gespesifiseerde merkposisies benodig.
'n Tipiese werkvloei sluit in:
Voorbereiding van die merkuitleg.
Die invoer van die relevante grafiese lêer.
Kontroleer afmetings, skaal en oriëntasie.
Posisionering van die werkstuk in die toebehore.
Vasstelling van goedgekeurde laserparameters.
Verwerking van die merk.
Inspeksie van die resultaat.
Beteken DXF-ondersteuning outomatiese reeksnommergenerering?
Nee.
DXF-versoenbaarheid alleen bevestig nie dat die beheerder outomaties reeksnommers kan verhoog, Data Matrix-kodes kan genereer, databasisrekords kan invoer of met 'n vervaardigingsuitvoeringstelsel kan kommunikeer nie.
Daardie funksies moet afsonderlik bevestig word.
Vir naspeurbaarheidsprojekte, vra of die sagteware veranderlike data, duplikaatkode-voorkoming, gebruikerstoestemmings en produksierekordintegrasie ondersteun.
Hierdie kenmerke kan belangriker wees as basiese grafiese invoervermoë.
7. Ingeslote lasermerk teenoor oop lasermerk teenoor puntpenmerk
Verskillende merktegnologieë pas by verskillende onderdeelgroottes, produksietoestande en identifikasievereistes.
| Faktor | Ingeslote lasermerk | Oop Laser Merking | Pneumatiese puntpen |
|---|---|---|---|
| Merkmetode | Laser-gebaseerd | Laser-gebaseerd | Meganiese indrukking |
| Werkstasieformaat | Kabinetstyl | Oop werkreëling | Afsonderlike of geïntegreerde merkkop |
| Direkte gereedskapkontak | Nee | Nee | Ja |
| Toeganklikheid van groot dele | Kabinet-afhanklik | Dikwels meer buigsaam | Kop-afhanklik |
| Laserveiligheidsvereistes | Omhulsel en grendels moet geverifieer word | Geskikte bewaking benodig | Geen laserbron nie |
| Meganiese oppervlakvervorming | Hang af van laserproses | Hang af van laserproses | Produseer doelbewus inkepings |
| Fyn merke | Hang af van laser en optika | Hang af van laser en optika | Hang af van pen en beheerder |
| Hoof seleksiefaktor | Beheerde werkstasie en toepassingspassing | Toeganklikheid en bewaking | Materiaal- en indrukvereistes |
'n Geslote werkstasie mag verkieslik wees vir herhaaldelike merk van klein onderdele, mits die interne speling en hanteringsuitleg aan produksievereistes voldoen.
'n Oop laserwerkstasie kan makliker toegang tot groter komponente bied, maar vereis 'n gepaste laserveiligheidsreëling.
Pneumatiese puntpenmerk kan geskik wees wanneer 'n fisiese inkeping benodig word.
Die beste tegnologie moet gekies word uit monsterkwaliteit, werkstukvereistes, toepaslike veiligheidsstandaarde en totale produksiekoste.
8. Direkte Onderdeelmerk: Hoe om Serienommers en 2D-kodes te verifieer
Industriële naspeurbaarheid vereis meer as om net identifikasie op 'n onderdeel te plaas.
Die merkproses moet inligting lewer wat korrek geïnterpreteer en aan vervaardigingsrekords gekoppel kan word.
Vir gewone reeksnommerteks kan visuele en dimensionele inspeksie voldoende wees wanneer dit deur die kliënt se spesifikasie toegelaat word.
Vir masjienleesbare Data Matrix-kodes mag addisionele verifikasie vereis word.
Wat is DPM-verifikasie?
Direkte Onderdeelmerk verwys na die direkte toepassing van identifikasie op 'n komponent eerder as om 'n aparte etiket aan te heg.
Vir toepaslike tweedimensionele direk-gedeeltelik gemerkte simbole, bied ISO/IEC 29158:2025 'n erkende metode vir die beoordeling van simboolkwaliteit.
Dit spreek evalueringsvoorwaardes en graderingsmetodes vir direk-gedeeltelik gemerkte simbole aan.
Die standaard waarborg nie dat enige spesifieke lasermasjien voldoenende kodes kan genereer nie.
Merkkwaliteitverifikasiekontrolelys
| Kwaliteitsparameter | Inspeksiedoelwit |
|---|---|
| Inhoud akkuraatheid | Korrekte reeksnommer of identifikasie |
| Posisie | Korrekte ligging relatief tot komponentdatums |
| Karakterhelderheid | Leesbare teks en gedefinieerde rande |
| Kontras | Geskikte erkenning onder inspeksietoestande |
| Kode leesbaarheid | Betroubare dekodering met die beoogde leser |
| DPM-gehalte | Ooreengekome verifikasiegraad waar van toepassing |
| Oppervlaktoestand | Geen onaanvaarbare substraatskade nie |
| Herhaalbaarheid | Konsekwente resultate oor produksiemonsters |
| Naspeurbaarheid | Korrekte skakel tussen onderdeel en produksierekord |
Kan hierdie masjien datamatrikskodes produseer?
Die produk is bedoel vir lasermerk, maar die verskafde spesifikasie bevestig nie eksplisiet die generering, verifikasie of databasisintegrasie van Data Matrix nie.
Kopers wat hierdie funksies benodig, moet 'n demonstrasie met hul werklike kodeformaat en produksiedata aanvra.
'n Suksesvolle demonstrasie behoort 'n geskikte skandeerder of verifieerder in te sluit eerder as slegs visuele inspeksie.
9. Veiligheid van lasermerkmasjiene: Wat moet kopers verifieer?
Die ingeslote kabinet is 'n belangrike werkstasiekenmerk, maar 'n omhulsel vestig nie outomaties 'n laserveiligheidsklassifikasie nie .
Industriële kopers moet die werklike veiligheidsontwerp van die gelewerde konfigurasie verifieer.
Relevante oorwegings sluit in:
Laserklassifikasie en dokumentasie.
Deur- en toegangspaneel-vergrendelings.
Geskikte beskermende kykvensters.
Noodstop-funksionaliteit.
Toepaslike elektriese beskerming.
Rookonttrekking en filtrasie.
Operateurinstruksies en opleiding.
Toegang tot onderhoud en diensprosedures.
IEC 60825-1, Veiligheid van Laserprodukte — Toerustingklassifikasie en -vereistes , is 'n relevante internasionale veiligheidsverwysing.
Die korrekte veiligheidsvereistes hang af van die masjienkonfigurasie en bestemmingsmark.
Versoek die werklike laserklassifikasie, besonderhede van die beskermingstelsel en relevante voldoeningsdokumentasie voordat u bestel.
Moenie Klas 1-werking of CE-sertifisering uitsluitlik op grond van die voorkoms van 'n geslote kabinet aanneem nie.
10. Fabrieksaanvaardingstoets: Hoe om die merkmasjien te kwalifiseer
'n Fabrieksaanvaardingstoets (FAT) bied 'n gestruktureerde manier om te bevestig dat 'n masjien aan ooreengekome vereistes voldoen voor versending.
Vir 'n presisie-identifikasiewerkstasie moet die FAT werklike gemerkte dele evalueer eerder as om bloot te demonstreer dat die laserbron werk.
Aanbevole FAT-kontrolelys
| Toetsitem | Aanbevole Aanvaardingsmetode |
|---|---|
| Laserbron | Bevestig die aangehaalde tipe, uitvoer en konfigurasie |
| Merkarea | Verifieer die vereiste 300×300mm-veld |
| Werk akkuraatheid | Kontroleer die gespesifiseerde meetmetode en resultate |
| DXF-invoer | Verwerk die koper se werklike grafiese lêer |
| Materiaalversoenbaarheid | Merk verteenwoordigende produksiemonsters |
| Merk kwaliteit | Inspekteer leesbaarheid, kontras en oppervlaktoestand |
| Posisiekonsekwentheid | Meet veelvuldige merke op herhaalde dele |
| Kodeverifikasie | Kontroleer die vereiste DPM-gehalte, indien van toepassing |
| Siklustyd | Meet 'n volledige produksiesiklus |
| Veiligheidsstelsels | Demonstreer grendels en noodstops |
| Verkoelingstelsel | Bevestig die werklike waterverkoelingskonfigurasie |
| Dokumentasie | Hersien instruksies, inspeksierekords en waarborgvoorwaardes |
Voorbeeld Merk Toetsprosedure
Stap 1: Verskaf die werklike werkstukmateriaal en afwerking.
Stap 2: Definieer die vereiste merkinhoud, grootte, ligging en aanvaardingskriteria.
Stap 3: Berei die toebehore en goedgekeurde verwerkingsprogram voor.
Stap 4: Produseer veelvuldige monsters met behulp van beheerde instellings.
Stap 5: Inspekteer kontras, afmetings, leesbaarheid en oppervlaktoestand.
Stap 6: Herhaal die toets oor die vereiste merkveld.
Stap 7: Teken die goedgekeurde instellings en produksiesiklustyd aan.
'n Uitgaande inspeksievideo wat deur die verskaffer verskaf word, kan voorlopige hersiening ondersteun, maar dit is nie 'n plaasvervanger vir 'n masjienspesifieke aanvaardingsverslag nie.
Die verskafde produklys dui aan dat 'n uitgaande inspeksievideo beskikbaar is, terwyl 'n masjinerietoetsverslag nie as beskikbaar gelys word nie. Kopers moet enige bykomende rekords aanvra wat vir hul verkrygingsvereistes benodig word.
11. Hoe om lasermerkproduksiekapasiteit te bereken
Industriële kopers moet die volledige merksiklus evalueer, nie net die laser se geadverteerde skanderingspoed nie.
'n Realistiese produksiesiklus sluit in:
Totale Siklustyd = Laai + Posisionering + Merk + Verifikasie + Los
Vir herhaalde produksie hang die werklike deurset ook af van die ontwerp van die toebehore, die werkvloei van die operateur, werkveranderinge en inspeksievereistes.
Hooffaktore wat merkproduktiwiteit beïnvloed
| Faktor | Waarom dit saak maak |
|---|---|
| Merk inhoud | Meer karakters of komplekse grafika vereis verwerkingstyd |
| Materiaal | Verskillende oppervlaktes benodig verskillende laserinstellings |
| Merkkontras | Bykomende passe mag nodig wees |
| Toebehore-ontwerp | Beïnvloed posisionering en laaityd |
| Bondelgrootte | Beïnvloed oorskakelingsfrekwensie |
| Verifikasie | Voeg inspeksietyd by waar nodig |
| Sagtewarefunksies | Kan herhaalde werkvoorbereiding vereenvoudig |
'n Produksiedemonstrasie moet die werklike identifikasieformaat en -materiaal gebruik eerder as 'n buitengewoon eenvoudige toetslogo.
Vir fabrieke met 'n hoë mengsel kan vinnige toebehoreveranderings en betroubare programbestuur net soveel saak maak as laserspoed.
12. Wat beïnvloed die prys van ingeslote lasermerkmasjiene?
Die aanvanklike aankoopprys is slegs een komponent van die belegging.
Kosteverskille kan die konfigurasie van die laserbron, optika, werkstasiegrootte, sagtewarefunksionaliteit, verkoelingsreëlings, veiligheidstelsels, toebehore en diensomvang weerspieël.
Totale Koste van Eienaarskap Kontrolelys
| Kostefaktor | Wat kopers moet bevestig |
|---|---|
| Laserbron | Vervaardiger, krag en ondersteunde materiale |
| Merkoptika | Veldgrootte en prestasievereistes |
| Toebehore | Standaard of toepassingspesifiek |
| Sagteware | DXF-ondersteuning en vereiste naspeurbaarheidsfunksies |
| Verkoeling | Waterverkoelingstelsel en onderhoud |
| Ekstraksie | Rookverwyderingstoerusting en filters |
| Installasie | Inbedryfstelling en opleidingsomvang |
| Onderdele | Beskikbaarheid en vervangingskoste |
| Waarborg | Dekking en uitsluitings |
| Versending | Verpakking, bestemming en afleweringsvoorwaardes |
Die verskafde spesifikasie lys 'n eenjaarwaarborg en 'n eenjaarwaarborg op die kernkomponente.
Die presiese dekking, begindatum, uitsluitings en diensreëlings moet voor die kontrak bevestig word.
Koste per Aanvaarde Onderdeel
Vir produksievergelykings, gebruik:
Merkkoste per Aanvaarde Onderdeel = Totale Toegekende Merkkoste ÷ Aanvaarde Gemerkte Onderdele
Hierdie benadering oorweeg bedryfskoste en verwerpte identifikasieresultate eerder as slegs masjienprys.
Dit is veral nuttig wanneer verskillende merktegnologieë of werkstasiekonfigurasies vergelyk word.
13. Hoe om 'n versoek om versoek (RFQ) vir 'n industriële lasermerkwerkstasie voor te berei
'n Tegnies volledige kwotasieversoek help verskaffers om die werklike produksievereiste te verstaan.
Voordat u pryse aanvra, berei die volgende inligting voor.
| Aanvraag-item | Inligting om te verskaf |
|---|---|
| Werkstukmateriaal | Metaallegering, plastiek of ander substraat |
| Oppervlakafwerking | Gepoleer, bedek, geanodiseer of onbehandeld |
| Komponentafmetings | Lengte, breedte, hoogte en gewig |
| Merk inhoud | Serienommer, logo, teks of kode |
| Verpligte merkveld | Afmetings en veelvuldige merkplekke |
| Merkkwaliteit | Kontras, afmetings en duursaamheid |
| Lêerformaat | DXF en enige ander vereiste formaat |
| Produksievolume | Dele per uur of skof |
| Identifikasiewerkvloei | Handmatige data-invoer of veranderlike produksiedata |
| Verifikasie | Visuele inspeksie of gespesifiseerde DPM-graad |
| Fabriekstoestande | Krag, verkoeling, ekstraksie en beskikbare ruimte |
| Diensvereistes | Opleiding, waarborg en onderdele |
Waarom CHIKIN CNC evalueer?
CHIKIN CNC word bedryf deur Shenzhen ChiKin Automation Equipment Co., Ltd., 'n China-gebaseerde verskaffer van PCB-vervaardiging en verwante industriële outomatiseringstoerusting.
Die toerustingportefeulje sluit in lasermerk, PCB-boorwerk, routing en ander presisieverwerkingstelsels.
Vir kopers wat industriële verskaffers vergelyk, verskaf die maatskappy inligting oor sy ingenieurs- en diensvermoëns .
Die nuttigste volgende stap is om die huidige masjienkonfigurasie te bevestig en die vereiste toepassing te toets voordat 'n bestelling gefinaliseer word.
Versoek 'n tegniese oorsig van 'n lasermerkmasjien
Indien u fabriek 'n beheerde werkstasie vir metaalonderdeelidentifikasie benodig, deel u werkstuktekeninge, materiaalbesonderhede, merkinhoud en produksievereistes.
Hersien die CHIKIN ingeslote lasermerkmasjien en bespreek die presiese laserbron, werkarea, veiligheidskonfigurasie en sagtewarefunksies wat benodig word.
Die produklys wys tans 'n "uit voorraad"-status in die verskafde produkinligting, dus moet beskikbaarheid en afleweringstyd bevestig word.
Kontak CHIKIN CNC om konfigurasiebesonderhede en 'n kwotasie aan te vra.
'n Duidelike toepassingsopdrag is die beste grondslag vir die keuse van 'n betroubare industriële identifikasiestelsel.
14. Gereelde vrae oor ingeslote lasermerkmasjiene
1. Waarvoor word 'n ingeslote lasermerkmasjien gebruik?
Dit word gebruik om identifikasiemerke binne 'n kabinetstyl-werkstasie aan te bring. Algemene toepassings sluit in reeksnommers, produkinligting, toerustingplate en geselekteerde industriële naspeurbaarheidsmerke.
2. Is 'n geslote lasermerkmasjien veiliger as 'n oop masjien?
'n Geskikte omhulsel kan toegang tot laserstraling verminder, maar veiligheid hang af van die werklike klassifikasie, beskermende venster, vergrendelings, beskerming en bedryfsprosedures. Die voorkoms van die omhulsel alleen toon nie voldoening nie.
3. Wat is die merkarea van die CHIKIN-lasermerkwerkstasie?
Die gepubliseerde spesifikasie lys 300 × 300 mm. Kopers moet die bruikbare veld, merkkwaliteit aan die kante en interne speling vir die beoogde werkstukke bevestig.
4. Kan die masjien vlekvrye staal en aluminium merk?
Dit is algemene kandidaatmateriale vir vesellasermerk. Werklike versoenbaarheid hang af van die laserbron, allooi, oppervlakafwerking en kwaliteitsvereistes. Monstermerk word aanbeveel.
5. Waarborg die 0.01mm-akkuraatheidspesifikasie merkafmetings?
Nee. Die gepubliseerde werksakkuraatheid bepaal nie onafhanklik die finale merktoleransie, minimum lynwydte of kodekwaliteit nie. Kopers moet die meetmetode en verteenwoordigende resultate aanvra.
6. Kan hierdie masjien DXF-lêers invoer?
DXF word as 'n ondersteunde grafiese formaat gelys. Die koper moet die presiese lêer-invoerwerkvloei verifieer en of die sagteware die vereiste afmetings, geometrie en produksiefunksies ondersteun.
7. Ondersteun die CHIKIN-lasermerker outomatiese reeksnommering?
Die verskafde inligting bevestig nie hierdie funksie nie. Kopers moet 'n demonstrasie van veranderlike data, nommering en enige vereiste produksiestelselintegrasie aanvra.
8. Kan 'n ingeslote lasermerkmasjien Data Matrix-kodes skep?
Baie laserstelsels kan vir sulke toepassings gekonfigureer word, maar kodegenereringsvermoë is nie vir hierdie spesifieke produk bevestig nie. Verifieer sagtewareondersteuning en kodeleesbaarheid voor aankoop.
9. Watter onderhoud benodig 'n vesellasermerkwerkstasie?
Onderhoud kan optiese inspeksie, skoonmaak van toebehore, ventilasiestelsels, verkoelingstoerusting, elektriese kontroles en sagteware-ondersteuning insluit. Die presiese skedule hang af van die gelewerde konfigurasie.
10. Hoe moet oorsese kopers hierdie CHIKIN-masjien evalueer voordat hulle bestel?
Bevestig die laserbron, merkveld, materiaalversoenbaarheid, veiligheidsklassifikasie, verkoelingsreëling, sagtewarekenmerke, monsterkwaliteit, waarborg en beskikbaarheid. Verskaf werklike produksieonderdele en tekeninge om 'n tegniese oorsig te ondersteun.
Gevolgtrekking
Die keuse van 'n ingeslote lasermerkmasjien vereis meer as om toerustingpryse of geadverteerde werksakkuraatheid te vergelyk.
Vir industriële vervaardigers is die belangrike faktore merkkwaliteit, materiaalversoenbaarheid, toebehore-stabiliteit, veilige werkstasiewerking, naspeurbaarheidsfunksies en aanvaarde produksie-uitset.
Die CHIKIN CNC-lasermerkwerkstasie bied 'n gepubliseerde merkarea van 300 × 300 mm, werkakkuraatheid van 0,01 mm, DXF-versoenbaarheid en 'n kabinetstyl-industriële konfigurasie.
Hierdie kenmerke maak dit 'n relevante opsie vir kopers wat beheerde identifikasie van geskikte metaalonderdele en ander vervaardigingskomponente evalueer.
Werklike laserspesifikasies, sagtewarefunksies, materiaalprestasie, veiligheidsklassifikasie en produksiekapasiteit moet egter voor aankoop geverifieer word.
'n Steekproeftoets en 'n gedokumenteerde fabrieksaanvaardingsprosedure kan help om toerustingkeuserisiko's te verminder en te verseker dat die gekose stelsel aan werklike vervaardigingsvereistes voldoen.
Vir oorsese vervaardigers wat lasermerkoplossings soek, bied CHIKIN CNC ' n geleentheid om industriële toerustingkonfigurasies te evalueer teen spesifieke onderdeelidentifikasiebehoeftes.
Verken die CHIKIN CNC-lasertoerustingportefeulje of kontak die CHIKIN CNC-span vir 'n tegniese oorsig .
Deel jou onderdeelmateriale, identifikasietekeninge, vereiste merkarea, verifikasiekriteria en produksieteikens om 'n geskikte konfigurasie te bespreek en huidige beskikbaarheid te bevestig.