Waarom vervaardigers van presisie-onderdele verder as gewone CNC-freeswerk moet kyk
Vir baie fabrieke is CNC-freeswerk die eerste proses wat by hulle opkom wanneer akkurate en herhaalbare bewerking benodig word. Dit is bekend, buigsaam en word wyd gebruik vir onderdele wat gate, sakke, vlakke, gleuwe, profiele en algemene materiaalverwydering benodig. 'n Goed gekose CNC-freesmasjien kan 'n werkswinkel help om dimensionele konsekwentheid te beheer, handwerk te verminder en produksieherhaalbaarheid te verbeter.
Tog skep sommige presisie-onderdele probleme wat gewone freeswerk nie maklik kan oplos nie. 'n Komponent mag 'n nou interne gleuf hê. 'n Vorminlegsel mag 'n skerp hoek benodig wat 'n roterende snyer nie kan bereik nie. 'n Matryskomponent mag 'n braamvrye rand na sny benodig. 'n Harde metaalonderdeel mag te moeilik wees om doeltreffend af te werk met direkte gereedskapkontak. In hierdie gevalle moet die koper nie net vra: "Watter freesmasjien moet ons koop nie?" 'n Meer nuttige vraag is: watter kombinasie van prosesse sal die onderdeel betroubaar produseer?
Chikin CNC se produkblad beskryf hierdie toerusting as 'n CNC-draad EDM-stelsel wat saam met freesbewerkings vir geleidende materiale en fyn-detail snywerk gebruik word waar braamvrye resultate en noue geometrie saak maak. Die bladsy maak ook 'n belangrike onderskeid: hoewel die produk-URL bewoording bevat wat verband hou met akriel CNC-snywerk, is die masjien wat op die bladsy beskryf word, bedoel vir geleidende metaalsnywerk, nie plastiek, hout, komposiete of sagte nie-geleidende akrieltipe materiale nie.
Daardie onderskeid is belangrik vir B2B-kopers. As jou fabriek op soek is na 'n CNC-masjien vir akriel, is dit nie die regte kategorie nie. As jou fabriek presisie-metaalonderdele, vorminvoegsels, ponsstukke, matryse, komplekse geleidende komponente of moeilik-bewerkbare kontoere vervaardig, kan 'n CNC-draad-EDM-masjien ernstige evaluering werd wees.
Watter probleem los hierdie tipe masjien op?
In 'n presisie-onderdelewerkswinkel is die moeilike onderdeel nie altyd growwe materiaalverwydering nie. Freeswerk kan materiaal doeltreffend verwyder en baie nuttige geometrieë skep. Die moeiliker uitdaging verskyn dikwels naby die finale vorm: binnehoeke, nou openinge, stywe profiele, fyn gleuwe en rande wat nie brame of swaar sekondêre afwerking kan verdra nie.
Die Chikin CNC-produkbladsy verduidelik dat CNC-freeswerk algemeen gekies word wanneer kopers akkurate en herhaalbare bewerking benodig vir onderdele wat moeilik is om met die hand of met konvensionele toerusting te vervaardig. Dit meld ook dat die masjien wat op die bladsy beskryf word, 'n draad-EDM-stelsel is wat algemeen saam met freeswerk gebruik word om geleidende materiale en fyn-detail snywerk te hanteer.
Dit is waar draad-EDM prakties word. Draad-EDM gebruik 'n dun draadelektrode en diëlektriese vloeistof om materiaal deur elektriese ontlading te verwyder in plaas van direkte snykrag. Die bladsy verklaar dat dit draad-EDM geskik maak vir harde metale en komplekse profiele waar snykragte geminimaliseer moet word.
Vir 'n fabriek beteken dit dat die proses kan help wanneer die vorm te delikaat, te smal, te skerp of te hard is vir konvensionele bewerking om maklik af te handel. Dit is nie 'n plaasvervanger vir elke freesproses nie. Dit is 'n aanvullende proses vir die dele van die onderdeel waar geometrie en randkwaliteit die meeste saak maak.
Waarom verskil draad-EDM van 'n CNC-akriel-snymasjien?
Die produk-URL bevat woorde wat verband hou met akriel CNC-snywerk, maar die bladsyinhoud self beskryf duidelik 'n ander masjientipe. Chikin CNC verklaar dat hierdie toerusting 'n CNC-draad EDM-stelsel is en dat dit bedoel is vir geleidende metaalsny eerder as plastiek of nie-geleidende materiale.
Daardie punt moet nie geïgnoreer word nie. Draad-EDM vereis elektriese ontlading tussen die draadelektrode en die werkstuk, dus moet die werkstuk geleidend wees. Akriel is nie die tipiese teikenmateriaal vir hierdie proses nie. 'n Koper wat op soek is na akrieltekensny, akrielplaatgravering, akrielkontoerroetering of plastiekkerfwerk, moet eerder CNC-routers, lasersnyers of akrielfreesstelsels vergelyk.
Vir metaalonderdelevervaardigers is hierdie produkrigting egter meer relevant. Gereedskap-en-matryswerkswinkels, vormmakers, presisie-komponentverskaffers, motorverskaffers, lugvaart-onderkontrakteurs en herstelwerkswinkels benodig dikwels 'n proses wat harde geleidende materiale met fyn geometrie en lae meganiese krag kan sny.
Die koper moet dus die masjienkategorie korrek lees:
Dit is nie hoofsaaklik 'n akriel CNC-snymasjien nie.
Dit is nie 'n algemene houtwerk- of plastiekgraveerrouter nie.
Dit is nie net 'n konvensionele CNC-freesmasjien nie.
Dit word die beste verstaan as 'n CNC-draad EDM-masjien vir geleidende metaalpresisie-onderdele.
Daardie eerlike onderskeid help kopers om te verhoed dat hulle die verkeerde masjien vir die verkeerde materiaal kies.
Wat wys die produkbladsy oor die masjienuitleg?
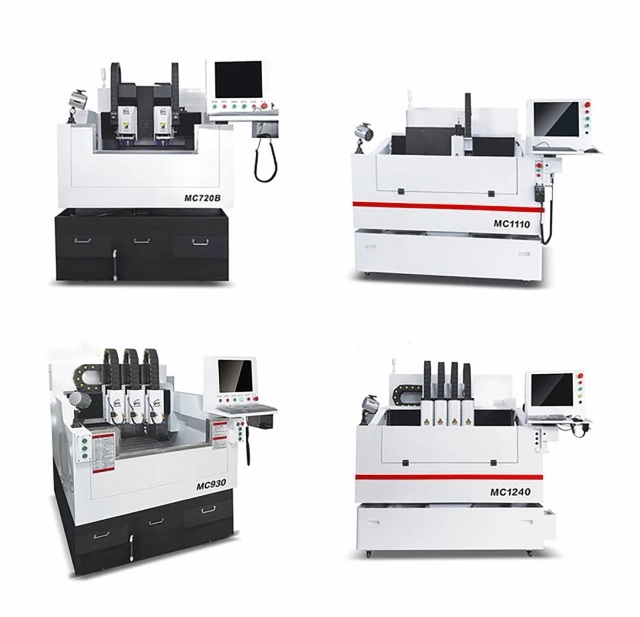
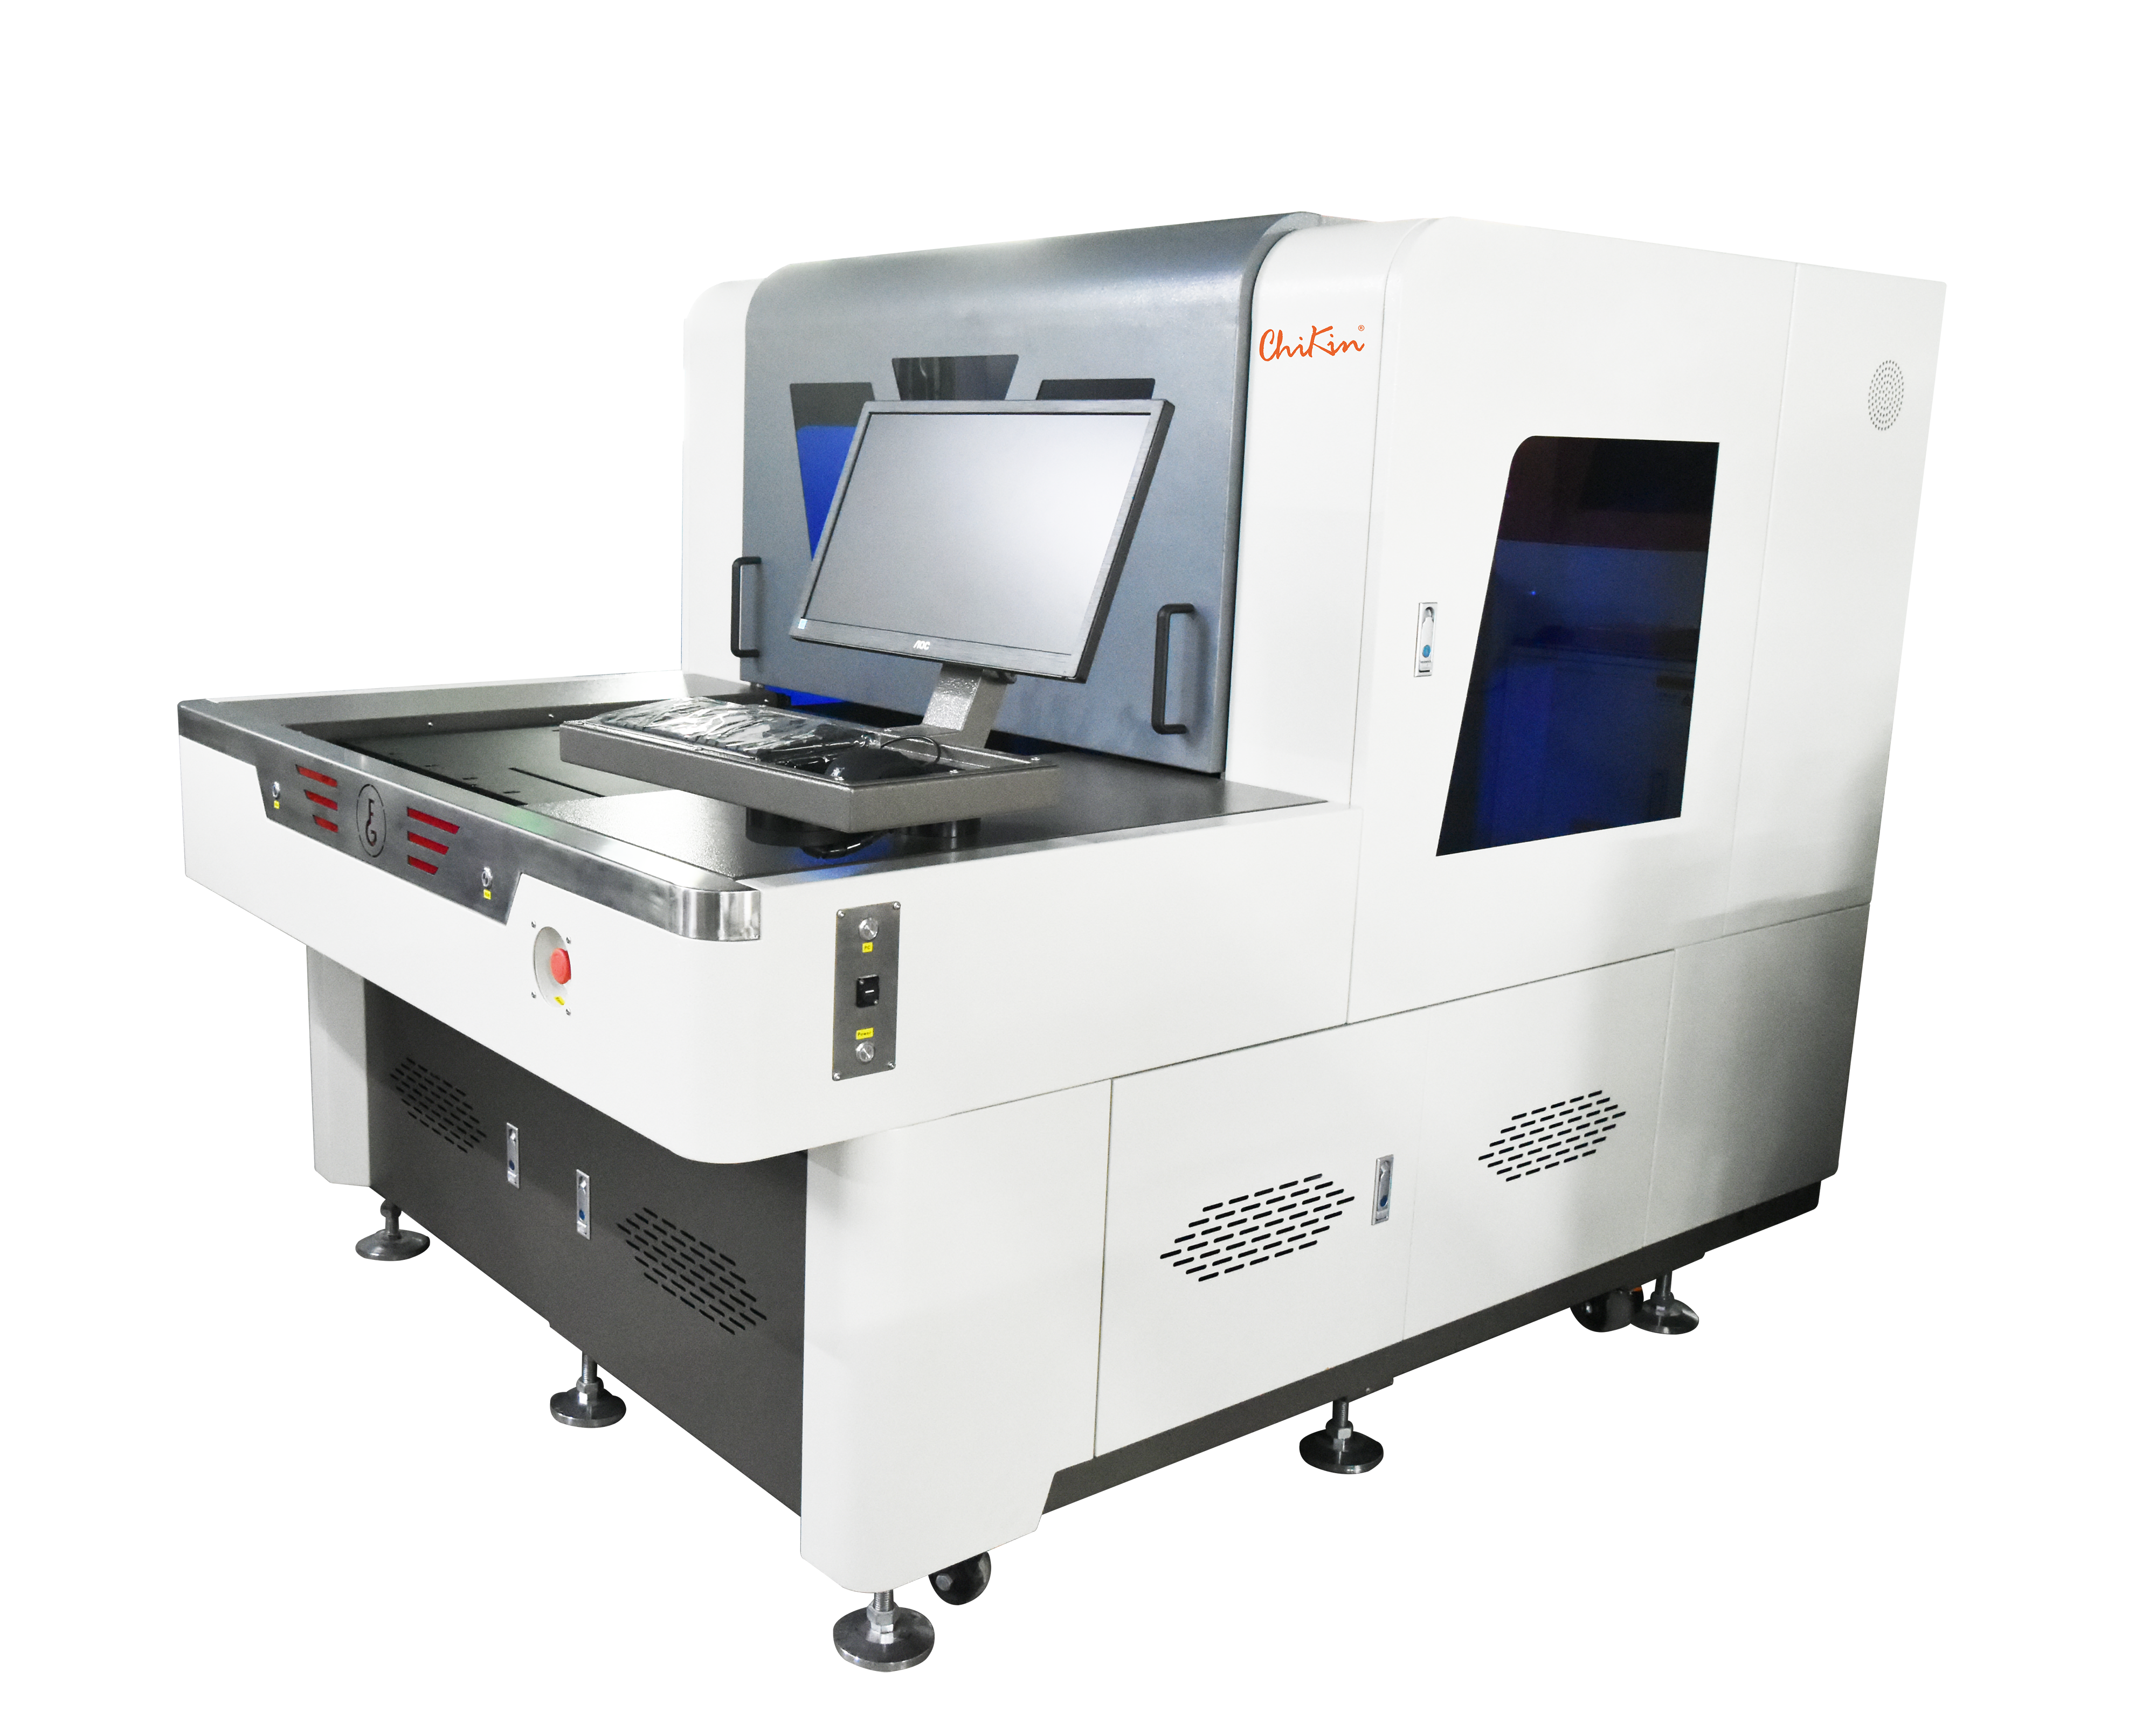
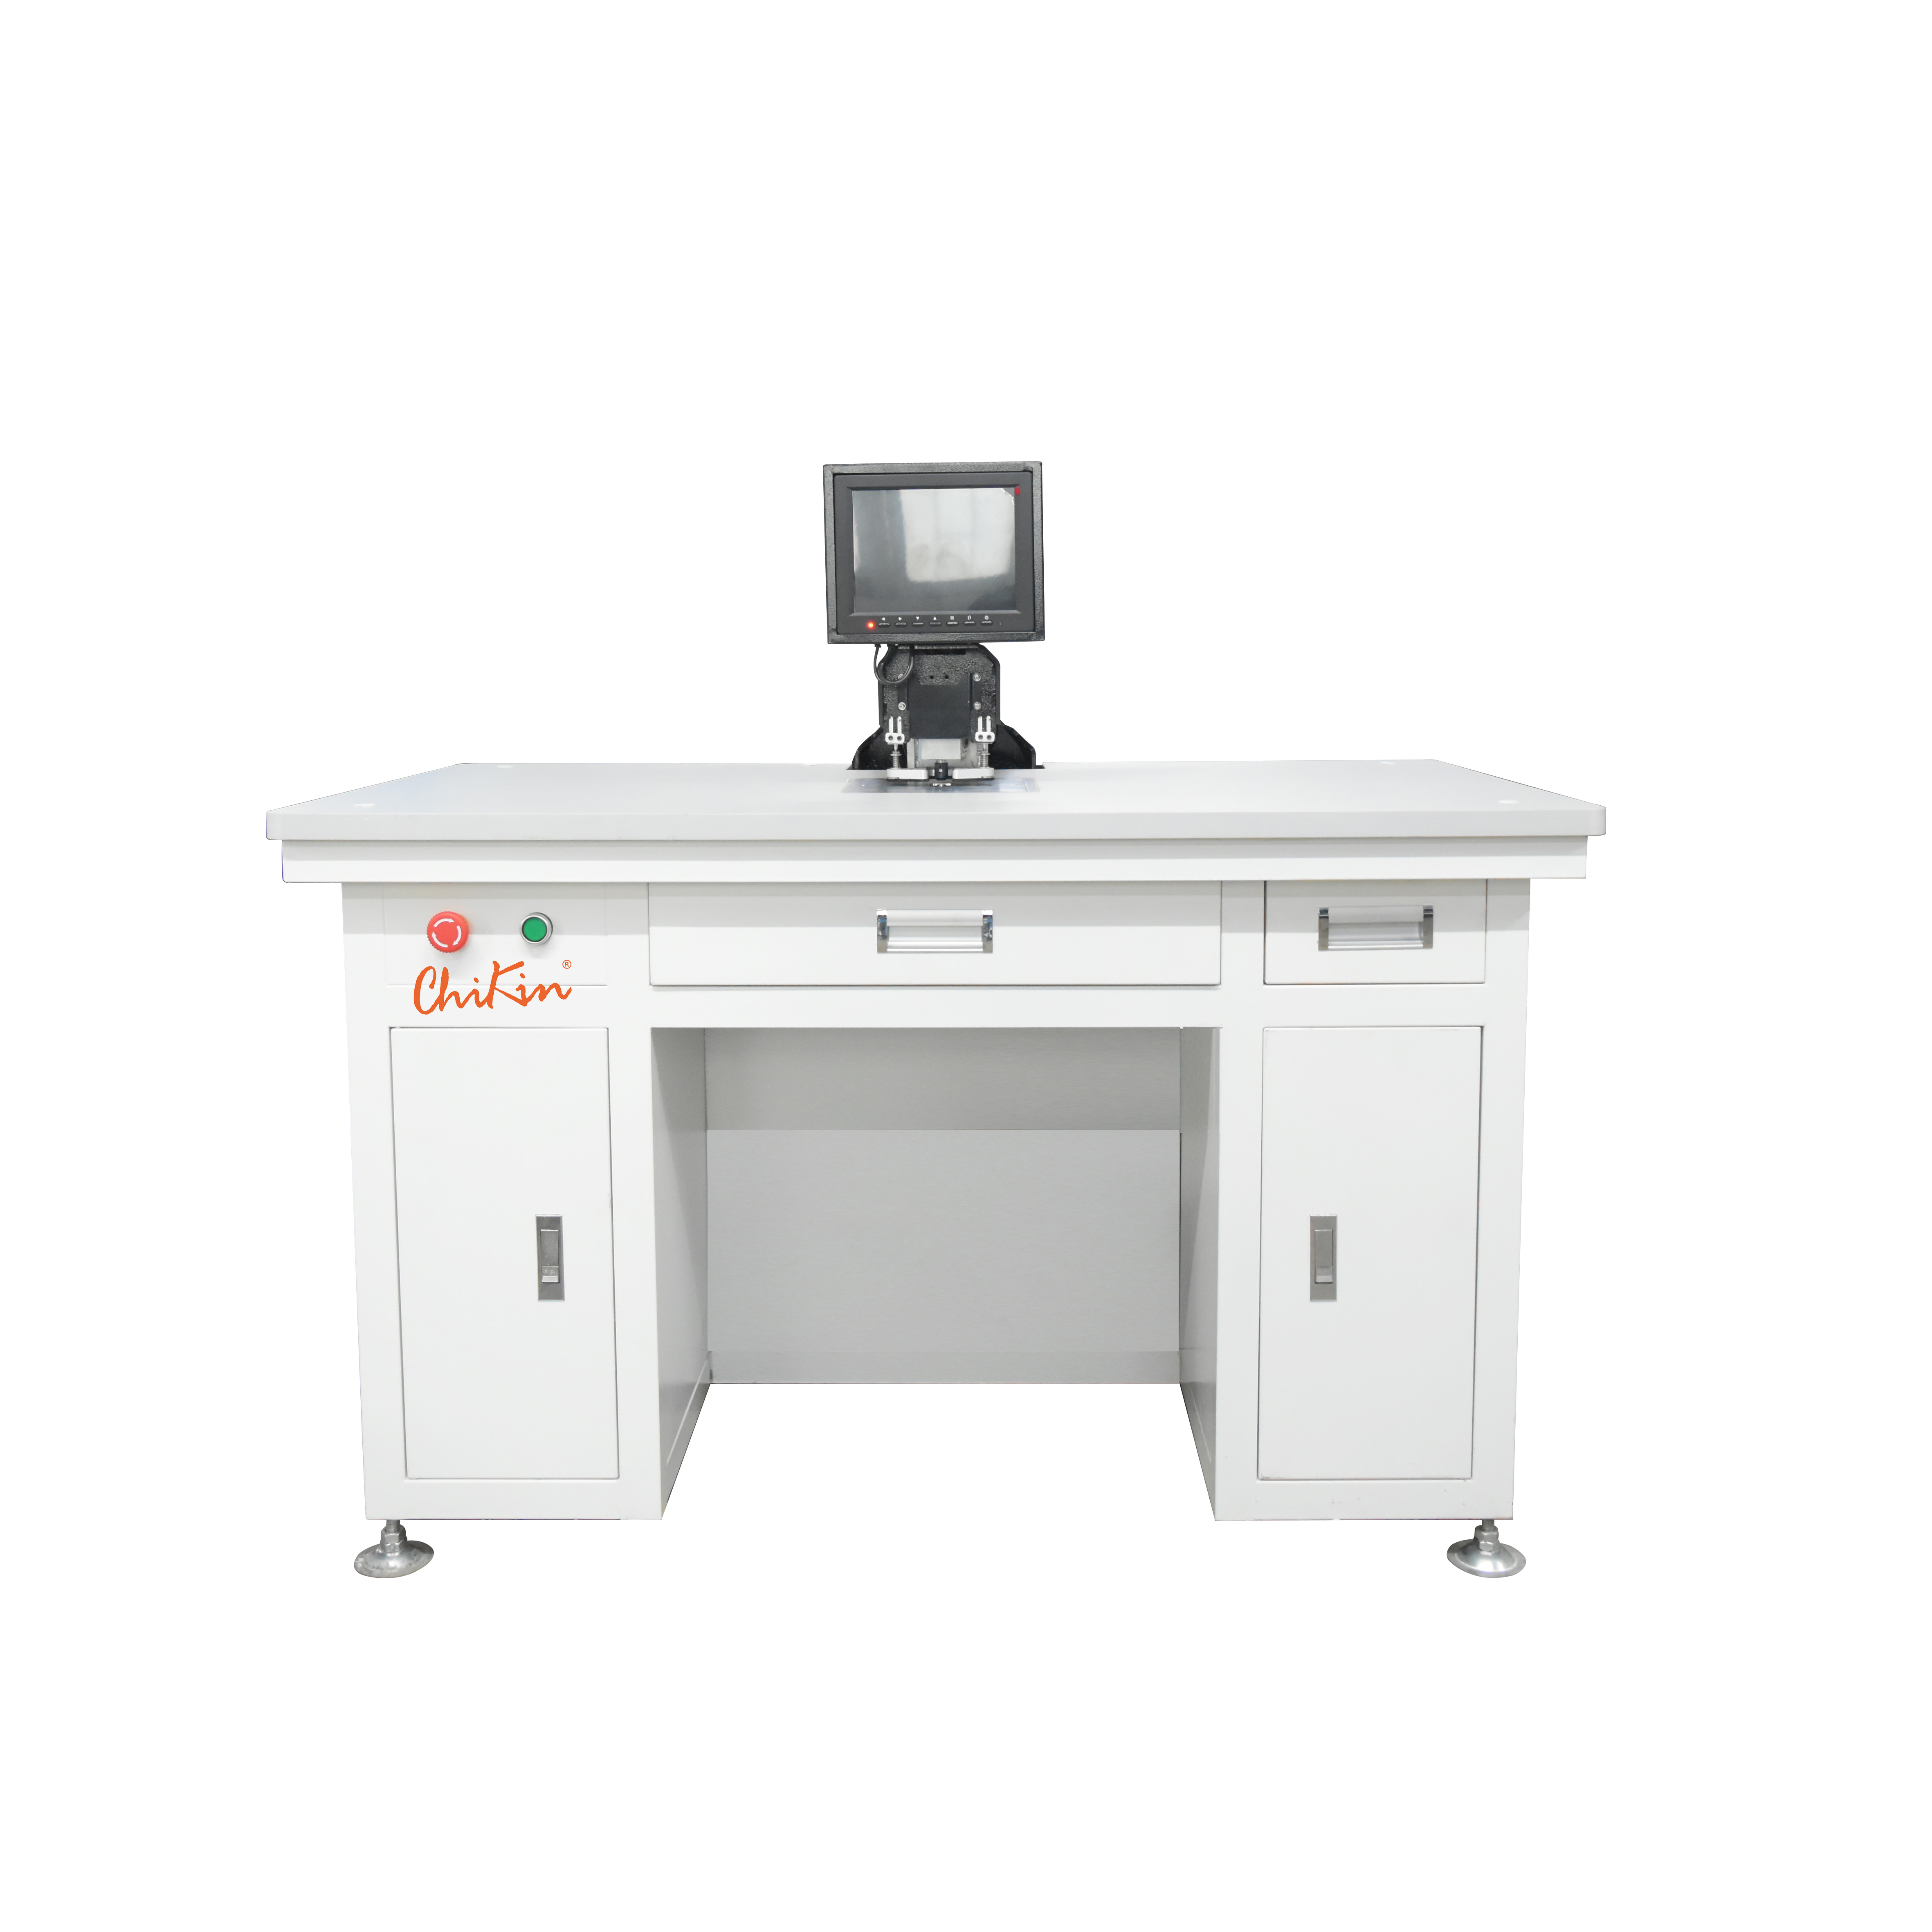
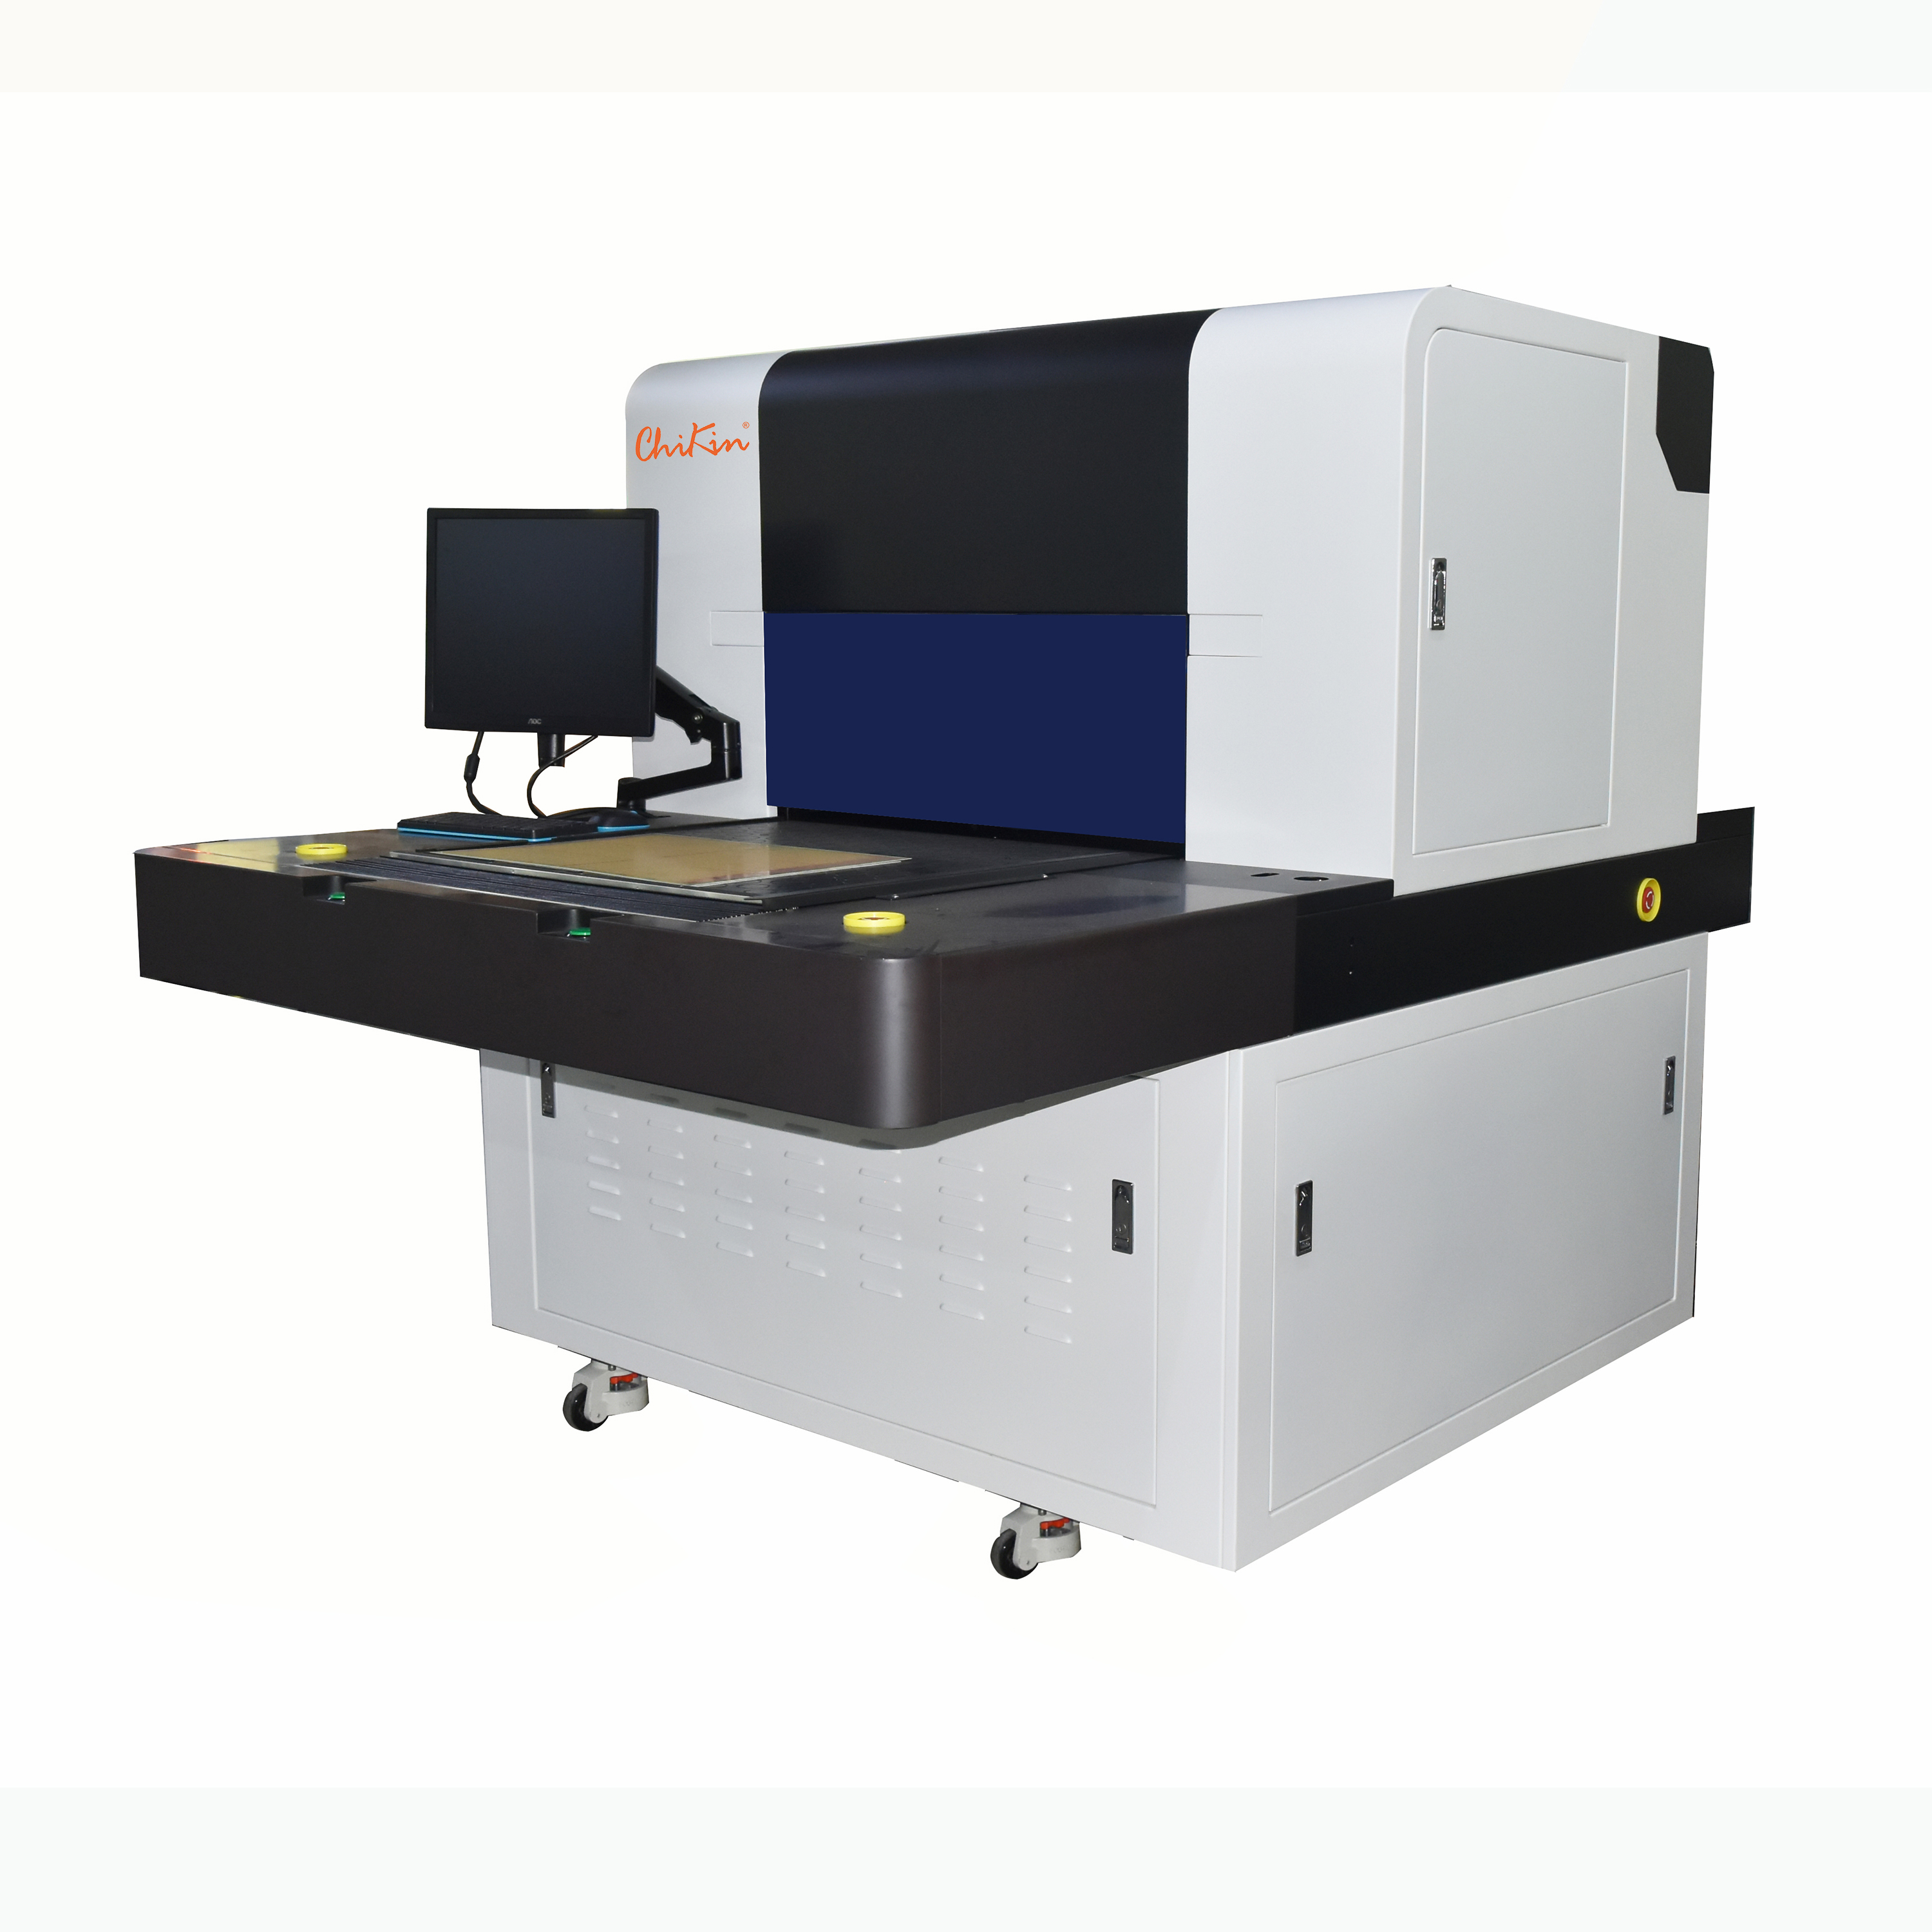
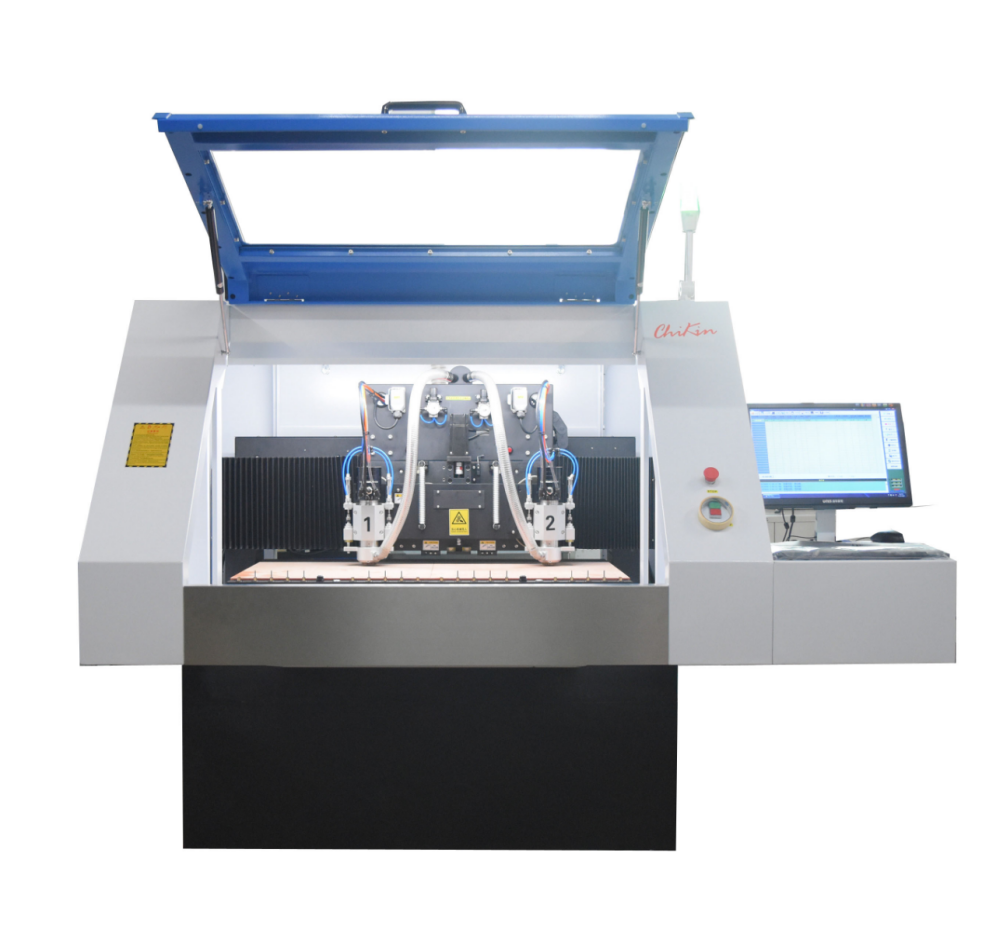
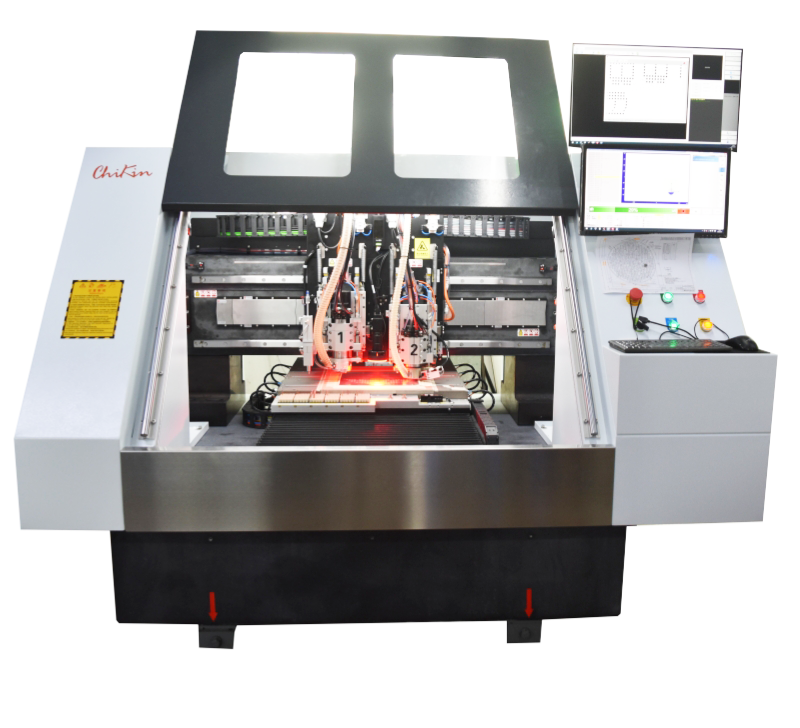
Die produkblad beskryf die masjien as 'n geslote industriële eenheid wat rondom 'n draad-EDM-snykamer met 'n aparte operateurbeheerkonsole gebou is. Dit noem 'n vloerstaande kabinet, voorste toegangsarea vir werkstukopstelling, beskermde bewerkingsone, draadtoevoer- en geleidingsamestelling, kabeldraer, bewerkingskop, werktenk en toegewyde vertoon-en-sleutelbordbeheerstasie.
Hierdie uitleg is belangrik in produksie. Draad-EDM is nie 'n oop handmatige snyproses nie. Die masjineringsone moet beheer word. Draadbeweging, werkstukopstelling, diëlektriese vloeistof, operateurtoegang en prosesmonitering benodig alles 'n georganiseerde struktuur. 'n Geslote kabinet help om die snyarea binne te hou, terwyl 'n aparte konsole operateurs 'n praktiese punt vir opstelling en monitering bied.
Vir B2B-kopers bied hierdie struktuur verskeie praktiese voordele:
Die masjineringsarea is beskerm en beter georganiseerd.
Operateurs het 'n gedefinieerde toegangspunt vir opstelling.
Die beheerkonsole is geskei van die snykamer.
Draadbeweging en masjineringskopbeweging word binne 'n beheerde platform gerangskik.
Die stelsel is beter geskik vir fabrieksgebruik as geïmproviseerde snymetodes.
Onderhoud en opstelling kan rondom 'n sentrale werkkamer beplan word.
Hierdie besonderhede is nie net visueel nie. Hulle beïnvloed hoe die masjien in 'n regte werkswinkel sal optree.
Wat is die belangrikste verkooppunte van hierdie CNC-draad-EDM-masjien?
Die sterkste verkooppunt is presisie sny van geleidende metale waar fyn geometrie en braamvrye rande belangrik is. Die bladsy meld dat draad EDM geskik is vir harde metale en komplekse profiele omdat dit materiaal verwyder deur elektriese ontlading in plaas van direkte gereedskapkontak.
'n Tweede verkooppunt is die vermoë om komplekse profiele en fyn besonderhede te hanteer. Volgens die produkbladsy is draad-EDM beter geskik as tipiese CNC-gravering of algemene routeringswerk vir interne geometrie, skerp hoeke en herhaalbare kontoer sny. Dit is veral nuttig wanneer 'n onderdeelontwerp streng interne kenmerke het wat moeilik is om met konvensionele metodes te bewerk.
'n Derde verkooppunt is skoon, geslote werking. Die bladsy wys daarop dat die volledig geslote kabinet help om die masjineringsarea te beheer en 'n skoner produksieomgewing ondersteun, terwyl die aparte konsole 'n praktiese beheerpunt bied vir opstelling en prosesmonitering.
'n Vierde verkooppunt is proseskomplementariteit. Die masjien kan saam met CNC-freeswerk gebruik word. Freeswerk kan grofwerk, vlakwerk, sakwerk en algemene vorming hanteer, terwyl draad-EDM die finale fyn geometrie, nou gleuwe, interne hoeke en moeilike kontoere kan hanteer. Hierdie kombinasie kan waardevol wees vir vormwerkswinkels, gereedskap-en-matryswerkswinkels en presisie-metaalkomponentverskaffers.
Produkinligting en Koperbetekenis
| Produkbladsyinligting | Wat dit beteken vir fabriekskopers |
|---|---|
| Die masjien word beskryf as 'n CNC-draad-EDM-stelsel | Kopers moet dit as geleidende metaal sny toerusting evalueer, nie as 'n akriel router nie. |
| Bedoel vir geleidende materiale en fyn-detail snywerk | Geskik vir metaalkomponente, vorms, matryse, ponsmasjiene en komplekse geleidende onderdele |
| Gebruik draad EDM snykamer met beskermde bewerkingsone | Ondersteun beheerde snytoestande en georganiseerde operateurtoegang |
| Sluit draadtoevoer- en geleidingsamestelling, kabeldraer, masjineringskop en werktenk in | Dui 'n volledige EDM-prosesuitleg aan eerder as eenvoudige meganiese snywerk. |
| Afsonderlike skerm-en-sleutelbord-beheerstasie | Help operateurs om die opstelling en snyproses vanaf 'n toegewyde konsole te monitor |
| Volledig toegemaakte kabinet | Help om die masjineringsarea te beheer en ondersteun skoner produksieomgewing |
| Nuttig vir interne geometrie, skerp hoeke en herhaalbare kontoer sny | Waardevol waar konvensionele roterende snyers nie maklik die vereiste vorm kan skep nie |
| Presiese prestasiedata is nie op die bladsy sigbaar nie | Kopers moet prosesmonsters, spesifikasies en konfigurasiebesonderhede aanvra voor aankoop. |
Waar kan hierdie masjien in 'n fabriek pas?
Hierdie masjien is veral relevant in fabrieke wat geleidende metaalonderdele met veeleisende geometrie verwerk. Tipiese toepassingsareas sluit in gereedskap- en matrysvervaardiging, vorminvoegsels, presisie-ponsmasjiene, matryse, lugvaart- of motoronderdele, en onderdele wat braamvrye snywerk benodig. Chikin se produkblad lys hierdie as algemene gebruiksgevalle en verduidelik dat draad-EDM gebruik kan word vir finale geometrie waar akkuraatheid en oppervlakkwaliteit krities is.
'n Vormwerkswinkel kan freeswerk gebruik om 'n holte-insetsel grof te maak, en dan draad-EDM om nou gleuwe of interne profiele af te werk. 'n Gereedskap-en-matrysvervaardiger kan draad-EDM gebruik vir pons- en matrysbesonderhede wat skerp interne vorms vereis. 'n Presisie-komponentverskaffer kan dit gebruik wanneer klein profiele konsekwent oor bondels moet bly. 'n Herstelwerkswinkel kan dit gebruik op harde metaalonderdele wat moeilik is om konvensioneel te bewerk.
Die masjien kan veral nuttig wees wanneer die fabriek met hierdie situasies te kampe het:
Die werkstuk is geleidende metaal.
Die geometrie sluit nou gleuwe of interne hoeke in.
Braamvrye sny is belangrik.
Snykragte moet geminimaliseer word.
Die onderdeelmateriaal is moeilik om konvensioneel te bewerkstellig.
Die finale kontoer is belangriker as vinnige ruwe bewerking.
Freeswerk alleen skep te veel gereedskapbeperking.
Die onderdeel vereis herhaalbare fyn detail snywerk.
As die werk akrielsny, houtgravering, plastiekplaatfreeswerk of nie-geleidende materiaalverwerking is, is hierdie masjien nie die korrekte prosesrigting gebaseer op die bladsyinhoud nie.
Waarom moet kopers hierdie masjien nie net volgens prys vergelyk nie?
Draad-EDM-toerusting moet geëvalueer word volgens prosespassing. 'n Lae prys is nie nuttig as die masjien nie die materiaal kan sny, die vereiste geometrie kan ondersteun of 'n praktiese werkvloei kan handhaaf nie.
Die produkbladsy meld dat oppervlakafwerking, randtoestand en akkuraatheid afhang van die opstelling, draadtipe, masjineringsparameters, werkstukmateriaal en operateurprogrammering. Dit raai kopers ook aan om prosesmonsters vir hul eie materiaal en geometrie aan te vra voordat hulle 'n aankoop finaliseer, aangesien presiese werkverrigtingsdata nie sigbaar is nie.
Dit is die regte aankooplogika. Kopers moet nie net op produktitel, masjienbeeld of algemene eise staatmaak nie. Hulle moet tekeninge, materiaalgrade, teikentoleransies en produksiedoelwitte met die verskaffer deel. Die verskaffer moet dan verduidelik of draad-EDM geskik is, watter konfigurasie benodig word en of monsters getoets kan word.
Prysvergelyking moet plaasvind na prosesbevestiging. Andersins kan die koper 'n masjien kies wat mededingend lyk, maar nie die werklike vervaardigingsprobleem oplos nie.
Hoe moet kopers werkstukmateriaal evalueer?
Materiaal is die eerste filter. Draad-EDM word vir geleidende materiale gebruik. As die materiaal nie geleidend is nie, is die proses nie geskik nie. Die produkbladsy sê eksplisiet dat die fokus op geleidende metaal eerder as plastiek, hout of komposiete is.
Vir 'n fabriekskoper moet die materiaaloorsig die volgende insluit:
Materiaal tipe.
Materiaalhardheid.
Geleidingsvermoë.
Dikte.
Hittebehandelingstoestand.
Vereiste randvoorwaarde.
Of braamvrye snywerk benodig word.
Of die onderdeel eers grof bewerk sal word.
Of die finale profiel EDM-afwerking benodig.
Dit is ook waar die koper moet onderskei tussen freeswerk en EDM. Freeswerk kan steeds die korrekte eerste proses vir baie onderdele wees. Draad EDM kan later gebruik word vir besonderhede wat moeilik is om te bereik of af te werk met roterende gereedskap.
Hoe moet kopers onderdeelgeometrie evalueer?
Meetkunde is die tweede filter. Draad-EDM is veral nuttig wanneer meetkunde moeilik is vir konvensionele gereedskap. Die produkbladsy beklemtoon interne meetkunde, skerp hoeke, nou gleuwe, ingewikkelde kontoere en herhaalbare kontoersny as areas waar hierdie proses meer geskik kan wees as tipiese CNC-gravering of -freeswerk.
'n Koper moet die tekening hersien en vra:
Is daar stywe binnehoeke?
Is daar lang, smal gleuwe?
Is daar profiele wat braamvrye rande benodig?
Benodig die onderdeel fyn detail?
Kan 'n roterende snyer die kenmerk bereik?
Sal freeswerk beperkings op gereedskapradius skep?
Benodig die onderdeel lae snykrag?
Is die materiaal hard genoeg om konvensionele bewerking ondoeltreffend te maak?
Indien die antwoord op verskeie van hierdie vrae ja is, moet draad-EDM oorweeg word.
Hoe moet kopers masjienuitleg evalueer?
Masjienuitleg beïnvloed daaglikse gebruik. Die produkblad beskryf 'n ingeslote kabinet, toegangsarea voor, beskermde masjineringsone, werktenk, masjineringskop en aparte konsole.
Kopers moet vra:
Is die werkkamer groot genoeg vir ons onderdele?
Hoe maklik is die opstelling van die werkstuk?
Kan operateurs veilig toegang tot die tenk en toebehore-area verkry?
Hoe word draadskroefwerk hanteer?
Hoe word die draadgeleier en voereenheid in stand gehou?
Hoe word diëlektriese vloeistof bestuur?
Is die beheerkonsole gerieflik vir die operateur?
Hoeveel vloeroppervlakte word benodig?
Hoe word afvaldraad, filtrasie en vloeistofinstandhouding hanteer?
Die masjien moet nie net akkuraat sny nie. Dit moet ook by die werkswinkel se werkvloei pas.
Wat moet kopers vra voordat hulle bestel?
Omdat presiese werkverrigtingsdata nie op die bladsy sigbaar is nie, moet kopers spesifieke bevestiging van die verskaffer aanvra. Die produkblad raai kopers aan om te vra oor werksomvang, reisbereik, bruikbaarheid van beheer, stabiliteit van draadhantering, toegang tot onderhoud, filtrasie, koelmiddelbestuur, outomatiseringsopsies, beskikbaarheid van onderdele en konfigurasie-opsies.
'n Praktiese ondersoek moet die volgende insluit:
Onderdeeltekeninge.
Materiaalgraad.
Materiaaldikte.
Teikentoleransie.
Vereiste vir randkwaliteit.
Verwagting van oppervlakafwerking.
Jaarlikse of maandelikse produksievolume.
Of freeswerk voor EDM gebruik sal word.
Vereiste werkkoevert.
Beperking van masjienvloerruimte.
Vereistes vir filtrasie of diëlektriese vloeistof.
Operateurvaardigheidsvlak.
Behoefte aan outomatisering of handmatige opstelling.
Verwagtinge vir onderdele.
Voorbeeld sny versoek.
'n Verskaffer wat hierdie punte duidelik kan beantwoord, is nuttiger as een wat slegs 'n prys verskaf.
Koper Evalueringskontrolelys
| Evalueringsgebied | Wat kopers moet bevestig | Waarom dit saak maak |
| Materiaal pasvorm | Is die werkstuk geleidende metaal? | Draad EDM is bedoel vir geleidende materiale, nie akriel of nie-geleidende plastiek nie. |
| Geometrie-pasvorm | Het die onderdeel interne hoeke, nou gleuwe of komplekse profiele? | Hier is tipiese redes om draad EDM bo gewone freeswerk te kies |
| Werkkoevert | Kan die masjien die onderdeelgrootte en opstellingsbeslag hanteer? | Voorkom wanverhouding met werklike produksiedele |
| Akkuraatheid en afwerking | Watter toleransie, oppervlakafwerking en randkwaliteit kan op die koper se materiaal bereik word? | Werklike resultate hang af van opstelling, draadtipe, parameters en materiaal |
| Draadhantering | Hoe stabiel is draadtoevoer-, draadgeleier- en draadsnybedrywighede? | Beïnvloed snykonsekwentheid en stilstandtyd |
| Werktenk en vloeistofstelsel | Hoe word diëlektriese vloeistof, filtrasie en onderhoud hanteer? | Belangrik vir EDM-prosesstabiliteit |
| Beheer bruikbaarheid | Is die skerm-en-sleutelbordkonsole maklik vir operateurs? | Beïnvloed opstellingstyd en prosesmonitering |
| Onderhoudstoegang | Kan operateurs maklik toegang tot draadgidse, tenk, filters en diensareas kry? | Verminder stilstandtyd |
| Prosesmonsters | Kan die verskaffer voorbeeldonderdele van kopertekeninge sny? | Bevestig masjiengeskiktheid voor aankoop |
| Verskafferondersteuning | Is onderdele, opleiding, prosesleiding en diens beskikbaar? | Beskerm langtermyn produksiegebruik |
Hoe kan CNC-freeswerk en draad-EDM saamwerk?
'n Produktiewe werkswinkel hoef nie CNC-freeswerk en draad-EDM as mededingers te beskou nie. In baie gevalle werk hulle die beste as 'n prosespaar.
CNC-freeswerk kan gebruik word vir:
Ruwe materiaal.
Die skep van plat vlakke.
Oopmaak van sakke.
Bewerking van gate.
Voorbereiding van verwysingsoppervlaktes.
Verminder voorraad voor die voltooiing van snywerk.
Draad EDM kan gebruik word vir:
Fyn interne kontoere.
Skerp interne hoeke.
Nou gleuwe.
Braamvrye rande.
Harde geleidende materiale.
Presisiepons en -matryse.
Kenmerke waar gereedskapdruk geminimaliseer moet word.
Die produkbladsy meld dat in winkels waar CNC-freeswerk ruwe bewerking of algemene profilering hanteer, draad-EDM gebruik kan word vir die finale geometrie waar akkuraatheid en oppervlakkwaliteit krities is.
Hierdie prosesverdeling kan fabrieke help om elke masjien te gebruik waar dit die sterkste is. Freeswerk verwyder materiaal doeltreffend. Draad-EDM hanteer geometrie wat moeilik is om met roterende gereedskap af te werk.
Praktiese fabrieksgeval: vorminlegsel met smal interne gleuwe
Dink aan 'n vormwerkswinkel wat 'n klein geharde staal-insetsel vervaardig. Die onderdeel sluit plat, gemasjineerde vlakke, monteergate en verskeie smal interne gleuwe in. Die werkswinkel probeer eers om die onderdeel met standaard CNC-freeswerk te voltooi. Ruwe en plat bewerking is suksesvol, maar die interne gleuwe skep probleme. Die snyerdiameter beperk die interne hoekradius, en die skoon afwerking van die gleuf vereis te veel handmatige korreksie.
Die werkswinkel oorweeg dan die byvoeging van 'n draad-EDM-proses. CNC-freeswerk kan steeds die growwe bewerking en algemene voorbereiding hanteer. Draad-EDM kan die interne gleuwe en fyn kontoere na hittebehandeling sny. Dit verminder meganiese snykrag en help om 'n skoner finale profiel te skep.
Dit is die soort geval waar die Chikin CNC-draad-EDM-masjien relevant is. Die produkbladsy meld dat draad-EDM dikwels deur gereedskap-en-matryswinkels, vormmakers en presisie-komponentverskaffers gebruik word vir interne hoeke, nou gleuwe en ingewikkelde kontoere wat moeilik is om met standaardfreeswerk af te werk.
Die koper moet nie bloot die masjienprys vra nie. Die beter benadering is om die werklike invoegtekening, materiaalgraad, dikte, teikentoleransie en verwagte jaarlikse volume te stuur. Dan kan die verskaffer adviseer of die masjien geskik is en of 'n monstersnit getoets moet word.
Praktiese Fabriekskas: Presisiepons- en Matryskomponente
'n Gereedskap-en-matryswerkswinkel moet dalk pons- en matrysonderdele van verharde geleidende metaal maak. Die finale snykant moet skoon wees, en die profiel moet by die bypassende komponent pas. Konvensionele freeswerk kan die blank voorberei, maar die finale profiel mag fyner beheer vereis.
Draad-EDM kan 'n goeie proses vir hierdie onderdele wees, want dit gebruik elektriese ontlading in plaas van direkte snykrag. Dit kan nuttig wees wanneer harde materiale en gedetailleerde profiele gesny word. Chikin se bladsy lys presisie-ponsmasjiene en -matryse as tipiese toepassingscenario's vir hierdie masjienkategorie.
In hierdie geval moet die koper die volgende evalueer:
Onderdeelmateriaal.
Dikte.
Profielkompleksiteit.
Vereiste verdraagsaamheid.
Randafwerking.
Aantal stukke per bondel.
Behoefte aan herhaalbare profielsny.
Werktenk kapasiteit.
Draadtipe en prosesinstellings.
Operateurprogrammeringsvermoë.
Hierdie soort geval toon ook waarom draad-EDM as presisie-prosestoerusting eerder as gewone snytoerusting behandel moet word.
Hoe moet kopers 'n verskaffer kies?
Die keuse van 'n draad-EDM-masjienverskaffer gaan nie net oor toerustingspesifikasie nie. Dit gaan daaroor of die verskaffer die koper se onderdeelfamilie en produksiebeperkings kan verstaan.
'n Goeie verskaffer behoort tekeninge, materiaalgrade, teikentoleransies en prosesdoelwitte aan te vra. Chikin se bladsy beveel aan dat kopers tekeninglêers, materiaalgrade en teikentoleransies deel sodat die verskaffer die regte opstelling kan aanbeveel. Dit sê ook dat werkswinkels wat CNC-freeswerk met EDM kombineer, moet definieer watter bewerkings op elke masjien gedoen sal word voor aankoop.
'n Betroubare verskaffer behoort te help met die volgende antwoorde:
Watter dele moet eerste gemaal word?
Watter kenmerke moet deur draad EDM gesny word?
Watter materiële beperkings geld?
Watter akkuraatheid en afwerking is realisties?
Watter draadtipe en parameters is geskik?
Watter werksomhulsel word benodig?
Hoeveel onderhoud is nodig?
Watter onderdele moet in voorraad gehou word?
Watter opleiding is beskikbaar?
Kan monstersnywerk gedoen word voor bestelling?
Die regte verskaffer verkoop nie net 'n masjien nie. Dit help die fabriek om proseswanverhoudings te voorkom.
Watter foute moet kopers vermy?
Die eerste fout is om aan te neem dat hierdie masjien vir akriel is as gevolg van die URL-bewoording. Die bladsy self beskryf 'n CNC-draad EDM-stelsel vir geleidende metaalsny en onderskei dit duidelik van akriel CNC-snymasjiene.
Die tweede fout is om draad-EDM direk met 'n CNC-router te vergelyk. Hierdie masjiene dien verskillende materiale en prosesdoelwitte.
Die derde fout is om volgens prys te kies voordat materiaalversoenbaarheid bevestig word. As die materiaal nie geleidend is nie, is draad-EDM nie die korrekte proses nie.
Die vierde fout is om die res van die werkvloei te ignoreer. Freeswerk, hittebehandeling, bevestiging, EDM-snywerk, inspeksie en afwerking kan alles deel van die produksieplan wees.
Die vyfde fout is om nie monstersny aan te vra nie. Die bladsy sê dat oppervlakafwerking, randtoestand en akkuraatheid afhang van die opstelling, draadtipe, masjineringsparameters, werkstukmateriaal en operateurprogrammering. Dit beteken dat monstertoetsing een van die veiligste maniere is om geskiktheid te bevestig.
Die sesde fout is om onderhoud oor die hoof te sien. Die toestand van die draadgeleier, vloeistofbestuur, filtrasie en draadhantering beïnvloed alles langtermynprestasie.
Wanneer is hierdie masjien 'n goeie pasvorm?
Hierdie masjien is 'n goeie pasmaat wanneer die fabriek die volgende benodig:
Geleidende metaal sny.
Fyn-detail kontoerbewerking.
Braamvrye rande.
Skerp interne profiele.
Nou gleuwe.
Presisie vorm insetsels.
Gereedskap- en matryskomponente.
Stoot en sterf.
Lugvaart- of motorvoertuigpresisieonderdele.
Finale geometrie na freeswerk.
Beheerde ingeslote EDM-werking.
Dit is nie 'n goeie pasmaat wanneer die fabriek hoofsaaklik die volgende benodig nie:
Akriel snywerk.
Houtgravering.
Plastiekroetering.
Grootvolume sagte materiaal kerfwerk.
Nie-geleidende saamgestelde bewerking.
Eenvoudige laekoste-plaat sny.
Hierdie eerlike passingsanalise help die koper om te veel te koop of die verkeerde proses te koop.
Gereelde vrae
Is hierdie masjien 'n akriel CNC-snymasjien?
Nee. Die produkbladsy verklaar dat die masjien wat beskryf word 'n CNC-draad EDM-stelsel is wat bedoel is vir geleidende metaalsny, nie plastiek of sagte nie-geleidende materiale nie.
Waarvoor word CNC draad EDM gebruik?
Draad EDM word gebruik vir geleidende metale, komplekse profiele, fyn besonderhede, interne geometrie, skerp hoeke, smal gleuwe en braamvrye sny waar direkte snykrag geminimaliseer moet word.
Hoe verskil draad EDM van CNC-freeswerk?
CNC-freeswerk verwyder materiaal met 'n roterende snygereedskap. Draad-EDM verwyder materiaal deur elektriese ontlading met behulp van 'n dun draadelektrode en diëlektriese vloeistof. Dit maak dit nuttig vir harde geleidende materiale en gedetailleerde geometrie.
Watter nywerhede kan hierdie tipe masjien gebruik?
Tipiese gebruiksgevalle sluit in gereedskap- en matrysvervaardiging, vorminsetsels, presisie-ponsmasjiene, matryse, lugvaartkomponente, motoronderdele en ander presisie-metaalonderdele wat braamvrye snywerk benodig.
Wat moet kopers bevestig voordat hulle bestel?
Kopers moet die werksomvang, reisbereik, bruikbaarheid van die beheer, stabiliteit van draadhantering, toegang tot onderhoud, filtrasie, koelmiddelbestuur, outomatiseringsopsies, beskikbaarheid van onderdele en monstersnyresultate bevestig.
Waarom moet kopers tekeninge voor aankoop stuur?
Tekeninge, materiaalgrade en teikentoleransies help die verskaffer om te bepaal of draad-EDM geskik is en watter konfigurasie benodig word. Chikin se bladsy beveel aan dat hierdie inligting gedeel word voor aankoop.
Gevolgtrekking
CNC-freeswerk bly een van die nuttigste prosesse in presisievervaardiging, maar dit los nie elke geometrieprobleem op nie. Wanneer onderdele skerp interne hoeke, nou gleuwe, komplekse geleidende metaalprofiele, braamvrye rande of lae-krag snywerk benodig, kan 'n CNC-draad EDM-masjien ' n waardevolle vennoot vir freeswerk word.
Chikin CNC se produkblad beskryf hierdie toerusting as 'n ingeslote industriële CNC-draad EDM-stelsel met 'n beskermde snykamer, draadtoevoer- en geleidingsamestelling, kabeldraer, masjineringskop, werktenk en aparte vertoon-en-sleutelbord-beheerkonsole. Die bladsy beklemtoon geleidende metaalsny, komplekse profiele, fyn detail, ingeslote werking en tipiese toepassings soos gereedskap- en matrysvervaardiging, vorminsette, ponsstukke, matryse, lugvaartonderdele, motoronderdele en presisie-metaalwerk.
Vir B2B-kopers is die belangrikste stap om die masjienkategorie korrek te lees. Ten spyte van die akrielverwante bewoording in die URL, ondersteun die bladsyinhoud hierdie masjien as draad-EDM-toerusting vir geleidende metaalpresisie-onderdele, nie as akriel-snytoerusting nie. Die veiligste aankoopproses is duidelik: definieer die onderdeelmateriaal, hersien die geometrie, besluit watter bewerkings aan freeswerk behoort en watter aan EDM behoort, versoek prosesmonsters en bevestig die masjienkonfigurasie met die verskaffer voordat die prys vergelyk word.
'n Goed ooreenstemmende CNC-frees- en draad-EDM-werkvloei kan vervaardigers van presisie-onderdele help om prosesbeperkings te verminder, randkwaliteit te verbeter en komplekse metaalgeometrie met meer selfvertroue te voltooi.