Hoe kan vervaardigers 'n outomatiese netto-tekenmasjien kies vir stabiele grootformaat-materiaalhantering?
Grootformaat-materiaalhantering lyk dikwels eenvoudig van 'n afstand af.
'n Blad word op 'n tafel geplaas. Die rande is vas. Die materiaal word gestrek of in posisie gehou. Verwerking begin.
Binne 'n regte fabriek is die situasie egter gewoonlik meer ingewikkeld.
'n Wye maas kan ongelyke spanning van die een kant na die ander ontwikkel. 'n Buigsame film kan effens verskuif tydens opstelling. ’n Groot tekstiel- of velmateriaal kan plat naby die klampe bly terwyl plooie nader aan die middel ontwikkel. Wanneer hierdie variasies voortduur in drukwerk, deklaag, inspeksie, montering of 'n ander stroomaf-proses, is die probleem nie meer beperk tot materiaalhantering nie. Dit kan registrasie, herhaalbaarheid, vermorsing, arbeidsvereistes en algehele produksiestabiliteit beïnvloed.
Daarom moet kopers wat soek na 'n outomatiese nettrekmasjien vermy om dit bloot as 'n groot tafel met klampe te hanteer.
Die werklike aankoopvraag is meer spesifiek:
Kan die masjien die kliënt se materiaal vashou, span en posisioneer op 'n herhaalbare manier wat by die werklike produksieproses pas?
Hierdie onderskeid maak saak. Twee masjiene kan soortgelyke eksterne afmetings hê en steeds baie verskillend presteer as hul raamstyfheid, klemverspreiding, spanmetode, beheerlogika, materiaalversoenbaarheid en diensbaarheid nie vergelykbaar is nie.
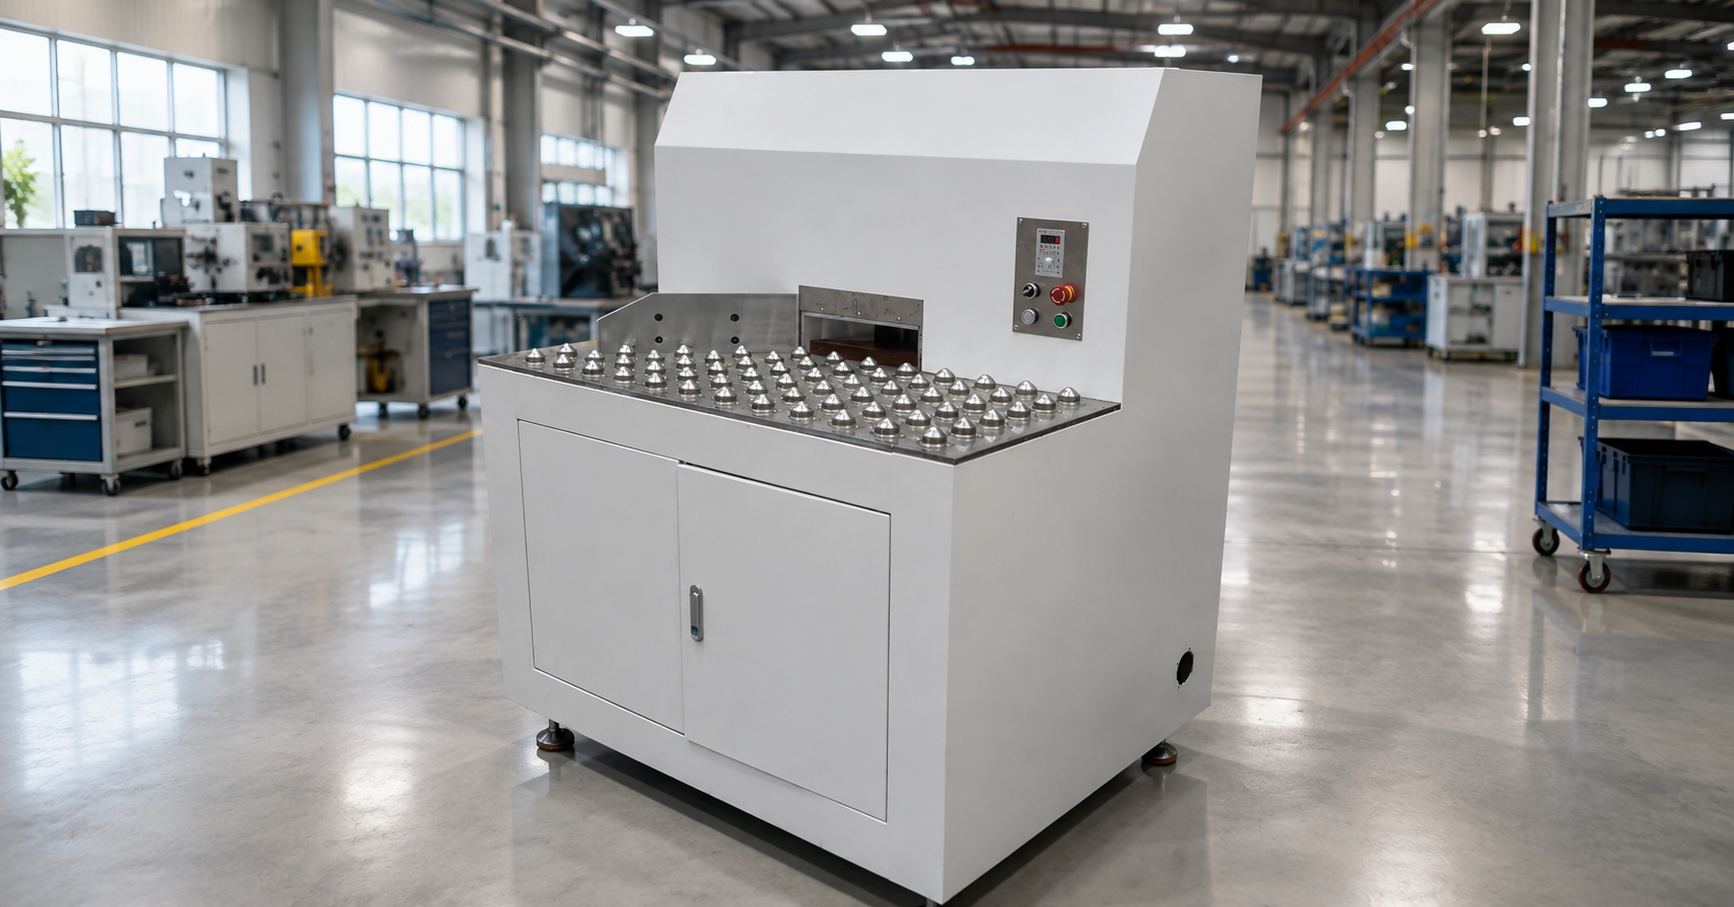
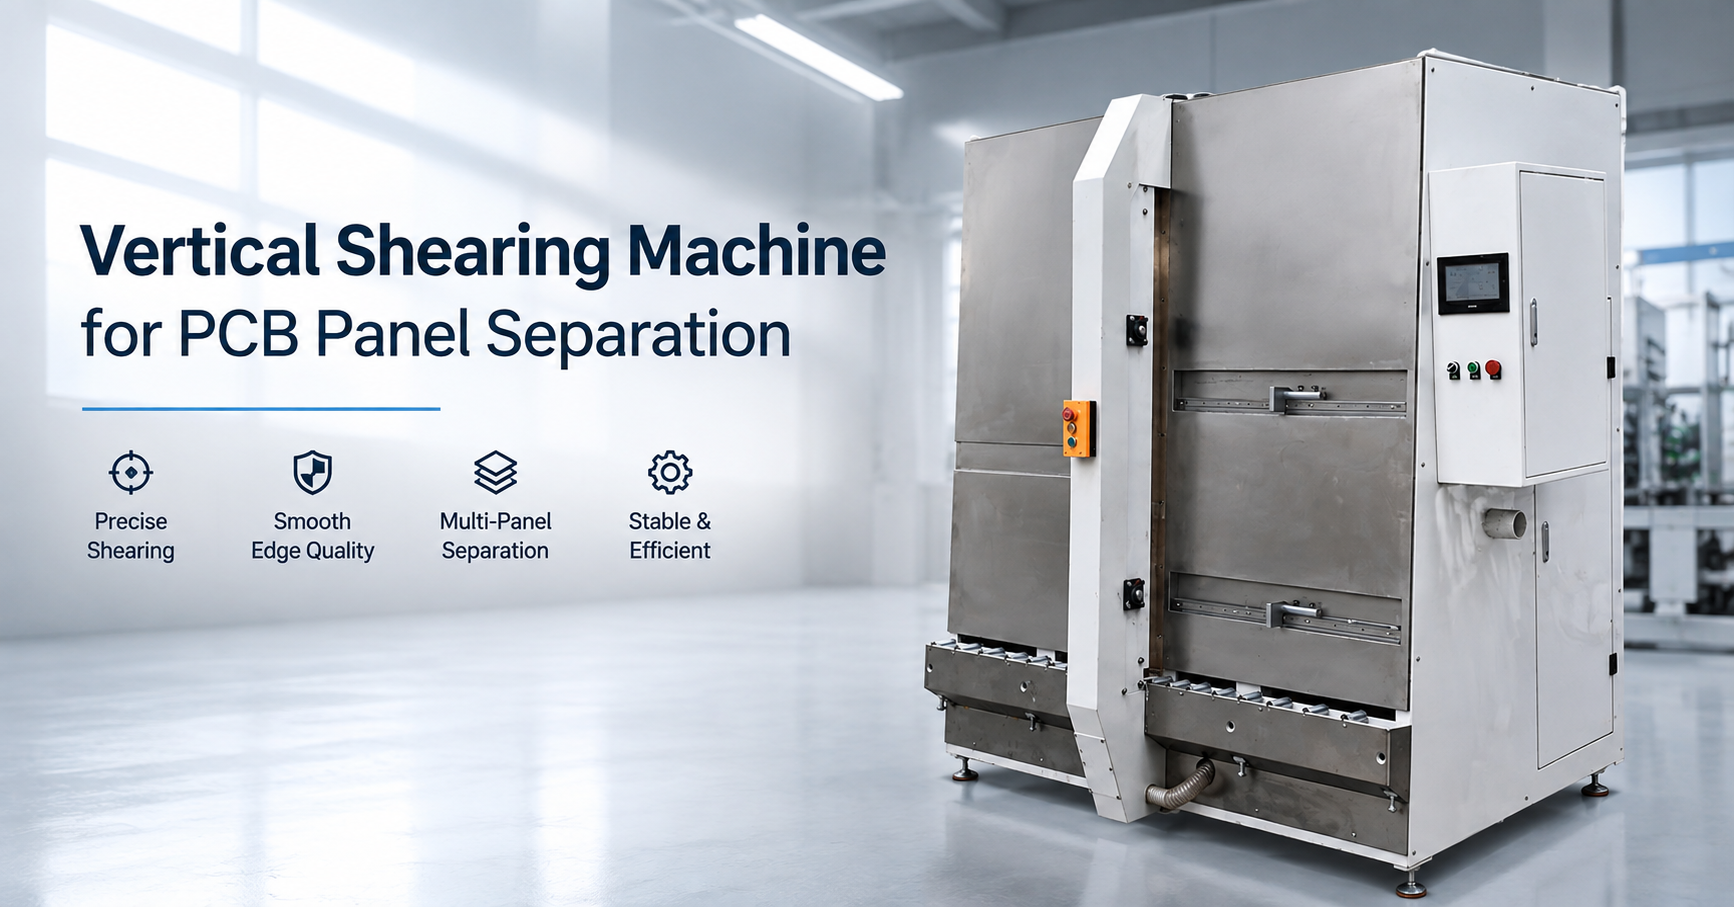
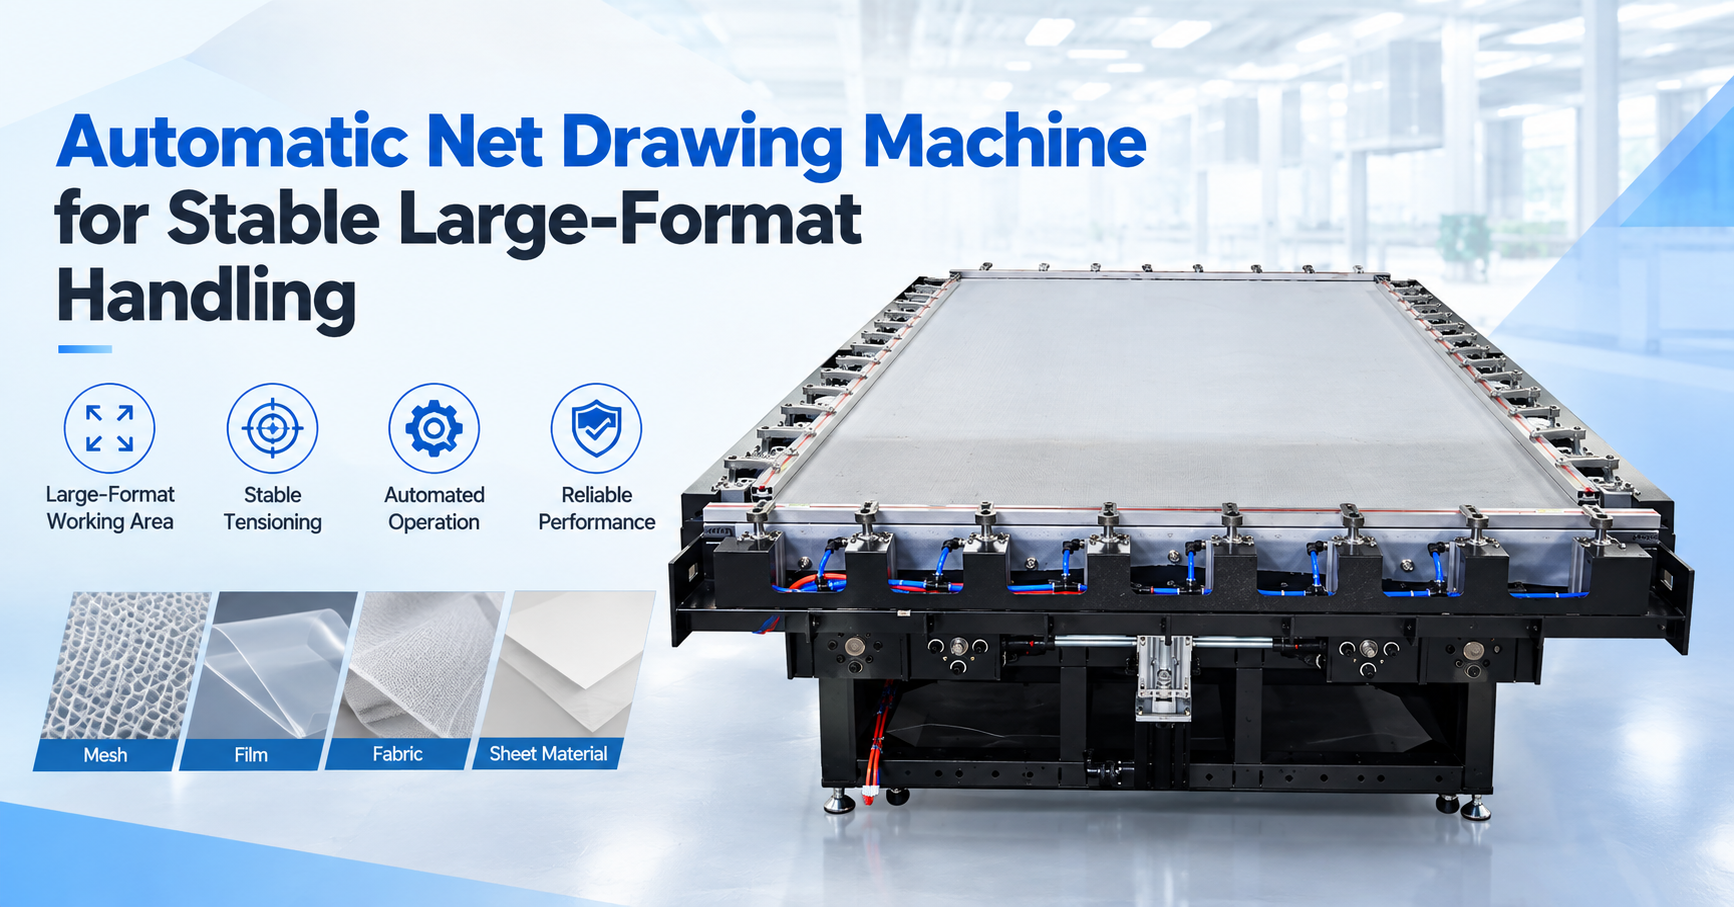
Die CHIKIN CNC-produk, Outomatiese Nettekenmasjien vir stabiele, grootformaat materiaalhantering, word aangebied as 'n industriële platform wat ontwerp is om te help om wye, buigsame materiale plat, in lyn te hou en oor 'n groot werkoppervlak te beheer. Sy sigbare struktuur sluit 'n breë reghoekige werkbed, herhaalde omtrekklem of moduleposisies, industriële strukturele steune en pneumatiese/beheer hardeware in. Volgens die produkbladsy kan die masjien oorweeg word vir gaas, film, materiaal en ander velagtige substrate waar stabiele posisionering en beheerde hantering belangrik is.
Vir 'n fabriekkoper skep dit verskeie belangrike areas om te evalueer voordat 'n RFQ gestuur word.
Hierdie artikel verduidelik wat dit is.
Hoekom is die hantering van grootformaat materiaal moeiliker as wat dit eers lyk?
Klein materiaal is relatief maklik om te beheer.
'n Operator kan dikwels 'n klein vel met die hand posisioneer, sy rande inspekteer, 'n geringe aanpassing maak en die bewerking weer begin. Die materiaal self het minder area om te vervorm, insak, te verskuif of ongelyke spanning te ontwikkel.
Grootformaat-materiaal tree anders op.
Namate die werkwydte toeneem, word verskeie veranderlikes terselfdertyd belangriker:
- materiaal buigsaamheid
- randtoestand
- gewigverspreiding
- spanningvereistes
- klemspasiëring
- oppervlakvlakheid
- raamrigiditeit
- konsekwentheid van opstelling
- operateurhantering
- stroomaf prosesakkuraatheid
'n Groot blad misluk nie noodwendig omdat die masjien nie genoeg krag het nie. In baie gevalle is die probleem inkonsekwentheid.
Een produksiesiklus mag dalk aanvaarbaar lyk. Die volgende kan effense randbeweging toon. 'n Derde kan gelokaliseerde plooie ontwikkel. Die materiaal kan fisies binne die korrekte werkarea wees terwyl dit steeds nie konsekwent genoeg gehou word vir die proses wat volg nie.
Dit is veral relevant waar die materiaal as 'n verwysingsoppervlak vir 'n ander bewerking gebruik word.
Byvoorbeeld, skermverwante verwerking kan stabiele materiaalposisionering vereis voor stroomafdruk. Deklaagbewerkings kan deur plooie of inkonsekwente platheid beïnvloed word. Inspeksie kan minder betroubaar word as die materiaalposisie verander. 'n Buigsame vel kan ook 'n ander klemstrategie vereis as 'n relatief stywe substraat.
Die doel van 'n industriële grootformaat spanstelsel is dus nie bloot om die materiaal styf te maak nie.
Dit is om 'n beheerde en herhaalbare toestand te skep.
Dit is 'n veel hoër vereiste.
Wat is 'n outomatiese nettekenmasjien?
'n outomatiese nettrekmasjien is industriële toerusting wat gebruik word om grootformaat buigsame materiale tydens 'n vervaardigingsproses te rek, span, posisioneer of veilig vas te hou.
Afhangende van die masjienkonfigurasie en die kliënt se werklike toepassing, kan die toerusting werkvloeie ondersteun wat behels:
- maasmateriaal
- skermverwante verwerking
- buigsame films
- stof- en tekstielmateriaal
- bladagtige industriële substrate
- drukvoorbereiding
- bedekkingsvoorbereiding
- inspeksie
- belyning
- samestelling
- afwerkingsprosesse
Die produkbladsy vir die CHIKIN CNC-masjien beskryf die basiese produksieprobleem duidelik: wye en buigsame materiale moet tydens verwerking plat, in lyn en beheer bly. Oneweredige spanning kan bydra tot plooie, registrasieverskuiwing, vermorsing en herbewerking. Die masjien is dus gebou rondom 'n stewige bed, verspreide omtrek houpunte, en 'n industriële outomatisering-georiënteerde uitleg.
Dit is egter belangrik om nie te aanvaar dat elke outomatiese maastekenmasjien identies is nie.
Die presiese masjien moet gekies word volgens die materiaal en proses.
'n Stelsel wat vir een maasgrootte geskik is, sal dalk nie outomaties by 'n ander pas nie. Filmdikte, randsterkte, vereiste spanning, produksieafmetings en stroomaf verwerkingstoestande kan alles die voorkeurkonfigurasie verander.
Om hierdie rede moet 'n ervare koper met die toepassing eerder as die katalogus begin.
Begin met die materiaal, nie die masjien nie
Een van die mees algemene aankoopfoute is om eers die toerusting te kies en die proses later te definieer.
Die beter volgorde is die teenoorgestelde.
Voordat verskaffers vergelyk word, moet die koper die materiaal wat hanteer word, dokumenteer.
Die verskaffer moet ten minste verstaan:
- Materiaaltipe
Is die materiaal gaas, stof, film of 'n ander buigsame substraat? - Maksimum lengte en breedte
Die bruikbare verwerkingsafmetings buite die masjien is belangriker as die masjien se dimensies. - Materiaaldikte
Dun en hoogs buigsame materiale kan anders as swaarder substrate optree. - Randtoestand
Kan die materiaal direkte meganiese klem verdra? Benodig dit beskermende kontakoppervlaktes? - Vereiste spanning of vashoutoestand
Sommige prosesse vereis 'n gedefinieerde spanningreeks. Ander vereis hoofsaaklik stabiele plat posisionering. - Produksiefrekwensie
Word die masjien af en toe, verskeie kere per skof, of deurlopend gebruik? - Omskakelingsfrekwensie
Verwerk die fabriek herhaaldelik een formaat, of verander materiaal en verander dikwels materiaal en> - Afstroomproses
Ondersteun die masjien drukwerk, deklaag, inspeksie, of 'n ander bewerking?
Hierdie antwoorde beïnvloed masjienkeuse direk.
'n Koper wat net vra: "Wat is jou prys vir 'n outomatiese nettrekmasjien?" verskaf nog nie genoeg inligting vir 'n tegnies betekenisvolle kwotasie nie.
'n Nuttiger vraag is:
“Ons verwerk hierdie materiaal, teen hierdie grootte, met hierdie vereiste spanning of platheid toestand, en die volgende proses is dit. Hoe moet die masjien gekonfigureer word?”
Daardie gesprek gee beide die vervaardiger en die koper 'n duideliker tegniese beginpunt.
Hoekom maak die werkarea saak?
Werkarea is een van die eerste spesifikasies wat kopers oplet.
Dit is ook een van die maklikste spesifikasies om verkeerd te verstaan.
'n Masjien kan 'n groot fisiese voetspoor hê, maar die bruikbare verwerkingsarea kan kleiner wees nadat rekening gehou is met klampe, randbeperking, veiligheidsklaring of strukturele komponente.
Die koper moet dus spesifiek vra vir:
- effektiewe werkarea
- minimum bruikbare materiaalgrootte
- maksimum bruikbare materiaalgrootte
- randgryparea
- kleminterferensiesones
- laairigting
- vrystelling rondom die masjien
- vereistes vir onderhoudtoegang
Die CHIKIN CNC-produk word beskryf as 'n breë horisontale werkplatform vir grootformaat-materiaal. Die herhaalde omtrekhouposisies is bedoel om verspreide materiaalbeheersing te ondersteun eerder as om op slegs 'n paar geïsoleerde bevestigingspunte staat te maak. Hierdie ontwerpbenadering kan waardevol wees waar 'n groot vel stabiel moet bly oor 'n wye oppervlak.
'n Groter bed kan ook die behoefte verminder om een produksietaak in verskeie kleiner hanteringstappe te verdeel.
Dit kan werkvloeidoeltreffendheid verbeter.
Maar groter is nie outomaties beter nie.
'n Groot masjien kan onnodige vloerspasie verbruik, installasie-kompleksiteit verhoog en meer kos as wat die proses vereis. Die korrekte werksarea is die een wat voldoende verwerkingskapasiteit bied met praktiese toegang rondom die toerusting.
Hoe belangrik is verspreide klem?
Baie belangrik—maar slegs as die klemstelsel by die materiaal pas.
'n Grootformaat buigsame materiaal word selde ewe goed beheer deur een of twee sterk vashoupunte.
Stel jou voor dat jy 'n wye vel van slegs twee kante af trek. Die sentrale area kan anders optree as die buitenste gedeeltes. Gelokaliseerde krag kan vervorming skep, terwyl onvoldoende selfbeheersing beweging kan toelaat.
Dit is hoekom verspreide omtrekbeheer 'n belangrike ontwerpoorweging is.
Die sigbare CHIKIN CNC-masjienstruktuur sluit herhaalde klem- of modulesamestellings rondom die werksone in. Die produkbeskrywing sê dat hierdie uitleg verspreide beheer voorstel oor die vel of maas wat verwerk word en bedoel is om meer egalige hantering oor die werkoppervlak te ondersteun.
Wanneer hierdie tipe ontwerp evalueer word, moet kopers vra:
- Hoeveel effektiewe klempunte word gebruik?
- Kan klemposisies aangepas word?
- Word klemkrag onafhanklik beheer?
- Wat beskerm die materiaal by die kontakpunt?
- Kan beskadigde of verslete klemkomponente individueel vervang word?
- Verander die uitleg vir verskillende materiaalwydtes?
- Hoe word spanning oor die kante versprei?
Hierdie vrae is nuttiger as om bloot te vra of die masjien “outomaties” is.
Outomatisering waarborg nie outomaties selfs materiaalhantering nie.
Die meganiese stelsel maak steeds saak.
Tabel 1: Sleutelfaktore om te vergelyk voordat jy 'n outomatiese nettrekmasjien koop
| Evalueringsfaktor | Hoekom dit saak maak | Vrae vir die verskaffer |
|---|---|---|
| Doeltreffende werkarea | Bepaal of die materiaal sonder oormatige hantering verwerk kan word | Wat is die werklike bruikbare area na vasklem? |
| Raamstyfheid | Help behou stabiele posisionering oor groot afmetings | Hoe is die raam ontwerp om die werkslas te ondersteun? |
| Klampuitleg | Beïnvloed randhou en spanningverspreiding | Hoeveel klemsones word gebruik? |
| Materiaalversoenbaarheid | Voorkom skade en swak prosespassing | Watter materiale en diktereekse kan geëvalueer word? |
| Spanningsbeheer | Belangrik vir platheid en herhaalbaarheid | Hoe word spanning aangepas en geverifieer? |
| Outomatiseringsmetode | Beïnvloed arbeid en opstellingskonsekwentheid | Watter bewerkings is outomaties en watter bly handmatig? |
| Omskakeling | Beïnvloed produksiebuigsaamheid | Hoe lank neem dit om materiaalformate te verander? |
| Instandhouding | Beïnvloed langtermyn uptyd | Watter onderdele vereis roetine-inspeksie of vervanging? |
| Pasmaak | Belangrik vir nie-standaard produksie | Kan die bed, klampe en kontroles aangepas word? |
| Tegniese ondersteuning | Belangrik tydens installasie en foutsporing | Wie verskaf ingenieurs- en na-verkope ondersteuning? |
| Verkrygingsfaktor | Direkte toerustingvervaardiger | Handelsmaatskappy |
|---|---|---|
| Tegniese kommunikasie | Mag direk met ingenieurs- en produksiespanne kommunikeer | Vereis dalk koördinering met 'n ander fabriek |
| Pasmaak | Kan moontlik ontwerpveranderinge direk koördineer | Hang af van die onderliggende vervaardiger |
| Produksiekennis | Gewoonlik nader aan samestelling en vervaardigingsprosesse | Hang af van tegniese hulpbronne |
| Ontwerpwysiging | Miskien makliker om by die bron te bespreek | Kan bykomende kommunikasielae betrek |
| Koördinering van onderdele | Potensieel meer direk | Vereis dalk derdeparty-koördinasie |
| Fabriekstoetsing | Kopers het dalk meer geleentheid om aanvaardingsvereistes te bespreek | Hang af van verskafferreëling |
| Beste keuse | Nuttig vir tegnies-aangepaste projekte | Miskien geskik wanneer handelsondersteuning en verkrygingsgerief prioriteite is |