Фрези з ЧПК для друкованих плат для точного різання та обробки дрібних деталей
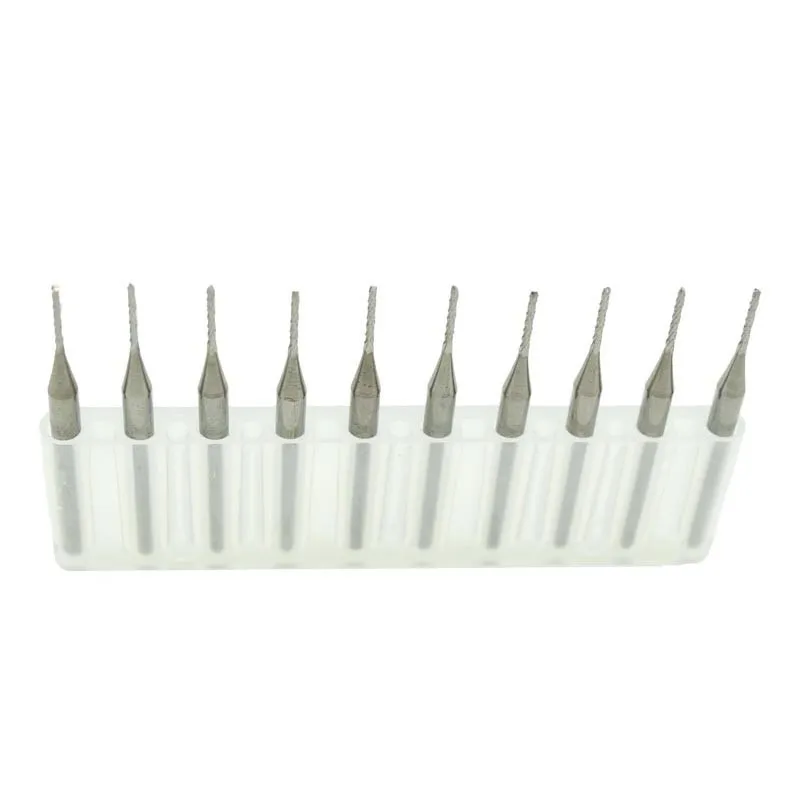
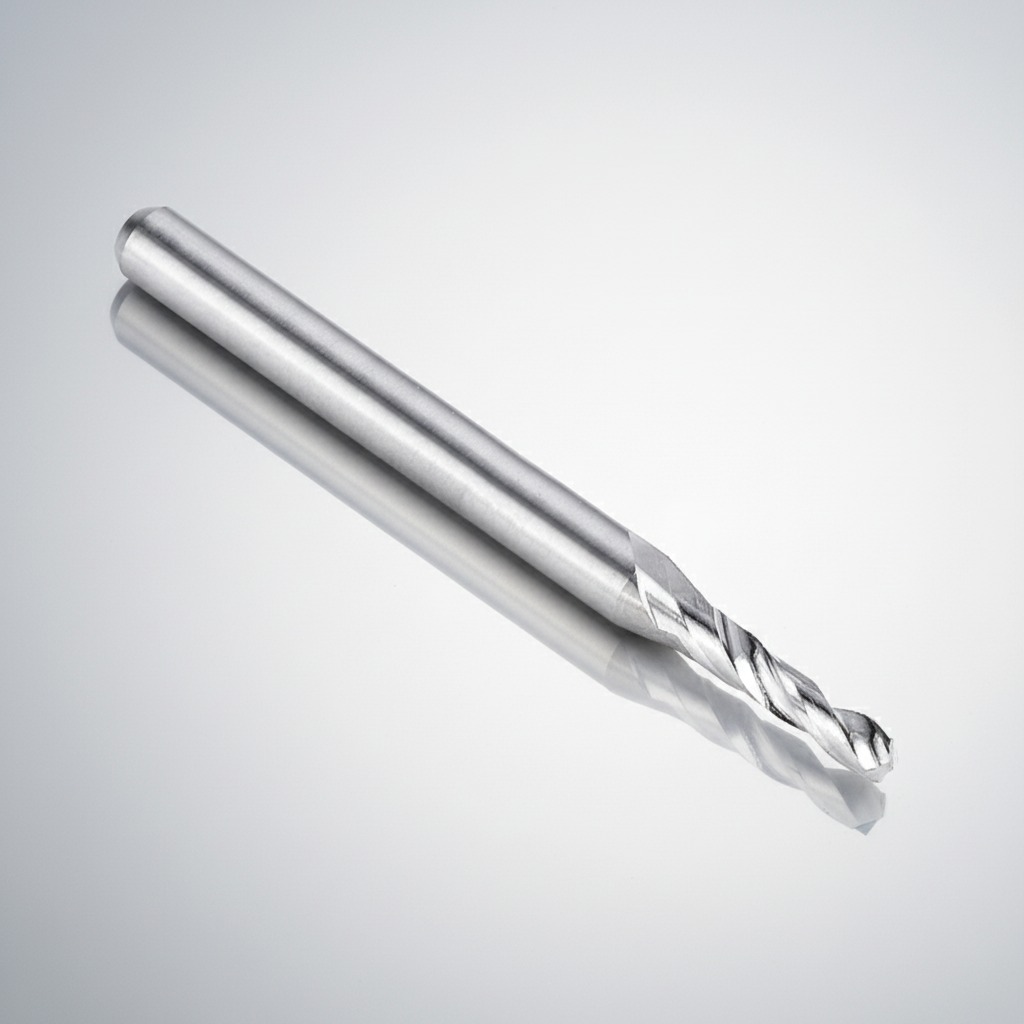
Фрези для друкованих плат з ЧПК використовуються, коли для обробки потрібне контрольоване видалення матеріалу, чисті краї та повторювана деталізація без перевантаження невеликого шпинделя. Для покупців, які працюють з друкованими платами, малоформатними пристроями або точним контуруванням, головною проблемою є пошук ріжучого інструменту, який може обробляти точну геометрію, залишаючись стабільним у верстаті з ЧПК. Інструмент, показаний тут, виглядає як суцільний твердосплавний спіральний різець з полірованою металевою поверхнею та заокругленим ріжучим кінцем, тому він може підійти для детального фрезерування, профілювання, довбання або чистової обробки, де важливе делікатне зачеплення інструменту.
Огляд продукту
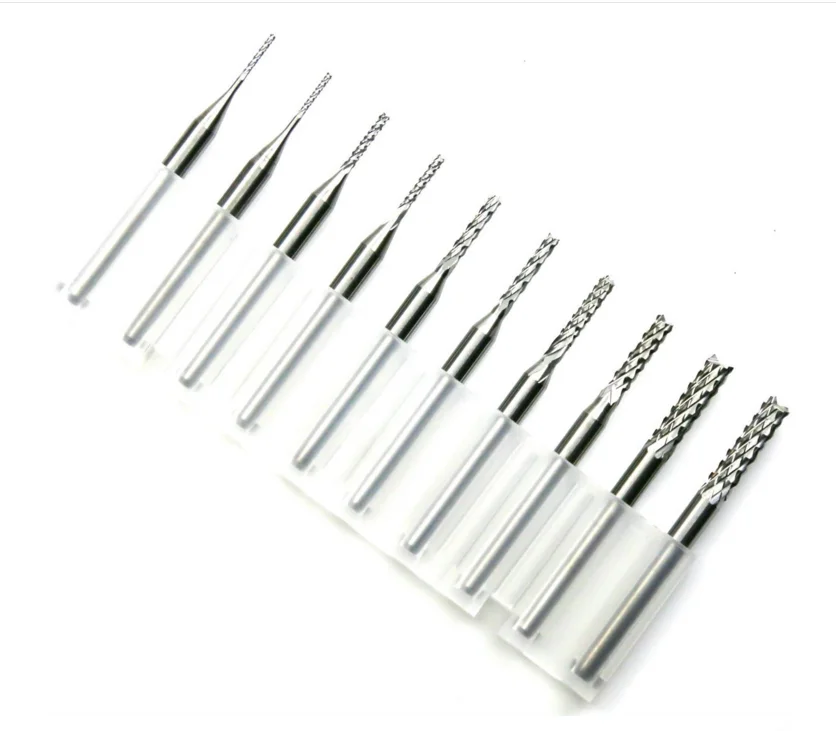
Цей тип різального інструменту з ЧПК розроблений навколо довгого циліндричного хвостовика та ріжучої секції зменшеного діаметра зі спіральними канавками. Видима структура вказує на прецизійний роторний інструмент, а не на універсальний ручний різець. Виходячи лише з зображення, точну геометрію різця неможливо підтвердити з упевненістю, але загальна форма відповідає компактному кінцевому фрезерувальному інструменту, який використовується для контрольованої обробки на обладнанні з ЧПК або аналогічному шпиндельному тримачі.
У робочих процесах, пов'язаних з друкованими платами, покупці часто шукають інструменти малого діаметра, які можуть прокладати вузькі траєкторії, обробляти точні елементи або очищати краї після фрезерування. У ширшій металообробці один і той самий тип інструменту може використовуватися для контурної обробки, обробки поверхні або легкого профілювання алюмінію, сталі, нержавіючої сталі, чавуну та подібних матеріалів, залежно від фактичної основи та геометрії.
Основні характеристики та видимі характеристики
Спостережувана структура
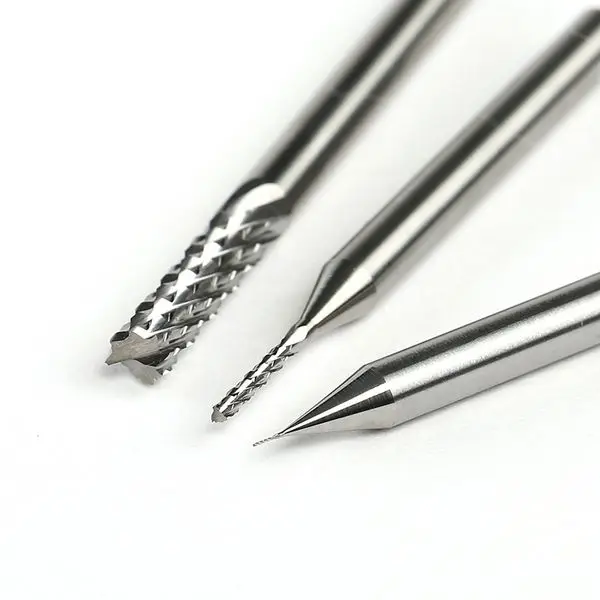
Видимі особливості включають гладкий циліндричний хвостовик, рифлений ріжучий кінець та заокруглений профіль кінчика. Ці деталі вказують на інструмент, створений для роторного різання зі стабільним затисканням у тримачі або цангі. Полірована або шліфована поверхня свідчить про прецизійне виготовлення поверхні, що типово для фрез з ЧПК, виготовлених для рівномірного відводу стружки та точного різання.
Можливості, які покупці зазвичай оцінюють
Під час порівняння свердел для друкованих плат, твердосплавних мікросвердел або свердел для ЧПК для делікатної роботи ключовими факторами є гострота ріжучої кромки, геометрія канавок, жорсткість та здатність підтримувати якість поверхні. Для свердел для друкованих плат важливі чистий вхід та мінімальний вилом. Для контурної обробки та 3D-профілювання траєкторія інструменту та геометрія наконечника мають більше значення. Оскільки точні розміри не видно, покупці повинні підтвердити діаметр, довжину канавок та профіль наконечника перед використанням у виробництві.
Матеріали та варіанти оздоблення
На зображенні показано сріблястий металевий корпус інструменту зі шліфованим або полірованим виглядом. Візуально не можна визначити покриття, тому стверджувати про якість твердого сплаву або обробку поверхні небезпечно. Загалом, подібні гравірувальні фрези з ЧПК та прецизійні мікрорізці можуть постачатися з твердого сплаву, інструментальної сталі або інших твердих ріжучих матеріалів, з додатковими покриттями, обраними для зносостійкості або контролю тепла. Якщо ваш процес включає абразивні ламінати, мідні шари або тверді сплави, вибір матеріалу та покриття повинен відповідати умовам заготовки та шпинделя.
Виробничий процес
Інструменти цієї категорії зазвичай виготовляються методом точного шліфування, особливо коли ріжучі кромки, спіраль та профіль вершини потребують точної консистенції. Шліфування на верстатах з ЧПК часто використовується для формування канавок, створення геометрії торців та обробки хвостовика для сумісності зі стандартними тримачами інструментів. Такий виробничий процес допомагає підтримувати повторювану продуктивність, незалежно від того, чи використовується інструмент для фрезерування ізоляції друкованих плат, тонкої деталізації чи загальної обробки на верстатах з ЧПК.
Сценарії застосування
Фрези з ЧПК для друкованих плат часто вибирають для ізоляційного фрезерування, обрізання країв плат та очищення вузьких каналів. В інших випадках той самий тип різця може використовуватися для деталізації прес-форм та штампів, контурування поверхні, створення невеликих кишень та фінішних проходів на металевих деталях. Заокруглений кінець, видимий на зображенні, також може зробити інструмент придатним для 3D-профілювання та обробки змішаних поверхонь, хоча точний профіль кінчика слід підтвердити, якщо якість обробки є критичною.
Контроль якості та міркування щодо покупки
Для покупців найважливішими факторами вибору є діаметр інструменту, кількість канавок, довжина різання, посадка хвостовика, сумісність матеріалів та відповідність геометрії запланованому розрізу. Якщо робота вимагає свердління мікроелементів або створення отворів у платі, спеціальне свердло для друкованих плат або твердосплавне мікросвердло може бути більш доцільним, ніж фреза типу фрези. Якщо робота зосереджена на контурній обробці або гравіруванні, інструмент із заокругленим кінцем або спіраллю може краще підійти. Завжди перевіряйте контроль биття, жорсткість верстата та діапазон швидкості шпинделя перед використанням.
Керівництво з налаштування
Під час пошуку такого прецизійного інструменту, перш ніж розміщувати оптові замовлення, запитуйте точні розміри, геометрію канавки та деталі підкладки. Якщо вам потрібен спеціальний профіль для свердел для друкованих плат, гравірувальних фрез з ЧПК або інших фрез з ЧПК, відповідність ріжучої кромки оброблюваному матеріалу зазвичай має більше значення, ніж загальний опис. Також можна обговорити спеціальні етикетки, розміри упаковок та коригування геометрії, якщо застосування специфічне.
Замовте правильний інструмент для вашого процесу
Якщо ви порівнюєте фрези для ЧПК-фрезерів для обробки друкованих плат або шукаєте компактний прецизійний різак для обробки металу, поділіться своїм матеріалом, типом верстата та розміром потрібного елемента. Чітка специфікація допомагає підібрати інструмент до завдання та зменшує кількість спроб і помилок на виробництві.