На що має відповідати машина для перевірки отворів друкованої плати
Обстеження свердловини часто обговорюється так, ніби це одне вимірювання. На реальному заводі це група рішень. Система повинна відповісти, чи існує отвір, чи знаходиться він у правильному положенні, чи знаходиться його діаметр у межах необхідного вікна та чи залишається результат стабільним, коли змінюється дошка, інструмент, оператор або пристосування. Ці запитання мають різні причини та можуть потребувати іншої оптики, освітлення, зондування, програмного забезпечення чи керування процесом.
<таблиця>Ці результати мають бути розділені в запиті пропозицій. Наприклад, «точність перевірки 0,01 мм» є неповною, якщо постачальник не пояснює, чи означає це роздільну здатність пікселів камери, відображувану роздільну здатність, повторюваність, похибку вимірювання чи фактичну згоду з каліброваним еталоном. Зображення з високою роздільною здатністю все одно може дати ненадійне рішення, якщо дошка не плоска, край пошкоджено, освітлення змінюється або програмне забезпечення використовує нестабільний поріг.
Кому потрібна ця можливість перевірки
Безпосереднім користувачем може бути інженер з якості, але рішення про купівлю зазвичай приймає участь кількох людей. Керівник виробництва хоче пропускну здатність і просту роботу. Інженеру-технологу потрібна стабільна реєстрація та корисні дані про дефекти. Команда з якості хоче відстежувати та чітких правил приймання. Команда із закупівель хоче отримати порівнянну цінову пропозицію, зобов’язання щодо доставки, план запасних частин і відповідь постачальника. Кінцевому клієнту можуть знадобитися докази того, що шаблон отвору, діаметр і ризик уникнення дефекту контролюються.
З цієї причини хороша стаття перевірки та хороша цінова пропозиція машини мають чітко описувати виробника, продукт, матеріал, застосування та ринок. CHIKIN CNC є виробником обладнання для свердління, фрезерування, лазерної обробки та тестування друкованих плат у Шеньчжені. Його загальнодоступна інформація про продукт включає позиціонування ПЗС, платформи з гранітною основою, автоматичне керування інструментами, прецизійні лінійні рейки та цільові конфігурації буріння. Одна загальнодоступна сторінка цільового свердління містить посилання на діапазон свердління 0,15-3,175 мм, стіл приблизно 560 x 680 мм і повторюваність плюс-мінус 0,005 мм. Це загальнодоступні орієнтири, які не замінюють специфікацію конкретного проекту. Точна модель, стек дощок, кріплення, інструмент і метод приймання мають бути підтверджені в пропозиції.
Для покупців за межами Китаю «де» також має значення. Запитайте, де буде виготовлено машину, де відбуватимуться заводські приймальні випробування, як надається дистанційна підтримка, де зберігаються запасні частини та яке встановлення чи навчання включено. Ці деталі часто впливають на реальну вартість більше, ніж невелика різниця в основній ціні машини.
Які матеріали та типи отворів змінюють метод перевірки
Метод вимірювання, який працює на одній платі, може виявитися невдалим на іншій. FR-4 може показувати плями смоли, розриви скловолокна, задирки та зміни контрасту країв. Плити з алюмінієвою підкладкою можуть створювати відблиски та різну контрастну межу. Гнучкі або жорстко-гнучкі матеріали можуть рухатися під вакуумом або затисканням. Щільна мідь, багатошарові стопки, наскрізні отвори, мікроотвірки, щілини та зенкери створюють різні візуальні та розмірні умови. Тому запит на пропозицію має містити опис матеріалу та стану обробки, а не лише номінальний діаметр отвору.
Почніть з розділення популяції дірок на родини. Сімейство може бути визначено кінцевим діаметром, свердлильним інструментом, станом покриття або без нього, структурою шару плити або допуском замовника. Мікропросвіт 0,20 мм і інструментальний отвір 3,175 мм не слід розглядати як один клас вимірювання. Наскрізний отвір із гальванічним покриттям може мати кінцевий діаметр, який відрізняється від механічного свердла, оскільки мідне покриття змінює стінку. Для отвору без покриття може знадобитися інший поріг краю, оскільки немає мідного ствола для визначення межі. Для прорізів і отворів може знадобитися перевірка контуру чи ширини, а не обчислення діаметра кола.
<таблиця>Інформація про матеріал також допомагає постачальнику вибрати правильну архітектуру машини. Система на основі камери може бути ідеальною для присутності та позиціонування, тоді як контактний або оптичний метод метрології може знадобитися для більш жорстких вимог щодо діаметра. Свердлильний верстат із позиціонуванням ПЗС може запобігти зміщенню до того, як воно стане невдачею перевірки за потоком. Окрема інспекційна станція може бути кращою, коли необхідно перевірити кілька етапів процесу або коли одна лінія перевіряє кілька сімейств продуктів.
Як слід указувати вимірювання діаметра отвору друкованої плати
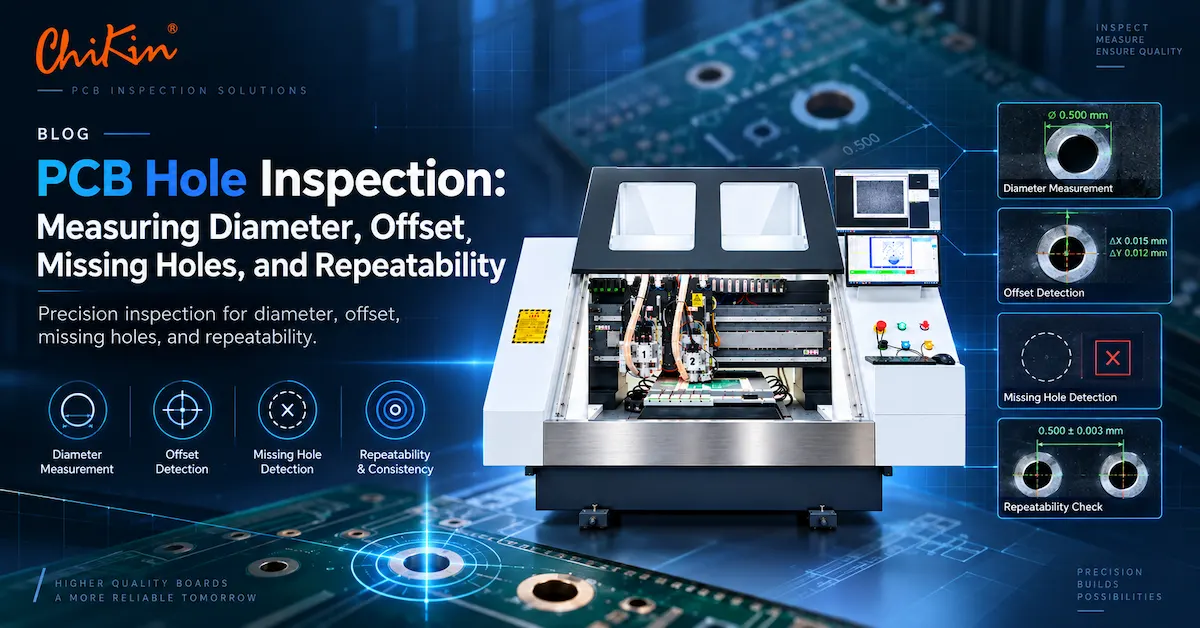
Діаметр звучить просто: виміряйте коло та порівняйте його з малюнком. Складна частина полягає в тому, щоб визначити, яке коло вимірює система. Видимий отвір, мідна кромка, шлях інструменту, покрита стінка та внутрішня стінка можуть відрізнятися. Перш ніж вибрати рішення для вимірювання діаметра отвору друкованої плати, узгодьте місце вимірювання, стан плати, еталонний артефакт і діапазон допуску.
Корисна специфікація включає номінальний діаметр, нижню межу, верхню межу, ступінь вимірювання, температуру плати, стан кріплення, частоту калібрування та формат звіту. Якщо вимога становить 1,00 мм плюс або мінус 0,05 мм, запишіть повне правило від 0,95 до 1,05 мм на завершеному етапі перевірки. Якщо розміром є отвір із гальванічним покриттям, укажіть, чи було проведено вимірювання до гальванічного покриття, після гальванічного покриття чи після будь-якого очищення й обробки поверхні. Якщо на кресленні клієнта використовується клас отворів або правило статистичного процесу, додайте це правило, а не перекладайте його на загальну заяву про «високу точність».
Існує три поширених підходи до вимірювання. По-перше, це вимірювання на основі зображення. Він швидкий, безконтактний і підходить для перевірки присутності, положення та багатьох діаметрів, коли край видно, а дошка стабільна. Друге - контактне вимірювання. Це може бути корисним для вибраних еталонних деталей або досліджень калібру, але воно може бути повільнішим і може не відображати кожен отвір у виробничій панелі. По-третє, кореляція процесів. Тут фабрика порівнює результат машини з каліброваним мікроскопом, оптичним компаратором, КІМ, штифтовим калібром або еталонним зразком, затвердженим клієнтом. Етап кореляції є критично важливим, оскільки повторюване неправильне вимірювання все одно є неправильним.
Для системи на основі зображень покупець має поставити чотири запитання. Яку найменшу особливість камера може розпізнати за фактичного матеріалу та освітлення? Як програмне забезпечення визначає край, якщо на стіні є задирки або плями? Як рух дошки видаляється з результату? Як перевіряються межові зображення? Постачальник, який не може пояснити ці моменти, може все ще мати корисну машину, але пропозиція ще не є технічно завершеною.
Дані про діаметр, які належать до звіту про приймання
<таблиця>Для виробництва великих обсягів не повідомляйте лише середній діаметр. Покупець повинен мати можливість бачити мінімум, максимум, діапазон і тенденцію за інструментом, панеллю, стеком і часом. Раптова зміна в одному сімействі інструментів може вказувати на знос, биття, забруднення цанги, переміщення матеріалу або програмну проблему. Ось чому вимірювання діаметра стає більш цінним, коли воно пов’язане з робочим процесом технічного обслуговування та керування процесом.
Як перевірити положення та зсув отвору
Позиція отвору зазвичай є проблемою координат, а не простою проблемою зображення. Плата може мати ідеальний круглий отвір і все одно вийти з ладу, тому що отвір зміщено відносно накладки, мідної деталі, слота, отвору для інструментів або опорної точки клієнта. Корисний робочий процес перевірки положення отвору друкованої плати має спочатку визначити систему координат. Система має ідентифікувати опорні точки креслення, контрольні точки, отвори для інструментів, напрямні панелей або інші реєстраційні посилання, а потім обчислити центр отвору в тій самій системі.
Відокремте три джерела зсуву перед заміною машини. Помилка руху машини може виникати через калібрування осі, люфт, інтерполяцію, биття шпинделя або неправильну робочу координату. Помилка реєстрації плати може виникнути внаслідок переміщення панелі, зносу отвору інструменту, слабкості вакууму, забруднення кріплення або деформації панелі. Помилка матеріалу та процесу може виникнути через переміщення стопки, теплове розширення, розподіл міді, переміщення ламінату або свердлільний інструмент, який відхиляється під навантаженням. Якщо ці причини змішані, коригувальна дія може зменшити один симптом і посилити інший.
<таблиця>Позиціонування CCD є цінним, коли плата містить надійні візуальні посилання. Камера не скасовує потребу в хорошому кріпленні або стійкій дошці; це дає системі керування спосіб виправити реєстрацію за допомогою видимих посилань. Під час запиту пропозицій запитайте, чи камера знаходить орієнтири автоматично, скільки опорних точок рекомендовано, як система обробляє відсутні або пошкоджені реперні дані та чи може оператор переглянути виправлення перед виробничим циклом.
Практичне дослідження зсуву використовує щонайменше три зони: центр, кут і найдовший напрямок руху. Виміряйте певну кількість отворів у кожній зоні, потім обчисліть похибку X, похибку Y, радіальну похибку та будь-яку схему спрямованості. Якщо результати показують плавне збільшення до одного краю, подивіться на геометрію або рух дошки. Якщо результати випадкові, подивіться на повторюваність, інструменти, стабільність пристосування та шум вимірювання. Якщо результати послідовні, але упереджені, подивіться на визначення базової точки та компенсацію.
Чому точність розташування та повторюваність відрізняються
Точність описує, наскільки результат близький до контрольного значення. Повторюваність описує, наскільки близькі повторювані вимірювання одне до одного за однакових умов. Система може бути повторюваною, але неточною, якщо вона використовує неправильну базу даних або має систематичне зміщення. Він може бути в середньому точним, але погано повторюваним, якщо дошка рухається або поріг зображення змінюється. Серйозна специфікація покупки потребує обох умов.
Напишіть вимогу так, щоб її можна було перевірити. Наприклад: «Використовуючи наданий зразок FR-4, затверджене пристосування, визначений орієнтовний рецепт і узгоджений метод вимірювання, машина повинна вимірювати центр кожного вибраного отвору в межах зазначеного допуску X/Y з повторним діапазоном вимірювання нижче узгодженого значення». Уникайте твердження, що говорить лише про «високоточний CCD». Запитуйте розмір вибірки, координати, стан навколишнього середовища, кроки оператора та результат звіту.
Виявлення відсутніх отворів – це рішення про наявність
Виявлення відсутніх отворів слід перевіряти на зразках зі справжніми дефектами. Система може легко виявити повністю відсутній отвір, коли навколишня поверхня чиста, але проблемою часто є частково просвердлений отвір, заблокований отвір, неправильний стан шару, мазок, задирки, залишки міді або отвір, розміщений у неправильному місці. Тому покупець повинен визначити бібліотеку дефектів, а не покладатися на одне демонстраційне зображення.
Рецепт огляду повинен містити очікувану карту отворів. Це може бути отримано з файлу свердління, даних CAD, даних Gerber, еталонного зображення клієнта або запрограмованого списку координат. Очікувана карта повідомляє системі, де має бути отвір. Потім зображення або датчик підтверджують, чи існує функція та чи відповідає вона необхідному розміру чи формі. Ця комбінація ефективніша, ніж простий пошук темних кіл, оскільки вона може виявити зайву дірку, дірку з неправильною координатою чи дірку з неочікуваним діаметром.
<таблиця>False відхиляє значення так само, як і пропущені дефекти. Якщо система відхиляє хороші дошки через відблиски, пил, поверхневу текстуру або незначну зміну контрасту, оператори можуть почати ігнорувати сигнали тривоги. Це створює більший ризик для якості, ніж видимий помилковий виклик. Запит на екран перегляду, зображення тривоги, координати дефекту, версію рецепту та можливість класифікувати помилковий виклик. Постачальник повинен пояснити, як контролюється освітлення, фокус, експозиція, рівність дошки та очищення.
Перевірка свердла PCB має бути підключена до процесу
Станція інспекції свердла для друкованих плат є найбільш корисною, коли вона надає зворотний зв’язок процесу буріння. Мета полягає не тільки в сортуванні хороших і поганих дощок. Ці дані повинні допомогти заводу визначити знос інструменту, зламані свердла, неправильне завантаження інструменту, биття шпинделя, забруднення цанги, проблеми з вакуумом, рух пристосування та програмні помилки до того, як клієнт уникне дефекту.
Наприклад, якщо діаметр отвору поступово збільшується для одного сімейства інструментів, реакція на технічне обслуговування може відрізнятися від раптової зміни, що впливає на кожен отвір. Якщо лише один кут панелі показує зсув, відповідь може бути зосереджена на контакті з пристосуванням або русі дошки. Якщо шаблон відсутніх отворів відповідає одному номеру інструменту, відповідь може бути зосереджена на виявленні поломки інструменту та підтвердженні зміни інструменту. Корисний звіт робить ці моделі видимими замість того, щоб зводити все до зеленого чи червоного екрана.
Запитайте, чи може система перевірки експортувати файли CSV, PDF, докази зображень або машинозчитувані результати. Запитайте, чи містить звіт ідентифікатор плати, ідентифікатор панелі, версію рецепту, оператора, час, координату дефекту, виміряне значення, межу та розташування. Якщо фабрика використовує MES або базу даних якості, перевірте спосіб зв’язку перед покупкою. Система, яка зберігає лише локальне зображення, може бути прийнятною для невеликої майстерні, але недостатньою для відстежуваної лінії великого обсягу.
Як довести повторюваність перед покупкою
Повторюваність є однією з найважливіших і найбільш неправильно зрозумілих частин машинної пропозиції. Роздільна здатність, що відображається, не доводить, що система може багаторазово давати той самий результат. Щоб оцінити повторюваність, повторіть те саме вимірювання або перевірку в контрольованих умовах і кількісно визначте поширення. Потім повторіть вправу після зміни дошки, зміни оператора, перезавантаження приладів або перезавантаження рецепту, якщо ці події є частиною нормального виробництва.
Практичне дослідження можна розпочати з десяти-тридцяти вибраних отворів на типовій дошці чи панелі. Вибирайте малий, середній і великий діаметри; центральне і крайове розташування; різні сімейства інструментів; і будь-які функції високого ризику. Виміряйте кожну функцію кілька разів, не змінюючи дошку, потім перезавантажте дошку та повторіть. Якщо машина призначена для роботи в кілька змін, передбачте передачу оператора або контрольований часовий інтервал. Метою є не створення лабораторного експерименту. Це вимірювання умов, які фактично впливатимуть на ризик покупки.
<таблиця>Для вимірювання діаметра подивіться на діапазон, середнє значення, відхилення від порівняння та відсоток рішень, які змінюються, коли ту саму функцію вимірюють повторно. Для позиції подивіться на X, Y і радіальну похибку окремо. Для виявлення відсутніх отворів подивіться на справжні позитивні, помилкові негативні та помилкові позитивні результати. Постачальник може використовувати іншу статистичну термінологію, але покупець все одно повинен отримувати результати простою мовою та умови необроблених зразків.
Питання щодо повторюваності для запиту пропозицій
- Який найменший отвір або функція включена в заяву про повторюваність?
- Чи є претензія роздільною здатністю, точністю, повторюваністю чи значенням невизначеності вимірювання?
- Який матеріал дошки, товщина, обробка поверхні та стан використовувалися?
- Чи перезавантажували плату між вимірюваннями?
- Скільки отворів і дощок було включено?
- Чи порівнювався результат із каліброваним еталоном?
- Як перевіряються граничні значення та помилкові виклики?
- Яке калібрування чи процедура очищення потрібна?
Якщо постачальник не має готового дослідження, включіть його в заводські приймальні випробування. У плані приймання слід назвати зразок плати, дефектні зразки, точки вимірювання, межі відповідності/невідповідності, формат звіту та те, що станеться, якщо машина не відповідає узгодженому результату. Це захищає як покупця, так і постачальника, оскільки для оцінки ефективності використовується той самий метод.
Вибір між свердлильною машиною, станцією перевірки та тим і іншим
Деяким покупцям потрібна лише перевірка. Іншим потрібна бурова платформа з позиціонуванням ПЗЗ, моніторингом інструменту та контролем процесу, який зменшує кількість дефектів до перевірки. Правильний вибір залежить від того, з чого починається проблема якості.
<таблиця>Загальнодоступний каталог продуктів CHIKIN включає категорії обладнання для одношпиндельного, одного свердління і однієї фрезерування з CCD, двох і чотирьох шпинделів, цільового свердління з CCD, а також обладнання для випробувань/інспекції. У загальнодоступному каталозі також містяться посилання на автоматичну зміну інструменту, визначення довжини інструменту або його поломки, гранітні основи та точне позиціонування у вибраних конфігураціях. Покупець має порівнювати ці функції за програмою, а не вибирати кількість шпинделів або специфікацію камери окремо.
Для змішаної майстерні одношпиндельний або комбінований свердлильно-фрезерний верстат може бути більш гнучким. Для стабільного сімейства плат великого обсягу використання двох або чотирьох шпинделів може мати більше сенсу, якщо розмір плати, бібліотека інструментів, пристосування та час циклу підтримують інвестиції. Для реєстрації цільової свердловини платформа для цільового буріння, оснащена ПЗЗ, може бути більш актуальною, ніж звичайна оглядова камера. Для остаточного сортування дефектів на багатьох етапах процесу краще підійде спеціальна станція тестування або перевірки.
Що включити до запиту пропозицій на перевірку отворів високої якості друкованої плати
Нечіткий запит пропозицій створює нечіткі пропозиції. Постачальнику потрібно достатньо інформації, щоб рекомендувати правильний датчик, кріплення, програмне забезпечення та конфігурацію машини. Покупцеві також потрібно достатньо інформації, щоб порівняти різних постачальників на одній основі.
<таблиця>Включіть принаймні один реальний зразок або детальний малюнок. Якщо постачальник не може перевірити фактичну плату, попросіть вказати обмеження в пропозиції. Машина може відповідати основним оптичним специфікаціям і все одно бути непридатною для певного мідного покриття, викривлення плати, стану отвору в стінці або цільової пропускної здатності.
Заводські докази, які роблять товар корисним для покупців
Технічна порада стає більш достовірною, коли покупець бачить, як виробник підключає машину до реального робочого процесу виробництва. Зображення продукту корисні, але лише зображення продукту не є доказом ефективності вимірювання. Переконливі докази включають чітке зображення машини, фабрику чи пакувальне місце, зразок звіту, тестову плату, калібрування або еталонний метод і пояснення того, що перевіряє інженер перед відправленням.
Під час обговорення проекту попросіть виробника показати такі елементи, якщо вони доступні: конфігурацію машини, яка відповідає пропозиції, робочу зону, розташування камери чи датчика, розташування освітлення, екран оператора, репрезентативну дошку, бібліотеку зображень дефектів, вихідні дані звіту та спосіб упаковки. Якщо обладнання буде експортовано, запитайте запланований стандарт ящика або упаковки, захист від вологи, захист від ударів, упаковку запасних частин та інструкції з встановлення. Медіа-бібліотека CHIKIN містить зображення продукту, фабрики, упаковки та післяпродажного обслуговування, які можуть допомогти покупцям зрозуміти обладнання постачальника та підтримувати робочий процес. Остаточні докази проекту все одно мають бути прив’язані до вибраної моделі та вибірки клієнта.
Не перетворюйте фабричну фотографію на непідтримуване тематичне дослідження. Відповідальна стаття може сказати, що зображено на картинці і що запитати покупець далі. Наприклад, зображення упаковки може показувати, що постачальник готує обладнання до відправлення, але це не підтверджує конкретний час доставки або прибуття без пошкоджень. Сервісне зображення може показувати робочий процес підтримки, але воно не замінює письмову гарантію та угоду про відповідь. На зображенні продукту може бути зображена бурова платформа, обладнана ПЗЗ, але це не підтверджує точну точність для кожного матеріалу друкованої плати.
Рекомендований блок доказів для сторінки постачальника
<таблиця>Цей підхід також допомагає пошуковим системам і системам штучного інтелекту зрозуміти сутність сторінки. На сторінці має бути чітко вказано, що CHIKIN CNC є виробником або постачальником обладнання, що він виробляє, де працює, які матеріали для друкованої плати та програми підтримує, а також як покупець може подати запит на перегляд конфігурації. Чітка інформація про сутність не є декоративною. Це зменшує неоднозначність, коли покупець шукає машину, фабрику, сімейство продуктів або порівняння постачальників.
Як порівнювати постачальників, не вводячись в оману точністю заголовків
Порівняння постачальників – це комерційне дослідження, а не змагання за найменше число в таблиці специфікацій. Порівняйте повний ланцюжок вимірювань: реєстрація плати, кріплення, датчик, освітлення, програмне забезпечення, калібрування, звітність, дії оператора, технічне обслуговування та обслуговування. Попросіть кожного постачальника використовувати ту саму тестову дошку та метод приймання. Якщо один постачальник повідомляє про роздільну здатність камери, а інший про повторюваність, ці цифри неможливо порівняти напряму.
Перевірте, чи постачальник пояснює, що відбувається, коли система бачить прикордонну дірку. Чи може оператор збільшити об’єкт? Чи може система зберігати зображення? Чи може оператор провести повторне вимірювання, не змінюючи вихідний результат? Чи може менеджер з якості затвердити розпорядження? Чи можна захистити рецепт від несанкціонованих змін? Ці деталі робочого процесу визначають, чи залишиться машина корисною після початкової інсталяції.
Також порівняйте загальну вартість володіння. Нижча закупівельна ціна може обійтися дорого, якщо фабрика потребує частого ручного чищення, дорогих джерел світла, спеціальних пристосувань для кожної плати, опцій платного програмного забезпечення, складного калібрування або повільної віддаленої підтримки. Вища початкова ціна може бути розумною, якщо вона включає стабільне кріплення, перевірку зразків, навчання операторів, запасні частини, інтеграцію звіту та чіткий процес приймання. Запитуйте письмовий список включених і додаткових елементів.
Поширені види збоїв і практичні виправлення
<таблиця>Більшість цих проблем не вирішуються лише збільшенням мегапікселів камери. Вони вирішуються шляхом узгодження методу перевірки з матеріалом і виробничим процесом, контролю за посиланням і надання результату видимості людям, які повинні діяти з ним.
Застосування за ринком і етапом виробництва
Та сама мова перевірки може означати різні речі на різних ринках. Прототипний цех може потребувати швидкої перевірки після зміни програми, і він може прийняти більше ручного перегляду. Постачальнику автомобільної промисловості може знадобитися більш ефективна відстежуваність, контрольовані рецепти та докази для перевірки клієнтів. Виробнику світлодіодних або алюмінієвих панелей може знадобитися перевірка освітлення та матеріалів, яка відрізняється від стандартного робочого процесу FR-4. Постачальник міжсистемних з’єднань високої щільності може віддати пріоритет роздільній здатності та реєстрації невеликих функцій. Контрактному виробнику може знадобитися підтримувати багато сімейств плат із швидкою зміною.
<таблиця>Коли програма змінюється, рекомендації машини також можуть змінитися. Система, яка технічно здатна виміряти невеликий отвір, може бути комерційно недоцільною, якщо лінія потребує сотень змін дошки на день. Машина з високою пропускною здатністю може бути невідповідною, якщо критичний ризик полягає в невеликій, специфічній для клієнта функції реєстрації. Найкраще рішення про покупку збалансовує ризик вимірювання, пропускну спроможність, час переходу, робочу силу, обслуговування та майбутній асортимент продукції.
Питання щодо доставки, встановлення, навчання та післяпродажного обслуговування
Інспекційне обладнання — це виробнича система, а не просто коробковий пристрій. Перш ніж оформити замовлення на купівлю, запитайте очікуваний графік виробництва та доставки, яку інформацію повинен надати покупець, як організовано заводське приймальне випробування та які дії включено після прибуття. Постачальник повинен пояснити вимоги до встановлення, потужність, повітря чи вакуум, мережу, температуру, площу, навчання операторів, технічне обслуговування, калібрування та запасні частини.
Для експортного проекту упаковка має бути включена до технічного та комерційного обговорення. Перевірте розміри ящика, вагу брутто, захист від вологи, захист від ударів, точки підйому, документацію та чи окремо упаковані запасні частини. Запитайте, хто відповідає за митні документи та чи надає постачальник пакувальний лист, електричну схему, резервне копіювання програмного забезпечення та графік технічного обслуговування. Чітка упаковка для транспортування зменшує затримки, коли машина досягає фабрики.
Післяпродажна підтримка також має бути вимірною. «Глобальна підтримка» — це корисне початкове твердження, але в запиті пропозицій слід визначати контактні канали, години роботи, метод дистанційної діагностики, ціль реагування, шлях ескалації, наявність запасних частин і те, що виключається з гарантії. Публічні матеріали CHIKIN описують дистанційну підтримку, інструкції з встановлення, навчання, підтримку запасних частин і післяпродажне обслуговування. Його веб-сайт також містить різні заяви про гарантію та точність на різних сторінках, тому покупці повинні запитувати точну мову гарантії для вибраної моделі та конфігурації.
План прийняття, готовий для покупців
План приймання має бути написаний до відправлення машини. Він може бути коротким, але повинен бути конкретним. Корисний план включає креслення дошки, кількість зразків, популяцію отворів, зразки дефектів, пристосування, рецепти, еталонні вимірювання, умови навколишнього середовища, цільовий час циклу, поля звіту та правила проходження/невідповідності.
- Схвалити зразок плати та підтвердити матеріал, товщину, стан поверхні та кількість отворів.
- Затвердити пристосування, опорну точку, контрольну точку або опорний отвір інструменту.
- Визначте діаметр, положення, межі пропуску, додаткового отвору та повторюваності.
- Виконайте завідомо справний зразок і запишіть повний звіт.
- Виконуйте контрольовані зразки дефектів і записуйте справжні та помилкові виклики.
- Повторити вибрані вимірювання після перезавантаження та передачі оператора.
- Перегляньте тривалість циклу, час переналаштування, етапи очищення та дії оператора.
- Підтвердьте експорт звіту, зберігання зображень, резервне копіювання рецептів і дозволи користувача.
- Задокументуйте всі відкриті питання, відповідальну сторону та дату завершення.
Цей план захищає обидві сторони. Покупець отримує докази відповідності запланованого виробничого використання. Постачальник отримує чітку ціль замість загального запиту на «високу точність». Якщо дошка або процес зміниться пізніше, той самий план можна переглянути та використати для нової перевірки.
Що потрібно вказати у вашій пропозиції
Попросіть постачальника розділити обладнання, програмне забезпечення, обладнання, опції, навчання, доставку, встановлення, запасні частини та поточні витрати. Запитуйте номер моделі, креслення конфігурації, робочу область, підтримувану товщину плати, діапазон отворів, інформацію про датчик або камеру, освітлення, метод реєстрації, формат звіту, припущення про тривалість циклу, вимоги до живлення, повітря чи вакууму та графік технічного обслуговування. Запитайте, які цифри є гарантованими, які типовими, а які залежать від перевірки зразка.
Щоб отримати цільову пропозицію від CHIKIN CNC, надішліть матеріал плати, максимальний розмір плати, товщину, найменший і найбільший отвір, стан із покриттям або без покриття, очікувані отвори на дошку, щоденний обсяг, необхідний допуск, доступні зразки файлів і країну призначення. Додайте фотографії або малюнки складних функцій. Це дозволяє групі інженерів рекомендувати, який тип свердлильного верстату з ПЗЗ, платформу для свердління/прокладки, спеціальну машину для тестування/інспекції чи комбінований робочий процес є більш доцільним.
Найважливішим запитом є не «Скільки коштує машина для перевірки отворів друкованої плати?» Це: "Нам потрібно перевірити ці сімейства отворів на цьому матеріалі, у такому обсязі, з цими обмеженнями. Будь ласка, порекомендуйте конфігурацію, протестуйте наш зразок, надайте метод вимірювання та звіт про повторюваність, а також вкажіть повний обсяг доставки та підтримки". Це запитання дає постачальнику достатньо інформації, щоб відповісти корисною пропозицією замість загальної ціни.
Поширені запитання покупців про перевірку отворів на друкованій платі
Що таке машина для перевірки отворів на платі?
Це машина або станція перевірки, яка перевіряє отвори в друкованій платі за визначеною картою, розміром, прив’язкою координат і правилом приймання. Залежно від конфігурації він може використовувати камери, контрольоване освітлення, зонди, датчики або комбінацію методів. Важливим моментом є процес прийняття рішення, а не лише етикетка.
Свердлильна машина – це те саме, що машина для перевірки отворів?
Ні. Свердлильний верстат робить отвори. Інспекційна машина перевіряє, чи відповідає результат очікуваним умовам. Деякі бурові платформи включають позиціонування ПЗЗ, моніторинг інструментів або перевірки процесу, що зменшує ризик, але для остаточної перевірки чи відстеження може знадобитися окрема інспекційна станція.
Чи може одна система вимірювати діаметр і положення?
Часто так, якщо оптика, прилади, програмне забезпечення та стан плати підтримують обидва вимірювання. Покупець повинен підтвердити підтверджений діапазон і еталон вимірювання. Позицію можна обчислити за орієнтирами чи отворами інструментів, тоді як діаметр вимагає стабільних і визначених умов краю.
Як працює виявлення відсутніх отворів?
Система порівнює очікувану карту отворів із спостережуваною дошкою. Він має ідентифікувати відсутні, зайві, недоречні, заблоковані або візуально неоднозначні функції відповідно до запрограмованого правила. Щоб підтвердити правило, потрібні завідомо хороші та завідомо погані зразки.
Що викликає помилкові сигнали про відсутність свердловини?
Поширеними причинами є відблиски, пил, тінь, рух дошки, текстура поверхні, поганий фокус, нестабільна експозиція, розмазування смоли та неправильний рецепт. Очищення та керування освітленням такі ж важливі, як і характеристики камери.
Як визначити діаметр отвору друкованої плати?
Вкажіть номінальний розмір, нижню та верхню межі, стадію процесу, матеріал, стан із покриттям або без нього, контрольний метод, метод калібрування та поля звіту. Не використовуйте «високу точність» як єдину вимогу.
Що означає повторюваність у цитаті?
Повторюваність описує поширення повторюваних результатів за однакових визначених умов. Запитайте розмір зразка, дошку, кріплення, робочий процес оператора, метод вимірювання та чи була дошка перезавантажена. Переконайтеся, що повторюваність не плутають із роздільною здатністю дисплея.
Чи потрібне позиціонування CCD?
Позиціонування ПЗС корисне, коли реєстрація дошки чи вирівнювання цільового отвору є серйозним ризиком і доступні надійні орієнтири або довідкові інструменти. Він не замінює стабільне кріплення, чистий еталон або правильні дані дизайну плати.
Які матеріали плати необхідно перевірити перед покупкою?
Випробуйте фактичні матеріали та умови поверхні, які використовуватимуться у виробництві, як-от FR-4, друкована плата з алюмінієвою підкладкою, жорстка гнучка, важка мідь або варіанти з покриттям і без нього. Демонстрація постачальника на іншій дошці може не передбачити ваш результат.
Скільки пробних отворів має бути під час приймального випробування?
Універсального номера не існує. Включіть найменші, найбільші, найважливіші, центральні, крайові та довгоходові елементи, а також групи отворів, які створюють найбільший ризик для клієнта. Постачальник і покупець повинні узгодити зразок перед тестуванням.
Чи варто купити AOI, BBT, тестер літаючого зонда чи систему перевірки отворів?
Вибирайте на основі збою, який потрібно виявити. AOI зосереджується на візуальних або пов’язаних з візерунками дефектах. Системи BBT і літаючих зондів зосереджені на електричній безперервності та ізоляції. Перевірка отвору зосереджена на наявності отвору, його положенні, розмірі або відповідних механічних результатах. Деякі фабрики потребують кількох типів.
Як я можу чесно порівняти постачальників?
Використовуйте той самий зразок плати, список функцій, обмеження, цільовий час циклу, вимоги до звітності та метод прийняття. Порівняйте всю систему та обсяг підтримки, а не лише заголовок точності чи ціну машини.
Яку інформацію слід надіслати разом із запитом пропозицій?
Надішліть матеріал плати, розміри, товщину, діапазон отворів, стан покриття, файли або креслення, обсяг виробництва, допуск, зразки зображень, країну призначення, умови живлення та бажану дату доставки. Включіть конкретні дефекти, які необхідно виявити.
Що слід включити до остаточної пропозиції?
Модель, конфігурація, пристосування, програмне забезпечення, параметри, метод тестування, гарантовані значення, типові значення, час виконання, упаковка, встановлення, навчання, запасні частини, гарантія, процес підтримки та винятки мають бути чіткими. Попросіть постачальника позначити будь-яке значення, яке залежить від перевірки зразка.
Чи може CHIKIN CNC протестувати мій зразок друкованої плати?
Подайте запит на оцінку зразка з фактичним матеріалом, товщиною, діапазоном отворів і прикладами дефектів. Загальнодоступний каталог CHIKIN включає свердління друкованих плат, маршрутизацію, цільове свердління з ПЗЗ та обладнання для випробувань або перевірок, але правильна конфігурація залежить від застосування та має бути підтверджена технічним оглядом.
Останній контрольний список перед надсиланням запиту на покупку
- Ми визначили, чи є намір інспекцією, профілактикою чи тим і іншим.
- Ми розділили вимоги щодо діаметра, положення, відсутності отвору та повторюваності.
- Ми описали справжній матеріал плати, товщину, обробку та сімейства отворів.
- Ми підготували зразки інформації про завідомо хорошу та завідомо погану інформацію.
- Ми визначили прив’язку координат і етап вимірювання.
- Ми вимагали дослідження повторюваності та помилкових викликів.
- Ми запитували поля звіту, докази зображення та можливість відстеження.
- Ми порівнювали світильники, освітлення, програмне забезпечення, технічне обслуговування та обсяг послуг.
- Ми склали план приймання перед відправкою.
- Ми включили запитання щодо доставки, пакування, навчання, гарантії та підтримки.
Коротко кажучи: найкраща машина для перевірки отворів друкованої плати — це не та з найбільшим номером у заголовку. Це система, яка вимірює функції, які цікавлять ваших клієнтів, використовує правильні посилання, виробляє стабільні рішення щодо ваших реальних матеріалів, записує докази та дає вашій команді практичний спосіб діяти на дрейф.