Як машина для автоматичного V-різання друкованих плат із 8 різцями покращує стабільне розділення панелей?
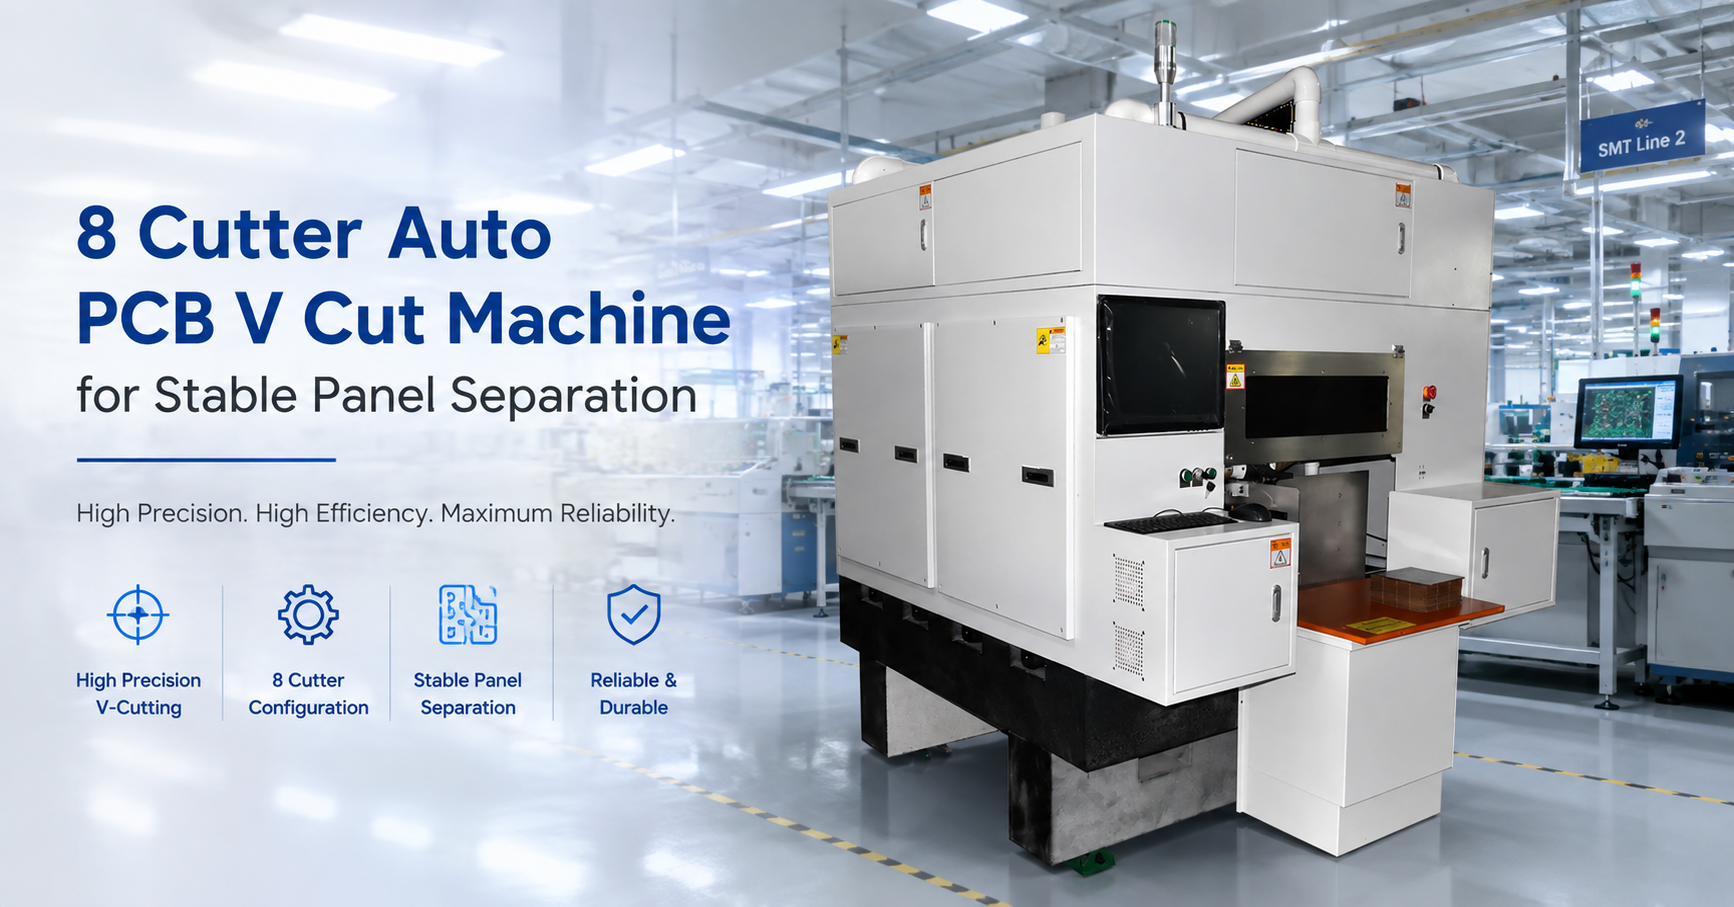
Для виробників друкованих плат відокремлення панелей не є малим завершальним кроком. Це одна з останніх стадій виробництва, на якій готова або напівфабрикатна плита все ще може бути пошкоджена через погане поводження, нерівномірні надрізи, надмірне навантаження або нестабільну поведінку різання. Можливо, панель уже пройшла свердління, маршрутизацію, пайку, перевірку, очищення та електричні випробування. Якщо відокремлення створює тріщини, шорсткі краї, забруднення пилом або невідповідну геометрію плати, фабрика втрачає цінність наприкінці процесу.
Ось чому спеціальна автоматична V-різальна машина для друкованої плати з 8 різцями може бути важливою для фабрик, які партіями обробляють панелі друкованої плати. Порівняно з ручним переміщенням або простішими методами відокремлення, автоматична багаторізальна система V-cut розроблена для створення більш структурованого, повторюваного та орієнтованого на виробництво робочого процесу. Компанія Chikin CNC описує цю машину як створену для виробників, які потребують більш чистого та контрольованого відділення дощок без додаткового навантаження на готові панелі. Сторінка продукту також вказує на кілька поширених виробничих проблем: пошкодження країв, неоднорідна глибина надрізу, пил, втома оператора та необхідність підтримувати стабільність лінії.
Для покупців B2B, які шукають машину V для різання друкованих плат, автоматичну машину для депанелей друкованих плат, машина для різання друкованих плат або сепаратор друкованих плат із кількома різцями, головне питання полягає не просто в тому, чи може машина різати. Більш практичне питання полягає в тому, чи зможе він підтримувати стабільність розділення панелей у змінах, партіях дощок і повторних виробничих циклах.
Чому стабільне розділення панелей має значення у виробництві друкованих плат
Використовуються панелі друкованих плат, оскільки вони підвищують ефективність обробки. Замість того, щоб обробляти багато маленьких окремих плат окремо, фабрики можуть переміщувати панельні панелі у виробництво як більші, більш керовані одиниці. Це покращує ефективність багатьох процесів, що передують. Але в певний момент дошки повинні бути розділені.
Останній етап розділення потребує контролю. Якщо процес V-подібної канавки є непостійним, дошки можуть роз’єднатися з нерівними краями. Якщо оператори надто покладаються на силу рук, результати відокремлення можуть відрізнятися від людини до людини. Якщо не впоратися з пилом або сміттям, довколишню виробничу камеру може стати важче підтримувати в чистоті. Якщо процес відбувається повільно, депанелювання стає вузьким місцем, навіть якщо передові машини працюють добре.
На сторінці продукту Chikin пояснюється, що добре сконструйована машина для різання друкованих плат допомагає зменшити ці ризики, керуючи процесом V-подібної канавки повторюваним рухом і фіксованим інструментом. Це особливо цінно, коли той самий розмір плати або сімейство панелей запускаються знову і знову.
На справжній заводській мові стабільне розділення панелей означає:
Дошка йде передбачуваним шляхом поділу.
Операторам не потрібно покладатися на неконтрольований тиск рук.
Якість країв стає легшою для перевірки та обслуговування.
Стає легше планувати серійне виробництво.
Процес можна організувати як повторювану виробничу станцію.
Технічне обслуговування, безпека та контроль пилу стають легшими в управлінні.
Тому машину для відокремлення друкованих плат слід оцінювати за стабільністю робочого процесу, а не лише за потужністю різання.
Що таке верстат для автоматичного V-різання друкованих плат із 8 різцями?
Автоматична V-різальна машина для друкованої плати з 8 різцями – це виробнича машина, призначена для обробки панелей друкованої плати з V-подібним різцем або V-пазом. Його компоновка з декількома різцями призначена для покращення пропускної здатності та безперервності процесу порівняно з більш простими підходами з одним інструментом, особливо для повторюваних робіт на панелях.
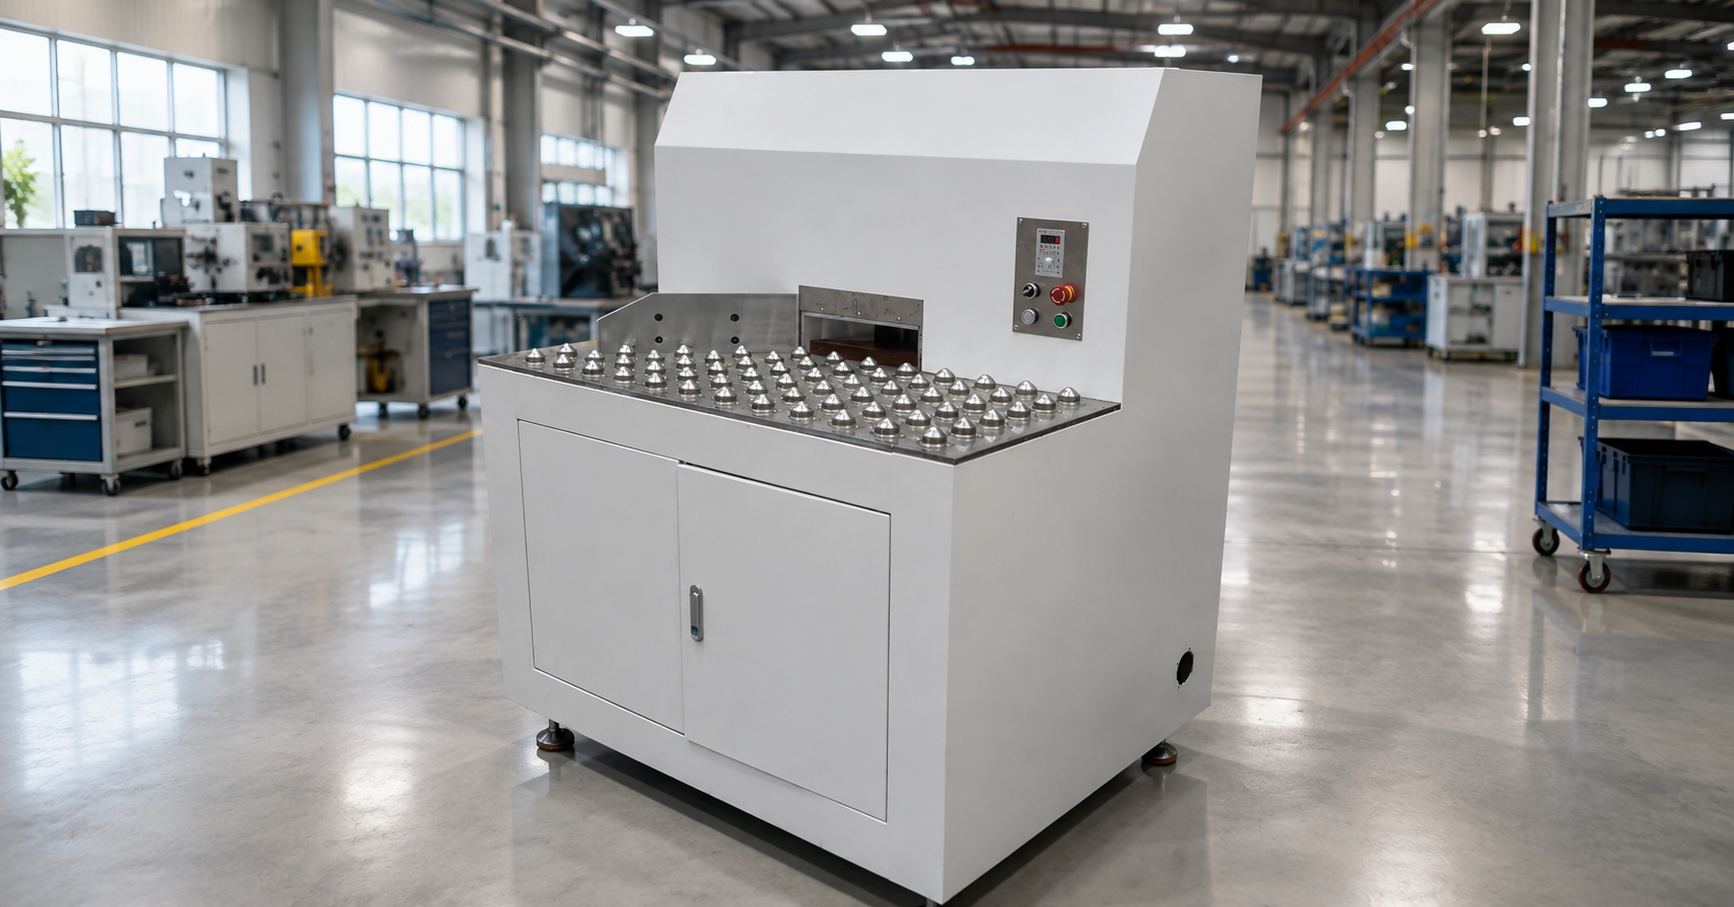
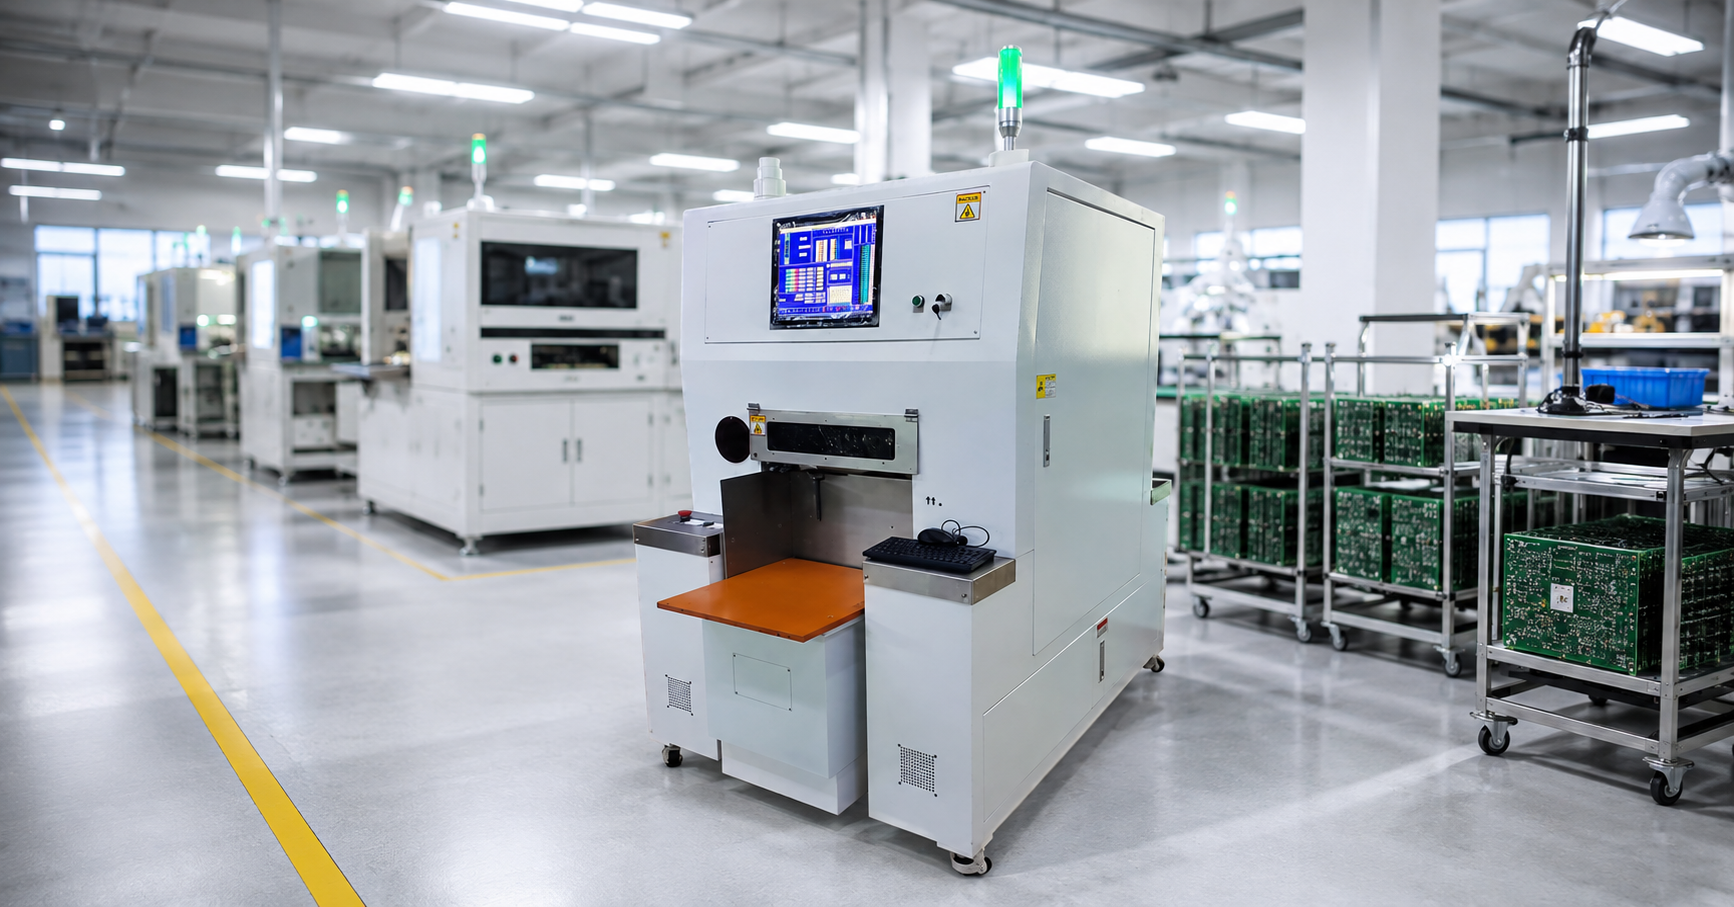
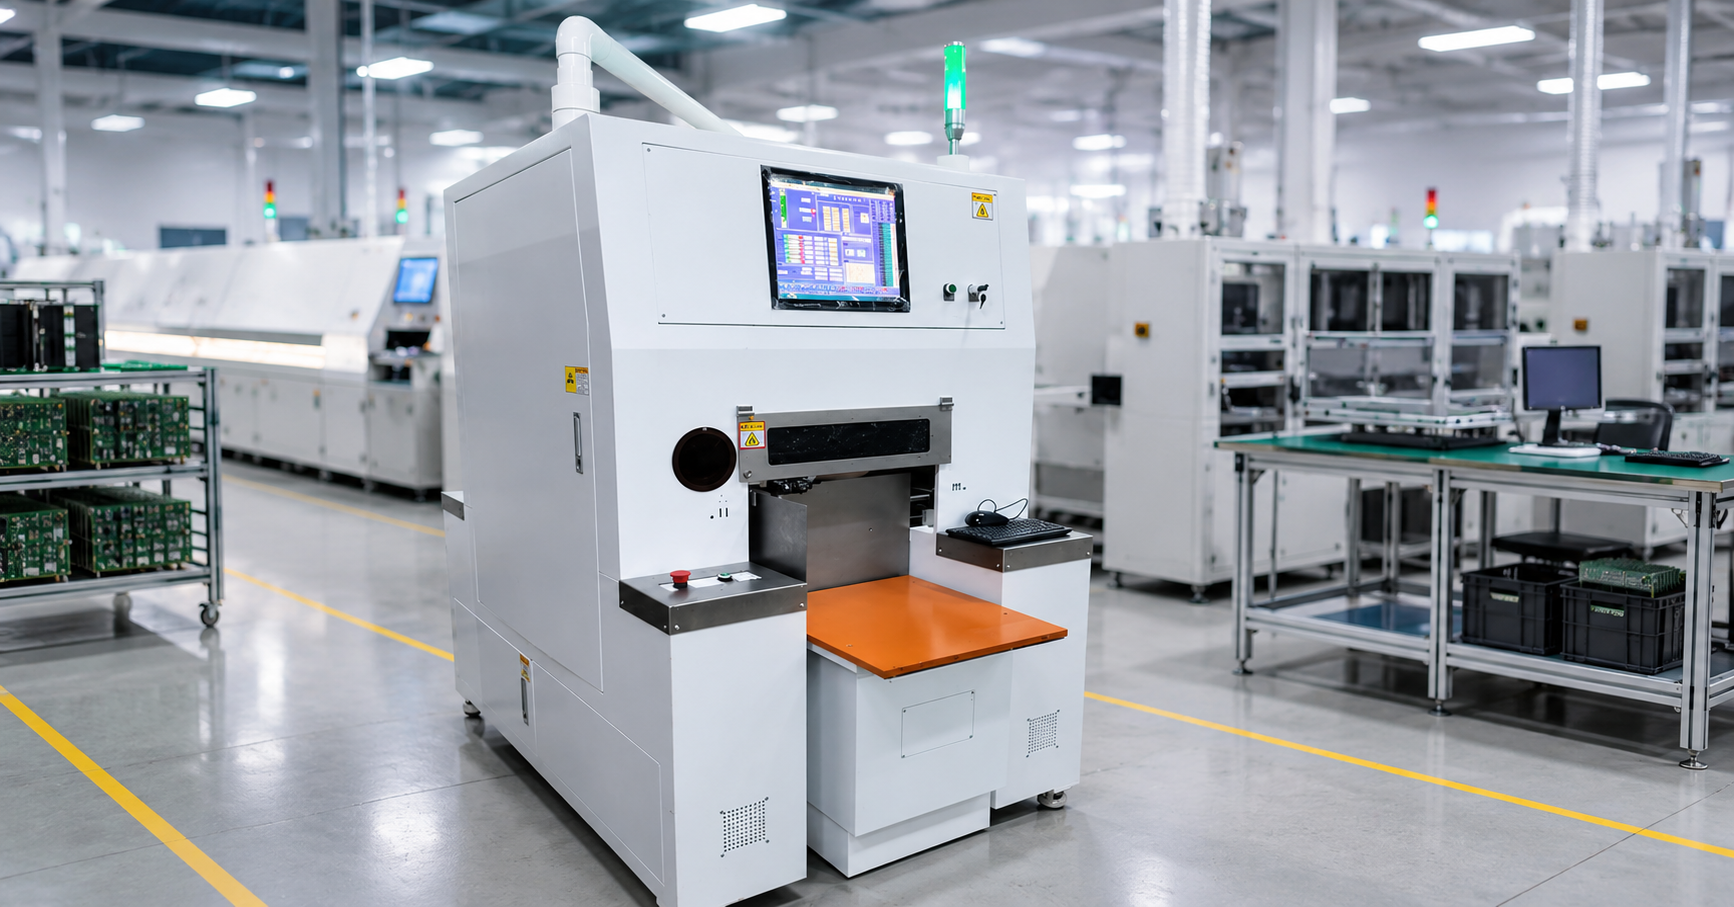
Сторінка продукту Chikin CNC позиціонує компонування з 8 фрезами як практичне рішення для швидшої пропускної здатності та більш ефективної обробки плати, зберігаючи при цьому роботу організованою в закритій структурі машини. У ньому описано машину як промислове рішення для розділення панелей друкованих плат для контрольованих операцій V-score з передньою робочою зоною, оглядовими вікнами, зоною керування та комунікаціями для вентиляції чи витяжки.
Фраза «8 фрез» має значення, оскільки конфігурація фрези впливає на ритм виробництва. Один різець може бути корисним для простого або малого відокремлення V-подібних канавок. Конструкція з декількома різцями є більш актуальною, коли завод потребує вищої ефективності відповідних форматів панелей. Більше фрез може підтримувати більш безперервну обробку за умови, що машина правильно підібрана до формату дошки, специфікації канавок, жорсткості панелі та схеми виробництва.
Для фабрик, що обробляють жорсткі друковані плати, більші обсяги панелей або складальні лінії, які залежать від передбачуваного депанелювання, цей тип обладнання є не просто зручним. Він стає інструментом контролю виробництва.
Технічний огляд для покупців B2B
| Область оцінювання | Інформація про сторінку продукту | Технічне значення для фабрик друкованих плат |
|---|---|---|
| Тип машини | Машина для автоматичного V-різання друкованої плати з 8 різцями | Створено для стабільного відокремлення панелі друкованої плати V-подібним пазом |
| Основне призначення | Чистіше, більш контрольоване розділення дощок | Допомагає зменшити пошкодження країв, нестабільні результати оцінювання та втому оператора |
| Конфігурація фрези | 8 компонування різця | Спрямовано на швидшу пропускну здатність і ефективнішу повторювану обробку плати |
| Категорія машини | Закрите автоматизоване технологічне обладнання | Забезпечує більш захищений робочий процес, ніж сепаратори відкритого столового типу |
| Робоча зона | Фронтальне завантаження та централізована робоча зона | Допомагає операторам завантажувати панелі з певного положення кожного циклу |
| Спостереження | Вікна перегляду | Дозволяє спостерігати за процесом, не відкриваючи весь корпус |
| Підтримка утиліт | Видно повітропроводи, встановлені зверху, і бокову шафу для допоміжних засобів | Пропонує організовану маршрутизацію для підтримки видобутку, електрики чи допоміжних процесів |
| Відповідні випадки використання | Жорсткі друковані плати, більші об’єми панелей, повторювані формати плат, закриті станції обробки | Підходить для фабрик, які потребують повторюваної поведінки депанелювання та більш чистого виробництва |
| Потрібне підтвердження покупця | Розмір плати, специфікація V-подібної канавки, компонування фрези, розмір робочого столу, маршрут вилучення, рівень автоматизації | На сторінці не публікуються повні числові характеристики, тому їх потрібно підтвердити перед замовленням |
Чому компонування з 8 фрезами може покращити процес виробництва
Цінність автоматичного V-різального верстата PCB з 8 різцями полягає не лише в тому, що він має більше ріжучих інструментів. Значення з’являється, коли конфігурація машини відповідає формату панелі та обсягу виробництва.
Під час багаторазового виробництва друкованих плат багато панелей мають однакове розташування. Якщо машина може обробляти ці панелі за допомогою фіксованого, повторюваного механізму різання, фабрика може зменшити варіації обробки та покращити узгодженість циклу. На сторінці продукту Chikin зазначено, що для покращення безперервності процесу та ефективнішого виконання повторюваних робіт на панелях часто вибирають кілька фрез.
Ось чому покупці часто порівнюють сепаратор друкованої плати з кількома різцями з установкою з одним інструментом. Одноінструментальний верстат може бути легшим для розуміння, і він може відповідати меншим обсягам або змішаній роботі. Машина з декількома лезами може бути привабливішою, якщо одна і та ж група панелей працює партіями, і продуктивність має значення.
Однак більше різців не означає автоматично кращих результатів. Машина повинна бути правильно налаштована. Покупець повинен підтвердити:
Як розташовані різці.
Чи відповідає відстань різців конструкції панелі друкованої плати.
Як регулюються різні розміри плати.
Чи використовуються всі різці одночасно чи вибірково.
Як перевіряється стан різця.
Як підтримується центрування під час роботи.
Чи відбувається перехід досить простий для виробничого персоналу.
різак для друкованих плат із кількома лезами найкраще працює, коли виробнича команда має стабільні сімейства панелей і чіткі вимоги до процесу. Його не слід вибирати лише тому, що назва машини звучить потужніше.
Закрита структура та контрольована робота
На сторінці продукту описано, що машина має закритий корпус у формі шафи із захищеним робочим відсіком і видимими оглядовими вікнами. Така конструкція допомагає ізолювати технологічну зону та створює більш чітке відокремлення між зоною оператора та зоною обробки.
Для заводів із виробництва друкованих плат це корисно з кількох причин. По-перше, він забезпечує більш безпечну щоденну роботу, зменшуючи прямий вплив на робочу зону. По-друге, це допомагає організувати процес депанелювання як певну виробничу комірку. По-третє, він може підтримувати чистіше виробництво, коли потрібно боротися з пилом, стружкою або випарами. По-четверте, це дає керівникам і операторам більш контрольований візуальний робочий процес.
Порівняно з відкритим настільним обладнанням, закриті системи зазвичай вимагають більшого планування щодо доступу, службових дверей, внутрішнього очищення, вилучення та дозволу на технічне обслуговування. Це не слабкість; це частина інженерного компромісу. Виробнича фабрика має прагнути як безпеки, так і зручності обслуговування.
Покупці повинні запитати:
Чи можуть оператори чітко бачити робочу зону?
Чи добре розташовані оглядові вікна?
Як завантажуються та вивантажуються дошки?
Як отримати доступ до фрез для перевірки чи заміни?
Як видаляється пил або сміття з робочої зони?
Чи відповідає корпус заводській лінії?
Чи легкий і чітко позначений аварійний доступ?
Хороший постачальник обладнання для депанелювання друкованих плат повинен обговорити дизайн корпусу з практичної точки зору, а не лише описувати його як «безпечний» або «промисловий».
Фронтальне завантаження та централізована робоча зона
Сторінка продукту Chikin описує отвір переднього доступу та центральну платформу як ознаки фіксованого положення завантаження. Таке розташування є корисним у конвеєрному виробництві, оскільки плати можуть бути подані на ту саму станцію кожного циклу, зменшуючи варіації обробки.
Це важливіше, ніж може здатися. При депанелі на вирівнювання впливає те, як дошка входить у машину. Якщо оператор щоразу завантажує панель по-різному, траєкторія різця може не залишатися постійною. Якщо робоча поверхня не підтримує дошку належним чином, панель може прогнутися. Якщо V-подібна канавка не вирівняна з траєкторією фрези, може з’явитися пошкодження країв або нерівне поділ.
Централізована робоча зона допомагає створити стандартний метод роботи:
Оператор наближається до тієї самої точки завантаження.
Панель розташована проти тієї самої точки відліку.
Машина йде тим самим робочим шляхом.
Готові дошки або окремі панелі залишають через заплановану стадію розвантаження.
Огляд можна виконувати послідовно після кожного циклу.
Ця узгодженість є цінною для фабрик із декількома операторами або змінами. Це зменшує залежність від індивідуальних звичок оператора та полегшує навчання.
Маршрутизація, вилучення та заводська чистота
На сторінці продукту зазначено повітропроводи, що монтуються зверху, і окрему бічній шафу на коліщатках, що передбачає підтримку інженерних комунікацій для витяжки, прокладки електрики або підключення до процесу. У ньому також пояснюється, що такий макет забезпечує організованість елементів обслуговування та полегшує доступ до них під час обслуговування.
Під час депанелі друкованих плат не слід ігнорувати контроль над пилом і сміттям. Обробка V-cut може генерувати частинки залежно від матеріалу, конструкції плати, стану різця та налаштування процесу. Якщо цими частинками не керувати, вони можуть вплинути на робочу зону, обладнання поблизу та навантаження на прибирання.
Фабрика повинна запитати у постачальника:
Витяжка включена чи необов’язкова?
Який тип збору пилу чи сміття підтримується?
Куди з’єднується повітропровід?
Чи є в бічній шафі витяжні, електричні або контрольні комунікації?
Як часто слід очищати фільтри або зони збору?
Чи можна налаштувати компонування комунікацій для виробнича лінія покупця?
Скільки вільного місця потрібно навколо машини для обслуговування?
машина для різання жорстких друкованих плат V має відповідати виробничому середовищу заводу, а не лише дизайну плати. Планування маршрутизації і вилучення може зменшити головний біль після встановлення.
Контроль якості при розділенні V-подібних канавок
Контроль якості для V-подібного вирізу з панелей зазвичай залежить від вирівнювання, стану різця, поведінки подачі, опори дошки, цілісності корпусу та чіткості інтерфейсу оператора. Сторінка продукту Chikin містить схожу думку: покупцям слід зосередитися на конфігурації різака, сумісності формату плати, простоті налаштування, безпеці корпусу, доступі для обслуговування та відповідності лінії, а не лише на заявах у заголовку. У ньому також зазначається, що стабільність оцінювання стає ключовим критерієм покупки, коли важлива якість краю.
Для фабрики контроль якості має включати перевірки як на машині, так і на платі.
Перевірки на стороні машини можуть включати знос різця, вирівнювання різця, чистоту направляючої, стан робочого столу, функцію вилучення, стан аварійної зупинки та роботу інтерфейсу керування.
Перевірки з боку плати можуть включати гладкість країв, тріщини, відшарування, задирки, прогин дошки, консистенцію розділення, а також наявність напруги чи зсуву в будь-яких компонентах поблизу лінії розділення.
Метод перевірки має відповідати ризику продукту. Проста недорога друкована плата може потребувати основного візуального огляду. Для більш чутливого вузла може знадобитися збільшення, функціональне тестування або додаткові перевірки навколо компонентів поблизу V-подібної канавки.
Машина зменшує варіації процесу, але не усуває потреби в дисципліні перевірки.
Основні технічні перевірки перед покупкою
| Технічна перевірка | Що мають підтвердити покупці | Чому це важливо |
|---|---|---|
| Сумісність панелей | Довжина, ширина, товщина панелі, положення V-подібної канавки, кількість дощок на панель | Переконується, що машина відповідає фактичним виробничим платам |
| Макет фрези | Кількість різців, відстань, метод регулювання, логіка використання різців | Визначає, чи підходить конструкція з 8 різців сімейству панелей |
| Специфікація V-Groove | Глибина канавки, залишкова товщина полотна, послідовність балів | Впливає на силу поділу та якість краю |
| Підтримка дошки | Структура робочого столу, метод керування, опорні точки, параметри кріплення | Зменшує гнучкість панелі та варіації навантаження |
| Цільова пропускна здатність | Панелей на годину, розмір партії, продуктивність зміни, частота зміни | Допомагає визначити, чи виправдано багаторізове обладнання |
| Видобуток/утиліта | Повітропровід, пилозбірник, допоміжна шафа, маршрут обслуговування | Підтримує чистішу роботу та полегшує обслуговування |
| Дизайн безпеки | Корпус, оглядові вікна, аварійна зупинка, контроль доступу | Захищає операторів і підтримує контрольований робочий процес |
| Доступ до обслуговування | Заміна фрези, чищення шафи, компонування дверей для обслуговування, запасні частини | Впливає на час безвідмовної роботи та довгострокову продуктивність |
| Налаштування | Розмір робочого столу, компонування різака, маршрут витягування, розміщення дверей доступу, розташування панелі керування | Допомагає машині відповідати реальним вимогам лінії |
| Підтримка постачальників | Тестування зразків, навчання, документація, запасні частини, дистанційне обслуговування | Зменшує ризик після встановлення |
Дизайн плати все ще має значення
Машина може працювати добре, лише якщо конструкція плати підтримує метод депанелювання. Верстат для V-різки друкованих плат призначений для V-подібних панелей. Якщо конструкція панелі друкованої плати не підходить для відокремлення V-подібним вирізом, доречнішим може бути інший метод, наприклад фрезерування, штампування або лазерне видалення панелей.
Перш ніж вибрати автоматичний роздільник плати друкованої плати, команда інженерів повинна переглянути:
Матеріал плити.
Товщина панелі.
Глибина V-подібної канавки.
Залишок полотна товщина.
Відстань від компонентів до V-подібної лінії надрізу.
Розташування великих або крихких компонентів.
Прямість шляху поділу.
Деформація панелі перед видаленням.
Чи потребують краї дошки додаткової обробки після відокремлення.
Поширена помилка під час покупки полягає в тому, що депанелювання розглядається лише як проблема обладнання. Насправді це відповідність процесу між конструкцією панелі, компонуванням машини, системою різання, методом кріплення та робочим процесом оператора.
Сценарії застосування верстату V для автоматичного різання друкованих плат із 8 різцями
На сторінці продукту Chikin наведено типові випадки використання покупцями, як-от V-оцінка партії жорстких плит, виробничі камери з переднім завантаженням із контрольованим доступом, заводські лінії, які потребують повторюваної поведінки депанелю, і закриті станції обробки, де важливий доступ до вилучення та безпеки.
Це робить машину особливо актуальною для:
Виробники жорстких друкованих плат із повторюваними форматами панелей.
Заводи SMT, яким потрібен контроль внутрішнього розділення плат.
Виробники за контрактом, що обробляють середні та великі об’єми панелей.
Виробничі лінії OEM зі стабільними сімействами плат.
Заводи замінюють ручні або відкриті методи депанелі.
Виробничі клітини, які потребують утримання пилу та кращого захисту оператора.
Рослини, яким потрібен більш чистий і організований робочий процес V-score.
Це може бути менш придатним, коли суміш продуктів постійно змінюється, а регулювання різця стає надто частим, або коли контури дошки нерівні та не призначені для розділення V-подібних канавок. У таких випадках покупцям може знадобитися фрезерно-депанельна машина, система лазерного різання або інший метод розділення.
Як вибрати обладнання V-Cut з одним або 8 різцями
Одна різальна машина та 8 різальна машина працюють у різних умовах виробництва. Один різак може бути практичним для меншого об’єму, гнучкості або простішого відділення панелей. Компонування з 8 різців стає актуальнішим, коли повторюваність і пропускна здатність є пріоритетними.
Покупець повинен оцінити:
Скільки сімейств панелей повторюється щомісяця.
Як часто потрібно змінювати відстань або налаштування фрез.
Чи є поточний результат депанелювання вузьким місцем.
Чи відчувають оператори втому під час ручного розділення.
Чи змінюється якість кромок у змінах.
Чи потрібна фабриці більш замкнута та організована технологічна клітина.
Чи важливі видобуток і маршрутизація комунальних послуг.
Чікін описує компонування з 8 фрезами як націлене на швидшу пропускну здатність і ефективнішу обробку плит. Це робить машину кращою для виробничих ліній, де часто використовуються плати однакового розміру або сімейства плат.
Налаштування слід обговорювати завчасно
Заводи з виготовлення друкованих плат рідко працюють однаково. Різні заводи можуть мати різні розміри панелей, напрямки завантаження, вимоги до вилучення, потреби в компонуванні різака, параметри доступу до послуг і обмеження інтеграції лінії.
Сторінка продукту рекомендує заздалегідь обговорити налаштування, зокрема розмір робочого столу, компонування різака, маршрут витягування, розміщення дверцят доступу та розташування панелі керування. Він також рекомендує покупцям із кількома сімействами плат запитати, чи можна адаптувати машину для різних розмірів панелей або потреб зміни.
Це важливо для покупців B2B. Стандартна машина може добре працювати для однієї панелі, але стає незручною, коли змінюється асортимент продукції. Якщо лінія вже побудована на основі автоматизації на першому або наступному етапі, перед остаточним придбанням слід узгодити площу машини та точки інженерних комунікацій.
Перед замовленням надішліть постачальнику:
Креслення панелей.
Розміри панелей.
Компонування V-подібного паза.
Expected board families.
Current depaneling process.
Production volume.
Line layout drawing if available.
Required extraction direction.
Operator loading preference.
Maintenance clearance limits.
This information helps the supplier recommend a configuration that fits the factory instead of only matching a catalog name.
Why Operator Fatigue Should Be Treated as a Production Issue
Operator fatigue is often underestimated in depaneling. Manual separation or poorly guided processes can become tiring when the same motion is repeated hundreds of times per shift. Fatigue increases variation. Variation increases defects.
Chikin’s product page directly identifies operator fatigue as one of the problems the 8 cutter auto PCB V cut machine is designed to address, together with edge damage, inconsistent scoring depth, dust, and output stability.
A machine with front loading, fixed tooling, repeatable motion, and an organized work zone can help reduce dependence on manual force. Operators still need training, and they still need to inspect boards, but the process becomes less dependent on hand pressure and personal habit.
For production managers, reducing fatigue is not only about comfort. It is about yield, consistency, training time, and shift-to-shift performance.
What to Ask a PCB Depaneling Equipment Supplier
Before buying a PCB depaneling equipment supplier’s machine, buyers should ask detailed questions:
Can the machine process our panel size and board thickness?
What V-groove specifications are recommended?
How is cutter spacing adjusted?
How long does changeover take between board families?
Can all cutters be used independently or only together?
What cutter material and service life should we expect?
How is cutter wear inspected?
What extraction or dust collection system is included?
What utility connections are required?
What safety guarding and emergency controls are standard?
Can you run a sample test using our actual panels?
What spare parts should be kept in stock?
Can the worktable size or control position be customized?
What training and after-sales support are provided?
The answers will reveal whether the supplier understands PCB depaneling as a production process, not just a machine sale.
Common Buying Mistakes
One common mistake is choosing only by cutter quantity. More cutters are useful only when they match the panel layout and output need.
Another mistake is ignoring V-groove quality. If scoring depth is inconsistent before the board reaches the separator, the machine cannot fully correct the upstream issue.
A third mistake is failing to plan extraction. Dust and debris can affect cleanliness, maintenance, and operator comfort.
Some buyers also overlook changeover. If many board families are processed in small batches, adjustment speed may matter more than maximum cutter count.
Another mistake is accepting vague promises about stability without testing real panels. Sample testing remains one of the most reliable ways to confirm machine fit.
Finally, buyers may focus on price and ignore service. A machine that cannot be maintained, adjusted, or supported quickly can become expensive after delivery.
FAQ
What is an 8 cutter auto PCB V cut machine used for?
An 8 cutter auto PCB V cut machine is used for stable separation or V-score processing of rigid PCB panels. It is designed for manufacturers that need cleaner, more controlled board separation, better throughput, and a more organized enclosed workflow.
Why choose an 8 cutter layout instead of a single cutter machine?
An 8 cutter layout is more suitable when the factory processes repetitive panel jobs and needs faster throughput. Multiple cutters can improve process continuity when the machine is properly configured for the board structure and groove specification.
Is this machine suitable for all PCB panels?
No. It is most relevant for rigid boards and V-score or V-groove panel formats. Buyers should confirm panel size, board thickness, groove layout, cutter configuration, and changeover needs before ordering.
Why is the enclosed structure useful?
The enclosed structure provides a guarded working bay, supports process observation through viewing windows, and helps isolate dust, chips, or fumes from the surrounding production area.
What should buyers confirm before purchasing?
Buyers should confirm cutter layout, board format compatibility, V-groove specification, worktable size, extraction routing, access door placement, control panel arrangement, safety design, maintenance access, and after-sales support.
Can the machine be customized?
The product page recommends discussing customization early, including worktable size, cutter layout, extraction routing, access door placement, and control panel arrangement.
What type of factory is this machine best suited for?
It is best suited for electronics factories processing rigid PCBs, assembly houses needing internal panel separation, OEM lines with repetitive board formats, and production sites that prefer enclosed stations with extraction and safety access.
Conclusion
An 8 cutter auto PCB V cut machine is a practical choice for PCB factories that need stable, repeatable, and organized panel separation. Its value is not only in cutting. It helps factories reduce manual variation, improve throughput on suitable panel families, manage dust or debris more effectively, reduce operator fatigue, and create a cleaner depaneling station.
Chikin CNC’s product page positions this machine for manufacturers that need controlled board separation without extra stress on finished panels. It highlights the 8 cutter layout, enclosed machine structure, repeatable motion, fixed tooling, front loading area, inspection windows, utility routing, and relevance for rigid PCB production lines with predictable depaneling needs.
For B2B buyers comparing a PCB scoring machine, multiple cutter PCB separator, multi blade PCB cutter, or automatic PCB depaneling machine, the best decision should start with real production data: board format, V-groove design, panel volume, edge quality target, operator workflow, extraction requirement, and changeover frequency.
A well-matched machine can help the factory move from manual or unstable panel handling to a more reliable production rhythm. For manufacturers that process repetitive rigid PCB panels, that improvement can protect yield, reduce rework, and make depaneling easier to manage across shifts.