






TL;DR — Kısa Cevap
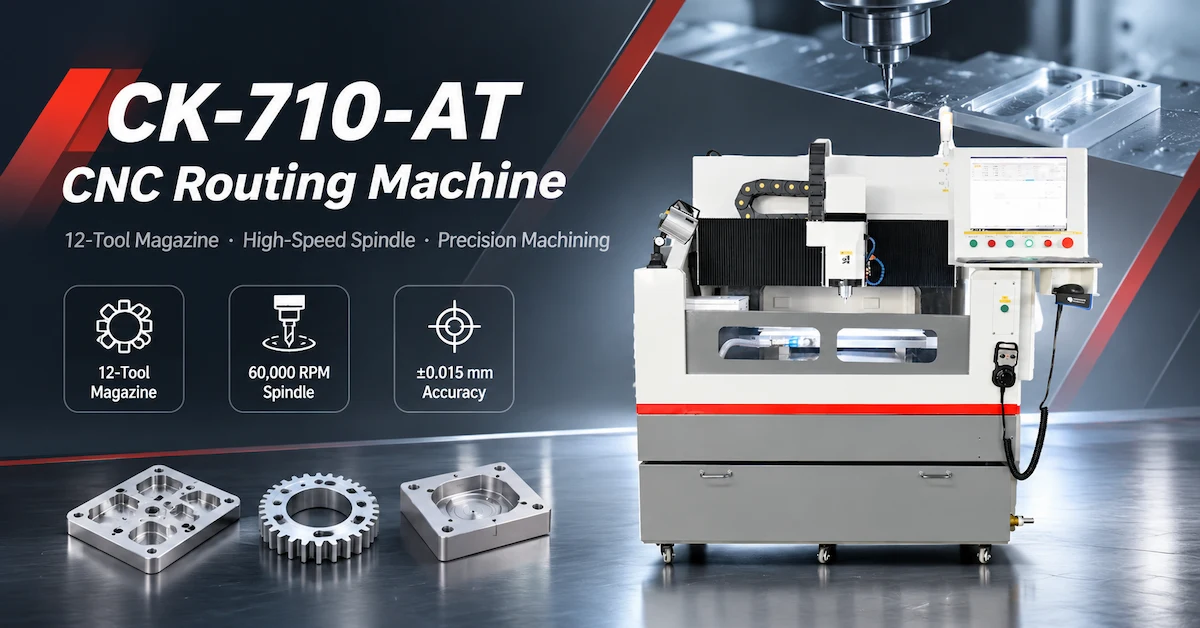
CK-710-AT CNC freze makinesi, çoklu kesici takım ve tutarlı boyut kontrolü gerektiren hassas işleme uygulamaları için tasarlanmıştır. 12 pozisyonlu otomatik takım magazini, 60.000 RPM'de çalışan 2,5 kW'lık iş mili ve 600 × 500 × 100 mm'lik yayınlanmış işleme alanı ile donatılmış olup, çoklu takım işleme verimliliğini değerlendirmek ve manuel takım değiştirme kesintilerini azaltmak için pratik bir konfigürasyon sunar.
Hassas imalat yapan alıcılar için değerlendirilmesi gereken en önemli avantaj, yalnızca mevcut takım sayısı değildir. Asıl önemli olan, sistemin takım değişimlerini tutarlı bir şekilde yönetebilmesi, kabul edilebilir işleme doğruluğunu koruyabilmesi ve kesme dışı süreyi azaltabilmesidir.
Bu kılavuz, B2B ekipman tedariki için CK-710-AT teknik özelliklerini, takım magazini planlamasını, işleme kalitesini, ilk numune doğrulamasını ve fabrika kabul testlerini kapsamaktadır.
Önemli Noktalar
12 alet kapasitesi: CK-710-AT teknik özelliklerinde 12 pozisyonlu otomatik alet magazini belirtilmiştir.
İş mili konfigürasyonu: CNC yönlendirme konfigürasyonu için 2,5 kW, 60.000 RPM'lik bir iş mili belirtilmiştir.
Çalışma alanı: Yayınlanan işleme boyutları 600 × 500 × 100 mm'dir.
Doğruluk: Veri sayfasında ±0,015 mm işleme doğruluğu ve 0,005 mm yeniden konumlandırma doğruluğu belirtilmiştir; ölçüm koşullarının doğrulanması gerekmektedir.
Takım değiştirme performansı: Gerçek verimlilik, takım sırasına, işleme operasyonlarına, takım değiştirme süresine ve reddedilen parçalara bağlıdır.
Teknik açıklama: Ürün sayfasında tel erozyonla işleme (Wire EDM) açıklanırken, verilen CK-710-AT spesifikasyonunda iş mili tabanlı CNC yönlendirme açıklanmaktadır. Alıcıların belirtilen makine tipini teyit etmeleri gerekmektedir.
1. CNC Router İşlemlerinde Otomatik Takım Değiştirme Neden Önemlidir?
Çoklu işlem gerektiren talaşlı imalat genellikle birden fazla kesici takım gerektirir.
Bir parçanın kaba işleme, kontur işleme, ince işleme, delme ve diğer onaylanmış işleme operasyonlarına ihtiyacı olabilir.
Her alet değişiminde manuel müdahale gerektiğinde, operatör bir sonraki aleti söküp takarken ve kontrol ederken makine boşta kalabilir.
Otomatik takım değiştirme sistemi, uyumlu takımların saklanmasına ve programlanmış işleme göre seçilmesine olanak tanır.
Otomatik takım değiştirme yardımı hangi sorunları çözebilir?
Uygun üretim iş akışlarında, otomatik takım değiştirme işlemi şunları azaltabilir:
Manuel alet değiştirme işlemlerinde yaşanan aksamalar.
Tekrarlanan alet kullanımı gerektiren işler.
Programlanmış işlemler arasında gereksiz operatör müdahalesi.
Manuel takım kurulumuyla ilişkili varyasyon.
Uygun çok amaçlı aletlerle yapılan işlerde kesme işlemi yapılmayan süre.
Ancak, otomatik takım değiştirme sistemi tek başına daha kısa üretim döngülerini garanti etmez.
Sistemin doğru şekilde yapılandırılması, aletlerin uyumlu olması ve işleme programının verimli bir sıra izlemesi gerekmektedir.
Tek bir iş parçası üzerinde birden fazla işleme operasyonu gerçekleştiren fabrikalar için bu ayrıntılar, ekipmanın genel verimliliğini etkileyebilir.
2. CK-710-AT'nin Teknik Özellikleri Nelerdir?
Ürünle birlikte verilen CK-710-AT teknik bilgi formunda, ekipmanın takım magazinli tek kafalı bir CNC freze makinesi olduğu belirtilmektedir.
CK-710-AT Teknik Özellikler Tablosu
| Teknik Parametre | Yayınlanmış Şartname |
|---|---|
| Model | CK-710-AT |
| Ekipman açıklaması | Tek Kafalı CNC Freze Makinesi |
| Alet dergisi | 12 pozisyon |
| Alet değiştirme | Otomatik |
| Masa boyutları | 700 × 500 mm |
| Zarf işleme | 600 × 500 × 100 mm |
| Z ekseni yüksekliği | 100–200 mm |
| İşleme doğruluğu | ±0,015 mm |
| Yeniden konumlandırma doğruluğu | 0,005 mm |
| Maksimum işlem hızı | 9 m/dak |
| Maksimum boş seyahat hızı | 12 m/dak |
| İş mili-masa mesafesi | 100 mm |
| Mil gücü | 2,5 kW |
| Mil hızı | 60.000 RPM |
| Makine gücü | 5kW |
| Makine görünümü | Yarım örtü |
| Güç kaynağı | AC220V ±10%, 50Hz |
| Makine ağırlığı | Yaklaşık 2000 kg |
| Makine boyutları | 1600 × 1550 × 1600 mm, gerçek konfigürasyona bağlı olarak |
Bunlar tedarikçi tarafından belirtilen özelliklerdir. Nihai ekipman konfigürasyonu ve işleme performansı, makineye özgü dokümantasyon ve testler yoluyla doğrulanmalıdır.
Önemli: Makine Teknolojisini Onaylayın
CHIKIN CNC ürün sayfasında bir tel erozyon makinesi (Wire EDM) açıklanırken, CK-710-AT spesifikasyonunda iş mili tahrikli bir CNC yönlendirme sistemi tanımlanmaktadır.
Tel erozyonla işleme (Wire EDM), iletken malzemeleri kesmek için tel elektrot aracılığıyla elektrik deşarjı kullanır.
CNC frezeleme, dönen bir kesici alet kullanarak malzemeyi mekanik olarak çıkarır.
Bir CNC router'ın iş mili gücü, dönüş hızı ve otomatik takım magazini, tel erozyonlu işleme (Wire EDM) spesifikasyonları olarak değerlendirilemez.
Satın almadan önce, fiyat teklifinin amaçlanan CK-710-AT CNC yönlendirme konfigürasyonunu kapsadığına dair yazılı onay isteyin.
3. 12 Takımlı CNC Freze Makinesini Kimler Düşünmeli?
Üretim sürecinde birden fazla farklı kesici takım veya tekrarlanan takım değişiklikleri gerektiğinde, çoklu takım CNC yönlendirme konfigürasyonunu değerlendirmek faydalı olacaktır.
| Alıcı Segmenti | Tipik Değerlendirme Uygulaması | Ana Gereksinim |
|---|---|---|
| Hassas bileşen üreticileri | Çoklu işlem bileşen işleme | Boyutsal tutarlılık |
| Endüstriyel takım atölyeleri | Fikstürler ve takım bileşenleri | Alet değiştirme esnekliği |
| Kalıp ve kalıp atölyeleri | Uygun frezeleme ve profil oluşturma işlemleri | Yüzey kalitesi |
| Elektronik ekipman üreticileri | İşlenebilir gövdeler ve bağlantı parçaları | Tekrarlanabilir geometri |
| CNC işleme atölyeleri | Küçük partiler halinde, birden fazla aletle yapılan işler | Kurulum kesintilerinin azaltılması |
| Mühendislik laboratuvarları | Prototip ve geliştirme çalışmaları | Esnek araç seçimi |
| Ekipman tedarik ekipleri | CNC üretim yatırımı | Kabul testleri ve maliyet kontrolü |
Bunlar potansiyel uygulama sektörleridir, onaylanmış malzeme uyumluluk listesi değildir.
İşlenecek parçanın malzemesi, kesme koşulları ve gerekli işleme operasyonları, tedarik edilecek makine için uygun olmalıdır.
12 Aletlik Bir Dergi Ne Zaman Gereksizdir?
Fabrika normalde tek bir kesiciyle basit bir profil işliyorsa, büyük bir takım magazini sınırlı ek değer sağlayabilir.
Bu durumda, çalışma alanı, takım ömrü, makine rijitliği ve kesme performansı satın alma kararlarında daha önemli faktörler olabilir.
Takım istasyonu sayısı, gerçek işleme gereksinimleriyle eşleşmelidir.
4. 12 Pozisyonlu Bir Alet Magazini Nasıl Planlanmalıdır?
Alet kataloğu, üretim programının gerektirdiği işlemlere göre düzenlenmelidir.
Amaç, gerekli araçları sağlarken gereksiz değişiklikleri en aza indirmek ve araç seçimi hatalarını azaltmaktır.
Örnek Çoklu Araç Planlama Matrisi
| Araç Grubu | Olası Operasyon | Planlama Hususları |
|---|---|---|
| Kaba işleme aleti | İlk malzeme kaldırma | Takım ömrü ve kesme yükü |
| Sonlandırma aleti | Son yüzey veya kontur | Boyutsal tolerans |
| Küçük çaplı kesici | İnce detaylar | Aletin sapması ve aşınması |
| Delme aleti | Nitelikli delik hazırlığı | Çap ve konum |
| Pah kırma aleti | Kenar işleme | Gerekli geometri |
| Yedek alet | Üretim sırasında değiştirme | Alet uyumluluğu |
Bu tablo olası bir takım planlama yaklaşımını göstermektedir. Listelenen her işlemin veya takım türünün mühendislik doğrulaması olmadan CK-710-AT için onaylandığı anlamına gelmez.
Alet Tanımlaması Neden Önemlidir?
Her araç, doğru program atamasına karşılık gelmelidir.
Yanlış takım ataması istenmeyen boyutlara veya çarpışmalara neden olabilir.
Üretim yeterliliği için alıcılar, kontrol sisteminin takım numaralandırma yöntemini, magazin atama prosedürünü, mevcut takım uzunluğu telafisini ve hata yönetimini doğrulamalıdır.
Verilen veri sayfası otomatik takım değiştirme özelliğini doğruluyor ancak takım uzunluğu tespiti, takım çapı tespiti veya kırık takım tespiti özelliklerini ayrı ayrı doğrulamıyor.
Bu işlevlerin varsayılması değil, doğrulanması gerekir.
5. İş mili hızı ve takım seçimi işleme sürecini nasıl etkiler?
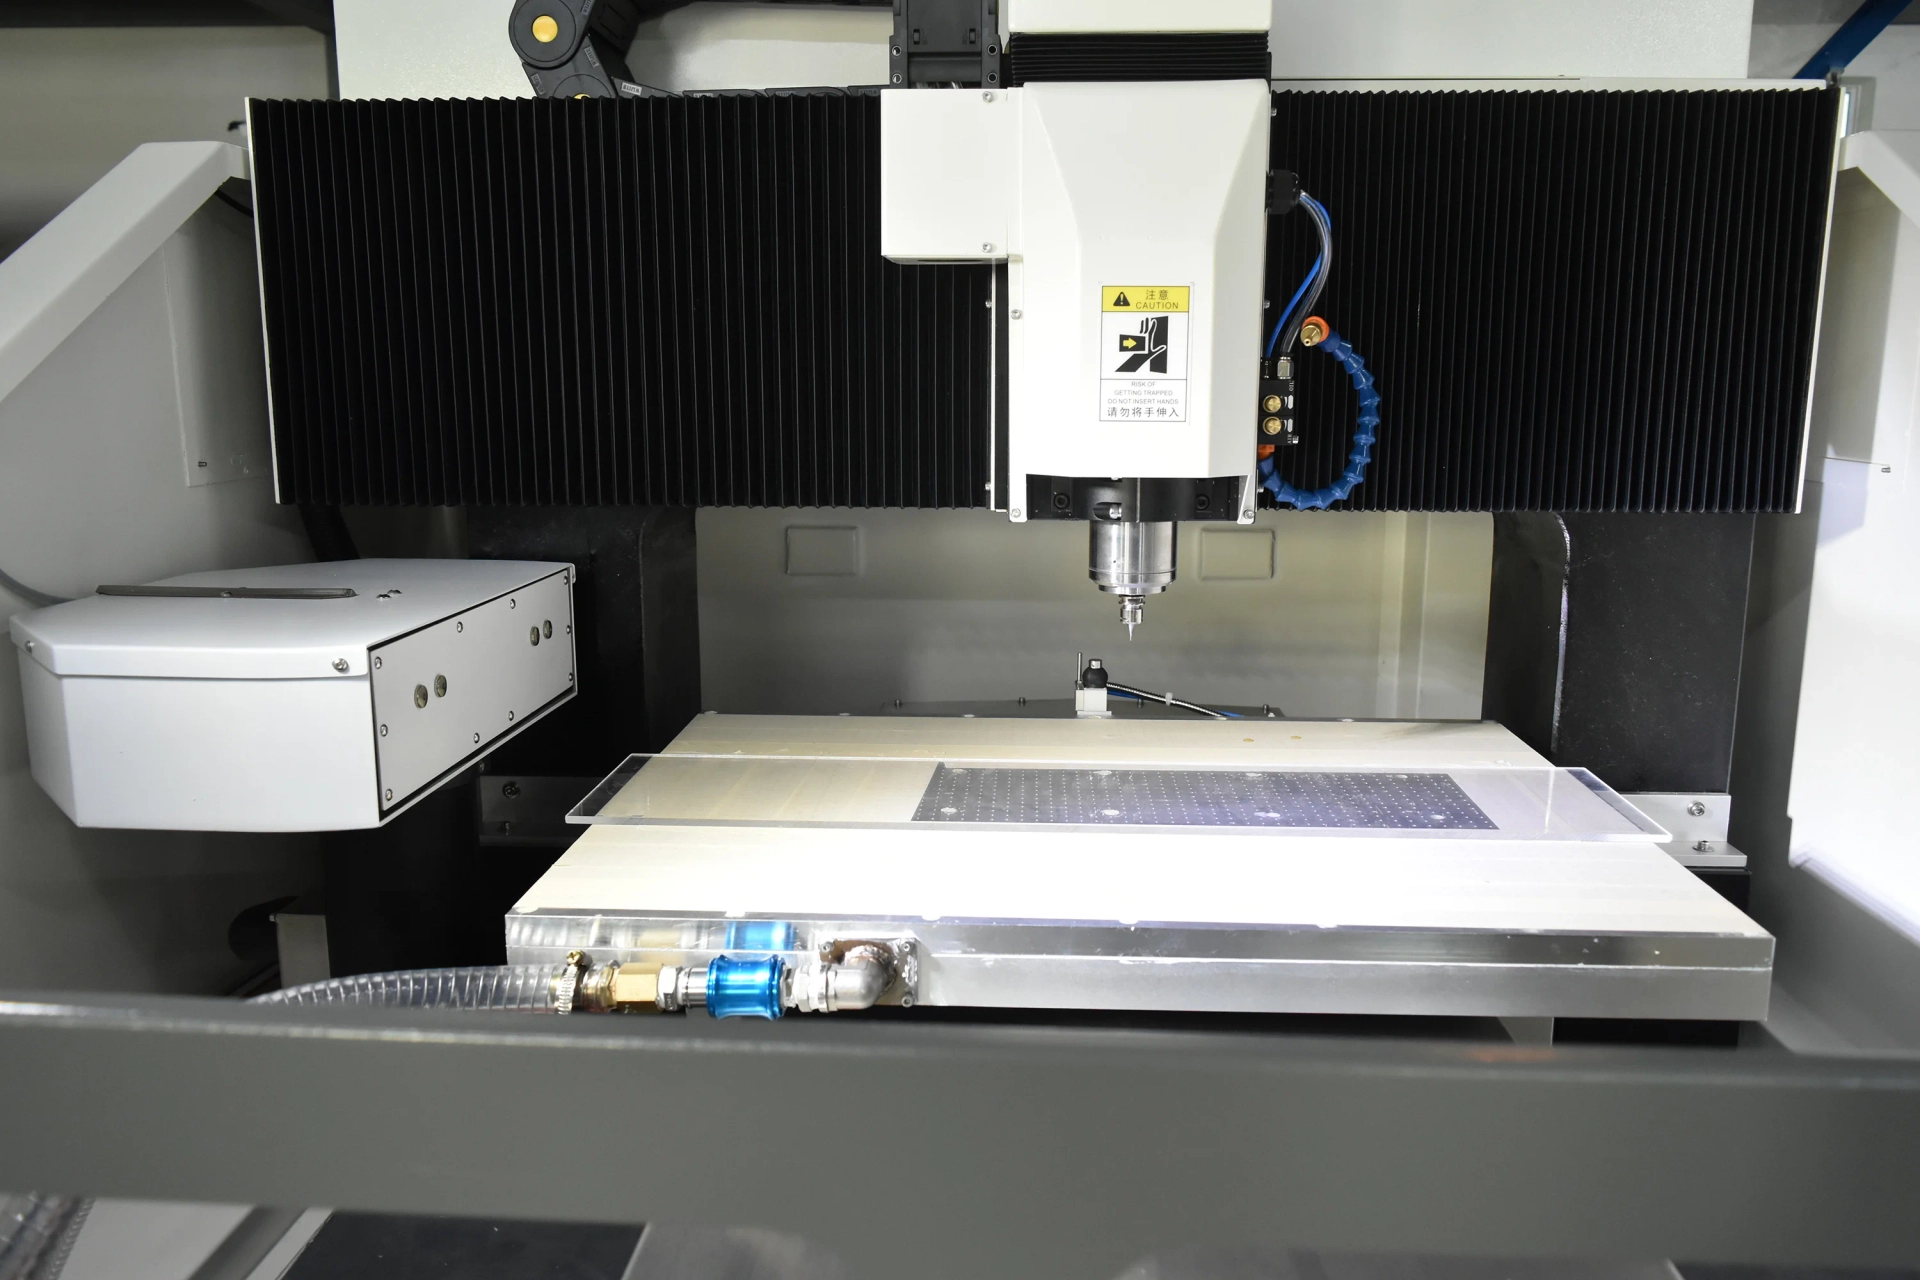
CK-710-AT teknik özelliklerinde 2,5 kW güç ve 60.000 RPM iş mili hızı belirtilmiştir.
İş mili hızı önemli bir işleme parametresidir, ancak doğru çalışma koşulu kesici takıma, iş parçası malzemesine, kesme geometrisine ve makine konfigürasyonuna bağlıdır.
Maksimum devir sayısı neden her zaman en iyi ayar değildir?
Yüksek dönüş hızı, özellikle küçük çaplı takım uygulamaları için faydalı olabilir.
Ancak, farklı malzemeler ve kesici çapları farklı kesme hızları ve ilerleme oranları gerektirir.
Uygun olmayan parametrelerin kullanılması, takım aşınmasını artırabilir, kenar kalitesini düşürebilir veya kabul edilemez kesme koşulları yaratabilir.
Önemli Takım Kontrolleri
| Takım Faktörü | Alıcı Doğrulama |
|---|---|
| Alet çapı | Hedeflenen mil ve çalışma şekliyle uyumluluk |
| Alet malzemesi | İş parçasına uygunluk |
| Geometriyi kesme | Gerekli profil ve yüzey bitişi |
| Takım tutucu arayüzü | Otomatik takım değiştirici ile uyumluluk |
| Nominal dönüş hızı | Seçilen mil hızında güvenli çalışma |
| Alet uzunluğu | Çalışma izni mevcut. |
| Mil salınımı | Kesme stabilitesi üzerindeki etki |
| Alet değiştirme | Kullanılabilirlik ve bakım prosedürü |
Malzeme, geometri ve istenen nihai ürün kalitesi dikkate alınarak doğru alet seçilmelidir.
Makine kalifikasyonu, üretim için planlanan gerçek kesicileri de içermelidir.
6. Yayınlanan Doğruluk Rakamları Ne Anlama Geliyor?
CK-710-AT veri sayfasında işlem doğruluğunun ±0,015 mm ve yeniden konumlandırma doğruluğunun 0,005 mm olduğu belirtilmiştir.
Bu değerler, makine performansının farklı yönlerini tanımlar.
İşleme Doğruluğu ve Yeniden Konumlandırma Doğruluğu Arasındaki Fark
| Özellikler | Mühendislik Anlamı | Gerekli Doğrulama |
|---|---|---|
| İşleme doğruluğu | Yayınlanmış işleme performansı kriteri | Bitmiş numunelerin ölçümünü yapın. |
| Yeniden konumlandırma doğruluğu | Dönüş pozisyonu performansı | Tanımlı tekrarlanan pozisyon testi |
| Takım değiştirme tekrarlanabilirliği | Alet değişiminden sonra tutarlılık | Alet değiştirme numunesi incelemesi |
| Bitmiş parçanın doğruluğu | Çizime tam uygunluk | Kalibre edilmiş boyut ölçümü |
Bir makinenin nominal yeniden konumlandırma performansı, tamamlanmış bir parçanın doğruluğunu otomatik olarak belirlemez.
Nihai parçanın geometrisi ayrıca takımın durumuna, iş mili davranışına, iş parçası tutma yöntemine ve işleme parametrelerine de bağlıdır.
Takım Değişikliğinden Sonra Doğruluk Testi Neden Yapılır?
Bir makine tek bir alet kullanarak kabul edilebilir boyutlara ulaşabilir, ancak birden fazla alet değişimi sonrasında farklılıklar gösterebilir.
Örneğin, yanlış takım uzunluğu telafisi veya tutarsız takım yerleştirme, işleme sonuçlarını etkileyebilir.
Bu nedenle, faydalı bir yeterlilik denemesi, çok amaçlı alet sürecinin tamamının doğruluğunu test etmelidir.
Doğru kabul sorusu, makinenin gerekli takım değişikliklerinden sonra tekrar tekrar standartlara uygun parçalar üretip üretmediğidir.
7. İşleme Alanı ve İş Parçası Kurulumunun Doğrulanması
CK-710-AT modelinin tablası 700 × 500 mm, işlem alanı ise 600 × 500 × 100 mm ölçülerindedir.
Bu rakamlar, iş parçasının gerçek boyutları ve fikstür düzenlemesiyle birlikte incelenmelidir.
İş Kapsamı Doğrulama
| Gereklilik | Alıcı Çeki |
|---|---|
| Masa boyutu | Bu armatür mevcut platforma uygun mu? |
| İşleme alanı | İstenen takım yolu, belirlenen sınırlar içine sığabilir mi? |
| Z ekseni boşluğu | İş parçası ve takım için yeterli alan var mı? |
| Alet değiştirme boşluğu | Makine güvenli bir şekilde takım değiştirebilir mi? |
| Armatür yüksekliği | Bu durum, işleme için kullanılabilir alanı azaltır mı? |
| Alet erişimi | Belirtilen tüm özelliklere ulaşılabilir mi? |
Aydınlatma armatürü tasarımı neden önemlidir?
Bir işleme programı boyut olarak doğru olsa bile, iş parçası kesim sırasında hareket ederse yine de kötü sonuçlar verebilir.
Fikstürün rijitliği ve konumlandırma doğruluğu tekrarlanabilirliği etkiler.
Çoklu takım kullanımı gerektiren işlemlerde, iş parçası işleme süreci boyunca doğru konumda kalmalıdır.
Alıcılar, tedarikçiye iş parçasının eksiksiz çizimlerini ve mevcut fikstür bilgilerini sağlamalıdır.
8. CNC Yönlendirme, Tel Erozyonla İşleme ve PCB Kayıt Delme Karşılaştırması
Bu teknolojiler farklı üretim amaçlarına hizmet eder ve teknik kanıt olmadan tek bir makine tanımı altında birleştirilmemelidir.
| İşlem | Malzeme Kaldırma | Birincil Uygulama |
|---|---|---|
| CNC yönlendirme / frezeleme | Döner kesici alet | Mekanik konturlar, yuvalar ve uygun işleme operasyonları |
| Tel EDM | Tel elektrot üzerinden elektrik deşarjı | İletken malzemelerde ince profiller |
| PCB kayıt delme | Kontrollü delik delme | PCB konumlandırma ve takım delikleri |
Sertleştirilmiş iletken malzemelerde bazı ince profillerin elde edilmesi için tel erozyonla işleme (Wire EDM) yöntemi tercih edilebilir.
CNC yönlendirme, erişilebilir profiller ve farklı dönen kesiciler gerektiren işlemler için daha uygun olabilir.
PCB konumlandırma referanslarını içeren farklı bir üretim gereksinimi için PCB kayıt deliği delme makinesi tasarlanmıştır.
Bir ürün sayfasında farklı teknolojiler bir arada kullanıldığında alıcılar ne yapmalıdır?
Makine tipi, kesme mekanizması, sarf malzemeleri, kontrol ünitesi, çalışma alanı ve teknik özellikler hakkında açıklama talep ediyoruz.
Tel erozyonla işleme (EDM) cihazı satın alırken, tel besleme, dielektrik sıvı, filtrasyon ve EDM'ye özgü performans hakkında bilgi isteyin.
CK-710-AT freze makinesi satın alırken, iş mili, takım magazini, takım tutucular, kesici takım uyumluluğu ve işleme performansı hakkında bilgi isteyin.
Bu, başka bir sürece ait özelliklere göre ekipman seçilmesini engeller.
9. Alıcılar Takım Değiştirme Verimliliğini Nasıl Ölçebilir?
Otomatik takım değiştirme sistemi, tüm üretim döngüsü boyunca değerlendirilmelidir.
Bir makine 12 pozisyonlu bir magazine sahip olabilir, ancak takım ataması, iş parçası tutma veya program hazırlığı verimsiz ise yine de önemli bir kurulum süresi gerektirebilir.
CK-710-AT CNC freze makinesi, 12 pozisyonlu otomatik takım magazini sayesinde çoklu takım işleme iş akışlarını desteklemek üzere tasarlanmıştır. Üreticiler için, takım değiştirme verimliliğini değerlendirmek, tekrarlanan üretim süreçlerinde gerçek çevrim süresini, takım konumlandırma tutarlılığını ve işleme doğruluğunu ölçmeyi gerektirir. Bu faktörler, ekipmanın tutarlı bitmiş parça kalitesini korurken manuel müdahaleyi azaltıp azaltamayacağını belirlemeye yardımcı olur.
Üretim Döngüsü Hesaplaması
Toplam İşlem Süresi = Yükleme + Kurulum + Kesme + Takım Değiştirme + Kontrol + Boşaltma
Daha detaylı bir değerlendirme için, tam bir program içindeki takım değiştirme sayısını kaydedin.
Alet Değiştirme Performans Kontrol Listesi
| Değerlendirme Faktörü | Neyi Ölçmeliyiz? |
|---|---|
| Takım değiştirme zamanı | Değişiklik başına gerçek süre |
| Alet seçimi doğruluğu | Doğru araç alındı. |
| Alet koltuğu | Tutarlı kurulum |
| Program sürekliliği | Değişiklikten sonra doğru yeniden başlatma |
| Alet değiştirme hataları | Sıklık ve neden |
| Operatör müdahalesi | Manuel işlemler gereklidir |
| Toplam çevrim süresi | Parça üretim süresinin tamamı |
Otomatik takım değiştirme her zaman daha mı hızlıdır?
Mutlaka öyle değil.
Verimsiz bir takım sıralaması, gereksiz takım değişikliklerine yol açabilir.
Tekrarlanan üretimde, takım yolu planlaması ve iş organizasyonu, takım magazini ile birlikte değerlendirilmelidir.
Asıl verimlilik artışı, parça kalitesinden ödün vermeden katma değer yaratmayan zamanın azaltılmasıdır.
10. İlk Ürün Muayenesi: Çoklu Takım İşlemesinin Doğrulanması
İlk Ürün Muayenesi (FAI), tam üretime başlamadan önce bir sürecin onaylanmış gereksinimlere uygun parçalar üretebileceğini doğrulamaya yardımcı olur.
CNC frezeleme makinesi için inceleme, tüm işleme aşamalarını kapsamalıdır.
Önerilen FAI Prosedürü
Adım 1 — Çizimi Onaylayın
En son mühendislik revizyonunu, boyutları, toleransları ve gerekli yüzey koşullarını doğrulayın.
Adım 2 — İş Parçasını İnceleyin
Malzemenin özelliklerini, boyutlarını ve başlangıç durumunu kontrol edin.
3. Adım — Alet Dergisini Doğrulayın
Yüklenen araçların onaylanan programa uygun olduğunu doğrulayın.
Adım 4 — İş Parçasının Konumunu Belirleme
Fikstürün stabilitesini ve ilgili koordinat referanslarını kontrol edin.
Adım 5 — İşleme Programını Çalıştırın
Temsili parçayı, planlanan takım değiştirme sırasını kullanarak işleyin.
Adım 6 — Tamamlanmış Geometriyi İnceleyin
Kritik özellikleri ölçün ve yüzey durumunu inceleyin.
Adım 7 — İşlemi Tekrarlayın
Tekrarlanabilirliği değerlendirmek için ek örnekler üretin.
Adım 8 — Sonuçları Kaydedin
Makine konfigürasyonunu, aletleri, ayarları, inceleme bulgularını ve gerekli ayarlamaları belgeleyin.
İlk Makale Kalite Kontrol Listesi
| Kaliteli Ürün | Kabul Şartı |
|---|---|
| Genel boyutlar | Onaylanmış çizim toleransı |
| Kritik profiller | Tanımlanmış boyutsal sınırlar |
| Delik ve yuva geometrisi | Uyumluluk çizimi |
| Yüzey durumu | Müşteri onaylı son işlem |
| Takım değiştirme sırası | Doğru çalışma |
| Alet koltuğu | Değişimden sonra tutarlı |
| İş parçasının durumu | Kabul edilemez hasar yok. |
| Tekrarlanabilirlik | Tutarlı örnekler |
| Süreç dokümantasyonu | Eksiksiz denetim kayıtları |
Kabul kararı, yalnızca makinenin gösterdiği konumlandırma değerlerine değil, ölçülen nihai parçalara dayanmalıdır.
11. Alıcılar Fabrika Kabul Testleri Sırasında Neleri Kontrol Etmelidir?
Fabrika Kabul Testi (FAT), önerilen makinenin sevkiyattan önce kararlaştırılan üretim gereksinimlerini karşıladığını doğrulamalıdır.
12 takımlı bir CNC yönlendirme konfigürasyonu için, FAT (Fabrika Kabul Testi) hem işleme hem de takım yönetimi performansını içermelidir.
CK-710-AT Yağ Kontrol Listesi
| Şişman Ürün | Önerilen Doğrulama |
|---|---|
| Makine tanımlama | CK-710-AT'nin tam yapılandırmasını doğrulayın. |
| Makine tipi | Tel erozyon yöntemi yerine CNC yönlendirmeyi onaylayın. |
| Masa boyutları | Kullanılabilir armatür alanını doğrulayın. |
| Zarf işleme | Gerekli iş parçasına erişimi gösterin. |
| Mil | 2,5 kW / 60.000 RPM spesifikasyonunu onaylayın. |
| Alet dergisi | 12 pozisyonlu yapılandırmayı doğrulayın. |
| Alet değiştirme | Gerekli değişiklik sırasını gösterin. |
| İşleme doğruluğu | Temsili işlenmiş numuneleri ölçün. |
| Yeniden konumlandırma doğruluğu | Tanımlanmış test sonuçlarını inceleyin. |
| Program yönetimi | Onaylanmış üretim dosyalarını gösterin. |
| Çevrim süresi | İşleme süresinin tamamını kaydedin. |
| Emniyet | Güvenlik ve acil durum fonksiyonlarını doğrulayın. |
| Elektrik sistemi | Tedarik gereksinimlerini onaylayın. |
| Dokümantasyon | Kullanım kılavuzlarını ve denetim kayıtlarını edinin. |
Önemli Hizmet Açıklaması
Verilen CK-710-AT tablosunda, 2MPa değerine sahip "Güç gereksinimi" etiketli bir alan bulunmaktadır.
MPa bir basınç birimidir, elektrik gücü ölçüsü değildir.
Tedarikçi, bunun pnömatik bir gereksinimle mi, başka bir alt sistemle mi yoksa veri sayfası hatasıyla mı ilgili olduğunu açıklığa kavuşturmalıdır.
Onaylanmadığı sürece, fabrika hava besleme gereksiniminin doğrulanmış bir şartı olarak değerlendirilmemelidir.
En Değerli FAT Sonucu Nedir?
Başarılı bir test, mevcut konfigürasyonun, alıcının temsil ettiği işleme işini kabul edilebilir doğruluk, yüzey kalitesi ve takım değiştirme davranışı ile tamamlayabildiğini göstermelidir.
Sadece boş bir makine döngüsü kullanılarak yapılan bir gösteri, üretim kapasitesini kanıtlamaz.
12. İşletme Maliyeti ve Yatırım Getirisinin Değerlendirilmesi
CNC freze makinesinin satın alma fiyatı, toplam maliyetinin yalnızca bir parçasıdır.
Çoklu takım imalatı aynı zamanda kesici takım tüketimi, bakım, kurulum işçiliği, denetim ve arıza sürelerini de içerir.
Toplam Sahip Olma Maliyeti
| Maliyet Faktörü | Ana Husus |
|---|---|
| Ekipman fiyatı | Son makine yapılandırması |
| Kesici aletler | Alet değişimi ve aşınması |
| Alet tutucular | Uyumluluk ve yedek parçalar |
| Elektrik | Makinenin gerçek güç tüketimi |
| İş gücü | Kurulum ve operatör katılımı |
| Alet değişiklikleri | Kesinti ve programlama |
| Bakım | Mil, magazin ve hareketli parçalar |
| Denetleme | Boyutsal doğrulama |
| Malzeme atığı | Reddedilen bileşenler |
| Kurulum | Devreye alma ve eğitim |
Faydalı bir ekonomik ölçüt şudur:
Kabul Edilen Parça Başına İşleme Maliyeti = Toplam Tahsis Edilen İşleme Maliyeti ÷ Kabul Edilen Parça Sayısı
Bu ölçüt, alıcıların yatırımı mevcut üretim yöntemleriyle karşılaştırmasına yardımcı olur.
12 Takımlı CNC Router Konfigürasyonu Ne Zaman Faydalıdır?
Mevcut işlem süresinin önemli bir bölümünün tekrarlanan manuel takım değişikliklerinden kaynaklandığı durumlarda bu husus dikkate alınmalıdır.
Ancak, mali faydanın gerçek iş verileriyle doğrulanması gerekmektedir.
Üretimdeki asıl darboğaz yavaş kesim, uygunsuz takım veya yetersiz iş parçası tutma ise, sadece magazin kapasitesini artırmak sorunu çözmeyebilir.
13. Yurtdışı Alıcılar Teklif Talebine Neleri Dahil Etmelidir?
Teknik açıdan eksiksiz bir Teklif Talebi, ekipman tedarikçisinin gerçek üretim görevini değerlendirmesine olanak tanır.
CK-710-AT Teknik Teklif Talebi Kontrol Listesi
| Gerekli Bilgiler | Alıcı Bilgileri |
|---|---|
| İş parçası malzemesi | Malzeme kalitesi ve durumu |
| Parça boyutları | Maksimum uzunluk, genişlik ve yükseklik |
| Mühendislik çizimleri | CAD dosyaları ve kritik geometri |
| Gerekli işlemler | Yönlendirme, frezeleme, delme veya oyma |
| Alet sayısı | Her program için gerekli araçlar |
| Alet boyutları | Çap, uzunluk ve tutucu gereksinimleri |
| İşleme toleransı | Kritik nihai ürün özellikleri |
| Yüzey işlemi | Gerekli koşul |
| Üretim hacmi | Vardiya veya ay başına parça sayısı |
| Mevcut darboğaz | Takım değiştirme kaynaklı arıza süresi, hurda veya işleme süresi |
| Armatür gereksinimleri | İş tutma ve mevcut izin |
| Fabrika yardımcı ekipmanları | Elektrik ve pnömatik gereksinimler |
| Kabul testi | FAI ve FAT kriterleri |
| Ticari bilgiler | Miktar, teslimat ve hizmet ihtiyaçları |
CHIKIN CNC'yi Neden Tercih Etmelisiniz?
CHIKIN CNC, PCB üretimi ve ilgili hassas işleme ekipmanları tedarik etmektedir.
Yayınladığı ekipman bilgileri arasında CNC yönlendirme, delme ve diğer endüstriyel işleme teknolojileri yer almaktadır.
CK-710-AT tedarikinde en önemli ilk adım, sunulan makine tipinin tam olarak doğrulanması ve ürün açıklaması ile teknik özellikler arasındaki farklılıkların giderilmesidir.
CK-710-AT Teknik Yapılandırma İncelemesi Talebinde Bulunun
Fabrikanızda çoklu takımlı CNC işleme gerekiyorsa, iş parçası çizimlerinizi, malzeme özelliklerinizi, işleme operasyonlarınızı, takım gereksinimlerinizi ve beklenen çıktıyı hazırlayın.
CHIKIN CNC ürün listesini inceleyin.
Teknik inceleme ve fiyat teklifi için CHIKIN CNC ile iletişime geçin .
Gerçek proses türü, 12 takımlı magazin konfigürasyonu, iş mili özellikleri, dahil edilen aksesuarlar ve makine kabul gereksinimlerine ilişkin yazılı onay talep edin.
14. CK-710-AT CNC Router Hakkında Sıkça Sorulan Sorular
1. CK-710-AT nedir?
Verilen veri sayfasında CK-710-AT, otomatik takım magazinine sahip tek kafalı bir CNC freze makinesi olarak tanımlanmaktadır. İlgili ürün sayfasında ayrıca Tel Erozyon (Wire EDM) de açıklanmaktadır, bu nedenle belirtilen makine tipinin tam olarak doğrulanması gerekmektedir.
2. CK-710-AT şarjörüne kaç adet alet sığar?
Yayınlanan teknik özelliklerde, otomatik takım değiştirme özelliğine sahip 12 pozisyonlu bir takım magazini listelenmiştir. Uyumlu takım tutucular ve aksesuarların doğrulanması gerekmektedir.
3. CK-710-AT'nin iş mili hızı nedir?
Teknik özelliklerde 2,5 kW nominal güce sahip, 60.000 RPM devir hızına sahip bir mil belirtilmiştir.
4. İşleme alanı nedir?
Yayınlanan işlem alanı 600 × 500 × 100 mm, masa ise 700 × 500 mm'dir. Kullanılabilir fikstür alanı teyit edilmelidir.
5. Hangi işleme hassasiyeti belirtilmiştir?
Veri sayfasında ±0,015 mm işleme hassasiyeti ve 0,005 mm yeniden konumlandırma hassasiyeti belirtilmiştir. Bu değerler, tanımlanmış test koşulları gerektirir.
6. Otomatik takım değiştirme sistemi küçük ölçekli üretim için uygun mudur?
Birden fazla kesici gerektiren işlerde faydalı olabilir. Faydası, takım değiştirme sayısına, kurulum süresine ve üretim iş akışına bağlıdır.
7. Makine tel erozyonla kesme işlemi yapabilir mi?
CK-710-AT yönlendirme spesifikasyonu, Tel Erozyonla İşleme (Wire EDM) özelliğini belirtmemektedir. Tel Erozyonla İşleme farklı ekipman ve işletim sistemleri gerektirir. Gerçek makine konfigürasyonunu tedarikçiyle teyit edin.
8. CK-710-AT modelinde takım kırılması algılama özelliği var mı?
Verilen CK-710-AT teknik özelliklerinde, kırık alet tespitinin ayrı olarak teyit edilmediği belirtilmiştir. Alıcılar sipariş vermeden önce bu özelliğin mevcut olup olmadığını doğrulamalıdır.
9. Takım değiştirme doğruluğu nasıl test edilmelidir?
Birden fazla takım değiştirme gerektiren temsili işleme programlarını çalıştırın, ardından bitmiş boyutları, takım yerleşimini ve tekrarlanan işleme sonuçlarını inceleyin.
10. Fiyat teklifi isterken hangi bilgileri vermeliyim?
Çizimleri, malzeme özelliklerini, gerekli işleme operasyonlarını, takım bilgilerini, bitmiş parça toleranslarını, üretim hacmini ve kabul kriterlerini sağlayın.
Çözüm
Otomatik takım değiştirme özelliğine sahip uygun bir CNC freze makinesi seçmek, sadece iş mili hızı, takım magazini kapasitesi veya satın alma fiyatını karşılaştırmaktan daha fazlasını gerektirir.
Hassas imalat fabrikaları için asıl amaç, kurulum varyasyonunu ve kesme dışı süreyi kontrol ederken kabul edilebilir parçalar üreten istikrarlı bir çoklu takım işleme sürecidir.
CK-710-AT CNC freze makinesi, güvenilir otomatik takım değiştirme, hassas işleme ve üretim verimliliğini artırma arayan üreticiler için pratik bir çözüm sunar. 12 pozisyonlu takım magazini, yüksek hızlı iş mili ve CNC kontrol sistemi, işleme tutarlılığının ve kurulum süresinin azaltılmasının önemli olduğu çoklu takım üretim uygulamaları için değerlendirilmeye değer kılıyor.
Bu özellikler, çoklu takım CNC yönlendirme konfigürasyonunun değerlendirilmesi için bir temel oluşturmaktadır.
Ancak, alıcılar öncelikle makinenin gerçek teknolojisini doğrulamalıdır, çünkü ilgili ürün açıklaması, freze makinesinin özelliklerinden farklı olan tel erozyonlu işleme (Wire EDM) bilgilerini içermektedir.
Güvenilir bir satın alma süreci, teknik konfigürasyon doğrulaması, temsili numune işleme, takım değiştirme testi, bitmiş parça muayenesi ve belgelenmiş Fabrika Kabul Testini içermelidir.
Yurtdışındaki üreticiler için CNC yönlendirme ve hassas işleme ekipmanlarını değerlendirirken, CHIKIN CNC, gerçek üretim ihtiyaçlarına göre gerekli konfigürasyonu görüşme fırsatı sunmaktadır.
CK-710-AT için teknik inceleme ve fiyat teklifi almak üzere CHIKIN CNC ile iletişime geçin ve işleme çizimlerinizi, malzeme özelliklerinizi, takım değiştirme gereksinimlerinizi ve hedef üretim hacminizi iletin.
Uyumlu takımların, kontrollü işleme parametrelerinin, güvenilir takım değiştirme sisteminin ve ölçülebilir kalite kabulünün doğru kombinasyonu, etkili bir CNC üretim yatırımının temelini oluşturur.