






TL;DR — Kısa Cevap
PCB delme-yönlendirme hizalaması, delinmiş delikler ve daha sonra yönlendirilmiş devre kartı özellikleri arasındaki konum ilişkisini tanımlar. Her iki işlem de kontrollü bir CNC kurulumunu paylaştığında, üreticiler, kartın işleme boyunca doğru konumda kalması koşuluyla, ayrı iş parçası hizalamasına olan ihtiyacı azaltabilirler.
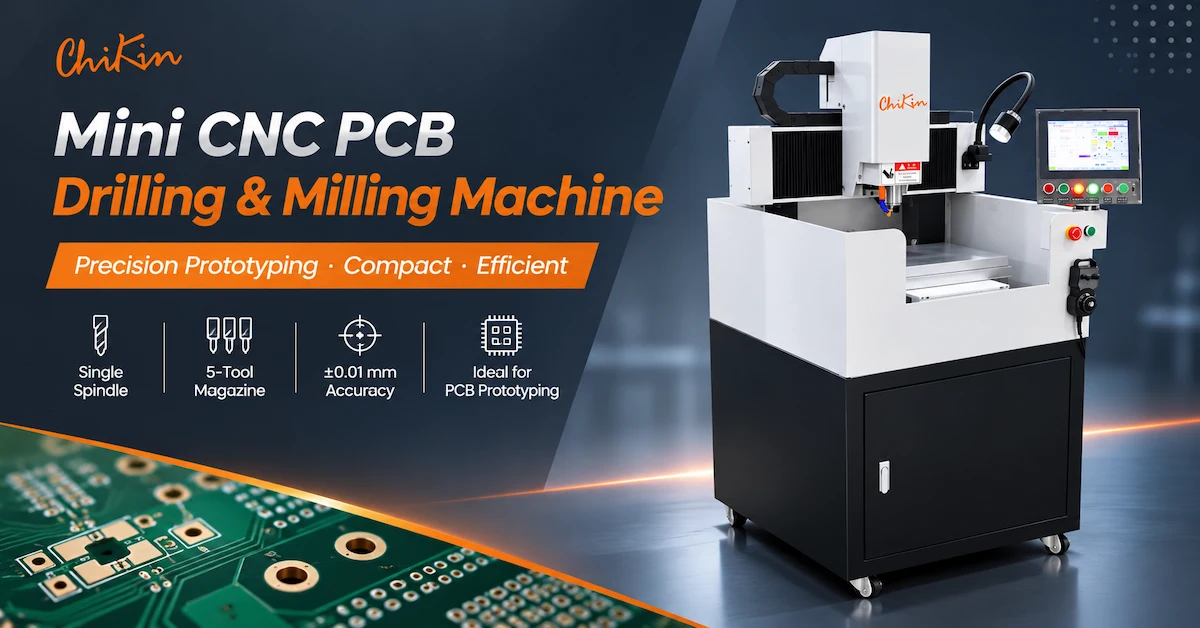
CHIKIN CNC Mini CK-01R, 60.000 RPM su soğutmalı iş mili, beş pozisyonlu takım magazini, takım uzunluğu algılama ve ±0,01 mm konumlandırma ve tekrarlanabilirlik özelliklerine sahip, tek iş milli bir PCB delme ve frezeleme makinesidir.
PCB prototipleme laboratuvarları ve küçük ölçekli üreticiler için en önemli satın alma sorusu, makinenin takım değişiklikleri veya devre kartı işlemleri sırasında kabul edilemez hatalar oluşturmadan, doğru konumlandırılmış delikler ve düzgün konturlar üretebilmesidir.
Bu kılavuz, delme-yönlendirme iş akışını planlamayı, işleme referans noktasını korumayı, takım uzunluğu ayarlarını doğrulamayı ve ilk ürün kalitesini değerlendirmeyi açıklamaktadır.
Önemli Noktalar
Kontrollü bir kurulum: Fikstür ve CNC programı doğru şekilde yapılandırıldığında, delme ve frezeleme aynı iş parçası referansını paylaşabilir.
Beş aletli konfigürasyon: Birlikte verilen Mini CK-01R teknik özelliklerinde, uyumlu delme ve frezeleme aletleri için beş pozisyonlu bir alet magazini listelenmiştir.
Takım uzunluğu tespiti: Teknik özelliklere dahil olan bu fonksiyon, takım kurulumu doğrulamasını destekler ancak bitmiş parçanın doğruluğunu bağımsız olarak garanti etmez.
Yayınlanan hassasiyet: Konumlandırma ve tekrarlanabilirlik, makineye özgü doğrulamaya tabi olmak kaydıyla, ±0,01 mm olarak belirtilmiştir.
Kalite önceliği: Delik-kenar çizgisi hassasiyeti, bitmiş paneller üzerinde ölçülmelidir.
Satın alma önerisi: Sipariş vermeden önce makinenin tam konfigürasyonunu, iş parçası tutma sistemini, takım değiştirme fonksiyonlarını ve kabul kriterlerini teyit edin.
1. PCB Delme-Yol Hizalaması Nedir?
PCB delme-yönlendirme hizalaması, bir devre kartında açılan delikler ile yönlendirme sırasında oluşturulan dış hatlar, yuvalar veya profiller arasındaki konumsal ilişkidir.
Baskılı devre kartı üretiminde delme ve frezeleme işlemleri genellikle farklı amaçlara hizmet eder.
Delme işlemi, bileşenler, montaj noktaları, geçiş yolları veya diğer belirtilen özellikler için delikler oluşturur.
Yönlendirme işlemi, devre kartı dış hatlarını, iç açıklıkları, yuvaları veya diğer mekanik özellikleri oluşturmak için programlanmış yollar boyunca malzeme çıkarır.
Her iki işlem de uyumlu koordinat referanslarını izlemelidir.
Delik-kenar çizgisi doğruluğu neden önemlidir?
Bir baskılı devre kartında (PCB) tek tek kabul edilebilir delikler ve doğru şekillendirilmiş bir dış hat olabilir, ancak iki özellik grubu yanlış hizalanmışsa mekanik montaj yine de başarısız olabilir.
Olası sorunlar şunlardır:
Montaj delikleri, levha kenarına göre yanlış konumlandırılmış.
Bağlantı açıklıklarının muhafaza geometrisiyle uyuşmaması.
Belirtilen özelliklerin etrafında düzensiz kenar boşluğu.
Yuvalar, montaj noktalarına göre yer değiştirmiştir.
Devre kartının montaj aparatına takılmasında zorluk yaşandı.
İşlemler arasındaki tutarsız konumlandırma nedeniyle yeniden işleme gerekti.
Üretimdeki amaç, delik düzenini ve yönlendirilmiş geometriyi, onaylanmış PCB çiziminde belirlenen toleranslar dahilinde tutmaktır.
Matkap ile freze ucu arasındaki hizalama hatasına ne sebep olur?
| Olası Sebep | Bitmiş PCB üzerindeki etkisi | Önerilen Kontrol |
|---|---|---|
| Farklı program verileri | Delik deseni ve dış hat kayması | Koordinat başlangıç noktalarını karşılaştırın. |
| İş parçasının hareketi | Pozisyonel varyasyon | Sıkıştırma ve destek mekanizmalarını kontrol edin. |
| Yanlış takım ofseti | Boyutsal veya derinlik hataları | Alet telafisini doğrulayın |
| Yanlış frezeleme aleti çapı | Yanlış tamamlanmış konturlar | Aracı ve programı inceleyin. |
| Armatürün yeniden konumlandırılması | Kayıt farklılıkları | Konum belirleme referanslarını kontrol edin. |
| Mil salınımı | Delik veya kontur varyasyonu | Alet tutma sistemini ölçün. |
| Malzeme deformasyonu | Tahta geometrisinde değişiklikler | Yüzeyin düzgünlüğünü ve laminatın durumunu kontrol edin. |
Tek makineli bir iş akışı, aktarımla ilgili bazı riskleri azaltabilir, ancak işleme hatalarının her nedenini ortadan kaldıramaz.
2. CHIKIN CNC Mini CK-01R: Teknik Özellikler
CHIKIN CNC, PCB delme, frezeleme ve ilgili üretim ekipmanları sağlamaktadır.
Mini 1 Milli PCB Yönlendirme ve Delme Makinesi, prototipleme ve küçük ölçekli uygulamalar için kompakt, kapalı bir CNC sistemi olarak sunulmaktadır.
Verilen MINI CK-01R teknik özellikleri, su soğutmalı iş mili, CNC kontrollü eksenler, takım magazini ve takım uzunluğu algılama özelliğine sahip tek iş milli bir konfigürasyonu tanımlamaktadır.
Mini CK-01R Teknik Özellikler Tablosu
| Teknik Parametre | Sağlanan Özellikler |
|---|---|
| Model | MINI CK-01R |
| İğ sayısı | 1 |
| Maksimum mil hızı | 60.000 RPM |
| Mil gücü | 1,8 kW |
| Mil soğutması | Su soğutma |
| X/Y/Z doğrusal raylar | Tayvan |
| X/Y/Z bilyalı vidalar | Tayvan |
| Maksimum X/Y hareket hızı | 12 m/dak |
| Maksimum Z seyahat hızı | 12 m/dak |
| Tekrarlanabilirlik | ±0,01 mm |
| Konumlandırma doğruluğu | ±0,01 mm |
| Çalışma masasının boyutları | 350 × 350 mm |
| Makine gövdesi malzemesi | Dökme demir |
| CNC sistemi | TAVUK CNC |
| İşletim dili | Çince / İngilizce |
| Alet dergisi kapasitesi | 5 pozisyon |
| Delme aleti çapı | 0,5–6,35 mm |
| Frezeleme aleti çapı | 0,8–3,175 mm |
| Takım uzunluğu tespiti | Dahil |
| Mil aşırı yük koruması | İsteğe bağlı |
| Mil aşırı ısınma koruması | İsteğe bağlı |
| Hava beslemesi | 0,6–0,8 MPa |
| Listelenen hava tüketimi | 30 L/dakika |
| Güç kaynağı | Tek fazlı 220V / 50Hz |
| Listelenen güç gereksinimi | 2kW |
| Makine boyutları | 780 × 900 × 1700 mm |
| Makine ağırlığı | Yaklaşık 500 kg |
| Tesisat sıcaklığı | 18–23°C |
| Kurulum nemi | %45-65 |
Bu özellikler, bu makale için sağlanan MINI CK-01R konfigürasyonu için geçerlidir. Diğer kamuya açık CK-01R materyallerinde farklı iş mili gücü, magazin kapasitesi ve tabla boyutları açıklanmaktadır. Sipariş vermeden önce kesin konfigürasyonu yazılı olarak teyit edin.
Alıcılar Neleri Doğrulamalıdır?
350 × 350 mm ölçüsü, yayınlanan çalışma tablası boyutlarını tanımlar. Bu ölçü, otomatik olarak kullanılabilir delme ve frezeleme alanının tamamı olarak değerlendirilmemelidir.
Sipariş edilen makineye göre kesin hareket limitleri, iş mili-tabla mesafesi, fikstür uyumluluğu ve otomatik takım değiştirme sırası doğrulanmalıdır.
Listelenen ±0,01 mm konumlandırma ve tekrarlanabilirlik özellikleri ayrıca tanımlanmış test koşulları gerektirir.
3. PCB Delme ve Frezeleme İşlemlerini Tek Bir Kurulumda Neden Yapmalıyız?
Geleneksel çoklu makine işleminde, bir PCB paneli bir makinede delindikten sonra ayrı bir yönlendirme makinesine aktarılabilir.
Bu, iş parçasının yeniden konumlandırılmasını gerektirir.
İki işlem farklı fikstürler veya koordinat referansları kullanıyorsa, ek kayıt varyasyonu meydana gelebilir.
Uygun bir tek milli delme ve frezeleme makinesi, tek bir kontrollü CNC koordinat sistemi kullanarak her iki işlemi de gerçekleştirebilir.
Tek Kurulum mu Yoksa Ayrı Makineler mi?
| Değerlendirme | Tek Kurulumlu Delme ve Frezeleme | Ayrı Sondaj ve Yönlendirme |
|---|---|---|
| İş parçası transferi | Potansiyel olarak azaltılmış | Genellikle gereklidir |
| Veri koordinasyonu | Paylaşımlı kurulum mümkündür. | Ayrı kurulumlar hizalama gerektirir. |
| Alet değişiklikleri | Farklı işlemler arasında gereklidir. | Her makineye göre değişir. |
| Üretim esnekliği | Karma işlemler için kullanışlıdır. | Süreçler bağımsız olarak çalışabilir. |
| Maksimum verim | Mevcut mil kapasitesiyle sınırlıdır. | Ekipman düzenlemesine bağlıdır. |
| Ana risk | Alet ve fikstür kontrolü | Devir ve kayıt değişikliği |
Tek Seferlik Kurulum Süreci Ne Zaman Düşünmeye Değer?
Fabrika, çok sayıda delinmiş ve oyulmuş özellik içeren prototipler veya kısa seriler ürettiğinde kompakt bir sistem önem kazanabilir.
En büyük avantajı, yeniden konumlandırma hataları olasılığını azaltan tekrarlanabilir işlem olanağı sunmasıdır.
Ancak, yüksek üretim hacmine sahip fabrikalar, verimliliğin en önemli gereksinim olduğu durumlarda ayrı veya çok milli ekipmanları tercih edebilirler.
Daha kapsamlı bir genel bakış için CHIKIN'in PCB CNC Delme ve Frezeleme Makinesi Kılavuzuna bakın.
4. Ortak Sondaj ve Rota Referans Noktası Nasıl Oluşturulur?
Datum, özelliklerin konumlarını tanımlamak için kullanılan referans noktasıdır.
Sondajdan rota belirleme işlemine kadar, sondaj programı ve rota belirleme programı uyumlu başlangıç noktaları ve yönlendirme referansları kullanmalıdır.
Önerilen Referans Noktası Kontrol İş Akışı
Adım 1 — Mühendislik Dosyalarını İnceleyin
Sondaj koordinatlarının ve güzergah yollarının onaylanmış tasarım revizyonunu ve koordinat sistemini kullandığını doğrulayın.
Adım 2 — İş Parçasının Başlangıç Noktasını Tanımlayın
Onaylı fikstür ve programa göre, amaçlanan makine referansını belirleyin.
3. Adım — Paneli Sabitleyin
Levhanın boyutuna, kalınlığına ve planlanan işleme operasyonlarına uygun bir iş parçası tutma düzeni kullanın.
Adım 4 — Delme İşlemini Gerçekleştirin
Onaylanan delik desenini, gerekli aletleri ve işleme parametrelerini kullanarak uygulayın.
Adım 5 — Alet Kurulumunu Doğrulayın
Frezeleme işlemine başlamadan önce uygun takım uzunluğu ve çap telafisini doğrulayın.
Adım 6 — Yönlendirme İşlemini Gerçekleştirin
Onaylanmış iş parçası referansını koruyarak gerekli profilleri işleyin.
Adım 7 — Tamamlanmış Geometriyi İnceleyin
Tamamlanmış delik-kontur ilişkilerini ölçün.
Bu iş akışı, kurulu takım ve kontrol sisteminin planlanan işlem sırasını desteklediğini varsayar.
Yönetim Kurulu Neden Güvende Kalmalı?
Her iki program da aynı koordinat başlangıç noktasını kullansa bile, iş parçasının fiziksel hareketi bu ilişkiyi geçersiz kılabilir.
İşleme sırasında yerinden oynayan bir panel, önceden açılan deliklerden farklı bir şekilde yer değiştirmiş bir nihai kontur oluşturabilir.
Bu nedenle, iş parçası tutma ve kesme koşulları birlikte değerlendirilmelidir.
5. Beş Alet Dergisi Nasıl Düzenlenmelidir?
Verilen Mini CK-01R teknik özelliklerinde beş pozisyonlu bir takım magazini tanımlanmaktadır.
Delme ve frezeleme işlemlerinin birlikte yapıldığı bir işte, takım tezgahı planlaması, üretim programının gerektirdiği gerçek aletleri yansıtmalıdır.
Beş Aletli Kurulum Örneği
| Alet Konumu | Örnek Araç | Planlanan İşlem |
|---|---|---|
| T1 | Küçük çaplı matkap | İnce delik deseni |
| T2 | Orta çaplı matkap | Ek olarak gerekli delikler |
| T3 | Daha büyük matkap | Montaj veya takım delikleri |
| T4 | Küçük freze bıçağı | Dar yuvalar veya iç profiller |
| T5 | Freze bıçağı | Yönetim kurulu taslağı işleme |
Bu tablo olası takım tahsisini göstermektedir. Gerçek takım boyutları, magazin arayüzleri ve uyumlu işlemlerin doğrulanması gerekmektedir.
Alet Sıralaması Neden Önemlidir?
Verimsiz bir sıralama, aletler arasında gereksiz değişikliklere yol açabilir.
Örneğin, delme aleti ile freze bıçağı arasında sürekli geçiş yapmak, kesme işlemi yapılmayan süreyi artırabilir.
Tasarım ve süreç izin verdiği ölçüde, iş akışı tutarlılığını artırmak için işlemler araçlara göre gruplandırılabilir.
Ancak, işleme sırası yalnızca takım değiştirme sayısına göre değil, kalite ve iş parçası tutma gereksinimlerine göre seçilmelidir.
Otomatik takım değiştirme işlemi onaylandı mı?
Birlikte verilen minyatür makine tablası, beş takım pozisyonu belirler ve takım uzunluğu algılama özelliğini içerir.
Bu konfigürasyon için tam otomatik takım değiştirme mekanizması ve program sırası teyit edilmelidir.
Alıcılar, her CK-01R varyantının aynı şarjör veya alet değiştirme sistemini kullandığını varsaymamalıdır.
6. Takım Uzunluğu Algılama Sistemi Gerçekte Neyi Kontrol Eder?
Takım uzunluğu tespiti, takılan kesici takımla ilişkili bir referans noktasının oluşturulmasına yardımcı olur.
Bu durum önemlidir çünkü farklı matkap ve freze uçlarının toplam uzunlukları ve kesme çıkıntıları farklı olabilir.
Yanlış takım uzunluğu telafisi, kesicinin gerçek dikey konumunu etkileyebilir.
Takım Uzunluğu Algılama ve Takım Çapı Telafisi Karşılaştırması
| İşlev | Ana Amaç | Potansiyel Hata |
|---|---|---|
| Takım uzunluğu tespiti | Dikey takım referansını oluşturun. | Yanlış delme veya frezeleme derinliği |
| Takım çapı telafisi | Kesici çapını hesaba katın. | Yanlış profil boyutları |
| İş parçası referans noktası | Parça koordinat referansını oluşturun. | Özellik konumları kaydırıldı. |
| Mil salınımı kontrolü | Alet dönüşünün tutarlılığını değerlendirin. | Delik ve kenar varyasyonu |
| Alet durumu kontrolü | Uygun olmayan kesici aletleri belirleyin. | Çapaklar, kırılmalar veya kötü yüzey işlemesi |
Takım Uzunluğu Algılama Otomatik Olarak Hizalama Hatalarını Önler mi?
HAYIR.
Takım uzunluğu tespiti öncelikle takımın eksenel konumunu ilgilendirir.
Bu cihaz, hatalı X/Y koordinatlarını, aşınmış kesici kenarları, fikstür hareketini veya uygun olmayan kesici çapını bağımsız olarak düzeltmez.
Eksiksiz bir süreçte bu faktörler ayrı ayrı doğrulanmalıdır.
Küçük PCB kesiciler için alet doğrulaması neden önemlidir?
Küçük çaplı delme ve frezeleme takımları, salınım, titreşim ve uygun olmayan kesme koşullarına karşı hassas olabilir.
Verilen CK-01R spesifikasyonunda su soğutma ve takım uzunluğu tespiti yer almaktadır, ancak bu minyatür konfigürasyon için otomatik kırık takım tespiti özelliği belirtilmemiştir.
Fabrikalar, hangi izleme fonksiyonlarının dahil olduğunu teyit etmeli ve uygun denetim prosedürlerini tanımlamalıdır.
CHIKIN'in PCB Mil Pens Temizleme Kılavuzu , takım tutucu bakımı için kirlenme, aşınma ve salınımın delme ve frezeleme kalitesini nasıl etkileyebileceğini açıklamaktadır.
7. Armatür tasarımı, delik-kontur tutarlılığını nasıl etkiler?
Bağlama aparatı tasarımı, PCB'nin işleme sırasında nasıl destekleneceğini ve konumlandırılacağını belirler.
Kötü tasarlanmış bir fikstür, CNC hareket sistemi doğru çalışsa bile harekete izin verebilir.
İş tutma hususları
| Armatür Faktörü | Potansiyel Etki | Alıcı Doğrulama |
|---|---|---|
| Yönetim kurulu desteği | Bükülme veya titreşim | Düzlüğünü ve sağlamlığını kontrol edin. |
| Özelliklerin yerini belirleme | Koordinat tutarlılığı | Onaylanmış verileri doğrulayın. |
| Sıkıştırma kuvveti | Levha bozulması | Temas noktalarını inceleyin. |
| Yönlendirici boşluğu | Alet müdahalesi | Takım yollarını inceleyin |
| Kesme şeritleri | Kısmi tutma | Sekme yerleşimini kontrol edin. |
| Vakum tutma | İş parçası güvenliği | Gerçek elde tutma performansını doğrulayın. |
| Armatür yüksekliği | Azaltılmış alet boşluğu | Mil ve tutucuya erişimi kontrol edin. |
İşlem Sırası Neden Önemlidir?
Kontur yönlendirme işlemi sırasında, kesme işlemi, bitmiş PCB'yi çevreleyen malzemeden kademeli olarak ayırabilir.
Son kesim tamamlanmadan önce tahta desteğini kaybederse, hareket edebilir.
Bu durum kenara zarar verebilir veya kalan malzemenin konumunu değiştirebilir.
Nitelikli bir işlemde, gerektiğinde uygun bağlantı elemanları, tırnaklar veya diğer onaylanmış tutma yöntemleri kullanılmalıdır.
Küçük PCB prototipleri için, tüm kritik işlemler tamamlanana kadar desteğin sürdürülmesi, makinenin nominal doğruluğu kadar önemli olabilir.
8. Hangi PCB malzemeleri ve araçları ayrı bir doğrulama gerektirir?
Mini CK-01R, PCB prototipleme, delme, frezeleme ve uygun hafif işleme operasyonları için sunulmaktadır.
Malzeme uyumluluğu, kullanılan iş mili, kesiciler, fikstür ve işleme koşullarına bağlıdır.
Malzeme Yeterlilik Matrisi
| Malzeme | İşleme Kaygısı | Doğrulama Gereksinimi |
|---|---|---|
| FR4 | Aşındırıcı cam elyaf takviyesi | Alet aşınması ve kenar kalitesi |
| Çok katmanlı sert PCB | Bakır ve laminat yapı | Delik ve dış hat bütünlüğü |
| İnce sert PCB | İşleme sırasında esneme | Destek ve sıkıştırma |
| Alüminyum tabanlı PCB | Metal kesme kuvvetleri ve çapaklar | Uygun araçlar ve parametreler |
| Mühendislik armatürleri | Malzemeye özgü işleme | Mil ve takım uyumluluğu |
Yayınlanan takım çapı aralıkları nelerdir?
Verilen teknik özellikler listesi şunları içermektedir:
Delme aletleri: 0,5–6,35 mm
Frezeleme aletleri: 0,8–3,175 mm
Bu aralıklar, sağlanan konfigürasyonda takım çapı uyumluluğunu tanımlar.
Ürün yelpazesindeki her aletin her malzemeyi veya her derinlikteki malzemeyi işleyebileceğini garanti etmezler.
Alıcılar Aletlerle İlgili Arızaları Nasıl Azaltabilir?
Takım geometrisini, şaft uyumluluğunu, salınımı ve malzemenin gerçek uygunluğunu doğrulayın.
Kullanılan kesme parametreleri, kullanılan malzeme ve alet için onaylanmıştır.
Üretim partisine başlamadan önce, temsili nitelikteki bitmiş delikleri ve frezelenmiş kenarları inceleyin.
9. Sondajdan Rotaya İlk Numune Muayenesi Nasıl Yapılır?
İlk Ürün Muayenesi (FAI), daha büyük ölçekli üretime başlamadan önce, tamamlanmış ilk iş parçasının onaylanmış gereksinimleri karşılayıp karşılamadığını doğrular.
Birleşik sondaj ve rota belirleme işlemlerinde, inceleme iki işlem arasındaki ilişkiye odaklanmalıdır.
Önerilen FAI Kontrol Listesi
| Muayene Kalemi | Kabul Şartı |
|---|---|
| Delik çapı | Çizim toleransına uygundur. |
| Delik merkez konumu | Onaylanmış referans noktasına uygundur. |
| Delik-çerçeve mesafesi | İstenen geometriye uygundur. |
| Yuva boyutları | Mühendislik çizimine uygundur. |
| Yönlendirilmiş kontur | Boyutsal toleransı karşılıyor. |
| Tahta kenar kalitesi | Kabul edilemez çapak veya çatlak yok. |
| Laminat bütünlüğü | Kabul edilemez çatlak veya hasar yok. |
| Alet uzunluğu ayarı | Onaylı alet referansı doğrulandı. |
| İş parçası stabilitesi | Kabul edilemez hiçbir hareket yok. |
| Tekrarlanabilirlik | Örnekler arasında tutarlı sonuçlar. |
Pratik Muayene Prosedürü
Öncelikle , onaylanmış devre kartı tasarımını ve CNC programlarını doğrulayın.
İkinci olarak , iş parçası fikstürünü ve takılı takım setini kontrol edin.
Üçüncü olarak , gerekli delikleri açın.
Dördüncü olarak , ilgili yönlendirilmiş özellikleri aynı onaylanmış referans sistemi kullanarak işleyin.
Beşinci olarak , açılan deliklerin konumlarını, oyulmuş ana hatlara göre ölçün.
Altıncı olarak , işlemi ek temsilci panolar üzerinde tekrarlayın.
Son olarak , sonuçları belgeleyin ve kararlaştırılan tolerans sınırlarının dışında kalan özellikleri inceleyin.
En Önemli Ölçüm Nedir?
Bu uygulama için kritik sonuçlardan biri, açılan deliklerin frezelenmiş özelliklere göre göreceli konumudur.
Bir levha, delme ve frezeleme kontrollerini tek tek karşılayabilir ancak bu özellikler arasındaki gerekli ilişkiyi sağlamayabilir.
Bu nedenle, denetim planı, nihai montaj için önemli olan delik-kontur boyutlarını içermelidir.
10. Gerçek Üretim Verimliliği Nasıl Ölçülür?
Kompakt bir CNC delme ve frezeleme makinesi, nominal iş mili hızından ziyade kabul edilebilir çıktı miktarına göre değerlendirilmelidir.
Tüm süreç yükleme, hizalama, delme, takım değiştirme, frezeleme, inceleme ve boşaltmayı içerir.
Üretim Döngüsü Hesaplaması
Toplam Çevrim Süresi = Yükleme + Kurulum + Delme + Takım Değiştirme + Yönlendirme + Kontrol + Boşaltma
Tekrarlanan üretim için fabrika şu hesaplamaları yapabilir:
Saat Başına Kabul Edilen Panel Sayısı = Saat Başına Tamamlanan Panel Sayısı × Kabul Oranı
Gerçek Verim Hızını Neler Etkiler?
| Faktör | Üretim Etkisi |
|---|---|
| Delik sayısı | Sondaj iş yükü |
| Delik çapları | Alet gereksinimleri |
| Yönlendirilmiş anahat uzunluğu | Kesme süresi |
| Alet sayısı | Alet değiştirme gereksinimleri |
| Levha kalınlığı | Kesme koşulları |
| İş tutma | Kurulum ve kullanım |
| Alet aşınması | Değiştirme sıklığı |
| Denetleme | Gerekli kalite kontrol süresi |
Tek milli bir makine ne zaman ekonomiktir?
Tek milli bir makine, bir fabrikanın esnek işleme, sınırlı alan ve sık ürün değişikliklerine önem verdiği durumlarda cazip olabilir.
Yüksek hacimli üretimde, uygulamaya bağlı olarak birden fazla mil, darboğazları azaltabilir.
Doğru ekipman seçimi, gerçek talebi, üretim karmaşıklığını ve kabul edilebilir çıktıyı dikkate almalıdır.
11. Mini CK-01R Fabrika Kabul Testi: Alıcılar Neleri Doğrulamalıdır?
Fabrika Kabul Testi (FAT), belirtilen ekipmanın amaçlanan PCB işleme sürecini tamamlayıp tamamlayamayacağını göstermelidir.
Mini CK-01R için, FAT (Fabrika Kabul Testi) hem bireysel işlemleri hem de sondaj-rota hizalamasını doğrulamalıdır.
Mini CK-01R FAT Kontrol Listesi
| Test Öğesi | Önerilen Doğrulama |
|---|---|
| Makine yapılandırması | MINI CK-01R varyantını onaylayın |
| Mil | 1,8 kW / 60.000 RPM spesifikasyonunu doğrulayın. |
| Çalışma masası | 350 × 350 mm boyutlarını onaylayın. |
| Alet dergisi | Beş pozisyon kapasitesini doğrulayın |
| Takım uzunluğu tespiti | Gerçek işlevini gösterin |
| Delme aletleri | Test için gerekli çaplar |
| Yönlendirme araçları | Test edilmesi gereken kesici boyutları |
| Konumlandırma doğruluğu | Tanımlanmış ölçüm sonuçlarını gözden geçirin. |
| Tekrarlanabilirlik | Birden fazla işlem döngüsünü test edin. |
| Sondaj-rota hizalaması | Tamamlanmış özellik ilişkilerini ölçün. |
| İş tutma | Tahtanın stabilitesini kontrol edin. |
| Soğutma | Takılı su soğutma sistemini doğrulayın. |
| Çıkarma | Gerekli toz kontrol düzenlemesini onaylayın. |
| Emniyet | Güvenlik ve acil durum kontrollerini doğrulayın. |
| Dokümantasyon | Kılavuzları ve denetim raporlarını inceleyin. |
Önerilen Numune Yeterliliği
Gerçek PCB malzemelerini ve üretim çizimlerini kullanın.
Temsili delme ve frezeleme işlemlerini içeren bir işleme programı hazırlayın.
Onaylanmış alet sırasını kullanarak numuneyi işleyin.
Açılmış deliklerin, profillerin ve kritik delik-kontur mesafelerinin ölçümlerini yapın.
Tutarlılığı değerlendirmek için aynı kurulumu kullanarak testi tekrarlayın.
Tedarikçi ve alıcı, ekipman onayından önce kabul kriterleri konusunda anlaşmalıdır.
Yapılandırma Doğrulaması Neden Önemlidir?
CK-01R ile ilgili diğer kamuya açık bilgilerde farklı iş mili gücü, takım magazini kapasitesi ve makine yapısı hakkında bilgiler yer almaktadır.
Bu nedenle, teklifte MINI CK-01R'nin tam varyantı ve takılı bileşenleri belirtilmelidir.
Yurt dışındaki alıcılar için, farklı konfigürasyonlar benzer isimlere sahip olabileceğinden, yalnızca model adı yeterli değildir.
12. Kurulum, Bakım ve Güvenlik Hususları
Tedarik edilen Mini CK-01R konfigürasyonunun yayınlanmış boyutları 780 × 900 × 1700 mm ve ağırlığı yaklaşık 500 kg'dır.
Bu değerler fabrika ön planlaması için faydalıdır.
Kurulum Gereksinimleri
| Gereklilik | Sağlanan Değer |
|---|---|
| Elektrik enerjisi | Tek fazlı 220V / 50Hz |
| Listelenen makine gücü | 2kW |
| Hava basıncı | 0,6–0,8 MPa |
| Listelenen hava tüketimi | 30 L/dakika |
| Ortam sıcaklığı | 18–23°C |
| Ortam nemi | %45-65 |
| Makine ağırlığı | Yaklaşık 500 kg |
Veri sayfasında tozla ilgili parametreler de listelenmiştir. Alıcılar, gerekli emme hava akışını, vakum basıncını, bağlantı boyutlarını ve emme ekipmanının dahil olup olmadığını teyit etmelidir.
Bakım, direksiyon ayarını neden etkiler?
Bakımı düzgün yapılmayan bir iş mili, takım tutucu veya fikstür, işleme varyasyonuna neden olabilir.
Bakım planlaması, takım durumu, iş mili tutma, soğutma, iş parçası tutma ve ilgili makine konumlandırma kontrollerini kapsamalıdır.
Operatörler, hareketli veya dönen parçalar üzerinde çalışmadan önce güvenli izolasyon da dahil olmak üzere, üreticinin güvenlik ve bakım prosedürlerine uymalıdır.
Kapalı bir makinenin, destekleyici belgeler olmadan belirli bir makine güvenliği standardına otomatik olarak uygun olduğu varsayılmamalıdır.
13. Yurtdışı Alıcılar İçin Teknik Teklif Talebi Kontrol Listesi
Ayrıntılı bir fiyat teklifi talebi, tedarikçinin Mini CK-01R konfigürasyonunun amaçlanan PCB tasarımlarını işleyip işleyemeyeceğini belirlemesine yardımcı olur.
| Gerekli Bilgiler | Neler Sağlanmalı? |
|---|---|
| PCB malzemesi | FR4, çok katmanlı veya belirtilen diğer malzeme |
| Tahta boyutları | Maksimum uzunluk, genişlik ve kalınlık |
| Delik deseni | Delme dosyası ve gerekli çaplar |
| Yönlendirme geometrisi | Dış hatlar, yuvalar ve iç özellikler |
| Kayıt zorunluluğu | Delik-kenar toleransı |
| Alet miktarları | Gerekli matkap ve freze aletleri |
| Alet boyutları | Kesme çapı ve şaft bilgisi |
| İş tutma | Tercih edilen bağlantı elemanı veya pano desteği |
| Üretim hacmi | Parti veya vardiya başına panel sayısı |
| Kalite kontrolü | FAI ve FAT gereksinimleri |
| Fabrika yardımcı ekipmanları | Elektrik, hava, soğutma ve havalandırma |
| Ticari gereksinimler | Miktar, teslimat adresi ve destek kapsamı |
Mini CK-01R Teknik Değerlendirmesi Talep Edin
CHIKIN CNC, PCB delme, frezeleme ve ilgili üretim ekipmanları tedarik etmektedir.
Mini CK-01R, kombine işleme operasyonları için kompakt, tek milli bir platform arayan PCB üreticileri için uygundur.
Satın almadan önce, tedarik edilen konfigürasyonu, takım magazini fonksiyonlarını, çalışma tablasını ve kullanılabilir hareket mesafesini, takım uzunluğu algılama prosedürünü ve malzeme uyumluluğunu doğrulayın.
CHIKIN CNC Mini PCB Delme ve Frezeleme Makinesini inceleyin.
Mini CK-01R numune işleme incelemesi ve fiyat teklifi için CHIKIN CNC ile iletişime geçin .
Daha faydalı bir teknik değerlendirme için PCB delme dosyalarınızı, yönlendirme ana hatlarını, malzeme özelliklerini ve gerekli delik-ana hat toleransını sağlayın.
14. Mini PCB Delme ve Frezeleme Makineleri Hakkında Sıkça Sorulan Sorular
1. PCB delme-yönlendirme hizalaması nedir?
Bu, delinmiş delikler ve oyulmuş levha özellikleri arasındaki konumsal ilişkidir. Doğru hizalama, tamamlanmış levhaların mekanik çizimlere uygun olmasını ve amaçlanan montajlara uymasını sağlamaya yardımcı olur.
2. Tek milli bir makine hem delme hem de frezeleme işlemini gerçekleştirebilir mi?
Evet, iş mili, takım, kontrol ünitesi ve makine konfigürasyonu gerekli işlemleri desteklediğinde. Mini CK-01R, uyumlu delme ve frezeleme takımları için tasarlanmıştır.
3. Mini CK-01R'nin alet şarjörünün kapasitesi nedir?
Verilen MINI CK-01R teknik özelliklerinde beş takım pozisyonu listelenmiştir. Diğer CK-01R konfigürasyonları farklılık gösterebilir, bu nedenle belirtilen varyantın tam olarak doğrulanması gerekmektedir.
4. Mini CK-01R hangi iş milini kullanıyor?
Verilen konfigürasyonda 1,8 kW, 60.000 RPM su soğutmalı bir iş mili belirtilmiştir.
5. Çalışma masasının boyutları nedir?
Yayınlanan tablo boyutları 350 × 350 mm'dir. Gerçekte kullanılabilir işleme alanı ve fikstür açıklığı ayrıca teyit edilmelidir.
6. Takım uzunluğu algılama, doğru frezeleme derinliğini garanti eder mi?
Hayır. Takım kurulum ölçümünü destekler, ancak gerçek frezeleme derinliği aynı zamanda iş parçası referans noktasına, takım ofsetine, fikstüre, makine hareketine ve işleme koşullarına da bağlıdır.
7. Hangi delme ve frezeleme takımı boyutları desteklenmektedir?
Verilen teknik özellikler listesinde, gerçek tutucu ve uygulama uyumluluğuna bağlı olarak, 0,5–6,35 mm arası delme takımları ve 0,8–3,175 mm arası freze takımları listelenmiştir.
8. Delme ve frezeleme işlemleri, levha çıkarılmadan tamamlanabilir mi?
Uygun bir CNC iş akışı, tek bir kontrollü iş parçası kurulumu kullanarak her iki işlemi de gerçekleştirebilir. Gerçek uygulanabilirlik, fikstüre, takım değişikliklerine, programa ve gerekli işleme geometrisine bağlıdır.
9. Üreticiler, delme ve frezeleme doğruluğunu nasıl denetlemelidir?
Onaylı çizim referans noktalarını ve kalibre edilmiş muayene ekipmanlarını kullanarak, açılan deliklerin konumlarını, işlenmiş levha konturuna, yuvalara ve diğer belirtilen özelliklere göre ölçün.
10. Yurtdışı alıcılar Mini CK-01R için nasıl fiyat teklifi isteyebilirler?
PCB malzemesini, kart boyutlarını, delme dosyalarını, yönlendirme geometrisini, takım gereksinimlerini, delik-kontur toleranslarını ve beklenen üretim hacmini belirtin. Tam makine varyantının ve temsili örnek işlemenin onayını isteyin.
Çözüm
Üretim sürecinde delinmiş deliklerin ve işlenmiş devre kartı özelliklerinin kontrollü bir konum ilişkisini koruması gerektiğinde , PCB delme-yönlendirme hizalaması çok önemlidir.
CHIKIN CNC Mini CK-01R, 60.000 RPM su soğutmalı iş mili, beş pozisyonlu takım magazini, takım uzunluğu algılama ve ±0,01 mm konumlandırma ve tekrarlanabilirlik özelliklerine sahip, yayınlanmış tek iş mili konfigürasyonu sunmaktadır.
Bu özellikler, kontrollü bir kurulum içinde delme ve frezelemeyi birleştiren kompakt bir CNC iş akışını değerlendirmek için bir temel sağlar.
Ancak başarılı PCB üretimi, makine özelliklerinden daha fazlasına bağlıdır.
İş parçası referans noktası, fikstür stabilitesi, takım durumu, takım sapmaları, işleme sırası ve bitmiş parçanın kontrolü, nihai sonucu etkileyen faktörlerdir.
PCB prototip laboratuvarları ve küçük ölçekli üreticiler için en değerli satın alma yaklaşımı, temsili üretim örnekleri kullanarak delik-kontur doğruluğunu doğrulamaktır.
Belgelenmiş bir ilk ürün muayenesi ve Fabrika Kabul Testi, seçilen makine konfigürasyonunun gerekli üretim koşullarını karşılayıp karşılamadığını belirlemeye yardımcı olabilir.
Mini CK-01R için teknik değerlendirme ve fiyat teklifi almak üzere CHIKIN CNC ile iletişime geçin ve PCB çizimlerinizi, delme gereksinimlerinizi, yönlendirme desenlerinizi ve üretim hedeflerinizi paylaşın.
Delme işleminden frezelemeye kadar tüm iş akışını kapsayan bir CNC makinesi seçimi, tutarlı, tekrarlanabilir ve ekonomik küçük ölçekli PCB üretiminde daha güçlü bir temel sağlayabilir.




