На что должна отвечать машина для проверки отверстий в печатных платах
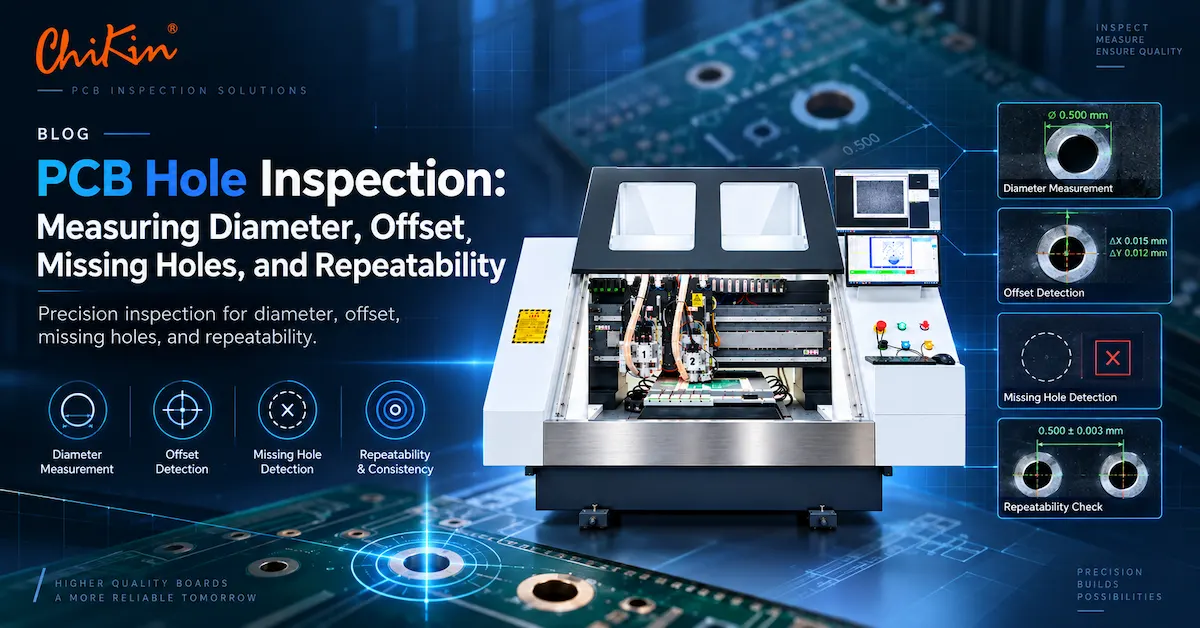
Проверку отверстий часто рассматривают так, как если бы это было одно измерение. На реальном заводе это группа решений. Система должна ответить, существует ли отверстие, находится ли оно в правильном положении, находится ли его диаметр в пределах требуемого окна и остается ли результат стабильным при смене доски, инструмента, оператора или приспособления. Эти вопросы имеют разные причины и могут потребовать другой оптики, освещения, зондирования, программного обеспечения или управления процессом.
<таблица> <голова> <тр>Эти результаты должны быть разделены в запросе цен. Например, «точность контроля 0,01 мм» является неполной, если поставщик не поясняет, означает ли это разрешение пикселей камеры, отображаемое разрешение, повторяемость, неопределенность измерения или фактическое соответствие с калиброванным эталоном. Изображение с высоким разрешением все равно может дать ненадежное решение, если плата неровная, край поврежден, освещение изменено или программное обеспечение использует нестабильный порог.
Кому нужна такая возможность проверки
Непосредственным пользователем может быть инженер по качеству, но решение о покупке обычно принимает несколько человек. Руководителю производства нужна производительность и простота эксплуатации. Инженер-технолог хочет стабильную регистрацию и полезные данные о дефектах. Команда качества хочет прослеживаемости и четких правил приемки. Отдел закупок хочет получить сопоставимые расценки, обязательства по доставке, план поставок запасных частей и реакцию поставщика. Конечный заказчик может захотеть получить доказательства того, что расположение отверстий, диаметр и риск появления дефектов находятся под контролем.
По этой причине хорошая статья о проверке и хорошее предложение на оборудование должны четко описывать производителя, продукт, материал, применение и рынок. CHIKIN CNC — базирующийся в Шэньчжэне производитель оборудования для сверления, фрезерования, лазерной обработки и тестирования печатных плат. Публичная информация о продуктах включает в себя позиционирование CCD, платформы на гранитном основании, автоматическую обработку инструментов, прецизионные линейные направляющие и конфигурации целевого бурения. На одной общедоступной странице целевого сверления упоминается диапазон сверления 0,15–3,175 мм, таблица размером примерно 560 x 680 мм и заявление о повторяемости плюс-минус 0,005 мм. Это общедоступные ориентиры, которые не заменяют спецификацию конкретного проекта. Точная модель, комплект плат, приспособление, инструмент и метод приемки должны быть подтверждены в предложении.
Для покупателей за пределами Китая также имеет значение «где». Спросите, где будет производиться машина, где будут проходить заводские приемочные испытания, как осуществляется удаленная поддержка, где хранятся запасные части и какие услуги по установке или обучению включены. Эти детали часто влияют на реальную стоимость больше, чем небольшая разница в общей цене машины.
Какие материалы и типы отверстий влияют на метод контроля
Метод измерения, который работает на одной плате, может не работать на другой. FR-4 может показывать размазывание смолы, прорывы стекловолокна, заусенцы и изменения контрастности кромок. Доски с алюминиевой подложкой могут создавать блики и другую контрастную границу. Гибкие или жестко-гибкие материалы могут перемещаться под действием вакуума или зажима. Тяжелая медь, многослойные стопки, сквозные металлизированные отверстия, микроотверстия, прорези и цековки — все это создает различные визуальные и размерные условия. Поэтому в запросе цен следует описывать материал и состояние готовой продукции, а не только номинальный диаметр отверстия.
Начнем с разделения популяции дыр на семьи. Семейство может определяться диаметром готовой продукции, сверлильным инструментом, состоянием с покрытием или без покрытия, структурой слоев платы или допусками заказчика. Микроотверстие диаметром 0,20 мм и инструментальное отверстие диаметром 3,175 мм не следует рассматривать как один класс измерений. Сквозное металлизированное отверстие может иметь другой конечный диаметр, чем механическое сверло, поскольку медное покрытие меняет стенку. Для отверстия без покрытия может потребоваться другой порог края, поскольку нет медного цилиндра, определяющего границу. Для прорезей и прорезей может потребоваться проверка контура или ширины, а не расчет круглого диаметра.
<таблица> <голова> <тр>Информация о материале также помогает поставщику выбрать правильную архитектуру машины. Система на основе камеры может быть идеальной для определения присутствия и положения, в то время как контактный или оптический метод метрологии может потребоваться для более жестких требований к диаметру. Сверлильный станок с позиционированием CCD может предотвратить смещение до того, как оно станет ошибкой последующего контроля. Отдельная станция контроля может быть предпочтительнее, когда необходимо проверить несколько этапов процесса или когда на одной линии проверяется несколько семейств продуктов.
Как указать измерение диаметра отверстий в печатной плате
Диаметр звучит просто: измерьте круг и сравните его с чертежом. Сложнее всего определить, какой круг измеряет система. Видимое отверстие, медная кромка, траектория движения инструмента, стенка с покрытием и внутренняя стенка могут не иметь одинаковых размеров. Прежде чем выбрать решение для измерения диаметра отверстий в печатной плате, согласуйте место измерения, состояние платы, эталонный артефакт и диапазон допуска.
Полезная спецификация включает номинальный диаметр, нижний предел, верхний предел, этап измерения, температуру платы, состояние крепления, частоту калибровки и формат отчета. Если требование составляет 1,00 мм плюс-минус 0,05 мм, на завершающем этапе контроля запишите полное правило как от 0,95 до 1,05 мм. Если размер представляет собой металлизированное отверстие, укажите, производится ли измерение до металлизации, после металлизации или после какой-либо очистки и обработки поверхности. Если в чертеже клиента используется класс отверстия или правило статистического процесса, включите это правило, а не переводите его в общее утверждение о «высокой точности».
Существует три распространенных подхода к измерению показателей. Первый — измерение на основе изображений. Он быстрый, бесконтактный и подходит для проверки наличия, положения и множества диаметров, когда край виден и доска устойчива. Второе – контактное измерение. Это может быть полезно для отдельных эталонных деталей или исследований размеров, но оно может быть медленнее и не может отображать каждое отверстие в производственной панели. Третье — корреляция процессов. Здесь завод сравнивает результаты машины с калиброванным микроскопом, оптическим компаратором, КИМ, штифтовым калибром или эталоном, одобренным клиентом. Шаг корреляции имеет решающее значение, поскольку повторяющиеся неправильные измерения все равно неверны.
Для системы на основе изображений покупатель должен задать четыре вопроса. Какую наименьшую особенность камера может разрешить при реальном материале и освещении? Как программа определяет кромку, если на стене есть заусенцы или пятна? Как движение доски исключается из результата? Как проверяются пограничные изображения? У поставщика, который не может объяснить эти моменты, возможно, есть полезная машина, но предложение еще не является технически полным.
Данные о диаметре, которые включаются в акт приемки
<таблица> <голова> <тр>Для крупносерийного производства указывайте не только средний диаметр. Покупатель должен иметь возможность видеть минимум, максимум, диапазон и тренд по инструменту, панели, стеку и времени. Внезапное изменение в одном семействе инструментов может указывать на износ, биение, загрязнение цанги, перемещение материала или программную проблему. Вот почему измерение диаметра становится более ценным, когда оно связано с рабочим процессом технического обслуживания и контроля процесса.
Как проверить положение и смещение отверстия
Положение отверстия обычно является проблемой координат, а не простой проблемой изображения. Плата может иметь идеальное круглое отверстие и все равно выйти из строя, потому что отверстие смещено относительно контактной площадки, медного элемента, паза, отверстия для инструмента или исходных данных заказчика. Полезный рабочий процесс проверки положения отверстий в печатной плате должен сначала определить систему координат. Система должна идентифицировать базу чертежа, реперные точки, отверстия для инструментов, направляющие панели или другие регистрационные привязки, а затем рассчитать центр отверстия в той же системе.
Перед заменой машины разделите три источника смещения. Ошибка движения станка может быть вызвана калибровкой оси, люфтом, интерполяцией, биением шпинделя или неправильной рабочей координатой. Ошибка регистрации платы может быть вызвана перемещением панели, износом отверстий для инструментов, слабостью вакуума, загрязнением приспособлений или деформацией панели. Ошибка материала и процесса может быть вызвана движением стопки, тепловым расширением, распределением меди, движением ламината или сверлильным инструментом, который прогибается под нагрузкой. Если эти причины смешаны, корректирующие действия могут уменьшить один симптом и усилить другой.
<таблица> <голова> <тр>Размещение ПЗС-матрицы полезно, когда плата содержит надежные визуальные ориентиры. Камера не устраняет необходимости в хорошем креплении или устойчивой подставке; это дает системе управления возможность корректировать регистрацию, используя видимые ссылки. Во время запроса запроса спросите, находит ли камера контрольные точки автоматически, сколько опорных точек рекомендуется, как система обрабатывает отсутствующие или поврежденные контрольные точки и может ли оператор просмотреть исправления перед запуском производства.
Практическое исследование смещения использует как минимум три зоны: центр, угол и самое длинное направление движения. Измерьте определенное количество отверстий в каждой зоне, затем рассчитайте ошибку X, ошибку Y, радиальную ошибку и любую диаграмму направленности. Если результаты показывают плавное увеличение к одному краю, обратите внимание на геометрию или движение доски. Если результаты случайны, обратите внимание на повторяемость, оснастку, стабильность приспособления и шум измерения. Если результаты последовательны, но необъективны, обратите внимание на определение исходных данных и компенсацию.
Почему точность позиционирования и повторяемость отличаются
Погрешность показывает, насколько результат близок к эталонному значению. Повторяемость описывает, насколько близки повторяющиеся измерения друг к другу в одних и тех же условиях. Система может быть воспроизводимой, но неточной, если она использует неправильные исходные данные или имеет систематическое смещение. В среднем он может быть точным, но плохо воспроизводимым, если доска движется или изменяется порог изображения. Серьезная спецификация покупки требует обоих условий.
Напишите требование так, чтобы его можно было протестировать. Например: «Используя поставляемый образец FR-4, утвержденное приспособление, определенный контрольный рецепт и согласованный метод измерения, машина должна измерить центр каждого выбранного отверстия в пределах указанного допуска X/Y, с диапазоном повторных измерений ниже согласованного значения». Не принимайте заявление, в котором говорится только о «высокоточной ПЗС-матрице». Запросите размер выборки, координаты, условия окружающей среды, действия оператора и выходные данные отчета.
Обнаружение отсутствующих дыр – это решение о присутствии
Обнаружение отсутствующих отверстий следует проверять на реальных образцах дефектов. Система может легко обнаружить полностью отсутствующее отверстие, если окружающая поверхность чистая, но проблема часто заключается в частично просверленном отверстии, заблокированном отверстии, неправильном состоянии слоя, размазывании, заусенцах, остатках меди или отверстии, расположенном в неправильном месте. Поэтому покупателю следует определить библиотеку дефектов, а не полагаться на одно демонстрационное изображение.
Рецепт проверки должен знать ожидаемую карту отверстий. Это может быть файл сверловки, данные САПР, данные Gerber, эталонное изображение клиента или запрограммированный список координат. Ожидаемая карта сообщает системе, где должна быть дыра. Затем изображение или датчик подтверждают, существует ли объект и соответствует ли он требуемому размеру или форме. Эта комбинация более эффективна, чем простой поиск темных кругов, поскольку позволяет обнаружить дополнительную дырку, дырку с неправильной координатой или дырку неожиданного диаметра.
<таблица> <голова> <тр>Ложь отвергает как материю, так и пропущенные дефекты. Если система отклоняет хорошие доски из-за бликов, пыли, текстуры поверхности или незначительного изменения контрастности, операторы могут начать отключать сигналы тревоги. Это создает больший риск для качества, чем видимый ложный вызов. Запросите экран просмотра, изображение тревоги, координаты дефекта, версию рецепта и возможность классифицировать ложный вызов. Поставщик должен объяснить, как контролируется освещение, фокусировка, экспозиция, плоскостность платы и очистка.
Проверка печатных плат должна быть связана с процессом
Последующая станция проверки сверл для печатных плат наиболее полезна, когда она дает обратную связь о процессе сверления. Цель состоит не только в том, чтобы отсортировать хорошие и плохие доски. Эти данные должны помочь заводу выявить износ инструмента, сломанные сверла, неправильную загрузку инструмента, биение шпинделя, загрязнение цанги, проблемы с вакуумом, движение приспособления и ошибки в программе, прежде чем клиент убежит от дефекта.
Например, если диаметр отверстия для одного семейства инструментов постепенно увеличивается, реакция на техническое обслуживание может отличаться от внезапного изменения, затрагивающего каждое отверстие. Если только один угол панели показывает смещение, реакция может быть сосредоточена на контакте крепления или движении платы. Если шаблон отсутствующих отверстий соответствует одному номеру инструмента, реакция может быть сосредоточена на обнаружении поломки инструмента и подтверждении смены инструмента. Полезный отчет делает эти закономерности видимыми, а не сводит все к зеленому или красному экрану.
Спросите, может ли система проверки экспортировать CSV, PDF, графические доказательства или машиночитаемый результат. Узнайте, включает ли отчет идентификатор платы, идентификатор панели, версию рецепта, оператора, время, координату дефекта, измеренное значение, предел и способ устранения. Если на заводе используется MES или база данных качества, перед покупкой подтвердите способ связи. Система, хранящая только локальное изображение, может быть приемлемой для небольшой мастерской, но недостаточной для отслеживаемой линии с большими объемами.
Как доказать повторяемость перед покупкой
Повторяемость — одна из самых важных и наиболее неправильно понимаемых частей коммерческого предложения. Отображаемое разрешение не доказывает, что система может неоднократно выдавать один и тот же результат. Чтобы оценить повторяемость, повторите то же измерение или проверку в контролируемых условиях и определите разброс. Затем повторите упражнение после смены платы, смены оператора, перезагрузки приспособления или перезагрузки рецепта, если эти события являются частью обычного производства.
Практическое исследование может начаться с десяти-тридцати выбранных отверстий на репрезентативной доске или панели. Выбирайте малый, средний и большой диаметр; центральное и краевое расположение; различные семейства инструментов; и любые функции высокого риска. Измерьте каждую функцию несколько раз, не меняя доску, затем перезагрузите доску и повторите. Если машина предназначена для работы в несколько смен, включите передачу обслуживания оператора или контролируемый интервал времени. Целью не является проведение лабораторного эксперимента. Цель состоит в том, чтобы измерить условия, которые действительно повлияют на риск покупки.
<таблица> <голова> <тр>Для измерения диаметра обратите внимание на диапазон, среднее значение, отклонение от эталона и процент решений, которые изменяются при повторном измерении того же элемента. Для определения положения посмотрите отдельно на X, Y и радиальную ошибку. Для обнаружения недостающих отверстий обратите внимание на истинные положительные, ложные отрицательные и ложные положительные результаты. Поставщик может использовать другую статистическую терминологию, но покупатель все равно должен получать результаты и условия необработанной выборки простым языком.
Вопросы о повторяемости для запроса предложений
<ул>Если у поставщика нет готового исследования, включите его в заводские приемочные испытания. В плане приемки должны быть указаны плата образцов, образцы дефектов, точки измерения, пределы соответствия/несоответствия, формат отчета и то, что произойдет, если машина не достигнет согласованного результата. Это защищает как покупателя, так и поставщика, поскольку для оценки эффективности используется один и тот же метод.
Выбор между сверлильным станком, станцией контроля и тем и другим
Некоторым покупателям требуется только проверка. Другим нужна буровая платформа с позиционированием CCD, контролем инструмента и контролем процесса, которые уменьшают количество дефектов до проверки. Правильный выбор зависит от того, где начинается проблема с качеством.
<таблица> <голова> <тр>Общедоступный каталог продукции CHIKIN включает категории одношпиндельного, односверлильного и фрезерного оборудования с ПЗС, двухшпиндельного, четырехшпиндельного, целевого сверления с ПЗС, а также оборудования для тестирования/проверки. В общедоступном каталоге также упоминается автоматическая смена инструмента, обнаружение длины или поломки инструмента, гранитные основания и точное позиционирование в выбранных конфигурациях. Покупателю следует сравнивать эти функции по приложениям, а не выбирать количество шпинделей или характеристики камеры отдельно.
Для смешанного цеха более гибким решением может оказаться одношпиндельный или комбинированный сверлильно-фрезерный станок. Для стабильного семейства плат с большим объемом производства два или четыре шпинделя могут иметь больше смысла, если размер платы, библиотека инструментов, приспособления и время цикла поддерживают инвестиции. Для регистрации целевого отверстия целевая буровая платформа, оснащенная ПЗС-матрицей, может оказаться более подходящей, чем обычная инспекционная камера. Для окончательной сортировки дефектов на многих этапах процесса лучше всего подойдет специальная станция тестирования или проверки.
Что включить в запрос цен на качественную проверку отверстий в печатной плате
Неопределенный запрос предложения приводит к расплывчатым расценкам. Поставщику необходимо достаточно информации, чтобы рекомендовать правильный датчик, приспособление, программное обеспечение и конфигурацию машины. Покупателю также необходимо достаточно информации, чтобы сравнивать разных поставщиков на одной основе.
<таблица> <голова> <тр>Приложите хотя бы один реальный образец или подробный чертеж. Если поставщик не может протестировать настоящую плату, попросите указать ограничение в предложении. Машина может соответствовать основным оптическим характеристикам, но при этом быть непригодной для определенной отделки меди, деформации платы, состояния стенок отверстий или целевой пропускной способности.
Фабричные доказательства, которые делают товар полезным для покупателей
Технические консультации становятся более достоверными, когда покупатель может увидеть, как производитель подключает машину к реальному производственному процессу. Изображения продуктов полезны, но само по себе изображение продукта не является свидетельством эффективности измерений. Веские доказательства включают в себя четкое изображение машины, сцену на заводе или упаковке, отчет об образце, испытательную таблицу, калибровочный или эталонный метод, а также объяснение того, что инженер проверяет перед отправкой.
При обсуждении проекта попросите производителя показать следующие элементы, если они доступны: конфигурацию машины, соответствующую предложению, рабочую зону, расположение камеры или датчика, схему освещения, экран оператора, репрезентативную доску, библиотеку изображений дефектов, вывод отчета и метод упаковки. Если оборудование будет экспортироваться, запросите планируемый ящик или стандарт упаковки, защиту от влаги, ударов, упаковку запасных частей и инструкции по установке. Медиатека CHIKIN включает изображения продукции, фабрики, упаковки и послепродажного обслуживания, которые могут помочь покупателям понять оборудование поставщика и рабочий процесс поддержки. Окончательные данные проекта по-прежнему должны быть привязаны к выбранной модели и выборке клиентов.
Не превращайте фотографию завода в необоснованный практический пример. В ответственной статье можно сказать, что изображено на картинке и что следует спросить покупателю дальше. Например, изображение упаковки может показать, что поставщик готовит оборудование к отправке, но не доказывает конкретный срок доставки или доставку без повреждений. Образ обслуживания может отображать рабочий процесс поддержки, но он не заменяет письменную гарантию и соглашение об ответных действиях. На изображении продукта может быть изображена платформа для сверления, оснащенная ПЗС-матрицей, но это не гарантирует точную точность для каждого материала печатной платы.
Рекомендуемый блок доказательств для страницы поставщика
<таблица> <голова> <тр>Этот подход также помогает поисковым системам и системам искусственного интеллекта понять сущность страницы. На странице должно быть ясно указано, что CHIKIN CNC является производителем или поставщиком оборудования, что он производит, где он работает, какие материалы печатных плат и приложения он поддерживает, и как покупатель может запросить проверку конфигурации. Четкая информация об объекте не является декоративной. Это уменьшает двусмысленность, когда покупатель ищет машину, завод, семейство продуктов или сравнение поставщиков.
Как сравнивать поставщиков, не вводясь в заблуждение точностью заголовков
Сравнение поставщиков — это коммерческое расследование, а не соревнование за наименьшее число в таблице спецификаций. Сравните полную цепочку измерений: регистрацию платы, крепления, датчик, освещение, программное обеспечение, калибровку, отчетность, действия оператора, техническое обслуживание и сервис. Попросите каждого поставщика использовать одну и ту же испытательную плату и метод приемки. Если один поставщик сообщает о разрешении камеры, а другой — о повторяемости, цифры нельзя сравнивать напрямую.
Проверьте, объясняет ли поставщик, что происходит, когда система обнаруживает граничную дыру. Может ли оператор увеличить масштаб объекта? Может ли система сохранить изображение? Может ли оператор провести повторное измерение, не изменив исходный результат? Может ли менеджер по качеству утвердить решение? Можно ли защитить рецепт от несанкционированных изменений? Эти детали рабочего процесса определяют, останется ли машина работоспособной после первоначальной установки.
Также сравните общую стоимость владения. Более низкая закупочная цена может оказаться дорогостоящей, если на заводе требуется частая ручная очистка, дорогие источники света, специальные приспособления для каждой платы, платные опции программного обеспечения, сложная калибровка или медленная удаленная поддержка. Более высокая первоначальная цена может быть разумной, если она включает в себя стабильное приспособление, проверку образцов, обучение операторов, запасные части, интеграцию отчетов и четкий процесс приемки. Запросите письменный список включенных и дополнительных элементов.
Распространенные неисправности и практические решения
<таблица> <голова> <тр>Большинство этих проблем не решаются одним лишь увеличением мегапикселей камеры. Они решаются путем сопоставления метода контроля с материалом и производственным процессом, контроля ссылок и предоставления результата людям, которые должны действовать в соответствии с ним.
Приложения по рынку и стадии производства
Один и тот же язык проверки может означать разные вещи на разных рынках. Магазину прототипов может потребоваться быстрая проверка после изменения программы, и он может согласиться на дополнительную проверку вручную. Поставщику автомобилей может потребоваться более строгая отслеживаемость, контролируемые рецепты и доказательства для аудита клиентов. Производителю светодиодов или алюминиевых плат может потребоваться проверка освещения и материалов, которая отличается от стандартного рабочего процесса FR-4. Поставщик межсоединений высокой плотности может отдавать приоритет разрешению и регистрации небольших функций. Контрактному производителю может потребоваться поддержка многих семейств плат с возможностью быстрой замены.
<таблица> <голова> <тр>При изменении приложения рекомендации по использованию машины также могут измениться. Система, которая технически способна измерить небольшое отверстие, может быть коммерчески нецелесообразной, если на линии необходимо менять сотни досок в день. Машина с высокой пропускной способностью может оказаться неприемлемой, если критическим риском является небольшая функция регистрации, специфичная для клиента. Лучшее решение о покупке учитывает риск измерения, производительность, время переналадки, рабочую силу, обслуживание и будущий ассортимент продукции.
Вопросы по доставке, установке, обучению и послепродажному обслуживанию
Инспекционное оборудование — это производственная система, а не просто коробочное устройство. Прежде чем оформить заказ на поставку, узнайте ожидаемый график производства и поставки, какую информацию должен предоставить покупатель, как организованы заводские приемочные испытания и какие мероприятия включены после прибытия. Поставщик должен объяснить требования к установке, электропитанию, воздуху или вакууму, сети, температуре, занимаемой площади, обучению операторов, техническому обслуживанию, калибровке и запасным частям.
Для экспортного проекта упаковка должна быть включена в техническое и коммерческое обсуждение. Проверьте размеры ящика, вес брутто, защиту от влаги, защиту от ударов, точки подъема, документацию и наличие отдельной упаковки запасных частей. Спросите, кто отвечает за таможенные документы и предоставляет ли поставщик упаковочный лист, электрическую схему, резервное копирование программного обеспечения и график технического обслуживания. Четкая упаковка сокращает задержки при доставке машины на завод.
Послепродажная поддержка также должна быть измеримой. «Глобальная поддержка» — полезное стартовое заявление, но в запросе предложений должны быть указаны каналы связи, рабочее время, метод удаленной диагностики, цель реагирования, путь эскалации, наличие запасных частей и то, что исключается из гарантии. В общедоступных материалах CHIKIN описываются удаленная поддержка, руководство по установке, обучение, поддержка запчастями и послепродажное обслуживание. На веб-сайте компании также на разных страницах содержатся различные заявления о гарантии и точности, поэтому покупателям следует запросить точный язык гарантии для выбранной модели и конфигурации.
План приемки, готовый для покупателя
План приемки должен быть составлен до отправки машины. Оно может быть кратким, но оно должно быть конкретным. Полезный план включает в себя чертеж платы, количество образцов, количество отверстий, образцы дефектов, приспособления, рецепты, ссылки на измерения, условия окружающей среды, целевое время цикла, поля отчета и правила «прошел/не прошел».
<ол>Этот план защищает обе стороны. Покупатель получает доказательства, соответствующие предполагаемому производственному использованию. Поставщик получает четкую цель вместо общего запроса на «высокую точность». Если позже состав правления или процесс изменится, тот же план можно будет пересмотреть и использовать для новой проверки.
Что указать в предложении
Попросите поставщика разделить аппаратное обеспечение, программное обеспечение, приспособления, опции, обучение, доставку, установку, запасные части и текущие расходы. Запросите номер модели, чертеж конфигурации, рабочую зону, поддерживаемую толщину платы, диапазон отверстий, информацию о датчике или камере, освещение, метод регистрации, формат отчета, предполагаемое время цикла, требования к электропитанию, воздуху или вакууму, а также график технического обслуживания. Спросите, какие цифры гарантированы, какие типичны, а какие зависят от выборочной проверки.
Для получения целевого предложения от CHIKIN CNC отправьте материал плиты, максимальный размер плиты, толщину, наименьшее и самое большое отверстие, состояние с покрытием или без покрытия, ожидаемое количество отверстий на доску, ежедневный объем, требуемый допуск, доступные файлы образцов и страну назначения. Добавьте фотографии или рисунки сложных деталей. Это позволяет команде инженеров рекомендовать, какой из станков для целевого сверления с ПЗС-матрицей, платформу для сверления/фрезерования, специальную машину для испытаний/контроля или комбинированный рабочий процесс являются более подходящими.
Самый сильный вопрос не «Сколько стоит машина для проверки отверстий на печатной плате?» Он гласит: "Нам необходимо проверить эти семейства отверстий в этом материале, в этом объеме и с этими ограничениями. Пожалуйста, порекомендуйте конфигурацию, протестируйте наш образец, предоставьте метод измерения и отчет о повторяемости, а также укажите полный объем поставки и поддержки". Этот вопрос дает поставщику достаточно информации, чтобы он мог предложить полезное предложение вместо общей цены.
Часто задаваемые вопросы для покупателей о проверке отверстий на печатной плате
Что такое машина для проверки отверстий в печатных платах?
Это станок или станция контроля, которая проверяет отверстия на печатной плате на соответствие определенной карте, размерам, привязке к координатам и правилам приемки. В зависимости от конфигурации могут использоваться камеры, управляемое освещение, датчики, датчики или комбинация методов. Важным моментом является процесс принятия решения, а не только ярлык.
Является ли сверлильный станок тем же самым, что и машина для проверки отверстий?
<р>Нет. Сверлильный станок создает отверстия. Инспекционная машина проверяет, соответствует ли результат ожидаемому состоянию. Некоторые буровые платформы включают в себя позиционирование CCD, мониторинг инструментов или технологические проверки, которые снижают риск, но для окончательной проверки или отслеживания может потребоваться отдельная станция контроля.Может ли одна система измерить диаметр и положение?
Часто да, если оптика, приспособление, программное обеспечение и состояние платы поддерживают оба измерения. Покупатель должен подтвердить подтвержденный диапазон и эталон измерения. Положение можно рассчитать по реперным меткам или отверстиям для инструментов, тогда как диаметр требует стабильного и определенного краевого состояния.
Как работает обнаружение отсутствующих отверстий?
Система сравнивает ожидаемую карту отверстий с наблюдаемой доской. Он должен идентифицировать отсутствующие, лишние, неуместные, заблокированные или визуально неоднозначные функции в соответствии с запрограммированным правилом. Для подтверждения правила необходимы заведомо хорошие и заведомо плохие образцы.
Что вызывает ложные срабатывания сигнализации отсутствия отверстий?
Общими причинами являются блики, пыль, тени, движение доски, текстура поверхности, плохая фокусировка, нестабильная экспозиция, размазывание смолы и неправильный рецепт. Очистка и контроль освещения так же важны, как и технические характеристики камеры.
Как определить диаметр отверстия в печатной плате?
Укажите номинальный размер, нижний и верхний пределы, стадию процесса, материал, состояние с покрытием или без покрытия, эталонный метод, метод калибровки и поля отчета. Не используйте «высокую точность» как единственное требование.
Что означает повторяемость в цитате?
Повторяемость описывает распространение повторяющихся результатов при одних и тех же определенных условиях. Спросите размер выборки, плату, приспособление, рабочий процесс оператора, метод измерения и была ли плата перезагружена. Убедитесь, что повторяемость не путают с разрешением экрана.
Нужно ли мне позиционирование CCD?
Позиционирование ПЗС-матрицы полезно, когда совмещение платы или выравнивание целевого отверстия представляет собой серьезный риск и доступны надежные ориентиры или ссылки на инструменты. Он не заменяет стабильное приспособление, чистую ссылку или правильные данные о конструкции платы.
Какие материалы платы следует протестировать перед покупкой?
Протестируйте фактические материалы и состояние поверхности, которые будут использоваться в производстве, например, FR-4, печатные платы с алюминиевой основой, жестко-гибкие, тяжелые медные или варианты с покрытием и без покрытия. Демонстрация поставщика на другой доске может не предсказать ваш результат.
Сколько отверстий для образцов должно быть в приемочном тесте?
Универсального числа не существует. Включите самые маленькие, самые большие, самые важные, центральные, краевые и длинноходные элементы, а также семейства отверстий, которые создают наибольший риск для клиента. Поставщик и покупатель должны согласовать образец перед испытанием.
Что мне следует купить: AOI, BBT, тестер с летающим зондом или систему контроля отверстий?
Выберите вариант в зависимости от сбоя, который необходимо обнаружить. AOI фокусируется на визуальных дефектах или дефектах, связанных с шаблонами. Системы BBT и летающих зондов ориентированы на электрическую непрерывность и изоляцию. Проверка отверстий фокусируется на наличии отверстий, их положении, размерах или связанных с ними механических результатах. Некоторым фабрикам требуется более одного типа.
Как я могу честно сравнивать поставщиков?
Используйте ту же таблицу образцов, список функций, ограничения, целевое время цикла, требования к отчетности и метод приемки. Сравните всю систему и объем поддержки, а не только показатели точности или цену машины.
Какую информацию следует отправить вместе с запросом предложения?
Отправьте материал платы, размеры, толщину, диапазон отверстий, состояние покрытия, файлы или чертежи, объем производства, допуск, образцы изображений, страну назначения, условия электропитания и желаемую дату доставки. Укажите конкретные дефекты, которые необходимо обнаружить.
Что должно быть включено в окончательное предложение?
Должны быть четко указаны модель, конфигурация, приспособления, программное обеспечение, опции, метод испытаний, гарантированные значения, типичные значения, время выполнения заказа, упаковка, установка, обучение, запасные части, гарантия, процесс поддержки и исключения. Попросите поставщика отметить любое значение, которое зависит от проверки образца.
Может ли CHIKIN CNC протестировать мой образец печатной платы?
Запросите оценку образца с указанием фактического материала, толщины, диапазона отверстий и примеров дефектов. Общедоступный каталог CHIKIN включает сверление печатных плат, трассировку, целевое сверление с помощью CCD, а также оборудование для тестирования или проверки, но правильная конфигурация зависит от применения и должна быть подтверждена инженерной экспертизой.
Заключительный контрольный список перед отправкой запроса на покупку
<ул>Короче: лучшая машина для проверки отверстий в печатных платах — это не та, у которой самый большой номер в заголовке. Это система, которая измеряет характеристики, которые интересуют ваших клиентов, использует правильные ссылки, принимает стабильные решения относительно ваших реальных материалов, записывает доказательства и дает вашей команде практический способ действовать в случае отклонения.